Contacter Zhenling Company

Services d’usinage CNC du magnésium pour pièces sur mesure réalisées d’après plan
Envoyez la version actuelle du plan ou du modèle, l’alliage de magnésium spécifié, les dimensions critiques, les exigences de surface, la quantité et la destination. Zhenling examinera la gamme de fabrication et précisera ce qui peut être confirmé, ce qui doit être clarifié et ce qui nécessite des justificatifs propres au projet avant l’établissement du devis. Toute demande d’usinage CNC du magnésium doit préciser la disponibilité de l’alliage et comprendre le plan, les tolérances, les exigences relatives au fluide de coupe, les justificatifs de maîtrise des copeaux, la finition et une procédure de sécurité documentée. Les questions en suspens doivent rester visibles. Les capacités, les documents et les délais ne deviennent propres à la commande qu’une fois ces questions résolues dans le devis écrit.
Limites des capacités : la disponibilité des alliages de magnésium, les tolérances, l’outillage, le fluide de coupe, la maîtrise des copeaux, la réponse en cas d’incendie, la finition, la documentation et les délais sont confirmés pour chaque projet. La présence d’équipements CNC généraux ne vaut pas, à elle seule, qualification pour l’usinage du magnésium.
Depuis 2006
Ancienneté de l’entreprise
8 000 m²
Site de production de Jiashan ; atelier de 6 000 m²
À 3, 4 et 5 axes
Centres d’usinage généraux déclarés par Zhenling
Examen du projet
Périmètre de l’usinage du magnésium confirmé avant devis
Des objectifs de masse à une gamme d’usinage du magnésium qualifiée
La réduction de masse n’est que le premier critère. Le choix de la gamme dépend aussi de la rigidité, des vibrations, des charges, de la température, des interfaces exposées à la corrosion, de la forme du brut, de la finition, du contrôle, de l’environnement d’utilisation et des justificatifs nécessaires à la réception des pièces en magnésium finies. Une revue scientifique évaluée par les pairs sur les applications du magnésium décrit une démarche par étapes couvrant la conception, l’analyse, la fabrication et les essais ; cette séquence donne un contexte général, sans prouver les capacités de Zhenling.
Étape 01 : motif
Définir pourquoi choisir le magnésium
Précisez l’objectif de masse, la fonction dans l’assemblage, l’environnement d’utilisation et le mode de défaillance ou le critère de performance déterminant. « Alléger la pièce » ne permet pas au fournisseur de savoir si elle doit résister à la déformation, protéger des composants électroniques, amortir les vibrations ou supporter une interface entre métaux différents.
Point de décision
un décalage entre risques et coûts apparaît, car la comparaison citée des efforts de coupe, 280 N/mm² contre 640 N/mm², ne démontre pas qu’une pièce automobile ou aéronautique peut suivre une gamme d’usinage CNC de précision. Un effort de coupe inférieur ne se traduit pas toujours par un devis global moins élevé. Au lieu d’une présentation générique du matériau, vous pouvez demander l’examen d’un plan précis ; Zhenling ne prétendra pas que ces données générales qualifient ses machines, ses outils ou ses procédés.
Étape 02 : matériau
Définir l’état du matériau
Indiquez l’alliage, l’état métallurgique ou autre état requis, la forme du produit, la spécification applicable et les conditions de substitution autorisées. AZ31B et AZ91D peuvent apparaître dans les recherches, mais un alliage corroyé et un alliage moulé sous pression ne sont pas des désignations d’achat interchangeables.
Étape 03 : qualification
Qualifier toute la gamme de fabrication
Examinez ensemble la pièce, la machine, l’outil, le maintien de la pièce, la gestion des copeaux, la finition de surface, le contrôle, l’emballage et les opérations sous-traitées. Un devis utile rend explicites toutes les hypothèses encore ouvertes susceptibles de modifier le coût ou les critères d’acceptation.
Un effort de coupe inférieur ne garantit pas un coût inférieur
Luxfer MEL Technologies indique un effort spécifique de coupe moyen de 280 N/mm² pour le magnésium, contre environ 640 N/mm² pour l’aluminium, et estime que l’usinage du magnésium peut demander environ 55 % de la puissance nécessaire pour l’aluminium.1 Considérez ces chiffres comme des données indicatives provenant de cette source, et non comme une promesse valable pour tous les alliages, outils de coupe, machines ou éléments géométriques.
- Un effort de coupe inférieur peut réduire la charge sur l’arête de coupe.
- La stabilité de la pièce peut néanmoins limiter l’intensité de l’usinage.
- La précision et l’affûtage des outils, l’évacuation des copeaux, les dégagements et les limites de la machine influent toujours sur le temps d’usinage.
- Dans un devis, le contrôle, la sécurité incendie, la finition et la logistique peuvent peser davantage que l’écart de puissance de coupe.
55%
Estimation issue d’une source industrielle concernant la puissance de coupe du magnésium par rapport à celle de l’aluminium dans les conditions citées.1
7 données à fournir
L’indice de révision du plan, le matériau, la quantité, la géométrie, la finition, le contrôle et les documents de livraison restent déterminants pour comparer les devis.
Comment utiliser cette comparaison
Décision : utilisez le chiffre de puissance pour formuler une question, pas pour calculer des économies universelles. Zhenling doit établir son devis sur la pièce examinée.
Masse et rigidité
Quels objectifs de masse et quelles limites de déformation la pièce doit-elle respecter ?
Présenter le magnésium comme le métal de structure le plus léger ne dispense pas d’analyser les charges et la rigidité.
Définition du matériau
La demande porte-t-elle sur du magnésium pur, sur un alliage de magnésium désigné ou sur un matériau choisi selon ses performances ?
La composition chimique, l’état et la forme du produit influent sur l’approvisionnement, l’usinage, la finition et la validation.
Environnement
Quelles conditions de température et d’humidité, et quelles interfaces chimiques, électriques et entre métaux différents faut-il prendre en compte ?
La résistance à la corrosion et la protection doivent être adaptées à l’assemblage, et non à une description générique du matériau.
Profil des volumes de production
S’agit-il d’un prototype, d’une série transitoire ou d’une production répétée avec des indices de révision stables ?
La mise en place, le contrôle, les engagements d’achat de matière et l’exposition aux changements varient selon le rythme des commandes.
Valider le choix du matériau avant de demander un devis ferme
Envoyez un élément géométrique critique, l’objectif de masse et l’alliage spécifié, ou la question encore ouverte sur le matériau. Cet examen simple peut montrer si la demande de devis est suffisamment définie pour une proposition complète d’usinage.
Examiner l’adéquation de l’alliage, de la géométrie et du procédé aux pièces en magnésium sur mesure
L’usinage CNC du magnésium commence par une désignation précise du matériau et un examen de la géométrie. La revue externe des applications étaye une démarche de développement par étapes, mais ne choisit pas l’alliage et n’approuve pas le procédé pour cette commande.
Un fournisseur ne peut pas proposer sérieusement des pièces en magnésium usinées CNC sur la seule base d’un mot-clé : l’alliage, la forme du brut, la surface de serrage, l’accès aux éléments géométriques, l’état des arêtes et la référence spécifiée pour le contrôle influent tous sur le procédé d’usinage. Tout fournisseur sollicité pour usiner du magnésium a besoin de ces données avant de pouvoir évaluer l’adéquation du projet.
Dossier matériau
- Alliage et état métallurgique ou autre état requis
- Plaque, barre, profilé extrudé, pièce moulée, pièce forgée ou brut fourni par l’acheteur
- Spécification du matériau et certificat attendu
- Substitutions approuvées et responsable de leur approbation
- Exigences de traçabilité des lots et de marquage
POINT DE DÉCISION
Une inadéquation du matériau crée des risques et des retards, car AZ31B, AZ91D et les différentes formes de produit ne sont pas interchangeables. La comparaison externe de 280 N/mm² contre 640 N/mm² ne démontre pas une capacité d’usinage de précision pour une application automobile ou aéronautique. À la différence d’un tableau de matières en stock, l’examen d’un plan précis met en évidence les compromis liés au matériau.
Dossier géométrie
- Plan maîtrisé et modèle tridimensionnel
- Références spécifiées et relations entre tolérances critiques
- Parois minces, poches profondes, nervures, filetages et petits rayons
- Faces de serrage et éléments géométriques sensibles à la déformation
- Exigences relatives aux bavures, au cassage des arêtes et aux faces d’aspect
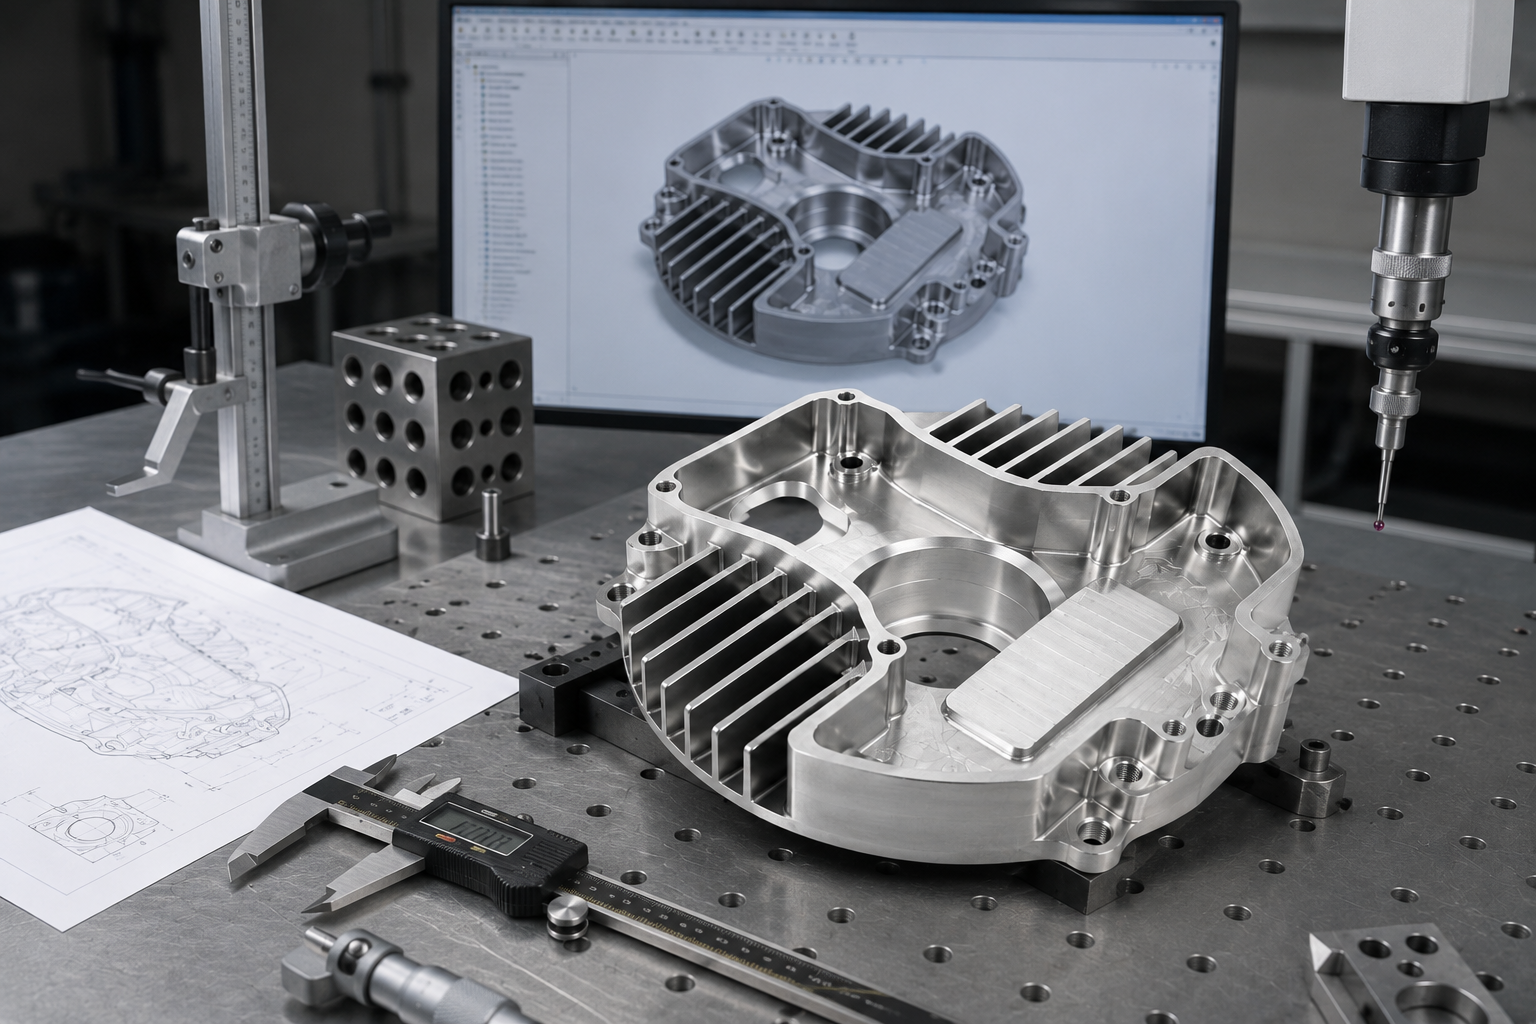 DONNÉES GÉOMÉTRIQUES VALIDÉES
Dossier production
- Quantités de prototypes et quantités commandées
- Demande annuelle prévue et stabilité des indices de révision
- Date requise et destination
- Dossier de contrôle et de documentation
- Finition, emballage et approbation des sous-traitants
LIMITES DES RÉSULTATS DE RECHERCHE
AZ31B, AZ91D, plaque de magnésium, lopin de magnésium et magnésium moulé sont des points de départ utiles pour discuter du matériau. Ils ne constituent ni une liste des stocks de Zhenling ni la preuve que le grade nommé a déjà été qualifié sur une machine donnée.
Adapter la gamme à la géométrie, plutôt qu’à une liste de machines
| Indice fourni par le plan | Question sur la gamme de fabrication | Confirmation nécessaire |
|---|---|---|
| Plusieurs faces à indexer | L’accès à 4 ou 5 axes peut-il réduire les reprises sans compromettre le maintien de la pièce ? | Principe de mise en position, transfert des références, protection des faces et séquence de contrôle |
| Éléments circulaires ou diamètres concentriques | Le tournage permet-il d’établir la référence fonctionnelle avant le fraisage ? | Gamme machine, logique de transfert, définition du faux-rond et méthode de mesure |
| Parois minces ou nervures souples | Comment assurer l’appui de la pièce sans la déformer par serrage ? | Surépaisseur du brut, points de contact du montage d’usinage, séquence des opérations et mesure après débridage |
| Cavité profonde ou petit rayon intérieur | L’outil peut-il atteindre la zone sans porte-à-faux excessif ni recoupe des copeaux ? | Diamètre et portée de l’outil, dégagement des angles, évacuation des copeaux et finition attendue |
| Indication d’électroérosion ou élément géométrique inaccessible | L’opération proposée est-elle compatible avec le matériau spécifié et le plan de maîtrise des risques ? | Qualification écrite du procédé et attribution des responsabilités ; ne jamais déduire son adéquation d’une capacité générale d’électroérosion |
Examen de l’outil et de la pièce
Les recommandations du secteur associent l’excellente usinabilité du magnésium à des vitesses de coupe élevées et à un effort de coupe plus faible, tout en avertissant que l’instabilité du maintien de la pièce peut devenir le facteur limitant.1 Un examen pratique porte sur la géométrie de l’outil de coupe, les hypothèses de durée de vie de l’outil, l’état des arêtes, la charge exercée par le montage d’usinage, la formation des copeaux et la surface laissée pour le contrôle ou la finition.
Examen des dégagements et de la finition
Ne reprenez pas dans une commande une consigne générique telle que « éviter les angles de dépouille trop faibles » sans en préciser le contexte. Demandez au fournisseur d’expliquer la géométrie d’outil choisie, le comportement attendu des bavures, l’objectif d’excellente finition de surface et la manière dont la gamme protège les références finales et les surfaces d’aspect.
LOGIQUE DES TOLÉRANCES ET DU FAUX-ROND
L’usinabilité du magnésium peut donner l’impression que la coupe est simple. La qualification reste difficile, car l’état du matériau, le montage d’usinage, les copeaux, la maîtrise du risque d’incendie, le contrôle et la gamme de finition doivent fonctionner comme un ensemble.
Vérifier la qualification propre au magnésium et les justificatifs de sécurité
Les copeaux fins et les poussières de magnésium présentent un risque lié aux métaux combustibles. Un acheteur responsable demande si l’usinage du magnésium envisagé repose sur une procédure de maîtrise documentée et adaptée à la commande, couvrant les copeaux, les sources d’inflammation, le choix du fluide, la propreté des locaux, la réponse en cas d’incendie, le personnel et la gestion des déchets, au-delà de la simple présence d’une fraiseuse CNC chez le fournisseur.
Cadre réglementaire de référence
Portée exacte de la règle OSHA des États-Unis
La disposition OSHA 1910.157(d)(6) exige que des extincteurs portatifs ou d’autres récipients contenant un agent extincteur de classe D soient répartis de façon que la distance à parcourir depuis une zone de travail des métaux combustibles soit de 75 pieds (22,9 m) ou moins. Elle couvre les zones où des poudres, paillettes, copeaux ou produits de taille comparable issus de métaux combustibles sont produits au moins une fois toutes les deux semaines.2
Ce que la réglementation ne prouve pas
Cette disposition réglementaire ne prouve pas que Zhenling dispose d’un extincteur de classe D, d’un système d’extinction de type D ou d’une configuration particulière de ses installations. Demandez les justificatifs applicables au site de production et une analyse des règles locales pour la commande envisagée.
Difficulté signalée sur un forum : plusieurs ateliers ont refusé un projet en magnésium avant qu’un acheteur trouve un fournisseur disposé à l’accepter.6 Le choix ne se résume pas à une opposition entre capacité et prix ; chaque soumissionnaire doit montrer que sa gamme et ses mesures de maîtrise proposées sont crédibles.
Exigence externe vérifiée
Accès à l’agent extincteur
Confirmez l’agent de classe D applicable, son emplacement, l’état de ses contrôles, la formation et le plan d’intervention. En présence de magnésium combustible, un extincteur ABC ne remplace pas une réponse adaptée aux incendies de classe D.
Point de décision : l’absence de justificatifs relatifs à la réponse en cas d’incendie pose un problème de sécurité, car l’OSHA fixe une distance maximale de 75 ft (22,9 m) à parcourir pour les zones concernées.2 Zhenling ne prétendra pas que son site de production CNC satisfait à cette exigence propre au magnésium sans documents à l’appui. Une demande d’examen de justificatifs de sécurité précis permet d’évaluer le véritable compromis, au-delà d’une déclaration générale sur les extincteurs.
Confirmation nécessaire pour le projet
Maîtrise des copeaux et des poussières
Demandez comment les copeaux de magnésium sont séparés, évacués, collectés, stockés et retirés de l’atelier d’usinage. Une réponse complète couvre le nettoyage courant, les particules fines, la contamination croisée, les particules chaudes et les responsabilités liées à l’élimination des déchets.
Confirmation nécessaire pour le projet
Risques liés au fluide et à l’hydrogène
Une revue de sécurité de 2025 avertit que les fluides à base d’eau ou les émulsions peuvent réagir avec le magnésium et produire de l’hydrogène inflammable.3 Demandez quelle gamme qualifiée, avec fluide de coupe ou usinage à sec, est prévue pour l’alliage et l’opération concernés, ainsi que les dispositions relatives à la ventilation, à la surveillance et au traitement des exceptions.
Confirmation nécessaire pour le projet
Prévention de l’inflammation
Demandez comment la gamme maîtrise la chaleur, les frottements, les étincelles, les dommages aux outils, la recoupe des copeaux, les sources d’électricité statique et l’accumulation de particules fines susceptibles de s’enflammer. « Une pièce massive en magnésium finie est difficile à enflammer » ne signifie pas que les petits copeaux et les poussières sont sans danger.
Confirmation nécessaire pour le projet
Personnel et procédures
Demandez les instructions propres aux tâches, le périmètre de formation, la répartition des rôles en cas d’urgence, la fréquence du nettoyage et la procédure de signalement des incidents. Toute affirmation selon laquelle la production est sûre exige des documents à jour et des responsables désignés, et non une formule générale sur la sécurité.
Mesures de maîtrise du magnésium chez Zhenling
Les documents internes disponibles ne prouvent pas l’existence de moyens d’extinction ou d’extraction propres au magnésium, d’une qualification du fluide de coupe, d’opérateurs formés, d’une approbation de l’assureur ou de procédures d’élimination. Ces points doivent être confirmés avant que le devis puisse être considéré comme portant sur une gamme qualifiée.
Vérification des justificatifs de sécurité du fournisseur
| À demander | Justificatifs utiles | Réponse insuffisante à vérifier |
|---|---|---|
| Travaux comparables sur le magnésium | Fiche de gamme expurgée, périmètre du matériau et de la géométrie, date, résultat et enseignements tirés | « Nous usinons tous les métaux » |
| Gamme de maîtrise des copeaux | Description des équipements, plan de séparation, fréquence de nettoyage, méthode de stockage et fonction responsable | « La machine est équipée d’un aspirateur » |
| Réponse en cas d’incendie | Agent de classe D applicable, accessibilité, contrôles, formation, compte rendu d’exercice ou d’intervention et exigences locales | « Nous avons des extincteurs » |
| Choix du fluide | Procédé approuvé, fondement de la compatibilité, ventilation, surveillance et maîtrise des écarts | « Nous utilisons un fluide de coupe ordinaire » |
| Circuit de gestion des déchets | Collecte, étiquetage, stockage temporaire, responsabilité du transporteur ou du recycleur et pratiques interdites | « Les copeaux sont recyclés » |
Utilisez cette vérification des justificatifs avant d’approuver un fournisseur. Ouvrez la liste de contrôle de cette page pendant un échange technique et indiquez pour chaque réponse si elle est vérifiée, en attente, sans objet ou non étayée. Cette liste fait apparaître les lacunes ; elle ne certifie pas un fournisseur.
Confirmer les tolérances, le contrôle, la finition et la documentation à partir du plan
L’usinage de précision du magnésium ne se résume pas à une valeur de tolérance. La taille des éléments géométriques, la structure des références spécifiées, la souplesse des parois, la forme du matériau, le maintien de la pièce, l’accès de l’outil, l’ordre des opérations, la température, la surépaisseur de finition et la méthode de mesure peuvent tous modifier ce qui est réalisable et les justificatifs permettant d’accepter la pièce. La séquence de développement examinée place les essais après la conception, l’analyse de la formabilité et celle du procédé ; elle ne définit ni tolérance ni méthode de contrôle universelle.
Confirmation des tolérances par élément géométrique
Repérez les dimensions et les spécifications géométriques qui influent sur l’ajustement, l’étanchéité, le mouvement, l’alignement ou l’acceptation. Demandez à Zhenling de confirmer le procédé et la méthode de contrôle envisagés pour ces éléments, plutôt que d’appliquer une tolérance d’usinage universelle à l’ensemble du plan.
- Système de références spécifiées maîtrisé
- Dimension critique et justification fonctionnelle
- Méthode de mesure et accessibilité
- Contrôle par échantillonnage ou contrôle intégral attendu
- Format du rapport et responsable de l’acceptation
Point de décision : une tolérance ambiguë crée un risque de contrôle erroné et de reprise, car une valeur dépourvue de contexte sur la référence, l’état libre et la méthode peut fausser les critères d’acceptation. Zhenling ne prétendra pas qu’une simple référence à ISO ou à ASME démontre sa capacité à produire un élément géométrique CNC précis. Un examen de plan ciblé révèle les compromis de mesure qu’un tableau de tolérances ne montre pas ; une machine à mesurer tridimensionnelle n’est pas nécessairement la bonne méthode pour chaque caractéristique.
Examiner la finition en fonction des performances recherchées
Commencez par définir les exigences de corrosion, d’usure, d’aspect, de contact électrique, de masquage, d’épaisseur du revêtement, de couleur, d’adhérence et d’essais. L’anodisation, le traitement de conversion, la peinture, le dépôt métallique ou le thermolaquage peuvent être des finitions de surface envisageables, mais cette page ne prétend ni qu’une ligne interne existe ni qu’une gamme a été qualifiée.
- Spécification de finition applicable et son indice de révision
- Prestataire qualifié ou approbation requise
- Zones de masquage et de contact électrique
- Limites de prétraitement et de manutention
- Critères relatifs aux certificats, aux essais et à l’aspect
État brut d’usinage
Définissez les critères d’acceptation des marques d’outil, l’état des bavures et des arêtes, les faces à protéger, le nettoyage et la protection contre la corrosion pendant le stockage. « Surface excellente » ou « excellente finition de surface » ne constitue pas un critère de contrôle.
Finition sous-traitée
Précisez qui choisit et approuve le prestataire, comment les pièces sont protégées pendant le transport, quelles dimensions sont mesurées avant et après la finition et qui gère les non-conformités. Chaque devis doit faire apparaître l’opération sous-traitée au lieu de la dissimuler.
Acceptation des pièces finies
Convenez des documents relatifs au matériau, des résultats dimensionnels, des certificats de finition, des critères visuels, de l’étiquetage, des mesures de conservation et de la traçabilité. Le dossier documentaire de chaque lot de pièces en magnésium finies doit être propre à la commande.
TOLERANCE_CHK
DATUM_A
Matrice d’examen du plan et d’acceptation
| Élément critique | Exigence du plan | Justificatif proposé | État avant devis |
|---|---|---|---|
| Définition du matériau | Alliage, état, forme du produit et spécification | Certificat matière et lien avec le lot demandés par l’acheteur | Confirmer le périmètre et la disponibilité |
| Relation entre références spécifiées | Spécification géométrique fonctionnelle | Méthode, mise en position, échantillonnage et rubrique du rapport | Confirmer la possibilité de mesurer |
| Élément géométrique mince ou souple | Exigences de taille, de forme et d’état libre | Principe du montage d’usinage et mesure après débridage | Examiner le risque de déformation |
| Rugosité de surface | Face spécifiée, valeur, direction et règle d’évaluation | Instrument et enregistrement, si requis | Confirmer l’interaction entre usinage et finition |
| Finition protectrice | Spécification, masquage, épaisseur, couleur et essai | Responsabilité du prestataire et certificat ou rapport | Confirmer la gamme sous-traitée |
| Expédition finale | Emballage, étiquettes, conservation et destination | Méthode d’emballage et liste des documents | Confirmer les responsabilités logistiques |
Pourquoi c’est important : usiner une dimension et en démontrer la conformité sont deux tâches distinctes. Selon la caractéristique, une machine à mesurer tridimensionnelle, un instrument de mesure manuel, une méthode optique, un appareil de mesure de surface ou un calibre fonctionnel peut convenir ; l’acheteur et le fournisseur doivent s’accorder sur la méthode avant la production.
Demander un examen de l’acceptation par élément géométrique
Envoyez l’indication du plan, la structure des références spécifiées, la forme du matériau, l’exigence de finition et le rapport souhaité. Au lieu d’un tableau de tolérances générique, la réponse doit relier l’élément géométrique précis à une gamme d’usinage et à une méthode de mesure ; Zhenling ne revendiquera pas de tolérance universelle.
Les moyens de fabrication de Zhenling et les points à confirmer dans la demande de devis
L’acheteur doit pouvoir distinguer un fait vérifié concernant l’entreprise d’une affirmation propre à une commande en magnésium.
Cette matrice explicite cette distinction afin que les achats puissent comparer les justificatifs sans supposer qu’une présentation générale d’un atelier d’usinage prouve toutes ses capacités pour les métaux réactifs. Les informations générales sur l’usine n’établissent ni le respect de l’exigence OSHA citée relative aux métaux combustibles ni l’existence de mesures propres au magnésium.
Matrice de comparaison des justificatifs
1 / 3
Historique de l’entreprise
Information fournie : fondée en 2006
À utiliser comme indication générale sur l’ancienneté de l’entreprise ; il ne s’agit pas de la date de début de la production de pièces en magnésium.
Site de production
Information fournie : 8 000 m²
À utiliser comme indication générale sur les installations ; demandez quelle zone de production et quelles mesures de maîtrise sont exactement proposées.
Équipements d’usinage
Information fournie : centres à 3, 4 et 5 axes
À utiliser pour engager la discussion sur la géométrie ; demandez la machine prévue, son volume de travail, la mise en position et sa qualification pour le magnésium.
Procédés d’usinage
Information fournie : fraisage, tournage
À utiliser pour orienter l’examen du plan ; n’en déduisez pas que chaque procédé est approuvé pour le magnésium.
Gamme d’alliages de magnésium
Non démontrée
Communiquez l’alliage, l’état, la forme du produit, la spécification, la quantité et le besoin de certificat pour examiner l’approvisionnement.
Références de projets en magnésium
Non démontrées
Demandez un exemple de projet comparable, expurgé, correspondant à l’alliage, à la géométrie, aux mesures de maîtrise et à la période concernés.
Maîtrise des incendies et des copeaux
Non démontrée
Demandez des justificatifs propres au site de production concernant les équipements, les procédures, la formation, les contrôles, l’assureur, les déchets et les mesures d’urgence.
Tolérances et contrôle
Examen du plan
Repérez les caractéristiques critiques et convenez de la méthode, de l’échantillonnage, des rapports et des critères d’acceptation avant de lancer la commande.
Finition de surface
Examen du projet
Définissez les performances attendues et la spécification, puis confirmez le prestataire, le masquage, les essais, les certificats et la logistique.
01
Le bureau d’études doit demander
Un plan annoté, la gamme de fabrication proposée, l’interprétation de l’alliage, l’examen des éléments géométriques difficiles, le principe de maintien de la pièce et les questions techniques encore ouvertes.
02
Le service qualité doit demander
La traçabilité du matériau, les méthodes de contrôle des caractéristiques critiques, l’échantillonnage, des exemples de rapports, les documents de finition, le traitement des non-conformités et les modalités de conservation des enregistrements.
03
Le service achats doit demander
Les opérations incluses et exclues, la responsabilité des sous-traitants, les hypothèses de quantité, les conditions de livraison, l’emballage, la notification des changements et le responsable de chaque point non résolu.
Maîtriser le passage du prototype à la production répétée
Un prototype réussi démontre qu’une fabrication maîtrisée est possible, sans garantir la répétabilité. Chaque lancement ultérieur doit préserver l’identification du matériau, les paramètres de la machine et du montage d’usinage, l’état des outils, la gamme de fabrication pour la gestion des copeaux, les résultats du contrôle, la finition, l’emballage et les modifications approuvées. La séquence examinée, de la conception aux essais, étaye une vérification par étapes dans ce domaine ; elle ne prouve pas que Zhenling maîtrise la production répétée.
01 // Version de référence du plan
Figez les indices de révision du plan et du modèle, le système d’unités, la règle applicable en cas de contradiction, les éléments géométriques critiques et les clarifications approuvées. Consignez les points restés sans réponse qui empêchent d’établir un devis ferme.
Une divergence entre les indices de révision entraîne des risques de retard et de refus, car une pièce en magnésium fabriquée conformément à un fichier obsolète reste incorrecte. Le cas externe de 2003 et les deux incendies qui y sont rapportés montrent pourquoi un programme d’usinage ne suffit pas à définir une référence complète. Au lieu de supposer qu’une nouvelle commande suivra automatiquement le même processus, vous pouvez demander un examen précis des contrôles de production ; Zhenling ne prétend pas que le passage du prototype à la production CNC est automatique.
02 // Justificatifs de la première pièce
Convenez des documents relatifs au matériau, des résultats des caractéristiques contrôlées, du contrôle visuel, des justificatifs de finition, des écarts et de la personne chargée de l’approbation. Le contrôle de la première pièce doit mettre à l’épreuve le plan d’acceptation, et pas seulement montrer qu’une pièce a été fabriquée.
03 // Contrôles de répétabilité
Définissez l’identification des lots, la vérification des réglages, les critères de changement d’outil, les contrôles en cours d’usinage, l’échantillonnage, la traçabilité, les procédures de gestion des copeaux et de nettoyage, ainsi que la procédure de remontée des non-conformités.
04 // Modifications soumises à approbation
Exigez une approbation pour tout changement d’alliage, de forme du produit, de fournisseur, de gamme de fabrication, de montage d’usinage, de programme, d’outil critique, de méthode de lubrification, de prestataire de finition, de méthode de contrôle, d’emballage ou de site de production.
Étapes de validation du prototype à la production
| Étape de validation | Décision | Justificatifs à conserver |
|---|---|---|
| Étude de faisabilité | Peut-on établir un devis fiable pour la pièce spécifiée et les justificatifs demandés ? | Liste des questions en suspens, hypothèses, exclusions, risques et gamme de fabrication proposée |
| Prototype | La gamme de fabrication maîtrisée a-t-elle permis de produire une pièce acceptable ? | Lien avec le matériau, indice de révision de la gamme de fabrication, résultats du contrôle, état de la finition, relevé des écarts et approbation du client |
| Série pilote ou de transition | Le processus peut-il être répété alors que la conception ou la demande évolue encore ? | Vérifications des réglages, relevés de lots, données sur les défauts et les reprises, évolution des résultats de contrôle et modifications maîtrisées |
| Production répétée | Le processus, les justificatifs et les éléments à livrer convenus peuvent-ils rester stables ? | Référence approuvée, notification des modifications, vérification périodique, procédure de traitement des non-conformités et documents d’expédition |
Contexte de la maîtrise des risques
Un article publié en 2003 par Modern Machine Shop décrit un atelier spécialisé qui a tiré les leçons de deux incendies et a mis l’accent sur la propreté et la production de copeaux plus gros. Il ne s’agit pas d’un résultat obtenu par Zhenling ; ce cas montre pourquoi la référence de production répétée doit préserver les mesures de maîtrise des risques autant que le programme CNC.
Ce qui ne justifie pas des délais courts
Une excellente usinabilité et un temps de coupe court ne suppriment pas les délais liés à l’approvisionnement en matériau, à la validation des mesures de sécurité, à la conception du montage d’usinage, à la préparation des outils, à la programmation du contrôle, aux opérations de finition ou à la logistique. Demandez que le devis distingue le temps consacré à l’examen du projet, à l’approvisionnement en matériau, à l’usinage, aux opérations sous-traitées et à la livraison.
Ce qui sécurise les commandes répétées
Une référence définie protège les deux parties : fichiers à jour, matériau, gamme de fabrication, contrôles critiques, relevés d’acceptation, finition, emballage et modifications autorisées. Si l’un de ces éléments change, le fournisseur doit en expliquer les conséquences avant le lancement du lot suivant.
Un prototype peut réussir alors que les contrôles nécessaires à la production répétée restent mal définis. Le compromis est clair : définir explicitement les changements soumis à approbation demande du travail avant le lancement, tandis que les laisser implicites peut entraîner par la suite des retards, des écarts ou une nouvelle qualification. Demandez une cartographie des contrôles nécessaires au passage du prototype à la production.
Préparer une demande de devis complète pour l’usinage CNC du magnésium
Le coût de l’usinage CNC du magnésium dépend des données du projet. La complexité de la pièce, l’alliage et la forme du produit, les tolérances critiques, la quantité, le nombre de réglages, le contrôle, les finitions de surface, les mesures de maîtrise des risques, les opérations sous-traitées, l’emballage et la destination peuvent modifier le périmètre ; un prix universel masquerait ces variables. Les données examinées sur les risques liés au magnésium expliquent pourquoi les hypothèses concernant les copeaux, les fluides, l’aspiration, la ventilation et le nettoyage doivent figurer dans le périmètre du devis.
Fichiers et responsabilités
- Indices de révision à jour du plan et du modèle
- Unités et échelle
- Fichier faisant foi en cas de contradiction entre les documents
- Personne chargée de l’approbation chez le client
- Exigence de confidentialité
Les fichiers manquants entraînent des risques de retard et d’erreur de prix, car la programmation, le contrôle et l’acceptation peuvent reposer sur des indices de révision différents. L’offre la moins chère ne couvre pas toujours le périmètre le plus adapté lorsque les hypothèses restent cachées. Contrairement à un formulaire donnant un prix immédiat, une demande de devis fondée sur un plan précis met en évidence le compromis entre rapidité et exhaustivité ; Zhenling ne prétend pas pouvoir définir un périmètre d’usinage CNC ferme à partir d’un modèle dont la version n’est pas maîtrisée.
Matériau et géométrie
- Alliage, état, forme et spécification
- Substitutions autorisées
- Références spécifiées et éléments géométriques critiques
- Filetages, inserts, état des arêtes et rugosité
- Contraintes d’assemblage et d’utilisation
Périmètre commercial et qualité
- Quantités pour les prototypes, le lancement et l’année
- Date requise et destination
- Contrôle et documentation
- Finition, masquage, essais et certificats
- Emballage, Incoterm et étiquetage
Grille de préparation d’une demande de devis pour le magnésium
| Donnée requise | Prêt | À préciser | Incidence sur le devis |
|---|---|---|---|
| Plan et modèle | Même indice de révision, unités et document faisant foi définis | Fichiers contradictoires ou manquants | Détermine la géométrie, la programmation, les réglages et les critères d’acceptation |
| Matériau | Alliage, état, forme, spécification et règle de substitution | « Magnésium » seulement | Détermine l’approvisionnement, la gamme de fabrication, les justificatifs et la compatibilité avec la finition |
| Éléments géométriques critiques | Dimensions fonctionnelles et références spécifiées indiquées | Toutes les dimensions considérées comme équivalentes | Détermine le risque lié au processus, les mesures et l’effort de contrôle |
| Profil des quantités | Prototype, taille du lot de lancement, prévisions et stabilité des indices de révision | Une seule quantité, sans indication sur les commandes répétées | Détermine les réglages, l’engagement sur le matériau et la planification de la montée en cadence |
| Validation des mesures de sécurité | Justificatifs requis et personne chargée de l’examen identifiés | Présumée acquise sur la base d’une expérience générale de l’usinage CNC | Détermine si la gamme de fabrication proposée pour le magnésium peut être acceptée |
| Finition | Performance, spécification, masquage, aspect, essais et exigences concernant le prestataire | Couleur ou nom du procédé seulement | Détermine la gamme de sous-traitance, la surépaisseur, le contrôle et le délai |
| Contrôle | Caractéristiques, méthode, échantillonnage, rapport et relevés précisés | « Contrôle complet » sans définition | Détermine les justificatifs d’acceptation et l’effort de mesure |
| Livraison | Destination, date requise, Incoterm, emballage, étiquettes et documents | Date d’expédition seulement | Détermine la protection des pièces, la logistique et les responsabilités jusqu’à destination |
Pour commencer simplement
Déterminez les informations manquantes indispensables pour poursuivre.
Cliquez pour afficher les détails
Pour commencer simplement
Si le dossier complet n’est pas prêt, envoyez un élément géométrique du plan en précisant sa fonction, la désignation du matériau, la tolérance, le contrôle attendu et la quantité. Une réponse utile indique les informations manquantes indispensables pour poursuivre.
Règle de comparaison des fournisseurs
Comparez les périmètres sur une même base avant les prix unitaires.
Cliquez pour afficher les détails
Règle de comparaison des fournisseurs
Fournissez à chaque soumissionnaire les mêmes données de référence maîtrisées et demandez-lui de préciser ses hypothèses, exclusions, opérations sous-traitées, limites des justificatifs et questions en suspens. Comparez les périmètres sur une même base avant les prix unitaires.
Utiliser la grille pour examiner le projet
Joignez le plan et renseignez autant de champs que possible. Zhenling pourra alors vous transmettre une liste de points à clarifier, une décision sur ses capacités pour ce projet et le périmètre d’un devis, plutôt qu’une promesse générale d’usinage du magnésium.
Outils pour l’usinage CNC du magnésium
MODULE // 01
Outil de vérification d’une demande de devis pour le magnésium
Ouvrir l’outil de vérificationMODULE // 02
Grille d’évaluation des justificatifs du fournisseur pour le magnésium
Ouvrir la grille d’évaluation des justificatifsMODULE // 03
Outil de planification du contrôle des éléments géométriques en magnésium
Ouvrir l’outil de planification du contrôleFAQ : usinage CNC du magnésium
Peut-on usiner le magnésium par CNC ?
Oui. Une gamme de fabrication validée dépend néanmoins de l’alliage, de la géométrie, du maintien de la pièce, des copeaux, du fluide, du contrôle, de la finition et des mesures en place sur le site de production.
Zhenling usine-t-elle régulièrement les alliages AZ31B ou AZ91D ?
Aucune capacité régulière de ce type n’est revendiquée ici. Transmettez la désignation exacte du matériau et le plan pour confirmation.
Pourquoi choisir le magnésium plutôt que l’aluminium ?
Le magnésium est le métal de structure le plus léger et peut offrir un rapport résistance/poids intéressant, un amortissement des vibrations et une bonne aptitude à l’usinage pour certaines applications automobiles, aéronautiques, électroniques ou robotiques. Les alliages d’aluminium peuvent rester préférables si l’approvisionnement, la rigidité, la stratégie de protection contre la corrosion, la finition de surface, les antécédents de conception, le coût ou la qualification favorisent l’aluminium. Comparez l’assemblage complet et le plan de validation au lieu de choisir un matériau léger sur la seule base de sa densité.
Comment l’usinage du magnésium se compare-t-il à celui de l’aluminium ?
Pour l’usinage des alliages de magnésium, Luxfer MEL Technologies fait état d’un effort de coupe inférieur et d’une puissance de coupe nécessaire équivalente à environ 55 % de celle de l’aluminium dans la comparaison qu’elle cite.1 Cette source ne permet pas d’établir une durée de cycle, un taux d’usure des outils ou une réduction des coûts valables dans tous les cas. La stabilité du maintien de la pièce, les copeaux de magnésium, l’état des outils, les mesures de prévention des incendies, le contrôle, la finition, l’approvisionnement en matériau et la logistique peuvent modifier le résultat ; utilisez donc ce chiffre pour poser des questions plus précises, pas pour calculer une économie garantie.
Le magnésium peut-il être usiné en toute sécurité malgré son inflammabilité ?
Oui, dans le cadre d’un plan de maîtrise validé. Les copeaux fins et les poussières peuvent s’enflammer ; vérifiez donc leur séparation, le nettoyage, les moyens d’intervention adaptés aux feux de classe D, la formation et la responsabilité de la gestion des déchets.
Peut-on utiliser un liquide de refroidissement à base d’eau pour usiner le magnésium ?
Ne présumez pas qu’un liquide de refroidissement standard à base d’eau convient. Les publications examinées sur la sécurité signalent que le contact du magnésium avec des fluides contenant de l’eau peut produire de l’hydrogène.3 Un fournisseur crédible doit préciser le fluide exact ou la méthode d’usinage à sec, les alliages et opérations concernés, les critères de ventilation, la surveillance, la maintenance, la conduite à tenir en cas d’écart et la personne chargée de l’approbation ; considérez « nous utilisons un liquide de refroidissement ordinaire » comme un point non résolu.
Comment les copeaux de magnésium sont-ils habituellement éliminés ?
Les professionnels posent cette question parce que la collecte n’est qu’une étape. Exigez une procédure écrite couvrant la séparation, les contenants compatibles, l’étiquetage, le stockage temporaire, la maîtrise de l’humidité et des sources d’inflammation, le transport, le recyclage ou l’élimination, la gestion des urgences et les responsabilités au regard de la réglementation locale. Demandez qui est responsable à chaque transfert et comment les copeaux mélangés ou contaminés sont traités ; n’improvisez jamais un stockage humide ou une neutralisation chimique sur la base de conseils trouvés sur un forum, car une solution apparemment pratique peut accroître les risques de chaleur ou de dégagement d’hydrogène.
Quelle tolérance Zhenling peut-elle tenir sur une pièce en magnésium ?
Aucune valeur universelle ne s’applique. Envoyez l’élément géométrique critique et le système de références spécifiées pour obtenir une réponse adaptée à la pièce.
Quelles finitions de surface sont possibles pour les pièces en magnésium ?
Les possibilités peuvent comprendre la livraison à l’état usiné, un revêtement de conversion, l’anodisation, la peinture, le dépôt métallique ou le thermolaquage. Le choix dépend de l’alliage, de l’environnement, des exigences de résistance à la corrosion, de l’aspect, des contacts électriques, du masquage, de l’épaisseur, de l’adhérence, des essais et de l’approbation du prestataire. Zhenling doit confirmer la gamme de fabrication effectivement prévue et les documents fournis pour la commande ; elle ne revendique ici aucune ligne de finition en interne.