Contacter Zhenling Company

Fabrication sur plan depuis 2006
Service de fraisage CNC pour pièces usinées de précision
Transmettez à Zhenling le plan faisant foi, l’état du matériau, la quantité et les critères de réception. Nous examinons la géométrie et la gamme de fabrication avant d’établir un devis pour des pièces sur mesure en acier, en acier inoxydable, en alliages spéciaux ou en aluminium. Toute demande de service de fraisage CNC doit préciser la gamme selon les axes, l’état du brut, les géométries sensibles aux montages, les références spécifiées, le plan de contrôle et l’indice de révision du plan. Le devis relatif à la pièce validée doit consigner la gamme proposée, la méthode de mesure, les livrables, les exclusions, la base de prix et le calendrier, ainsi que toute hypothèse de fabrication ou de réception encore à clarifier.
Ce service de fraisage CNC constitue la gamme destinée aux pièces prismatiques dans les services d’usinage CNC sur mesure de Zhenling, pour les pièces CNC de précision et autres pièces métalliques. La précision correspond à la relation vérifiée entre les éléments géométriques fonctionnels, les limites convenues et une décision de contrôle, plutôt qu’à une valeur absolue appliquée à toutes les pièces CNC sur mesure.
Demander un devis pour des pièces sur mesure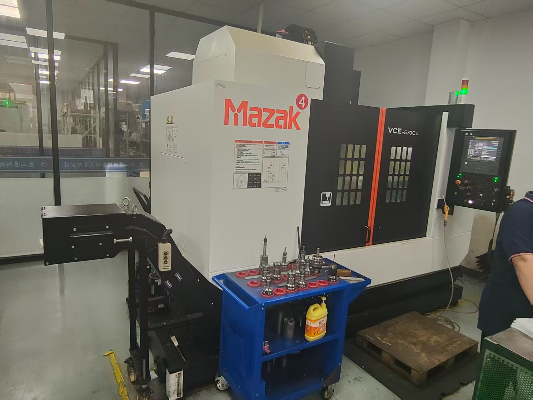
Réduire les risques liés aux montages et aux tolérances avant le fraisage
Dans l’usinage CNC de précision, l’échec coûteux vient rarement du fait que « la machine n’a pas pu couper le métal ». Il tient plus souvent à un conflit d’accès de l’outil resté inaperçu, à une limite inutilement serrée, à une référence transférée entre plusieurs montages ou à une exigence de contrôle apparue seulement après la fabrication des pièces usinées CNC.
Contexte de définition du produit : ASME Y14.5 fournit un langage pour exprimer les dimensions, les tolérances et les relations entre références spécifiées. Cette norme ne démontre pas la capacité d’un fournisseur à tenir une tolérance et n’autorise pas l’application d’une limite par défaut.
- Risque lié à la définition du produit : le plan 2D, le modèle 3D, l’échantillon et la spécification d’achat n’indiquent pas quelle source fait foi.
- Risque d’accès : un évidement, un orifice, un épaulement ou un angle composé est inaccessible à un outil de coupe stable avec un dégagement sûr pour le porte-outil.
- Risque lié aux montages : les éléments géométriques critiques passent d’un montage d’usinage à un autre, ce qui accroît le risque d’erreur lors du transfert des références spécifiées.
- Risque lié au matériau : la dureté, l’état après traitement thermique, l’écrouissage ou le comportement des parois minces modifie le procédé d’usinage.
- Risque à la réception : la commande demande un « contrôle » sans définir les éléments géométriques concernés, la méthode, la fréquence ni les règles d’acceptation ou de rejet.
Les acheteurs accordent plus d’importance aux plans, aux délais et à des contrôles vérifiables qu’à l’âge des machines. Un usinage CNC de qualité repose sur un compromis pratique : l’étendue du contrôle doit couvrir le risque fonctionnel sans imposer des opérations inutiles à un élément géométrique simple aux limites peu contraignantes.
Vous avez repéré un risque lié au montage ou aux dimensions ?
Demander une analyse des risques propre à votre plan
Commencer par les éléments géométriques fonctionnels de la pièce
Lors de notre revue de conception pour l’usinage CNC, nous distinguons les caractéristiques fonctionnelles des valeurs par défaut retenues par commodité. Une face d’étanchéité, une portée de roulement, la position relative des orifices ou un motif de fixation mérite davantage d’attention qu’une surface non critique simplement soumise à des tolérances générales.
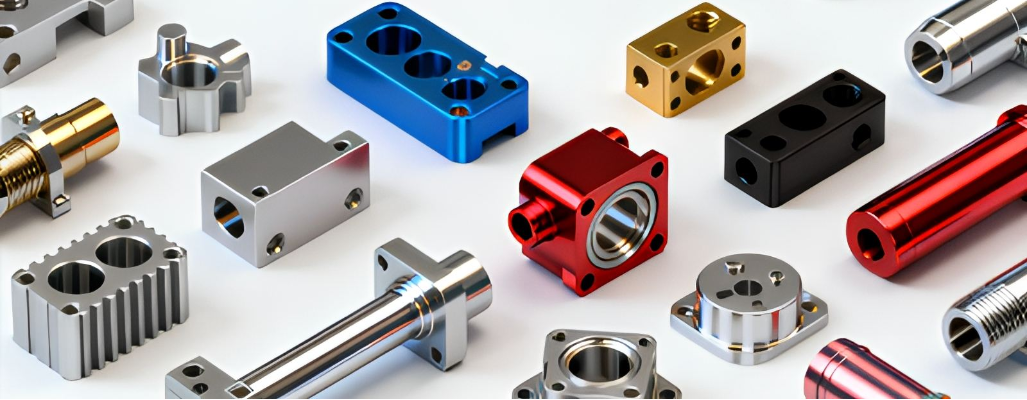
Brides
Examinez l’état de la face, la position relative des trous sur le cercle de boulonnage, l’alignement de l’alésage, l’épaisseur et toute exigence d’étanchéité ou de tenue à la pression avant de choisir une gamme limitée au fraisage ou une gamme combinée.
Corps de vanne
Repérez les orifices, les transitions internes, les faces d’étanchéité et les relations entre références spécifiées selon les différentes orientations, afin que l’usinage sur plusieurs faces n’entraîne pas de risque de transfert évitable.
Bouchons et raccords
Vérifiez ensemble les filetages, les épaulements, la géométrie d’étanchéité et l’état du matériau ; une ébauche de révolution peut aussi nécessiter des méplats, des rainures ou des trous transversaux fraisés.
Pièces hors standard
Appuyez-vous sur la géométrie dominante et les critères de réception pour déterminer si le fraisage, le tournage, l’alésage, la rectification ou un procédé de fabrication combiné convient.
Vous doutez de la faisabilité de cette géométrie ?
Envoyer un plan de pièce pour vérifier sa faisabilité
Choisir le fraisage, le tournage ou l’usinage multiaxe selon la géométrie dominante
Recourez au fraisage CNC lorsque les faces, évidements, rainures, trous ou contours dominent la pièce. Le fraisage et le tournage CNC peuvent faire partie d’une même gamme lorsque la géométrie critique associe des éléments prismatiques et de révolution ; le tournage CNC avec outils motorisés peut convenir à certains trous transversaux, méplats ou rainures.
Contexte de l’examen de la gamme de fabrication : les travaux du NIST sur la fabrication numérique relient les données de conception, de fabrication et de mesure. Ils étayent la circulation maîtrisée des données, sans préconiser universellement un nombre d’axes ou un type de machine.
| Géométrie dominante | Gamme de fabrication initiale | Questions déterminant la gamme de fabrication |
|---|---|---|
| Faces, évidements, rainures, trous et contours polygonaux | Usinage 3 axes ou fraisage indexé | L’outil de coupe peut-il atteindre l’élément géométrique avec une rigidité suffisante, une bonne évacuation des copeaux et un dégagement adéquat pour le porte-outil ? |
| Diamètres, épaulements, alésages et éléments géométriques concentriques | Tournage CNC | Quels éléments géométriques doivent rester coaxiaux, et faut-il aussi prévoir des trous transversaux, des méplats ou des rainures de clavette ? |
| Éléments géométriques de révolution et prismatiques associés | Fraisage et tournage, tournage-fraisage ou transfert maîtrisé | Quelle référence spécifiée doit être conservée lors du changement de machine ou de montage d’usinage ? |
| Faces composées, trous inclinés et éléments géométriques difficiles d’accès | Usinage CNC 4 axes, fraisage indexé 5 axes ou usinage simultané 5 axes | La géométrie exige-t-elle une orientation continue de l’outil ou seulement moins de montages indexés ? |
Le risque consiste à choisir une catégorie de machine avant d’avoir compris les problèmes de références spécifiées et d’accès. Puisque la norme ASME Y14.5 traite les dimensions et les exigences géométriques comme un langage permettant d’exprimer l’intention de conception, Zhenling fonde l’examen de la gamme de fabrication sur le plan faisant foi, sans considérer le nombre d’axes comme une preuve en soi.
Vous comparez les gammes de fraisage, de tournage et d’usinage multiaxe ?
Demandez l’examen de la gamme de fabrication adaptée à votre plan
Limite technique
Un nombre d’axes plus élevé n’est pas un grade de qualité. Les résultats obtenus sur des pièces simples peuvent être plus prévisibles avec une machine CNC classique, tandis que les géométries complexes peuvent justifier un accès multiaxe si celui-ci réduit les transferts ou permet d’utiliser des outils plus courts et plus rigides.
Pourquoi « 5 axes » ne suffit pas à répondre à la question
La programmation, la simulation, le bridage et le contrôle deviennent aussi plus exigeants lorsque les mouvements et les accès se complexifient. En pratique, l’accès à plusieurs faces peut être utile, mais les gains de temps de cycle et de coût dépendent de la pièce, pas seulement de la catégorie de machine.
-
01
Choisissez la gamme de fabrication la plus simple qui préserve les relations requises entre références spécifiées.
-
02
Passez à des mouvements indexés ou simultanés lorsque l’accès, l’orientation ou la réduction du nombre de montages apporte un bénéfice technique mesurable.
-
03
Soumettez les composants principalement de révolution à l’examen d’un service de tournage CNC sur plan.
-
04
Soumettez les angles composés et les problèmes d’accès à plusieurs faces à un examen en usinage CNC 5 axes lorsque la réduction des transferts peut préserver les relations entre références spécifiées.
Choisir les matériaux d’usinage CNC selon les conditions de service
Les matériaux destinés à l’usinage CNC doivent être choisis en fonction des conditions de service, et non d’une liste de matériaux déjà usinés par un atelier CNC. La corrosion, la température, l’exposition à la pression, la dureté, l’usure, le soudage ultérieur et la finition de surface peuvent tous modifier le choix du brut et la planification du procédé.
Contexte des données sur les matériaux :
les travaux du NIST sur la fabrication numérique
favorisent la continuité des données de définition et de production. Ils n’établissent ni l’aptitude d’un matériau, ni la disponibilité du brut, ni la capacité du fournisseur pour une commande donnée.
| Famille de matériaux | Nuances représentatives indiquées par Zhenling | Questions à poser dans la demande de devis pour le procédé proposé |
|---|---|---|
| Acier au carbone et acier allié | 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo | Précisez l’état de fourniture et après traitement thermique, la dureté requise, la protection anticorrosion, les risques de déformation et le niveau de traçabilité. |
| Acier inoxydable | 303, 304, 304L, 316, 316L, 321 | Indiquez le milieu corrosif, la passivation ou toute autre finition, l’état de surface, l’exposition au soudage et les éléments géométriques sensibles à l’écrouissage. |
| Alliages haute performance et résistants à la corrosion | C276, 904L et alliages à base de nickel pour applications chimiques | Confirmez la spécification exacte, la forme du produit, le besoin de certification, la dureté, le comportement thermique et l’éventuelle interdiction des substitutions. |
| Alliage d’aluminium | Plusieurs familles d’alliages d’aluminium ; la nuance exacte dépend du plan | Définissez l’état métallurgique, les contraintes liées au sens du laminage, l’aspect de surface, la surépaisseur pour anodisation et le risque de déformation des parois minces. |
Règle de substitution des matériaux
N’acceptez pas qu’un matériau « équivalent » soit choisi de manière informelle dans l’atelier lorsque la composition chimique, les propriétés mécaniques, la corrosion ou les obligations imposées par un code sont déterminantes. Précisez dans la spécification d’achat les autres matériaux autorisés et la procédure d’approbation.
Distinguer l’usinabilité de l’aptitude à l’application
Une nuance peut être usinable mais inadaptée à l’environnement de service, ou techniquement appropriée mais coûteuse à transformer en raison de son comportement thermique, de l’usure des outils ou des difficultés de maîtrise des copeaux. Chaque surface usinée CNC servant à l’étanchéité, au glissement ou à recevoir un revêtement exige ses propres critères de finition ; la spécification fonctionnelle du client reste la base de l’approbation.
01
Indiquez la nuance, la norme applicable, la forme du produit et l’état du matériau.
02
Précisez les exigences de dureté, de traitement thermique, de résistance à la corrosion et de température.
03
Indiquez les attentes relatives aux certificats matière et à la traçabilité des lots avant l’établissement du devis.
04
Définissez les surépaisseurs de finition lorsque l’anodisation, l’application d’un revêtement, le dépôt métallique ou la passivation influent sur les dimensions finales.
Vous comparez des alliages pour des conditions de service difficiles ?
Demander une vérification du matériau et des tolérances
Passer d’une définition maîtrisée du produit à des pièces de production contrôlées
Un décalage entre les indices de révision du plan et du modèle peut n’être détecté qu’au contrôle de la première pièce ou lors de l’assemblage, car le procédé d’usinage CNC ne repose plus sur une définition unique faisant foi. Les travaux du NIST sur la fabrication numérique relient la conception assistée par ordinateur, la fabrication CNC et la mesure, tandis que la norme ISO 14253-1 montre pourquoi la décision de réception ultérieure nécessite elle aussi une base définie. Aucune de ces sources ne prouve un résultat propre à un projet.
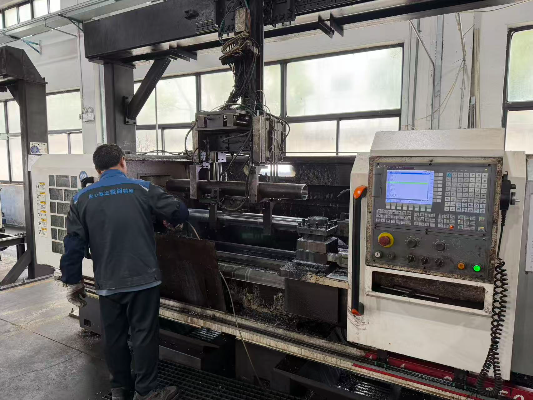
01
Réception. Transmettez le plan 2D, le modèle 3D ou l’échantillon, ainsi que l’indice de révision, les unités, la quantité et les exigences d’achat.
02
Définition du document faisant foi. Déterminez quel fichier prévaut en cas de divergence entre le plan, le modèle, l’échantillon ou une note.
03
Examen. Vérifiez la géométrie, les références spécifiées, les exigences géométriques, l’état du matériau, les exigences de surface et l’étendue du contrôle.
04
Choix de la gamme de fabrication. Sélectionnez les machines, les montages d’usinage et l’outillage, tout en consignant les questions à résoudre avant validation.
05
Vérification des premières pièces. Contrôlez la première pièce ou le lot initial selon les caractéristiques convenues et les critères de décision définis.
06
Maîtrise des modifications. Veillez à la cohérence entre l’indice de révision approuvé, les instructions de fabrication et le plan de contrôle pour les productions répétées.
07
Remise des justificatifs. Livrez les pièces de production avec les documents convenus relatifs au matériau, au contrôle, à l’identification et à la traçabilité.
Prototypes et productions répétées exigent des contrôles différents
Les prototypes et les pièces de production exigent des contrôles différents : un prototype met en évidence les problèmes de conception et d’accès, tandis qu’une commande répétée exige un montage d’usinage stable, un suivi des révisions et une fréquence de contrôle définie. Contrairement aux pièces achetées en délai express uniquement pour gagner du temps, la production répétée doit préserver la gamme de fabrication approuvée et les critères de réception.
Fraisage de prototypes
Donnez la priorité aux questions de conception, à l’accès aux éléments géométriques, au comportement du matériau et à la consignation claire des écarts ou des modifications du plan.
Usinage CNC en petite série
Mettez en balance la réutilisation du maintien de la pièce et l’étendue du contrôle avec la quantité, sans supposer qu’un montage d’usinage dédié à la production est toujours rentable.
Production répétée
Figez l’indice de révision faisant foi, la gamme de fabrication approuvée, les éléments géométriques critiques et le dossier justificatif avant de considérer qu’une pièce déjà produite correspond aux exigences actuelles.
Comparer le coût total du fraisage CNC sans extrapolation
Les coûts d’usinage CNC dépendent de l’ensemble de la gamme de fabrication, pas seulement du temps machine. Les travaux universitaires distinguent le temps de coupe du métal des temps non productifs, de manutention et de montage, mais le compromis entre rapidité et incertitude fait de ce cadre un outil de comparaison plutôt qu’une formule précise de calcul du prix d’usinage.
Contexte du modèle de coûts : les recherches publiées sur les temps d’usinage distinguent les temps productifs des temps non productifs, tandis que les travaux du NIST sur la continuité des données étayent la maîtrise des données d’entrée. Aucune de ces sources ne fournit les prix ni les délais de Zhenling.
| Facteur de coût | Pourquoi il modifie la gamme de fabrication | Ce qui rend les devis comparables |
|---|---|---|
| Matériau et état | Le prix du brut, la dureté, l’usure des outils, l’échauffement et les déformations varient selon la nuance et l’état. | Nuance, forme et état exacts, règle de substitution et certificat requis |
| Géométrie et montages | L’accès, les transferts, la complexité des montages d’usinage et les outils à grande portée ajoutent du travail hors coupe et des risques. | Modèle et plan à jour, système de références spécifiées et éléments géométriques fonctionnels identifiés |
| Tolérances et finition de surface | Des limites critiques peuvent imposer d’autres séquences, opérations de finition et méthodes de mesure. | Tolérances fonctionnelles distinguées des exigences par défaut ou esthétiques |
| Quantité et stade de production | Les coûts de programmation et de montage se répartissent différemment entre un prototype, un premier lot et une commande répétée. | Quantité de prototypes, quantité de la première commande et besoins réalistes en commandes répétées |
| Contrôle et documents | Le contrôle à 100 %, l’échantillonnage, les rapports matière et les enregistrements particuliers mobilisent des ressources différentes. | Caractéristiques désignées, fréquence, règle de décision et format du rapport |
| Opérations sous-traitées | Le traitement thermique, l’application d’un revêtement, le dépôt métallique ou les essais spécialisés ajoutent des étapes de transfert et des contraintes dimensionnelles. | Spécifications applicables, masquage, surépaisseurs et contraintes liées aux prestataires approuvés |
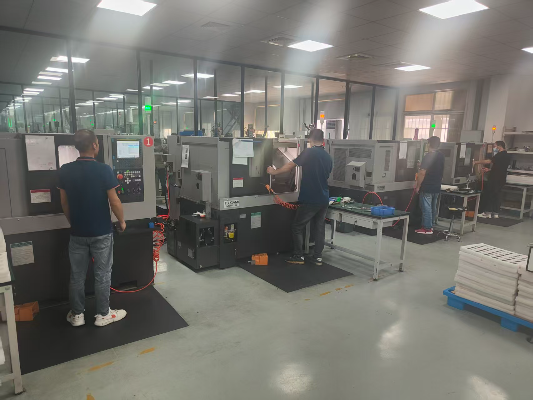
Pourquoi un prix public ou un délai fixe serait trompeur
Une reprise peut annuler l’avantage d’un devis, même si la pièce de remplacement est gratuite, car les délais et la logistique ne reviennent pas en arrière. Un devis immédiat ou en ligne peut être rapide, mais un devis de service CNC comparable exige toujours une définition du produit faisant foi.
-
01
Demandez si le devis comprend les travaux sur la première pièce, l’outillage spécial et les documents de contrôle.
-
02
Vérifiez si le matériau, le traitement thermique, le revêtement, l’emballage et le transport entrent dans le périmètre du devis.
-
03
Comparez les exclusions et les hypothèses, pas seulement le prix total.
-
04
Ne demandez une estimation du délai qu’une fois les questions techniques et les opérations sous-traitées clarifiées.
Vérifier les justificatifs relatifs à vos pièces fraisées CNC
Les acheteurs qui évaluent des services d’usinage de précision préfèrent les fournisseurs qui abordent tôt les éléments géométriques critiques, les méthodes de mesure et les écarts. Les services d’usinage CNC de précision nécessitent néanmoins des critères de décision convenus ; la norme ISO 14253-1 traite de la conformité près des limites et de l’incertitude de mesure, mais un rapport général ne démontre pas l’ensemble d’un système.
Contexte de réception :
ISO 14253-1 traite des décisions de conformité près des limites de spécification, et le
manuel NIST/SEMATECH explique le contexte de l’échantillonnage pour réception. La commande doit néanmoins définir les caractéristiques concernées, la méthode et la règle de décision.
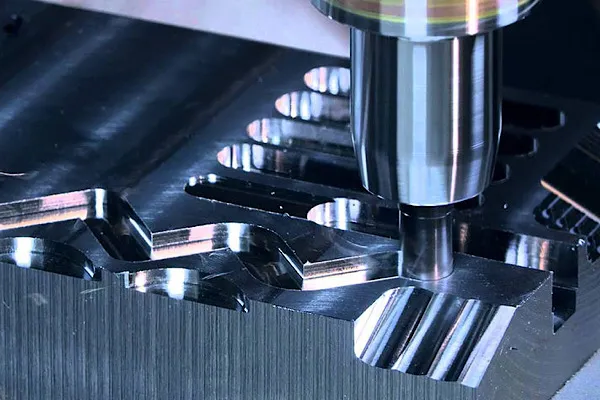
| Pièce justificative | Ce qu’elle peut attester | Ce qui reste à convenir |
|---|---|---|
| Certificat matière | Identité du matériau et propriétés déclarées dans les limites couvertes par le certificat | Norme requise, lien avec le lot, responsabilité de l’examen et éventuels essais indépendants |
| Rapport de contrôle dimensionnel | Résultats consignés pour les caractéristiques désignées | Méthode et fréquence de mesure, adéquation des équipements et règle de décision |
| Rapport de contrôle de la première pièce | Vérification initiale selon un ensemble de caractéristiques convenues | Autorisation éventuelle de la production et traitement des modifications ultérieures du procédé |
| Rapport d’échantillonnage | Décision relative au lot selon un plan d’échantillonnage défini | Définition du lot, taille de l’échantillon, nombre d’acceptation et norme applicable |
| Rapport de contrôle à 100 % | Résultats pour chaque caractéristique définie ou chaque pièce dans le périmètre convenu | Caractéristiques soumises à un contrôle complet et traitement des résultats proches des limites |
| Suivi des révisions et de la traçabilité | Lien entre la commande, le matériau, le procédé et l’indice de révision de la définition du produit | Durée de conservation, format des identifiants et accès du client |
Définissez les justificatifs avant la production.
Demander un examen du périmètre de contrôle propre à votre pièce
L’échantillonnage est un choix, pas un synonyme de qualité
Le NIST présente l’échantillonnage pour réception comme une solution intermédiaire entre l’absence de contrôle et le contrôle à 100 %, particulièrement lorsque les essais exhaustifs sont destructifs, coûteux ou longs. Votre commande doit donc préciser si les caractéristiques critiques font l’objet d’un contrôle à 100 % ou d’un plan d’échantillonnage documenté.
Statut des preuves présentées sur cette page
Nous distinguons les faits vérifiés, les capacités déclarées par l’entreprise et les résultats qui dépendent du plan. Ainsi, une photographie d’usine ou une affirmation générale relative à un certificat n’est pas considérée comme la preuve d’une capacité de procédé ou d’un résultat de réception précis.
| Déclaration | Statut | Comment l’utiliser |
|---|---|---|
| Shanghai Zhenling Hardware Co., Ltd. a été créée en 2006 | Vérifié | Attesté par la licence commerciale examinée |
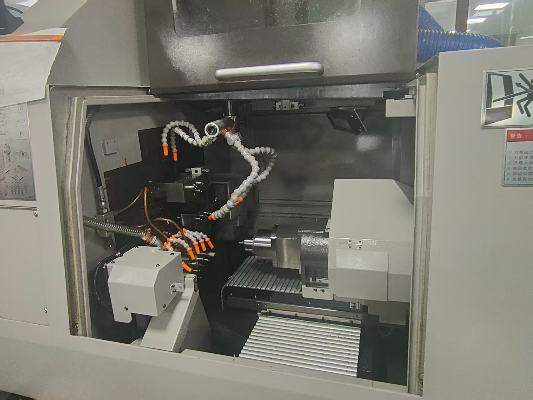
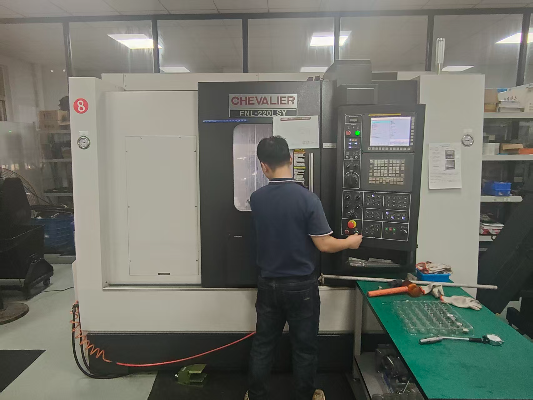
| Usine de Jiashan et catégories d’équipements CNC indiquées | Source directe de l’entreprise | Étayé par les informations de l’entreprise et des photographies d’équipements examinées ; aucune capacité de performance universelle n’en est déduite |
| Nuances de matériaux indiquées sur cette page | Source directe de l’entreprise | À utiliser comme éventail de possibilités à examiner, sous réserve des spécifications du projet et de la confirmation de disponibilité du brut |
| Limites dimensionnelles, rugosité, capacité, délai et dossier de contrôle | Dépend du plan | À confirmer lors de l’établissement du devis et de l’examen de la commande |
| Champ d’application CE ou ASME pour une pièce fraisée donnée | Dépend des documents | Demandez le certificat pertinent en vigueur et son champ d’application avant de vous y fier |
Créée en 2006
Licence commerciale examinée
Fabricant direct
Site de production de Jiashan décrit par l’entreprise
3 / 4 / 5 axes
Catégories d’équipements, sans affirmation de capacité universelle
Périmètre du devis
Les résultats du projet dépendent du plan et des critères de réception
Examiner des cas d’application réalistes avant de valider la commande
Les applications d’usinage CNC suivantes sont des exemples d’examen technique fondés sur les familles de pièces que Zhenling déclare fabriquer, et non des études de cas clients publiées. Elles montrent comment des services de fabrication sur mesure peuvent résoudre les questions techniques sans revendiquer un résultat mesuré pour un projet non identifié.
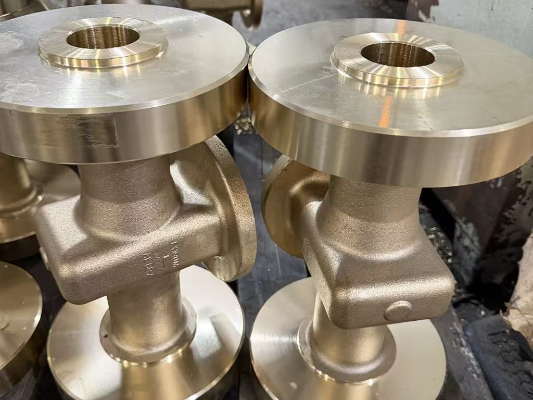
Corps de vanne à plusieurs faces
Corps de vanne à plusieurs faces
L’acheteur doit préserver la position relative des orifices, les faces d’étanchéité et la structure des références spécifiées selon plusieurs orientations. L’examen doit comparer l’accès multiaxe indexé aux montages répétés, puis définir le contrôle des relations qui influent sur l’assemblage ou l’étanchéité.
- Risque principalTransfert des références spécifiées
- Justificatifs pour la décisionCartographie de l’accès aux éléments géométriques et plan de contrôle
- CompromisMontages d’usinage plus simples ou moins nombreux
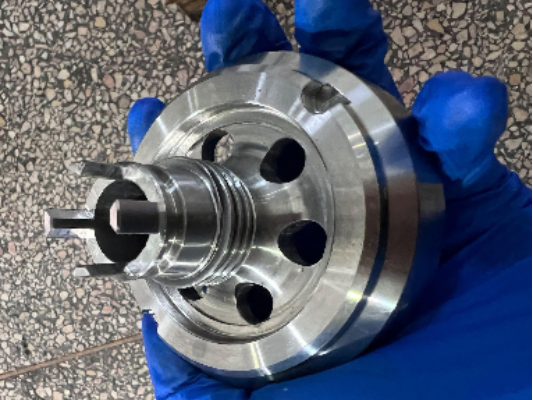
Bride avec éléments géométriques secondaires
Bride avec éléments géométriques secondaires
La pièce associe une géométrie de révolution à un motif de boulonnage, une rainure, un méplat ou un élément géométrique incliné. Une gamme combinant tournage et fraisage peut mieux préserver la coaxialité des éléments géométriques que l’exécution forcée de toutes les opérations sur un seul type de machine.
- Risque principalPosition relative de la face, de l’alésage et du motif de perçage
- Justificatifs pour la décisionRéférences spécifiées faisant foi et séquence des opérations
- CompromisMaîtrise des transferts ou gamme complexe sur une seule machine
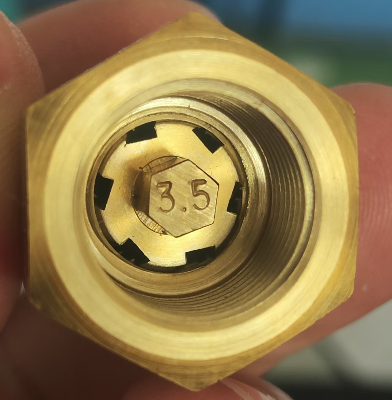
Bouchon en alliage / pièce de régulation des fluides
Bouchon en alliage / pièce de régulation des fluides
L’état du matériau, la surface d’étanchéité, le filetage, l’alésage et l’environnement corrosif interagissent. La demande de devis doit donc relier la spécification du matériau et la surépaisseur de finition aux mesures finales et au dossier de traçabilité.
- Risque principalIncompatibilité entre le matériau et la surface
- Justificatifs pour la décisionPérimètre des exigences relatives au matériau et caractéristiques de réception
- CompromisÉtendue du contrôle ou criticité fonctionnelle
Préparer une demande de devis d’usinage CNC sur mesure chiffrable par les ingénieurs
Une demande de devis contenant tous les éléments nécessaires à la décision limite les risques liés aux hypothèses différentes des fournisseurs. Comme les critères d’acceptation, l’indice de révision du plan et le périmètre des matériaux peuvent modifier la gamme de fabrication, Zhenling a besoin de ces informations pour établir un devis fiable pour ses services d’usinage CNC de précision.
Contexte de la demande de devis : ASME Y14.5 aide à définir le produit sans ambiguïté. Pour les données techniques soumises à des restrictions, U.S. EAR Part 734 précise le champ d’application, sans constituer un avis juridique ni déterminer automatiquement si une licence est requise.
| Informations fournies par l’acheteur | Examen technique | Résultat attendu |
|---|---|---|
| Fichier de référence, plan 2D, modèle 3D, indice de révision et unités | Résoudre les contradictions et clarifier les cotes manquantes, la géométrie et le système de références spécifiées | Liste des questions en suspens et gamme de fabrication sous réserve de leur résolution |
| Nuance du matériau, forme du produit, état et traçabilité | Examiner l’usinabilité, les déformations, les possibilités de substitution et les documents requis | Périmètre confirmé des matériaux et limites de la certification matière |
| Exigences géométriques, indications dimensionnelles générales et état de surface | Relier les limites fonctionnelles à la mise en position, à la coupe et à la mesure | Plan des caractéristiques critiques et des contrôles |
| Prototype, première commande et quantité des commandes récurrentes | Évaluer la programmation, le montage d’usinage, la taille des lots et la répartition des contrôles | Hypothèses de production et de devis propres à chaque étape |
| Règle d’acceptation et fréquence des contrôles | Examiner le contrôle à 100 %, l’échantillonnage, les décisions pour les valeurs proches des limites et le format du rapport | Déclaration précisant ce que les éléments justificatifs permettent ou non de démontrer |
| Traitement thermique, revêtement, traitement électrolytique ou passivation | Vérifier les surépaisseurs prévues pour les variations dimensionnelles, le masquage, la manutention et l’ordre des opérations sous-traitées | Critères d’acceptation avant et après traitement |
| Exigences d’identification, d’emballage et d’expédition | Examiner les besoins de traçabilité et de protection des surfaces | Liste de contrôle pour la livraison et la documentation |
Registre de demande de devis, du plan au contrôle
Lorsque vous sollicitez un fabricant de pièces fraisées par CNC, utilisez le registre de demande de devis, du plan au contrôle, plutôt qu’un formulaire générique. Il permet de voir le compromis entre la vitesse d’usinage et la clarté technique avant de lancer la commande.
01
Fichier CAO et plan à jour, avec un seul indice de révision clairement désigné comme référence
02
Unités, système de références spécifiées, exigences géométriques, indications dimensionnelles générales et exigences d’état de surface
03
Nuance et état du matériau, traitement thermique et substitutions autorisées
04
Quantités de prototypes et de pièces de série, avec une estimation réaliste des commandes récurrentes
05
Caractéristiques critiques et leur rôle fonctionnel
06
Fréquence des contrôles, règle de décision, documentation matière et attentes en matière de traçabilité
07
Spécifications des opérations sous-traitées, masquage, limites d’aspect et surépaisseurs prévues pour les variations dimensionnelles
08
Emballage, étiquetage, destination et plage de livraison souhaitée
Périmètre du service
Le fraisage est un procédé de fabrication soustractif fondé sur un enlèvement contrôlé de métal, mais cette définition ne suffit pas à déterminer s’il convient à la pièce. Cette page ne présente ni un service général d’usinage CNC en ligne, ni un outil de devis pour la fabrication de tôlerie ou l’impression 3D de pièces en plastique et en métal. Elle traite de l’examen technique à partir d’un plan.
Outils d’aide à la décision technique pour l’usinage CNC
Accédez à nos méthodes d’analyse structurées pour évaluer les risques liés aux mises en position, comparer les gammes de fabrication et définir le périmètre des contrôles avant l’établissement du devis et le lancement de la production.
01
Guide de fraisage selon les risques de mise en position
Survolez pour explorer
Guide de fraisage selon les risques de mise en position
Évaluez l’accès aux éléments géométriques, le nombre de mises en position, la rigidité de la pièce et le comportement du matériau afin de déterminer la gamme de fraisage à 3, 4 ou 5 axes la mieux adaptée.
Ouvrir l’outil02
Comparateur de gammes de fraisage et de tournage
Survolez pour explorer
Comparateur de gammes de fraisage et de tournage
Comparez les facteurs productifs et non productifs des gammes d’usinage de pièces prismatiques et de révolution pour mieux comprendre le coût total de l’usinage CNC.
Ouvrir l’outil03
Outil de planification des contrôles
Survolez pour explorer
Outil de planification des contrôles
Définissez les caractéristiques critiques, les méthodes de mesure et les justificatifs d’acceptation requis avant de lancer votre production.
Ouvrir l’outilObtenez un devis vérifiable à partir de votre plan
Zhenling s’appuiera sur les fichiers de référence, l’état et les spécifications du matériau, la quantité et les critères d’acceptation que vous fournissez pour déterminer les points à clarifier avant de fabriquer vos pièces fraisées sur mesure.
Fournissez le plan 2D faisant autorité et le modèle CAO disponible, ainsi que l’indice de révision, les unités, le matériau et son état, la quantité, les exigences de surface, les éléments géométriques critiques, le périmètre des contrôles et les opérations sous-traitées. Précisez quelle source fait foi en cas de contradiction entre le plan, le modèle, l’échantillon ou les spécifications d’achat.
Choisissez le fraisage CNC à 3, 4 ou 5 axes selon l’accès aux éléments géométriques, le nombre de mises en position, les relations entre références spécifiées, la rigidité et l’étape de fabrication. L’usinage à 3 axes convient aux éléments géométriques accessibles, l’indexation sur 4 axes permet d’exposer d’autres faces, et l’orientation continue sur 5 axes se justifie lorsque l’accès ou l’orientation empêche d’obtenir la géométrie requise.
Il n’existe pas de tolérance universelle que l’on puisse garantir pour toutes les pièces, tous les matériaux, toutes les tailles et tous les éléments géométriques. Avant de valider une tolérance d’usinage, Zhenling examine le plan, le système de références spécifiées, l’état du matériau, les mises en position prévues, la méthode de mesure et la fréquence des contrôles.
L’entreprise indique avoir de l’expérience dans l’usinage des aciers au carbone et alliés, des aciers inoxydables, notamment les nuances 303, 304, 304L, 316, 316L, 321 et 904L, du C276 et des alliages à base de nickel destinés aux environnements chimiques, ainsi que des alliages d’aluminium. La nuance précise, l’état, la dureté, l’exposition à la corrosion et les exigences de certification restent soumis à l’examen du projet.
La géométrie, le matériau, la quantité et les exigences de contrôle influent sur le coût de la matière brute, la programmation, les mises en position, le temps de coupe, l’usure des outils, le montage d’usinage, les contrôles et le périmètre des opérations sous-traitées. Les devis sont plus faciles à comparer lorsque tous les soumissionnaires reçoivent le même indice de révision, le même état du matériau, la même quantité et les mêmes critères d’acceptation.
Zhenling peut examiner des plans ou des échantillons en vue d’une fabrication sur mesure. Cet examen permet utilement d’établir une liste de questions en suspens et de définir des choix de gamme de fabrication sous réserve de leur résolution ; la fabricabilité définitive, le prix et le délai dépendent de la définition réelle du produit et du périmètre de la commande.
Le fraisage CNC peut servir à fabriquer des prototypes, des petites séries et des commandes récurrentes, mais chaque étape exige des contrôles différents. Un prototype permet de vérifier les hypothèses de conception et d’accès, tandis que la production récurrente exige des montages d’usinage stables, une gestion des indices de révision, une fréquence de contrôle et un dossier de justificatifs défini.
Le périmètre des documents disponibles est convenu pour chaque projet et indiqué sur le devis et la commande. Demandez précisément le certificat matière, le rapport dimensionnel, le procès-verbal de contrôle de la première pièce, le périmètre de l’échantillonnage ou du contrôle à 100 %, le rapport de traçabilité et les résultats d’essais requis pour la commande.
Le tournage peut être une solution rapide lorsque les relations de coaxialité sont importantes, notamment entre les diamètres et les alésages, tandis que le fraisage devient nécessaire pour les pièces aux contours et aux faces complexes. Il est alors possible de combiner les deux procédés pour obtenir des profils plus complexes.
Demandez comment Zhenling maîtrise les éléments géométriques critiques, les mises en position, les spécifications matière, les systèmes de cotation, les critères d’acceptation et les écarts pendant la fabrication des pièces. Ces éléments permettent d’évaluer la rigueur de l’examen technique et la confiance qu’un acheteur peut accorder aux données de production et de contrôle de l’entreprise. L’âge des machines ou une simple liste d’équipements ne prouve pas la capacité d’un fournisseur à produire des pièces de série.






