Skontaktuj się z firmą Zhenling

Produkcja na podstawie rysunków technicznych od 2006 roku
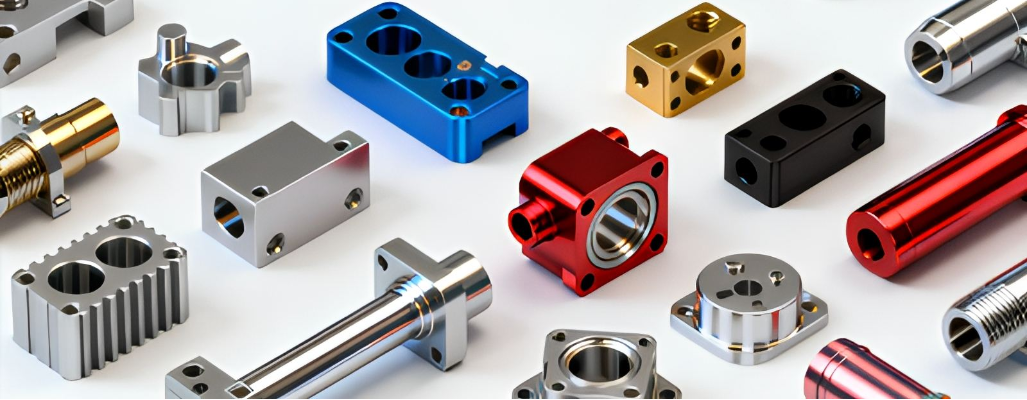
Frezowanie CNC precyzyjnych części na zamówienie
Prosimy przekazać Zhenling obowiązujący rysunek techniczny, stan materiału, ilość oraz wymagania odbiorowe. Przed wyceną części na zamówienie ze stali, stali nierdzewnej, stopów specjalnych i aluminium analizujemy geometrię oraz przebieg procesu technologicznego. Zapytanie o frezowanie CNC powinno określać wariant obróbki osiowej, stan półfabrykatu, elementy geometrii wrażliwe na ustawienie, bazy odniesienia, plan kontroli i rewizję rysunku. W ofercie dotyczącej części dopuszczonej do produkcji należy zapisać proponowany przebieg procesu technologicznego, metodę pomiaru, zakres dostawy, wyłączenia, podstawę wyceny i harmonogram, a także wszystkie nierozstrzygnięte założenia dotyczące produkcji lub odbioru.
Ta usługa frezowania CNC jest przeznaczona do części pryzmatycznych w ramach usług obróbki CNC na zamówienie oferowanych przez Zhenling dla precyzyjnych części CNC i innych części metalowych. Precyzję określa zweryfikowana zależność między cechami funkcjonalnymi, uzgodnionymi granicami i decyzją opartą na kontroli, a nie jedna wartość bezwzględna stosowana do wszystkich części CNC na zamówienie.
Poproś o wycenę części na zamówienie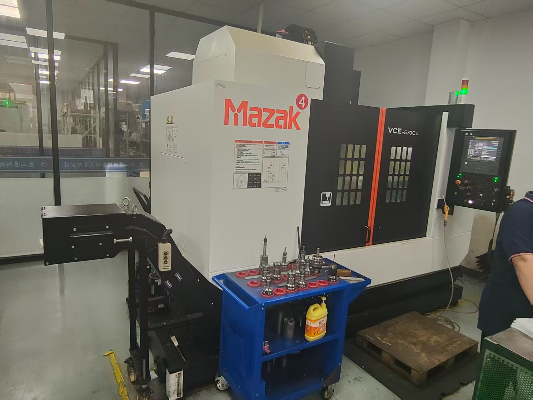
Ogranicz ryzyko związane z ustawieniem i tolerancjami przed rozpoczęciem frezowania
Kosztowny błąd w precyzyjnej obróbce CNC rzadko polega na tym, że „maszyna nie mogła skrawać metalu”. Częściej wynika z nierozpoznanego problemu z dostępem narzędzia, niepotrzebnie wąskiej tolerancji, przenoszenia bazy odniesienia między ustawieniami albo wymogu kontroli, który pojawił się dopiero po wykonaniu części CNC.
Kontekst definicji wyrobu: ASME Y14.5 określa sposób opisu wymiarów, tolerancji i zależności między bazami odniesienia. Nie dowodzi zdolności dostawcy do utrzymania tolerancji ani nie upoważnia do przyjęcia domyślnej wartości granicznej.
- Ryzyko związane z definicją wyrobu: rysunek 2D, model 3D, próbka i specyfikacja zakupu nie wskazują, które źródło jest nadrzędne.
- Ryzyko związane z dostępem: do kieszeni, kanału przepływowego, uskoku lub złożonego kąta nie można dotrzeć stabilnym narzędziem skrawającym przy zachowaniu bezpiecznego odstępu dla oprawki.
- Ryzyko związane z ustawieniem: cechy krytyczne są obrabiane w różnych przyrządach mocujących, co zwiększa ryzyko błędu przy przenoszeniu bazy odniesienia.
- Ryzyko materiałowe: twardość, stan po obróbce cieplnej, umocnienie zgniotowe lub zachowanie cienkich ścianek zmieniają przebieg obróbki skrawaniem.
- Ryzyko przy odbiorze: zamówienie wymaga „kontroli”, lecz nie określa cech, metody, częstotliwości ani zasad akceptacji i odrzucenia.
Dla nabywców rysunki techniczne, termin i możliwe do zweryfikowania wyniki kontroli są ważniejsze niż wiek maszyny. Wysokiej jakości obróbka CNC wymaga praktycznego wyważenia zakresu kontroli: powinien on ograniczać ryzyko dotyczące funkcji części, bez dodawania czynności zbędnych dla prostych cech o szerokich granicach tolerancji.
Widać ryzyko związane z ustawieniem lub wymiarami?
Poproś o analizę ryzyka dla konkretnego rysunku technicznego
Zacznij od cech funkcjonalnych części
Podczas analizy projektu pod kątem obróbki CNC oddzielamy cechy funkcjonalne od wygodnie przyjętych wartości domyślnych. Powierzchnia uszczelniająca, gniazdo łożyska, wzajemne położenie kanałów przepływowych czy układ mocowania wymagają większej uwagi niż powierzchnia niekrytyczna, której dotyczy jedynie ogólna tolerancja z tabelki rysunkowej.
Kołnierze
Przed wyborem samego frezowania lub połączenia procesów należy ocenić stan powierzchni czołowej, wzajemne położenie otworów na okręgu śrubowym, osiowość otworu, grubość oraz wszelkie wymagania dotyczące uszczelnienia lub granicy ciśnieniowej.
Korpusy zaworów
Należy określić położenie kanałów przepływowych, przejść wewnętrznych i powierzchni uszczelniających oraz zależności między bazami odniesienia przy różnych orientacjach części, aby obróbka wielu powierzchni nie powodowała możliwego do uniknięcia ryzyka związanego z przenoszeniem baz.
Korki i złączki
Gwinty, uskoki, geometrię uszczelnienia i stan materiału należy oceniać łącznie; obrotowy półfabrykat może nadal wymagać frezowania płaszczyzn, rowków lub otworów poprzecznych.
Części niestandardowe
Na podstawie dominującej geometrii i wymagań odbiorowych należy ustalić, czy właściwe jest frezowanie, toczenie, wytaczanie, szlifowanie czy połączony proces produkcyjny.
Nie ma pewności, czy daną geometrię można wykonać?
Prześlij rysunek techniczny części do oceny wykonalności
Dobierz frezowanie, toczenie lub obróbkę wieloosiową do dominującej geometrii
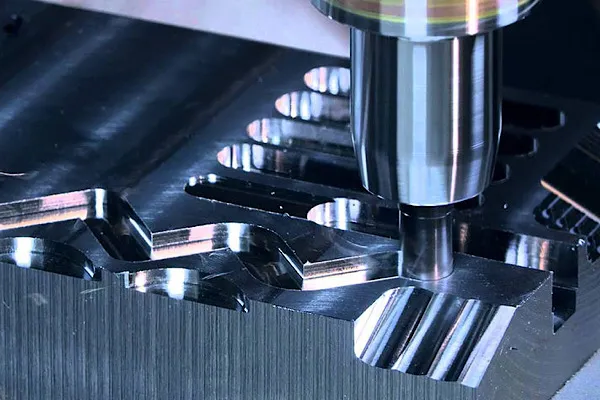
Frezowanie CNC stosuje się, gdy w części dominują powierzchnie płaskie, kieszenie, rowki, otwory lub kontury. Frezowanie CNC i toczenie mogą stanowić etapy tego samego procesu, gdy geometria krytyczna łączy cechy pryzmatyczne i obrotowe, natomiast toczenie CNC z narzędziami napędzanymi może sprawdzić się przy wybranych otworach poprzecznych, płaszczyznach lub rowkach.
Kontekst analizy przebiegu procesu technologicznego: prace NIST nad produkcją cyfrową łączą informacje o projekcie, produkcji i pomiarach. Wspierają kontrolowany przepływ danych, lecz nie stanowią uniwersalnej rekomendacji dotyczącej liczby osi ani rodzaju maszyny.
| Dominująca geometria | Wstępny przebieg procesu technologicznego | Pytania decydujące o przebiegu procesu |
|---|---|---|
| Powierzchnie płaskie, kieszenie, rowki, otwory i kontury wielokątne | Obróbka 3-osiowa lub frezowanie z indeksowaniem | Czy narzędzie skrawające dosięgnie danej cechy przy odpowiedniej sztywności, odprowadzaniu wiórów i odstępie dla oprawki? |
| Średnice, uskoki, otwory i cechy współosiowe | Toczenie CNC | Które cechy muszą pozostać współosiowe i czy potrzebne są również otwory poprzeczne, płaszczyzny lub rowki wpustowe? |
| Połączenie cech obrotowych i pryzmatycznych | Frezowanie i toczenie, obróbka frezarsko-tokarska lub kontrolowane przeniesienie części | Która baza odniesienia musi zostać zachowana po zmianie maszyny lub przyrządu mocującego? |
| Złożone powierzchnie, otwory pod kątem i cechy o utrudnionym dostępie | Obróbka CNC 4-osiowa, frezowanie 5-osiowe z indeksowaniem lub jednoczesna obróbka 5-osiowa | Czy geometria wymaga ciągłej zmiany orientacji narzędzia, czy wystarczy ograniczyć liczbę ustawień z indeksowaniem? |
Ryzyko polega na wybraniu maszyny, zanim zostaną rozpoznane problemy z bazami odniesienia i dostępem narzędzia. Ponieważ ASME Y14.5 ujmuje wymiary i wymagania geometryczne jako sposób wyrażenia założeń projektowych, Zhenling opiera analizę przebiegu procesu technologicznego na obowiązującym rysunku technicznym, a nie na samej liczbie osi.
Porównują Państwo frezowanie, toczenie i obróbkę wieloosiową?
Poproś o analizę przebiegu procesu technologicznego na podstawie rysunku technicznego
Granica możliwości technicznych
Większa liczba osi nie oznacza wyższej klasy jakości. Obróbka prostych części może być bardziej przewidywalna na nieskomplikowanej maszynie CNC, natomiast złożona geometria może uzasadniać dostęp wieloosiowy, jeśli ogranicza on liczbę przeniesień części lub pozwala użyć krótszych, sztywniejszych narzędzi.
Dlaczego „5 osi” nie rozstrzyga wszystkiego
Wraz ze wzrostem złożoności ruchu i dostępu rosną też wymagania dotyczące programowania, symulacji, mocowania i kontroli. Dostęp do wielu powierzchni może pomóc, ale korzyści w zakresie czasu cyklu i kosztów nadal zależą od części, a nie od samej nazwy maszyny.
-
01
Należy wybrać najprostszy przebieg procesu technologicznego, który zachowuje wymagane zależności między bazami odniesienia.
-
02
Warto przejść do ruchu z indeksowaniem lub ruchu jednoczesnego, gdy dostęp, orientacja albo ograniczenie liczby ustawień przynosi wymierną korzyść techniczną.
-
03
Części o geometrii głównie obrotowej należy skierować do oceny w ramach usługi toczenia CNC na podstawie rysunku technicznego.
-
04
Złożone kąty i problemy z dostępem do wielu powierzchni należy skierować do analizy obróbki CNC 5-osiowej, jeśli mniejsza liczba przeniesień części może pomóc zachować zależności między bazami odniesienia.
Dobierz materiały do obróbki CNC do warunków pracy części
Materiały do obróbki CNC należy wybierać na podstawie warunków pracy, a nie wykazu materiałów obrabianych wcześniej przez zakład CNC. Korozja, temperatura, działanie ciśnienia, twardość, zużycie, późniejsze spawanie i wykończenie powierzchni mogą wpływać na dobór półfabrykatu oraz planowanie procesu.
Kontekst danych materiałowych:
prace NIST nad produkcją cyfrową
wspierają ciągłość danych definiujących wyrób i danych produkcyjnych. Nie potwierdzają przydatności materiału, dostępności półfabrykatu ani możliwości dostawcy w odniesieniu do konkretnego zamówienia.
| Grupa materiałów | Przykładowe gatunki podawane przez Zhenling | Pytania do zapytania ofertowego dotyczące wycenianego procesu |
|---|---|---|
| Stal węglowa i stal stopowa | 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo | Należy określić stan dostawy i stan po obróbce cieplnej, wymaganą twardość, ochronę przed korozją, ryzyko odkształceń oraz wymagany poziom identyfikowalności. |
| Stal nierdzewna | 303, 304, 304L, 316, 316L, 321 | Należy wskazać środowisko korozyjne, pasywację lub inne wykończenie, stan powierzchni, narażenie na spawanie i cechy podatne na umocnienie zgniotowe. |
| Stopy wysokowydajne i odporne na korozję | C276, 904L oraz stopy na bazie niklu do zastosowań w środowiskach chemicznych | Należy potwierdzić dokładną specyfikację, postać wyrobu, potrzebę certyfikatu, twardość, zachowanie pod wpływem temperatury oraz to, czy zamienniki są zabronione. |
| Stop aluminium | Różne grupy stopów aluminium; dokładny gatunek zależy od rysunku technicznego | Należy określić stan utwardzenia, znaczenie kierunku ułożenia ziaren, wymagania estetyczne powierzchni, naddatek na anodowanie oraz ryzyko odkształcenia cienkich ścianek. |
Zasada zamiany materiału
Gdy istotne są skład chemiczny, właściwości mechaniczne, korozja lub wymagania wynikające z norm, nie należy akceptować „odpowiednika” jako nieformalnej decyzji podjętej na hali produkcyjnej. Dopuszczalne zamienniki i sposób ich zatwierdzania należy określić w specyfikacji zakupu.
Oddziel skrawalność od przydatności do zastosowania
Dany gatunek może nadawać się do obróbki skrawaniem, ale nie do warunków pracy części; może też być odpowiedni technicznie, lecz kosztowny w obróbce z powodu wydzielania ciepła, zużycia narzędzi lub trudności z kontrolą wiórów. Każda obrabiana CNC powierzchnia, która uszczelnia, ślizga się lub otrzymuje powłokę, wymaga osobnego określenia wykończenia; podstawą zatwierdzenia pozostaje specyfikacja funkcjonalna klienta.
01
Należy podać gatunek, obowiązującą normę, postać wyrobu i stan materiału.
02
Należy określić wymagania dotyczące twardości, obróbki cieplnej, korozji i temperatury.
03
Przed wyceną należy określić wymagania dotyczące certyfikatu materiałowego i identyfikowalności partii.
04
Należy określić naddatki na wykończenie tam, gdzie anodowanie, nakładanie powłok, powlekanie metalem lub pasywacja wpływają na wymiary końcowe.
Porównują Państwo stopy do pracy w trudnych warunkach?
Poproś o sprawdzenie materiału i tolerancji
Od nadzorowanej definicji wyrobu do skontrolowanych części produkcyjnych
Rozbieżność między rewizją rysunku technicznego a rewizją modelu może ujawnić się dopiero przy pierwszej sztuce lub podczas montażu, ponieważ proces obróbki CNC nie opiera się już na jednej nadrzędnej definicji. Prace NIST nad produkcją cyfrową łączą projektowanie CAD, produkcję CNC i pomiary, natomiast ISO 14253-1 pokazuje, dlaczego późniejsza decyzja o odbiorze również wymaga określonej podstawy. Żadne z tych źródeł nie potwierdza wyniku konkretnego projektu.
01
Przyjęcie danych. Należy przekazać rysunek 2D, model 3D lub próbkę, a także rewizję, jednostki, ilość i wymagania zakupu.
02
Ustalenie dokumentu nadrzędnego. Gdy rysunek techniczny, model, próbka lub uwaga są sprzeczne, należy wskazać, który dokument jest obowiązujący.
03
Analiza. Należy sprawdzić geometrię, bazy odniesienia, wymagania geometryczne, stan materiału, wymagania dotyczące powierzchni i zakres kontroli.
04
Planowanie procesu. Należy wybrać maszyny, ustawienia, przyrządy mocujące i oprzyrządowanie oraz zapisać kwestie wymagające wyjaśnienia przed uruchomieniem produkcji.
05
Weryfikacja pierwszego wyniku. Należy skontrolować pierwszą sztukę lub początkową partię względem uzgodnionych cech i zasad podejmowania decyzji.
06
Nadzór nad zmianami. Przy produkcji powtarzalnej należy zachować zgodność zatwierdzonej rewizji, instrukcji procesu i planu kontroli.
07
Przekazanie dokumentacji. Części produkcyjne należy zapakować wraz z uzgodnionymi dokumentami materiałowymi, kontrolnymi, identyfikacyjnymi i dotyczącymi identyfikowalności.
Prototypy i produkcja powtarzalna wymagają różnego nadzoru
Prototypy i części produkcyjne wymagają różnego nadzoru: prototyp ujawnia problemy projektu i dostępu narzędzia, natomiast przy zamówieniu powtarzalnym potrzebne są stabilny przyrząd mocujący, zapis rewizji i ustalona częstotliwość kontroli. W odróżnieniu od części kupowanych w trybie przyspieszonym wyłącznie ze względu na termin, w produkcji powtarzalnej należy zachować zatwierdzony przebieg procesu technologicznego i podstawę odbioru.
Frezowanie prototypów
Priorytetem powinny być kwestie projektowe, dostęp do cech części, zachowanie materiału oraz czytelny zapis odstępstw lub zmian w rysunku technicznym.
Małoseryjna obróbka CNC
Należy dostosować wykorzystanie przyrządów mocujących wielokrotnego użytku i zakres kontroli do wielkości zamówienia, bez zakładania, że specjalny przyrząd produkcyjny zawsze będzie opłacalny.
Produkcja powtarzalna
Zanim poprzednio wykonaną część uzna się za odzwierciedlenie bieżących wymagań, należy ustalić obowiązującą rewizję, zatwierdzony przebieg procesu, cechy krytyczne i pakiet dokumentacji.
Porównaj całkowity koszt frezowania CNC bez zgadywania
Koszty obróbki CNC zależą od całego przebiegu procesu technologicznego, a nie tylko od czasu pracy maszyny. W badaniach naukowych czas skrawania metalu oddziela się od czasu nieprodukcyjnego, obsługi i ustawiania, lecz kompromis między szybkością a niepewnością sprawia, że takie ramy nadają się do porównań, a nie do precyzyjnego obliczania ceny obróbki skrawaniem.
Kontekst modelu kosztów: opublikowane badania czasu obróbki skrawaniem rozróżniają czas produkcyjny i nieprodukcyjny, a prace NIST nad ciągłością danych wspierają kontrolę danych wejściowych. Żadne z tych źródeł nie podaje ceny ani czasu realizacji Zhenling.
| Czynnik kosztowy | Dlaczego zmienia przebieg procesu | Co pozwala porównać oferty |
|---|---|---|
| Materiał i jego stan | Cena półfabrykatu, twardość, zużycie narzędzi, wydzielanie ciepła i odkształcenia zależą od gatunku i stanu materiału. | Dokładny gatunek, postać, stan, zasada stosowania zamienników i wymóg certyfikatu |
| Geometria i ustawienie | Dostęp narzędzia, przenoszenie części, złożoność przyrządów mocujących i narzędzia o dużym wysięgu zwiększają nakład pracy poza skrawaniem oraz ryzyko. | Aktualny model, rysunek techniczny, układ baz odniesienia i wskazane cechy funkcjonalne |
| Tolerancja i wykończenie powierzchni | Krytyczne wartości graniczne mogą wymagać innej kolejności operacji, etapów obróbki wykończeniowej i metod pomiaru. | Tolerancje funkcjonalne oddzielone od wymagań domyślnych lub estetycznych |
| Ilość i etap produkcji | Koszty programowania i ustawiania rozkładają się inaczej na prototyp, pierwszą partię i zamówienie powtarzalne. | Liczba prototypów, ilość w pierwszym zamówieniu i realistyczne zapotrzebowanie powtarzalne |
| Kontrola i dokumenty | Kontrola 100%, kontrola wyrywkowa, raporty materiałowe i dokumentacja specjalna wymagają różnych zasobów. | Wskazane cechy, częstotliwość, zasada podejmowania decyzji i format raportu |
| Procesy zlecane na zewnątrz | Obróbka cieplna, nakładanie powłok, powlekanie metalem lub specjalistyczne badania dodają etapy przekazania części i zależności wymiarowe. | Obowiązujące specyfikacje, maskowanie, naddatki i ograniczenia dotyczące zatwierdzonych dostawców |
Dlaczego publiczna cena lub stały czas realizacji byłyby mylące
Konieczność poprawienia części może zniwelować przewagę cenową oferty, nawet gdy część zamienna jest bezpłatna, ponieważ nie da się cofnąć opóźnień w harmonogramie i logistyce. Natychmiastowa lub internetowa wycena może być szybka, ale porównywalna oferta na usługę CNC nadal wymaga nadrzędnej definicji wyrobu.
-
01
Należy zapytać, czy oferta obejmuje kontrolę pierwszej sztuki, specjalne oprzyrządowanie i dokumentację kontrolną.
-
02
Należy potwierdzić, czy zakres oferty obejmuje materiał, obróbkę cieplną, nakładanie powłok, pakowanie i transport.
-
03
Należy porównać wyłączenia i założenia, a nie tylko cenę całkowitą.
-
04
O oszacowanie czasu realizacji należy poprosić dopiero po wyjaśnieniu kwestii technicznych i procesów zlecanych na zewnątrz.
Zweryfikuj dokumentację dotyczącą części frezowanych CNC
Nabywcy oceniający usługi precyzyjnej obróbki skrawaniem preferują dostawców, którzy wcześnie omawiają cechy krytyczne, metody pomiaru i odstępstwa. Usługi precyzyjnej obróbki CNC nadal wymagają uzgodnionej podstawy decyzji; ISO 14253-1 dotyczy oceny zgodności blisko granic tolerancji i niepewności pomiaru, lecz ogólny raport nie stanowi dowodu na kompletny system.
Kontekst odbioru:
ISO 14253-1 dotyczy decyzji o zgodności blisko granic specyfikacji, a
podręcznik NIST/SEMATECH wyjaśnia kontekst odbioru na podstawie próbek. Zamówienie musi jednak określać cechy, metodę i zasadę podejmowania decyzji.
| Rodzaj dokumentacji | Co może potwierdzać | Co wymaga jeszcze uzgodnienia |
|---|---|---|
| Certyfikat materiałowy | Tożsamość materiału i podane właściwości w zakresie objętym certyfikatem | Wymagana norma, powiązanie z partią, odpowiedzialność za weryfikację i ewentualne niezależne badanie |
| Raport z kontroli wymiarowej | Zapisane wyniki dla wskazanych cech | Metoda pomiaru, częstotliwość, przydatność wyposażenia pomiarowego i zasada podejmowania decyzji |
| Dokumentacja pierwszej sztuki | Wstępna weryfikacja względem uzgodnionego zestawu cech | Czy upoważnia do rozpoczęcia produkcji i jak postępuje się z późniejszymi zmianami procesu |
| Dokumentacja kontroli wyrywkowej | Decyzja o przyjęciu lub odrzuceniu partii zgodnie z określonym planem pobierania próbek | Definicja partii, liczność próbki, liczba akceptacji i obowiązująca norma |
| Dokumentacja kontroli 100% | Wyniki dla każdej określonej cechy lub każdej części w uzgodnionym zakresie | Które cechy podlegają pełnej kontroli i jak traktowane są wyniki bliskie granicom tolerancji |
| Dokumentacja rewizji i identyfikowalności | Powiązanie zamówienia, materiału i procesu z rewizją definicji wyrobu | Okres przechowywania, format identyfikatora i dostęp klienta |
Zakres wymaganej dokumentacji należy określić przed rozpoczęciem produkcji.
Poproś o analizę zakresu kontroli dla konkretnej części
Kontrola wyrywkowa jest wyborem, a nie synonimem jakości
NIST opisuje kontrolę odbiorczą na podstawie próbek jako rozwiązanie pośrednie między brakiem kontroli a kontrolą 100%, szczególnie gdy zbadanie wszystkich części jest niszczące, kosztowne lub czasochłonne. W zamówieniu należy więc określić, czy cechy krytyczne podlegają kontroli 100%, czy udokumentowanemu planowi pobierania próbek.
Status informacji potwierdzających treść tej strony
Rozróżniamy zweryfikowane fakty, deklaracje firmy dotyczące jej możliwości oraz wyniki zależne od rysunku technicznego. Dzięki temu zdjęcie zakładu lub ogólne stwierdzenie o certyfikacie nie jest traktowane jako dowód konkretnej zdolności procesu ani wyniku odbioru.
| Stwierdzenie | Status | Jak z niego korzystać |
|---|---|---|
| Shanghai Zhenling Hardware Co., Ltd. została założona w 2006 roku | Zweryfikowane | Potwierdzone na podstawie sprawdzonego wpisu w rejestrze przedsiębiorców |
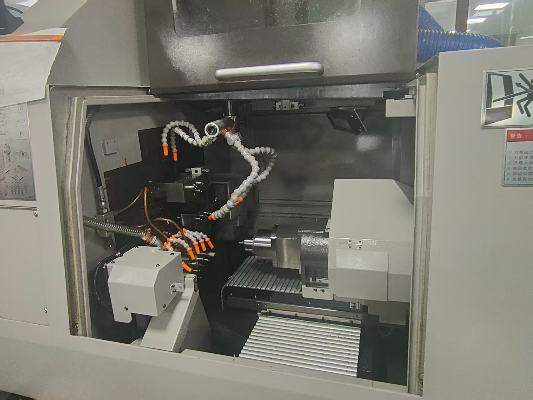
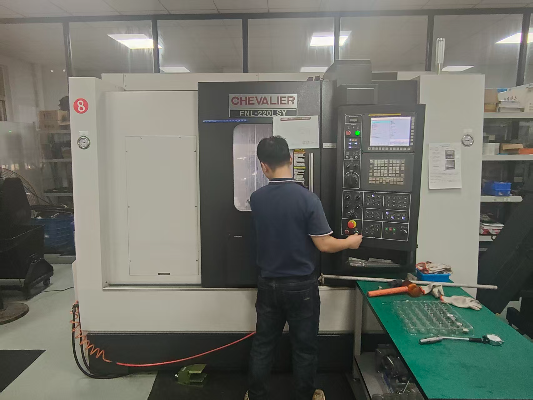
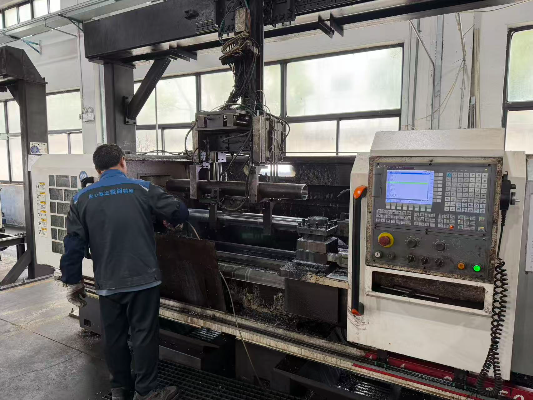
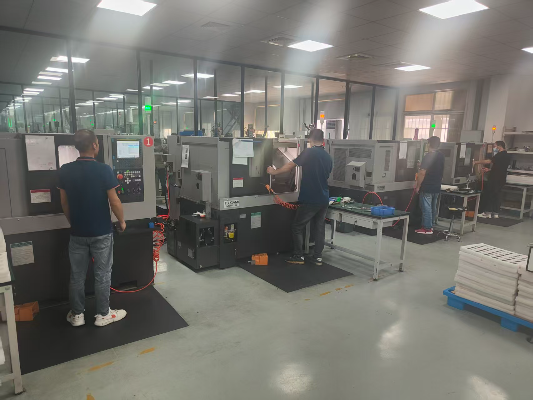
| Zakład w Jiashan i wymienione kategorie urządzeń CNC | Informacja od firmy | Potwierdzone informacjami od firmy i sprawdzonymi zdjęciami wyposażenia; nie wywodzi się z nich żadnej uniwersalnej wartości opisującej osiągi |
| Gatunki materiałów wymienione na tej stronie | Informacja od firmy | Traktować jako zakres do analizy, zależny od specyfikacji projektu i potwierdzenia dostępności półfabrykatu |
| Tolerancje wymiarowe, chropowatość, moce produkcyjne, czas realizacji i pakiet dokumentacji kontrolnej | Zależne od rysunku technicznego | Potwierdzić podczas wyceny i analizy zamówienia |
| Zakres CE lub ASME dotyczący konkretnej części frezowanej | Zależne od dokumentacji | Przed powołaniem się na niego należy poprosić o odpowiedni aktualny certyfikat i jego zakres |
Założona w 2006 roku
Sprawdzono wpis w rejestrze przedsiębiorców
Bezpośredni producent
Zakład produkcyjny w Jiashan opisany przez firmę
3 / 4 / 5 osi
Kategorie wyposażenia, bez twierdzenia o uniwersalnych możliwościach
Zakres wyceny
Wyniki projektu zależą od rysunku technicznego i zakresu odbioru
Przeanalizuj realistyczne scenariusze zastosowania przed zatwierdzeniem zamówienia
Poniższe zastosowania obróbki CNC to przykłady do analizy inżynierskiej, oparte na grupach części, których produkcję deklaruje Zhenling, a nie opublikowane studia przypadków klientów. Pokazują, jak w usługach produkcji na zamówienie należy wyjaśniać kwestie techniczne bez przypisywania zmierzonego wyniku niezidentyfikowanemu projektowi.
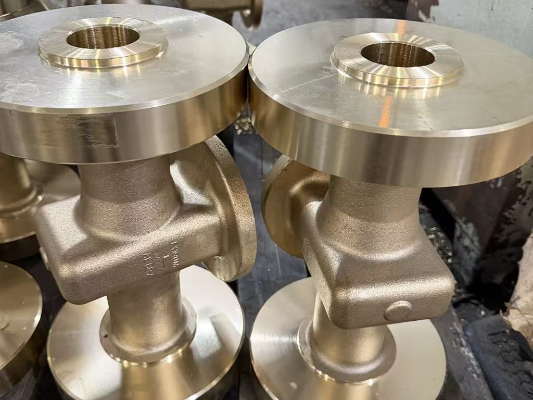
Korpus zaworu obrabiany z wielu stron
Korpus zaworu obrabiany z wielu stron
Nabywca wymaga zachowania wzajemnego położenia kanałów przepływowych, powierzchni uszczelniających i układu baz odniesienia przy kilku orientacjach części. Analiza powinna porównać dostęp wieloosiowy z indeksowaniem z wielokrotnym mocowaniem w różnych przyrządach, a następnie określić kontrolę zależności wpływających na montaż lub uszczelnienie.
- Główne ryzykoPrzenoszenie bazy odniesienia
- Podstawa decyzjiMapa dostępu do cech i plan kontroli
- KompromisProstsze przyrządy mocujące a mniejsza liczba ustawień
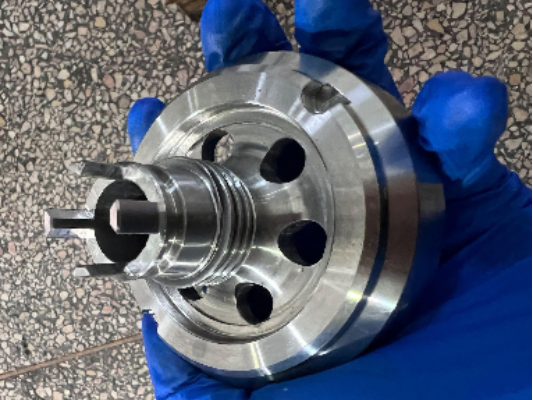
Kołnierz z dodatkowymi cechami
Kołnierz z dodatkowymi cechami
Część łączy geometrię obrotową z układem otworów na śruby, rowkiem, płaszczyzną lub cechą pod kątem. Połączenie toczenia i frezowania może lepiej zachować współosiowość cech niż próba wykonania każdej operacji na jednym rodzaju maszyny.
- Główne ryzykoWzajemne położenie powierzchni czołowej, otworu i układu otworów
- Podstawa decyzjiNadrzędne bazy odniesienia i kolejność operacji
- KompromisKontrola przenoszenia części a złożony proces na jednej maszynie
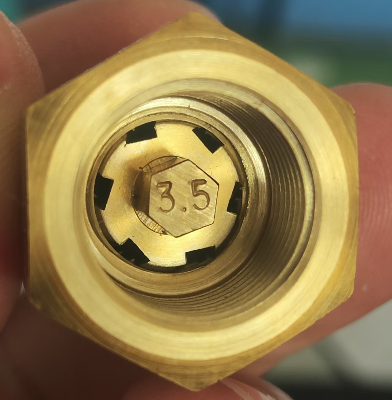
Korek ze stopu / część do regulacji przepływu
Korek ze stopu / część do regulacji przepływu
Stan materiału, powierzchnia uszczelniająca, gwint, otwór i środowisko korozyjne wzajemnie na siebie wpływają. Zapytanie ofertowe powinno więc powiązać specyfikację materiału i naddatek na wykończenie z końcowym pakietem pomiarów i dokumentacją identyfikowalności.
- Główne ryzykoNiedopasowanie materiału i powierzchni
- Podstawa decyzjiZakres specyfikacji materiału i cechy odbiorowe
- KompromisZakres kontroli a znaczenie cech dla działania części
Przygotuj zapytanie ofertowe o obróbkę CNC na zamówienie, które inżynierowie mogą wycenić
Zapytanie ofertowe zawierające dane potrzebne do podjęcia decyzji eliminuje ryzyko wynikające z różnych założeń przyjmowanych przez dostawców. Ponieważ kryteria odbioru, rewizja rysunku i zakres materiałowy mogą wpłynąć na przebieg procesu technologicznego, firma Zhenling potrzebuje tych informacji, aby rzetelnie wycenić usługi precyzyjnej obróbki CNC.
W kontekście zapytania ofertowego norma ASME Y14.5 pomaga jednoznacznie opisać wymagania dotyczące wyrobu. W przypadku danych technicznych objętych ograniczeniami U.S. EAR Part 734 określa kontekst ich zakresu, ale nie stanowi porady prawnej ani automatycznego rozstrzygnięcia w sprawie licencji.
| Dane od kupującego | Analiza techniczna | Oczekiwany wynik |
|---|---|---|
| Dokument nadrzędny, rysunek techniczny 2D, model 3D, rewizja i jednostki | Wyjaśnienie rozbieżności, brakujących wymiarów, geometrii i układu baz odniesienia | Lista kwestii do wyjaśnienia i warunkowy przebieg procesu technologicznego |
| Gatunek materiału, postać półfabrykatu, stan materiału i identyfikowalność | Ocena skrawalności, odkształceń, dopuszczalnych zamienników i wymaganej dokumentacji | Potwierdzony zakres materiałowy i zakres wymaganych certyfikatów |
| Wymagania geometryczne, ogólne uwagi wymiarowe i wykończenie powierzchni | Powiązanie granic funkcjonalnych z ustawieniem, obróbką skrawaniem i pomiarami | Plan cech krytycznych i kontroli |
| Liczba prototypów, wielkość pierwszego zamówienia i kolejnych partii | Ocena nakładu na programowanie i przyrządy mocujące oraz rozłożenia kosztów na partię i kontrolę | Założenia produkcyjne i wycenowe dla poszczególnych etapów |
| Zasady odbioru i częstotliwość kontroli | Ocena zakresu kontroli 100%, kontroli wyrywkowej, decyzji przy wynikach bliskich wartościom granicznym i formatu raportu | Określenie, co dokumentacja może potwierdzić, a czego nie |
| Obróbka cieplna, nakładanie powłok, galwanizacja lub pasywacja | Sprawdzenie naddatku wymiarowego, maskowania, sposobu obchodzenia się z częściami i kolejności procesów zewnętrznych | Zakres kryteriów odbioru przed procesem i po nim |
| Wymagania dotyczące identyfikacji, pakowania i wysyłki | Ocena wymagań dotyczących identyfikowalności i ochrony powierzchni | Lista kontrolna dostawy i dokumentacji |
Rejestr zapytania ofertowego: od rysunku do kontroli
Przy zlecaniu prac producentowi części frezowanych CNC należy skorzystać z rejestru zapytania ofertowego „Od rysunku do kontroli” zamiast z ogólnego formularza. Pozwala on uwidocznić kompromis między szybkością pracy maszyny a jasnością wymagań technicznych przed złożeniem zamówienia.
01
Aktualny plik CAD i rysunek techniczny z jednoznacznie wskazaną rewizją nadrzędną
02
Jednostki, układ baz odniesienia, wymagania geometryczne, ogólne uwagi wymiarowe i wymagania dotyczące wykończenia powierzchni
03
Gatunek i stan materiału, obróbka cieplna oraz dopuszczalne zamienniki
04
Liczba prototypów i części produkcyjnych, z uwzględnieniem realistycznego zapotrzebowania na kolejne partie
05
Cechy krytyczne i ich znaczenie dla działania części
06
Częstotliwość kontroli, zasady podejmowania decyzji oraz wymagania dotyczące dokumentacji materiałowej i identyfikowalności
07
Specyfikacje procesów zewnętrznych, maskowanie, dopuszczalne wady wizualne i naddatki wymiarowe
08
Pakowanie, oznakowanie, miejsce dostawy i docelowy termin dostawy
Zakres usługi
Frezowanie jest procesem wytwarzania ubytkowego polegającym na kontrolowanym usuwaniu metalu, ale sama ta definicja nie rozstrzyga, czy proces jest odpowiedni. Ta strona nie jest ogólnym internetowym serwisem wyceny obróbki CNC, wytwarzania elementów z blachy ani druku 3D części z tworzyw sztucznych i metalu. Dotyczy analizy prowadzonej na podstawie rysunku technicznego.
Narzędzia wspierające decyzje techniczne dotyczące obróbki CNC
Skorzystaj z uporządkowanych schematów decyzyjnych, aby ocenić ryzyko związane z ustawieniami, porównać przebiegi procesu technologicznego i określić zakres kontroli przed wyceną i uruchomieniem produkcji.
01
Kompas ryzyka ustawień przy frezowaniu
Najedź kursorem, aby dowiedzieć się więcej
Kompas ryzyka ustawień przy frezowaniu
Oceń dostęp do obrabianych cech, liczbę ustawień, sztywność części i zachowanie materiału, aby wybrać optymalny przebieg frezowania 3-, 4- lub 5-osiowego.
Otwórz narzędzie02
Porównywarka przebiegu frezowania i toczenia
Najedź kursorem, aby dowiedzieć się więcej
Porównywarka przebiegu frezowania i toczenia
Porównaj czynniki związane z czasem pracy obróbczej i pomocniczej przy obróbce części pryzmatycznych i obrotowych, aby lepiej określić całkowite koszty obróbki CNC.
Otwórz narzędzie03
Planer zakresu kontroli
Najedź kursorem, aby dowiedzieć się więcej
Planer zakresu kontroli
Określ cechy krytyczne, metody pomiaru i wymaganą dokumentację potwierdzającą odbiór przed uruchomieniem produkcji.
Otwórz narzędziePrzygotuj na podstawie rysunku wycenę, którą można zweryfikować
Na podstawie przekazanych dokumentów nadrzędnych, stanu i specyfikacji materiału, liczby części oraz kryteriów odbioru firma Zhenling ustali, które kwestie trzeba wyjaśnić przed wykonaniem frezowanych części na zamówienie.
Przekaż nadrzędny rysunek techniczny 2D i dostępny model CAD, a także rewizję, jednostki, gatunek i stan materiału, liczbę części, wymagania dotyczące powierzchni, cechy krytyczne, zakres kontroli i procesy zewnętrzne. Określ, który dokument jest nadrzędny w razie rozbieżności między rysunkiem, modelem, próbką a specyfikacją zamówienia.
Frezowanie CNC 3-, 4- lub 5-osiowe należy dobierać na podstawie dostępu do obrabianych cech, liczby ustawień, wzajemnego położenia baz odniesienia, sztywności i etapu produkcji. Obróbka 3-osiowa jest odpowiednia dla łatwo dostępnych cech, indeksowana praca 4-osiowa udostępnia dodatkowe powierzchnie, a ciągła zmiana orientacji w obróbce 5-osiowej jest uzasadniona, gdy dostęp lub orientacja uniemożliwiają uzyskanie wymaganej geometrii.
Nie istnieje jedna odpowiedzialnie deklarowana tolerancja uniwersalna dla każdej części, materiału, wielkości i cechy. Przed zatwierdzeniem tolerancji obróbki firma Zhenling analizuje rysunek techniczny, układ baz odniesienia, stan materiału, plan ustawień, metodę pomiaru i częstotliwość kontroli.
Firma ma doświadczenie w obróbce stali węglowych i stopowych, stali nierdzewnych, w tym 303, 304, 304L, 316, 316L, 321 i 904L, stopu C276 i stopów na bazie niklu do pracy w środowiskach chemicznych, a także stopów aluminium. Konkretny gatunek, stan i twardość materiału, narażenie na korozję oraz wymagania dotyczące certyfikatów nadal wymagają oceny dla danego projektu.
Geometria, materiał, liczba części i wymagania dotyczące kontroli wpływają na koszt półfabrykatu, programowania i ustawień, czas skrawania, zużycie narzędzi, nakład pracy związany z przyrządami mocującymi oraz zakres kontroli i procesów zewnętrznych. Oferty łatwiej porównać, gdy wszyscy oferenci otrzymują tę samą rewizję, informacje o stanie materiału, liczbie części i kryteriach odbioru.
Zhenling przyjmuje rysunki techniczne lub próbki do analizy możliwości wykonania części na zamówienie. Przydatnym wynikiem jest lista kwestii do wyjaśnienia i warunkowych decyzji dotyczących przebiegu procesu technologicznego; ostateczna wykonalność, cena i czas realizacji zależą od rzeczywistej definicji wyrobu i zakresu zamówienia.
Frezowanie CNC może służyć do wykonywania prototypów, produkcji małoseryjnej i kolejnych zamówień, ale każdy etap wymaga innych środków kontroli. Prototyp pozwala sprawdzić założenia projektowe i dostęp do obrabianych cech, natomiast powtarzalna produkcja wymaga stabilności przyrządów mocujących, zarządzania rewizjami, określonej częstotliwości kontroli i ustalonego pakietu dokumentacji potwierdzającej.
Zakres dostępnych dokumentów ustala się osobno dla każdego projektu i wyszczególnia w ofercie oraz zamówieniu zakupu. Należy wskazać dokładnie wymagany certyfikat materiałowy, raport wymiarowy, protokół kontroli pierwszej sztuki, zakres kontroli wyrywkowej lub kontroli 100%, raport identyfikowalności oraz wyniki konkretnych badań wymaganych dla zamówienia.
Toczenie może być szybkim rozwiązaniem, gdy istotna jest współosiowość, na przykład średnic i otworów, natomiast frezowanie ma znaczenie przy częściach o złożonych konturach i powierzchniach. Połączenie tych procesów pozwala wówczas uzyskać bardziej złożone profile.
Warto zapytać, jak Zhenling nadzoruje cechy krytyczne, ustawienia, specyfikacje materiałowe, zasady wymiarowania, kryteria odbioru i odstępstwa podczas wytwarzania części. Informacje te pomagają określić zakres przeprowadzanej analizy oraz to, w jakim stopniu kupujący może polegać na danych z produkcji i kontroli firmy. Wiek maszyn ani ogólna lista wyposażenia nie stanowią dowodu zdolności dostawcy do produkcji części.






