Kontaktieren Sie Zhenling

Eloxieren individuell zerspanter Aluminiumteile
Machen Sie aus Ihrer technischen Zeichnung, Legierung, Oberflächenangabe, den Abdeckbereichen, optisch relevanten Flächen und Prüfkriterien eine Grundlage für ein Angebot über individuell gefertigte Aluminiumteile. Anfragen zum Eloxieren sollten Legierung, Art und Dicke der Oxidschicht, Farbe, Verdichtung, Abdeckungen, Maßzugabe und Abnahmemuster enthalten. Angaben zu Machbarkeit und Terminen sind zunächst vorläufig. Die schriftlichen Bedingungen sollten den geprüften Fertigungsablauf, seine Grenzen, die Aufzeichnungen und die Annahmen zur Bauteilfreigabe benennen.
-
Prüfung der technischen Zeichnung
Änderungsstand, Legierung und kritische Geometrieelemente
-
Oberflächenbeschaffenheit festgelegt
Typ, Klasse, Farbe und gewünschtes Erscheinungsbild
-
Kritische Anforderungen
Passungen, Gewinde, Kontaktstellen und Aufhängungsbereiche
-
Abnahmeanforderungen
Prüfung und Auftragsunterlagen
-
Modell der Prozessabwicklung
Verantwortung und Fertigungsstandort im schriftlichen Angebot bestätigt
-
Vergleichbare Angebotsanfragen
Weniger unterschiedliche Annahmen in den Angeboten
-
Passung gesichert
Oberflächenbearbeitung vor der endgültigen Abnahme planen
-
Für den Export vorbereitet
Verpackungs- und Dokumentationsbedarf vor der Freigabe festgelegt
Verringern Sie Eloxier-Risiken, bevor Ihre Aluminiumteile in die Fertigung gehen
Planen Sie das Eloxieren, bevor ein Endmaß oder eine optisch relevante Oberfläche zum Ablehnungsgrund wird. Bei diesem elektrochemischen Verfahren wächst eine Aluminiumoxidschicht aus dem Grundmetall heraus; deshalb können Legierungszustand, Vorbehandlung, elektrische Kontaktierung, Abdeckungen, Schichtwachstum und Verdichtung Passung, Erscheinungsbild und Korrosionsbeständigkeit beeinflussen. Die Schicht verhält sich also nicht wie eine maßneutrale Beschichtung.
Risikofaktor 01
Falsche Annahme zur Legierung
Die Farbe entsprach einem Muster, wich aber nach einem Wechsel der Legierung oder Vorbehandlung ab. Werkstoffsorte, Wärmebehandlungszustand, Herkunftslos und Oberflächenzustand gehören in die Prüfung.
Risikofaktor 02
Nicht eingeplantes Schichtwachstum
Das Bauteil bestand die Maßprüfung nach der Zerspanung, fiel nach dem Eloxieren aber dennoch durch. Eine Bohrung, ein Gewinde oder eine Passung kann an mehr als einer Oberfläche betroffen sein.
Risikofaktor 03
Fehlende Abdeckungen
Für ein verlässliches Angebot zur Oberflächenbearbeitung benötigen wir vorab Anweisungen zum Abdecken, Verschließen und Aufhängen. Nicht gekennzeichnete Kontakt- und Dichtbereiche können Nacharbeit verursachen.
Risikofaktor 04
Konflikt bei der Aufhängung
Eine notwendige elektrische Kontaktstelle kann eine sichtbare Spur hinterlassen. Ihr zulässiger Ort muss feststehen, bevor die optischen Abnahmekriterien festgelegt werden.
Risikofaktor 05
Unklare Anforderungen an das Erscheinungsbild
Eine optisch relevante Oberfläche kann mechanisch einwandfrei sein und dennoch wegen ihres Aussehens abgelehnt werden. Farbreferenz, Textur, maßgebliche Flächen und Beleuchtung bei der Prüfung müssen abgestimmt sein.
Oft wird angenommen, das Eloxieren komme erst nach der eigentlichen technischen Arbeit. Tatsächlich liegt die Ursache vieler späterer Fehler in einer technischen Zeichnung, die zwar das zerspante Bauteil definiert, aber oberflächenkritische Geometrieelemente, Grenzen für das Erscheinungsbild und Abnahmenachweise offenlässt.
Technische Zeichnung
Änderungsstand, Legierung und für den späteren Einsatz wichtige Geometrieelemente bestätigen.
Anforderungen prüfen
Typ, Klasse, Oberflächenbeschaffenheit und Normverweise klären.
Risikobereiche kennzeichnen
Abdeckungen, Aufhängungspunkte, Passungen, Gewinde und optisch relevante Dichtflächen kennzeichnen.
Ablauf der Oberflächenbearbeitung
Auftragsspezifischen Fertigungsablauf und etwaige Muster bestätigen.
Prüfplan
Vereinbaren, was gemessen, dokumentiert und abgenommen wird.
Bereit für die Prüfung der Oberflächenbearbeitung
- Der aktuelle Zeichnungsstand und die Aluminiumlegierung sind angegeben.
- Kritische Geometrieelemente sind eindeutig als Anforderungen vor der Oberflächenbearbeitung oder an das fertige Bauteil gekennzeichnet.
- Vorgaben zum Abdecken, Verschließen, zu elektrischen Kontaktstellen und zu Aufhängungsspuren sind ersichtlich.
- Für Farbe, Textur und optisch relevante Geometrieelemente liegen referenzierte oder vereinbarte Abnahmekriterien vor.
- Erforderliche Berichte, Zertifikate sowie Verpackungs- und Lieferbedingungen sind aufgeführt.
Die FAQ des Aluminum Anodizers Council erläutern, warum Legierung, Prozessbedingungen, Abdeckungen und beide Seiten einer Bohrung zu Maßänderungen beitragen. Zhenling Metal stellt bei Angeboten zur Oberflächenbearbeitung die Risiken in den Vordergrund; der genaue Prozessbereich und der Abnahmeplan hängen jedoch von der technischen Prüfung ab.
Wählen Sie die passende Eloxierspezifikation für Ihre Aluminiumteile
Eine bloße Bezeichnung der Oberflächenbeschaffenheit reicht für die Fertigungsfreigabe nicht immer aus, weil Typ, Klasse, Schichtdicke, Erscheinungsbild und Abnahme unterschiedliche Festlegungen erfordern können. Laut der Übersicht des Aluminum Anodizers Council zu MIL-PRF-8625 definiert der Rahmen sechs Beschichtungstypen und zwei Klassen; Typ II bezeichnet das Schwefelsäureverfahren, Typ III das Harteloxieren, Klasse 1 ist ungefärbt und Klasse 2 gefärbt.
Entscheidungskriterium
Auswahlpfad für Typ II
Grenzen für Typ III auf dieser Seite
Was in den Auftrag gehört
Bezeichnung der Spezifikation
Schwefelsäure-Eloxieren nach Typ II
Harteloxieren nach Typ III
Benannte Spezifikation und aktueller Änderungsstand, falls erforderlich
Klasse
Klasse 1 ungefärbt oder Klasse 2 gefärbt gemäß dem genannten Militärstandard
Die Klasse richtet sich weiterhin nach der Bestellanforderung
Kriterien für Klasse, Farbe und Erscheinungsbild
Angabe der Schichtdicke
1 mil entspricht 0.001 inch, ungefähr 25 μm; das ist eine Einheitenumrechnung, nicht der Standardbereich von Zhenling
Erforderliche Schichtdicke und Toleranz, falls zutreffend
Maßgebliche Entscheidung
Schutzfunktion oder dekorativer Zweck mit Prüfung von Maßen und Erscheinungsbild
Anforderungen an Verschleißfestigkeit oder Harteloxalschichten erfordern eine gesonderte, eingehende Prüfung
Anwendung, kritische Oberflächen und Prüfnachweise
Thematische Zuordnung
Auf dieser allgemeinen Seite zum Eloxieren von Aluminium behandelt
Informationen zur Entscheidung über Typ III finden Sie unter Harteloxieren
Aus einer Vergleichstabelle nicht auf die Verfügbarkeit schließen
Unterscheiden Sie Prozessbezeichnungen von Nachweisen für die Beschaffung
Bei der Recherche stoßen Einkäufer häufig auf die Werbeformulierung „breites Spektrum“ und zahlreiche Begriffe zur Oberflächenbearbeitung von Aluminium. Solche Formulierungen helfen bei der Suche, belegen aber für sich genommen weder die Verfügbarkeit eines Verfahrens noch dessen Eignung für die Anwendung oder die Annahme eines Auftrags.
Begriffsgruppe
Mögliche Formulierungen
Angaben für die Angebotsanfrage
Eloxierverfahren
Eloxieren nach Typ II, Harteloxieren, Schwefelsäure, Chromsäure oder Chromsäure-Eloxieren
Nennen Sie den maßgeblichen Typ, die Klasse, den aktuellen Änderungsstand der Spezifikation und die erforderlichen Nachweise, statt alle säurebasierten Verfahren gleichzusetzen.
Verwandte Oberflächenbehandlung
Chromat-Konversionsbehandlung, Konversionsbeschichtung, chemischer Schutzfilm, Passivierung und andere industrielle Beschichtungen
Ersetzen Sie das Eloxieren durch keines dieser Verfahren, ohne Funktion, Grundwerkstoff und genaue Spezifikationen technisch prüfen zu lassen.
Gewünschte Leistung
Schützende Oxidschicht, Verschleißfestigkeit, elektrische Leitfähigkeit, höhere Beständigkeit, lange Gebrauchsdauer, korrosionsbeständige Oberflächen und Langlebigkeit
Formulieren Sie für jedes gewünschte Ergebnis eine messbare Anforderung, einen betroffenen Bereich, einen Musterplan oder eine geeignete Prüfung.
Gewünschtes Erscheinungsbild
Gestalterische Absicht, ästhetisches Erscheinungsbild, Farbabgleich, hochwertiges Eloxieren oder hochwertige Oberflächenbeschaffenheit
Legen Sie maßgebliche Flächen, Betrachtungsbedingungen, Grenzmuster und zulässige Abweichungen fest.
Bauteil- oder Marktbezeichnung
Aluminium und seine Legierungen, Aluminiumkomponenten, Metallteile, Rohre, Automobil- oder Schifffahrtsanwendungen oder laserbeschriftete Bereiche
Geben Sie die tatsächliche Legierung, den Wärmebehandlungszustand, die Geometrie, die Einsatzbedingungen und die Arbeitsschritte nach der Oberflächenbearbeitung an; eine Marktbezeichnung belegt keine Eignung.
Aussage des Lieferanten
Große Stückzahlen, Spezialisierung, hochwertiger Service, Lösungen zur Oberflächenbearbeitung, Lösungen zur Metalloberflächenbearbeitung, verschiedene Optionen zur Aluminiumoberflächenbearbeitung oder eine Komplettlösung
Fragen Sie nach dem Prozessbereich, der Grundlage für die Kapazitätsangabe, den Prüfnachweisen und dem Angebotsumfang hinter der Aussage.
01 Legierung und Wärmebehandlungszustand abstimmen
Das Verhalten und die Beständigkeit von eloxiertem Aluminium hängen von der Legierungszusammensetzung, dem Wärmebehandlungszustand, dem Herkunftslos, der bisherigen Bearbeitung und den tatsächlichen Einsatzbedingungen ab. Eine für einen Werkstoffzustand freigegebene Oberflächenbeschaffenheit ist nicht automatisch ein übertragbarer Farb- oder Texturstandard für einen anderen.
- Legierung und Wärmebehandlungszustand angeben.
- Angeben, ob es sich um einen Guss-, Block-, Blech-, Schweiß- oder zerspanten Zustand handelt.
- Auf gemischte Lose hinweisen, wenn ein einheitliches Erscheinungsbild wichtig ist.
02 Vorbehandlung kontrollieren
Die Oberflächenvorbereitung verändert das Erscheinungsbild bereits vor dem farbigen Eloxieren. Bearbeitungsspuren, das Verhalten beim Ätzen, Schweißbereiche und Spuren der bisherigen Handhabung können sichtbar bleiben oder ein uneinheitliches Erscheinungsbild erzeugen.
- Gewünschte matte oder glänzende Oberfläche beziehungsweise Textur angeben.
- Maßgebliche optisch relevante Oberflächen festlegen.
- Vereinbaren, ob ein Grenzmuster für die Abnahme maßgeblich ist.
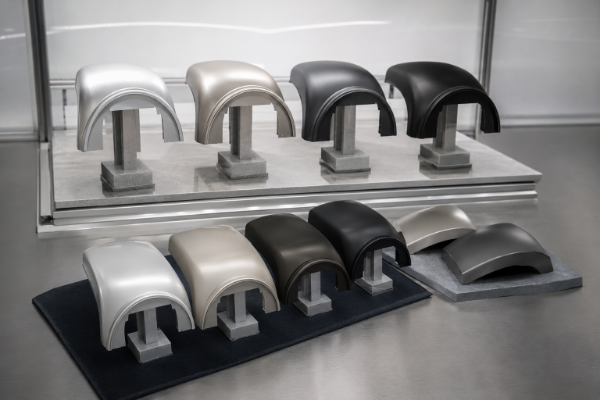
03 Verfahren zur Farbabnahme festlegen
Schwarz eloxiertes Aluminium, farblos eloxiertes Aluminium und andere Eloxalfarben sollten nicht allein nach einer Farbbezeichnung bestellt werden. Für die Abnahme braucht es eine Referenz, Betrachtungsbedingungen, zulässige Abweichungen und eine Regel für den Vergleich zwischen Chargen.
- Falls vorhanden, ein physisches Muster bereitstellen.
- Legierung und Vorbehandlung einheitlich halten.
- Festlegen, welche Oberflächen beurteilt werden.
Prüfpunkt für die Auswahl
Typ II oder Typ III dient häufig als allgemeine Referenz für die gesamte Oberflächenbeschaffenheit. Diese Wahl beeinflusst jedoch auch die Eignung der Legierung, die Vorbehandlung, die Schichtdicke, Maßvorgaben, Farbe, Verdichtung und erforderliche Nachweise.
Sind Sie unsicher, ob die technische Zeichnung genügend Angaben zur Oberflächenbeschaffenheit enthält?
Schützen Sie Passungen, Gewinde und optisch relevante Oberflächen vor der Oberflächenbearbeitung
Ein Bauteil kann vor der Oberflächenbearbeitung maßhaltig sein, nach dem Eloxieren aber klemmen, den elektrischen Kontakt verlieren oder die optischen Anforderungen verfehlen, weil das Oxidwachstum die zerspante Aluminiumoberfläche verändert. Es ist riskant anzunehmen, dass für alle Maße derselbe Prüfzeitpunkt gilt.
Das Merkblatt des AAC zur Spezifikation verknüpft Legierung, Wärmebehandlungszustand, mechanische Oberflächenbearbeitung, Vorbehandlung, Art und Dicke der Oxidschicht sowie Prüfung mit dem gewünschten Ergebnis. Die Umrechnung von 1 mil in 0.001 inch beziehungsweise rund 25 μm hilft beim Lesen von Spezifikationen, rechtfertigt aber keine allgemeingültige Maßzugabe für Zhenling Metal.
„Für uns ist das Eloxieren nicht einfach der letzte Posten im Angebot. Wenn eine Passung, eine Kontaktfläche oder ein optisch relevanter Bereich wichtig ist, gehört die Angabe vor der Prüfung der Oberflächenbeschaffenheit in die technische Zeichnung.“
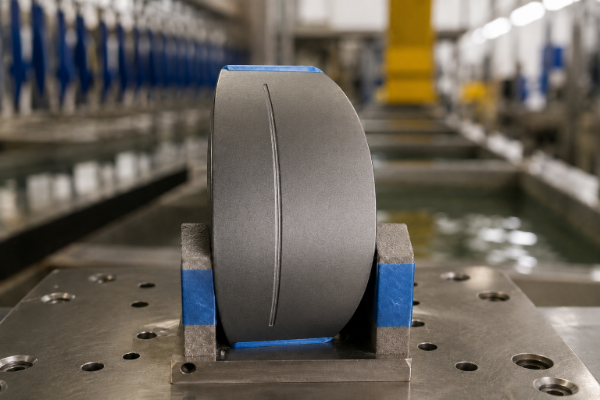
Kontrollpunkte für gefährdete Maße
Wischen / Scrollen ➔1
Gewinde
- Innen- und Außengewinde kennzeichnen.
- Strategie zum Abdecken, Verschließen oder Bearbeiten nach der Oberflächenbearbeitung bestätigen.
- Die endgültige Funktionspassung mit der vereinbarten Methode prüfen.
2
Präzisionsbohrungen
- Bohrungsdurchmesser und -tiefe kennzeichnen.
- Maßanforderungen vor der Oberflächenbearbeitung und am fertigen Bauteil bestätigen.
- Messstelle und Zeitpunkt der Abnahmeprüfung bestätigen.
3
Passungen von Fügeteilen
- Wellen, Taschen und Bezugsflächen kennzeichnen.
- Bestätigen, welche Kontaktfläche beschichtet wird.
- Anforderung an Spiel oder Übermaß im montierten Zustand prüfen.
4
Dichtflächen
- Auflageflächen für Dichtungen und O-Ringe sowie medienberührte Dichtflächen kennzeichnen.
- Grenzen der Abdeckungen und Übergänge an den Kanten bestätigen.
- Oberflächenzustand nach der Oberflächenbearbeitung prüfen.
5
Elektrische Kontaktstellen
- Erdungs- und leitfähige Bereiche kennzeichnen.
- Erforderliche Bereiche mit blankem Metall bestätigen.
- Prüfen, ob die Kontaktstelle wie bestellt frei liegt.
6
Optisch relevante Dichtflächen
- Primäre Ansichtsflächen kennzeichnen.
- Vorgaben zu Schliffbild, Textur, Farbe und Aufhängung bestätigen.
- Erscheinungsbild anhand der vereinbarten Referenz prüfen.
7
Aufhängungspunkte
- Zulässige Stellen für elektrische Kontakte kennzeichnen.
- Sichtbarkeit und funktionale Folgen bestätigen.
- Prüfen, ob die Spuren innerhalb des freigegebenen Bereichs liegen.
8
Sack-Geometrieelemente
- Sacklöcher, Taschen und Geometrien, in denen Flüssigkeit zurückbleiben kann, kennzeichnen.
- Vorgaben zu Entwässerung, Reinigung und Abdeckung bestätigen.
- Abnahme der Oberflächenbeschaffenheit an der angegebenen Stelle prüfen.
9
Kanten und unterschiedliche Oberflächen
- Scharfe Kanten, Schweißnähte und Übergänge kennzeichnen.
- Vorbereitung und Erwartungen an das Erscheinungsbild bestätigen.
- Prüfen, ob in der Angebotsanfrage keine unausgesprochene Annahme verbleibt.
Steuern Sie Zerspanung und Oberflächenbearbeitung vom Prototyp bis zur Fertigung
Der Stückpreis kann niedrig erscheinen, bis Sortierung, Nacharbeit und wiederholter Versand hinzukommen. Die Gesamtkosten steigen, wenn Zerspanungsbetrieb, Eloxierbetrieb und Verpackung nach unterschiedlichen Änderungsständen oder Abnahmekriterien arbeiten. Dann besteht ein Bauteil womöglich die Prüfung nach der Zerspanung, fällt später aber bei der Montage oder Prüfung durch.
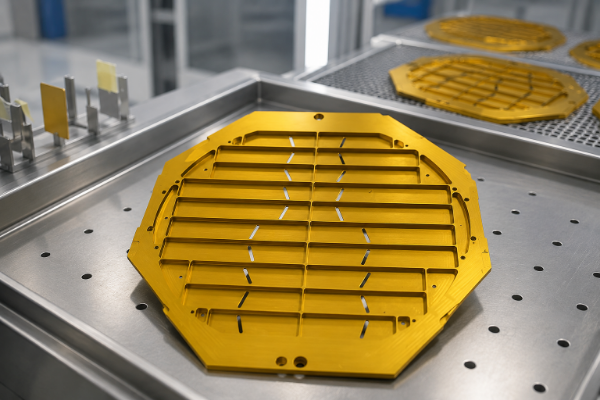
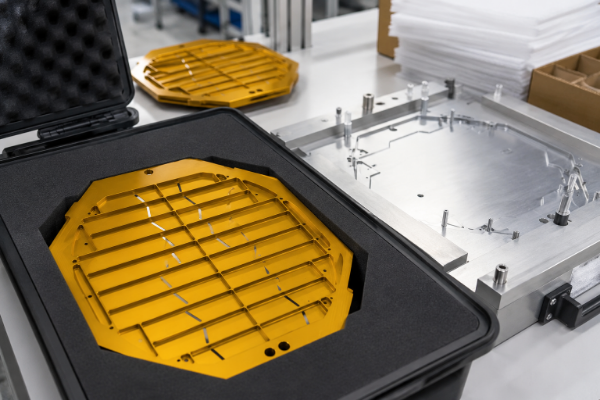
Kontrollkette von der Zerspanung bis zur Oberflächenbearbeitung
01
Prüfung der technischen Zeichnung
Legierung, Änderungsstand, Angabe zur Oberflächenbeschaffenheit, kritische Geometrieelemente und optisch relevante Bereiche in einem Anforderungssatz zusammenführen.
02
Zerspanung vor der Oberflächenbearbeitung
Bearbeitungsmaße von Anforderungen an das fertige Bauteil trennen und Oberflächen- oder Kantenzustände kennzeichnen, die die Oberflächenbearbeitung beeinflussen.
03
Oberflächenbearbeitung planen
Typ, Klasse, Farbe, Abdeckungen, Verschlüsse, Aufhängungskontakte und Prüfnachweise vor der Freigabe klären.
04
Prototyp oder Muster
Ein Muster, ein Erstteil oder eine vereinbarte Referenz verwenden, wenn Unsicherheiten bei Maßen oder Erscheinungsbild dies rechtfertigen.
05
Fertigung
Losidentität, freigegebene Anforderungen, Prüfpunkte und Änderungsentscheidungen dem Auftrag eindeutig zuordnen.
06
Verpackung und Export
Maßgebliche Oberflächen schützen und Kennzeichnungen, Aufzeichnungen und Versandabwicklung an die Bestellanforderungen anpassen.
Zhenling bietet oder koordiniert das Eloxieren individueller Teile nach Kundenzeichnung oder Muster. Im schriftlichen Angebot werden für den eingereichten Auftrag die Verantwortung für die Bearbeitung, der Fertigungsstandort, die Badüberwachung, der Prozessbereich, die Prüfung, Berichte, Kapazität und Übergaben bestätigt, ohne eine Durchführung im eigenen Betrieb oder Qualifikationen eines namentlich genannten Bearbeiters zu behaupten.
Warum die Kontrollkette wichtig ist
FAR 46.105 weist Auftragnehmern die Verantwortung für Qualitätskontrolle, Prüfung der Lieferantenkonformität, Nachweise der Vertragserfüllung, Fertigungszeichnungen und Änderungen, Prüfungen, Lagerung, Erhaltung und Verpackung zu. Die Vorschrift beschreibt nicht das Prozesssystem von Zhenling, zeigt aber, warum die Kontrolle der Änderungsstände und eine durchgängige Verantwortung wichtig sind.
Offene Punkte klären
Prototyp
Mit der kleinsten praktikablen Freigabe die vereinbarten Kriterien für Maße, Erscheinungsbild und Dokumentation prüfen. Änderungen vor dem nächsten Auftrag festhalten, statt sich auf die informelle Erinnerung an ein Muster zu verlassen.
Freigegebene Grundlage festhalten
Fertigung
Technische Zeichnung, Legierung, Anforderungen an die Oberflächenbeschaffenheit, Farbreferenz und Prüfplan aufeinander abstimmen. Ändert sich einer dieser Punkte, kann die Entscheidung zur Oberflächenbearbeitung erneut geprüft werden müssen.
Umgang mit Abweichungen festlegen
Nichtkonformität
Eine Vorgabe wie „kein Ausschuss zulässig“ kann ungeklärte Verantwortung für Ausschuss zu einem wirtschaftlichen Risiko machen. Die Bestellanforderungen sollten festlegen, wer den Eingangszustand und Oberflächenfehler beurteilt, Nacharbeit genehmigt und Nachweise für Ersatzteile erbringt.
Eloxieren im eigenen Betrieb ist nicht immer besser als ein ausgereiftes Modell zur Steuerung externer Lieferanten; entscheidend ist ein gemeinsamer Verantwortungsweg, der die Anforderungen im Blick behält. Wenn Sie auch komplexe Zerspanung benötigen, prüfen Sie die erwartete Oberflächenbeschaffenheit zusammen mit CNC-Fräsen oder 5-Achs-CNC-Bearbeitung, bevor Sie die Geometrie festlegen.
Besprechen Sie technische Zeichnung, Oberflächenbeschaffenheit und Prüfung in einem gemeinsamen Termin.
Projektunterlagen senden →Prüfen Sie Beschichtungsqualität und Auftragsdokumentation
Ein Unternehmenszertifikat ist nicht zwangsläufig ein Nachweis dafür, dass eine bestimmte Eloxierspezifikation, Prozesszulassung oder ein Prüfbericht für Ihr Bauteil gilt. Kritisch wird es, wenn der ausgezeichnete Ruf eines Lieferanten mit einer Bestellung einhergeht, in der Änderungsstand, Abnahmemethode, Rückverfolgbarkeit oder erforderliches Zertifikat fehlen.
Technische Zeichnung und Änderungsstand
Genaue Produktdefinition, die für den Auftrag maßgeblich ist
Anforderung an die Oberflächenbeschaffenheit
Typ, Klasse, Farbe, Schichtdicke und gegebenenfalls Ausnahmen
Abnahmenachweis
Vereinbarte Methode, Prüfstelle, Ergebnis und Entscheidung über die Abweichung
Losidentität
Für den Auftrag geforderter Grad der Rückverfolgbarkeit
Stellen Sie auftragsspezifische Qualitätsnachweise zusammen
Nachweis
Warum der Käufer ihn verlangen könnte
Vor der Freigabe zu bestätigender Status
Zeichnungsstand und Angabe zur Oberflächenbeschaffenheit
Verhindert eine Prüfung anhand einer veralteten Produktdefinition
Für jedes geregelte Angebot erforderlich
Abnahme eines Musters oder Erstteils
Gleicht Erwartungen an Erscheinungsbild oder Maße vor einem größeren Los ab
Einsetzen, wenn das Projektrisiko es rechtfertigt
Messmethode und Ergebnis zur Schichtdicke
Verknüpft eine festgelegte Beschichtungsanforderung mit einer Messung
Methode, Messstelle und Bedarf an einem Bericht bestätigen
Kriterien für Erscheinungsbild und Farbe
Trennt die visuelle Abnahme von der rein mechanischen Prüfung
Maßgebliche Oberflächen und Referenz festlegen
Konformitätszertifikat
Bestätigt, dass die Lieferung den vereinbarten Bestellanforderungen entspricht
Angaben, Unterschrift und Zuordnung zur Lieferung bestätigen
Rückverfolgbarkeit des Loses
Unterstützt Untersuchungen, wenn Schwankungen des Werkstoffs oder der Charge relevant sind
Erforderliche Detailtiefe angeben
Zustand oder Prüfung der Verdichtung
Belegt die Qualität der Verdichtung, wenn die Spezifikation dies verlangt
Anwendbarkeit bestätigen; nicht jede Methode eignet sich für jede Beschichtung
Zulassung des Bearbeiters oder durch den Kunden
Bei manchen regulierten Aufträgen sind Sonderverfahren oder Bezugsquellen eingeschränkt
Aktuelle Zulassung für den konkreten Auftrag prüfen
Norm und aktueller Änderungsstand
Verhindert, dass hinter einer bekannten Nummer eine veraltete Anforderung verborgen bleibt
Maßgebliche Ausgabe in der Bestellung oder technischen Zeichnung angeben
Entscheidung über Nichtkonformität
Regelt Entscheidungen über Nacharbeit, Verwendung wie gefertigt, Ausschuss und Ersatz
Entscheidungsbefugnis vor dem Auftreten einer Abweichung vereinbaren
Verpackung und Kennzeichnung
Schützt optisch relevante Dichtflächen und ordnet Versandnachweise den Bauteilen zu
Kennzeichnungen und Oberflächenschutz festlegen
Die Qualitätsklausel JPL QC02f ist ein Beispiel für einen streng geregelten Auftrag: Sie verlangt ein unterzeichnetes Zertifikat, das der Bestellnummer, der Bauteilnummer und ihrem Änderungsstand, der Menge, den Seriennummern sowie den Los- oder Schmelzennummern zugeordnet ist. Das sind auftragsspezifische Nachweise, kein Standardpaket für jedes gewerblich eloxierte Bauteil.
Unternehmensebene
Qualifikationsnachweise einordnenUnternehmensgeschichte, Größe des Fertigungsstandorts und allgemeine Zertifizierungen beschreiben den Lieferanten. Zhenling Metal wird nicht behaupten, dass CE- oder ASME-Nachweise das Eloxieren, eine Beschichtungsprüfung oder ein Sonderverfahren zertifizieren, sofern keine Unterlagen zum Geltungsbereich vorliegen.
Auftragsebene
KonformitätsnachweiseDie Bestellung bestimmt, welche technische Zeichnung, welcher Änderungsstand, welche Angabe zur Oberflächenbeschaffenheit und welche Prüf-, Zertifikats- und Rückverfolgbarkeitsunterlagen relevant sind. Ein allgemeiner Qualifikationsnachweis ersetzt diese bauteilspezifischen Bedingungen nicht.
Methodenebene
Grenzen der AnwendbarkeitASTM B680-24 beschreibt eine zerstörende Prüfung der Verdichtungsqualität und nennt Ausschlüsse, darunter Harteloxalschichten und bestimmte Verdichtungsbehandlungen. Der Name einer Methode allein beweist nicht, dass sie für Ihre Oberflächenbeschaffenheit geeignet ist.
Verdichtung und Änderungsstand prüfen
Prüfen Sie den Status von MIL-PRF-8625 im offiziellen DLA ASSIST-Verzeichnis. Wenn sich ein Auftrag aus einer regulierten Branche oder der Luft- und Raumfahrt auf diese Spezifikation bezieht, bestätigen Sie, dass Bearbeiter, Prüfmethoden und erforderliche Aufzeichnungen aktuell und geeignet sind; gehen Sie nicht davon aus, dass die Angabe zur Oberflächenbeschaffenheit allein ausreicht.
Verstehen Sie, was Kosten und Lieferzeit beim Eloxieren bestimmt
Der niedrigste Stückpreis bedeutet nicht unbedingt die niedrigsten Gesamtprojektkosten, denn Ersatzlieferungen, Ausschuss, Nacharbeit, Sortierung und Montagefehler können außerhalb der Bearbeitungsposition anfallen. Ein Angebot mit Abdeckungen, optischer Abnahme, Prüfungen und schützender Verpackung ist nicht mit einem Angebot vergleichbar, das nur von einer einfachen Oberflächenbearbeitung ausgeht.
Angaben zum Bauteil
Werkstoff und Geometrie- Legierung, Wärmebehandlungszustand und Ausgangsoberfläche
- Bauteilgröße, Form, tiefe Geometrieelemente und Entwässerung
- Schweißnähte, Kanten, Sacklöcher und unterschiedlich gestaltete Sichtbereiche
Angaben zur Oberflächenbeschaffenheit
Spezifikation und Erscheinungsbild- Typ, Klasse und auftragsspezifische Beschichtungsanforderung
- Abdeckungen, Verschlüsse und zulässige Aufhängungskontakte
- Farbe, Textur, Grenzmuster und Chargenkriterien
Angaben zum Auftrag
Menge und Nachweise- Prototyp, wiederkehrendes Los oder Fertigungsfreigabe
- Prüfung, Rückverfolgbarkeit und Zertifikatsunterlagen
- Verpackung, Kennzeichnung, Logistik und gewünschter Termin
Eine Nennanforderung von 1 mil entspricht 0.001 inch oder ungefähr 25 μm; aus dieser Umrechnung allein geht nicht hervor, ob die Anforderung zu Ihrer konkreten Legierung, Ihrem Geometrieelement oder dem Fertigungsablauf passt. Zusätzliche Vorgaben zur Oberflächenbeschaffenheit verändern die Abläufe für Handhabung, Abdeckung, Prüfung und Überwachung. Deshalb erstellt Zhenling Metal Angebote anhand einer technischen Zeichnung statt anhand einer pauschalen Schichtwachstumsrate.
Bronze-Kostenmodell
Angebotener Bearbeitungsumfang + Risiko für Nacharbeit und Sortierung + zusätzliche Logistik + Risiko von MontagefehlernAngebotener Umfang
Was der Lieferant tatsächlich einbezogen hat
Qualitätsrisiko
Was geschieht, wenn Kriterien unklar bleiben
Logistikrisiko
Zusätzliche Handhabung, Schutzmaßnahmen und Ersatzlieferungen
Montagerisiko
Erst spät erkannte Probleme mit Passungen und Kontakten sowie Ablehnungen wegen des Erscheinungsbilds
Es wurde weder eine allgemein übertragbare prozentuale Einsparung noch eine Amortisationszeit, ein Festpreis oder eine feste Bearbeitungsdauer gefunden. Dieses Modell ist bewusst qualitativ.
Die Prozessspezifikation NASA/JSC PRC-5006 zeigt beispielhaft, wie Kontaktstellen, Oberflächenvorbereitung, Oberflächenbeschaffenheit, Maßvorgaben und Prüfkriterien den geregelten Umfang von Eloxierarbeiten beeinflussen können. Sie enthält jedoch weder gewerbliche Preisangaben noch einen Nachweis für den Prozessbereich von Zhenling.
Was kostet es, ein Bauteil eloxieren zu lassen?
Für ein belastbares Angebot müssen eine technische Zeichnung, Legierung, Menge, Anforderungen an die Oberflächenbeschaffenheit, kritische Maße, Abdeckungen, Farbkriterien, Prüfunterlagen sowie Vorgaben für Verpackung und Liefertermin vorliegen. Legen Sie diese bestätigten Angaben jedem Eloxierbetrieb vor, bevor Sie Angebote vergleichen.
Fordern Sie ein Angebot an, das auf die tatsächlichen Projektangaben abgestimmt ist.
Angebot nach Kundenzeichnung anfordern →Bereiten Sie eine vollständige Angebotsanfrage fürs Eloxieren vor
Eine einfache E-Mail mit der Bitte um „schwarzes Eloxieren nach Maß“ zwingt den Anbieter zu Annahmen über Legierung, Änderungsstand, Oberflächenbeschaffenheit, Abdeckungen, Erscheinungsbild und Prüfung. Das kann entweder zu einem schnellen „Preis, der sich nach der technischen Prüfung noch ändert“, oder zu unnötig langen Verhandlungen führen.
Checkliste für eine vollständige Eloxier-Anfrage
Unbedingt angeben
- Technische Zeichnung und aktueller Änderungsstand
- Aluminiumlegierung und Wärmebehandlungszustand
- Stückzahl und Freigabeabfolge
- Anforderung an die Oberflächenbeschaffenheit oder vorgesehene Funktion
- Kritische Maße und Zeitpunkt der endgültigen Abnahme
Dringend empfohlen
- Sichtflächen und verdeckte Oberflächen
- Farbreferenz oder Grenzmuster
- Vorgaben für Abdeckungen, Stopfen und Gestellkontaktstellen
- Liste der Prüfungen und Zertifikate
- Vorgaben zu Verpackung, Kennzeichnung und Lieferung
In der technischen Prüfung klären
- Endgültiger Verfahrenstyp und Klasse
- Fertigungsablauf für Oberflächenvorbereitung und Verdichtung
- Vorgehen bei Abdeckung und Kontaktierung
- Messstellen und Stichprobenplan
- Etwaige Maßanpassungen vor der Oberflächenbearbeitung
Federal Acquisition Regulation, Unterabschnitt 15.2, veranschaulicht Anforderungen bei der Beschaffung, etwa zu Stückzahl, Spezifikationen, Verpackung und Kennzeichnung, Prüfung und Abnahme sowie Lieferbedingungen. Eine Angebotsanfrage für das Eloxieren stützt sich auf diese kaufmännischen Grundlagen und benötigt zusätzlich Angaben zum gewünschten Oberflächenzustand.
Warum die Übersicht eine Grundlage und kein allgemeingültiger Standard ist
Bei komplexen Bauteilen oder Bauteilen mit verbindlicher Spezifikation können weitere Angaben erforderlich sein, darunter Farbstoffkonzentrationen, Art der Verdichtung, Anweisungen zur Oberflächenvorbereitung, Messstellen für die Schichtdicke sowie Maße vor der Oberflächenbearbeitung und Endmaße. Die Übersicht erleichtert die Vorbereitung der Angebotsanfrage, doch der endgültige Fertigungsablauf und die erforderlichen Nachweise werden erst in der technischen Prüfung festgelegt.
Dateien
Geben Sie vollständige Unterlagen mit eindeutigem Änderungsstand abStellen Sie die technische Zeichnung in einem prüfbaren Format bereit und fügen Sie das Modell hinzu, wenn es für die Auslegung der Geometrie wichtig ist. Geben Sie bei mehreren Versionen an, welche Datei maßgeblich ist.
Abnahme
Legen Sie fest, wer was freigibtUnterscheiden Sie zwischen technischer Freigabe, Freigabe des Sichtmusters, Abnahme nach Prüfung und Befugnis zur Genehmigung von Abweichungen. So wird aus einer beiläufigen Bemerkung zum Erscheinungsbild kein undefinierter Fertigungsstandard.
Änderung
Stimmen Sie den Änderungsstand abschließend abWenn sich Legierung, Geometrie, Oberflächenbeschaffenheit, Farbe oder Abnahmekriterien ändern, müssen die betroffenen Punkte erneut geprüft werden. Ein früheres Angebot gilt für das geänderte Bauteil nicht unbedingt weiter.
Technische Hilfsmittel für das Eloxieren
Nutzen Sie unsere spezialisierten Rechner und Entscheidungshilfen, um zu prüfen, ob Ihre Angebotsanfrage vollständig ist, Schichtdickeneinheiten umzurechnen, maßliche Risiken zu erkennen und den geeigneten Eloxiertyp für Ihre technischen Anforderungen zu bestimmen.
Senden Sie die technische Zeichnung, bevor die Oberflächenbeschaffenheit Nacharbeit erfordert
Zhenling Metal prüft das Aluminiumbauteil, die gewünschte Oberflächenbeschaffenheit, mögliche Risikobereiche und die erforderlichen Nachweise, um ein projektspezifisches Angebot für das Eloxieren zu erstellen.
Häufige Fragen zum Eloxieren
Q1
Was umfasst eine Dienstleistung zum Eloxieren?
Dabei wird durch einen kontrollierten Prozess der Oberflächenbearbeitung eine anodische Oxidschicht auf Aluminium erzeugt. Bei einem individuell zerspanten Bauteil umfasst die Dienstleistung auch das Auslegen der technischen Zeichnung, das Klären von Legierung und gewünschter Oberflächenbeschaffenheit, die Planung von Abdeckungen und Gestellkontaktstellen, die Abstimmung der Prüfnachweise sowie den Schutz der abgenommenen Oberflächen bis zur Lieferung.
Q2
Welche Angaben werden für ein Eloxalangebot zu einem individuell zerspanten Bauteil benötigt?
Senden Sie die aktuelle technische Zeichnung und Angaben zu Aluminiumlegierung und Wärmebehandlungszustand, Stückzahl, gewünschter Oberflächenbeschaffenheit, Farb- oder Erscheinungsbildreferenz, kritischen Maßen, Bereichen für Abdeckungen und Stopfen, zulässigen Gestellkontaktstellen, benötigten Prüfberichten, Verpackung und gewünschtem Termin. Wenn eine Angabe noch nicht feststeht, beschreiben Sie die vorgesehene Funktion, damit sie in der technischen Prüfung ohne Mutmaßungen geklärt werden kann.
Q3
Was kostet es, ein Bauteil eloxieren zu lassen?
Die Kosten hängen vom Bauteil, der Legierung, der Geometrie, der gewünschten Oberflächenbeschaffenheit, den Abdeckungen, den Farb- und Sichtanforderungen, der Stückzahl, den Prüfprotokollen, der Verpackung, der Logistik und dem gewünschten Termin ab. Zhenling Metal veröffentlicht keinen allgemeingültigen Preis, weil eine Zahl ohne diese Angaben kein vergleichbares Angebot ergibt.
Q4
Welche Metalle können nicht eloxiert werden?
Diese Seite behandelt das Eloxieren von Aluminium. Stahl, Edelstahl und Nickellegierungen sind keine üblichen Werkstoffe für das hier beschriebene konventionelle Verfahren zum Eloxieren von Aluminium; sie erfordern andere Verfahren der Oberflächenbehandlung. Auch bei anderen eloxierbaren Metallen müssen die jeweilige Prozesschemie, die geltenden Normen und die Fähigkeiten des Anbieters gesondert geprüft werden.
Q5
Wie sollten Gewinde, Passungen und elektrische Kontaktflächen spezifiziert werden?
Kennzeichnen Sie jedes Geometrieelement auf der technischen Zeichnung, geben Sie an, ob die Anforderung vor oder nach der Oberflächenbearbeitung gilt, und markieren Sie Bereiche, die abgedeckt, mit Stopfen geschützt oder metallisch blank bleiben müssen. Zeigen Sie außerdem zulässige Gestellkontaktstellen und das vorgesehene Prüfverfahren, da eine Beschichtung auf beiden Passflächen die endgültige Passung beeinflussen kann.
Q6
Können eloxierte Bauteile aus verschiedenen Chargen exakt denselben Farbton haben?
Von einer optisch exakten Übereinstimmung sollte nicht ausgegangen werden. Legierung, Wärmebehandlungszustand, Materialcharge, Vorbehandlung, ursprüngliche Oberflächenstruktur sowie Beschichtungs- und Färbebedingungen können das Erscheinungsbild beeinflussen. Verwenden Sie einheitliches Material, kennzeichnen Sie relevante Oberflächen, stellen Sie nach Möglichkeit ein Grenzmuster bereit und vereinbaren Sie vor der Fertigung die Bedingungen für die Sichtprüfung und Abnahme.
Q7
Wann sollte ich Eloxieren nach Typ II oder Typ III wählen?
Wählen Sie nach den Anforderungen der Anwendung und nicht allein nach der Typbezeichnung. Im Rahmen von MIL-PRF-8625 bezeichnet Typ II das allgemeine Verfahren des Schwefelsäureeloxierens, während Typ III für Harteloxieren steht. Prüfen Sie Verschleiß, Korrosionsschutz, Maße, Farbe, Verdichtung und Nachweise; ausführlichere Informationen zur Planung nach Typ III finden Sie auf der eigenen Seite zum Harteloxieren.
Q8
Belegt eine allgemeine Aussage zum Eloxieren, dass jede Oberflächenbeschaffenheit und jede Prüfung verfügbar ist?
Nein. Eine allgemeine Leistungsbeschreibung belegt weder den Fertigungsstandort noch die Verfügbarkeit sämtlicher Typen, Klassen, Farben, Schichtdickenbereiche und Prüfverfahren oder das Vorliegen jeder Akkreditierung, Kapazität und Lieferzeit. Angebot und Auftragsunterlagen müssen die jeweils geltenden Leistungen und Zuständigkeiten bestätigen.






