Entre em contato com a Zhenling

Última atualização: outubro de 2026
Os melhores fornecedores de eletroerosão a fio dependem do desenho técnico: considere a Zhenling Metal para demandas que combinam processos de usinagem, a KLH para trabalhos repetitivos automatizados, a Cer-Mac para elementos geométricos em ligas com alto teor de níquel e a Microtec para peças miniaturizadas cortadas a fio. A XACT atende a pedidos de orçamento para capacidade excedente, enquanto a Wire Cut Company divulga capacidades distintas para seções espessas e cortes cônicos.
Uma oficina de usinagem que anuncia a menor tolerância ainda pode ser a escolha errada para sua peça. O acesso do fio, a espessura do material, a inspeção e a rota de entrega também importam. Este relatório analisa 20 empresas de serviços e explica como comparar em condições equivalentes cotações dos EUA e da China, sem presumir qual origem oferece o melhor preço.
Indicações rápidas para diferentes demandas de eletroerosão a fio
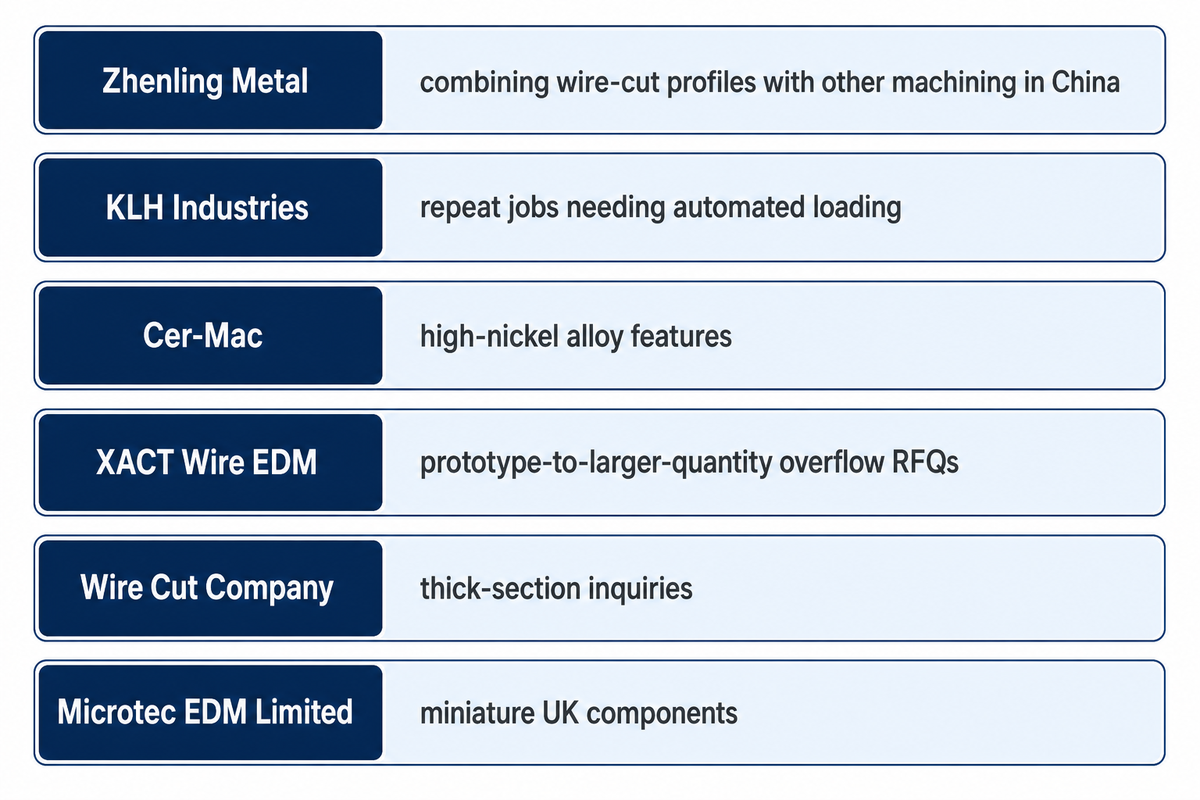
Comece pelo elemento mais desafiador do seu pedido. Estas indicações relacionam uma capacidade divulgada a uma situação de compra; não são prêmios nem uma avaliação da qualidade geral das empresas.
- Melhor para combinar perfis cortados a fio com outros processos de usinagem na China: Zhenling Metal, com análise do desenho técnico e aceitação por escrito específica para o pedido.
- Melhor para trabalhos repetitivos que exigem carregamento automatizado: KLH Industries, cujos serviços de eletroerosão a fio incluem células de automação redundantes.
- Melhor para elementos geométricos em ligas com alto teor de níquel: Cer-Mac, que identifica especificamente trabalhos em Inconel 718.
- Melhor para pedidos de orçamento excedentes, de protótipos a quantidades maiores: XACT Wire EDM, com um parque dedicado de máquinas EDM e inspeção dimensional.
- Melhor para consultas sobre seções espessas: Wire Cut Company, que informa separadamente os limites de espessura de corte e de inclinação.
- Melhor para componentes miniaturizados no Reino Unido: Microtec EDM Limited, com fio de 20 microns e medição por contato e óptica.
Aviso: este guia é publicado pela Zhenling Metal. Listamos nossa empresa primeiro por ser nosso site, não por alegarmos liderança de mercado. Os outros 19 fabricantes são agrupados conforme sua especialidade, sem ordem específica dentro de cada grupo.
Como selecionamos estes fornecedores de serviços de eletroerosão a fio
As informações foram verificadas em páginas oficiais das empresas, de serviços, equipamentos, histórico e qualidade, além de outros registros públicos, em outubro de 2026. A inclusão exigiu evidências de serviços reais de usinagem por eletroerosão a fio em uma empresa de fabricação identificável. Foram excluídos vendedores apenas de equipamentos, diretórios, plataformas de fornecimento e intermediários sem operação de usinagem própria documentada. As empresas incluídas neste relatório estão localizadas nos Estados Unidos, na China, no Reino Unido e na Alemanha.
Os números são rótulos de navegação. As empresas de eletroerosão a fio são comparadas com base nas capacidades divulgadas por cada uma, incluindo as unidades e condições correspondentes, e não em uma competição com pontuação. Um fabricante de equipamentos pode ser incluído quando também mantém um departamento documentado de usinagem por contrato, como a bes. Os locais de operação e as sedes registradas são identificados separadamente das sedes declaradas. As datas de histórico dos serviços também são diferenciadas das datas de fundação.
Comparação de 20 fornecedores de serviços de eletroerosão a fio
Selecione algumas empresas para uma análise mais detalhada do desenho técnico com base na tabela. A coluna de data informa o que a fonte comprova: ano de fundação, abertura relatada ou histórico declarado de fabricação/serviços. “Não divulgado publicamente” indica que o ano de fundação não foi informado. Os pontos fortes e os limites descrevem a rota de serviço divulgada, não o desempenho garantido para cada desenho técnico.
| Não. | Nome da empresa | Sede | Fundação / histórico divulgado | Mais adequada para | Breve apresentação | Principais serviços | Principais vantagens | Possíveis desvantagens | Site oficial |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Jiashan, Zhejiang, China; local de operação | 2006 | Pedidos de orçamento que combinam processos de usinagem na China | Oficina de usinagem de metais com base em desenho técnico | Eletroerosão a fio, torneamento, fresamento, retificação | Processos combinados; aprovação da primeira peça antes dos lotes | O transporte internacional reduz a adequação para reposições urgentes | https://zhenlingmetal.com/ |
| 2 | Petersen Precision | Redwood City e Roseville, Califórnia, Estados Unidos; locais de operação | 1966 | Peças planas de produção bidimensionais | Fabricante de peças de produção e ferramentas e matrizes | Eletroerosão a fio, retificação, corte fino, lapidação | Precisão com múltiplas passadas; produção sem operadores conforme necessário | A rota divulgada concentra-se em materiais planos e formatos 2D | https://www.petersenprecision.com/capabilities/wire-edm |
| 3 | KLH Industries | Germantown, Wisconsin, Estados Unidos; sede corporativa | 1987 | Pedidos repetitivos de EDM automatizados | Fornecedor de precisão com origem na eletroerosão a fio | Eletroerosão a fio, EDM de furos pequenos, usinagem CNC | Automação redundante; elementos geométricos com fio fino | Acabamento de 2 Ra microinch exige múltiplas passadas | https://www.klhindustries.com/services/edm-machining/wire-edm |
| 4 | Owens Industries | Oak Creek, Wisconsin, Estados Unidos; local de operação | 1944 | Peças pequenas e médias com elementos geométricos variados | Oficina de usinagem de precisão para alta variedade de peças | Eletroerosão a fio, fresamento multieixos, torneamento | Usinagem integrada; equipamentos programáveis de inspeção | O prazo padrão divulgado para EDM depende da carga de trabalho e é de 12 semanas | https://www.owensind.com/ |
| 5 | United Centerless Grinding & Thread Rolling | East Hartford, Connecticut, Estados Unidos; local de operação | 1960; abertura relatada | EDM com dispositivos de fixação e retificação | Oficina de serviços de retificação e EDM | Eletroerosão a fio, EDM por penetração, furação EDM, retificação | Dispositivos de fixação personalizados; três métodos de EDM | Espessura e inclinação documentadas limitadas a 16 in e 20 degrees | https://www.unitedcenterlessgrinding.net/wire-edm |
| 6 | Maroney Company | Northridge, Califórnia, Estados Unidos; local de operação | 1955 | EDM programada com eixo rotativo | Empresa de usinagem de precisão e por eletroerosão | Eletroerosão a fio multieixos e EDM por penetração | Movimento rotativo; usinagem complementar de cavidades | Cavidades cegas exigem a rota de EDM por penetração | https://maroneycompany.com/services/electrical-discharge-machining/ |
| 7 | Ephrata Precision Parts | Denver, Pensilvânia, Estados Unidos; local de operação | 1972; histórico de fabricação | Peças que exigem vários métodos de EDM | Fabricante de peças de precisão personalizadas | EDM a fio, por penetração e por furação | Máquinas com motor linear de quatro eixos; suporte para cavidades e furação | A linha AQ325L informa espessura de 8.8 in; para peças maiores são necessários outros modelos | https://www.ephrataprecision.com/ |
| 8 | The Wire Shop | Mentor, Ohio, Estados Unidos; local de operação | Não divulgado publicamente | Ferramental com preparação por jato de água | Oficina de EDM e usinagem personalizada | Eletroerosão a fio, usinagem de 3 eixos, jato de água, retificação | Jato de água interno; seis máquinas de eletroerosão a fio de quatro eixos | A espessura máxima publicada para corte a fio é 15 3/4 in | https://thewireshop.com/ |
| 9 | Cer-Mac | Telford, Pensilvânia, Estados Unidos; local de operação | 1969 | Inconel 718 e peças com alto teor de níquel | Empresa de serviços de usinagem de precisão | Eletroerosão a fio, EDM RAM, fresamento, torneamento | Especialização em ligas com alto teor de níquel; limites detalhados de geometria | A classificação de inclinação de 15 degrees está vinculada à espessura de 10.25 in | https://www.cermac.com/wire-edm/ |
| 10 | XACT Wire EDM | Waukesha, Wisconsin, Estados Unidos; sede; Cary, Illinois, segundo local | 1984 | Pedidos de orçamento excedentes para eletroerosão a fio | Fornecedor terceirizado dedicado à eletroerosão a fio | Eletroerosão a fio, EDM de furos pequenos, prototipagem | Mais de 45 máquinas EDM; inspeção por CMM, SPC e vídeo | A geometria para eletroerosão a fio exige conexões retas entre os perfis superior e inferior | https://www.xactedm.com/wire-edm/ |
| 11 | Adron Tool Corp. | Sussex, Wisconsin, Estados Unidos; local de operação | Não divulgado publicamente | Peças pesadas e produção por EDM | Oficina especializada em EDM para produção | EDM a fio, por penetração e de furos pequenos | 74 máquinas de eletroerosão a fio; capacidade declarada para manuseio de peças pesadas | A alegação publicada de capacidade de manuseio vai até 10.000 lb | https://www.adron.com/ |
| 12 | Wire Cut Company | Buena Park, Califórnia, Estados Unidos; local de operação | 1978 | Seções espessas com suporte de usinagem | Oficina de EDM com retificação e fresamento | Eletroerosão a fio, por penetração e micro-EDM; retificação | Escopo para cortes espessos; suporte de engenharia CAD/CAM | Inclinações de 30 degrees estão limitadas a espessuras de 15 in, além de uma alegação distinta de espessura de corte de 48 in | https://wirecutcompany.com/wire_EDM.html |
| 13 | EDM Intelligent Solutions | Bartlett, Illinois, Estados Unidos; local de operação | Não divulgado publicamente | Microelementos geométricos com metrologia dimensional | Especialista em EDM e micromanufatura | EDM com fio fino, microfresamento, retificação, medição 3D | Fio de 20 µm; inspeção dimensional e de rugosidade | O empilhamento exige geometria compatível entre as peças de chapa | https://www.edmdept.com/manufacturing-services-full-details/wire-edm/ |
| 14 | South Shore Manufacturing | Hanson, Massachusetts, Estados Unidos; local de operação | 1985; histórico dos serviços de eletroerosão a fio | Aquisição de componentes médicos | Empresa de usinagem de precisão por eletroerosão a fio | Eletroerosão a fio e usinagem de precisão | ISO 13485:2016 declarada; CAD/CAM e engenharia reversa | O maior envelope publicado para eletroerosão a fio é 33 × 20 × 16 in | https://www.southshoremanufacturing.com/ |
| 15 | Rogers Wire EDM Service | Arvada, Colorado, Estados Unidos; local de operação | 1992; histórico de serviços no Colorado | Suporte de usinagem na região do Colorado | Oficina de usinagem por eletroerosão a fio | Eletroerosão a fio, fresamento vertical, furação EDM CNC | Fresadora para preparação; máquina separada para furos de partida | Cada uma das máquinas de eletroerosão a fio listadas permite altura máxima de peça de 15.75 in | https://www.rogerswireedm.com/ |
| 16 | T and G Engineering | West Byfleet, Surrey, Reino Unido; local de operação | 1975 | Peças complexas com usinagem complementar | Fornecedor terceirizado de usinagem de precisão | Eletroerosão a fio/por faísca, trabalhos de 5 eixos, torneamento, retificação | Ampla variedade de processos de usinagem; equipamentos de eletroerosão a fio Agie/Charmilles identificados | Limite do processo: a eletroerosão a fio exige material condutor | https://www.tgengineering.co.uk/wire-erosion/ |
| 17 | Cheshire Wire Erosion | Sandbach, Cheshire, Reino Unido; sede registrada | 1995 | Peças de liga metálica que usam vários métodos de EDM | Empresa familiar terceirizada de EDM | EDM a fio, por penetração e de furos pequenos | Três rotas de EDM; política de confidencialidade declarada | Os maiores cursos XY e Z pertencem a máquinas diferentes | https://www.cheshirewireerosion.co.uk/ |
| 18 | Microtec EDM Limited | Shoeburyness, Essex, Reino Unido; local de operação | 2001 | Trabalhos rastreáveis com protótipos miniaturizados até lotes | Especialista em eletroerosão a fio e por faísca | Micro-EDM, EDM a fio e por penetração, fabricação de ferramentas, inspeção | Fio de 20 microns; inspeção por apalpador e CMM óptica | Alguns serviços adicionais de inspeção e documentação têm custo extra | https://microtecedm.co.uk/ |
| 19 | Werkzeugtechnik Schmitz | Troisdorf, Alemanha; local de operação | Não divulgado publicamente | Trabalhos terceirizados de ferramentas e moldes | Fornecedor de usinagem EDM por contrato | Eletroerosão a fio, por penetração e de furos de partida | Três métodos de eletroerosão; integração CAD/CAM | Formas simples de alto volume podem ter custos unitários desfavoráveis com eletroerosão a fio | https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung |
| 20 | bes Funkenerosion | Fluorn-Winzeln, Alemanha; local de operação | 1983 | Peças terceirizadas de EDM altas ou pesadas | Fabricante de máquinas com departamentos de usinagem por contrato | Eletroerosão a fio e por penetração, furação EDM, fresamento | Limites divulgados de tamanho/peso; fabricação interna de eletrodos | O fio começa em 0,15 mm; a altura de corte chega a 800 mm | https://bes-edm.de/lohnfertigung/ |
Oficinas de usinagem integradas orientadas pelo desenho técnico
Estas empresas oferecem serviços de fabricação que incluem eletroerosão a fio junto com outros processos. Essa combinação importa quando uma peça precisa de um diâmetro torneado, um rebaixo fresado ou uma referência retificada antes do elemento geométrico cortado a fio. O amplo escopo de serviços de usinagem CNC ajuda a decidir quais operações incluir em um único pedido de compra.
1. Zhenling Metal: melhor para pedidos que combinam processos de usinagem na China
Local de operação: Jiashan, Zhejiang, China; oficina descrita pela empresa · Fundação: 2006 · Tipo: oficina de usinagem de precisão com base em desenho técnico
Site oficial: https://zhenlingmetal.com/
Principais serviços e escopo: usinagem por eletroerosão a fio, torneamento CNC, fresamento, retificação, mandrilamento e furação radial; centros de usinagem de 3, 4 e 5 eixos importados, conforme lista da empresa · Condições do pedido: quantidade mínima, aceitação de peça única, prazo, tolerâncias e inspeção sujeitos a orçamento por escrito
A Zhenling combina eletroerosão a fio com torneamento, fresamento e retificação no perfil de equipamentos divulgado, um ponto de partida útil para peças metálicas cujos elementos críticos exigem mais de um processo. A empresa descreve a aprovação da primeira peça antes da produção em lote, para que a análise do desenho técnico defina a peça aprovada antes de iniciar quantidades repetitivas. Segundo seu site, a usinagem é realizada em sua própria oficina em Jiashan; seu escopo de pedidos de orçamento para peças metálicas de equipamentos inclui perfis endurecidos e elementos geométricos inacessíveis a ferramentas rotativas, sem implicar qualificação para semicondutores. É pouco adequada para reposições emergenciais necessárias em poucos dias, pois o transporte internacional acrescenta tempo ao prazo de usinagem.
2. Petersen Precision: melhor para peças planas de produção bidimensionais
Locais de operação: Redwood City e Roseville, Califórnia, Estados Unidos · Fundação: 1966 · Tipo: fabricante de peças de precisão e ferramentas e matrizes
Site oficial: https://www.petersenprecision.com/capabilities/wire-edm
Principais serviços: eletroerosão a fio, corte fino, retificação, lapidação e usinagem CNC · Capacidades divulgadas: material plano com 5 in ou mais de espessura; cantos internos com raio mínimo de R 0.008 in · Qualidade: ISO 9001, segundo a empresa
A Petersen informa que cortes com múltiplas passadas para criar peças metálicas bidimensionais personalizadas podem manter tolerâncias melhores que ±0.0001 in, associando uma condição específica de processo à sua alegação de precisão. A operação sem operadores dá suporte à produção 24/7 quando necessário, e o departamento de EDM pode direcionar máquinas de ferramentas e matrizes para trabalhos de peças de clientes em pedidos maiores. Esse arranjo produtivo torna a Petersen relevante para perfis planos repetitivos que precisam de capacidade junto com processos de acabamento ou trabalhos de ferramental relacionados, em vez de uma operação isolada de protótipos. A oferta divulgada concentra-se em materiais planos e formatos 2D, portanto não comprova uma rota geral para corte a fio de formas tridimensionais livres.
3. KLH Industries: melhor para trabalhos repetitivos de EDM automatizados
Sede corporativa: Germantown, Wisconsin, Estados Unidos · Fundação: 1987, como oficina de eletroerosão a fio · Tipo: fornecedor de usinagem de precisão
Site oficial: https://www.klhindustries.com/services/edm-machining/wire-edm
Principais serviços: eletroerosão a fio, EDM de furos rápidos e usinagem CNC · Capacidades divulgadas: tolerância de ±0.0001 in; envelope informado de 24 × 16 × 14 in; inclinação de 30 degrees · Qualidade: acreditação Nadcap para usinagem não convencional, incluindo EDM a fio e de furos rápidos, segundo a KLH
Duas células de automação independentes e redundantes permitem à KLH atender à produção repetitiva com carregamento automatizado e operação 24/7, uma vantagem concreta quando a presença de operadores limitaria o pedido. A KLH também lista fio de 0.0012 in que produz raio de 0.0010 in, o que torna sua capacidade para elementos geométricos finos mais útil a projetistas do que uma indicação genérica de precisão. O site informa que projetos maiores que o envelope declarado também podem ser possíveis; portanto, esse envelope é uma referência publicada, não um limite absoluto da oficina. O acabamento superficial anunciado de 2 Ra microinch exige múltiplas passadas, e um orçamento para esse acabamento deve incluir a rota adicional de usinagem.
4. Owens Industries: melhor para peças pequenas e médias com elementos geométricos variados
Local de operação: Oak Creek, Wisconsin, Estados Unidos · Histórico de fabricação divulgado: desde 1944 · Tipo: oficina de usinagem de precisão para alta variedade de peças
Site oficial: https://www.owensind.com/
Principais serviços: fresamento de 3, 4 e 5 eixos, usinagem por eletroerosão a fio, torneamento, microusinagem e acabamento · Detalhes de EDM divulgados: fio fino de 0.002 in e precisão posicional de 0.0005 in · Qualidade: ISO 9001:2015 e AS9100, segundo o site
A Owens reúne fresamento, torneamento e EDM na mesma oferta para peças pequenas e médias, adequada a componentes com elementos feitos por ferramentas rotativas e detalhes cortados a fio. Segundo a empresa, equipamentos programáveis de inspeção suíços e alemães oferecem uma rota de medição que complementa essa capacidade de usinagem. A página de EDM também descreve eletroerosão a fio de 5 eixos com indexador submersível totalmente integrado; ao comparar essa opção com rotas de corte de cinco eixos, é importante distinguir os movimentos e processos. O prazo padrão divulgado para EDM é de 12 semanas, sujeito à carga de trabalho, o que torna a empresa pouco adequada como ponto de partida para reposições urgentes.
5. United Centerless Grinding & Thread Rolling: melhor para EDM com dispositivos de fixação e retificação
Local de operação: East Hartford, Connecticut, Estados Unidos · Abertura relatada: 1960 · Tipo: oficina de serviços de retificação de precisão e EDM
Site oficial: https://www.unitedcenterlessgrinding.net/wire-edm
Principais serviços: eletroerosão a fio e por penetração, furação EDM e retificação de precisão · Equipamentos: duas máquinas AgieCharmilles CUT 200 Sp; curso de 23,6 × 15,7 × 16.5 in, distinto das dimensões de peça de 41,3 × 32,3 × 16.3 in · Qualidade: AS9100D e ISO 9001:2015, segundo o site
Dispositivos de fixação personalizados e múltiplas montagens permitem à United trabalhar em elementos geométricos em diferentes direções, uma vantagem prática para peças que não podem ser concluídas com o fio em uma única orientação. A United oferece EDM a fio, por penetração e por furação na mesma oficina, com retificação disponível para superfícies de precisão complementares. O perfil da empresa publicado pelo The Gateway em fevereiro de 2020 informa que a United abriu em Hartford em 1960; essa data refere-se à abertura comercial relatada, enquanto a página atual de serviços indica tolerâncias de ±0.0002 in para eletroerosão a fio. Peças acima da espessura de corte publicada de 16 in ou da inclinação de 20 degrees estão fora da rota documentada de eletroerosão a fio.
6. Maroney Company: melhor para EDM programada com eixo rotativo
Local de operação: Northridge, Califórnia, Estados Unidos · Fundação: 1955 · Tipo: empresa de usinagem de precisão e por eletroerosão
Site oficial: https://maroneycompany.com/services/electrical-discharge-machining/
Principais serviços: EDM CNC multieixos por penetração e a fio com eixos rotativos programáveis · Destaque dos equipamentos: Charmilles FI440CC com eixo rotativo controlado por servo · Qualidade: AS9100D e ISO 9001:2015 declaradas pela empresa; registro DDTC/ITAR listado separadamente
Os eixos rotativos programáveis, incluindo a descrição da empresa “Turn While Burn”, oferecem à Maroney uma opção de usinagem além de manter a peça parada para um perfil fixo cortado a fio. Várias máquinas de EDM por penetração oferecem uma rota complementar para criar cavidades, permitindo considerar uma peça com diferentes tipos de elementos geométricos pelos dois métodos de eletroerosão. A opção é adequada quando o desenho técnico exige movimento durante a usinagem e a proposta do fornecedor precisa explicar como cada elemento geométrico será produzido. Nesta oferta, uma cavidade cega é feita pelo processo de EDM por penetração com eletrodo conformado; a rota descrita de eletroerosão a fio é para cortes passantes.
7. Ephrata Precision Parts: melhor para combinar EDM a fio, de cavidades e de furação
Local de operação: Denver, Pensilvânia, Estados Unidos · Histórico de fabricação divulgado: desde 1972 · Tipo: fabricante de peças de precisão personalizadas
Site oficial: https://www.ephrataprecision.com/
Principais serviços: EDM a fio, EDM por penetração e EDM por furação · Equipamentos: quatro unidades Sodick AQ325L listadas com dimensões de 9,8 × 13,7 × 8.8 in, além dos modelos AQ750L, VL400Q e VL600Q · Certificação de qualidade: não divulgada publicamente nos materiais da empresa analisados
A Ephrata identifica equipamentos Sodick de quatro eixos com réguas ópticas de vidro, motores lineares e opções de fio fino, detalhando a base de máquinas de sua oferta de EDM de precisão. A EDM por penetração e a furação EDM complementam o serviço de eletroerosão a fio, algo útil quando um componente combina um perfil passante com uma cavidade ou um elemento de acesso feito por furação. A atuação mais ampla da empresa com peças personalizadas é relevante para compradores que querem considerar várias operações de EDM em um único plano de fabricação, em vez de tratá-las como compras sem relação entre si. As quatro máquinas AQ325L listam espessura de peça de 8.8 in; trabalhos mais altos exigem outro modelo listado, sem presumir que o conjunto de quatro máquinas possa processá-los.
8. The Wire Shop: melhor para ferramental com preparação interna por jato de água
Local de operação: Mentor, Ohio, Estados Unidos · Fundação: não divulgada publicamente · Tipo: oficina de usinagem personalizada especializada em eletroerosão a fio e processos relacionados
Site oficial: https://thewireshop.com/
Principais serviços: eletroerosão a fio, usinagem CNC de 3 eixos, jato de água e retificação · Escopo dos equipamentos: seis máquinas de eletroerosão a fio com corte de quatro eixos submerso e não submerso · Certificação de qualidade: não divulgada publicamente nos materiais da empresa analisados
O jato de água interno oferece à The Wire Shop uma rota de preparação de blanks antes de trabalhos mais detalhados de EDM ou usinagem, tornando a combinação de serviços útil para compras de ferramental. Segundo a empresa, seis máquinas de eletroerosão a fio oferecem corte de quatro eixos submerso e não submerso, em vez de uma única configuração genérica de corte a fio. A oficina descreve como interna a rota do CAD ao produto final, permitindo considerar em conjunto a preparação do material e os elementos de precisão seguintes em pedidos de matrizes ou moldes. A página de eletroerosão a fio informa espessura máxima de peça de 15 3/4 in; seções mais altas excedem essa capacidade de corte divulgada, independentemente da oferta separada de jato de água.
9. Cer-Mac: melhor para Inconel 718 e componentes de ligas com alto teor de níquel
Local de operação: Telford, Pensilvânia, Estados Unidos · Fundação: 1969 · Tipo: empresa de serviços de usinagem de precisão
Site oficial: https://www.cermac.com/wire-edm/
Principais serviços: eletroerosão a fio, EDM RAM, torneamento, fresamento, lapidação e retificação · Capacidades divulgadas: ±0.00015 in para formas pequenas e complexas; área de trabalho de 41,3 × 32,3 × 12 in; 3.307 lb; fio de 0.004 in e raio de 0.003 in · Qualidade: certificação ISO 9001:2015 pela ABS-QE, segundo a Cer-Mac; registro ITAR declarado separadamente
A Cer-Mac identifica especificamente o Inconel 718 e outras ligas com alto teor de níquel como especialidades, oferecendo aos compradores de materiais difíceis um ponto de partida mais pertinente do que uma lista genérica de materiais. Os valores divulgados para fio, raio, área de trabalho e inclinação facilitam a triagem da oferta de corte por eletroerosão a fio em relação ao desenho técnico antes de solicitar soluções de usinagem detalhadas. A combinação com torneamento e retificação é útil quando o mesmo componente tem superfícies cilíndricas ou superfícies de referência acabadas, como discutido na visão geral mais ampla da operação de torneamento. A classificação de inclinação de 15 degrees aplica-se à espessura de 10.25 in; esse ângulo não pode ser separado da condição de espessura.
Oficinas especializadas em eletroerosão a fio
Um prestador de serviços de eletroerosão a fio pode complementar uma linha de produção existente. A disponibilidade de máquinas, o trabalho com elementos geométricos finos e a medição podem ser mais importantes do que oferecer uma longa lista de processos sem relação entre si. Compare as capacidades de eletroerosão a fio que atendem ao seu gargalo e, em seguida, confira as condições do pedido por trás do destaque.
10. XACT Wire EDM: ideal para cotações de produção excedente
Sede: Waukesha, Wisconsin, Estados Unidos; segunda unidade operacional em Cary, Illinois · Fundada em: 1984 · Tipo: fornecedora especializada em eletroerosão a fio por contrato
Site oficial: https://www.xactedm.com/wire-edm/
Principais serviços: eletroerosão a fio, serviços de eletroerosão para furos pequenos, prototipagem, engenharia reversa e gravação a laser · Escopo publicado: tolerâncias de ±0.0001 in, peças de até 16 in de espessura e contornos de quatro eixos · Qualidade: ISO 9001:2015, segundo a XACT
A XACT informa ter mais de 45 máquinas de eletroerosão e operar em três turnos, oferecendo uma capacidade dedicada a fabricantes que buscam serviços terceirizados de eletroerosão para produção excedente. CMM, controle estatístico de processo e inspeção por vídeo dão suporte ao trabalho de produção, com a medição considerada junto com a operação de corte. A empresa anuncia serviços em todo o país e aceita pedidos de orçamento para eletroerosão a fio de 1 a 100K+ peças; essa é a faixa de RFQ informada pela empresa, enquanto a capacidade real do pedido e o cronograma são definidos durante a cotação. O processo a fio exige conexões em linha reta entre os perfis superior e inferior, portanto formas esféricas ou helicoidais arbitrárias não se enquadram na geometria descrita.
11. Adron Tool Corp.: ideal para peças pesadas e eletroerosão de produção
Local de operação: Sussex, Wisconsin, Estados Unidos · Fundada em: não divulgado publicamente · Tipo: oficina de usinagem de produção com eletroerosão a fio e por penetração
Site oficial: https://www.adron.com/
Principais serviços: eletroerosão a fio de produção, eletroerosão convencional/por penetração e furação de furos pequenos · Equipamentos: 74 máquinas de eletroerosão a fio de alta velocidade e oito máquinas CNC de eletroerosão por penetração, segundo a empresa · Qualidade: Nadcap, ISO 9001:2015 e AS9100 mencionados no site; registro ITAR informado separadamente
A Adron reúne serviços de eletroerosão a fio, por penetração e para furos pequenos, permitindo que uma consulta de produção abranja perfis passantes e elementos geométricos complementares. A capacidade publicada de 74 máquinas de eletroerosão a fio e o manuseio de peças de até 10.000 lb são motivos específicos para considerar a oficina em projetos de peças pesadas por eletroerosão. A página About identifica separadamente mais de 55 máquinas de eletroerosão a fio Mitsubishi na descrição dos equipamentos; esse número representa parte do total por marca, não máquinas adicionais. Uma peça acima do limite de manuseio informado de 10.000 lb fica fora da oferta documentada, mesmo que sua geometria seja adequada à usinagem por eletroerosão a fio.
12. Wire Cut Company: ideal para seções espessas com suporte CAD/CAM
Local de operação: Buena Park, Califórnia, Estados Unidos · Fundada em: 1978; constituição da empresa informada como 1981 · Tipo: oficina de eletroerosão com suporte de retificação e usinagem
Site oficial: https://wirecutcompany.com/wire_EDM.html
Principais serviços: eletroerosão a fio, por penetração e microeletroerosão, furação, retificação e usinagem vertical · Tolerância publicada: ±0.0002 in · Informações de qualidade: o site disponibiliza links para documentos de certificação AS9100/ISO 9001 e NADCAP EDM com nomes de arquivo de 2014/2015
A Wire Cut Company informa separadamente cortes de até 48 in de espessura e inclinações de 30 graus em peças de até 15 in de espessura, oferecendo ao comprador de seções espessas duas descrições úteis de capacidade. O suporte completo de engenharia CAD/CAM complementa os serviços de eletroerosão a fio, com um departamento de retificação e um centro de usinagem vertical disponíveis para operações relacionadas. Essa combinação merece ser considerada quando uma seção grande exige tanto um perfil por eletroerosão quanto elementos geométricos mais convencionais, com um único plano de processo definindo a relação entre eles. A indicação de corte em espessuras de até 48 in não amplia a capacidade para inclinações de 30 graus além de 15 in de espessura; portanto, não se deve selecionar uma peça espessa e inclinada com base apenas no valor maior.
13. EDM Intelligent Solutions: ideal para elementos geométricos microscópicos com metrologia integrada
Local de operação: Bartlett, Illinois, Estados Unidos · Fundada em: não divulgado publicamente · Tipo: prestadora de serviços de eletroerosão de precisão e micromanufatura
Site oficial: https://www.edmdept.com/manufacturing-services-full-details/wire-edm/
Principais serviços: eletroerosão a fio e a fio fino, eletroerosão por penetração, microfresamento, retificação de precisão e medição 3D · Detalhes publicados: eletroerosão de cinco eixos, furos acabados de 30 µm e relações de aspecto dos elementos geométricos de até 38:1 · Qualidade: registros AS9100D e ISO 9001:2015 informados pela empresa; registro ITAR listado separadamente
A EDM Intelligent Solutions publica uma rota de microeletroerosão a fio com fios de até 20 µm e informa tolerâncias de 1 µm ou menos para serviços com fio fino. A oferta de usinagem inclui medição tridimensional e medição de rugosidade, oferecendo às peças miniaturizadas por eletroerosão a fio uma rota de inspeção além da rota de corte. A combinação de microfresamento e usinagem de precisão por descarga elétrica é adequada quando o acesso aos elementos geométricos e a medição são igualmente difíceis no mesmo componente pequeno. O ganho de produtividade com chapas empilhadas só se aplica quando a geometria da peça permite o corte simultâneo; por isso, não se deve presumir o empilhamento em todas as cotações de peças microscópicas.
14. South Shore Manufacturing: ideal para compras de componentes médicos
Local de operação: Hanson, Massachusetts, Estados Unidos · Histórico publicado de serviços de eletroerosão a fio: desde 1985, sob o nome anterior Jack’s Machine Company · Tipo: empresa de usinagem de precisão por eletroerosão a fio
Site oficial: https://www.southshoremanufacturing.com/
Principais serviços: eletroerosão a fio e serviços de usinagem de precisão · Capacidades publicadas: tolerâncias de até ±0.0001 in; acabamentos de até 8 microinches · Qualidade: AS9100D, ISO 9001:2015 e ISO 13485:2016, segundo o site; registro ITAR e licenciamento de armas de fogo listados separadamente
A South Shore lista explicitamente a ISO 13485:2016 junto com outras certificações de qualidade, oferecendo aos compradores de componentes médicos um ponto de partida relevante para avaliar o sistema da qualidade. CAD/CAM e engenharia reversa complementam a usinagem sem supervisão, apoiando consultas em que uma rota de produção precisa ser desenvolvida a partir das informações de projeto fornecidas. A especificação do serviço inclui protótipos, produção em baixo e alto volume e pedidos programados, tornando a oficina relevante tanto para o desenvolvimento inicial quanto para liberações planejadas. O maior envelope de trabalho publicado para eletroerosão a fio é 33 × 20 × 16 in; um componente maior que esse envelope exige outra rota de usinagem documentada.
15. Rogers Wire EDM Service: ideal para eletroerosão na região do Colorado com suporte de usinagem
Local de operação: Arvada, Colorado, Estados Unidos · Histórico publicado: atendendo o Colorado desde 1992 · Tipo: oficina de usinagem por eletroerosão a fio
Site oficial: https://www.rogerswireedm.com/
Principais serviços: eletroerosão a fio, fresamento vertical e furação CNC por eletroerosão · Equipamentos: AgieCharmilles CUT P550 Pro e CUT 300, ambas com curso de 21,6 × 13.77 in; fresadora HAAS VM2 · Certificação de qualidade: não divulgada publicamente no material da empresa consultado
A Rogers lista o fresamento vertical junto com a eletroerosão a fio, oferecendo à oficina uma opção para preparar o material e usinar elementos geométricos complementares antes do início do corte de precisão por eletroerosão a fio. Uma máquina separada de furação CNC por eletroerosão permite fazer furos de entrada, necessários quando o fio precisa acessar um perfil interno em vez de começar por uma borda externa. Para compradores que buscam serviços de eletroerosão perto de uma unidade de produção no Colorado, essa combinação oferece uma opção local de consulta, com equipamentos identificados e dimensões de máquina claramente informadas. As duas máquinas de eletroerosão a fio listadas têm altura máxima de peça de 15.75 in, portanto peças mais altas excedem a capacidade documentada.
Oficinas internacionais para cotações transfronteiriças
As oficinas alemãs e britânicas abaixo documentam opções de eletroerosão a fio e usinagem de elementos geométricos microscópicos e podem ser incluídas em uma comparação global. A localização, por si só, não comprova uma vantagem de preço. Avalie os serviços de produção com base no mesmo desenho técnico e nos mesmos requisitos de aceitação usados nas cotações dos Estados Unidos e da China.
16. T and G Engineering: ideal para eletroerosão a fio com usinagem complementar
Local de operação: West Byfleet, Surrey, Reino Unido · Fundada em: 1975 · Tipo: fornecedora terceirizada de usinagem de precisão
Site oficial: https://www.tgengineering.co.uk/wire-erosion/
Principais serviços: eletroerosão a fio, eletroerosão por centelha, usinagem de cinco eixos, fresamento, torneamento, retificação e projeto CAD 3D · Equipamentos: Agie Cut 2000, Cut 3000S, AGIE P800 WEDM, Charmilles 440 CC e duas máquinas de furação rápida Drill 20 · Qualidade: ISO 9001:2015, segundo o site
A T and G combina eletroerosão a fio com usinagem de cinco eixos, torneamento e retificação, oferecendo várias rotas de fabricação complementares para componentes ou montagens complexas. As máquinas de eletroerosão a fio Agie e Charmilles identificadas dão suporte concreto a essa oferta, enquanto as duas máquinas de furação rápida permitem fazer furos de acesso. Assim, compradores que desenvolvem uma peça com elementos usinados por corte a fio e ferramentas rotativas podem discutir toda a sequência de usinagem, incluindo a preparação das referências e o acabamento posterior, em uma única consulta. A condutividade elétrica é o limite relevante do processo: materiais não condutores exigem outro método de usinagem, uma exigência da eletroerosão a fio, não uma restrição exclusiva desta fornecedora.
17. Cheshire Wire Erosion: ideal para peças de ligas metálicas que exigem vários métodos de eletroerosão
Sede registrada: Sandbach, Cheshire, Reino Unido, segundo a Companies House · Fundada em: 1995 · Tipo: empresa familiar de eletroerosão terceirizada
Site oficial: https://www.cheshirewireerosion.co.uk/
Principais serviços: eletroerosão a fio, por penetração e para furos pequenos · Cursos das máquinas: Sodick AQ900L, 900 × 600 × 400 mm; AG600LH, 600 × 400 × 500 mm · Qualidade: ISO 9001 informada pela empresa
A Cheshire lista três métodos de eletroerosão complementares, permitindo que uma consulta sobre componentes de ligas metálicas abranja perfis a fio, cavidades e furos pequenos dentro do escopo de seus serviços. Uma política de confidencialidade declarada aborda o tratamento do trabalho dos clientes, o que é útil ao enviar projetos controlados para cotação terceirizada. A página About descreve 15 máquinas na oficina operando sete dias por semana, enquanto a lista publicada de equipamentos identifica os cursos disponíveis em cada máquina de eletroerosão a fio. Os maiores cursos nos eixos XY e Z pertencem a modelos diferentes; portanto, não podem ser combinados em um único envelope de usinagem de 900 × 600 × 500 mm.
18. Microtec EDM Limited: ideal para componentes miniaturizados rastreáveis
Local de operação: Shoeburyness, Essex, Reino Unido · Fundada em: 2001 · Tipo: especialista em eletroerosão a fio e por centelha
Site oficial: https://microtecedm.co.uk/
Principais serviços: eletroerosão a fio e por penetração, microeletroerosão, usinagem terceirizada, fabricação de ferramentas e inspeção · Destaque da unidade fabril: máquinas de microeletroerosão a fio GF Cut 1000 e máquina de microeletroerosão Sarix · Qualidade: ISO 9001:2015 e rastreabilidade do produto, segundo o site
A Microtec informa que suas máquinas de microeletroerosão usam fio de 20 microns e mantêm tolerâncias abaixo de 3 microns, tornando elementos geométricos miniaturizados um motivo específico para considerar seus serviços. Uma CMM com apalpador Hexagon e uma CMM óptica Nikon complementam a inspeção de usinagem, oferecendo abordagens diferentes de medição para componentes pequenos usinados com precisão. A produção de protótipos a lotes de produção e a rastreabilidade do produto conectam essas capacidades técnicas a uma situação de compra em que o primeiro lote pequeno pode levar a pedidos recorrentes. Alguns serviços adicionais de inspeção e documentação têm custo extra; assim, um pacote de relatórios mais abrangente amplia o escopo além do preço básico da peça.
19. Werkzeugtechnik Schmitz: ideal para serviços terceirizados de ferramentas e moldes
Local de operação: Troisdorf, Alemanha · Fundada em: não divulgado publicamente · Tipo: prestadora de serviços terceirizados de usinagem por eletroerosão
Site oficial: https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung
Principais serviços: eletroerosão a fio, por penetração e para furos de partida, em aplicações de ferramental e moldes · Medição: CMM tátil Wenzel e sistemas ópticos Keyence · Qualidade: DIN ISO 9001; a página de qualidade informa certificação desde 1999
A Schmitz oferece eletroerosão a fio, por penetração e para furos de partida, disponibilizando três soluções relacionadas de usinagem por descarga elétrica para ferramentas e moldes dentro do escopo de serviços publicado. O conteúdo específico da empresa descreve a integração CAD/CAM, conectando os dados de projeto à rota de eletroerosão como etapas do trabalho. A medição tátil e a óptica ampliam as opções de inspeção nesse fluxo, com os sistemas Wenzel e Keyence identificados na página de qualidade, sem inferir uma tolerância de usinagem a partir da precisão metrológica. Para formas simples em quantidades maiores, a discussão da empresa sobre eletroerosão a fio aponta a remoção mais lenta e o custo unitário mais alto como desvantagens, tornando esses trabalhos opções menos atraentes para esse processo.
20. bes Funkenerosion: ideal para peças terceirizadas de eletroerosão altas ou pesadas
Local de operação: Fluorn-Winzeln, Alemanha · Fundada em: 1983 · Tipo: fabricante de máquinas de eletroerosão com departamentos próprios de usinagem terceirizada
Site oficial: https://bes-edm.de/lohnfertigung/
Principais serviços: eletroerosão a fio, por penetração e por furação, fresamento e fabricação de eletrodos · Especificações de eletroerosão a fio: peça de 1000 × 1300 × 800 mm, 3000 kg; cursos dos eixos de 800/600/800 mm; Sodick ALC 800 GH entre as máquinas listadas · Certificação de qualidade: não divulgada publicamente no material da empresa consultado
A bes publica separadamente as dimensões da peça, os cursos dos eixos e os limites de peso, oferecendo aos compradores de peças pesadas uma base útil para avaliar um desenho antes de fazer uma consulta. A fabricação interna de eletrodos complementa os serviços de eletroerosão por penetração, ampliando a oferta terceirizada para além da passagem de um fio por uma seção grande. A empresa informa que presta serviços terceirizados de eletroerosão desde 1983 e fabrica máquinas desde 2000, tornando seu departamento de serviços relevante para esta lista, embora também venda equipamentos. Os diâmetros de fio começam em 0,15 mm e a altura máxima de corte é 800 mm, portanto peças que exigem fios mais finos ou têm maior altura excedem a oferta documentada de eletroerosão a fio.
Como escolher uma oficina de eletroerosão a fio
Um prestador de serviços de eletroerosão adequado conecta o desenho técnico ao processo de usinagem e ao plano de aceitação. Contratar “serviços de eletroerosão a fio de precisão” sem esses detalhes deixa a decisão principal em aberto: quem fará cada elemento geométrico, em quais condições e como a peça acabada será aceita?
Como escolher a empresa certa de usinagem por eletroerosão a fio para o meu projeto?
Escolha uma oficina cuja rota documentada seja compatível com o material, a geometria dos elementos geométricos e a inspeção exigida; em seguida, compare a proposta por escrito com as mesmas exigências enviadas a outros fornecedores. Diferencie a precisão da máquina da tolerância cotada para a peça. Uma resposta útil identifica a rota de usinagem, as referências críticas, os requisitos de superfície, os registros da primeira peça e a responsabilidade por qualquer processo externo.
Um grande número de máquinas de corte por eletroerosão a fio só ajuda quando há máquinas adequadas disponíveis para o seu trabalho. Uma equipe experiente em eletroerosão a fio deve explicar o processo para o seu desenho técnico detalhado, especialmente como uma parede fina permanece apoiada durante a remoção de material. Antes de fazer o pedido, verifique o escopo e as datas atuais dos certificados da entidade e da unidade operacional mencionadas, sobretudo quando uma página contém links para documentos antigos; acreditação de processo, certificação do sistema da qualidade e registro comercial respondem a perguntas diferentes.
Verificação de adequação do percurso do fio
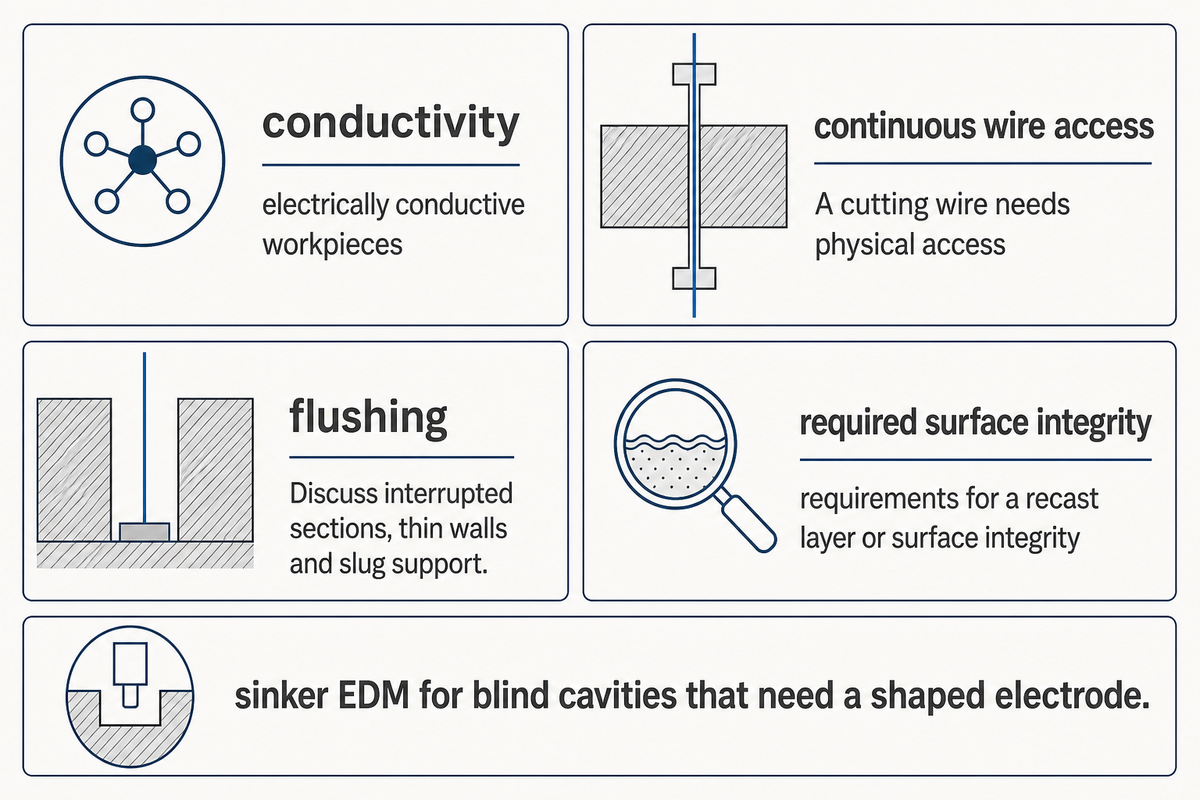
A verificação de adequação do percurso do fio avalia a condutividade, o acesso contínuo do fio, a lavagem e a integridade superficial exigida antes de o comprador selecionar um fornecedor.
As oito verificações a seguir ajudam a decidir se o desenho deve ser mantido como está, revisado ou direcionado a outro processo:
- Defina o material e sua condição. Informe o grau exato, a forma do material de estoque e a condição do tratamento térmico. Uma indicação genérica de aço não substitui a especificação de um aço-ferramenta endurecido; além disso, os requisitos de usinagem do aço inoxidável podem variar conforme o grau e a condição.
- Trace o percurso do fio. Marque os elementos passantes, as bordas de entrada, os furos de partida e as áreas em que as guias ou os dispositivos de fixação podem interferir. O fio de corte precisa de acesso físico, assim como o material de estoque precisa ser eletricamente condutor.
- Verifique uma máquina específica. Considere as dimensões e o peso das peças, o curso, a inclinação e a espessura. Máquinas diferentes, cada uma com suas próprias capacidades, não formam um único envelope maior combinado.
- Defina os critérios de aceitação dimensional. Identifique as referências, as dimensões críticas e a condição de inspeção. A precisão de posicionamento declarada para a máquina de eletroerosão a fio não se transforma automaticamente em uma tolerância de engenharia garantida para o componente acabado.
- Especifique a rugosidade superficial exigida e quaisquer requisitos para a camada refundida ou a integridade superficial. Solicite a sequência de passes proposta, o método de ensaio, o relatório e a identificação do laboratório ou da oficina responsável.
- Defina a lavagem e a fixação da peça. Discuta seções interrompidas, paredes finas e o apoio de partes cortadas. A remoção de material pode liberar tensões no material de estoque, mesmo quando o processo de corte exerce pouca força mecânica.
- Defina a rota de fabricação completa. Identifique quem fará a preparação, o tratamento térmico, a retificação e o acabamento. Se a produção de peças de aço-liga envolver operações externas, atribua um responsável e um ponto de aceitação para cada operação.
- Aprove o cronograma de inspeção e liberação. Combine os relatórios da primeira peça, os registros do material, a amostragem, a rastreabilidade e o momento em que a produção recorrente poderá começar. Inclua esses itens no preço e no cronograma.
O que a eletroerosão a fio pode cortar?
A usinagem por eletroerosão a fio corta peças eletricamente condutoras ao longo de um percurso que o fio consegue seguir fisicamente. Aços endurecidos e outras ligas metálicas podem ser condutores, mas a condutividade, por si só, não indica que o pedido será viável. Também devem ser considerados a condição do material, sua espessura, o acesso do fio, o tipo de lavagem e os critérios de aceitação da integridade superficial.
A tecnologia EDM usa descargas controladas entre um eletrodo e a peça para remover material. Isso explica por que a dureza não gera o mesmo problema de carga sobre a ferramenta que na usinagem convencional, mas não torna igualmente simples usinar todos os materiais condutores. Um perfil interno estreito precisa de um percurso de entrada; uma seção restante frágil precisa de apoio. A usinagem com fio fino, também chamada de eletroerosão a fio em escala reduzida, permite trabalhar com elementos geométricos menores, mas ainda exige acesso e lavagem adequados. Para peças de titânio, os requisitos do desenho técnico específicos do material também devem definir a condição superficial exigida após o corte. Descreva o elemento geométrico e o requisito de aceitação antes de escolher o método de usinagem.
Quando devo escolher a eletroerosão a fio em vez do fresamento ou da eletroerosão por penetração?
Escolha a eletroerosão a fio para um perfil passante viável quando uma ferramenta rotativa não conseguir produzir com eficiência a geometria ou a condição do material exigida. Considere o fresamento para cavidades acessíveis e remoção de grandes volumes de material, e a eletroerosão por penetração para cavidades cegas que exigem um eletrodo moldado. A decisão depende do acesso aos elementos geométricos e dos critérios de aceitação, não de uma preferência geral por uma tecnologia.
Uma ranhura estreita em material endurecido pode favorecer a eletroerosão; uma cavidade aberta com amplo acesso para a ferramenta pode favorecer o fresamento de elementos geométricos acessíveis. A eletroerosão a fio e a eletroerosão por penetração também têm requisitos diferentes de ferramental e acesso; por isso, “EDM” não é uma instrução completa de processo. Os métodos tradicionais de usinagem aplicam forças mecânicas de corte, enquanto a EDM remove material por descargas localizadas. A baixa força mecânica não elimina os efeitos térmicos na superfície, e nenhum dos processos elimina a possibilidade de movimentação após a remoção de material. Para um componente com elementos geométricos variados, a solução pode ser uma sequência planejada de fresamento, tratamento térmico, corte a fio e acabamento.
Faça
- Anexe a revisão controlada do desenho técnico.
- Mantenha juntas as condições de inclinação e espessura.
- Especifique os documentos de inspeção exigidos.
Não faça
- Combine máquinas distintas em uma única declaração de capacidade.
- Substitua a tolerância de usinagem pela precisão de inspeção.
- Presuma que todas as operações de acabamento estão incluídas.
Como comparar cotações de eletroerosão a fio dos Estados Unidos e da China
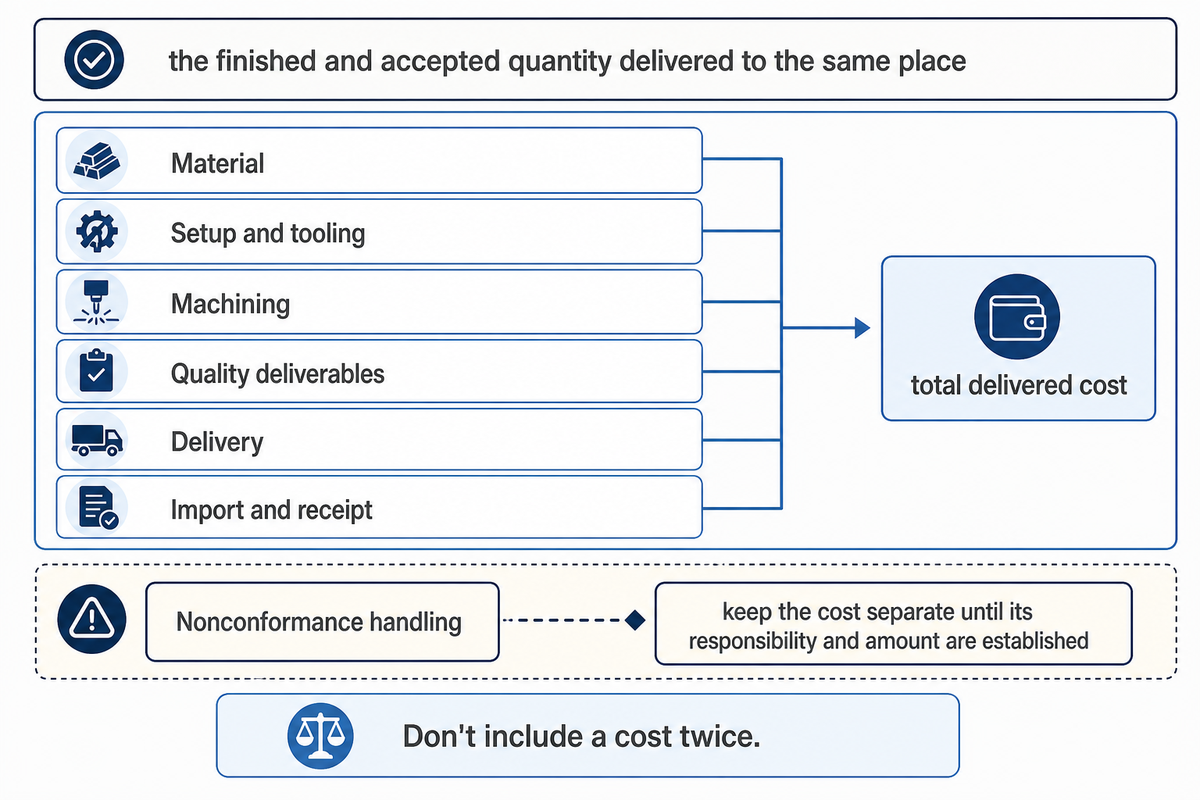
Para um pedido completo, considere a China, desde que a rota de fabricação e entrega seja viável. Para um ciclo curto de reposição ou uma transferência nos Estados Unidos, considere uma oficina nos Estados Unidos. Nenhuma dessas opções garante o menor custo. Compare o custo da quantidade acabada e aceita, entregue no mesmo local.
Envie a mesma revisão do desenho técnico, grau e condição do material, quantidade, tolerâncias dimensionais, requisitos de superfície e pacote de inspeção a cada oficina. Especifique o endereço de entrega, a embalagem e quem será responsável pelo material fornecido. Por exemplo, em um pedido de componentes de aço-carbono, a condição do material de estoque e a proteção contra corrosão devem constar nos dois pedidos de orçamento; se esses pontos ficarem em aberto, as cotações podem corresponder a produtos diferentes.
A eletroerosão a fio é cara?
Se forem necessárias várias passadas de acabamento, eletroerosão a fio fino, lavagem difícil ou cortes longos, peça um orçamento para eletroerosão a fio, pois esse processo pode custar mais do que outro processo comparável. Ele também pode viabilizar um desenho técnico quando a usinagem convencional exigiria um projeto diferente para determinado elemento geométrico ou um ferramental difícil. Avalie o processo orçado com base no elemento geométrico, não nas tarifas por hora.
O custo da usinagem por eletroerosão deve considerar a preparação, as condições de corte e o pacote de inspeção. Um preço baixo por peça pode não incluir a primeira peça ou a preparação do material, itens que outra oficina pode incluir. Se o pedido for recorrente, solicite os mesmos limites de quantidade e o mesmo cronograma de liberação. Separe os custos únicos de engenharia ou de dispositivos de fixação dos custos recorrentes e identifique se o orçamento prevê uma ou várias remessas.
Monte a comparação com base nos itens efetivamente discriminados por escrito pelos fornecedores. As categorias a seguir evitam que um preço baixo de usinagem esconda um custo total de entrega mais alto:
- Material: estoque, preparação, manuseio do material fornecido e qualquer margem para perdas.
- Preparação e ferramental: programação, dispositivos de fixação e eletrodos (se utilizados). Verifique também se esses custos se repetem.
- Usinagem: cortes e passadas de acabamento acordados, além de torneamento, fresamento ou retificação secundários.
- Entregáveis de qualidade: inspeção, documentos do material, relatórios da primeira peça e quaisquer ensaios externos de integridade superficial.
- Entrega: embalagem, frete, seguro e custos atribuídos a cada parte pelos termos de entrega do orçamento.
- Importação e recebimento: impostos e taxas alfandegárias aplicáveis, despachante aduaneiro e inspeção de recebimento, com dados atuais relativos à remessa em questão.
- Tratamento de não conformidades: quais são os custos associados ao tratamento de não conformidades? Quem é responsável pelo retrabalho? Pelas peças de reposição? Pelo frete de devolução? Pela repetição da inspeção?
O custo total entregue corresponde ao total dos custos de produção e dos custos de entrega, importação e recebimento pagos pelo comprador para a remessa acordada. Não conte um custo duas vezes. Se houver exposição a não conformidades, considere o custo e a responsabilidade, mas mantenha o custo separado até que a responsabilidade e o valor sejam definidos. O custo por peça aceita é o custo total efetivo, descontados os créditos, dividido pelo número de peças aceitas. Antes do recebimento das peças, qualquer quantidade presumida de peças aceitas é uma estimativa.
O prazo de entrega exige considerações semelhantes. Diferencie a aprovação do desenho, a disponibilidade do material, a usinagem, os processos externos, a inspeção, a expedição e o trânsito. O compromisso de concluir a usinagem não informa quando as peças chegarão à sua doca de recebimento. Combine o procedimento de resposta para uma primeira peça rejeitada e o momento de liberação do lote, especialmente quando a diferença de fuso horário ou o frete internacional prolongarem o ciclo de correção.
Orçamento local nos EUA
- Use o desenho técnico controlado e o pacote de aceitação.
- Calcule o preço da entrega até o local de recebimento informado.
- Defina a responsabilidade pela primeira peça e pelo retrabalho.
Orçamento de exportação da China
- Use o mesmo desenho técnico e pacote de aceitação.
- Calcule o preço da remessa completa até esse local de recebimento.
- Defina as mesmas obrigações relativas à primeira peça e ao retrabalho.
Perguntas frequentes sobre fornecedores de eletroerosão a fio
Posso solicitar serviços personalizados de eletroerosão a fio para meu projeto de fabricação?
Sim. Primeiro, defina o elemento geométrico e o pacote de aceitação.
Envie o desenho técnico controlado, a condição do material, a quantidade e a inspeção necessária junto com sua solicitação de eletroerosão a fio personalizada. Inclua um modelo quando ele ajudar a explicar a geometria, mas indique qual documento controla as dimensões. Um serviço de usinagem por eletroerosão deve apresentar uma rota de fabricação proposta e uma oferta comercial vinculadas a esses requisitos. A aprovação da primeira peça pode estabelecer os critérios de aceitação antes de um pedido recorrente, com quaisquer alterações de projeto aprovadas explicitamente.
A usinagem por eletroerosão consegue processar metais duros?
A dureza, por si só, não impede o uso da eletroerosão.
Metais endurecidos eletricamente condutores podem ser adequados, pois a eletroerosão remove material por meio de descargas, em vez de pressionar uma aresta de corte contra o material. Ainda assim, a rota escolhida precisa atender ao grau, à condição e à geometria. Um componente de aço-ferramenta endurecido também pode ter requisitos de aceitação relativos à camada refundida, à rugosidade ou às dimensões, o que altera o plano de acabamento e inspeção. Portanto, a dureza do material é apenas um dos fatores de viabilidade.
Qual é a diferença entre os serviços de eletroerosão a fio e de eletroerosão por penetração?
A geometria do eletrodo altera quais elementos geométricos podem ser acessados.
A eletroerosão a fio utiliza um fio fino em movimento para gerar um perfil ao longo de um percurso acessível através da peça. A eletroerosão por penetração utiliza um eletrodo moldado para gerar elementos geométricos como cavidades cegas. Um fornecedor que ofereça eletroerosão a fio e por penetração pode propor rotas diferentes para os diversos elementos geométricos de uma mesma peça, mas a preparação dos eletrodos, as preparações e a inspeção também devem constar do orçamento. A furação de pequenos diâmetros pode criar a entrada necessária para um corte interno com fio.
Que acabamento superficial (Ra) posso esperar realisticamente da eletroerosão a fio em aço-ferramenta?
Peça uma proposta de acabamento específica para a peça, com unidades explícitas.
O Ra depende do material, da rota de usinagem e das passadas de acabamento. A KLH associa sua afirmação publicada de 2 Ra microinch a várias passadas; esse valor não é uma garantia universal para aço-ferramenta. Inclua no pedido o acabamento exigido e o método de medição.
Qual é o melhor fornecedor de eletroerosão a fio para meu desenho técnico?
O elemento geométrico decisivo deve orientar a lista de fornecedores.
A melhor opção de eletroerosão é a oficina que consegue explicar uma rota viável para o elemento geométrico crítico e assumir as obrigações exigidas de medição e entrega. Para detalhes em miniatura, compare o escopo de serviços da EDM Intelligent Solutions e da Microtec em eletroerosão a fio fino. Para seções grandes, consulte as condições de conicidade da Wire Cut Company e os limites separados de peça, deslocamento e altura da bes. Para um pedido integrado na China, a análise de desenho da Zhenling pode incluir elementos geométricos cortados a fio junto com outros processos de usinagem. Um fornecedor que ofereça eletroerosão a fio de precisão ainda pode ser inadequado se a rota proposta deixar sem solução o elemento geométrico mais difícil, um requisito de inspeção ou uma obrigação de entrega. Comece com alguns candidatos comparáveis e avalie as respostas por escrito ao mesmo pacote.
Quem opera a maior oficina de eletroerosão?
Não há um critério de tamanho comum que determine um único vencedor neste caso.
“Maior oficina de eletroerosão” pode se referir à quantidade de máquinas, à área construída, ao número de funcionários ou à capacidade de produção disponível. Frotas mistas de sistemas de eletroerosão também exigem um critério comum de contagem. Este guia compara a adequação dos serviços publicados, por isso não atribui esse título.
Monte uma lista de fornecedores com base no desenho técnico
Selecione fornecedores com base no elemento geométrico difícil e envie a cada um uma solicitação controlada. Especifique a revisão do desenho, a condição do material, a quantidade, o acabamento e a inspeção. Informe também o destino. Peça à oficina que identifique por escrito o processo proposto e as exclusões. Assim, você terá uma base para comparar as peças aceitas e o custo entregue, em vez de slogans sobre máquinas.
Para uma consulta à Zhenling, forneça o pacote completo de desenhos técnicos e use o escopo de serviços vinculado acima. A quantidade mínima, a aceitação de peça única, o prazo de entrega, as tolerâncias e a inspeção são definidos no orçamento por escrito. Uma solicitação que inclua várias operações de usinagem é mais eficaz quando identifica as superfícies que serão torneadas, fresadas, retificadas ou cortadas por eletroerosão a fio, além de como a peça será aceita.
Principal conclusão
Uma lista útil de fornecedores de eletroerosão a fio relaciona cada desenho técnico a um percurso de corte viável, uma inspeção definida e um orçamento completo com entrega. O porte da empresa e o país são fatores contextuais; a decisão de compra depende da rota proposta para a peça específica.
Referências e fontes
As informações sobre capacidades e histórico das empresas são atribuídas às páginas publicadas sobre serviços, equipamentos, histórico e qualidade; os endereços oficiais aparecem como texto simples na comparação e nos perfis. As referências a registros públicos e publicações usadas para dados específicos de histórico ou endereço estão listadas abaixo.
- Companies House: Cheshire Wire Erosion Limited, endereço da sede registrada e registro de constituição; a sede registrada não é identificada como local de usinagem.
- The Gateway: United Centerless Grinding & Thread Rolling, perfil da empresa publicado em fevereiro de 2020 que relata a inauguração em 1960.