Contacter Zhenling Company

Comment spécifier et réceptionner la peinture industrielle des métaux

Les prestations de peinture industrielle sont plus faciles à comparer lorsque l’acheteur définit l’usage, la préparation, le système de revêtement, les preuves de contrôle et les critères de libération avant que le fournisseur n’établisse son devis. Cet article s’adresse aux équipes d’ingénierie, de qualité et d’achats qui doivent transmettre des exigences maîtrisées à l’atelier de finition, et non consulter un catalogue générique de peintures ou une page de services redondante.
Définir les contraintes auxquelles le revêtement doit résister
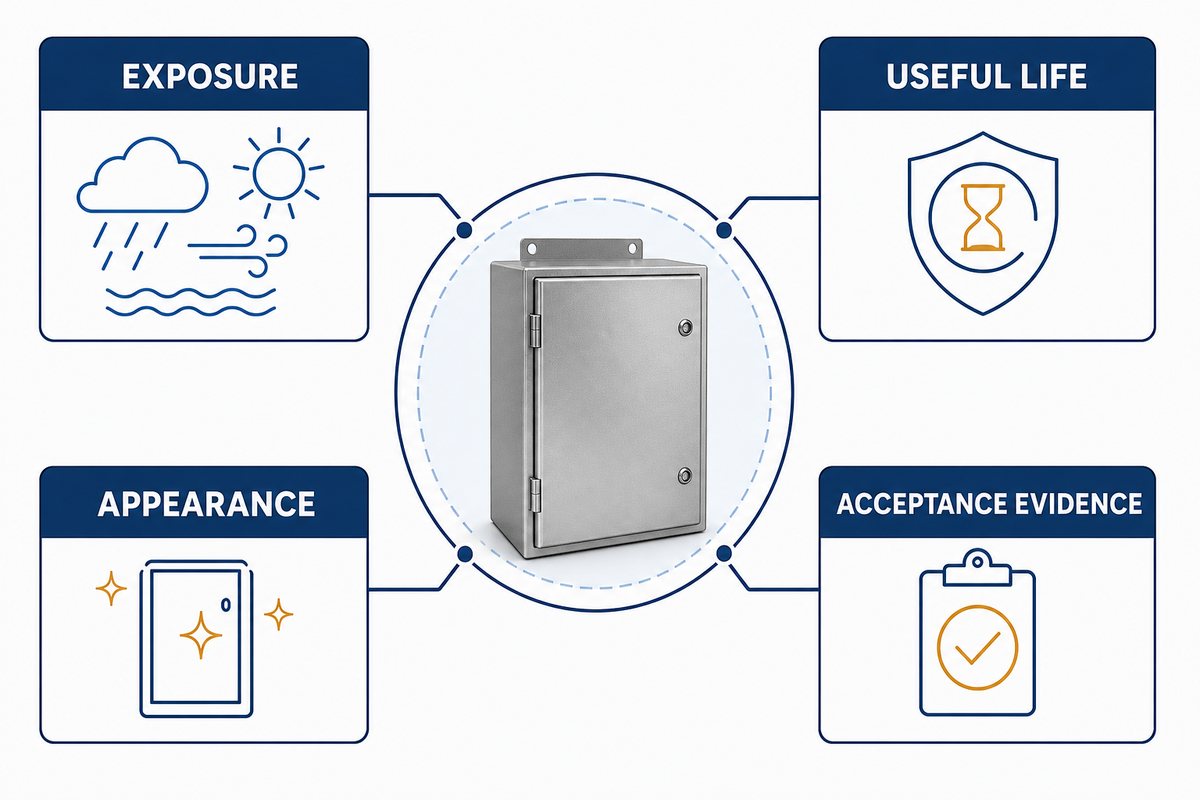
Choisir une peinture de protection suppose de définir un système complet : le substrat, le niveau de sollicitation, la préparation, l’application, le durcissement et la maintenance. Une couche de finition noire sur un support protégé utilisé en intérieur ne présente pas nécessairement le même périmètre de fourniture ni le même niveau de risque qu’une couche noire sur un châssis soudé exposé aux intempéries, aux lavages ou à des produits chimiques périodiques, notamment lorsque la protection des structures en acier fait partie de l’usage prévu.
Distinguez les exigences connues des points restant à définir. Identifiez le métal de base et précisez s’il est livré avec de la calamine, de la rouille, une galvanisation, du fluide d’usinage, une ancienne peinture, des projections de soudure ou des arêtes vives. Commencez par déterminer ce que le produit fini touchera réellement et si le revêtement doit contribuer à la maîtrise de la corrosion, à la protection contre la corrosion, à l’aspect, à l’identification, à la facilité de nettoyage ou à plusieurs de ces fonctions ; seules les deux premières concernent le développement de la corrosion.
| Informations à fournir par l’acheteur | Question à traiter | Incidence sur la spécification |
|---|---|---|
| Substrat et état | Quel métal, revêtement existant, rouille, soudure ou contaminant est présent ? | La préparation et la compatibilité de l’apprêt dépendent de l’état réel de la surface. |
| Exposition | La pièce est-elle utilisée en intérieur ou en extérieur, exposée à l’humidité, aux produits chimiques, à l’abrasion ou aux ultraviolets ? | Ces conditions déterminent les performances exigées du système de peinture. |
| Température et utilisation | Quelles sont les températures de service, les conditions de manutention ou de contact ? | Définir les conditions d’utilisation évite qu’un choix fondé uniquement sur l’aspect ne soit inadapté à la fonction. |
| Aspect | Quelle couleur, quel brillant, quelle texture et quel niveau d’exigence pour les zones visibles ? | Cela permet de distinguer les attentes esthétiques des autres preuves de conformité. |
Consignez les incertitudes au lieu de les laisser devenir des hypothèses non chiffrées du fournisseur. Vous pourrez ensuite évaluer la fiche technique du fabricant de peinture et les exigences de la spécification du projet au regard de conditions d’utilisation définies.
Un revêtement de protection peut protéger l’acier contre la corrosion, mais cette fonction ne définit pas à elle seule le système complet. Les structures en acier, les supports fabriqués et les autres pièces métalliques peuvent présenter des contraintes différentes d’accès, d’exposition et d’aspect ; toute revendication de protection anticorrosion doit donc être rattachée au système approuvé et au cahier des charges d’utilisation. Cela vaut également pour les finitions de protection de l’acier utilisées dans l’industrie.
Par conséquent, toute promesse de peinture anticorrosion doit être liée à un système de revêtement défini et à des conditions d’utilisation précises, et non à une couleur de peinture.
Traduire l’exposition en système de peinture industrielle
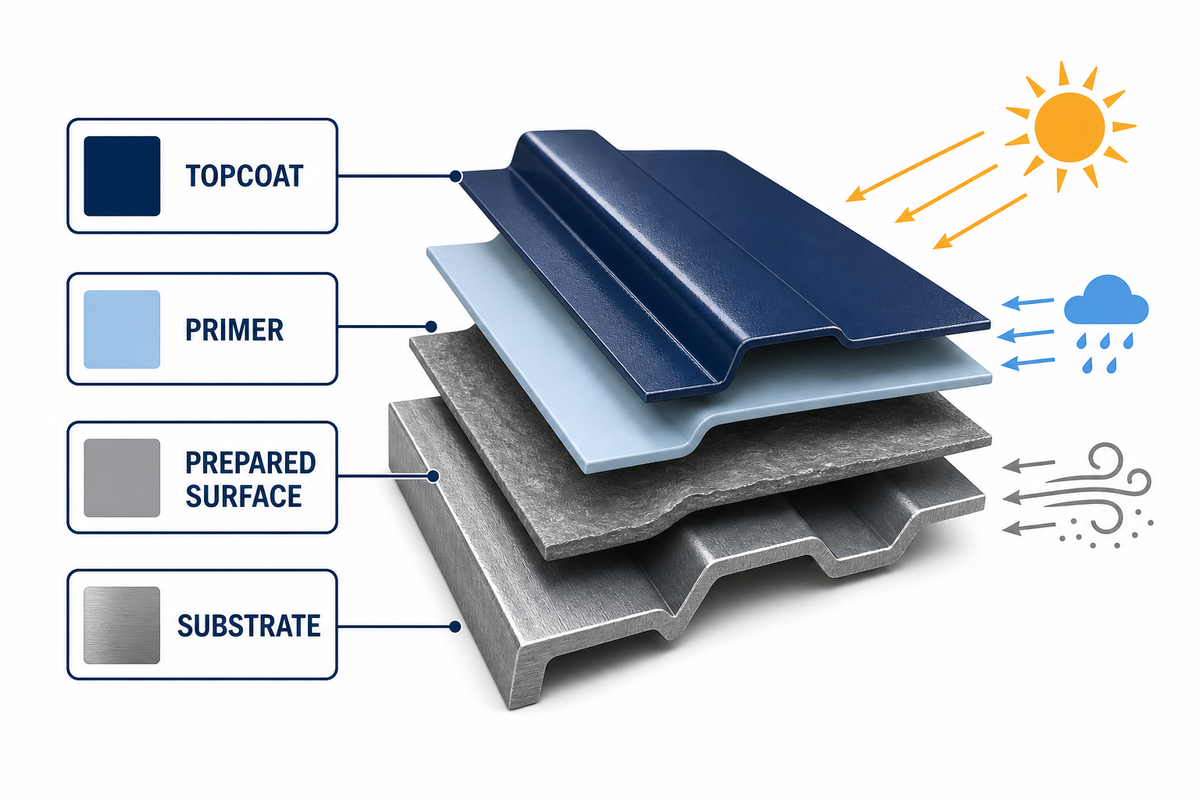
Un système de revêtement est une séquence définie de types de produits et de limites d’application, adaptée aux conditions d’utilisation spécifiées. Il peut comprendre une couche d’apprêt, suivie d’une couche intermédiaire puis d’une couche de finition. Le nombre de couches et les types de produits chimiques employés doivent toutefois correspondre aux données techniques approuvées du fabricant de peinture pour l’application concernée, plutôt qu’à une recette universelle d’atelier.
Que sont les revêtements de peinture industrielle ?
Une prestation de peinture industrielle consiste à former de manière maîtrisée un film sur une surface pour assurer la résistance à la corrosion, l’aspect de la finition, l’identification ou la facilité de nettoyage, en choisissant une peinture adaptée à ses applications industrielles spécifiques.
À l’aide d’une liste de contrôle côté acheteur, demandez au fournisseur de définir les systèmes de peinture de protection à partir de la documentation produit approuvée. Celle-ci doit notamment préciser la séquence de revêtement proposée, l’état de surface requis avant préparation, les modalités de mélange et de maturation, le cas échéant, les limites d’application, le délai de recouvrement, les conditions de température et d’humidité nécessaires au durcissement ainsi que les limites d’utilisation. Vous pourrez ainsi choisir le système adapté et examiner le revêtement sans imposer une marque ou une catégorie de résine précise.
Les pigments, les solvants et les exigences de formation du film déterminent les documents à examiner, tandis que le système de revêtement de protection approuvé reste la référence principale.
Certains apprêts contiennent des pigments anticorrosion ; les seules appellations « époxy » ou « polyuréthane » ne garantissent pas les performances pour l’utilisation spécifique de la pièce. Appuyez-vous sur la documentation du système de revêtement approuvé pour choisir la séquence adaptée aux conditions d’utilisation spécifiées.
| Point de décision | Question à examiner | Preuve à conserver |
|---|---|---|
| Rôle de l’apprêt | Est-il compatible avec le substrat préparé et la couche suivante ? | Données du système approuvé et exigences de préparation. |
| Séquence des couches | Quelles couches composent le système de peinture complet ? | Identification des produits et épaisseur requise pour chaque couche. |
| Rôle de la couche de finition | À quelles exigences d’aspect et d’exposition doit-elle répondre ? | Couleur, brillant, conditions d’utilisation et critères de conformité. |
| Méthode de réparation | Comment réparer les dommages, les zones masquées ou les manques de couverture ? | Méthode de réparation approuvée et règle de nouveau contrôle. |
Spécifier la préparation de surface avant qu’elle ne disparaisse sous la peinture
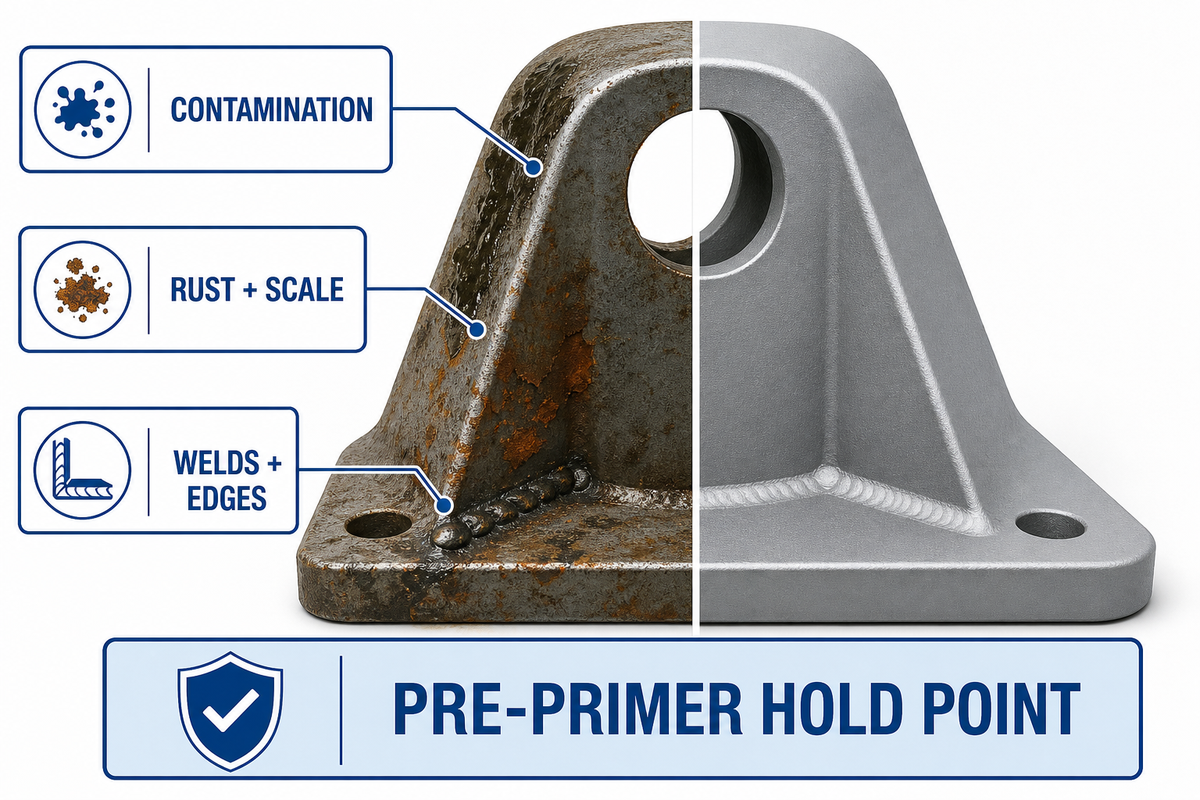
La préparation constitue une preuve et un point d’arrêt qui ne peut plus être vérifié une fois l’apprêt pulvérisé. Définissez la préparation requise, désignez la personne chargée de la valider et vérifiez les éléments justificatifs.
Plusieurs opérations sont souvent regroupées à tort dans la consigne vague « nettoyer la pièce métallique » : éliminer l’huile et les contaminants solubles, retirer la rouille, la calamine, la peinture et les projections, adoucir les arêtes vives, puis atteindre le niveau de propreté et le profil adaptés au système. Les exigences varient selon le substrat et la documentation du système de revêtement choisi. Le grenaillage n’est pas systématiquement obligatoire : certains aciers nécessitent un décapage abrasif, tandis que les pièces galvanisées, usinées ou déjà peintes peuvent exiger une autre méthode de préparation.
| État à réception | Question à intégrer à la spécification | Preuve à fournir avant l’apprêt |
|---|---|---|
| Huile ou résidus d’usinage | Comment les contaminants seront-ils éliminés et contrôlés ? | Méthode de nettoyage et résultat du contrôle. |
| Rouille, calamine ou ancienne peinture | Quelle méthode d’élimination et quel état final sont requis ? | Norme applicable ou résultat mesurable. |
| Soudures et arêtes | Peuvent-elles être préparées, revêtues et contrôlées conformément au plan technique ? | Compte rendu du traitement des arêtes et des soudures, si spécifié. |
| Interfaces fonctionnelles | Quelles surfaces de contact, prises de terre, zones de soudure, filetages ou faces d’étanchéité doivent rester sans revêtement, être prétraitées ou recevoir un traitement ultérieur ? | Indication sur le plan technique, plan de masquage et décision à consigner. |
Quel délai peut s’écouler entre le grenaillage et l’application de la nouvelle peinture ?
Il n’existe pas de délai universel entre la préparation et l’application de l’apprêt ; le délai autorisé dépend de la norme de préparation, de la fiche technique du revêtement, des conditions ambiantes et de la spécification du projet.
L’accessibilité liée à la conception compte également. Vérifiez que les cavités, interstices, arêtes et soudures restent accessibles pour la préparation de surface, l’application de la peinture et le contrôle. Si la géométrie de la pièce rend ces opérations impossibles, corrigez la conception ou le plan de procédé avant la production au lieu d’inventer ensuite une restriction géométrique universelle.
La préparation adéquate d’une surface en acier avant l’application d’un nouveau revêtement peut comprendre un nettoyage, une opération de grenaillage définie et tout autre traitement mécanique adapté à la pièce et à la documentation du revêtement. Si l’étape de préparation autorisée élimine la rouille, consignez l’état final avant l’application de l’apprêt. Le pinceau ou le rouleau peuvent convenir à une réparation locale autorisée ; cela ne signifie toutefois pas qu’ils peuvent remplacer la méthode de préparation ou d’application spécifiée.
Maîtriser l’application par pulvérisation, le recouvrement et le durcissement
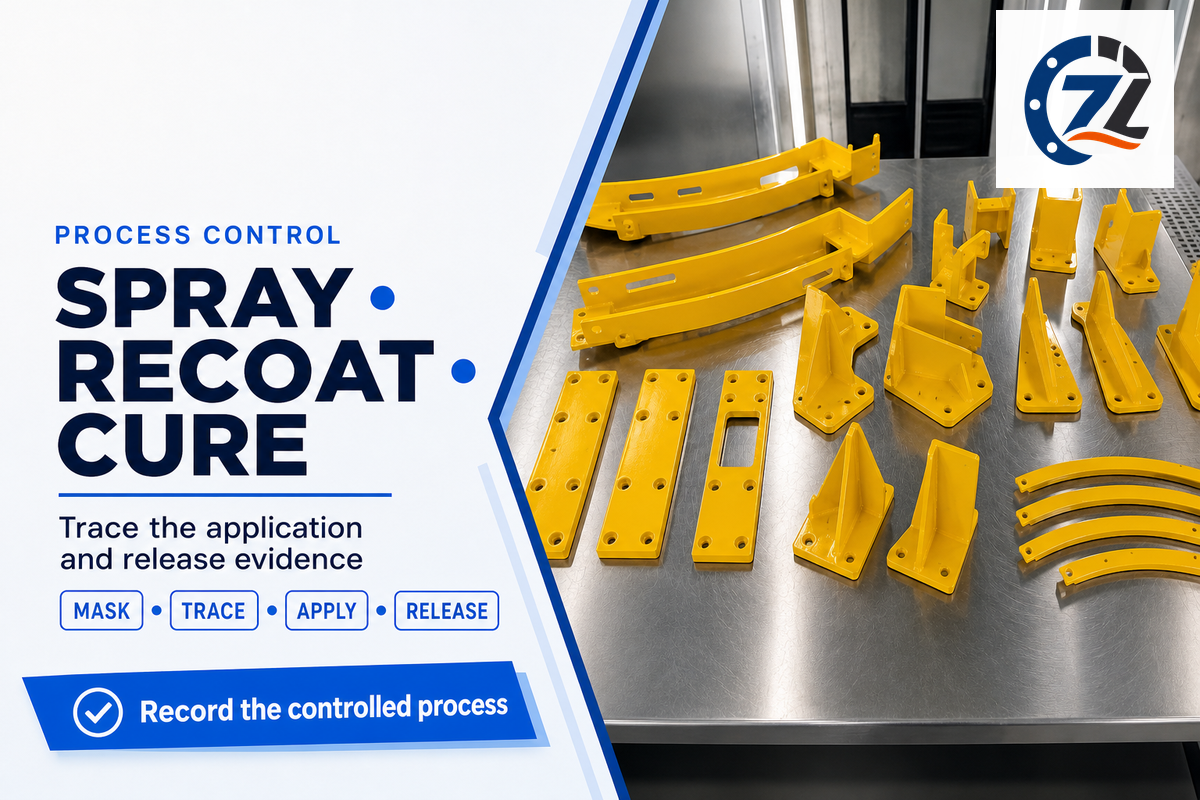
Le compte rendu du procédé peut consigner les interfaces masquées, le produit et son numéro de lot, le mélange et le temps de maturation, le cas échéant, la viscosité dans des conditions contrôlées, la technique de pulvérisation — pistolet, pulvérisation sans air ou application électrostatique —, les conditions ambiantes et l’état de la pièce, le séchage avant l’apprêt, le délai de recouvrement ainsi que les données de durcissement et de libération.
La méthode d’application doit aussi protéger les zones devant rester sans revêtement contre les projections, préserver les interfaces fonctionnelles définies sur le plan technique et imposer au peintre de consigner tout écart observé pendant la pulvérisation. « Peinture par pulvérisation » décrit un procédé ; ce n’est pas un critère de conformité à part entière.
Pour la peinture industrielle par pulvérisation, consignez la méthode d’application réellement utilisée : par exemple, précisez si le procédé approuvé prévoit un équipement de pulvérisation industriel, une application sans air ou un équipement airless assisté par air. Si la fiche produit impose une haute pression, un réglage du jet ou un contrôle des solvants avec le pulvérisateur, le journal d’application doit consigner ce paramètre contrôlé au lieu de le déduire de l’aspect final.
Pour les opérations de finition par pulvérisation couvertes aux États-Unis, l’OSHA 29 CFR 1910.107 traite des mesures de prévention des incendies et des explosions ; elle ne définit pas à elle seule l’ensemble des exigences liées à l’exposition aux matières toxiques ou à la sécurité au travail.
La conformité environnementale nécessite d’évaluer l’applicabilité des exigences au site et au procédé. Des exigences fédérales telles que les sous-parties MMMM pour les sources majeures et XXXXXX pour les sources de zone, ainsi que d’autres exigences fédérales, nationales ou locales, peuvent également s’appliquer. Ce guide ne constitue pas une détermination juridique. Il incombe à l’établissement de prendre la décision finale.
- Validez le masquage et les zones sans revêtement avant l’application de la première couche.
- Consignez avec le dossier de travail les données relatives au délai entre la préparation et l’apprêt, au recouvrement, au durcissement et, le cas échéant, aux réglages du pulvérisateur.
- N’approuvez la pièce qu’après satisfaction des exigences spécifiées de durcissement et de contrôle.
Préciser l’épaisseur du revêtement et les règles de mesure
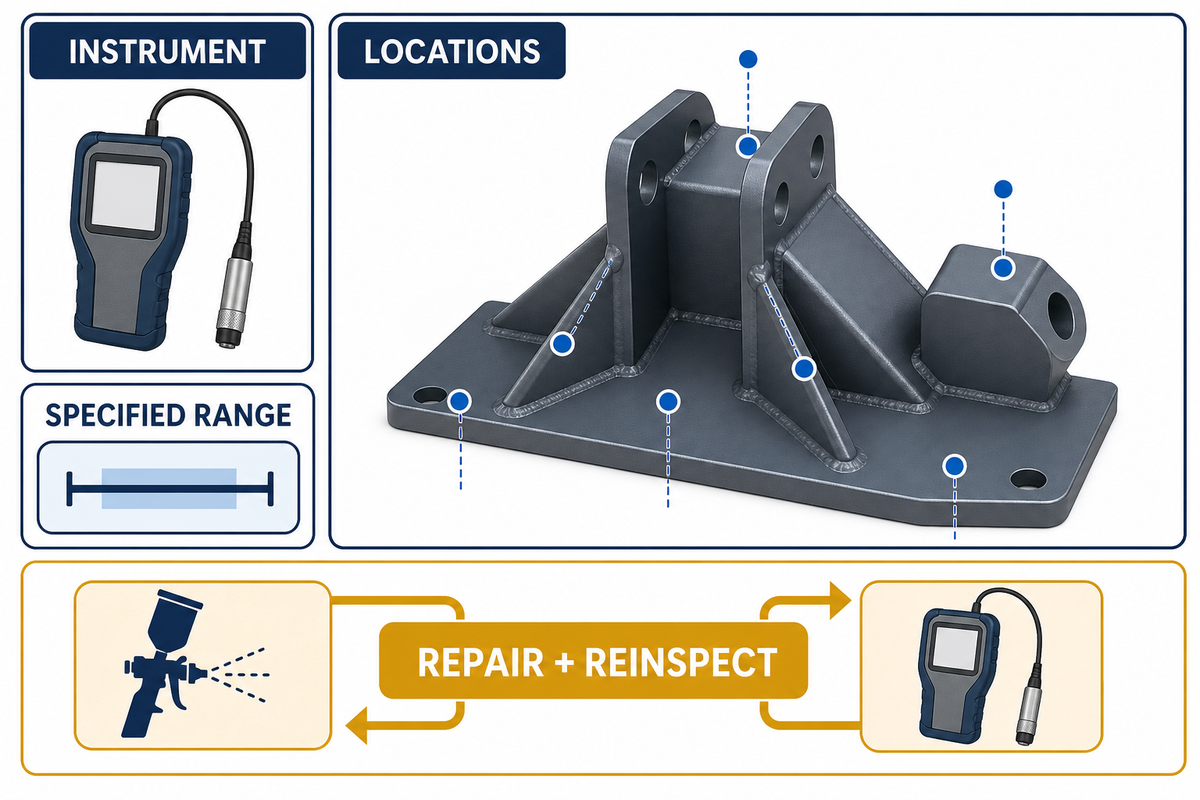
L’épaisseur du film sec est importante, mais une moyenne ne suffit pas à déterminer la conformité du revêtement. Le dossier d’achat doit préciser si la valeur cible s’applique à chaque couche ou au système fini, quelles zones sont concernées, comment les arêtes, soudures, cavités et zones difficiles d’accès sont revêtues, et comment les zones réparées sont contrôlées à nouveau.
L’ASTM D7091 décrit les pratiques de mesure non destructive de l’épaisseur du film sec, notamment les vérifications et les ajustements de l’instrument.
La SSPC-PA 2 définit une méthode pour vérifier la conformité aux exigences spécifiées d’épaisseur du film sec. Si la spécification du projet ou un accord écrit l’exige, elle peut encadrer l’échantillonnage et les exigences propres à la configuration. Les limites et options applicables restent fixées par le plan technique, le contrat ou la spécification de revêtement concernés.
L’épaisseur seule ne permet pas d’établir l’adhérence, le durcissement, l’aspect, la maîtrise des contaminants ni la conformité complète d’une couche de peinture. Utilisez-la comme élément de preuve complémentaire dans le programme de contrôle convenu.
Par ailleurs, l’épaisseur d’un revêtement ne remplace pas une bonne adhérence de la peinture et ne prouve pas son adhérence à l’acier. Le plan de contrôle doit traiter séparément l’épaisseur, la qualité visuelle, le durcissement et tout essai d’adhérence spécifié.
Préparer les preuves de contrôle et de réception avant la production
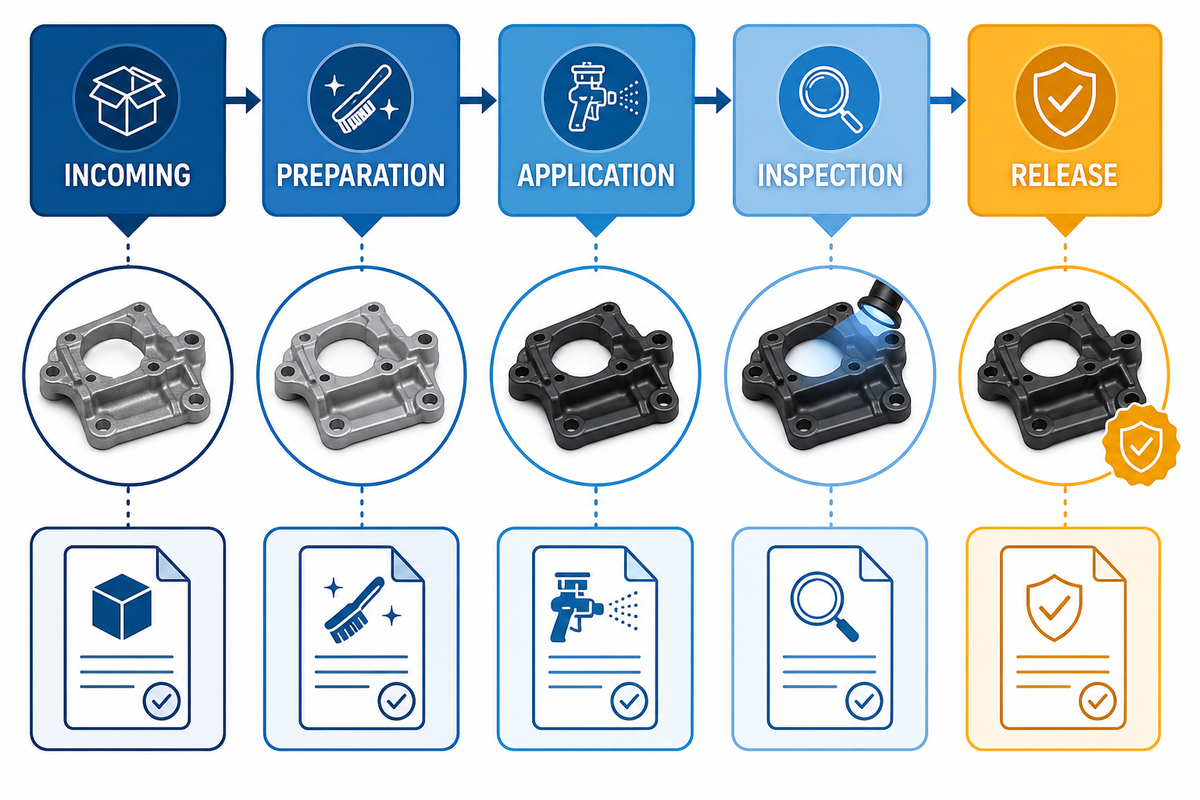
Les preuves de conformité sont plus efficaces lorsqu’elles sont préparées avant le début du processus de revêtement. Une fois la pièce expédiée, il est difficile de documenter l’historique de préparation ou une pièce manquante du dossier matière. Convenez du dossier à fournir, des points d’arrêt, de l’autorité de libération et des éléments permettant d’évaluer la qualité de la peinture pendant que l’acheteur peut encore résoudre les divergences entre le plan technique, la commande et la documentation produit.
Les recommandations du WBDG relatives au contrôle des revêtements définissent les matériaux, la préparation de surface, l’application du revêtement et le produit fini comme des points d’arrêt dont les résultats doivent être consignés.
| Étape | Point d’arrêt ou contrôle | Compte rendu ou décision |
|---|---|---|
| Réception | Vérifier le substrat, son état, l’indice de révision du plan technique et les interfaces fonctionnelles. | Contrôle à réception et identification du travail. |
| Préparation | Vérifier la propreté, le traitement de la rouille ou de l’ancienne peinture, la méthode de profilage si nécessaire, ainsi que le traitement des arêtes et des soudures. | Compte rendu du point d’arrêt avant l’apprêt. |
| Application | Assurer la traçabilité du produit, du lot, du mélange, du masquage, des conditions ambiantes si nécessaire et du délai de recouvrement. | Journal d’application. |
| Contrôle | Examiner l’aspect et l’épaisseur du film sec ; vérifier l’adhérence uniquement si elle est spécifiée. | Résultats du contrôle et fiche de non-conformité. |
| Libération | Confirmer les preuves de durcissement, les réparations approuvées et les documents client requis. | Dossier de libération finale. |
Définissez les zones visibles, les variations d’aspect admises, les éventuelles exigences de contrôle visuel ou d’approbation sur échantillon, ainsi que le traitement des zones réparées. Un essai d’adhérence n’a sa place dans le plan que s’il est spécifié comme nécessaire.
| Catégorie de défaut | Question de l’acheteur ou de l’inspecteur | Décision requise |
|---|---|---|
| Dommage à réception | Le dommage était-il présent avant le début de la préparation ? | Consigner l’état et obtenir une instruction convenue de libération ou de réparation. |
| Contamination de surface | De l’huile, des résidus ou d’autres contaminants ont-ils été détectés ? | Répéter l’étape de nettoyage approuvée et consigner le contrôle de suivi. |
| Rouille, calamine ou ancien revêtement | L’état de surface satisfait-il au résultat de préparation spécifié ? | Poursuivre la préparation ou obtenir une dérogation écrite avant l’application de l’apprêt. |
| État des soudures ou des arêtes | Le revêtement spécifié peut-il atteindre et couvrir la caractéristique concernée ? | Résoudre le problème lié à la caractéristique ou à la méthode de préparation avant de poursuivre l’application. |
| Écart de masquage | Une zone devant rester sans revêtement ou une interface fonctionnelle a-t-elle été oubliée ? | Appliquer la méthode de correction approuvée et soumettre à nouveau la zone au contrôle. |
| Écart d’application | Le produit, le mélange, la pulvérisation ou les conditions ambiantes se sont-ils écartés du procédé approuvé ? | Mettre en attente les travaux concernés jusqu’à décision technique documentée. |
| Écart de recouvrement ou de durcissement | La séquence requise ou la condition de libération a-t-elle été omise ? | Appliquer la décision prévue pour le système de revêtement et conserver les justificatifs. |
| Épaisseur hors plage | Le plan de mesure a-t-il repéré une zone non conforme ? | Appliquer la règle de réception ou de réparation convenue et répéter les contrôles requis. |
| Écart d’aspect ou de réparation | L’aspect visible ou la zone réparée répond-il aux critères convenus ? | Consigner l’acceptation, une réparation supplémentaire ou le rejet au regard de la norme définie. |
Assurez la traçabilité du dossier au niveau de la pièce, du lot ou de la commande, conformément aux exigences du bon de commande. Lorsque plusieurs plans techniques, révisions ou documents de système de revêtement s’appliquent, indiquez la révision de référence et la procédure à suivre en cas de conflit.
Pour les assemblages complexes, repérez à l’avance les points d’accès pour le contrôle. Un instrument peut ne pas atteindre chaque cavité ; une surface visible peut ne pas être une surface fonctionnelle ; une prise de terre ou une face d’étanchéité peut devoir rester sans revêtement. Le plan de réception doit préciser comment ces situations sont contrôlées et consignées, au lieu de traiter les surfaces inaccessibles ou fonctionnelles comme des anomalies sans explication.
Assurez la traçabilité de l’application de la peinture au moyen des contrôles approuvés du procédé de revêtement, puis joignez les contrôles et décisions de réparation associés à la décision de libération. Une décision claire pour une mesure hors plage, un masquage oublié ou un recouvrement tardif est plus utile qu’une consigne générale de réparation si nécessaire. La méthode de réparation convenue doit réintégrer la pièce dans le même circuit de contrôle, avec les preuves de durcissement et les nouvelles mesures requises. Le fournisseur dispose ainsi d’un parcours de contrôle défini, et l’acheteur d’une base pour accepter, faire réparer ou rejeter un état sans devoir se fier à sa mémoire après la livraison.
Savoir quand préférer la peinture liquide ou le revêtement en poudre
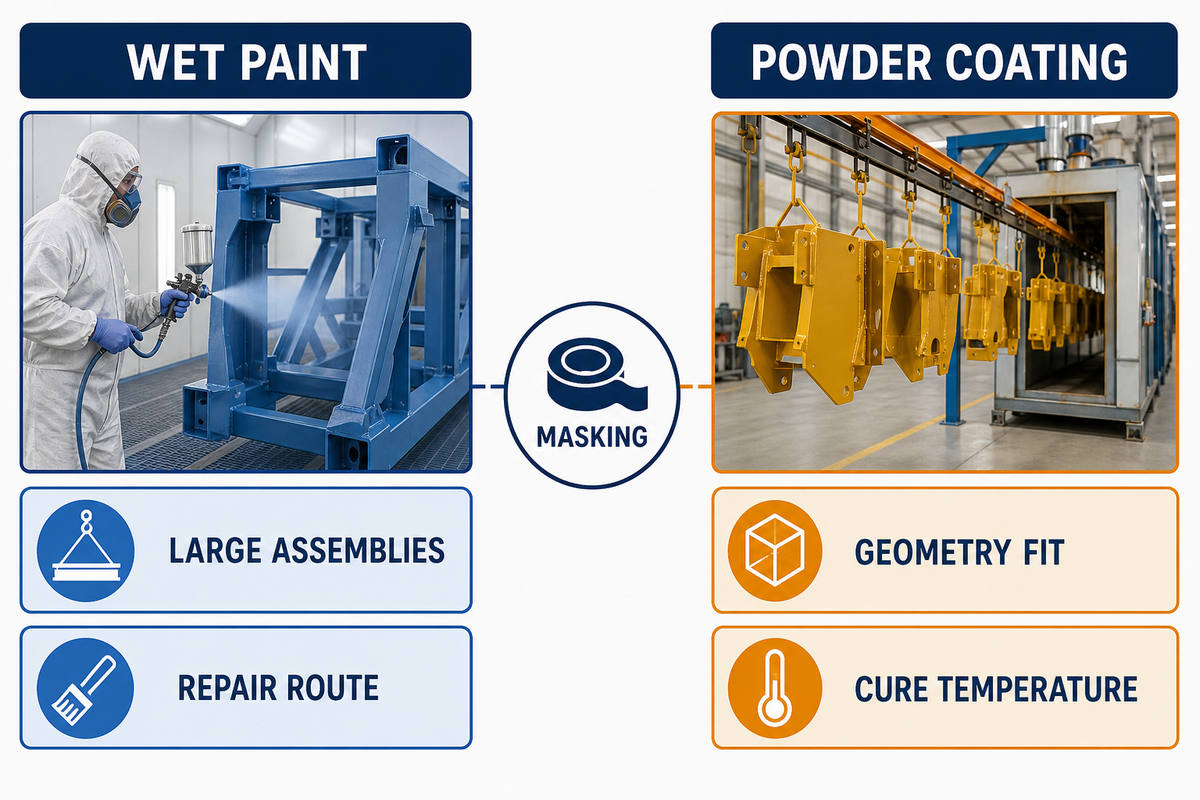
La couleur ou le prix unitaire ne suffisent pas à choisir entre les deux options. La peinture liquide et le revêtement en poudre sont deux procédés différents. Examinez la taille et la géométrie de la pièce, sa tolérance à la température de durcissement, le masquage, les exigences de performance du film, les méthodes de réparation, le volume de production et l’adéquation à la ligne de fabrication.
Pour les grandes installations industrielles, les questions d’accès sur site et de maintenance dépassent le périmètre du processus présenté ici, qui concerne les pièces.
Peinture liquide
- Vérifiez son adéquation aux grands assemblages industriels et aux contraintes d’accès propres à la pièce.
- Confirmez la méthode de réparation approuvée et le plan de masquage.
- Maîtrisez les conditions d’application et de durcissement retenues.
Revêtement en poudre
- Vérifiez que la taille et la géométrie sont compatibles avec le procédé disponible.
- Vérifiez la tolérance de l’assemblage complet à la température de durcissement.
- Examinez le masquage et la couverture des cavités ou des filetages.
Si le choix du procédé n’est pas arrêté, comparez les contraintes propres à la pièce aux différentes solutions de finition de surface, ou adressez les questions spécifiques au revêtement en poudre à la page Prestation de revêtement en poudre. Le procédé choisi doit préserver les interfaces requises et les preuves de conformité, et pas seulement l’aspect de finition souhaité.
Utiliser la fiche de transmission du revêtement en 7 champs pour préparer une demande de devis complète
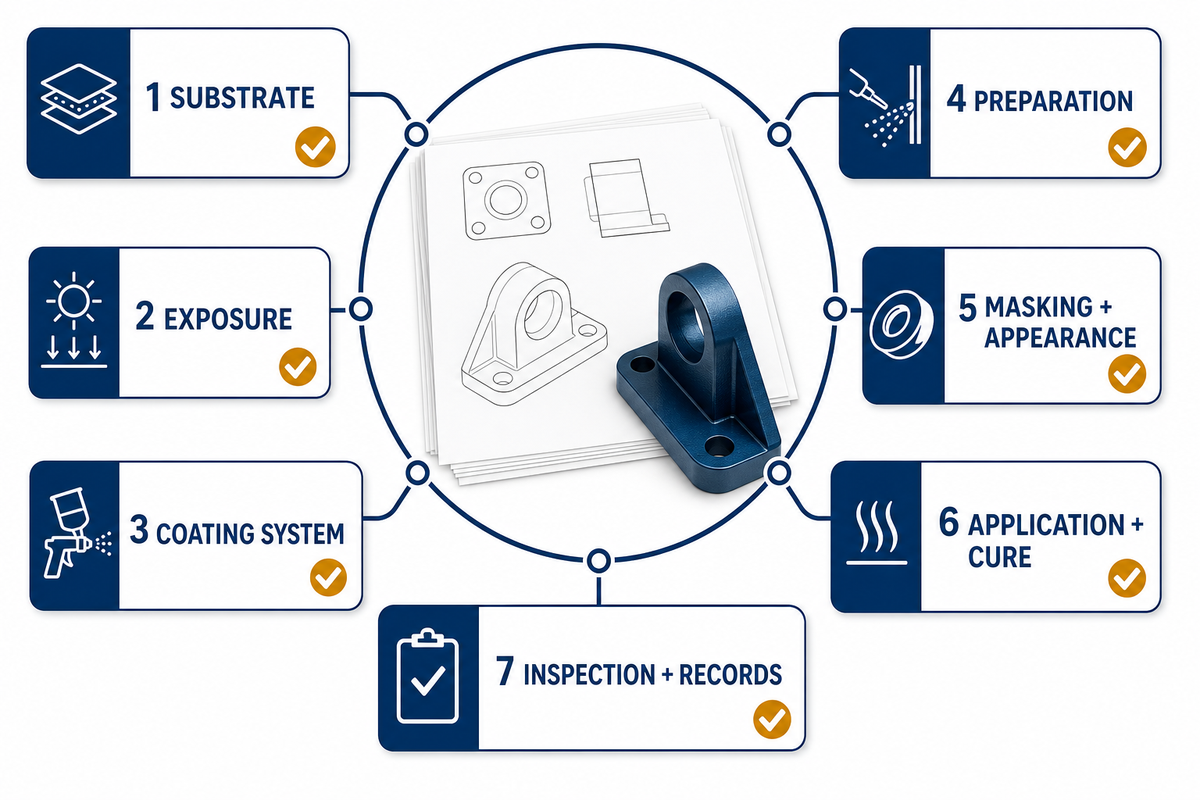
La fiche de transmission du revêtement en 7 champs transforme une demande de peinture succincte en dossier de consultation prêt pour un devis. Elle fournit au fournisseur les informations nécessaires pour repérer les hypothèses, choisir une méthode d’examen du système adaptée, planifier les contrôles et poser ses questions avant que le prix ne devienne un engagement de production.
Copiez les champs ci-dessous dans la demande de devis et joignez les plans techniques requis. Pour chaque champ, indiquez une exigence maîtrisée ou « à confirmer » ; ne remplacez pas une information inconnue par une référence de peinture.
Fiche de transmission du revêtement en 7 champs — à inclure dans la demande de devis :
| Champ | Exigence définie par l’acheteur | Pourquoi c’est important | Comment vérifier |
|---|---|---|---|
| 1. Substrat et état | Métal, revêtement à réception, rouille, soudures et contaminants. | Détermine la préparation et l’examen de compatibilité. | Plan technique, photos et contrôle à réception. |
| 2. Exposition | Conditions d’utilisation en intérieur ou en extérieur, humidité, produits chimiques, ultraviolets, abrasion et température. | Définit les limites de performance. | Cahier des charges relatif à l’environnement de service. |
| 3. Système de revêtement | Système approuvé ou exigences d’examen par le fournisseur. | Maîtrise la compatibilité des produits et leur séquence d’application. | Données du fabricant et compte rendu d’approbation. |
| 4. Préparation | Norme ou résultat mesurable de propreté et de profil, ainsi que point d’arrêt. | Préserve les preuves avant l’application de l’apprêt. | Compte rendu avant l’apprêt. |
| 5. Masquage et aspect | Interfaces sans revêtement, zones visibles, couleur, brillant et traitement des réparations. | Protège les exigences fonctionnelles et esthétiques. | Indications du plan technique et critères visuels. |
| 6. Application et durcissement | Données de procédé requises, limites de recouvrement et condition de libération. | Relie l’opération de peinture au système approuvé. | Compte rendu d’application et de durcissement. |
| 7. Contrôles et documents | Plan de mesure de l’épaisseur, essais spécifiés, réparations et dossier final. | Définit les critères de conformité avant l’expédition. | Rapport de contrôle et compte rendu de libération. |
Avant de demander un prix définitif, comparez les hypothèses du fournisseur aux sept champs. Consignez par écrit tout écart concernant l’état de surface, les produits fournis par le client, la responsabilité du masquage, les données de référence du revêtement, l’accès pour le contrôle et les documents requis. Cela évite à chaque partie de transformer une transmission incomplète en modification non annoncée après le début de la préparation ou de l’application du revêtement.
Une fois les sept champs renseignés, consultez la page Prestations de peinture pour pièces métalliques sur mesure pour engager un échange sur la prestation dans un cadre maîtrisé.
Ce qui change — et ne change pas — dans le choix d’un revêtement industriel
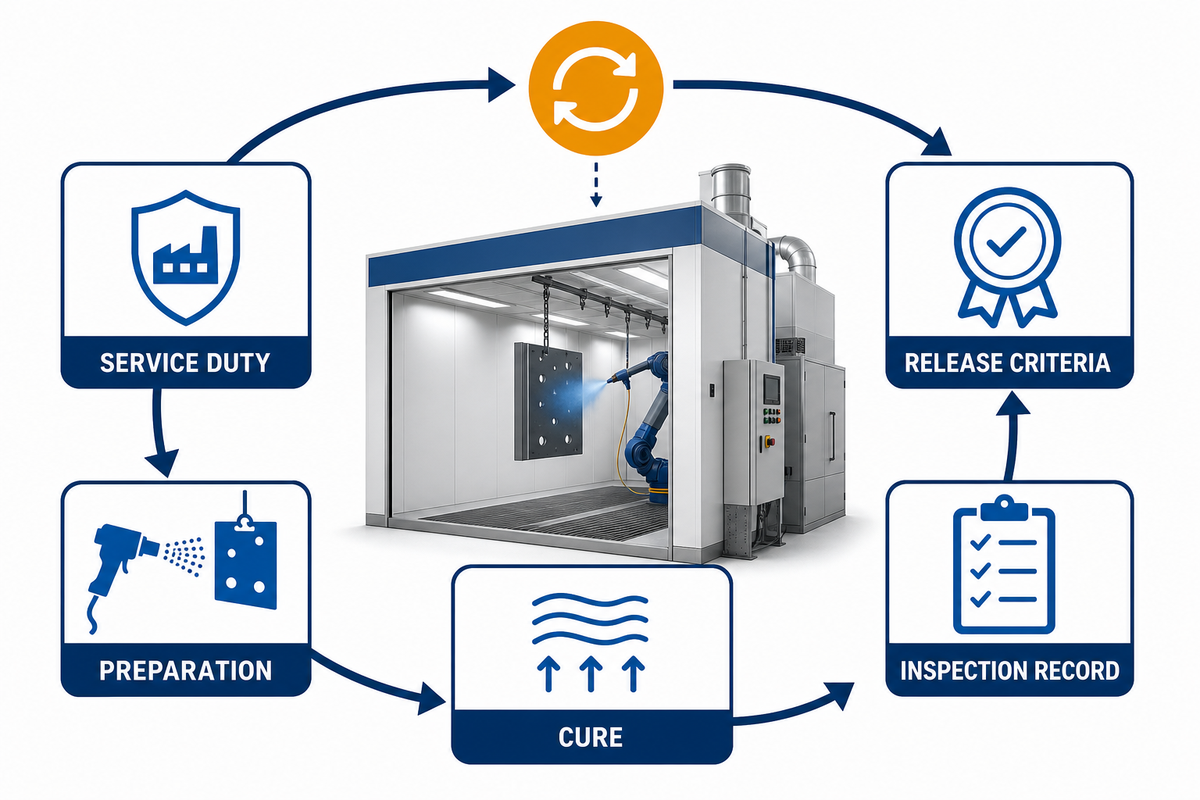
Les produits à faibles émissions, les nouveaux équipements de pulvérisation et l’automatisation peuvent modifier les options de procédé, mais ne suppriment pas la nécessité de préciser l’exposition, la préparation, la compatibilité, le durcissement et les critères d’acceptation. L’approche de WBDG fondée sur le cycle de vie rappelle que la valeur la plus faible en composés organiques volatils n’est pas automatiquement le choix le plus favorable à l’environnement, si l’on tient compte de la durabilité et des cycles de remise en peinture.
Le même principe s’applique aux équipements et aux installations industrielles : toute nouvelle technologie doit être évaluée au regard des conditions d’utilisation, du mode de préparation, des conditions de durcissement et des preuves nécessaires pour autoriser la mise à disposition.
Le secteur d’activité ne suffit pas à compléter les spécifications manquantes. Les pièces utilisées dans les équipements agroalimentaires, par exemple, nécessitent toujours de définir les conditions réelles de contact, de nettoyage, de conformité réglementaire et d’utilisation avant de choisir un revêtement.
Pour un nouveau revêtement, évaluez la technologie de peinture destinée aux systèmes industriels à partir de documents de performance approuvés, de son adéquation à la pièce et à ses conditions d’utilisation, des spécifications applicables de l’usine et des résultats d’essais disponibles. Une tendance du marché fournit un contexte, mais n’indique pas qu’un revêtement donné convient.
Conservez le même ordre d’examen lors d’un changement de procédé : vérifier le cahier des charges d’utilisation, vérifier la préparation et le système, définir le durcissement et le relevé d’inspection, puis autoriser les critères de mise à disposition. Cet ordre reste valable même si les matériaux ou la technique d’application changent.
Foire aux questions
Que doit contenir une spécification de peinture ?
Réponse
Une spécification complète indique le substrat et son état à réception, l’exposition et l’environnement d’utilisation, le système de revêtement approuvé, la norme de préparation ou le résultat mesurable attendu, le masquage, la couleur et l’aspect, l’épaisseur du film sec couche par couche, les contrôles de durcissement ou de recouvrement, la méthode d’inspection, l’échantillonnage et les relevés exigés. Elle doit également préciser qui tranche en cas de contradiction entre le plan technique, le bon de commande et la fiche technique du fournisseur de revêtement.
Comment préparer le métal avant de le peindre ?
Réponse
La préparation commence par l’élimination des huiles et des contaminants solubles, puis traite la rouille, la calamine, les anciennes peintures, les projections de soudure et les arêtes vives selon une méthode adaptée au substrat et au revêtement spécifié. Le dossier d’achat doit indiquer une norme de préparation applicable ou un niveau mesurable de propreté et de rugosité, ainsi que les preuves d’inspection requises avant que l’apprêt ne masque la surface.
Quels relevés un fournisseur de peinture doit-il fournir ?
Réponse
Les relevés utiles relient les pièces livrées aux matériaux et au procédé approuvés : produit de revêtement et numéro de lot, contrôles de préparation et des conditions ambiantes, le cas échéant, données de mélange et de temps d’induction, dates d’application, conditions de recouvrement ou de durcissement, mesures d’épaisseur par couche ou pour l’ensemble du système, résultats d’inspection, réparations et autorisation finale de mise à disposition. Convenez du dossier exact avant la production, au lieu de le demander après l’expédition.
La peinture liquide est-elle préférable au thermolaquage ?
Réponse
Aucun des deux procédés n’est préférable dans tous les cas. La peinture liquide et le thermolaquage répondent à des contraintes différentes : grandes structures, réparations sur site, dimensions de la pièce, géométrie, température de durcissement, compatibilité avec le procédé et preuves de mise à disposition. Le choix doit tenir compte du substrat, de la complexité du masquage, des conditions d’utilisation, du plan de réparation et de la capacité à documenter le résultat spécifié.
Comment les acheteurs peuvent-ils réduire les reprises de peinture ?
Réponse
Figez l’ordre de priorité des documents de spécification, examinez le masquage et les points d’accrochage, approuvez un échantillon représentatif si l’aspect est déterminant, et prévoyez des points d’arrêt avant que le revêtement ne masque les défauts de préparation. Définissez les critères d’acceptation des réparations et exigez des relevés traçables. La discussion porte alors sur des preuves vérifiables au stade où il est encore possible d’agir, plutôt que sur une appréciation subjective de l’aspect après livraison.
Publications similaires



Tendance actuelle




ZHENLING / FABRICATION SUR PLAN
D’une question technique à un plan prêt pour une demande de devis
Zhenling accompagne les acheteurs industriels pour la réalisation sur mesure de brides, de corps de vannes, de rouleaux, de tubes cintrés et de pièces usinées de forme complexe. Avant de chiffrer la gamme de fabrication, nos ingénieurs examinent le plan, l’état du matériau, le cumul des tolérances, la quantité et les exigences de contrôle.
POUR COMMENCERPlan · Échantillon · Cotes critiques
À PRÉCISERMatériau · Quantité · Tolérance · Certification
PLAN / MATÉRIAU / TOLÉRANCE
Préparez le descriptif de votre pièce
- DOCUMENT DE DÉPART
- Plan 2D/3D ou échantillon
- EXAMEN DU PROCÉDÉ
- Usinage · formage · soudage · contrôle
- Mode de réponse
- Envoyez le formulaire de demande du site
Nous utilisons les informations fournies pour examiner votre demande et y répondre. Consultez notre politique de confidentialité.


