
Contacter Zhenling Company

L’usinage CNC en grande série repose sur un processus maîtrisé pour fabriquer des quantités répétées de pièces au fil des séries de production. Le changement d’échelle suppose de gérer le coût des pièces acceptées, le temps de production disponible et les variations liées à la durée de vie des outils. Un cycle de prototypage court constitue un point de départ ; les commandes récurrentes exigent un processus qui intègre le contrôle, la finition et l’expédition.
Par CYH · Mis à jour en octobre 2026
Avant d’augmenter la quantité lancée
Distinguez la demande annuelle de chaque lot de production. Comparez les devis pour une même quantité acceptée et un même état de finition. Calculez la production machine en comptabilisant chaque perte une seule fois, puis vérifiez les étapes suivantes. Appuyez-vous sur des résultats de production datés pour définir le plan de suivi et de lancement.
Dans l’industrie de l’usinage, les points de vue divergent, mais ils peuvent être rapprochés en se concentrant sur le flux de production. Un ingénieur de production examine les temps de cycle et les relevés de durée de vie des outils ; un acheteur a besoin d’un périmètre de coûts cohérent ; l’équipe qualité s’intéresse aux mesures. En tenant compte de ces différents points de vue, il est plus simple de planifier de grandes quantités de pièces sans masquer les rebuts, les files d’attente ni les opérations de réglage récurrentes. Les avantages de l’usinage CNC se concrétisent lorsque le flux prévu peut être réalisé au coût et à la cadence requis : c’est ce qui détermine la valeur apportée par l’usinage.
Ce que signifie concrètement l’usinage CNC en grande série
L’usinage CNC en grande série désigne une production répétée et fiable. Il s’agit d’une production organisée autour d’une famille de pièces connue, d’un calendrier de lancement planifié et de contrôles de processus réutilisables. Tenez compte de la quantité, du temps de cycle, de la stabilité de la conception et des opérations nécessaires après la coupe. Les besoins d’usinage dépendent de la demande annuelle, de la taille des lots et de la fréquence des livraisons.
Les dimensions physiques soulèvent d’autres questions. Les services d’usinage CNC de grandes pièces portent sur la taille de la pièce, sa manutention et la course de la machine ; l’usinage de grandes pièces se concentre sur ces contraintes physiques. Un programme visant à fabriquer des milliers de petites broches peut nécessiter très peu d’espace, contrairement à l’usinage de grandes pièces, qui peut concerner une courte série de carters volumineux et lourds. Même pour une petite commande, la manutention de pièces de grand diamètre peut nécessiter des moyens spécifiques. En fabrication moderne, indiquez séparément les dimensions et les quantités : produire en grande quantité ne nécessite pas forcément de grandes pièces.
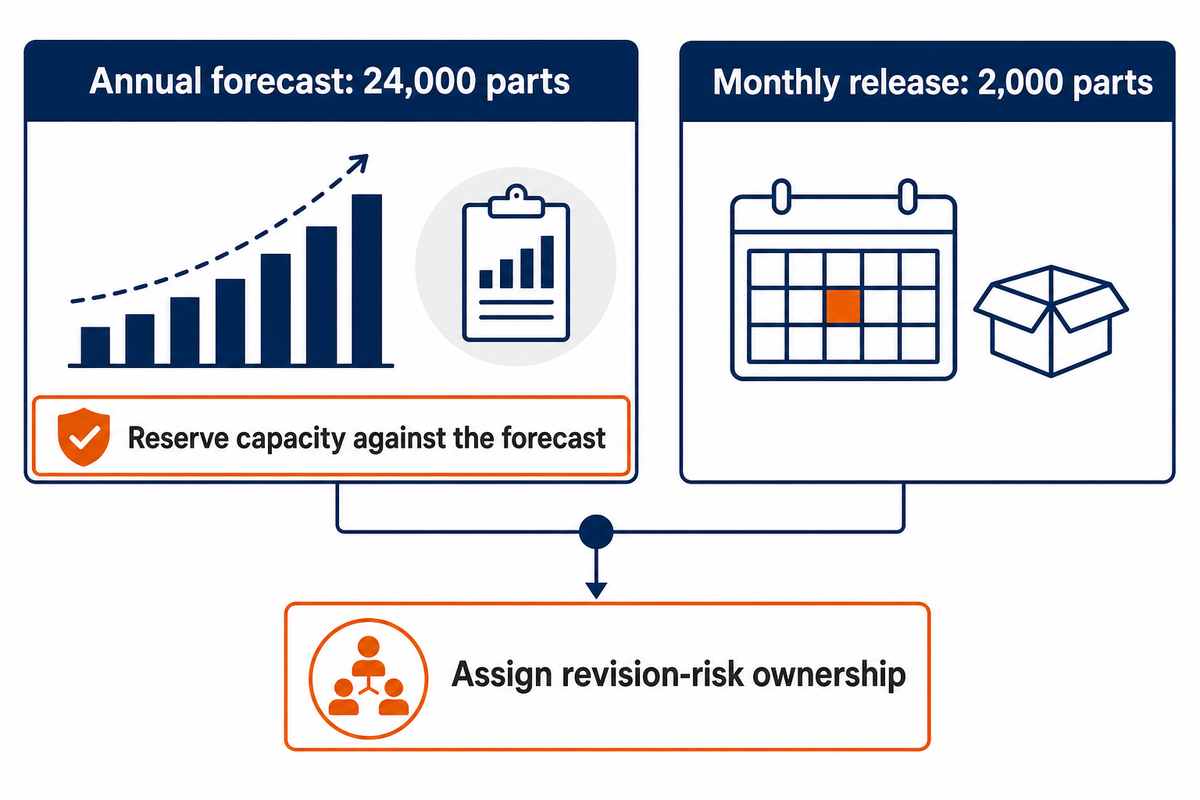
Exemple : un acheteur prévoit 24 000 pièces par an, mais souhaite être livré à raison de 2 000 pièces par mois. Produire les 24 000 pièces en une seule campagne réduirait le nombre de réglages, mais augmenterait aussi le risque lié au stock en cas de modification du plan. Le réglage et le contrôle des premières pièces restent nécessaires lorsque la production est planifiée. L’accord de production doit préciser la taille des lancements, l’horizon de prévision et la règle applicable aux modifications techniques. Un atelier qui planifie ses équipements CNC en fonction de la production annuelle totale risque de réserver une capacité inadaptée ou d’acheter trop de matière. La grande série se définit par la charge répétée que le flux complet doit pouvoir absorber.
Dans son article sur l’usinage de production, Miller souligne l’importance de planifier l’usure des outils et les corrections de décalage, ainsi que de standardiser les processus. Ces pratiques deviennent des opérations récurrentes lorsque la production se poursuit après le premier réglage. Pour une conception instable, l’usinage en petite série peut permettre de définir un flux avant de passer à des lancements plus importants.
Une prévision de 24 000 pièces et un lancement de 2 000 pièces correspondent à des engagements différents. Établissez un plan de réglages récurrents pour chaque lancement, réservez la capacité en fonction des prévisions et désignez le responsable du stock exposé à une révision. Les regrouper sous l’étiquette « grande série » ne donne aucune indication pour organiser la production récurrente. La gestion de volumes de commandes importants commence par un calendrier de lancement convenu.
Fraisage CNC, tournage et décolletage : choisir le procédé adapté à la pièce
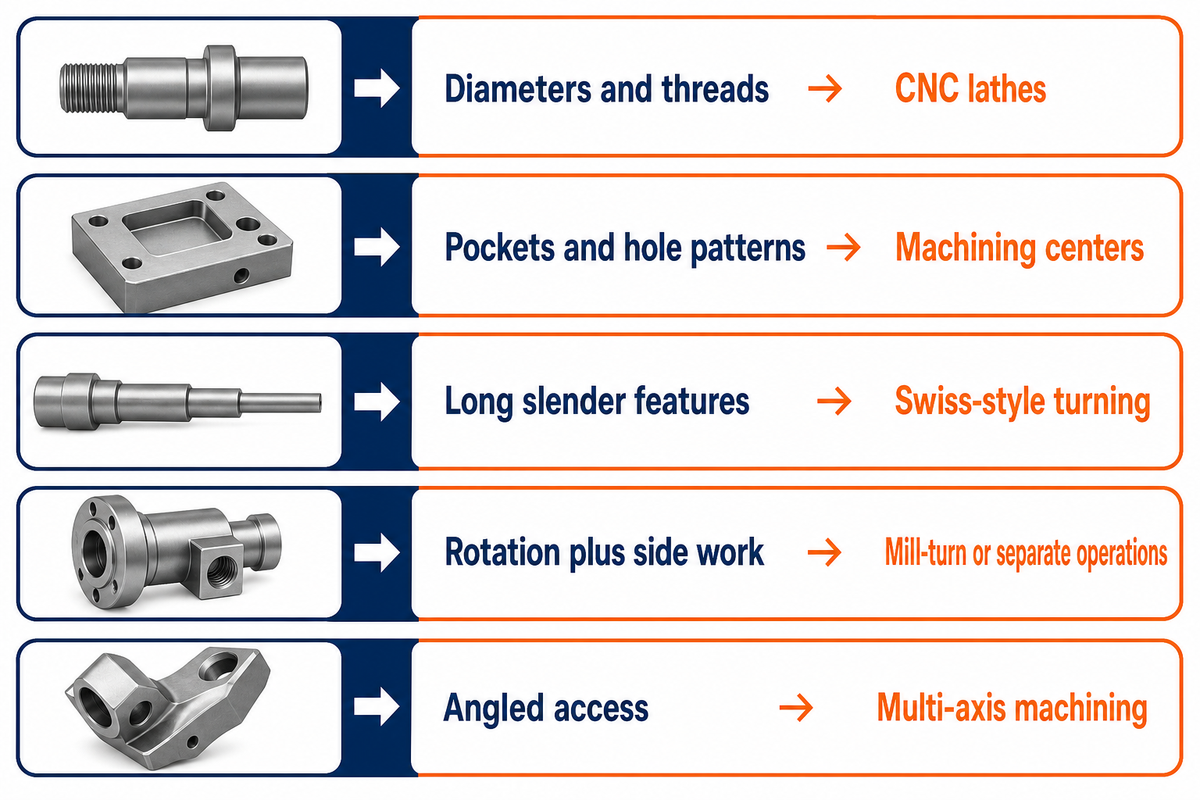
Choisissez le type d’usinage en fonction des surfaces à finir et des possibilités de maintien de la pièce. Le tournage CNC convient aux formes de révolution. Le fraisage CNC permet d’usiner des méplats, des poches et d’autres formes décentrées. Les formes mixtes peuvent être usinées sur des machines distinctes ou sur une machine multitâche adaptée. La taille du lot peut influer sur la conception du montage, le chargement des pièces et la planification.
Dans leurs recherches sur la planification des procédés, Behandish et ses collègues distinguent les surfaces usinables au tour des autres formes, qui nécessitent d’autres opérations d’usinage. Cette approche est utile pour examiner les pièces complexes : un arbre avec des trous transversaux peut nécessiter un tour et une fraiseuse. La question est de savoir comment usiner chaque forme tout en préservant sa position par rapport au reste de la pièce.
| Forme de la pièce | Flux de production envisagé | Question de production |
|---|---|---|
| Diamètres, faces et filetages axiaux | Tours CNC | L’avance de la barre et le transfert de la pièce permettent-ils de maintenir sa position ? |
| Poches, faces planes et motifs de perçage | Centres d’usinage | Quelles faces servent à positionner la pièce à chaque réglage récurrent ? |
| Formes tournées longues et élancées | Décolletage avec un maintien adapté | La barre, la douille de guidage et la zone de coupe peuvent-elles fonctionner ensemble ? |
| Formes de révolution et usinage latéral | Tournage-fraisage ou tournage suivi de fraisage | La combinaison des opérations évite-t-elle un transfert problématique ? |
| Plusieurs directions d’accès inclinées | Usinage multiaxes | L’accès supplémentaire permet-il de réduire le nombre de réglages sans compromettre le maintien ? |
Ce tableau sert à présélectionner un flux de production, et non à spécifier une machine. La faisabilité du montage dépend encore de l’état du matériau, de l’évacuation des copeaux et de l’accès de l’outil. Lorsque vous comparez les services de tournage et de fraisage CNC, examinez les opérations proposées, notamment le fraisage vertical CNC ou l’alésage CNC. Le guide de conception et de contrôle du fraisage CNC détaille la préparation du plan et des références.
Le décolletage convient-il à votre projet ?
Le décolletage est une option à envisager pour les pièces tournées longues et élancées qui nécessitent un maintien près de la zone de coupe. Une douille de guidage réduit la longueur non soutenue à mesure que la pièce avance. D’autres formes peuvent être réalisées avec des outils motorisés ou une broche secondaire, selon la séquence d’opérations prévue par la machine.
« La proximité des outils par rapport à la douille de guidage améliore la rigidité. »
Certaines machines de décolletage réalisent également des opérations de fraisage. De même, les machines CNC 5 axes peuvent réduire les transferts pour certaines pièces, mais les axes supplémentaires ne suppriment ni le temps de chargement, ni les changements d’outils, ni les contrôles. Comparez les machines CNC multiaxes en fonction de l’ensemble des formes à réaliser plutôt que du nombre d’axes. Les capacités d’usinage utiles correspondent aux opérations et aux directions d’accès proposées par la machine dont le plan a réellement besoin.
Des choix de conception adaptés à la production en grande série
Une conception prête pour la production maîtrise les formes fonctionnelles selon les besoins et laisse des trajectoires de coupe et de mesure accessibles. Des tolérances serrées, des parois minces et des angles internes difficiles d’accès peuvent ajouter du travail à chaque cycle. Traitez ces points avec le responsable de la conception avant de valider les montages : un léger retard récurrent peut s’accumuler au fil des séries de production.
Repérez les formes qui influent sur l’ajustement, l’étanchéité ou le mouvement. La fonction détermine les caractéristiques à contrôler pour un alésage. À elles seules, les mesures de diamètre ne renseignent pas sur les autres caractéristiques d’un alésage. Indiquez sur le plan les exigences relatives aux bavures et à l’état de surface si elles ont une incidence sur l’assemblage. Sinon, un cycle de coupe rapide peut se transformer en longue opération d’ébavurage ou de tri. Précisez les exigences applicables aux pièces ou composants dans leur état de livraison, y compris après les opérations ultérieures.
Exemple : une caractéristique non fonctionnelle ajoute 30 secondes de manutention pour chacune des 2 000 pièces. Cela représente 60 000 secondes, soit 16.7 heures, sans compter les interruptions. La suppression de cette caractéristique relève d’une décision de conception, et non d’un raccourci pris par l’opérateur. Si elle est nécessaire, il faut récupérer ce temps autrement tout en respectant l’exigence. Pour un prototype unique, le travail répété passe inaperçu en raison de la faible quantité totale.
Le bridage influe sur le résultat final de la pièce. Une paroi mince peut fléchir sous l’effort de serrage, puis reprendre sa forme après le débridage. Une pièce correctement mesurée lorsqu’elle est maintenue peut encore changer une fois libérée. Les échanges entre usineurs sur les alésages de production à tolérances serrées soulignent l’importance du maintien, de la propreté et du serrage dans les contrôles pratiques. Définissez l’état dans lequel la pièce doit être mesurée au lieu de considérer la tolérance annoncée par un autre atelier comme une garantie.
Pour les composants à tolérances serrées, le dossier de production doit relier chaque caractéristique critique à son étape d’usinage et à sa méthode de mesure afin de maîtriser la précision et la qualité. Définissez ces deux éléments avant de figer le processus répétitif.
Coût de l’usinage CNC : comparer le coût par pièce acceptée
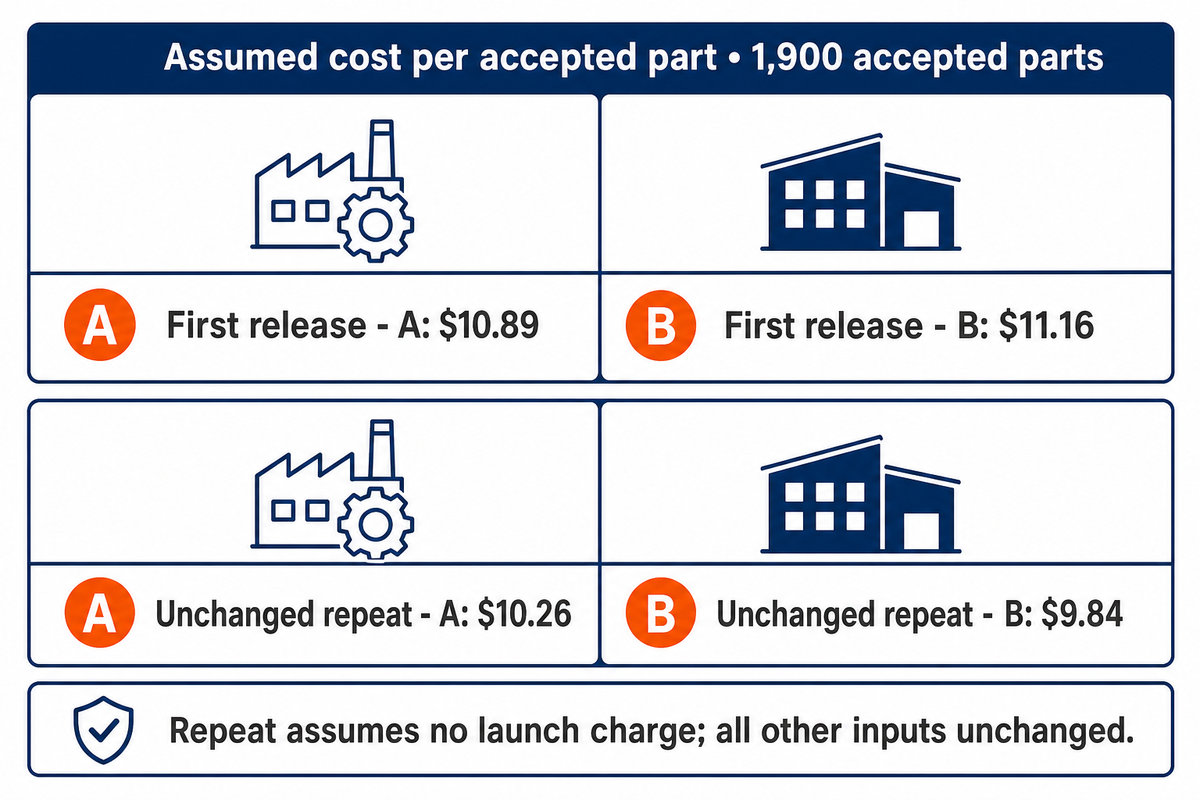
Pour comparer les coûts d’usinage en grande série, prenez le coût convenu du lot et divisez-le par la quantité lancée selon la méthode d’acceptation convenue. Distinguez les coûts de lancement des coûts récurrents et précisez ce qu’il advient des pièces rebutées ou reprises. Pour comparer les coûts par flux de production, utilisez le même dénominateur. Appliquez le même périmètre pour comparer des services d’usinage CNC destinés à la production en grande série.
Comment calculer le coût d’usinage sur des machines CNC ?
Ajoutez au devis les coûts de matière et de coupe, de réglage, d’outillage, de contrôle et d’opérations secondaires, puis divisez le total par la quantité acceptée. Distinguez les coûts hors devis de fabrication (fret à l’achat, droits de douane et coûts de stockage). Ne les ajoutez qu’une seule fois pour comparer le coût global d’achat.
Décomposition du coût par pièce acceptée
Hypothèses : deux ateliers ont lancé 2 000 pièces sur la base du même plan et en ont livré 1 900 chacun. Chaque atelier a terminé 1 850 pièces du premier coup ; 50 pièces ont été acceptées après reprise et 100 ont été rebutées. Les deux ateliers proposent le même périmètre de finition et de contrôle. Bien que le fournisseur B affiche un tarif de coupe et de matière inférieur, l’estimation du coût de la première commande est plus élevée en raison de frais de lancement plus importants.
| Poste de coût ou quantité | Fournisseur A | Fournisseur B |
|---|---|---|
| Quantité lancée | 2 000 pièces | 2 000 pièces |
| Quantité conforme du premier coup | 1 850 pièces | 1 850 pièces |
| Pièces reprises et acceptées | 50 pièces | 50 pièces |
| Quantité acceptée | 1 900 pièces | 1 900 pièces |
| Frais de lancement uniques | $1,200 | $2,500 |
| Matière et coupe, par pièce lancée | $8.00 | $7.50 |
| Matière et coupe, total | $16,000 | $15,000 |
| Finition, pièces acceptées uniquement | $2,850 | $2,850 |
| Frais de contrôle | $300 | $500 |
| Frais d’emballage | $150 | $150 |
| Frais de reprise supplémentaires | $200 | $200 |
| Total du premier lancement | $20,700 | $21,200 |
| Coût par pièce acceptée | $10.89 | $11.16 |
Calcul : pour le fournisseur A, ($1 200 + $16 000 + $2 850 + $300 + $150 + $200) ÷ 1 900 = $10,89 par pièce acceptée, après arrondi. Pour le fournisseur B, $21 200 ÷ 1 900 = $11.16. A est moins cher pour ce lancement, malgré un coût de coupe et de matière inférieur de $0,50 chez B. Les frais de reprise couvrent uniquement le travail supplémentaire ; le coût initial de coupe est déjà inclus.
Pour une commande identique et récurrente, sans frais de lancement et avec tous les autres paramètres inchangés, A revient à $19 500 ÷ 1 900 = $10,26 par pièce ; B revient à $18 700 ÷ 1 900 = $9.84. Ce changement de classement explique pourquoi les frais récurrents et la propriété des montages doivent être précisés dans l’accord commercial. Le paiement d’une ligne d’outillage ne transfère pas automatiquement la propriété de l’outil.
La quantité acceptée correspond à la quantité livrée selon le plan de contrôle convenu, qui peut inclure un contrôle par échantillonnage. Elle ne correspond pas au décompte de pièces sans défaut vérifiées individuellement. L’exemple ne tient compte ni du coût du fret, ni des droits d’importation, ni du coût du capital immobilisé dans le stock. Pour ces éléments, utilisez séparément le calculateur du coût rendu. Les recommandations de l’EPA sur la production cellulaire montrent comment des lots plus longs peuvent réduire le coût marginal de production tout en augmentant les stocks en attente et les frais de stockage.
Capacité de production : suivez le goulot d’étranglement, pas la broche
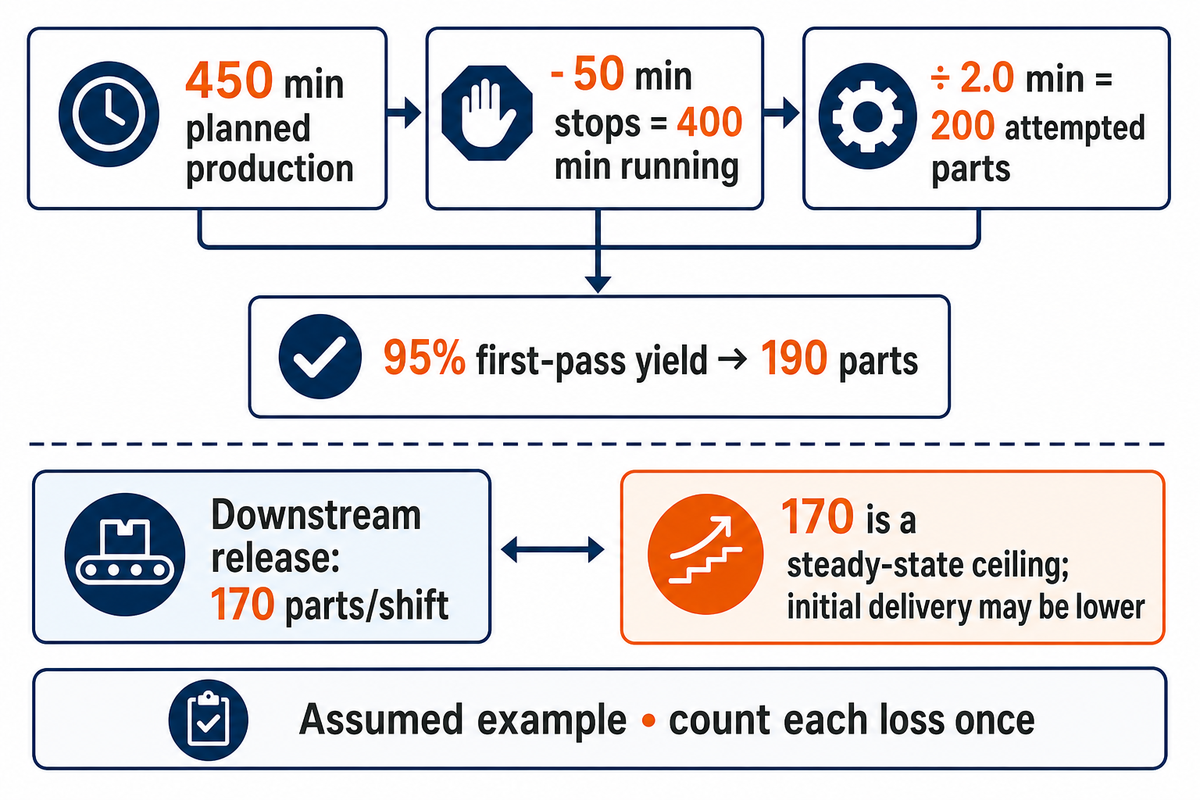
Estimez la capacité de production en tenant compte du temps disponible et de l’ensemble du cycle répétitif avant de vous engager sur une cadence élevée. Tenez également compte de la production réelle de pièces et de la capacité des opérations en aval avant de fixer un objectif d’expédition. La production de la machine et celle du flux complet diffèrent lorsque les contrôles, les traitements thermiques ou la finition créent des files d’attente ; le seul taux de production moyen ne permet pas d’établir un délai de livraison fiable.
Comment calculer le temps d’usinage CNC ?
Prenez le temps nécessaire pour un cycle répétitif complet, y compris le chargement et le déchargement si ces opérations immobilisent la machine. Consignez séparément le réglage et les arrêts prolongés. La division du temps réel de fonctionnement par le temps nécessaire à un cycle donne la production tentée sur la période ; en appliquant le rendement du premier passage, vous obtenez la quantité réalisée sans reprise.
Exemple : une équipe de 8 heures représente 480 minutes. Déduisez 30 minutes de pauses planifiées pour obtenir 450 minutes de production planifiée. Le réglage et les autres arrêts consignés prennent 50 minutes, ce qui laisse 400 minutes. Avec un cycle observé de 2.0 minutes, comprenant les opérations de chargement et déchargement qui immobilisent la machine ainsi que les petits retards de cycle, la production tentée atteint 200 pièces. Avec un rendement du premier passage de 95 %, le résultat est de 190 pièces conformes du premier coup. Toute reprise ultérieure doit faire l’objet d’un relevé distinct de production et de temps.
La méthode de Vorne pour mesurer l’efficacité des équipements présente des résultats similaires à partir du temps de cycle idéal, de la disponibilité, de la performance et de la qualité. En supposant un temps de cycle idéal de 1.8 minute, la disponibilité est de 400 ÷ 450, la performance de 1.8 ÷ 2.0 et la qualité de 0.95. Leur produit est de 0.76 ; ainsi, 450 ÷ 1,8 × 0.76 = 190 pièces. Multiplier à nouveau les 190 pièces déjà ajustées par 0.76 reviendrait à déduire deux fois les mêmes pertes.
Cartographier les goulots d’étranglement cachés des commandes récurrentes
| Catégorie de pertes | À consigner | Responsable | Décision |
|---|---|---|---|
| Disponibilité de la matière | Stock utilisable et date de lancement | Planification | Planifier uniquement la matière disponible pour la production |
| Changement de série | Temps entre la dernière pièce conforme et la première pièce conforme suivante | Production | Distinguer le réglage du cycle répétitif |
| Chargement et transfert | Temps de manutention immobilisant la machine par cycle | Ingénierie de production | Comparer les méthodes de montage et de transfert |
| Coupe et petits arrêts | Répartition des cycles observés | Production | Conserver les retards inclus dans la cadence |
| Maintenance des outils | Changements d’outils, corrections de décalage et temps perdu | Outillage | Définir les seuils d’intervention à partir des données de production |
| Ébavurage et lavage | Pièces terminées par heure disponible | Responsable de cellule | Adapter la charge de travail à la production d’usinage |
| Contrôle et reprise | Quantités conformes du premier coup, mises en attente et récupérées | Qualité | Distinguer les files d’attente des pièces à livrer de celles des pièces à récupérer |
| Opérations sous-traitées | Créneaux de traitement par lot et quantités retournées | Achats | Réserver un créneau pour le procédé externe |
| Emballage et expédition | Quantité emballée et libérée à l’heure limite | Logistique | Fonder les engagements d’expédition sur les produits prêts à partir |
Cette cartographie présente une fiche de planification éditoriale. Dans l’étude de cas de Kinetic Company publiée par Modern Machine Shop, la planification de la production dépend de l’organisation des fours de traitement thermique.
Si l’ébavurage et le contrôle permettent ensemble de libérer seulement 170 pièces par équipe, l’usinage de 190 pièces conformes du premier coup crée une file d’attente potentielle de 20 pièces. Dans des conditions régulières comparables, 170 pièces constituent le plafond de production du flux ; le démarrage, les transferts et les variations peuvent réduire les livraisons de la première équipe. Les recherches de Glasserman et Wang sur les réseaux distinguent également le taux d’utilisation des contraintes liées au respect de la demande dans un délai fixe. Planifiez un flux testé et ses variations, pas seulement une cadence moyenne à la broche.
Contrôle qualité : démontrer la stabilité sur l’ensemble du lot
Le contrôle qualité en production associe un système de mesure adapté, des relevés du processus ordonnés dans le temps et une décision définie pour la libération du lot. Chacun répond à une question différente : peut-on mesurer une caractéristique de manière cohérente, comment le processus se comporte-t-il dans le temps et le lot présenté respecte-t-il son plan d’acceptation ? Ces éléments éclairent des aspects distincts du processus et de la décision de libération du lot. En séparant ces questions, il est plus facile de maintenir la qualité au fil des commandes récurrentes.
Pour améliorer la production tout en maintenant la qualité, nous devons savoir quelle action découle de chaque mesure. Affirmer que la « qualité et la précision » sont garanties ne précise ni la méthode de mesure ni la règle de libération. Pour vérifier la stabilité tout au long du processus d’usinage, il faut des éléments probants couvrant les conditions de fonctionnement d’une série, y compris les redémarrages et les changements d’outils.
Les recommandations du NIST sur les études de systèmes de mesure portent sur la répétabilité, la reproductibilité et d’autres facteurs qui influent sur les mesures. Vérifiez ces aspects pour l’instrument, la méthode et l’état des pièces. Par exemple, un alésage étroit peut être mesuré à chaud sur la machine, puis mesuré de nouveau après refroidissement. Il faut alors comparer les deux mesures dans des conditions contrôlées avant d’utiliser l’une d’elles pour corriger le processus.
Pour les indices de capabilité habituels, le NIST compare un processus maîtrisé aux limites de spécification. Les mesures chronologiques révèlent des tendances qu’un histogramme regroupant toutes les données peut masquer. Les changements d’outils, les redémarrages et les corrections de décalage doivent rester associés aux mesures correspondantes. La dépendance sérielle compte également : l’article du NIST sur l’autocorrélation traite des cas où des observations successives ne sont pas statistiquement indépendantes.
Hypothèses : un diamètre de 10.000 ± 0,020 mm, un processus normal stable de moyenne 10,006 mm et d’écart-type de la population de 0,003 mm. La largeur de tolérance est de 0,040 mm. Cp = 0.040 ÷ (6 × 0.003) = 2.22, tandis que Cpk = min(10.020 − 10.006, 10.006 − 9.980) ÷ (3 × 0.003) = 1.56. Ici, la valeur inférieure de Cpk indique un décalage de la moyenne vers la limite supérieure. Les estimations de production comportent également une incertitude d’échantillonnage ; ces valeurs d’exemple ne constituent pas des seuils d’acceptation universels.
Les limites de maîtrise du comportement du processus et les limites de spécification sont différentes. Remplacer les unes par les autres peut entraîner des ajustements inutiles à répétition en réponse à une variation ordinaire. La norme ISO 7870-2:2023 fournit des recommandations sur les cartes de contrôle de Shewhart. Choisissez une carte de contrôle et une méthode d’échantillonnage adaptées au processus et aux données, au lieu de fixer arbitrairement le nombre de pièces consécutives et de tracer des limites.
À faire
- Conservez l’ordre chronologique et les événements d’intervention.
- Adaptez la méthode de mesure à la caractéristique.
- Appliquez la règle convenue de libération du lot.
À éviter
- Regrouper des réglages différents dans un seul indice sans explication.
- Considérer que davantage de mesures constituent automatiquement des données indépendantes.
- Assimiler l’acceptation d’un lot par échantillonnage à un contrôle exhaustif.
Le contrôle par échantillonnage permet de conclure qu’un lot est acceptable. Les définitions du NIST relatives aux plans d’échantillonnage décrivent le risque d’accepter un lot qui ne l’est pas. Définissez le plan d’échantillonnage avec le client et selon les exigences d’utilisation. Le premier article, l’étude de capabilité et la libération d’une expédition doivent faire l’objet de relevés distincts.
Usure des outils, copeaux et reprises : maîtriser les pertes récurrentes
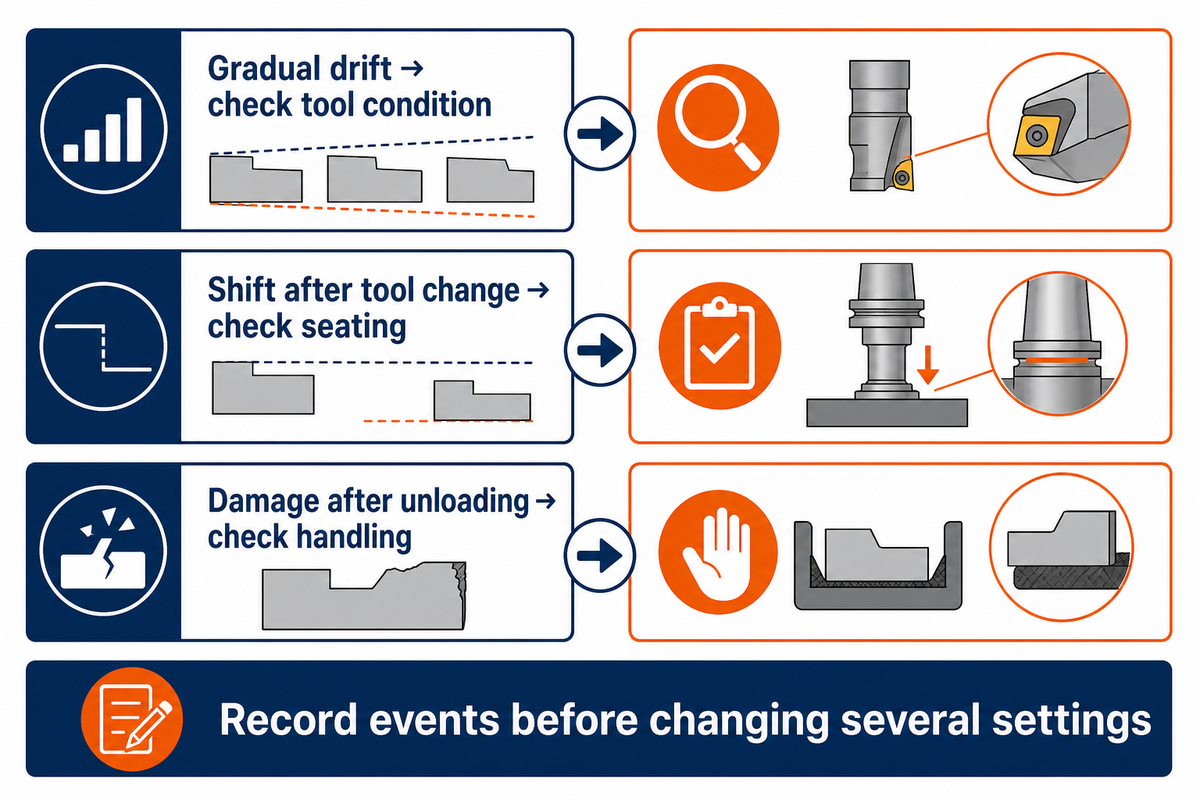
Pour examiner des défauts d’usinage récurrents, reliez le symptôme au moment où il survient et à l’événement du processus. Une dérive dimensionnelle progressive, des changements brusques après le remplacement d’un outil et des dommages survenus après le déchargement appellent des contrôles différents. Avant de modifier plusieurs paramètres à la fois et de perdre toute possibilité de comparaison, consignez l’état de l’outil, les correcteurs et le montage, ainsi que la quantité de pièces concernées.
L’usure modifie l’arête de coupe et son contact avec la pièce. Un écaillage peut provoquer une défaillance soudaine ; une matière rapportée peut perturber la coupe ; des copeaux coincés près d’une surface de mise en position peuvent fausser le montage suivant. La documentation technique de Sandvik distingue les mécanismes d’usure et de défaillance des outils de coupe. Une revue critique de 2026 sur la surveillance de l’usure des outils de fraisage recense et met en relation les modes d’usure avec les technologies de mesure et de détection.
Le temps machine, c’est de l’argent. Exemple : le diamètre des premières pièces après un changement d’outil s’écarte, alors que les mesures précédentes montraient une dérive progressive. Les mesures peuvent aussi être hors spécifications à cause de l’usure progressive ; consignez le moment du changement d’outil et vérifiez son positionnement conformément au plan de contrôle du projet. Une nouvelle mesure effectuée selon la méthode établie aiderait à déterminer la cause. Il existe de nombreuses façons de repérer la zone du problème. Vous pouvez notamment vérifier si des copeaux se trouvent sur le cône de broche après un changement d’outil. Cela permet d’identifier les problèmes de positionnement de l’outil. Ces vérifications aident à repérer les problèmes ; toutefois, la durée de mise en attente et l’autorité habilitée à apporter une correction doivent être définies dans le plan de contrôle du projet.
La même rigueur s’impose pour l’automatisation. Par exemple, la production de pièces avec une intervention humaine minimale nécessite une réponse en cas de défaillance d’un outil, d’accumulation de copeaux, d’épuisement du stock ou d’échec d’une mesure. Un outil jumeau peut prolonger le temps de fonctionnement uniquement si ses correcteurs et son comportement lors du changement sont maîtrisés. Parfois, le cycle qui limite les arrêts est préférable à celui qui enlève le plus de matière le plus rapidement. Pour traiter des volumes importants, consignez la durée normale du cycle et la réponse aux interruptions ; produisez de grandes quantités selon les contrôles convenus, sans compromettre la précision.
Dans l’exemple d’un lot de 2 000 pièces, chaque tranche supplémentaire de 15 secondes de manutention courante représente 8.3 heures. Distinguez cette perte répétée d’un arrêt pour maintenance d’outil. La première exige une modification du cycle ; le second, une stratégie d’intervention consignée. Regrouper les deux sous l’étiquette « usinage lent » masque les mesures nécessaires pour récupérer de la capacité.
Usinage CNC, moulage ou forgeage pour les commandes répétées
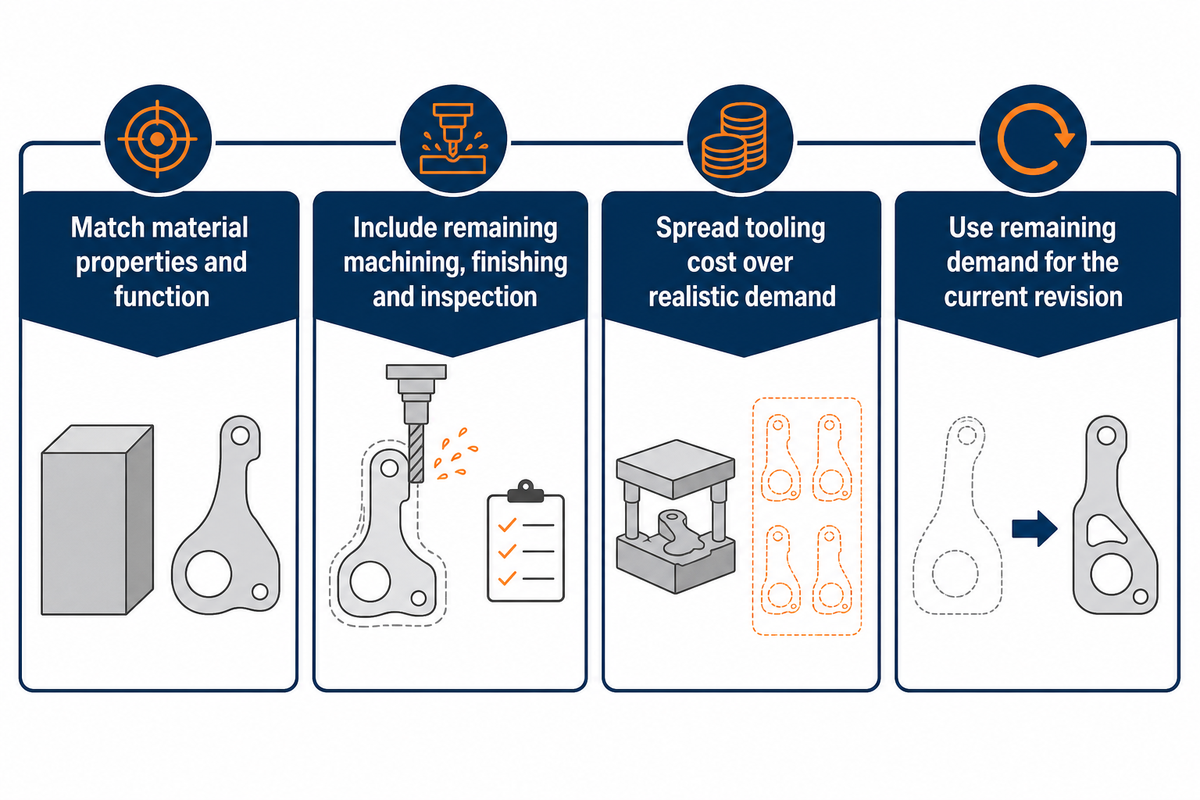
Comparez l’usinage à partir d’un brut à une approche de mise en forme proche de la forme finale, après avoir identifié les propriétés des matériaux et les caractéristiques nécessaires. Les coûts de préparation et les coûts récurrents varient selon les procédés de fabrication. Le moulage et le forgeage peuvent réduire l’usinage de matière nécessaire par la suite, mais les coûts d’outillage et de qualification doivent être répartis sur une demande réaliste pour la version du plan mise en production. Tenez compte des opérations d’usinage, de finition et de contrôle qui restent à effectuer après la mise en forme initiale.
Le cas pédagogique de l’Open University sur la fabrication d’engrenages illustre l’ordre des décisions : le moulage sous pression du zinc, l’option la moins coûteuse pour la production de masse, a été écarté en raison de sa résistance. Une solution moins coûteuse qui ne remplit pas la fonction demandée n’est pas équivalente à la pièce spécifiée. Les exemples de prix historiques normalisés de ce cas ne doivent pas être considérés comme des devis actuels de fournisseurs.
Pour une commande répétée de boîtiers, prenez en compte le coût de l’outillage, l’état du matériau, les surfaces qui nécessitent encore un usinage et la date probable de modification du plan. Une ébauche proche de la forme finale qui élimine des opérations d’ébauche peut être intéressante pour plusieurs lancements sans modification. Une révision ultérieure peut rendre l’outillage inutilisable avant que les économies soient réalisées. Le cas d’un adaptateur de vanne publié par la Forging Industry Association montre également que l’usinage intervient après la mise en forme et le forgeage.
Prenez la demande restante pour la révision actuelle comme période de référence pour la comparaison. La production de masse de composants peut justifier des frais de préparation impossibles à amortir pour une conception à durée de vie courte, mais le seuil ne se situe pas systématiquement à des millions de pièces. Évaluez séparément la fabrication additive si la géométrie interne ou la consolidation modifie la conception ; le guide comparant l’usinage et l’impression 3D traite ce sujet en détail. Aucune quantité de commande ne permet à elle seule de trancher toutes les comparaisons de procédés.
Perspectives du secteur : mieux documenter la production répétée
Pour la production répétée, mieux relier les mesures du processus aux décisions de lancement permet de mieux orienter les choix. La révision actuelle d’une norme industrielle donne aux acheteurs l’occasion de réévaluer le calcul de la capabilité, tandis que les recherches sur la surveillance visent à détecter l’usure plus tôt. La décision d’achat reste concrète : quelle variation mesurée déclenche une intervention, et qui décide de la réponse ?
Publiée en février 2026, la norme ISO 22514-2:2026 traite de la capabilité et de la performance des modèles de processus dépendants du temps, notamment pour les processus qui ne restent pas sous contrôle statistique. L’accent mis sur les processus dépendants du temps corrige l’affirmation trop générale selon laquelle toutes les méthodes d’analyse de capabilité exigent des processus en régime stable. Choisissez le modèle statistique avec l’équipe qualité ; une valeur Cpk regroupée ne doit pas remplacer discrètement une analyse tenant compte de l’évolution dans le temps.
La revue sur l’usure des outils publiée en juillet 2026 a mis en évidence des difficultés liées à la fiabilité en temps réel, au transfert d’un contexte de fonctionnement à un autre et à l’incertitude des prédictions ; un essai en production avec des outils dont l’état est connu devrait évaluer les fausses alertes et les événements non détectés. Acheter une surveillance CNC avancée sans relier le signal à une décision ne supprime pas les pertes récurrentes.
Relancer une commande avec des responsables désignés
Utilisez un seul dossier de lancement pour l’ingénierie, la production, la qualité et les achats. Les champs ci-dessous relient le prototype au processus de production prévu sans remplacer le plan par une tolérance générique ou un pourcentage d’échantillonnage. Pour les projets d’usinage récurrents, consignez ensemble la révision, l’outillage et les responsabilités liées au lancement.
| Responsable | À consigner avant le lancement | Décision concernée |
|---|---|---|
| Ingénierie de conception | Numéro de pièce, révision, état du matériau et caractéristiques critiques | Définition à respecter pour le lot répété |
| Ingénierie de production | Montage, programme, liste d’outils et méthode de redémarrage | Reproduction du processus accepté |
| Qualité | Méthode de mesure, données d’essai ordonnées dans le temps et plan de lancement | Moment où il faut corriger, mettre en attente, retoucher ou lancer |
| Achats et planification | Quantité à lancer, créneaux réservés aux opérations sous-traitées et frais récurrents | Contenu de la commande et date de disponibilité |
Avant d’augmenter la quantité à lancer, vérifiez que tous les champs sont renseignés, notamment l’autorité habilitée à approuver les modifications et le responsable des montages dédiés. Pour examiner le processus propre à une pièce, consultez la page de Zhenling consacrée aux services d’usinage CNC en grande série. Pour comparer les solutions d’usinage au dossier établi, concentrez la discussion sur le calendrier de lancement, les rapports de contrôle requis et le plan.
Foire aux questions
Quelle quantité définit l’usinage CNC en grande série ?
Définissez l’usinage CNC en grande série à partir du volume de travail récurrent et du calendrier de lancement, puis indiquez explicitement les quantités.
La demande annuelle, le nombre de pièces par lancement et le temps de cycle doivent être considérés ensemble. Une commande de 2 000 pièces livrées chaque mois nécessite une organisation du montage et des stocks différente d’une campagne annuelle unique. La complexité des pièces modifie également le nombre d’heures machine associé à une même quantité. Précisez ces éléments dans le cahier des charges de production au lieu de vous fier à l’étiquette de volume employée par un fournisseur pour décrire la charge de travail.
Quel est le délai habituel pour une production en grande série ?
Le délai correspond à la durée planifiée de l’ensemble du processus, depuis l’approvisionnement en matériau jusqu’au lancement, en passant par la préparation, la production et les opérations sous-traitées.
Une commande répétée avec du stock disponible et un outillage approuvé peut démarrer dans des conditions différentes de celles d’un nouveau projet. Découpez le calendrier en étapes datées, notamment l’acceptation des premières pièces de production et les éventuels créneaux de finition. Une estimation de 400 minutes pour l’usinage ne couvre que le travail machine indiqué ; le temps d’attente, les opérations en aval et la préparation de l’expédition doivent être planifiés séparément.
Quels secteurs tirent le plus parti de la production en grande série ?
Les secteurs dont la demande récurrente concerne des pièces à la conception stable tirent parti de processus reproductibles et de préparations réutilisables.
Les composants automobiles, la quincaillerie industrielle et certaines pièces médicales ou aérospatiales peuvent répondre à ces critères, bien que leurs exigences de qualification diffèrent. L’avantage économique vient de la répartition des frais de préparation sur la production acceptée et de la maîtrise des opérations récurrentes. Le secteur, à lui seul, ne permet pas de déterminer la taille de lot adaptée : une pièce en développement dont la conception risque d’évoluer et un composant de remplacement éprouvé nécessitent des plans de lancement différents, même dans un même secteur.
L’usinage CNC garantit-il des pièces identiques ?
Non. La commande numérique répète les instructions programmées, mais le processus physique reste sujet à des variations.
L’usure de l’outil, la température, le brut et le maintien de la pièce influent sur le résultat. Maîtrisez les variations qui touchent les caractéristiques requises à l’aide de mesures adaptées, d’une surveillance du processus et d’un plan de lancement. L’usinage de précision par commande numérique nécessite toujours ces contrôles tout au long de la production.
Un atelier d’usinage peut-il prendre en charge des opérations avant et après usinage ?
Oui. Un atelier peut coordonner l’ensemble du processus en réalisant lui-même les opérations ou en faisant appel à des sous-traitants qualifiés.
Le contrat d’achat doit préciser qui prend en charge la préparation du matériau, le traitement thermique, le revêtement, le contrôle et l’expédition. Les opérations sous-traitées comportent leurs propres délais de traitement par lot et étapes de transport. Même lorsqu’un fournisseur organise ces opérations, un transfert clair doit garantir l’identification des pièces, leur état et les rapports d’acceptation. Intégrez ces étapes aux comparaisons de prix et de capacité, en particulier lorsqu’une opération de finition détermine la première date d’expédition possible. La responsabilité de la coordination et la propriété de l’équipement de traitement sont deux choses distinctes.
L’usinage CNC en grande série est-il intéressant si la conception risque d’évoluer ?
Il est préférable de lancer de plus petites quantités lorsqu’une révision probable risque de laisser inutilisés un stock important de pièces finies ou un outillage dédié.
Comparez les économies de préparation au risque lié à la révision actuelle. Figez d’abord les exigences fonctionnelles, puis augmentez les quantités lancées à mesure que la demande et la conception deviennent plus prévisibles. La demande annuelle ne détermine pas à elle seule la taille de lot la plus économique.
Quels éléments prouvent qu’un atelier a réalisé un projet de production similaire ?
Les dossiers de processus pertinents et les résultats mesurés montrent comment un atelier a géré des caractéristiques, un matériau et des exigences de lancement comparables.
Les dossiers utiles comprennent une description du processus, la méthode de mesure, les résultats ordonnés dans le temps, les contrôles des changements d’outil et le traitement des pièces non conformes. L’atelier peut expliquer sa méthode sans révéler l’identité de ses clients. Comparez la caractéristique difficile et l’état de la pièce en production, et pas seulement le modèle nominal de la machine. Un essai court sur le processus proposé peut ensuite établir les paramètres propres au projet pour le temps de cycle, la mesure et la planification des lancements, avant de s’engager sur une commande plus importante. Pour un usinage CNC de haute précision, précisez comment les pièces usinées ont été maintenues et mesurées, et si ces conditions correspondent au processus de production proposé.
À retenir
La production en grande série fonctionne lorsque le processus répété, la base de calcul des coûts et la décision de lancement concernent le même projet. Commencez par définir la pièce sous contrôle, comptez chaque perte de production une seule fois et planifiez les opérations qui transforment les pièces usinées en livraisons acceptées.
À propos de ce guide
Ce rapport a été préparé pour Zhenling Metal à partir de références techniques et de cas de fabrication publiés. Les feuilles de calcul des coûts utilisent des hypothèses explicitées. La capacité, les prix et les exigences d’acceptation propres à l’entreprise seront définis lors de l’examen du projet.
Références et sources
- échange sur l’usinage de production
- recherches de Behandish et de ses collègues sur la planification des processus
- Cutting Tool Engineering
- guide sur la fabrication cellulaire
- cas de Kinetic Company publié par Modern Machine Shop
- recherche de Glasserman et Wang sur les réseaux
- guide du NIST sur les études de jauges
- comparaison par le NIST d’un processus sous contrôle et des limites de spécification
- article du NIST sur l’autocorrélation
- ISO 7870-2:2023
- Contrôle par échantillonnage
- définitions du NIST pour les plans d’échantillonnage
- revue critique de 2026 sur la surveillance de l’usure des outils de fraisage
- cas pédagogique sur la fabrication d’engrenages
- cas de l’adaptateur de vanne de la Forging Industry Association
- ISO 22514-2:2026
Ces liens renvoient aux publications citées dans les explications correspondantes. Les témoignages de professionnels décrivent leur propre expérience ; les feuilles de calcul des coûts reposent sur des hypothèses explicitement indiquées.






