Kontaktieren Sie Zhenling

Bei der CNC-Bearbeitung in Kleinserie wird Werkstoff mit computergesteuerten Werkzeugen vom Halbzeug abgetragen, um begrenzte Stückzahlen von Bauteilen herzustellen. Das Verfahren eignet sich für funktionsfähige Prototypen, Pilotserien und kleine Wiederholaufträge. Wenn die Konstruktion noch ein Geometrieelement prüft und der Einkauf einen Installationstermin einhalten muss, lautet die entscheidende Frage nicht nur, wie viele Bauteile Sie benötigen, sondern auch, in welchem Umfang sich die nächste Serie auf Konstruktion und Beschaffung festlegen soll.
Kurz gesagt: Wählen Sie die Zerspanung in kleinen Serien, wenn Werkstoff, Geometrie und Bedarf für einen flexiblen Fertigungsweg mit spanender Bearbeitung sprechen. Vergleichen Sie die vollständigen Kosten des fertigen Bauteils. Unterscheiden Sie anschließend zwischen Freigabe des ersten Bauteils, Annahme des Fertigungsloses und Nachweisen für den Wiederholprozess, bevor Sie die Bestellmenge erhöhen.
- Die Losgröße beschreibt ein einzelnes Fertigungslos; der Jahresbedarf ist eine andere Entscheidungsgröße.
- Ein niedrigerer Stückpreis kann eine höhere Kapitalbindung erfordern.
- Druck, Formen und Gießen sollten als vollständige Fertigungsabläufe verglichen werden.
- Bewahren Sie den freigegebenen Änderungsstand sowie die Einrichtungs- und Prüfprotokolle für Folgeaufträge gemeinsam auf.
Was CNC-Bearbeitung in kleinen Stückzahlen bedeutet
Bei der CNC-Kleinserienfertigung werden mithilfe programmierter Zerspanungsoperationen begrenzte Stückzahlen gefertigt, häufig mit Rüstarbeiten für die gesamte Serie. Eine CNC-Maschine kann ein Gehäuse fräsen, eine Welle drehen oder beide Arbeiten ausführen. Ob es sich um einen Entwicklungsprototyp oder eine für den Einbau vorgesehene Serie handelt, lässt sich nicht immer an der Stückzahl erkennen.
Im Allgemeinen führt der CNC-Bearbeitungsprozess von CAD über die Zeichnung und Programmierung zur Vorbereitung des Halbzeugs, zur Herstellung der Spannvorrichtung, zum Zerspanen, Entgraten und Prüfen. Beim CNC-Fräsen tragen rotierende Werkzeuge Werkstoff ab; beim CNC-Drehen rotiert das Werkstück, während Geometrieelemente bearbeitet werden. Ein CNC-Bauteil mit beiden Geometriearten erfordert möglicherweise mehrere Bearbeitungsschritte oder ein kombiniertes Bearbeitungszentrum.
Was gilt in der Fertigung als kleine Stückzahl?
Ein Auftrag über eine kleine Stückzahl kann im Verhältnis zum Bauteil, zum Prozess und zum Markt einen geringen Fertigungsumfang bedeuten. Es gibt keine einheitliche Stückzahl, die für jeden Auftrag gilt. Eine Serie von 20 komplexen Gehäusen erfordert einen anderen Rüst-, Maschinenzeit- und Prüfaufwand als eine Serie von 200 einfachen Distanzstücken. Legen Sie die Bestellmenge, den erwarteten Wiederholbedarf und den Verwendungszweck klar fest.
Ein Prototyp beantwortet eine Frage zur Produktentwicklung. Die Kleinserienfertigung kann dagegen Jahr für Jahr fertige Anlagen oder Ersatzteile liefern. Die Forschung des NIST zur Hochgeschwindigkeitszerspanung von Prototypen belegt die Eignung für funktionale Metallprototypen, legt jedoch keine allgemeingültige Grenze für das Fertigungsvolumen fest.
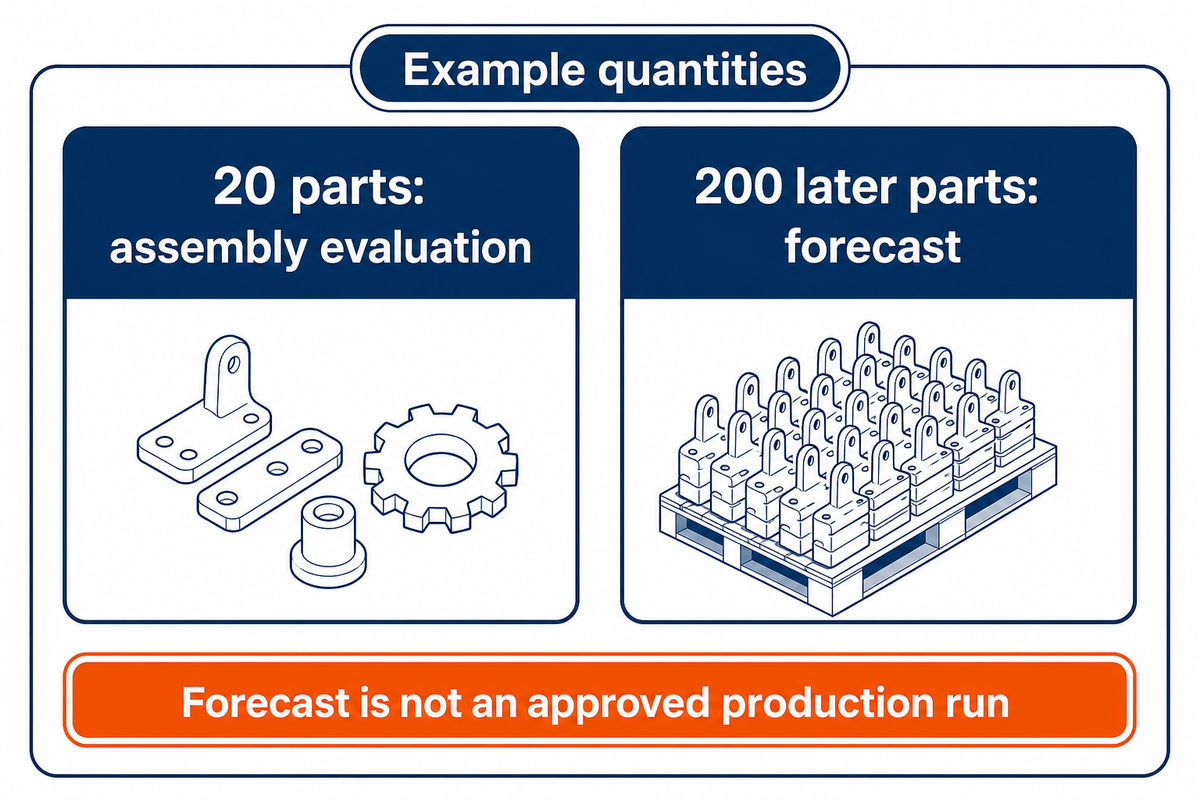
Geben Sie bei einem Fertigungslos mit kleiner Stückzahl den tatsächlichen Bedarf an, etwa „20 Bauteile zur Bewertung der Montage“. Eine Prognose über weitere 200 Bauteile ist für die Vorplanung wertvoll, bedeutet aber nicht, dass die 200 Bauteile als Fertigungslos freigegeben sind. Die getrennte Angabe der Mengen erleichtert Angebotserstellung und Steuerung der Fertigung in kleinen Stückzahlen.
Vorteile und Grenzen der CNC-Bearbeitung in kleinen Serien
Die CNC-Bearbeitung in Kleinserie ermöglicht es Käufern, Bauteile zu bestellen, bevor sie sich auf einen großen Lagerbestand oder spezielle Fertigungswerkzeuge festlegen. Flexible Konstruktionen und gut zerspanbares Halbzeug ermöglichen die Fertigung funktionsfähiger Bauteile. Ein Nachteil: Die Kosten für Programmierung, Spannvorrichtungen und Prüfung verteilen sich auf eine begrenzte Zahl fertiger Teile.
Bei kleinen Stückzahlen gehören Entwicklungsmuster für Gehäuse, Geräteadapter, Varianten kundenspezifischer Bauteile und Ersatzteile zu den typischen Anwendungen der Zerspanung. Die Überbrückungsfertigung schließt eine vorübergehende Versorgungslücke, während ein anderer Fertigungsprozess vorbereitet wird. Bei wiederholter Nachfrage nach Nischenprodukten bleibt die Kleinserienfertigung das übliche Modell und ist nicht nur ein Schritt hin zur Massenproduktion.
Betrachten wir den hypothetischen Fall eines Geräteherstellers, der 20 Aluminiumhalterungen für Sensoren zur Praxiserprobung benötigt. Während die Testergebnisse zur Position des Steckverbinders noch ausstehen, kann der Einkauf 100 Sensorhalterungen zu einem attraktiven Preis erwerben. Die Konstruktion erwartet nach der ersten Installation eine Designentscheidung. Eine Bestellung von 20 Stück lässt Spielraum für Änderungen am nächsten Änderungsstand der Konstruktion. Eine Bestellung von 100 Stück bindet dagegen weitere 80 Teile, bevor diese Entscheidung fällt. Eine kleine Bestellung ist nur dann hilfreich, wenn die Bewertung abgeschlossen werden kann, bevor weitere Halterungen benötigt werden. Verzögert sich der Test, kann ein beschleunigter Folgeauftrag nötig werden. Das Team legt für den ersten Auftrag einen realistischen Prüftermin und eine Wiederbeschaffungszeit fest, statt anzunehmen, dass die kleinste Bestellung automatisch die beste ist.
Das sind die wichtigsten Vorteile der CNC-Bearbeitung in kleinen Stückzahlen: Der Einkauf kann die Auftragsbindung an den verfügbaren Informationen ausrichten. Rüstkosten, Mindestmengen für Halbzeug oder Kosten für die Oberflächenbearbeitung entfallen dadurch nicht. Die Erläuterung der EPA zur Fertigung mit Chargen und Warteschlangen zeigt, warum wartende Werkstücke zwischen den Arbeitsschritten Platz und Ressourcen binden. Dieses Prinzip spricht dafür, Lagerbestände und Warteschlangen zu prüfen; es schreibt jedoch nicht für jede Maschinenwerkstatt eine Einzelfertigung vor.
Wenn Konstruktion und Bedarf bereits stabil sind, wiederholen Fertigungslose mit kleinen Stückzahlen möglicherweise vermeidbare Rüstarbeiten. Vergleichen Sie den künftigen Fertigungsweg anhand des Leitfadens zur CNC-Bearbeitung in großen Stückzahlen, um zu beurteilen, ob sich die Mehrkosten lohnen.
CNC-Bearbeitung, 3D-Druck oder Werkzeugbau wählen
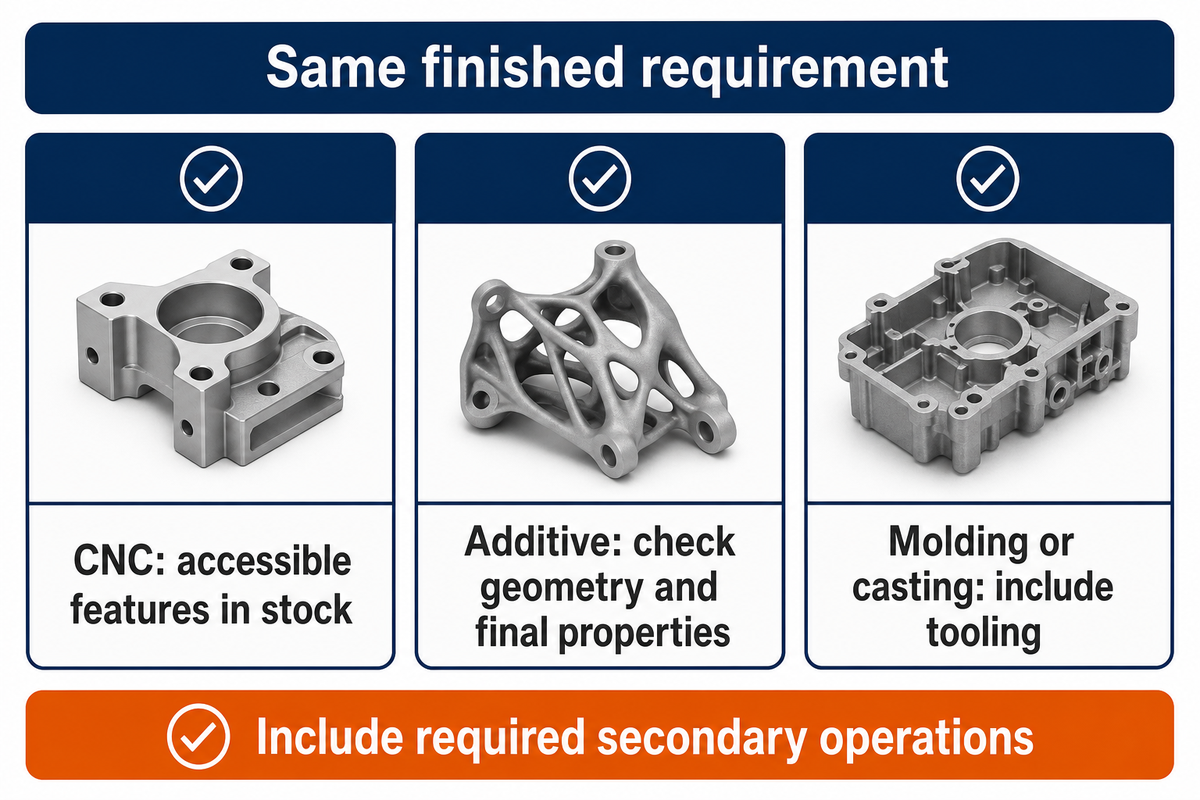
Funktion und Geometrie müssen geprüft werden, bevor die Preise verglichen werden. Die CNC-Zerspanung eignet sich gut für zugängliche Geometrieelemente in Halbzeug. Mit additiver Fertigung lassen sich Formen herstellen, die mit Schneidwerkzeugen nicht zugänglich sind. Formen oder Gießen können attraktiv werden, wenn ihre Werkzeuge und Folgearbeiten für ein stabiles Design und einen ausreichenden Bedarf ausgelegt sind.
Der Vergleich muss bei einer gleichwertigen fertigen Ausführung enden. Ein gedrucktes Modell zur Passungsprüfung ist nicht gleichwertig mit einem zerspanten Endbauteil, nur weil beide auf derselben CAD-Datei basieren. Ebenso muss ein Gussteil, das noch zerspant werden muss, als kombinierter Fertigungsweg kalkuliert werden. Das Beispiel der Open University zur Getriebefertigung veranschaulicht die Reihenfolge der Entscheidungen: Eine kostengünstige Zinkdruckguss-Option wurde ausgeschlossen, weil ihre Festigkeit nicht ausreichte.
| Entscheidung | CNC-Fertigungsweg | Zu prüfende alternative Fertigungsroute |
|---|---|---|
| Funktionswerkstoff | Prüfen Sie die Werkstoffgüte und den Zustand des Halbzeugs. | Eigenschaften von gedruckten, geformten oder gegossenen Bauteilen im tatsächlichen Zustand prüfen. |
| Werkzeugzugang | Die Fräser müssen jedes zu bearbeitende Geometrieelement erreichen können. | Additive Fertigung kann geschlossene oder gekrümmte Geometrieelemente ermöglichen. |
| Innenkanten | Sehen Sie Fräserradien oder einen zusätzlichen Bearbeitungsschritt vor. | Prüfen Sie die jeweiligen Geometriebeschränkungen der Alternative. |
| Kritische Passungen | Planen Sie das Fräsen und Messen zusammengehöriger Geometrieelemente. | Nachbearbeitung durch Zerspanung einbeziehen, wenn der erste Prozess die erforderliche Passung nicht erreicht. |
| Anforderungen an die Oberfläche | Geben Sie wichtige Flächen und Schritte der Oberflächenbearbeitung an. | Berücksichtigen Sie das Entfernen von Stützstrukturen, Polieren und weitere Nacharbeiten. |
| Konstruktionsänderungen | Prüfen Sie Änderungen an Programm, Halbzeug und Spannvorrichtung. | Kalkulieren Sie Werkzeugänderungen oder neue Werkzeuge ein, nicht nur das erste Werkzeug. |
| Erste Auftragsbindung | Kosten für Programmierung und Werkstückspannung bleiben bestehen. | Berücksichtigen Sie die Kosten für Formen, Stanzwerkzeuge, Modelle oder die Vorbereitung der additiven Fertigung. |
| Wiederkehrender Bedarf | Prüfen Sie, welche Rüstarbeiten sich tatsächlich wiederverwenden lassen. | Umlage der Werkzeugkosten nur auf den Bedarf, dessen Bestellung Sie vernünftigerweise erwarten. |
| Lieferweg | Werkstoff, Oberflächenbearbeitung, Prüfung und Versand einbeziehen. | Berücksichtigen Sie die Werkzeugvorbereitung und alle erforderlichen Nachbearbeitungsschritte. |
Manchmal lässt sich ein einzelnes Gehäuse mit einem innenliegenden, nicht zugänglichen Kanal auch durch die Angabe einer bestimmten Anzahl von Maschinenachsen nicht so bearbeiten, dass der Kanal zugänglich wird. Das Gehäuse zu teilen, den Kanal zu ändern oder eine andere Alternative zu wählen, kann sinnvoller sein, als die angegebene Stückzahl anzupassen. Vergleichen Sie diese Geometrie im Leitfaden CNC-Bearbeitung vs. 3D-Druck.
Bei der CNC-Kleinserienfertigung gibt es keinen eindeutig überlegenen Prozess. Fordern Sie einen vollständigen Fertigungsweg für die aktuelle Stückzahl und einen weiteren für den erwarteten wiederkehrenden Bedarf an. Ein Zerspanungspartner sollte die Unterschiede erläutern, einschließlich weiterverwendeter Werkzeuge, Folgeprozesse und Prüfungen.
Werkstoffe und Oberflächenbearbeitung bei der CNC-Zerspanung
Wählen Sie Werkstoffe für die CNC-Bearbeitung nach der Funktion des jeweiligen Bauteils aus und prüfen Sie anschließend Werkstoffgüte, Zustand, Verfügbarkeit und erforderliche Oberflächenbeschaffenheit. Das Verhalten des Werkstoffs bei der Zerspanung und seine Leistung im späteren Einsatz sind einige der Faktoren, die die Werkstoffwahl bestimmen können. Ein Prototyp aus leicht verfügbarem Halbzeug sollte nicht als Grundlage für die Annahme dienen, dass sich ein anderer Fertigungswerkstoff ähnlich verhält.
Aluminium eignet sich gut für leichte Gehäuse; Edelstahl kann Anforderungen an die Korrosionsbeständigkeit erfüllen; technische Kunststoffe kommen für Isolierung und/oder Gleitfunktionen und/oder geringes Gewicht infrage. Die obigen Beschreibungen sind erste Anhaltspunkte für die Werkstoffauswahl bei CNC-gefertigten Bauteilen. Sie legen weder Güte, Polymer, Legierung noch Temperatur- oder Chemikalienbeständigkeit fest. Der Leitfaden zur Werkstoffauswahl für die CNC-Bearbeitung hilft Ihnen dabei, diese Fragen zu beantworten.
Wenn eine Zeichnung nur „Edelstahl“ angibt, muss der Lieferant nach Werkstoffgüte und Zustand fragen. „Black Finish“ legt weder die Oberflächenstruktur noch die Maße fest. Funktionsflächen, Anforderungen an das Erscheinungsbild und Maße im Endzustand sollten in derselben zeichnungsgebundenen Spezifikation aufgeführt sein.
Bei der Oberflächenbearbeitung geht es um mehr als das Aussehen. Geben Sie an, ob sich die Anforderungen auf die Textur, Beschichtung, Kantenbeschaffenheit oder optische Gleichmäßigkeit beziehen. ISO 21920-2:2021 definiert Begriffe und Kenngrößen für die profilhafte Oberflächenbeschaffenheit; im öffentlichen Katalog ist die veröffentlichte Ausgabe als 2022 korrigiert und in Überarbeitung aufgeführt. Die Norm gibt keinen einzelnen Rauheitswert vor, der für jedes zerspante Bauteil geeignet ist.
Bei bestimmten Werkstoffen und Funktionen können Entgraten oder andere Oberflächenbehandlungen erforderlich sein. Stimmen Sie das konkrete Verfahren und die betroffenen Flächen ab. Wenn eine Beschichtung ein Passmaß beeinflusst, muss die endgültige Passung sichergestellt werden, bevor das erste Fertigungslos bearbeitet wird. Geben Sie die Fläche und den geforderten Zustand an und legen Sie den Prüfzeitpunkt fest, statt überall eine kostspielige Oberflächenbehandlung vorzusehen.
Konstruieren Sie Kleinserien mit Blick auf den Werkzeugzugang
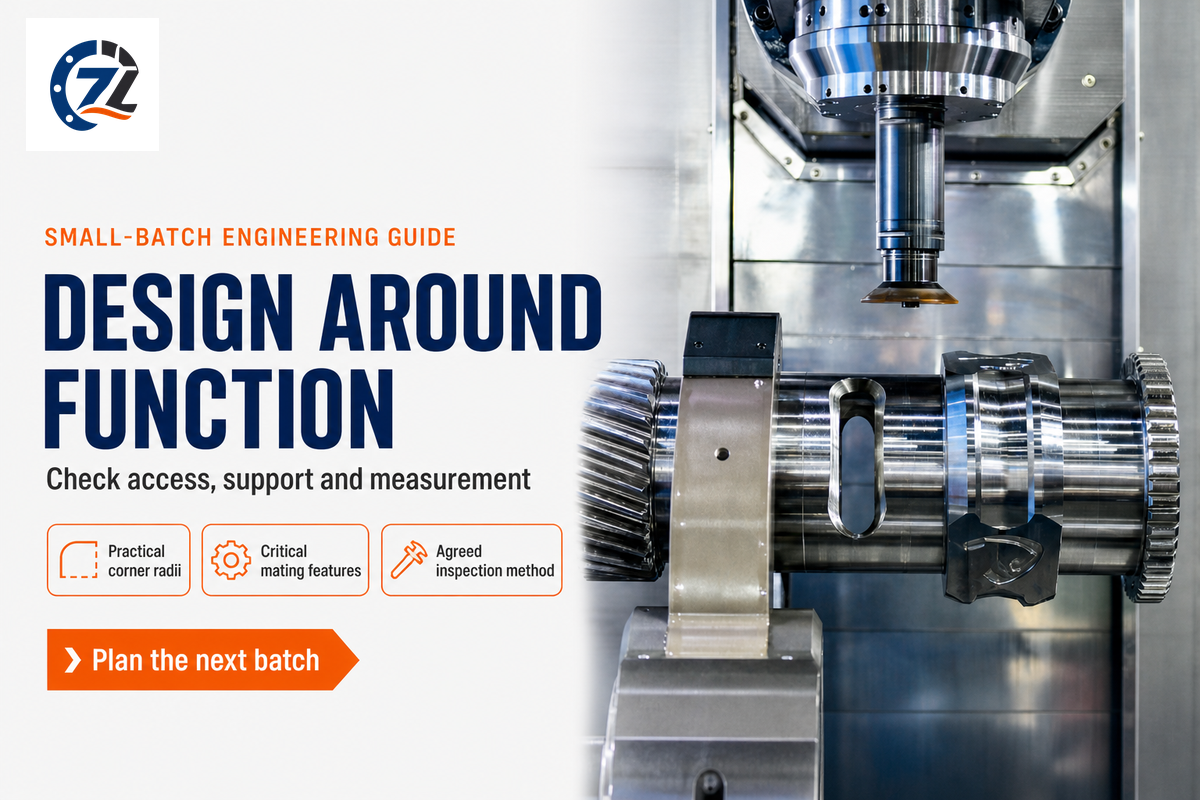
Kleinserien werden auf das Schneidwerkzeug, das gespannte Werkstück und die Messmethode abgestimmt. Werden praktische Eckradien vorgesehen, lassen sich Geometrieelemente vereinfachen und Bauteile leichter zerspanen, ohne ihre Funktion zu beeinträchtigen. Enge Toleranzen sollten den Anforderungen der Baugruppe entsprechen; gelten sie für alle Flächen, entsteht zusätzlicher Aufwand, ohne dass sich das Produkt dadurch unbedingt verbessert.
Das Lehrmaterial des MIT zur Zerspanung beschreibt kurz die Grundlagen des Schneidens und der Werkzeugmaschinen. Für Einkäufer ist relevant, ob das Werkzeug das Geometrieelement erreichen kann, ob das Werkstück ausreichend abgestützt ist und ob die maßgeblichen Flächen nach der Zerspanung gemessen werden.
Eine 5-Achs-CNC-Maschine kann den Werkzeugzugang verbessern und einige Umspannvorgänge einsparen. Die Maschinenbezeichnung allein bestätigt jedoch nicht die Genauigkeit des fertigen Bauteils. Auch die Mehrachsbearbeitung hängt von geeigneten Werkzeugen, einer passenden Werkstückspannung und einer sorgfältigen Prüfung ab. Nutzen Sie die CNC-Funktionen, um ein konkretes Geometrieproblem zu lösen; bei einem gut zugänglichen Bauteil kann eine einfachere Aufspannung auf einer Standard-CNC-Maschine ausreichen.
„Sie legt Symbole, Regeln, Definitionen, Anforderungen, Standardwerte und empfohlene Vorgehensweisen für die Angabe und Interpretation von GD&T fest“
ASME Y14.5-2018 wurde 2024 erneut bestätigt. Die Angaben in der Zeichnung vermitteln die Anforderungen; sie sind keine Zusage, dass jeder Lieferant sie erfüllen kann. Kennzeichnen Sie die funktionsbestimmenden Bezugspunkte und Passflächen und klären Sie widersprüchliche Hinweise, bevor Sie die Programmierung beginnen.
Betrachten wir eine hypothetische Abdeckung mit einer tiefen Tasche, rechtwinkligen Innenecken und zwei Montageflächen. Der Konstrukteur benötigt Spiel für ein Bauteil, doch dieses berührt die Ecken überhaupt nicht. Das erste Angebot enthält zusätzlichen Aufwand für die Herstellung der festgelegten Ecken. Nach einer Prüfung der Baugruppe akzeptiert der Konstrukteur Innenradien und legt nur die Montageflächen als kritisch fest. Der Lieferant kann nun einen weniger anspruchsvollen Zerspanungsweg vorschlagen. Befindet sich tatsächlich ein rechtwinkliges Gegenstück in diesen Ecken, wäre eine Änderung auf Innenradien jedoch falsch. Die Zerspanungsstrategie sollte sich nach Kontakt und Spiel in der Baugruppe richten, nicht nach einer allgemeinen Aufforderung, die Zeichnungstoleranzen zu lockern.
Prüfen Sie bei ähnlichen CNC-Projekten tiefe Geometrieelemente, dünne Wände, Werkzeugreichweite, Zugang zum Entgraten und durchgängige Bezugspunkte anhand des Leitfadens zur fertigungsgerechten CNC-Konstruktion. Die Präzisionsanforderungen für CNC-Bauteile in kleinen Stückzahlen beginnen bei messbaren Geometrieelementen, nicht bei der größtmöglichen Maschine. Auch Arbeiten mit hoher Präzision auf CNC-Maschinen erfordern eine ebenso klare Prüfmethode.
CNC-Bearbeitungskosten und Auftragsbindung vergleichen
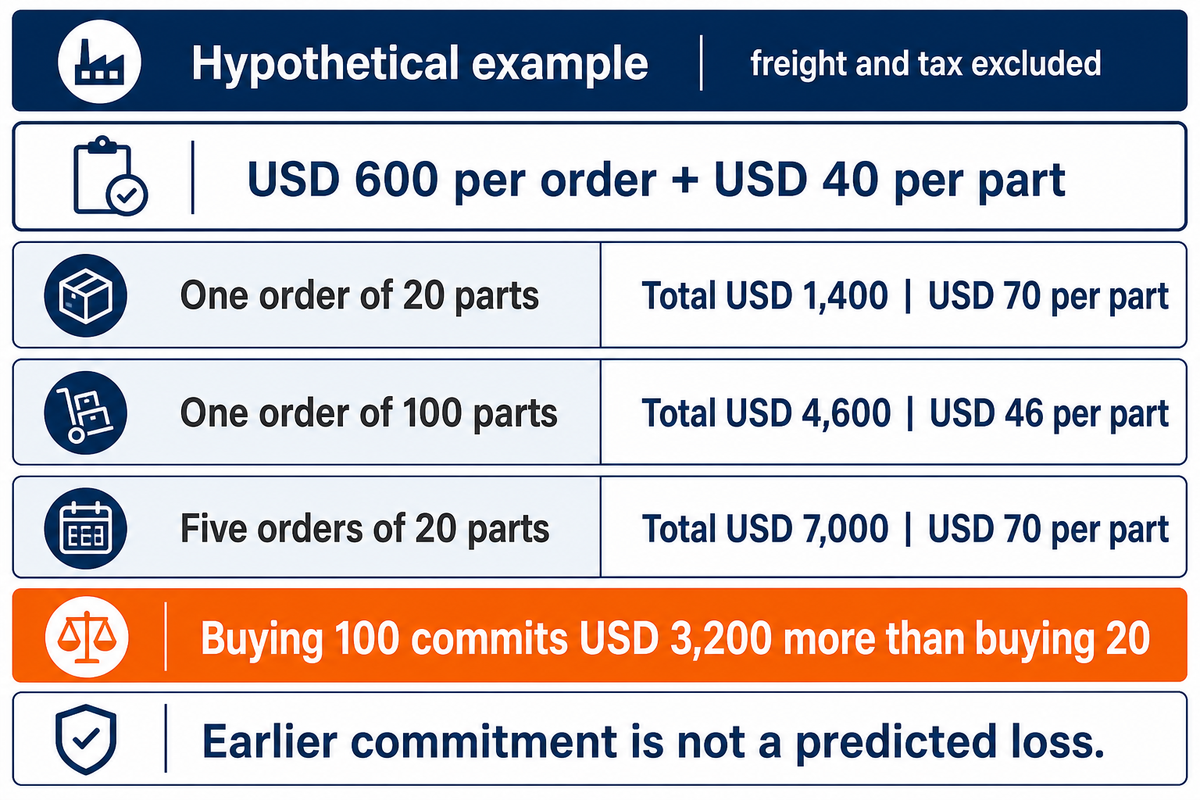
Vergleichen Sie die gesamten CNC-Bearbeitungskosten jedes Auftrags mit den Kosten pro fertigem Bauteil. Bei einer größeren Bestellung sinken die anteiligen festen Vorbereitungskosten pro Bauteil, zugleich steigt jedoch die Gesamtbindung für die Serie. Bei stabilem Bedarf können kleine, wiederholte Aufträge die Gesamtkosten erhöhen.
Ein gutes Beispiel ist Kosten pro Fertigungslos = fixe Loskosten + Menge × variable Kosten pro fertigem Bauteil. Programmierung sowie auftragsspezifische Spannvorrichtungen und Rüstvorgänge gehören nur dann zu den Fixkosten, wenn das Angebot sie ebenso behandelt. Werkstoff, Zerspanung, Oberflächenbearbeitung und Prüfung sollten durchgehend den variablen Kosten zugerechnet werden. Weitere Einzelheiten finden Sie im Leitfaden zu den Kosten der CNC-Zerspanung.
Unsicherheit beim ersten Auftrag: Vergleichen Sie die finanziellen Mittel, die vor der nächsten Konstruktionsentscheidung gebunden werden.
Stabiler, wiederkehrender Bedarf: Vergleichen Sie die Gesamtkosten, um die gleiche benötigte Menge über alle Aufträge hinweg zu liefern.
Nehmen wir ein hypothetisches Angebot mit USD 600 Fixkosten pro Auftrag und USD 40 pro fertigem, spezifikationsgerechtem Bauteil. Die USD 40 umfassen den angenommenen Werkstoff, die Zerspanung, die Oberflächenbearbeitung und die Prüfung; Fracht und Steuern sind nicht enthalten. Ein Auftrag über 20 Bauteile kostet USD 600 + 20 × USD 40 = USD 1,400, also USD 70 pro Bauteil. Ein Auftrag über 100 Bauteile kostet USD 4,600, also USD 46 pro Bauteil. Werden vor einer Designentscheidung nur 20 Bauteile benötigt, bindet der Kauf von 100 Stück USD 3.200 zusätzlich. Damit gehen Sie eine frühere Verpflichtung ein; ein Verlust ist damit nicht vorhergesagt, denn die übrigen 80 Bauteile können noch verwendet werden.
| Bestellmuster | Gesamtstückzahl | Rüstkosten | Gesamtkosten | Kosten pro Bauteil |
|---|---|---|---|---|
| Ein Auftrag über 20 Bauteile | 20 Bauteile | USD 600 | USD 1.400 | USD 70 |
| Ein Auftrag über 100 Bauteile | 100 Bauteile | 600 USD | USD 4.600 | USD 46 |
| Fünf Bestellungen mit je 20 Bauteilen | 100 Teile | USD 3.000 | USD 7.000 | 70 USD |
Bei einem festen Bedarf von 100 identischen Bauteilen kosten fünf getrennte Bestellungen zu je 20 Stück USD 7.000, wenn für jede Bestellung die vollen Rüstkosten von USD 600 anfallen. Eine Bestellung über 100 Stück kostet unter denselben Annahmen USD 4.600. Die Differenz beträgt USD 2,400. Wiederverwendete Programme oder Spannvorrichtungen können spätere Rüstkosten senken. Fragen Sie deshalb nach den tatsächlichen Konditionen für Folgeaufträge, statt entweder von einer vollständigen Wiederholung der Kosten oder von einer kostenlosen Einrichtung auszugehen.
Das EOQ-Tutorial von NC State behandelt das Verhältnis zwischen Bestell- und Lagerkosten, das von mehreren Annahmen beeinflusst wird, darunter eine bekannte und gleichmäßige Nachfrage. Der Bedarf an Prototypen ist häufig schwankend. Berücksichtigen Sie gegebenenfalls und soweit relevant anhand Ihrer Projektparameter Lager-, Änderungs-, Fehlmengen- und Expresskosten. Das Beispiel ermittelt keine optimale Losgröße.
Wie lassen sich die Kosten der CNC-Bearbeitung in kleinen Stückzahlen senken?
Die Zerspanungskosten bei der CNC-Bearbeitung in Kleinserie lassen sich senken, indem überflüssige Arbeitsgänge aus dem gesamten Fertigungsablauf entfernt werden. Vereinfachen Sie gut zugängliche Geometrien, beschränken Sie enge Toleranzen auf funktionsrelevante Geometrieelemente und klären Sie die erforderliche Oberflächenbeschaffenheit. Prüfen Sie anschließend, ob sich die Einrichtung wiederverwenden lässt und wie häufig bestellt wird. Eine größere Stückzahl senkt die Gesamtkosten nur dann, wenn die zusätzlichen Bauteile und die frühere Festlegung einem tatsächlichen Bedarf entsprechen.
Bitten Sie bei Angeboten zur CNC-Bearbeitung darum, die Erstbestellung von einer Folgeauftragsbestellung zu unterscheiden. Eine wiederverwendbare Spannvorrichtung kann spätere Zerspanungsprojekte erleichtern, doch Programmierung, Positionierung des Bauteils und Nachweis der Richtigkeit der Einrichtung erfordern weiterhin Arbeit. Vereinbaren Sie, wie Spannvorrichtungen und freigegebene Programme aufbewahrt und gekennzeichnet werden. Die Vorteile der CNC-Bearbeitung in kleinen Stückzahlen sind schnell dahin, wenn ein unklarer Änderungsstand einen zweiten Rüstvorgang erzwingt.
Vom Prototyp zur wiederkehrenden Fertigung: Der 3-stufige Entscheidungsplan
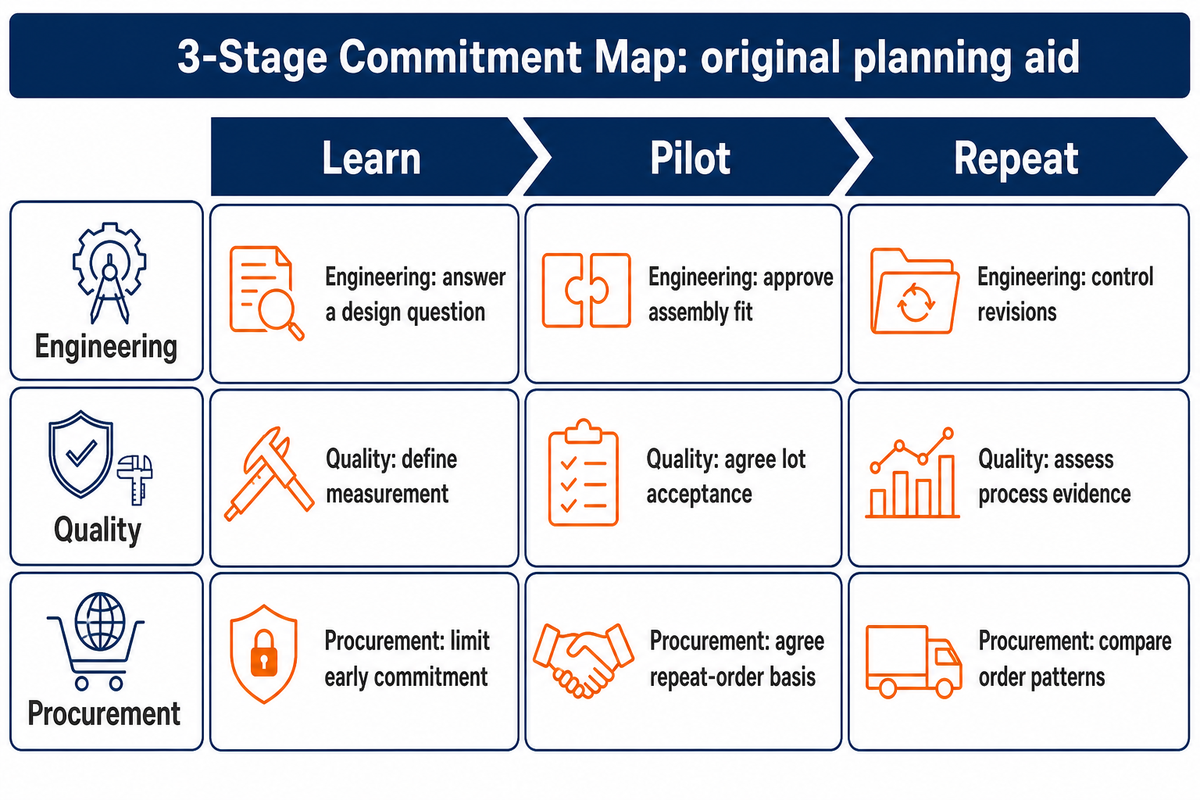
Die 3-Phasen-Planung für die Auftragsbindung trennt Erkenntnisgewinn, Pilotfertigung und wiederholte Belieferung, damit jede Bestellung eine klare Frage beantwortet. Prüfungen durch Konstruktion, Qualitätssicherung und Einkauf helfen, Unsicherheiten zu klären. Fahren Sie fort, sobald die Unsicherheit ausgeräumt ist; eine größere Menge allein macht aus einem Prototyp noch keinen beherrschten Wiederholprozess.
Dieser Planungsrahmen ist neu entwickelt und basiert nicht auf einer veröffentlichten Norm. Nutzen Sie ihn, um zu zeigen, was die aktuelle Charge belegt und was bei der nächsten Bestellung lediglich angenommen wird. Ein Prototyp kann die Passform bestätigen, während die Gleichmäßigkeit der Oberflächenbearbeitung ungeklärt bleiben kann. Ein Pilotlauf kann Probleme bei der Handhabung aufdecken, aber die langfristige Prozessfähigkeit muss damit noch nicht nachgewiesen sein.
| Phase und Verantwortlicher | Frage | Weiterzugebende Nachweise | Nächste Verpflichtung |
|---|---|---|---|
| Lernen — Konstruktion | Löst das Bauteil die vorgesehene Frage zu Passung oder Funktion? | Dem Änderungsstand zugeordnete Testergebnisse und noch ungeklärte Geometrieelemente | Ändern Sie die Konstruktion oder geben Sie eine Pilotzeichnung frei. |
| Lernphase — Qualität | Wurden die kritischen Geometrieelemente unter den maßgeblichen Bedingungen gemessen? | Identifiziertes Bauteil, Werkstoffzustand und Messergebnisse | Schließen Sie Messlücken, bevor Sie aus dem Bauteil allgemeine Schlüsse ziehen. |
| Lernphase — Beschaffung | Wie viele Bauteile werden bis zur nächsten Entscheidung benötigt? | Sofortiger Bedarf, Bewertungstermin und Nachschubbedarf | Bestellung und Prognose getrennt betrachten. |
| Pilotphase — Engineering | Lässt sich die Konstruktion im vorgesehenen Fertigungsablauf herstellen und montieren? | Freigegebener Änderungsstand und festgestellte Probleme bei Montage oder Oberflächenbearbeitung | Klären Sie Änderungen am Fertigungsweg vor der wiederholten Belieferung. |
| Pilotphase — Qualität | Welche Anforderungen erfüllt das gelieferte Fertigungslos? | Vereinbarte Abnahmekriterien, Ergebnisse und Maßnahmen | Nehmen Sie dieses Los an oder klären Sie es, ohne langfristige Prozessfähigkeit zu behaupten. |
| Pilotphase — Beschaffung | Welche Kosten und Verzögerungen fallen erneut an? | Tatsächlicher Fertigungsweg, Rüstgrundlage und Zeitplan für externe Prozesse | Vereinbaren Sie die kaufmännischen Konditionen für Folgeaufträge. |
| Wiederholbestellung — Konstruktion | Welche Änderung erfordert eine erneute Freigabe? | Dokumentation kontrollierter Änderungen an Zeichnung, Werkstoff und Prozess | Prüfen Sie relevante Änderungen vor der Freigabe. |
| Wiederholbestellung — Qualitätssicherung | Sind die Prozessnachweise über einen längeren Zeitraum ausreichend? | Vergleichbare Messwerte und eine geeignete Stabilitätsanalyse | Wiederholnachweise nur dann stärker gewichten, wenn es gerechtfertigt ist. |
| Wiederholbestellung — Einkauf | Ist die Nachfrage sicher genug, um ein anderes Fertigungslos festzulegen? | Bestätigter Bedarf, Lagerkostenrisiko und Lieferplan | Bestellmuster bei gleichem Bedarf vergleichen. |
Bei einem hypothetischen Pilotlauf mit 30 Bauteilen kann die Konstruktion die Passung in der Baugruppe freigeben, während die Qualitätssicherung noch eine schwierige Messung verifizieren muss. Der Einkauf sollte den Pilotlauf nicht als vollständig bewährt bezeichnen, selbst wenn alle 30 Teile gefertigt wurden. Die Stückzahl klärt die Messunsicherheit nicht. Diese Messunsicherheit bestimmt weiterhin den nächsten Schritt.
Lässt sich die CNC-Fertigung in kleinen Stückzahlen zur Massenfertigung ausbauen?
Die Fertigung kleiner CNC-Serien kann wiederholt oder auf eine Großserienfertigung umgestellt werden. Bei veränderter Nachfrage sollte dies jedoch neu bewertet werden. Ein höherer Aufwand für Spannvorrichtungen und Zerspanung oder ein anderes Fertigungsverfahren kann sinnvoll sein. Behalten Sie die freigegebenen Bauteilanforderungen bei und prüfen Sie, wie jede alternative Route dieselben Anforderungen erfüllt.
Die fortschrittlichen Zerspanungsmöglichkeiten eines CNC-Fertigungslieferanten können bei komplexen Geometrien hilfreich sein. Eine Fertigung im großen Maßstab erfordert jedoch auch eine abgestimmte Terminplanung, Werkzeugverwaltung und reproduzierbare Prüfungen. Wenn weiterhin mit Konstruktionsänderungen zu rechnen ist, kann die Fertigung in kleinen Losen das passendere Modell sein. Bei stabiler Konstruktion sollten Sie Fertigungswege für größere Stückzahlen anhand der tatsächlichen Prognosesicherheit und des erwarteten Gesamtbedarfs vergleichen.
Lieferzeit und Qualität bei Wiederholaufträgen planen
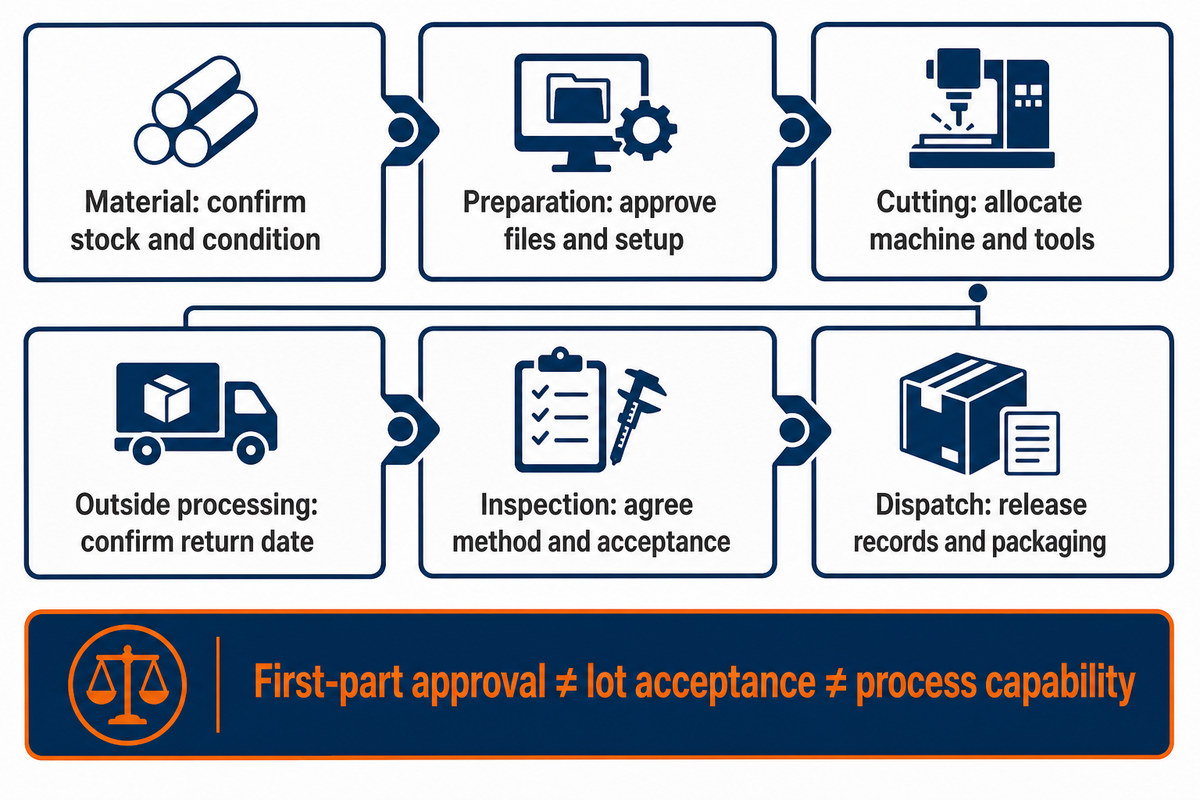
Planen Sie die Lieferzeit für den gesamten Fertigungsprozess und richten Sie die Qualitätssicherung an drei getrennten Fragen aus: Erstmusterfreigabe, Annahme des gelieferten Loses und Prozessverhalten. Ein kurzer Zerspanungszyklus beantwortet keine dieser Fragen. Wann verwendbare Bauteile verfügbar sind, hängt von den tatsächlichen Rahmenbedingungen ab.
Der Bericht von Modern Machine Shop über The Kinetic Company beleuchtet die Terminplanung im Zusammenhang mit der Kapazität von Vakuumöfen und geht auch auf den Versand ein. Die Erkenntnis: Betrachten Sie mehr als nur die Maschinenlaufzeit. Das unternehmensspezifische Planungssystem ist keine Lieferzusage für einen anderen Betrieb.
| Prozessschritt | Was das Los aufhalten kann | Nützliche Belege für die Terminplanung |
|---|---|---|
| Werkstoff | Die angegebene Güte oder der geforderte Zustand ist nicht verfügbar. | Bestätigter Halbzeugbestand und Liefertermin des eingehenden Werkstoffs |
| Programmierung und Spannvorrichtung | Der Änderungsstand des Modells oder das Positionierverfahren ist noch ungeklärt. | Freigegebene Dateien und Termin der Rüstbereitschaft |
| Zerspanung | Die geeignete Maschine oder das benötigte Werkzeug ist belegt. | Zugewiesener Fertigungszeitraum und Werkzeugbereitschaft |
| Fremdbearbeitung | Die Oberflächenbearbeitung oder Wärmebehandlung muss auf ein anderes Los warten. | Annahme durch den Dienstleister und Rückliefertermin |
| Prüfung | Für ein kritisches Geometrieelement ist kein abgestimmtes Messverfahren festgelegt. | Prüfverfahren, Kapazität und Annahmekriterien |
| Versand | Freigabeunterlagen oder geeignete Verpackung sind nicht vollständig. | Zuständigkeit für die Freigabe und Termin der Versandbereitschaft |
Wenn 20 fertige Bauteile auf ihre Messung warten, werden diese 20 Bauteile auch durch einen kürzeren nächsten Zerspanungszyklus nicht freigegeben. Wer kann den Engpass am besten beseitigen, und bis wann? Führen Sie im Bestellplan den Termin für den Abschluss der Zerspanung getrennt vom Termin der Versandbereitschaft auf.
Bei der Erstmusterfreigabe wird geprüft, ob die erste Einrichtung und das Bauteil die vereinbarten Anforderungen an das Erstmuster erfüllen. Die Losannahme betrifft das gelieferte Los. Die Leitlinien von NIST zur Annahmestichprobenprüfung unterscheiden zwischen der Entscheidung, ob ein Los angenommen werden kann, der Einschätzung der Losqualität und der Überwachung der Prozessregelung über längere Zeit. Legen Sie Prüfumfang und Regeln für die Behandlung der Ergebnisse anhand der tatsächlichen Geometrieelemente fest; für jeden Kleinauftrag gilt keine einheitliche Stichprobengröße.
Bei der Prozessfähigkeit geht es um eine andere Frage. Die Leitlinien von NIST zur Prozessfähigkeit vergleichen einen beherrschten Prozess mit den Spezifikationsgrenzen. Ein erfolgreicher Pilotlauf allein belegt keine langfristige Prozessfähigkeit. Bewahren Sie vergleichbare Messprotokolle auf und bewerten Sie die relevanten Prozessbedingungen, bevor Sie eine solche Aussage treffen.
Eine Koordinatenmessmaschine ist ein Prüfmittel, aber noch kein vollständiger Prüfplan. In seiner Richtlinie zur metrologischen Rückführbarkeit weist NIST darauf hin, dass Rückführbarkeit allein die Eignung für den Verwendungszweck nicht garantiert: Die Messunsicherheit muss zum Messbedarf passen. Für die Präzisionszerspanung ist ein Verfahren erforderlich, das zum geprüften Geometrieelement, zur Toleranz und zum jeweiligen Zustand passt.
Branchenausblick: Wiederholtes Rüsten reduzieren
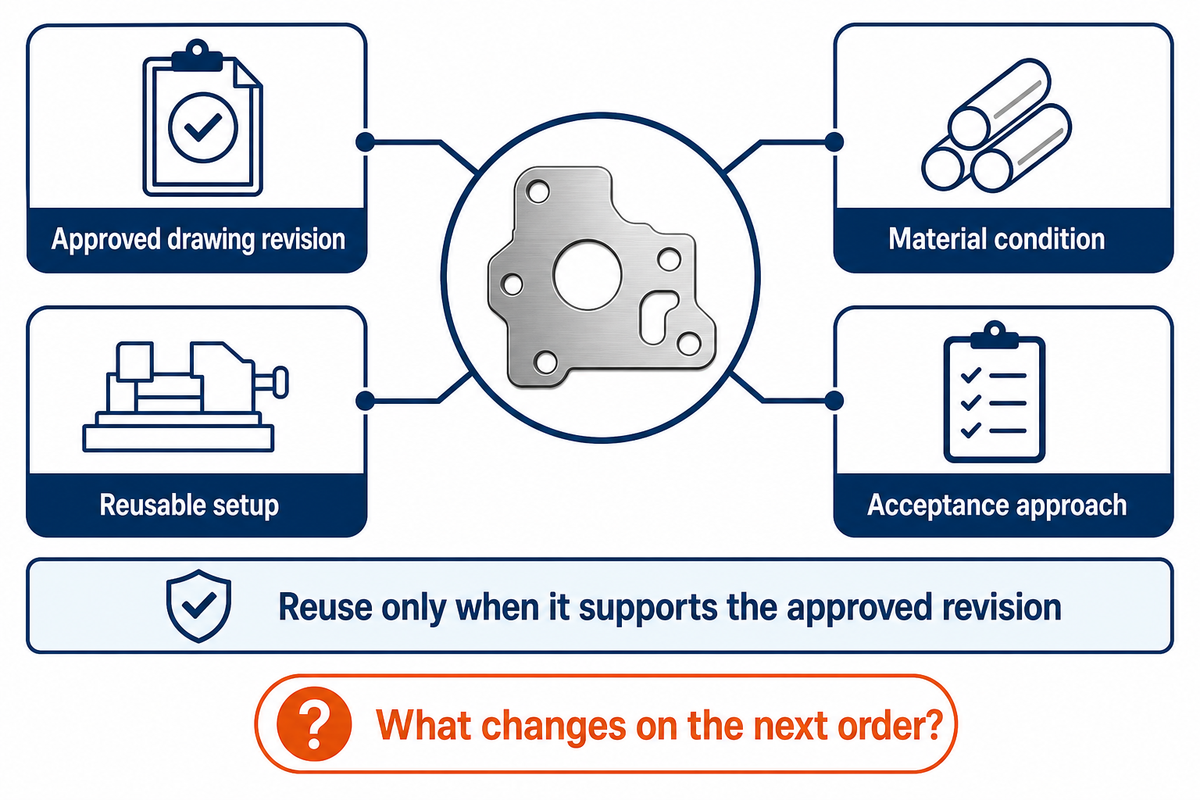
Bei wiederkehrenden Kleinserien ist die Wiederverwendbarkeit der Vorbereitung eine nützlichere Frage für den Einkauf als die Automatisierung allein. Fragen Sie, wie ein Lieferant freigegebene Programme, Werkzeugdaten und Spannvorrichtungen aufbewahrt und wieder abruft. Flexible Automatisierung kann wiederholtes Handling verringern, braucht aber weiterhin eine stabile Bauteilbeschreibung und einen geregelten Umgang mit Änderungen.
In AMTs Vorschau vom August 2025 zu Spanntechnik-Neuheiten auf der IMTS 2026 wurden unter anderem modulare, palettierte und sensorbezogene Ansätze vorgestellt. Die Veröffentlichung belegt, welche Technologien diskutiert werden. Sie beweist nicht, dass eine konkrete Installation eine bestimmte Einsparung erzielt. Bei einem Auftrag, der nach der Veranstaltung 2026 geplant wird, sollten Sie fragen, welche Funktionen installiert sind und für Ihre Bauteilfamilie relevant sind.
Eine flexible Spannvorrichtung kann die Wiederholung von CNC-Arbeiten in kleinen Stückzahlen erleichtern, wenn wiederverwendete Spannvorrichtungseinsätze, Auflageflächen und Rüstdaten zum freigegebenen Änderungsstand passen. Schnell verfügbare Erstteile und kostengünstige Wiederholaufträge entbinden nicht von dieser Verantwortung. Dasselbe gilt für die CNC-Bearbeitung von Prototypen: Für ein Erstteil kann eine Vorbereitung verwendet werden, für einen Wiederholauftrag eine andere.
Stellen Sie sich einen Wiederholauftrag über 20 Varianten eines Ventilgehäuses vor. Wenn für die Bauteilfamilie dieselbe Positionierung geeignet ist, kann eine wiederverwendbare Spannvorrichtung den wiederholten Vorbereitungsaufwand verringern. Ändern sich die Spannflächen mit jedem Änderungsstand, muss die Wiederverwendbarkeit neu bewertet werden. Der Lieferant sollte dies im Angebot für den Wiederholauftrag erläutern. Der Nachweis für die Wiederverwendbarkeit ist die dokumentierte Rüstung, nicht der Einsatz eines Maschinenroboters.
Für Einkäufer, die einen Anbieter für CNC-Bearbeitung in kleinen Stückzahlen auswählen, geben diese Informationen den Rahmen für das nächste Gespräch vor: Welche Vorbereitungen werden aufbewahrt, was löst eine neue Bearbeitung aus und welche Arbeitsgänge finden außerhalb der Fertigungszelle statt? Die Herausforderungen bei der Versorgung mit kleinen Stückzahlen liegen oft zwischen den Arbeitsgängen, besonders wenn ein Kleinauftrag mit einem Großauftrag um Kapazitäten konkurriert.
Übernehmen Sie den freigegebenen Prozess, nicht nur die Bauteilnummer. Verknüpfen Sie den Zeichnungsstand, den Werkstoffzustand, die wiederverwendbare Rüstung und das Annahmeverfahren mit dem Wiederholauftrag.
Wenn Bauteil und Stückzahl feststehen, ist Zhenling Metals CNC-Bearbeitung in kleinen Stückzahlen der nächste Schritt, um den Fertigungsweg zu besprechen. Bringen Sie das CAD-Modell, die Zeichnung, die Stückzahl und den geforderten Lieferzustand mit, damit sich das Gespräch auf Ihr Bauteil konzentrieren kann.
FAQ zur CNC-Bearbeitung in kleinen Stückzahlen
Wie lange dauert ein CNC-Auftrag in kleinen Stückzahlen? Der Liefertermin umfasst Werkstoffbeschaffung, Vorbereitung, Zerspanung, Oberflächenbearbeitung, Prüfung und Versand.
Ein kurzer Zerspanungszyklus bedeutet nicht automatisch einen kurzen Liefertermin. Fragen Sie, ob die im Angebot genannte Frist nach der Zeichnungsfreigabe beginnt und Fremdbearbeitung sowie Versand umfasst. Klären Sie bei Wiederholaufträgen, welche Programme, Spannvorrichtungen und Prüfverfahren tatsächlich wiederverwendet werden können, bevor Sie sich auf den vorherigen Zeitplan verlassen. Lassen Sie sich einen Termin für die Versandbereitschaft nennen, der sich auf den vereinbarten Zeichnungsstand und Werkstoffzustand bezieht.
Welche Werkstoffe eignen sich am besten für die CNC-Bearbeitung in kleinen Stückzahlen? Wählen Sie die Güte und den Zustand, die den funktionalen Anforderungen des Bauteils entsprechen.
Aluminium kann sich für leichte Gehäuse eignen, Edelstahl für Anforderungen an die Korrosionsbeständigkeit. Technische Kunststoffe erfüllen andere mechanische und umgebungsbedingte Anforderungen. Vergleichen Sie die genaue Güte, den Werkstoffzustand oder die Wärmebehandlung, die Verfügbarkeit des Halbzeugs und die Oberflächenbeschaffenheit. Ein günstigerer Prototypenwerkstoff sagt nicht aus, wie sich der endgültige Werkstoff verhält. Bei einem Werkstoffwechsel sollten Sie die relevanten Funktionstests und den Fertigungsweg überprüfen.
Ist die CNC-Bearbeitung in kleinen Stückzahlen günstiger als Spritzgießen? Bei einer begrenzten Serie kann die Zerspanung günstiger sein, wenn die Kosten für ein eigens gefertigtes Werkzeug dessen Einsparungen pro Bauteil übersteigen.
Vergleichen Sie gleichwertige Kunststoffwerkstoffe, Geometrien, Oberflächenanforderungen und den erwarteten Gesamtbedarf. Berücksichtigen Sie bei beiden Angeboten Werkzeugänderungen, Rüstaufwand für die Zerspanung, Prüfung und nachgelagerte Arbeitsgänge. Wird die Nachfrage planbar und die Konstruktion stabil, kann sich der anfängliche Werkzeugaufwand für das Spritzgießen lohnen. Aussagekräftig ist der Vergleich der Gesamtkosten für dieselbe fertige Anforderung, nicht ein allgemeiner, von einem anderen Bauteil abgeleiteter Mengenschwellenwert.
Welche Optionen zur Oberflächenbearbeitung gibt es für zerspante Bauteile? Dazu zählen Entgraten, Strahlen, Polieren und werkstoffspezifische Oberflächenbehandlungen.
Eloxieren, Beschichten oder Passivieren kann je nach Werkstoff und Funktion geeignet sein. Geben Sie an, welche Maße und Oberflächen die Anforderungen nach der Behandlung erfüllen müssen.
Warum reagieren manche Betriebe nicht auf meine Anfrage für Bauteile in kleinen Stückzahlen? Ein Kleinauftrag passt möglicherweise nicht zur Ausstattung, Auslastung oder zum Geschäftsmodell eines Betriebs.
Auch eine unvollständige Anfrage kann den Aufwand für die technische Bewertung schwer einschätzbar machen. Daraus lässt sich nicht ableiten, warum ein bestimmter Lieferant nicht geantwortet hat. Ergänzen Sie die Anfrage um die aktuelle Zeichnung und das CAD-Modell, den Werkstoffzustand, die Stückzahl, den Liefertermin sowie wichtige Maße und Oberflächen. Erläutern Sie, ob es sich um einen Prototyp, ein Pilotlos oder eine Wiederholbelieferung handelt. Trennen Sie bestätigte Folgeaufträge von Prognosen. Wenden Sie sich an Betriebe, deren angegebene Zerspanungsmöglichkeiten zu Bauteilgröße und Fertigungsweg passen, und fragen Sie, ob Ihr Zeitplan mit den verfügbaren Kapazitäten vereinbar ist. Eine klare Anfrage hilft beiden Seiten zu entscheiden, ob sich weitere Angebotsarbeit lohnt.
Kann der Lieferant sowohl Prototypen als auch Wiederholaufträge fertigen? Manche können das, aber ein erfolgreicher Prototyp belegt noch keine Leistung bei Wiederholaufträgen.
Fragen Sie, wie der Lieferant den freigegebenen Änderungsstand, die Rüstung und das Messverfahren dokumentiert und aufbewahrt. Prüfen Sie bauteilbezogene Nachweise und besprechen Sie, wie mit Prozessänderungen und der Terminplanung für Wiederholaufträge umgegangen wird. NIST erläutert die Prozessfähigkeit anhand des Vergleichs eines beherrschten Prozesses mit den Spezifikationsgrenzen.
Quellen und Methodik
Dieser Leitfaden fasst öffentlich zugängliche technische Informationen und Lehrmaterialien zusammen. Die Kostenangaben sind hypothetische Rechenbeispiele und keine Angebote von Zhenling Metal. Die 3-Stufen-Verpflichtungsübersicht ist eine eigens entwickelte Planungshilfe. Der Geltungsbereich veröffentlichter Quellen wird bei den jeweiligen Aussagen angegeben; Mengen und Annahmeentscheidungen müssen für die konkrete Zeichnung, den Werkstoff und den Fertigungsweg festgelegt werden. Es werden keine vertraulichen Fertigungsdaten offengelegt.
Referenzen und Quellen
- Anwendung der Hochgeschwindigkeits-CNC-Bearbeitung bei der Prototypenfertigung — National Institute of Standards and Technology
- Zellulare Fertigung — U.S. Environmental Protection Agency
- Auswahl von Fertigungsverfahren: Beispiel Zahnrad — The Open University
- Öffentlicher Geltungsbereich von ISO 21920-2:2021 — International Organization for Standardization
- Lehrmaterial zur Zerspanung — Massachusetts Institute of Technology
- Y14.5: Bemaßung und Tolerierung — American Society of Mechanical Engineers
- Lehrgang zur wirtschaftlichen Bestellmenge — North Carolina State University
- Die Kombination von Groß- und Kleinserienfertigung — Modern Machine Shop
- Annahmestichprobenprüfung — National Institute of Standards and Technology
- Prozessfähigkeit — National Institute of Standards and Technology
- Richtlinie zur metrologischen Rückführbarkeit — National Institute of Standards and Technology
- Vorschau auf Neuheiten in der Spanntechnik — AMT — The Association For Manufacturing Technology
Verfasst von CYH. Erfahren Sie mehr über den Zerspanungsbetrieb von Zhenling Metal.