
Kontaktieren Sie Zhenling

Von CYH · Aktualisiert im Oktober 2026
Beim Harteloxieren wird die Oberfläche von Aluminium in eine harte anodische Oxidschicht umgewandelt, die für Anwendungen mit Verschleißbeanspruchung geeignet ist. Bei Präzisionsbauteilen kommt es auf mehr als die Oberflächenbeschaffenheit an. Das Schichtwachstum beeinflusst die Passung, die Verdichtung die Funktion und die Legierungschemie das Ergebnis. Ein optisch ansprechendes Bauteil kann bei der Montage trotzdem klemmen.
Entscheidend ist zunächst die Oberfläche, die ihre Funktion erfüllen muss. Eine Gleitbohrung, ein freiliegendes Gehäuse und ein Passdurchmesser können aus derselben Aluminiumlegierung gefertigt sein, haben aber unterschiedliche Anforderungen. Bei kundenspezifischen Aluminiumbauteilen sollten Sie Eloxalbetrieben neben dem Verfahren auch die geforderten Endmaße mitteilen. Die folgenden technischen Fragen helfen bei Prüf- und Nacharbeitsentscheidungen.
Harteloxieren: Was verändert sich am Aluminium?
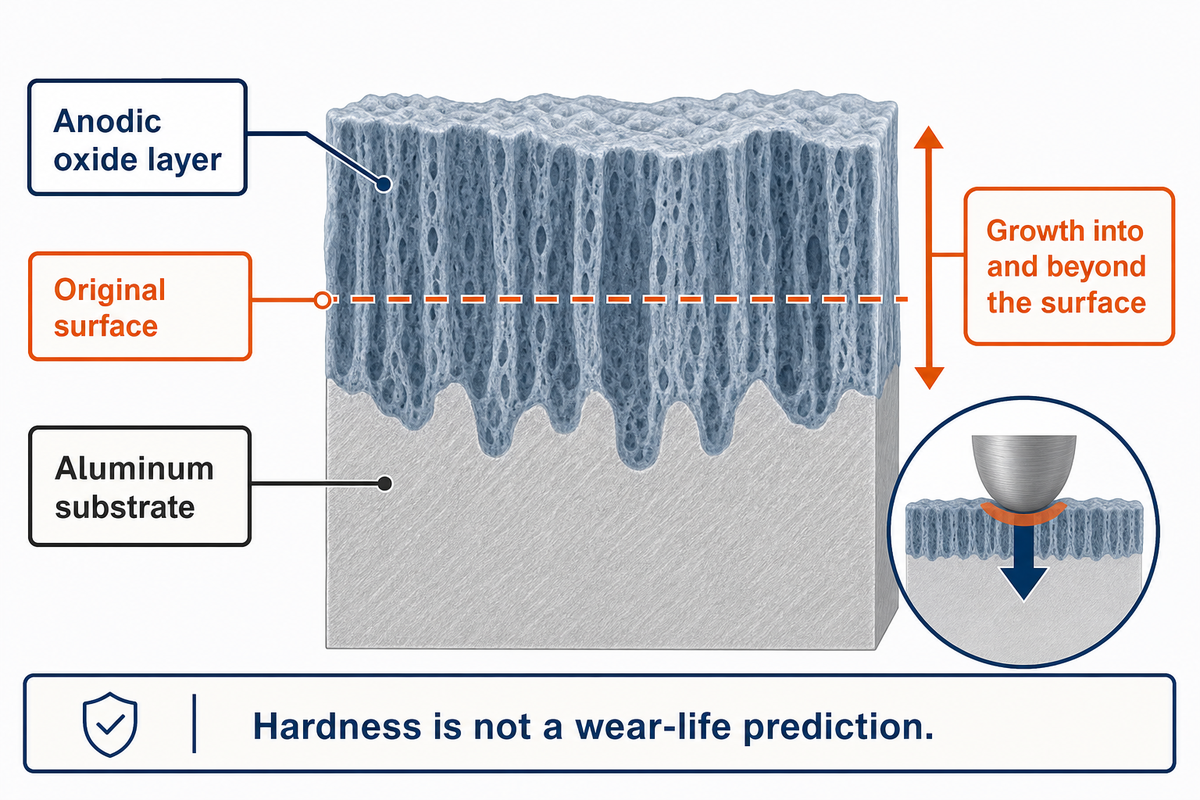
Beim Harteloxieren wandelt elektrischer Strom einen Teil der Aluminiumoberfläche durch einen elektrolytischen Prozess in eine Oxidschicht um. Eloxieren des Typs III ist auf Verschleißbeständigkeit ausgelegt, während die Legierung weiterhin die Last trägt. Die Schicht wächst sowohl in die ursprüngliche Oberfläche hinein als auch über sie hinaus.
Beim Schwefelsäureeloxieren bilden sich Aluminiumoxid und lösen sich zugleich in einem elektrisch leitfähigen Bad mit kontrollierter Temperatur. Das Gleichgewicht wird durch die Stromdichte und das Verhalten der Legierung beeinflusst. Die Aluminiumoxidschicht ist fest mit dem Grundwerkstoff verbunden und keine aufgebrachte Galvanikschicht. Ihre Härte geht mit begrenzter Duktilität einher; daher können ein weicher Grundwerkstoff oder eine scharfkantige, belastete Stelle Oberflächenschäden begünstigen.
„Härte lässt sich nur unter gleichen Bedingungen mit Verschleißbeständigkeit vergleichen.“
Diese Unterscheidung ist wichtig, wenn eine Zeichnung Harteloxieren vorschreibt, der Fehler aber bei einer konzentrierten Kontaktbelastung auftritt. Ein Härtemesswert beschreibt eine bestimmte Prüfung. Er sagt nicht voraus, wie sich eine beschichtete Kante bei wiederholten Stößen verhält. Bei anspruchsvollen Anwendungen sollten Sie die Kontaktgeometrie und den Verschleißmechanismus festlegen und anschließend eine geeignete Abnahmeprüfung auswählen. Zuverlässiges Eloxieren beginnt mit der Definition der Funktionsfläche. Für eine hochwertige Metalloberflächenbearbeitung sind Prüfkriterien für dieselbe Funktionsfläche erforderlich.
Eine 50 µm dicke Schicht nimmt über ihre Dicke nur 0,05 mm ein. Sie verändert die Funktionsfläche, während das darunterliegende Aluminium die Last weiterhin trägt. Wählen Sie die Legierung nach der strukturellen Belastung und anschließend die Hartschicht passend zur Oberflächenbeanspruchung. Wird die Beschichtung als Ersatz für einen stärkeren Grundwerkstoff behandelt, bleibt das ursprüngliche Lastproblem ungelöst.
Aluminiumlegierungen: Warum verhält sich dieselbe Beschichtung unterschiedlich?
Unterschiedliche Legierungselemente und die daraus entstehenden Gefüge führen dazu, dass Aluminiumlegierungen unterschiedlich auf die Oxidation reagieren. Das erklärt die verschiedenen Ergebnisse beim Harteloxieren. Auch andere Faktoren wie kupferreiche Bereiche, Siliziumpartikel oder Gusslunker können Schichtgleichmäßigkeit und Erscheinungsbild beeinflussen. Ob zwei Werkstoffe eine bestimmte nominelle Beschichtungsspezifikation erfüllen, lässt sich daher nur anhand der Legierung und des Erscheinungsbilds beurteilen.
Praktische Unterschiede zwischen Werkstoffen werden in den FAQ des Aluminum Anodizers Council erläutert. Beim Vergleich von Aluminiumlegierungen für spanend bearbeitete Bauteile sollte dasselbe kosmetische Ergebnis für ein geschmiedetes 6061-Bauteil und einen siliziumreichen Guss nicht vorausgesetzt werden. Auch bei hochwertigem Aluminiumhalbzeug müssen Legierung und Zustand angegeben werden. Werden Bauteile aus unterschiedlichen Metallen nur anhand ihres ähnlichen Erscheinungsbilds beschrieben, bleiben ihre Unterschiede unberücksichtigt.
Warum ist eine einheitliche Farbe beim Eloxieren so schwer zu erzielen, insbesondere über verschiedene Fertigungslose hinweg?
Aufgrund der Legierung, der Oberflächenstruktur und der Dicke der Oxidschicht kann die Farbe beschichteter Bauteile variieren. Durch das Hinzufügen von Farbstoff lassen sich diese Abweichungen nicht unbedingt beseitigen. Daher können sich die Farben zwischen Fertigungslosen unterscheiden, selbst wenn sie alle derselben nominellen Farbbezeichnung und Beschichtungsspezifikation entsprechen.
Stellen Sie zum Farbabgleich repräsentative Muster der vorgesehenen Legierung und des Fertigungswegs bereit. Berücksichtigen Sie auch dieselbe Vorbehandlung: Glasperlenstrahlen verändert die Oberflächenstruktur und die Lichtreflexion. Eine dicke Hartschicht kann einen natürlichen Grau- oder Braunton aufweisen, der die Wirkung mancher Farbstoffe beeinträchtigt. Für farbiges Eloxieren und dekorative Oberflächen sollten Sie insbesondere dann mehrere Muster abstimmen, wenn benachbarte Aluminiumbauteile gemeinsam sichtbar sind. Legen Sie für diese Aluminiumbauteile funktionale und ästhetische Kriterien getrennt fest. Bei Industrieteilen mit einer verdeckten Verschleißfläche kann eine andere Grenze für das Erscheinungsbild gelten als bei einem sichtbaren Gehäuse.
Zwei Konstruktionsmerkmale mit einer Vorgabe von 50 µm können unterschiedliche Eloxalfarben aufweisen, insbesondere wenn Legierung und Vorbehandlung nicht gleichbleiben. Legen Sie die für den Kunden akzeptable Kontraststärke fest, wenn Gussteile und Knetwerkstoff im selben Bauteil montiert werden sollen.
Schichtdicke: Wie stark verändern sich die Maße?
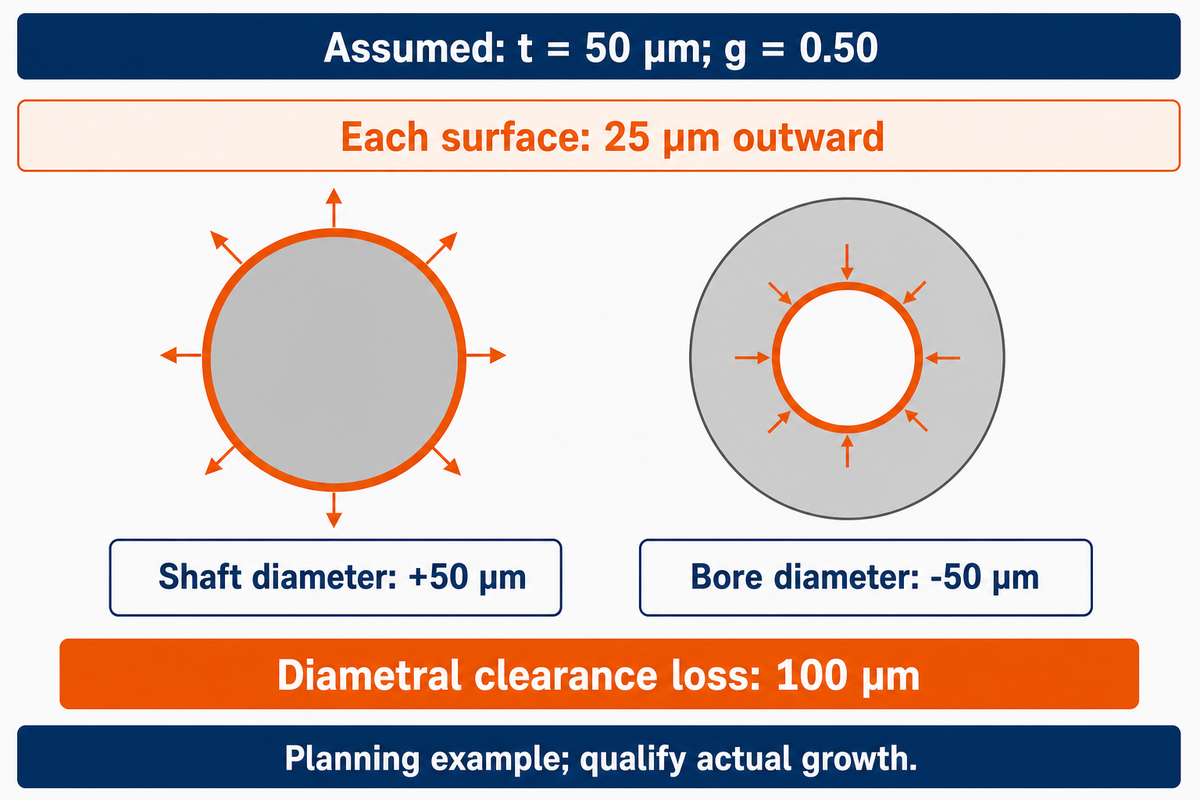
Schichtdicke und Maßzuwachs sind unterschiedliche Größen. Bei einem beispielhaften Anteil des nach außen gerichteten Wachstums von 0.50 vergrößert eine 50 µm dicke Hartschicht jede beschichtete Fläche um 25 µm nach außen. Der Wellendurchmesser nimmt um 50 µm zu, der Bohrungsdurchmesser um 50 µm ab, und die Beschichtung beider Passpartner verringert das diametrale Spiel um 100 µm.
Eine Eindringtiefe und ein Aufbau von jeweils etwa der Hälfte sind typische Planungsannahmen, wie sie in der NASA-Prozessspezifikation PRC-5006 Rev D beschrieben werden. Das Dokument weist außerdem darauf hin, dass die Schichtdicken an Innen- und Außenflächen nicht gleich sein müssen und dass die Beschichtung in tiefen Bohrungen weiter von der Öffnung entfernt dünner ausfallen kann. Für den Fertigungsausgleich ist das gemessene Prozessverhalten heranzuziehen.
Wie wirkt sich Eloxieren auf die Maße meines Bauteils aus und wie kann ich das berücksichtigen?
Eloxieren vergrößert Außenmaße und verkleinert Öffnungen, wenn die Schicht über die ursprüngliche Oberfläche hinauswächst. Berücksichtigen Sie jede beschichtete Fläche, die das Maß bestimmt, sowie die Maßänderungen beider Passpartner. Geben Sie die Maße nach der Oberflächenbearbeitung an. So beziehen sich Bearbeitungszugabe und Beschichtungsprüfung auf dieselbe Geometrie.
Sei t die Gesamtschichtdicke und g der Anteil des nach außen gerichteten Wachstums. Eine Fläche verschiebt sich um g × t. Der Durchmesser einer Welle nimmt um 2 × g × t zu. Der Durchmesser einer Bohrung nimmt um denselben Betrag ab. Das diametrale Spiel zwischen einer beschichteten Welle und einer beschichteten Bohrung verringert sich um (2gsts) + (2gbtb). Die Verringerung des radialen Spiels beträgt die Hälfte davon.
Maßänderungen durch Schichtwachstum an 2 Flächen
In den ersten acht Zeilen gilt t = 50 µm und g = 0.50 für alle beschichteten Flächen. In der Zeile mit unterschiedlichen Schichtdicken werden getrennte Werte eingesetzt. Die Geometriebeispiele berücksichtigen weder Ätzabtrag noch abschließendes Honen, Rauheit oder Konizität.
| Geometrieelement oder Baugruppe | Berechnung des Schichtwachstums nach außen | Maßänderung |
|---|---|---|
| Eine beschichtete ebene Fläche | 0,50 × 50 µm | Fläche verschiebt sich um 25 µm nach außen |
| Platte, beidseitig beschichtet | 2 × 25 µm | Dicke nimmt um 50 µm zu |
| Durchmesser der beschichteten Welle | 2 × 25 µm | Durchmesser nimmt um 50 µm zu |
| Durchmesser der beschichteten Bohrung | 2 × 25 µm nach innen | Durchmesser nimmt um 50 µm ab |
| Nut mit beschichteten Flanken | 25 µm + 25 µm nach innen | Breite nimmt um 50 µm ab |
| Beschichtete Welle, unbeschichtete Bohrung | 50 µm + 0 µm | Diametrales Spiel verringert sich um 50 µm |
| Unbeschichtete Welle, beschichtete Bohrung | 0 µm + 50 µm | Diametrales Spiel verringert sich um 50 µm |
| Beide Passpartner gleichmäßig beschichtet | 50 µm + 50 µm | Diametrales Spiel verringert sich um 100 µm |
| Beide beschichtet: Welle t = 40 µm; Bohrung t = 30 µm; jeweils g = 0.50 | 2 × 0,50 × 40 µm + 2 × 0,50 × 30 µm | Diametrales Spiel verringert sich um 70 µm |
Betrachten wir eine hypothetische Führungsbaugruppe mit einer 20,000 mm dicken Welle und einer Bohrung von 20,120 mm vor der Oberflächenbearbeitung. Das anfängliche diametrale Spiel beträgt 0,120 mm. Der Ingenieur gibt für beide Bauteile eine Schichtdicke von 50 µm vor und verwendet für diese Planung g = 0.50. Die Welle hat danach einen Durchmesser von 20,050 mm, die Bohrung einen Durchmesser von 20,070 mm. Das verbleibende diametrale Spiel beträgt nur 0,020 mm oder 20 µm. Wenn die Konstruktion mindestens 40 µm erfordert, verringert die angenommene Beschichtung das Spiel um 20 µm zu stark. Als Nächstes sind die Maße vor der Oberflächenbearbeitung oder die beschichteten Flächen anzupassen und anschließend das tatsächliche Verfahren zu qualifizieren. Eine Erhöhung der Bearbeitungstoleranz ohne Kontrolle des Schichtwachstums würde dasselbe Montagerisiko bestehen lassen.
Die Näherung mit halb Eindringtiefe und halb Aufbau hat Grenzen. Eine 1955 am New Jersey Institute of Technology archivierte Abschlussarbeit ermittelte für ihre Versuche mit Martin Hard Coat einen durchschnittlichen Anteil von 0.41. Bei zwei 50 µm dicken Schichten und einem Anteil von 0.41 verringert sich das diametrale Spiel um 82 µm statt um 100 µm bei 0.50. Dieses historische Ergebnis zeigt die Empfindlichkeit der Berechnung, ist aber kein Ersatzwert für die moderne Fertigung.
Bei Bauteilen mit engen Toleranzen sollte die Zugabe für die Oberflächenbearbeitung vor der Zerspanung in die Präzisionsbearbeitung einbezogen werden. Ein berechnetes Spiel von 20 µm in einer hochpräzisen Baugruppe lässt nur sehr wenig Spielraum für Beschichtungsschwankungen und Bohrungskonizität. Gewinde erfordern eine besondere Behandlung: Diese Berechnung über zwei Flächen berücksichtigt keinen Ausgleich des Flankendurchmessers.
Verdichtung: Wann steht der Korrosionsschutz im Konflikt mit dem Verschleiß?
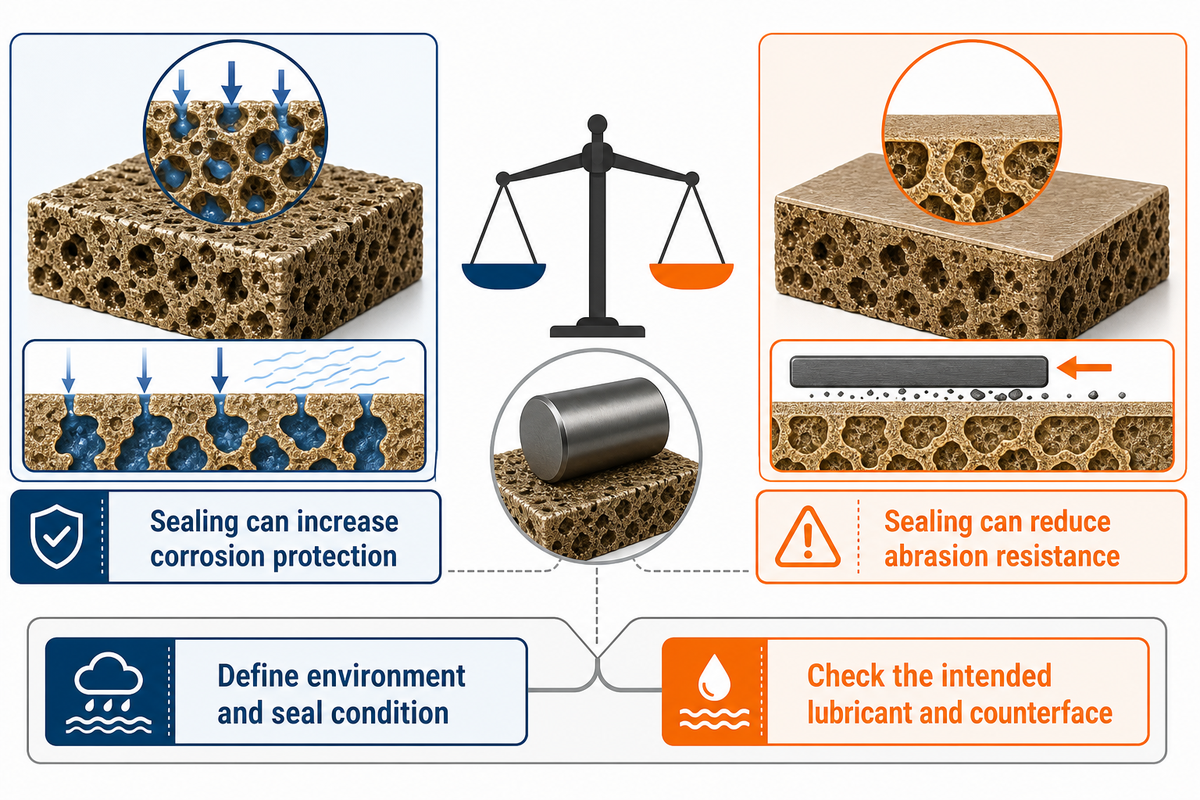
Durch Verdichten können Poren in der anodischen Beschichtung geschlossen und dadurch der Korrosionsschutz verbessert werden; zugleich kann sich die Abriebfestigkeit verringern. Wählen Sie den Verdichtungszustand passend zur Funktionsfläche: Wird ein freiliegendes Gehäuse verdichtet, steht der Schutz vor Umwelteinflüssen im Vordergrund. Bei einer Reibfläche sind die Verschleißanforderung und eine geeignete Gegenfläche zu berücksichtigen.
Der Leitfaden des Aluminum Anodizers Council unterscheidet Anwendungen mit extremer Abriebbeanspruchung von Verdichtungsanwendungen. Eine Verdichtung jedes Bauteils zu empfehlen, lässt diesen Zielkonflikt außer Acht. Umgekehrt wird die Umgebung, der die fertige Baugruppe standhalten muss, unterschätzt, wenn jede Hartschicht unverdichtet bleibt. Ermitteln Sie die maßgeblichen Umgebungsbedingungen, bevor Sie den Verdichtungszustand für einen korrosionsbeständigen Überzug festlegen.
PTFE-Behandlungen bieten eine weitere Möglichkeit, die Oberflächenfunktion zu beeinflussen. Bei der Betrachtung von Eloxierlösungen gelten Schmierung, Verdichtung und Farbstoffaufnahme als unterschiedliche Anforderungen. Eine Behandlungsbezeichnung sagt nicht unbedingt aus, welcher Rauheit eine Gleitringdichtung ausgesetzt ist oder welche Verschleißprüfung ein eloxiertes Aluminiumbauteil bestehen muss.
In einem hypothetischen Beispiel konstruiert ein Entwickler eine 25 mm große Aluminiumzylinderbohrung für eine hin- und hergehende Polymerdichtung in einer Nassmaschine. In diesem ersten Entwurf erwägt er eine 50 µm dicke Hartschicht, da in der Bohrung wiederholt Gleitbewegungen auftreten. Der Kontakt mit Wasser spricht für Korrosionsbeständigkeit. Die Wahl der dicksten verfügbaren Beschichtung löst das Problem in keinem Fall, da die Verdichtung die Abriebfestigkeit beeinflussen kann. Der Entwickler gibt die fertige Bohrungsgröße und die Oberflächenstruktur der Gegenfläche an, wählt passend zur Beanspruchung einen Verdichtungszustand und prüft die Kombination mit dem vorgesehenen Schmierstoff und der Dichtung. Falls erforderlich, werden Honzugaben in den ursprünglichen Maßen berücksichtigt, damit beim abschließenden Bearbeitungsschritt die Beschichtung auf der Funktionsfläche nicht abgetragen wird.
Eine 50 µm dicke Beschichtung in einer 25 mm großen Bohrung erfordert zwei miteinander verbundene Entscheidungen: die Endpassung und die Oberfläche, die mit der Dichtung in Kontakt kommt. Diese Punkte helfen Ihnen bei der Wahl des Verdichtungszustands. Wenn bei der Verschleißprüfung eine unverdichtete Hartschicht vorausgesetzt wird, sollten Änderungen an der Verdichtung nicht automatisch als rein kosmetisch behandelt werden.
Typ II, Typ III oder Galvanik: Welche Funktion hat Vorrang?
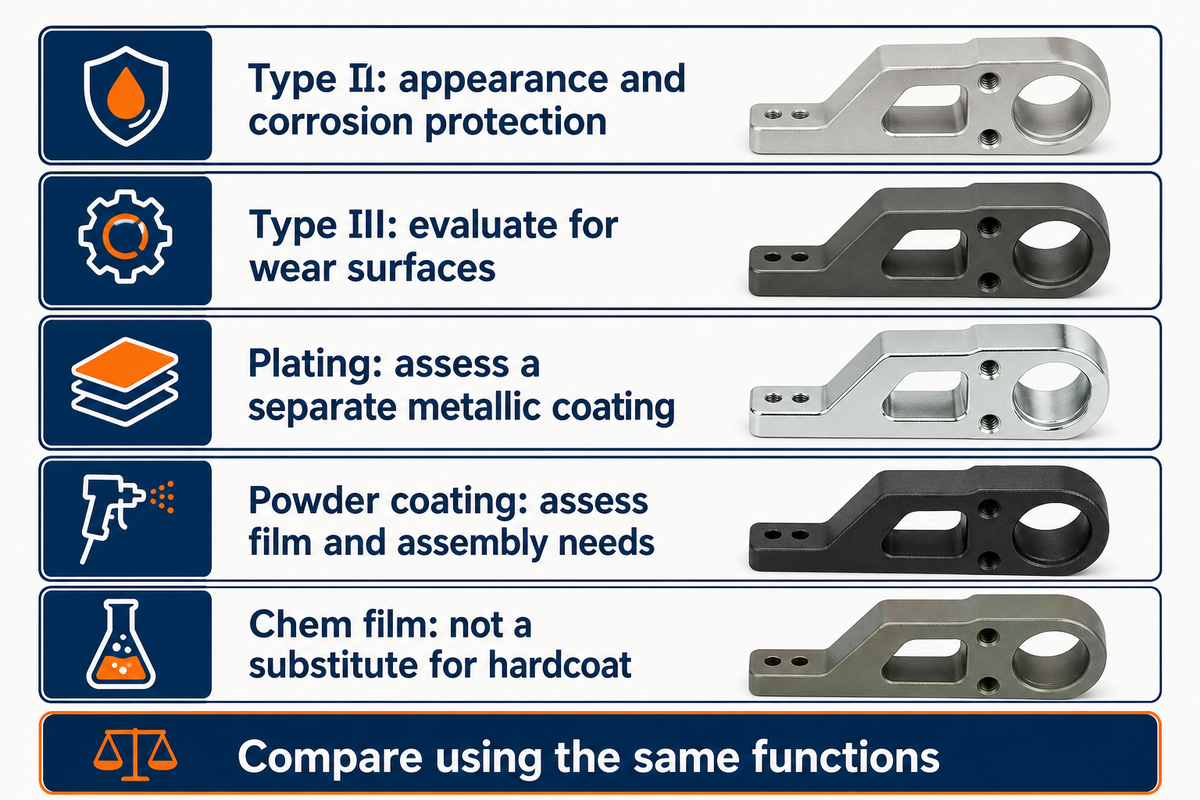
Wenn Erscheinungsbild und Korrosionsschutz am wichtigsten sind, wählen Sie Eloxieren des Typs II. Bei Verschleißflächen sollten Sie Harteloxieren des Typs III prüfen. Bei der Metallgalvanisierung wird eine separate Metallschicht abgeschieden, die daher individuell zu bewerten ist. Die Auswahl sollte sich an der Funktion orientieren und nicht an der Behauptung, eine Beschichtung sei für jedes Bauteil am besten geeignet.
Konventionelles Eloxieren bietet mehr dekorative Möglichkeiten. Zum breiteren Spektrum des Verfahrens Aluminiumeloxieren gehören das Klar- und das Farbeloxieren. „Klar“ beschreibt dabei das Erscheinungsbild. Es bedeutet nicht, dass kein Schichtaufbau entsteht.
- Bei Gleit- oder Abrasivkontakt sollten Sie Harteloxieren zusammen mit der betreffenden Legierung, dem Verdichtungszustand und der Verschleißprüfung bewerten.
- Bei Anforderungen an sichtbare Farben sollten Sie Muster des Typs II mit dem geforderten Farbton und der Oberflächenstruktur vergleichen.
- Eine metallische Oberfläche muss gesondert bewertet werden, wenn eine stromlose Vernickelung oder eine entsprechende galvanische Beschichtung vorgesehen ist. Dabei sind auch die Grundwerkstoffvorbereitung und die Endmaße zu berücksichtigen.
- Berücksichtigen Sie bei dekorativen organischen Beschichtungen die Schichtdicke der Pulverbeschichtung und die Montageanforderungen.
- Chem-Film, also eine chemische Konversionsbeschichtung, ist ein eigener Fall. Eine Hartschichtanforderung lässt sich nicht durch eine andere Bezeichnung für die Beschichtung erfüllen.
Beschichtungen für Aluminium sollten anhand derselben Funktionen verglichen werden. Behandeln Sie Metalloberflächenverfahren als unterschiedliche Prozessoptionen, bis ihre Prüfergebnisse und Maßänderungen verglichen wurden.
In einer 2018 von Kwolek und Kollegen veröffentlichten Studie korrelierten die Querschnittshärte und das Taber-Abriebverhalten bei den untersuchten Beschichtungen auf 6061-T6 nicht miteinander. Die Ergebnisse des Ritztests unter konstanter Last korrelierten dagegen mit dem Abriebverhalten. Härtewerte ohne Angabe des Prüfverfahrens können Unterschiede zwischen Beschichtungen verschleiern.
Die Studie untersuchte Beschichtungen im Bereich von 19–43 µm; diese Laborergebnisse erlauben keine Vorhersage der Lebensdauer einer bestimmten Baugruppe. Für einen Vergleich müssen Prüfverfahren und Legierung gleich bleiben. Ein mit einer Kontaktmethode ermittelter Verschleißwert lässt sich nicht direkt mit einem Ergebnis aus einer anderen Kontaktprüfung vergleichen.
Fehler an Hartschichten: Was sagt das Schadensbild tatsächlich aus?
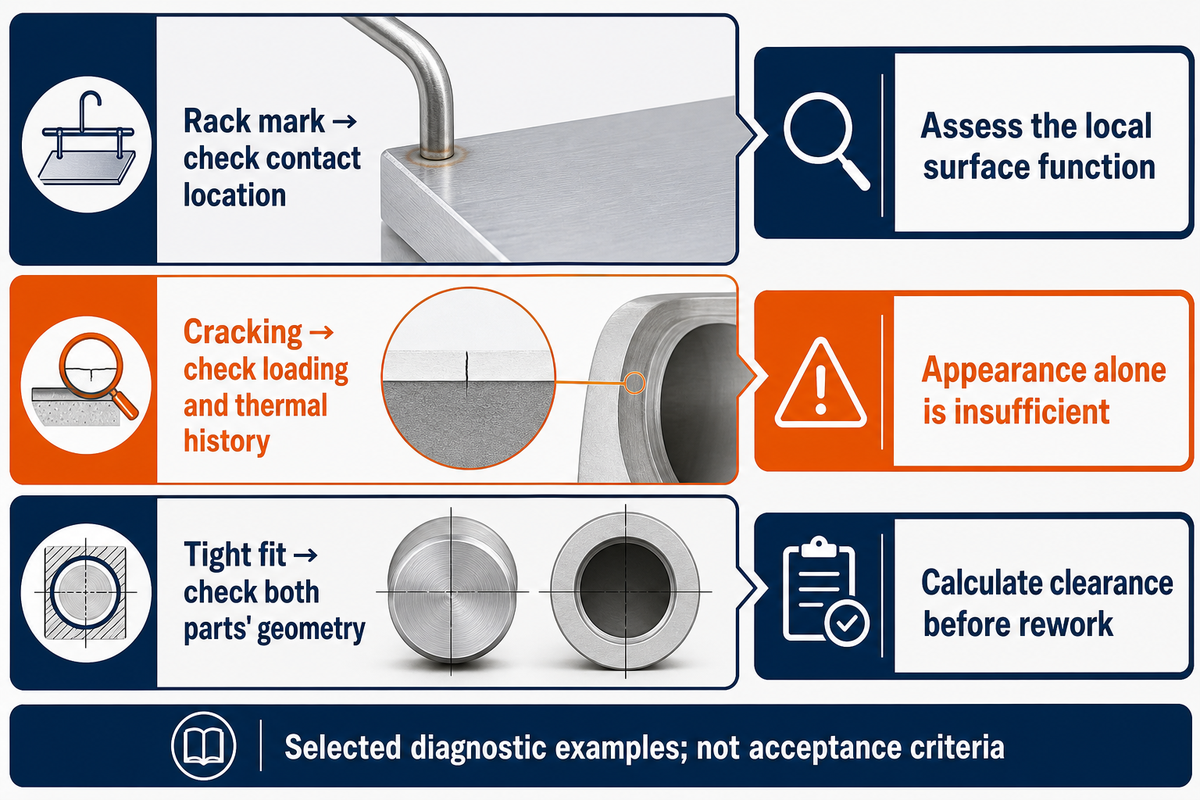
Fehler an Hartschichten erfordern unterschiedliche Prüfungen, da Aufhängekontaktspuren, Verbrennungen, Risse und zu enge Passungen auf verschiedene Mechanismen zurückgehen. Beginnen Sie mit dem Schadensbild, der Position und der Funktion. Prüfen Sie die Endmaße und den Zustand der Beschichtung, um festzustellen, ob das Bauteil weiter untersucht oder freigegeben werden kann.
Was sind „Aufhängekontaktspuren“ und wie wirken sie sich auf meine eloxierten Bauteile aus?
Aufhängekontaktspuren entstehen an den Stellen, an denen das Bauteil während des Eloxierens in der Spannvorrichtung gehalten und mit Strom versorgt wird. Kontaktstellen können unbeschichtet bleiben. Die Folgen einer vereinbarungsgemäß an einer verdeckten Stelle zurückgelassenen Kontaktspur unterscheiden sich von denen einer Spur auf einer Dicht- oder Passfläche oder auf einer sichtbaren Fläche.
Die Prozessrichtlinie der NASA besagt, dass die Kontaktstellen entsprechend der Bauteilfunktion festgelegt werden sollten. Definieren Sie zulässige Kontaktstellen vor dem Fertigungslos eindeutig, insbesondere wenn die Zeichnung eine durchgehende Beschichtung verlangt. Auch für die Abdeckung einer kritischen Stirnfläche muss die Grenze festgelegt werden. Beides darf nicht der Auslegung überlassen bleiben, wenn die spanend bearbeiteten Bauteile in die Oberflächenbearbeitung gehen.
Diagnoseübersicht für Fehler an Hartschichten
Diese Diagnoseübersicht verbindet Prozessrichtlinien der NASA, den QUALANOD-Katalog für Eloxierfehler und verschiedene technische Veröffentlichungen. QUALANOD behandelt das Eloxieren für die Architektur; die darin beschriebenen Mechanismen helfen bei den Fragen, die Badrezepturen werden jedoch nicht auf das Verfahren des Typs III übertragen.
| Fehlerart oder Symptom | Möglicher Mechanismus | Erste Prüfung | Folge für die Entscheidung |
|---|---|---|---|
| Vereinzelte Aufhängekontaktspur | Elektrischer Kontakt an der Spannvorrichtung | Vereinbarte Kontaktstelle und Beschichtungsgrenze | Funktion der lokalen Oberfläche beurteilen |
| Verbrennung nahe einer Kante oder Kontaktstelle | Lokale Konzentration von Strom oder Wärme | Kontaktstelle der Spannvorrichtung, Umwälzung und Prozessprotokoll | Beschädigung der Beschichtung vor der Freigabe untersuchen |
| Feine Risse oder Haarrisse | Wärmeausdehnungsunterschied oder mechanische Spannung | Position, thermischer Verlauf und aufgebrachte Last | Funktion beurteilen; das Erscheinungsbild allein genügt nicht |
| Raue Gleitfläche | Ausgangsrauheit oder Schichttopografie | Gemessene Endrauheit und Anforderungen an die Gegenfläche | Bearbeitungszugabe und Kontaktverhalten prüfen |
| Farbabweichung zwischen Fertigungslosen | Abweichungen bei Legierung, Vorbehandlung, Dicke oder Farbstoff | Werkstoffnachweise und freigegebener Musterbereich | Kosmetische Grenzwerte von Verschleißkriterien trennen |
| Fleckige oder dünne Beschichtung | Eingeschlossenes Gas oder ungleichmäßiger lokaler Prozess | Ausrichtung, Geometrie und Messstellen für die Schichtdicke | Betroffene Zone prüfen, nicht nur die ebene Stirnfläche |
| Durch Verschleiß abgetragene Schicht im Einsatz | Lokale Beschichtungsleistung reicht für die Kontaktbeanspruchung nicht aus | Last, Schmierstoff, Gegenfläche und tatsächliche Schichtdicke | Funktionskontakt neu bewerten |
| Korrosionsnarben | Lokale Schwachstelle in der Beschichtung oder Angriff durch die Umgebung | Umgebungsbedingungen, Verdichtungszustand und Verteilung der Korrosionsnarben | Ursache ermitteln, bevor die Oberflächenbearbeitung wiederholt wird |
| Zu enge Passung nach der Oberflächenbearbeitung | Zu geringe Zugabe für das Schichtwachstum oder ungleichmäßige Innenbeschichtung | Geometrie beider Bauteile vor und nach der Oberflächenbearbeitung | Verbleibendes Spiel vor der Nacharbeit berechnen |
Oberflächenrisse an zyklisch belasteten Bauteilen sollten ebenfalls bewertet werden. Im Forschungsabstract von Sadeler aus dem Jahr 2006 wurde festgestellt, dass eine etwa 10 µm dicke Hartschicht die Ermüdungslebensdauer im hoch beanspruchten Bereich von 2014-T6 verkürzte, sie im niedrig beanspruchten Bereich im Vergleich mit T6-Werkstoff jedoch verlängerte. Dieses Ergebnis spricht für eine lastbezogene Bewertung und nicht für einen allgemeinen Ermüdungsnachteil.
Ein vermeintliches Versagen der Verdichtung kann an anderer Stelle im Prozess verursacht werden. Die schlechten Abriebwerte im Versuch zum architektonischen Eloxieren von Sheffield und Oh aus dem Jahr 2019 wurden den Eloxierbedingungen zugeschrieben. Das spricht dafür, den gesamten Prozessverlauf zu bewerten, bevor der Verdichtungstank angepasst wird. In den Qualitätskontrollverfahren sollten die betroffene Stelle und der Prozessverlauf dokumentiert werden, damit sich die Auswirkungen der einzelnen Prozessschritte unterscheiden lassen.
Eine Passung, deren Spiel sich von 120 µm auf 20 µm verringert, erfordert eine andere Untersuchung als eine sichtbare Aufhängekontaktspur. Messen Sie zunächst das Maß und die Position und prüfen Sie anschließend geeignete Möglichkeiten der Oberflächenbearbeitung. Wird die Beschichtung geändert, ohne den Fehlermechanismus zu ermitteln, kann das ursprüngliche Problem bestehen bleiben.
Kosten für Harteloxierdienstleistungen: Wo liegt das Risiko beim Fertigungslos?
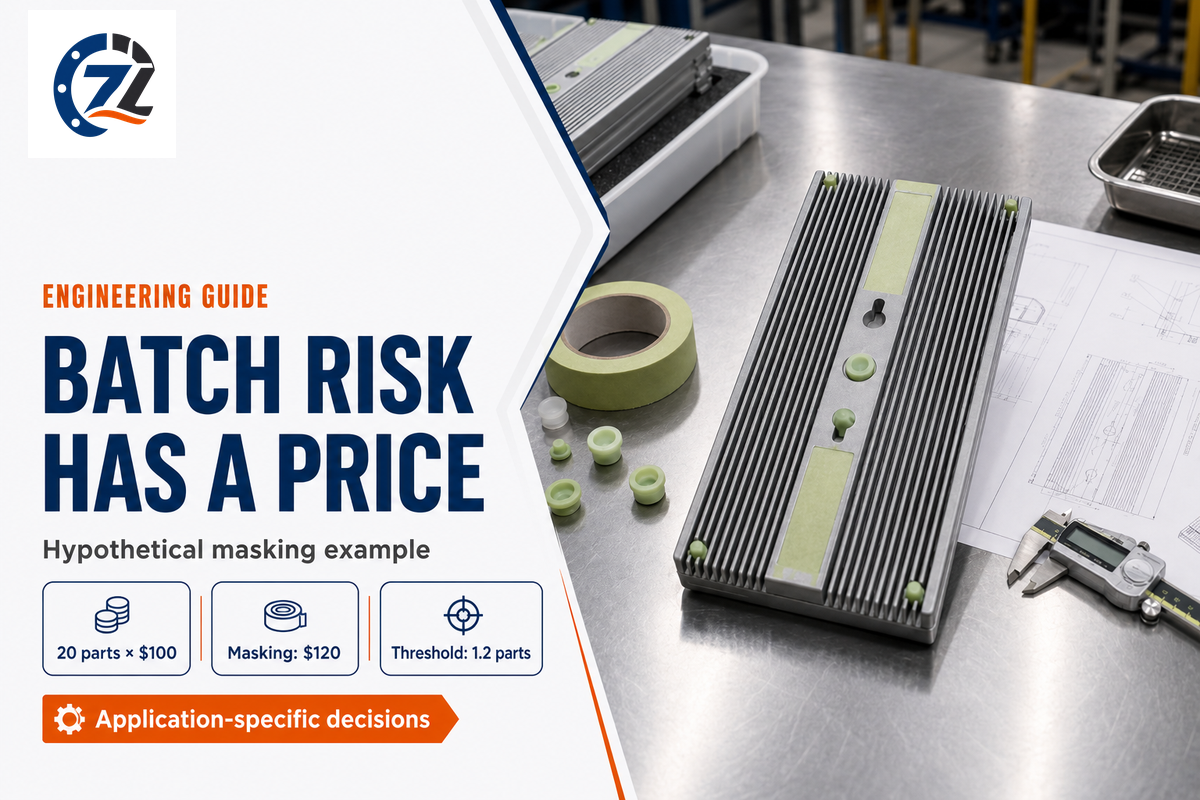
Bei wertvollen zerspanend gefertigten Bauteilen umfasst der Preis für das Hartanodisieren mehr als nur die Oberflächenbearbeitung. Maskierungen und vereinbarte Kontaktstellen können das Risiko einer inakzeptablen Beschichtungsgrenze verringern. Bewerten Sie diesen Aufwand anhand des gefährdeten Bauteilwerts und konkreter Angebote und Bauteilkosten statt anhand eines pauschalen Stückpreises.
Nehmen wir für eine hypothetische Charge mit 20 Bauteilen an, dass jedes zerspanend gefertigte Bauteil vor der Oberflächenbearbeitung 100 $ kostet. Eine zusätzliche Maskierung kostet 120 $ für die gesamte Charge. Werden zwei Bauteile unbrauchbar, weil eine kritische Fläche falsch beschichtet wurde, beträgt allein ihr Wert vor der Oberflächenbearbeitung 200 $. Die Maskierungskosten entsprechen dem Wert von 1,2 Bauteilen zu je 100 $. Dieser Vergleich zeigt den finanziellen Schwellenwert; er sagt weder die Ausschussquote voraus noch belegt er, dass sich die Maskierung finanziell lohnt. Ein Einkaufsteam kann die angenommenen Zahlen durch eigene Angebotswerte und das erwartete Risiko ersetzen. Berücksichtigen Sie bei kleinen Fertigungslosen die Prüf- und Ersatzlieferzeiten, wenn Sie entscheiden, welche Flächen eine zusätzliche Prozessplanung erfordern.
Vergleichen Sie Oberflächenbearbeitungsdienste anhand des vereinbarten Umfangs für Maskierung und Prüfung. Bei einem Großauftrag und einem kleinen Fertigungslos muss gleichermaßen klar sein, welche Flächen beschichtet werden dürfen.
Das Entschichten ist kein kostenloser Neustart. In seinen Leitlinien von 2016 zum Entfernen von Beschichtungen des Typs III erläutert Chesterfield das Maßproblem. Aluminium, das zu Oxid umgewandelt wurde, wird beim Entfernen des Oxids nicht wiederhergestellt. Selbst ein Entschichtungsverfahren ohne Ätzwirkung kann dazu führen, dass für die vorgesehene Passung nicht mehr genügend Werkstoff vorhanden ist.
Von technischen Anforderungen zu Oberflächenbearbeitungsdiensten
Betrachten Sie die Berechnungen im Leitfaden als Grundlage für das Gespräch über die Oberflächenbearbeitung und legen Sie den Werkstoff, die Funktionsflächen und die Maße nach der Beschichtung fest. Unterscheiden Sie zwischen der Prozessspezifikation und den bauteilspezifischen Prüfnachweisen. Prüfen Sie anhand des vereinbarten Fertigungsumfangs, welche Anforderungen einer Norm für das jeweilige Bauteil gelten.
Der Eintrag der Defense Logistics Agency führt MIL-PRF-8625F mit Amendment 2 vom 23. November 2020 auf. ISO 10074:2021 behandelt Hartanodisierschichten; ihr öffentlich zugänglicher Anwendungsbereich schließt die plasmaelektrolytische Oxidation aus. Diese Referenzen sind keine austauschbaren Zertifikate.
Industrie- und Gewerbekunden können die Übergabe ähnlich gestalten: mit einer Zeichnung, die definierte Funktionsflächen und Fertigmaße ausweist. Bei Sonderoberflächen ist anzugeben, welche Anforderung vom üblichen Prozessumfang abweicht.
Für projektspezifische Dienstleistungen zur Metalloberflächenbearbeitung senden Sie die Zeichnung und die ausgewählten Oberflächenfunktionen an Zhenlings Seite zu Hartanodisierungsdiensten. Klären Sie die verbleibende Passungszugabe und die erforderliche Prüfung, bevor Sie die Charge freigeben.
Häufige Fragen zum Hartanodisieren
Was ist Anodisieren und warum ist es wichtig?
Beim Anodisieren wird die äußere Oberfläche von Aluminium in eine Oxidschicht umgewandelt, die eine bestimmte Oberflächenfunktion erfüllt.
Der Nutzen kann in der Optik, im Korrosionsschutz oder in der Beständigkeit gegen eine bestimmte Verschleißart liegen. Bei einem zerspanend gefertigten Bauteil verändert das Verfahren außerdem die Maße und die Oberflächenstruktur. Wählen Sie die Oberflächenbehandlung passend zum Werkstoff und zur Passung in der Baugruppe aus und berücksichtigen Sie dabei auch Flächen, die unbeschichtet bleiben müssen. So ist die Oberflächenbehandlung auf den tatsächlichen Einsatz des Bauteils abgestimmt und wird nicht als letzter kosmetischer Arbeitsschritt behandelt.
Welche Arten des Anodisierens bieten Sie an?
Typ II und Typ III sind unterschiedliche Verfahrensoptionen, die im Hinblick auf die Anforderungen an das Bauteil besprochen werden sollten.
Typ II dient häufig der Optik und dem Korrosionsschutz, während Hartanodisieren auf verschleißbeanspruchte Oberflächen ausgerichtet ist. Die geeignete Wahl hängt vom Werkstoff, der Schichtdicke und den Fertigmaßen ab. Über die Serviceseite von Zhenling können Sie das gewünschte Finish und die Geometrie projektbezogen besprechen. Vereinbaren Sie vor der Bestellung den Fertigungsumfang für die Zeichnung; der Vergleich in diesem Leitfaden verspricht nicht, dass jede Verfahrensvariante für jedes Bauteil geeignet ist.
Welche Branchen profitieren von Anodisierdiensten?
Im Maschinenbau, in der Automobilindustrie und in der Luft- und Raumfahrt wird Aluminium für unterschiedliche Oberflächenanforderungen anodisiert.
Entscheidend sind die Anforderungen des jeweiligen Bauteils. Bei einem sichtbaren Gehäuse kann die Optik im Vordergrund stehen, während ein gleitendes Bauteil eine definierte Gegenfläche und ein festgelegtes Verschleißkriterium erfordert. Auch bei Anodisierdiensten für Aluminiumbauteile in Medizinprodukten ist eine anwendungsspezifische Bewertung erforderlich; der Branchenname allein reicht nicht als Grundlage. Geben Sie branchenübergreifend den Einsatzzweck der zu behandelnden Metallprodukte an. Nennen Sie die Betriebsbedingungen und die geltenden Zeichnungsanforderungen, damit der Prüfplan auf die vorgesehene Baugruppe abgestimmt ist.
Können anodisierte Bauteile eingefärbt werden?
Ja, viele anodisierte Oberflächen lassen sich färben, wobei der natürliche Farbton einer Hartanodisierschicht das Ergebnis einschränken kann.
Vereinbaren Sie repräsentative Muster für den ausgewählten Werkstoff und die Vorbehandlung. Eine Farbbezeichnung allein legt nicht fest, welche Abweichungen zwischen Chargen zulässig sind.
Hält eine dickere Hartanodisierschicht immer länger?
Nein. Die Schichtdicke ist nur ein Faktor für die Leistungsfähigkeit der Funktionsfläche.
Der Verschleiß hängt auch vom Werkstoff, der Belastung und der Gegenfläche ab. Eine dickere Schicht beansprucht mehr Maßzugabe und kann die Oberflächenstruktur beeinflussen. Wählen Sie bei einer Gleitpaarung die Schichtdicke anhand der Endgeometrie und des geltenden Prüfverfahrens aus und bewerten Sie anschließend die fertige Kontaktfläche mit dem vorgesehenen Schmierstoff. Eine Erhöhung der Schichtdicke, ohne eine schlecht abgestützte Kante oder eine ungeeignete Gegenfläche zu berücksichtigen, kann den ursprünglichen Ausfallmechanismus bestehen lassen.
Erhöht Hartanodisieren die Festigkeit von Aluminium?
Hartanodisieren härtet die Oberfläche; die strukturelle Festigkeit hängt weiterhin vom Grundwerkstoff und der Geometrie ab.
Berücksichtigen Sie bei der Bewertung der Bauteilbelastungen die Oberflächenhärte und das Ermüdungsverhalten getrennt.
Kann ein Hartanodisierbauteil außerhalb der Toleranz entschichtet und erneut beschichtet werden?
Manchmal, sofern für den gesamten Nacharbeitsprozess noch genügend Maßzugabe vorhanden ist.
Messen Sie das Bauteil, bevor Sie einen weiteren Prozessdurchlauf genehmigen. Bei der Schichtbildung wurde bereits Aluminium verbraucht; beim Entschichten oder bei der anschließenden Vorbereitung kann weiteres Material abgetragen werden. Für eine Bohrung oder einen Positionierdurchmesser nahe der Toleranzgrenze bleibt möglicherweise keine nutzbare Zugabe. Prüfen Sie die verbleibende Geometrie und die vorgesehene Schichtdicke gemeinsam mit dem zuständigen Engineering-Team. Durch eine erneute Beschichtung kann sich die Oberflächenoptik wiederherstellen lassen, ohne dass die ursprüngliche Passung wieder erreicht wird. Deshalb muss die Endprüfung auch die Funktionsmaße bewerten.
Verfasst von CYH für Zhenling. Berechnungsbeispiele sind im Text als solche gekennzeichnet; die zitierte Forschung stammt von den genannten Autoren und Organisationen.
Referenzen und Quellen
- Typische Härte von anodisierten Beschichtungen des Typs III (Hartanodisieren) Larry Chesterfield, Products Finishing, 2015.
- FAQ zu anodisiertem Aluminium Aluminum Anodizers Council.
- Prozessspezifikation für das Anodisieren von Aluminiumlegierungen, PRC-5006 Rev D NASA Johnson Space Center, 2020.
- Schwankungen der Dicke von Hartanodisierschichten Alphons Raymond O’Konski, 1955; Archiv des New Jersey Institute of Technology.
- Leitfaden zum Anodisieren Aluminum Anodizers Council.
- Tribologische Eigenschaften von Oxidschichten, die beim Hartanodisieren auf einer Aluminiumlegierung 6061-T6 erzeugt wurden Kwolek und Kollegen, 2018.
- Katalog von Anodisierfehlern QUALANOD.
- Einfluss eines kommerziellen Hartanodisierverfahrens auf die Ermüdungseigenschaften einer Aluminiumlegierung 2014-T6 R. Sadeler, 2006; öffentlich zugängliche Zusammenfassung.
- Es liegt nicht immer am Versiegelungsbad Nathan Sheffield und George Oh, Products Finishing, 2019.
- Entschichten von Hartanodisierschichten des Typs III Larry Chesterfield, Products Finishing, 2016.
- Dokumentdetails zu MIL-PRF-8625 Defense Logistics Agency.
- ISO 10074:2021 International Organization for Standardization.






