Kontaktieren Sie Zhenling

CNC-Bearbeitung von Acryl (PMMA) [Leitfaden für Ingenieure]

Aktualisiert August 2026
So planen Sie die CNC-Bearbeitung von Acryl (PMMA)
Klares Acryl kann die CNC-Maschine in einem akzeptablen Zustand verlassen und dennoch nach dem Polieren, der Montage, der Reinigung oder einer optischen Prüfung durchfallen. CNC-Bearbeitung von Acryl (PMMA) bezeichnet das kontrollierte Fräsen oder Drehen von Halbzeug aus Polymethylmethacrylat zu einem festgelegten Bauteil im vereinbarten Lieferzustand. Vorgeschichte des Halbzeugs, Wärme, Spanabfuhr, Spannung, Oberflächenbearbeitung, späterer Kontakt mit Flüssigkeiten und Prüfverfahren beeinflussen diesen Zustand.
Kurzantwort
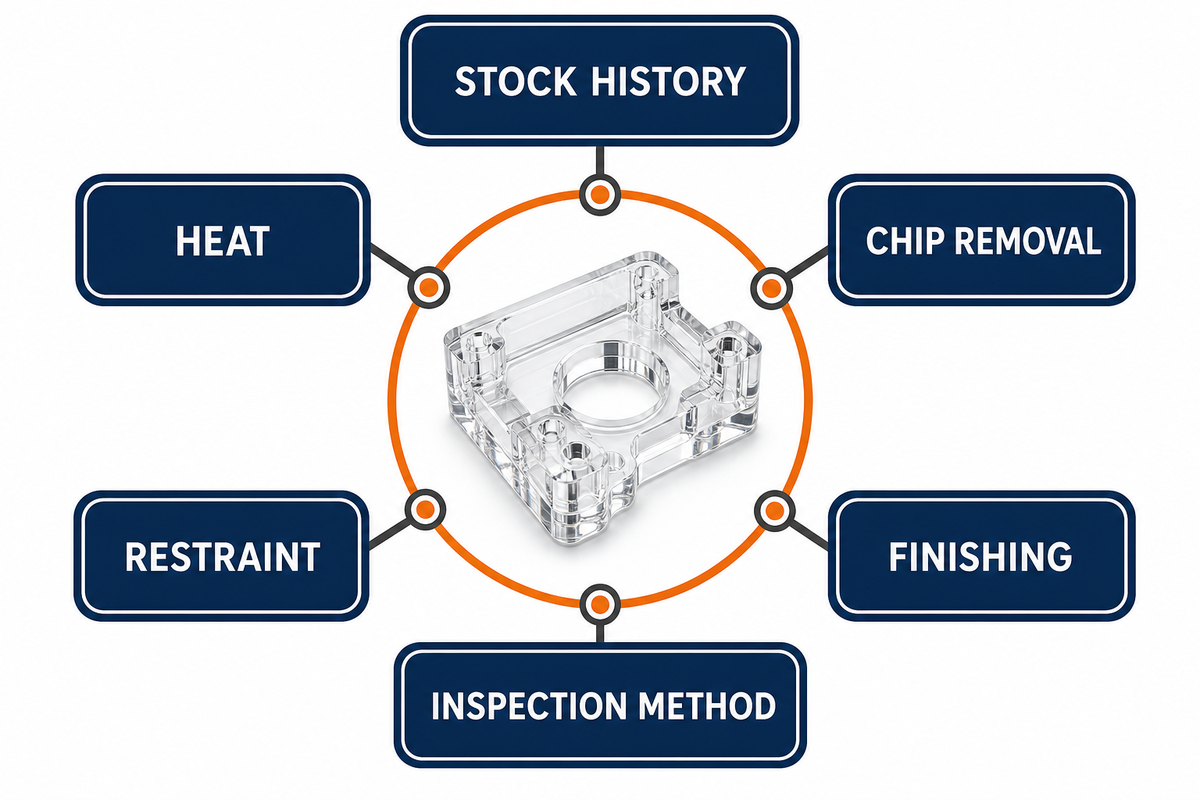
Planen Sie die CNC-Bearbeitung von Acryl (PMMA) als Folge miteinander verknüpfter Zustände und nicht als Suche nach einer einzelnen Spindeldrehzahl. Bestimmen Sie das genaue PMMA-Halbzeug und seine Ausrichtung, legen Sie ein kleines Versuchsfenster für Wärme- und Spanverhalten an, stimmen Sie die Abstützung auf das Geometrieelement ab, definieren Sie den Zustand nach der Oberflächenbearbeitung und prüfen Sie das Bauteil bei einer vereinbarten Temperatur mit funktionsbezogenen Verfahren. Wird ein Fehler sichtbar, gehen Sie nach einer Ursachen- und Prüfreihenfolge vor, bevor Sie Einstellungen ändern.
Was verändert die CNC-Bearbeitung von Acryl (PMMA) tatsächlich?
PMMA, allgemein als Acryl oder Acrylglas bekannt, ist ein transparenter Thermoplast. CNC-Fräsen und CNC-Drehen ermöglichen eine präzise Geometrie ohne Formwerkzeuge, doch der Schnitt verändert auch das Material nahe der neuen Oberfläche. Dieser Unterschied ist für alle späteren Entscheidungen über Prüfnachweise maßgeblich.
Transparenz allein belegt weder eine Werkstoffsorte noch einen Konformitätsstatus. Bezeichnungen wie „Medizinprodukte“ beschreiben einen Anwendungskontext, keine geprüfte Werkstoffsorte oder nachgewiesene Konformität. Die Werkstoffauswahl muss sich nach der tatsächlichen Funktion, Exposition und dem erforderlichen Nachweis richten, nicht allein nach der Transparenz.
Suchbegriffe klären, bevor Sie einen Prozess vergleichen
Hinweis zur Terminologie: Acrylic CNC machining, CNC acrylic machining, PMMA CNC, acrylic machining und machining PMMA sind Varianten der Suchsprache. In diesem Leitfaden zum Verständnis der PMMA-Bearbeitung bezeichnen sie die spanende Bearbeitung von Acrylkunststoff zu bearbeitetem Acryl oder CNC-gefertigten Bauteilen. PMMA ist auch als Acryl bekannt; Acryl wird zugleich als unscharfe Bezeichnung für Platten verwendet, die unter verschiedenen Handelsnamen verkauft werden.
In Suchanfragen wird dieses Thema auch mit Oberflächenbeschaffenheit, Beschilderung, Polycarbonat, Schlagzähigkeit, Chemikalienbeständigkeit sowie den Formulierungen „Anwendungsbereich“ und „breiter Anwendungsbereich“ verknüpft. Solche Formulierungen sind Recherchehinweise und kein Nachweis dafür, dass eine gewählte Werkstoffsorte eine Eigenschafts- oder Konformitätsanforderung erfüllt. Ebenso sind gegossenes Acryl und extrudiertes Acryl Suchbegriffe für die Lieferform; sie ersetzen weder die Werkstoffdokumentation noch einen kontrollierten Versuch. Weitere Suchbegriffe wie „CNC-Bearbeitungsanwendungen“, „Acryl-Bearbeitungsdienste“, „Kunststoffteile“, „Beschilderung und Display“, „vielfältige Anwendungen“, „Kunststoffbearbeitung“, „Außenanwendungen“, „Maschinenschutz“, „UV-Licht“ und „UV-beständig“ dienen der Orientierung und belegen weder Eignung noch Leistung oder Konformität.
Wer sich über die CNC-Bearbeitung von Acryl informieren möchte, sollte das Verfahren von der Anforderung trennen: Acryl oder PMMA zu zerspanen bedeutet, Material abzutragen. Damit ist jedoch nicht die Oberflächenbeschaffenheit des Acryls festgelegt. Kundenspezifische Bauteile können Anforderungen an Maßhaltigkeit, Oberflächenhärte, optische Daten oder die Risskontrolle während der Bearbeitung haben. Die technische Zeichnung muss daher angeben, welcher Zustand entscheidend ist.
Dieser Leitfaden wertet eine Anwendungsbezeichnung nicht als Nachweis der UV-Beständigkeit; das UV-Verhalten bleibt eine separate Anforderung an Werkstoff und Einsatzbedingungen.
Auch Marketingformulierungen wie „beliebte Wahl für die CNC-Bearbeitung“, „PMMA bietet mehrere Vorteile“, „mehrere Vorteile“ oder „relativ leicht zu bearbeiten“ sind keine Prozessnachweise. Selbst ein als speziell für Acryl entwickeltes Werkzeug oder ein Kunststoff, der angeblich in der CNC-Bearbeitung eingesetzt wird, muss anhand von Halbzeug, Geometrie, Spanabfuhr und Abnahmekriterien erprobt werden.
Diese veränderte Randschicht ist entscheidend. Beim Schneiden entstehen Wärme und Kräfte, frisches Polymer wird freigelegt, eine Werkzeugpfadtextur bleibt zurück und der Spannungszustand an einer Kante oder Bohrung kann sich ändern. In der begutachteten PMMA-Studie veränderte das Fräsen die Spannung, bei der unter den dort untersuchten Bedingungen mit regelmäßigem und orientiertem Halbzeug die Craquelébildung einsetzte. Alkoholexposition verschob das Ergebnis erneut. Die konkret berichteten Schwellenwerte lassen sich nicht auf andere Werkstoffsorten oder Prozesse übertragen. Der zugrunde liegende Zusammenhang ist jedoch ein wichtiger Hinweis: Zerspanung und späterer Chemikalienkontakt sind miteinander verbundene Entscheidungen, keine unabhängigen Vorgänge. Siehe die vollständige PMMA-Studie zur Craquelébildung.
Deshalb ist „Die Maße stimmten an der Maschine“ nur ein einzelner Prüfpunkt. Zum tatsächlichen Lieferumfang können auch eine stabile Wand, eine polierte Kante, kontrollierte Trübung, ein Klebeschritt oder die Beständigkeit gegenüber einer bestimmten Reinigungsflüssigkeit gehören. Jede Anforderung beeinflusst, welche Nachweise erhoben werden sollten.
Beginnen Sie mit dem Zustand des PMMA-Halbzeugs, nicht mit dem Werkzeugpfad
Die späteren Abnahmefragen machen die Identität des Halbzeugs zum nächsten Kontrollpunkt. „Acryl“ in einer technischen Zeichnung ist keine vollständige Werkstoffdefinition. Gegossen oder extrudiert ist ein Merkmal zur Identifizierung des Halbzeugs, aber kein abschließendes Urteil über die Bearbeitbarkeit. Je nach Anwendungsfall bringt regelmäßig oder verstreckungsorientiert hergestelltes PMMA eine weitere Ebene hinzu: Die Ausrichtung kann eine Rolle spielen. Lieferform, Ausrichtung und bisherige Wärmegeschichte bestimmen den dokumentierten Ausgangszustand des Halbzeugs für den Versuch.
ASTM D4802-16(2024) behandelt offiziell monolithische Methacrylatplatten für allgemeine Anwendungen. Die Norm kann bei der Identifizierung eines Plattendokuments helfen, legt aber weder den CNC-Bearbeitungsprozess fest noch definiert sie die optische Abnahme des fertigen Bauteils.
Mindestangaben zum Halbzeug für einen aussagekräftigen Versuch
- Werkstoffsorte, Hersteller, Charge und zutreffendes Werkstoffdokument;
- Lieferform gegossen oder extrudiert sowie, falls zutreffend, regelmäßig oder verstreckungsorientiert;
- Nenndicke und gemessene Dicke vor der Bearbeitung;
- Bei möglicherweise relevanter Ausrichtung die Plattenrichtung auf dem Rohling markieren;
- Schutzfolie, Beschichtung, Farbe und Status der UV-Formulierung;
- Konditionierung, Lagerung und etwaige vorherige Wärmebehandlung;
- später verwendete Reinigungsmittel, Kühlschmierstoffe, Klebstoffe und Betriebsflüssigkeiten.
Trifft eine Ersatzcharge ein, behandeln Sie sie als Zustandsänderung. Ein erfolgreiches Programm belegt die aufgezeichnete Kombination aus Halbzeug und Prozess, nicht, dass sich jeder Acrylrohling gleich verhält.
Die Identifizierung des Halbzeugs verhindert auch einen häufigen Kommunikationsfehler: „klares PMMA“ sowohl als Werkstoffangabe als auch als Anforderung an das Erscheinungsbild zu verwenden. Im ersten Fall beschreibt die Angabe eine Polymerfamilie und die gelieferte Form; im zweiten kann sie ein Sichtmuster, einen Trübungswert, ein Transmissionsverfahren oder Grenzwerte für Werkzeugspuren erfordern. Führen Sie diese Angaben getrennt, damit eine Ersatzbeschaffung nicht unbemerkt eine Funktionsanforderung verändert.
Wärme über Span, Werkzeug und Werkzeugpfad kontrollieren
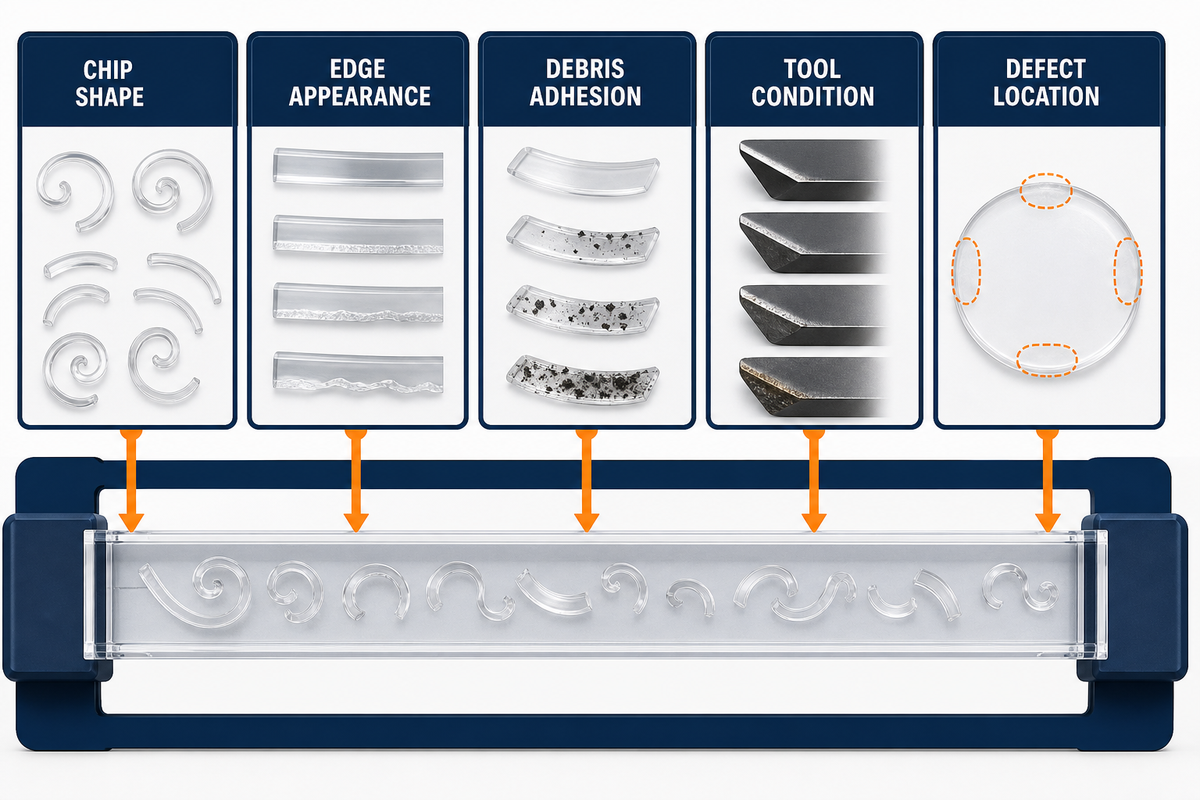
Bei der PMMA-Bearbeitung führt ein sauberer Span Material und Wärme ab. Reiben hält mehr Energie an der Kante zurück und kann sich durch Verschmieren, eine glänzend nachgeschnittene Oberfläche, angeschweißte Rückstände oder ein verändertes Geräusch bemerkbar machen. Ausbrüche können auf eine andere Ursache hindeuten: spröde Kantenbelastung, unzureichende Abstützung, einen ungeeigneten Anschnitt, Werkzeugverschleiß oder einen nicht passenden Halbzeugzustand.
In einem Hochgeschwindigkeits-Mikrofräsversuch veränderten sich PMMA-Oberfläche und Spanmorphologie im dortigen Versuchsaufbau stark mit der Temperatur. Unter Laborbedingungen wurden etwa 45 nm bei etwa 70 °C und etwa 180 nm bei etwa 120 °C angegeben. Diese Rauheitswerte und Temperaturen sind keine Einstellwerte für die Fertigung. Übertragbar ist der Zusammenhang: Temperatur, Spanbildung und Oberflächenergebnis veränderten sich gemeinsam. Die begutachtete Versuchsstudie enthält die angegebenen Bedingungen.
Werkzeuggeometrie, Schneidenzustand, Eingriff, Vorschub pro Zahn, Spindeldrehzahl, Zustellung, Kühlschmierstoff- oder Luftstrategie und Spanabfuhr müssen gemeinsam betrachtet werden. Selbst ein scharfes Schneidwerkzeug kann Reiben verhindern, ohne den erneuten Spananschnitt zu beheben. Mehr Luftstrom kann Späne bewegen, bestätigt aber nicht die chemische Verträglichkeit eines Kühlschmierstoffs, einer Dichtung oder eines Klebstoffs mit dem fertigen Bauteil.
Erst beobachten, dann ändern
Dokumentieren Sie Spanform, Kantenbild, anhaftende Rückstände, Geräusch, Werkzeugzustand und Fehlerort. Ändern Sie anschließend innerhalb eines begrenzten Versuchs jeweils einen kontrollierten Faktor. Werden fünf nicht dokumentierte Variablen verändert, sieht das nächste Bauteil vielleicht besser aus, doch die für eine Wiederholung erforderlichen Nachweise gehen verloren.
Geometrieelemente auf Spannung und Schnittrichtung abstimmen
Wenn das Spanverhalten bekannt ist, bestimmt die Geometrie, wie die Schnittkraft auf das Werkstück wirkt. Dicke Platten, dünne Folien und mikrofluidische Wände verhalten sich nicht gleich. Höhe der Geometrieelemente, lokale Steifigkeit, freie Länge, Eckradien, Spannposition, Vakuumabdeckung und Bearbeitungsreihenfolge bestimmen, wie die Kraft in den Schnitt eingeleitet wird. Sobald umgebendes Material abgetragen ist, kann eine zuvor stabile Schruppaufspannung instabil werden.
Eine Mikrof schnellerstudie verglich 2025 in mikrofluidischen Bauteilen PMMA-Wände mit 50 μm (0,05 mm), 100 μm (0,10 mm) und 150 μm (0,15 mm) und stellte fest, dass die Wandabweichung sowohl von der Dicke als auch von der Frässtrategie abhing. Die Studie belegt, dass Strategie und Abstützung eine Rolle spielen. Sie begründet keine allgemeingültige Mindestwandstärke von 0,15 mm für CNC-gefertigte Acrylteile. Maßstab des Bauteils, Werkzeuge, Werkstoff und Abnahmeverfahren setzen die Grenzen der Übertragbarkeit. Siehe die vollständige Studie zu dünnen Wänden.
Welche Konstruktionsdetails sollten frühzeitig erprobt werden?
- dünne Wände, denen bei der letzten Zustellung die Abstützung fehlt;
- tiefe Nuten, in denen Späne erneut geschnitten werden oder sich festsetzen können;
- kleine Bohrungen nahe einer Kante oder Klebefläche;
- scharfe Innenecken, an denen sich Spannung konzentriert;
- große ebene Flächen, die sich durch Vakuumspannung oder Klemmen verziehen können;
- Oberflächen, deren Werkzeugspuren in einem optischen Strahlengang liegen;
- Geometrieelemente, die nach dem Polieren, Reinigen oder Montieren geprüft werden.
Konstruktionshinweise sollten daher an die Funktion gebunden sein. Ein größerer Radius verändert den Werkzeugzugang und die Eckgeometrie. In der technischen Zeichnung muss jedoch weiterhin stehen, welche Kante, Oberfläche oder Wand kritisch ist und wie sie abgenommen wird.
Wenn bereits ein 5-Achs-Fertigungsablauf gewählt wurde, hilft Ihnen der Leitfaden zur 5-Achs-CNC-Bearbeitung, bei der Validierung Nachweise für Maschine, Postprozessor, Programm und Bauteil getrennt zu betrachten.
Ein Prozessfenster aufbauen, ohne allgemeingültige Schnittwerte zu übernehmen
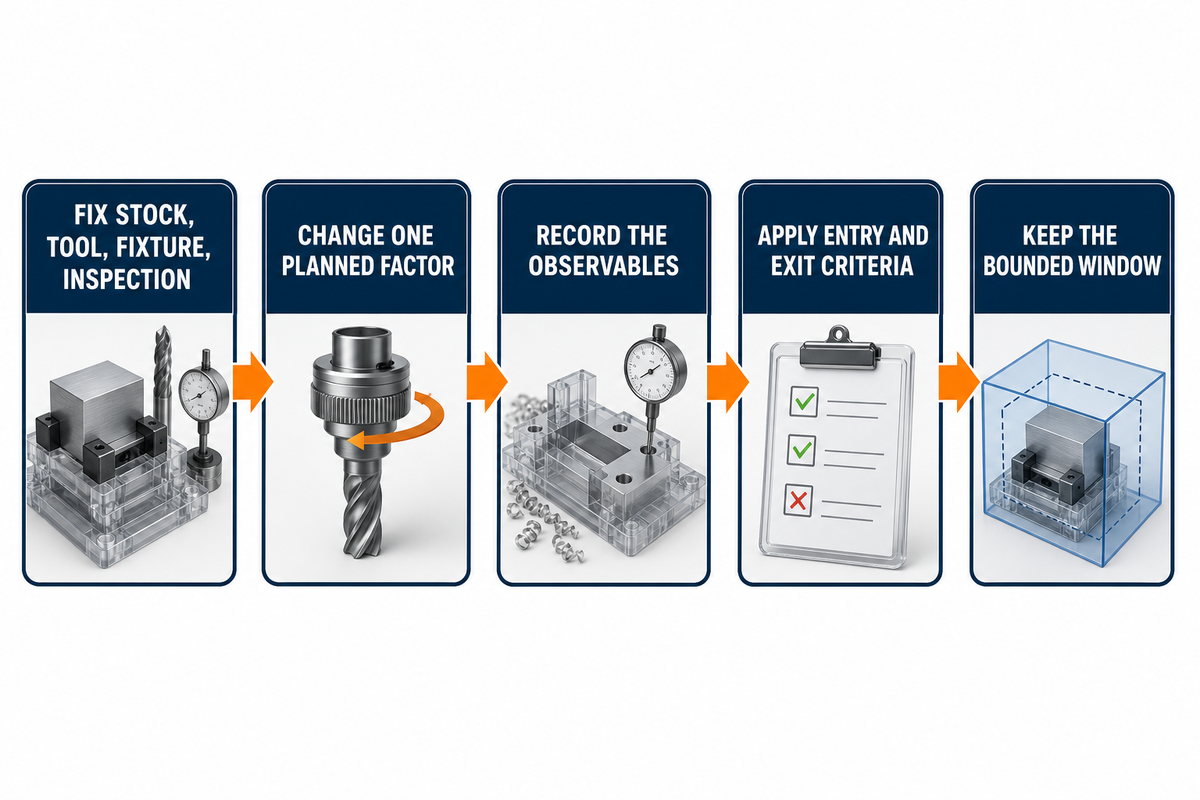
Diese geometrierelevanten Risiken zeigen auch, warum eine veröffentlichte Spindeldrehzahl oder ein Vorschubwert noch kein Prozessfenster ist. Dabei bleiben Werkzeugdurchmesser, Schneidenzahl, Schneidengeometrie, Rundlaufabweichung, Eingriff, Halbzeugform, Werkstückspannung, Maschinendynamik, Spanabfuhr und die Definition eines Bearbeitungsgangs unberücksichtigt. Selbst aus Durchmesser und Drehzahl berechnete Schnittgeschwindigkeiten sagen nicht aus, wie viel Material jeder Zahn abträgt.
Ein Forschungsdatensatz der Northumbria University beschreibt eine PMMA-Frässtudie mit 12 Versuchen. Dabei wurden Spindeldrehzahlen von 1.000–4.000 rpm, Zustellungen von 0,2–1,1 mm und Vorschübe von 25–100 mm/min variiert; gemessen wurden Rauheit, Temperaturreaktionen und Spanmorphologie. Dieser öffentlich zugängliche Datensatz stützt einen Mehrfaktoren-Versuchsansatz. Die Wertebereiche gelten jedoch nur für die betreffende Studie und Maschine. Sie sind kein unmittelbar anwendbares Fertigungsrezept.
| Versuchsebene | Konstant halten | Gezielt ändern | Dokumentieren |
|---|---|---|---|
| Werkstoff | Werkstoffsorte, Charge, Dicke, Ausrichtung | bei einem Parametervergleich keine | Identität und Konditionierung des Rohlings |
| Schnitt | Werkzeug und programmierter Werkzeugpfad | ein begrenzter Faktor: Vorschub, Drehzahl oder Eingriff | Späne, Geräusch, Kante, Rückstände, Bearbeitungsschritt |
| Geometrieelement | Abstützung und Messaufspannung | Strategie oder Reihenfolge der Bearbeitungsgänge | Form, Lage, Wandabweichung, Oberfläche |
| Werkzeug | Geometrie, Schneidenzustand, Rundlaufabweichung | ein festgelegter Werkzeugfaktor | Werkzeugidentität, Verschleiß und beobachteter Schneidenzustand |
| Spannvorrichtung | Bezug, Klemm- oder Vakuumplan | eine Abstützungs- oder Ausspannbedingung | Messungen in der Aufspannung und nach dem Ausspannen |
| Spanabfuhr | Einhausung und Absaugung | eine Bedingung für Luft, Kühlschmierstoff oder Werkzeugpfad | erneuter Spananschnitt, Spanverdichtung und Rückstände |
| Oberflächenbeschaffenheit | Aufmaß und Identität der bearbeiteten Oberfläche | ein festgelegter Schritt der Oberflächenbearbeitung | Geometrie, Textur, Erscheinungsbild und Fehler |
| Exposition | Reinigungsmittel, Klebstoff, Belastung, Zeit | eine freigegebene Bedingung für späteren Kontakt | Craquelébildung, Rissbildung und Funktionsänderung |
| Zustand nach der Bearbeitung | Oberflächenbeschaffenheit, Ruhezeit, Prüftemperatur | nur die geplante Variable des Nachbearbeitungsprozesses | Maß, Trübung oder Transmission, falls erforderlich, Fehler |
Legen Sie Ein- und Austrittskriterien vor dem ersten Prüfkörper fest. Ein aussagekräftiges Prozessfenster hält fest, welche Kombination erprobt wurde, welche Nachweise bestanden, was fehlgeschlagen ist und was noch unbekannt bleibt. Das ist enger gefasst und deutlich besser übertragbar als „Diese Einstellungen haben einmal funktioniert“.
Beispiel für eine Entscheidung in einem begrenzten Versuch
Angenommen, am ersten Prüfkörper haften Späne in einer tiefen Nut, während die Außenkanten akzeptabel sind. Dokumentieren Sie die Lage der Nut, Spanform, Werkzeugzustand, Eingriff und Spanabfuhr. Lassen Sie Halbzeug, Werkzeug, Spannvorrichtung und Prüfzustand unverändert und testen Sie eine gezielte Änderung an der Spanabfuhr oder am Eingriff. Die Schlussfolgerung lautet nicht „Mit höherer Geschwindigkeit hat es funktioniert“, sondern: „Unter diesem dokumentierten Zustand beseitigte der geänderte Faktor das Problem in der Nut, ohne die festgelegten Kriterien für Kanten und Maße zu verletzen.“
Zeitverlauf des PMMA-Oberflächenversagens vor der Nacharbeit dokumentieren
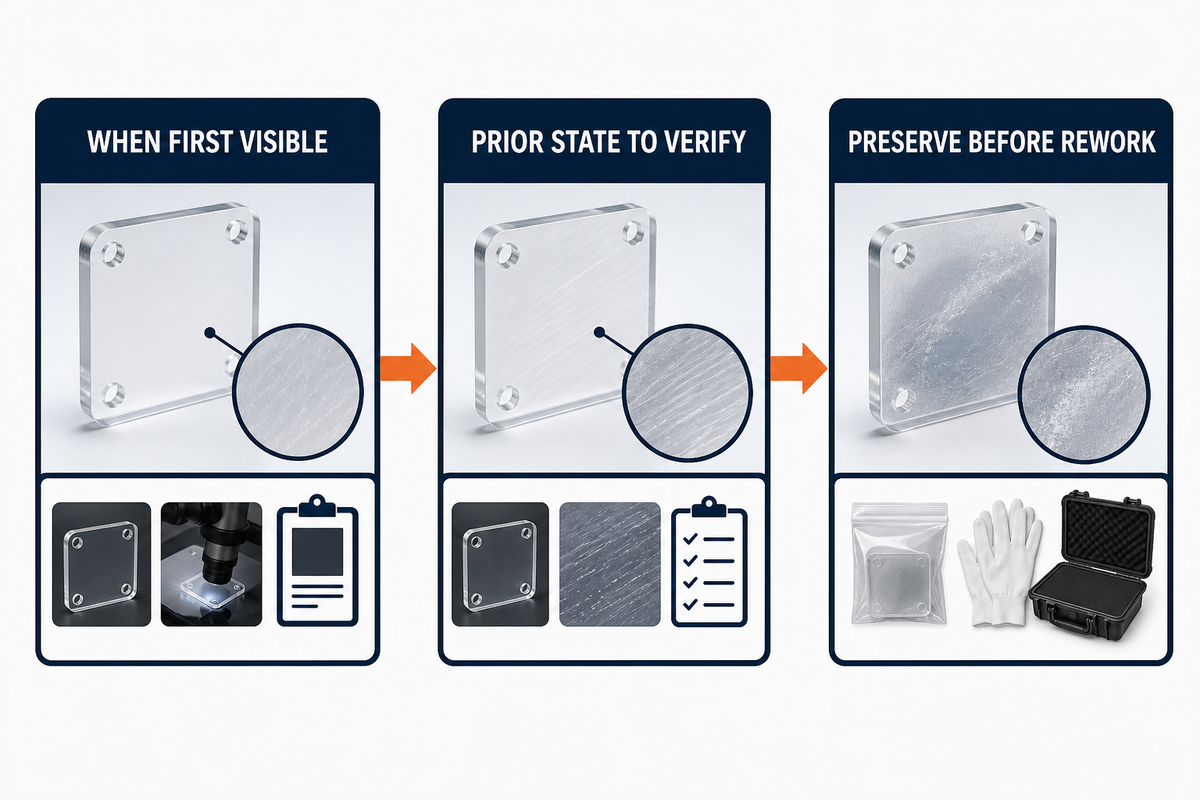
Fehler bei PMMA werden oft erst sichtbar, wenn sich der Zustand der Oberfläche, die Belastung, die Flüssigkeit oder die Prüfung ändert. Eine trübe Kante kann auf Bearbeitungswärme, erneuten Spananschnitt, Rückstände der Oberflächenbearbeitung, Reinigungsexposition oder die Prüfbedingungen zurückgehen. Der Zeitverlauf des PMMA-Oberflächenversagens hält fest, wann die Veränderung erstmals auftrat, welcher vorherige Zustand zu prüfen ist und welche physischen Nachweise vor einer Reinigung oder Nacharbeit gesichert werden müssen.
| Fehlerbild | Beobachtete Veränderung; mögliche Ursachen sind nicht bestätigt | Als Nächstes prüfen / Nachweise sichern |
|---|---|---|
| Geschmolzene oder verschmierte Kante | Erstmals beim Verlassen der Maschine sichtbar; möglicher vorheriger Zustand zur Prüfung: unbeschädigtes Halbzeug oder vorheriges Geometrieelement | Makroaufnahme der Kante, Späne, Schneide und Kontaktzone vor der Reinigung |
| Ausgebrochene Ecke | Erstmals beim Anschnitt oder Austritt sichtbar; möglicher vorheriger Zustand zur Prüfung: unbeschädigte Ecke vor diesem Werkzeugschritt | Bruchstück, Position der Ecke, Richtung des Rohlings, Spannplan und Werkzeugpfadprotokoll |
| Wand biegt sich nach dem Ausspannen | Erstmals nach dem Lösen der Spannung oder nach einer Ruhezeit sichtbar; möglicher vorheriger Zustand zur Prüfung: Geometrie in der Aufspannung | Vergleichsdaten in der Aufspannung und nach dem Ausspannen, Wandaufnahme, Ruhezeit und Temperatur |
| Craquelébildung nach Reinigung oder Klebung | Erstmals nach der angegebenen Reinigung oder Klebeexposition sichtbar; möglicher vorheriger Zustand zur Prüfung: Oberfläche vor der Exposition | Aufnahme vor der Exposition, Charge, Oberfläche, Flüssigkeit, Einwirkzeit, Temperatur und Belastung |
| Mit bloßem Auge klar, aber optische Prüfung nicht bestanden | Erstmals bei der optischen Prüfung sichtbar; möglicher vorheriger Zustand zur Prüfung: angegebener Zustand vor der Reinigung oder Sichtprüfung | Reinigungsprotokoll, Gerätemethode, Messfläche sowie Vergleichsdaten zu Form und Oberfläche |
| Trübes Band nahe einer Kante | Erstmals nach dem Schneiden, Reinigen oder Polieren sichtbar; möglicher vorheriger Zustand zur Prüfung: Aufnahme der vorherigen Oberfläche | Lage des Bands, Spanweg, Rückstandsprotokoll sowie Aufnahmen vor und nach der Oberflächenbearbeitung |
| Haarrisse nach der Montage | Erstmals nach Passung, Anziehmoment oder Flüssigkeitskontakt sichtbar; möglicher vorheriger Zustand zur Prüfung: ausgespanntes Bauteil vor der Montage | Anziehmoment, Passung, Aufnahme der Bohrungskante, Flüssigkeit und Expositionsverlauf |
| Ausbruch am Bohrungsaustritt oder Grat | Erstmals am Bohrungsaustritt sichtbar; möglicher vorheriger Zustand zur Prüfung: Eintrittsfläche oder vorheriger Tiefenprüfpunkt | Aufnahme der Austrittsfläche, Unterlage, Spanweg, Schneide und Protokoll der vorherigen Tiefe |
| Maßänderung nach dem Polieren | Erstmals nach dem Polieren sichtbar; möglicher vorheriger Zustand zur Prüfung: Messung vor der Oberflächenbearbeitung | Vergleichsmessungen, Verfahren, Aufmaß für die Oberflächenbearbeitung, Ruhezeit, Temperatur und Aufspannung |
Der Zeitverlauf weist keine Schuld zu. Er schützt die beschädigte Oberfläche und ihre Expositionsgeschichte davor, durch Reinigung, Polieren, Demontage oder einen weiteren CNC-Bearbeitungsgang ausgelöscht zu werden. Sichern Sie das Bauteil, dokumentieren Sie, wann und wo die Veränderung auftrat, und vergleichen Sie den Befund mit dem möglichen vorherigen Zustand. Nur zeitnah erstellte Aufzeichnungen können belegen, ob dieser frühere Zustand tatsächlich bestanden hat.
Polieren und Prüfen als neue Prozesszustände behandeln
Sobald ein Fehler einem Prozessschritt zugeordnet ist, muss auch die gelieferte Oberflächenbeschaffenheit als eigener Zustand festgelegt werden. Eine gefräste Oberfläche, eine mechanisch polierte Kante und eine thermisch bearbeitete Kante sind unterschiedliche Lieferzustände. Die Oberflächenbearbeitung kann Geometrie, Textur, Erscheinungsbild und verfügbare Abnahmenachweise verändern. Eine Oberfläche, die mit bloßem Auge optisch klar wirkt, belegt nicht automatisch Ebenheit, Profil, Trübung, Lichttransmission oder das Fehlen von Schäden unter der Oberfläche.
Der ASME-Übersichtsartikel zum Ultrapräzisionsschneiden behandelt Oberflächentopografie, geometrische Form und Schäden unter der Oberfläche als getrennte Fragestellungen. Außerdem ordnet er Diamantdrehen und -fräsen einer spezialisierten Prozessklasse zu. Daraus folgt keine Garantie für ein optisches Ergebnis beim konventionellen CNC-Fräsen; es erklärt vielmehr, warum ein einzelner Rauheitswert oder ein Foto als Nachweis unvollständig sein kann.
Bei optischen Anforderungen müssen Eigenschaft und Verfahren angegeben werden. ASTM D1003-21 beschreibt instrumentelle Prüfverfahren für Trübung und Lichttransmission transparenter Kunststoffe. Die Norm legt jedoch nicht den projektbezogenen Grenzwert fest. Diesen müssen technische Zeichnungen, Spezifikationen oder freigegebene Muster definieren.
Was gehört zum Prüfzustand?
- Zustand nach der Zerspanung, dem Polieren, Reinigen, Beschichten oder Montieren;
- Prüftemperatur, Stabilisierungszeit und Spannzustand;
- Bezugssystem und Geometrieelemente, die nach dem Lösen aus der Spannvorrichtung gemessen werden;
- Messgerät, Messfläche, Richtung und Sauberkeit der Oberfläche;
- getrennte Abnahmekriterien für Maße, Form, Textur und optische Eigenschaften;
- vereinbarte Regeln für sichtbare Fehler und Referenzmuster.
Die NIST-Leitlinien zur dimensionalen Messtechnik erläutern, dass Temperatur, Ausdehnungskorrektur, Temperaturgradienten und Messunsicherheit in ein Maßergebnis eingehen. Die NIST-Monografie liefert allgemeine messtechnische Nachweise, kein Rezept für die PMMA-Zerspanung. Ihre zentrale Aussage ist hier: Ein Maß ohne festgelegten Messzustand lässt sich zwischen Standorten nur schwer vergleichen. Der dazugehörige Leitfaden zur präzisen CNC-Bearbeitung erklärt, wie Toleranz- und Prüfprotokolle zu lesen sind, ohne eine einzelne Messung als vollständigen Nachweis zu behandeln.
Bei Bauteilen mit mehreren Funktionen empfiehlt sich eine Abnahmekarte. Für eine Dichtfläche können Prüfungen von Form und Fehlern erforderlich sein; für einen Sichtbereich möglicherweise Trübungs- oder Transmissionsdaten; für eine Klebekante ein festgelegter Zustand nach Reinigung und Oberflächenvorbereitung. Ein pauschaler Hinweis wie „Alle Oberflächen polieren“ kann diese unterschiedlichen Pflichten verschleiern und die spätere Fehleranalyse erschweren.
PMMA-Staubkontrolle in eine standortspezifische Sicherheitsbewertung einbetten
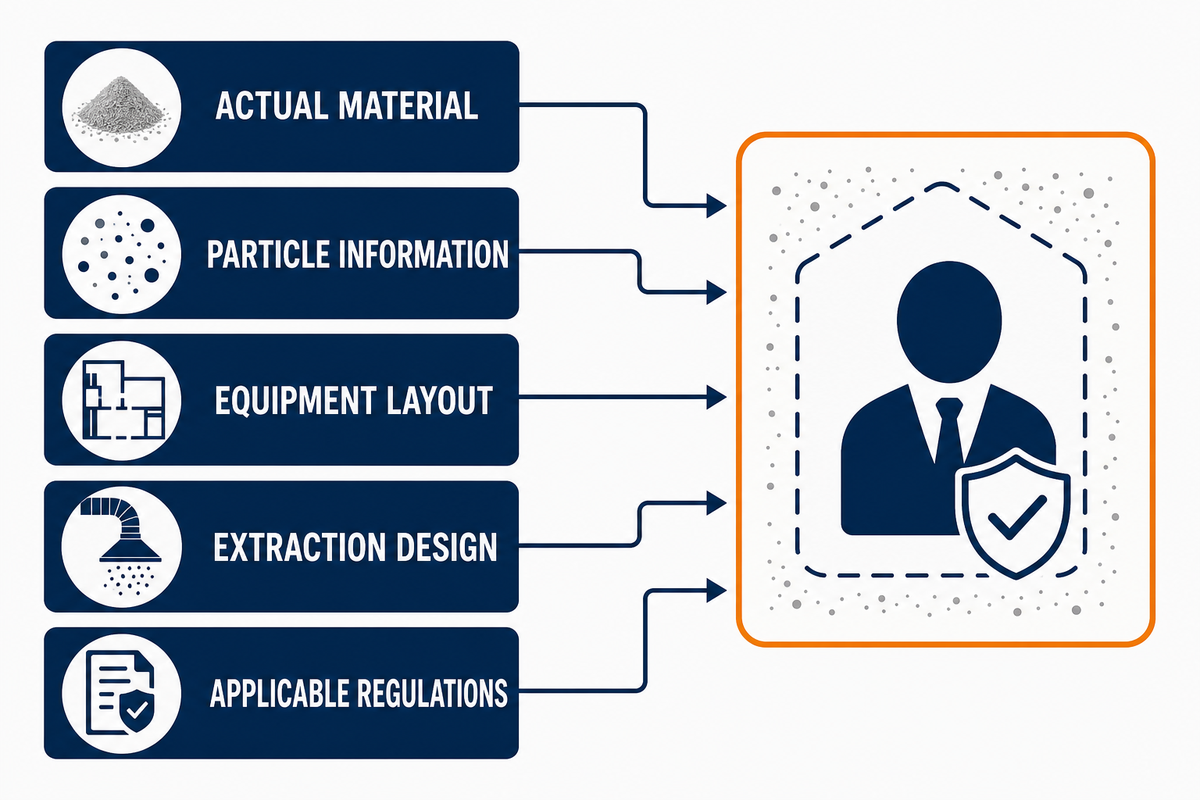
Fräsen, Routing, Entgraten und Polieren können Späne und feine Partikel in unterschiedlichen Mengen erzeugen. Maschineneinhausung, Absaugsystem, Reinigungsmethode, Zündquellen, Staubbelastung und örtliche Vorschriften beeinflussen das Arbeitsplatzrisiko. Ein Artikel kann weder feststellen, ob eine bestimmte Anlage eine gefährliche Staubkonzentration erreicht, noch das Kontrollsystem dafür vorschreiben.
„Jeder brennbare Stoff kann in fein verteilter Form rasch verbrennen.“
OSHA-Leitlinien zu brennbarem Staub
Die OSHA führt Kunststoffe als Stoffe auf, die unter den erforderlichen Bedingungen als Staub explosionsfähig sein können. Unabhängig davon untersuchte eine begutachtete Studie im Journal of Hazardous Materials PMMA-Staubwolken, die heißen Oberflächen und elektrischen Funken ausgesetzt waren. Das Experiment spricht für eine werkstoffspezifische Bewertung; die Laborwerte sind keine Arbeitsplatzgrenzwerte.
Legen Sie einer qualifizierten Fachkraft für Arbeitssicherheit Angaben zum tatsächlichen Werkstoff, zu Partikeln, Anlagenlayout, Absaugung und geltenden Vorschriften vor. Leiten Sie die Sicherheit nicht daraus ab, dass bei der Bearbeitung überwiegend sichtbare Späne entstehen.
Den Abnahme-Pass für PMMA-Oberflächen und Exposition erstellen
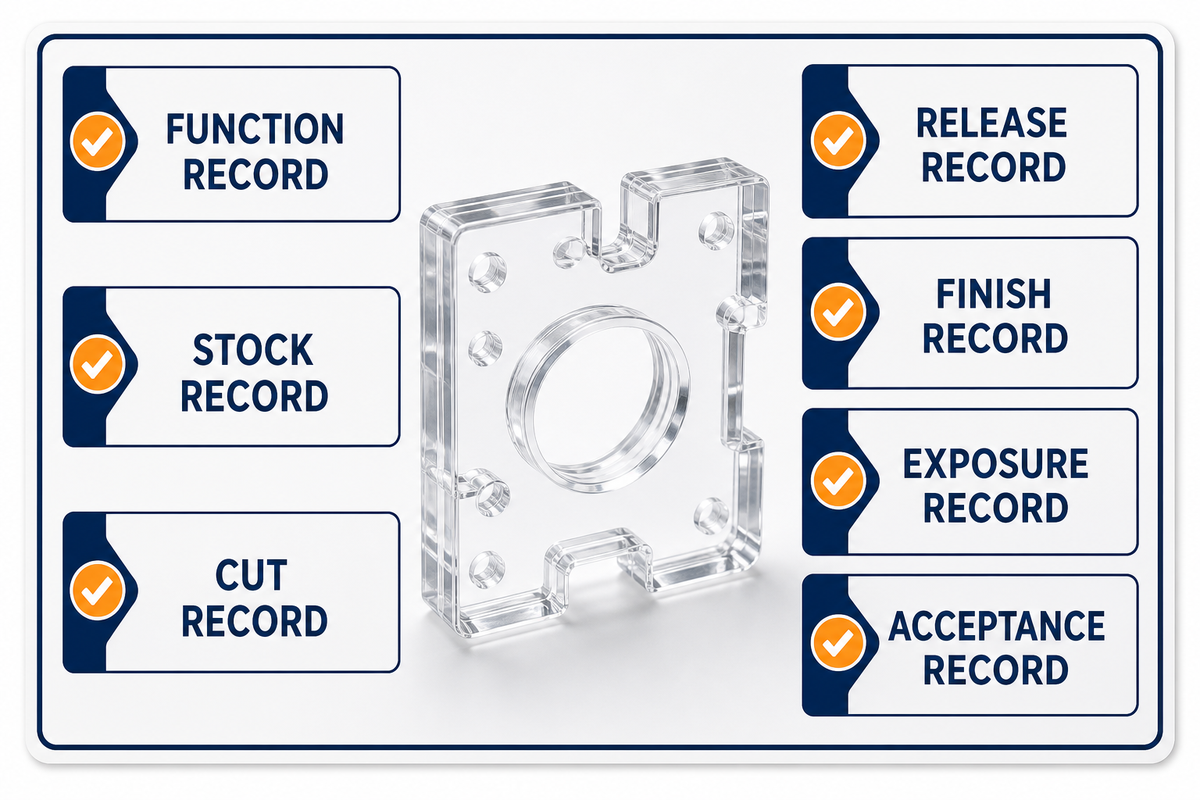
Das PMMA-Abnahmeprotokoll dokumentiert den Zustand eines gelieferten Bauteils. Es führt die Oberflächenhistorie, den späteren Kontakt mit Fluiden, die freigegebene Geometrie und das Abnahmeverfahren zusammen, damit ein optisch klares Bauteil nicht ohne die Nachweise betrachtet wird, die seine Eignung belegen.
- Funktionsprotokoll: Funktion, kritische Geometrieelemente, Erscheinungsbild, optische Eigenschaften, spätere Fluide und Abnahmeverfahren.
- Halbzeugprotokoll: Werkstoffsorte, Charge, Plattenherstellungsverfahren, Dicke, Orientierung, Beschichtung, Konditionierung und Ausrichtung des Rohlings.
- Zerspanungsprotokoll: Werkzeugidentität und Verschleiß, Rundlaufabweichung, Spannvorrichtung, Werkzeugbahn, Eingriff, Drehzahl, Vorschub, Spanabfuhr und beobachtete Hinweise auf Wärmeentwicklung.
- Freigabeprotokoll: Geometrie und Oberfläche, nachdem das Bauteil die Spannvorrichtung verlassen und den vereinbarten Messzustand erreicht hat.
- Oberflächenbearbeitungsprotokoll: Polieren, Reinigen, Beschichten, Vorbereitung zum Kleben sowie alle Änderungen an Geometrie oder Erscheinungsbild.
- Expositionsprotokoll: Montagebelastung, Reinigungsmittel, Klebstoff, Kühlmittelrückstände, Alkohol oder Betriebsfluid mit Zeit- und Temperaturangabe.
- Abnahmeprotokoll: Maß-, Form-, Oberflächen-, optische und Sichtprüfungen sowie Rückverfolgbarkeitsnachweise zum tatsächlich gelieferten Zustand.
Ein später auftretender Fehler sollte anhand des Protokolls zurückverfolgt werden, ohne frühere Nachweise zu verwerfen. Treten beispielsweise nach der Reinigung Spannungsrisse auf, können das Expositionsprotokoll, das Oberflächenbearbeitungsprotokoll, Bilder der zerspanten Oberfläche und die Ausrichtung des Halbzeugs relevant sein – nicht nur ein geringerer Vorschub.
Wenn die Protokolle vollständig sind, besprechen Sie den Oberflächenzustand von PMMA, die spätere Exposition und die Abnahmeverfahren mit Zhenling. Die Serviceseite behandelt Konfiguration und Angebotsanfrage; dieser Leitfaden konzentriert sich auf technische Entscheidungen und deren Überprüfung.
Für allgemeine Informationen zu CNC-Projekten erklärt der Leitfaden zu den Kosten der CNC-Bearbeitung, wie sich Aufspannung und Prüfung auf die Kosten auswirken. Er ersetzt nicht die PMMA-Serviceseite für Konfiguration und Angebotsanfrage.
Die wichtigsten Erkenntnisse
Aus den Protokollen ergeben sich folgende Arbeitsregeln.
- Legen Sie Halbzeugform, Charge, Orientierung und spätere chemische Exposition von PMMA fest, bevor Sie Versuchsergebnisse als übertragbar betrachten.
- Nutzen Sie Späne, Kantenbeschaffenheit, Rückstände und das Verhalten der Geometrieelemente gemeinsam als Hinweise auf Wärmeentwicklung und Zerspanung.
- Beziehen Sie Empfehlungen für dünne Wände auf Geometrie, Abstützung, Strategie und Abnahme; leiten Sie aus einem einzelnen Forschungsmaßstab keine allgemeingültige Regel ab.
- Legen Sie ein kontrolliertes Versuchsfenster fest, statt einzelne Schnittgeschwindigkeiten und Vorschübe zu übernehmen.
- Unterscheiden Sie bei entsprechender Funktion zwischen optischem Erscheinungsbild, Maß, Form, Oberflächenstruktur, Trübung und Lichttransmission.
- Betrachten Sie Oberflächenbearbeitung, Lösen aus der Spannvorrichtung, Reinigen und Montage als Zustandsänderungen, die eine erneute Prüfung erforderlich machen können.
- Entscheidungen zum Staub richten sich nach der standortspezifischen Sicherheitsbewertung.
Häufig gestellte Fragen
Die folgenden Fragen wenden diese Regeln auf typische Entscheidungen in der Fertigung an.
Lässt sich Acrylglas CNC-bearbeiten, ohne dass es schmilzt?
Ja. Bei einem stabilen Schnitt entsteht ein gleichmäßiger Span, der abgeführt wird, statt dass das Werkzeug reibt. Im Versuch bleiben Halbzeug, Werkzeugzustand, Eingriff, Spanabfuhr und Prüfzustand unter Kontrolle.
Die geeignete Kombination hängt von Halbzeug, Werkzeug, Eingriff, Vorschub pro Zahn, Spindeldrehzahl, Rundlaufabweichung, Werkzeugbahn und Spanabfuhr ab. Beginnen Sie mit einem rückverfolgbaren Rohling und einem scharfen Werkzeug, beobachten Sie Span und Kante und halten Sie Spannvorrichtung und Prüfzustand konstant. Bestätigen Sie das Ergebnis mit einem begrenzten Versuch, statt eine Einstellung von einer unbekannten Maschine zu übernehmen.
Was ändert sich bei einem kontrollierten PMMA-Versuch durch die Wahl zwischen gegossenem und extrudiertem Material?
Die Wahl zwischen gegossenem und extrudiertem Material verändert das Merkmal der Lieferform, das konstant gehalten und dokumentiert werden muss. Sie bestimmt für sich genommen weder die Zerspanungsqualität noch ersetzt sie einen Versuch mit der tatsächlichen Werkstoffsorte und Charge.
Gegossen oder extrudiert ist ein Merkmal der Halbzeugidentität und entscheidet allein nicht über die Zerspanungsqualität. Bei entsprechend ausgerichtetem Halbzeug kommt eine Richtungsabhängigkeit hinzu. Vergleichen Sie die tatsächliche Werkstoffsorte, Charge, Dicke, Ausrichtung des Rohlings, den Zustand nach der Oberflächenbearbeitung und die spätere Fluidexposition. Ein bestandener Versuch mit gegossenem Material schließt Extrusion nicht automatisch aus, und die Halbzeugkennzeichnung allein belegt nicht die Qualität des fertigen Bauteils.
Wie sollten die Oberfläche eines fertig bearbeiteten PMMA-Bauteils festgelegt und geprüft werden?
Die Vorgabe muss den Zustand nach dem gelieferten Fertigungsschritt und das Messverfahren benennen: optisches Erscheinungsbild, Maß, Form, Rauheit, Trübung, Lichttransmission oder eine vereinbarte Kombination nach Oberflächenbearbeitung und Reinigung.
Eine unbearbeitete Dichtfläche, eine polierte Kante und eine ultrapräzisionsgeschnittene Oberfläche sind nicht gleichzusetzen. Legen Sie fest, ob die Abnahme visuell, maßlich, anhand der Rauheit, der Trübung, der Lichttransmission oder anhand einer Kombination erfolgt. Definieren Sie außerdem den Prüfbereich, den Reinigungszustand, die Prüftemperatur und gegebenenfalls ein Referenzmuster. Prüfen Sie nach den festgelegten Schritten der Oberflächenbearbeitung, da der frühere Bearbeitungszustand die gelieferte Oberfläche möglicherweise nicht mehr repräsentiert.
Wie sollten dünne PMMA-Wände für das Fräsen ausgelegt werden?
Legen Sie für jede dünne Wand Abstützung, umgebendes Halbzeug, Zerspanungsreihenfolge, Schnittrichtung, Verhalten beim Lösen aus der Spannvorrichtung und Prüfverfahren fest. Erproben Sie anschließend die repräsentative Geometrie, statt einen allgemeingültigen Mindestwert zu übernehmen.
Wandhöhe, Länge und Dicke, umgebendes Halbzeug, Werkzeugeingriff, Werkzeugbahn und das Verhalten beim Lösen aus der Spannvorrichtung spielen eine Rolle. Erproben Sie die kritische Geometrie in repräsentativem Maßstab; übertragen Sie kein Maß aus der mikrofluidischen Forschung als allgemeingültigen Mindestwert für die Fertigung.
Welche Nachweise zum Prüfzustand sollte ein PMMA-Versuch enthalten?
Dokumentieren Sie Identität und Orientierung des Halbzeugs, die kontrollierte Änderung, Werkzeug- und Spannvorrichtungszustand, Beobachtungen vor und nach der Oberflächenbearbeitung, Prüfbedingungen, Messwerte und Abnahmeentscheidung.
Dokumentieren Sie die Identität des Halbzeugs und die Ausrichtung des Rohlings, das Prüfmerkmal des Probekörpers, Werkzeug- und Spannvorrichtungszustand, Bilder der Späne und Kanten, eine kontrollierte Änderung, Messungen in der Spannvorrichtung und nach dem Lösen, Zustand nach Oberflächenbearbeitung und Reinigung, Temperatur und Ruhezeit, Prüfverfahren, Ergebnis und Abnahmegrundlage. Ändern Oberflächenbearbeitung, Reinigung oder Montage den Zustand, wiederholen Sie die betroffenen Prüfungen unter den vereinbarten Lieferbedingungen und bewahren Sie die Vorher- und Nachher-Nachweise auf. Verknüpfen Sie alle Aufzeichnungen mit derselben Versuchskennung, damit sich ein späterer Fehler ohne Rekonstruktion der Abfolge aus dem Gedächtnis zurückverfolgen lässt.
Müssen eine PMMA-Zeichnung und Abnahmeanforderungen abgestimmt werden?
Führen Sie vor dem Projektgespräch den Halbzeugzustand, die kritische Geometrie, die Oberflächenbeschaffenheit, die spätere Exposition und die Prüfanforderungen zusammen. In einem zielführenden Gespräch werden verbindliche Zeichnungsanforderungen von Versuchsfragen getrennt und die für die Abnahme benötigten Nachweise zum Lieferzustand festgelegt. Machen Sie bei Maßnachweisen den Messzustand ausdrücklich kenntlich. Legen Sie jedes Abnahmeverfahren eindeutig und messbar fest und beziehen Sie es auf die vorgesehene Funktion.
Zeichnungsanforderungen besprechenReferenzen und Quellen
- Yan et al., Studie zu Temperatur und Oberfläche beim Hochgeschwindigkeits-Mikrofräsen von PMMA, Polymers (2020).
- Yan et al., Auswirkungen der Zerspanung und von Alkohol auf Spannungsrisse in regulärem und orientiertem PMMA, Volltext öffnen (2023).
- Sucularli und Simsek, strategieabhängige Wandabweichung beim Mikrofräsen von PMMA, Volltext öffnen (2025).
- ASTM D4802-16(2024), Anwendungsbereich für Acrylglasplatten für allgemeine Zwecke.
- ASTM D1003-21, Anwendungsbereich des Prüfverfahrens für Trübung und Lichttransmission.
- Doiron und Beers, NIST-Monografie zur dimensionalen Messtechnik.
- OSHA-Leitfaden zu brennbarem Staub.
- Lucca et al., Übersichtsarbeit zum Ultrapräzisionsschneiden der ASME.
- Bu et al., Versuch zur Entzündung und Flammenausbreitung von PMMA-Staub, Journal of Hazardous Materials (2019).

ZHENLING / FERTIGUNG NACH KUNDENZEICHNUNG
Von der technischen Frage zur angebotsreifen technischen Zeichnung
Zhenling fertigt kundenspezifische Flansche, Ventilgehäuse, Walzen, gebogene Rohre und profilierte Zerspanungsteile für industrielle Kunden. Unsere Ingenieure prüfen die technische Zeichnung, den Werkstoffzustand, die Toleranzkette, die Stückzahl und die Prüfanforderungen, bevor sie ein Angebot für den Fertigungsablauf erstellen.
BEGINNEN SIE MITTechnischer Zeichnung · Bauteil · Kritischen Maßen
LEGEN SIE FESTWerkstoff · Stückzahl · Toleranz · Zertifizierung
TECHNISCHE ZEICHNUNG / WERKSTOFF / TOLERANZ
Bereiten Sie Ihre Bauteilangaben vor
- BAUTEILANGABEN
- 2D/3D-Zeichnung oder Bauteil
- VERFAHRENSPRÜFUNG
- Zerspanung · Umformen · Schweißen · Prüfung
- WEG ZUR RÜCKMELDUNG
- Senden Sie Ihre Anfrage über das Formular
Wir verwenden Ihre Angaben, um Ihre Anfrage zu prüfen und zu beantworten. Weitere Informationen finden Sie in unserer Datenschutzerklärung.


