
Skontaktuj się z firmą Zhenling

Aktualizacja: sierpień 2026
Obróbka CNC magnezu jest możliwa, ale samo określenie „magnez” nie stanowi receptury procesu. Każdy plan, który ma być przenoszony na inne zastosowania, musi określać stop i stan umocnienia, stan półfabrykatu, operację, narzędzie i stan jego ostrza, postać wiórów, mocowanie przedmiotu obrabianego, medium obróbkowe, stan powierzchni oraz metodę kontroli. Zmiana jednego z tych parametrów może sprawić, że opublikowany wynik przestanie odpowiadać rzeczywistemu pytaniu dotyczącymi części.
Odpowiedź w skrócie: Obrabiać wskazany stop magnezu wyłącznie w udokumentowanym zakresie materiału, skrawania, stanu wiórów, bezpieczeństwa pracy i kontroli. Opublikowane parametry stanowią dowód przydatny dla projektu tylko wtedy, gdy stop, narzędzie, operacja, medium, metoda badania i ograniczenia stosowalności nadal odpowiadają jego warunkom.
Najważniejsze informacje
- Półfabrykat, grube wióry, drobiny i pył to różne stany materiału i różne podstawy oceny.
- Niska siła skrawania nie dowodzi niskiego ryzyka procesu ani stabilności geometrii po zwolnieniu mocowania.
- Wartości temperatury i zużycia z badań należy zawsze odnosić do zastosowanych metod.
- Brakujące parametry potrzebne do przeniesienia wyników oznaczają konieczność weryfikacji, a nie możliwość użycia uniwersalnych ustawień.
Niniejszy przewodnik objaśnia mechanizmy związane z tymi parametrami. Przedstawia dwa praktyczne narzędzia: 9-stanowy zakres ryzyka dla magnezu pozwala odróżnić półfabrykat, wióry, drobiny i pył przed zastosowaniem stwierdzenia dotyczącego bezpieczeństwa, a 6-polowy zestaw dowodów od stopu do kryterium akceptacji pomaga ocenić, czy wyniki badania mogą pomóc w podjęciu decyzji dotyczącej rysunku technicznego lub kontroli. Szerszy kontekst zastosowań przedstawiono w centrum zastosowań obróbki CNC w różnych branżach. Ten artykuł nie deklaruje możliwości Zhenling ani konkretnych parametrów, tolerancji, wykończenia, ceny czy czasu realizacji.
Magnez to rodzina materiałów, a nie ustawienie obróbki
Oznaczenie magnezu wskazuje rodzinę materiałów, a nie kompletne warunki skrawania. Oznaczenie stopu, stan umocnienia, postać wyrobu, droga wytwarzania półfabrykatu, stan dostawy, obowiązująca specyfikacja i certyfikat materiałowy to odrębne informacje identyfikacyjne. Dopóki nie są znane, nie można odpowiedzialnie przenosić wyników dotyczących prędkości, posuwu, trwałości narzędzia ani stanu powierzchni.
| Informacja identyfikacyjna | Co można na jej podstawie ustalić | Czego nie można na jej podstawie ustalić |
|---|---|---|
| Oznaczenie stopu | Określa rodzinę składu chemicznego, np. AZ31B lub AZ91D | Nie określa stanu umocnienia, historii półfabrykatu, narzędzia ani parametrów skrawania |
| Stan umocnienia i stan dostawy | Deklarowany stan materiału w chwili dostawy | Zachowania materiału po innej historii cieplnej lub obróbki skrawaniem |
| Postać wyrobu i droga wytwarzania | Odlew, materiał przerobiony plastycznie, blacha, płyta, pręt lub inna kontrolowana postać | Nie określa równoważności półfabrykatów z różnych dróg wytwarzania |
| Specyfikacja i dokumentacja | Dokument, rewizja i dane partii do sprawdzenia | Nie określa uniwersalnej receptury obróbki CNC |
Różnicę tę widać również w katalogu norm ASTM dla metali nieżelaznych. ASTM wymienia osobne dokumenty dla różnych postaci wyrobów magnezowych i ich zastosowań, w tym B951-11(2025) i B296-20. Oznaczenia te pomagają ustalić właściwy zakres dokumentacji; publiczny katalog nie zmienia żadnego z tych dokumentów w tabelę parametrów skrawania. Do uporządkowania zagadnień związanych z zastosowaniem można wykorzystać szersze ramy doboru materiałów do obróbki CNC, ale odpowiednią specyfikację i dokumentację dostawy nadal należy rozpatrywać łącznie.
Nie należy też łączyć AZ31B i AZ91D tylko dlatego, że oba oznaczenia zaczynają się od „AZ”. Obserwacja z toczenia na sucho AZ31B, obserwacja ze zgrubnego frezowania AZ91D i wynik obróbki powierzchni innego stanu materiału odpowiadają na różne pytania. Oznaczenie stopu zawęża zakres poszukiwań. O przydatności wyniku dla projektu decyduje kompletność informacji dotyczących wszystkich parametrów zakresu dowodów.
Czystego magnezu, materiału przerobionego plastycznie i stopu odlewanego ciśnieniowo również nie należy traktować jako jednakowych stanów dostawy. W materiałach promocyjnych magnez bywa nazywany najlżejszym metalem konstrukcyjnym, ale określenia „najlżejszy”, „metal konstrukcyjny” i „lekki materiał” opisują zastosowanie, a nie informacje zawarte w certyfikacie. Właściwości magnezu należy zawsze odnosić do konkretnego stopu. To samo ograniczenie dotyczy porównania magnezu z aluminium: wyników dotyczących stopów aluminium nie można uznać za dowody dotyczące obróbki magnezu.
Dlaczego magnez może się łatwo skrawać, ale jego obróbka wymaga kontroli
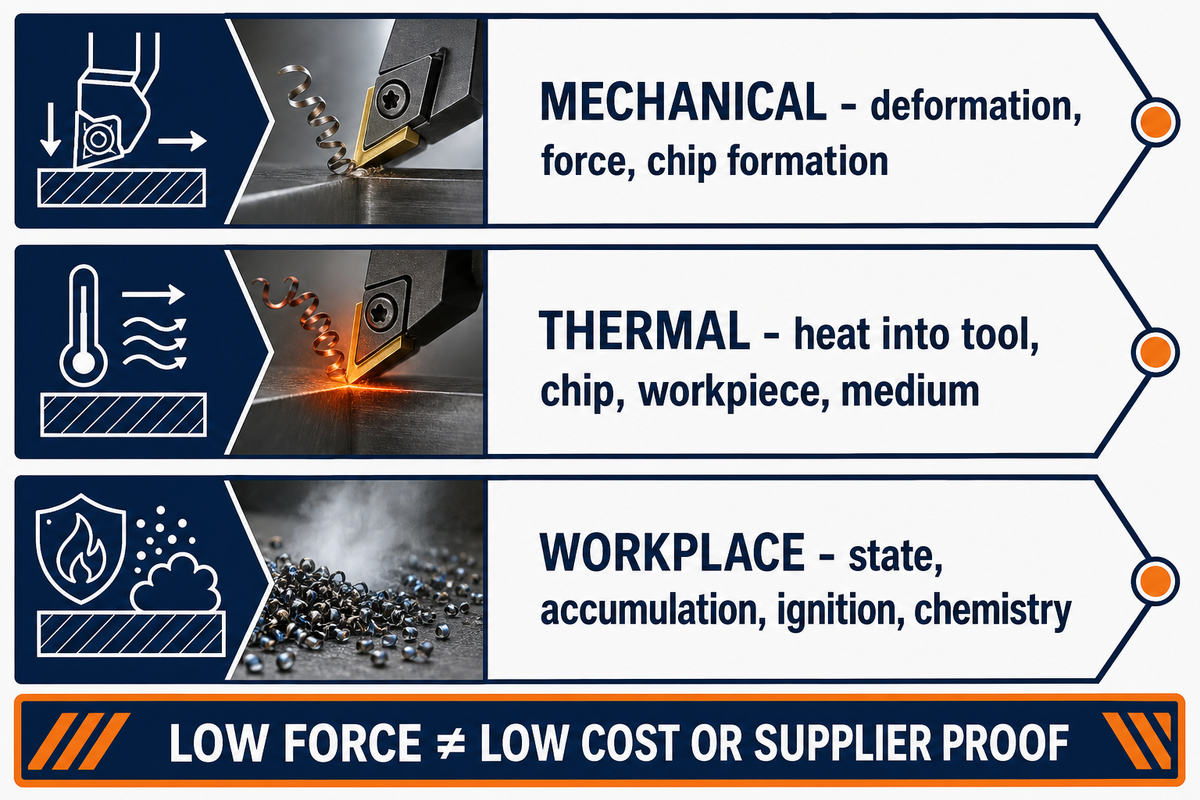
Określenie „łatwy w obróbce” zazwyczaj opisuje część mechanicznej reakcji podczas skrawania. Nie dowodzi, że kontrolowane są ciepło, gromadzenie się wiórów, stan narzędzia, zmiany powierzchni, mocowanie przedmiotu obrabianego ani zagrożenia w miejscu pracy. Skrawalność i bezpieczeństwo procesu mają wspólny punkt w strefie skrawania, ale jedno nie zastępuje drugiego.
Skrawalność pomaga ustalić
- Jak wiór powstaje w danym stopie?
- Dokąd odprowadzane jest ciepło ze strefy kontaktu?
- Które sygnały dotyczące powierzchni i ostrza zmieniają się jako pierwsze?
- Która obserwacja powinna pozostać niezmienna?
Skrawalność nie dowodzi
- Że dla każdego stopu magnezu obowiązuje jedna tabela parametrów
- Że wióry, drobiny i półfabrykat znajdują się w takim samym stanie ryzyka
- Że niewielka siła skrawania gwarantuje stabilność cienkiej ścianki
- Że jedno badanie wystarczy do zatwierdzenia procesu produkcyjnego
Reakcja mechaniczna obejmuje odkształcenie, siłę, powstawanie wiórów i sposób, w jaki ostre ostrze ścina materiał obrabiany. Reakcja cieplna dotyczy wytwarzania ciepła i jego przepływu do narzędzia, wióra, przedmiotu obrabianego i pozostałych elementów procesu. Reakcja chemiczna i zagrożenia w miejscu pracy zależą od stanu materiału, jego gromadzenia się, możliwych źródeł zapłonu, składu chemicznego medium obróbkowego i zasad obowiązujących w zakładzie. Rzetelna ocena uwzględnia wszystkie trzy obszary.
Magnez jest również rozważany ze względu na dużą wytrzymałość w stosunku do masy, korzystny stosunek wytrzymałości do masy, tłumienie drgań oraz zastosowania w konstrukcjach samochodowych i lotniczych, a także obudowach urządzeń elektronicznych. Są to możliwe konteksty projektowe, a nie dowód, że dany stop nadaje się do konkretnego zastosowania. Mniejsza siła skrawania może ograniczyć jedno obciążenie mechaniczne, ale nie potwierdza integralności powierzchni, bezpieczeństwa pożarowego ani całkowitego czasu obróbki.
To rozróżnienie pozwala też uniknąć uproszczeń handlowych. Niewielka siła skrawania nie dowodzi niskiego kosztu projektu, krótkiego czasu realizacji ani przydatności dostawcy. Odpowiedź na te pytania wymaga rysunku technicznego, ilości, drogi wytwarzania materiału, planu kontroli i aktualnych danych dostawcy. W przewodniku informacyjnym można uzasadnić jedynie węższe stwierdzenie: magnez można obrabiać, ale każdy istotny wynik jest uzależniony od konkretnych warunków.
Od strefy ścinania do wióra: przepływ ciepła i energii
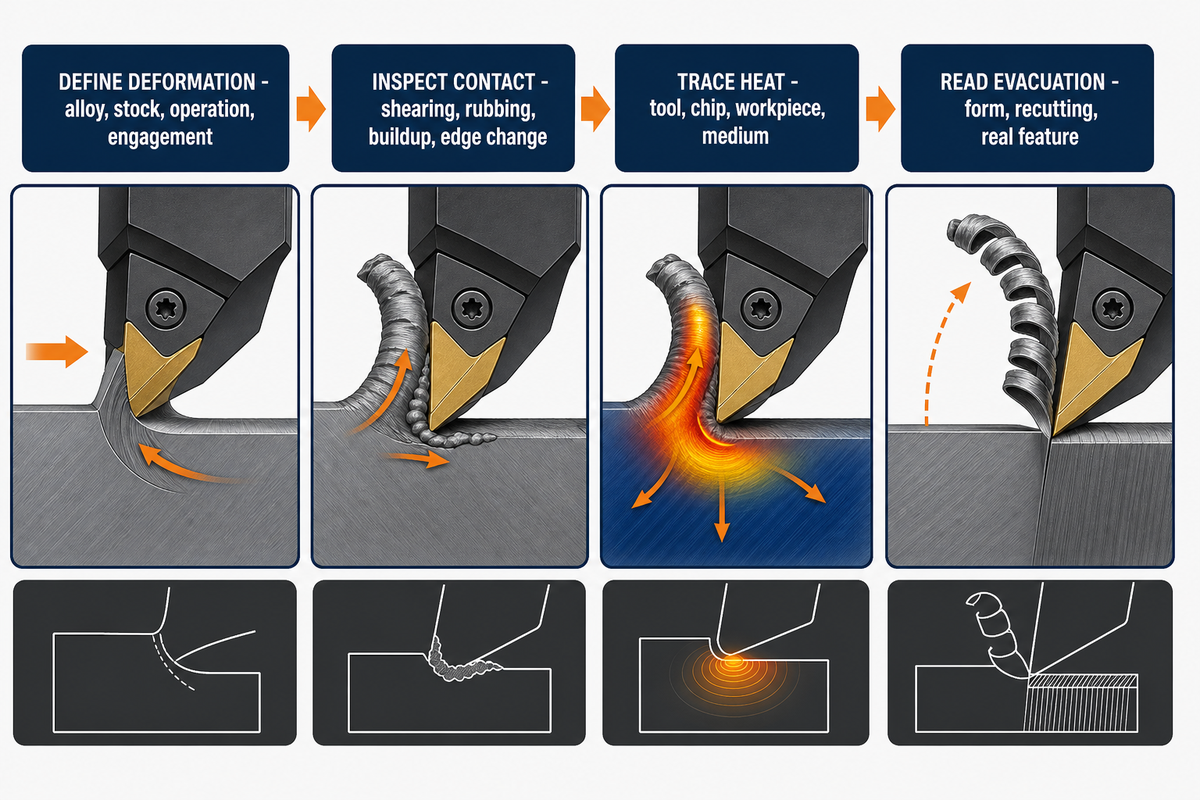
Energia skrawania przepływa przez kolejne etapy: materiał obrabiany ulega odkształceniu, wiór przesuwa się po narzędziu, powierzchnia przyłożenia może trzeć o nową powierzchnię, a wiór musi opuścić strefę skrawania. Geometria ostrza, zużycie, zaangażowanie narzędzia, grubość wióra, jego odprowadzanie i medium obróbkowe mogą jednocześnie zmieniać kilka etapów.
- Określić odkształcenie: zapisać stop, stan półfabrykatu, operację i rzeczywiste zaangażowanie narzędzia, które powodują powstawanie wióra.
- Sprawdzić strefę kontaktu: odróżnić efektywne ścinanie od tarcia, narostu lub zmieniającego się stanu ostrza.
- Prześledzić przepływ ciepła: uwzględnić narzędzie, wiór, przedmiot obrabiany i medium zamiast obarczać winą jedną zaprogramowaną wartość.
- Ocenić odprowadzanie wiórów: powiązać ich postać i ponowne skrawanie z rzeczywistą kieszenią, otworem, ścianką lub otwartą strefą skrawania.
Jedno badanie zgrubnego frezowania na sucho AZ91D z 2025 r. pokazuje, dlaczego zakres warunków ma znaczenie. W badaniach wykorzystano frezy trzpieniowe z węglików spiekanych o kącie linii śrubowej 20° i 50°, prędkości skrawania 400–1 200 m/min, posuwie na ostrze 0,05–0,30 mm/tooth, osiowej głębokości skrawania 6 mm i promieniowym zaangażowaniu 14 mm. Są to warunki badania, a nie zalecane parametry.
W pracy podano średnią temperaturę 507,1 °C i maksymalną 515,1 °C dla wiórów wytworzonych przy posuwie 0,15 mm/tooth i osiowej głębokości skrawania 6 mm w teście zapłonu na płycie grzewczej poza obrabiarką. Wartości te nie oznaczały temperatury w strefie skrawania. Pominięcie metody badania zmieniłoby znaczenie dowodów i przekształciło ograniczony eksperyment zapłonu w fałszywy próg temperatury dla obróbki.
Gdy pojawia się ślad na powierzchni, zmiana postaci wióra lub obawa dotycząca temperatury, nie należy jednocześnie zmieniać prędkości, posuwu, narzędzia i medium. Najpierw należy zapisać stan ostrza i wióra, a następnie wybrać jedną obserwację, która pozwoli rozróżnić możliwe przyczyny. Diagnostyka powinna dostarczyć wyników możliwych do interpretacji, a nie zgadywać przyczynę na podstawie wyglądu.
W przypadku obróbki CNC magnezu dobór słów ma znaczenie. Określenie „obróbka magnezu” opisuje cały kontrolowany system, a „frezowanie magnezu” nazywa tylko jedną operację. Każdy wynik obróbki CNC nadal wymaga określenia stanu materiału i pomiaru; sama nazwa programu nie dostarcza tych informacji.
9-stanowy zakres ryzyka dla magnezu
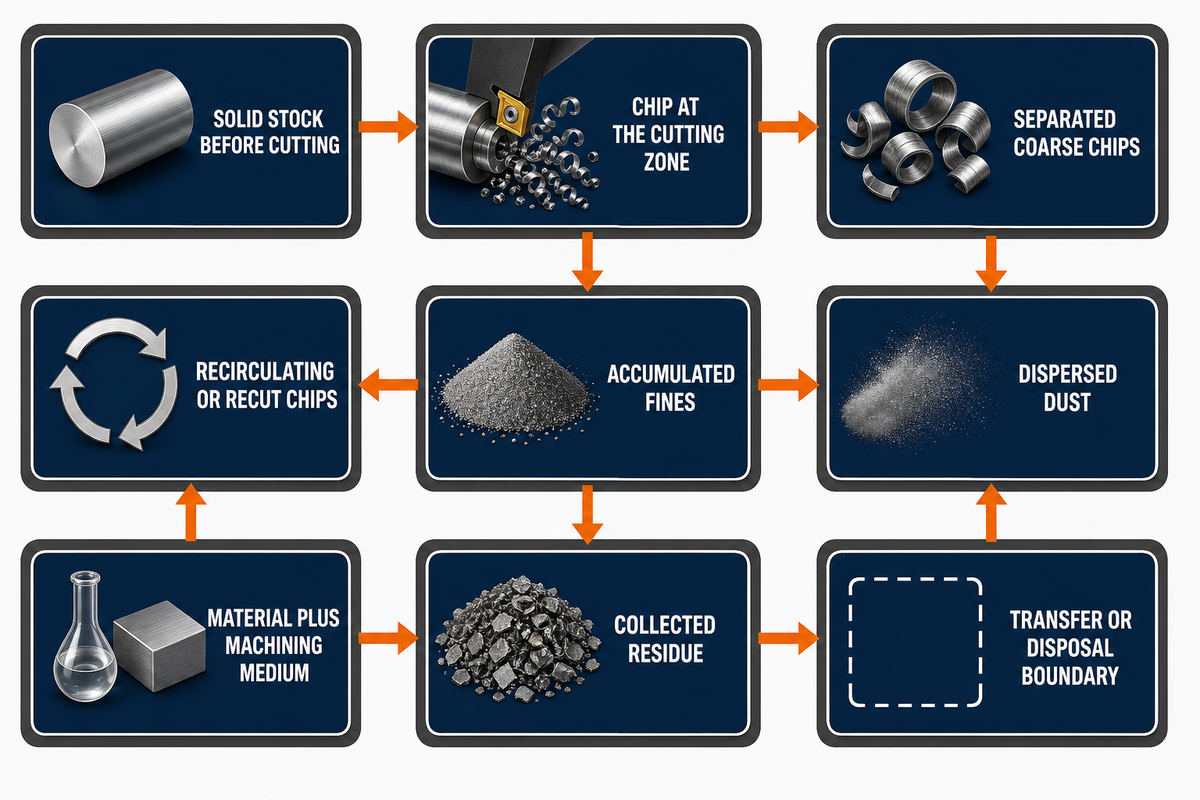
9-stanowy zakres ryzyka dla magnezu klasyfikuje stan materiału przed zastosowaniem stwierdzenia dotyczącego bezpieczeństwa. Półfabrykat, grube wióry, nagromadzone drobiny, pył unoszący się w powietrzu i zanieczyszczone pozostałości mogą wiązać się z różnymi zagadnieniami. Mapa określa przepływ energii, miejsca gromadzenia się materiału, niezgodne warunki, osobę odpowiedzialną i właściwy dokument zakładowy, nie narzucając uniwersalnej procedury.
„Każdy materiał palny może szybko się palić, gdy ma postać drobno rozdrobnioną”. U.S. Occupational Safety and Health Administration, Pyły palne: zagrożenie wybuchem
| Materiał lub zmiana stanu | Przepływ energii do określenia | Pytanie o gromadzenie się materiału lub niezgodne warunki | Osoba odpowiedzialna za decyzję i dowody |
|---|---|---|---|
| Półfabrykat przed skrawaniem | Przenoszenie, uderzenia i stan materiału przy dostawie | Jaka kontrolowana operacja prowadzi do kolejnego stanu? | Osoby odpowiedzialne za materiał i proces; dokument identyfikacyjny |
| Wiór w strefie skrawania | Ścinanie, tarcie, lokalne nagrzewanie | Jak wiór opuszcza strefę skrawania? | Osoba odpowiedzialna za proces; przegląd operacji i drogi wióra |
| Oddzielone grube wióry | Ciepło resztkowe i pobliskie źródła energii | Dokąd przemieszczają się wióry, gdzie stygną i gdzie się gromadzą? | Osoby odpowiedzialne za produkcję i bezpieczeństwo; ocena stanu zebranego materiału |
| Wióry krążące w obiegu lub ponownie skrawane | Powtarzający się kontakt z narzędziem i powierzchnią | Czy rzeczywista geometria detalu może zatrzymywać wióry lub zmieniać ich kierunek? | Osoba odpowiedzialna za proces; obserwacja odprowadzania wiórów |
| Nagromadzone drobiny | Źródła zapłonu i lokalne przemieszczanie materiału | Gdzie może gromadzić się drobno rozdrobniony materiał? | Osoba odpowiedzialna za bezpieczeństwo w zakładzie; aktualna ocena zagrożeń |
| Rozproszony pył | Zapłon, rozproszenie i ograniczona przestrzeń | Czy materiał może unosić się w powietrzu w zamkniętej przestrzeni? | Osoba odpowiedzialna za bezpieczeństwo w zakładzie; właściwy dokument zakładowy |
| Materiał i medium obróbkowe | Kontakt cieplny i oddziaływanie chemiczne | Jakie dokładnie medium jest używane, w jakim stanie i na jakiej podstawie potwierdzono jego zgodność? | Osoby odpowiedzialne za proces i bezpieczeństwo; aktualne dane o produkcie i warunkach zakładowych |
| Zebrane pozostałości | Przenoszenie, transport i pobliskie źródła energii | Jak rozpoznaje się poszczególne stany i jak się je oddziela? | Osoba odpowiedzialna w zakładzie; zatwierdzona procedura utrzymania porządku i składowania |
| Granica przekazania lub utylizacji | Przemieszczanie między osobami, obszarami lub pojemnikami | Czy zmienia się osoba odpowiedzialna lub stan materiału? | Osoba odpowiedzialna w zakładzie; zatwierdzona procedura przekazania, utylizacji i postępowania awaryjnego |
Skład chemiczny medium obróbkowego zasługuje na osobny wiersz. Jeden abstrakt JSME z 2003 r. omawiał powstawanie wodoru podczas obróbki stopu magnezu w różnych mediach, traktując ich skład chemiczny jako niezależną zmienną. Nie uzasadnia to uniwersalnej zasady „na mokro” lub „na sucho”. Podobnie publiczne wytyczne OSHA podają przykłady zależne od warunków dla drobno rozdrobnionych metali, a załącznik dotyczący ochrony przeciwpożarowej obejmuje zarówno ogólne ograniczenia, jak i rozwiązania stosowane w specjalistycznych zakładach przetwarzających magnez. Wyjęcie jednego zdania i potraktowanie go jako procedury zakładowej pomijałoby zakres dokumentu.
Z publicznych stron informacyjnych NFPA wynika, że NFPA 484 włączono do wydania NFPA 660 z 2025 r.. Jest to aktualizacja oznaczenia dokumentu, a nie dowód zgodności zakładu z jego wymaganiami. Wykwalifikowane osoby odpowiedzialne w zakładzie muszą określić aktualną, właściwą normę, wymagania lokalne, ocenę zagrożeń, szkolenia, utrzymanie porządku, składowanie, utylizację i plan awaryjny. Niniejszy artykuł celowo nie zawiera instrukcji dotyczących chłodziwa, gaszenia, czyszczenia ani postępowania awaryjnego.
Granice sformułowań dotyczących bezpieczeństwa: W wynikach wyszukiwania mogą występować określenia takie jak „łatwopalny”, „iskra”, „pożar magnezu”, „pożar klasy D”, „gaśnica do pożarów klasy D”, „pożar typu D”, „na bazie wody”, „wióry są mokre”, „system usuwania wiórów”, „unikać małych kątów przyłożenia” i „bezpieczna produkcja”. Żadne z tych określeń nie stanowi procedury przedstawionej w tym przewodniku.
Podczas obróbki magnezu każdy zakład obróbki skrawaniem musi odróżniać wióry i pył magnezowy od półfabrykatu. Nie wolno zakładać, że jeden stan trudno zapalić tylko dlatego, że w innym badaniu uzyskano stabilny wynik. Bezpieczeństwo pożarowe, dobór gaśnicy, zgodność medium, utrzymanie porządku i reagowanie w sytuacji awaryjnej należą do aktualnej oceny zakładowej i obowiązków wykwalifikowanej osoby.
Geometria narzędzia i stan ostrza zmieniają przepływ ciepła
Ostrość, geometria dodatnia, kąt przyłożenia, materiał narzędzia, powłoka, bicie i stan zużycia wpływają na sposób ścinania magnezu oraz udział tarcia w kontakcie. Żaden z tych czynników sam w sobie nie rozwiązuje problemu. Przydatna diagnostyka łączy każdy widoczny sygnał z możliwymi przyczynami i obserwacją pozwalającą je rozróżnić.
| Sygnał | Możliwe przyczyny | Obserwacja pozwalająca rozróżnić przyczyny |
|---|---|---|
| Zmieniające się zużycie powierzchni przyłożenia | Obciążenie ostrza, tarcie, bicie, zaangażowanie, stan materiału | Śledzić lokalizację zużycia po określonym czasie skrawania |
| Smuga lub rozmazanie na powierzchni | Narost, ponowne skrawanie, uszkodzenie ostrza, podparcie | Porównać stan ostrza i wióra przed zmianą toru narzędzia |
| Zmiana postaci wióra | Prędkość, posuw, zużycie ostrza, operacja, dostęp medium | Utrzymać stan narzędzia i sprawdzić rzeczywistą drogę odprowadzania wiórów |
| Zadzior lub uszkodzenie przy wyjściu narzędzia | Stan ostrza, podparcie przy wyjściu, tor narzędzia, lokalna geometria | Porównać ten sam element przy wyjściu narzędzia, utrzymując niezmienne podparcie |
W jednym badaniu toczenia na sucho AZ31B zastosowano powlekaną płytkę z węglików spiekanych przy prędkości 65–115 m/min, posuwie 0,1–0,2 mm/rev i głębokości skrawania 0,5–1,0 mm. W badanych warunkach zużycie powierzchni przyłożenia wynosiło od 89.56 do 299,34 µm. Ponieważ w przejrzanej publicznie dokumentacji nie podano stanu dostarczonego materiału, nawet dokładna wartość w mikrometrach pozostaje niepełnym dowodem.
Zamiast wybierać najmniejszą wartość zużycia podaną w pracy, należy zachować pełny zakres dowodów: stop, stan dostawy, narzędzie, operację, zaangażowanie, przedział czasu, miarę zużycia i metodę pomiaru. Jeśli choć jeden parametr się różni, opublikowaną pracę należy traktować jako źródło pytań, a nie gotową kartę ustawień.
W publicznych poradach dotyczących obróbki pojawia się zalecenie „unikać małych kątów przyłożenia”, ale samo sformułowanie nie definiuje narzędzia. Przed przeniesieniem wniosków dotyczących geometrii należy wspólnie zapisać kąt przyłożenia, kąt natarcia, przygotowanie ostrza, materiał, powłokę, bicie, zaangażowanie i stan zużycia.
Frezowanie, toczenie i wykonywanie otworów ujawniają różne sygnały problemów
Podczas frezowania kontakt jest przerywany, toczenie może wytwarzać bardziej ciągły wiór, a wykonywanie otworów ogranicza dostęp do ostrza i drogi odprowadzania wiórów. Te mechanizmy zmieniają przydatność obserwacji. Wyniku z jednej operacji nie należy przenosić na inną, chyba że narzędzie, zaangażowanie, podparcie, droga wióra i mierzony parametr pozostają porównywalne.
| Operacja lub stan | Mechanizm, który należy uwzględnić | Przydatny sygnał | Warunek wstrzymujący przeniesienie wyniku |
|---|---|---|---|
| Frezowanie czołowe | Przerywane wejście i wyjście oraz zmienny kontakt kolejnych ostrzy | Zużycie poszczególnych ostrzy i wzór na powierzchni | Zmiana toru, płytki lub zaangażowania |
| Frezowanie obwodowe | Promieniowe i osiowe zaangażowanie wzdłuż toru narzędzia | Obciążenie przy wejściu, wyjściu i narożnikach | Zmiana podparcia ścianki lub zaangażowania |
| Frezowanie rowków lub kieszeni | Zamknięta droga wióra i możliwość jego ponownego skrawania | Odprowadzanie i powrót wiórów oraz ślady na ściance | Zmiana głębokości, dostępu lub kształtu wnęki |
| Toczenie | Ciągły kontakt, łamanie wióra, średnica i podparcie | Lokalizacja zużycia, postać wióra i zmiany wykończenia powierzchni | Zmiana płytki, średnicy lub stanu materiału |
| Wejście wiertła | Początkowe centrowanie, podparcie i kontakt ostrza | Ślad wejścia, zmiana siły i dane dotyczące bicia | Zmiana geometrii wejścia lub podparcia |
| Wiercenie w zamkniętym otworze | Siła posuwowa, odprowadzanie wiórów rowkami wiertła i dostęp zależny od głębokości | Gromadzenie wiórów, metoda pomiaru temperatury i średnica | Zmiana głębokości, geometrii wiertła lub dostępu |
| Wyjście wiertła | Pozostałe podparcie i geometria przełomu | Krawędź wyjściowa, zadzior i lokalne wykończenie powierzchni | Zmiana grubości ścianki lub podparcia przy wyjściu |
| Frezowanie otworu po torze śrubowym | Tor orbitalny i przerywane odprowadzanie wiórów | Siła, metoda pomiaru temperatury, wielkość wióra, średnica i wykończenie powierzchni | Zmiana narzędzia, toru orbitalnego, geometrii detalu lub zakresu badania |
| Kontrola po obróbce i zwolnieniu mocowania | Zwolnienie mocowania po zakończeniu operacji | Element i baza odniesienia w stanie podpartym i po zwolnieniu mocowania | Zmiana mocowania przedmiotu obrabianego lub warunków pomiaru |
W jednym porównaniu wiercenia i obróbki na sucho AZ31 z 2021 r. do konwencjonalnego wiercenia użyto wiertła dwuostrzowego o średnicy 11,5 mm, a do frezowania otworu po torze śrubowym — pełnowęglikowego frezu trzpieniowego o średnicy 8 mm. W abstrakcie opisano kierunkowe różnice w sile, temperaturze, dokładności średnicy, wykończeniu powierzchni i odprowadzaniu wiórów. Nie uzasadnia to uniwersalnej zasady wyższości jednej metody, ponieważ narzędzia i mechanizmy były różne, a publiczny abstrakt nie zawiera wszystkich wartości wynikowych. Szersze różnice między tymi metodami przedstawiono w osobnym porównaniu frezowania, toczenia i kontroli rysunku technicznego, nie przekształcając wyników badania AZ31 w ustawienia dla zakładu.
Jak bezpiecznie obrabiać magnez?
Należy zacząć od określenia dokładnego stopu i stanu dostawy, a następnie opisać wszystkie zmiany stanu — od półfabrykatu przez wióry, drobiny i pył po zebrane pozostałości. Trzeba zapisać operację, narzędzie i stan ostrza, medium obróbkowe, obudowę, drogę odprowadzania wiórów, miejsca gromadzenia materiału i potencjalne źródła energii. Aktualna ocena ryzyka w zakładzie musi określać środki kontroli, zasady utrzymania porządku, składowanie, utylizację, szkolenia i reagowanie w sytuacji awaryjnej zgodnie z obowiązującymi wymaganiami.
Opublikowane badania obróbki mogą objaśniać mechanizmy wyłącznie w granicach warunków, w których je przeprowadzono. Nie zatwierdzają procedury zakładowej. Przed zmianą parametrów należy potwierdzić stan materiału, wskazać osobę odpowiedzialną za decyzję i sprawdzić, czy procedura zakładowa obejmuje daną operację.
Cienkie ścianki mogą przemieszczać się po odsunięciu narzędzia
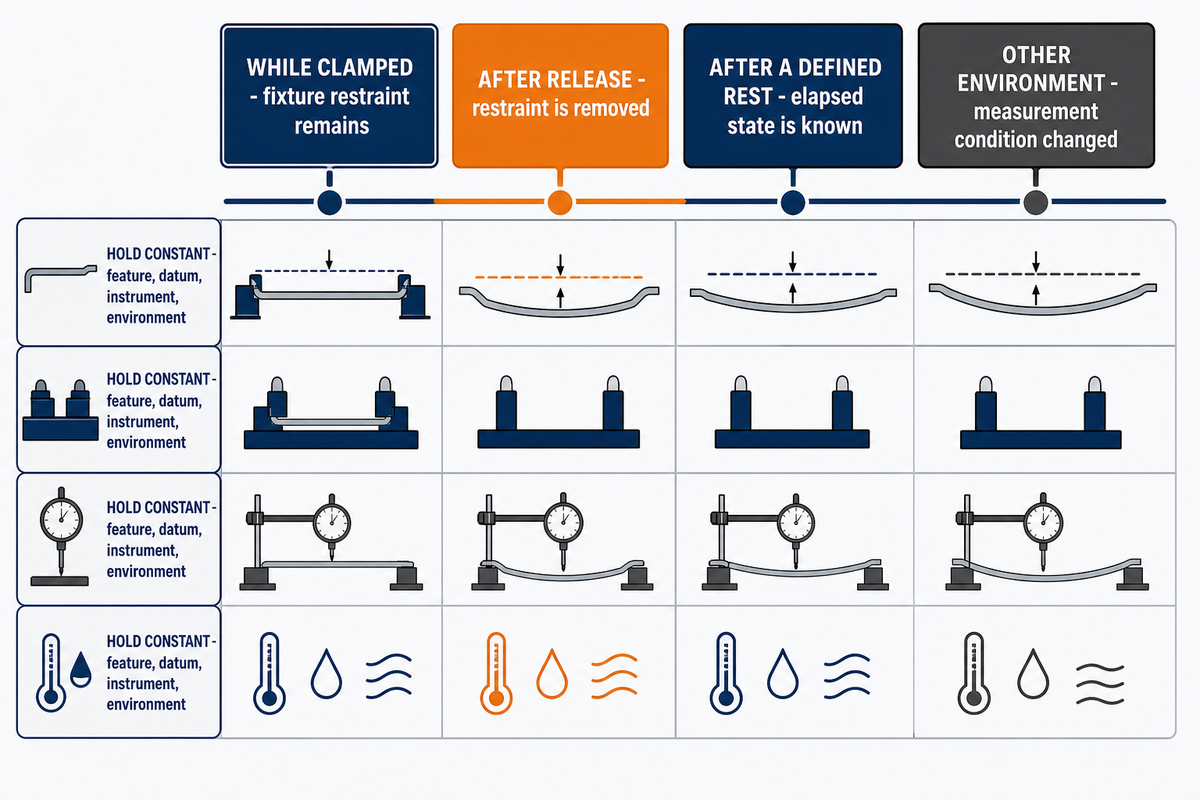
Wynik pomiaru elementu magnezowego może się różnić podczas mocowania, bezpośrednio po jego zwolnieniu, po określonym czasie spoczynku lub w innych warunkach pomiaru. Obserwacje dotyczące operacji, narzędzia i stanu wiórów mają znaczenie dla kolejności pomiarów. Możliwe czynniki to obciążenie skrawaniem, lokalne nagrzewanie, naprężenie od mocowania, rozkład usuwanego materiału i naprężenia własne po zwolnieniu mocowania. Sama dokładność obrabiarki nie wyjaśnia całego przebiegu.
W jednym badaniu frezowania i obróbki po frezowaniu AZ31B z 2023 r. w 14 próbkach po odprężającym wyżarzaniu w wybranych warunkach zmierzono zmiany naprężeń własnych na powierzchni w zakresie 19,31–50,52 MPa, które opisano jako redukcję o 56,14–67,29%. Wartości te pokazują, że stan po obróbce i obróbce pośredniej może wpływać na pomiar powierzchni. Nie pozwalają przewidzieć przemieszczenia ścianki, zatwierdzić cyklu wyżarzania ani określić tolerancji.
- Obróbka przy zamocowanej części: zapisać sposób usuwania materiału, podparcie, narzędzie i stan elementu podczas obróbki.
- Część po zwolnieniu mocowania: ponownie zmierzyć wskazany element i bazę odniesienia po zwolnieniu mocowania.
- Określony czas spoczynku lub warunki otoczenia: zapisać upływ czasu i warunki pomiaru, nie zakładając uniwersalnego okresu oczekiwania.
- Stan akceptacji: powiązać wynik z rysunkiem technicznym, metodą, zasadą doboru próbki i zatwierdzonym kryterium.
Aby diagnostyczne porównanie określonych stanów było przydatne, należy utrzymać niezmienne element, bazę odniesienia, przyrząd i warunki otoczenia. Jeśli w tym samym czasie zmieniono narzędzie i sposób mocowania, wyniku nie można przypisać żadnej z tych zmian. Jeśli w pracy badano naprężenia własne, a projekt dotyczy przemieszczeń wymiarowych, brakujący związek przyczynowy musi pozostać widoczny. Zasady oparte na rysunku technicznym przedstawia również przewodnik dotyczący projektowania pod kątem obrabialności CNC, w którym założenia dotyczące geometrii i kontroli ustala się przed zatwierdzeniem procesu.
Świeżo obrobione powierzchnie zmieniają zakres kontroli po obróbce
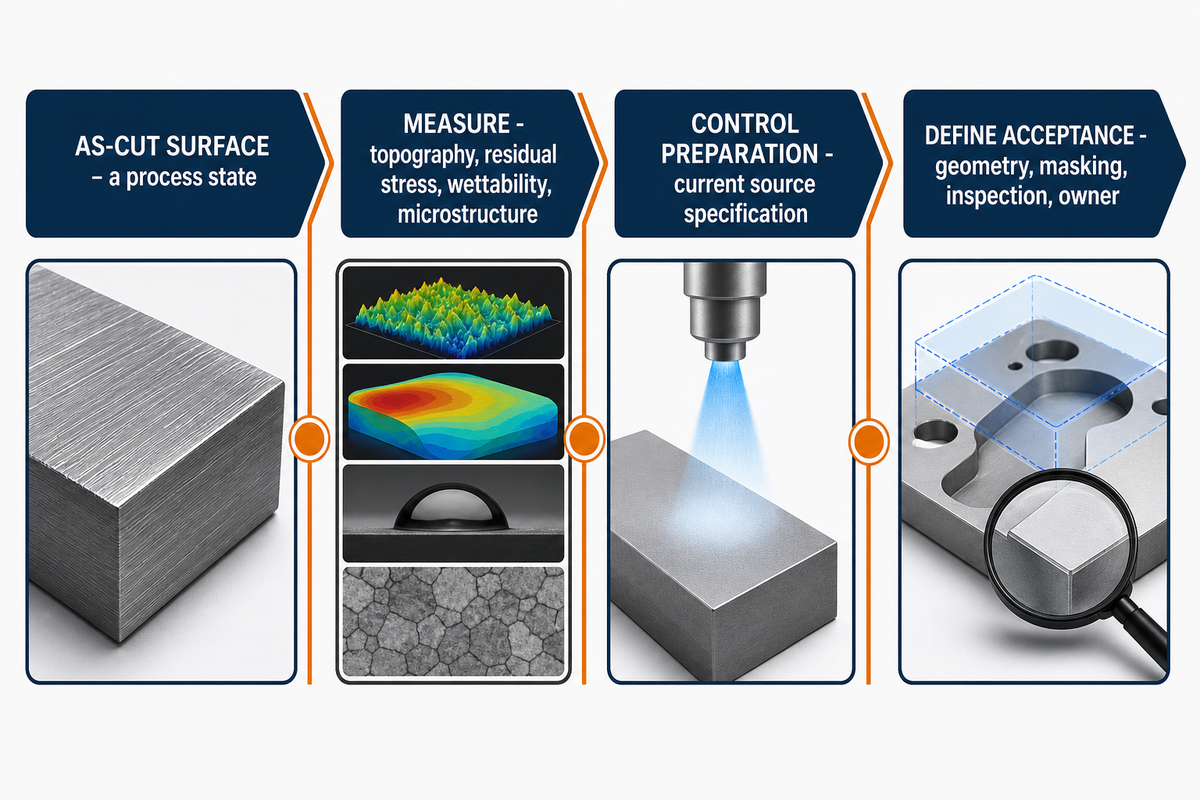
Świeżo obrobiona skrawaniem powierzchnia magnezu to stan procesu, a nie po prostu docelowy kolor czy chropowatość. Stop, medium obróbkowe, topografia, naprężenia własne, warstwy zmienione, zanieczyszczenia, upływ czasu, geometria, środowisko pracy i specyfikacja wykończenia mogą należeć do danych wymaganych na dalszych etapach.
Dokument ORNL dotyczący badania CIRP dla AZ31 opisuje pomiary topografii powierzchni, naprężeń własnych, zwilżalności, mikrostruktury i głębokości warstwy zmienionej po obróbce skrawaniem. Badania korozji przeprowadzono w środowisku in vitro naśladującym warunki panujące w organizmie człowieka; uwzględniono w nich także wariant kriogeniczny z małym posuwem. Zakres badania jest cenny, ponieważ wskazuje mierzalne zmienne dotyczące powierzchni; nie stanowi ogólnego zalecenia w zakresie przemysłowej odporności na korozję ani reguły doboru wykończenia.
ASTM publicznie wymienia D1732-03(2023) jako praktyki przygotowania powierzchni stopów magnezu do malowania. Katalog potwierdza tożsamość dokumentu i jego rewizję, ale nie podaje wszystkich kontrolowanych instrukcji ani nie dowodzi, że malowanie jest właściwe dla danego detalu. Plan dalszego postępowania nadal wymaga określenia dokładnego stopu, warunków eksploatacji, aktualnej specyfikacji wykończenia, stanu czyszczenia i postępowania z detalem, geometrii, maskowania, kontroli oraz osoby odpowiedzialnej za proces.
Właśnie dlatego stwierdzenie „później nałożyć powłokę” się nie sprawdza. Pomija stan materiału przed obróbką, kontrolowany przebieg przygotowania, wymaganie funkcjonalne i kryterium odbioru. Przewodnik może wskazać te etapy. Dostępne wykończenia i zobowiązania dotyczące parametrów pozostają kwestiami handlowymi rozstrzyganymi dla konkretnego rysunku.
Malowanie proszkowe i inne wykończenia powierzchni mogą znaleźć się w specyfikacji projektu, ale żadne z nich nie jest uniwersalnym kolejnym etapem po obróbce skrawaniem. Źródłowo określone przygotowanie, skład chemiczny, geometria, maskowanie, środowisko pracy i kryterium odbioru muszą pozostać powiązane z wybraną technologią.
6-polowy zestaw dowodowy od stopu do kryteriów akceptacji
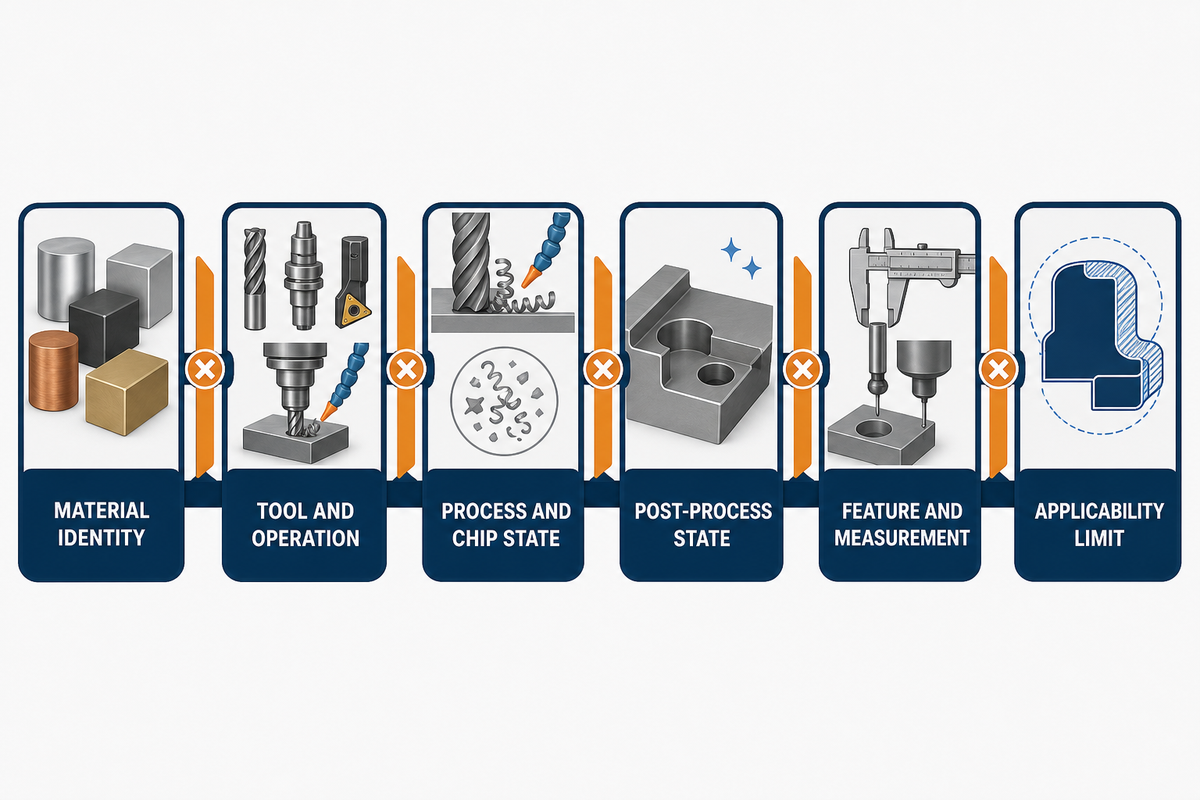
6-polowy zestaw dowodowy od stopu do kryteriów akceptacji pozwala sprawdzić, czy 6 pól pozostaje niezmienionych między źródłem a projektem. Wartość z jednostką nie stanowi mocnego dowodu, jeśli brakuje informacji o stopie, narzędziu, procesie, stanie po obróbce, mierzonej wielkości lub ograniczeniach stosowalności. Każde puste pole wyklucza automatyczne przeniesienie danych.
| Pole | Dane ze źródła | Porównanie z projektem | Warunek wstrzymania przeniesienia danych |
|---|---|---|---|
| 1. Tożsamość materiału | Stop, stan umocnienia, postać wyrobu, stan półfabrykatu | Certyfikat i zatwierdzony zamiennik | Ogólne określenie „magnez” lub inny przebieg procesu |
| 2. Narzędzie i operacja | Materiał i geometria narzędzia, jego stan, frezowanie, toczenie lub wykonywanie otworów | Rzeczywiste narzędzie, cecha, tor ruchu i dostęp | Inna operacja lub stan krawędzi skrawającej |
| 3. Proces i stan wiórów | Prędkość, podstawa określenia posuwu, zaangażowanie narzędzia, medium, postać wiórów | Określone parametry mocowania i sposób odprowadzania wiórów | Podano jednostki, ale brakuje podstawy lub informacji o stanie |
| 4. Stan po obróbce | Stan po skrawaniu, obróbce, przygotowaniu, nałożeniu powłoki lub inny zadeklarowany stan | Rzeczywista kolejność operacji i kontrolowana specyfikacja | Wynik obróbki zastosowano do detalu po samym skrawaniu |
| 5. Cecha i pomiar | Cecha, baza odniesienia, metoda, środowisko, upływ czasu | Mierzona wielkość określona na rysunku i plan kontroli | Inny punkt końcowy lub nieokreślony stan pomiaru |
| 6. Granice zastosowania | Wyłączenia z badania, niepewność i nierozstrzygnięte zmienne | Co nadal wymaga weryfikacji w projekcie | Pominięto ograniczenie źródła |
Zastosuj zestawienie do przykładu AZ91D. Wartości 507,1 °C i 515,1 °C zachowują znaczenie tylko wtedy, gdy są powiązane z metodą pomiaru na płycie grzewczej poza obrabiarką, wiórami z opisanych warunków frezowania i zakresem badań podanym w publikacji. Nie mogą stać się limitami dla strefy skrawania. Zastosuj je do wyniku dla AZ31B: wartości 19,31–50,52 MPa i 56,14–67,29% pozostają powiązane z 14 próbkami, wybranymi stanami frezowania i obróbki oraz pomiarem naprężeń własnych na powierzchni. Nie mogą stać się dopuszczalnym ubytkiem materiału w cienkiej ściance.
Zwięzła weryfikacja możliwości przeniesienia danych zachowuje odrębność poszczególnych wartości: badanie AZ91D rozpoczynało testowany zakres prędkości skrawania od 400 m/min i porównywało narzędzia o kącie linii śrubowej 20° i 50° przy zaangażowaniu promieniowym 14 mm; w badaniu AZ31B podane zużycie narzędzia mieściło się w zakresie od 89,56 µm do 299,34 µm. Wartości te poprawiają identyfikowalność, ale nie stanowią podstawy doboru parametrów.
20°badany kąt linii śrubowej
50°badany kąt linii śrubowej
507,1 °Cśrednia z pomiarów na płycie poza obrabiarką
515,1 °Cmaksimum z pomiarów na płycie poza obrabiarką
Zestawienie jest przydatne dla osób odpowiedzialnych za jakość, produkcję, zakupy i projekt, ponieważ ujawnia różne braki. Dział jakości dostrzega nieokreśloną mierzoną wielkość. Produkcja widzi inne narzędzie lub drogę wiórów. Dział zakupów zauważa niekompletne dane materiałowe. Właściciel projektu widzi, gdzie kończą się publikacje, a zaczyna potrzeba kontrolowanej weryfikacji projektu. Puste pole nie oznacza niepowodzenia; wskazuje kwestię, którą trzeba uczciwie rozstrzygnąć przy odbiorze.
Ta sama zasada oddziela dane dotyczące metali od wytycznych obróbki tworzyw sztucznych, a gotowe detale magnezowe od próbek po samym skrawaniu. Jeśli źródło dotyczyło innej rodziny materiałów, innego stanu po obróbce lub innej cechy, podobieństwo nie uzupełnia brakującego pola dowodowego.
Najważniejszy wniosek
Wartość dotycząca obróbki skrawaniem magnezu można przenieść tylko wtedy, gdy zachowane są informacje o materiale, narzędziu, operacji, stanie wiórów i medium, stanie po obróbce, cesze, pomiarze oraz ograniczeniach źródła.
Gdzie kończą się ogólne wytyczne, a zaczyna analiza projektu
Ogólne wytyczne przestają wystarczać, gdy odpowiedź zależy od konkretnego rysunku, stopu i stanu umocnienia, przebiegu procesu dla półfabrykatu, cechy, wielkości serii, dokumentacji kontroli, warunków eksploatacji lub procedury zakładowej. Te ograniczenia dotyczące materiału i pomiaru wyznaczają granicę przed omówieniem jakichkolwiek zobowiązań odnoszących się do konkretnego rysunku. Ten przewodnik porządkuje niewiadome, ale nie może zagwarantować procesu, tolerancji, wykończenia, terminu, ceny ani dopuszczenia produkcji.
Należy uwzględnić lukę w dostępnych danych zamiast kopiować parametr: rewizję rysunku, dane materiałowe, krytyczną cechę i bazę odniesienia, operację, narzędzie i stan wiórów, mocowanie przedmiotu obrabianego, stan po obróbce, metodę pomiaru oraz nierozstrzygnięte ograniczenia zastosowania. Zapytanie informacyjne „jak obrabiać magnez” należy do tego obszaru, natomiast dosłowne wyszukiwania „Obróbka CNC magnezu w pobliżu”, „Maszyna do obróbki CNC magnezu” i „Koszt obróbki CNC magnezu” wskazują na zamiar znalezienia dostawcy, sprzętu lub informacji o cenie. Aby przejść do oferty handlowej, należy omówić wymagania projektu dotyczące obróbki magnezu. Ta strona dotyczy usług obróbki magnezu i zapytań ofertowych; ogólna oferta usług obróbki CNC obejmuje szerszy zakres usług handlowych. Ten artykuł pozostaje przewodnikiem edukacyjnym po danych i dowodach.
Rozpocznij analizę projektu na podstawie rysunku
Często zadawane pytania
Granica analizy projektu opartej na rysunku wyjaśnia również, dlaczego każda odpowiedź pozostaje zależna od materiału, procesu i stanu dostępnych danych.
Skoro magnez może być niebezpieczny, dlaczego w ogóle się go obrabia?
Magnez obrabia się skrawaniem, gdy określony stop i zastosowanie uzasadniają kontrolowany przebieg procesu, a stan wiórów, droga przepływu ciepła, zagrożenia w miejscu pracy i dane z kontroli są oceniane łącznie.
Projektanci mogą doceniać małą gęstość, potencjalnie korzystny stosunek sztywności do masy, właściwości tłumiące drgania lub inne cechy danego stopu. Korzyści te dotyczą konkretnego materiału i zastosowania; nie eliminują pytań o proces. Pełny półfabrykat, gorące wióry, nagromadzone drobne cząstki i pył wymagają odrębnej oceny. Dlatego dobór materiału wymaga zarówno uzasadnienia funkcjonalnego, jak i udokumentowanej analizy ryzyka procesu. Ogólne określenie „lekki metal” nie wystarcza do potwierdzenia żadnej z tych kwestii, a artykuł edukacyjny nie może zatwierdzić zabezpieczeń obowiązujących w zakładzie.
Dlaczego magnez jest niebezpieczny?
Istotne zagrożenia zależą od postaci materiału, drogi przepływu energii, nagromadzenia materiału, warunków otoczenia oraz zabezpieczeń zakładowych regulujących każdą zmianę postaci od pełnego półfabrykatu do materiału rozdrobnionego.
Gotowy, lity detal i drobno rozdrobniony materiał procesowy wymagają odmiennej oceny. Stop, powierzchnia właściwa, wielkość wiórów lub cząstek pyłu, temperatura, ilość, rozproszenie, ograniczenie przestrzeni, możliwe źródła zapłonu i kontakt z medium obróbkowym mogą zmienić charakter zagrożenia. Rzetelna analiza ustala, jaka postać materiału występuje, jak operacja prowadzi do kolejnego stanu, gdzie materiał może się gromadzić, jakie niezgodności materiałów wymagają oceny oraz które aktualne procedury zakładowe i obowiązujące wymagania regulują pracę. Nie należy zastępować tej analizy ogólną poradą dotyczącą gaszenia lub przechowywania.
Czy do obróbki CNC można tworzyć stopy magnezu z innymi metalami?
Tak, komercyjnie dostępne materiały magnezowe to stopy, ale ich skład nie tworzy jednej wspólnej receptury obróbki skrawaniem; oznaczenie, stan umocnienia, przebieg procesu dla półfabrykatu, operacja i pomiar pozostają odrębnymi polami dowodowymi.
Dodatki stopowe pozwalają uzyskać różne właściwości mechaniczne, odlewnicze, związane z kształtowaniem, odpornością na korozję i eksploatacją. Wynik obróbki skrawaniem nadal wymaga określenia dokładnego oznaczenia stopu, stanu umocnienia, postaci wyrobu, przebiegu procesu dla półfabrykatu i stanu dostawy. Danych dotyczących toczenia AZ31B nie należy traktować jako wytycznych do frezowania AZ91D tylko dlatego, że oba materiały są stopami magnezu. Do każdego wyniku należy dołączyć certyfikat, specyfikację źródłową, narzędzie, operację, medium i metodę pomiaru, a następnie zweryfikować luki dotyczące konkretnego projektu.
Jakie szczególne kwestie należy uwzględnić przy przechowywaniu detali magnezowych?
Sposób przechowywania musi uwzględniać dokładną postać materiału i zatwierdzone procedury zakładowe, ponieważ gotowe detale, wióry, drobne cząstki, pył i zanieczyszczone pozostałości wymagają odmiennego postępowania.
Gotowych detali, czystego litego półfabrykatu, gorących wiórów, mokrych wiórów, suchych wiórów, drobnych cząstek, pyłu i zanieczyszczonych pozostałości nie należy obejmować jedną instrukcją. Trzeba określić stan materiału, ilość, zanieczyszczenia, pojemnik lub miejsce, pobliskie źródła energii oraz zmiany stanu powodowane przez postępowanie z materiałem. Wykwalifikowane osoby odpowiedzialne w zakładzie muszą stosować aktualną ocenę zagrożeń, obowiązujące wymagania oraz zatwierdzone procedury utrzymania porządku, segregacji, przechowywania, utylizacji i reagowania awaryjnego. W tym przewodniku celowo nie podano uniwersalnego sposobu przechowywania.
Dlaczego danych dotyczących obróbki jednego stopu magnezu nie można przenieść na inny?
Przeniesienie danych zawodzi, gdy zmieniają się warunki materiałowe, procesowe lub pomiarowe, w tym stop, stan umocnienia, przebieg procesu dla półfabrykatu, narzędzie, zaangażowanie, medium, stan po obróbce, cecha, baza odniesienia i metoda odbioru.
Skład chemiczny stopu, stan umocnienia, sposób wytworzenia półfabrykatu, wtrącenia, wcześniejsza obróbka i stan powierzchni mogą wpływać na zachowanie materiału podczas skrawania. Wyników nie można też przenosić, gdy różnią się narzędzie, stan krawędzi, operacja, zaangażowanie narzędzia, medium obróbkowe, droga odprowadzania wiórów, mocowanie przedmiotu obrabianego, stan po obróbce, cecha, baza odniesienia lub metoda pomiaru. Precyzyjna wartość nie jest uniwersalna tylko dlatego, że podano ją z jednostką. Użyj 6-polowego zestawu dowodowego od stopu do kryteriów akceptacji, aby ujawnić brakujące pola, a każdą lukę potraktuj jako pytanie wymagające walidacji. Zachowaj też wielkość mierzoną w źródle: siła, temperatura, zużycie, naprężenia własne, chropowatość, odporność na korozję i zmiana wymiarów to różne wielkości. Jeśli projekt dotyczy jednej z nich, a w publikacji zmierzono inną, podobna nazwa stopu nie wypełnia tej luki. Zapisz brakujące powiązanie i zaplanuj kontrolowane sprawdzenie rzeczywistej cechy, bazy odniesienia i kryterium akceptacji.
Źródła i materiały referencyjne
- ASTM International: wykaz norm dotyczących metali nieżelaznych
- ASTM D1732-03(2023): przygotowanie powierzchni stopów magnezu do malowania
- Recenzowane badanie zgrubnego frezowania na sucho AZ91D i zapłonu wiórów
- Recenzowane badanie toczenia AZ31B, zużycia narzędzia i morfologii wiórów
- Recenzowane badanie frezowania AZ31B i naprężeń własnych
- Porównanie konwencjonalnego wiercenia AZ31 z frezowaniem otworów po torze śrubowym
- Oak Ridge National Laboratory: zmiany powierzchni AZ31 wywołane obróbką skrawaniem
- Dokument JSME: wydzielanie wodoru podczas obróbki skrawaniem stopów magnezu w różnych mediach
- U.S. Occupational Safety and Health Administration: pyły palne
- U.S. Occupational Safety and Health Administration: wytyczne dotyczące informowania o zagrożeniach
- U.S. Occupational Safety and Health Administration: załącznik dotyczący ochrony przeciwpożarowej
- NFPA 660: pyły palne i ciała stałe w postaci cząstek
Przejrzystość danych: ten przewodnik oparty na danych publicznych stanowi informacyjne uzupełnienie komercyjnej strony usługi obróbki magnezu. Nie udostępniono żadnych niepublicznych danych Zhenling dotyczących produkcji magnezu, wyników klientów, trwałości narzędzi, badań tolerancji ani uniwersalnej tabeli parametrów. Twierdzenia zweryfikowano na podstawie aktualnych publicznych wykazów norm, oficjalnych stron dotyczących bezpieczeństwa i badań o określonych warunkach; każde badanie pozostaje ograniczone do wskazanego stopu, narzędzia, operacji i metody badawczej. Informacje o organizacji, niezależne od publicznych źródeł dotyczących magnezu, znajdują się w opisie firmy Zhenling.






