
Entre em contato com a Zhenling

Por DD · Atualizado em agosto de 2026
Usinagem CNC vs. impressão 3D é uma comparação entre processos sem um vencedor universal. A usinagem CNC costuma ser vantajosa para características geométricas acessíveis, interfaces controladas e produção repetitiva a partir de material bruto qualificado, enquanto a impressão 3D permite consolidar geometrias ou criar formas fechadas e iterar com baixo comprometimento. A impressão 3D e a usinagem CNC produzem peças por processos de fabricação diferentes; um processo híbrido pode imprimir uma geometria próxima à forma final e usinar as referências, os furos, as faces de vedação ou as interfaces. Decida qual opção é melhor pela peça aceita, não pelo ciclo da máquina.
As informações públicas da empresa Zhenling respaldam apenas a análise de desenhos técnicos e a inspeção de peças usinadas por CNC; elas não comprovam capacidade de impressão 3D. A usinagem CNC e a impressão 3D são comparadas aqui como alternativas para o comprador, não como dois serviços da Zhenling.
Usinagem CNC e impressão 3D começam com fluxos de material opostos
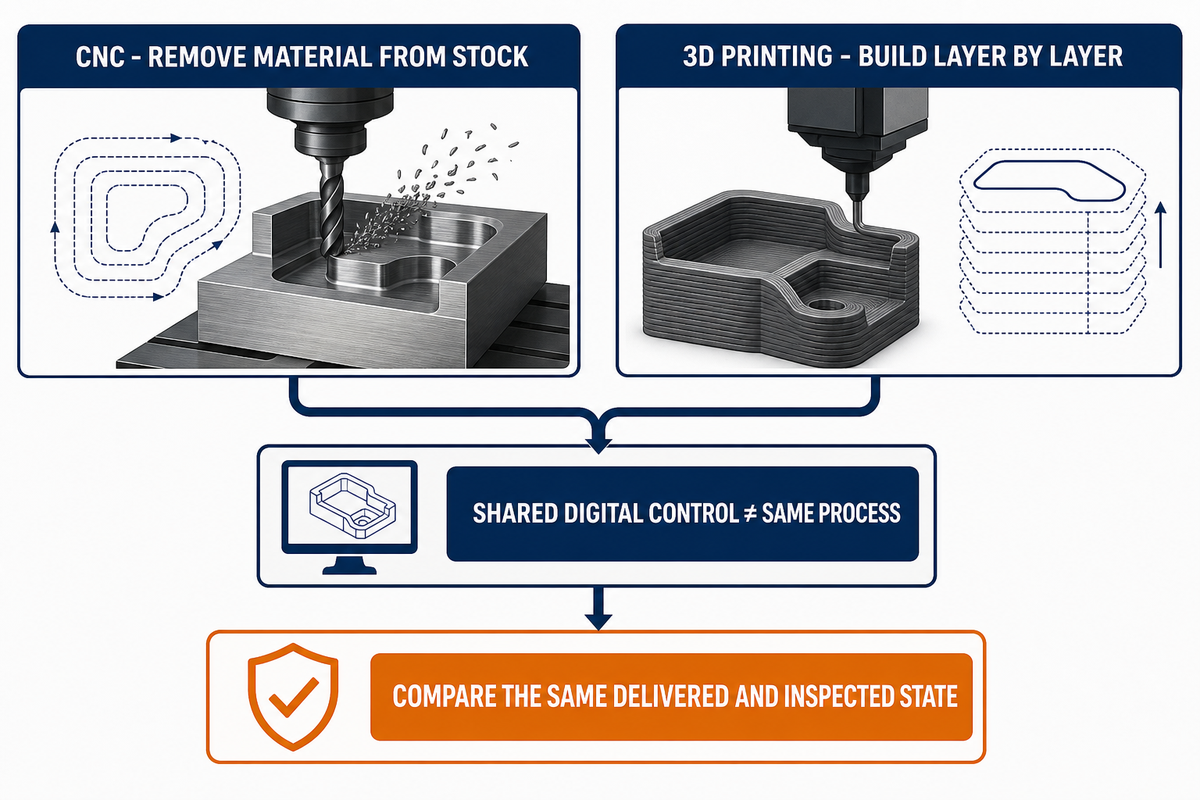
A usinagem CNC remove material de um bloco sólido ou de outra forma de material bruto. Conhecida como processo subtrativo, a usinagem CNC controla ferramentas de corte que revelam a geometria necessária. A impressão 3D constrói uma peça camada por camada a partir de um modelo 3D e de matéria-prima de alimentação. O controle digital compartilhado não torna os dois processos de fabricação iguais.
As tecnologias de impressão 3D se dividem em sequências de fabricação bastante diferentes. Uma impressora 3D FDM, uma máquina à base de resina, um sistema de leito de pó polimérico e uma máquina de impressão 3D em metal usam matérias-primas, históricos térmicos, estratégias de suporte, riscos, operações secundárias e métodos de inspeção diferentes. Esses processos de impressão 3D também produzem materiais para impressão 3D e propriedades dos materiais diferentes. A usinagem CNC se divide em torneamento, fresamento, retificação, processos de descarga elétrica, configuração da máquina, fixação da peça e acesso da ferramenta. O registro oficial de terminologia ISO/ASTM 52900 identifica as famílias de processos aditivos; não garante tolerância, prazo de fabricação ou entrega, nem preço.
Ao comparar impressão 3D e usinagem CNC, a complexidade da peça e a liberdade de projeto só importam depois que o processo é definido. A expressão mais curta “CNC vs. impressão 3D” omite a mesma condição. A impressão 3D pode criar peças complexas, mas deixar superfícies críticas sem acabamento, enquanto um torno pode cortar diretamente uma forma rotacional acessível. A moldagem por injeção é um processo distinto, não um atalho para nenhum dos dois.
Regra de decisão: compare a mesma revisão liberada no mesmo estado de entrega e inspeção. Se um orçamento considera a peça “como impressa” e o outro inclui acabamento e evidências de aceitação, os preços não correspondem ao mesmo produto.
Mapa de gargalos de suporte, material bruto e superfície em 9 linhas
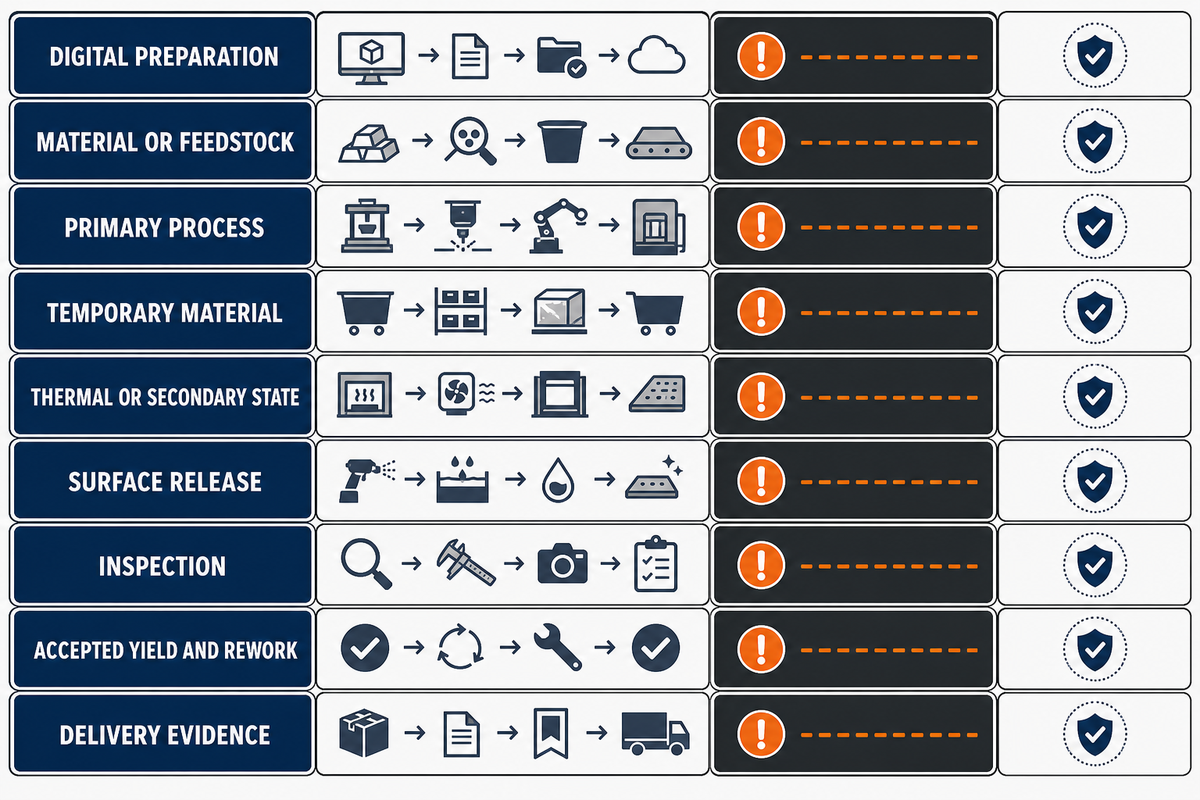
O tempo de máquina é apenas uma linha do processo que resulta na peça entregue. O mapa de gargalos de suporte, material bruto e superfície identifica a primeira dependência ainda não resolvida em cada processo. Essa linha pode controlar o prazo, o custo ou a aceitação, mesmo quando a máquina principal é rápida.
| Tipo de gargalo | Processo CNC | Processo de impressão 3D | Pergunta do comprador | Responsável pelo risco | Limitação |
|---|---|---|---|---|---|
| Preparação digital | Trajetórias de ferramenta, preparações da máquina, dispositivos de fixação | Orientação de construção, suportes, fatiamento | Qual revisão e quais premissas estão liberadas? | Planejador do processo | Um arquivo válido não é um processo qualificado |
| Material ou matéria-prima de alimentação | Forma do material bruto, condição, certificado | Condição do pó, fio, filamento ou resina | A condição do material está disponível e tem rastreabilidade? | Fornecedor do material | Nomes de famílias não comprovam equivalência |
| Processo principal | Usinar geometria acessível | Construir a geometria selecionada | Em que estado a peça sai da máquina? | Fornecedor da máquina | Concluir o ciclo não significa que a peça foi aceita |
| Material temporário | Dispositivos de fixação, abas ou material bruto sacrificial | Suportes, matéria-prima retida, placa de construção | Como o material temporário será removido? | Fornecedor do processo | A remoção pode alterar a superfície ou a referência geométrica |
| Condição térmica ou secundária | Alívio de tensões ou revestimento, quando especificado | Cura, sinterização, tratamento térmico, infiltração | Quais operações são necessárias antes da medição? | Processador qualificado | Uma sequência genérica pode não ser aplicável |
| Liberação da superfície | Passe de acabamento, retificação, polimento, revestimento | Remoção de suportes, jateamento, usinagem, polimento | Quais superfícies fazem contato, vedam, deslizam ou servem de referência? | Responsável pelo acabamento | A aparência não comprova a função |
| Inspeção | Plano de características geométricas acessíveis e referências | Plano de inspeção externa e interna | É possível detectar todas as características críticas? | Responsável pela inspeção | Uma regra escrita não torna uma característica mensurável |
| Rendimento de peças aceitas e retrabalho | Preparações liberadas e processo de retrabalho | Disposição da peça construída e processo de retrabalho | Qual denominador define o custo por peça aceita? | Responsável pela qualidade | A quantidade produzida pode ser diferente da quantidade aceita |
| Registros de entrega | Registros de material e inspeção | Registros de construção, material, pós-processamento e inspeção | Qual registro acompanha cada lote? | Responsável pelo contrato | A falta de rastreabilidade pode impedir a liberação |
Use o mapa de cima para baixo. Marque “definido”, “a confirmar pelo fornecedor” ou “não resolvido” em cada linha. A primeira linha não resolvida é o gargalo atual. Ao descobrir que não há material bruto qualificado disponível para o processo CNC ou que o método de inspeção interna do processo aditivo não foi comprovado, o comprador aprende mais do que uma comparação superficial de tempos de ciclo revelaria.
Compare materiais por processo, condição e orientação
As evidências do grau do material não podem ser separadas da sequência de operações que gerou o resultado do ensaio. Para uma peça usinada, registre o material especificado, a forma do produto, a condição de fornecimento, o tratamento térmico, o histórico de remoção de material e a direção do ensaio. Para uma peça impressa, registre os materiais para impressão 3D, os processos de impressão 3D, a orientação de construção, o histórico térmico, o pós-processamento e a direção do ensaio.
Uma revisão por pares sobre anisotropia em metais fabricados por processos aditivos relaciona a resposta direcional ao material, à direção de construção, ao histórico térmico, à estratégia de varredura, aos defeitos e ao tratamento térmico. Essas evidências se aplicam ao escopo de metais aditivos analisado; não classificam um material impresso em relação ao material bruto nem estabelecem uma propriedade de material para usinagem CNC. Na usinagem, use o certificado atual do material bruto e as evidências da forma do produto, sem presumir isotropia.
A lista de verificação de evidências para seleção de materiais explica como separar família, grau, forma do produto, condição, certificado e regras de substituição antes de liberar um processo de usinagem. Acrescente matéria-prima de alimentação, orientação de construção e condição pós-processamento quando incluir uma alternativa aditiva na comparação.
Deixe a geometria definir onde cada processo se destaca
Geometria não é um slogan de processo. É um conjunto de características geométricas com necessidades de acesso, suporte, remoção, acabamento e medição. A impressão 3D pode criar canais fechados, conjuntos consolidados ou peças complexas difíceis de usinar a partir de um bloco sólido. A usinagem CNC oferece um caminho direto para faces abertas, furos, roscas, superfícies de vedação e referências geométricas alcançáveis pela ferramenta e pela sonda. Essa vantagem só existe quando o acesso e a fixação da peça são controlados.
| Condição geométrica | Possível vantagem do processo | Pergunta que pode desqualificar | Evidência de aceitação |
|---|---|---|---|
| Canal fechado | Acesso aditivo sem uma trajetória de corte convencional | É possível verificar a matéria-prima de alimentação, os suportes, o acabamento e a condição interna? | Método qualificado de inspeção interna e critério de limpeza |
| Conjunto consolidado | Menos componentes ou juntas separados | A consolidação cria uma região impossível de inspecionar ou reparar? | Requisito do sistema, processo de inspeção, decisão de manutenção |
| Furo ou rosca aberta | Acesso direto para usinagem e calibração | A fixação da peça é estável e a trajetória da ferramenta está acessível? | Característica geométrica, referência, condição da ferramenta, calibre ou método |
| Face de vedação ou de localização | Acabamento controlado a partir de uma referência declarada | As operações anteriores deixarão sobrematerial estável suficiente? | Definição da superfície, esquema de referências, condição medida |
| Forma grande próxima à forma final | Uma pré-forma aditiva seguida de usinagem local pode reduzir a remoção de material bruto | É possível localizar, apoiar e transferir a pré-forma de modo confiável? | Mapa de sobrematerial, referências de transferência, dispositivo de fixação e registro de rastreabilidade |
Faça
- Divida o modelo CAD em características críticas para aceitação
- Verifique o acesso da ferramenta, dos suportes, da remoção e da inspeção
- Permita processos diferentes para características diferentes
Não faça
- Escolher apenas pela complexidade da forma geral
- Tratar a consolidação como economia automática para o sistema
- Aprovar uma característica interna sem método de detecção
Tolerância e acabamento superficial exigem um plano de aceitação
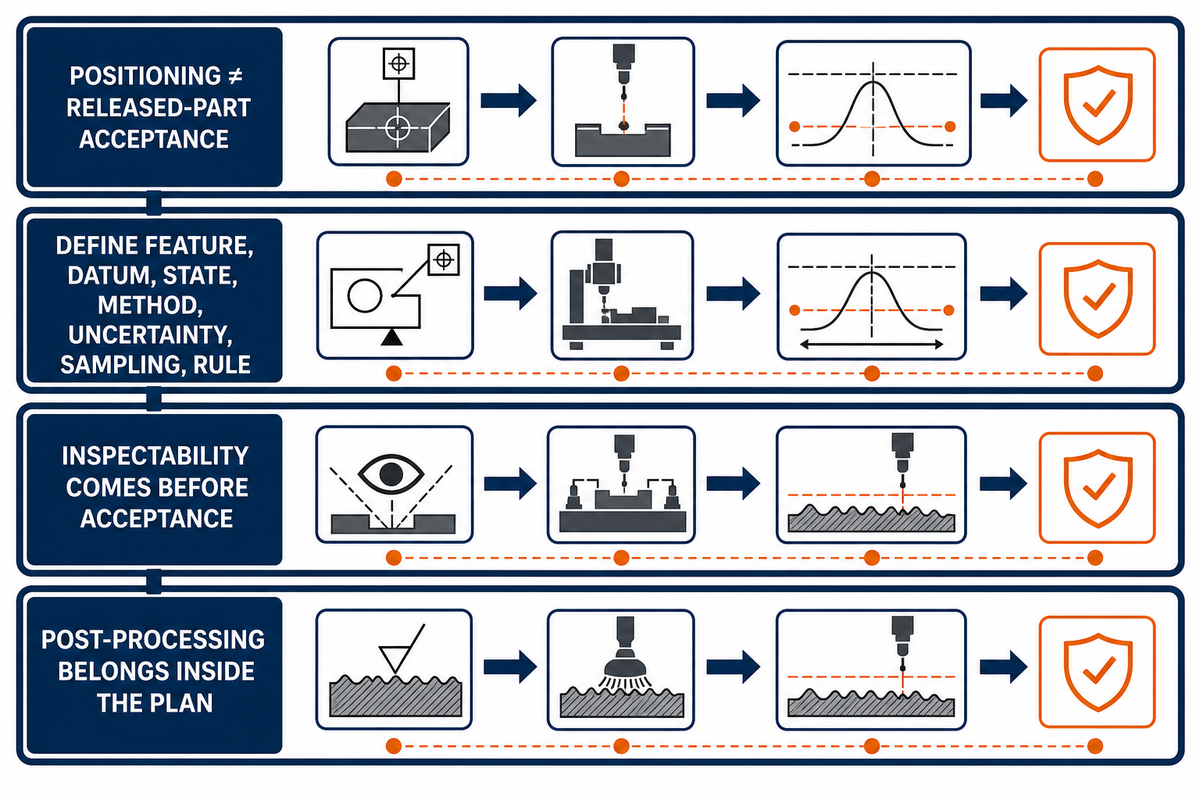
Alta precisão, precisão da impressão 3D, posicionamento da máquina e aceitação da peça liberada não são alegações equivalentes. Uma especificação de tolerância útil identifica a característica geométrica, a referência, a condição do material e do processo, o método de medição, a incerteza, a regra de amostragem e o critério de aceitação. Uma especificação de superfície útil informa como ela é definida e em que condição é medida.
O programa de medição de fabricação aditiva do NIST identifica a variabilidade do processo, a precisão das peças, a qualidade da superfície, a consistência das propriedades dos materiais e os métodos de qualificação como desafios persistentes. A publicação separada do NIST sobre inspeção de características metálicas aditivas embutidas explica por que algumas geometrias internas e alguns defeitos não podem ser inspecionados externamente e avalia a tomografia computadorizada de raios X metrológica como um método condicionado, não como uma solução universal.
A possibilidade de inspeção vem antes da aceitação. Uma característica interna precisa de um método de detecção capaz de identificá-la considerando o material, a espessura da parede, a geometria e a incerteza; um limite escrito, por si só, não a torna mensurável.
O pós-processamento faz parte deste plano. Como escreve Jessica Pompili na Additive Manufacturing Media: “As peças que saem de uma impressora 3D costumam ter linhas de camada, excesso de pó, marcas de suporte e rugosidade interna.” A visão geral de acabamentos superficiais do artigo é útil para orientar a escolha do processo, mas o método final ainda depende do material, do processo, da geometria, da superfície acessível e da definição de aceitação.
Para uma abordagem voltada à usinagem sobre requisitos de desenhos técnicos, referências, condição de medição e decisões próximas aos limites, consulte o planejamento de precisão por característica geométrica. Nenhum dos guias fornece uma tabela genérica de tolerâncias, porque um número sem o conjunto de evidências correspondente pode levar a uma comparação enganosa.
Compare o custo por peça aceita, não o preço da máquina
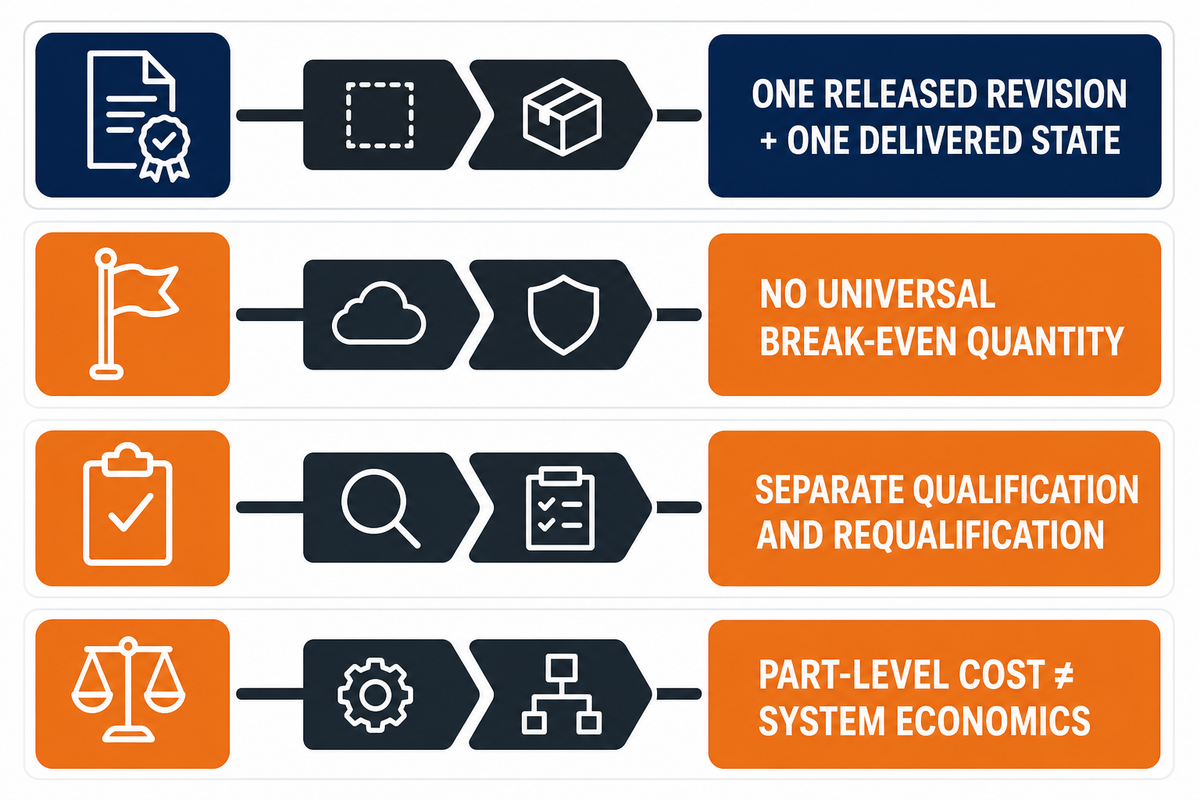
Uma comparação justa de custos começa com uma única revisão liberada e uma única condição de entrega. Normalize material, volume de produção, custos de preparação, processamento, perda de suportes ou material bruto, operações secundárias, acabamento, inspeção, rendimento de peças aceitas, retrabalho, embalagem, logística e custos atribuídos ao comprador. A produção de peças em volumes maiores não é automaticamente vantajosa em nenhum dos processos; o custo vem de toda a cadeia que resulta em peças aceitas.
Uma revisão dos custos de fabricação aditiva constatou que os modelos publicados usam peças, máquinas, níveis de utilização, materiais e premissas de acondicionamento diferentes. O estudo de 2025, de acesso aberto e baseado em custos por atividade, também mostra que o custo da fusão em leito de pó a laser depende da cadeia de processos, da geometria da peça, da taxa de produção e do pós-processamento. Nenhuma das fontes sustenta uma quantidade universal a partir da qual um processo se torna mais barato.
Para usos regulamentados ou críticos para a segurança, separe a qualificação não recorrente, o controle de mudanças no processo e possíveis requalificações do custo recorrente por peça aceita. O programa de qualificação aditiva do NIST descreve diferentes caminhos de qualificação e situações que exigem requalificação. Assim, a qualificação é um critério de decisão, não uma porcentagem oculta a ser incorporada ao tempo de máquina.
Mantenha o custo por peça separado da economia do sistema. Consolidação, estoque, transporte, peças de reposição e exposição a interrupções são fatores do comprador, não economias automáticas. A usinagem CNC pode remover mais material bruto; a consolidação pode dificultar a inspeção ou o reparo.
Quando a melhor opção é imprimir e depois usinar
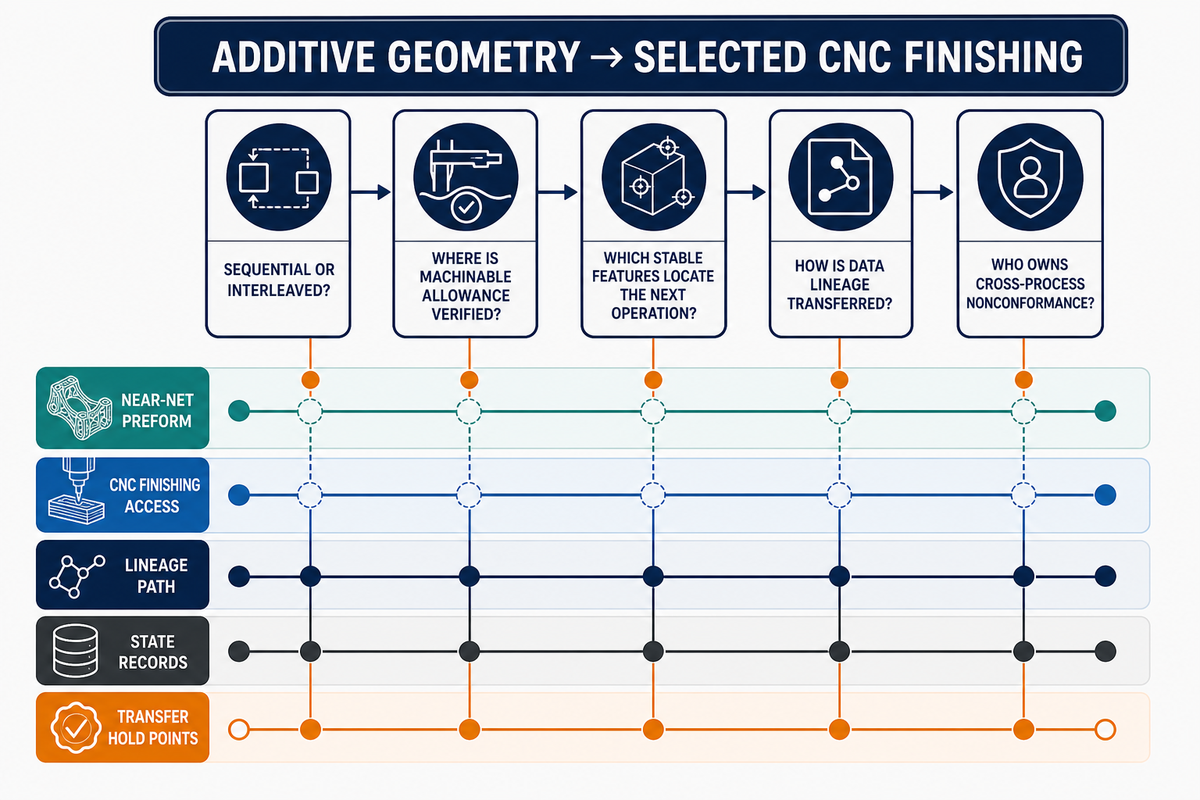
Um processo híbrido pode usar a impressão 3D para criar geometrias valiosas ou uma pré-forma próxima à forma final e, depois, usinar superfícies selecionadas para garantir o acesso da ferramenta, o controle das referências, o contato, a vedação ou a medição direta. Um caso de fabricação aditiva de metal do Oak Ridge National Laboratory descreve deposição, análise geométrica e usinagem de acabamento. Esse caso respalda essa sequência em condições específicas, não uma alegação universal de produtividade.
Um processo híbrido não significa sempre “concluir toda a construção e depois transferi-la uma vez”. Uma revisão por pares sobre fabricação híbrida diferencia processos sequenciais de ciclos intercalados de deposição, medição e usinagem. A intercalação pode manter o acesso a uma característica que seria fechada mais tarde, mas também torna mais importantes o momento das operações, o registro de posição, o controle de contaminação, a recuperação das referências e os registros da condição do processo.
| Campo | Pergunta para liberação | Responsável pelas evidências |
|---|---|---|
| Revisão | Qual revisão do CAD, do desenho técnico e do processo é válida? | Comprador |
| Topologia e cronograma do processo | Transferência sequencial ou deposição e corte intercalados? | Integrador do processo |
| Orientação de construção | Como a orientação é registrada e transferida? | Fornecedor do processo aditivo |
| Condição impressa e térmica | Condição conforme construída, com alívio de tensões, tratada termicamente ou outra condição declarada? | Processadores aditivo e térmico |
| Sobrematerial sacrificial | Onde a sobremedida para usinagem é definida e verificada? | Responsável conjunto pelo processo |
| Referências de localização | Quais características estáveis posicionam a próxima operação? | Planejador de usinagem |
| Superfícies críticas | Quais superfícies devem permanecer acessíveis, protegidas ou acabadas? | Responsável pelo desenho técnico |
| Dispositivo de fixação | Como apoiar uma pré-forma irregular sem ocultar deformações? | Fornecedor de usinagem |
| Limite de medição e detecção | O método consegue identificar cada característica liberada? | Responsável pela inspeção |
| Condição da máquina e do processo | Que condição deve permanecer controlada na liberação? | Cada fornecedor do processo |
| Capacidade recorrente | Que evidências contínuas respaldam pedidos repetidos? | Responsável pela qualidade |
| Rastreabilidade dos dados | É possível relacionar cada resultado à construção, ao tratamento térmico, à máquina, ao lote e à revisão? | Integrador do processo |
| Responsável por não conformidades | Quem investiga e decide sobre uma falha entre processos? | Responsável pelo contrato |
A ficha acompanha o trabalho. Falta de sobrematerial, referências fracas ou perda da rastreabilidade dos dados podem impedir o acabamento e a liberação. O escopo público da Zhenling não comprova responsabilidade pelo fornecimento aditivo nem pelos registros das etapas anteriores.
Use 3 cenários de compra em vez de buscar um vencedor universal
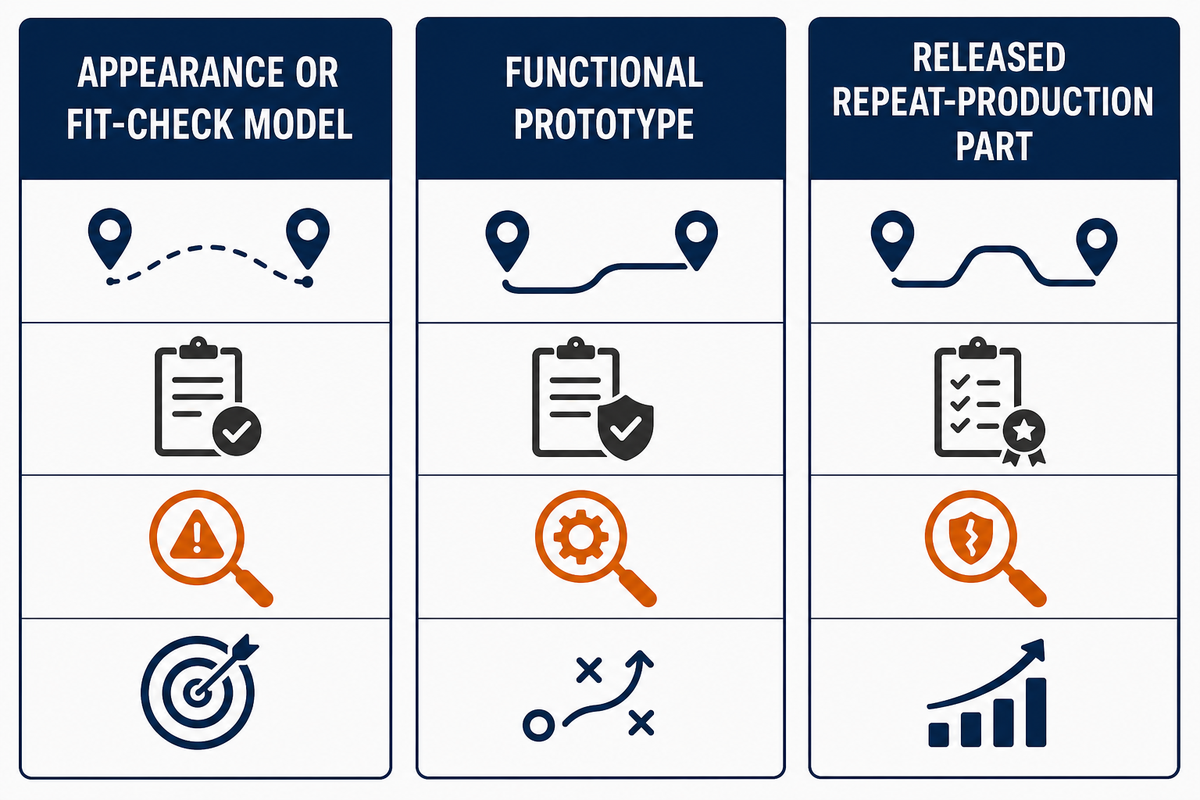
A mesma geometria pode exigir um processo diferente quando sua finalidade muda. Protótipos e peças para uso final não precisam das mesmas evidências de material, comprovação dimensional ou controle de mudanças. Peças plásticas também precisam de evidências específicas do processo para o material e a aceitação. O escopo de prototipagem rápida por CNC da Zhenling é relevante apenas para o processo CNC.
| Cenário | Possível adequação do processo | Comprovação necessária | Falha oculta | Próxima ação do comprador |
|---|---|---|---|---|
| Modelo para aparência ou verificação de encaixe | A impressão pode permitir iterações geométricas rápidas; a usinagem simples pode ser adequada a formas semelhantes às do material bruto | Finalidade declarada de uso não funcional, envelope dimensional, interfaces e expectativa de acabamento | A aparência do protótipo é confundida com aprovação do material ou para uso final | Defina o que o modelo pode comprovar |
| Protótipo funcional | Escolha o processo capaz de representar cargas, interfaces, condição do material e critérios de falha especificados | Faixa de material e do processo, plano de medição, caso de carga e critério de falha | Um substituto conveniente altera o mecanismo que está sendo testado | Liste quais condições de produção precisam ser representadas |
| Peça liberada para produção repetitiva | CNC, aditivo ou híbrido, somente após o controle de evidências específicas do processo | Revisão, qualificação, registros de lote, amostragem, controle de mudanças e rendimento de peças aceitas | Uma amostra validada é tratada como se comprovasse a capacidade contínua do processo | Defina as evidências recorrentes e os critérios para requalificação |
O que enviar para solicitar um orçamento por processo
Envie o mesmo conjunto de documentos liberados aos dois fornecedores: revisão do desenho técnico e do CAD, condição do material, quantidade, características críticas, condição superficial final, pós-processamento, inspeção, certificado, lote de entrega e requisitos para processos alternativos. Inclua a condição de entrega, o escopo dos relatórios, as premissas não resolvidas e o responsável por cada transferência entre processos.
- Revisão e finalidade: identifique se o uso previsto é prototipagem, validação ou produção liberada.
- Faixa de materiais: especifique o material, a condição do produto ou da matéria-prima de alimentação, os certificados e as substituições.
- Prioridades das características geométricas: indique referências, interfaces, furos, roscas, canais, faces de vedação e áreas cosméticas.
- Condição de entrega: defina a remoção de suportes, o processamento térmico, a usinagem, o revestimento, a limpeza e a embalagem.
- Aceitação: especifique métodos, amostragem, relatórios, necessidades de detecção e o processo para não conformidades.
- Para cronograma e quantidade, diferencie peças de desenvolvimento, lotes de qualificação e lotes recorrentes.
Este conjunto de documentos inicia a análise pelo fornecedor; não comprova que ele consiga executar, qualificar ou inspecionar qualquer um dos processos. A capacidade pode variar conforme a máquina, a condição do processo, o acesso às características geométricas, o lote de material, a quantidade e os critérios de aceitação. Peça que as exceções e premissas não resolvidas sejam explicitadas antes de considerar a resposta um orçamento comparável.
Se estiver considerando um processo com pó metálico, peça ao fornecedor aditivo, e não à Zhenling, que documente os controles da unidade fabril para o material e o processo especificados. As orientações atuais do NIOSH sobre fabricação aditiva afirmam que os riscos variam conforme a tecnologia, os materiais e o ambiente. Esta é uma análise de riscos da unidade fabril, não uma classificação de desempenho.
Somente para o processo CNC, envie o conjunto de documentos para uma análise de fabricação CNC com base no desenho técnico liberado. Essa página comercial trata da capacidade CNC e da solicitação de orçamento; não representa um orçamento para fabricação aditiva.
Perguntas frequentes
Impressoras 3D são basicamente máquinas CNC?
As impressoras 3D modernas usam coordenadas digitais para adicionar material, enquanto a usinagem CNC exige trajetórias de ferramenta que o removem; o controle computadorizado compartilhado não torna os processos iguais.
A impressão 3D é conhecida como fabricação aditiva, enquanto uma máquina CNC normalmente remove material com ferramentas de corte. Muitas impressoras 3D também diferem quanto à matéria-prima de alimentação, aos suportes, ao histórico térmico, ao pós-processamento e ao processo de inspeção. Compare a característica geométrica entregue e o conjunto de evidências em vez de decidir com base na expressão “controlado por computador”. As evidências do processo continuam diferentes.
Usinagem CNC é mais difícil do que impressão 3D?
A usinagem CNC costuma ser mais exigente quando a fixação da peça e o acesso da ferramenta são os fatores dominantes, enquanto a impressão 3D geralmente é mais difícil quando os suportes, o histórico térmico ou o controle da limpeza determinam a aceitação.
A usinagem CNC geralmente exige decisões sobre programação, controle de cavacos, condição da ferramenta e transferência entre preparações da máquina. A impressão 3D industrial exige decisões sobre orientação de construção, manuseio da matéria-prima de alimentação, remoção de suportes e pós-processamento. Qualquer um dos processos pode ser simples para um modelo conceitual e difícil para uma peça liberada com dimensões críticas, características internas ou evidências de material. A aceitação define o grau de dificuldade.
Qual é o maior problema da impressão 3D?
As principais diferenças aparecem depois da impressão: suportes, processamento térmico, acabamento, limpeza e inspeção ainda podem determinar se a peça entregue será aceita segundo a especificação liberada.
Um risco recorrente nas compras é tratar a forma impressa como se fosse a peça acabada e aceita. Especifique o processo aditivo, o material, a característica geométrica e a condição de entrega antes de decidir se esse risco se aplica. A possibilidade de inspecionar características internas e o controle de mudanças do fornecedor podem se tornar problemas distintos para a liberação. A forma impressa, por si só, não comprova a condição aceita, a estabilidade do processo nem a capacidade de repetição.
Por que adicionar material e depois removê-lo por usinagem CNC?
Use a fabricação aditiva para criar geometrias selecionadas e depois usine as interfaces controladas; a usinagem CNC produz a referência, o furo, a face de vedação ou a superfície de contato necessários para a liberação.
Um processo híbrido pode construir uma forma próxima à final, uma passagem interna, uma região de reparo ou uma geometria consolidada e, depois, usinar características controladas. O processo só funciona quando a sobremedida, a condição impressa, o momento das operações, a fixação, a medição e a responsabilidade pelos dados estão definidos antes da liberação. O fornecedor aditivo preserva a estabilidade do material, identifica as características de localização e transfere os registros de construção e condição térmica. O fornecedor de usinagem confirma o acesso da ferramenta, o apoio, a recuperação das referências e a inspeção. O comprador ou integrador do processo atribui as decisões sobre não conformidades e mantém cada resultado associado à revisão, ao lote de material, à construção, à condição térmica e à operação de usinagem corretos.
A impressão 3D tornará a usinagem CNC obsoleta?
A usinagem CNC continua sendo útil quando interfaces controladas, referências acessíveis, medição direta ou material bruto já estabelecido atendem melhor à peça liberada e aos requisitos de evidência ao longo do tempo.
A usinagem CNC é mais adequada somente quando a característica especificada e o processo de aceitação respaldam essa conclusão. A expressão “a usinagem CNC é melhor” não é uma regra universal.
Escolha pela condição aceita, não pelo nome do processo
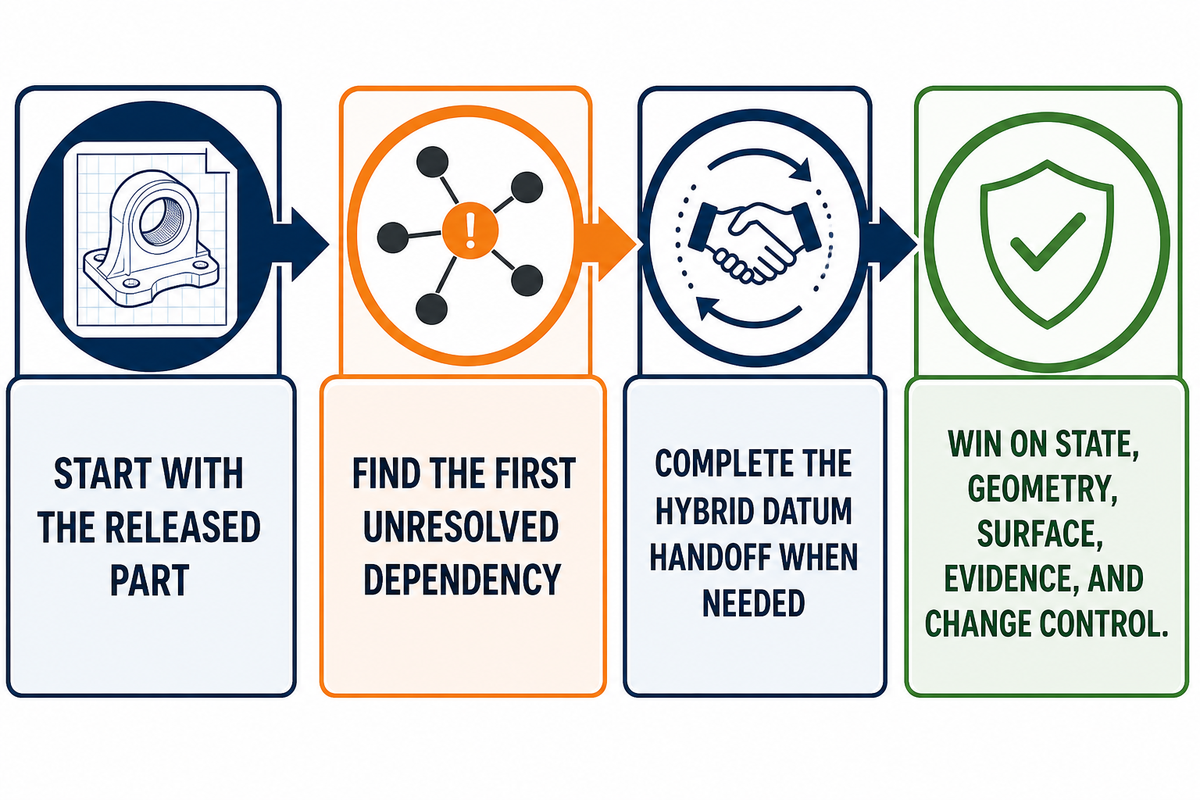
A comparação entre usinagem CNC e impressão 3D não é uma disputa entre catálogos de máquinas. Comece pela peça liberada, divida-a em características críticas para aceitação e use o Mapa de Gargalos de Suporte–Material Bruto–Superfície para identificar a primeira dependência ainda não resolvida. Se uma sequência híbrida continuar sendo uma opção atraente, preencha o Cartão de Transferência de Referências Geométricas para Processo Híbrido antes que qualquer fornecedor libere o trabalho.
A sequência vencedora entrega o estado, a geometria, a superfície, as evidências e o controle de alterações exigidos, com custo total e prazo aceitáveis. Ela pode envolver usinagem CNC, fabricação aditiva ou uma combinação controlada.
Como esta comparação foi elaborada
A comparação utiliza fontes públicas do NIST, do NIOSH, da ISO, de laboratórios, de publicações revisadas por pares, da imprensa especializada e da Zhenling. Nenhum resultado privado, tolerância universal, quantidade de equilíbrio ou capacidade de fabricação aditiva foi inventado. Cada afirmação se limita ao processo, material e data citados, bem como ao contexto de responsabilidade declarado especificamente.
Referências e fontes
- Terminologia de manufatura aditiva ISO/ASTM 52900 International Organization for Standardization
- Considerações sobre especificações e tolerâncias em manufatura aditiva National Institute of Standards and Technology
- Ciência da medição para o programa de manufatura aditiva National Institute of Standards and Technology
- Inspeção de características internas incorporadas usando XCT metrológica National Institute of Standards and Technology
- Qualificação de materiais, processos e peças de manufatura aditiva National Institute of Standards and Technology
- Caso de manufatura aditiva de metal em grande formato e usinagem de acabamento Oak Ridge National Laboratory
- Uma análise dos custos da manufatura aditiva Literatura de acesso aberto revisada por pares
- Custeio baseado em atividades da manufatura aditiva por fusão a laser em leito de pó npj Advanced Manufacturing
- Anisotropia em metais fabricados por manufatura aditiva Literatura de acesso aberto revisada por pares
- Revisão da manufatura híbrida aditiva-subtrativa Machines
- Impressão 3D (manufatura aditiva): os riscos variam conforme a tecnologia, o material e o ambiente National Institute for Occupational Safety and Health
- Opções de acabamento superficial para peças impressas em 3D Additive Manufacturing Media










