
Contacter Zhenling Company

Par DD · Mis à jour en août 2026
L’usinage CNC et l’impression 3D sont deux gammes de fabrication, sans vainqueur universel. L’usinage CNC est souvent pertinent pour les éléments géométriques accessibles, les interfaces maîtrisées et la production répétée à partir d’un matériau brut qualifié, tandis que l’impression 3D permet de réaliser des géométries intégrées ou fermées et d’itérer avec un engagement limité. L’impression 3D et l’usinage CNC produisent des pièces selon des procédés de fabrication différents ; une gamme hybride peut imprimer une préforme proche de la géométrie finale, puis usiner les références, les alésages, les faces d’étanchéité ou les interfaces. Choisissez le procédé adapté à la pièce acceptée, pas au cycle machine.
Les informations publiques sur l’entreprise Zhenling attestent uniquement de l’examen des plans et du contrôle des pièces usinées CNC ; elles n’établissent pas de capacité d’impression 3D. L’usinage CNC et l’impression 3D sont comparés ici comme des options pour l’acheteur, et non comme deux prestations de Zhenling.
Usinage CNC et impression 3D : des flux de matière opposés
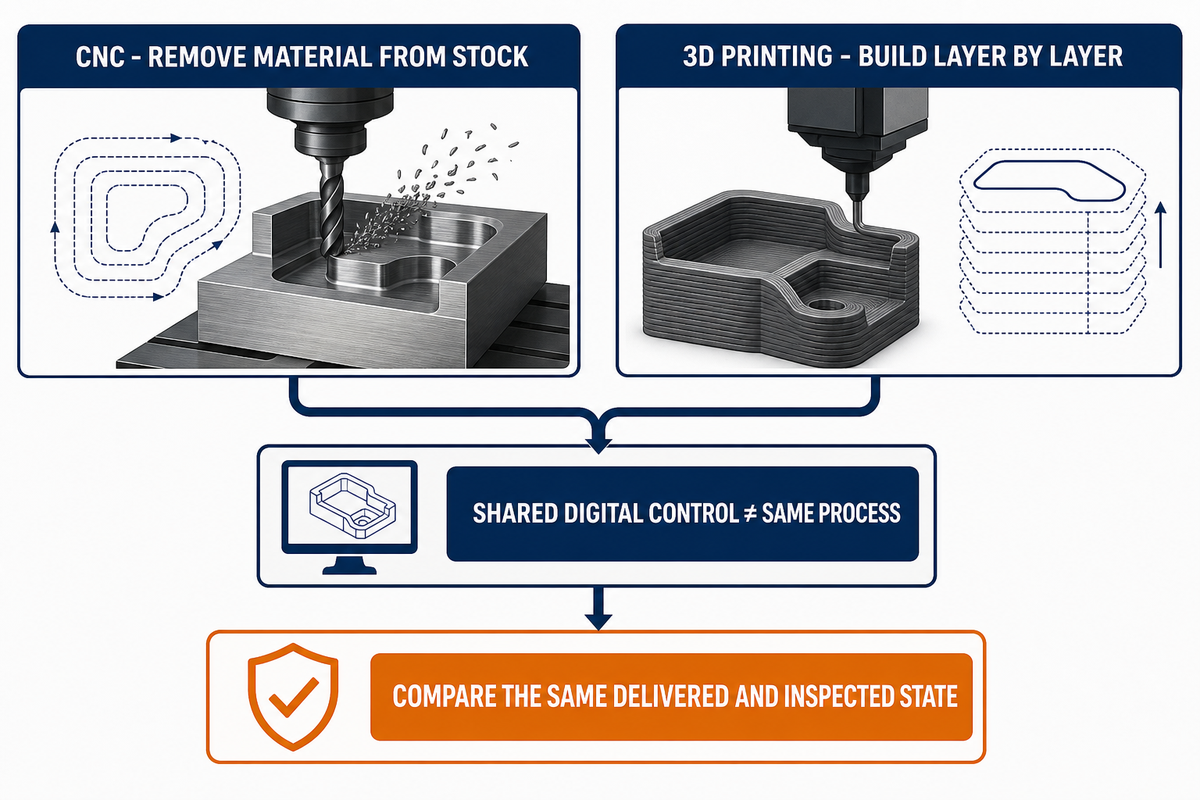
L’usinage CNC enlève de la matière à un bloc massif ou à une autre forme de matériau brut. Ce procédé, dit soustractif, utilise des outils de coupe pilotés pour dégager la géométrie requise. L’impression 3D construit une pièce couche par couche à partir d’un modèle 3D et d’une matière d’apport. Le pilotage numérique partagé ne signifie pas qu’il s’agit du même procédé de fabrication.
Les technologies d’impression 3D couvrent des gammes de fabrication très différentes selon les matériaux. Une imprimante 3D FDM, une machine à résine, un système à lit de poudre polymère et une machine d’impression 3D métal utilisent des matières premières, des historiques thermiques, des stratégies de support, des mesures de sécurité, des opérations secondaires et des méthodes de contrôle différents. Ces procédés d’impression 3D produisent également des matériaux d’impression 3D et des propriétés de matériau différents. L’usinage CNC se décline selon le tournage, le fraisage, la rectification, l’électroérosion, la configuration de la machine, le maintien de la pièce et l’accès aux outils. La terminologie officielle de l’ISO/ASTM 52900 définit les familles de procédés additifs ; elle ne garantit ni tolérance, ni délai, ni prix.
Dans une comparaison entre impression 3D et usinage CNC, la complexité de la pièce et la liberté de conception ne comptent qu’une fois le procédé défini. La formule plus courte « CNC ou impression 3D » masque la même condition. L’impression 3D peut créer des pièces complexes, mais laisser des surfaces critiques à finir, tandis qu’un tour peut usiner directement une forme de révolution accessible. Le moulage par injection est un procédé distinct, et non un raccourci pour l’une ou l’autre gamme de fabrication.
Règle de décision : comparez la même révision approuvée, dans le même état de livraison et de contrôle. Si un devis s’arrête à « à l’état imprimé », tandis que l’autre comprend la finition et les preuves d’acceptation, les prix ne correspondent pas au même produit.
Carte des 9 goulots d’étranglement : supports, matériau brut et surface
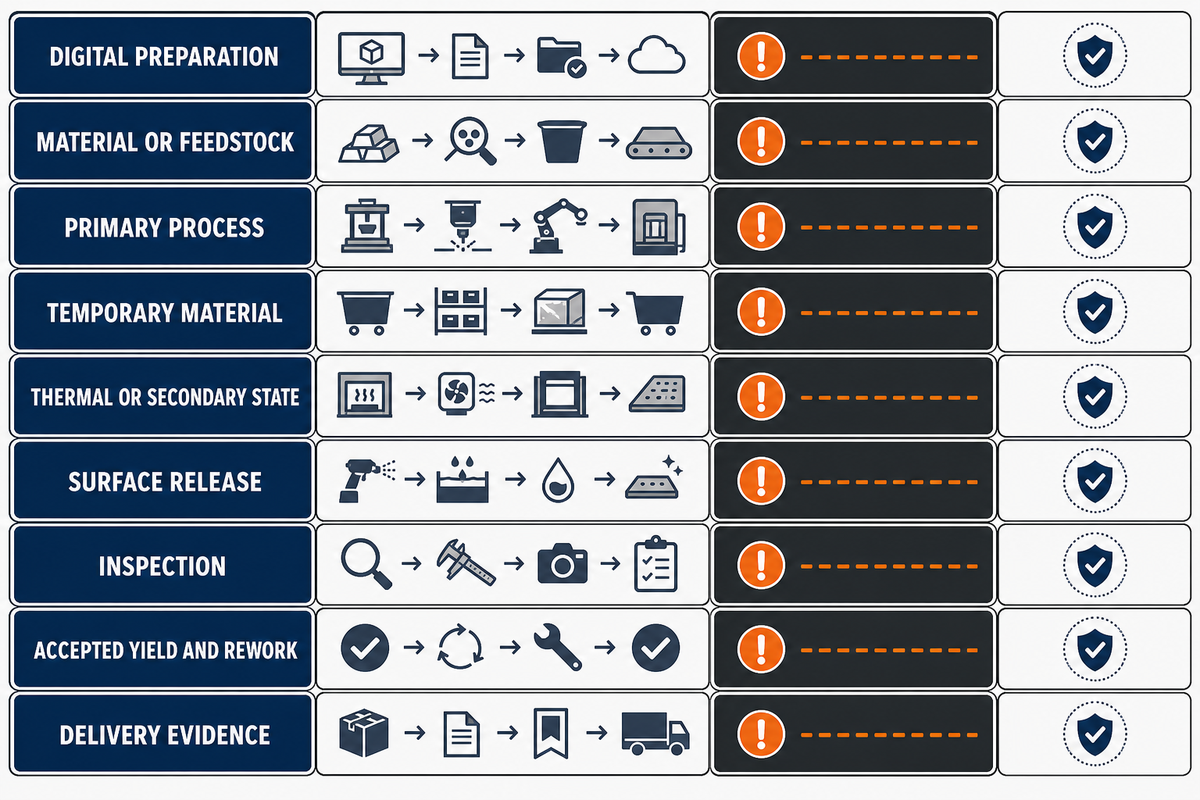
Le temps machine ne représente qu’une ligne de la gamme de fabrication de la pièce livrée. La carte des goulots d’étranglement « supports, matériau brut et surface » repère la première dépendance non résolue de chaque gamme. Cette étape peut déterminer le délai, le coût ou l’acceptation, même si la machine principale est rapide.
| Type de goulot d’étranglement | Gamme CNC | Gamme d’impression 3D | Question de l’acheteur | Responsable du risque | Limite |
|---|---|---|---|---|---|
| Préparation numérique | Trajectoires d’outil, réglages, montages d’usinage | Orientation de fabrication, supports, tranchage | Quelle révision et quelles hypothèses sont approuvées ? | Responsable de la gamme de fabrication | Un fichier valide ne prouve pas qu’un procédé est qualifié |
| Matériau ou matière d’apport | Forme du matériau brut, état, certificat | État de la poudre, du fil, du filament ou de la résine | L’état du matériau est-il disponible et traçable ? | Fournisseur de matériau | Les noms de familles ne prouvent pas l’équivalence |
| Procédé principal | Usiner la géométrie accessible | Construire la géométrie choisie | Dans quel état la pièce sort-elle de la machine ? | Fournisseur de la machine | La fin du cycle ne vaut pas acceptation de la pièce |
| Matériau temporaire | Montages d’usinage, languettes ou matériau brut sacrificiel | Supports, matière d’apport piégée, plateau de fabrication | Comment le matériau temporaire est-il retiré ? | Fournisseur du procédé | Le retrait peut modifier la surface ou la référence |
| État thermique ou secondaire | Détensionnement ou revêtement, si spécifié | Durcissement, frittage, traitement thermique, infiltration | Quelles opérations faut-il réaliser avant la mesure ? | Prestataire qualifié | Une séquence générique n’est pas toujours transposable |
| Finition de surface | Passe de finition, rectification, polissage, revêtement | Retrait des supports, sablage, usinage, polissage | Quelles surfaces sont en contact, assurent l’étanchéité, coulissent ou servent au positionnement ? | Responsable de la finition | L’aspect ne prouve pas la fonction |
| Contrôle | Plan des éléments géométriques accessibles et des références | Plan de contrôle des surfaces externes et internes | Chaque caractéristique critique peut-elle être détectée ? | Responsable du contrôle | Une règle écrite ne rend pas un élément géométrique mesurable |
| Rendement accepté et retouches | Réglages approuvés et gamme de retouche | Décision sur la pièce fabriquée et gamme de retouche | Quel dénominateur sert à calculer le coût par pièce acceptée ? | Responsable qualité | La quantité produite peut différer de la quantité acceptée |
| Justificatifs de livraison | Dossiers matière et de contrôle | Dossiers de fabrication, matière, opérations après fabrication et contrôle | Quel dossier accompagne chaque lot ? | Responsable du contrat | L’absence de traçabilité peut bloquer la libération |
Parcourez la carte de haut en bas. Pour chaque étape, indiquez « défini », « à confirmer par le fournisseur » ou « non résolu ». La première étape non résolue constitue le goulot d’étranglement actuel. Un acheteur qui découvre que le matériau brut qualifié est indisponible pour l’usinage CNC, ou que la méthode de contrôle interne de la gamme additive n’a pas été éprouvée, apprend davantage qu’avec une simple comparaison des temps de cycle annoncés.
Comparer les matériaux selon le procédé, l’état et l’orientation
Les données relatives au grade d’un matériau ne peuvent être dissociées de la gamme de fabrication qui a produit le résultat d’essai. Pour une pièce usinée, consignez le matériau désigné, la forme du produit, l’état à la livraison, le traitement thermique, l’historique des enlèvements de matière et la direction des essais. Pour une pièce imprimée, consignez les matériaux d’impression 3D, les procédés d’impression 3D, l’orientation de fabrication, l’historique thermique, les post-traitements et la direction des essais.
Une revue avec comité de lecture sur l’anisotropie des métaux fabriqués par procédé additif relie le comportement directionnel au matériau, à la direction de fabrication, à l’historique thermique, à la stratégie de balayage, aux défauts et au traitement thermique. Ces conclusions s’appliquent au domaine des métaux additifs étudié ; elles ne classent pas un matériau imprimé par rapport à un matériau brut et n’établissent pas de propriété pour un matériau usiné CNC. Pour l’usinage, appuyez-vous sur le certificat actuel du matériau brut et les justificatifs relatifs à sa forme, sans présumer son isotropie.
La liste de contrôle des éléments de preuve pour le choix des matériaux explique comment distinguer la famille, le grade, la forme du produit, l’état, le certificat et les règles de substitution avant d’approuver une gamme d’usinage. Ajoutez la matière d’apport, l’orientation de fabrication et l’état après traitement lorsqu’un matériau candidat issu d’un procédé additif entre dans la comparaison.
Laisser la géométrie déterminer le procédé le plus pertinent
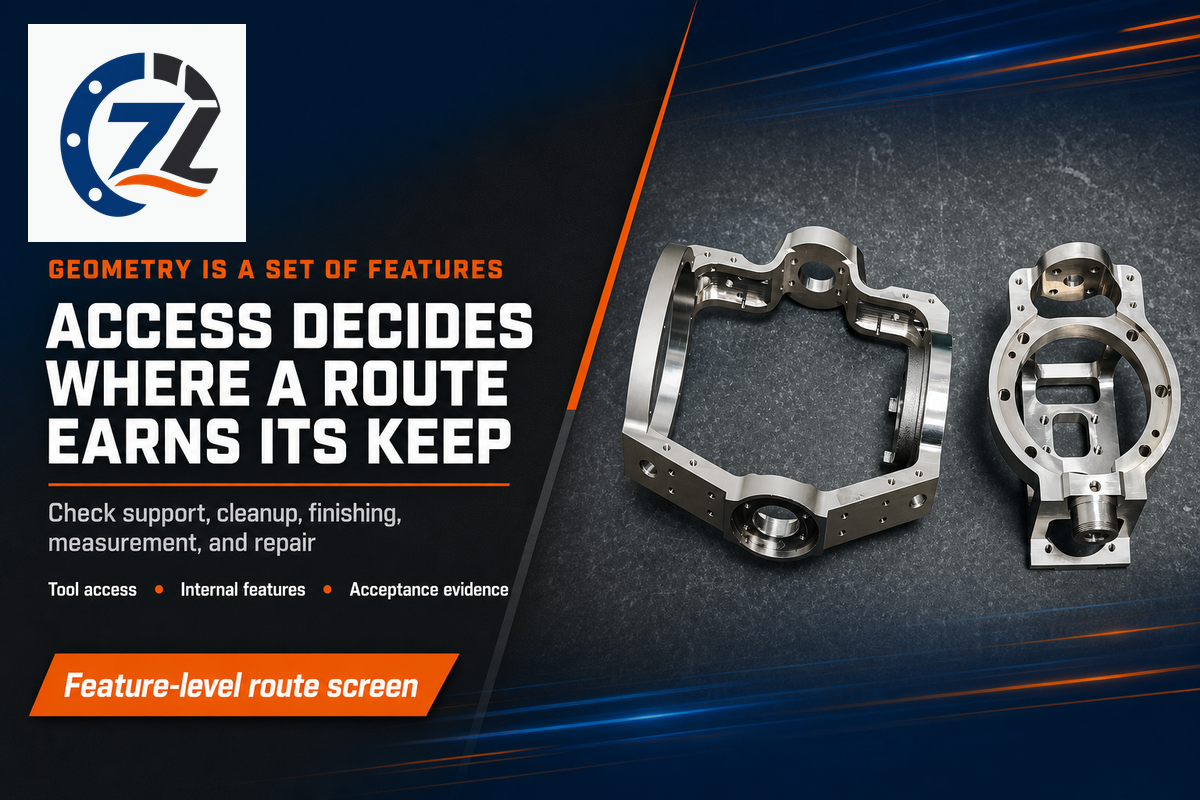
La géométrie n’est pas un slogan en faveur d’un procédé. Elle se compose d’éléments géométriques qui nécessitent des accès, des supports, un démoulage ou retrait, une finition et des mesures. L’impression 3D peut créer des canaux fermés, des assemblages intégrés ou des pièces complexes difficiles à usiner dans un bloc massif. L’usinage CNC offre un accès direct aux faces ouvertes, aux alésages, aux filetages, aux surfaces d’étanchéité et aux références qu’un outil et une sonde peuvent atteindre. Cet avantage n’existe que si l’accès et le maintien de la pièce sont maîtrisés.
| Configuration géométrique | Avantage possible du procédé | Question éliminatoire | Preuve d’acceptation |
|---|---|---|---|
| Canal fermé | Accès par fabrication additive sans trajectoire de coupe conventionnelle | Peut-on vérifier la matière d’apport, les supports, la finition et l’état interne ? | Méthode qualifiée de contrôle interne et règle de propreté |
| Assemblage intégré | Moins de composants séparés ou d’assemblages | L’intégration crée-t-elle une zone impossible à contrôler ou à réparer ? | Exigence système, gamme de contrôle, décision de maintenance |
| Alésage ou filetage ouvert | Accès direct pour l’usinage et le contrôle par calibre | Le maintien de la pièce est-il stable et la trajectoire de l’outil accessible ? | Élément géométrique, référence, état de l’outil, calibre ou méthode |
| Face d’étanchéité ou de positionnement | Finition maîtrisée à partir d’une référence définie | Les opérations en amont laisseront-elles une surépaisseur stable suffisante ? | Définition de surface, système de références, état mesuré |
| Forme proche de la géométrie finale de grande taille | Une préforme additive suivie d’un usinage local peut réduire l’enlèvement de matière | La préforme peut-elle être positionnée, soutenue et transférée de façon fiable ? | Plan des surépaisseurs, références de transfert, montage d’usinage et dossier de traçabilité |
À faire
- Décomposez le modèle CAO en éléments géométriques critiques pour l’acceptation
- Vérifiez l’accès des outils, des supports, du nettoyage et du contrôle
- Prévoyez des procédés différents selon les éléments géométriques
À éviter
- Choisir uniquement selon la complexité globale de la forme
- Considérer l’intégration comme une économie automatique à l’échelle du système
- Approuver un élément géométrique interne sans méthode de détection
Tolérances et état de surface : prévoir un plan d’acceptation
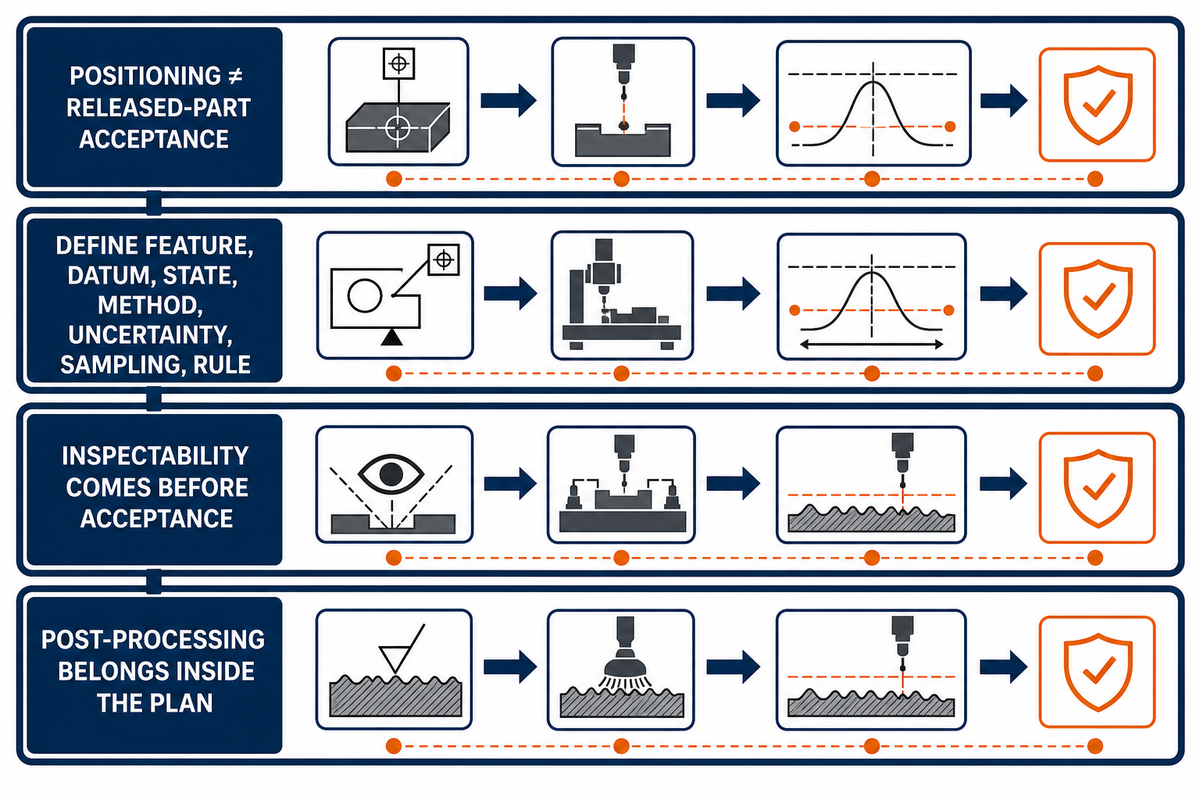
La haute précision, la précision de l’impression 3D, le positionnement de la machine et l’acceptation de la pièce libérée sont des notions différentes. Une spécification de tolérance utile précise l’élément géométrique, la référence, l’état du matériau et du procédé, la méthode de mesure, l’incertitude, la règle d’échantillonnage et la règle d’acceptation. Une spécification de surface utile indique la définition de la surface et l’état dans lequel elle est mesurée.
Le programme de mesure de la fabrication additive du NIST recense la variabilité des procédés, la précision des pièces, la qualité de surface, la constance des propriétés des matériaux et les méthodes de qualification parmi les défis qui persistent. Une autre publication du NIST consacrée au contrôle des éléments intégrés fabriqués par procédé additif métallique explique pourquoi certaines géométries internes et certains défauts échappent au contrôle externe. Elle évalue la tomographie à rayons X à visée métrologique comme une méthode soumise à certaines conditions, et non comme une solution universelle.
La possibilité de contrôler une caractéristique doit être établie avant son acceptation. Pour une caractéristique interne, il faut une méthode de détection capable de la résoudre compte tenu du matériau, de l’épaisseur de paroi, de la géométrie et de l’incertitude ; une limite écrite ne suffit pas à la rendre mesurable.
Les opérations après fabrication font partie de ce plan. Comme l’écrit Jessica Pompili dans Additive Manufacturing Media : « Les pièces qui sortent d’une imprimante 3D présentent souvent des stries de couches, un excès de poudre, des marques laissées par les supports et une rugosité interne. » Le aperçu des opérations de finition de surface de l’article aide à choisir une gamme, mais la méthode finale dépend toujours du matériau, du procédé, de la géométrie, des surfaces accessibles et de la définition d’acceptation.
Pour un traitement des exigences du plan, des références, de l’état de mesure et des décisions proches des limites du côté usinage, consultez le guide de planification de précision par élément géométrique. Aucun des deux guides ne fournit de tableau de tolérances générique : un chiffre sans les conditions et les preuves associées peut induire une comparaison erronée.
Comparer le coût par pièce acceptée, pas le prix machine
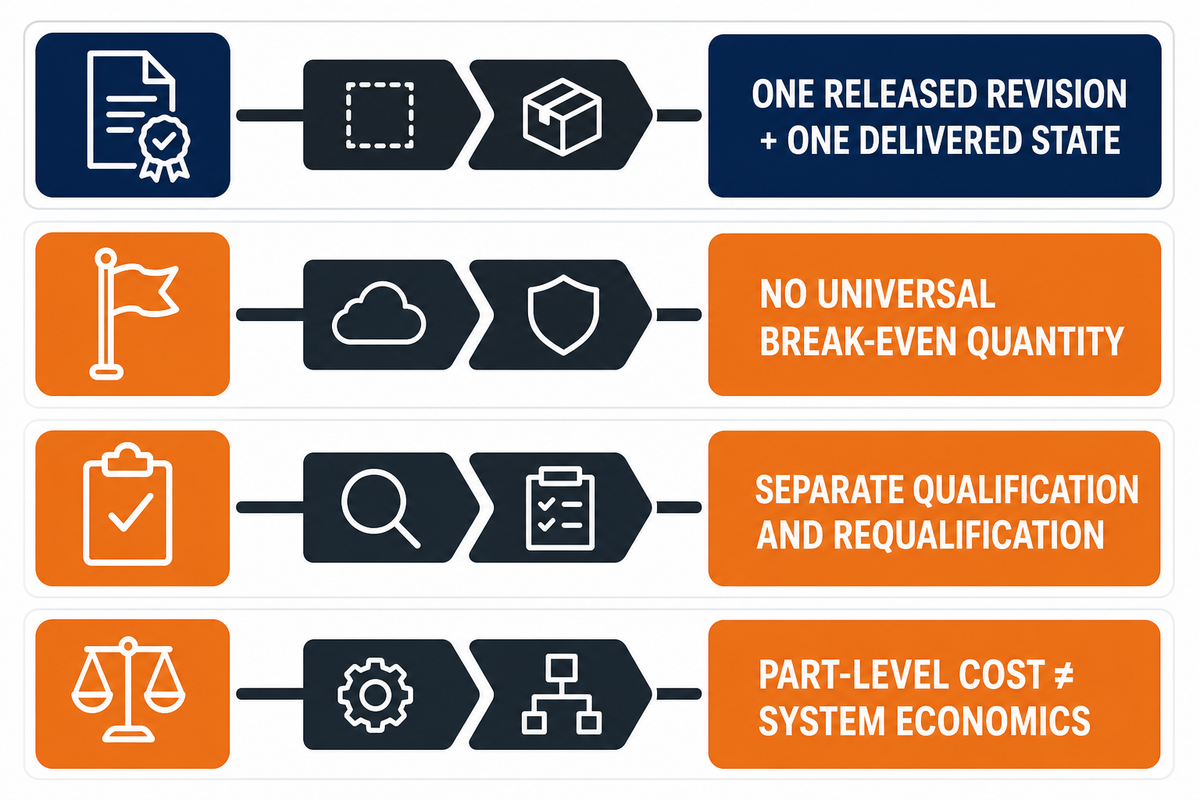
Une comparaison équitable des coûts part d’une même révision approuvée et d’un même état de livraison. Harmonisez le matériau, le volume de production, les coûts de réglage, le procédé, les pertes de matériau brut ou dues aux supports, les opérations secondaires, la finition, le contrôle, le rendement accepté, les retouches, l’emballage, la logistique et les marges de l’acheteur. Une production en plus grande série ne réduit pas automatiquement le coût de l’une ou l’autre gamme : le coût dépend de toute la chaîne qui aboutit à une pièce acceptée.
Une revue des coûts de la fabrication additive a constaté que les modèles publiés reposent sur des pièces, des machines, des taux d’utilisation, des matériaux et des hypothèses de placement différents. L’étude ouverte de 2025 fondée sur les activités fait également dépendre le coût de la fusion laser sur lit de poudre de la chaîne de fabrication, de la géométrie de la pièce, du rythme de production et des opérations après fabrication. Aucune de ces sources ne permet de fixer une quantité universelle à partir de laquelle un procédé devient moins cher.
Pour un usage réglementé ou critique pour la sécurité, distinguez la qualification initiale non récurrente, la maîtrise des changements de procédé et les éventuelles requalifications du coût récurrent par pièce acceptée. Le programme de qualification en fabrication additive du NIST décrit plusieurs voies de qualification et les conditions qui déclenchent une requalification. La qualification définit donc un seuil de décision ; ce n’est pas un pourcentage à dissimuler dans le temps machine.
Distinguez le coût à l’échelle de la pièce de l’économie à l’échelle du système. L’intégration, les stocks, le transport, le stock de pièces de service et les risques de perturbation sont des paramètres à évaluer pour l’acheteur, pas des économies automatiques. L’usinage CNC peut entraîner davantage d’enlèvement de matière ; l’intégration peut compliquer le contrôle ou la réparation.
Quand la meilleure option consiste à imprimer, puis à usiner
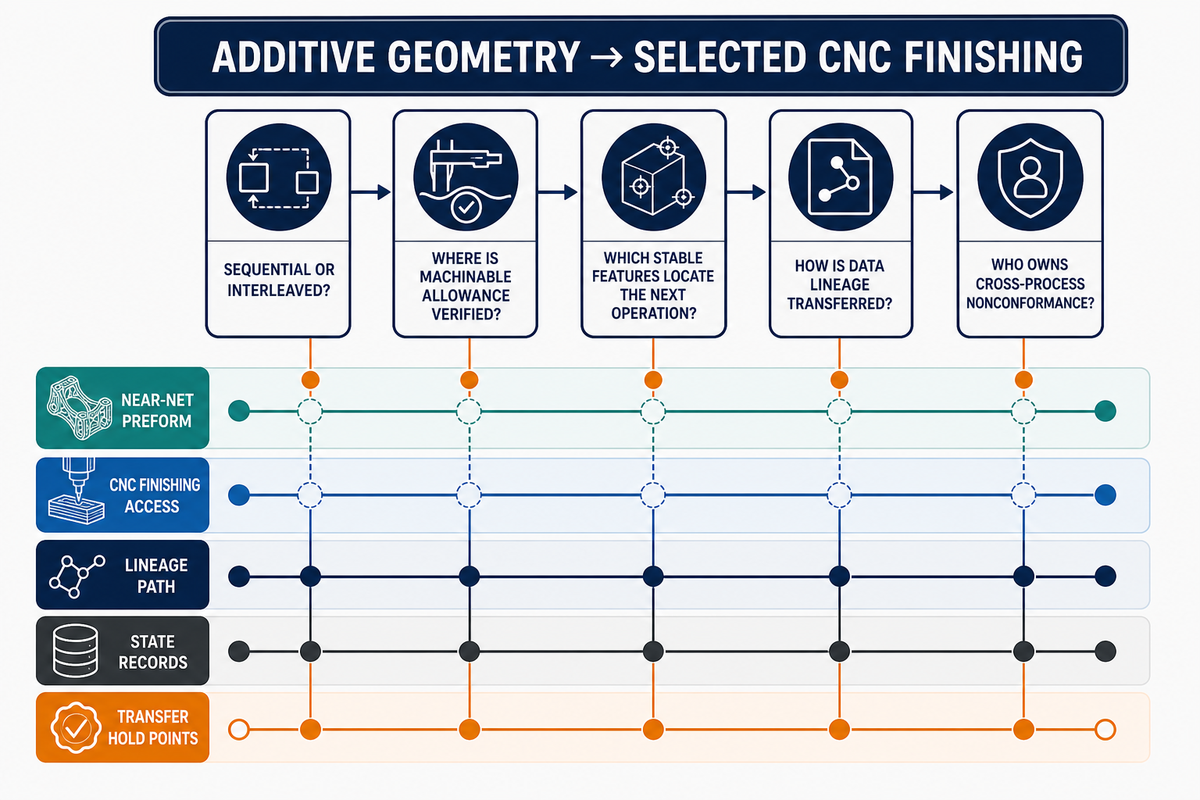
Une gamme hybride peut recourir à l’impression 3D pour créer une géométrie utile ou une préforme proche de la forme finale, puis finir certaines surfaces par usinage CNC afin de maîtriser l’accès des outils, les références, le contact, l’étanchéité ou la mesure directe. Un cas de fabrication additive métallique du Oak Ridge National Laboratory décrit le dépôt, l’analyse géométrique et l’usinage de finition. Il illustre cette séquence dans les conditions étudiées, sans justifier de revendication universelle de productivité.
Une gamme hybride ne signifie pas toujours « terminer toute la fabrication, puis transférer la pièce une seule fois ». Une revue avec comité de lecture sur la fabrication hybride distingue les gammes séquentielles des cycles alternant dépôt, mesure et usinage. L’alternance peut permettre d’accéder à un élément géométrique qui serait ensuite enfermé, mais elle renforce aussi l’importance du calendrier des opérations, du recalage, de la maîtrise de la contamination, du rétablissement des références et des dossiers d’état du procédé.
| Champ | Question à résoudre avant approbation | Responsable des preuves |
|---|---|---|
| Révision | Quelle révision du modèle CAO, du plan et de la gamme prévaut ? | Acheteur |
| Structure et calendrier de la gamme de fabrication | Transfert séquentiel ou alternance entre dépôt et usinage ? | Responsable de l’intégration de la gamme |
| Orientation de fabrication | Comment l’orientation est-elle consignée et transmise ? | Fournisseur du procédé additif |
| État imprimé et état thermique | À l’état brut de fabrication, détensionné, traité thermiquement ou dans un autre état défini ? | Prestataires du procédé additif et du traitement thermique |
| Surépaisseur sacrificielle | Où la surépaisseur usinable est-elle définie et vérifiée ? | Responsable commun de la gamme |
| Références de positionnement | Quels éléments stables servent à positionner l’opération suivante ? | Responsable de la planification de l’usinage |
| Surfaces critiques | Quelles surfaces doivent rester accessibles, protégées ou être finies ? | Responsable du plan |
| Montage d’usinage | Comment soutenir une préforme irrégulière sans masquer une déformation ? | Fournisseur d’usinage |
| Mesure et limite de détection | La méthode permet-elle de résoudre chaque caractéristique approuvée ? | Responsable du contrôle |
| État de la machine et du procédé | Quel état doit rester maîtrisé au moment de la libération ? | Chaque fournisseur du procédé |
| Capacité récurrente | Quels éléments de preuve continus justifient les commandes répétées ? | Responsable qualité |
| Traçabilité des données | Chaque résultat peut-il être relié à la fabrication, au traitement thermique, à la machine, au lot et à la révision ? | Responsable de l’intégration de la gamme |
| Responsable des non-conformités | Qui enquête sur une défaillance entre procédés et décide de son traitement ? | Responsable du contrat |
La fiche accompagne la pièce tout au long de la gamme. Une surépaisseur insuffisante, des références instables ou une traçabilité des données rompue peuvent bloquer la finition et la libération. Le périmètre public de Zhenling n’établit pas sa responsabilité concernant l’approvisionnement additif ni les dossiers des opérations en amont.
Trois scénarios d’achat plutôt qu’un vainqueur universel
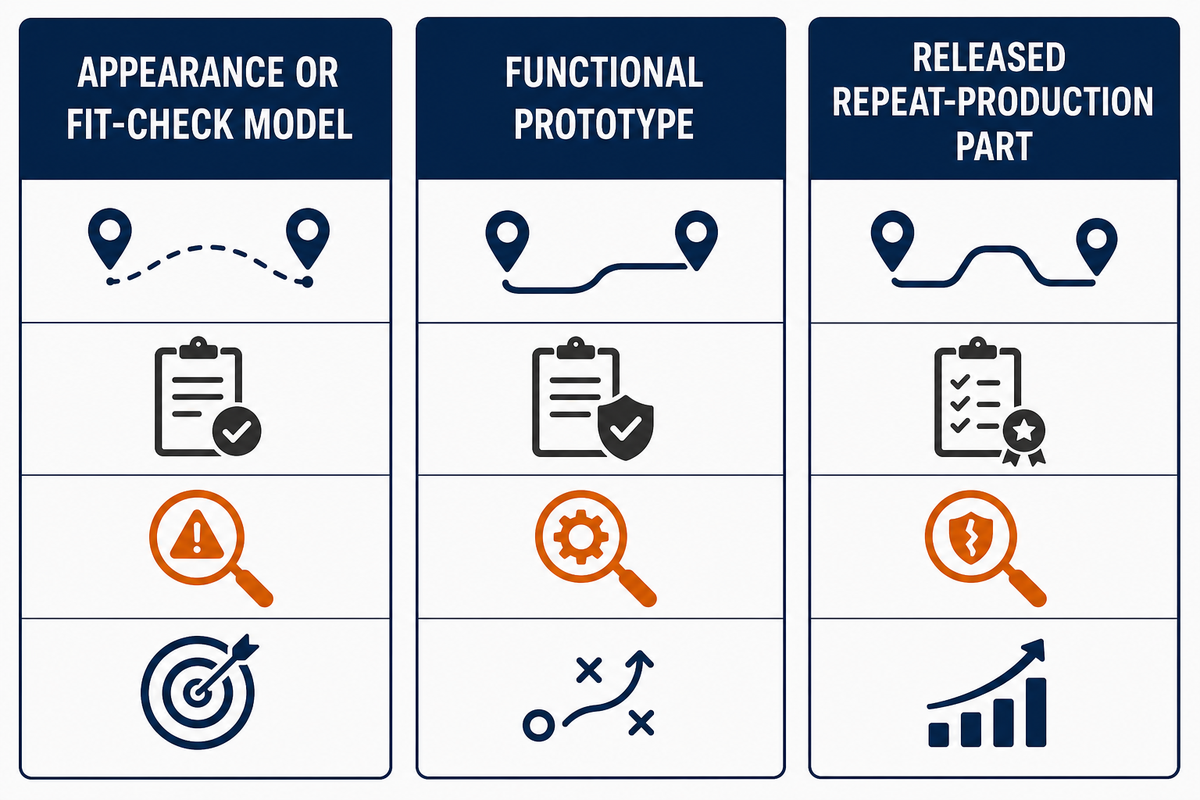
Une même géométrie peut nécessiter un procédé différent selon sa fonction. Un prototype et une pièce destinée à l’utilisation finale n’exigent pas les mêmes preuves relatives au matériau, aux dimensions ou à la maîtrise des changements. Les pièces en plastique nécessitent également des preuves spécifiques au procédé concernant le matériau et l’acceptation. Le périmètre de prototypage rapide par usinage CNC de Zhenling concerne uniquement la gamme CNC.
| Scénario | Procédé potentiellement adapté | Preuves requises | Défaillance masquée | Prochaine action de l’acheteur |
|---|---|---|---|---|
| Modèle d’aspect ou de vérification de l’ajustement | L’impression peut faciliter l’itération rapide de la géométrie ; un usinage simple peut convenir aux formes proches de celles d’un matériau brut | Usage non fonctionnel déclaré, enveloppe, interfaces et exigences de finition | L’aspect du prototype est pris à tort pour une approbation du matériau ou de l’utilisation finale | Précisez ce que le modèle doit permettre de démontrer |
| Prototype fonctionnel | Choisissez le procédé qui peut reproduire les charges, interfaces, états du matériau et critères de défaillance spécifiés | Domaine matériau et procédé, plan de mesure, cas de charge et critère de défaillance | Un substitut pratique modifie le mécanisme testé | Indiquez les conditions de production à reproduire |
| Pièce approuvée pour une production répétée | Procédé CNC, additif ou hybride, uniquement si les preuves propres à la gamme sont maîtrisées | Révision, qualification, dossiers de lot, échantillonnage, maîtrise des changements et rendement accepté | Un échantillon validé est considéré à tort comme preuve d’une capacité continue du procédé | Définissez les preuves récurrentes et les conditions de requalification |
Éléments à transmettre pour un devis adapté au procédé
Transmettez aux deux fournisseurs le même dossier approuvé : révision du plan et du modèle CAO, état du matériau, quantité, éléments géométriques critiques, état de surface final, opérations après fabrication, contrôle, certificat, lot de livraison et exigences concernant les autres procédés envisagés. Précisez l’état de livraison, le périmètre des rapports, les hypothèses non résolues et le responsable de chaque transfert entre procédés.
- Révision et usage prévu : indiquez s’il s’agit d’un prototype, d’une validation ou d’une production approuvée.
- Domaine matière : précisez le matériau, l’état du produit ou de la matière d’apport, les certificats et les substitutions.
- Priorités géométriques : indiquez les références, les interfaces, les alésages, les filetages, les canaux, les faces d’étanchéité et les zones d’aspect.
- État de livraison : définissez le retrait des supports, les traitements thermiques, l’usinage, le revêtement, le nettoyage et l’emballage.
- Acceptation : précisez les méthodes, l’échantillonnage, les rapports, les besoins de détection et le traitement des non-conformités.
- Pour le délai et la quantité, distinguez les pièces de développement, les lots de qualification et les lots récurrents.
Ce dossier lance l’examen par les fournisseurs ; il ne prouve pas qu’un fournisseur peut réaliser, qualifier ou contrôler l’une ou l’autre gamme. La capacité dépend de la machine, de l’état du procédé, de l’accessibilité des éléments géométriques, du lot de matériau, de la quantité et des conditions d’acceptation. Demandez que les exceptions et les hypothèses non résolues soient explicitées avant de comparer les devis.
Si vous envisagez un procédé utilisant de la poudre métallique, demandez au fournisseur additif, et non à Zhenling, de documenter les mesures de maîtrise du site pour le matériau et le procédé spécifiés. Les recommandations actuelles du NIOSH sur la fabrication additive indiquent que les risques varient selon la technologie, les matériaux et l’environnement. Il s’agit d’une évaluation des risques du site de production, et non d’un classement des performances.
Pour la partie usinage CNC uniquement, transmettez le dossier en vue d’un examen de fabrication CNC selon votre plan approuvé. Cette page commerciale porte sur les capacités et les demandes de devis CNC ; elle ne concerne pas un devis de fabrication additive.
Foire aux questions
Les imprimantes 3D sont-elles essentiellement des machines CNC ?
Les imprimantes 3D modernes utilisent des coordonnées numériques pour ajouter de la matière, tandis que l’usinage CNC suit des trajectoires d’outil pour en enlever ; le pilotage informatique partagé n’en fait pas le même procédé.
L’impression 3D est appelée fabrication additive, tandis qu’une machine CNC enlève généralement de la matière à l’aide d’outils de coupe. Les imprimantes 3D diffèrent aussi souvent par la matière d’apport, les supports, l’historique thermique, les opérations après fabrication et la gamme de contrôle. Comparez l’élément géométrique livré et les preuves associées plutôt que de vous fier à la formule « piloté par ordinateur ». Les preuves propres à chaque gamme restent différentes.
L’usinage CNC est-il plus difficile que l’impression 3D ?
L’usinage CNC est souvent plus exigeant lorsque le maintien de la pièce et l’accès des outils sont déterminants, tandis que l’impression 3D est généralement plus difficile lorsque les supports, l’historique thermique ou la maîtrise du nettoyage conditionnent l’acceptation.
L’usinage CNC implique généralement des choix de programmation, de gestion des copeaux, d’état des outils et de transfert entre réglages. L’impression 3D industrielle implique l’orientation de fabrication, la manutention de la matière d’apport, le retrait des supports et les opérations après fabrication. Chacune des deux gammes peut être simple pour un modèle de concept et complexe pour une pièce approuvée présentant des dimensions critiques, des éléments internes ou des exigences de preuve concernant le matériau. C’est l’acceptation qui détermine la difficulté.
Quel est le principal problème de l’impression 3D ?
Les principaux problèmes apparaissent après l’impression : les supports, les traitements thermiques, la finition, le nettoyage et le contrôle peuvent encore déterminer si la pièce livrée peut être acceptée selon sa spécification approuvée.
Un risque récurrent lors des achats consiste à prendre la forme imprimée pour une pièce finie et acceptée. Précisez le procédé additif, le matériau, l’élément géométrique et l’état de livraison avant d’évaluer ce risque. La possibilité de contrôler les éléments internes et la maîtrise des changements par le fournisseur peuvent constituer des problèmes distincts au stade de la libération. La forme imprimée seule ne prouve ni l’état accepté, ni la stabilité du procédé, ni sa capacité à être répété.
Pourquoi ajouter de la matière avant de l’enlever par usinage CNC ?
Utilisez la fabrication additive pour créer certains éléments géométriques, puis usinez les interfaces maîtrisées ; l’usinage CNC produit les références, l’alésage, la face d’étanchéité ou la surface de contact requis pour la libération.
Une gamme hybride peut créer une forme proche de la géométrie finale, un passage interne, une zone de réparation ou une géométrie intégrée, puis usiner les éléments maîtrisés. Elle ne fonctionne que si les surépaisseurs, l’état imprimé, le calendrier des opérations, le bridage, la mesure et la responsabilité des données sont définis avant l’approbation. Le fournisseur additif préserve la stabilité du matériau, identifie les éléments de positionnement et transmet les dossiers de fabrication et de traitement thermique. Le fournisseur d’usinage confirme l’accès des outils, le support, le rétablissement des références et le contrôle. L’acheteur ou le responsable de l’intégration de la gamme attribue la décision sur les non-conformités et relie chaque résultat à la bonne révision, au bon lot de matériau, à la bonne fabrication, au bon état thermique et à la bonne opération d’usinage.
L’impression 3D rendra-t-elle l’usinage CNC obsolète ?
L’usinage CNC reste utile lorsque des interfaces maîtrisées, des références accessibles, une mesure directe ou un matériau brut qualifié conviennent le mieux à la pièce approuvée et aux preuves requises dans la durée.
L’usinage CNC ne convient mieux que si l’élément géométrique spécifié et la gamme d’acceptation étayent cette conclusion. « L’usinage CNC est meilleur » n’est pas une règle universelle.
Choisir selon l’état accepté, pas l’étiquette du procédé
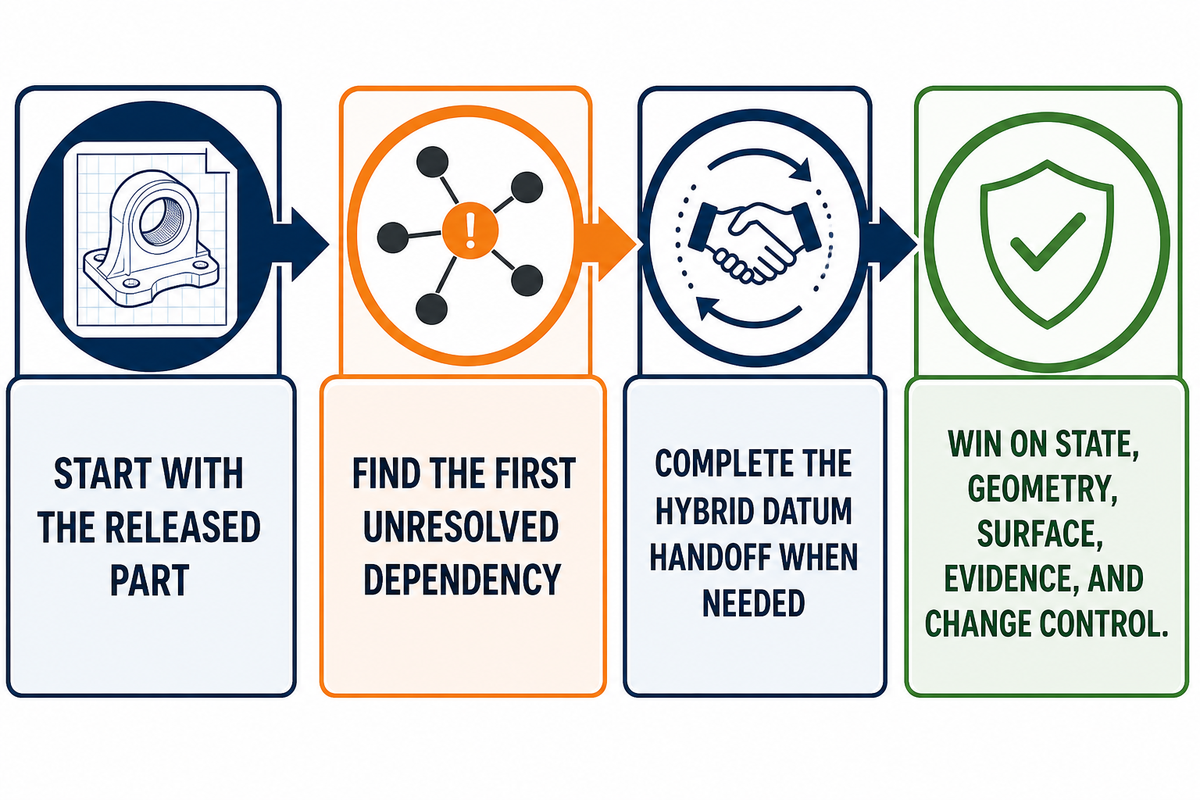
L’usinage CNC et l’impression 3D ne s’affrontent pas dans une comparaison de brochures de machines. Partez de la pièce validée pour fabrication, décomposez-la en éléments géométriques déterminants pour son acceptation, puis utilisez la carte des goulots d’étranglement « appui, matière brute et surface » pour repérer la première dépendance non résolue. Si une gamme hybride reste intéressante, remplissez la fiche de transfert des références pour procédé hybride avant que l’un ou l’autre fournisseur ne lance les travaux.
La gamme retenue doit livrer l’état, la géométrie, la surface et les preuves requis, tout en assurant la maîtrise des modifications, à un coût total et dans des délais acceptables. Elle peut reposer sur l’usinage CNC, la fabrication additive ou une combinaison maîtrisée des deux.
Méthode de comparaison
Cette comparaison s’appuie sur des sources publiques de NIST, NIOSH, ISO, de laboratoires, de publications évaluées par les pairs, de la presse professionnelle et de Zhenling. Aucun résultat privé, aucune tolérance universelle, aucune quantité de rentabilité ni aucune capacité en fabrication additive n’ont été inventés. Chaque affirmation se limite au procédé, au matériau, à la date et au contexte d’attribution expressément indiqués dans la source citée.
Références et sources
- Terminologie de la fabrication additive selon ISO/ASTM 52900 International Organization for Standardization
- Considérations relatives aux spécifications et aux tolérances en fabrication additive National Institute of Standards and Technology
- Science de la mesure pour le programme de fabrication additive National Institute of Standards and Technology
- Contrôle des éléments internes intégrés par XCT métrologique National Institute of Standards and Technology
- Qualification des matériaux, des procédés et des pièces en fabrication additive National Institute of Standards and Technology
- Cas de fabrication additive métallique grand format avec usinage de finition Oak Ridge National Laboratory
- Revue des coûts de la fabrication additive Publications en libre accès évaluées par les pairs
- Comptabilité par activités appliquée à la fabrication additive par fusion laser sur lit de poudre npj Advanced Manufacturing
- Anisotropie des métaux fabriqués par fabrication additive Publications en libre accès évaluées par les pairs
- Revue de la fabrication hybride additive et soustractive Machines
- Impression 3D (fabrication additive) : les risques varient selon la technologie, le matériau et l’environnement National Institute for Occupational Safety and Health
- Options de finition de surface pour les pièces imprimées en 3D Additive Manufacturing Media










