Contacter Zhenling Company

Par DD · Mis à jour en août 2026
La conception pour l’usinage CNC (DFM) consiste à traduire la fonction d’une pièce en géométrie, état du matériau, accès d’usinage, maintien de la pièce, mesure et décision d’acceptation. Une pièce n’est pas usinable au seul motif qu’un outil peut atteindre un élément géométrique. Avant validation, il faut aussi pouvoir maintenir et produire la pièce, la mesurer et l’accepter selon un plan défini.
Ce guide remplace les dimensions dites « adaptées à l’usinage CNC » par des questions auxquelles ingénieur concepteur, responsable des achats et ingénieur qualité peuvent répondre ensemble. Des normes publiques, des sources en métrologie et des expériences menées dans des conditions précises étayent ces questions. Aucune valeur universelle d’épaisseur de paroi, de poche, de tolérance, de montage ou d’économie n’est avancée, et aucun résultat de production privé de Zhenling n’est présenté.
Note sur l’intention : ce guide de conception pour l’usinage CNC porte sur l’usinabilité des pièces et les pièces usinées CNC. Les acheteurs et les ingénieurs peuvent s’en servir comme guide de conception CNC ; il ne s’agit ni de fichiers de conception de machines CNC ni d’un tutoriel sur les logiciels de conception de machines CNC.
Ce que la DFM appliquée à l’usinage CNC doit améliorer
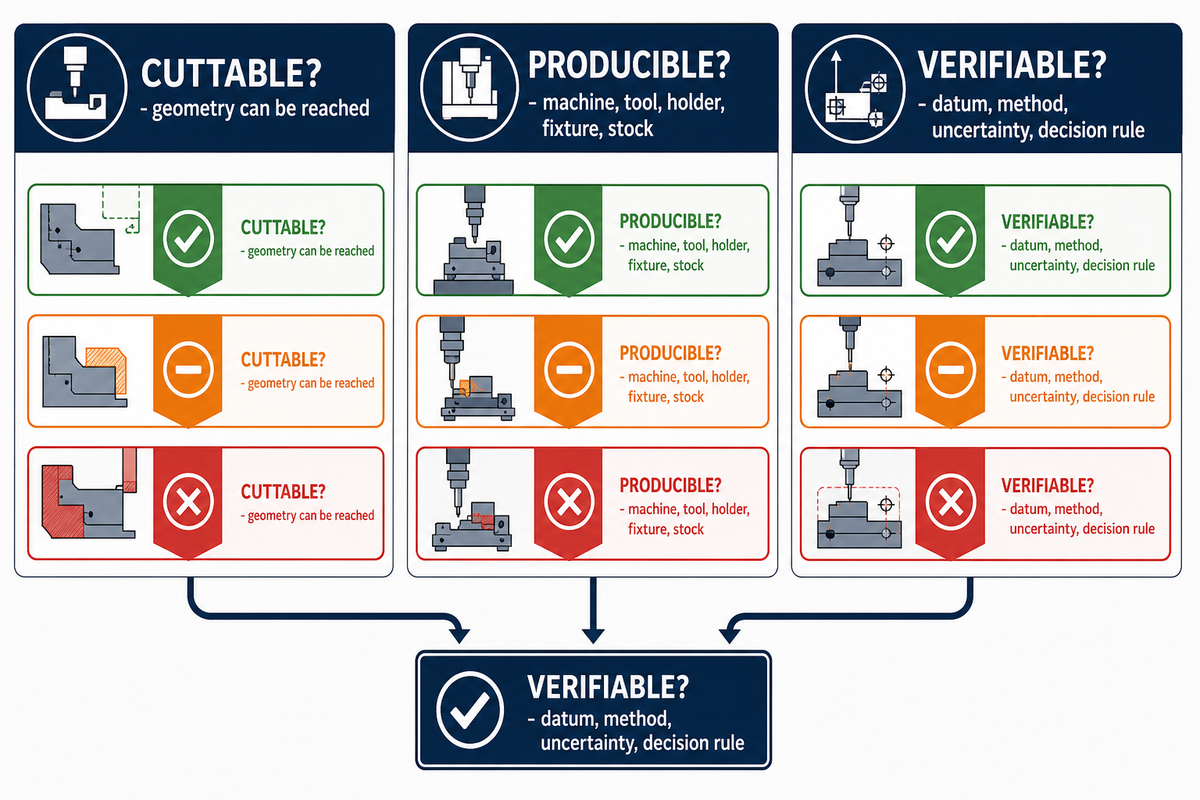
La DFM appliquée à l’usinage CNC doit accroître la probabilité qu’une conception validée passe par l’usinage et le contrôle sans modification de sa fonction prévue. Pour cela, il ne suffit pas de simplifier le modèle de conception assistée par ordinateur. Les personnes chargées de la revue doivent rendre visibles l’accès, l’appui, le transfert des références, l’état du procédé, l’accès nécessaire à la mesure et les éléments justificatifs de l’acceptation.
Commencez par distinguer trois questions. L’élément géométrique peut-il être usiné ? La machine, l’outil, le porte-outil, le montage et le brut prévus permettent-ils de le produire sans risque de défaillance non évalué ? L’exigence concernant la pièce finie peut-elle être vérifiée selon la référence spécifiée, la méthode, le traitement de l’incertitude et la règle de décision indiqués ? Répondre à la première question ne répond pas aux deux autres.
La conception en vue de la fabrication couvre un champ plus large ; la DFM appliquée à l’usinage CNC se limite à cette famille de procédés. Dès la phase de conception, elle relie l’intention initiale au procédé de fabrication. La DFM du produit vérifie que les choix de conception de la pièce, ses éléments géométriques spécifiques et ses limites de conception permettent de préserver sa fonction sans modification. Les principes de DFM ne sont ni des règles de conception universelles ni des principes de conception pour l’assemblage. Ces considérations assurent la traçabilité des décisions de conception, du processus de conception, de la conception pour la fabrication, de l’autorité de validation et de la flexibilité de conception.
Cette distinction est importante : une norme de plan est un langage de conception, pas une preuve des capacités de l’atelier. La présentation publique de la norme Y14.5 de l’ASME décrit les règles de cotation, de tolérancement, de références et les pratiques connexes. La validation en atelier nécessite toujours une gamme de fabrication et un plan de contrôle adaptés à l’élément géométrique concerné.
Éclairage sur les sources : Berez, Webster et Ottway ont interrogé 67 enseignants responsables de cours dans des programmes postsecondaires d’ingénierie et de technologie de l’ingénierie aux États-Unis. La cotation et le tolérancement étaient obligatoires pour environ trois quarts des étudiants, mais moins d’un tiers bénéficiait systématiquement d’un enseignement sur le tolérancement géométrique. Ce constat plaide en faveur d’un dossier de revue explicite, sans porter de jugement sur un ingénieur en particulier.
Suivez le processus DFM d’approbation des modifications en 5 étapes
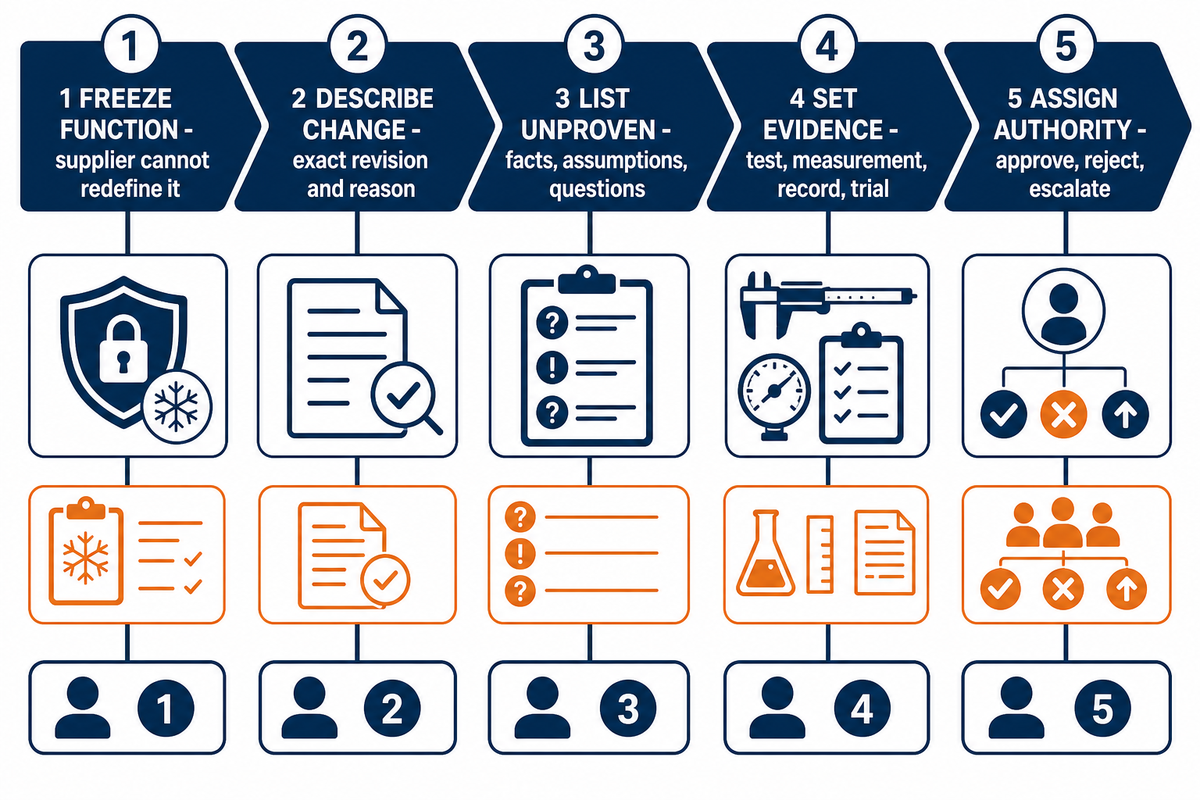
Le processus DFM d’approbation des modifications est une validation en cinq étapes pour toute révision de conception proposée par un fournisseur. Il distingue les recommandations que la fabrication peut formuler des modifications que la conception ou la qualité peut valider. Si une hypothèse reste à confirmer, la démarche aboutit à une question, un essai ou une remontée du problème, au lieu d’une modification silencieuse de la géométrie. Le modèle de règles du NIST pour la planification des contrôles montre pourquoi les éléments justificatifs d’approbation doivent tenir compte des moyens de mesure et de l’incertitude.
- Définir la fonction protégée — préciser ce que la pièce validée doit faire et ce que le fournisseur ne peut pas redéfinir.
- Décrire la modification proposée — consigner précisément la révision demandée et sa raison.
- Lister les points qui restent à démontrer — distinguer les faits vérifiés des hypothèses sur la gamme de fabrication et des questions non résolues.
- Définir les justificatifs nécessaires à l’approbation — préciser l’essai, la mesure, l’enregistrement ou la vérification requis avant de statuer.
- Désigner l’autorité et statuer — préciser qui peut approuver, rejeter ou soumettre la modification à un niveau supérieur, et rattacher cette décision à la révision.
Exemple hypothétique de révision d’une poche d’étanchéité : supposons qu’un plan indique des angles internes vifs et une tolérance serrée générale autour d’une poche d’étanchéité. La fonction de la poche peut dépendre de la surface d’étanchéité et des interfaces sélectionnées, et non d’un angle théoriquement vif. Une revue rigoureuse consiste à déterminer si un rayon interne usinable préserve l’étanchéité, quelles dimensions sont fonctionnelles, quelle référence contrôle le contrôle et quelle méthode permet de vérifier l’exigence validée. Il s’agit d’un exemple hypothétique de prise de décision, et non d’un résultat obtenu pour un client de Zhenling ni d’une économie promise.
À faire
- Préserver la fonction protégée
- Consigner la modification proposée et sa raison
- Lister les justificatifs d’approbation manquants
- Désigner l’autorité décisionnaire
À éviter
- Laisser le fournisseur redéfinir la fonction
- Approuver une révision sans responsable désigné
- Transformer un résultat de présélection en approbation
- Confondre devis et validation de la conception
Concevoir pour faciliter l’accès outil et réduire le nombre de montages
L’accès outil doit être évalué en tenant compte du bridage et de la continuité des références, et non dans un espace libre théorique. L’accessibilité dans le modèle peut être incompatible avec le porte-outil, le montage, le brut ou la sonde de contrôle. Réduire le nombre de montages peut être utile, à condition que la gamme retenue reste rigide et permette les mesures.
Pour chaque élément géométrique critique, cartographiez la direction d’approche et l’encombrement du porte-outil. Indiquez ensuite les zones de bridage, les surfaces protégées, les surépaisseurs d’usinage et la référence utilisée avant et après chaque réorientation. Les changements d’orientation peuvent ajouter des opérations hors coupe, un nouveau maintien de la pièce, un transfert des références et un nouvel état de contrôle. Une gamme sur machine 4 ou 5 axes peut réduire les réorientations, mais introduire d’autres contraintes de dégagement et de rigidité.
La DFM appliquée à l’usinage CNC décrit le procédé par opération : fraisage CNC, pièces tournées, pièces fraisées ou usinage 3+2 axes sur machines multiaxes. Consignez les outils CNC, l’équipement CNC, les montages d’usinage et les stratégies d’usinage. Vous transformerez ainsi des mentions courantes ou génériques de la CNC en une gamme de fabrication. L’utilisation de la CNC peut réduire les transferts entre opérations d’usinage, tandis que l’ajout d’orientations peut augmenter le temps d’usinage, le temps machine et la durée totale d’usinage.
Distinguez le choix du nombre d’axes de la décision concernant le plan. Ce guide sur les différences entre les gammes d’usinage 3, 4 et 5 axes peut aider à évaluer l’accès. Le dossier de revue doit néanmoins préciser quelles faces, références et étapes de contrôle doivent rester liées.
Éclairage sur les sources : dans son analyse signée publiée dans la presse spécialisée, Kip Hanson traite l’accès 5 axes et le maintien rigide de la pièce comme deux aspects indissociables. Cela confirme l’intérêt de vérifier l’accès sur plusieurs faces avant de choisir le nombre de montages ; les dimensions de montage et les valeurs d’effort de bridage concernent des produits nommément désignés et ne sont pas reprises ici.
Concevoir les angles internes, les poches et la portée comme un seul système
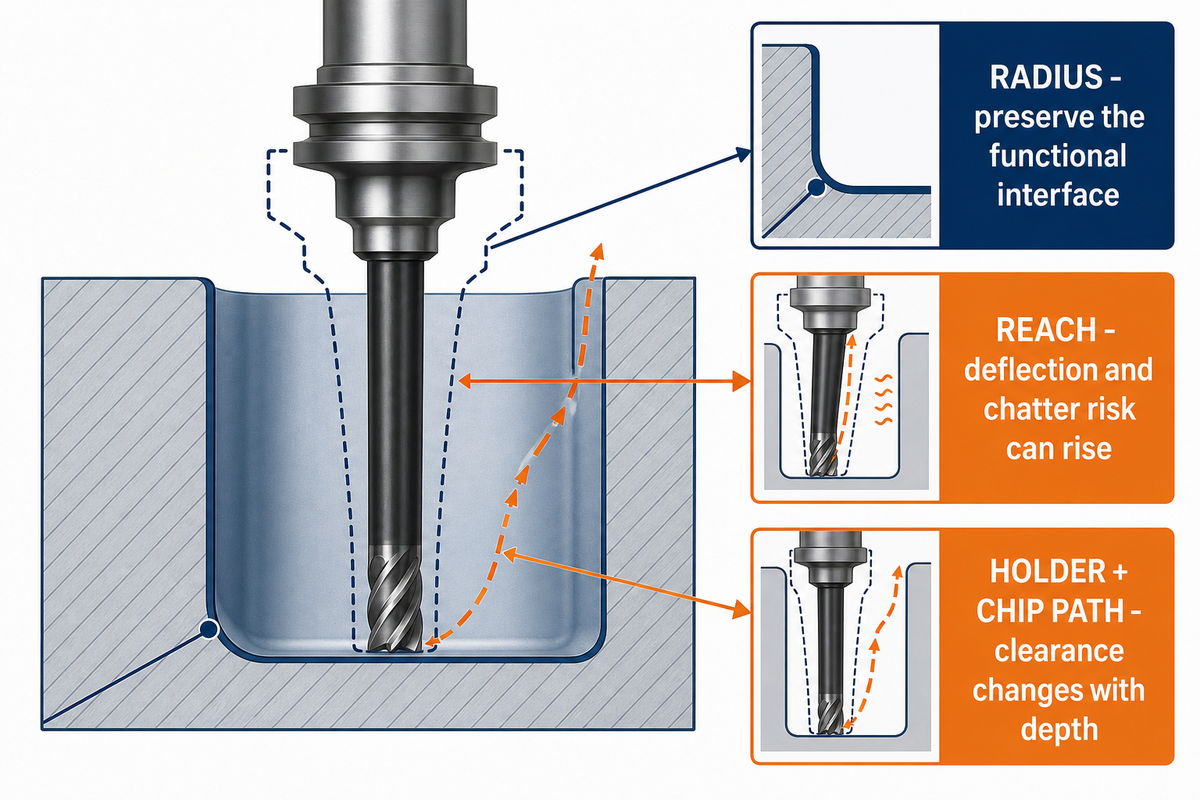
Il est impossible d’évaluer un angle interne ou une poche profonde à partir du seul rayon ou de la seule profondeur. L’enveloppe utile englobe le diamètre de la fraise, la longueur de coupe, la portée de l’outil, le dégagement du porte-outil, l’engagement dans l’angle, l’évacuation des copeaux, le matériau, le maintien de la pièce, la trajectoire d’outil, l’exigence de finition et la méthode de contrôle du résultat.
Les outils rotatifs laissent un rayon interne. Augmenter ce rayon peut permettre d’utiliser un outil plus grand et plus rigide, mais l’interface fonctionnelle et les éléments géométriques adjacents restent déterminants. Une poche plus profonde peut nécessiter davantage de portée, ce qui peut accroître la déflexion et le risque de broutage ; l’engagement dans l’angle peut modifier les efforts ; et un porte-outil qui passe à l’entrée peut tout de même heurter la pièce plus loin sur la trajectoire. Reprendre un rapport profondeur/diamètre sans tenir compte de ces dépendances les masque.
Utilisez les rapports publiés par les fournisseurs uniquement comme point de départ pour définir l’enveloppe d’outil adaptée au plan. Demandez quel outil et quel porte-outil sont prévus, où se termine la partie coupante, comment les copeaux sortent de la poche, quelles surfaces sont critiques et si l’élément géométrique est contrôlé en cours de procédé ou après validation. Ne transformez pas la recommandation d’un concurrent en limite applicable à toute l’industrie.
Quand les ingénieurs conçoivent des pièces autour d’une fraise donnée, le choix de cet outil reste une hypothèse de gamme de fabrication, et non une exigence concernant le produit. Les tolérances serrées doivent rester liées à la fonction, aux mesures et aux pièces en contact, au lieu de servir à justifier une fraise privilégiée.
Éclairage sur les sources : une étude de 2025 sur le 7075-T651 a utilisé des fraises de 12 mm à deux et trois dents, avec des vitesses de coupe de 300 à 900 m/min et des avances de 0.025 à 0,125 mm/dent. Dans la comparaison de la figure 7, fixée à une amplitude de 3 mm et à un terme de profil de 30 mm, la déflexion avec deux dents dépassait 0,12 mm à la vitesse et à l’avance maximales testées ; avec trois dents, elle ne dépassait pas 0,09 mm. Le faux-rond de la fraise n’était pas inclus dans le modèle.
Évaluer les parois, les trous, les filetages et les petits éléments géométriques selon leur mode de défaillance
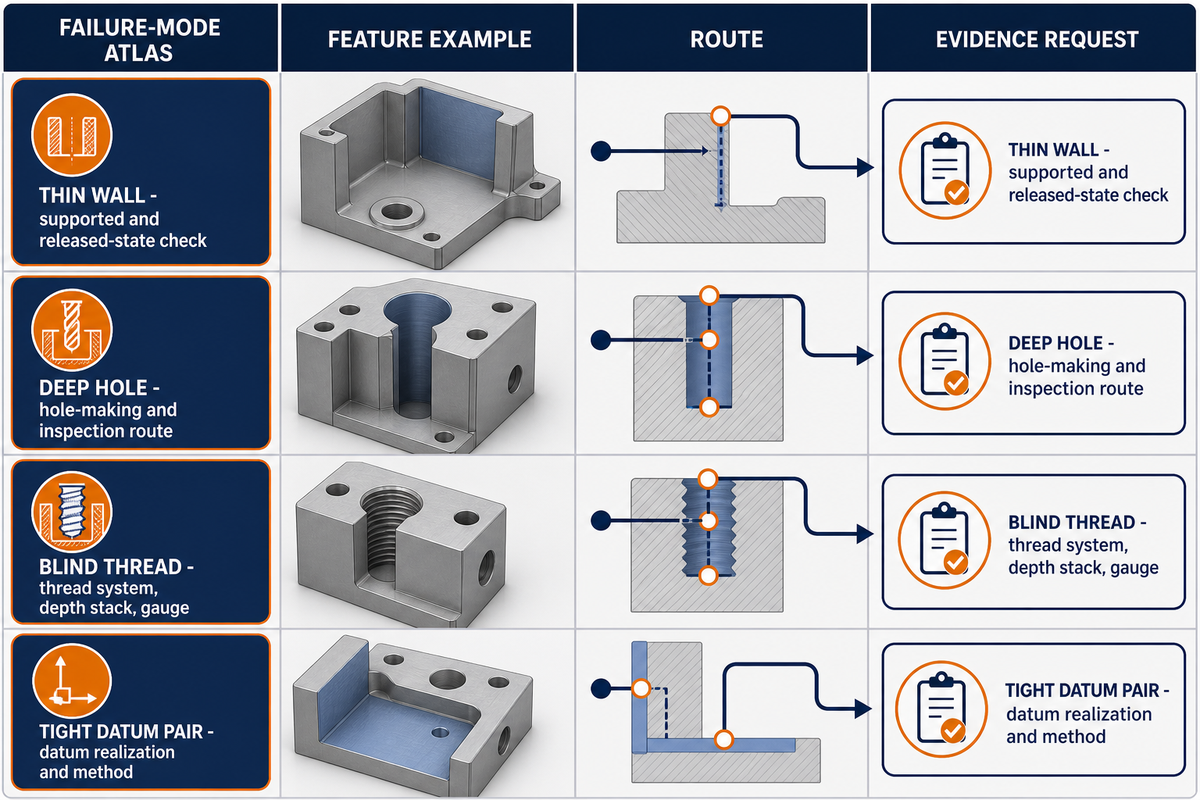
Les éléments géométriques petits et élancés doivent être intégrés à la gamme selon leur mode de défaillance probable, et non selon une seule dimension minimale. Les parois peuvent fléchir ou se détendre après le desserrage ; les trous peuvent poser des problèmes d’accès, de sortie, d’évacuation ou de mesure ; les filetages borgnes nécessitent de réserver de la profondeur pour la pointe du foret, l’entrée du taraud et le dégagement ; les petits outils peuvent exister sans être assez stables.
La matrice ci-dessous sert à regrouper les éléments lors d’une revue de conception. Elle ne prédit pas les défaillances. Chaque ligne associe un élément géométrique à la condition cachée qu’il faut rendre visible avant que le concepteur n’accepte une révision ou que l’acheteur ne compare les devis.
| Catégorie d’élément géométrique | Condition non apparente | Conséquence probable | Justificatif ou décision à demander |
|---|---|---|---|
| Élément géométrique sur plusieurs faces | Conflit entre accès et bridage | Réorientation ou transfert des références | Plan des montages et des références |
| Angle interne | Rayon fonctionnel et taille de l’outil | Petite fraise ou opération supplémentaire | Fonction de l’interface et enveloppe d’outil |
| Poche profonde | Portée, porte-outil, évacuation des copeaux | Déflexion, broutage, recoupe | Plan relatif à l’outil, au porte-outil, à la trajectoire et à la finition |
| Paroi mince | Portée, hauteur, appui, libération | Déflexion, vibrations, retour élastique | Contrôle avec appui et après libération |
| Trou profond | Procédé et mécanisme d’évacuation | Débris, dérive, dégradation de surface | Gamme de perçage et de contrôle |
| Filetage borgne | Pointe du foret, entrée du taraud, dégagement | Longueur de prise utile réduite | Système de filetage, cumul des profondeurs, jauge |
| Contre-dépouille | Forme de l’outil et accès latéral | Outil spécial ou montage supplémentaire | Concept d’outil et direction d’accès |
| Rainure étroite | Rigidité de l’outil et dégagement pour les copeaux | Rupture ou finition instable | Outil disponible et conditions d’essai |
| Paire de références à tolérance serrée | Relation établie lors d’un même montage | Contraintes liées au transfert et à la mesure | Établissement de la référence et méthode |
| Zone de texture | Paramètre, orientation, accès de l’instrument | Procédé différent ou étendue de contrôle différente | Paramètre de texture et méthode |
| Élément géométrique en plastique technique | Réponse thermique et appui | Déplacement ou bord étalé | Grade, état, outil, temps écoulé |
| Brut sensible aux contraintes internes | Historique, traitement thermique, équilibre des enlèvements de matière | Déformation après libération | Enregistrement du brut et observations par étapes |
Trois études récentes montrent pourquoi les conditions expérimentales doivent accompagner les valeurs. Les données ci-dessous illustrent des résultats, elles ne constituent pas des recommandations de conception.
| Matériau et élément géométrique | Extrait des conditions d’essai | Limites de transposition |
|---|---|---|
| Paroi en 7050-T7451 | Parois de 1, 1.5 et 2 mm ; profondeur axiale de 48 mm ; profondeur de finition radiale de 0,2 mm ; 300, 600 et 900 m/min | Uniquement l’alliage, la géométrie, la trajectoire d’outil, le maintien de la pièce et les paramètres indiqués |
| Paroi en Inconel 625 | Épaisseur de 1 mm, hauteur de 16 mm, trois fraises de 10 mm, débit d’enlèvement contrôlé de 2,03 cm³/min et écarts maximaux observés de 0,08 mm et 0,14 mm dans deux conditions précises | Comparaisons de fraises et de stratégies dans cette expérience ; les auteurs ont indiqué que SECO Tools avait fourni les fraises et ont déclaré n’avoir aucun conflit d’intérêts |
| Coupe orthogonale de HDPE | Profondeurs nominales de 60, 120 et 180 µm à 10 mm/min | Modélisation des forces et des copeaux dans les polymères, pas une règle pour les éléments géométriques en métal |
La forme du filetage et la planification du procédé sont deux aspects distincts. Une fois le système métrique ou en pouces unifiés sélectionné, ses règles normatives de forme et de tolérance s’appliquent. La gamme de fabrication doit toujours réserver la profondeur nécessaire à la pointe du foret et à l’entrée du taraud, prévoir le dégagement et l’évacuation, et préciser la jauge ou la méthode de mesure. La mention « filetage standard » ne répond pas à ces questions.
Éclairage sur les sources : une étude sur l’aluminium a signalé une déflexion d’environ 0,06 mm au bord libre d’une paroi de 130 × 2,5 × 60 mm, usinée avec un outil de 12 mm à quatre dents. Une autre étude sur le 7050-T7451 a comparé des parois de 1, 1.5 et 2 mm à une profondeur axiale de 48 mm, une profondeur de finition radiale de 0,2 mm et des vitesses de 300, 600 et 900 m/min. Les deux études décrivent des conditions expérimentales précises, et non des épaisseurs minimales généralisables.
Définir avec discernement les tolérances, les références et l’état de surface
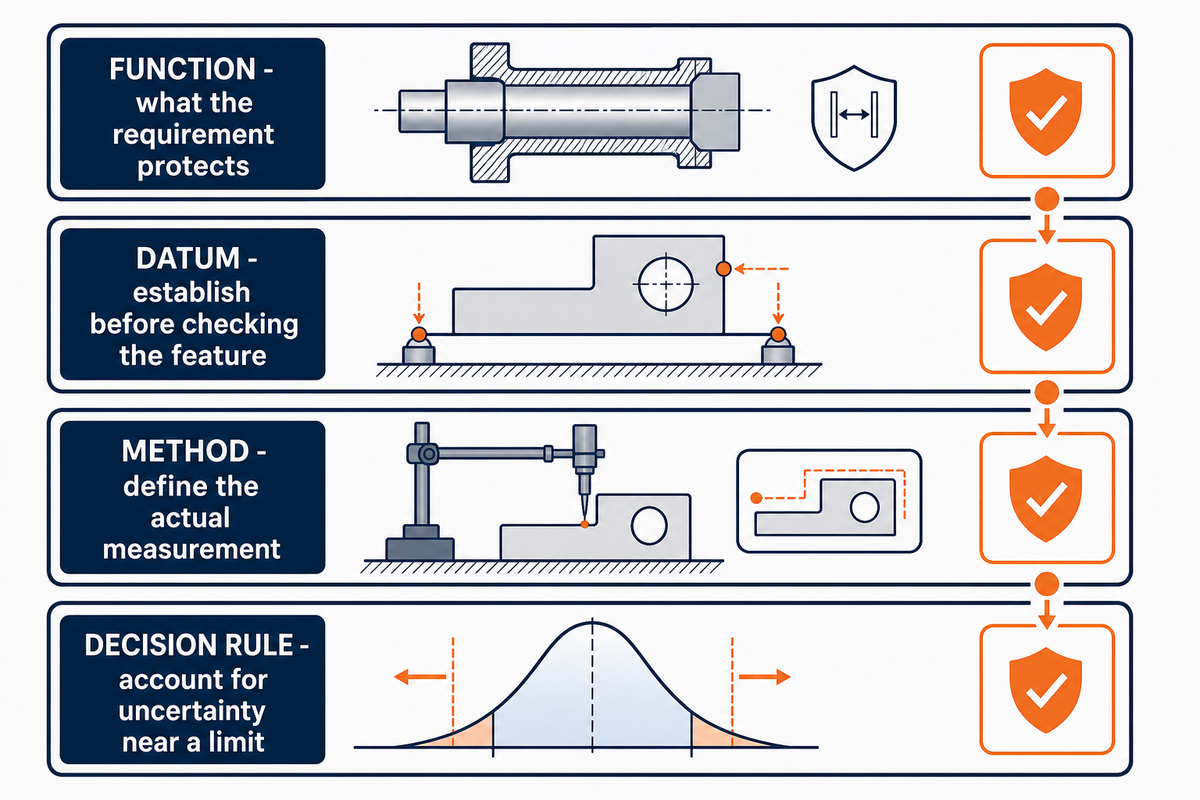
Une tolérance ne constitue un justificatif d’acceptation utile que si sa fonction, sa référence, l’état du procédé, la méthode de mesure, le traitement de l’incertitude et la règle de décision sont définis. Des tolérances serrées généralisées peuvent alourdir l’usinage et le contrôle tout en laissant ambiguë l’exigence réelle concernant l’interface ou la texture.
Distinguez les dimensions, les tolérances géométriques et la texture de surface. Puis reliez-les à la mesure réelle. Pour obtenir un résultat référencé à un datum, il faut établir la référence ; une indication de texture doit préciser un paramètre et une méthode ; une valeur proche d’une limite de spécification peut nécessiter une règle de conformité tenant compte de l’incertitude. Pour replacer les éléments géométriques et les gammes dans leur contexte, consultez le centre de planification des services d’usinage CNC ; le contrôle doit toujours partir de l’exigence validée, et non de la précision générique d’une machine.
Pour mesurer une forme référencée à un datum, il faut d’abord effectuer des mesures de mise en position afin d’établir la référence, puis contrôler l’élément géométrique.
George Schuetz, directeur des jauges de précision chez Mahr Inc. et contributeur à Modern Machine Shop — paraphrase de l’article cité
Ne qualifiez pas un procédé de « capable » sur la base d’une seule pièce acceptée. Un manuel d’archives du NIST/SEMATECH présente la capabilité comme une comparaison entre un procédé stable et les limites de spécification. Il avertit également que les indices courants reposent sur un nombre suffisant d’observations indépendantes et sur des hypothèses de distribution. Si ces hypothèses ne sont pas satisfaites, il faut recourir à une méthode adaptée et préciser l’incertitude ; cet article ne prescrit ni exigence actuelle ni objectif générique de capabilité.
Éclairage sur les sources : ce manuel d’archives sert uniquement à illustrer les prérequis des méthodes statistiques. Il n’est présenté ni comme une règle réglementaire actuelle, ni comme une taille de lot obligatoire, ni comme une preuve universelle de capabilité en usinage CNC.
Tenir compte du matériau, de l’état du brut et du procédé pour chaque règle géométrique
L’identification du matériau est nécessaire, mais ne suffit pas. Le grade, l’état métallurgique ou la condition, la forme du brut, le traitement thermique antérieur, les contraintes internes résiduelles, la rigidité, la réponse thermique, le comportement des copeaux, l’état de l’outil, le maintien de la pièce et le procédé retenu peuvent modifier la géométrie réalisable et les justificatifs nécessaires.
Les règles issues d’un seul alliage d’aluminium ne s’appliquent pas automatiquement à l’acier inoxydable, au titane, aux alliages de nickel ou aux plastiques techniques. Même au sein d’une famille, l’historique du brut et son bridage peuvent avoir leur importance. Pour chaque décision concernant une paroi, une poche, une finition ou une tolérance, tenez compte de la spécification du matériau et des règles d’autorisation de substitution. Le guide de sélection des matériaux pour l’usinage CNC fondé sur les contraintes propose un cadre plus général de présélection des matériaux ; le plan en vigueur reste la référence.
Les données sur les polymères mettent en évidence le problème de transposition. Une étude de 2022 sur le HDPE a effectué des coupes expérimentales à des profondeurs nominales de 60, 120 et 180 µm et à 10 mm/min. Son modèle distinct d’éléments finis en deux dimensions a utilisé la courbe contrainte-déformation mesurée pour prédire l’effort de coupe et la formation des copeaux à 10 mm/s. Aucune de ces conditions ne peut devenir une règle pour les métaux. De même, l’historique du brut en titane et le traitement thermique peuvent modifier le comportement des contraintes résiduelles et des déformations, sans pour autant définir une épaisseur minimale générale pour le titane.
Les affirmations de capabilité exigent la même rigueur. L’usinage CNC de précision, les services d’usinage génériques ou les capacités d’usinage et capacités CNC revendiquées ne valident pas à eux seuls la conception CNC. La conception pour l’usinage CNC doit relier la géométrie de conception, la conception pour l’usinage, la tolérance d’usinage et le plan de mesure dont une personne est responsable. Considérez les recommandations générales de conception, les recommandations DFM, les recommandations pour l’usinage CNC et les affirmations sur l’usinage courant comme des points à examiner tant que la gamme réelle de l’atelier et ses justificatifs ne sont pas précisés.
Éclairage sur les sources : une expérience sur le Ti-6Al-4V hébergée par le NIST a couvert des vitesses de coupe de 20 à 100 m/min. La température apparente à l’interface outil-copeau a augmenté avec la vitesse, tandis que sa répartition variait selon la largeur du copeau ; l’état de l’outil influait sur l’interprétation. Ce résultat apporte des éléments pour raisonner sur le procédé ; il ne classe pas les matériaux et ne fixe pas de limite de conception.
Traduire les décisions DFM en trois niveaux de justificatifs de coûts
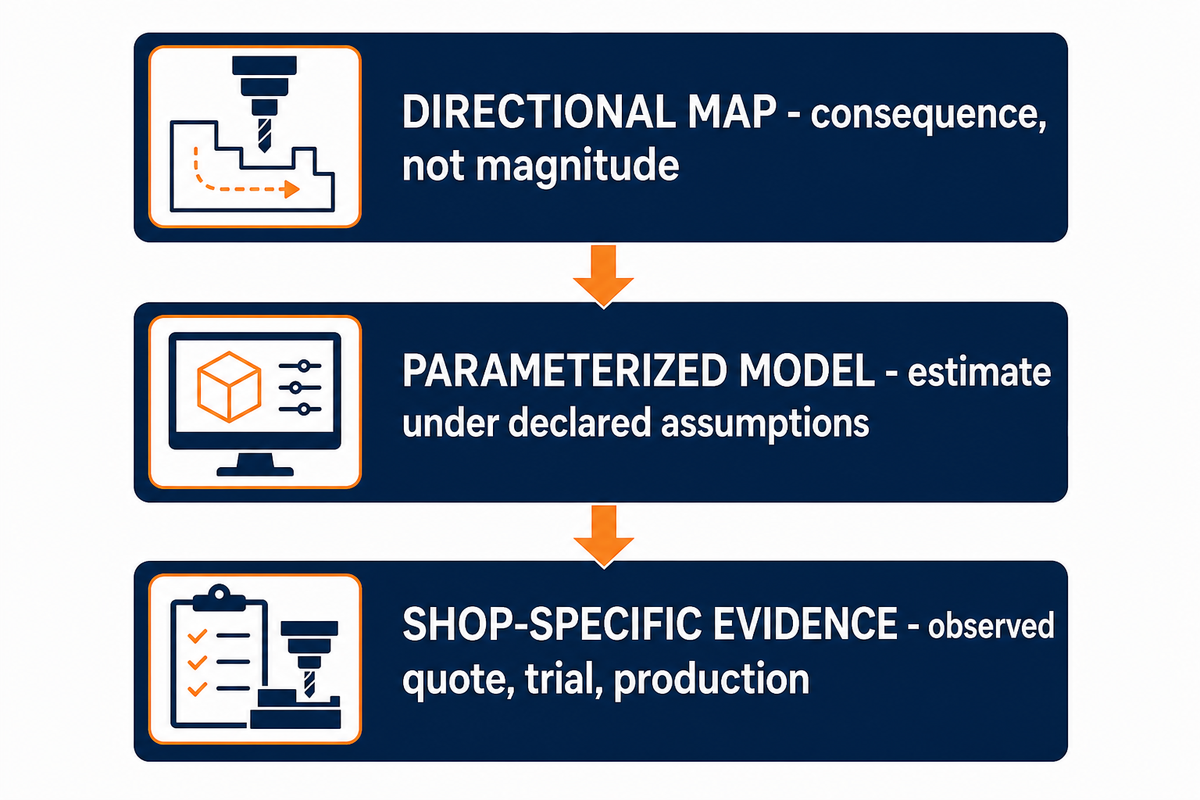
Il faut classer les affirmations sur les coûts avant de les utiliser. Une revue DFM peut indiquer une conséquence probable, un modèle paramétré peut estimer le temps ou le coût à partir de données déclarées, et un enregistrement propre à l’atelier peut montrer un devis observé ou un résultat de production acceptée. Il s’agit de niveaux de preuve distincts.
| Niveau de preuve | Ce qu’il permet d’affirmer | Données d’entrée minimales | Ce qu’il ne permet pas de prouver |
|---|---|---|---|
| Schéma causal indicatif | Un choix peut accroître les besoins en montage, en outillage ou en contrôle, ou le risque de reprise | Élément géométrique, gamme, quantité, étendue de l’acceptation | Montant ou économie garantie |
| Modèle paramétré | Estimation du temps ou du coût selon des hypothèses déclarées | Ressources, paramètres, tarifs, gamme de fabrication, incertitude | Résultat observé en atelier ou chez un client |
| Justificatifs propres à l’atelier | Devis observé, essai ou résultat de production acceptée | Révisions maîtrisées et enregistrements d’acceptation comparables | Résultat universel attendu pour une autre pièce |
Une poche plus profonde peut nécessiter davantage de portée ; une nouvelle orientation peut ajouter un maintien de la pièce et un transfert des références ; une exigence plus serrée peut nécessiter davantage de maîtrise du procédé et de contrôle. Ce sont des liens de causalité à examiner, pas des réductions automatiques de coûts. Pour les coûts détaillés, tenez compte des facteurs qui déterminent le coût des pièces acceptées en usinage CNC. Aucune donnée publique avant/après de DFM de Zhenling n’a été fournie pour cet article ; aucune économie en pourcentage n’est donc avancée.
Comparez délais et coûts en vous fondant sur la même quantité de pièces, le même matériau, la même gamme de fabrication, le même contrôle et le même dénominateur de suivi. Le coût d’usinage d’une pièce peut varier selon qu’il s’agit de pièces métalliques ou en plastique, et selon l’état du brut. Pour des pièces sur mesure ou usinées CNC, demandez ce qu’exige chaque pièce. Les composants usinés CNC, les pièces destinées à l’usinage CNC et les pièces et produits assemblés ne doivent pas être associés à une promesse de « réduction des coûts » sans justificatifs provenant de l’atelier ; le temps et le coût restent des estimations tant que les hypothèses ne sont pas déclarées.
Préparer la demande de modification DFM en vue de son approbation
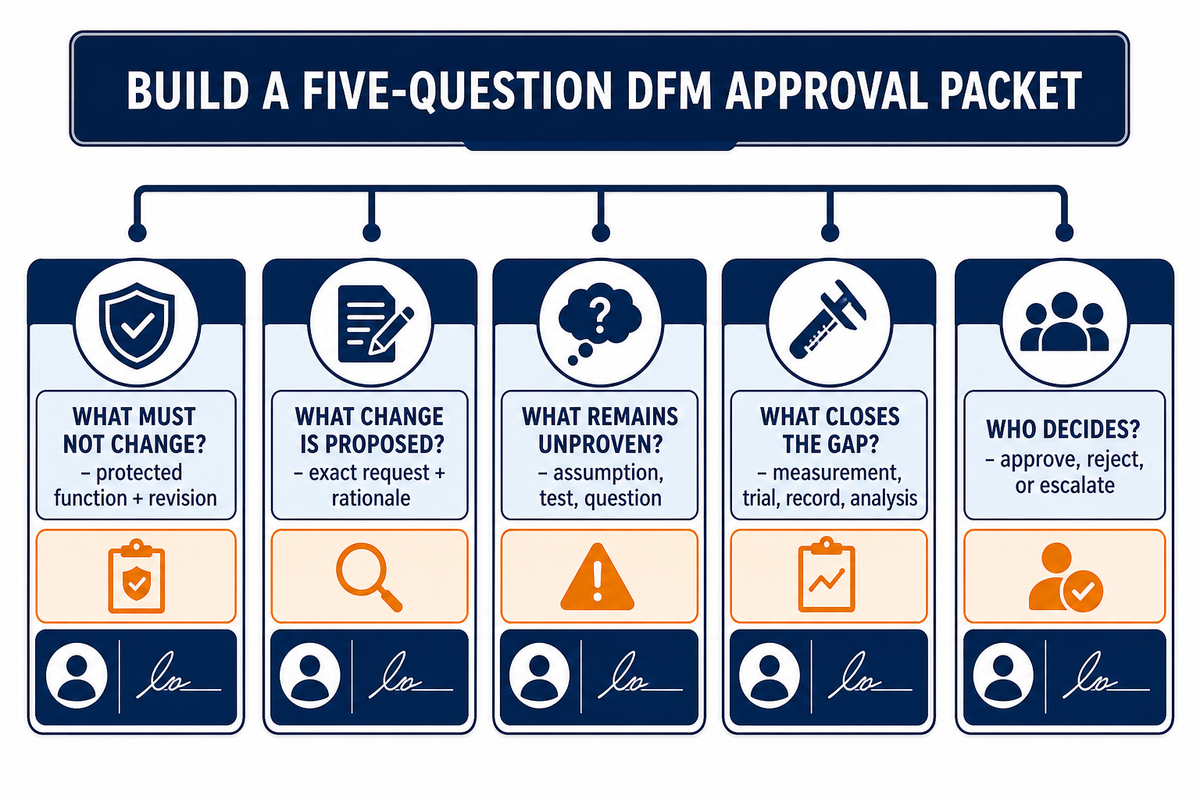
Un dossier de demande d’approbation DFM doit consigner les décisions qui relèvent du client, et non du fournisseur : quelle fonction doit être préservée, quelle modification est proposée, quels points restent à démontrer, qui peut approuver la modification et à quel indice de révision la décision s’applique. Le référencement des éléments géométriques, des références, des accès, des montages et des contrôles reste intégré au processus de planification de gamme déjà en place sur le site de production, au lieu d’être dupliqué ici.
| Question d’approbation | Élément requis | Responsable de la décision |
|---|---|---|
| Qu’est-ce qui ne doit pas changer ? | Fonction, interface et indice de révision validé à préserver | Autorité de conception |
| Quelle modification est proposée ? | Demande de modification précise et justification du fournisseur | Fabrication et conception |
| Quels points restent à démontrer ? | Hypothèse en suspens, essai manquant ou question non résolue | Responsable technique désigné |
| Que faut-il pour lever les réserves ? | Mesure, essai, enregistrement ou analyse requis | Qualité ou autorité de conception |
| Qui prend la décision ? | Approuver, rejeter ou transmettre à un niveau supérieur ; décision datée et liée à un indice de révision | Approbateur habilité |
Un logiciel DFM automatisé peut renseigner des questions, détecter les éléments géométriques représentés et comparer un modèle à des règles intégrées. Il ne peut pas connaître un historique matière non indiqué, un outil indisponible, un montage d’usinage propre au fournisseur, un problème d’accès pour le contrôle ou l’autorité décisionnaire si ces éléments ne sont pas représentés. Considérez le résultat du logiciel comme un premier filtrage, jusqu’à ce que les responsables de la fabrication et de la qualité valident les hypothèses.
Éclairage documentaire : NIST IR 5713 est une étude de 37 pages sur l’analyse automatisée de la fabricabilité. Elle met l’accent sur les représentations informatisées de la conception et des ressources de fabrication, ainsi que sur un raisonnement géométrique approfondi. Son périmètre justifie une première étape de filtrage tenant compte des données d’entrée ; il ne prouve pas qu’un outil disponible en 2026 couvre toutes les machines, tous les montages, toutes les méthodes de contrôle ou toutes les décisions de validation.
Pour transmettre un dossier propre à un plan, envoyez les fichiers sous contrôle et les questions en suspens avec le dossier d’approbation dans le cadre d’un examen de la fabricabilité en usinage CNC. Le lien permet de demander un devis et de transmettre le dossier pour examen ; il ne prouve pas que chaque élément géométrique proposé est fabricable.
Questions fréquentes
Qu’est-ce que la conception en vue de l’usinage CNC ?
Réponse
La conception en vue de l’usinage CNC consiste à examiner de manière structurée comment la fonction d’une pièce se traduit en géométrie usinable, en un matériau et un état de brut, en accès outil, en maintien de la pièce, en opérations, en mesures et en critères d’acceptation. Cette démarche va au-delà de la vérification de la génération de trajectoires d’outil à partir d’un modèle de conception assistée par ordinateur, sans aller jusqu’à une reconception du produit qui n’aurait pas été approuvée par l’autorité de conception.
Quel rayon d’angle choisir pour une poche usinée en CNC ?
Réponse
Il n’existe pas de rayon de poche universel. Partez de l’interface fonctionnelle, puis examinez le diamètre de l’outil, sa portée, la longueur de coupe, le dégagement du porte-outil, le matériau, l’engagement de l’outil, l’évacuation des copeaux, la finition et l’accès pour le contrôle. Un rayon plus grand peut permettre d’utiliser un outil plus rigide, mais la valeur retenue doit préserver la fonction et être compatible avec les outils et la configuration réels du fournisseur. Si deux surfaces adjacentes sont liées, précisez si elles doivent être usinées ou contrôlées à partir du même état de référence.
Quelle épaisseur prévoir pour une paroi usinée en CNC ?
Réponse
L’épaisseur d’une paroi ne peut pas être déterminée à partir du seul nom du matériau. Tenez compte de sa hauteur et de sa portée, de l’appui adjacent, de l’état du brut, de l’équilibre des enlèvements de matière, de la portée de l’outil, des conditions de coupe, de l’état du montage, de la tolérance, de la finition et du contrôle de la pièce libérée. Les essais publiés peuvent illustrer certains mécanismes, mais les valeurs d’épaisseur qu’ils indiquent restent propres à l’alliage, à la géométrie, à l’outil, au montage et au procédé étudiés. Le fournisseur doit également préciser si la paroi est contrôlée avec appui, après libération ou après un temps de repos ou un traitement défini.
Un logiciel DFM automatisé peut-il remplacer l’examen d’un usineur ?
Réponse
Non. Un logiciel peut signaler les éléments géométriques représentés et les comparer aux contraintes de fabrication intégrées. Il peut ignorer l’outil et le porte-outil prévus, le maintien de la pièce, l’historique du brut, la séquence des opérations, l’accès pour les mesures, la règle de décision tenant compte de l’incertitude ou les ressources du fournisseur. Il ne peut pas non plus désigner l’autorité de conception ni résoudre une fonction dont le maintien n’a pas été explicitement demandé. Utilisez son résultat pour soulever des questions, demandez quel modèle de ressources de fabrication et quelles règles ont été utilisés, puis associez la réponse validée à l’indice de révision approuvé, aux hypothèses de procédé déclarées, au plan de mesure et aux responsables compétents.
Quels éléments envoyer pour un examen DFM en usinage CNC ?
Réponse
Envoyez le modèle tridimensionnel et le plan bidimensionnel sous contrôle, l’indice de révision, le matériau et son état, le calendrier des quantités, les éléments géométriques critiques, les fonctions à préserver, les exigences de finition et de traitement, les besoins en contrôle et en documentation, les hypothèses connues sur la gamme de fabrication et les responsables des décisions. Indiquez explicitement les questions en suspens. Ajoutez la structure de références prévue, les accès de mesure, le système de tolérancement ou de filetage applicable, la règle de décision relative à l’incertitude ou à la conformité si nécessaire, ainsi que toute preuve de capabilité du procédé demandée par l’acheteur. Joignez les certificats, rapports, exigences d’échantillonnage, contraintes d’emballage ou de préservation et règles de substitution approuvée qui influent sur l’acceptation. Si un élément géométrique peut être modifié, indiquez qui peut approuver la modification et quelle interface doit rester inchangée. Si les devis reposent sur des machines, des montages, des périmètres de contrôle ou des dossiers documentaires différents, demandez que chaque hypothèse soit précisée au lieu d’être dissimulée dans le prix unitaire. Un dossier complet aide le fournisseur à expliquer les conséquences de façon traçable plutôt qu’à renvoyer une liste de contrôle générique. Il permet aussi au service achats de comparer des devis reposant sur les mêmes hypothèses de matériau, de contrôle, d’enregistrement et de critères d’acceptation.
À retenir
Une décision DFM en usinage CNC n’est prête que lorsque la fonction, la géométrie, l’état du matériau, la gamme de fabrication, les preuves de mesure, la prise en compte de l’incertitude et la responsabilité de l’acceptation renvoient au même indice de révision approuvé.
Transformer le plan en gamme d’usinage CNC vérifiable
Transmettez le modèle et le plan sous contrôle, l’état du matériau, la quantité, les éléments géométriques critiques, les besoins de contrôle et les questions DFM en suspens. Zhenling peut examiner le plan afin d’établir une gamme propre au devis, sans présenter ce guide comme une garantie de capacité. Avant la transmission commerciale, vérifiez que le plan approuvé utilise les règles de cotation et de tolérancement applicables.
Demander l’examen d’un planRéférences et sources
- ASME Y14.5 — Cotation et tolérancement
- ISO 14253-1:2017 — Règles de décision pour vérifier la conformité
- Modèle de règles du NIST pour les équipements de mesure dimensionnelle
- Programme du NIST sur la texture de surface et la topographie forensique
- Guide NIST/SEMATECH sur la capabilité des procédés
- Étude sur la déformation lors de l’usinage de l’aluminium à parois minces
- Étude sur la déformation de parois minces en 7050-T7451
- Étude sur la déflexion de l’outil dans le 7075-T651
- Étude du procédé de perçage profond de l’Inconel 718
- Étude du NIST sur l’analyse automatisée de la fabricabilité
- Recommandations de Modern Machine Shop sur le filetage de trous borgnes