Contacter Zhenling Company

Un guide des coûts d’usinage CNC permet d’expliquer le devis d’une pièce sur mesure sans promettre un tarif horaire universel. Une estimation utile prend en compte le matériau et les pertes, la programmation et le réglage, le temps machine, la main-d’œuvre, l’outillage, le contrôle, les opérations sous-traitées, l’emballage et la logistique, puis divise le périmètre concerné par une quantité de pièces acceptées clairement définie.
Ce guide propose aux équipes d’ingénierie, d’achats, de qualité et de finance deux outils réutilisables : le détail des coûts par pièce acceptée en 9 postes et la piste de rapprochement à périmètre égal en 7 points de contrôle. Tous les montants en dollars des exemples sont fictifs et servent uniquement à illustrer les calculs. Ils ne représentent ni un tarif du marché, ni un devis de Zhenling, ni un résultat client, ni une économie annoncée.
9postes de devis définis
1point d’acceptation défini
2couches de coûts : fournisseur et acheteur
Ce que comprend réellement le coût de l’usinage CNC
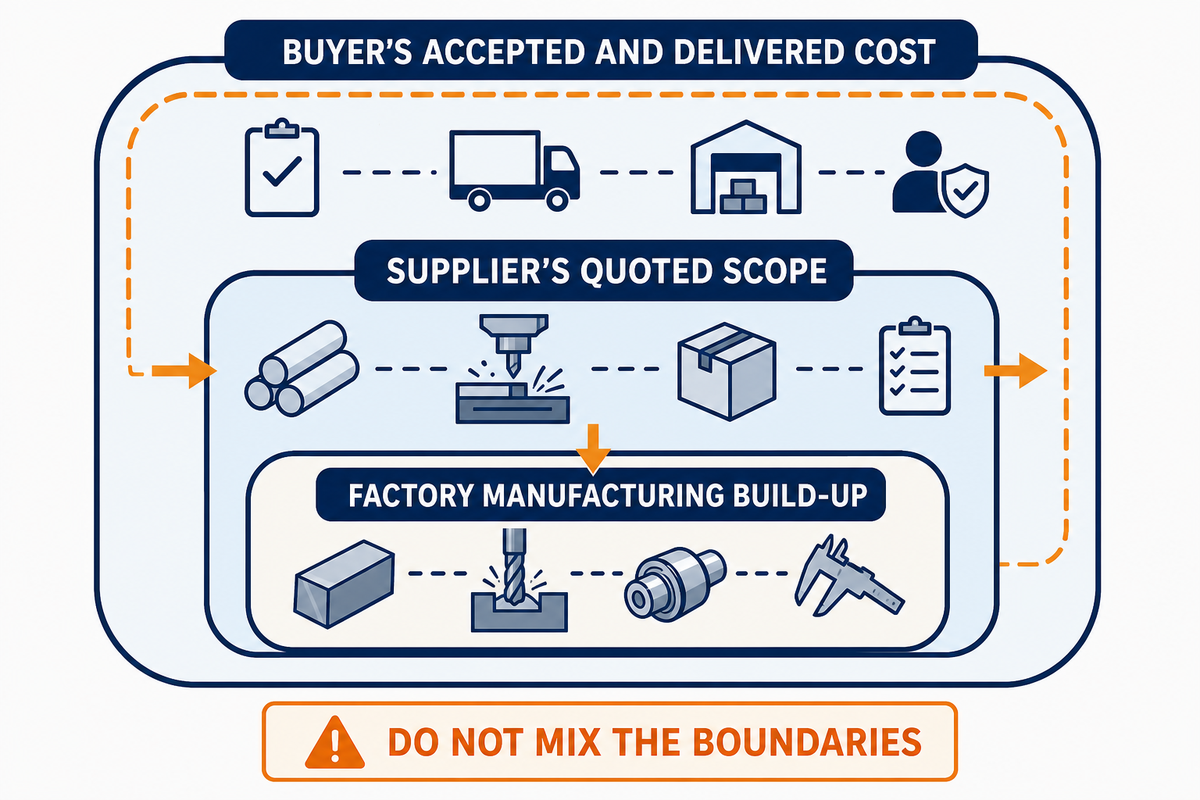
Le coût de l’usinage CNC comporte trois couches distinctes : le détail des coûts de fabrication en usine, le périmètre chiffré par le fournisseur et le coût des pièces acceptées et livrées pour l’acheteur. Confondre ces couches fausse les comparaisons, car un montant peut exclure le contrôle, la finition, le transport, la gestion des rejets ou d’autres opérations à la charge de l’acheteur.
Le détail des coûts en usine commence par le matériau net et les pertes inévitables, puis inclut la programmation, le réglage de la machine, les temps machine avec et sans coupe, la main-d’œuvre directe, l’outillage et le contrôle. Le devis du fournisseur peut aussi inclure le traitement thermique, l’anodisation, la passivation, un emballage spécial, les documents et la livraison. Les coûts côté acheteur peuvent ensuite comprendre les droits de douane, les taxes, le contrôle à réception, le coût du capital immobilisé dans les stocks, l’administration et le risque de perturbation.
Si votre recherche porte sur le coût d’une machine CNC, le prix des machines CNC ou du matériel CNC d’occasion, vous envisagez un investissement en équipement. C’est une décision différente du coût d’usinage CNC d’un composant sous-traité. Pour le choix du procédé, les plans, les tolérances et la préparation d’une demande de devis, consultez le guide de Zhenling sur la planification des plans, des tolérances et des demandes de devis.
Un prix CNC est utile lorsque son périmètre est clairement défini. Une analyse tarifaire peut comparer le coût unitaire au contrôle du fournisseur, le prix par pièce après acceptation par l’acheteur ou le coût total de possession après livraison et prise en compte des risques. Chacune de ces mesures répond à une décision différente. Une comparaison des prix doit donc présenter les facteurs de coût, les hypothèses de temps et de coût, ainsi que tous les coûts supplémentaires hors devis. Cette rigueur aide une équipe à réduire les coûts sans prendre le montant affiché le plus bas pour le coût réel.
À retenir : définissez la couche de coûts avant de comparer les montants. « Prix unitaire », « coût de fabrication par pièce acceptée » et « coût rendu acheteur par pièce acceptée » ne sont pas interchangeables.
Détail des coûts par pièce acceptée en 9 postes
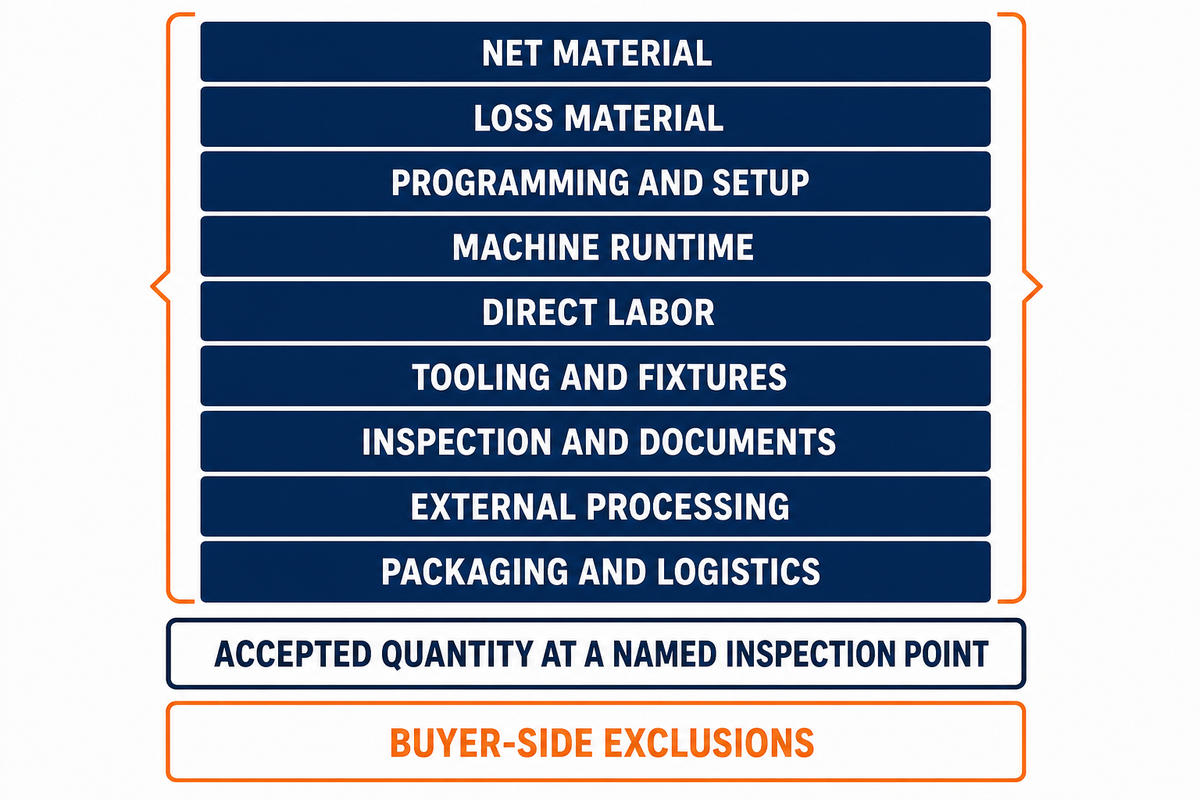
Le détail des coûts par pièce acceptée en 9 postes répartit le total en neuf postes traçables, précise ce que le fournisseur inclut et ajoute à côté du devis les coûts exclus à la charge de l’acheteur. Le dénominateur est la quantité acceptée à un point de contrôle défini : un total inférieur ne peut donc pas masquer une hypothèse différente sur les rejets ou les conditions de livraison.
L’étude du NIST sur la conception en fonction des coûts distingue le matériau net et les pertes, le taux machine multiplié par les temps de réglage, d’usinage et hors usinage, la main-d’œuvre et la répartition des coûts d’outillage. Ce cadre structure les coûts ; il ne fournit pas de grille tarifaire universelle pour l’usinage CNC.
| Poste | Catégorie de coût | Éléments à demander | Erreur de comparaison fréquente |
|---|---|---|---|
| 1 | Matériau net | Spécification, état, masse nette | Comparer des grades ou états métallurgiques différents |
| 2 | Pertes de matériau | Forme du brut, surépaisseur, chutes valorisables | Ne pas tenir compte du minimum d’achat de matière |
| 3 | Programmation et réglage | Heures ponctuelles et nombre de réglages | Traiter les opérations fixes comme un coût par pièce |
| 4 | Temps machine | Hypothèse de temps de cycle et type de machine | Comparer les taux sans tenir compte du temps |
| 5 | Main-d’œuvre directe | Opérations nécessitant une présence et manutention des lots | Assimiler les salaires au taux horaire de l’atelier |
| 6 | Outillage et montages d’usinage | Éléments dédiés et base de répartition | Oublier le remplacement ou la qualification |
| 7 | Contrôle et documents | Éléments géométriques, fréquence, format du rapport | Supposer que le terme « contrôle » couvre le même périmètre |
| 8 | Opérations sous-traitées | Finition, masquage, certification, nouveau contrôle | Omettre le transport et le risque de rejet |
| 9 | Emballage et logistique | Incoterm, destination, conditions d’emballage | Comparer un prix départ usine à un coût livré |
Comment estimer le coût de l’usinage CNC
Présentez les neuf postes, totalisez uniquement le périmètre inclus par le fournisseur et divisez les coûts de fabrication par la quantité acceptée au point indiqué. Ajoutez ensuite les coûts à la charge de l’acheteur. L’équation simplifiée est : (coûts fixes inclus + coûts variables inclus) ÷ quantité acceptée. Faites apparaître le transport, les droits de douane, les taxes, les stocks et le contrôle par l’acheteur au lieu de les dissimuler dans un supplément inexpliqué.
Exemple fictif détaillé : boîtier HX-120
Un lot de 100 pièces comprend 420 $ de matériau net, 90 $ de pertes de matériau, 360 $ de programmation et réglage, 900 $ de temps machine, 240 $ de main-d’œuvre directe, 180 $ d’outillage et de montages d’usinage, 210 $ de contrôle et documents, et 300 $ de finition sous-traitée. Le périmètre de fabrication du fournisseur s’élève à 2 700 $.
Si le contrôle à réception de l’acheteur accepte 96 pièces, le coût de fabrication est de 2 700 $ ÷ 96 = 28.13 $ par pièce acceptée. Ajoutez 200 $ d’emballage et de logistique : le périmètre livré inclus atteint 2 900 $ ÷ 96 = 30.21 $. La fiabilité en service n’entre pas dans cet exemple.
Utilisez l’outil public de Zhenling sur le coût rendu par pièce pour ajouter les hypothèses saisies par l’acheteur concernant le transport, les droits de douane, le courtage, le contrôle, le temps de transit et le capital immobilisé. L’outil présente des données d’entrée ; il ne prédit pas un prix de marché.
Pourquoi les taux horaires ne prédisent pas le coût final d’une pièce
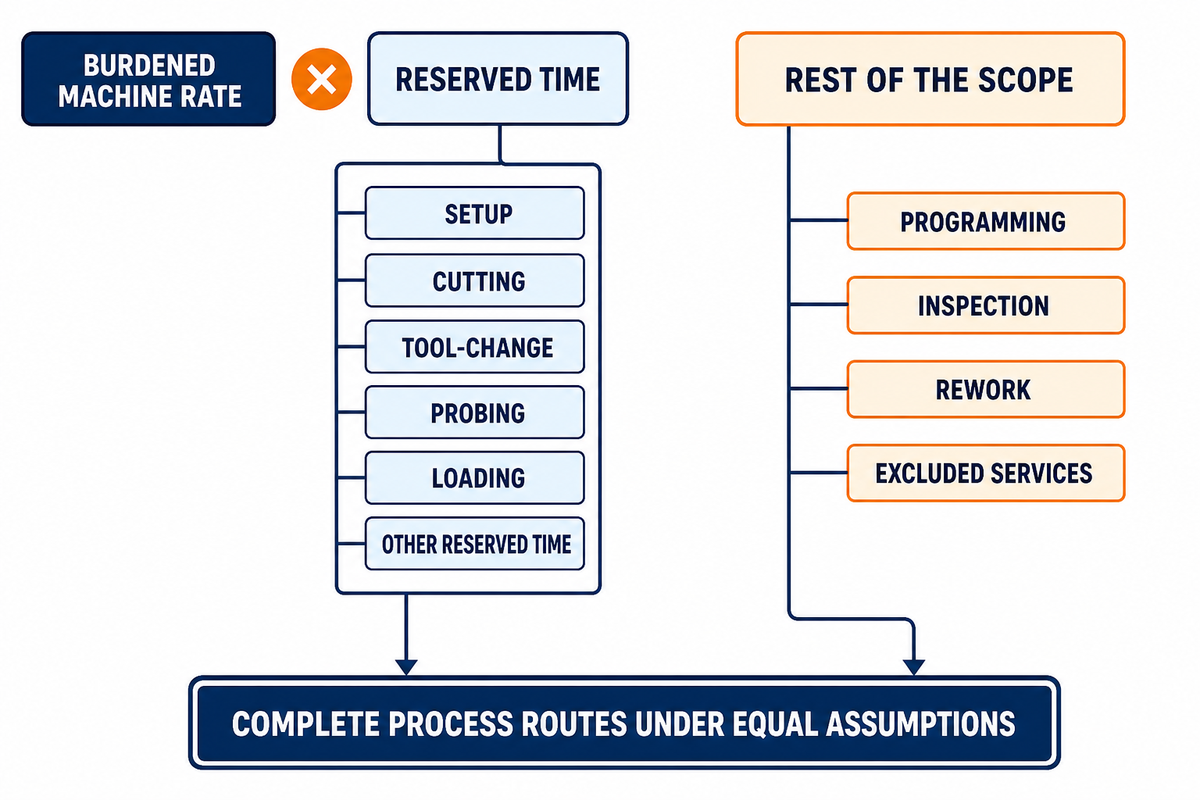
Le taux horaire d’un atelier d’usinage CNC ne devient un coût de projet qu’après avoir été multiplié par une estimation défendable du temps, puis combiné au reste du périmètre. Un taux horaire inférieur peut se révéler plus coûteux si le réglage, la programmation, le temps machine, le contrôle, les retouches ou les services exclus sont plus importants.
Les équations de coûts de fabrication du NIST intègrent le taux machine aux temps de réglage, d’usinage et hors usinage ; elles ne le traitent pas comme le prix final.
Le salaire d’un employé, le coût chargé de la main-d’œuvre, le taux machine et le prix fournisseur sont quatre montants différents. Le taux d’une fraiseuse peut inclure l’amortissement, la maintenance, l’électricité, la surface d’atelier, les logiciels et les frais généraux. Le devis dépend encore de la durée de réservation de la machine, du niveau d’intervention de l’opérateur et des opérations d’usinage effectuées hors du cycle principal.
Les recherches « Quel est le coût horaire de l’usinage CNC ? », « Calcul du coût d’usinage CNC » et « Guide des coûts d’usinage CNC des métaux » appellent toutes la même mise en garde : un taux ou une formule n’est utile qu’une fois la pièce, le périmètre, la quantité et le point d’acceptation définis.
Comment calculer le coût horaire de l’usinage CNC
Pour vos estimations internes, calculez un taux machine chargé à partir des coûts annuels documentés et d’un nombre réaliste d’heures productives, puis multipliez-le par les temps de réglage, de coupe, de changement d’outil, de palpage, de chargement et les autres temps de réservation. Pour comparer des fournisseurs, ne cherchez pas à reconstituer leur taux. Demandez plutôt le nombre de réglages, le temps de cycle retenu, la quantité, le périmètre du contrôle et les exclusions.
À retenir
Comparez des gammes de fabrication complètes avec des hypothèses identiques. Sans réglage, temps, périmètre et quantité acceptée, un taux horaire ne permet pas de comparer le coût des pièces.
Le matériau, la forme du brut et l’usinabilité influent davantage que le prix de la matière première
Le coût du matériau dépend de la spécification, de l’état, de la forme du brut, du minimum d’achat, de la masse nette et des pertes ; l’usinabilité influe sur le temps machine et l’outillage. Le matériau le moins cher au kilogramme n’est pas automatiquement le moins cher par pièce acceptée, et un indice relatif d’usinabilité ne constitue jamais un multiplicateur de prix universel.
Une pièce en aluminium peut être facile à usiner, mais une plaque épaisse commandée spécialement peut entraîner davantage de pertes entre la matière achetée et la pièce finie qu’une barre disponible en stock. L’acier inoxydable peut nécessiter des temps d’usinage plus longs, mais sa résistance ou sa résistance à la corrosion peut éviter un revêtement ou permettre une section plus fine. La fonction doit rester définie avant de chercher à réduire les coûts.
Les acheteurs doivent distinguer les choix de matériau pour le prototype des décisions d’approvisionnement en série. Les programmeurs peuvent valider la géométrie avec un alliage disponible, puis les achats découvrent un minimum de commande auprès de l’aciériste, un délai long ou une autre exigence de certification. Ces changements peuvent influer sur les rebuts, l’usure des outils de coupe, les vitesses et avances, le contrôle qualité et le coût total, sans modifier la forme visible du programme de commande numérique.
Demandez aux fournisseurs de préciser la norme et l’état du matériau, le brut de départ, la surépaisseur, la prise en compte du minimum d’achat, la propriété des chutes, les problèmes prévus d’usure des outils et toute surépaisseur de finition. Le comparateur public d’usinabilité et de temps de cycle de Zhenling distingue le réglage par lot du temps de coupe et précise les éléments exclus de la comparaison.
Règle de décision : comparez ensemble le prix du matériau, les pertes de brut, l’effet sur le cycle, l’outillage, la finition et la quantité acceptée. Cette règle s’applique aux matériaux d’usinage, des matériaux plus tendres comme l’aluminium aux alliages plus durs qui augmentent la charge des outils. Écartez tout calculateur de coûts qui transforme un seul indice d’usinabilité en prix garanti.
La géométrie, les axes et les réglages multiplient le temps de façon invisible
La géométrie des pièces engendre des coûts de programmation, de maintien de la pièce, d’accès des outils, de repositionnement, de palpage, d’ébavurage et de contrôle. Le nombre d’axes n’est qu’une variable de la gamme de fabrication : un centre d’usinage 5 axes peut éviter des transferts pour une pièce complexe, tandis qu’une machine CNC 3 axes ou un tournage CNC reste la solution la moins coûteuse pour une autre pièce.
Le cadre d’analyse des coûts du NIST distingue le temps de réglage des temps de coupe et hors coupe ; l’examen du plan et de la gamme de fabrication détermine les activités à inclure dans chaque poste.
Les géométries complexes nécessitent une esquisse du procédé avant toute discussion de prix. Une fraiseuse CNC peut même accéder à cinq faces avec un seul montage d’usinage, tout en nécessitant une seconde orientation pour l’accès ou la métrologie. Des outils longs peuvent réduire la rigidité de la broche ; des bavures cachées peuvent ajouter du travail manuel ; et une face d’aspect peut nécessiter une manipulation protégée. Chacun de ces facteurs peut augmenter sensiblement le coût, même si la trajectoire de coupe semble courte.
| Type de géométrie | Facteur de temps caché | Éléments justificatifs à demander | Limites / cas d’inadaptation |
|---|---|---|---|
| Plusieurs faces usinées | Réorientation et transfert des références | Esquisse de réglage et plan des références | Le seul nombre d’axes ne prouve pas qu’il y aura moins de réglages |
| Poches profondes | Outils longs et évacuation des copeaux | Étude de l’accès des outils | Un modèle visuel peu profond peut masquer la profondeur réelle |
| Petits rayons internes | Outils plus petits et enlèvement de matière plus lent | Liste des rayons fonctionnels | Ne modifiez pas à la légère un élément géométrique d’étanchéité ou d’accouplement |
| Parois minces | Passes successives, appui et nouveau contrôle | Fonction de la paroi et état de mesure | L’épaisseur nominale ne révèle pas le risque de déformation |
| Éléments longs et élancés | Maîtrise de la déflexion et manutention supplémentaire | Proposition d’appui et de séquence | Un seul réglage peut rester instable |
| Trous transversaux ou passages | Orientation, accès pour l’ébavurage et vérification | Méthode d’ébavurage et de contrôle | Un contrôle visuel peut être insuffisant |
| Éléments géométriques difficiles à mesurer | Planification du montage d’usinage et des mesures | Méthode, référence et exigences du rapport | Une tolérance serrée sans méthode de contrôle est incomplète |
| Opérations combinant pièces cylindriques et prismatiques | Transfert entre procédés ou planification du tournage-fraisage | Gamme complète et hypothèses de transfert | Une seule machine n’est pas toujours la meilleure solution |
| Surfaces d’aspect après finition | Protection, masquage et nouveau contrôle | Zone d’aspect et échantillon d’acceptation | Les plans sans indication créent un risque de rejet subjectif |
Réduire le nombre de réglages peut réduire les coûts, mais ne le prouve pas. Comparer différents types de machines CNC revient à comparer l’accessibilité des outils, l’orientation de la pièce, la cinématique de la machine, la rigidité des outils de coupe, l’état de surface, les transferts pour le contrôle et le volume de production. La faisabilité d’un usinage CNC de précision doit être démontrée dans le plan d’usinage réel. Ne partez pas du principe que le 5 axes est toujours moins coûteux, plus précis ou plus cher.
Tolérance, contrôle et finition : payer pour avoir confiance
Les tolérances et les opérations de finition augmentent le coût lorsqu’elles modifient la gamme de fabrication, la maîtrise du procédé, la méthode de mesure, l’échantillonnage, la documentation ou le risque de rejet. Les dimensions ne sont pas prêtes pour le devis tant que la référence, la fonction de l’élément géométrique, l’état de mesure, la méthode d’acceptation et les preuves demandées par l’acheteur ne sont pas définis.
Le rapport des Sandia National Laboratories relie l’étalonnage, la précision d’usinage, les tolérances et les choix de mesure par élément géométrique au coût de la vérification de conformité. Les proportions propres à son expérience ne sont pas généralisées ici. ASME Y14.5-2018, reconfirmée en 2024, fournit un langage actuel pour le cotage et les tolérances ; cette norme ne fixe pas de prix et ne certifie aucun fournisseur.
Note technique
Dans l’examen fictif d’un plan, on ne chiffre pas le passage d’une tolérance de ±0,05 mm à ±0,01 mm en appliquant un pourcentage. Les examinateurs commencent par demander pourquoi la tolérance plus serrée est nécessaire au fonctionnement, quelle référence la contrôle, si elle est mesurée avant ou après finition, et quel rapport l’acheteur acceptera.
La finition de surface peut entraîner des frais de transport, de masquage, de surépaisseur d’usinage, de critères d’aspect, de certificats et de nouveau contrôle dimensionnel. Pour un outil public connexe, consultez le comparateur de classes de tolérances générales de Zhenling ; associez chaque élément géométrique critique à sa fonction réelle.
À retenir : payez pour la confiance là où une défaillance aurait des conséquences. Supprimez les tolérances serrées arbitraires, pas les exigences fonctionnelles.
Le volume de production répartit les coûts fixes différemment
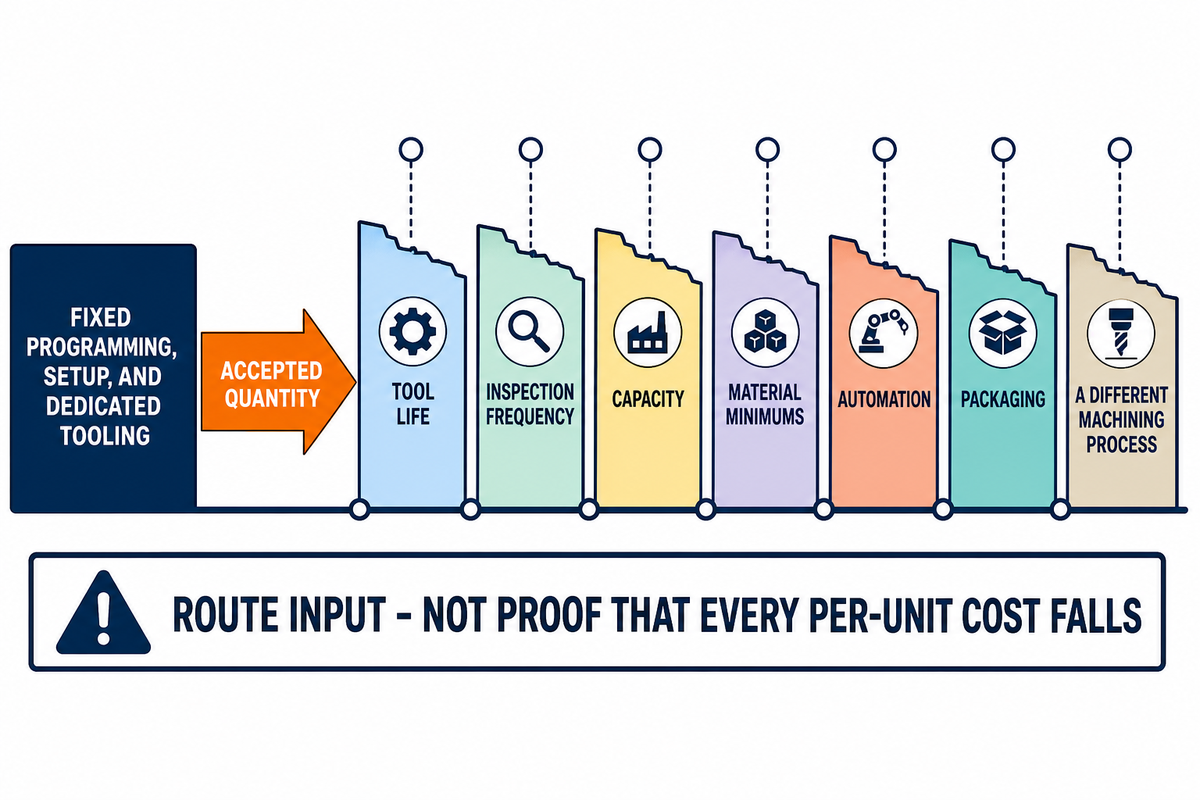
Le volume de production modifie le coût par pièce, car la programmation, le réglage et l’outillage dédié peuvent être répartis sur un plus grand nombre de pièces acceptées. Cette baisse n’est pas sans limite : la durée de vie des outils, la fréquence des contrôles, la capacité, les quantités minimales de matière, l’automatisation, l’emballage ou un autre procédé d’usinage peuvent provoquer un seuil de hausse des coûts.
Distinguez les coûts de réglage du temps machine récurrent avant de demander une remise sur quantité. Si un lot plus important nécessite un autre montage d’usinage, une qualification supplémentaire des outils, un nouveau plan d’échantillonnage pour le contrôle ou des livraisons fractionnées, la courbe des coûts change. Le nombre de pièces est donc un paramètre de la gamme de fabrication, et non la preuve que chaque coût unitaire doit baisser.
Supposons que le projet fictif de boîtier HX-120 nécessite 600 $ de programmation, de montage d’usinage et de réglage fixes, et que le périmètre de fabrication représente 18 $ par pièce acceptée. Pour 20 pièces acceptées, le modèle de coût est de 600 $/20 + 18 $ = 48 $ par pièce acceptée. Pour 100 pièces acceptées, il est de 600 $/100 + 18 $ = 24 $. Ce calcul ne dit rien de la capacité ni de la durée de vie des outils.
Demandez des tarifs dégressifs à révision, état du matériau, finition, contrôle, emballage et état d’acceptation identiques. Si la gamme de fabrication change, demandez une brève explication. Pour un outil public connexe, consultez l’estimateur des seuils de hausse des coûts par lot de Zhenling. Si les hypothèses de gamme changent, demandez un nouveau devis au lieu de prolonger linéairement le prix précédent.
À retenir : la quantité répartit les coûts fixes, mais la quantité acceptée et les seuils de changement de procédé déterminent si la baisse attendue du coût unitaire se concrétise.
Piste de rapprochement à périmètre égal en 7 points de contrôle
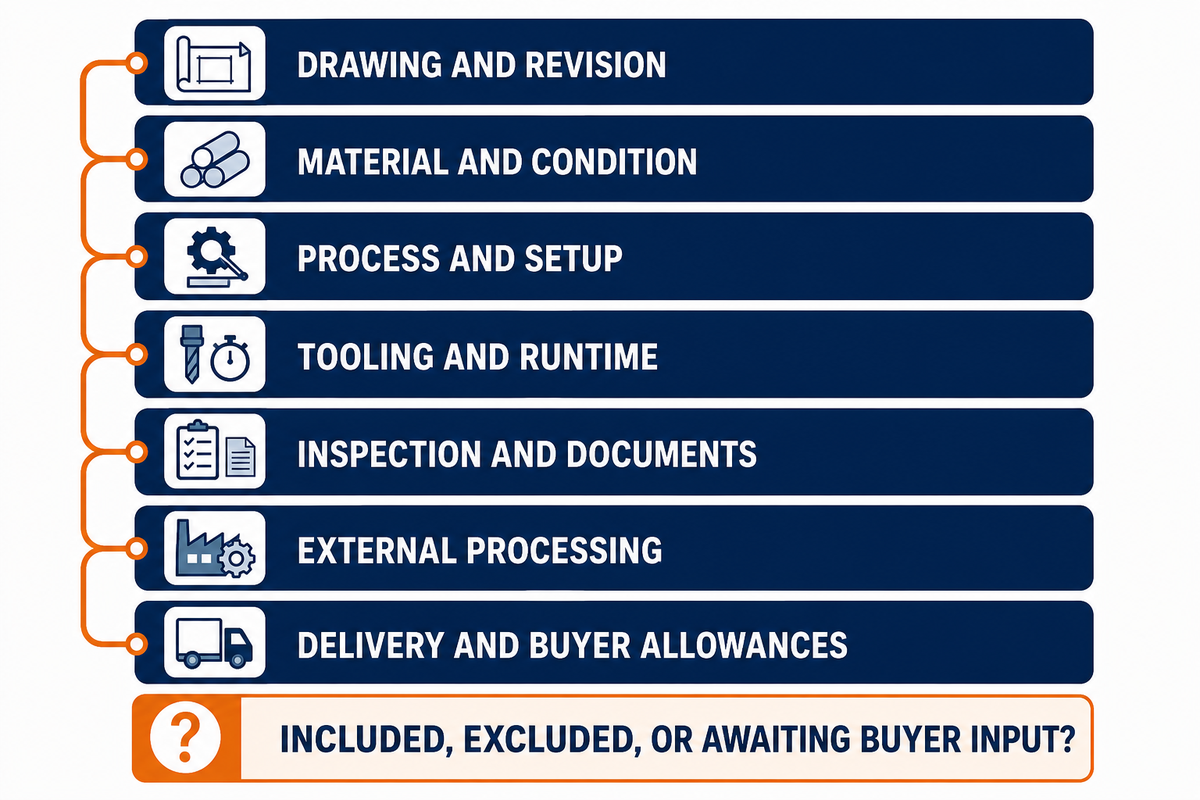
Cette piste de rapprochement à périmètre égal en 7 points de contrôle permet de comprendre pourquoi deux devis d’usinage CNC divergent après réception par les fournisseurs d’informations qui semblent identiques. Chaque point décrit la décision sous-jacente, ses conséquences sur les coûts, les éléments nécessaires à la comparaison et l’acheteur chargé de fournir la réponse.
| Point de contrôle | Écart possible | Conséquence sur les coûts | Éléments justificatifs à demander | Responsable de la décision |
|---|---|---|---|---|
| 1. Plan et indice de révision | Modèle, plan ou interprétation différent | La programmation et la marge de sécurité changent | Liste des fichiers maîtrisés et clarifications | Ingénierie |
| 2. Matériau et état | Grade, état métallurgique, forme ou certification différent | Les achats, les pertes et l’usinage changent | Norme, état, base de calcul du brut | Ingénierie et achats |
| 3. Procédé et réglage | Gamme de fabrication, machine ou nombre de réglages différent | Les opérations fixes et les risques liés aux transferts changent | Résumé de la gamme de fabrication et esquisse des réglages | Ingénierie des méthodes |
| 4. Outillage et temps machine | Durée de vie des outils, montage, cycle ou présence différente | Les coûts variables et répartis évoluent | Hypothèses concernant l’outillage dédié et le cycle | Opérations |
| 5. Contrôle et documents | Éléments géométriques, fréquence d’échantillonnage ou rapport différent | Les coûts de mesure et le risque de rejet changent | Plan de contrôle et point d’acceptation | Qualité |
| 6. Opérations sous-traitées | Finition, masquage, certification ou nouveau contrôle omis | Les coûts des services externes et de la logistique évoluent | Procédé défini et justificatifs inclus | Ingénierie et qualité |
| 7. Livraison et provisions côté acheteur | Incoterm, emballage, droits de douane, taxes, contrôle ou capital différent | Le coût rendu et le coût de possession évoluent | Conditions de livraison et feuille de coûts acheteur | Achats et finance |
Un zéro est ambigu. Il peut signifier inclus sans frais supplémentaires, omis, sans objet ou pas encore chiffré. Pour chaque case vide, posez une question qui permet de trancher : « Cette exigence est-elle incluse, exclue ou en attente d’une information de l’acheteur ? » Utilisez le outil d’évaluation de la préparation d’une demande de devis pour vérifier que votre demande est prête et le calculateur de comparaison des devis de fournisseurs d’usinage CNC pour harmoniser les périmètres.
Les recommandations du Manufacturing Extension Partnership du NIST indiquent qu’une offre fournisseur plus élevée peut parfois réduire le coût total de possession ou le risque.
Rapprochement fictif du coût total côté acheteur :
| Poste de coût | Devis A | Devis B |
|---|---|---|
| Périmètre de fabrication du fournisseur | $2,700 | $2,850 |
| Contrôle par l’acheteur et gestion des rejets | $120 | $60 |
| Transport, droits de douane et emballage | $200 | $160 |
| Stocks et provision pour coût du capital | $60 | $40 |
| Provision pour perturbation des livraisons | $180 | $80 |
Devis A : 3 260 $ ÷ 96 pièces acceptées par l’acheteur = 33.96 $. Devis B : 3 190 $ ÷ 98 pièces acceptées par l’acheteur = 32.55 $. Le prix fournisseur le plus élevé l’emporte uniquement dans le cadre de ces hypothèses fictives.
Comment réduire le coût de l’usinage CNC sans compromettre la fonction
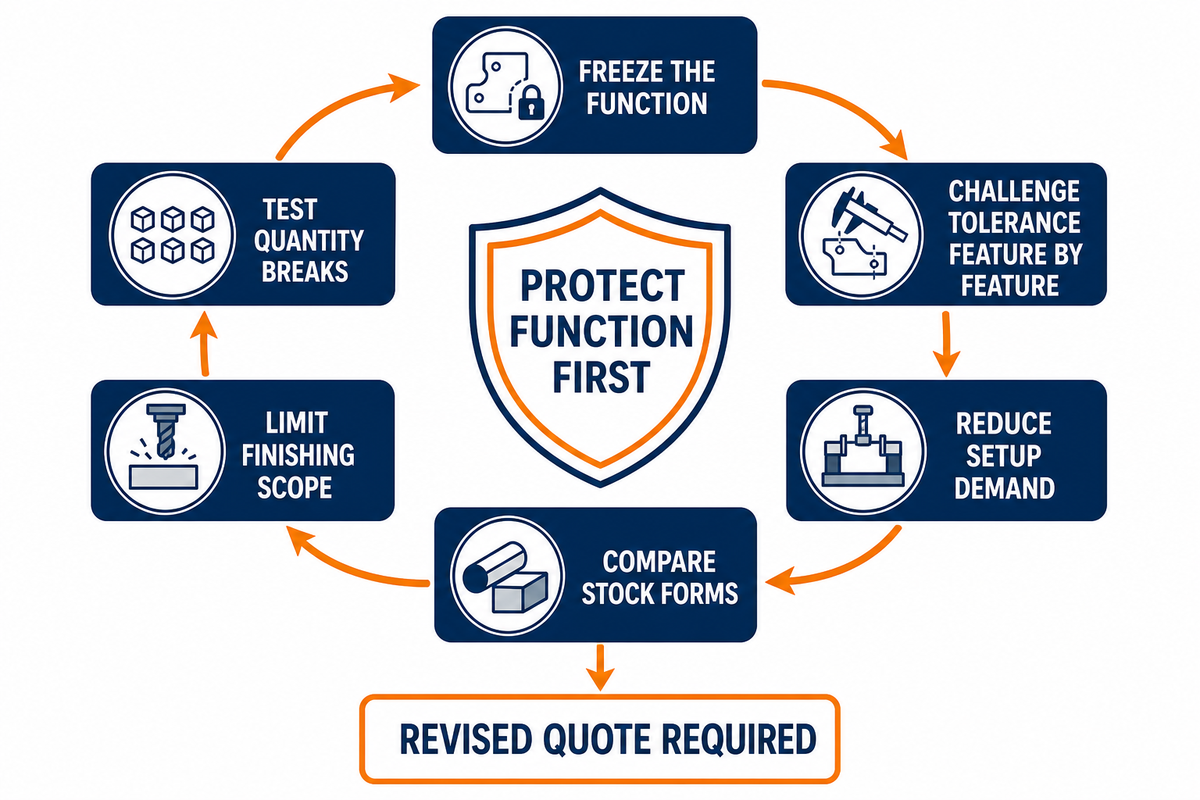
La réduction des coûts doit d’abord préserver la fonction, puis examiner les tolérances, le nombre de réglages, l’accès des outils, la forme du brut, la finition, le contrôle et la stratégie de production par lot. Réduire le coût de l’usinage CNC en supprimant une exigence sans l’avoir examinée peut entraîner des dépenses liées à une défaillance lors de l’assemblage, à des retouches ou à un risque en service.
- Définissez la fonction : identifiez les interfaces, les charges, l’étanchéité, l’usure, la corrosion et les zones d’aspect.
- Examinez les tolérances élément par élément : ne gardez des tolérances serrées que lorsque la fonction ou l’interchangeabilité l’exige.
- Réduisez le nombre de réglages nécessaires : examinez la continuité des références, l’accès des outils et la possibilité d’usiner un élément sans autre montage d’usinage.
- Comparez les formes de brut : essayez une barre, une plaque, un tube, un profilé extrudé, une pièce forgée ou un brut proche de la forme finale en conservant le même état du matériau.
- Limitez le périmètre de finition : indiquez explicitement les zones d’aspect, le masquage, les surfaces à traiter et le contrôle après finition.
- Évaluez les paliers de quantité : distinguez les opérations fixes de celles réalisées par pièce, puis repérez les limites de capacité ou d’outillage.
Comment réduire le coût de l’usinage CNC ?
Transmettez un modèle 3D maîtrisé et un plan, précisez les tolérances fonctionnelles, prévoyez des rayons internes réalisables, rendez l’accès des outils visible, choisissez un matériau disponible en stock lorsque la fonction le permet, regroupez les éléments géométriques compatibles, définissez les zones de finition et demandez plusieurs options de quantité. Demandez au fournisseur d’expliquer tout changement de gamme de fabrication. Réduire les coûts ne signifie pas choisir le poste le moins cher : il s’agit de supprimer les opérations qui ne protègent ni la fonction ni l’acceptation.
Prenons le boîtier HX-120 fictif : un corps en acier inoxydable de 120 mm × 80 mm × 25 mm, avec un alésage étanche Ø30.00 mm, une tolérance d’alésage de ±0,05 mm, six trous de fixation sur un entraxe de 50 mm, deux faces d’aspect Ra 1,6 µm, un couvercle en aluminium anodisé de 2,0 mm et des coins non fonctionnels R3 mm. L’ingénierie protège l’ajustement de l’alésage, la face d’étanchéité et l’entraxe des trous, puis accepte une norme d’ébavurage proposée par le fournisseur et une plaque de couvercle disponible en stock. Les achats demandent des options pour 25, 100 et 250 pièces avec les mêmes conditions de contrôle et de livraison. Les fournisseurs peuvent alors étudier une réduction du nombre de réglages et un autre plan d’approvisionnement en brut sans affaiblir l’interface étanche. Toute économie doit apparaître dans un devis révisé ; l’article ne lui attribue aucun pourcentage.
Les équipes choisissent l’usinage CNC lorsque la géométrie, les tolérances, le volume et le matériau de la pièce se prêtent au procédé. La conception en vue de la fabrication vise à réduire les coûts d’usinage tout en préservant la fonction ; elle ne permet pas d’annoncer des économies avant l’émission d’un devis révisé. Comparez les services d’usinage CNC avec un périmètre identique d’usinage de précision et exigez que chaque coût par pièce indique son point d’acceptation. Les décisions de fabrication CNC restent ainsi fondées sur des éléments vérifiables.
Une fois le périmètre harmonisé, intégrez-le au processus de devis CNC de Zhenling et utilisez la même fiche de périmètre pour chaque fournisseur.
Vous disposez d’un plan maîtrisé, de l’état du matériau, de la quantité et du périmètre de contrôle ?
Parlons de votre devis CNCContexte des coûts 2026 : les indices expliquent les écarts de référence, pas votre devis
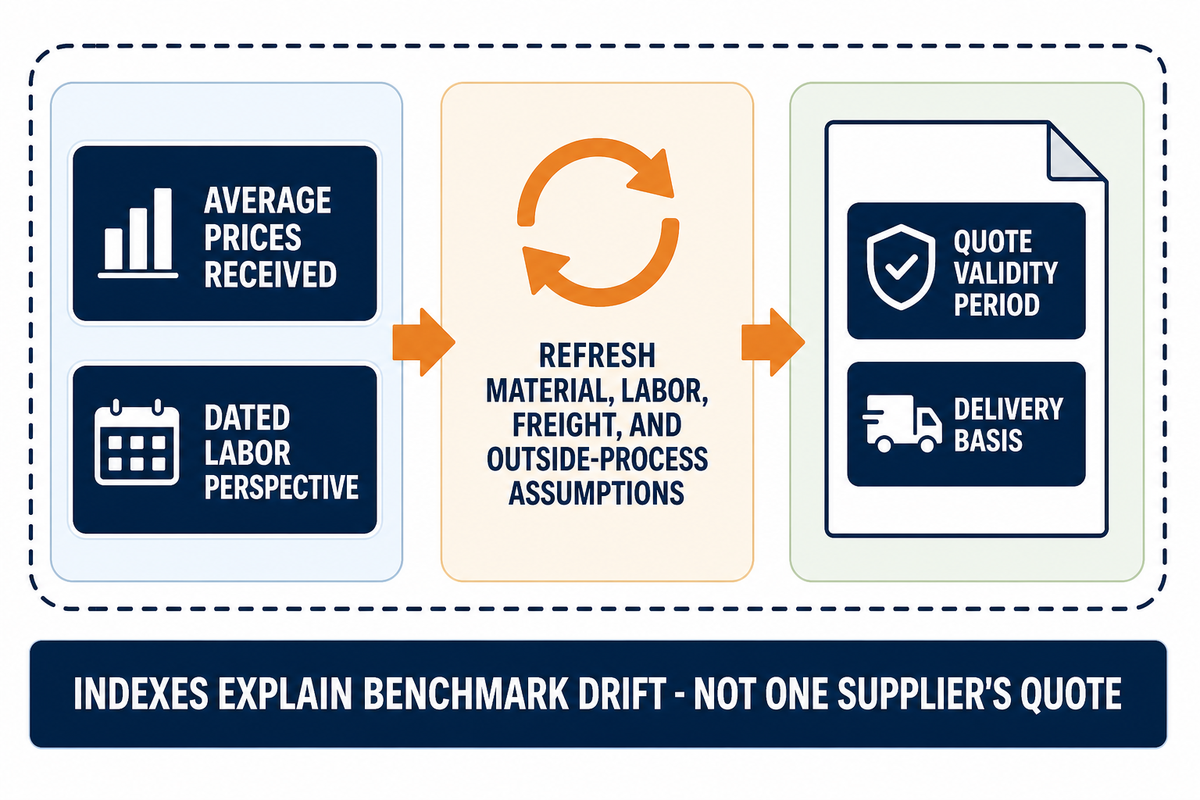
Les données économiques actuelles expliquent pourquoi les anciens tableaux de prix de l’usinage CNC deviennent obsolètes, mais elles ne permettent pas de prévoir le devis d’un fournisseur en particulier. Les indices des prix à la production décrivent les prix moyens perçus par les producteurs nationaux américains ; les tableaux de salaires ne correspondent ni aux taux horaires de main-d’œuvre chargés, ni aux coûts des machines, ni aux prix des pièces importées, ni au coût rendu chez l’acheteur.
Les données de la Federal Reserve Economic Data issues du U.S. Bureau of Labor Statistics sont passées de 207.453 en janvier 2025 à 214.839 en juillet 2026, soit environ 3,6 %. En août 2026, la valeur de juillet reste provisoire.
La méthodologie des indices des prix à la production du Bureau of Labor Statistics précise que les indices sont mis à jour par étapes avant leur publication définitive, quatre mois après leur première diffusion. Les tableaux de l’emploi et des salaires par profession de mai 2025 donnent un aperçu daté des salaires. Utilisez ces deux sources pour dater vos hypothèses, jamais pour convertir un indice en tarif horaire d’atelier d’usinage CNC.
À faire pour les budgets 2026 : actualisez les hypothèses concernant les matériaux, la main-d’œuvre, le transport et les opérations sous-traitées au moment de la demande, puis consignez la durée de validité du devis et les conditions de livraison.
FAQ : coût de l’usinage CNC
Ces réponses appliquent aux questions courantes des acheteurs les mêmes limites de la structure de coûts définies par le NIST. Gardez à l’esprit le procédé, le prix et les critères d’acceptation : une fourchette universelle succincte masque les variables qui déterminent le coût des pièces usinées CNC.
Combien coûte l’usinage CNC ?
Il n’existe pas de prix universel défendable pour une pièce, car le matériau, le format de la matière brute, le nombre de mises en position, le temps d’usinage, l’outillage, le contrôle, la finition, la quantité et le périmètre de livraison varient ensemble. Un devis utile précise l’indice de révision du plan, l’état du matériau, le point d’acceptation et les justificatifs inclus. Il distingue ensuite les coûts ponctuels des coûts par pièce, afin que les acheteurs puissent comparer des prestations équivalentes sans prendre un coût exclu pour un gain d’efficacité.
Pourquoi les devis d’usinage CNC varient-ils autant ?
Deux fournisseurs peuvent interpréter différemment un même plan. L’un peut inclure la programmation, les montages d’usinage, les rapports de contrôle, la finition sous-traitée, l’emballage et le transport, tandis que l’autre les laisse à définir. Harmonisez l’indice de révision, l’état du matériau, la quantité, les tolérances, le contrôle, les opérations externes, les conditions de livraison et les frais à la charge de l’acheteur avant d’attribuer un écart de prix à l’efficacité du fournisseur plutôt qu’à une différence de périmètre.
L’usinage 5 axes est-il toujours plus cher ?
Non. Une machine 5 axes peut avoir un taux horaire chargé plus élevé, mais elle peut réduire le nombre de montages d’usinage, de transferts et de contrôles d’alignement. On ne peut conclure à un coût total inférieur qu’après avoir comparé l’accès de l’outil, l’orientation, la cinématique, l’état de surface, le contrôle et la quantité dans des gammes de fabrication complètes. En pratique, le nombre d’axes ne suffit pas à classer les prix ou la précision.
La finition de surface augmente-t-elle le coût des pièces usinées CNC ?
C’est possible. Pour l’anodisation, la gamme de fabrication peut nécessiter des cotes avant et après usinage, un masquage ou un contrôle adapté à la finition. Les autres finitions doivent être chiffrées selon leur gamme réelle, et non au moyen d’un coefficient universel. Le devis doit préciser si la finition, le masquage, les certificats, le nouveau contrôle dimensionnel et le transport entre les sous-traitants sont inclus.
L’aluminium est-il toujours moins cher à usiner que l’acier inoxydable ?
Pas automatiquement. L’aluminium s’usine souvent plus rapidement, mais l’acheteur doit aussi comparer la forme de la matière brute, les pertes entre la matière achetée et la pièce finie, la masse de la pièce, la géométrie, les tolérances, l’accessibilité de l’outil, le contrôle, la finition et la taille du lot. Certaines nuances d’acier inoxydable peuvent nécessiter des vitesses de coupe plus faibles ou davantage de puissance d’usinage. Toutefois, leur résistance ou leur tenue à la corrosion peut, si la conception s’y prête, éviter une section plus épaisse, un revêtement de protection ou un remplacement plus fréquent. La disponibilité compte également : une dimension d’acier inoxydable en stock peut coûter moins cher qu’une forme d’aluminium sur commande spéciale, une fois les quantités minimales et le transport pris en compte. Maintenez la fonction constante et ne modifiez qu’un paramètre à la fois. Demandez à chaque fournisseur un devis établi sur le même indice de révision du plan, la même spécification et le même état du matériau, la même quantité, le même périmètre de contrôle et les mêmes conditions de livraison. Comparez ensuite le coût livré accepté par l’acheteur, plutôt que le seul prix de la matière brute ou la seule vitesse de coupe.
Quels fichiers permettent d’obtenir un devis CNC plus précis ?
Transmettez un modèle tridimensionnel approuvé, un plan bidimensionnel contrôlé, la spécification et l’état du matériau, les quantités, les tolérances critiques, les exigences de contrôle et de documentation, la finition, l’emballage et les conditions de livraison. Indiquez séparément les substitutions acceptables. Un indice de révision clair et un périmètre d’acceptation défini réduisent les provisions liées aux demandes de clarification, à la reprogrammation, aux nouveaux contrôles et aux opérations externes non définies.
Comparez des prestations équivalentes, puis les coûts
Pour comparer des offres d’usinage CNC de façon fiable, partez de plans, d’états de matériau, de quantités, de limites de procédé, de justificatifs de contrôle, de conditions de livraison et de points d’acceptation identiques. Reconstituez chaque devis à l’aide de la ventilation en neuf catégories de coûts, puis suivez les sept points de rapprochement pour repérer les écarts d’hypothèses. Ce n’est qu’après ces étapes qu’un écart de prix devient significatif.
Le coût final des pièces usinées CNC n’a de sens que si les critères d’acceptation et les conditions de livraison retenus sont identiques.
Pour les capacités qui dépassent le périmètre du coût des pièces, consultez la page des services plus générale de Zhenling.
Ce modèle s’appuie sur des sources publiques d’organismes officiels et sur les outils publics de Zhenling. Aucune donnée privée sur les coûts d’usine, aucun cas client, tarif fournisseur, gain ni résultat de performance n’a été fourni. Considérez chaque chiffre simulé comme un exercice de calcul et demandez un devis actualisé établi d’après le plan pour vos besoins réels en usinage CNC.
Références et sources
- Concevoir pour réduire les coûts : revue des méthodes, des outils et des orientations de recherche : National Institute of Standards and Technology
- 8 façons d’améliorer votre processus de sélection des fournisseurs : National Institute of Standards and Technology Manufacturing Extension Partnership
- Quantification de l’incertitude des opérations d’usinage pour l’acceptation sur machine : Sandia National Laboratories
- ASME Y14.5 Cotation et tolérancement : American Society of Mechanical Engineers
- Indice des prix à la production par secteur : ateliers d’usinage : U.S. Bureau of Labor Statistics, via Federal Reserve Economic Data
- Indices des prix à la production : présentation et révision : U.S. Bureau of Labor Statistics
- Tableaux de l’emploi et des salaires par profession : U.S. Bureau of Labor Statistics