
Skontaktuj się z firmą Zhenling

Aktualizacja: sierpień 2026
Frezowanie CNC a toczenie najlepiej oceniać na podstawie rysunku technicznego, a nie preferencji dotyczących konkretnej obrabiarki. Należy zacząć od cechy decydującej o funkcji, prześledzić jej powiązanie z bazą, a następnie określić sposób przenoszenia mocowania, wymagane dowody kontroli, ilość i operacje dodatkowe. Taka kolejność pozwala przygotować brief, na podstawie którego dostawca może uzasadnić przebieg procesu, a kupujący go zweryfikować.
Szybka kontrola danych na rysunku
| Dominująca geometria | Obrotowa, pryzmatyczna lub mieszana |
|---|---|
| Powiązanie decydujące o funkcji | Średnica/bicie, płaskość/położenie lub baza wspólna dla kilku operacji |
| Podstawa porównania kosztów | Zaakceptowane części, a nie same godziny pracy obrabiarki |
| Wymagane dowody | Metoda kontroli właściwa dla danej cechy i zakres dokumentacji |
Nie ma jednej uniwersalnie najlepszej metody: frezowania CNC ani toczenia CNC. Toczenie naturalnie sprawdza się przy cechach obrotowych, ponieważ obraca się przedmiot obrabiany; frezowanie — przy płaszczyznach, kieszeniach, rowkach i cechach na wielu ścianach, ponieważ narzędzie przemieszcza się wokół zamocowanej części. Geometria mieszana może wymagać obu procesów, ale o tym, czy jedno mocowanie jest rzeczywiście lepsze, decydują ryzyko związane z bazami i kontrolą.
Co ma znaczenie przed wyborem obrabiarki
- Mniejsza liczba zamocowań nie oznacza automatycznie krótszego cyklu ani niższego kosztu zaakceptowanej części.
- Nominalna dokładność obrabiarki nie potwierdza tolerancji gotowego komponentu.
- Ilość produkowanych części wpływa na udział kosztów programowania, przyrządów mocujących, szczęk i mocowania przypadający na każdą zaakceptowaną część.
- Zapytanie ofertowe bez narzucania procesu pozwala kompetentnym dostawcom zaproponować bezpieczniejszy przebieg procesu technologicznego.
1. Frezowanie CNC a toczenie — porównanie w skrócie
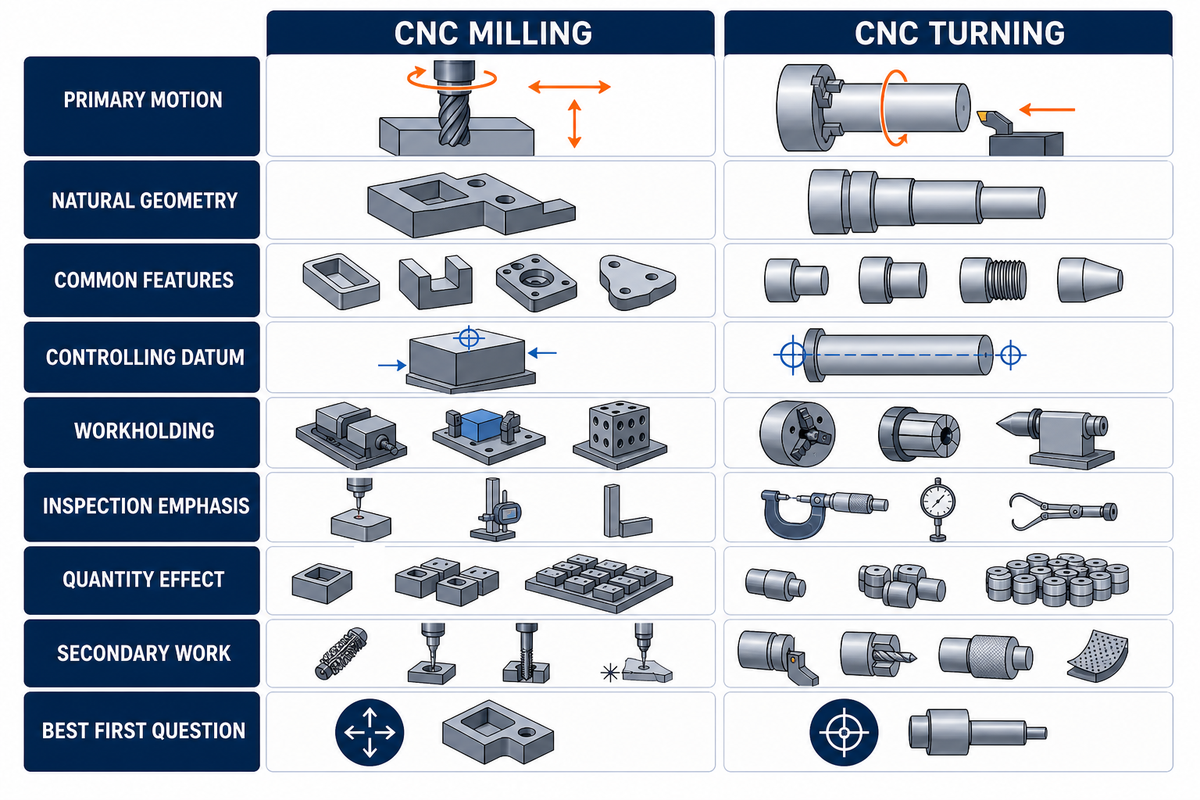
Podczas toczenia CNC przedmiot obrabiany obraca się względem narzędzia skrawającego, natomiast podczas frezowania CNC obraca się frez wokół nieruchomego lub indeksowanego przedmiotu. Toczenie zapewnia naturalny ruch przy cechach obrotowych, a frezowanie — przy pryzmatycznych i wielościennych. Żaden z tych ruchów nie zastępuje analizy rysunku technicznego i baz.
We współczesnej produkcji frezowanie i toczenie CNC należą do jednej rodziny procesów obróbki CNC, ale w każdym z nich inaczej przypisuje się ruch i kontrolę baz. Dlatego wybór obrabiarki CNC można rozpocząć od analizy rysunku, zamiast od preferencji dotyczących tokarki.
Główna różnica między frezowaniem CNC a toczeniem CNC wynika z kinematyki; sama kinematyka nie przesądza o koszcie ani dokładności. Tokarki CNC zwykle wydajnie wykonują średnice, otwory, stopnie, rowki, stożki i współosiowe gwinty. Frezarki CNC zwykle służą do wykonywania powierzchni czołowych, kieszeni, rowków, profili, układów otworów i cech poza osią. Granica między tymi zastosowaniami zaciera się w nowoczesnych centrach tokarskich i wieloosiowych frezarkach, ale nie znika.
Przegląd NIST dotyczący kalibracji obrabiarek potwierdza to rozróżnienie: opis ruchu lub osi sam w sobie nie dowodzi możliwości uzyskania określonych parametrów gotowej części.
Równoważne wyszukiwania obejmują toczenie CNC a frezowanie, frezowanie CNC a toczenie CNC oraz toczenie CNC a frezowanie CNC. Szersze porównania, takie jak frezowanie a toczenie i szlifowanie lub toczenie a frezowanie i wiercenie, obejmują procesy spoza tego przewodnika. Obrabiarka CNC do frezowania i toczenia ma tu znaczenie tylko wtedy, gdy przebieg procesu uwzględnia cechy mieszane.
| Czynnik porównania | Frezowanie CNC | Toczenie CNC | Ograniczenia / zastosowania nieodpowiednie |
|---|---|---|---|
| Główny ruch | Obracający się frez wieloostrzowy | Obracający się przedmiot obrabiany | Sam ruch nie przesądza o całym przebiegu procesu |
| Typowa geometria | Pryzmatyczna, płaska, nieregularna, wielościenna | Cylindryczna, stożkowa, współosiowa | Cechy mieszane mogą zmienić wstępną ocenę |
| Typowe cechy | Kieszenie, rowki, płaszczyzny, układy otworów | Średnice, otwory, rowki, gwinty | Dostęp narzędzia i przerywane skrawanie nadal mają znaczenie |
| Baza decydująca o funkcji | Powierzchnie czołowe, płaszczyzny, układy otworów | Oś, średnica, linia środkowa | Bazy wspólne dla kilku operacji zwiększają ryzyko przenoszenia |
| Mocowanie przedmiotu obrabianego | Imadło, przyrząd mocujący, szczęki miękkie, podciśnienie lub podparcie specjalne | Uchwyt tokarski, tuleja zaciskowa, kły, szczęki miękkie | Cienkie lub przerywane cechy mogą ulec odkształceniu |
| Nacisk na kontrolę | Położenie, płaskość, profil, wzajemne położenie wielu ścian | Średnica, bicie, walcowość, współosiowość | Strategia pomiarów zależy od konkretnej cechy |
| Wpływ wielkości partii | Udział kosztów przyrządów i programowania zmienia się zależnie od partii | Założenia dotyczące szczęk, pręta i obsługi zmieniają się zależnie od partii | Nie ma uniwersalnej wielkości partii, przy której koszty się zrównują |
| Operacje dodatkowe | Do wydajnego wykonania cech współosiowych może być potrzebne toczenie | Do wykonania płaszczyzn i otworów poza osią może być potrzebne frezowanie | Ponowne mocowanie może zmienić łańcuch baz |
| Najlepsze pytanie na początek | Która powierzchnia lub cecha decyduje o funkcji? | Która oś lub średnica decyduje o funkcji? | Jeśli znaczenie mają oba kryteria, potrzebna jest analiza dostawcy |
Zapisać na rysunku
- Wskazać cechę decydującą o funkcji
- Określić bazę ustalającą
- Zaznaczyć wszystkie powiązania między operacjami
- Określić dowody wymagane do odbioru
Nie wnioskować na podstawie kształtu
- Nie narzucać obrabiarki na podstawie półfabrykatu
- Nie utożsamiać jednego mocowania z brakiem ryzyka przenoszenia baz
- Nie utożsamiać dokładności osi z tolerancją części
- Nie porównywać ofert o różnym zakresie
Granica zastosowania: wał z otworem poprzecznym poza osią lub korpus z krytycznym otworem toczonym może wymagać obu rodzin procesów. Artykuł omawia dane wejściowe i ograniczenia; interaktywne narzędzia Zhenling nadal służą do wstępnej oceny przebiegu procesu.
2. Jak ruch skrawający wpływa na geometrię i kontrolę baz
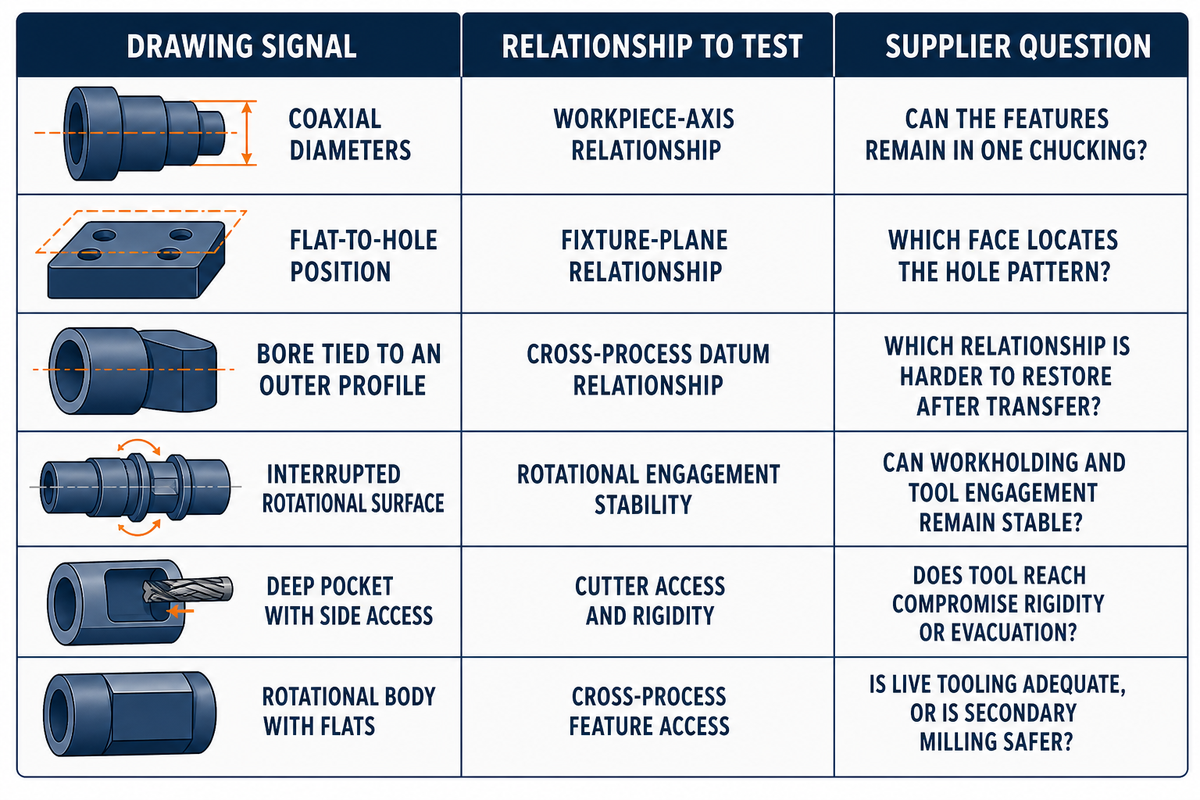
Ruch skrawający decyduje o tym, które cechy pozostają naturalnie wycentrowane, które powierzchnie wymagają indeksowania i gdzie siła mocowania oddziałuje na część. Wrzeciono tokarki obraca przedmiot wokół osi; wrzeciono frezarki przemieszcza frez wzdłuż zaprogramowanych osi. Warto ustalić, który ruch pozwala zachować decydujące o funkcji powiązanie z rysunku przy mniejszej liczbie przeniesień.
Analiza toru narzędzia powinna określić, czy frez wykonuje frezowanie powierzchni, frezowanie gwintów czy inne operacje frezarskie, a także czy ruch obrotowy narzędzia zmienia dostęp do cechy decydującej o funkcji. Technologia obróbki CNC pomaga wykonać zaplanowaną obróbkę, ale nie wybiera za kupującego bazy.
Sterowanie numeryczne koordynuje pracę obu typów obrabiarek CNC, ale nie sprawia, że ich zadania mechaniczne są identyczne. W tokarce CNC wrzeciono wyznacza oś obrotu, a nieruchome narzędzie skrawające przesuwa się wzdłuż niej lub w poprzek. We frezarce CNC obraca się frez, a położenie przedmiotu obrabianego wyznacza przyrząd mocujący; osie liniowe lub obrotowe kształtują tor narzędzia.
Obie metody stosowane w przemyśle wytwórczym polegają na usuwaniu materiału w celu uzyskania wymaganego kształtu. Konstrukcja części decyduje o tym, który ruch pozwala powiązać geometrię funkcjonalną z najprostszym łańcuchem baz i kontroli.
Toczenie CNC i frezowanie CNC należy traktować jako rodziny przebiegu procesu w ramach jednej analizy obróbki skrawaniem, a następnie oceniać każdą z nich na podstawie tego samego rysunku i zakresu kryteriów odbioru.
Jedno z recenzowanych badań z 2026 r. nad toczeniem z frezowaniem przestrzega przed uproszczonymi twierdzeniami o wydajności. Wyniki odnoszą się do wskazanego przedmiotu obrabianego 6061-T6, geometrii narzędzia, prędkości, głębokości, warunków chłodzenia i wymagań dotyczących powierzchni; błędy modelu w tym konkretnym układzie nie przekroczyły 10%. Badanie wskazuje tu zasadę przenoszenia wyników: zmierzona wydajność zależy od warunków, a nie od samych określeń „frezowanie” czy „toczenie”.
| Informacja z rysunku | Powiązanie ruchu do sprawdzenia | Pytanie przed zatwierdzeniem |
|---|---|---|
| Średnice współosiowe | Powiązanie z osią przedmiotu obrabianego | Czy cechy można wykonać przy jednym zamocowaniu? |
| Położenie otworu względem płaszczyzny | Powiązanie z płaszczyzną ustalenia w przyrządzie | Która powierzchnia ustala położenie układu otworów? |
| Otwór powiązany z profilem zewnętrznym | Powiązanie baz między procesami | Które powiązanie trudniej odtworzyć po przeniesieniu? |
| Przerywana powierzchnia obrotowa | Stabilność skrawania powierzchni obrotowej | Czy mocowanie przedmiotu obrabianego i kontakt z narzędziem pozostaną stabilne? |
| Głęboka kieszeń z dostępem z boku | Dostęp frezu i sztywność | Czy zasięg narzędzia ogranicza sztywność lub odprowadzanie wiórów? |
| Korpus obrotowy z płaszczyznami | Dostęp do cech w kolejnych procesach | Czy narzędzia napędzane zapewnią wystarczający dostęp, czy bezpieczniejsze będzie dodatkowe frezowanie? |
Częsty błąd: traktowanie modelu CAD jako zbioru kształtów bez odczytania symboli baz odniesienia i uwag dotyczących kontroli. Dwie podobne wizualnie części cylindryczne mogą wymagać różnych metod obróbki, jeśli w jednej bicie odnosi się do linii środkowej, a w drugiej położenie otworu — do frezowanej powierzchni.
3. Dokumentowanie dominującej geometrii i łańcucha baz
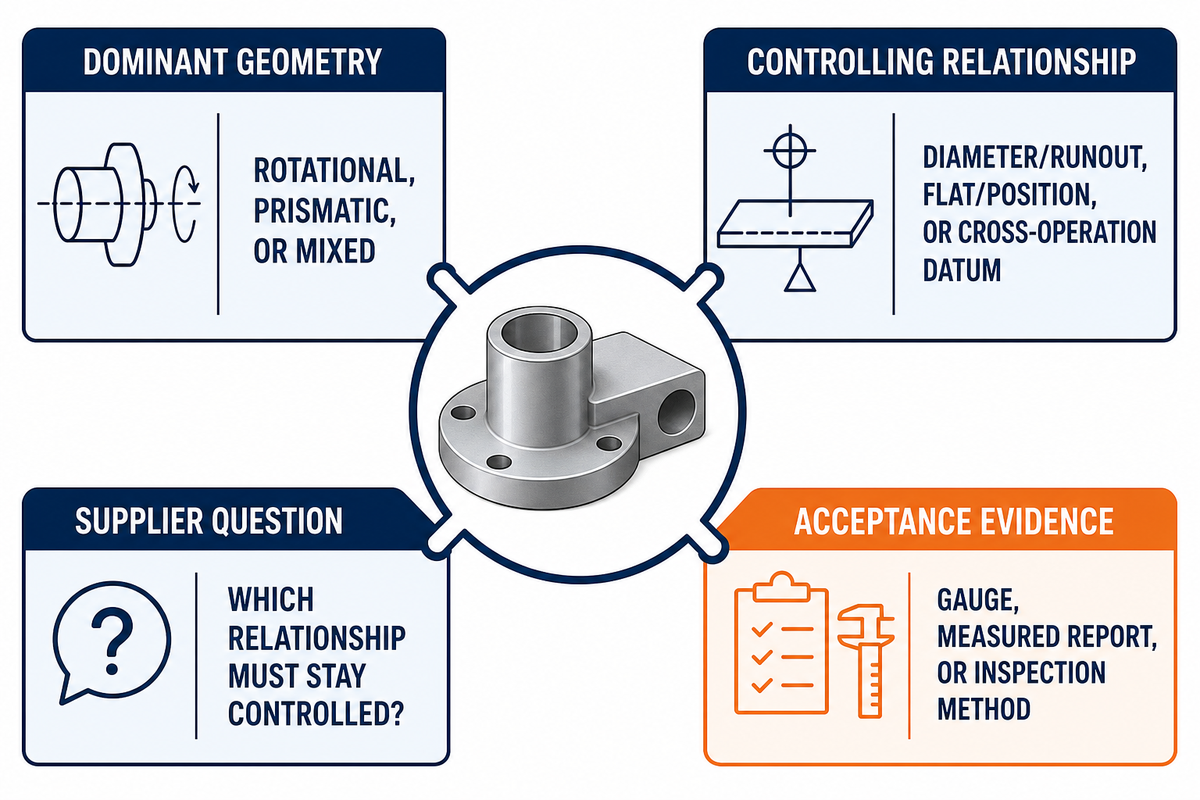
Dominująca geometria to tylko wstępna klasyfikacja rysunku. Należy zapisać, czy powiązania funkcjonalne pozostają obrotowe, zależą od powierzchni lub położenia wielu ścian, czy też przebiegają na granicy toczenia i frezowania. Łańcuch baz oraz wymagane dowody akceptacji dostarczają następnie informacji potrzebnych dostawcy do zaproponowania i uzasadnienia kolejności obróbki.
Wybór właściwego procesu to coś więcej niż dopasowanie kształtu do frezowania CNC lub toczenia CNC. Części symetryczne mogą mieć wymagania dotyczące cech poza osią, a złożone komponenty mogą nadal opierać się na bazie obrotowej. Ta sama zasada dotyczy różnych materiałów i złożonych kombinacji cech.
Brief rysunkowy cecha–baza–dowód: ramy wejściowe oparte na 8 czynnikach
Brief rysunkowy cecha–baza–dowód łączy każdą krytyczną cechę z bazą ustalającą, pytaniem do dostawcy i wymaganym dowodem akceptacji.
Przed pytaniem o typ obrabiarki należy wykorzystać brief na zatwierdzonym rysunku. Pozwala to uniknąć częstego błędu zakupowego: kupujący widzi okrągły półfabrykat, narzuca toczenie, a dopiero później odkrywa, że o montażu decydują frezowana powierzchnia i otwór poza osią. Dostawca odpowiada za zaproponowanie i wyjaśnienie kolejności obróbki, a kupujący zachowuje kontrolę nad funkcją i kryteriami odbioru.
Porównanie NIST obejmujące 21 części produkcyjnych pokazuje, dlaczego modelowana niepewność obrabiarki i zmierzone błędy części stanowią odrębne warstwy dowodów; brief rysunkowy ułatwia prześledzenie przekazania odpowiedzialności za odbiór.
| Dane o cesze | Pytanie do dostawcy | Pytanie o bazę | Dowody akceptacji | Ograniczenia / zastosowania nieodpowiednie |
|---|---|---|---|---|
| Średnica zewnętrzna + stopień | Czy jedno zamocowanie pozwoli zachować współosiowość tych cech? | Wspólna linia środkowa? | Zapis średnicy i bicia | Sprawdzić przerywane powierzchnie i cienkie ścianki |
| Otwór współosiowy + gwint | Czy otwór i gwint mogą korzystać ze wspólnej bazy? | To samo zamocowanie? | Wymiar otworu, sprawdzian gwintowy, bicie | Ograniczony dostęp do otworu nieprzelotowego może utrudniać dobór oprzyrządowania |
| Płaszczyzna + kieszeń | Która płaszczyzna ustala położenie obu cech? | Która płaszczyzna wyznacza głębokość? | Płaskość, głębokość, profil | Duży zasięg może obniżać sztywność |
| Układ otworów na wielu ścianach | Jak zachować wspólny punkt bazowy po indeksowaniu? | Wspólny punkt bazowy po indeksowaniu? | Raport położenia względem określonych baz | Należy potwierdzić możliwość indeksowania |
| Wał + rowek wpustowy | Jak ustala się położenie kątowe rowka wpustowego względem bazy wału? | Względem czego ustala się położenie kątowe rowka wpustowego? | Bicie i położenie rowka wpustowego | Przeniesienie może spowodować utratę odniesienia kątowego |
| Kołnierz + okrąg podziałowy otworów | Jak są wzajemnie powiązane powierzchnia czołowa, oś i układ otworów? | Powiązanie powierzchni czołowej z osią? | Bicie powierzchni czołowej i położenie otworów | Błędy mogą się sumować przy drugim zamocowaniu |
| Otwór mimośrodowy | Która baza wyznacza przesunięcie? | Przesunięcie względem osi czy powierzchni? | Przesunięcie i geometria otworu | Istotna jest konstrukcja obrabiarki |
| Cienka tuleja cylindryczna | Jak ogranicza się odkształcenie po zwolnieniu mocowania? | Stan swobodny czy po zamocowaniu? | Średnica w określonych warunkach | Odkształcenie wskutek mocowania może mieć decydujące znaczenie |
| Cienka płyta z otworami | Jak weryfikuje się płaskość po zwolnieniu mocowania? | Sposób podparcia i stan po zwolnieniu? | Płaskość i położenie otworów | Zwolnienie przyrządu mocującego może zmienić kształt |
| Korpus obrotowy + kanały przepływowe poza osią | Która baza określa kąt i położenie kanałów przepływowych? | Kanały przepływowe powiązane z osią czy powierzchnią? | Bicie, kąt i położenie | Należy wykazać dostęp narzędzi napędzanych |
- Zaznaczyć cechy funkcjonalne — wskazać wymiary wpływające na pasowanie, ruch, uszczelnienie lub montaż.
- Prześledzić każdą bazę decydującą o funkcji — określić, czy powiązanie pozostaje w ramach jednego zamocowania obrotowego lub pryzmatycznego.
- Określić dowody akceptacji — wskazać sprawdzian, raport lub metodę kontroli wymaganą dla każdej cechy.
- Pozostawić dostawcy propozycję kolejności obróbki — poprosić o podanie założonej liczby zamocowań i planu przenoszenia, bez narzucania ryzykownego przebiegu procesu.
Czy frezarka CNC może zastąpić tokarkę?
Frezarki CNC mogą wykonywać niektóre cechy okrągłe przez interpolację lub obróbkę z użyciem osi obrotowej, ale nie zastępują tokarki przy każdej części. Toczenie wiąże geometrię obrotową z osią wrzeciona, co może ułatwić kontrolę średnicy i cech współosiowych. Frezowanie może być odpowiednie dla części głównie pryzmatycznej z niewielką liczbą cech okrągłych. Przy wyborze przebiegu procesu należy porównać dostęp, mocowanie przedmiotu obrabianego, półfabrykat, ilość, kontrolę i dowody dostawcy.
Scenariusz: rozważmy kompaktowy korpus zaworu, który w modelu trójwymiarowym wygląda na cylindryczny. Otwór uszczelniający jest współśrodkowy ze średnicą zewnętrzną, ale położenie dwóch kanałów przepływowych wyznacza obrobiona powierzchnia montażowa. Instrukcja obejmująca wyłącznie toczenie zabezpiecza powiązanie otworu, ale wymaga przeniesienia do wykonania kanałów względem powierzchni. Instrukcja obejmująca wyłącznie frezowanie może ułatwić wykonanie kanałów, ale utrudnić uzyskanie współśrodkowego otworu. Zaznaczenie otworu, powierzchni, kanałów i dowodów akceptacji pokazuje, dlaczego dostawca musi wyjaśnić plan przenoszenia baz między procesami.
4. Porównanie zamocowania, mocowania przedmiotu obrabianego i dostępu narzędzia
Ryzyko związane z zamocowaniem rośnie, gdy krytyczną cechę trzeba ponownie zamocować, indeksować, obrabiać długim narzędziem lub omijać przy zmianie narzędzia. Przy frezowaniu często pojawiają się kwestie przyrządów mocujących i dostępu; przy toczeniu — mocowania w uchwycie, bicia i przerywanego skrawania. Bezpieczniejszy jest przebieg procesu, który zachowuje krytyczne bazy podczas tych operacji.
Recenzowane badanie obróbki pięcioosiowej wykazało, że zmiana położenia zamocowania tej samej zaprogramowanej części zmniejszyła ruch osiowy o 16,76% i czas obróbki o 10,70% w tym konkretnym przypadku. Te wartości procentowe nie oznaczają ogólnych oszczędności przy frezowaniu. Pokazują coś bardziej użytecznego: orientacja zamocowania może zmienić przesuw osi, ryzyko przekroczenia zakresu ruchu, kolizje i czas, nawet gdy część i tor narzędzia wydają się niezmienne.
W jednym opracowaniu Boeing-NIST dotyczącym zmiany narzędzia opisano 8 stanów lub ruchów i rozróżniono maszyny, które muszą jedynie zwolnić przestrzeń wokół mocowania przedmiotu obrabianego, od maszyn wracających do pozycji bazowej. Dlatego przestrzeń wymagana przy zmianie narzędzia jest parametrem przebiegu procesu technologicznego, a nie szczegółem do sprawdzenia po zaprogramowaniu.
Budżet ryzyka przenoszenia między zamocowaniami: mapa 9 zdarzeń
Budżet ryzyka przenoszenia między zamocowaniami wymienia każde zdarzenie, które może przesunąć bazę, zablokować narzędzie, zmienić stan termiczny lub wpłynąć na dowody akceptacji.
| Zdarzenie ryzyka | Dowody do uzyskania | Oznaka problemu | Ograniczenia / zastosowania nieodpowiednie |
|---|---|---|---|
| Początkowe ustalenie | Plan baz i punktów styku | Niejednoznaczna powierzchnia ustalająca | Nie oceniać bez zatwierdzonego rysunku |
| Siła mocowania | Koncepcja szczęk lub przyrządu mocującego | Odkształcenie cienkiej ścianki lub po zwolnieniu mocowania | Ogólne zapewnienia dotyczące mocowania nie wystarczą |
| Zasięg narzędzia | Obwiednia narzędzia i oprawki | Duży zasięg lub kolizja oprawki | Dostęp nie dowodzi sztywności |
| Zmiana narzędzia | Prześwit lub zachowanie pozycji bazowej | Przyrząd mocujący blokuje bezpieczny ruch | Wymagana weryfikacja dla konkretnej obrabiarki |
| Odprowadzanie wiórów | Orientacja i plan odprowadzania | Ponowne skrawanie wiórów lub zapchana kieszeń | Ryzyko zależy od materiału i głębokości cechy |
| Przeniesienie części | Baza przeniesienia i powtarzalność ustalenia | Krytyczne powiązanie obejmuje kilka zamocowań | Samo określenie „obróbka na jednej obrabiarce” niczego nie dowodzi |
| Zmiana temperatury | Rozgrzewanie obrabiarki i warunki kontroli | Dryft między skrawaniem a pomiarem | Potrzebny kontekst tolerancji konkretnej cechy |
| Gratowanie lub wykończenie | Kolejność obróbki końcowej | Powierzchnia odbiorowa zmienia się na dalszym etapie | Nie kończyć kontroli zbyt wcześnie |
| Pomiar końcowy | Metoda, próbkowanie i zakres raportu | Oferta nie obejmuje wymaganych dowodów | Nie ma uniwersalnej skali oceny istotności ryzyka |
Jakie są wady frezowania CNC?
Frezowanie CNC może wymagać bardziej złożonych przyrządów mocujących, wielu orientacji indeksowanych i narzędzi o dużym zasięgu, gdy cechy znajdują się na kilku ścianach lub głęboko wewnątrz części. Może to wydłużyć zamocowanie, zwiększyć ugięcie narzędzia i ograniczenia związane z kolizjami oraz utrudnić odprowadzanie wiórów. Frezowanie nadal jest właściwym procesem dla wielu złożonych geometrii; problem pojawia się, gdy kupujący zakłada, że sam dostęp frezu dowodzi sztywności, ciągłości baz lub zdolności do spełnienia kryteriów odbioru.
Objaw na hali produkcyjnej wymagający sprawdzenia: przy małej partii specjalne przyrządy mogą wymagać więcej planowania i pracy przy mocowaniu niż samo skrawanie. Należy poprosić dostawców o oddzielenie założeń dotyczących przyrządów wielokrotnego użytku od prac jednorazowych oraz wskazanie, czy oferta zakłada użycie szczęk miękkich, dedykowanego przyrządu czy uniwersalnego imadła.
5. Planowanie tolerancji, wykończenia powierzchni i kontroli
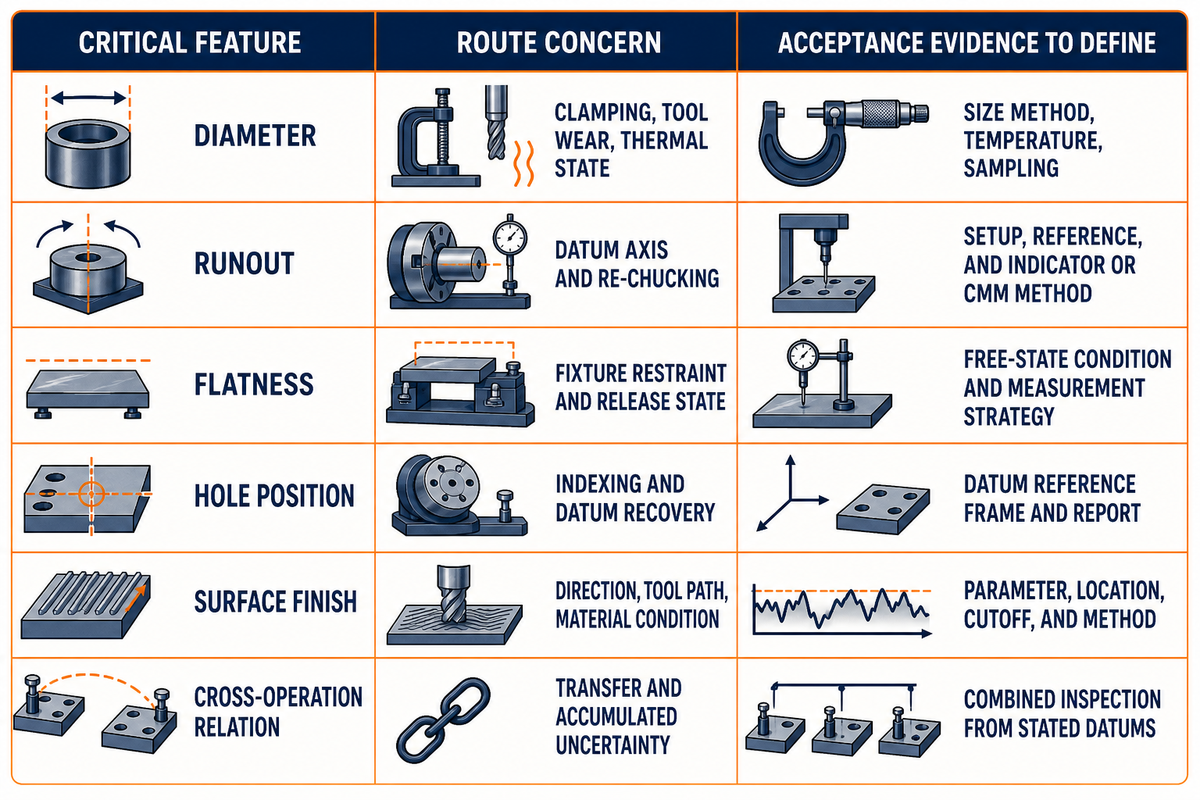
Ani frezowanie CNC, ani toczenie CNC nie zapewnia z zasady większej dokładności. Zgodność gotowej części zależy od krytycznej cechy, błędu obrabiarki, mocowania przedmiotu obrabianego, warunków skrawania, reakcji materiału, liczby zamocowań, warunków termicznych i metody pomiaru. Należy porównywać dowody wymagane dla poszczególnych cech, zamiast przypisywać jednemu procesowi ogólną przewagę w zakresie tolerancji.
Przegląd NIST dotyczący kalibracji obrabiarek rozróżnia wpływ błędów w obrębie osi i między osiami, obciążenia, temperatury oraz błędy objętościowe. Dlatego specyfikacji pozycjonowania nie można bezpośrednio przenieść na deklarację dotyczącą gotowej części. Między ruchem obrabiarki a zaakceptowaną geometrią znaczenie mają jeszcze stan procesu, mocowanie, oprzyrządowanie i pomiar.
W odrębnym badaniu NIST porównał modelowaną niepewność ze zmierzonymi błędami 21 części produkcyjnych. Dla kupującego istotna jest struktura dowodów: niepewność na poziomie obrabiarki i rzeczywiste błędy części są ze sobą powiązane, ale nie są tym samym.
ISO 230-2:2014, zweryfikowana i potwierdzona w 2025, dotyczy dokładności pozycjonowania i powtarzalności poszczególnych osi sterowanych numerycznie. Nie certyfikuje tolerancji części kupującego. Podobnie norma ISO 10791-2:2023 obejmuje badania geometryczne pionowych centrów obróbkowych z pionowym wrzecionem, a nie każdy proces i każde kryterium odbioru ujęte w ofercie.
Badanie odkształceń termicznych z 2026 r., wymienione przez NIST, wskazuje, że w analizowanym przypadku obciążenia silników, obróbki części i zmiany temperatury otoczenia mogą dominować nad błędami objętościowymi. Cykl pomiaru w trakcie procesu i kompensacji trwał mniej niż 100 sekund, a eksperymenty ograniczyły błędy nawet o rząd wielkości. Wyniki opisują metodę autorów, a nie typowe możliwości dostawcy. Działanie kupującego jest prostsze: należy określić warunki pomiaru i zapytać, jak przy krytycznych cechach kontrolowany jest stan termiczny.
Należy rozdzielić zakresy dowodów: 16,76% ruchu osiowego i 10,70% czasu obróbki dotyczą badania położenia zamocowania, natomiast 100 sekund — eksperymentu kompensacji termicznej. Wartość 100 sekund nie stanowi obietnicy dostawcy dotyczącej czasu cyklu.
| Cecha krytyczna | Kwestia związana z przebiegiem procesu | Dowody akceptacji do określenia |
|---|---|---|
| Średnica | Mocowanie, zużycie narzędzia, stan termiczny | Metoda pomiaru wymiaru, temperatura, próbkowanie |
| Bicie | Oś bazy i ponowne mocowanie | Zamocowanie, odniesienie oraz metoda z czujnikiem lub współrzędnościowa maszyna pomiarowa |
| Płaskość | Podparcie w przyrządzie i stan po zwolnieniu mocowania | Stan swobodny i strategia pomiaru |
| Położenie otworu | Indeksowanie i odtworzenie bazy | Układ baz odniesienia i raport |
| Wykończenie powierzchni | Kierunek, tor narzędzia, stan materiału | Parametr, lokalizacja, długość odcinka pomiarowego i metoda |
| Powiązanie między operacjami | Przeniesienie i skumulowana niepewność | Łączna kontrola względem wskazanych baz |
Częsty błąd: wymaganie „wąskiej tolerancji” bez wskazania cechy, bazy, stanu swobodnego ani raportu. Zarówno dostawca toczenia, jak i frezowania może realizować wymagające rysunki, ale oferta musi określać, co będzie mierzone i jak zostanie podjęta decyzja o akceptacji.
6. Porównanie kosztu zaakceptowanej części, a nie stawki godzinowej
Koszt zaakceptowanej sztuki uwzględnia cały przebieg procesu technologicznego: programowanie, ustawienie, przyrządy mocujące lub szczęki, półfabrykat, czas cyklu, operacje dodatkowe, kontrolę, poprawki i ryzyko braków. Toczenie może być ekonomiczne w przypadku odpowiednich części cylindrycznych, ale żadna publicznie dostępna stawka godzinowa ani stały procent oszczędności nie zastąpi wyceny porównywalnej dla tego samego rysunku i tej samej ilości.
Publiczne stawki są dostępne. Na przykład Texas State University publikuje stawki zewnętrzne dla poszczególnych maszyn w określonej przestrzeni warsztatowej. Nie stanowią one jednak komercyjnego punktu odniesienia, ponieważ zakres usług placówki, kategoria użytkowników, uwzględniona robocizna, przygotowanie oraz dokumentacja jakościowa i podział ryzyka różnią się od warunków ofert dostawców. Rzeczywista wartość maszynogodziny nadal może odpowiadać na niewłaściwe pytanie.
Recenzowane badania kosztów produkcji uwzględniają proces, wielkość części, materiał, cechy, ustawienie, obsługę i warunki produkcji jako wzajemnie oddziałujące czynniki. Ilość ma znaczenie, ponieważ jednorazowe koszty programowania i ustawienia rozkładają się na różną liczbę zaakceptowanych komponentów. Nie pytaj o uniwersalny próg opłacalności; poproś każdego dostawcę o podanie założonego schematu partii i możliwości ponownego wykorzystania oprzyrządowania.
Równanie normalizacji ofert
Koszt zaakceptowanej sztuki = (programowanie + ustawienie + przyrządy mocujące lub szczęki + realizacja partii + prace dodatkowe + kontrola + przewidywane poprawki) ÷ liczba zaakceptowanych sztuk. Użyj danych od dostawców; nie podstawiaj ogólnej stawki rynkowej.
Przykładowe założenia dotyczące rysunku: poniższe wartości służą wyłącznie do pokazania, jak kupujący może porównać 2 propozycje przebiegu procesu technologicznego na tej samej podstawie. Nie opisują części Zhenling, typowej tolerancji ani zalecanego zakresu parametrów procesu.
| Rodzaj danych | Wartość przykładowa | Zastosowanie w analizie |
|---|---|---|
| Średnica półfabrykatu | 42 mm | Założenia dotyczące półfabrykatu i ubytku materiału |
| Średnica po obróbce | 38 mm | Cecha obrotowa |
| Długość całkowita | 80 mm | Przestrzeń potrzebna do mocowania przedmiotu obrabianego |
| Grubość kołnierza | 8 mm | Wzajemne położenie powierzchni czołowych |
| Szerokość płaskiej powierzchni | 24 mm | Cecha frezowana |
| Średnica kanału przepływowego | 6 mm | Dostęp od strony poza osią |
| Długość stopnia | 18 mm | Sekwencja toczenia |
| Szerokość rowka | 3 mm | Dostęp narzędzia |
| Tolerancja bicia | 0,05 mm | Akceptacja względem osi |
| Tolerancja położenia kanału przepływowego | 0,10 mm | Powiązanie między operacjami |
| Tolerancja płaskości | 0,08 mm | Kontrola po zwolnieniu z przyrządu mocującego |
| Wymagania dotyczące powierzchni | 1,6 μm Ra | Zakres pomiarów |
| Temperatura podczas pomiaru | 20 °C | Warunki pomiaru |
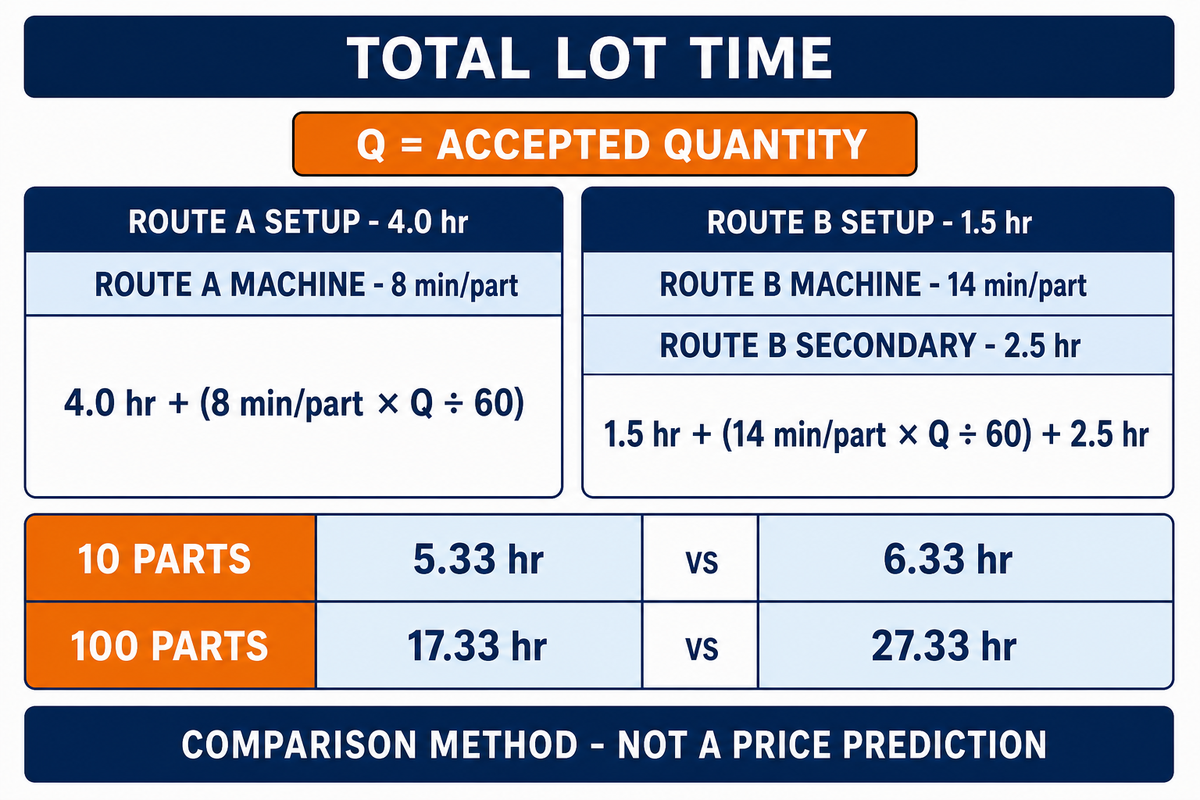
| Ustawienie dla przebiegu A | 4.0 hr | Jednorazowy nakład na partię |
| Ustawienie dla przebiegu B | 1.5 hr | Jednorazowy nakład na partię |
W przypadku tego samego przykładowego arkusza plan kontroli mógłby przewidywać pomiar części w temperaturze 20 °C, powtórny pomiar w temperaturze 22 °C, odczekanie 30 min przed pomiarem oraz kontrolę ponowną co 15 min. Bicie 0,05 mm, położenie 0,10 mm, wykończenie powierzchni 1,6 μm Ra i długość 80 mm byłyby powiązane z określonymi metodami, zamiast traktowane jako twierdzenia wynikające z oznaczenia maszyny. Arkusz szkoleniowy mógłby też podawać naddatek na obróbkę półfabrykatu 2 mm, głębokość otworu 12 mm, długość płaskiej powierzchni 30 mm, odstęp między pomiarami próbki 45 min oraz warunek zwolnienia przy 21 °C; każdą wartość należy zastąpić danymi z zatwierdzonego rysunku i od dostawcy.
Jeden opcjonalny wiersz szkoleniowy wykorzystuje przykładowe rozpiętości odniesienia 25 mm i 35 mm; należy zastąpić je danymi z zatwierdzonego rysunku.
Przykład obliczeniowy: załóżmy, że ustawienie w przebiegu A zajmuje 4.0 hr, a czas maszynowy wynosi 8 min/part, natomiast ustawienie w przebiegu B zajmuje 1.5 hr, czas maszynowy wynosi 14 min/part, a prace dodatkowe zajmują 2.5 hr. Dla 10 części przebieg A zajmuje 4.0 + (10 × 8 ÷ 60) = 5.33 hr; przebieg B zajmuje 1.5 + (10 × 14 ÷ 60) + 2.5 = 6.33 hr. Dla 100 części te same założenia dają odpowiednio 17.33 hr i 27.33 hr. W przebiegu B ustawienie trwa krócej, ale modelowany czas realizacji partii jest dłuższy. To fikcyjne obliczenie nie uwzględnia stawek, kontroli, braków ani ryzyka akceptacji, więc pokazuje metodę porównania, a nie prognozę ceny.
| Dane | Dostawca A | Dostawca B | Wpływ na koszt zaakceptowanej sztuki | Ograniczenia / zastosowania nieodpowiednie |
|---|---|---|---|---|
| Zatwierdzona rewizja | Zapisać | Zapisać | Zapobiega rozbieżności zakresu | Nie porównywać różnych rysunków |
| Ilość i partia | Podać | Podać | Zmienia udział kosztu ustawienia | Brak uniwersalnego progu opłacalności |
| Założenia dotyczące półfabrykatu | Podać | Podać | Wpływa na ubytek materiału i obsługę | Stan materiału musi być taki sam |
| Programowanie | Uwzględnione/wyłączone | Uwzględnione/wyłączone | Jednorazowe koszty się różnią | Należy podać założenia dotyczące ponownego wykorzystania |
| Ustawienie i oprzyrządowanie | Podać | Podać | Szczęki i przyrządy mocujące mogą dominować w małych partiach | Wydzielić zasoby wielokrotnego użytku |
| Sekwencja procesu | Wymienić | Wymienić | Ujawnia prace dodatkowe | Samo oznaczenie maszyny nie wystarcza |
| Zakres kontroli | Wymienić | Wymienić | Raporty i pobieranie próbek zwiększają nakład pracy | Metoda akceptacji musi być taka sama |
| Obróbka po wykonaniu | Wymienić | Wymienić | Zwiększa ryzyko logistyczne i wymiarowe | Sekwencja musi być jasno określona |
| Wyłączenia i zasady odrzucenia | Zapisać | Zapisać | Zmienia podział ryzyka | Nie wyciągać wniosków z ceny jednostkowej |
Wniosek dla działu zakupów: krótszy czas maszynowy może nie zrekompensować dodatkowego ustawienia, obróbki wykończeniowej, kontroli lub poprawek. Przed uznaniem, że toczenie lub frezowanie CNC jest tańsze, należy porównać tę samą liczbę zaakceptowanych sztuk i udokumentowany zakres.
7. Kiedy część wymaga frezowania i toczenia
Część wymaga frezowania i toczenia, gdy cechy obrotowe i pryzmatyczne mają istotne wzajemne zależności funkcjonalne. Obróbkę można wykonać na centrum tokarsko-frezarskim, centrum tokarskim CNC z narzędziami napędzanymi lub na oddzielnych maszynach. Wyboru należy dokonać na podstawie przenoszenia baz odniesienia, dostępu narzędzia, możliwości wrzeciona, ilości, stanu kontroli i dowodów dostawcy.
Dostawcy maszyn przemysłowych mogą proponować 5-osiowe frezarki, usługi frezowania i toczenia CNC albo sekwencję łączącą toczenie CNC i frezowanie CNC na tokarce oraz frezarce. Precyzję i wydajność trzeba jednak wykazać dla tych samych cech, baz odniesienia, ilości i wymagań kontroli.
Podobnie recenzowane badanie frezowania i toczenia z 2026 r. wiąże wyniki procesów mieszanych z określonym przedmiotem obrabianym, geometrią narzędzia, warunkami skrawania i wymaganiami dotyczącymi powierzchni, a nie z oznaczeniem maszyny.
„Najwydajniejsze zakłady to te, które dysponują centrami obróbkowymi łączącymi wiele procesów lub etapów i pozwalającymi im działać jako jedna całość”.
Wypowiedź Thiessena opisuje kierunek integracji, a nie gwarancję, że każda maszyna wielozadaniowa obniży koszty. Kupujący nadal potrzebują informacji o sekwencji procesu, założeniach dotyczących wrzeciona i narzędzi napędzanych, planie przenoszenia oraz przekazaniu do kontroli dla konkretnej części.
Dyrektor ds. rozwoju zastosowań po stronie dostawcy, cytowany przez American Machinist, opisał architekturę wielozadaniową z osią B, która skróciła czas ustawienia, ale wydłużyła czas cyklu przy użyciu pojedynczego wrzeciona narzędziowego. Ten przykład pokazuje, dlaczego budżet ryzyka związanego z przenoszeniem między ustawieniami oddziela liczbę ustawień od czasu cyklu. Oprogramowanie, symulacja, przenoszenie między drugim wrzecionem, możliwość jednoczesnego skrawania i dostępne narzędzia mogą przesądzić o tym, czy maszyna tokarsko-frezarska przyniesie korzyści.
Kiedy proces łączony się nie sprawdza
Procesy łączone nie są dobrym rozwiązaniem domyślnym, gdy ich główna zaleta istnieje tylko na papierze. Sygnały ostrzegawcze to niedostępne krytyczne cechy, przeniesienie, które nie zachowuje bazy odniesienia, długie narzędzie o niewystarczającej sztywności, uwięzione wióry lub konieczność ponownego ustalania położenia części do kontroli. Jedna maszyna może też wymagać dużego nakładu programowania i ustawienia przy małej partii, podczas gdy oddzielne operacje pozwalają zastosować prostsze, sprawdzone mocowanie przedmiotu obrabianego.
Znaczenie ma również odwrotny problem. Oddzielne maszyny mogą wymagać ponownego mocowania, zwiększać skumulowaną niepewność i czas oczekiwania oraz dublować kontrolę. Wybór nie dotyczy „zaawansowanego CNC” i starego sprzętu. Chodzi o to, czy proponowana konfiguracja zapewnia kontrolę nad istotnymi zależnościami, popartą odpowiednimi dowodami. Poproś dostawcę o wskazanie konkretnej cechy, przy której proces łączony eliminuje przeniesienie, oraz konkretnej, przy której tego nie robi.
Zalecenia
- Zapytaj, która kluczowa baza odniesienia pozostaje ustalona
- Oddziel czas ustawienia od czasu cyklu
- Poproś o założenia dotyczące narzędzi i przenoszenia
- Dopasuj kontrolę do połączonej sekwencji
Czego unikać
- Nie zakładaj, że narzędzia napędzane umożliwiają dostęp do każdej cechy
- Nie traktuj jednego ustawienia jako braku ryzyka przenoszenia
- Nie porównuj oznaczeń maszyn bez znajomości sekwencji
- Nie uogólniaj wyniku pojedynczego przypadku na całą kategorię
Jakie są wady toczenia CNC?
Toczenie CNC ma ograniczenia, gdy część nie ma użytecznej osi obrotu, dominują na niej płaskie powierzchnie i cechy na wielu ściankach albo dostęp od strony poza osią wymaga rozbudowanego oprzyrządowania z narzędziami napędzanymi lub dodatkowego frezowania. Mocowanie w uchwycie może odkształcać cienkie ścianki, przerywane powierzchnie mogą utrudniać stabilne skrawanie, a ponowne mocowanie może zwiększać bicie lub ryzyko przeniesienia bazy. Toczenie sprawdza się w przypadku części cylindrycznych; problemem jest zalecanie go na podstawie kształtu półfabrykatu z pominięciem układu cech funkcjonalnych.
8. Przygotuj opis procesu gotowy do zapytania ofertowego
Opis procesu gotowy do zapytania ofertowego przekazuje każdemu dostawcy te same dane: model, rewizję rysunku, stan materiału, ilość, krytyczne cechy, bazy odniesienia, obróbkę po wykonaniu, kontrolę, identyfikowalność i zakres dokumentacji. Powinien określać wymagane rezultaty bez narzucania maszyny, chyba że przebieg procesu technologicznego jest zatwierdzonym wymaganiem projektowym.
Jeśli zapytanie ofertowe pyta o różnice między procesami, wymagaj od każdego dostawcy opisu prac frezarskich i wszystkich pozostałych operacji potrzebnych do wykonania zaakceptowanej części. Wspólny zakres ułatwia porównanie wydajności bez twierdzenia, że jeden proces jest zawsze szybszy.
Artykuł praktyka opublikowany przez Manufacturing Extension Partnership przy NIST ostrzega, że skupienie się na koszcie jednostkowym może pomijać dokumentację jakościową, kontrolę partii, możliwości dostawcy oraz zależność od konkretnych urządzeń lub personelu. Na stronie znajduje się zastrzeżenie, że przedstawiono poglądy autora; artykuł jest tu traktowany jako wskazówka przy wyborze dostawcy, a nie stanowisko instytucji NIST ani norma pomiarowa. Należy dodać te informacje, jeśli ciągłość dostaw lub identyfikowalność wpływa na akceptację.
Opis procesu do skopiowania do zapytania ofertowego
- Zatwierdzony model trójwymiarowy i rewizja rysunku dwuwymiarowego
- Specyfikacja materiału, stan dostawy i zatwierdzone zamienniki
- Ilości prototypowe, pilotażowe i dla kolejnych partii wraz z harmonogramem zwolnień
- Cechy krytyczne, układ baz odniesienia i zależności funkcjonalne
- Gwinty, wymagania dotyczące powierzchni, gratowanie, obróbka cieplna, nakładanie powłok i czyszczenie
- Metoda kontroli, pobieranie próbek, raport pomiarów i wymagania dotyczące sprawdzianów
- Identyfikowalność partii, dokumentacja materiałowa i zakres dokumentów jakościowych
- Ciągłość zdolności produkcyjnych i zależności od kluczowych maszyn lub pracowników
- Zgoda na przedstawienie przez dostawcę propozycji frezowania, toczenia lub procesu mieszanego wraz z założeniami
Aby przeprowadzić analizę handlową konkretnego procesu, skorzystaj ze stron Zhenling dotyczących usługi frezowania CNC i usługi toczenia CNC. Użyj narzędzia do porównywania przebiegu procesów frezowania, toczenia i obróbki wieloosiowej, gdy trzeba porównać 3 rodziny procesów; skorzystaj z narzędzia wstępnej oceny procesu toczenia i frezowania, gdy pytanie dotyczy wyłącznie przydatności obróbki cech obrotowych. Ten artykuł służy jedynie przygotowaniu danych z rysunku do tych narzędzi.
Najważniejszy wniosek
Uzasadniony opis procesu wskazuje bazę odniesienia decydującą o wyniku, ryzyko związane z przenoszeniem i dowody akceptacji, zanim dostawca lub interaktywne narzędzie zaproponuje sekwencję produkcji.
Potrzebujesz opisu do zapytania ofertowego na podstawie rysunku?
Prześlij model, zatwierdzony rysunek, stan materiału, ilość, krytyczne bazy odniesienia i zakres kontroli do analizy. Skorzystaj z opublikowanego narzędzia Zhenling do wstępnej oceny procesu, aby uporządkować te dane, wskazać odpowiednią ścieżkę narzędzia i udokumentować kwestie akceptacji przed zamówieniem wyceny lub propozycji procesu od dostawcy.
Poproś o wycenę CNCCzęsto zadawane pytania
Jaka jest główna różnica między frezowaniem CNC a toczeniem CNC?
Podczas frezowania CNC obraca się narzędzie skrawające, a część pozostaje zamocowana; podczas toczenia CNC obrabiany przedmiot obraca się względem narzędzia, co pozwala sprawnie i powtarzalnie uzyskiwać cechy obrotowe.
Podczas frezowania CNC zwykle obraca się wieloostrzowe narzędzie skrawające, a przedmiot obrabiany pozostaje nieruchomy lub jest indeksowany w przyrządzie mocującym. Podczas toczenia CNC przedmiot obrabiany zwykle obraca się w uchwycie, a narzędzie skrawa jego średnicę zewnętrzną lub wewnętrzną. Taki układ ruchu sprawia, że toczenie jest naturalnym wyborem dla cech obrotowych, a frezowanie dla płaskich powierzchni, kieszeni, rowków, otworów na wielu ściankach i nieregularnej geometrii.
Który proces jest dokładniejszy: frezowanie CNC czy toczenie CNC?
Żaden proces nie jest zawsze dokładniejszy, ponieważ na wyniki kontroli gotowej części wpływają geometria cechy, stan maszyny, mocowanie przedmiotu obrabianego, warunki cieplne, reakcja materiału, przenoszenie baz odniesienia i metoda pomiaru.
Dokładność gotowej części zależy od cechy krytycznej, stanu maszyny i narzędzia, mocowania przedmiotu obrabianego, warunków cieplnych, materiału, liczby ustawień i metody pomiaru. Toczenie pozwala sprawnie kontrolować średnice i współosiowość, a precyzyjne frezowanie — cechy pryzmatyczne i wielościenne. O kryteriach akceptacji powinny decydować wymagania rysunku i plan kontroli, a nie oznaczenie procesu.
Czy toczenie CNC jest tańsze niż frezowanie CNC?
Toczenie CNC może być tańsze w przypadku odpowiednich części okrągłych, ale koszt zaakceptowanej sztuki nadal zależy od ustawienia, prac dodatkowych, kontroli, ryzyka braków, ilości i zakresu wyceny.
Rzetelne porównanie uwzględnia półfabrykat, programowanie, ustawienie, przyrządy mocujące lub szczęki, czas cyklu, operacje dodatkowe, kontrolę, ryzyko braków i ilość. Komponenty cylindryczne podawane z pręta mogą dobrze nadawać się do toczenia, ale dodatkowe mocowanie do frezowania może zniwelować tę przewagę. Porównuj koszt zaakceptowanej sztuki dla ofert o takim samym zakresie, a nie publiczne stawki godzinowe czy stały procent oszczędności.
Czy frezowanie i toczenie można połączyć w obróbce jednej części?
Frezowanie i toczenie można łączyć na centrum tokarsko-frezarskim, za pomocą narzędzi napędzanych lub jako oddzielne operacje z kontrolowanym planem przenoszenia baz odniesienia i końcowej kontroli.
Operacje można łączyć na centrach tokarsko-frezarskich, za pomocą narzędzi napędzanych lub na oddzielnych maszynach. Wybór przebiegu procesu zależy od cech, baz odniesienia, ilości i kontroli.
Co należy przesłać do analizy porównującej frezowanie i toczenie?
Przydatna analiza wymaga zatwierdzonego modelu i rewizji rysunku, stanu materiału, ilości zamówienia, schematu partii, krytycznych baz odniesienia, obróbki po wykonaniu, metody kontroli i wymaganych dowodów akceptacji końcowej.
Prześlij model trójwymiarowy i zatwierdzony rysunek, a następnie podaj specyfikację i stan dostarczonego materiału, ilość zamówienia i schemat partii, wymiary krytyczne, układ baz odniesienia, wymagania dotyczące gwintów i powierzchni oraz ewentualną obróbkę cieplną, nakładanie powłok lub czyszczenie. Oznacz cechy decydujące o funkcji, wymiary wymagające raportów pomiarowych oraz informację, czy dostawca może zaproponować proces mieszany. Dodaj wymagania dotyczące pakowania, identyfikowalności partii, dokumentacji jakościowej i pozostałych dokumentów, jeśli wpływają na akceptację. Jeśli o wycenę proszonych jest 2 dostawców, poproś obu o podanie założonej sekwencji procesu, liczby ustawień, metody kontroli i wyłączeń z zakresu. Dzięki tym danym można porównywać oferty bez narzucania niebezpiecznego przebiegu obróbki skrawaniem.
Jak opracowano ten przewodnik po procesach
Badania na potrzeby przewodnika oddzielają definicje procesów od możliwości uzyskania gotowej części, a następnie łączą frezowanie CNC i toczenie CNC z cechami na rysunku, bazami odniesienia, kontrolą i zakresem wyceny. Analizę wspierają normy publiczne, badania rządowe, opracowania akademickie i przypisane autorom materiały praktyczne; nie przypisuje się jej prywatnych wyników produkcyjnych Zhenling ani niepotwierdzonej analizy zespołu technicznego.
Informacja o źródłach wypowiedzi: poniższy materiał dotyczący wyboru dostawcy to artykuł praktyka opublikowany przez NIST MEP, zawierający zastrzeżenie, że przedstawia poglądy autora. Przeciwny przykład z American Machinist pochodzi od praktyka ds. rozwoju zastosowań po stronie dostawcy, a nie z niezależnego badania kontrolowanego.
Źródła i materiały
- Wpływ mechanizmu obróbki i parametrów skrawania na frezowanie i toczenie — The International Journal of Advanced Manufacturing Technology
- Optymalizacja ustawienia przedmiotu obrabianego na potrzeby obróbki pięcioosiowej — Advances in Mechanical Engineering
- Analiza zautomatyzowanych ruchów wymiany narzędzi — Boeing i National Institute of Standards and Technology
- Kalibracja, pomiary, modelowanie i kompensacja obrabiarek — National Institute of Standards and Technology
- Analiza porównawcza produkcyjnych części testowych — National Institute of Standards and Technology
- ISO 230-2:2014 — badanie obrabiarek — International Organization for Standardization
- ISO 10791-2:2023 — badania geometryczne centrów obróbkowych — International Organization for Standardization
- Pomiar w trakcie procesu i kompensacja odkształceń cieplnych obrabiarki — National Institute of Standards and Technology
- Stawki instytucjonalne dla poszczególnych maszyn — Texas State University
- Badania nad szacowaniem kosztów i czasu produkcji — Journal of Intelligent Manufacturing
- Perspektywy technologii produkcyjnych IMTS 2026 — Association For Manufacturing Technology
- Technologia obróbki wielozadaniowej na tokarkach tokarsko-frezarskich — American Machinist
- Osiem sposobów na poprawę wyboru dostawców — NIST Manufacturing Extension Partnership
Powiązane materiały o obróbce CNC
- Przewodnik po usługach obróbki CNC — szerszy kontekst dostawców i procesów
- Przewodnik po procesie frezowania CNC — planowanie frezowania
- Przewodnik po projektowaniu i kontroli przy toczeniu CNC — cechy obrotowe
- Narzędzie do porównywania przebiegu procesów frezowania, toczenia i obróbki wieloosiowej — interaktywna analiza
- Narzędzie Zhenling do wyboru procesu — szerszy zakres przekazania produkcji










