Contacter Zhenling Company

L’usinage CNC médical désigne la fabrication, à partir des plans du client, de composants métalliques ou plastiques non finis destinés aux équipements médicaux : supports, boîtiers, raccords pour circuits de fluides et pièces structurelles usinés selon le plan fourni par le client, plutôt que conçus, homologués ou assemblés comme dispositifs complets. Cette distinction délimite généralement le rôle du sous-traitant en usinage : usiner le matériau spécifié, respecter les tolérances du plan, contrôler la pièce et fournir les documents convenus. La conformité réglementaire et la maîtrise de la conception du dispositif fini restent du ressort du fabricant légal, sauf si la pièce usinée est elle-même un dispositif fini ou un accessoire. Ce guide présente les procédés d’usinage CNC médical utilisés pour les pièces médicales, les familles de matériaux les plus courantes, la spécification des tolérances et des conventions GPS sur un plan médical, les cas où l’ISO 13485 et le règlement QMSR de la FDA s’appliquent réellement, les catégories de dispositifs auxquels ces composants sont destinés, ainsi qu’une méthode simple pour déterminer si une pièce relève d’un atelier d’usinage travaillant sur plan ou d’un fabricant de dispositifs certifié. Mis à jour en août 2026.
L’usinage CNC médical désigne la fabrication, à partir des plans du client, de pièces métalliques ou plastiques non finies destinées aux équipements médicaux. Les exemples du secteur présentés dans ce guide vont de tolérances d’environ ±0,127mm sur les éléments géométriques courants à ±0,0025mm sur les éléments usinés en décolletage suisse avec des tolérances serrées. Pour chaque pièce, les exigences du plan validé et les capacités documentées du fournisseur font foi.
À retenir
- L’ISO 13485 n’est pas une obligation légale automatique pour tout atelier d’usinage de pièces réalisées sur plan. Le QMSR de la FDA s’applique aux fabricants de dispositifs finis et d’accessoires, tandis que le fabricant légal encadre ses fournisseurs de composants au moyen de contrôles à l’achat et d’accords qualité.
- Les composants médicaux exigent souvent des tolérances serrées, jusqu’à ±0,0025mm (±0.0001in), généralement obtenues par tournage de type suisse sur les pièces petites et élancées.
- L’acier inoxydable, l’aluminium, l’acier au carbone ou allié et les alliages résistants à la corrosion sont couramment usinés. Le titane de qualité implantable et le PEEK nécessitent des justificatifs propres à l’application concernant le matériau, la traçabilité et la biocompatibilité.
- La norme ASME Y14.5 (édition 2018) définit le langage GPS lorsque le plan y fait référence ; elle ne fixe pas une tolérance universelle pour les pièces médicales.
- Le marché mondial de la fabrication sous contrat de dispositifs médicaux devrait passer de USD 87,43 milliards (2025) à USD 153,13 milliards d’ici 2034.
Caractéristiques en bref
| Plage de tolérances typique | De ±0,127mm (±0.005in) pour les éléments géométriques courants à ±0,0025mm (±0.0001in) pour ceux exigeant des tolérances serrées |
| Convention de cotation | Cotation GPS selon ASME Y14.5 (édition 2018), lorsqu’elle est spécifiée sur le plan |
| Matériaux dont le périmètre est confirmé chez Zhenling | Acier inoxydable 303/304/304L/316/316L/321 ; aluminium 6061/7075/5052/2024 ; acier au carbone et acier allié ; alliages résistants à la corrosion C276/904L |
| Présentés ici à des fins d’information pour les acheteurs | Titane de qualité implantable, PEEK et autres matériaux biocompatibles |
| Périmètre réglementaire couvert par ce guide | Usinage de composants dans le cadre du QMSR de la FDA / de l’ISO 13485:2016 (hors fabrication de dispositifs finis) |
| Certifications actuelles de Zhenling | Les documents fournis par l’entreprise pour ce projet mentionnent CE et ASME ; ils ne justifient pas de certifications ISO 13485 ou ISO 9001 |
Qu’est-ce que l’usinage CNC médical ?
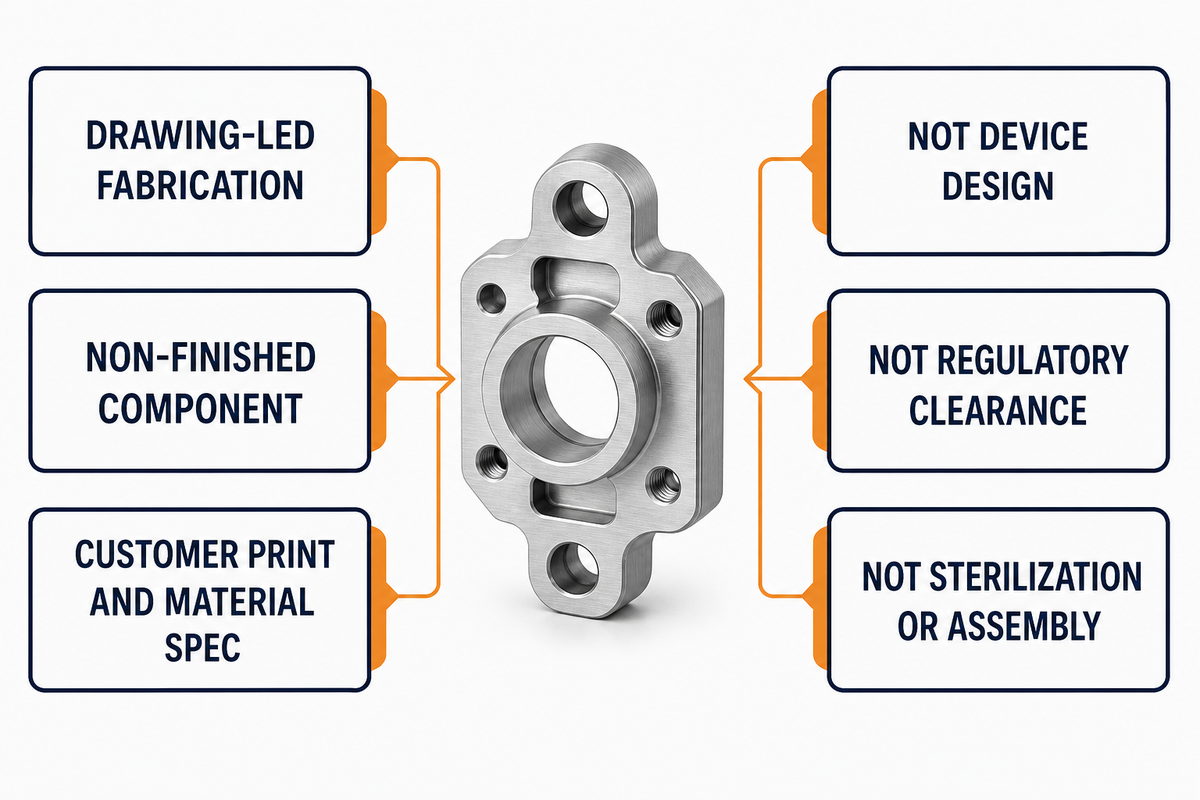
L’usinage CNC médical désigne la fabrication, à partir des plans du client, de composants métalliques ou plastiques non finis destinés aux équipements médicaux. Il se distingue de la conception, de l’homologation réglementaire, de la stérilisation et de l’assemblage d’un dispositif fini. Les ateliers d’usinage fabriquent les pièces selon le plan et la spécification matière du client ; ils ne conçoivent, n’homologuent, ne stérilisent et n’assemblent pas le dispositif médical fini, sauf si ces activités font l’objet d’un contrat distinct et que leurs compétences pour ce périmètre ont été qualifiées.
Les exemples courants comprennent les boîtiers et supports d’équipement, les corps de raccord, les raccords pour circuits de fluides et les pièces structurelles des systèmes de diagnostic ou de chirurgie. Ces pièces sont définies par un modèle CAO, un plan, une spécification matière, des tolérances et un plan de contrôle convenu. Elles peuvent être réalisées par fraisage, tournage, décolletage suisse ou usinage multiaxes, mais il s’agit toujours de fabrication de composants tant que la pièce ne répond pas elle-même à la définition réglementaire d’un dispositif fini ou d’un accessoire. Cette distinction est importante pour comprendre le QMSR, abordé plus loin dans ce guide.
Les termes employés dans les recherches varient : usinage médical, usinage CNC médical, usinage CNC pour dispositifs médicaux et usinage CNC dans le secteur médical peuvent désigner la même grande catégorie d’approvisionnement. Pour les achats, l’usinage destiné au secteur médical consiste toujours à définir les pièces et composants médicaux au moyen d’un usinage de précision et d’un plan maîtrisé, sans supposer que toutes les pièces usinées sont des produits médicaux homologués.
Selon une estimation d’étude de marché, le marché mondial de la fabrication sous contrat de dispositifs médicaux s’élevait à USD 87,43 milliards en 2025 et devrait atteindre USD 153,13 milliards d’ici 2034, soit un TCAC de 6,5 %. Ces estimations de tiers portent sur l’ensemble du marché de la fabrication sous contrat ; elles ne mesurent pas uniquement l’usinage et n’attribuent pas de chiffre d’affaires à Zhenling.
Fonctionnement de l’usinage CNC médical : comparaison des procédés
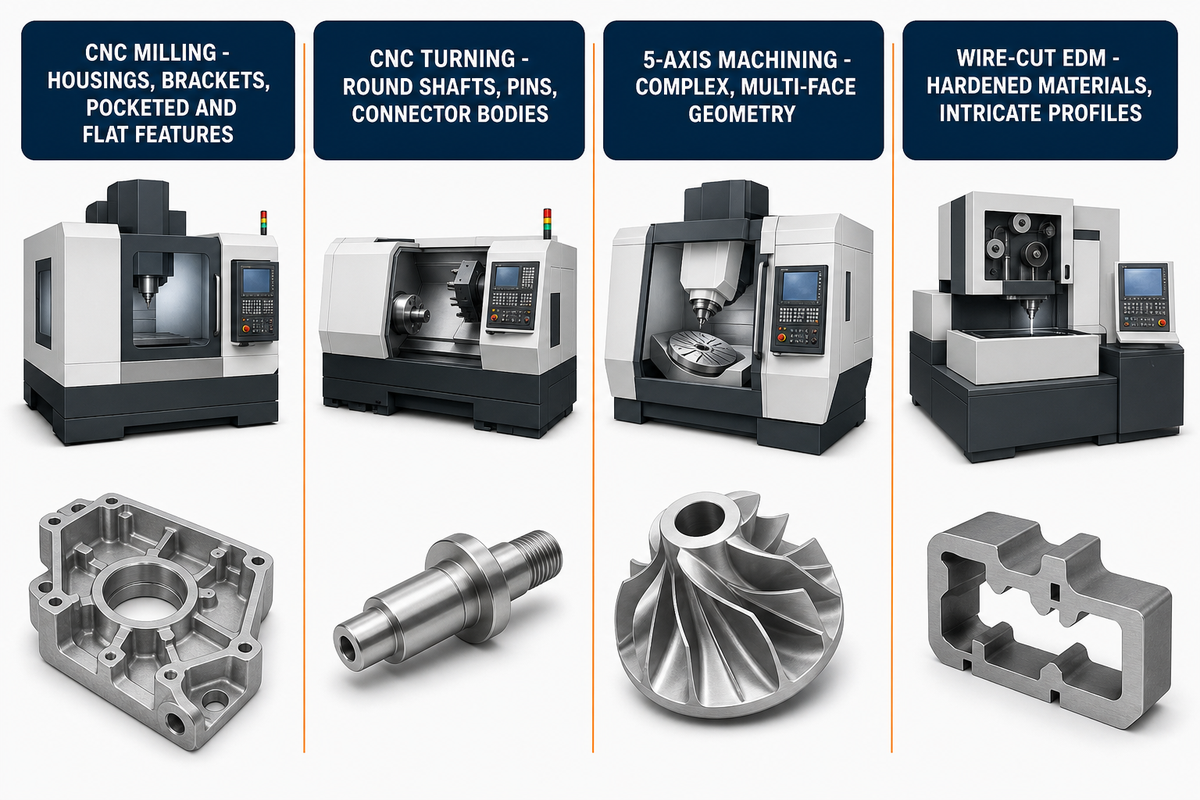
Quatre procédés d’usinage CNC couvrent la plupart des besoins en composants médicaux : le fraisage CNC, le tournage CNC (y compris le tournage de type suisse), l’usinage 5 axes pour les composants complexes à plusieurs faces réalisés en une seule mise en position, et l’électroérosion à fil pour les profils complexes ou les matériaux trempés. Chacun convient à une combinaison différente de géométrie, de matériau et de tolérance. Bien choisi, l’usinage CNC permet d’atteindre les tolérances et l’état de surface réellement exigés par un plan médical. Ces technologies ne sont toutefois pas interchangeables et aucune ne remplace directement toutes les autres.
La fabrication de pièces médicales peut associer le prototypage rapide à l’usinage de production, mais le choix du procédé dépend de la géométrie et des justificatifs requis. Pour comparer les prestataires d’usinage CNC médical ou, plus largement, du secteur médical, les acheteurs doivent s’informer sur la maîtrise des technologies d’usinage CNC, des machines CNC 5 axes et des autres applications d’usinage, sans supposer que le seul recours à l’usinage CNC garantit la fiabilité.
Pour les géométries médicales complexes, les procédés CNC retenus peuvent inclure l’usinage CNC de précision, le décolletage suisse ou l’usinage 5 axes. Ces procédés permettent de fabriquer des pièces de précision, mais le choix d’une machine ne suffit pas à établir qu’une pièce convient à une application médicale exigeante.
| Procédé | Géométrie / utilisation typique | Capacité de tolérance | Remarques |
|---|---|---|---|
| Fraisage CNC | Boîtiers, supports, poches et surfaces planes | De courante à serrée, selon l’élément géométrique | Choix courant pour les géométries prismatiques |
| Tournage CNC (y compris de type suisse) | Arbres ronds, axes, corps de raccord de petit diamètre | Jusqu’à ±0,0025mm (±0.0001in) sur les éléments usinés en décolletage suisse | Le tournage CNC de type suisse convient aux pièces élancées sujettes à la flexion |
| Usinage 5 axes | Géométries complexes à plusieurs faces réalisées en une seule mise en position | Serrée, selon la mise en position | Réduit les erreurs de repositionnement sur les pièces complexes |
| Électroérosion à fil | Matériaux trempés, profils internes complexes | Tolérances serrées sur le profil ; limité par l’état de surface | Ne convient pas toujours aux exigences d’état de surface fin |
Une étude de cas publiée par un fournisseur sur un boîtier en titane pour implant rachidien montre l’importance du choix du procédé, même si le titane de qualité implantable ne relève pas du périmètre matière de Zhenling. Les exigences rapportées comprenaient un alésage de 6,00mm à +0.00/−0,01mm et une rugosité Ra de 0,4µm ; une valeur Ra de 0,31µm aurait été obtenue après usinage. Selon la source, l’usinage 5 axes et le tournage CNC ont été employés, tandis qu’une solution de remplacement par électroérosion à fil sur une géométrie comparable ne permettait pas d’atteindre l’état de surface requis. Il s’agit de l’étude de cas d’un fournisseur, et non d’une garantie de capacité universelle.
Le tournage de type suisse est souvent choisi pour les petites pièces tournées et élancées, car la douille de guidage soutient la barre près de la zone de coupe et limite sa flexion. Ce procédé convient aussi bien aux prototypes qu’à la production, mais l’outillage, les correcteurs, la fréquence des contrôles et la validation du procédé varient selon le plan et les exigences du lot.
Matériaux utilisés en usinage CNC médical : panorama du secteur
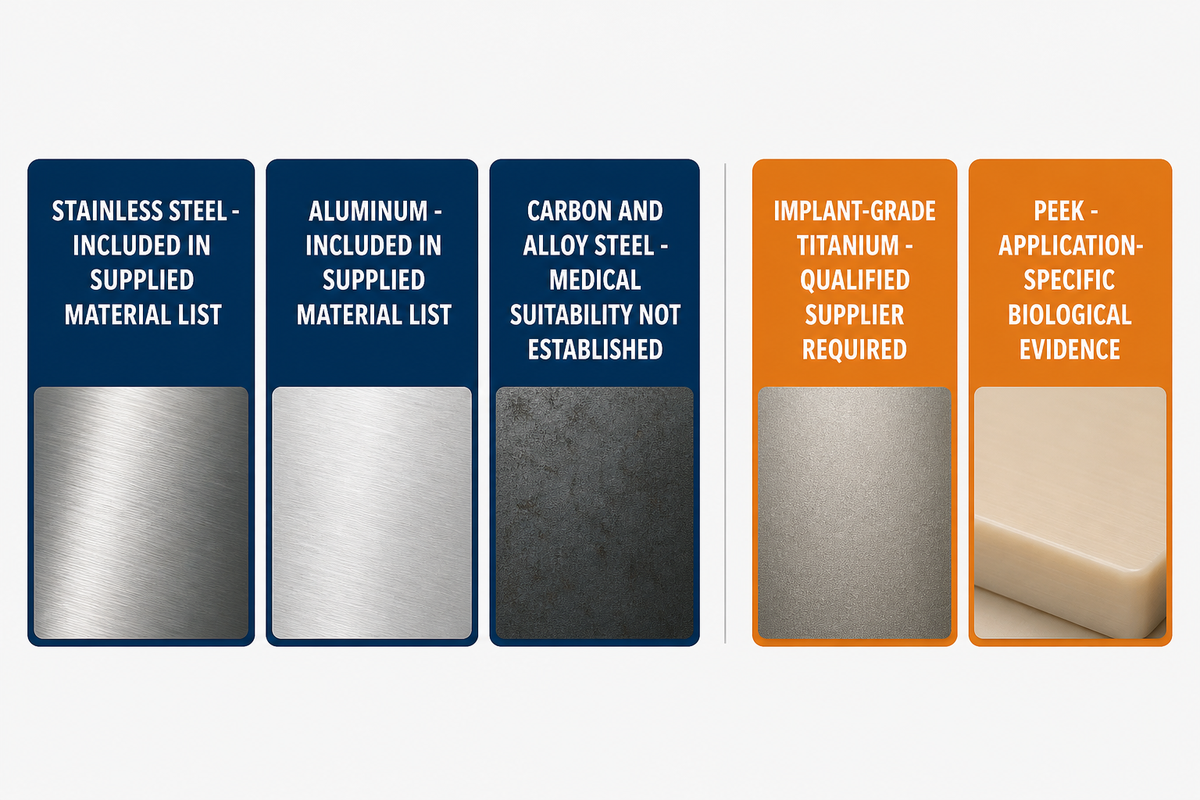
Tous les métaux et plastiques couramment présents dans les ateliers d’usinage CNC ne sont pas aussi souvent choisis pour les pièces et composants médicaux. Même si un métal s’usine couramment, son utilisation dans une application médicale peut entraîner des exigences propres à l’acheteur en matière de système qualité, de traçabilité des matériaux ou de documentation sur la biocompatibilité. L’obligation pour le fournisseur d’usinage de détenir l’ISO 13485 dépend du statut de la pièce, des contrôles fournisseurs du fabricant légal et de l’accord qualité.
L’équipe chargée du dispositif choisit les matériaux destinés aux applications médicales ; une simple liste de mots-clés ne suffit pas. Pour les composants médicaux de précision, les implants médicaux ou d’autres dispositifs médicaux complexes, le choix du matériau et l’évaluation biologique doivent tenir compte du profil de contact de l’article fini et de l’analyse des risques.
| Famille de matériaux | Périmètre déclaré de Zhenling pour ce projet | Limites des justificatifs d’utilisation médicale |
|---|---|---|
| Acier inoxydable 303 / 304 / 304L | Inclus dans la liste de matériaux fournie | Le plan, l’utilisation finale, la traçabilité du matériau et les exigences de finition restent déterminants |
| Acier inoxydable 316 / 316L / 321 | Inclus dans la liste de matériaux fournie | La résistance à la corrosion et la passivation doivent être spécifiées et vérifiées pour l’application |
| Aluminium 6061 / 7075 | Inclus dans la liste de matériaux fournie | L’usinabilité ne permet pas de conclure à une aptitude à l’implantation ou au contact avec le corps |
| Aluminium 5052 / 2024 | Inclus dans la liste de matériaux fournie | L’acheteur doit définir le grade, l’état métallurgique, la traçabilité, la finition et les restrictions d’utilisation finale |
| Acier au carbone | Inclus dans la liste de matériaux fournie | L’aptitude à un usage médical n’est pas établie ; l’utilisation dépend du plan et du dispositif |
| Acier allié | Inclus dans la liste de matériaux fournie | L’aptitude à un usage médical n’est pas établie ; l’utilisation dépend du plan et du dispositif |
| C276 | Inclus dans la liste de matériaux fournie | La composition chimique, la traçabilité et les exigences de contrôle propres à l’application doivent être confirmées |
| 904L | Inclus dans la liste de matériaux fournie | La composition chimique, la traçabilité et les exigences de contrôle propres à l’application doivent être confirmées |
| Titane de qualité implantable | Non établi par les justificatifs fournis | Nécessite un fournisseur qualifié ainsi que les contrôles du fabricant légal concernant les matériaux et l’évaluation biologique |
| PEEK et autres polymères destinés au contact avec le corps | Non établi par les justificatifs fournis | Le grade, la transformation, la traçabilité et les justificatifs d’évaluation biologique dépendent de l’application |
L’ISO 10993-1 encadre l’évaluation biologique dans le cadre d’un processus de gestion des risques, et les recommandations de la FDA relatives à l’ISO 10993-1 en expliquent l’application aux dispositifs en contact avec le corps. Un certificat matière ne suffit pas à établir la biocompatibilité du dispositif fini. Les acheteurs doivent faire concorder l’identité du matériau, la traçabilité des lots, les dossiers de transformation et le plan d’évaluation biologique du fabricant légal. Pour les pièces en acier inoxydable, une passivation peut également être spécifiée afin d’éliminer le fer libre en surface et de favoriser la formation d’une couche passive riche en chrome ; elle doit figurer explicitement sur le plan ou le bon de commande et ne doit pas être considérée comme un effet secondaire garanti de l’usinage.
⚠️ Matériaux vérifiés et matériaux présentés à des fins d’information
Les documents du projet confirment que le périmètre de Zhenling comprend l’acier inoxydable (303, 304, 304L, 316, 316L, 321), les aciers au carbone et alliés, les alliages résistants à la corrosion C276 et 904L, ainsi que l’aluminium (6061, 7075, 5052, 2024). Les justificatifs fournis n’établissent pas la capacité à usiner du titane de qualité implantable ou du PEEK, ni l’existence de procédés en salle blanche ou de stérilisation, d’un contrôle de la charge microbienne ou d’une certification ISO 13485/9001. Ces exigences doivent être vérifiées auprès du fournisseur retenu pour la pièce concernée.
Tolérances, cotation GPS et états de surface des composants médicaux
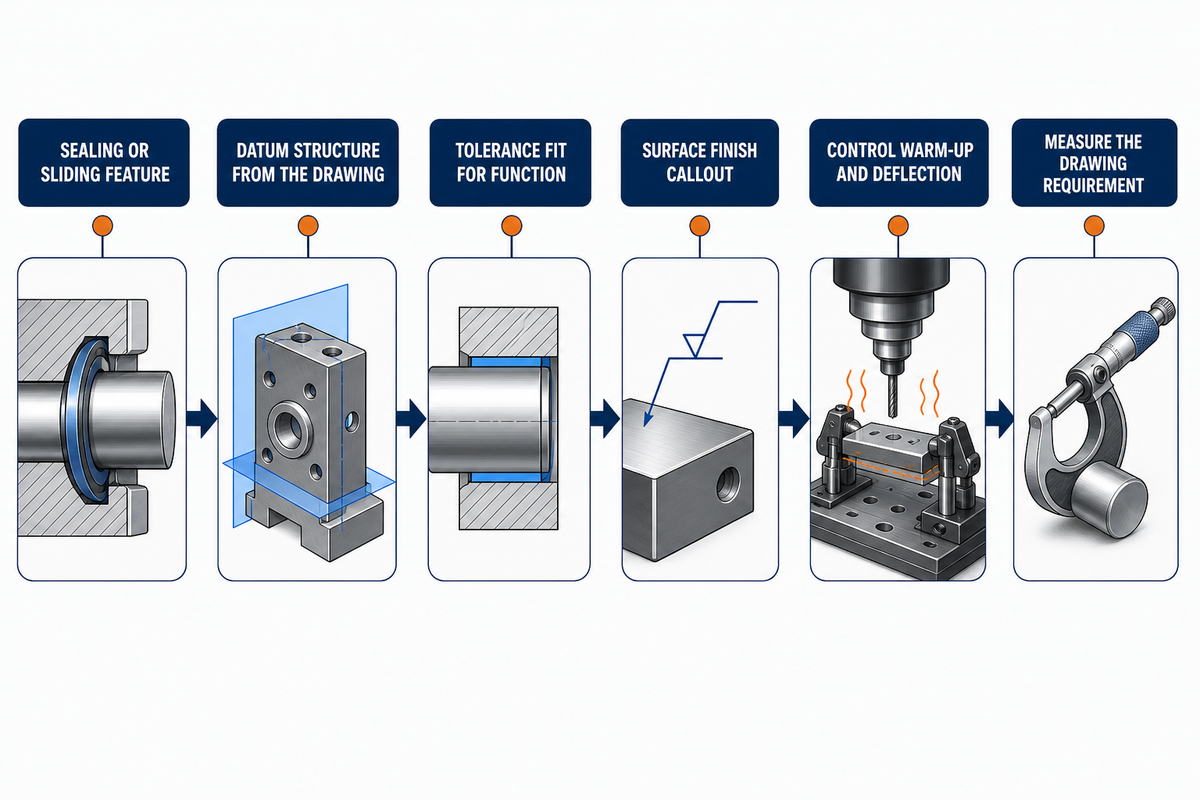
Les exemples du secteur présentés dans ce guide vont de ±0,127mm (±0.005in) pour les éléments géométriques courants à ±0,0025mm (±0.0001in) pour certains éléments exigeant des tolérances serrées. Il s’agit de points de comparaison, et non de tolérances médicales par défaut. Chaque plan validé définit les exigences, la norme ASME Y14.5 (édition 2018) définit la notation GPS lorsqu’elle est invoquée, et le fournisseur doit confirmer sa capacité pour chaque élément géométrique et chaque méthode de contrôle. Un état de surface Ra 3,2µm après usinage constitue une base courante pour l’établissement d’un devis, mais les surfaces d’étanchéité, de roulement et d’implant peuvent exiger une finition et un procédé différents, spécifiés au plan.
Cette même étude de cas réalisée par un tiers rapporte un alésage de 6,00mm à +0.00/−0,01mm, une exigence de rugosité Ra de 0,4µm avec une valeur Ra de 0,31µm obtenue, ainsi qu’un filetage M3×0.5 de classe 6H. Elle indique également qu’une paroi de 0,8mm fléchissait de 0,06mm lors de l’ébauche, avant qu’une modification du montage d’usinage et de la trajectoire d’outil réduise l’écart à 0,008mm. Un autre écart d’alésage, de 6,000mm à 5,997mm, a été corrigé par une mise en température et la compensation de la barre d’alésage. Ces chiffres décrivent le projet rapporté par ce fournisseur ; ils ne proviennent pas de la production de Zhenling.
Les pièces de précision pour instruments chirurgicaux et chaque plan d’outil chirurgical nécessitent des critères d’acceptation propres à chaque élément géométrique. La fiabilité du procédé et de l’approvisionnement médical dépend des justificatifs de contrôle de ces pièces de précision, et non d’une affirmation générale selon laquelle l’usinage CNC garantit la précision.
Pourquoi les micromètres sont-ils essentiels à l’usinage des pièces médicales ?
Aux tolérances appliquées aux composants médicaux, parfois de quelques millièmes de millimètre, un écart invisible à l’œil nu peut déterminer si une pièce s’emboîte, assure l’étanchéité ou se visse correctement, ou si elle échoue au contrôle final. L’exemple présenté plus haut l’illustre : la flexion de la paroi de 0,06mm était six fois supérieure à la tolérance autorisée sur le plan, et une dérive d’alésage de 0,003mm au cours d’un cycle de production a nécessité une compensation active.
Erreurs courantes de cotation et de tolérancement à surveiller
L’examen des plans révèle souvent des erreurs évitables. Il peut s’agir de supposer que l’origine CAO sert automatiquement de référence, de spécifier une tolérance plus serrée que ne l’exige la fonction ou d’omettre une indication d’état de surface pour un élément géométrique d’étanchéité ou de glissement. Un second examen du plan avant l’établissement du devis permet, à faible coût, d’harmoniser le système de références, la mise en position pour la fabrication et la méthode de contrôle.
Système qualité : explications sur l’ISO 13485 et le 21 CFR 820 de la FDA
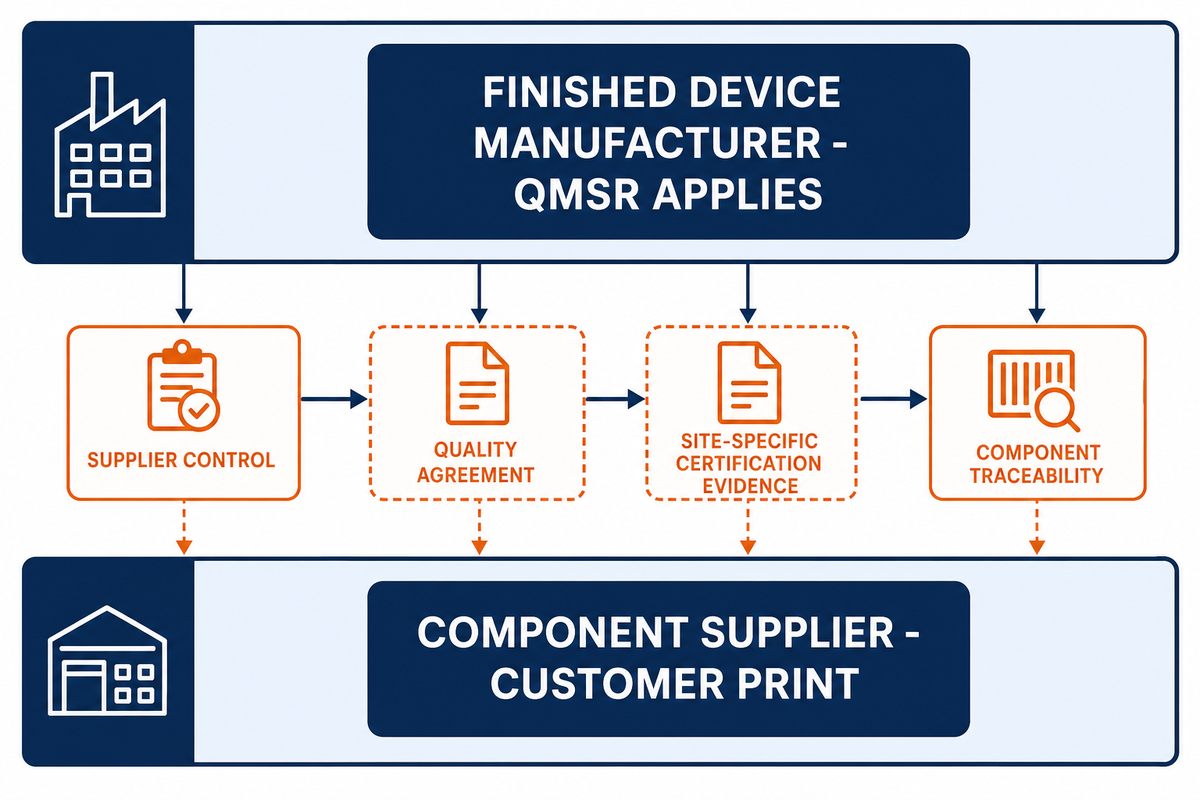
L’ISO 13485:2016 définit un cadre de système de management de la qualité pour les organisations participant au cycle de vie des dispositifs médicaux. Depuis le 2 février 2026, le QMSR de la FDA intègre l’ISO 13485:2016 par référence dans le 21 CFR Part 820, avec des dispositions supplémentaires propres à la FDA. Les acheteurs doivent vérifier le titulaire, le site, le périmètre, l’organisme émetteur et la validité du certificat, puis relier celui-ci aux dossiers qualité réels et à l’accord qualité applicable au composant.
La FDA a publié la règle finale QMSR le 31 janvier 2024, avec une date d’entrée en vigueur fixée au 2 février 2026. Elle s’applique aux fabricants de dispositifs finis. Selon la définition de la FDA, un dispositif ou un accessoire doit pouvoir être utilisé ou fonctionner ; l’agence précise que certains composants, notamment les tubulures pour le sang et les composants de systèmes de radiographie diagnostique, sont eux-mêmes des dispositifs finis. Un fournisseur de composants ne peut donc pas déterminer le périmètre réglementaire en se fondant uniquement sur le terme « composant » ; le fabricant légal doit classer l’article et définir les contrôles applicables au fournisseur.
Cela ne dispense pas l’acheteur d’inclure un sous-traitant non certifié dans son système qualité. Une analyse des exigences liées à la transition vers le QMSR explique que les lacunes d’un fournisseur peuvent exposer le fabricant légal lors d’une inspection. Une discussion entre professionnels de la qualité décrit la pratique d’audit correspondante. Ces sources secondaires et professionnelles étayent une recommandation pratique, et non un avis juridique : consignez les exigences fournisseurs, les dossiers, les droits d’audit et la maîtrise des modifications dans l’accord qualité.
Les fabricants de dispositifs médicaux et les autres fabricants légaux du secteur définissent les contrôles applicables à leurs fournisseurs pour la fabrication et le développement des dispositifs médicaux. La fabrication de dispositifs médicaux et de composants implique donc des obligations différentes selon le niveau de la chaîne ; affirmer que tous les dispositifs médicaux doivent provenir d’un atelier certifié ISO 13485 serait excessif.
Avant de choisir un fournisseur, vérifiez les points suivants :
- De véritables dossiers de système qualité, et pas seulement le nom d’un certificat générique
- Le titulaire du certificat, le site, le périmètre, l’organisme émetteur et sa validité actuelle
- L’accord qualité et les contrôles applicables au procédé sous-traité
- Les dossiers concernant le matériau, le lot, les contrôles, les non-conformités et la maîtrise des modifications pour le composant concerné
⚠️ À noter : certifications actuelles de Zhenling
Les documents de l’entreprise fournis pour ce projet mentionnent des documents CE et ASME, mais n’établissent pas de certification ISO 13485 ou ISO 9001. Demandez l’identité du certificat, son périmètre et sa validité actuelle, conformément à vos contrôles à l’achat. Pour connaître le périmètre d’usinage déclaré de Zhenling, consultez la page Services d’usinage CNC médical.
Applications de l’usinage CNC médical : principales catégories
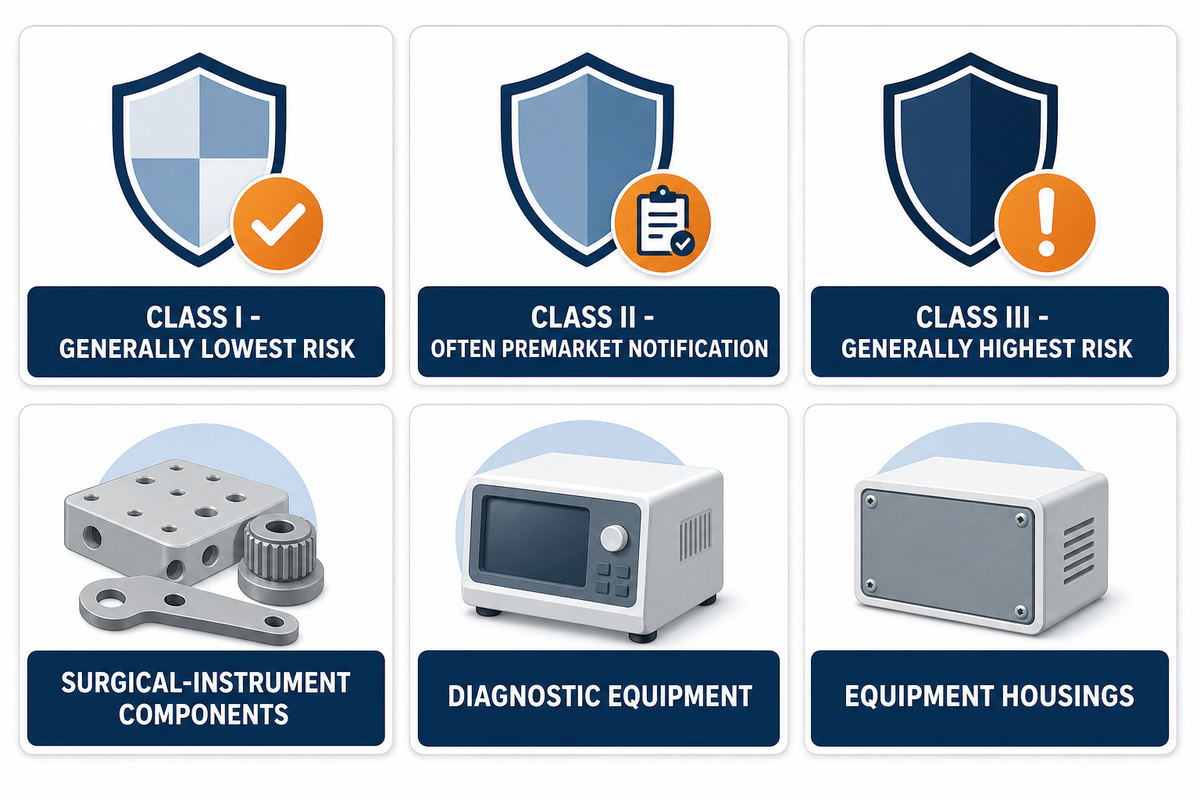
Les composants usinés sont utilisés dans les instruments chirurgicaux, les équipements de diagnostic, les systèmes orthopédiques, les équipements de laboratoire, les boîtiers et les assemblages structurels. L’utilisation finale d’un composant ne détermine pas à elle seule sa classe FDA. Les fabricants légaux classent les dispositifs finis, puis transmettent aux fournisseurs les exigences pertinentes en matière de matériau, de procédé, de contrôle et de traçabilité.
Que sont les dispositifs médicaux de classe I, II et III ?
La FDA classe les dispositifs en classes I, II et III en fonction des risques et des contrôles réglementaires nécessaires pour garantir raisonnablement leur sécurité et leur efficacité. La classe I correspond généralement au risque le plus faible, et la classe III au plus élevé ; la classification dépend toutefois du produit. De nombreux dispositifs de classe II nécessitent une notification préalable à la mise sur le marché, tandis que de nombreux dispositifs de classe III nécessitent une autorisation préalable. Pour un dispositif donné, la base de données de classification de la FDA et la réglementation applicable constituent les références faisant autorité.
Les pièces usinées comprennent notamment des composants de petits instruments chirurgicaux, des corps de raccord, des boîtiers d’équipement, des montages d’usinage et des pièces de structure pour instruments utilisés à proximité d’implants. La qualification du fournisseur dépend du dispositif concerné, de la fonction du composant, de son profil de contact avec le patient et des contrôles définis par le fabricant légal, et non d’une catégorie générale d’application.
Des expressions de recherche telles que « CNC médical », « usinage CNC de dispositifs médicaux » et « usinage de dispositifs médicaux par CNC » confondent l’usinage de composants et la responsabilité liée aux dispositifs finis sous une même appellation. Dans les programmes de technologies médicales, la fabrication des pièces peut faire intervenir plusieurs fournisseurs, chacun devant être qualifié uniquement pour le périmètre qui lui est attribué.
La certification ISO 13485 peut être un indicateur de qualification important, mais elle n’est pas le seul critère de sélection d’un fournisseur de composants non finis. Les acheteurs doivent également évaluer le périmètre des matériaux, les capacités des procédés, les moyens de contrôle, la traçabilité, la maîtrise des modifications, la communication et l’accord qualité spécifique.
Test pour déterminer si la pièce relève d’un atelier de composants ou d’un fabricant de dispositifs certifié
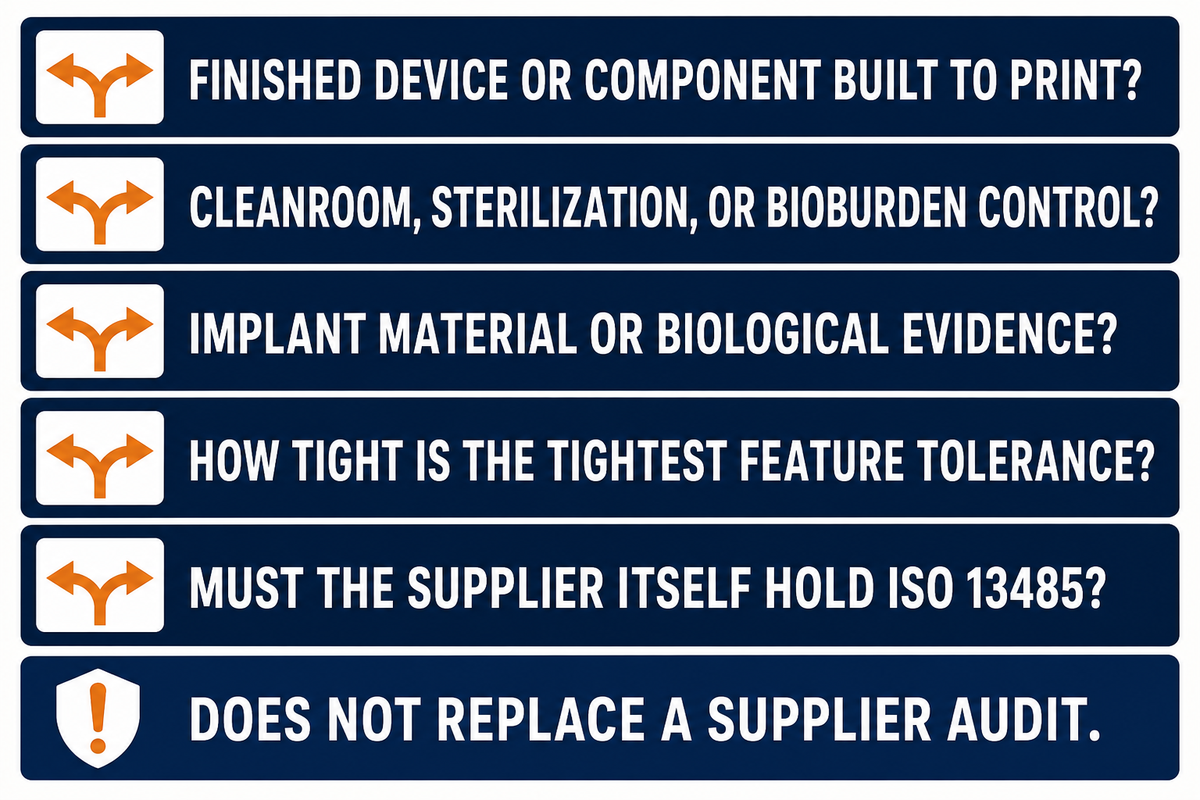
Utilisez ce test en cinq questions pour effectuer un premier tri des fournisseurs, et non pour établir une classification réglementaire. Un atelier classique travaillant sur plan est plus susceptible de convenir si la pièce n’est pas elle-même un dispositif fini ou un accessoire, si le fournisseur n’effectue pas de nettoyage contrôlé ou de stérilisation, si les matériaux et les tolérances relèvent des capacités documentées de l’atelier, et si les contrôles à l’achat du fabricant légal n’imposent pas au fournisseur de détenir l’ISO 13485. Toute réponse incertaine doit être soumise aux équipes qualité et réglementaire du fabricant légal.
| Question | Profil correspondant plus probablement à un atelier de composants | Examen requis par le fabricant légal ou un spécialiste |
|---|---|---|
| 1. S’agit-il d’un dispositif fini ou d’un accessoire, ou d’un composant fabriqué selon votre plan ? | Composant fabriqué selon le plan | Dispositif fini ou accessoire (p. ex. tubulure en contact avec le sang, composant de radiographie diagnostique) |
| 2. La pièce nécessite-t-elle un assemblage en salle blanche, une stérilisation ou un contrôle de la charge microbienne ? | Non | Oui |
| 3. L’application nécessite-t-elle des contrôles des matériaux de qualité implantable ou des justificatifs d’évaluation biologique ? | Non ; exigences standard concernant les matériaux et la traçabilité | Oui, ou le profil de contact avec le patient n’est pas clair |
| 4. Quelle est la tolérance la plus serrée à respecter ? | Dans les limites des capacités documentées de l’atelier en matière de procédés et de contrôle | Nécessite une étude de capacité, une qualification du procédé ou une méthode de contrôle que l’atelier ne peut pas documenter |
| 5. Le fournisseur doit-il lui-même détenir l’ISO 13485, ou peut-il répondre aux exigences dans le cadre d’un accord qualité ? | Non | Oui |
Ces cinq réponses permettent de réduire le nombre de fournisseurs à étudier, mais ne remplacent ni l’examen du plan, ni la classification du dispositif, ni un accord qualité, ni un audit fournisseur. Transmettez le même plan maîtrisé aux ateliers présélectionnés et demandez à chacun de relever les réserves, les procédés sous-traités, les méthodes de contrôle, les documents de traçabilité et les conditions de maîtrise des modifications. Vous pourrez ainsi comparer les offres de façon plus pertinente qu’en vous fondant uniquement sur le nom des certificats ou le prix.
Le bon partenaire en usinage CNC médical est le fournisseur dont le périmètre documenté en matière de matériaux, de procédés, de contrôle et de système qualité correspond au plan validé. Ce critère est plus utile que de choisir parmi les prestataires d’usinage CNC médical en se fiant uniquement à leur discours marketing.
Pour les demandes concernant l’usinage de composants, les documents du projet indiquent comme base commerciale de Zhenling la norme ISO 2768-m pour les dimensions métalliques sans tolérance spécifiée et un état de surface Ra 3,2µm (126µin) après usinage, sauf indication contraire sur le plan. Ils mentionnent également un délai habituel de réponse au devis de 12 heures ouvrées, un délai de 3-5 jours pour les prototypes, un délai de 7-15 jours pour la production après approbation du plan, aucune quantité minimale de commande et la possibilité de signer un accord de confidentialité. Chaque point constitue une base à confirmer au stade du devis en fonction du plan validé, du matériau, du plan de contrôle et du lieu de livraison.
Q : Que signifie CNC dans le secteur médical ?
Dans le secteur médical, l’usinage CNC (à commande numérique) consiste à enlever de la matière sur un brut métallique ou plastique à l’aide d’équipements pilotés par ordinateur, afin de produire des composants aux dimensions exactes indiquées sur un plan.
La fabrication peut faire appel au fraisage, au tournage ou à l’usinage multiaxe pour produire des boîtiers, des pièces d’instruments et des corps de connecteurs à partir d’un plan contrôlé. L’usinage CNC évite le recours à un outillage de moulage dédié, même si les montages d’usinage et les plans de contrôle restent propres à chaque pièce.
Q : Pourquoi le tournage de type suisse est-il privilégié pour les composants médicaux ?
Le tournage de type suisse permet de respecter des tolérances serrées sur le diamètre de pièces petites et élancées en soutenant le matériau près de l’outil de coupe. Cela réduit la flexion, à laquelle les tours conventionnels sont plus sensibles sur les éléments géométriques minces.
Cette méthode est couramment utilisée pour les petits corps de connecteurs, les broches et d’autres composants élancés, pour lesquels un montage sur tour conventionnel peut être plus sensible aux vibrations, à la flexion ou à l’ovalisation. Le soutien du brut ne suffit pas, à lui seul, à établir la capacité de fabrication : l’acheteur doit donc demander comment le diamètre, le rapport longueur/diamètre, le matériau, l’accès de l’outil, la maîtrise thermique et la fréquence des contrôles influent sur la tolérance indiquée dans le devis. Le fournisseur doit répondre en se référant au plan, et non à une brochure de machine.
Q : Pourquoi le secteur médical dépend-il autant de l’usinage CNC ?
L’usinage CNC permet de produire des composants complexes sans outillage de moulage dédié et de maîtriser les contrôles ainsi que la documentation des révisions, du prototype à la production, en passant par la validation, à condition que le processus soit correctement planifié.
Les programmes numériques facilitent les modifications de géométrie, mais le passage en production nécessite toujours un outillage, des corrections, des contrôles et des enregistrements maîtrisés. La traçabilité relève du système qualité, pas de la machine.
Q : Un fournisseur d’usinage doit-il disposer de la certification ISO 13485 pour fabriquer des composants médicaux ?
Pas nécessairement. La réponse dépend du statut réglementaire de l’article, des contrôles des fournisseurs exercés par le fabricant légal et des exigences qualité définies dans le plan, le bon de commande et l’accord fournisseur.
La QMSR s’applique aux fabricants de dispositifs finis et d’accessoires, et certains articles qualifiés de composants peuvent eux-mêmes répondre à cette définition. Même lorsqu’un sous-traitant n’est pas directement soumis à la QMSR, le fabricant légal reste responsable des contrôles des fournisseurs. Selon le risque associé au dispositif, la criticité du procédé, le marché visé et les procédures d’achat internes, l’acheteur peut exiger une certification ISO 13485, un audit du fournisseur, la validation de procédés spéciaux, des relevés de contrôle supplémentaires ou des mesures équivalentes définies dans l’accord qualité. Confirmez l’exigence avant de demander un devis ; un article de blog ne permet pas de classifier l’article.
Q : Dans quels cas le choix du matériau nécessite-t-il des justificatifs spécialisés ?
Le titane de grade implantable, le PEEK et d’autres matériaux utilisés en contact direct ou indirect avec le corps peuvent nécessiter des justificatifs propres à l’application, portant sur le matériau, sa transformation, sa traçabilité, son nettoyage et son évaluation biologique, selon les exigences définies par le fabricant responsable du dispositif.
La famille de matériaux ne suffit pas à déterminer les justificatifs nécessaires. Les fabricants légaux évaluent le type et la durée du contact, les résidus de transformation, la géométrie et l’usage prévu avant de définir les contrôles des fournisseurs. ISO 10993-1 encadre cette évaluation fondée sur les risques ; il ne s’agit pas d’une certification générale pour une matière première ou un atelier d’usinage. Les acheteurs doivent relier les certificats matière et la traçabilité des lots à l’évaluation du dispositif fini, plutôt que de considérer l’un ou l’autre document comme une preuve suffisante à lui seul.
Q : Comment ces pièces médicales sont-elles fabriquées ?
La plupart des pièces médicales usinées en CNC sont conçues à partir d’un modèle CAO 3D et d’un plan examiné par un machiniste, puis taillées dans une barre ou un lopin par fraisage CNC, tournage ou usinage multiaxe. Elles sont ensuite contrôlées selon les tolérances et les indications d’état de surface du plan avant expédition.
Les éléments géométriques ronds et profilés peuvent être réalisés en plusieurs étapes, au tournage puis au fraisage 5 axes, ou combinés si l’équipement et la gamme de fabrication le permettent. Réduire le nombre de montages peut limiter les erreurs de repositionnement.
Notre point de vue
Ce guide porte sur l’usinage dans la chaîne d’approvisionnement médicale, et non sur la réglementation ou la conception des dispositifs. Il distingue les exemples sectoriels du périmètre déclaré par Zhenling et considère le titane de grade implantable, le PEEK, les opérations en salle propre, la stérilisation et la certification ISO 13485 comme des exigences nécessitant des justificatifs distincts. Pour s’approvisionner de manière fiable en composants, il faut définir clairement ce périmètre.
Articles connexes
- Guide de l’usinage CNC de l’acier à outils : choix du matériau et considérations d’usinage pour les composants en acier à outils
Références et sources
- Réglementation relative aux systèmes de management de la qualité (QMSR) U.S. Food and Drug Administration
- Classer votre dispositif médical U.S. Food and Drug Administration
- Présentation de la classification et de la reclassification des dispositifs médicaux U.S. Food and Drug Administration
- Utilisation de la norme internationale ISO 10993-1 U.S. Food and Drug Administration
- ISO 13485:2016, Systèmes de management de la qualité des dispositifs médicaux International Organization for Standardization
- ISO 10993-1:2025, Évaluation biologique des dispositifs médicaux International Organization for Standardization
- Usinage de micro-pièces pour le secteur médical Modern Machine Shop
- La technologie CNC permet de produire des implants médicaux de haute précision Medical Design & Outsourcing
- Marché de la fabrication sous contrat de dispositifs médicaux Fortune Business Insights
- Étude de cas sur l’usinage CNC de précision : pièces médicales GD Prototyping
- Présentation de la réglementation relative aux systèmes de management de la qualité Jama Software
- Discussion sur l’audit d’un fabricant sous contrat certifié ISO 13485 Elsmar Cove Quality Forum