
Contacter Zhenling Company

Mis à jour en août 2026
L’usinage CNC de l’Inconel se résume rarement à une vitesse, une plaquette ou un lubrifiant uniques. Une démarche efficace commence par le choix attentif de l’alliage, de la gamme de fabrication, de la forme du produit, de l’état de traitement thermique, de la géométrie des éléments, de l’engagement de coupe et des critères d’acceptation, et non par la simple reprise d’un paramètre issu d’un tableau ou d’un retour d’expérience.
Ce guide explique quelles propriétés mécaniques comptent pendant la coupe, pourquoi les superalliages à base de nickel concentrent la chaleur, comment l’écrouissage interagit avec la formation des copeaux, en quoi diffèrent le tournage, le fraisage CNC, le perçage et la rectification de l’Inconel, et comment repérer l’usure et les dérives dimensionnelles. Il s’agit d’un cadre informatif, et non d’une page de devis, d’une déclaration de capacités ou d’une approbation de plan.
L’usinage CNC de l’Inconel réussit lorsque l’ensemble du système de coupe reste dans un domaine validé par des preuves. Faites correspondre la gamme et l’état du matériau, préservez l’action de coupe, maîtrisez la chaleur et l’évacuation des copeaux, observez plusieurs indicateurs et contrôlez l’élément usiné dans l’état requis.
Points clés avant la première coupe
- Un essai de perçage discontinu de l’Inconel 718 a abaissé la température mesurée de l’arête tout en augmentant l’effort d’avance : l’interruption constitue donc un compromis, et non une simple pénalité.
- L’alliage 718 corroyé et celui fabriqué par fabrication additive peuvent réagir différemment, même s’ils portent le même nom de nuance.
- Les copeaux segmentés peuvent réduire l’effort dans un régime et accroître les variations d’effort, l’usure ou le risque pour l’état de surface dans un autre.
- Un paramètre publié n’est exploitable qu’avec sa nuance, son état, son opération, son outil, son engagement, son refroidissement, le contexte machine et le résultat mesuré.
- L’usinage et le contrôle dimensionnel ne suffisent pas à établir la conformité à un code de construction sous pression ni l’aptitude de la pièce à l’emploi.
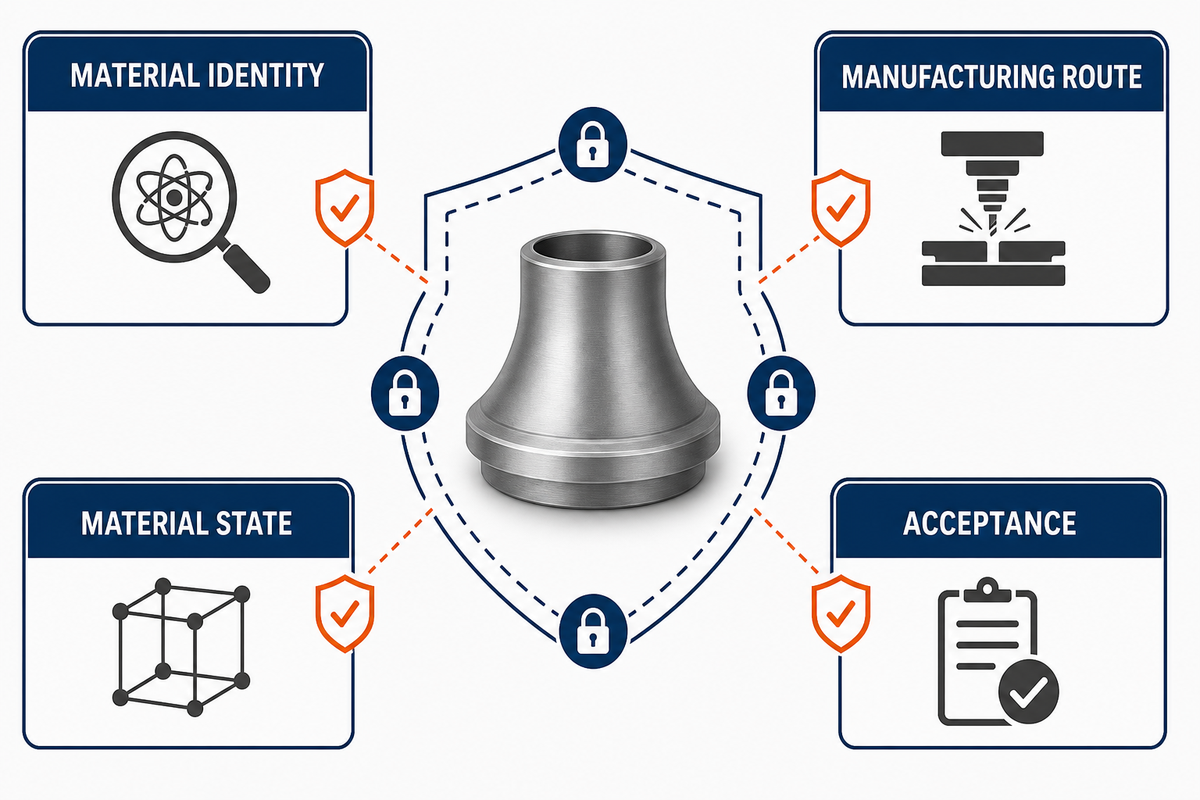
| À définir avant l’essai | À consigner | Ne pas remplacer par |
|---|---|---|
| Identité du matériau | Désignation de l’alliage et spécification applicable | Le seul mot « Inconel » |
| Gamme de fabrication | Corroyé, coulé, issu d’une filière poudre ou fabriqué par fabrication additive | Une composition chimique nominale identique |
| État du matériau | Forme du produit, traitement thermique, données de dureté, microstructure initiale | Un lot antérieur non documenté |
| Élément géométrique | Paroi, portée, interruption, arête de sortie, référence, surépaisseur | Nombre d’axes de la machine |
| Système de coupe | Substrat, revêtement, géométrie de l’arête, porte-outil, faux-rond, seuil de remplacement | Le nom d’un revêtement |
| Coupe | Vitesse, avance, profondeur de coupe, engagement radial, entrée, sortie | Un chiffre isolé |
| Refroidissement et copeaux | Point de distribution, état du débit, sortie des copeaux, filtration, maîtrise des brouillards | Un arrosage abondant sans observation |
| Acceptation | État de la pièce, référence, instrument, couverture du contrôle, exigence d’état de surface | Une valeur de tolérance sans méthode |
1. Pourquoi l’Inconel est-il si difficile à usiner ?
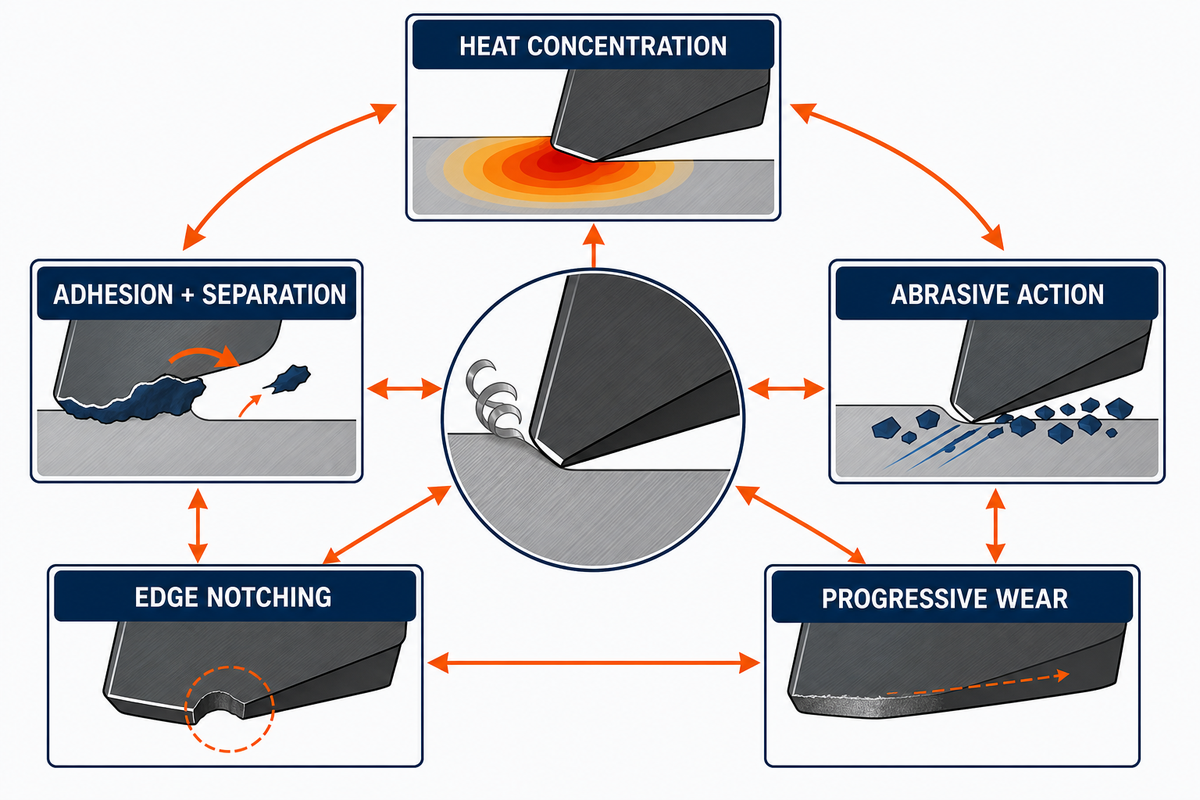
L’usinage de l’Inconel est difficile parce que la résistance conservée, la faible dissipation thermique, l’écrouissage, l’adhésion, les phases abrasives et les efforts de coupe élevés agissent simultanément au niveau de l’arête ; l’importance relative de chaque mécanisme varie selon la nuance, l’état, l’opération, l’engagement, le système d’outillage et la rigidité de l’élément. Le qualifier simplement de « matériau dur » ne suffit donc pas à établir un diagnostic.
Les synthèses évaluées par les pairs sur l’usinage des superalliages à base de nickel décrivent une concentration de chaleur près de l’outil, des phénomènes répétés d’adhésion et de séparation, une action abrasive, des entailles sur l’arête et une usure progressive. La résistance à chaud permet à un alliage de fonctionner dans des conditions de service exigeantes, mais, pendant l’usinage, la pièce ne perd pas sa résistance aussi rapidement que de nombreux aciers courants. Selon le réglage, une forte résistance au niveau de la coupe peut aller de pair avec des efforts de coupe élevés, un écrouissage rapide ou une usure accélérée de l’outil : l’arête doit donc supporter l’effort mécanique tandis que la chaleur reste localisée.
L’écrouissage pose aussi un problème de localisation. Le frottement, les contacts répétés ou une arête endommagée peuvent faire que la passe suivante coupe un matériau dont l’état sous la surface diffère de celui du cœur. Cela ne signifie pas que toute trace brillante prouve un écrouissage ni qu’une avance plus élevée est toujours plus sûre. Cela signifie qu’il faut confronter l’observation aux données sur l’effort, les copeaux, l’arête et l’état de surface avant de choisir une correction. La synthèse de 2022 sur l’usure des outils et une synthèse plus générale de 2023 sur l’usinabilité de l’Inconel étayent toutes deux ces interactions.
Une règle issue de l’usinage des aciers peut donc échouer, même avec la même machine et le même type de fraise. Le guide d’usinage des aciers à outils de Zhenling décrit une logique différente, qui associe nuance, état et géométrie ; il est utile à titre de comparaison, mais ne permet pas de transposer les vitesses ou les avances à un superalliage au nickel. Aucun indice unique d’usinabilité de l’Inconel ou indice d’usinabilité AISI ne remplace les données sur la nuance, l’état et l’opération nécessaires ici.
Premier contrôle : distinguez le symptôme de sa cause. Consignez les copeaux, l’arête de coupe, l’évolution de l’effort, le bruit, l’aspect de la surface et les variations dimensionnelles avant d’attribuer le problème à la dureté.
2. Adapter la nuance, la gamme et l’état du matériau Inconel à la coupe
Un dossier d’usinage valable pour les matériaux Inconel indique la nuance, la spécification, la gamme de fabrication, la forme du produit, l’état de traitement thermique, les données sur la microstructure initiale, la dureté si nécessaire, la géométrie des éléments et le plan d’acceptation. Il évite ainsi d’appliquer une même fenêtre de procédé à l’Inconel 625 et au 718, aux produits corroyés ou coulés et aux produits fabriqués par fabrication additive, sous prétexte qu’ils appartiennent tous à la famille Inconel.
Les documents officiels montrent pourquoi il est important de préciser l’état. L’ASTM indique que B637-26 est en vigueur depuis le 16 avril 2026 et que son champ d’application porte sur des barres, des produits forgés et des ébauches de forge en alliage de nickel durcissable par précipitation, selon des états spécifiés. Les fiches actuelles de la SAE identifient AMS5662P comme couvrant les formes de produits en alliage 718 traité par mise en solution et AMS5663P celles traitées par mise en solution et précipitation. Ces documents, pas plus que les teneurs nominales en chrome ou en cobalt, n’autorisent une substitution ni n’approuvent un composant fini.
Considérons deux ébauches toutes deux étiquetées « alliage 718 ». L’une est corroyée et livrée dans un état de traitement par mise en solution spécifié ; l’autre est issue d’une fusion sur lit de poudre après une gamme postérieure à la fabrication. Une étude de 2026 a comparé les matériaux à l’état brut de fabrication, après pressage isostatique à chaud, après traitement thermique et à l’état corroyé ; elle a relevé des microstructures et des réponses à l’usinage différentes. Dans cet essai, le carbure cémenté était plus sensible à l’état du matériau, tandis que le nitrure de bore cubique sans liant présentait un comportement plus constant entre les états issus de la fabrication additive. Les échantillons étaient petits et les longueurs de coupe courtes : il convient donc d’ajouter la gamme et la microstructure à la liste de vérification avant transposition, et non de déclarer un outil universellement supérieur.
En outre, la comparaison complète des gammes de l’alliage 718 a révélé des différences de rugosité, de profondeur de pénétration des contraintes résiduelles, de déformation sous la surface et d’usure des outils. Une synthèse antérieure sur les traitements thermiques établit également un lien entre la composition, la gamme de fabrication, la microstructure, le traitement thermique et l’usinabilité.
Les désignations d’application apportent un contexte, pas une approbation. Les applications de l’Inconel dans l’aéronautique, les composants de turbines à gaz ou le traitement chimique peuvent répondre à différentes exigences de résistance aux températures élevées ou à la corrosion. Toutefois, des mentions telles qu’« excellente résistance à la corrosion » ou « résistance à l’oxydation » ne déterminent pas la nuance, ne prouvent pas l’aptitude à l’emploi, ne définissent pas la coupe et n’établissent pas l’acceptation de l’assemblage final. L’usinage de l’Inconel sur un centre 5 axes peut résoudre des problèmes d’accès ou de transfert de référence ; le nombre d’axes ne détermine toujours pas l’outil, le montage d’usinage, la fenêtre de procédé ni le résultat du contrôle.
Consultez les options de matériaux pour l’usinage du site afin de comparer la famille Inconel, le Hastelloy et d’autres familles de matériaux, mais laissez le plan applicable et les documents matière déterminer la nuance et l’état définitifs.
3. Utiliser la carte des interactions frottement–écrouissage–chaleur–usure
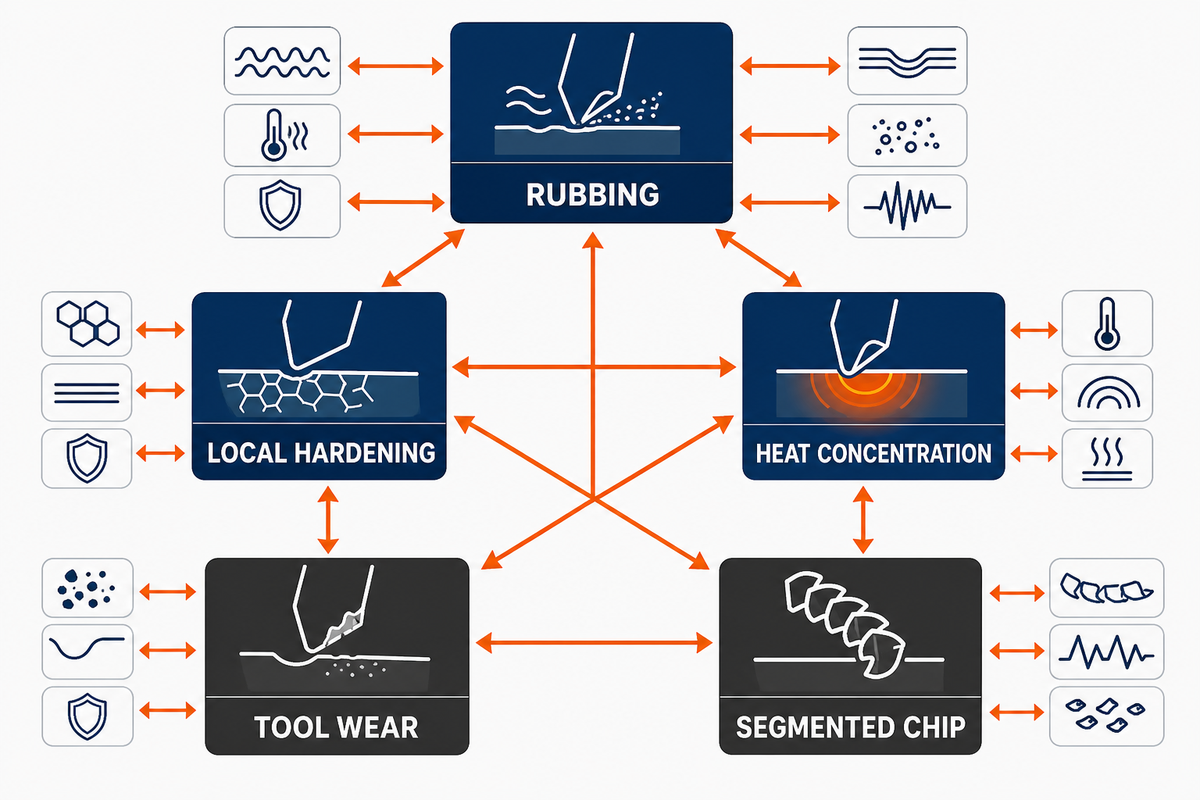
La carte des interactions frottement–écrouissage–chaleur–usure considère le frottement, l’écrouissage local, la chaleur, l’usure des outils, la segmentation des copeaux et la rupture comme des phénomènes en interaction, plutôt que comme une succession fixe de quatre étapes. Une fois la nuance, la gamme et l’état du matériau définis, chaque phénomène peut renforcer l’effort et les dommages ; un mécanisme concurrent peut aussi réduire l’effort de coupe tout en entraînant une autre pénalité pour l’état de surface, la stabilité ou l’usure.
La qualité de coupe peut se dégrader lorsque l’arête s’émousse, que l’outil fléchit ou que l’engagement devient insuffisant pour former efficacement le copeau. Un frottement accru peut augmenter la chaleur et modifier la couche suivante. L’usure croissante peut alors changer la géométrie, la longueur de contact, l’écoulement des copeaux et l’effort. Cette séquence n’est toutefois pas inévitable : un adoucissement thermique localisé ou une rupture peut modifier l’effort et produire des copeaux striés avant l’apparition de l’étape suivante supposée.
| Phénomène | Peut accroître | Peut être contré par | À observer | Limite |
|---|---|---|---|---|
| Frottement | Chaleur de contact, étalement, modification de la couche sous la surface | Rétablissement de l’état de l’arête ou formation efficace du copeau | Épaisseur du copeau, traces d’essuyage sur la surface, image de l’arête | Une trace brillante ne suffit pas à prouver un écrouissage |
| Écrouissage local | Effort et risque d’entaille à la passe suivante | Modification de la gamme pour éviter de recouper la couche affectée | Effort à la reprise de coupe, emplacement de l’arête, historique de profondeur | La dureté à cœur ne localise pas la couche modifiée |
| Concentration de chaleur | Adhésion, diffusion, ramollissement de l’arête | Évacuation des copeaux et accès qualifié du fluide de coupe | Indicateur de température de l’arête, décoloration, emplacement de l’usure | Une température plus basse n’est pas automatiquement plus sûre mécaniquement |
| Usure de l’outil | Surface de contact, variation de l’effort, dérive dimensionnelle | Un seuil de remplacement défini | Usure en dépouille, entaille, écaillage, évolution des dimensions | Dans un cas de production, une durée de vie courte mais prévisible peut être préférable à une défaillance aléatoire |
| Adoucissement thermique | Localisation du cisaillement | Écrouissage lié à la déformation et à sa vitesse | Segmentation des copeaux et forme d’onde de l’effort | Un effort plus faible peut s’accompagner de pénalités pour l’état de surface ou l’usure |
| Rupture | Séparation des copeaux et variation de l’effort | Écoulement ductile dans d’autres conditions | Trajet de la fissure, racine du copeau, dommages de surface | Un copeau fragmenté ne prouve pas que l’état de surface est acceptable |
| Copeau segmenté | Évacuation et charges périodiques | Un copeau continu stable dans un autre régime | Pas de segmentation, évacuation, vibrations | La segmentation n’améliore pas toujours la précision |
| Matière rapportée | Modification de la géométrie et arrachement | Une arête stable et un état de coupe vérifié | Dépôt sur l’arête et matière transférée | La matière déposée et la défaillance du revêtement nécessitent des preuves différentes |
| Dérive dimensionnelle | Pression de compensation | Isolement des sources d’erreur | Correction d’outil, état thermique, référence, mesure indépendante | Corriger la mauvaise cause peut masquer le défaut |
« Le phénomène de copeau strié ou segmenté est souhaitable pour réduire le niveau de l’effort de coupe. »
Cette affirmation peut toutefois ne décrire qu’un résultat souhaitable, et non le bilan global. L’étude traite aussi des fluctuations dynamiques de l’effort, des variations de l’état de surface et de la précision, ainsi que de l’augmentation de l’usure des outils. L’usure accélérée reste un résultat possible à vérifier, et non une conséquence garantie des copeaux segmentés. Une analyse générale ou un schéma comme celui-ci incite donc à examiner les causes et effets possibles, sans prescrire de résultats.
À titre de comparaison, un guide distinct sur l’usinage de l’acier au carbone peut aider à comprendre comment le comportement des copeaux et de la chaleur varie selon la famille de matériaux, mais sa fenêtre de procédé ne doit pas être transposée à un réglage pour l’Inconel.
4. Choisir le tournage, le fraisage, le perçage ou la rectification selon la continuité de coupe et l’effort
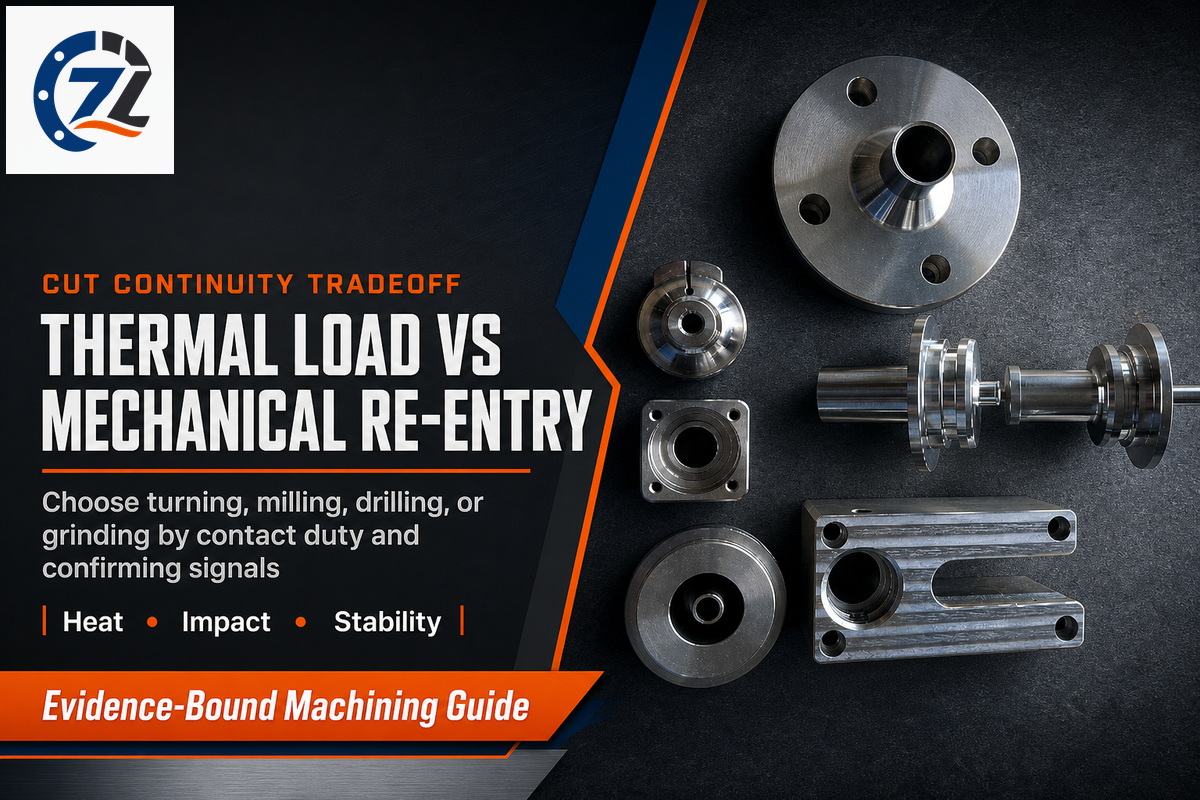
Le choix entre une coupe continue, comme le tournage, et une coupe interrompue repose sur un compromis entre charge thermique, reprise de coupe, sortie, impact, effort, portée et stabilité. Cette carte des interactions déplace la comparaison entre les procédés d’usinage de l’Inconel des slogans vers les faits : évaluez les stratégies d’usinage selon la durée de contact, et pas seulement le temps de cycle ; une désignation « grande vitesse » ou une charge nominale constante en copeaux ne remplace pas l’observation des copeaux et des efforts. Le tournage continu peut maintenir la chaleur sur l’arête, tandis que le fraisage ou le perçage interrompu impose des reprises de coupe et des temps sans coupe. Aucune situation n’est automatiquement préférable : la géométrie des éléments et les signaux observés déterminent la gamme la plus sûre.
Une comparaison de perçage tirée d’une étude met ce compromis en évidence. Après un parcours de perçage annoncé de 8 800 mm dans l’Inconel 718, le perçage conventionnel a mesuré 399 °C à l’arête de coupe, contre 361 °C pour le perçage discontinu. La stratégie interrompue a amélioré l’accès du fluide de coupe, mais l’effort d’avance a augmenté ; après 10 480 mm, la surface de contact de l’arête transversale était supérieure de 55 %. L’écart mesuré était de 38 °C, soit environ 9,5 % par rapport à 399 °C, dans le cadre d’une seule expérience. Ce résultat ne constitue ni un réglage d’atelier ni la promesse que l’interruption prolongera la durée de vie de l’outil.
399 °Ctempérature de l’arête en perçage conventionnel
361 °Ctempérature de l’arête en perçage discontinu
8 800 mmparcours de comparaison des températures
55 %augmentation de la surface de contact de l’arête transversale après 10 480 mm
L’étude de perçage en libre accès fournit les mesures comparatives ; son écart de 38 °C reste propre à cet essai. Le NIST ajoute une autre limite : lorsque le temps de coupe devient faible par rapport au temps sans coupe, un usinage fortement interrompu peut invalider les hypothèses des modèles classiques de stabilité régénérative. Les diagrammes de stabilité associés à un type de continuité ne sont pas nécessairement transposables à un autre.
| Type de coupe | Exposition thermique | Effort mécanique ou à la reprise de coupe | Première variable à maîtriser | Signaux de confirmation | Limites / ne convient pas à |
|---|---|---|---|---|---|
| Tournage extérieur continu | Contact prolongé | Efforts radial et tangentiel réguliers | État de l’arête et maîtrise des copeaux | Copeau, usure en dépouille, évolution dimensionnelle | Ne modélise pas les trous sécants ni une peau interrompue |
| Dressage vers le centre | Vitesse de coupe variable | Formation des copeaux variable | Comportement de la trajectoire et du centre | Évolution des copeaux, état de surface au centre | Un diamètre ne représente pas l’ensemble de la passe |
| Fraisage périphérique léger | Périodes de refroidissement intermittentes | Entrées répétées en coupe | Engagement radial et faux-rond | Usure dent par dent, bruit | N’équivaut pas à un fraisage en pleine rainure |
| Fraisage en pleine rainure | Accès restreint pour les copeaux et le fluide de coupe | Engagement élevé | Évacuation des copeaux | Recoupe, effort, bourrage des goujures | Les données de fraisage périphérique ne sont pas directement transposables |
| Fraisage de poche interrompu | Refroidissement pendant les périodes sans contact | Impact et reprise de coupe | Préparation de l’arête et trajectoire d’outil | Écaillage, emplacement de l’entaille, vibrations | Un brevet ou un essai fournisseur ne classe pas tous les outils |
| Tournage avec trous sécants | Contacts chaud-froid répétés | Choc sur l’arête à l’interruption | Géométrie d’entrée et résistance de l’arête | Écaillage à l’interruption, bavure | La durée de vie en tournage continu n’est pas prédictive |
| Perçage de faible profondeur | Chaleur près des listels et de l’arête transversale | Risque d’effort axial et de frottement | État des listels et accès du fluide de coupe | Effort axial, forme des copeaux, diamètre du trou | Ne modélise pas le déplacement des copeaux en perçage profond |
| Perçage profond | Évacuation et alimentation restreintes | Efforts sur la barre, le guide et l’alignement | Sortie des copeaux et alignement | Couple, effort axial, rectitude, copeaux | Les réglages de perçage de faible profondeur ne suffisent pas comme preuves |
| Rectification après traitement thermique | Échauffement localisé de la surface | Contact abrasif et état de la meule | État de la meule et contrôle des dommages thermiques | Brûlure, contraintes résiduelles, dimensions, maîtrise des poussières | Ne remplace pas un plan d’intégrité de surface |
5. Choisir le matériau, la géométrie d’arête et le revêtement comme un système
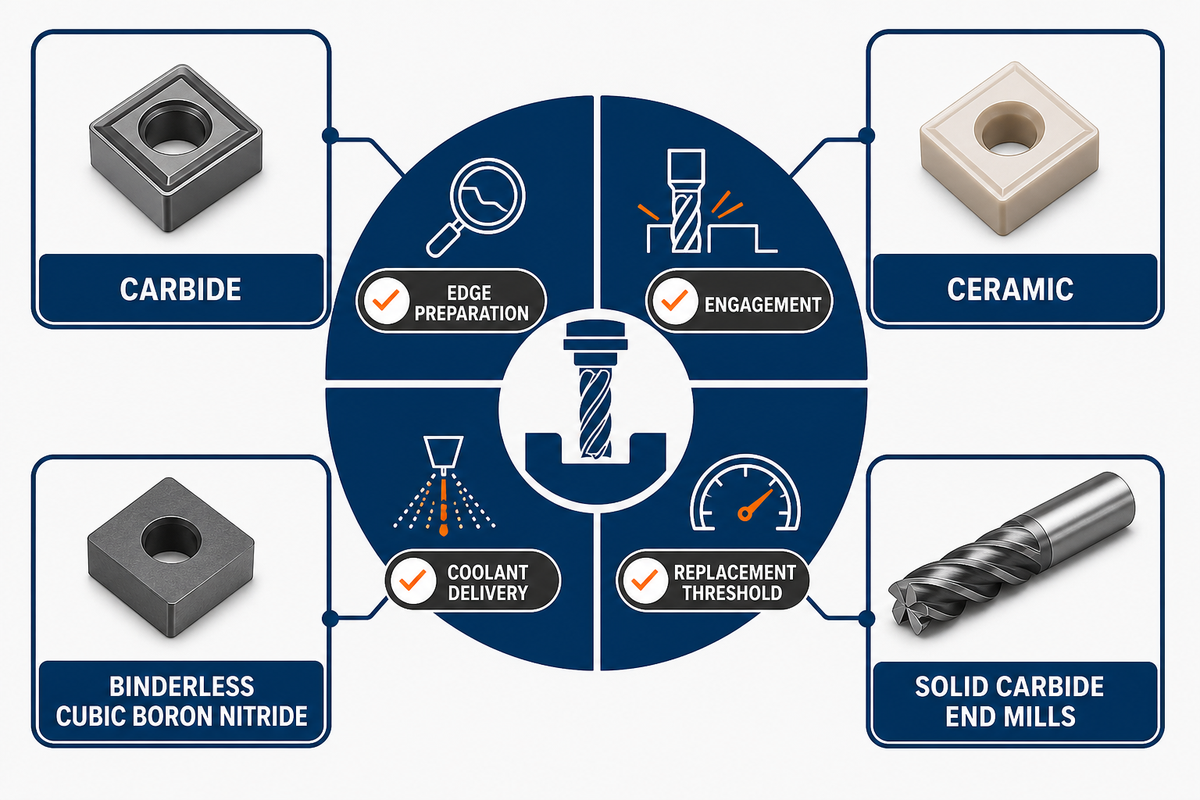
Un outil de coupe pour l’Inconel forme un système composé du substrat, de la préparation de l’arête, de la géométrie de coupe et de dépouille, du revêtement, du porte-outil, du faux-rond, de l’engagement, de l’alimentation en fluide de coupe et du seuil de remplacement. Le carbure, la céramique, le nitrure de bore cubique ou un revêtement de nitrure d’aluminium et de titane ne permettent pas de prédire la réussite sans connaître l’opération, l’état du matériau, la continuité et le mode de défaillance.
Des arêtes de coupe plus vives peuvent réduire le frottement et l’effort, mais une résistance insuffisante de l’arête peut accroître le risque d’écaillage en coupe interrompue. Des arêtes arrondies ou préparées peuvent durer plus longtemps, tout en modifiant le contact, la chaleur et l’état de surface final. L’index de la littérature évaluée par les pairs sur l’Inconel 718 illustre ce compromis : la conception de l’arête peut prolonger la durée de vie de l’outil tout en dégradant l’intégrité de surface dans d’autres conditions.
Les brevets exigent la même rigueur dans l’examen des preuves. Le dossier public de US11389879B2 désigne Maryam Aramesh comme inventrice et McMaster University comme titulaire actuelle et d’origine du brevet relatif au concept de revêtement ultradoux. Le protocole d’essai mentionne 50 m/min, 0,1 mm/rev, une profondeur de coupe de 0,15 mm, une usure en dépouille de 0,3 mm comme seuil de défaillance et un rayon de bec de 0,4 mm ; ces valeurs décrivent l’essai du brevet et ne constituent pas des recommandations. Le dossier établit l’attribution et un protocole d’essai revendiqué, mais pas une performance universelle, la liberté d’exploitation ni un classement entre tournage, fraisage, perçage et rectification ; même la valeur annoncée de 50 m/min ne concerne que l’essai du brevet.
- Carbure : spécifiez la nuance, la géométrie, le revêtement, la préparation de l’arête et l’engagement que l’outil doit supporter.
- Céramique : évaluez la stratégie thermique, la continuité, la préparation de l’arête et le remplacement prévisible ; ne considérez pas la « céramique » comme un matériau au comportement unique.
- Nitrure de bore cubique sans liant : considérez l’étude de 2026 sur les gammes comme une comparaison circonscrite, et non comme une recommandation pour toute la famille.
- Fraises en carbure monobloc : vérifiez l’espace disponible dans les goujures, l’engagement radial, la portée, le faux-rond et l’évacuation des copeaux avant d’augmenter les paramètres de coupe.
Règle de remplacement : définissez l’état de l’arête qui met fin à l’essai avant que la dérive dimensionnelle, les dommages de surface ou une rupture aléatoire ne le fassent à votre place.
6. Définir une enveloppe de paramètres et de refroidissement fondée sur les sources
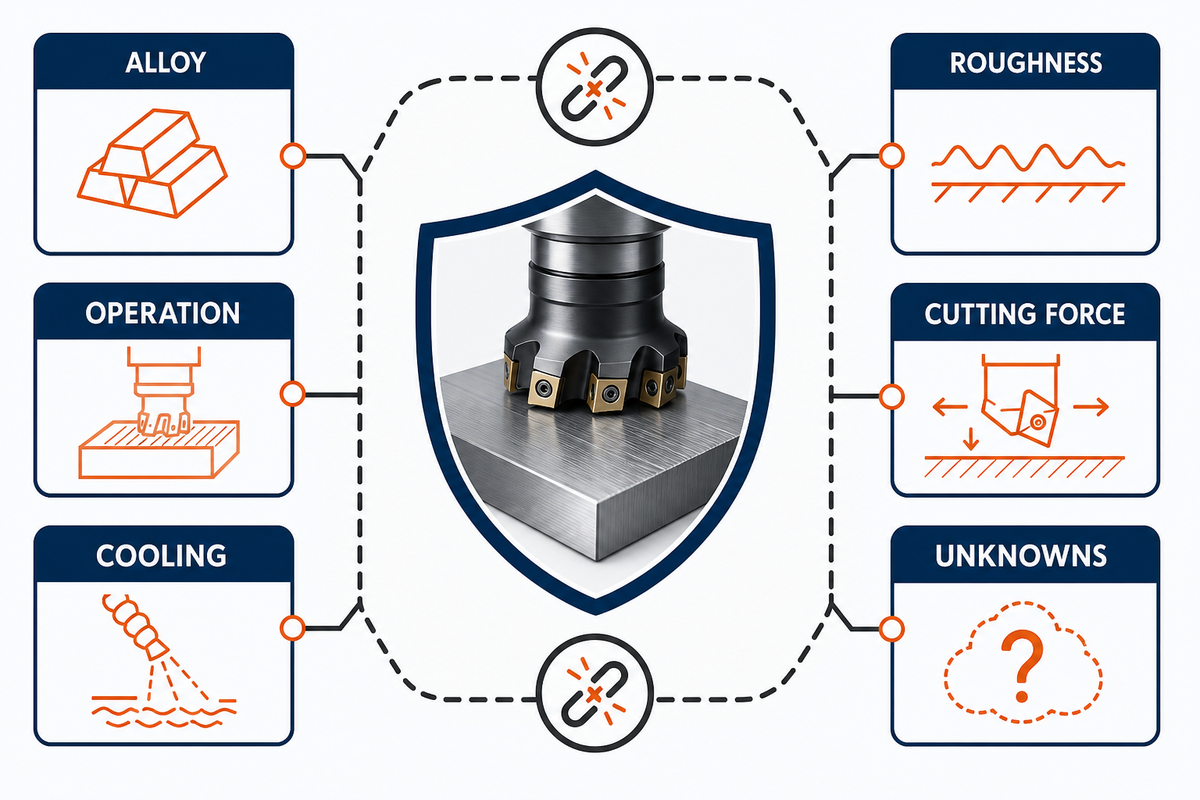
Les vitesses et avances publiées ne deviennent des valeurs de départ candidates que si la source précise l’alliage, la gamme, l’état, l’opération, l’outil, l’arête, l’engagement, le fluide de coupe, la rigidité, le résultat mesuré et le signal de défaillance. Les champs manquants restent inconnus. Une valeur efficace lors d’un essai de fraisage en bout n’est pas une recommandation générale pour l’Inconel 718 ou l’Inconel 625.
Une étude de fraisage en bout évaluée par les pairs fournit un exemple pratique utile précisément parce que ses chiffres restent associés à l’essai. À une vitesse annoncée de 100 m/min et une avance de 0,15 mm/dent, dans les conditions de lubrification en quantité minimale réfrigérée de l’étude, les auteurs ont mesuré une rugosité de 0,221 µm et un effort de coupe de 163 N. Les valeurs de durée de vie de l’outil divergent entre le résumé ou la conclusion et la section des résultats. Ce guide omet donc toute valeur de durée de vie plutôt que de transformer un compte rendu incohérent en réglage d’atelier.
| Champ à documenter | Résultat de l’essai publié | Question de transposition | Décision |
|---|---|---|---|
| Alliage | Inconel 718 | Le matériau brut prévu est-il de la même nuance ? | Ne pas transposer à l’Inconel 625 sur la seule base de la famille |
| Opération | Fraisage en bout | La coupe prévue présente-t-elle le même engagement ? | Pas de transposition directe au tournage ou au perçage |
| Vitesse | 100 m/min | L’outil, l’arête, le contact et le refroidissement sont-ils identiques ? | Valeur candidate uniquement après vérification de tous les points |
| Avance | 0,15 mm/dent | Le faux-rond et la charge réelle en copeaux sont-ils identiques ? | Ne pas dissocier de la fraise |
| Refroidissement | Lubrification en quantité minimale réfrigérée | Est-il possible de reproduire l’alimentation, la température et la maîtrise des brouillards ? | Ne pas substituer sur la seule base de l’appellation |
| Données de durée de vie de l’outil | Exclues | Les résultats et la conclusion utilisent-ils le même indicateur de fin de vie ? | Les sections de l’article divergent ; aucune valeur n’est transposée |
| Rugosité | 0,221 µm | L’instrument, l’emplacement, le filtre et la fonction de la surface sont-ils identiques ? | Ne constitue ni une tolérance ni une affirmation sur l’intégrité de surface |
| Effort de coupe | 163 N | Le dynamomètre et l’engagement sont-ils identiques ? | Ne pas y voir une garantie de charge machine |
| Inconnues | Tout champ non reproduit | Un essai contrôlé peut-il combler l’écart ? | À considérer comme inconnu jusqu’à sa mesure |
Une décision de transposition rigoureuse ne majore pas 100 m/min ou 0,15 mm/dent selon un pourcentage universel. Elle met côte à côte les données de la source et celles de l’application prévue, relève les écarts, puis conçoit un essai contrôlé prudent dont les critères d’arrêt sont définis avant la coupe. L’essai consigne la forme des copeaux, l’usure de l’arête, l’effort, la rugosité et les dimensions ; il ne modifie qu’un paramètre et conserve le résultat rejeté comme élément probant.
L’alimentation en fluide de coupe et la maîtrise des aérosols en milieu de travail constituent deux obligations distinctes. Une évaluation NIOSH d’un atelier CNC a observé un brouillard de fluide d’usinage métallique dans l’air, un confinement insuffisant sur une machine et une utilisation irrégulière du collecteur de brouillard. Cette observation sur le terrain étaye une limite simple : ne reproduisez les conditions du fluide de coupe que dans le cadre des contrôles qualifiés de maintenance et d’hygiène industrielle du site. Elle ne fournit pas d’estimation universelle de l’exposition.
7. Protéger les parois minces, les arêtes de sortie et l’état de surface final
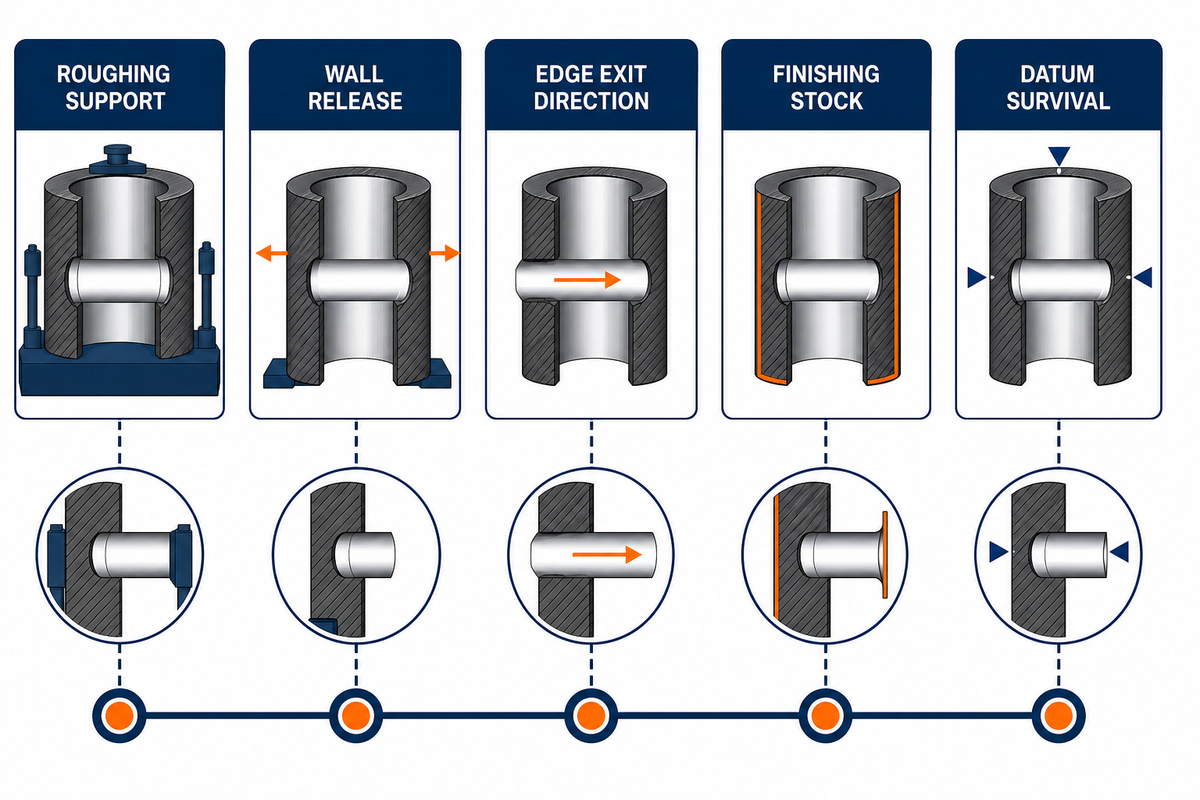
Les parois minces, les longues portées, les arêtes de sortie, les intersections sensibles aux bavures et les surfaces critiques en fatigue modifient la gamme d’usinage, car la rigidité, le relâchement, le sens de coupe et l’état sous-cutané deviennent des critères d’acceptation. Cette plage de paramètres signifie également que de faibles valeurs de rugosité ne prouvent pas que les contraintes résiduelles, les couches écrouies, la déformation, l’état des bavures ou la géométrie finale de la pièce sont acceptables.
Partez de l’élément géométrique fini, puis remontez les étapes. Définissez où un appui est possible pendant l’ébauche, à quel moment la paroi est libérée, dans quelle direction l’arête de coupe débouche, quelle surépaisseur reste pour la finition et si la référence est conservée lors d’un changement de montage d’usinage. Une longue portée et un appui insuffisant peuvent transformer une profondeur de passe apparemment modeste en problème de déflexion ou de broutage.
Imaginez une paroi annulaire mince avec un trou transversal près de l’arête finale. Le tournage continu assure un contact stable jusqu’à ce que l’outil atteigne l’interruption ; l’entrée, la sortie, la formation de bavures et la flexibilité locale de la paroi s’ajoutent alors au problème. En pratique, il faut déterminer quel élément géométrique est usiné en premier, comment la paroi est soutenue à chaque étape, où l’arête débouche et quel état sert de référence au contrôle. Modifier uniquement la vitesse ne résoudra pas une erreur d’ordre des opérations ou de bridage.
L’état de surface doit faire l’objet de critères d’acceptation spécifiques. Précisez le paramètre de rugosité, la direction, l’emplacement de la mesure et les conditions d’utilisation de l’instrument ; ajoutez des contrôles des bavures, des arêtes, des contraintes résiduelles ou de l’état sous-cutané uniquement si la fonction, le plan ou le plan qualité l’exige. L’étude de gamme de fabrication de 2026 a relevé une pénétration des contraintes résiduelles et une déformation plastique différentes selon les conditions de l’Alloy 718, ce qui montre qu’il ne faut pas considérer la rugosité comme un relevé complet de l’état de surface.
Quand ne pas chercher à réduire davantage la rugosité : arrêtez-vous si le changement aggrave le déplacement de la paroi, l’état de l’arête, les dommages thermiques ou les risques sous-cutanés. La fonction et le plan déterminent si une valeur arithmétique plus lisse est réellement préférable.
8. Diagnostiquer l’usure, les bavures, le broutage et la dérive dimensionnelle
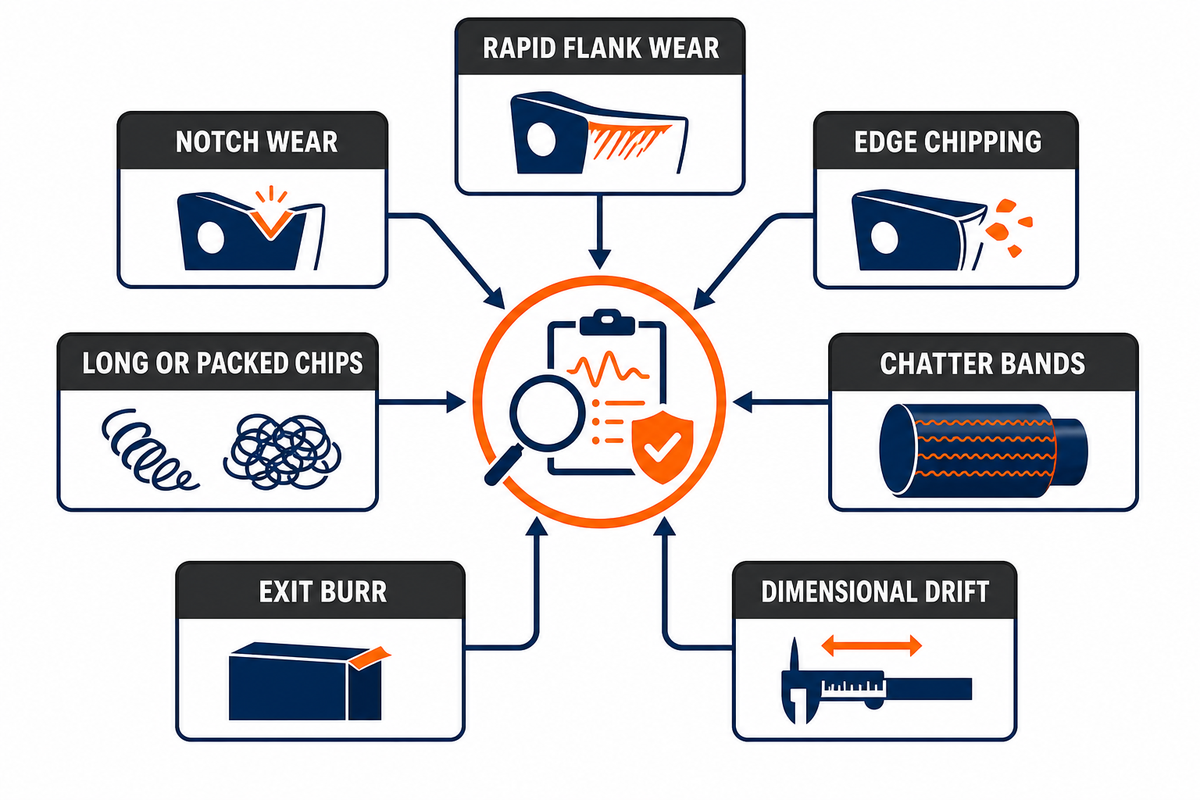
Pour diagnostiquer une défaillance lors de l’usinage de l’Inconel, partez d’un symptôme, envisagez plusieurs mécanismes plausibles, puis relevez au moins deux observations permettant de les départager, apportez une seule modification circonscrite et procédez à une vérification indépendante. L’usure en dépouille, l’usure en entaille, l’écaillage, les bavures, le broutage, les changements de copeaux et la dérive dimensionnelle constituent des indices ; aucun ne permet à lui seul d’identifier une cause unique.
L’étude de fusion de capteurs du NIST a constaté qu’aucun capteur individuel ne réagissait à tous les phénomènes d’usinage surveillés, tandis qu’un ensemble de capteurs couvrait la segmentation et la rupture des copeaux ainsi que les événements liés aux vibrations. Un autre rapport du NIST sur le contrôle intermittent distingue les erreurs de procédé, visibles lors d’un contrôle avant finition effectué sur la machine, des erreurs de géométrie machine, qui nécessitent une mesure indépendante.
| Symptôme | Mécanismes plausibles | Observation 1 | Observation 2 | Une modification circonscrite | Vérification indépendante | Limites / ne convient pas à |
|---|---|---|---|---|---|---|
| Usure rapide en dépouille | Chaleur, abrasion, état d’arête inadapté | Image de l’usure à intervalle fixe | Évolution de la charge et des copeaux | Modifier un seul paramètre de refroidissement ou d’engagement | Répéter le contrôle de l’arête | Ne pas conclure à une défaillance du revêtement |
| Usure en entaille | Limite de profondeur, couche écrouie, oxydation, contact avec les copeaux | Emplacement de l’entaille | Profondeur et historique de la surépaisseur | Déplacer une limite d’engagement | Comparer l’emplacement de l’entaille | Aucune modification universelle de profondeur |
| Écaillage de l’arête | Impact, faux-rond, arête fragile, broutage | Dommages dent par dent | Relevé de l’entrée et des vibrations | Modifier la trajectoire d’entrée ou la préparation de l’arête | Contrôler toutes les dents | Ne pas masquer le faux-rond avec une arête plus robuste |
| Matière rapportée | Adhérence, état de coupe instable, dommages à l’arête | Examen microscopique de l’arête | Déchirure de la surface et copeaux | Modifier un seul paramètre de l’arête ou de l’état de coupe | Contrôle du transfert de matière | Un dépôt n’indique pas automatiquement une perte de revêtement |
| Copeaux longs ou compactés | Défaillance de la fragmentation des copeaux, goujure obstruée, perte d’alimentation | Forme et couleur des copeaux | Contrôle de la goujure ou de l’alésage | Modifier un seul paramètre de maîtrise des copeaux | Vérifier l’évacuation | Des copeaux plus courts ne prouvent pas que l’état de surface est bon |
| Segmentation inattendue | Localisation du cisaillement, rupture, changement d’état | Pas de segmentation | Forme d’onde de l’effort ou des vibrations | Modifier un seul paramètre d’engagement | Contrôler la surface et l’arête | Peut faciliter l’évacuation tout en nuisant à la précision |
| Traces de broutage | Mode du système, stabilité intermittente, portée, faux-rond | Fréquence ou son | Réponse de l’outil et du montage d’usinage | Modifier un seul paramètre dynamique | Contrôle indépendant de la surface | Un diagramme de stabilité classique peut ne pas convenir en cas d’interruption |
| Bavure de sortie | Sens de sortie, usure de l’arête, paroi fragile, état de la surépaisseur | Emplacement et orientation de la bavure | État de l’arête et de l’appui | Modifier la trajectoire de sortie ou l’appui | Mesurer la bavure et l’élément géométrique | L’ébavurage ne répare pas les dommages sous-cutanés |
| Dérive dimensionnelle | Usure, déflexion, état thermique, référence, géométrie machine | Tendance observée sur la machine | Mesure indépendante | Corriger une seule source d’erreur vérifiée | Revérifier la référence et la géométrie | Ne pas compenser avant d’avoir isolé la cause |
Ce tableau est un outil de diagnostic, pas un guide de traitement. Chaque symptôme est associé à deux observations, car plusieurs mécanismes peuvent l’expliquer.
À faire
- Photographiez ou mesurez l’arête à intervalles fixes.
- Consignez ensemble les copeaux, la charge, le son, la surface et les dimensions.
- Modifiez une seule variable dans des limites définies.
- Vérifiez le résultat au moyen d’une mesure indépendante.
À éviter
- Attribuez une cause unique à un seul symptôme.
- Modifiez simultanément l’avance, la vitesse, le liquide de coupe, l’outil et le montage d’usinage.
- Compensez la dérive avant d’avoir isolé la source de l’erreur.
- Transformez une correction réussie en règle applicable à toute une famille de pièces.
9. Plage de validité des données sur les paramètres : que peut-on transposer d’un montage à l’autre ?
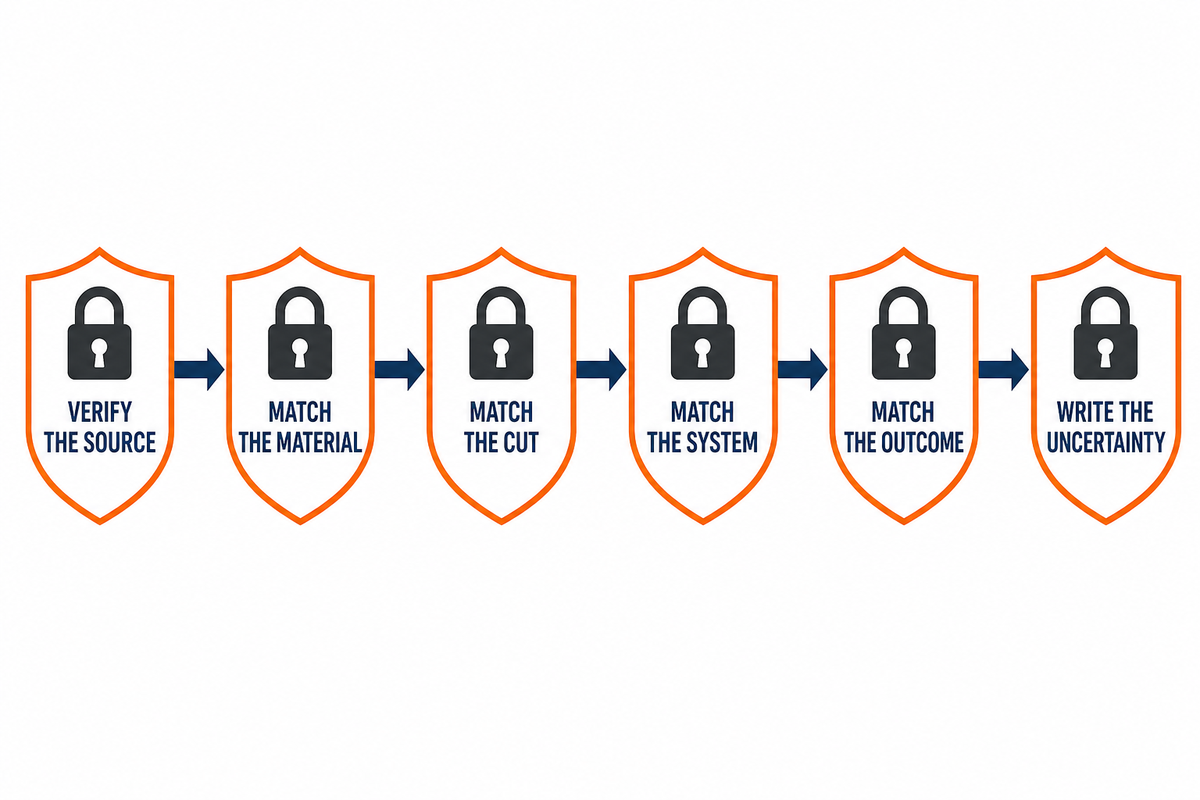
Un résultat d’usinage n’est transposable que dans la mesure où sa plage de validité correspond au montage suivant. La méthode qui relie les symptômes aux données définit les critères minimaux de comparaison : qualité de la source, alliage, gamme de fabrication, microstructure initiale, état, forme du produit, opération, outil, engagement, liquide de coupe, contexte machine et montage, résultat mesuré, incertitude et édition en vigueur de toute spécification citée.
Évaluez chaque champ comme correspondant, différent ou inconnu. Une différence n’exclut pas automatiquement une transposition, mais elle doit devenir une question à tester. Une donnée inconnue n’est pas une valeur sûre et ne doit pas être remplacée tacitement par une valeur similaire. Cette approche est plus utile qu’une prévision du marché pour une requête stable portant sur une petite série, car elle permet de prendre aujourd’hui une décision d’ingénierie.
- Vérifiez la source : déterminez s’il s’agit d’un document officiel, d’une étude évaluée par les pairs, d’un cas industriel, d’une observation sur un forum ou d’une revendication de brevet.
- Faites correspondre le matériau : comparez le grade, la gamme de fabrication, la forme du produit, le traitement thermique, la microstructure initiale et les données de dureté.
- Faites correspondre la coupe : comparez l’opération, le système d’outillage, la profondeur de passe, l’engagement radial, l’entrée, la sortie et le parcours des copeaux.
- Faites correspondre le système : comparez le porte-outil, le faux-rond, la machine, le montage d’usinage, la portée, le refroidissement, la filtration et la méthode de mesure.
- Faites correspondre le résultat : comparez le critère de durée de vie de l’outil, le canal de mesure des efforts, la méthode de mesure de la rugosité, l’état dimensionnel et les exigences d’intégrité de surface.
- Consignez l’incertitude : notez chaque champ non renseigné, concevez un essai contrôlé et conservez les résultats concluants comme les résultats rejetés.
L’actualité des spécifications fait partie de cette même plage de validité. B637-26 a remplacé l’hypothèse initiale selon laquelle B637-23 était en vigueur, tandis que AMS5662P et AMS5663P conservent des formulations différentes concernant l’état. Une désignation recopiée sans édition, domaine d’application ni exigences commandées peut donner au descriptif du matériau une apparence de précision tout en laissant son état réel indéterminé.
Gardez les exemples mesurés séparés : les données de perçage comprennent 399 °C, 361 °C, 38 °C, 9,5 %, un parcours de comparaison de température de 8 800 mm et un contact de l’arête de burin 55 % plus important après 10 480 mm ; les données de fraisage de face indiquent 100 m/min, 0,15 mm/dent, 0,221 µm et 163 N, tout en excluant la valeur de durée de vie de l’outil, incohérente dans l’article. Les combiner en une seule plage de paramètres ferait disparaître les différences entre deux outils, deux opérations, deux méthodes de refroidissement et leurs résultats mesurés.
À retenir
Un chiffre dissocié de la gamme de fabrication du matériau, du système de coupe, du résultat mesuré et de l’incertitude ne constitue pas une règle de départ transposable.
10. Quand les conseils généraux s’arrêtent : examen du plan spécifique
Les conseils généraux s’arrêtent dès que la décision dépend de la géométrie de la pièce, de l’autorisation de substitution du matériau, d’un service à haute température ou en milieu corrosif, du domaine d’application d’un code de pression, des surfaces critiques, de la qualification d’un procédé spécial, de l’étendue des contrôles ou des critères d’acceptation. Ces questions nécessitent l’avis des responsables du plan, du matériau, de la conception, de la qualité, du code et de la fabrication, plutôt que celui d’un article général sur l’usinage.
Un guide officiel de conformité de l’ASME et du National Board illustre cette limite. La conformité peut porter sur les matériaux, la conception, la fabrication, les examens, les contrôles, le marquage, les non-conformités et les rapports de données. Une pièce usinée aux bonnes dimensions ne satisfait pas automatiquement à ces contrôles distincts.
La sécurité en atelier ne relève pas non plus du tableau des paramètres. Les mesures de maîtrise des poussières de meulage, des aérosols d’usinage, des fluides, des dispositifs de protection et des équipements de protection individuelle doivent être définies par le programme compétent de sécurité et d’hygiène industrielle de l’établissement, après évaluation de la tâche réelle. Ce guide d’usinage n’évalue pas l’exposition et ne prescrit ni mesures médicales, ni limites d’exposition, ni équipements de protection.
Si votre question porte désormais sur des pièces Inconel sur mesure, un devis d’usinage CNC de précision, un plan spécifique, l’état du matériau, la gamme des opérations, le plan de contrôle ou une demande commerciale, consultez la page sur la fabrication de pièces Inconel sur mesure. Cette page présente les capacités de service, les devis, les délais et l’examen des plans ; ce guide ne reprend pas ces modules.
Foire aux questions
Comment usiner l’Inconel ?
Réponse courte
Pour usiner l’Inconel, commencez par définir l’alliage, la gamme de fabrication, la forme du produit, son état, sa microstructure initiale, l’élément géométrique, le système d’outillage, l’engagement, le refroidissement et les critères d’acceptation. Choisissez l’opération en fonction de la continuité, de la portée, de la sortie et du parcours des copeaux. Maintenez une action de coupe génératrice de copeaux vérifiée, puis observez ensemble l’arête, les copeaux, la charge, le son, la surface et les dimensions. Modifiez une seule variable dans des limites définies, fixez par écrit un critère d’arrêt et vérifiez l’élément géométrique au moyen d’une mesure indépendante. Un tableau générique de vitesses et d’avances ne remplace pas cet essai contrôlé.
Quelles sont les finitions standard des pièces en Inconel usinées ?
Réponse courte
Il n’existe pas de finition standard unique pour toutes les pièces en Inconel usinées. Le plan et la fonction doivent préciser le paramètre de rugosité, la direction et l’emplacement de la mesure, l’état des arêtes et des bavures, l’état du revêtement ou de l’opération ultérieure, ainsi que toute exigence relative aux contraintes résiduelles ou à l’état sous-cutané. Une faible valeur de rugosité ne prouve pas à elle seule l’intégrité de surface, la tenue en fatigue, le comportement d’étanchéité ni l’acceptation de la pièce assemblée.
L’Inconel 718 est-il difficile à usiner ?
Réponse courte
L’Inconel 718 est généralement considéré comme difficile à usiner, car il conserve sa résistance, concentre la chaleur, s’écrouit et peut entraîner de l’adhérence, de l’usure en entaille et des dommages à l’arête. La difficulté dépend aussi de la gamme de fabrication, de l’état après traitement thermique, de la forme du produit, de l’élément géométrique et de l’opération. Il ne faut pas considérer comme équivalents les matériaux corroyés, issus de la fusion sur lit de poudre, à l’état brut de fabrication, compactés par pressage isostatique à chaud, mis en solution ou traités par précipitation. Même à composition chimique identique, la microstructure initiale peut modifier la dureté, la formation des copeaux, l’usure de l’outil, la rugosité, les contraintes résiduelles et la déformation sous-cutanée. Comparez les données propres à la plage de validité avant d’adopter une plage de paramètres.
L’Inconel est-il plus difficile à usiner que le titane ?
Réponse courte
Un classement générique par famille n’est pas fiable. Comparez plutôt les alliages exacts, leurs états, l’élément géométrique, l’opération, le système d’outillage et les critères d’acceptation, au lieu de transposer un indice générique d’usinabilité.
Peut-on imprimer l’Inconel en 3D ?
Réponse courte
Certains alliages Inconel peuvent être fabriqués par fabrication additive, mais le procédé d’impression, l’orientation de fabrication, la porosité, le pressage isostatique à chaud, le traitement thermique, la surépaisseur et la microstructure initiale influent sur les opérations de finition. La comparaison de l’Alloy 718 de 2026 a révélé des comportements différents en usinage et en intégrité de surface selon les états brut de fabrication, après post-traitement et corroyé. Le petit nombre d’échantillons et les faibles longueurs de coupe limitent la transposition des résultats. Ce guide considère donc le procédé additif comme un paramètre de la plage de validité des données, et non comme une spécification complète de fabrication additive ou une recommandation universelle d’outillage.
Quels paramètres de coupe utiliser pour l’Inconel 718 ?
Réponse courte
Aucune valeur ne peut être choisie sur la seule base du nom du grade. Utilisez une source documentée dont le procédé, l’état, l’opération, l’outil, l’engagement, le refroidissement et le critère de défaillance correspondent, puis réalisez un essai contrôlé avec des critères d’arrêt écrits.
Comment nous délimitons le domaine de validité des données
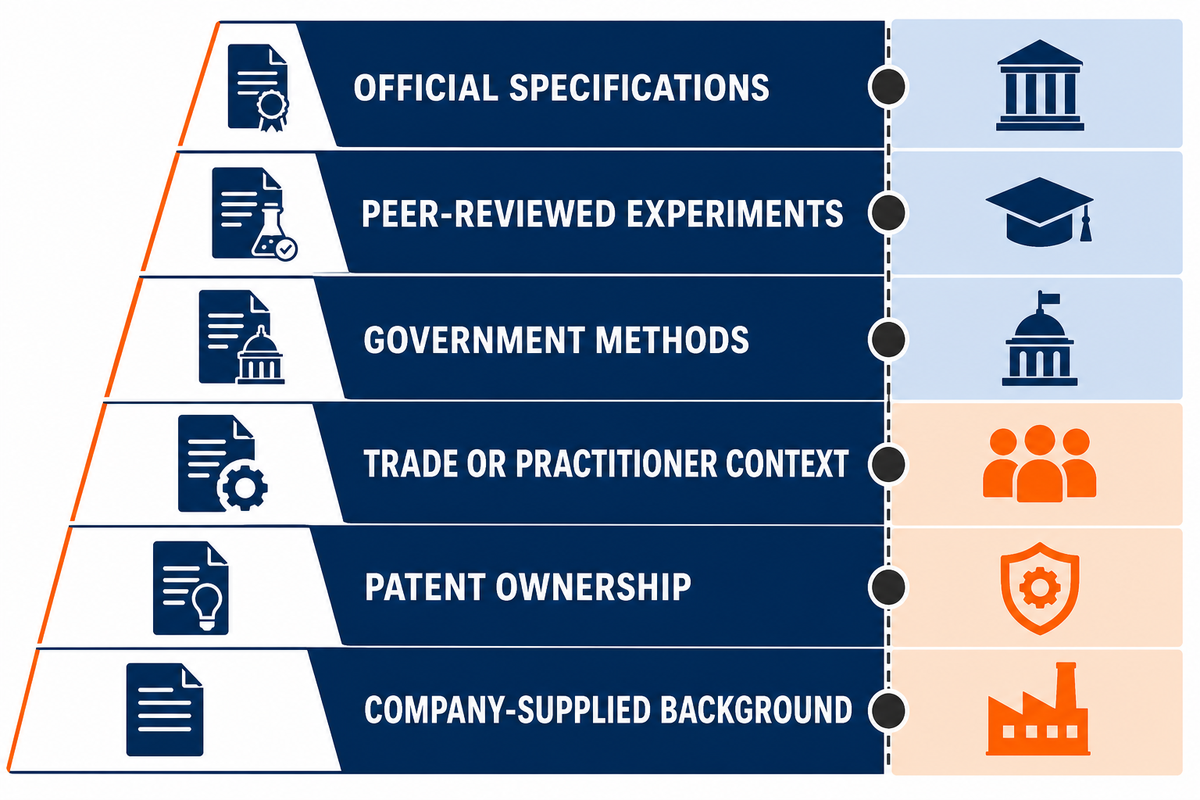
La méthode d’évaluation des données sur l’usinage CNC de l’Inconel distingue les spécifications officielles, les expériences évaluées par les pairs, les méthodes gouvernementales, les informations industrielles ou issues de la pratique, la titularité des brevets et les informations fournies par l’entreprise. Selon les informations communiquées par l’entreprise, Shanghai Zhenling Hardware Co., Ltd. fabrique des composants métalliques non standard depuis 2006 ; ce profil ne prouve ni un grade d’Inconel, ni une tolérance, ni un domaine de certification, ni une plage de paramètres, ni le résultat d’un projet. En savoir plus sur Zhenling.
Références et sources
- Usure des outils lors de l’usinage des superalliages à base de nickel Processes, MDPI
- Étude de l’usinabilité de l’Inconel Metals, MDPI
- Notice du catalogue ASTM B637-26 ASTM International
- Notice de l’alliage 718 SAE AMS5662 SAE International
- Notice de l’alliage 718 SAE AMS5663 SAE International
- Usinabilité et intégrité de surface de l’Alloy 718 fabriqué par fabrication additive The International Journal of Advanced Manufacturing Technology
- Effet du traitement thermique sur l’usinabilité de l’Inconel 718 Journal of Physics: Conference Series
- Mécanisme de formation des copeaux de l’Inconel 718 Chinese Journal of Mechanical Engineering
- Perçage discontinu de l’Inconel 718 Production Engineering
- Théorie de la stabilité de l’usinage interrompu National Institute of Standards and Technology
- Présentation des recherches sur l’Inconel 718 ScienceDirect Topics
- Notice du brevet US11389879B2 Notice de brevet des États-Unis hébergée par Google Patents
- Fraisage de face de l’Inconel 718 avec MQL refroidi Jurnal Tribologi
- Rapport d’évaluation des risques pour la santé 2014-0050-3234 National Institute for Occupational Safety and Health
- Détection des phénomènes de coupe par fusion de capteurs National Institute of Standards and Technology
- Compensation des erreurs détectées par un contrôle intermittent du procédé National Institute of Standards and Technology
- Guide d’évaluation de la conformité de l’ASME American Society of Mechanical Engineers and National Board






