Entre em contato com a Zhenling

Guia de usinagem CNC: desenhos técnicos, tolerâncias, custos e cotações

Atualizado em agosto de 2026.
Este guia de usinagem CNC é uma referência para transformar a especificação de uma peça em um pacote de fabricação controlado. Ele relaciona a escolha do processo, a condição do material, os desenhos técnicos, as tolerâncias, os dados de inspeção, os fatores de custo e as perguntas aos fornecedores, para que a equipe de compras possa comparar propostas equivalentes.
Em resumo: não escolha com base apenas no nome da máquina nem em uma cotação instantânea. Comece pela função da peça, defina a geometria controlada, identifique os poucos parâmetros que determinam o risco e peça a cada fornecedor uma cotação para o mesmo pacote de evidências.
Este é um material de referência, não um segundo catálogo de serviços. Se você já tem uma peça definida e está pronto para conversar sobre o escopo de fabricação, consulte o CNC Machining Service Hub da Zhenling. As seções seguintes abordam o trabalho que antecede essa conversa: escolher o processo, eliminar ambiguidades no desenho, definir um plano de inspeção e preparar uma solicitação de cotação que gere respostas comparáveis.
Muitas buscas por preço e custo de usinagem escondem um problema de comparação de escopo. Este guia relaciona o projeto para usinagem CNC ao desenho técnico e ao pacote de evidências necessários para obter cotações comparáveis.
O que um serviço de usinagem CNC realmente inclui
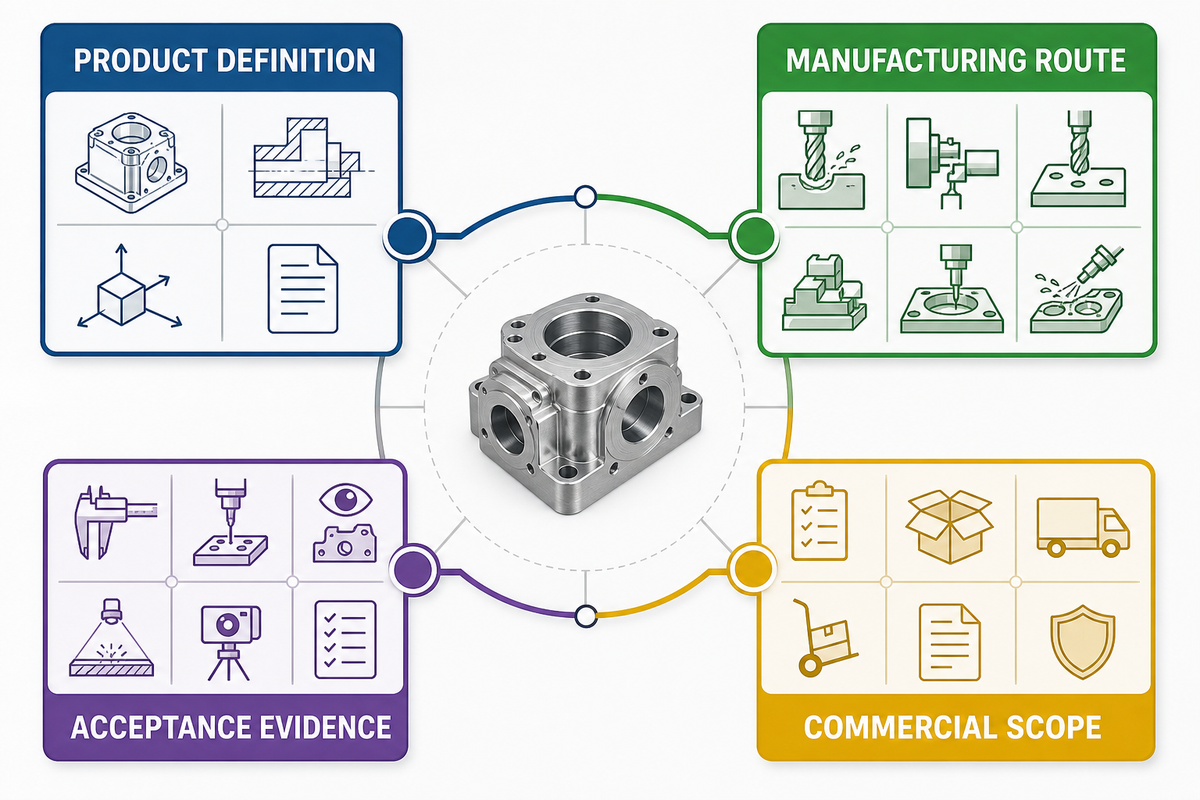
Um serviço completo de usinagem CNC vai além de cortar material. Ele interpreta os requisitos do produto e os converte em um plano de processo, fixa a peça, programa as trajetórias das ferramentas, usina as características geométricas, coordena eventuais processos externos, inspeciona as características especificadas, mantém a identificação quando necessário e libera as peças concluídas com os registros documentados. Esse escopo integrado reflete os dados considerados na pesquisa do NIST sobre planejamento da manufatura; isso não significa que o estudo defina um pacote de serviços obrigatório.
A usinagem pode envolver fresamento CNC, torneamento CNC, mandrilamento, retificação, eletroerosão a fio ou uma sequência de operações. As propostas comerciais também podem incluir recomendações de projeto para fabricação, compra de material bruto, inspeção da primeira peça produzida, suporte à produção, coordenação do acabamento superficial, embalagem e entrega. Discrimine essas atividades, pois duas cotações com o mesmo preço podem cobrir responsabilidades bem diferentes.
| Etapa | Pergunta que o comprador precisa responder | O que o fornecedor deve apresentar |
|---|---|---|
| Definição do produto | Qual arquivo e revisão definem os requisitos da peça? | Revisão confirmada, premissas e dúvidas em aberto |
| Sequência de fabricação | Quais características geométricas, materiais e volumes determinam a sequência? | Sequência de processos proposta e etapas terceirizadas |
| Aceitação | Quais características exigem evidências? | Método de inspeção, critério de amostragem e formato do relatório |
| Escopo comercial | Quais quantidade, cronograma, local de entrega e embalagem se aplicam? | Base do preço, prazo de fabricação ou entrega, exclusões e validade |
Essa diferença de escopo é importante ao avaliar um serviço de usinagem CNC online em comparação com uma oficina mecânica direta. Um processo automatizado pode ser eficiente para protótipos comuns, enquanto uma análise manual de engenharia costuma ser valiosa quando o trabalho envolve tolerâncias interdependentes, material bruto fora do padrão, requisitos de rastreabilidade, inspeção especial ou transição para peças de produção.
Onde os limites do serviço devem ficar claros
Cada cotação deve definir onde começa e termina o escopo do fornecedor. Se o comprador selecionar a liga metálica, o fornecedor pode ser responsável por comprar o material bruto especificado e manter sua identificação, sem assumir responsabilidade pela pressão, temperatura, fadiga ou vida útil contra corrosão em serviço. Se o fornecedor recomendar uma alternativa, documente o processo de aprovação e a comparação técnica.
Esse limite de escopo também se aplica ao acabamento e à montagem. Um fornecedor de usinagem pode providenciar tratamento térmico, galvanoplastia, passivação, soldagem ou inspeção por meio de outra organização qualificada, mas ainda precisa informar quem solicita e aprova o serviço, documenta o processo, trata as não conformidades e mantém a rastreabilidade. “Incluído” é uma informação de custo; não esclarece a divisão de responsabilidades. Para comparar escopos integrados de fabricação, os serviços de usinagem CNC e soldagem de metais da Aubrik são uma referência a avaliar; confirme na cotação quem responde pela soldagem, pelo acabamento e pela inspeção.
- Responsável pelo projeto: valida a função, a compatibilidade do material e o projeto aprovado.
- Responsável pela fabricação: define uma sequência eficaz e orienta os processos para que permaneçam dentro do escopo.
- Responsável pela inspeção: realiza ou coordena as inspeções necessárias e comunica os resultados conforme o critério acordado.
- Comprador: esclarece os requisitos em aberto, autoriza mudanças permitidas e aceita as condições comerciais.
Termos comuns de serviços, convertidos em perguntas de compra
Os resultados de busca usam vários termos sobrepostos para designar o mesmo processo amplo de fabricação. Essa terminologia pode levar a conclusões precipitadas sobre a capacidade do fornecedor; por isso, a tabela abaixo converte cada termo em uma pergunta de compra.
| Categoria de termo que você pode encontrar | O que esclarecer antes de confiar nessa informação |
|---|---|
| Serviço personalizado de usinagem CNC online | O serviço personalizado de usinagem CNC online inclui uma análise humana das observações, referências geométricas e requisitos de inspeção? |
| Peças personalizadas usinadas por CNC | As peças usinadas são protótipos, itens de produção recorrente ou componentes de reposição? |
| Usinagem CNC personalizada | Quais materiais, formatos de material bruto, quantidades e características geométricas controladas estão incluídos no escopo da usinagem CNC? |
| Serviço ou oficina de usinagem CNC | É uma oficina que usina diretamente, um intermediário ou uma rede gerenciada de fornecedores? |
| Peças usinadas por CNC | São peças metálicas, peças de metal e plástico ou componentes somente de plástico, como policarbonato? |
| Cotação online | O valor é uma estimativa instantânea baseada na geometria ou uma cotação de produção revisada? |
| Usinagem CNC de precisão | Quais característica geométrica, tolerância, dimensão, material e condição de medição fazem deste um trabalho de usinagem CNC de precisão? |
| Alta resistência ou resistência química | Quais condição do material, critério de ensaio e ambiente de serviço sustentam essa propriedade? |
| Serviços personalizados de usinagem CNC | O escopo inclui inspeção, acabamento, registros, embalagem e controle dos processos externos? |
| Projeto para usinagem CNC | As dicas de projeto para usinagem CNC são apenas recomendações ou o fornecedor assumirá a responsabilidade pelo projeto? |
| Serviço de usinagem CNC online | O comprador pode falar com a equipe de engenharia responsável pela sequência real de operações? |
| Perguntas frequentes sobre usinagem CNC | As respostas publicadas são orientações gerais ou limites contratuais para o pedido cotado? |
| Protótipos e peças de produção | O que muda entre a prototipagem rápida, a primeira peça produzida e a produção recorrente? |
| Projetos de usinagem CNC | O escopo inclui gerenciamento do projeto, controle de revisões e coordenação de vários processos? |
| Comando numérico computadorizado | Quais etapas manuais e programadas ainda fazem parte do processo completo de fabricação? |
| Processo de fabricação por remoção de material | Como a fabricação por remoção de material se compara à impressão 3D para a função e o volume da peça? |
| Roteamento CNC | A expressão se refere ao corte em uma máquina tipo router ou à escolha da sequência completa de operações de usinagem? |
| Capacidades de usinagem CNC | Quais limites anunciados foram avaliados em relação ao desenho técnico atual? |
| Fresadora CNC | O envelope de trabalho, o acesso dos eixos, o eixo-árvore, as ferramentas e o dispositivo de fixação são adequados à peça? |
| Processo de usinagem CNC | Quais operações removem material, controlam rebarbas e protegem a superfície usinada por CNC? |
| Guia de usinagem CNC | O guia diferencia informações educativas de uma promessa de desempenho específica do fornecedor? |
| Protótipos usinados por CNC | Quais resultados serão incorporados à referência de produção? |
| Torneamento CNC com ferramentas acionadas | É possível concluir as características geométricas rotacionais e fresadas sem uma transferência arriscada de referências geométricas? |
| Peças personalizadas usinadas por CNC | Quais definição, evidências, quantidade e condições de entrega fazem dessas peças itens personalizados? |
Escolha a sequência de operações pela geometria
Escolha uma sequência de operações segura, adequada e econômica com base na geometria da peça, no material, no tamanho, na tolerância, na condição superficial, no volume e na taxa de produção. Uma máquina CNC de 5 eixos não é automaticamente a opção mais precisa; ela agrega valor quando o movimento adicional dos eixos ou a redução de novas fixações diminui um risco relacionado à função da peça. Para uma avaliação inicial estruturada, use o roteiro de processos CNC da Zhenling.
Mapa de sequência de operações e controle de características geométricas
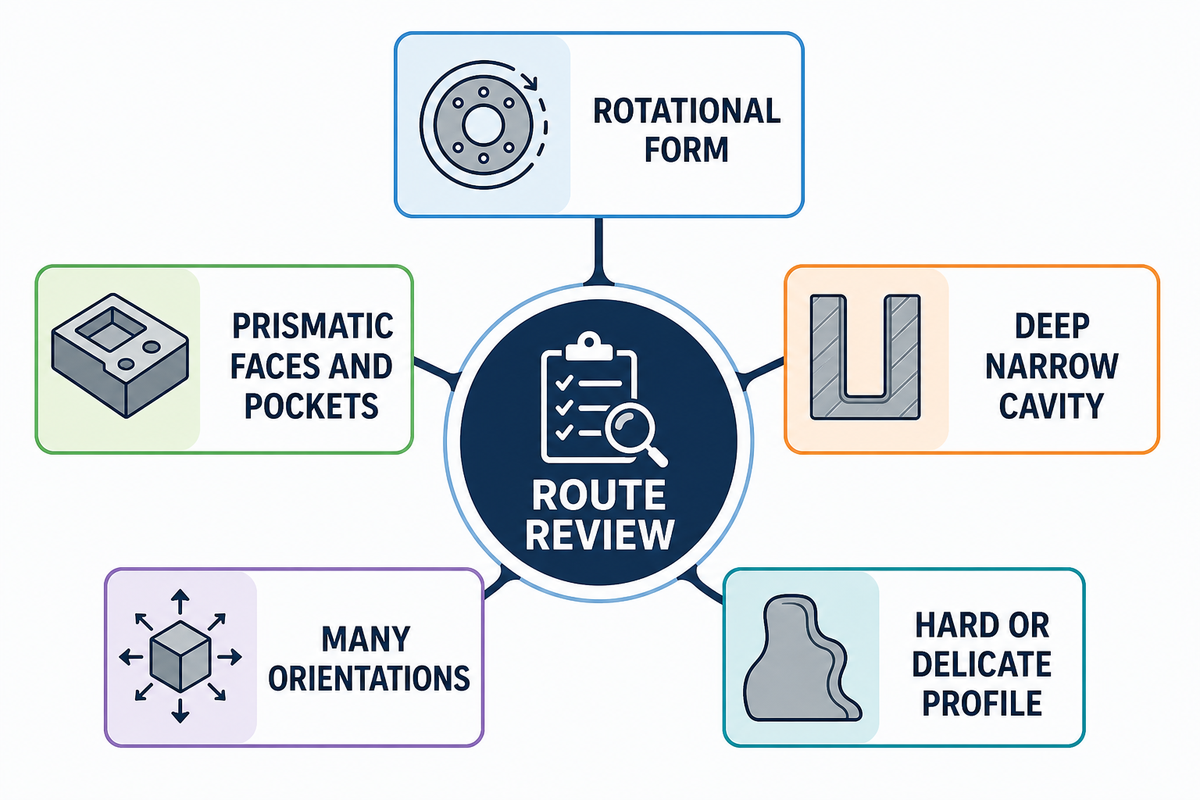
Use o mapa de sequência de operações e controle de características geométricas para converter características do CAD em perguntas de fabricação. Para cada característica crítica do projeto, identifique o acesso de corte, a referência geométrica que a posiciona, a preparação da máquina em que será produzida e o acesso necessário para inspecioná-la.
| Indício geométrico | Pergunta provável sobre a sequência de operações | Risco a resolver |
|---|---|---|
| Formato predominantemente rotacional | Um torno CNC consegue concluir a peça ou são necessárias operações com ferramentas acionadas? | Concentricidade entre características torneadas e fresadas |
| Faces prismáticas e cavidades | O fresamento CNC de 3 eixos ou de 4 eixos indexados alcança todas as superfícies controladas? | Nova fixação e transferência de referências geométricas |
| Cavidade profunda e estreita | Há uma ferramenta de corte adequada, com rigidez e evacuação de cavacos suficientes? | Deflexão, vibração, calor e raios de canto inacessíveis |
| Características geométricas em várias orientações | A usinagem de 5 eixos reduziria as preparações da máquina ou apenas aumentaria o custo de programação? | Acesso versus complexidade de calibração e fixação da peça |
| Perfil muito duro ou delicado | A retificação ou a eletroerosão deve ser feita após o desbaste? | Movimentação durante o tratamento térmico e sobremetal para a etapa final |
Avalie as sequências de usinagem possíveis pelo número de transferências de referências geométricas, e não apenas pelos eixos envolvidos. Se duas características precisam manter tolerâncias estreitas entre si, produzi-las na mesma preparação estável pode ser mais importante do que usar o centro de usinagem mais avançado. Por outro lado, peças simples costumam ter melhor produtividade e consistência em fresadoras e tornos CNC convencionais, com dispositivos de fixação comprovados.
Critério de decisão: pergunte qual risco cada preparação adicional introduz, qual risco uma sequência com vários eixos elimina e como será verificada qualquer relação perdida durante a transferência. A resposta deve se basear na geometria da peça, não em afirmações genéricas sobre a precisão inerente de determinado eixo da máquina.
Esta lista de verificação adapta os dados integrados de planejamento apresentados na pesquisa do NIST sobre planejamento da manufatura: material, forma, dimensões, tolerância, condição superficial, volume e taxa de produção. Essa fonte apresenta uma estrutura de planejamento da manufatura, não uma norma para selecionar máquinas CNC; as perguntas sobre a sequência de operações acima são uma aplicação desses dados neste guia.
Exemplo prático de sequência de operações
Considere um corpo de válvula com um furo principal, uma face de vedação, vários furos transversais e características de montagem em diferentes orientações. A análise da sequência deve começar pela relação entre o furo e a face, pelo sistema de referências geométricas usado na montagem, pelo comprimento de ferramenta acessível, pelo risco de rebarbas nos furos que se cruzam, pela condição do material bruto e pela quantidade necessária — não pelo nome da máquina.
Uma oficina pode desbastar a peça bruta, acabar o furo e a face de vedação em uma preparação, indexar os furos transversais em outra e, depois, remover rebarbas e inspecionar as relações controladas. Outra pode usar uma preparação com vários eixos para reduzir as novas fixações. Ambas as sequências podem funcionar; a proposta mais sólida explica como mantém as relações funcionais e reproduz as mesmas referências geométricas durante a inspeção.
Com o aumento do volume, a sequência preferencial pode mudar. A produção pode justificar dispositivos de fixação dedicados, sondagem na máquina, ferramental especial ou outro formato de material bruto. Trate a sequência como uma decisão controlada que evolui com a quantidade e as evidências, não como uma classificação permanente.
Prepare o modelo e o desenho técnico
O modelo 3D CAD nominal descreve a forma, mas raramente comunica todos os requisitos que determinam a aceitação. Em geral, um pacote pronto para cotação combina um modelo controlado com um desenho técnico 2D, ou uma definição equivalente baseada no modelo, que identifique dimensões, referências geométricas, controles geométricos, roscas, condições das bordas, textura superficial, material, acabamento e observações de inspeção.
Antes de enviar a solicitação de cotação, indique qual arquivo prevalece se o modelo e o desenho técnico forem divergentes. Inclua um número de peça exclusivo, a revisão, as unidades, a indicação de escala e o status de liberação. Remova os arquivos obsoletos do pacote em vez de pedir à oficina que deduza qual é a versão mais recente pelos nomes dos arquivos.
- Defina a geometria: libere uma revisão controlada do CAD e um arquivo neutro aprovado.
- Selecione as referências geométricas: identifique o sistema de coordenadas funcional para que a fabricação e a medição usem a mesma base.
- Defina as características especiais: especifique roscas, ajustes, superfícies de vedação, furos que se cruzam, paredes finas e áreas protegidas.
- Resolva os padrões: indique as unidades, o tratamento das bordas não especificado, a tolerância geral e a edição da norma de desenho.
- Indique as evidências necessárias: diferencie as características que exigem resultados registrados daquelas sujeitas à inspeção normal da oficina.
A norma ASME Y14.5 estabelece práticas de dimensionamento e toleranciamento geométrico para desenhos, modelos digitais e documentação relacionada. Incluir apenas o nome da norma na solicitação de cotação não resolve muita coisa; o essencial é haver um entendimento comum sobre as relações entre as características, os modificadores, as referências geométricas e a edição aplicável.
Falha comum: o modelo indica a posição nominal de um furo, enquanto um PDF antigo especifica outra tolerância de posição. Nesse caso, o fornecedor calcula o preço com base na interpretação mais fácil, o comprador espera a mais exigente e a divergência só aparece depois da usinagem. Uma nota que defina qual documento prevalece evita essa variação entre cotações.
Compatibilize o material com a função e a usinabilidade
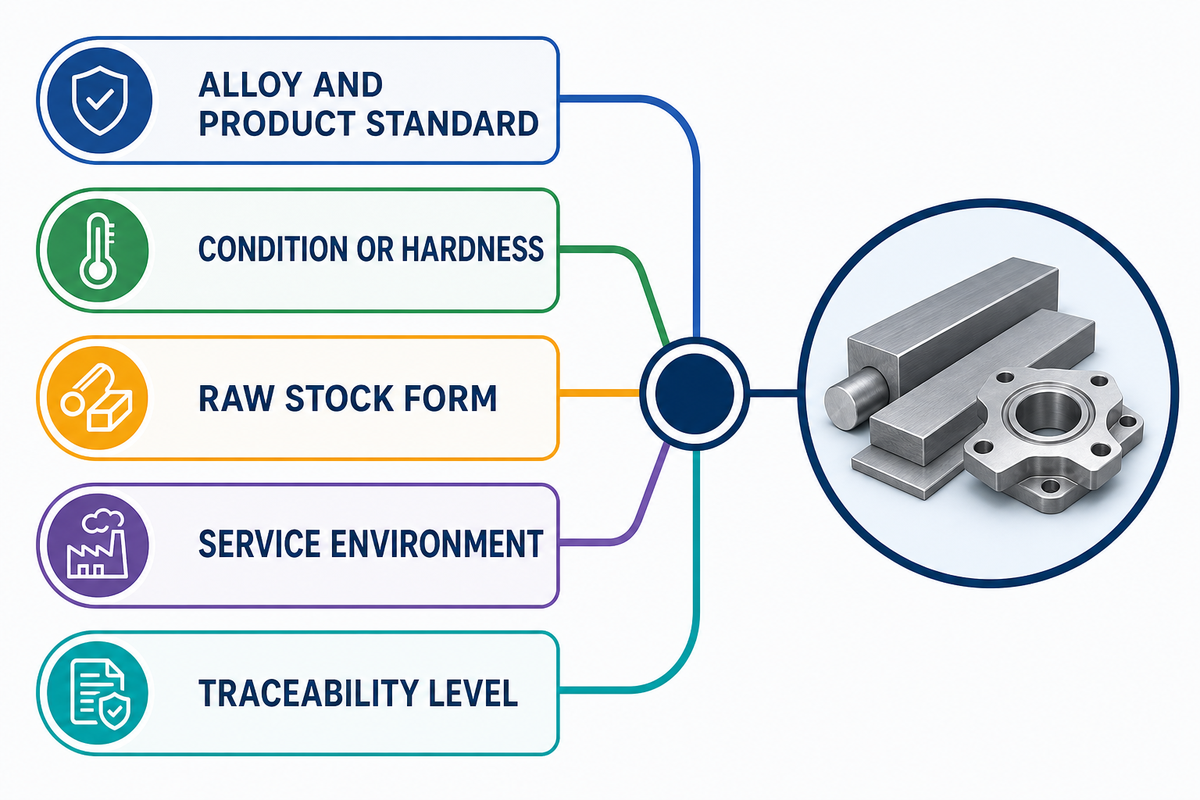
Especifique o material além de um nome comercial conhecido. Uma especificação completa pode incluir grau, forma do produto, condição ou têmpera, estado de tratamento térmico, substitutos permitidos, ambiente de serviço, faixa de dureza e certificados de rastreabilidade necessários para a aplicação.
A usinabilidade e as propriedades mecânicas dependem da condição do material. A resistência à tração, a resistência ao impacto, a tenacidade e a resistência à corrosão se aplicam a uma forma e condição específicas do produto; não use como valores universais de projeto os dados de uma página genérica sobre o material. O material também é um dos dados integrados identificados na pesquisa do NIST sobre planejamento da manufatura. Por exemplo, uma ficha técnica revisada de um fornecedor de 316/316L associa explicitamente as propriedades mínimas informadas segundo a A240 a uma condição especificada.
| Dado informado pelo comprador | Como isso afeta a usinagem | Pergunta para o fornecedor |
|---|---|---|
| Liga metálica e norma do produto | Determina a composição química, as formas disponíveis e as evidências | Qual especificação exata será usada na compra do material bruto? |
| Condição, têmpera ou dureza | Altera a força de corte, o desgaste da ferramenta, a movimentação e as propriedades | A usinagem ocorrerá antes ou depois do tratamento térmico final? |
| Forma do material bruto | Altera o sobremetal, o fluxo dos grãos, a distorção e o aproveitamento do material | Barra, chapa, forjado, fundido ou peça bruta fornecida pelo cliente? |
| Ambiente de serviço | Pode tornar crítica a compatibilidade com corrosão, temperatura ou pressão | Quem é responsável pela seleção e qualificação final do material? |
| Nível de rastreabilidade | Exige trabalho adicional de identificação, segregação, documentação e registro | Quais identificadores devem permanecer associados a cada peça ou lote? |
A usinabilidade não se resume a uma escala de fácil a difícil. Aços-carbono, aços-liga, aços inoxidáveis, ligas à base de níquel, ligas de alumínio e plásticos de engenharia apresentam diferentes combinações de controle de cavacos, calor, desgaste da ferramenta, encruamento, formação de rebarbas e variação dimensional. A seleção do material deve priorizar uma condição especificada que atenda aos requisitos funcionais e seja viável de fabricar.
Se a especificação permitir uma alternativa, defina o processo de aprovação antes da cotação. “Material equivalente” deve significar uma comparação documentada com os requisitos aplicáveis de composição química, propriedades mecânicas, dimensões, ambiente e certificação, seguida da aprovação do comprador — não apenas um grau com descrição semelhante.
Especifique tolerâncias e textura superficial sem pagar além do necessário
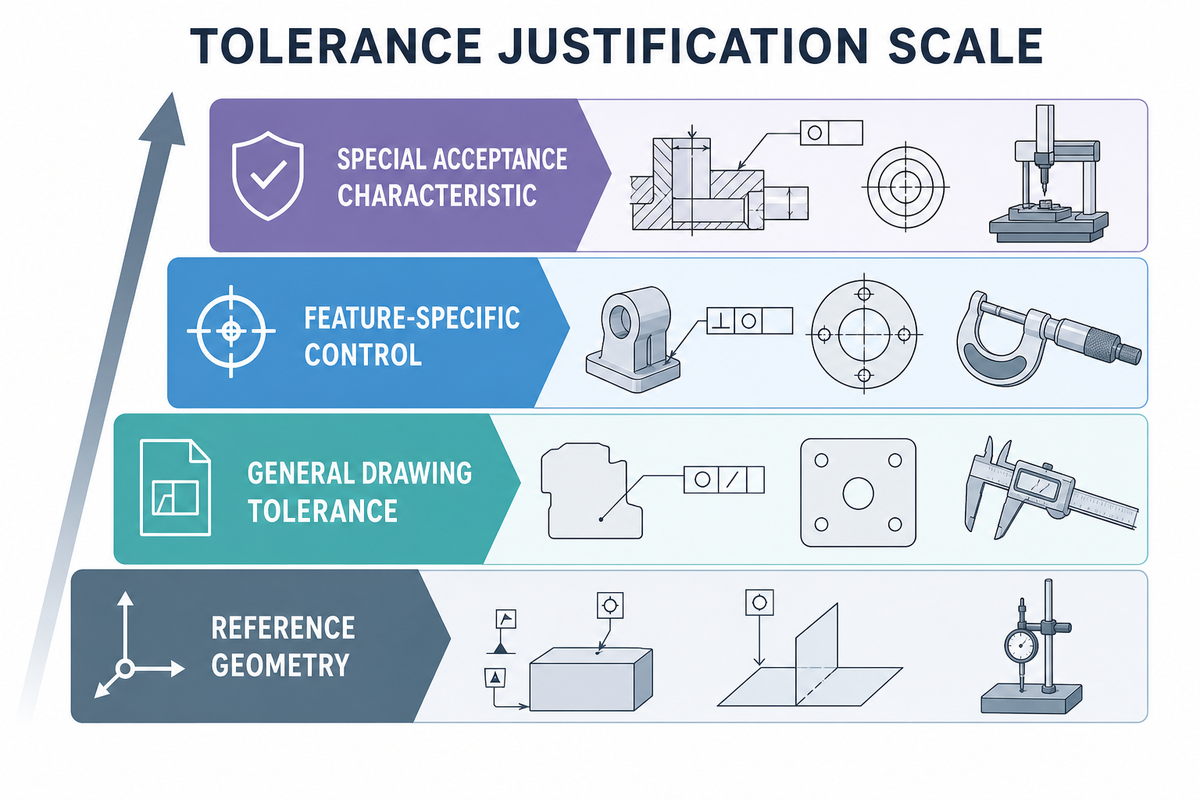
Use uma tolerância estreita somente quando ela proteger a função, a montagem, a vedação, o movimento, o balanceamento ou a intercambiabilidade. Uma tolerância estreita aplicada a tudo transfere para cada característica as incertezas dos dispositivos de fixação, das ferramentas, do ambiente, da medição e do processo — inclusive para aquelas que não afetam o desempenho nem a vida útil da peça.
Escala de justificativa das tolerâncias
A escala de justificativa das tolerâncias tem quatro níveis de controle. Cada nível precisa de uma justificativa funcional e de um método de inspeção que permita verificá-lo.
- Geometria de referência: informação nominal que não determina a aceitação.
- Tolerância geral do desenho: limites padrão para dimensões sem indicações individuais.
- Controle específico da característica: limite declarado de tamanho, posição, orientação ou forma.
- Característica especial de aceitação: característica identificada com método, regra de amostragem ou registro de capacidade definidos.
As normas também têm controle de revisões. A ISO 2768-1 continua vigente após sua revisão de 2022, e a ISO indica uma futura substituição consolidada. A ISO 22081 está vigente para especificações gerais geométricas e de tamanho, enquanto a ISO lista a ISO 2768-2 como cancelada. Nada disso altera um acordo existente; significa que um novo desenho deve indicar o documento e a edição pretendidos, em vez de depender de uma nota herdada.
A textura superficial exige o mesmo rigor. Termos como “liso” ou “polido”, ou um valor de Ra sem contexto, deixam perguntas importantes sem resposta: qual parâmetro se aplica, qual comprimento de avaliação deve ser usado e se é preciso definir a direção, o sobremetal de processo, as regiões protegidas ou o método de medição. A ISO 21920-1 trata da indicação da textura superficial de perfil na documentação técnica de produtos.
Medida para controlar custos: especifique a região de vedação que precisa de um requisito de textura, o furo de apoio que exige um ajuste e a relação entre referências geométricas que garante o alinhamento. Para superfícies sem função específica, use uma regra geral adequada. Assim, concentre a usinagem de precisão e a inspeção onde elas afetam o desempenho.
Exemplo ilustrativo de verificação de consistência de unidades
Estes são valores ilustrativos, não tolerâncias CNC padrão recomendadas nem sugestões de projeto. O objetivo é mostrar como o comprador pode encontrar especificações conflitantes de unidades, precisão ou escopo antes de liberar um desenho para cotação.
| Categoria de verificação | Nota ilustrativa no arquivo | Divergência a resolver |
|---|---|---|
| Diâmetro do furo | Modelo: 25 mm; desenho técnico: 25,000 mm | A precisão exibida implica um limite? |
| Tolerância do furo | Exemplo ilustrativo no desenho: cerca de ±0,025 mm; exemplo ilustrativo na nota de compra: cerca de ±0,05 mm | Qual requisito prevalece? |
| Comprimento total | Modelo: 120 mm; folha de inspeção: 119,8–120,2 mm | O limite de inspeção foi aprovado? |
| Região de vedação | Largura: 8 mm; exclusão da borda: 1 mm | Onde a textura deve ser avaliada? |
| Textura superficial | Desenho técnico: 1,6 μm; nota antiga: 3,2 μm | Qual parâmetro e edição se aplicam? |
| Parede fina | Nominal: 2,0 mm; mínimo local: 1,7 mm | O mínimo é funcional ou apenas nominal? |
| Furo transversal | Diâmetro: 6 mm; deslocamento na interseção: 0,5 mm | Como serão aceitas as rebarbas e a interseção? |
| Raio de canto | Raio interno: 3 mm; folga de encaixe: 2,5 mm | A montagem tem folga suficiente? |
| Temperatura | Referência no desenho: 20°C; área de inspeção: 24°C | É necessária compensação de temperatura? |
| Cronograma do protótipo | Usinagem: 40 hours; processo externo: 5 days | Qual evento inicia cada prazo? |
| Rendimento da produção | A premissa de planejamento difere da margem prevista na cotação | Quem é responsável pelas peças descartadas e pela quantidade de reposição? |
| Amostragem | A inspeção do primeiro lote difere do plano para lotes recorrentes | Quais evidências justificam a redução da amostragem? |
Entenda os fatores que influenciam as cotações e os prazos
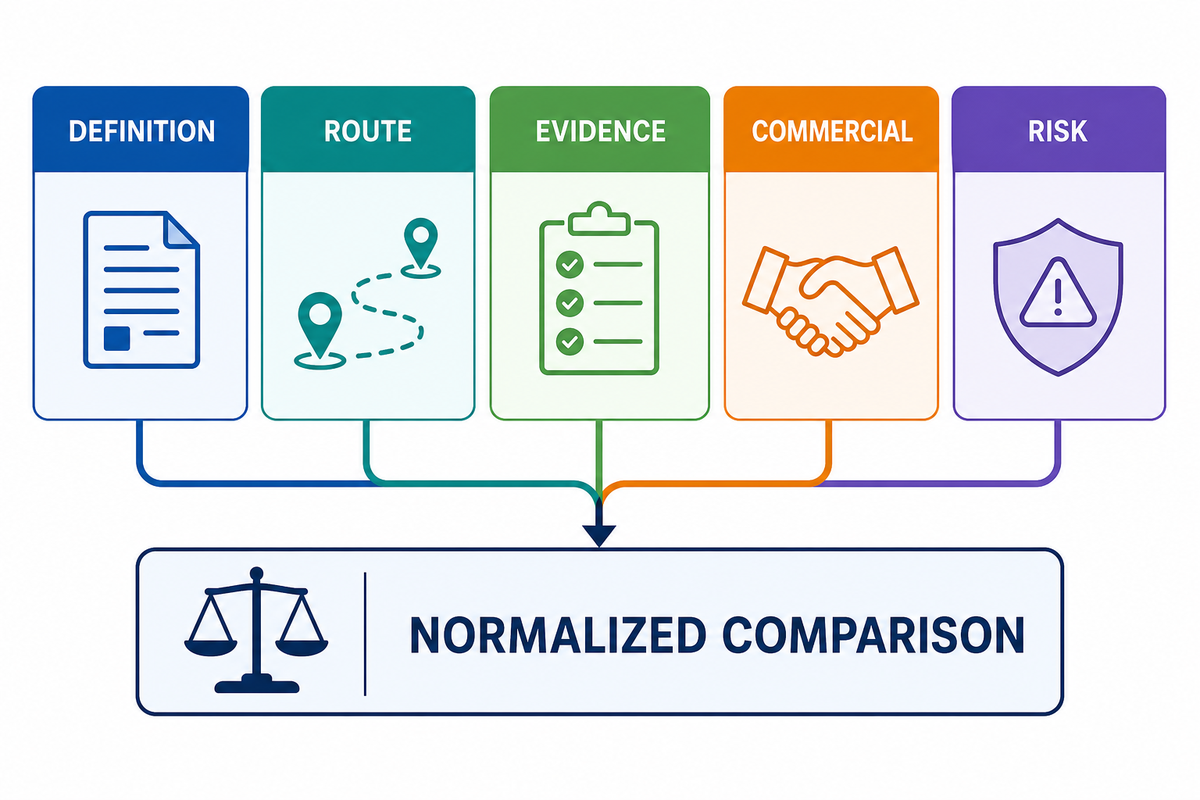
O custo total da usinagem inclui material, programação, preparação da máquina, tempo de corte, ferramental, inspeção, acabamento terceirizado, riscos de falha e retrabalho, documentação e custos operacionais. O tempo de máquina é visível, mas a preparação e as incertezas muitas vezes explicam por que as cotações de usinagem CNC diferem em projetos aparentemente idênticos. O conjunto integrado de dados da pesquisa do NIST sobre planejamento da manufatura ajuda a explicar por que a geometria, sozinha, não permite padronizar essas propostas.
Classificação dos fatores que causam variação nas cotações
Use a taxonomia de variação dos orçamentos para classificar as diferenças entre propostas aparentemente idênticas antes de comparar os valores totais. Peça a cada fornecedor que classifique as variações nestas cinco categorias:
| Categoria de variação | Causa comum | Pergunta para padronização |
|---|---|---|
| Definição | Revisão diferente do arquivo, interpretação das tolerâncias ou escopo de acabamento | Quais documentos controlados e observações foram considerados no orçamento? |
| Sequência de operações | Material bruto, número de preparações da máquina, máquina ou processo externo diferentes | Qual sequência e quais limites de terceirização foram considerados? |
| Evidências | Inspeção, registros de material ou relatórios diferentes | Quais resultados medidos e certificados estão incluídos? |
| Comercial | Faixa de quantidade, condição de entrega, embalagem ou base de pagamento diferentes | Preço, frete, taxas, ferramental e validade estão sendo comparados na mesma base? |
| Risco | Um dos concorrentes inclui uma margem para contingências relacionadas a ambiguidades, rendimento ou cronograma | Quais questões em aberto poderiam alterar o preço ou o prazo de fabricação ou entrega? |
As informações preliminares de uma cotação instantânea podem ajudar a selecionar peças personalizadas padrão, mas não constituem automaticamente um orçamento completo para produção. A análise da geometria, por si só, pode não identificar a interação entre a condição do material, uma tolerância geométrica, o tratamento após a usinagem e os registros de inspeção. Use o valor rápido para uma triagem e, quando as consequências forem relevantes, exija uma análise do escopo.
O prazo de fabricação ou entrega também precisa ser detalhado. O tempo corrido pode incluir análise do desenho, disponibilidade do material bruto, programação, preparação do dispositivo de fixação, tempo em fila, usinagem, acabamento externo, inspeção, aprovação do relatório, embalagem e transporte. Uma promessa que começa “após a aprovação” é incompleta se o momento da aprovação e os dados necessários não estiverem definidos.
- Reduza o tempo de usinagem analisando características geométricas internas de difícil acesso, relações extremas entre profundidade e largura e raios pequenos em cantos internos.
- Reduza os riscos de preparação da máquina alinhando as características funcionais a referências geométricas estáveis.
- Minimize os custos de inspeção especificando com precisão quais características você realmente precisa que sejam registradas, em vez de solicitar registros completos de todas as dimensões nominais.
- Reduza atrasos de compra confirmando a forma do material bruto, as alternativas permitidas, as faixas de quantidade e as especificações dos processos externos antes da cotação.
- Minimize os custos de retrabalho definindo o número final da versão/revisão antes de encomendar materiais ou iniciar a programação CNC.
Defina as evidências de inspeção e rastreabilidade
Baseie os registros de inspeção na decisão que eles embasam: aceitação do material recebido, aprovação da primeira peça produzida, controle durante o processo, liberação final ou monitoramento contínuo da produção. Identifique a característica geométrica, o método de medição, o plano de amostragem ou controle, a tolerância, a regra de decisão, o formato do relatório e quem será responsável em caso de divergência nos resultados.
A rastreabilidade metrológica vincula um resultado de medição a uma referência por meio de uma cadeia de calibração documentada e ininterrupta. O Vocabulário Internacional de Metrologia do JCGM observa que a rastreabilidade, por si só, não garante que a incerteza de medição seja adequada a uma determinada finalidade nem que não haja erros. As partes devem definir separadamente o método específico para cada característica, o acesso, o ambiente, o tratamento da incerteza e a regra de decisão usados perto de um limite de tolerância.
As orientações do NIST sobre rastreabilidade metrológica oferecem uma explicação institucional prática sobre esse mesmo limite. O vocabulário do JCGM citado acima continua sendo a fonte direta da definição e de suas limitações.
| Nível de evidência | Exemplo de documento entregue | Quando usar |
|---|---|---|
| Verificação normal na oficina | Liberação do fornecedor sem valores registrados | Características de baixo risco sob um sistema de qualidade acordado |
| Resultados dimensionais registrados | Desenho com características numeradas e relatório de inspeção | Primeira peça produzida ou características críticas identificadas |
| Identificação do material | Certificado de material acordado e vínculo com o lote | A composição, a condição ou a rastreabilidade afeta a função |
| Evidências de processo especial | Certificado de processo ou registro de teste definido pelo pedido | Tratamento térmico, revestimento, soldagem ou teste sob controle |
| Evidências da produção | Registros de controle ou análise de capacidade para características identificadas | O risco de produção repetitiva justifica o monitoramento do processo |
Não confunda uma certificação da empresa com evidências específicas do pedido. Uma certificação pode definir o escopo de um sistema de gestão, mas não identifica um lote específico de material, não informa uma dimensão medida, não define um plano de amostragem nem atribui responsabilidades pelos testes de produção. Peça o conjunto de documentos gerado para o pedido.
O que acontece perto do limite de tolerância?
Um plano de inspeção está incompleto se disser apenas “medir com equipamento calibrado”. Quando um furo está perto do limite superior de aceitação, a temperatura, a limpeza, o alinhamento, o método de contato, a resolução do instrumento, a técnica do operador e a incerteza de medição podem afetar o resultado. Uma cadeia de calibração rastreável não elimina esses efeitos.
Para uma característica com consequências graves, acordem o que fazer quando a incerteza afetar a decisão de conformidade perto de um limite. O contrato pode exigir uma regra de decisão declarada, uma nova medição em condições controladas, um método alternativo, uma análise pelo comprador ou outra disposição definida. Este guia não prescreve uma regra universal; ele exige que as partes evitem inventar uma depois de uma divergência.
Verifique o acesso para medição antes da usinagem. Se uma sonda programada, um calibre, um perfilômetro ou uma máquina de medição por coordenadas não alcançar uma característica, talvez seja necessário usar outro dispositivo de fixação, uma seção, uma técnica de réplica, um método substituto de controle do processo ou uma alteração de projeto. Identifique esse conflito na solicitação de cotação, não na inspeção final.
Compare os modelos de fornecedor e as alegações de capacidade
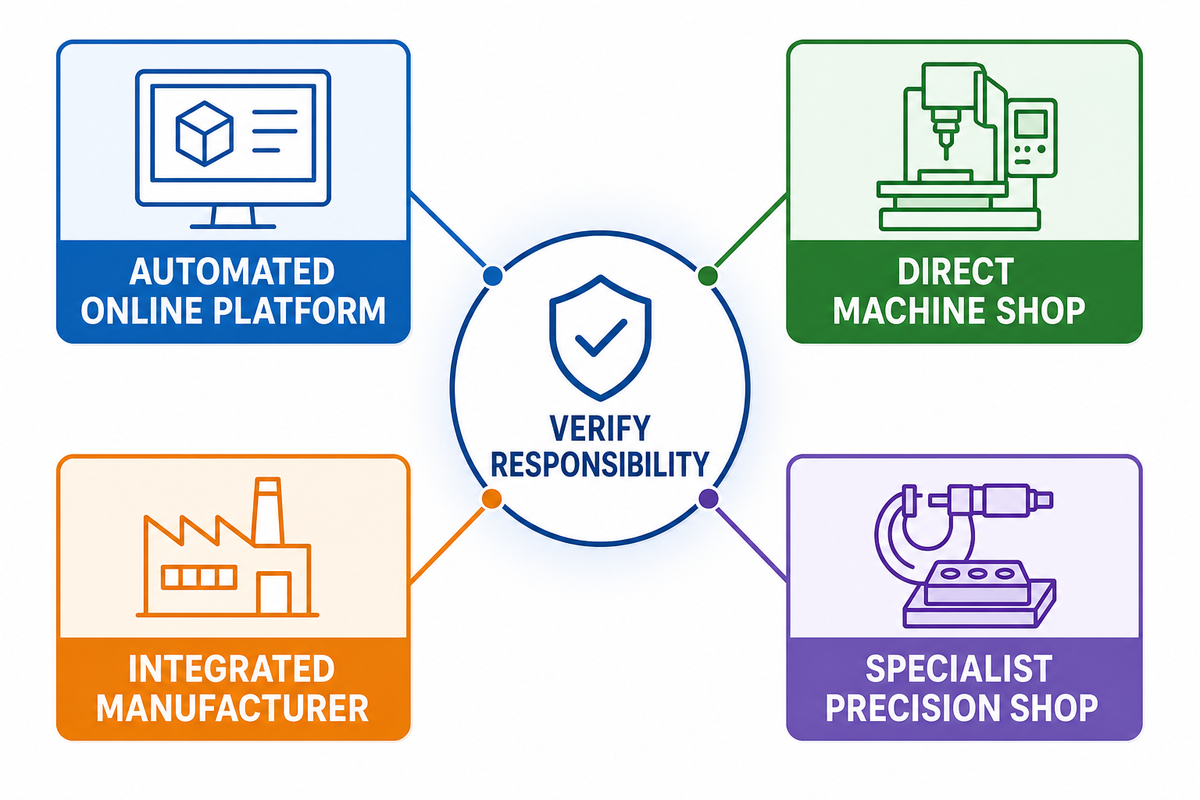
Compare os fornecedores somente depois de padronizar o escopo dos processos, a terceirização, a inspeção, o controle de alterações, a comunicação e as exclusões. Uma plataforma de marketplace, um intermediário, um fabricante integrado e uma oficina especializada podem atender às necessidades, mas distribuem as responsabilidades de maneiras diferentes. As práticas de desenho e modelagem abrangidas pela norma ASME Y14.5 oferecem às partes uma base comum para definir o produto; elas não verificam a capacidade de processo de um fornecedor.
| Modelo de fornecedor | Possível vantagem | Pergunta de verificação |
|---|---|---|
| Plataforma online automatizada | Análise rápida de arquivos, ampla capacidade e facilidade para pedidos pontuais | Quem analisa as observações fora do padrão e é responsável pelas alterações do fornecedor? |
| Oficina de usinagem direta | Canal direto de comunicação com a engenharia | Quais operações e inspeções são feitas internamente? |
| Fabricante integrado | Usinagem com coordenação de fabricação, montagem ou acabamento | Como os registros de processos internos e externos são vinculados? |
| Oficina especializada em precisão | Conhecimento especializado em processos e metrologia | O escopo da oficina especializada é adequado ao material, ao tamanho, ao volume e ao risco? |
Substitua a comparação de listas de equipamentos por perguntas sobre evidências. Diante de uma alegação de usinagem em 5 eixos, peça a sequência de operações proposta e pergunte qual risco de preparação da máquina ela elimina. Diante de uma alegação de tolerância, pergunte quais características, dimensões, materiais, quantidades e condições de inspeção a fundamentam. Diante de uma alegação de trabalho “interno”, pergunte qual entidade jurídica realiza cada operação e quais serviços são feitos por parceiros aprovados.
A comunicação também deve ser avaliada. Envie o mesmo conjunto limitado de perguntas a cada fornecedor e compare o quanto as respostas revelam conflitos, fazem perguntas voltadas à finalidade, declaram premissas e atribuem responsabilidades. A confiabilidade das relações de usinagem CNC fica evidente durante a negociação de riscos, não apenas em uma página de capacidades bem produzida.
Evidências a solicitar antes da aprovação do fornecedor
Ajuste a aprovação do fornecedor ao risco da peça. Um suporte pontual de baixo risco pode exigir apenas uma análise do desenho e verificações comerciais básicas. Um componente de controle de fluidos produzido repetidamente, com rastreabilidade do material, superfícies de vedação e processos especiais, pode justificar uma análise da sequência de operações, um relatório de amostra, a verificação de equipamentos e calibres, um mapeamento de subcontratados, um fluxo de trabalho para não conformidades e um acordo de notificação de alterações.
Sempre que possível, peça exemplos sem informações confidenciais: um formulário de inspeção em branco; um vínculo anonimizado entre material e peça; um resumo do fluxo de trabalho para controle da calibração; ou os campos de entrada para controle de processos externos. Esses materiais demonstram práticas reais sem obrigar o fornecedor a compartilhar dados proprietários de um cliente concorrente.
Prepare uma solicitação de cotação que possa ser orçada corretamente
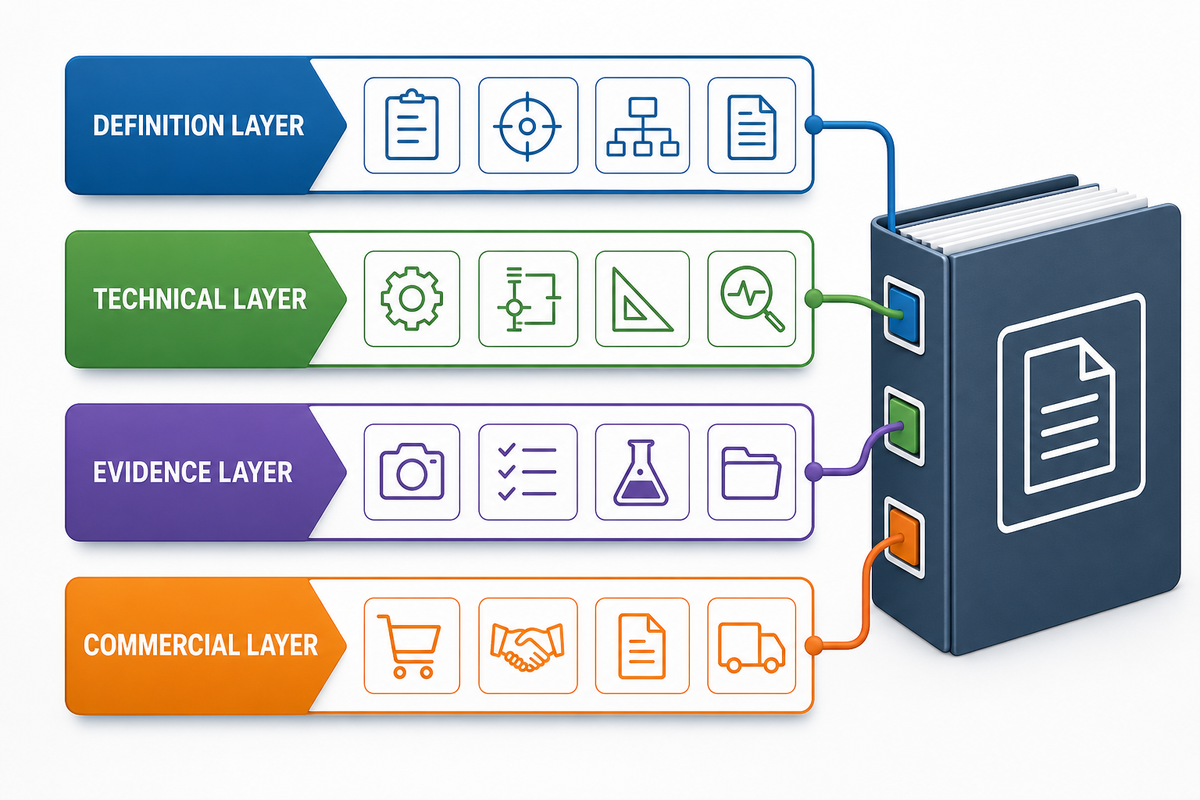
Um conjunto controlado de documentos para uma solicitação de cotação CNC combina geometria controlada, especificações técnicas, requisitos de evidência e contexto comercial. Não se trata de burocracia adicional: isso reduz ambiguidades antes que elas se transformem em variação de preço, atraso no cronograma ou divergência na inspeção. Quando se aplica o dimensionamento e toleranciamento geométrico, o conjunto deve identificar a edição aplicável da norma ASME Y14.5, em vez de deixar o fornecedor deduzi-la.
Monte o conjunto de documentos para a solicitação de cotação
- Camada de definição: número da peça, revisão, formato STEP ou CAD nativo, número do desenho, unidades de medida, regra aplicável e quantidade necessária.
- Camada técnica: especificação do material e da condição, referências geométricas, características com tolerância, roscas, acabamento superficial, tratamento térmico, revestimentos, marcação e características protegidas.
- Camada de evidências: escopo da avaliação da primeira peça, características a medir, documentação dos materiais, estratégia de amostragem, disposição e formato do relatório de evidências, período de retenção das evidências e requisitos específicos de confidencialidade ou restrição de conteúdo.
- Camada comercial: quantidades-alvo para protótipos e produção, endereço de entrega, data de entrega necessária, método de embalagem preferencial, condições de envio (Incoterm), prazo de validade do orçamento, titularidade do ferramental e expectativas para o gerenciamento de alterações.
Verificação para liberação: um novo engenheiro consegue localizar a revisão controlada, identificar as características que exigem inspeção registrada, encontrar os documentos que devem acompanhar as peças e determinar exatamente o que o preço proposto inclui? Se não, o pacote ainda não está pronto para cotação.
Peça aos fornecedores que listem as premissas em uma tabela estruturada. Ela pode incluir a forma do material bruto, a sequência de operações de fabricação, a terceirização, as interpretações de normas, o escopo das medições, os certificados, as características excluídas, o lote mínimo, as faixas de quantidade, o marco inicial do prazo de fabricação ou entrega e as questões técnicas em aberto. Um formato consistente permite uma comparação justa, mesmo quando os fornecedores usam modelos de fabricação diferentes.
Para trabalhos regulamentados ou governamentais, inclua requisitos de segurança da informação, controle de exportação, retenção de registros ou aprovação do cliente apenas quando forem realmente aplicáveis. Não copie essas cláusulas em todas as solicitações de cotação como mero enfeite. Elas podem mudar quem pode receber arquivos, onde os dados podem ser processados e quais fornecedores podem participar.
Planeje a transição do protótipo para a produção
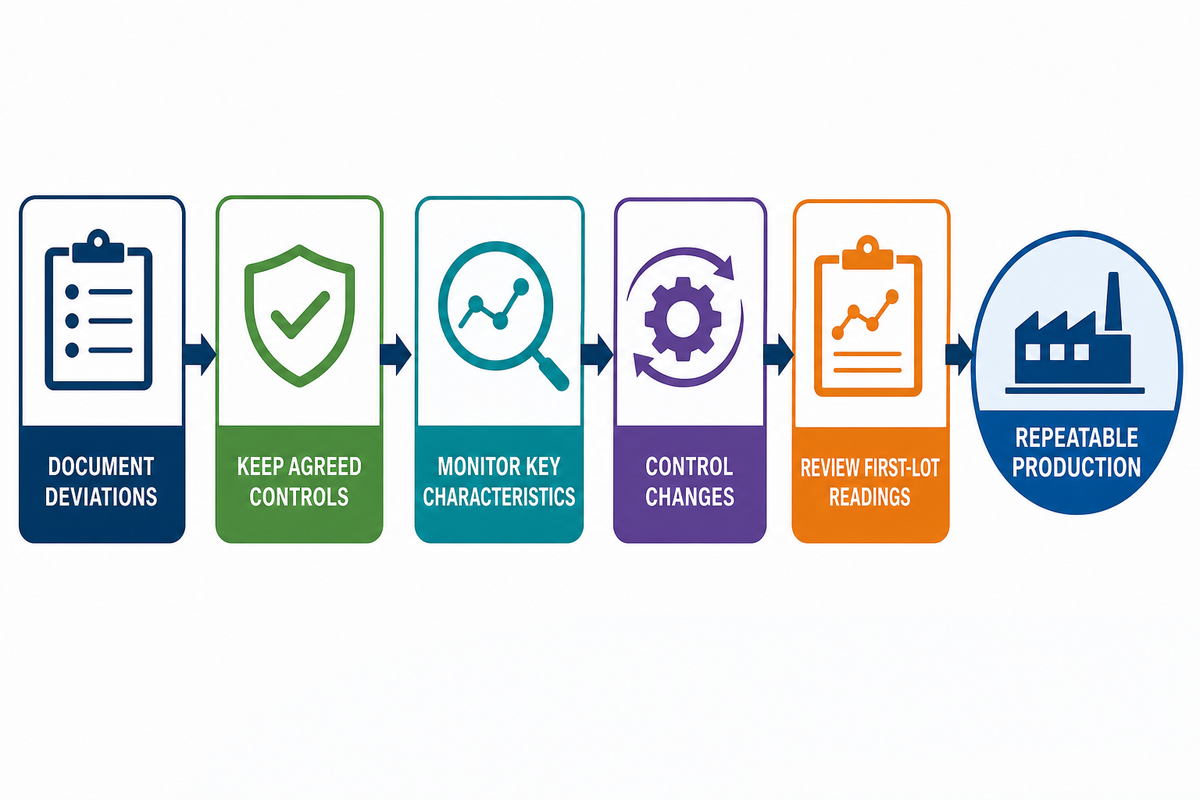
A aprovação de uma primeira peça produzida demonstra que o item ou os itens inspecionados atenderam aos requisitos verificados; ela não prova que o processo de fabricação é estável. A transição para a produção deve registrar a condição aprovada do material bruto, o ferramental, os dispositivos de fixação, os programas, os métodos de medição, os processos externos e as lições necessárias para repetir o resultado.
As orientações do NIST sobre estabilidade de processo tratam a estabilidade como um comportamento observado ao longo do tempo, e não como uma propriedade inerente de uma máquina ou peça aprovada. Seus exemplos estatísticos não são regras universais de produção, mas a lição prática é clara: uma boa primeira peça produzida e uma produção confiável a longo prazo respondem a perguntas diferentes.
- Registre qualquer concessão ou dispensa para o protótipo e depois decida se a modificação resultante exige uma revisão de projeto ou outro controle acordado.
- Mantenha o processo e os controles acordados — desde a liberação do projeto até a inspeção final — em vigor no início de cada lote de produção.
- Use o plano de controle acordado para identificar quais características que afetam o encaixe, a vedação, o movimento ou a segurança precisam ser monitoradas ao longo do tempo.
- Defina quem deve ser contatado e qual nível de aprovação se aplica antes de alterar uma fonte ou origem aprovada de material, um dispositivo de fixação, uma revisão de programa ou um processo de fabricação.
- Analise as evidências acordadas do primeiro lote antes de reduzir a frequência de inspeção ou aumentar a quantidade do lote em produções posteriores.
Tendências importantes para compradores
Após a transição do protótipo para a produção, as tendências acrescentam informações que uma única medição não fornece. Medições ao longo do tempo podem revelar desgaste da ferramenta, movimento do dispositivo de fixação, deriva térmica ou mudança no comportamento do processo, ajudando a relacionar o desenho, a sequência de operações, as evidências de inspeção e a intenção de engenharia. A distinção entre uma observação conforme e o comportamento ao longo do tempo é central na discussão do NIST sobre estabilidade de processo, embora seus exemplos não constituam um plano de amostragem CNC prescrito.
Não trate uma patente, um protótipo de pesquisa ou um anúncio de produto como prova de adoção ampla ou valor econômico. Os compradores devem perguntar o que está implantado na sequência de operações proposta, qual sinal é medido, qual decisão ele altera e quais evidências podem ser analisadas.
Critério para avaliar tendências: a tecnologia elimina uma preparação da máquina, detecta deriva mais cedo, preserva a identificação da revisão, reduz a incerteza de medição ou torna uma decisão de produção mais auditável? Se o fornecedor não consegue relacionar a tecnologia a um desses resultados, provavelmente ela ainda não é um critério de compra.
Perguntas frequentes sobre serviços de usinagem CNC
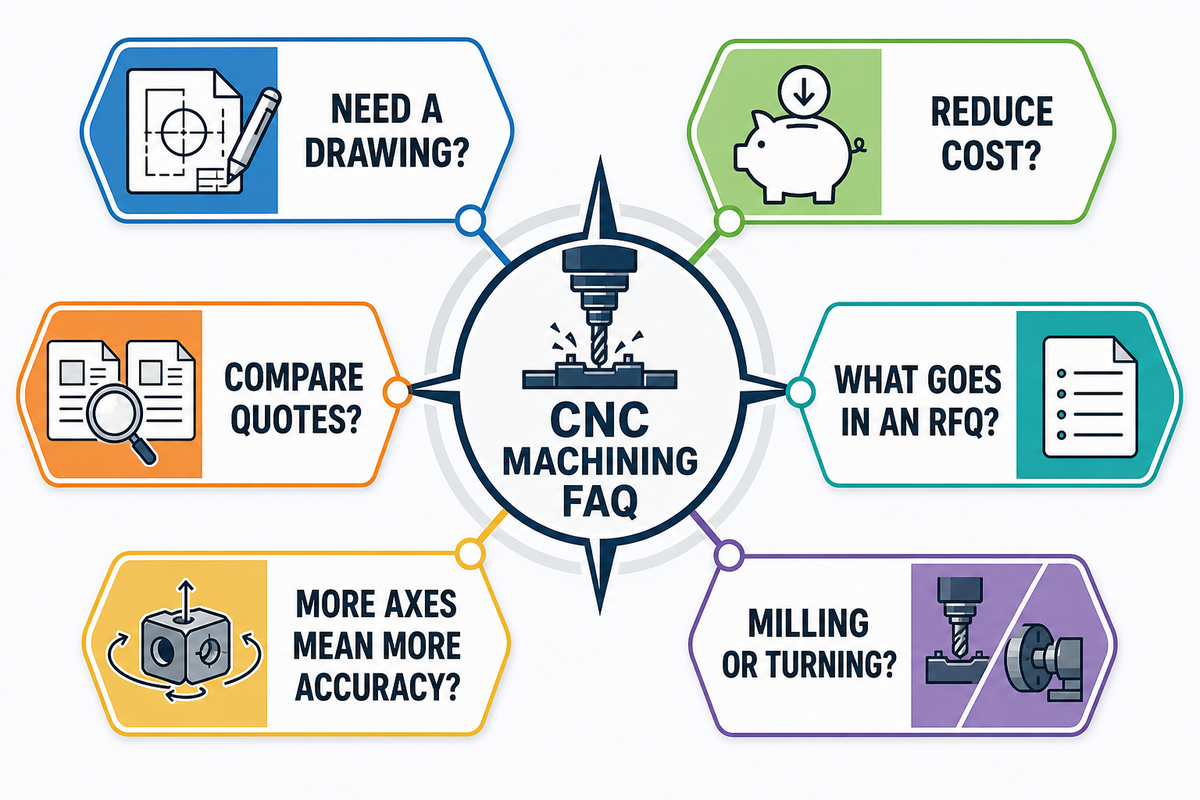
Preciso de um desenho 2D se já tenho um arquivo STEP?
Use um desenho 2D antes de solicitar um orçamento se o arquivo STEP não especificar tolerâncias, referências geométricas, roscas, acabamentos, condição do material, requisitos de inspeção ou a revisão aplicável.
Use um desenho 2D se o arquivo STEP não especificar tolerâncias, referências geométricas, roscas, ajustes, textura superficial, condição do material, acabamento, marcação, requisitos de inspeção ou a revisão aplicável. O modelo fornece a geometria nominal, enquanto o desenho registra os requisitos não geométricos e informa qual arquivo prevalece em caso de conflito. Manter essas responsabilidades separadas evita que o fornecedor trate a precisão exibida no modelo como uma tolerância implícita. Isso também mantém o controle de revisão visível durante a programação, o planejamento da inspeção e a análise pelo fornecedor.
Se o pacote usar dimensionamento e toleranciamento geométrico, indique a edição aplicável da norma ASME Y14.5.
Um pacote baseado apenas em modelos pode funcionar quando usa uma definição baseada em modelo controlada e ambas as partes concordam sobre como cada requisito será comunicado. Atribua o mesmo número e revisão a todos os arquivos e remova da solicitação de cotação as cópias substituídas.
Como posso reduzir o custo da usinagem CNC sem comprometer a peça?
Reduza o custo da usinagem CNC flexibilizando apenas requisitos não funcionais, diminuindo preparações desnecessárias da máquina, melhorando o acesso das ferramentas e analisando cada alteração proposta à luz da função aprovada da peça.
Reduza o custo da usinagem CNC flexibilizando apenas as tolerâncias não funcionais, diminuindo preparações desnecessárias da máquina e melhorando o acesso a características de difícil alcance. Use raios internos viáveis, alinhe as referências geométricas ao acesso durante a fabricação e diferencie as características críticas que exigem registro das verificações rotineiras da oficina. Analise cada alteração em relação à função da peça, em vez de aplicar uma regra de projeto genérica.
Quais informações uma solicitação de cotação para usinagem CNC deve incluir?
Prepare uma solicitação de cotação para usinagem CNC pronta para orçamento com geometria controlada, revisão, condição do material, quantidade, tolerâncias, acabamentos, evidências de inspeção, condições de entrega e um espaço para as premissas do fornecedor.
Prepare uma solicitação de cotação para usinagem CNC pronta para orçamento com geometria controlada, revisão do desenho, unidades, especificação e condição do material, quantidade, tolerâncias, requisitos superficiais, acabamento, registros de inspeção, escopo dos certificados, condições de entrega e premissas do fornecedor. Para a produção, informe também as regras de notificação de alterações e as expectativas para novos pedidos, de modo que a base aprovada continue visível.
Qual é a diferença entre fresamento CNC e torneamento CNC?
No fresamento, as ferramentas de corte giram ao redor da peça fixada, enquanto no torneamento a peça gira para formar principalmente características geométricas rotacionais; muitas peças personalizadas usam os dois métodos CNC.
No fresamento CNC, as ferramentas de corte giram ao redor da peça fixada, enquanto no torneamento CNC a peça gira para formar principalmente características geométricas rotacionais. Muitas peças personalizadas usam os dois métodos, e a melhor sequência de operações depende das relações entre as características e dos riscos de preparação da máquina.
Uma máquina de 5 eixos produz automaticamente uma peça mais precisa?
Não. A usinagem em 5 eixos pode reduzir as novas fixações e melhorar o acesso às características, mas a precisão da peça ainda depende da calibração, da fixação da peça, do ferramental, da condição térmica, da programação, do controle do processo e da inspeção.
Não. A usinagem em 5 eixos pode melhorar o acesso e reduzir as novas fixações para geometrias adequadas, mas a precisão ainda depende da condição da máquina, da calibração, da fixação da peça, do comportamento da ferramenta, da condição térmica, da programação, do controle do processo e da inspeção. Avalie a sequência de operações proposta em relação às características controladas, em vez de considerar apenas o número de eixos. Pergunte qual preparação da máquina é eliminada, qual relação entre referências geométricas é preservada e como será medida a relação resultante entre as características. A qualificação da máquina e as evidências de inspeção dependem de cada peça; não são garantidas pela configuração da máquina.
Como devo comparar dois orçamentos de usinagem CNC?
Antes de comparar dois orçamentos de usinagem CNC, padronize a revisão controlada, o material, a quantidade, o escopo dos processos, as evidências de inspeção, as operações externas, as condições de entrega, o frete, o ferramental e as exclusões.
Compare dois orçamentos de usinagem CNC somente depois de padronizar a revisão controlada, o material e o material bruto, o escopo dos processos, as operações externas, os registros de inspeção, o conjunto de certificados, a quantidade, a condição de entrega, o marco inicial do prazo de fabricação ou entrega, o ferramental e as exclusões. Resolva essas variações antes de considerar o total mais baixo como a oferta de menor custo, pois o escopo omitido muitas vezes reaparece como atraso ou retrabalho.
Conclusão: passe do termo de busca à definição controlada da peça
Depois de esclarecer as dúvidas comuns sobre a solicitação de cotação, passe de “quem pode fabricar isso?” para “qual definição exata do produto, sequência de operações, evidências e escopo comercial estamos pedindo que o fornecedor controle?”. Essa mudança reduz premissas ocultas e permite avaliar as alegações de capacidade com base na peça.
Comece pelo mapa da sequência de operações com controle de características, aplique a escala de justificativa das tolerâncias somente quando a função exigir, padronize as propostas com a taxonomia de variação dos orçamentos e libere o conjunto controlado de documentos para a solicitação de cotação. Essas ferramentas dão às equipes de engenharia, qualidade e compras uma linguagem comum antes do primeiro corte.
Método do guia e limites das fontes
Este guia de usinagem CNC separa as referências públicas de engenharia da página comercial de serviços da Zhenling Metal. Os limites relativos ao planejamento de processos, desenhos, tolerâncias, metrologia e estabilidade são fundamentados nas fontes citadas do NIST, da ASME, da ISO e do JCGM. As dimensões ilustrativas mostram como auditar arquivos conflitantes; elas não são limites de capacidade da Zhenling, padrões de projeto recomendados nem orientações de fabricação específicas para uma peça.
Referências e fontes
- NIST: Integração do planejamento preliminar de projeto e fabricação
- ASME Y14.5: Dimensionamento e toleranciamento
- ISO 2768-1: Tolerâncias gerais para dimensões lineares e angulares
- ISO 22081: Especificações gerais geométricas e de tamanho
- ISO 21920-1: Indicação da textura superficial do perfil
- JCGM VIM 2.41: Rastreabilidade metrológica
- NIST: Rastreabilidade metrológica
- Manual eletrônico do NIST/SEMATECH: Estabilidade de processo
- Rolled Alloys: Ficha técnica do aço inoxidável 316/316L
Posts relacionados








ZHENLING / FABRICAÇÃO SOB DESENHO
Da dúvida técnica ao desenho técnico pronto para solicitar cotação
A Zhenling atende compradores industriais que precisam de flanges, corpos de válvula, rolos, tubos curvados e peças usinadas com perfis personalizados. Nossos engenheiros analisam o desenho técnico, a condição do material, o acúmulo de tolerâncias, a quantidade e os requisitos de inspeção antes de cotar a sequência de operações de usinagem.
COMECE COMDesenho técnico · Amostra · Dimensões críticas
DEFINAMaterial · Quantidade · Tolerância · Certificação
DESENHO TÉCNICO / MATERIAL / TOLERÂNCIA
Prepare as informações da sua peça
- DADOS DA PEÇA
- Desenho técnico 2D/3D ou amostra
- ANÁLISE DO PROCESSO
- Usinagem · conformação · soldagem · inspeção
- Canal de resposta
- Envie o formulário de contato do site
Usamos os dados que você envia para analisar sua solicitação e responder a ela. Consulte nossa Política de Privacidade.


