Contacter Zhenling Company

matériaux pour l’usinage CNC
Matériaux pour l’usinage CNC de pièces sur mesure chez Zhenling
Nous usinons 22 familles de matériaux et plus de 30 grades à partir de votre plan ou de votre fichier 3D. Envoyez votre fichier : un ingénieur méthodes vous remettra un devis sous 48 heures, en indiquant tout matériau de substitution susceptible de réduire le coût ou le délai. Les tableaux ci-dessous vous aideront à retenir deux ou trois candidats avant même de nous contacter.
- Devis vérifié par un ingénieur sous 48 heures
- Prototypes en 7 à 15 jours ouvrés
- Dimensions sans tolérance spécifiée conformes à ISO 2768-m
- Fichiers STEP, IGES, X_T, DWG, DXF et PDF cotés acceptés
- Délai de remise du devis
- Sous 48 heures, après vérification par un ingénieur
- Délai de fabrication des prototypes
- 7 à 15 jours ouvrés après approbation du plan
- Délai de fabrication en petite série
- 15 à 20 jours ouvrés après approbation du plan
- Délai de production
- 20 à 30 jours ouvrés, à confirmer dans votre devis
- Commande minimale
- Aucune quantité minimale de commande : les pièces unitaires sont acceptées
- Dimensions sans tolérance spécifiée
- ISO 2768-m, sauf indication contraire sur votre plan
- Dimensions sans tolérance spécifiée
- ISO 2768-m, sauf indication contraire sur votre plan
Vos plans sont traités de manière confidentielle et, sur demande, nous signons un accord de confidentialité réciproque avant d’ouvrir le moindre fichier.
Capacités d’usinage CNC
Chaque machine CNC de notre atelier est réglée selon votre plan, et non selon une référence de catalogue. Voilà pourquoi notre gamme couvre 22 familles de matériaux et plus de 30 grades : ce sont nos procédés d’usinage qui déterminent les projets acceptés, et non une gamme de produits prédéfinie. La découpe, l’usinage, le soudage et la fabrication sont réunis dans un atelier de 6 000 m², sur un site de production de 8 000 m² que nous exploitons depuis 2006.
Fraisage et tournage
Nos centres d’usinage à trois axes et à quatre axes réalisent des pièces prismatiques, des plaques et des boîtiers. Nos centres d’usinage à cinq axes importés prennent en charge les pièces à faces multiples et aux formes complexes.
Électroérosion à fil et rectification
L’électroérosion à fil permet de réaliser des profils trempés et des angles intérieurs serrés inaccessibles à une fraise. La rectification plane et cylindrique assure la finition des éléments géométriques soumis aux tolérances de l’assemblage.
Fabrication à partir de tôles
Le cisaillage CNC, le roulage de tôles et le travail à la presse transforment les tôles en viroles et en supports dans le même bâtiment. Réunir la découpe, le roulage et l’usinage sous un même toit évite le transfert entre fournisseurs.
Soudage et assemblage
Le soudage à l’arc sous flux Lincoln, procédé 12, et le soudage sous protection gazeuse assemblent les pièces avant l’usinage final, afin que les faces soient usinées après les déformations dues au soudage.
Choix des matériaux pour les pièces usinées CNC
Le choix d’un matériau pour l’usinage CNC se fait en trois étapes : définir la fonction de la pièce, écarter les familles qui ne peuvent pas la remplir, puis classer les matériaux restants selon leurs propriétés chiffrées. Le guide ci-dessous couvre les deux premières étapes, et la grille comparative la troisième. Quel que soit le grade retenu, le matériau est acheté selon la spécification indiquée sur votre plan, et le certificat matière est expédié avec les pièces finies.
Guide de choix des familles d’alliages
Partez de la fonction de la pièce, pas du nom de la famille. Cette liste est classée par conditions d’utilisation, et non par ordre alphabétique comme un catalogue de stock. La troisième colonne est la plus utile : elle indique quels matériaux écarter et pourquoi.
| Fonction de la pièce | Matériaux à envisager | Matériaux à écarter et raisons |
|---|---|---|
| Résister à une pression interne | 1045 (45#), 4140 (42CrMo), acier inoxydable 304 / 316L | Grades de décolletage resulfurés. Les sulfures n’apportent aucune résistance à température ambiante et créent des concentrations de contraintes internes ; les fissures se propagent donc dans le sens de la barre, le long des alignements de sulfures. |
| Réguler un fluide dans un corps de vanne | Acier inoxydable 304 / 316L, bronze C93200, laiton | Magnésium, sujet à la corrosion galvanique au contact d’un métal différent dans un assemblage humide. |
| Résister aux agressions chimiques | 316L, Alloy C276, 904L, PTFE, polypropylène | Acétal, qui résiste bien aux solvants et aux carburants, mais est attaqué par les acides forts. |
| Fonctionner à haute température | Alloy 718 (980 °C), PEEK (330 °C), PAI (260 °C) | Tout plastique au-delà de sa température d’utilisation nominale : l’ABS est limité à 80 °C et le nylon 6 à 90 °C. |
| Résister à l’usure | Acier à outils D2 à 62 HRC, 4140 trempé et revenu, PAI, acétal | Alliage d’aluminium tendre en contact glissant : à 93 HB, sa surface ne résistera pas au frottement en service. |
| Réduire le poids | Alliage d’aluminium 6061-T6, magnésium AZ31B, PEEK | Acier inoxydable, sauf si les conditions de corrosion l’exigent réellement. |
| Conduire l’électricité ou la chaleur | Cuivre électrolytique C11000, conductivité de 100 % IACS | Laiton et bronze, dont les éléments d’alliage réduisent la conductivité en améliorant l’usinabilité. |
| Assurer une isolation | PEEK, PEI, PTFE, acrylique | Tous les métaux, ainsi que le nylon dans une pièce humide : il absorbe 7,0 % d’eau à saturation. |
| Entrer en contact avec des aliments ou de l’eau potable | Acier inoxydable 304 / 316L, PEHD, polypropylène | Laiton de décolletage C36000 (2,5–3,7 % de plomb) et bronze C93200 (6–8 % de plomb). |
| Glisser sans lubrification | PTFE, acétal, PA66, bronze pour paliers C93200 | Acrylique, qui rompt à 4,0 % d’allongement au lieu de se déformer plastiquement. |
| Rester optiquement transparent | Acrylique (PMMA), polycarbonate | Polycarbonate en présence de solvants : sous charge, leur contact provoque une fissuration sous contrainte. |
“Pour une pièce soumise à une pression interne, nous établissons le devis uniquement pour le grade indiqué sur le plan. Un substitut resulfuré s’usine plus vite et passe le même contrôle dimensionnel, puis se fissure le long des alignements de sulfures une fois la pièce en service.”
Ingénierie des procédés de Zhenling — règle permanente pour les pièces sous pression
La dilatation thermique détermine la tolérance d’un assemblage multimatériaux
La colonne de dilatation s’étend sur les deux parties de la grille, et l’écart entre les valeurs suffit à montrer pourquoi une tolérance unique ne convient pas. L’acier au carbone se dilate de 12 µm/m·K ; le PTFE de 120 et le PEHD de 130. Dans cet assemblage, la dilatation d’une pièce en plastique est dix à onze fois plus importante par degré que celle de l’acier auquel elle est fixée.
Une valeur pour le nylon est inutilisable sans indication de son état d’humidité
Pour le nylon 6 non chargé, la résistance à la traction passe de 74 MPa à sec à 35 MPa après conditionnement à l’humidité, et le module de 2,7 GPa à 1,1 GPa. Le nylon 66 présente le même phénomène : la résistance passe de 86 MPa à 60 MPa, et le module de 3,3 GPa à 1,6 GPa.
Cela représente une perte de résistance de 53 % pour le PA6 et de 30 % pour le PA66, due uniquement à l’humidité ambiante.
À saturation, le PA6 absorbe 7,0 % d’eau et le PA66 8,5 % : pour une pièce utilisée dans un local humide, ce sont donc les valeurs après conditionnement qui comptent réellement.
22 matériaux que nous usinons
Pour deux des plastiques ci-dessous, cette grille ne tranche pas le choix du grade : le PTFE existe en version non chargée, chargée de verre ou chargée de carbone, et le POM en copolymère ou en homopolymère. Chacun dispose de sa propre page — usinage CNC du PTFE et du Teflon et grades de POM et de Delrin pour l’usinage — et les valeurs des fiches ci-dessous concernent le PTFE non chargé et l’acétal sans distinction entre copolymère et homopolymère.
Usinage CNC de l’aluminium
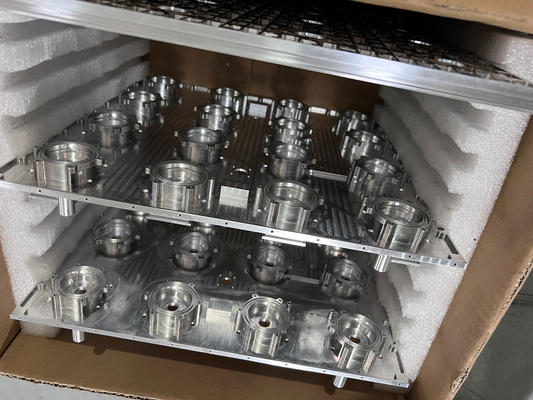
6061-T6 · 6082 · 7075-T6 · 5052 · ADC12L’alliage d’aluminium s’usine plus vite que tous les autres métaux de cette page, avec un indice d’usinabilité de 270 % par rapport à l’acier de décolletage de référence ; le temps de cycle pèse donc rarement sur son coût. Cette vitesse réduit les heures machine, mais n’améliore pas la dureté : à 93 HB, la surface ne résistera pas à un contact glissant.
Caractéristiques : aluminium — 6061-T6
Usinabilité270 %
Dureté93 HB
Résistance à la traction310 MPa
Temp. max.170 °C
Dilatation :24 µm/m·K
Corrosion :Film d’oxyde autopassivant
Applications :Boîtiers, supports, dissipateurs thermiques
Usinage CNC de l’acier inoxydable
303 · 304 · 304L · 316 · 316L · 321L’acier inoxydable austénitique présente en surface une couche écrouie de 0.003 à 0.005 in de profondeur ; pendant la coupe, le cœur peut être deux fois moins dur que cette surface. Avec un indice d’usinabilité de 43 % pour le 304, il faut donc une profondeur de passe suffisante pour commencer sous cette couche, plutôt qu’une vitesse de coupe plus élevée.
Caractéristiques : acier inoxydable — AISI 304, corroyé
Usinabilité43 %
Dureté170–360 HB
Résistance à la traction580–1180 MPa
Temp. max.710 °C
Dilatation :17 µm/m·K
Corrosion :Film passif ; PREN 20
Applications :Corps de vannes, pièces en contact avec les aliments
Usinage CNC de l’acier au carbone
20# · 45# (1045) · Q235A · Q345DL’acier au carbone est le choix de base pour les pièces de machines structurelles ou soumises à une pression interne, avec une résistance de 620 à 680 MPa pour le 1045. Comme il ne résiste pas à la corrosion par lui-même, le plan doit prévoir un placage, une peinture ou une finition huilée.
Caractéristiques : acier au carbone — 1045 (45#)
Usinabilité65 %
Dureté180–190 HB
Résistance à la traction620–680 MPa
Temp. max.400 °C
Dilatation :12 µm/m·K
Corrosion :Rouille sans protection ; placage nécessaire
Applications :Arbres, axes, appareils à pression
Usinage CNC de l’acier allié
42CrMo (4140) · 25CrMo · 12CrMoV · GCr15Trempé et revenu, le 4140 atteint 1080 MPa à 310 HB : une résistance élevée sans le coût d’un acier à outils. Selon ASTM A29/A29M, sa teneur en carbone va de 0.38 à 0,43 % ; deux barres issues de coulées différentes et répondant toutes deux à la norme peuvent donc réagir différemment au même traitement thermique.
Caractéristiques : acier allié — 4140
Usinabilité61 %
Dureté310 HB
Résistance à la traction1080 MPa
Temp. max.420 °C
Dilatation :13 µm/m·K
Corrosion :Rouille sans protection ; placage nécessaire
Applications :Arbres fortement sollicités, accouplements
Usinage CNC de l’acier à outils
D2 · SKD11 · H13Une fois trempé, le D2 atteint 62 HRC et une résistance à la traction de 2000 MPa : c’est la combinaison la plus dure et la plus résistante de la grille. Avec une usinabilité de 27 %, il est usiné à l’état tendre, trempé, puis fini par rectification ou électroérosion à fil.
Caractéristiques : acier à outils — D2
Usinabilité27 %
Dureté62 HRC
Résistance à la traction2000 MPa
Temp. max.—
Dilatation :11 µm/m·K
Corrosion :Rouille sans protection ; huilage après rectification
Applications :Matrices, poinçons, inserts d’usure
Usinage CNC du titane
Grade 2 · Grade 5 (Ti-6Al-4V)Le Grade 5 offre une résistance de 1000 à 1190 MPa pour environ 60 % de la densité de l’acier, et résiste à l’eau de mer et aux chlorures. Avec une usinabilité de 20 %, le coût dépend davantage des heures machine que du prix du métal.
Caractéristiques : titane — Grade 5
Usinabilité20 %
Dureté33 HRC
Résistance à la traction1000–1190 MPa
Temp. max.330 °C
Dilatation :8,9 µm/m·K
Corrosion :Excellente résistance à l’eau de mer et aux chlorures
Applications :Raccords aéronautiques, composants de dispositifs médicaux
Usinage CNC de l’Inconel et des alliages de nickel
Alloy 718 · C276 · 904LL’Alloy 718 conserve une résistance utilisable jusqu’à 980 °C, soit de loin la température de service la plus élevée de la grille. Avec une usinabilité de 10 %, c’est le métal le plus lent à usiner ici ; l’outillage est donc pris en compte dans le devis.
Caractéristiques : alliage de nickel — 718
Usinabilité10 %
Dureté40 HRC
Résistance à la traction930–1530 MPa
Temp. max.980 °C
Dilatation :13 µm/m·K
Corrosion :Résiste aux acides oxydants et réducteurs
Applications :Pièces de zones chaudes, outillage de fond de puits
Usinage CNC du cuivre
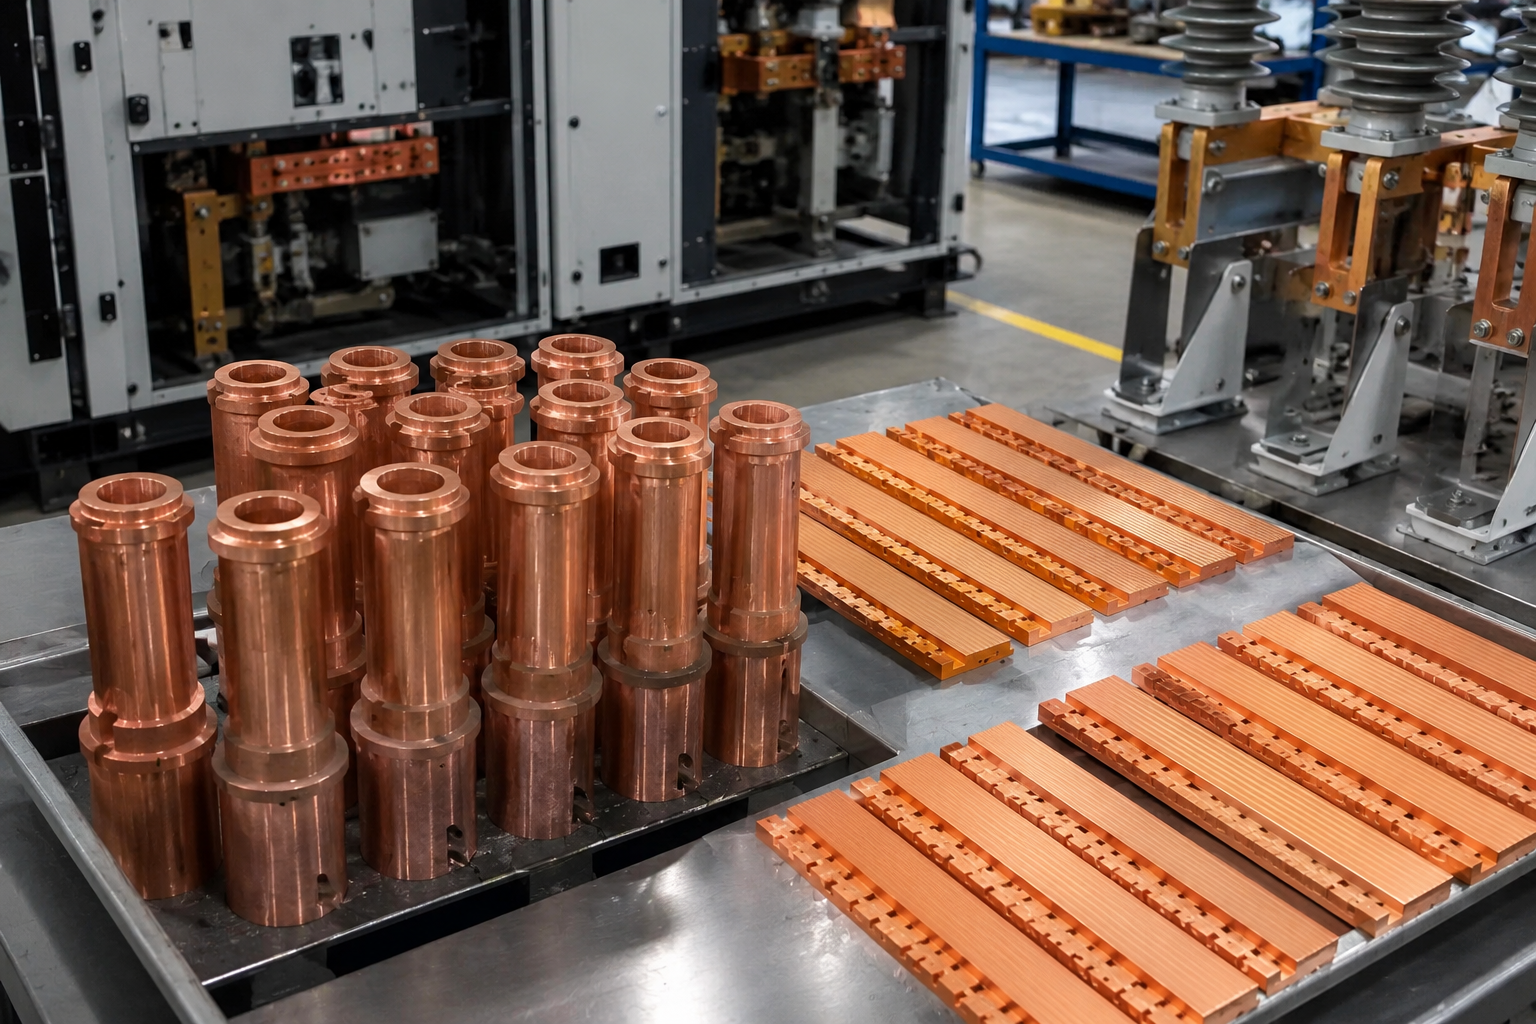
Cuivre électrolytique C11000 · C10100Le C11000 est évalué à 100 % IACS : c’est la référence à laquelle se comparent tous les autres conducteurs. Il est collant à la coupe et aucun indice d’usinabilité n’est publié pour ce matériau ; la géométrie et les exigences de finition déterminent donc son coût.
Caractéristiques : cuivre — C11000
Usinabilité—
Dureté37–94 HRF
Résistance à la traction220–410 MPa
Temp. max.200 °C
Dilatation :17 µm/m·K
Corrosion :Se patine à l’air ; inadapté en présence d’ammoniac
Applications :Jeux de barres, électrodes, conducteurs thermiques
Usinage CNC du laiton
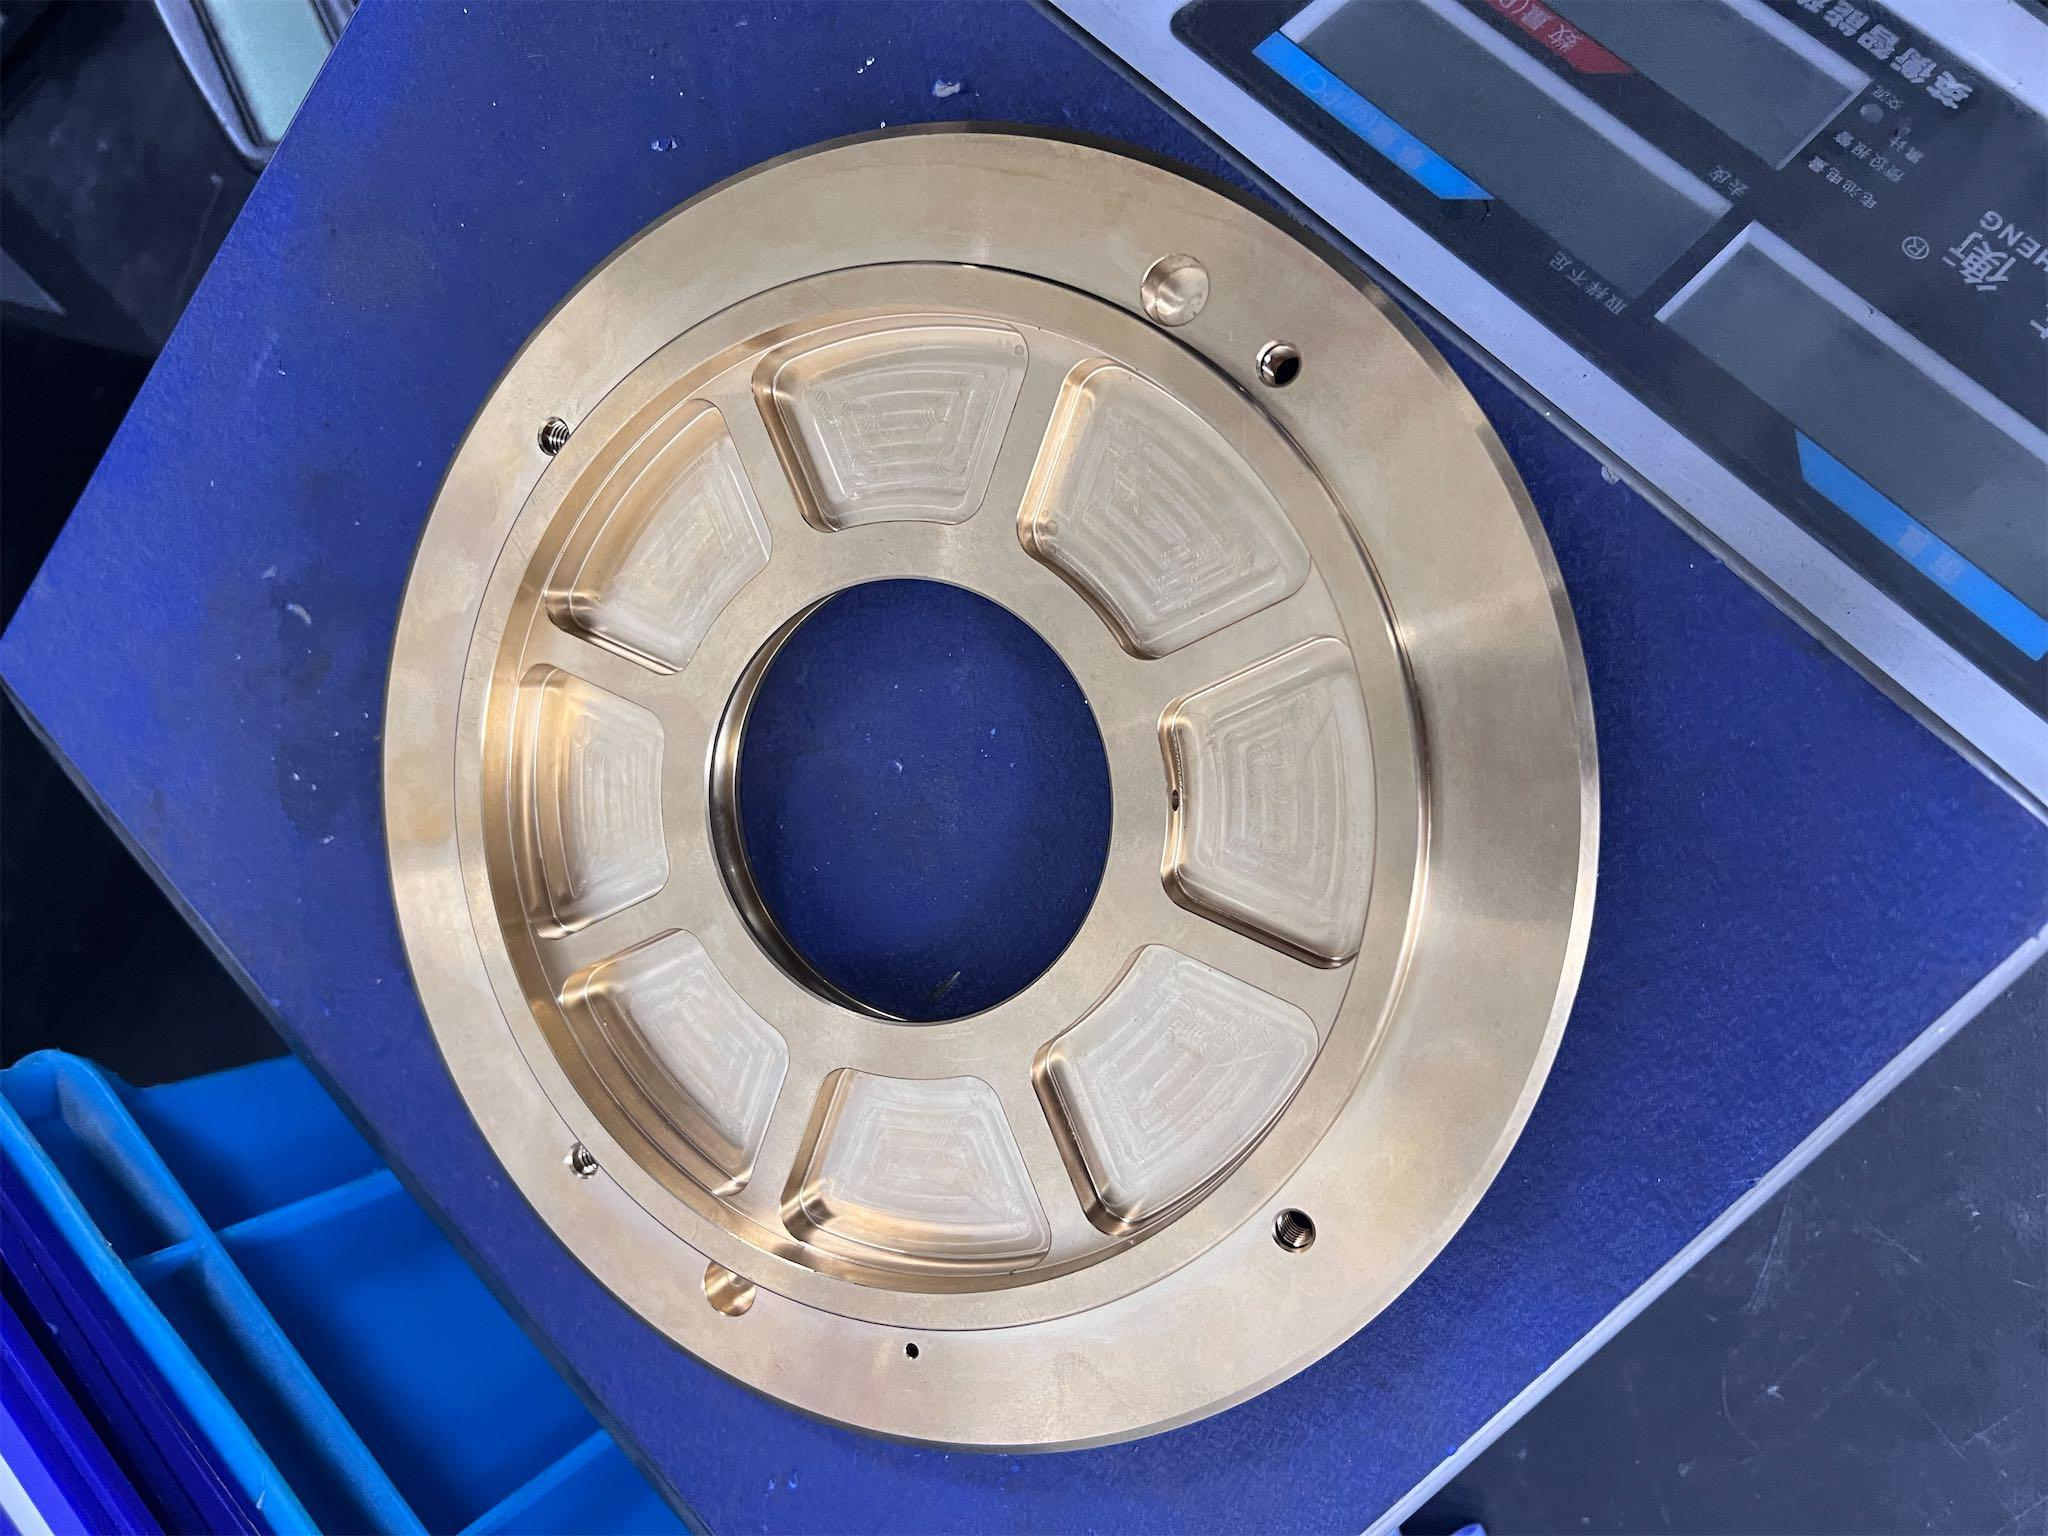
C36000 · C37700 · H62Le laiton de décolletage C36000 affiche un indice d’usinabilité de 170 %, dépassé ici seulement par l’aluminium, et permet d’obtenir un filet net directement après usinage. Il contient 2.5 à 3,7 % de plomb, ce qui exclut son contact avec les aliments et l’eau potable.
Caractéristiques : laiton — C36000
Usinabilité170 %
Dureté—
Résistance à la traction330–530 MPa
Temp. max.120 °C
Dilatation :21 µm/m·K
Corrosion :Se dézincifie dans l’eau stagnante
Applications :Raccords hors contact alimentaire
Usinage CNC du bronze
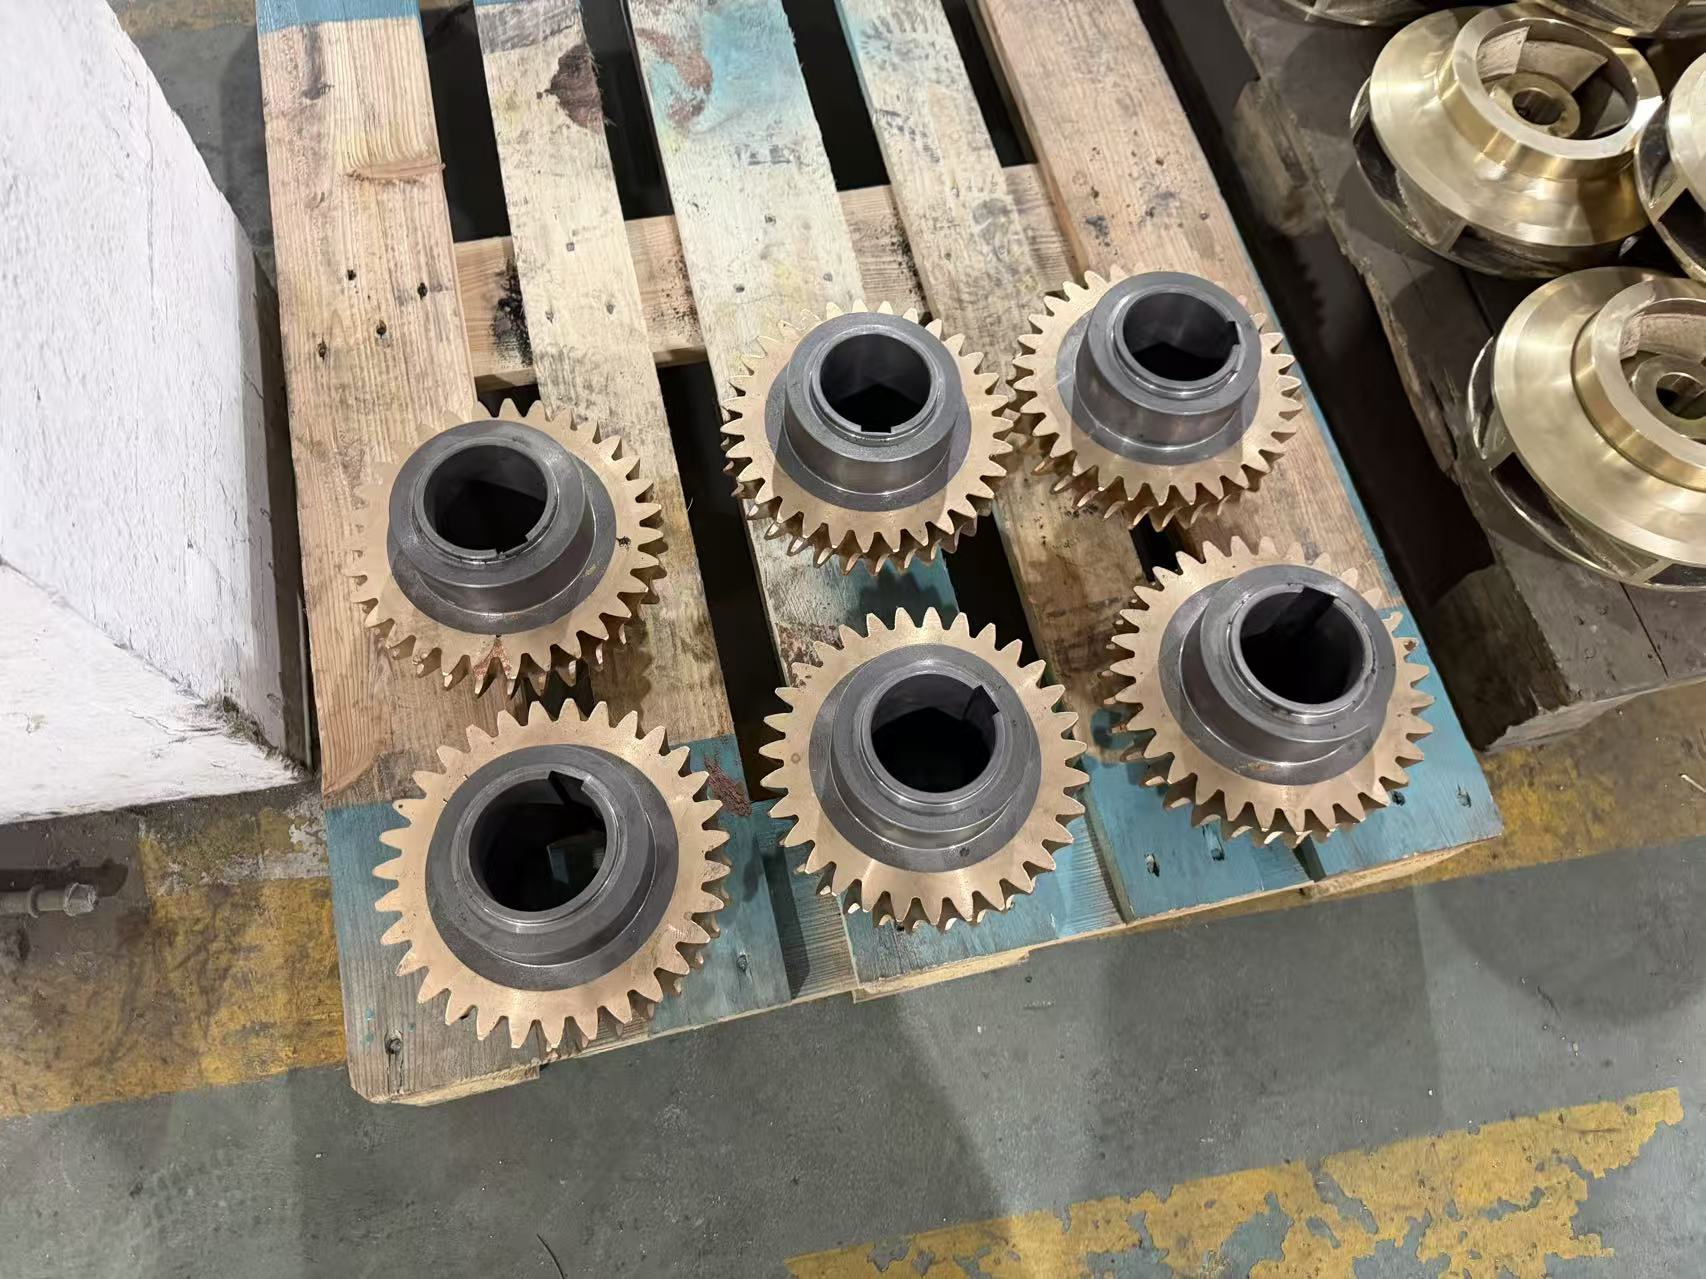
C93200 (SAE 660) · C51000Le bronze pour paliers C93200 est prescrit pour les paliers lisses et les bagues, car il fonctionne contre un arbre en acier sans grippage. Avec 6 à 8 % de plomb, il est soumis à la même exclusion du contact alimentaire que le laiton de décolletage.
Caractéristiques : bronze — C93200
Usinabilité—
Dureté65 HRB
Résistance à la traction240 MPa
Temp. max.160 °C
Dilatation :18 µm/m·K
Corrosion :Résiste en milieu marin
Applications :Paliers lisses, bagues, rondelles de butée
Usinage CNC du magnésium
AZ31B · AZ91DL’AZ31B est ici le métal de structure le plus léger, avec une masse volumique de 1,7 g/cm³, soit environ les deux tiers de celle de l’aluminium. Sa dilatation atteint 26 µm/m·K, la plus élevée des métaux de la grille, et il subit une corrosion galvanique au contact d’un autre métal dans un assemblage humide.
Caractéristiques : magnésium — AZ31B
Usinabilité—
Dureté—
Résistance à la traction240–270 MPa
Temp. max.150 °C
Dilatation :26 µm/m·K
Corrosion :Risque galvanique à chaque assemblage avec un métal différent
Applications :Boîtiers légers, équipements portables
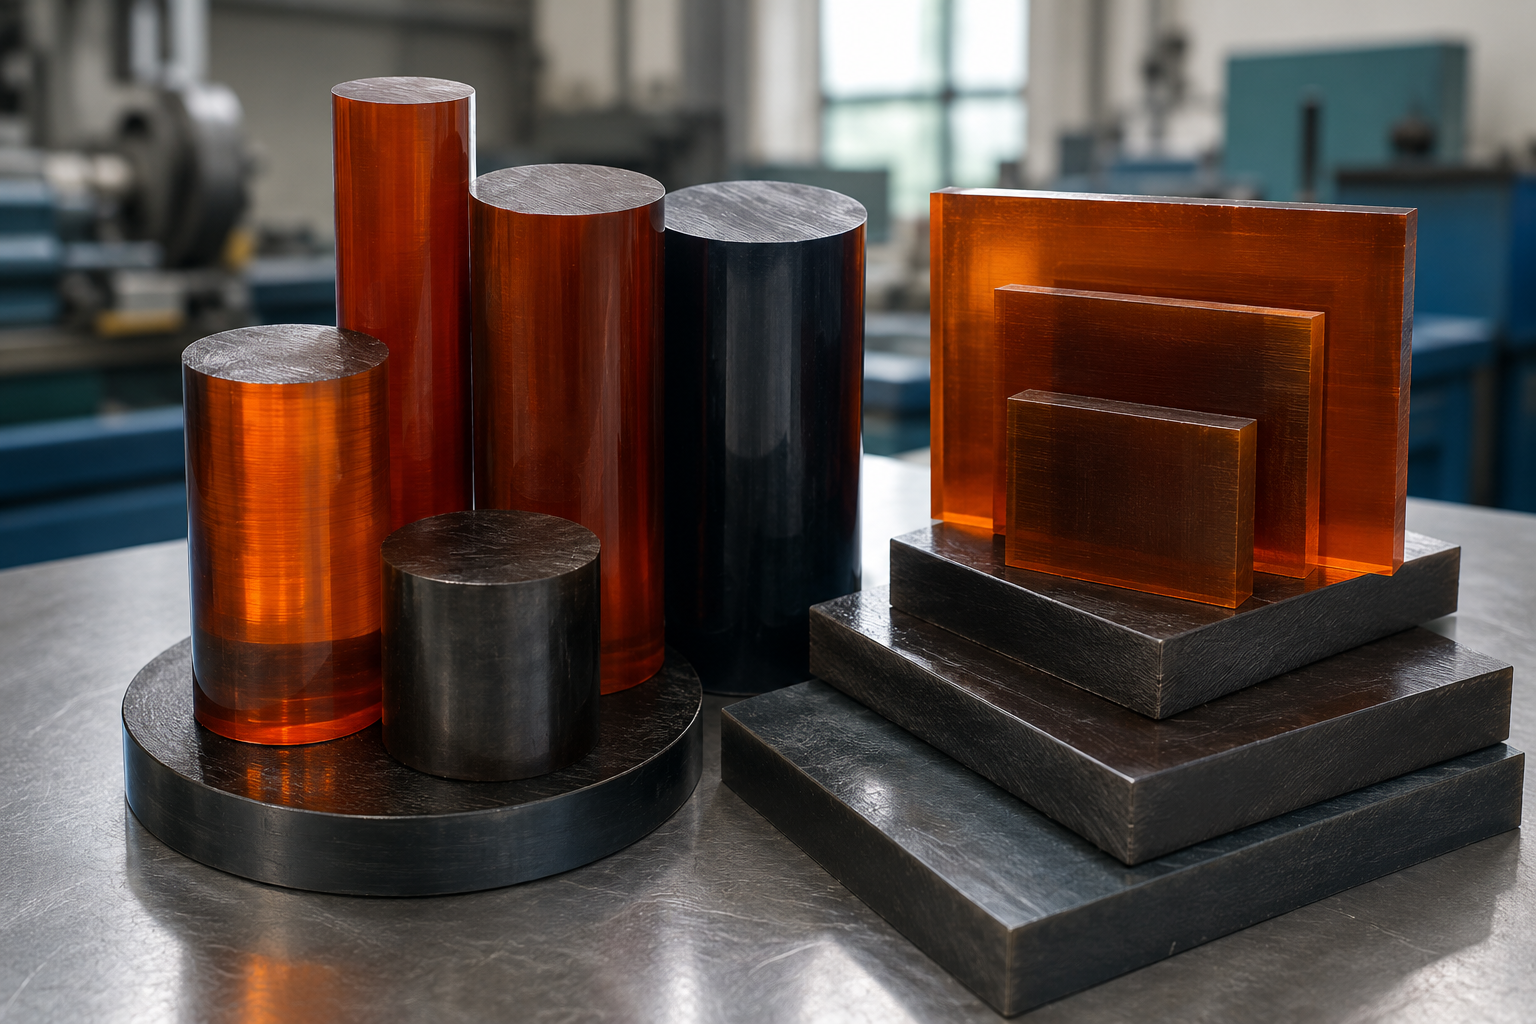
Usinage CNC du PEEK
Non chargé · chargé à 30 % de verre · chargé à 30 % de carboneLe PEEK non chargé peut fonctionner jusqu’à 330 °C et n’absorbe que 0,5 % d’eau à saturation : c’est pourquoi il convient lorsqu’une pièce en plastique doit conserver ses dimensions. Son prix dépasse largement celui de tous les autres plastiques présentés ici ; vérifiez donc que l’application exige réellement 330 °C avant de le prescrire.
Caractéristiques : PEEK — non chargé
Résistance à la traction97 MPa
Allongement43 %
Temp. max.330 °C
Absorption d’eau0,5 % à saturation
Dilatation :52 µm/m·K
Résistance chimique :Résiste à la plupart des produits chimiques ; exception : acide sulfurique concentré
Applications :Joints, paliers, pièces pour semi-conducteurs
Usinage CNC du PEI (Ultem)
Non chargé · chargé à 30 % de verreLe PEI offre une résistance à la traction de 110 MPa et fonctionne jusqu’à 170 °C tout en conservant un comportement dimensionnel prévisible. Il absorbe 1,3 % d’eau à saturation ; les pièces critiques doivent donc être usinées à partir de matière conditionnée, plutôt que prélevée directement sur un rayonnage humide.
Caractéristiques : PEI — non chargé
Résistance à la traction110 MPa
Allongement34 %
Temp. max.170 °C
Absorption d’eau1,3 % à saturation
Dilatation :53 µm/m·K
Résistance chimique :Résiste aux acides dilués et aux hydrocarbures
Applications :Isolants électriques, montages d’usinage stérilisables
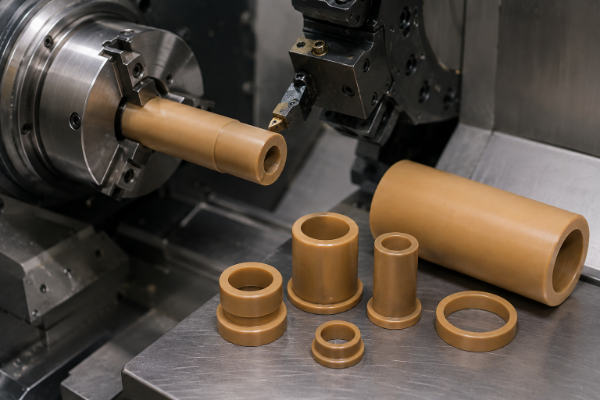
Usinage CNC du PAI (Torlon)
Non chargé · grades pour paliers et pièces d’usureLe PAI est le plastique le plus résistant de la grille, à 150 MPa, et celui qui se dilate le moins, à 34 µm/m·K. Son absorption d’eau est la plus élevée des trois plastiques haute performance, avec 1,7 % à saturation, contre 1,3 % pour le PEI et 0,5 % pour le PEEK ; il ne peut donc pas remplacer le PEEK lorsque la stabilité dimensionnelle est prioritaire.
Caractéristiques : PAI — non chargé
Résistance à la traction150 MPa
Allongement12 %
Temp. max.260 °C
Absorption d’eau1,7 % à saturation
Dilatation :34 µm/m·K
Résistance chimique :Résiste à la plupart des produits chimiques ; les bases fortes constituent sa limite
Applications :Rondelles de butée, anneaux d’usure, bagues fortement chargées
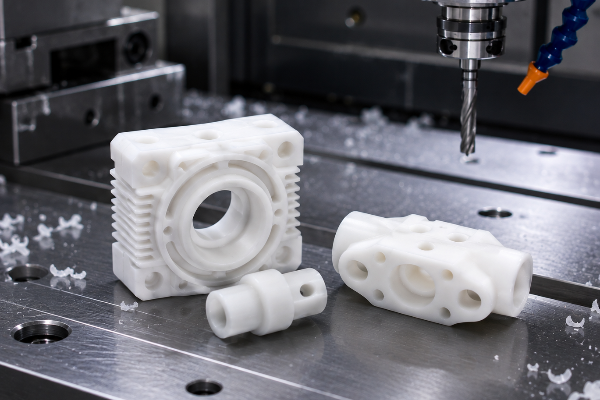
Usinage CNC du POM / acétal
Copolymère POM-C · homopolymère POM-H (Delrin)L’acétal est le plastique usiné de référence pour les engrenages et les pièces de mécanismes de précision : résistance à la traction de 61 MPa, allongement de 65 % et absorption d’eau de 0,21 % après 24 heures. Il résiste aux solvants et aux carburants, mais les acides forts l’attaquent.
Caractéristiques : acétal POM-C — non chargé
Résistance à la traction61 MPa
Allongement65 %
Temp. max.100 °C
Absorption d’eau0,21 % (24h)
Dilatation :85 µm/m·K
Résistance chimique :Résiste aux solvants et aux carburants ; les acides forts l’attaquent
Applications :Engrenages, pièces de mécanismes de précision, circuits de fluides
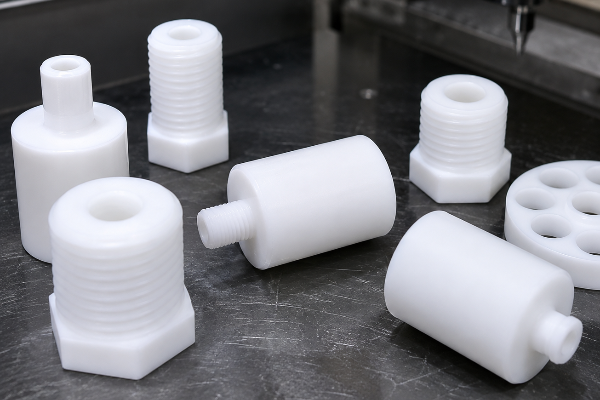
Usinage CNC du PTFE
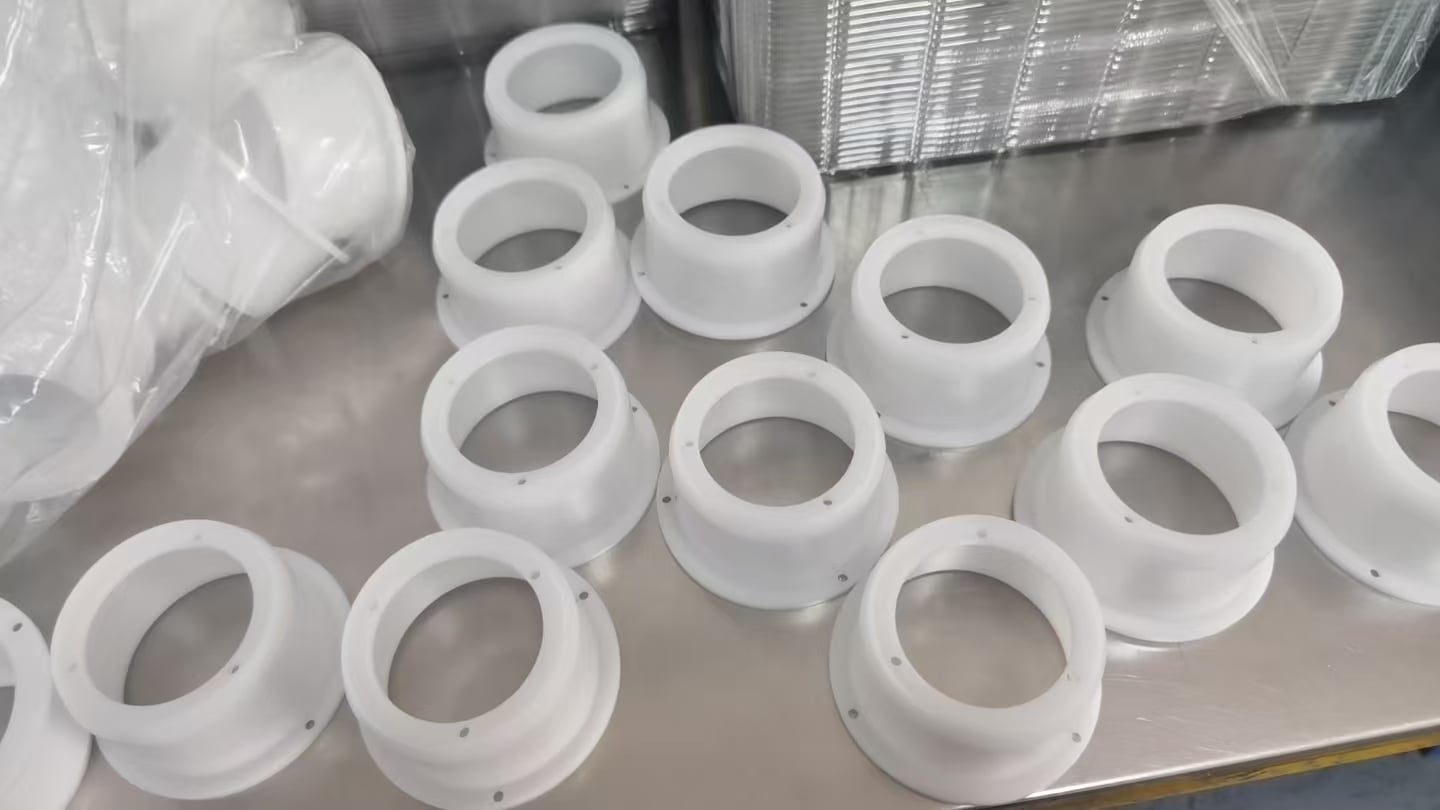
Non chargé · chargé de verre · chargé de carboneLe PTFE résiste à presque tous les produits chimiques industriels et présente ici l’absorption d’eau la plus faible, à 0,0093 %. Avec une dilatation de 120 µm/m·K, il se dilate aussi dix fois plus que l’acier au carbone par degré ; tout assemblage multimatériaux exige donc des tolérances adaptées au PTFE.
Caractéristiques : PTFE — non chargé
Résistance à la traction25 MPa
Allongement300 %
Temp. max.270 °C
Absorption d’eau0,0093 % (24h)
Dilatation :120 µm/m·K
Résistance chimique :Résiste à presque tous les produits chimiques industriels
Applications :Joints d’étanchéité, garnitures, patins à faible frottement
Usinage CNC du nylon
PA6 · PA66 · nylon couléLe nylon est résistant et peu coûteux pour les bagues, les galets et les patins d’usure ; le PA6 non chargé atteint 74 MPa à sec. Après conditionnement jusqu’à l’équilibre hygrométrique, le même matériau affiche 35 MPa : il faut donc préciser son état d’humidité pour que cette valeur ait un sens.
Caractéristiques : nylon PA6 — sec
Résistance à la traction74 MPa
Allongement67 %
Temp. max.90 °C
Absorption d’eau7,0 % à saturation
Dilatation :84 µm/m·K
Résistance chimique :Résiste aux hydrocarbures et aux bases
Applications :Bagues, galets, patins d’usure
Usinage CNC du polycarbonate
Non chargé · chargé de verreLe polycarbonate est le plastique le plus tenace de la grille, avec un allongement de 110 % et une résistance au choc Izod sur éprouvette entaillée de 440 J/m ; c’est pourquoi on l’utilise pour les protections et les voyants. Les solvants l’attaquent et, sous charge, leur contact provoque une fissuration sous contrainte.
Caractéristiques : polycarbonate — non chargé
Résistance à la traction66 MPa
Allongement110 %
Temp. max.120 °C
Absorption d’eau—
Dilatation :69 µm/m·K
Résistance chimique :Les solvants l’attaquent ; fissuration sous contrainte en charge
Applications :Protections, voyants, capots antichocs
Usinage CNC de l’acrylique (PMMA)
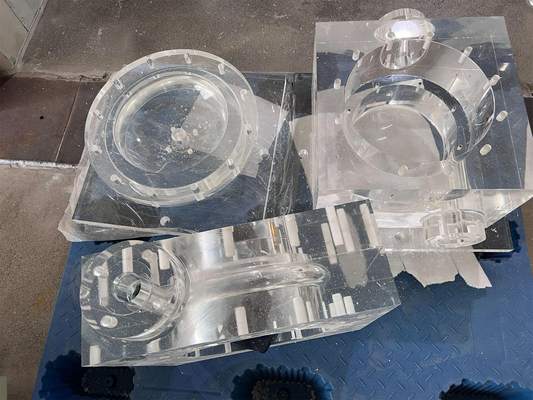
Coulé · extrudéL’acrylique est plus transparent que le polycarbonate et conserve mieux la finition d’un chant poli. Il rompt à 4,0 % d’allongement, la valeur la plus basse de la grille ; la force de serrage et le montage d’usinage déterminent donc si la pièce résiste à l’usinage.
Caractéristiques : acrylique PMMA
Résistance à la traction71 MPa
Allongement4,0 %
Temp. max.—
Absorption d’eau—
Dilatation :76 µm/m·K
Résistance chimique :Les solvants et les alcools l’attaquent
Applications :Fenêtres, guides de lumière, pièces de présentoirs
Usinage CNC du PEHD
Non chargé · UHMW-PELe PEHD résiste à une large gamme d’acides et de bases et s’emploie couramment pour les cuves, les revêtements intérieurs et les pièces en contact avec les aliments. C’est le matériau le moins résistant de la grille, à 24 MPa, et celui qui se dilate le plus, à 130 µm/m·K.
Caractéristiques : PEHD — non chargé
Résistance à la traction24 MPa
Allongement100 %
Temp. max.90 °C
Absorption d’eau—
Dilatation :130 µm/m·K
Résistance chimique :Résiste à une large gamme d’acides et de bases
Applications :Cuves, revêtements intérieurs, pièces en contact avec les aliments
Usinage CNC du polypropylène
Homopolymère · copolymèreLe polypropylène absorbe 0,010 % d’eau à saturation et résiste aux acides, aux bases et à la plupart des solvants : il convient donc aux cuves chimiques et aux montages de laboratoire. Avec une masse volumique de 0,91 g/cm³, c’est le seul matériau de cette page qui flotte.
Caractéristiques : polypropylène — non chargé
Résistance à la traction36 MPa
Allongement80 %
Temp. max.120 °C
Absorption d’eau0,010 % à saturation
Dilatation :90 µm/m·K
Résistance chimique :Résiste aux acides, aux bases et à la plupart des solvants
Applications :Cuves chimiques, montages de laboratoire
Usinage CNC de l’ABS
Non chargé · haute résistance aux chocs · haute tenue thermiqueL’ABS s’usine proprement et se prête bien à la peinture et au collage, ce qui en fait un choix courant pour les boîtiers et les montages d’usinage. Sa température de service est limitée à 80 °C, la plus basse de la grille, et les solvants chlorés l’attaquent.
Caractéristiques : ABS — non chargé
Résistance à la traction41 MPa
Allongement20 %
Temp. max.80 °C
Absorption d’eau0,7 % à saturation
Dilatation :95 µm/m·K
Résistance chimique :Les cétones, les esters et les solvants chlorés l’attaquent
Applications :Boîtiers, montages d’usinage, habillages intérieurs
Envoyez votre plan pour obtenir un devis
Sélectionnez les grades parmi les 22 en fonction de vos propres contraintes : le filtre de sélection des matériaux pour l’usinage CNC applique la même grille à la température de service, à la résistance minimale à la traction, aux conditions de corrosion et au contact alimentaire, puis indique chaque grade écarté et pourquoi.
Vous n’avez pas encore de plan ? Envoyez une photo de l’échantillon ou un croquis à main levée. Nous vous indiquerons les matériaux adaptés ainsi que les dimensions à relever avant de pouvoir établir un devis.
Autre matériau
Si le matériau à usiner CNC dont vous avez besoin ne figure pas parmi les 22 ci-dessus, envoyez-nous son grade avec votre plan : nous confirmerons sa disponibilité et son prix dans le devis. Le matériau est acheté selon votre spécification, et le certificat matière est expédié avec les pièces.
Finitions de surface pour pièces usinées
Une finition influe d’abord sur les dimensions, avant l’aspect : les dépôts galvaniques et l’anodisation ajoutent de l’épaisseur à chaque face traitée. Selon MIL-A-8625, la croissance représente la moitié de l’épaisseur du revêtement sur chaque surface traitée ; pour une anodisation dure de 50 µm, il faut donc retirer 25 µm par surface avant d’envoyer la pièce à l’anodisation. Indiquez la finition sur le plan afin que cette surépaisseur soit prise en compte à l’usinage, et non découverte au contrôle.
| Procédé de finition | Indication sur le plan | Effet sur les dimensions | Réalisation |
|---|---|---|---|
| Brut d’usinage | Indication de texture de surface selon ISO 1302 | Ra 3,2 µm (126 µin), arêtes ébavurées | En interne |
| Microbillage | Indication sur le plan | Aspect mat uniforme, Ra 1,6–3,2 µm (63–126 µin) | En interne |
| Anodisation, Type II | MIL-A-8625 Type II | 1,8–25 µm (0,00007–0,001 in) par surface | Site de production partenaire |
| Anodisation dure, Type III | MIL-A-8625 Type III | 12,7–114 µm (0,0005–0,0045 in) par surface ; 50 µm (0,002 in) en valeur nominale si le plan ne précise rien | Site de production partenaire |
| Zingage | ASTM B633 | Épaisseur minimale selon les conditions de service : SC1 5 µm, SC2 8 µm, SC3 13 µm, SC4 25 µm | Site de production partenaire |
| Nickelage chimique | ASTM B733 | Épaisseur minimale selon la classe de service : SC1 5 µm, SC2 13 µm, SC3 25 µm, SC4 75 µm | Site de production partenaire |
| Passivation | ASTM A967 | Aucune variation d’épaisseur mesurable | Site de production partenaire |
| Brunissage noir | MIL-DTL-13924 | Moins de 2,5 µm (0,0001 in) | Site de production partenaire |
| Traitement thermique | Selon les spécifications du plan | Dureté vérifiée avant la reprise de l’usinage | Site de production partenaire |
Tolérances et exigences du plan
Votre plan prime sur toutes les valeurs par défaut de cette page. S’il ne précise rien, la norme ci-dessous s’applique ; s’il précise une exigence, nous usinons en conséquence.
Spécification
Ce que nous respectons
Tolérances générales
ISO 2768-1 classe m, pour les dimensions linéaires et angulaires sans indication de tolérance individuelle, sauf indication contraire sur votre plan
Tolérances géométriques
Selon les indications de votre plan. ISO 2768-2 a été retirée et remplacée par ISO 22081:2021 ; la note relative à la classe m ci-dessus ne couvre donc ni la forme ni la position
Délai d’établissement du devis, étude de faisabilité comprise
48 heures, avec examen par un ingénieur
Délai de fabrication des prototypes
7 à 15 jours ouvrés après approbation du plan
Délai de fabrication en petite série
15 à 20 jours ouvrés après approbation du plan
Délai de production
20 à 30 jours ouvrés, à confirmer dans votre devis
Commande minimale
Aucune quantité minimale de commande : les pièces unitaires sont acceptées
Première pièce
Réalisée pour chaque nouvelle référence de pièce ; le rapport de mesures vous est soumis pour approbation avant l’usinage du reste du lot
Documents de contrôle fournis
Un rapport de contrôle dimensionnel indiquant les valeurs mesurées, ainsi que le certificat matière du matériau fourni
Formats de fichiers acceptés
Fichiers STEP, STP, IGES, IGS, X_T, DWG et DXF, ainsi que plans PDF cotés
Dimensions maximales des pièces
Confirmées à partir de votre plan dans le devis établi sous 48 heures. Nous ne publions pas de dimensions maximales générales
Vérification des dimensions et de la géométrie
Nous évaluons la faisabilité à partir de votre fichier, et non d’un tableau de dimensions maximales publié. Quatre informations nous permettent de vous répondre en une seule analyse :
- Les dimensions hors tout de la plus grande pièce et le poids de la plus lourde
- Le trou ou la poche la plus profonde, avec son diamètre ou sa largeur
- Tout élément géométrique réparti sur plusieurs faces qui nécessiterait un montage à cinq axes
- Les cotes critiques, avec leurs tolérances et leurs références spécifiées
Envoyez votre plan pour obtenir un devis
Vous n’êtes pas encore prêt à acheter ? Envoyez un plan existant et demandez un avis écrit sur la fabricabilité et les possibilités de substitution du matériau, sans devis ni relance.
Demander uniquement un avis sur le plan
Prix et délais de fabrication
Le prix dépend du matériau, de la géométrie de la pièce, des tolérances, de la quantité et de la finition. Il n’existe pas de tarif pour les pièces fabriquées sur plan ; votre prix vous est communiqué dans un devis écrit.
Paramètres qui influent sur le coût
Chacun des paramètres ci-dessous peut être défini sur votre plan. La troisième colonne explique comment l’ajuster et quelle contrepartie cela implique.
| Paramètre | Effet sur le coût | Comment l’ajuster |
|---|---|---|
| Nuance du matériau au sein d’une même famille | Une teneur en soufre de 0,015 % contre 0,025 % au sein d’une même spécification de nuance peut faire varier l’usinabilité de plus de 100 %, ce qui se répercute sur les heures machine | Lorsque les conditions de service le permettent, laissez le devis préciser la nuance au lieu de la figer sur le plan. Cette option n’est pas possible pour les pièces sous pression, soudées ou trempées |
| Usinabilité de la famille de matériaux | Le tableau va de 270 % pour le 6061-T6 à 10 % pour l’Alloy 718, soit un écart de difficulté de coupe d’un facteur 27 avant même de considérer la géométrie | Vérifiez si les exigences de résistance à la corrosion ou de température excluent réellement la famille qui s’usine plus vite |
| Plage de tolérance | Des tolérances serrées imposent davantage de passes et de contrôles en cours d’usinage, et augmentent le risque de rebut pour chaque élément géométrique concerné | Réservez les tolérances particulières aux éléments géométriques qui s’assemblent ou assurent l’étanchéité, et appliquez ISO 2768-1 classe m au reste. Surcontraindre un plan augmente le coût sans apporter de fonction supplémentaire |
| Finition de surface | Les dépôts galvaniques et l’anodisation ajoutent une étape chez un site de production partenaire, ce qui augmente le coût et le délai, ainsi qu’une épaisseur à anticiper lors de l’usinage | Ne spécifiez une finition que là où elle est utile. L’état brut d’usinage à Ra 3,2 µm n’entraîne aucun coût supplémentaire |
| Quantité | La mise en route, les montages d’usinage et le contrôle de la première pièce sont des coûts ponctuels répartis sur l’ensemble du lot | Demandez un tableau de prix dégressifs dans le devis avant de répartir une commande entre plusieurs livraisons |
| Poches profondes et parois minces | L’outillage à grande portée réduit la vitesse de coupe, tandis que les parois minces nécessitent des passes légères et des montages d’usinage supplémentaires | Augmentez le rayon d’un angle ou ajoutez un dégagement lorsque la fonction le permet |
Chiffrez l’effet de l’usinabilité : le comparateur de temps de cycle selon l’usinabilité estime le temps de coupe de deux nuances à partir d’un même indice, répartit le temps de mise en route sur le lot et indique les heures machine nécessaires pour chacune.
Délais selon l’étape de la commande
Comparez les délais jusqu’à la livraison, et pas seulement les délais d’atelier. Une fois le transport payé et les pièces attendues, l’avantage d’un prix unitaire plus bas proposé par un atelier plus lent est déjà absorbé.
01
Prototype
7 à 15 jours ouvrés
Pièces unitaires jusqu’à l’approbation de la première pièce
02
Petite série
15 à 20 jours ouvrés
Nouvelle mise en route avec la première pièce approuvée comme référence
03
Production
20 à 30 jours ouvrés
Série planifiée, délai confirmé dans votre devis
Qualité, contrôle et documents
Derrière la question « pouvez-vous respecter cette tolérance ? », il y a surtout « pouvez-vous prouver que vous l’avez respectée ? ». Deux documents accompagnent chaque commande à l’expédition, et un troisième, le rapport de contrôle de la première pièce, vous parvient avant l’usinage du reste du lot. Tout ce qui figure dans cette section correspond à un document que vous recevez, et non à une affirmation à accepter sur parole.
Comment chaque commande est contrôlée
-
STEP.01
Le matériau reçu est enregistré en regard de la nuance et de la spécification indiquées sur votre plan, et son certificat matière est versé au dossier du projet d’usinage.
-
STEP.02
Chaque nouvelle référence de pièce fait l’objet d’un contrôle de la première pièce, et le rapport de mesures vous est transmis pour approbation avant l’usinage du reste du lot.
-
STEP.03
Les contrôles en cours d’usinage portent sur les éléments géométriques indiqués comme critiques sur votre plan et utilisent les références spécifiées qu’il définit.
-
STEP.04
Les pièces traitées chez les sites de production partenaires sont contrôlées à leur retour par rapport à votre plan, avant toute expédition.
-
STEP.05
Un rapport de contrôle dimensionnel indiquant les valeurs mesurées accompagne les pièces à l’expédition, avec le certificat matière du matériau fourni.
DATA.SPEC
Validation selon EN 10204
La substitution discrète d’une nuance par une autre moins chère est le risque que les acheteurs redoutent le plus dans l’usinage réalisé à l’étranger. Le certificat matière permet de le vérifier, car il indique le matériau réellement acheté et non celui qui figurait sur le devis. Selon EN 10204, le fabricant du matériau valide lui-même un certificat de type 3.1, tandis qu’un certificat de type 3.2 doit être validé par un inspecteur indépendant ; c’est pourquoi la demande de type 3.2 doit figurer dans la consultation, et non dans un e-mail envoyé après l’achat du matériau.
DATA.SPEC
ISO 2768-1 classe m
La conformité de la pièce est vérifiée par rapport à votre plan et, pour toute cote sans tolérance indiquée sur celui-ci, à ISO 2768-1 classe m. Une pièce hors de ces limites est reprise ou refabriquée selon les mêmes critères écrits que ceux utilisés lors du contrôle de la première pièce.
Documents accompagnant votre commande
- Rapport de contrôle dimensionnel avec les valeurs mesurées par rapport à votre plan
- Certificat matière du matériau fourni
- Rapport de contrôle de la première pièce pour toute nouvelle référence, déjà approuvé par vous
Du plan à l’expédition : le parcours de votre demande
Six étapes séparent la réception du fichier de l’expédition. Le devis sous 48 heures intervient à la troisième étape, et la cinquième ne commence qu’après votre approbation du rapport de mesures de la première pièce.
-
Signez d’abord si vous le souhaitez
nous signons sur demande un accord de confidentialité réciproque avant d’ouvrir le moindre fichier.
-
Envoyez le fichier
Fichiers STEP, STP, IGES, IGS, X_T, DWG et DXF, ainsi que plans PDF cotés, sans conversion nécessaire de votre côté.
-
Examen technique
un ingénieur méthodes confirme la faisabilité des dimensions et de la géométrie, signale les problèmes de fabricabilité et propose des substitutions de matériau dans le cadre du devis établi sous 48 heures.
-
Devis écrit
prix, délai et gamme de fabrication incluant la finition, détaillés pour que vous puissiez voir l’effet de chaque paramètre.
-
Usinage et première pièce
le rapport de mesures de la première pièce vous est soumis pour approbation avant l’usinage du reste du lot.
-
Contrôle, documents et expédition
les pièces sont expédiées avec le rapport de contrôle dimensionnel et le certificat matière, selon les conditions FOB, EXW ou DDP.
SECURE_NDA
La confidentialité du plan vous préoccupe ? Demandez d’abord l’accord de confidentialité et n’envoyez aucun fichier avant sa signature.
Demander d’abord un accord de confidentialitéCapacité de production et historique des exportations
L’atelier a été conçu autour des pièces sous pression : depuis 2006, il produit au moins 10 000 appareils à pression et composants par an, dont 80 % sont exportés hors de Chine. C’est pourquoi la première ligne du guide de sélection donne la priorité aux inclusions de sulfures allongées plutôt qu’à la vitesse de coupe : une substitution par une nuance à usinabilité améliorée est particulièrement dommageable pour une pièce sous pression.
Vous ne savez pas si votre volume convient ? Envoyez la quantité annuelle et le poids de la pièce finie. Nous vous indiquerons si cette quantité peut être intégrée au planning de l’atelier et quel est son effet sur le prix unitaire.
Vérifier l’adéquation du volumeQuand Zhenling ne convient pas à votre projet
Quatre types de projets que nous refusons, avec une autre solution pour chacun.
Pourquoi nous refusons
Le périmètre de nos certifications produit couvre uniquement les voies EU CE et US ASME. Nous ne détenons pas ISO 13485 pour les dispositifs médicaux, AS9100D pour les équipements aéronautiques destinés au vol, ni IATF 16949 pour les pièces automobiles de série.
À qui confier ce projet
Confiez l’assemblage certifié à un atelier enregistré dans le dispositif de certification requis, et envoyez-nous les composants usinés non critiques qu’il contient.
Pourquoi nous refusons
Nous ne prenons pas en charge les matériaux de grade implantable, les traitements destinés à garantir la biocompatibilité ni les essais selon USP Class VI ou ISO 10993.
À qui confier ce projet
Faites appel à un fabricant sous contrat de dispositifs médicaux disposant de cette chaîne de compétences, et confiez-nous les pièces d’instruments et de montages d’usinage qui ne sont pas destinées à l’implantation.
Pourquoi nous refusons
Nous usinons selon une spécification ; nous ne sommes pas un bureau de conception industrielle et ne pouvons pas définir la géométrie à votre place.
À qui confier ce projet
Envoyez une photo ou un croquis à main levée et nous vous indiquerons quelles dimensions relever, ou faites d’abord numériser la pièce.
Pourquoi nous refusons
Nous ne publions pas les courses de nos machines ; cette page ne fournit donc aucune valeur à laquelle comparer votre pièce.
À qui confier ce projet
Envoyez le fichier. La faisabilité des dimensions et de la géométrie vous sera communiquée dans le devis établi sous 48 heures, avant la commande.
Outils d’aide au choix des matériaux pour l’usinage CNC
-
Filtrez les matériaux selon leurs propriétés mécaniques, leurs caractéristiques thermiques et leur rapport coût-efficacité pour trouver l’alliage le mieux adapté à votre projet.
-
Comparez les temps de cycle d’usinage de différents alliages et plastiques pour estimer la productivité et optimiser les coûts de fabrication.
-
Calculez précisément les surépaisseurs dimensionnelles à prévoir avant usinage selon la finition de surface finale souhaitée et les spécifications de traitement thermique.
Envoyez votre plan ou votre échantillon
Un ingénieur méthodes examine le fichier et vous remet un devis sous 48 heures, avec des remarques sur la fabricabilité et des solutions de remplacement pour le matériau, sans frais.
Demander d’abord un accord de confidentialité
Les plans sont traités de manière confidentielle et nous signons sur demande un accord de confidentialité réciproque avant d’ouvrir le moindre fichier.
Aucune quantité minimale de commande — les pièces unitaires sont acceptées.
01
Quelles tolérances respectez-vous pour les pièces usinées CNC ?
Lorsqu’une tolérance figure sur votre plan, nous l’appliquons à l’usinage ; les cotes sans tolérance indiquée respectent ISO 2768-1 classe m, qui couvre les dimensions linéaires et angulaires dépourvues d’indication de tolérance individuelle. La géométrie se traite séparément des dimensions, et ISO 2768-2 a été retirée et remplacée par ISO 22081:2021 ; une note « ISO 2768-mK » sur le plan ne renvoie donc plus à une norme en vigueur pour la partie géométrique. Indiquez la planéité, la perpendicularité et la position des trous sous forme de tolérances géométriques selon ISO 1101, par rapport aux références spécifiées, et nous contrôlerons les pièces selon les exigences du plan.
02
Quels sont vos délais habituels pour les commandes d’usinage CNC ?
Les prototypes sont expédiés sous 7 à 15 jours ouvrés après l’approbation du plan, les petites séries sous 15 à 20 jours ouvrés, et les séries de production sont planifiées sous 20 à 30 jours ouvrés, sous réserve de confirmation dans votre devis. Le délai court à partir de l’approbation du plan et exclut la finition réalisée chez un site de production partenaire ainsi que le transport.
03
Acceptez-vous les commandes urgentes ou les livraisons accélérées ?
Une planification accélérée est possible sur demande et son prix figure dans le devis. Sa faisabilité est confirmée lors de l’examen du plan, car elle dépend de la charge actuelle des machines.
04
Quels documents de contrôle recevrai-je avec les pièces ?
Chaque nouvelle référence de pièce fait l’objet d’un contrôle de la première pièce, et le rapport de mesures vous est transmis pour approbation avant l’usinage du reste du lot. Chaque expédition comprend un rapport de contrôle dimensionnel indiquant les valeurs mesurées, ainsi que le certificat matière du matériau fourni.
05
Quelles certifications appliquez-vous ?
Le périmètre de nos certifications produit couvre les voies EU CE et US ASME, et chaque commande est accompagnée du rapport de contrôle dimensionnel et du certificat matière du matériau fourni. Nous ne détenons ni ISO 13485, ni AS9100D, ni IATF 16949 ; une pièce destinée à un programme médical, aéronautique ou automobile qui impose l’une de ces certifications doit donc être confiée à un atelier qui la détient. Nous le précisons lors de l’examen du plan, avant la commande, car le périmètre d’une certification ne peut pas être étendu rétroactivement à un projet d’usinage.
06
Y a-t-il une quantité minimale de commande ?
Il n’y a aucune quantité minimale de commande, les pièces unitaires sont acceptées et une pièce unique bénéficie des mêmes justificatifs de contrôle de la première pièce qu’un lot.
07
Dois-je vous faire signer un accord de confidentialité avant d’envoyer mon plan ?
Nous signons sur demande un accord de confidentialité réciproque avant d’ouvrir le moindre fichier ; demandez-le donc dès votre premier message, avant d’envoyer le plan.
08
Pouvez-vous usiner des pièces sur mesure à partir de fichiers CAO ou de plans ?
Oui — nous travaillons à partir de fichiers STEP, STP, IGES, IGS, X_T, DWG et DXF, ainsi que de plans PDF cotés, sans conversion nécessaire de votre côté. Un PDF coté suffit à lui seul pour établir un devis s’il indique les cotes critiques, les tolérances et les références spécifiées.
09
Comment savoir si le matériau correspond à celui que j’ai spécifié ?
Le matériau est acheté selon la nuance et la spécification indiquées sur votre plan, et le certificat matière correspondant accompagne les pièces à l’expédition. Si votre plan exige un type de certificat particulier, indiquez-le dessus pour qu’il soit chiffré dans le devis plutôt que présumé.
10
Quel matériau choisir si j’hésite ?
Utilisez le guide de sélection ci-dessus en partant des exigences de la pièce — d’abord la charge, puis la température de service, l’exposition aux produits chimiques et enfin le coût — et comparez les deux ou trois nuances qui restent dans le tableau d’adéquation. Si deux nuances satisfont toutes deux aux exigences, l’usinabilité est généralement plus déterminante que le prix du matériau brut, car, pour les petites et moyennes séries, le coût des heures machine dépasse celui de la barre au kilogramme. Si le choix reste difficile, envoyez le plan : l’examen technique vous apportera une recommandation et le détail de l’écart de coût entre les options.






