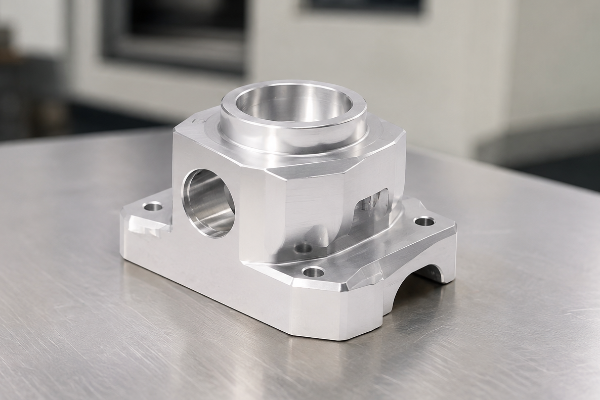
Usinage CNC pour la robotique

Services d’usinage CNC de pièces pour robots industriels

L’usinage CNC de pièces pour robots désigne ici l’examen des demandes de devis portant sur des composants mécaniques définis par plan et destinés aux robots industriels ; il ne s’agit pas d’utiliser un robot pour piloter une machine CNC et cela ne prouve pas que Zhenling ait déjà réalisé des projets robotiques. Définissez les interfaces de l’actionneur, du réducteur, de l’effecteur terminal, du châssis, du support ou de l’arbre selon leur rôle dans l’assemblage prévu. Les demandes d’usinage CNC pour la robotique doivent préciser les carters d’articulation, les interfaces de réducteur ou d’effecteur terminal, les exigences de jeu ou de concentricité ainsi que les critères d’acceptation de l’assemblage. Le calendrier dépend des données validées. Vérifiez la gamme de fabrication, les limites, les preuves de contrôle et les exclusions avant de considérer une date comme ferme.

Commencez par un résumé non sensible du projet. Avant d’envoyer des plans contenant de la propriété intellectuelle du client ou des informations soumises au contrôle des exportations, confirmez le mode de transfert approuvé et l’autorisation requise.

Services d’usinage CNC de pièces pour robots industriels
  • Réponse à la demande de devis Le délai de remise du devis est confirmé après examen de la demande.
  • Calendrier des prototypes Le calendrier des prototypes est confirmé dans le devis écrit.
  • Calendrier de production Le calendrier de production est confirmé après examen de la quantité et de la gamme de fabrication.
  • Quantité commandée La quantité minimale et la possibilité de commander une seule pièce sont confirmées dans chaque devis.
  • Modalités de paiement habituelles Le mode de paiement, l’acompte et la date de règlement du solde sont confirmés dans le devis écrit.
  • Conditions de livraison L’Incoterm, la destination et la responsabilité du transport sont confirmés dans le devis écrit.
  • Formats de fichiers Modèles STEP ou IGES accompagnés de plans PDF, DWG ou DXF.

Périmètre de l’usinage CNC de pièces de robot sur mesure

Selon les informations fournies par l’entreprise, son parc comprend des équipements de travail des métaux sur plan, de tournage, de fraisage, de rectification, d’alésage, de perçage, d’électroérosion à fil et d’usinage multiaxe. Les équipements réellement disponibles, le site de production et les capacités doivent être confirmés pour chaque commande ; toute exigence relative à ASME Y14.5 figurant sur le plan reste définie par l’acheteur.

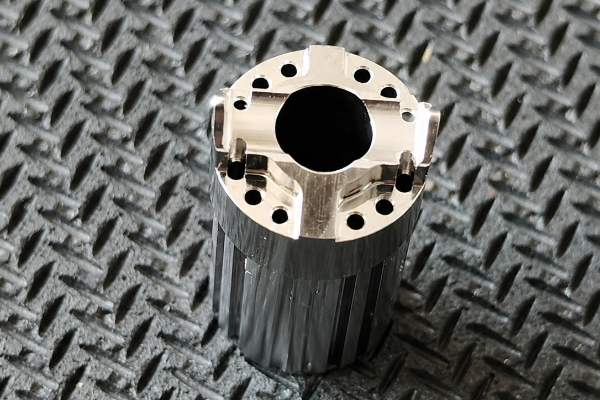
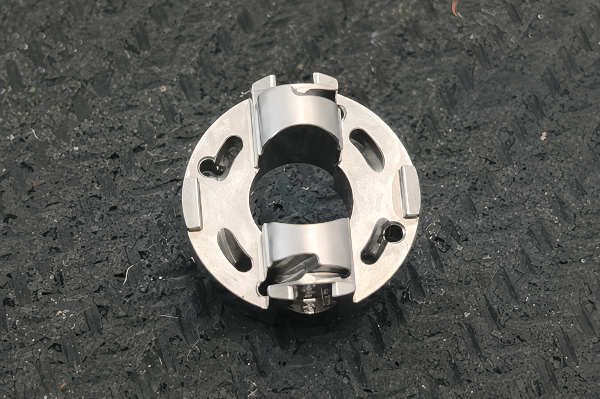
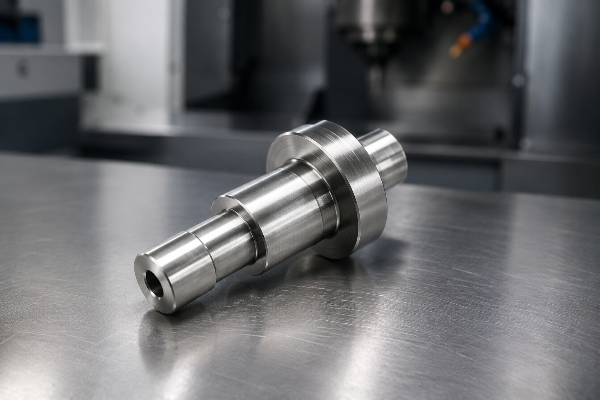
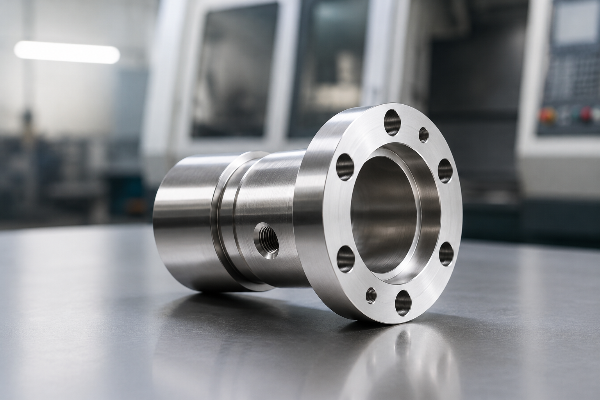
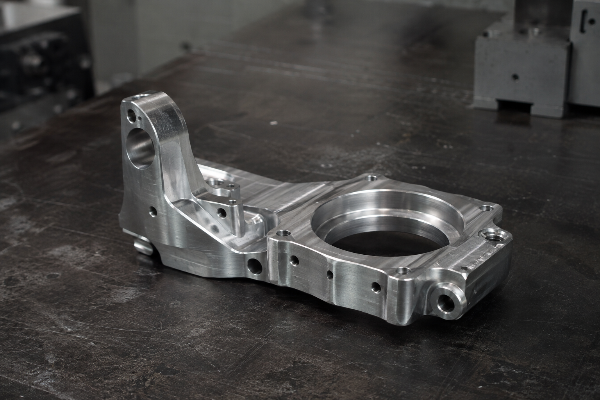
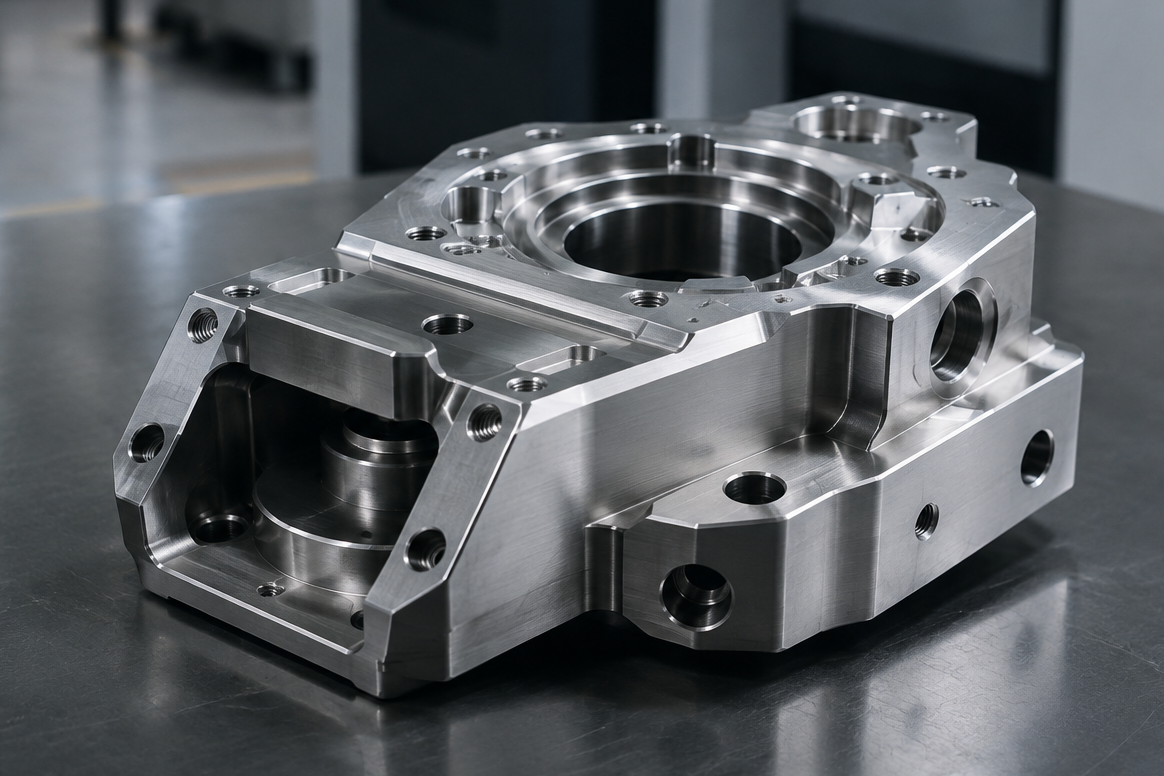
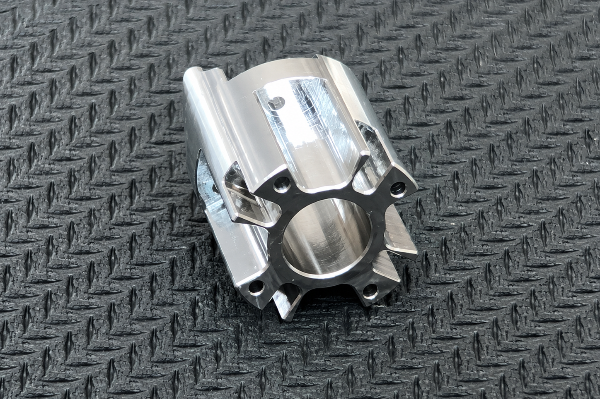
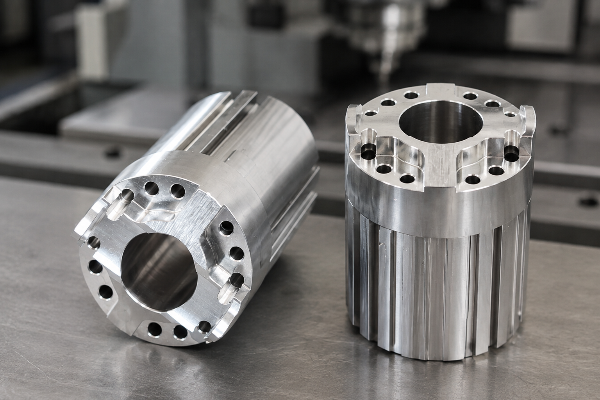
Exemple de géométrie d’un composant métallique usiné sur mesure

Carters d’actionneur et d’articulation

Lors de l’examen des interfaces, nous étudions ensemble les portées de roulement, les interfaces du moteur ou du réducteur, les couvercles, les passages de câbles et les faces de montage. L’axe de mouvement est examiné en premier, car une géométrie apparemment simple peut tout de même nécessiter plusieurs mises en position et des contrôles.

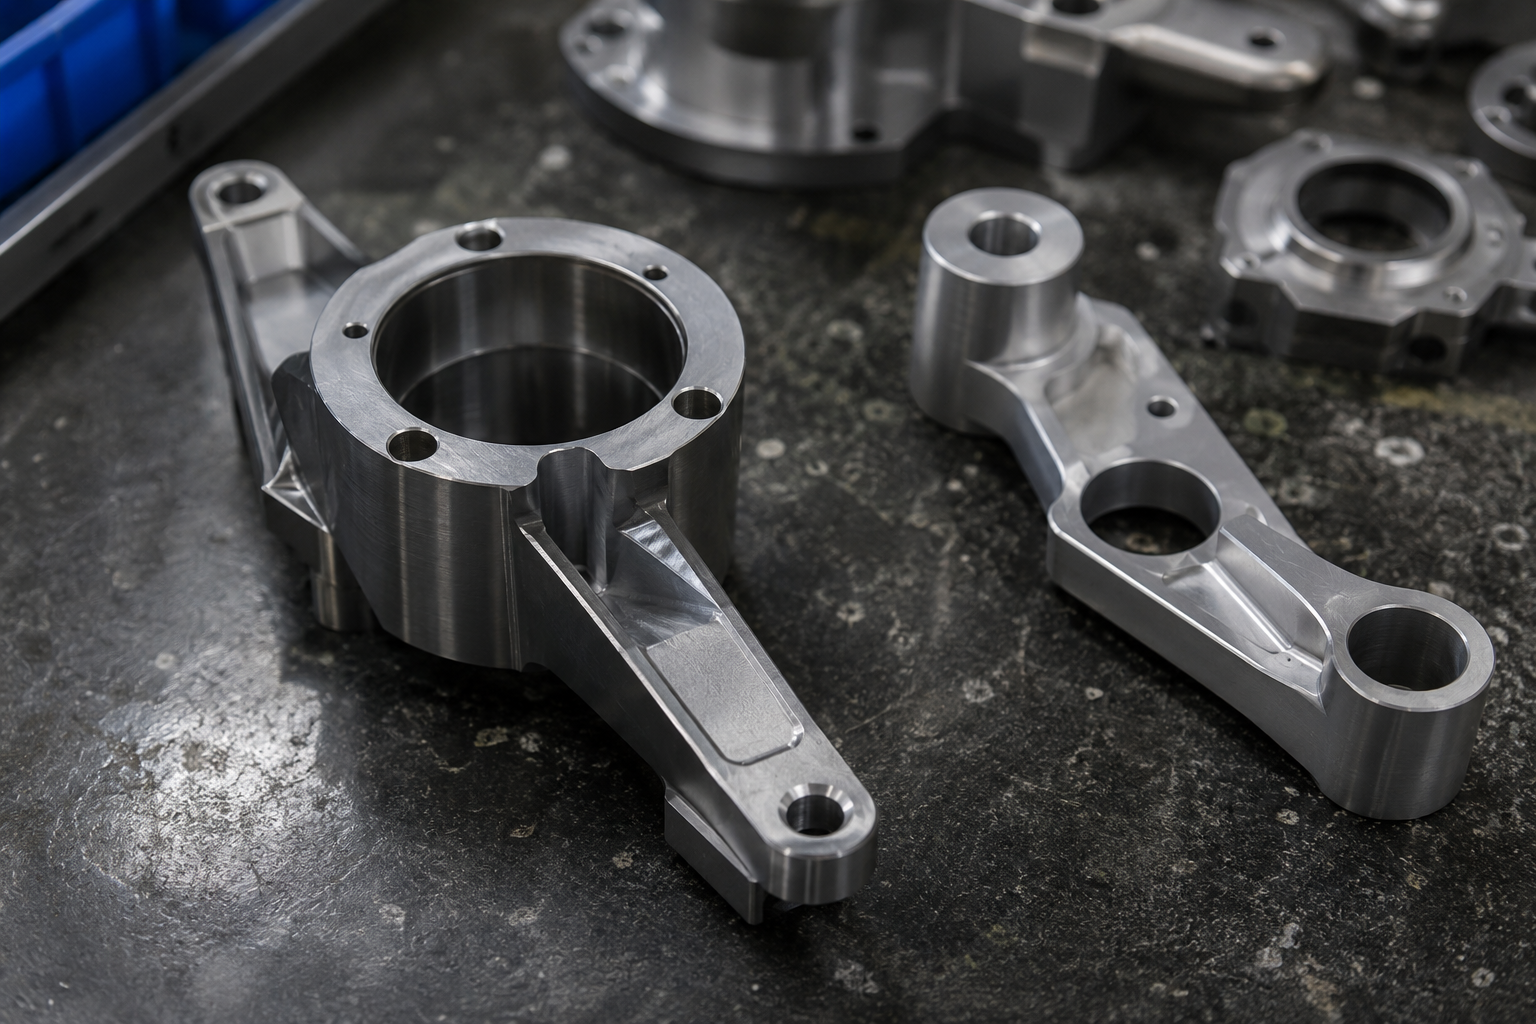
Composants de réducteur et arbres

Les pièces de réducteur peuvent relier des arbres, des roulements, des joints, des engrenages, des moteurs et des brides de sortie. Nous évaluons la définition de la pièce métallique fournie, tandis que la conception des engrenages, le choix des roulements, le traitement thermique et les performances du système restent régis par les exigences techniques approuvées par l’acheteur.

Pièces d’effecteur terminal

L’examen de l’interface avec l’outil porte sur les platines porte-outil, les corps et doigts de préhenseur, les supports, les adaptateurs et les supports de capteur. Pour cet examen, nous demandons la position de la bride, l’accès aux fixations, le passage des câbles ou de l’air, l’état des arêtes, l’enveloppe de collision et le cheminement des efforts.

Châssis de robot et composants structurels

Pour les châssis, nous examinons les cadres, les roues, les supports de moteur et de caméra ainsi que les éléments des plateformes mobiles en fonction des besoins de rigidité, de masse, d’accès et d’assemblage. Des références de montage d’usinage clairement définies permettent aussi de rattacher les pièces usinées séparément à la même définition du système.

Terminologie et périmètre de la robotique

Dans l’industrie robotique, les pièces et composants sur mesure équipent de nombreux types de robots, mais notre examen porte sur le composant métallique, pas sur le bras robotisé complet. Un robot CNC est un autre système d’automatisation ; notre périmètre concerne la fabrication de pièces sur machine CNC.

SYS.RDY // CNC_CORE

Examen de la gamme de fabrication

  • Fraisage CNC des faces prismatiques, des poches, des motifs de fixation et des géométries complexes
  • Tournage CNC des arbres, des douilles, des éléments géométriques des roues et des composants de révolution
  • Choix de la machine CNC selon les interfaces définies, l’accès et la logique de mise en position
  • Usinage multiaxe lorsque plusieurs interfaces doivent être accessibles avec moins de réorientations
  • Rectification, alésage, perçage et électroérosion à fil envisagés lorsque le plan le justifie
La définition d’une pièce de robot est prête à être examinée lorsque le rôle dans le mouvement, l’indice de révision faisant autorité, le système de références, les interfaces d’assemblage et l’objectif de validation concordent.
Note sur l’examen de la demande de devis pour la robotique Examen du procédé

Questions sur les matériaux des plans de pièces de robot

Notre gamme habituelle de fabrication comprend les alliages d’aluminium, les aciers au carbone et alliés, les aciers inoxydables, les alliages à base de nickel et d’autres métaux spéciaux. L’examen du matériau tient compte à la fois de la nuance, de l’état, de l’application et de la finition, sans valider une simple famille de matériaux. La texture de surface définie par la méthode du profil reste une donnée distincte du plan selon ISO 21920-1:2021.

Alliage d’aluminium

Points à examiner sur le plan

Nuance, état métallurgique, cheminement des efforts, interfaces filetées, surfaces d’usure, exposition à la corrosion et finition requise

Compromis à préciser

Une masse plus faible facilite le mouvement, mais l’usure de contact, la tenue des filetages, la rigidité et la compatibilité avec le revêtement peuvent déterminer le choix final

Acier au carbone ou allié

Acier au carbone ou allié

02

Points à examiner sur le plan

Nuance exacte, état à la livraison, traitement thermique, zone de dureté, forme du brut et protection contre la corrosion

Compromis à préciser

La résistance mécanique et la résistance à l’usure peuvent entraîner une masse supplémentaire, des déformations dues au traitement thermique ou des opérations de rectification ou de revêtement

Acier inoxydable

Points à examiner sur le plan

Nuance, milieu corrosif, comportement magnétique, risque de grippage, conditions de soudage ou d’assemblage et exigences de surface

Compromis à préciser

La résistance à la corrosion ne remplace ni le bon couple de matériaux en contact, ni l’ajustement, ni la dureté appropriés

Alliage spécial

Alliage spécial

04

Points à examiner sur le plan

Température de service, exposition chimique, spécification approuvée, besoin de traçabilité, état du matériau à usiner et règle de substitution

Compromis à préciser

La disponibilité du matériau et le procédé d’usinage peuvent peser le plus sur le délai et le coût

Données de surface et d’arêtes pour l’examen de l’assemblage

Pour chaque indication de finition de surface, nous vérifions la surface fonctionnelle, la direction des stries lorsque celle-ci compte, la base de mesure et le lien avec les opérations après usinage. Si le plan cite ISO 21920-1:2021, cette édition et sa terminologie de texture de surface selon la méthode du profil font partie de la définition technique établie par l’acheteur.

Surfaces fonctionnelles

Repérez les portées de roulement, les surfaces de contact des joints, les contacts glissants, les surfaces simulant les références, les faces de serrage et les interfaces optiques ou de capteur.

Arêtes et bavures

Précisez les arêtes à casser, les arêtes vives à préserver, les entrées de filetage, les trous sécants et toute zone où une bavure pourrait pénétrer dans un roulement, un réducteur, un passage de câble ou un assemblage propre.

Opérations après usinage

Définissez le revêtement, le masquage, le durcissement, le polissage, le nettoyage et le marquage, ainsi que les cotes du plan applicables avant ou après traitement.

Données à définir sur le plan avant le devis

Une machine CNC peut produire une pièce hors tolérances si le plan laisse ambiguës les conditions fonctionnelles. Nous recherchons ce risque avant d’établir le devis, car la programmation ne peut pas lever une exigence imprécise. Lorsque le plan cite ASME Y14.5, ISO 5459:2024 ou ISO 1101:2017, nous interprétons ses exigences de références, de position, d’orientation, de forme et de battement dans le système indiqué.

Examen du périmètre d’un projet d’usinage CNC pour la robotique
# Donnée de définition Données nécessaires à l’examen du périmètre Pourquoi c’est important
01 Application Usage industriel courant, environnement de fonctionnement, régime d’utilisation et criticité du projet Distingue l’examen industriel standard des qualifications réglementées, critiques pour la sécurité, aéronautiques, médicales, militaires ou soumises au contrôle des exportations
02 Rôle dans le mouvement Fonction de rotation, de translation, structurelle, de positionnement ou d’interface avec l’outil Relie la précision de fabrication à la fonction réelle du composant robotique
03 Dossier de plans Plan 2D faisant autorité, géométrie 3D, indice de révision et priorité en cas de contradiction Évite qu’un programme CNC, un plan de contrôle ou une décision de production repose sur une définition périmée
04 Système de références spécifiées Éléments géométriques de référence fonctionnels, ordre de priorité et liens éventuels avec la mise en position ou l’assemblage Détermine la façon d’établir la position, l’orientation et la répétabilité des mesures
05 Interfaces Alésages, arbres, portées de roulement, faces de montage, filetages, pions de centrage, brides, engrenages, joints et passages de câbles Concentre les tolérances serrées sur les éléments géométriques qui assurent la continuité de la chaîne d’assemblage
06 État de surface Exigences relatives à l’état du matériau, au traitement thermique, au revêtement, à la rugosité, aux arêtes, au nettoyage et au marquage Indique à quelle étape de fabrication une cote ou une surface doit être acceptée
07 Preuves d’acceptation Analyses, démonstrations, contrôles, essais, échantillonnage, conditions et contenu des rapports requis Associe chaque exigence critique à une preuve objective plutôt qu’à une simple déclaration de contrôle qualité
08 Quantité et phase Prototype, présérie, production, remplacement ou révision ; plage de quantités et date demandée Oriente les choix de montage d’usinage, de machine, de matériau, de contrôle et de calendrier

La précision dépend de chaque élément géométrique

Une haute précision est une exigence du plan liée à l’interface fonctionnelle, au système de références, à l’état du matériau et à la méthode de vérification ; ce n’est pas une qualification générale applicable à tous les éléments géométriques.

Demander une étude du périmètre du projet

Facteurs de prix et de délai des pièces de robot

Le prix des pièces de robot sur mesure dépend du périmètre de fabrication défini, et non d’un catalogue de produits en stock. Chaque devis tient compte du matériau, de la géométrie, du nombre de mises en position, des tolérances, de la quantité, de l’outillage, du contrôle, des opérations après usinage, de l’emballage et de la date demandée.

Exhaustivité de la définition

Incidence sur le coût et le délai

Les contradictions et l’absence de critères d’acceptation empêchent une planification fiable

Action requise

Indiquez l’indice de révision faisant autorité et établissez la priorité entre la géométrie 3D et le plan en cas de contradiction

Définition de l’usinage CNC pour la robotique

Précision fonctionnelle

Incidence sur le coût et le délai

Les interfaces à tolérances serrées peuvent nécessiter davantage de mises en position, de montages d’usinage, de temps machine et de vérifications

Action requise

Contrôlez les éléments géométriques fonctionnels au lieu d’imposer des tolérances serrées à toutes les surfaces

Précision fonctionnelle de l’usinage CNC pour la robotique

Matériau et état

Incidence sur le coût et le délai

La forme du brut, le traitement thermique, la dureté, les déformations et la disponibilité modifient la gamme de fabrication

Action requise

Précisez la nuance, l’état, la règle de substitution et les documents requis

Matériau et état

Quantité et stade des modifications

Incidence sur le coût et le délai

Un prototype unique, un lot de présérie et une production récurrente répartissent différemment le travail de mise en position

Action requise

Indiquez la plage de quantités, la demande annuelle prévue et le stade de révision attendu

Quantité et stade des modifications

Contrôle et finition

Incidence sur le coût et le délai

La méthode, l’échantillonnage, le contenu des rapports, le revêtement, le masquage et la sous-traitance ajoutent des opérations distinctes

Action requise

Définissez ce qui doit être confirmé par écrit avant le lancement

Contrôle et finition

Examen du périmètre commercial

Le devis le moins cher ne présente pas nécessairement le risque le plus faible pour le projet si le matériau, l’indice de révision, les preuves d’acceptation ou les finitions restent à définir. L’examen du projet doit régler ces points avant que le prix, le délai, la quantité commandée, les conditions de livraison ou les documents de contrôle soient considérés comme convenus.

Lancer l’examen

Exigences de contrôle à définir avant la commande

La planification de la qualité commence par une exigence mesurable et une méthode d’acceptation définie. Si la référence, les conditions de mesure ou les preuves requises manquent, nous ne pouvons pas prévoir une vérification fiable, même si la dimension d’un élément géométrique isolé paraît acceptable.

Exigence par élément géométrique

  • Identifiant de l’élément géométrique et de l’exigence
  • Référence spécifiée et état du matériau
  • Méthode de mesure ou d’essai
  • Échantillonnage ou étendue du contrôle attendus
  • Température, conditions d’appui ou d’assemblage

Exigence relative aux preuves

  • Format et unité du résultat
  • Indice de révision du plan indiqué dans le relevé
  • Document demandé sur le matériau ou le procédé
  • Procédure de traitement d’un résultat non conforme
  • Responsable de l’approbation avant la poursuite du lot

Périmètre du contrôle et documents de commande

Le périmètre du contrôle de la première pièce ou du contrôle dimensionnel est convenu lors de l’examen du plan, avant le lancement de la production. Un rapport de contrôle dimensionnel ou de la première pièce accompagne l’expédition lorsqu’il est prévu dans la commande.

La méthode dépend de la question à résoudre

L’analyse, la démonstration, le contrôle et l’essai répondent à des questions différentes ; une seule méthode ne suffit pas toujours et aucune n’est systématiquement requise. Pour chaque projet, vous définissez les preuves nécessaires à la validation du composant, et nous confirmons la méthode proposée ainsi que le contenu des relevés.

Contrôle qualité de l’usinage CNC pour la robotique

Données du projet, de l’examen du prototype au lancement de la production

ASME Y14.41 traite de la préparation et de la révision des données numériques de définition du produit. Pour chaque fabrication, nous demandons un dossier de plans faisant autorité, un objectif de validation clair et une décision de modification consignée.

Usinage CNC pour la robotique, de l’examen du prototype au lancement de la production
01

Présentation sans données sensibles

indiquez la famille de pièces, l’application industrielle, le stade de développement, la plage de quantités et la date cible ; signalez l’existence de données soumises à restriction sans les envoyer.

02

Cohérence de la définition

nous travaillons à partir de modèles STEP ou IGES accompagnés de plans PDF, DWG ou DXF ; indiquez le fichier faisant autorité, l’indice de révision, la priorité en cas de contradiction, le matériau, le rôle dans le mouvement, les références spécifiées et les interfaces.

03

Examen du périmètre

comparez la définition avec la gamme propre au matériau, le procédé d’usinage, la succession des mises en position, les exigences de finition et les exigences de vérification.

04

Objectif du prototype

déterminez si le prototype doit valider l’ajustement, le mouvement, la charge, l’usure, la tenue à l’environnement, l’aspect ou une combinaison de ces points.

05

Preuves et décision de modification

consignez ce qui a été validé, les points encore ouverts, les modifications apportées et la définition qui régit la phase suivante.

06

Lancement de la production

poursuivez lorsque la définition approuvée, la quantité, le périmètre commercial, la méthode d’acceptation et les responsabilités de livraison concordent.

Fiche de définition du mouvement, des références et des interfaces

Champ de la fiche Décision qu’il étaye
Application et criticité Fixe les limites de la qualification et les catégories réglementées exclues
Rôle dans le mouvement Relie le composant aux efforts, à l’alignement, à la course ou à sa fonction structurelle
Dossier de plans faisant autorité Désigne le plan faisant autorité, la géométrie 3D, l’indice de révision et la priorité en cas de contradiction
Références spécifiées faisant autorité Établit comment la pièce est positionnée pour l’assemblage et la vérification
Interfaces d’assemblage Recense les liaisons avec le roulement, le réducteur, le moteur, l’outil, l’arbre, le joint, le capteur, le support ou le châssis
Preuves de validation Définit quelle analyse, démonstration, contrôle ou essai permet de répondre à la question posée

Quand le projet n’est pas prêt pour un devis

L’établissement du devis est suspendu si des données manquantes nous obligent à intégrer des hypothèses dans le prix ou le calendrier. Complétez d’abord ces données, ou demandez-nous un échange limité au périmètre avant un chiffrage détaillé.

Donnée manquante pour lancer le devis
Conséquences pour votre projet
Ce qu’il faut vérifier
01 Aucun indice de révision faisant autorité
La programmation, les montages d’usinage et les pièces peuvent reposer sur des dossiers de plans différents
Émettez un dossier 2D et 3D maîtrisé et précisez la priorité en cas de contradiction
02 Matériau ou état exact non défini
Le brut, l’usinage, le traitement thermique, le comportement de surface et les critères d’acceptation peuvent changer
Définissez la nuance, l’état, la règle de substitution approuvée et les documents requis
03 Aucune référence fonctionnelle ni cartographie des interfaces
Une pièce peut respecter ses cotes prises séparément sans répondre à la fonction prévue dans l’assemblage
Cartographiez les liens entre le mouvement, le montage, les roulements, l’arbre, la bride, le filetage, le joint et le capteur
04 Aucun objectif de validation
Un prototype peut sembler achevé sans démontrer l’ajustement, la tenue à la charge, la résistance à l’usure ou la tenue à l’environnement
Choisissez les preuves à produire avant de choisir le matériau ou le procédé du prototype
05 Projet réglementé ou soumis à restriction sans qualification préalable
L’examen d’un projet industriel courant ne peut remplacer les exigences propres à l’application en matière de réglementation, de sécurité, de données ou de contrôle des exportations
Terminez la qualification requise du projet et du fournisseur avant de transmettre des informations soumises à restriction

ALT_ROUTE // 001

Autres méthodes de prototypage

L’impression 3D, les modèles en plastique, l’outillage souple ou un montage d’assemblage peuvent convenir lorsque la question immédiate porte sur l’accès, les collisions ou l’encombrement plutôt que sur le comportement du métal de production. Le compromis est qu’un prototype en plastique peut répondre à une question d’encombrement sans remplacer les preuves obtenues sur métal pour la charge, l’usure, la température ou la corrosion. L’usinage CNC n’est pas le bon choix lorsqu’une autre méthode répond plus vite à la question du moment sans masquer les risques qui subsistent.

Outils d’ingénierie pour l’usinage CNC en robotique

Utilisez nos calculateurs et outils de planification spécialisés pour accélérer le développement de vos composants robotiques et simplifier le processus de fabrication CNC.

01 OUTIL ACTIF

Préparation d’une demande de devis pour une pièce de robot

Évaluez vos modèles CAO 3D et vos plans techniques au regard de nos tolérances de fabrication CNC. Générez une liste de vérification avant usinage.

Accéder à l’outil de préparation du devis
02 OUTIL ACTIF

Fiche de définition du mouvement, des références et des interfaces

Définissez les systèmes de références spécifiées critiques pour les composants d’articulation robotique. Assurez un alignement précis et une précision cinématique adaptée à vos assemblages de précision.

Accéder à la fiche des interfaces
03 OUTIL ACTIF

Outil de planification des preuves de validation du prototype

Recensez les rapports de contrôle, les mesures sur MMT et les certificats matière nécessaires pour valider vos premiers prototypes robotiques.

Accéder à l’outil de planification des preuves

Demander une étude du périmètre du projet

Envoyez un résumé non sensible indiquant la famille de pièces, l’application, la plage de quantités, la famille de matériaux, le stade du projet et la principale question relative aux interfaces. Ce résumé nous permet de déterminer quelles données de définition et de qualification seront nécessaires pour la suite des échanges.

Demander une étude du périmètre du projet

Vérifier si le projet est prêt

Les clauses de l’accord de confidentialité ainsi que les modalités approuvées de transfert, d’accès, de conservation, de confidentialité et de contrôle des exportations doivent être convenues avant tout partage de fichiers couverts par cet accord ou soumis à restriction.

FAQ sur l’usinage CNC de pièces pour robots industriels

Envoyer une demande

Non. Notre périmètre d’usinage couvre les pièces physiques destinées à la robotique industrielle, telles que les carters, les arbres, les effecteurs terminaux, les supports, les roues et les éléments de châssis. Il n’inclut ni la programmation des robots, ni les cellules automatisées, les caméras, les contrôleurs ou les robots de fabrication qui approvisionnent une fraiseuse.

Notre équipe peut examiner les carters d’actionneur ou d’articulation, les composants de réducteur, les supports de moteur, les arbres, les douilles, les platines porte-outil, les pièces de préhenseur, les composants structurels, les supports et les éléments de châssis. Cela ne constitue ni une approbation générale de la fabrication ni une garantie de performance ; nous confirmons le périmètre réalisable à partir de la définition transmise.

Le dossier d’un carter d’actionneur doit préciser l’axe de mouvement, les interfaces des roulements et du réducteur, la bride du moteur ou de sortie, les faces de montage, l’ordre des références spécifiées, les fixations, les joints, les passages de câbles, l’état du matériau, les exigences de surface et les preuves d’acceptation. Utilisez de façon cohérente ASME Y14.5 ou la terminologie ISO applicable aux spécifications géométriques des produits sur le plan 2D et dans la géométrie 3D.

Les références spécifiées établissent les relations entre les alésages, les faces, les arbres, les engrenages, les roulements et les couvercles lors de l’assemblage et de la vérification. ISO 5459:2024 définit la terminologie des systèmes de références, mais l’ingénieur produit doit toujours choisir les éléments géométriques fonctionnels et leur ordre de priorité pour le composant robotique concerné.

Parfois. Un matériau de substitution peut valider l’ajustement, l’accès, la séquence d’assemblage ou l’encombrement visuel, mais il ne remplace pas le matériau définitif lorsque la charge, la rigidité, le faible frottement, l’usure, la température, la corrosion ou la finition de surface déterminent le résultat.

Nous vous demandons de réserver les tolérances serrées aux interfaces fonctionnelles et de définir le système de références, l’état du matériau et la méthode de vérification. Une exigence générale de précision peut accroître le travail sur machine et les contrôles sans améliorer la précision dimensionnelle, la répétabilité des mouvements ni les performances de l’assemblage.

L’examen du prix porte sur le matériau, les géométries complexes, la mise en position sur machine, la stratégie de montage d’usinage, la quantité, les procédés d’usinage, le traitement thermique, la rugosité de surface, les finitions, le contrôle, l’emballage et la date demandée. Notre comparaison s’appuie sur le périmètre écrit plutôt que sur le seul prix, car un devis peu élevé peut masquer des hypothèses manquantes sur les tolérances, le temps d’usinage ou le contrôle.

Commencez par un résumé non sensible : famille de pièces, application industrielle courante, stade du projet, plage de quantités, famille de matériaux, date cible et rôle principal dans le mouvement ou l’assemblage. Demandez quel mode de transfert des fichiers est approuvé avant de partager des fichiers CAO non publiés, des données contrôlées par le client ou des informations sur des équipements soumis à des restrictions d’exportation.

Les définitions de pièces métalliques hors standard destinées au prototypage, à la présérie, au remplacement, à une révision ou à la production peuvent être soumises à notre examen. L’étude du périmètre détermine la gamme de fabrication envisageable en fraisage CNC, en tournage CNC, en usinage CNC de précision ou à l’aide de procédés complémentaires, et consigne les points commerciaux et les critères d’acceptation qui doivent encore faire l’objet d’un accord écrit.