Contacter Zhenling Company

Examen des demandes de devis pour l’usinage CNC de pièces électroniques sur plan
L’usinage CNC de pièces électroniques commence par l’examen des interfaces qui permettent à un boîtier, un répartiteur thermique, un montage d’usinage ou une pièce d’équipement de remplir sa fonction dans un assemblage. Zhenling compare les pièces métalliques définies sur plan à ses procédés CNC et aux matériaux qu’elle traite habituellement, puis détermine les informations nécessaires pour établir un devis écrit comparable. Toute demande concernant l’usinage CNC de pièces électroniques doit préciser les interfaces mécaniques définies sur plan, le matériau, la finition, la méthode d’essai du blindage si elle est requise et les documents de réception. Retenez uniquement le périmètre confirmé par le devis écrit pour la pièce, notamment la gamme de fabrication, les limites restant à définir, les documents, la base de calcul du prix, les délais, la responsabilité du contrôle et toute exclusion indiquée pour la commande.
Procédé
Fraisage CNC et tournage
Capacités
Usinage à 3 axes, 4 axes et 5 axes sur machines importées
Matériaux
Familles d’aciers, d’aciers inoxydables, d’alliages de nickel et d’aluminiums
Méthode
Examen des exigences selon l’indice de révision
Le plan et le périmètre de la demande de devis en bref
Un modèle 3D seul peut montrer la forme sans préciser les priorités de conception, les tolérances fonctionnelles, les zones conductrices, les surfaces thermiques, les critères d’aspect ou les documents requis. Une demande de devis utile met ces choix en évidence pour que les fournisseurs puissent les prendre en compte lorsqu’ils évaluent différentes solutions et différents prix. Par exemple, une demande de devis pour un boîtier doit préciser l’indice de protection IP applicable selon IEC 60529, plutôt que de le laisser déduire de la géométrie.1
- Données relatives à la pièce Modèle validé, plan coté et hiérarchie des indices de révision
- Procédés envisagés Électroérosion à fil CNC, tournage, fraisage, rectification, alésage et perçage
- Usinage multiaxe Centres d’usinage à 3 axes, 4 axes et 5 axes importés
- Matériaux concernés Aciers au carbone et alliés, aciers inoxydables, alliages à base de nickel et alliages d’aluminium
- Données de réception Références spécifiées, interfaces, zones de finition, caractéristiques à contrôler et documents demandés
- Résultat commercial Périmètre du devis confirmé par écrit après examen du plan
Un seul dossier pour trois équipes : l’ingénierie définit la fonction, la qualité définit les critères de réception et les achats comparent les mêmes prestations incluses.
Préparez ce dossierExigences applicables aux pièces électroniques usinées CNC
Les prestations habituelles de Zhenling comprennent l’électroérosion à fil, le tournage, le fraisage, la rectification, l’alésage, le perçage et les gammes multiaxes, ou permettent d’y recourir. Le choix de la gamme de fabrication dépend de l’accès aux éléments géométriques, du maintien de la pièce, de la continuité des références spécifiées, du comportement du matériau et de l’ordre d’usinage des faces critiques pour l’assemblage ; le devis confirme les responsabilités sans présumer à qui appartiennent les machines ni sur quel site de production le travail sera effectué.
01 //
Boîtiers et éléments géométriques des enveloppes
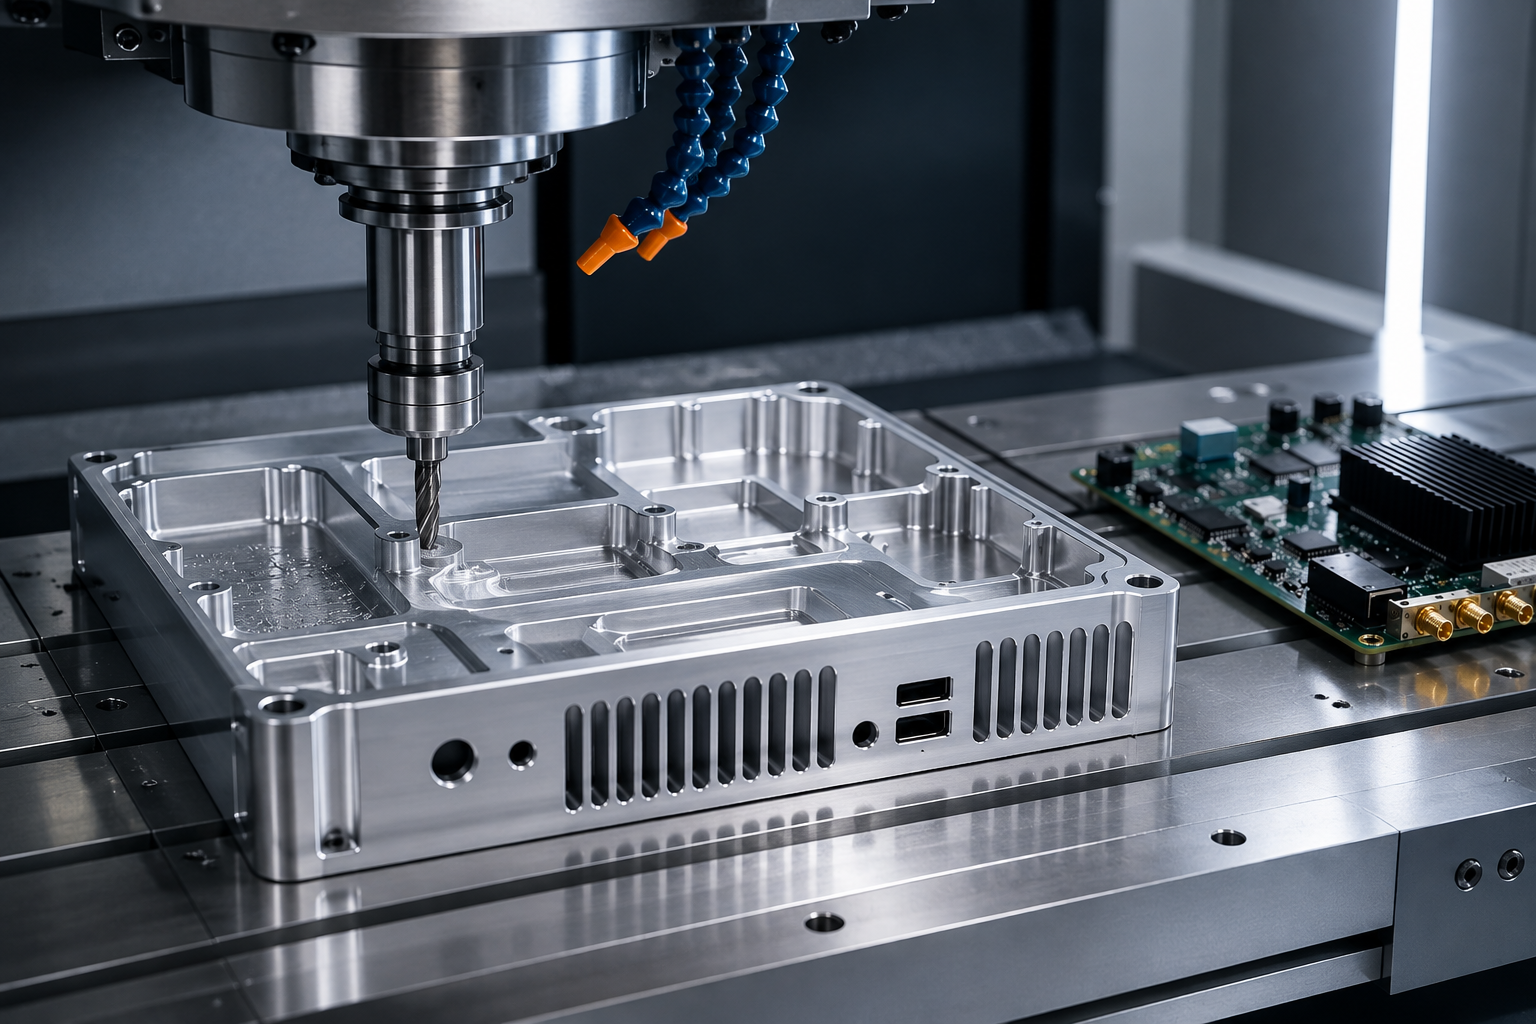
Le fraisage peut convenir aux poches, aux découpes pour connecteurs, aux portées de joint, aux configurations de fixation, aux nervures, aux bossages et aux interfaces réparties sur plusieurs faces. Un boîtier pouvant remplir des fonctions structurelles, thermiques, électriques et esthétiques, le plan doit distinguer les surfaces associées à chacune et le devis doit confirmer la gamme de fabrication proposée.
02 //
Pièces de révolution et pièces proches des connecteurs
Le tournage peut convenir aux bagues, entretoises, colliers, filetages et éléments géométriques concentriques. Les perçages transversaux, méplats ou interfaces hors axe peuvent nécessiter une opération de fraisage complémentaire ou un examen multiaxe ; les machines effectivement utilisées sont confirmées pour chaque commande.
03 //
Accès complexes et opérations de précision complémentaires
Une géométrie définie sur plan et répartie sur plusieurs faces peut nécessiter un usinage à 3 axes, 4 axes ou 5 axes, tandis que la rectification, l’alésage ou l’électroérosion à fil peuvent répondre à d’autres besoins d’accès ou de finition. Le devis écrit doit préciser les machines effectivement utilisées, le site de production et la procédure de contrôle.
Applications
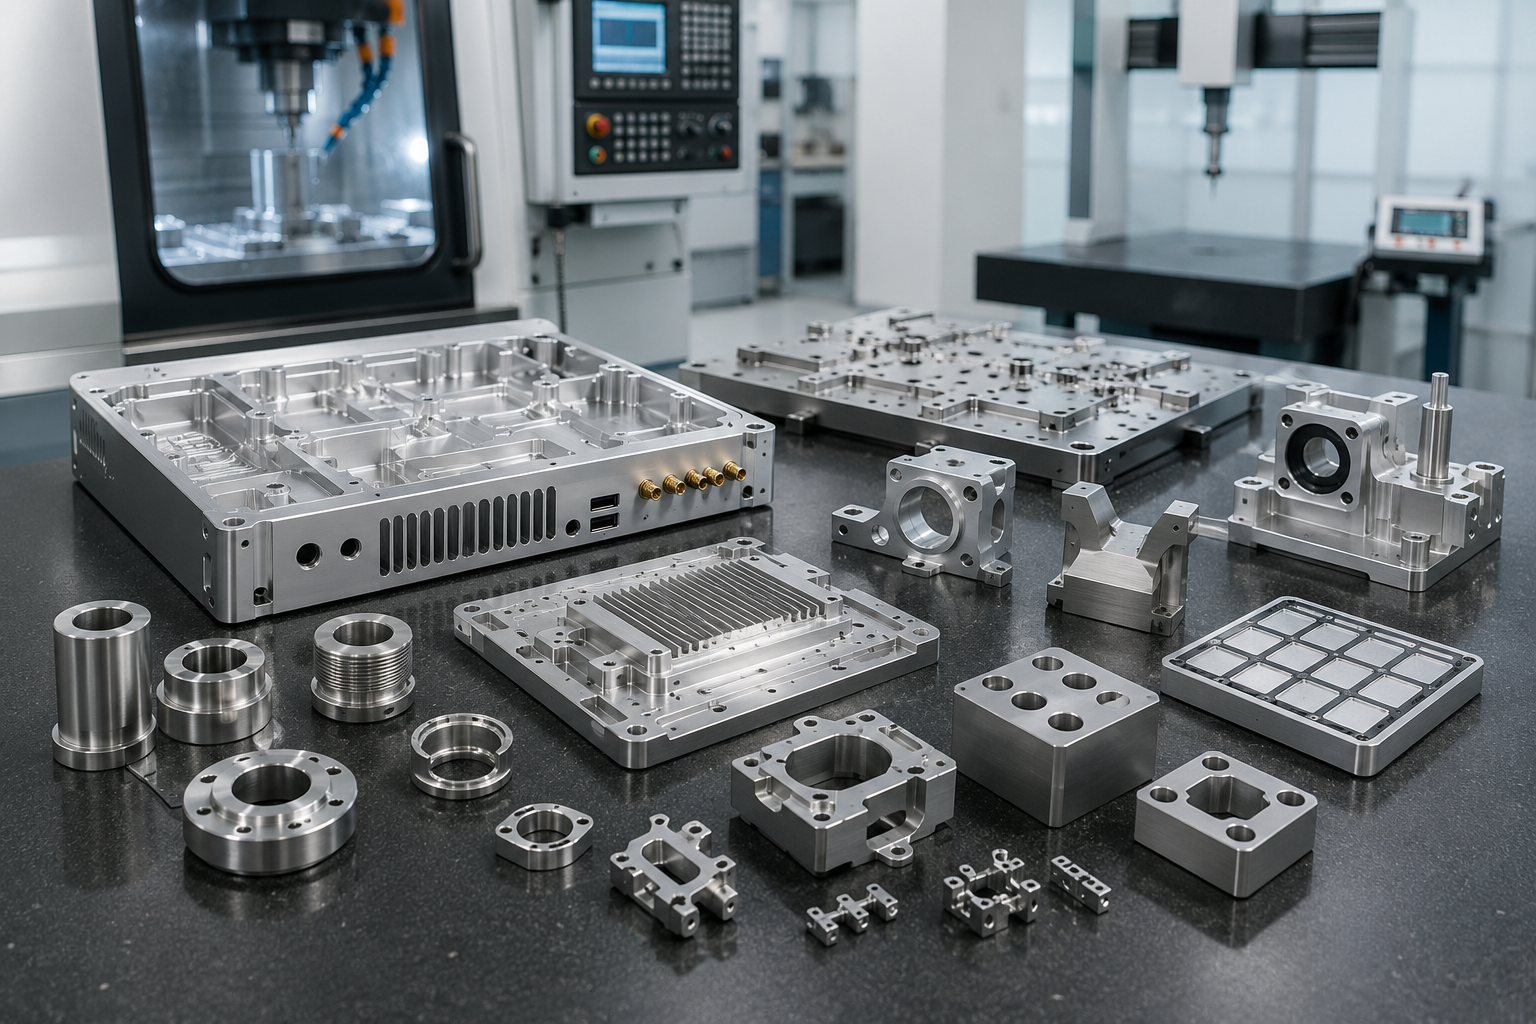
Familles de pièces adaptées à un examen du plan
- Boîtiers usinés et enveloppes d’équipement dotés d’interfaces pour connecteurs, fixations et joints
- Plaques de répartition thermique, corps de plaques froides et bases de dissipateurs thermiques dont les faces thermiques sont définies par l’acheteur
- Supports de capteurs, d’éléments optiques et de systèmes de commande avec références spécifiées liées et éléments géométriques d’alignement
- Montages d’usinage, logements de positionnement, supports de transport et outillage de précision utilisés dans la fabrication électronique
- Entretoises, colliers, bagues, adaptateurs et bagues d’interface
- Pièces mécaniques pour équipements de fabrication de semi-conducteurs dont les exigences de matériau, de propreté et de réception sont explicitement fournies
FIG.01 // FRAISAGE
Périmètre des recherches liées à l’industrie électronique
L’usinage pour l’électronique peut concerner un boîtier, une enveloppe, un support de connecteur, un support de circuit imprimé ou un montage d’usinage utilisé avec des circuits imprimés et d’autres composants électroniques. Un boîtier CNC désigne une pièce mise en forme par usinage ; l’expression « CNC machine enclosures » peut, elle, désigner les carters de protection d’une machine-outil. Cette page traite des pièces métalliques définies sur plan pour les produits électroniques, et non des carters de machines CNC, des boîtiers en plastique ou des équipements CVC considérés comme catégories générales de produits.
La géométrie CAO, les états de surface, les tolérances serrées et la haute précision sont utiles lorsque le plan validé précise où ils s’appliquent.
Le procédé de fabrication et le plan de contrôle qualité découlent de ces choix propres à la pièce.
CONTINUITÉ DES
RÉFÉRENCES
RÉFÉRENCES
SYS.02 // MAINTIEN DE LA PIÈCE EN USINAGE CNC // AXE Z
Limites applicables aux équipements pour semi-conducteurs
L’expression « usinage CNC pour les semi-conducteurs » indique un contexte d’utilisation de l’équipement, mais ne constitue pas une spécification complète de la pièce. Une pièce destinée à ce secteur peut se trouver près d’une plaquette, d’une broche, d’un système sous vide ou d’une chambre de traitement, mais chaque application impose ses propres exigences de matériau, de propreté, de particules, de finition et de réception.
- Aucun périmètre d’usinage universel ne couvre l’industrie des semi-conducteurs.
- Les équipements de fabrication de semi-conducteurs peuvent associer des interfaces mécaniques de haute précision à des règles de maîtrise de la contamination définies par l’acheteur.
- Une demande de devis pour les semi-conducteurs précise l’application exacte, le responsable technique et les documents requis.
- Zhenling évalue la pièce mécanique validée au regard de ses procédés généraux, tandis que l’acheteur fournit les exigences propres aux semi-conducteurs concernant la propreté, l’environnement du procédé et la qualification.
- L’approvisionnement pour l’industrie des semi-conducteurs se déroule mieux lorsque ces exigences du projet sont consignées avant que les fournisseurs comparent les gammes de fabrication.
Pour la protection contre les pénétrations, IEC 60529 fait de l’indice IP choisi et du périmètre de protection de l’ensemble assemblé des exigences explicites, plutôt que des capacités CNC supposées.1
Examinez la géométrie validée et les interfaces dont dépend l’assemblage ; la seule mention « électronique » ne constitue pas une spécification de fabrication.
Demander un examen →
Matériaux répondant aux exigences thermiques, électriques et structurelles
L’expérience de Zhenling en matière de transformation couvre les familles d’aciers, d’aciers inoxydables, d’alliages de nickel et d’alliages d’aluminium citées. Il appartient à l’acheteur de définir le grade précis et l’état adaptés aux besoins électriques, thermiques, de résistance à la corrosion, de masse, de propreté et d’utilisation.
SPÉCIFICATION
Les désignations des matériaux doivent être précises. « Aluminium », par exemple, ne définit ni la conductivité électrique, ni le comportement à la corrosion, ni la résistance mécanique, ni la réponse à la température, ni la susceptibilité magnétique, ni l’interaction avec la finition. Précisez la spécification et l’état du matériau applicables au lieu de laisser le fournisseur déduire ce choix de conception ; un alliage ou une finition ne suffit pas à établir l’indice IP d’un boîtier selon IEC 60529.
GAMME DE FABRICATION
Page connexe sur les matériaux : consultez la page de Zhenling consacrée à l’usinage CNC de l’acier inoxydable lorsque le plan validé prescrit un grade d’acier inoxydable précis. Cet examen complémentaire des matériaux ne remplace pas le plan de la pièce électronique ni les exigences relatives à ses interfaces.
LIMITE EN MATIÈRE DE SÉCURITÉ
Limite liée à la sécurité des matériaux : fournissez la désignation exacte de l’alliage, sa composition et ses données de sécurité lorsque des composants présentant un risque professionnel peuvent être présents. Un matériau contenant du béryllium nécessite une décision distincte sur la sécurité et la faisabilité du procédé ; il n’est pas présenté ici comme une capacité existante de Zhenling.
Zones de finition de surface et opérations complémentaires
Une même pièce électronique peut nécessiter plusieurs indications relatives à l’état de surface. L’extérieur visible, l’interface conductrice, les éléments filetés, la surface d’appui du joint et l’interface thermique peuvent remplir des fonctions différentes et ne doivent pas relever d’une seule exigence générale de finition.
- 01
- 02
- 03
- 04
- 05
- 06
Extérieur visible
Indication sur le plan
Système de finition, référence couleur, brillance ou texture, faces visibles et éclairage utilisé pour la réception
Risque à résoudre lors du transfert entre opérations
La couleur et la texture peuvent varier d’un lot à l’autre si la méthode de comparaison approuvée n’est pas explicitement définie.
Contact conducteur ou de mise à la terre
Indication sur le plan
Zone à exclure ou limite de masquage, état de surface admis et responsable de l’essai de continuité
Risque à résoudre lors du transfert entre opérations
Une indication de revêtement appliquée à toute la pièce peut couvrir la face même qui doit assurer le contact électrique.
Interface thermique
Indication sur le plan
Planéité, paramètre de rugosité, consigne relative au film protecteur et méthode de mesure
Risque à résoudre lors du transfert entre opérations
L’aspect visuel ne démontre ni la qualité du contact thermique ni les performances de l’ensemble assemblé.
Filetages et ajustements de précision
Indication sur le plan
Exigence de masquage, d’obturation ou de cote après finition, ainsi que critères de réception par calibre ou contrôle de l’ajustement
Risque à résoudre lors du transfert entre opérations
L’épaisseur du revêtement peut modifier l’ajustement si l’exigence applicable à l’état fini n’est pas claire.
Portée de joint ou gorge d’étanchéité
Indication sur le plan
État de surface, état des arêtes, géométrie de la gorge et exigences d’étanchéité choisies par l’acheteur
Risque à résoudre lors du transfert entre opérations
La protection contre les pénétrations dépend de la conception et des essais de l’ensemble assemblé, pas du seul usinage.1
Faces intérieures sans exigence d’aspect
Indication sur le plan
État brut d’usinage ou après traitement, nettoyage et traces d’outil acceptables
Risque à résoudre lors du transfert entre opérations
Un travail d’aspect superflu ajoute des manipulations et des coûts sans améliorer la fonction.
Exigences de tolérance et d’interface définies sur plan
Imposer des tolérances serrées à tous les éléments géométriques complique inutilement les réglages, la maîtrise des outils et les essais, sans pour autant améliorer l’ajustement défini pour l’interface principale de l’assemblage.
Éléments justificatifs de la demande de devis
Informations minimales pour prendre une décision
01
Identification
Référence de la pièce, indice de révision du modèle, indice de révision du plan et hiérarchie documentaire applicable en cas de contradiction
02
Matériau
Alliage exact, état métallurgique ou après traitement thermique, contraintes relatives au brut et déclaration requise
03
Géométrie
Références spécifiées, cotes critiques, spécifications géométriques, normes de filetage et références des pièces associées
04
Zones de surface
Limites des zones d’aspect, conductrices, thermiques, d’étanchéité et d’ajustement de précision, avec critères applicables à l’état fini
05
Contrôle
Caractéristiques, méthode, base d’échantillonnage, étape, responsable et identification des documents demandés
06
Configuration
Indice de révision approuvé, autorité habilitée à accepter les écarts, notification des modifications et traitement des fichiers remplacés
07
Périmètre commercial
Profil des quantités, emballage, destination, date souhaitée et liste écrite des prestations incluses ou exclues
08
Clôture
Traitement des non-conformités, responsable des approbations et lien entre les décisions et la commande validée
EXAMEN
Examiner les interfaces →
Examen des interfaces du boîtier électronique
Vérifiez 10 données mécaniques, thermiques, électriques, d’étanchéité, d’aspect et de réception avant l’établissement du devis.
Prix, délais de prototypage et planification des commandes
Il est impossible de justifier un prix unitaire public pour une pièce électronique sur mesure dont le périmètre n’est pas défini. Son coût dépend de la géométrie, de la quantité, de la répartition des tolérances, du coût du matériau, du contrôle, de la forme du brut, du traitement de surface, de l’expédition et de la configuration de l’assemblage. Les technologies de fabrication offrent de nombreuses possibilités, mais les délais dépendent toujours du périmètre défini et un atelier d’usinage ne peut chiffrer une pièce non définie.
Un devis à prix compétitif comporte une liste claire des prestations incluses. Définissez et comparez, élément géométrique par élément géométrique, le procédé d’usinage, le traitement de surface, les procédures de contrôle, les documents requis, la protection de la pièce et la destination de livraison. Comparer les coûts et les prestations couvertes ne remplace pas un examen détaillé du périmètre.
RISQUE LIÉ AUX EXIGENCES : Une exigence manquante peut ressurgir sous la forme d’un nouveau devis, d’une approbation retardée ou d’une pièce à retoucher lors de l’assemblage.
PHASE 01
Planification du prototype
Utilisez la première commande pour clarifier les interfaces et les preuves de réception, pas seulement pour obtenir une forme physique. Précisez si un contrôle de la première pièce ou une approbation de l’acheteur est nécessaire avant de lancer la fabrication du reste de la quantité commandée.
PHASE 02
Planification des commandes récurrentes
Reprenez l’indice de révision validé, les zones de finition, les notes d’ajustement et la méthode de comparaison acceptée dans le dossier des commandes récurrentes. Si la demande se stabilise, comparez l’usinage CNC, la tôlerie, l’extrusion et le moulage sous pression en fonction des mêmes exigences applicables à la pièce finie.
Comparateur des procédés de fabrication de boîtiers électroniques
Comparez l’usinage CNC, la tôlerie, l’extrusion et le moulage sous pression sans seuil universel de volume ou d’économies.
PJustificatifs de contrôle aux étapes critiques
Les achats doivent demander des rapports détaillés et préciser les exigences de contrôle, sans supposer qu’ils seront fournis automatiquement. Si l’acheteur a besoin de relevés dimensionnels, de justificatifs relatifs à la première pièce ou de certificats matière pour une pièce usinée, ces exigences doivent figurer dans la demande de devis et dans le périmètre défini de la commande.
Justificatifs mécaniques
Les dimensions et les relations géométriques doivent être évaluées au regard du système de références spécifiées validé. La méthode doit être adaptée à l’élément géométrique, à l’état de surface et à l’incertitude exigée par le plan de réception de l’acheteur.
Justificatifs au niveau du système
Les résultats relatifs à la protection contre les pénétrations, à la compatibilité électromagnétique, aux performances thermiques et à l’ajustement de l’ensemble assemblé dépendent d’une configuration qui dépasse le seul composant usiné. La demande de devis doit distinguer les justificatifs d’usinage du fournisseur des essais du système réalisés par l’acheteur ou un laboratoire.
La page IEEE P299.1 décrit un projet en cours portant sur la mesure de l’efficacité du blindage de petites enveloppes de 0,1 m à 2 m.2 Elle sert ici uniquement à montrer que la configuration d’essai de l’enveloppe compte ; elle ne signifie ni que Zhenling réalise cet essai ni que le projet constitue déjà une norme publiée et en vigueur.
PÉRIMÈTRE DES EXIGENCES
SYS-01
- Repérez les caractéristiques conditionnant la validation en marquant les dimensions, spécifications géométriques, filetages, surfaces et interfaces qui déterminent la réception.
- Précisez l’étape de contrôle en distinguant les vérifications en cours de fabrication, l’approbation de la première pièce, la réception finale et tout point auquel l’acheteur doit assister.
- Définissez la méthode et l’échantillonnage au lieu de demander un « contrôle complet » sans préciser les caractéristiques, la population de pièces ou le format du rapport.
- Reliez le relevé à la référence de la pièce, à l’indice de révision, au lot ou à la coulée du matériau lorsque le plan qualité exige cette chaîne de traçabilité.
- Maîtrisez le traitement des écarts en précisant qui peut accepter une déviation, comment elle est consignée et selon quel indice de révision la production reprend.
Examen du plan et dossier justificatif de demande de devis pour pièce électronique
Le dossier justificatif de demande de devis pour pièce électronique sert à suivre les décisions prises par les équipes d’ingénierie, d’achats et de qualité. Il ne s’agit pas d’un passeport numérique de produit de l’UE et il n’atteste pas que Zhenling a mis en place un système de gestion des enregistrements ou un processus qualité maîtrisé. Lorsqu’une protection contre les pénétrations est requise, le dossier doit indiquer l’indice IP choisi par l’acheteur selon IEC 60529, la configuration assemblée et le responsable désigné pour les essais.1
Utilité du dossier pour l’ingénierie
L’intention de conception figure à côté de la surface ou de l’élément géométrique qu’elle concerne. Il devient ainsi plus facile de repérer une zone conductrice incompatible avec un revêtement, une face thermique dépourvue de méthode de réception ou une découpe pour connecteur sans relation avec les références spécifiées.
Utilité du dossier pour les achats
Les fournisseurs répondent à un même périmètre au lieu de combler les lacunes chacun à leur manière. Les écarts entre devis deviennent plus faciles à expliquer, car les hypothèses concernant l’usinage, la finition, le contrôle, les documents et la livraison sont visibles.
Constituer le dossier justificatif de demande de devis pour pièce électronique
Créez dans votre navigateur un récapitulatif prêt à copier. Aucune donnée saisie dans le formulaire n’est téléversée ni stockée par l’outil.
Ouvrir l’outil de création du dossier →
SYSTÈME DE DOSSIER JUSTIFICATIF
SYS-02
- Définissez l’identité et les accès en indiquant la pièce, l’indice de révision et le mode de transfert autorisé avant de partager des fichiers non publics.
- Définissez la fonction en reliant la géométrie aux interfaces thermiques, conductrices, d’étanchéité, d’aspect et d’assemblage.
- Examinez la faisabilité de fabrication sous l’angle de l’accès, du maintien de la pièce, de la continuité des références spécifiées, des éléments géométriques minces, des rayons intérieurs et des transferts entre opérations de finition.
- Comblez les lacunes de la demande de devis concernant l’état du matériau, la quantité, le contrôle, les documents, l’emballage et la destination.
- Établissez un périmètre écrit qui précise les travaux de fabrication inclus, le prix, le calendrier et les conditions applicables.
- Maîtrisez les modifications et la clôture en reliant les approbations, les déviations et les décisions relatives aux non-conformités à l’indice de révision applicable.
Usine et prestations générales d’usinage CNC
Selon les informations de présentation fournies par l’entreprise, Shanghai Zhenling Hardware Co., Ltd. a été fondée en 2006 et dispose à Jiashan d’un site de production de 8 000 mètres carrés comprenant un atelier de 6 000 mètres carrés. Aucun chiffre relatif à la part des exportations n’est utilisé pour étayer ses capacités de service dans l’électronique.
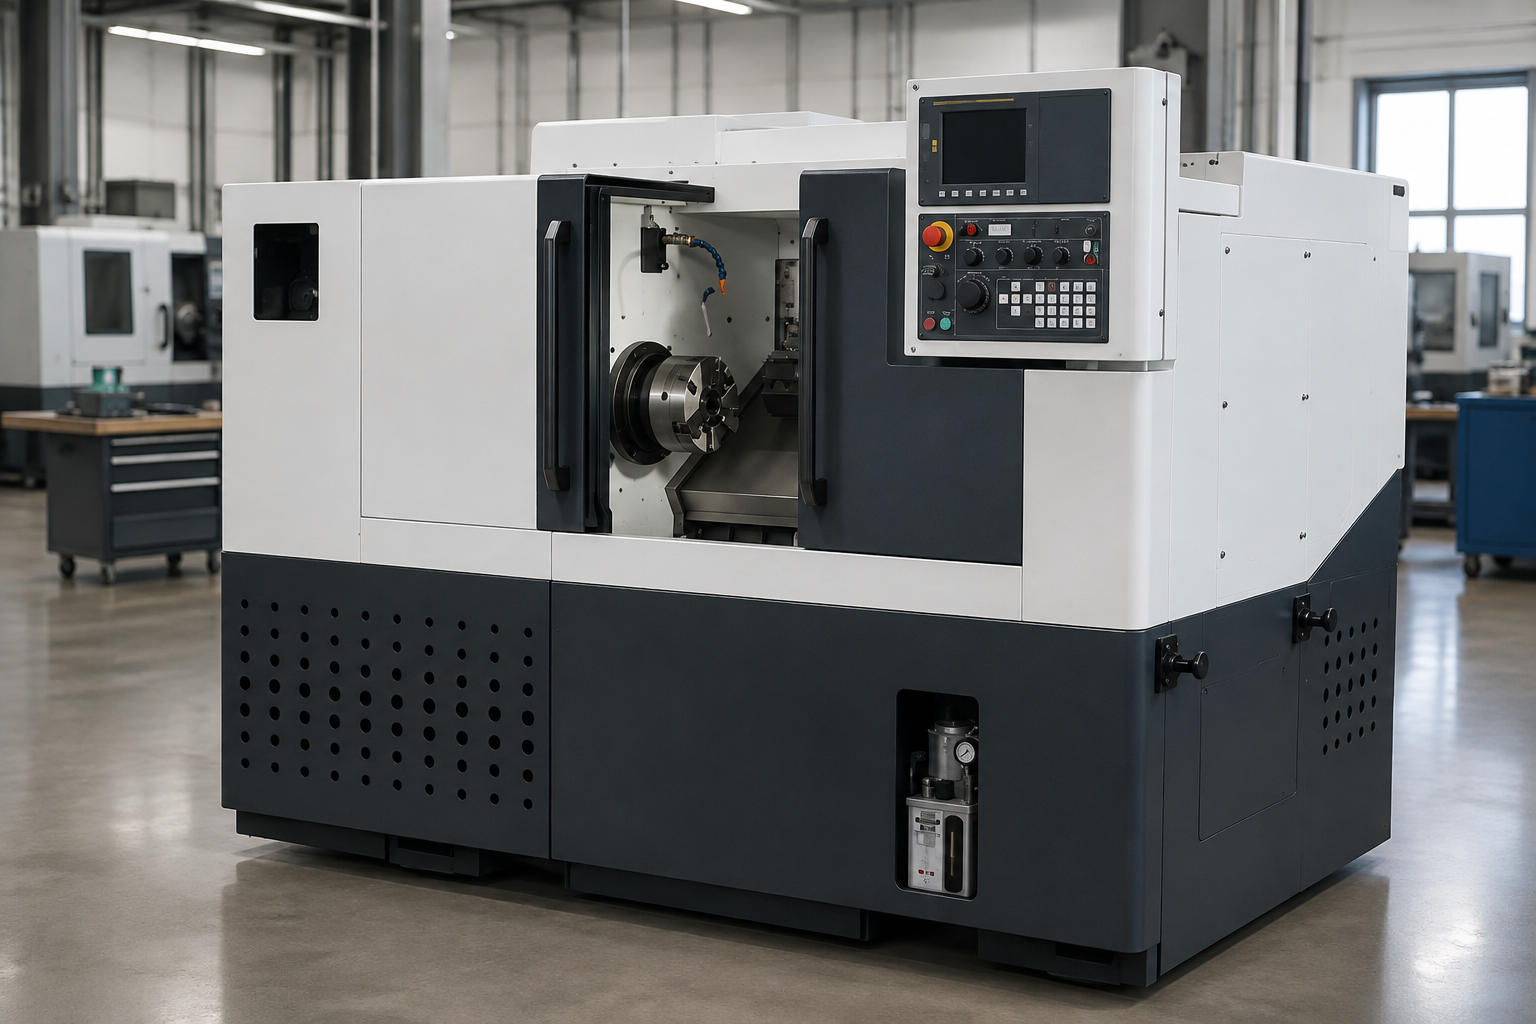
Familles de procédés CNC
Les informations de présentation fournies par l’entreprise mentionnent l’électroérosion à fil, le tournage, le fraisage, la rectification, l’alésage et le perçage radial. Les machines effectivement utilisées, le site de production et les disponibilités doivent être confirmés pour la commande.
- Gamme d’électroérosion à fil et disponibilité des machines confirmées pour chaque commande.
- Gamme de tournage et disponibilité des machines confirmées pour chaque commande.
- Gamme de fraisage et disponibilité des machines confirmées pour chaque commande.
- Gamme de rectification et disponibilité des machines confirmées pour chaque commande.
- Gamme d’alésage et disponibilité des machines confirmées pour chaque commande.
- Gamme de perçage et disponibilité des machines confirmées pour chaque commande.
Moyens multiaxes
Les informations de présentation fournies par l’entreprise mentionnent des machines à 3 axes, 4 axes et 5 axes importées. Les machines effectivement utilisées, le site de production, les réglages et le périmètre de réception doivent être confirmés pour la commande.
- Gamme à 3 axes proposée, à confirmer pour chaque commande.
- Gamme à 4 axes proposée, à confirmer pour chaque commande.
- Gamme à 5 axes proposée et machines à confirmer pour chaque commande.
Familles de matériaux
Nous usinons des familles d’aciers au carbone et alliés, d’aciers inoxydables, d’alliages à base de nickel et d’alliages d’aluminium. Le grade exact, l’état, l’examen des risques professionnels et les déclarations demandées par l’acheteur restent propres à chaque pièce.
- Les prestations concernant les aciers inoxydables couvrent les grades 303, 304, 304L, 316, 316L et 321.
- Les alliages fortement alliés résistants à la corrosion comprennent, séparément, l’alliage C276 à base de nickel et l’acier inoxydable austénitique 904L.
- Les matériaux traités comprennent également des familles d’aciers au carbone, d’aciers alliés et d’alliages d’aluminium.
La taille des installations, les catégories de machines et l’expérience générale des matériaux constituent la base des capacités de fabrication. La qualification d’un projet dépend ensuite des exigences réelles de matériau, de propreté, de compatibilité électromagnétique, de protection contre les pénétrations, de contrôle et de validation définies pour la pièce. Des moyens d’usinage généraux ne démontrent pas les performances de compatibilité électromagnétique de l’unité complète ; IEC 61000-5-7:2001 distingue les essais applicables à l’unité assemblée de l’évaluation d’une enveloppe vide.3
Pour utiliser cette base à bon escient, envoyez le plan réel, les exigences relatives aux interfaces et les critères de réception afin d’obtenir un examen propre au projet.
Commencez par la pièce.Outils techniques pour l’usinage CNC de pièces électroniques
Utilisez nos modèles d’évaluation interactifs pour harmoniser le périmètre de votre demande de devis, vérifier les interfaces du boîtier et comparer objectivement les gammes de fabrication.
OUTIL 01
Dossier justificatif de demande de devis pour pièce électronique
Constituez un dossier de demande de devis complet et normalisé pour obtenir un chiffrage précis et une validation de la faisabilité de fabrication.
OUTIL 02
Examen des interfaces du boîtier
Évaluez les interfaces des boîtiers et des répartiteurs thermiques au regard des paramètres standard de couverture des procédés CNC et des matériaux.
OUTIL 03
Comparateur des gammes de fabrication de boîtiers
Comparez l’usinage CNC, la tôlerie, l’extrusion et le moulage sous pression sans appliquer de seuils de volume universels.
FAQ pour les acheteurs de pièces électroniques usinées CNC
Joignez le modèle de référence et le plan 2D, la hiérarchie des révisions, le matériau exact et son état, les quantités prévues, les interfaces fonctionnelles, les zones de finition, les caractéristiques à contrôler, les documents demandés, la destination et la date souhaitée. Utilisez la fiche de justificatifs de demande de devis en 8 blocs pour préciser les responsabilités.
Non, si le plan précise des références spécifiées, des tolérances, des filetages, un état de surface, des zones de finition, des notes de contrôle ou des exigences documentaires. Indiquez quel fichier fait foi en cas de divergence entre le modèle 3D et le plan 2D.
Oui. Les contacts électriques, les filetages, les ajustements de précision, les surfaces de contact thermique ou les interfaces d’étanchéité peuvent nécessiter un état final différent. Définissez la zone, ses limites, l’état de surface autorisé et la méthode d’acceptation au lieu de vous en remettre à une consigne de finition générale.
Précisez l’exigence relative à l’indice de protection IP choisie par l’acheteur selon IEC 60529, la configuration assemblée, le responsable de la conception et celui des essais.1 L’usinage du boîtier ne constitue qu’une partie du système assurant la protection contre les intrusions.
Non. La norme IEC 61000-5-7:2001 traite du blindage des boîtiers vides de 10 kHz à 40 GHz, tout en distinguant leurs performances de celles de l’ensemble une fois assemblé.3 Indiquez sur le plan la géométrie des composants et les exigences relatives aux contacts, puis désignez séparément le responsable des essais du système.
Précisez la quantité actuelle, les fourchettes prévisionnelles, la date souhaitée, la finition, les contrôles, les documents, l’emballage et la destination. Zhenling examine ces éléments et confirme le prix et le calendrier applicables dans son devis écrit ; cette page ne promet aucun délai fixe.
Le périmètre confirmé comprend les aciers au carbone et les aciers alliés ; les aciers inoxydables 303, 304, 304L, 316, 316L et 321 ; l’alliage à base de nickel C276 ; l’acier inoxydable austénitique 904L ; ainsi que les alliages d’aluminium. La faisabilité dépend toujours de la nuance exacte, de son état, des informations de sécurité et du plan.
Avant l’établissement du devis, précisez la caractéristique, la méthode de contrôle, la base d’échantillonnage, l’étape concernée et l’identification du document requis. Une déclaration générale sur les équipements ne prouve ni un résultat de mesure ni son rattachement à l’indice de révision de la pièce validé.
Un fournisseur qui coordonne les opérations comme des spécialistes distincts peuvent convenir. Comparez les responsabilités concernant le masquage, la protection pendant le transport, le contrôle après finition, l’acceptation de la couleur et la clôture des non-conformités ; les échanges avec les acheteurs montrent que la coordination et la spécialisation indépendante peuvent toutes deux compter.
Comparez la tôlerie, l’extrusion ou le moulage sous pression lorsque la géométrie et la demande récurrente se stabilisent. Conservez le même plan de la pièce finie, les mêmes exigences d’interface, le même périmètre de contrôle et la même définition de la livraison pour que la comparaison des gammes de fabrication ait un sens.






