Contacter Zhenling Company

Pièces métalliques fabriquées sur plan
Usinage CNC en petite série de composants sous pression et de régulation des fluides
- Brides, corps de vanne, bouchons et rouleaux
- Nuances d’acier au carbone, d’acier allié, d’acier inoxydable, d’alliage de nickel et d’aluminium
- Tournage, fraisage, électroérosion, rectification et usinage multiaxe
- Étude du procédé et du contrôle à partir du plan
L’usinage CNC en petite série commence par l’examen du plan de la pièce, de la nuance du matériau, de la quantité à livrer et du périmètre de contrôle. Cette page traite de l’étude des demandes de devis pour les petites séries sans fixer de seuil de quantité universel. Les appareils sous pression, la séparation pétrole-gaz et la régulation des fluides sont des contextes d’application, pas des références de projets ni des qualifications revendiquées par Zhenling ; les responsabilités relatives au formage, au soudage et à l’usinage doivent être confirmées pour l’assemblage à livrer. Pour toute demande d’usinage CNC en petite série, précisez la quantité, le matériau, le degré de définition du plan, la gamme de fabrication, les besoins de contrôle et le délai souhaité pour le devis. Confirmez par écrit la gamme propre à la commande et le périmètre des mesures. Signalez toute incertitude concernant les documents à fournir ou le calendrier.
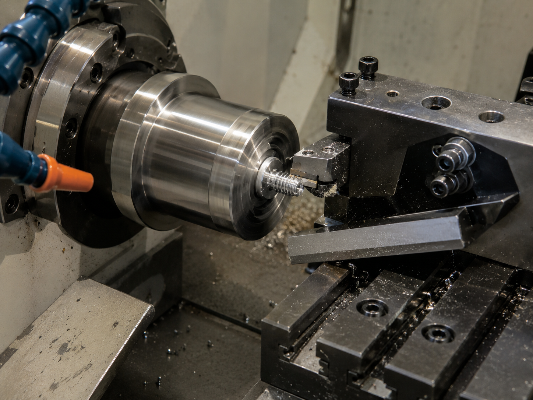
Types de pièces
Composants métalliques fabriqués sur plan
Pièces mécaniques complètes, brides, rouleaux, tubes cintrés, corps de vanne, bouchons et pièces de géométrie non standard.
Matériaux proposés
Des aciers au carbone aux alliages de nickel
20#, 45#, Q235A, Q345D, 42CrMo, aciers inoxydables, C276, 904L et séries d’alliages d’aluminium.
Procédés d’usinage
Du tournage à l’usinage 5 axes
Tours CNC, fraisage, rectification, alésage, perçage radial, électroérosion à fil et centres d’usinage multiaxes.
Opérations intégrées
Usinage, formage et soudage
Le site de production dispose de moyens de cisaillage, de roulage et de pressage des tôles, ainsi que de soudage à l’arc submergé et sous protection gazeuse.
Définition de la commande
Plusieurs quantités dans une même demande de devis
Indiquez ensemble les quantités d’échantillons, de lots pilotes et de séries récurrentes afin de planifier les réglages, les matériaux et les contrôles sur la même base.
Critères d’acceptation
Les éléments géométriques critiques en priorité
Précisez les références fonctionnelles, les tolérances, les documents relatifs au matériau et les rapports de contrôle attendus avant l’établissement du devis.
Gammes de fabrication pour l’usinage CNC en petite série selon la géométrie des pièces
Nous définissons la gamme de fabrication de chaque pièce usinée en petite série selon sa géométrie, la structure de ses références, l’état du matériau et les opérations nécessaires après la coupe. Ainsi, une commande de corps de vanne n’est pas traitée comme un simple projet de fraisage lorsque les faces d’étanchéité, les alésages, le traitement thermique ou les interfaces soudées déterminent le résultat. Lorsque les spécifications géométriques générales influent sur les relations entre références, la demande de devis doit préciser la révision applicable de la norme ISO 22081, sans laisser ce choix implicite.
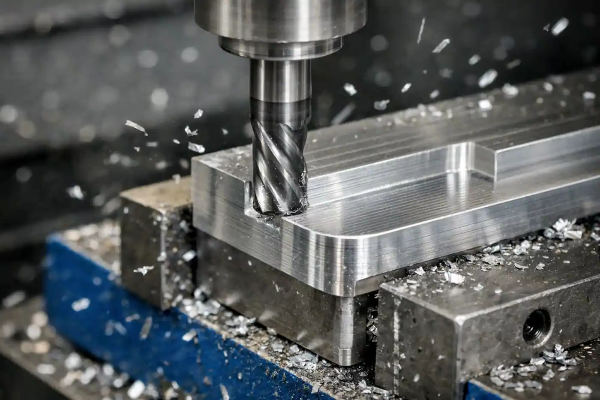
Pièces tournées et de révolution
Pour les brides, rouleaux, bouchons, arbres, épaulements, alésages et éléments filetés, nous examinons le serrage en mandrin, les relations de concentricité et la surépaisseur d’usinage. Le tournage CNC peut être associé au fraisage ou au perçage lorsque les trous transversaux et les méplats relèvent du même système de références.
Pièces prismatiques et à faces multiples
Les corps de vanne, collecteurs, supports et pièces de géométrie complexe peuvent nécessiter un fraisage ou une gamme multiaxe. La disponibilité des équipements, le site de production, l’accès aux éléments géométriques, les réglages et la logique de contrôle doivent être confirmés pour chaque commande.
Éléments géométriques découpés, rectifiés et alésés
L’électroérosion à fil CNC permet de réaliser des profils et des éléments géométriques internes difficiles d’accès, tandis que les rectifieuses, les aléseuses et les perceuses radiales CNC répondent aux besoins de finition ou d’accès qu’un seul montage de fraisage ne permet pas de traiter correctement.
Étude de faisabilité de la pièce avant devis
- Indice de révision du plan et fichier CAO ou modèle tridimensionnel correspondant, s’il est disponible.
- Nuance et état du matériau, règles de substitution et besoins de traçabilité.
- Références fonctionnelles, faces d’étanchéité, ajustements, filetages et points de contrôle.
- Quantités prévues pour les échantillons, le lot pilote et les séries récurrentes.
- Périmètre du traitement thermique, du formage, du soudage, du revêtement, du nettoyage et de l’emballage.
Correspondance entre capacités et données du devis
| Famille de pièces | Principaux points à étudier pour l’usinage | Informations à fournir pour éviter les reprises |
|---|---|---|
| Brides | Tournage, disposition des trous de boulonnage, position relative des faces et surface d’étanchéité | Classe de pression, nuance du matériau, alésage, forme de la face et documents requis |
| Corps de vanne | Références sur plusieurs faces, alésages internes, orifices et interfaces d’étanchéité | Circuit du fluide, alésages critiques, enveloppe sous pression et plan de contrôle |
| Bouchons et obturateurs | Filetage, cône, géométrie d’étanchéité et concentricité | Données de la pièce correspondante, exigences relatives aux calibres et état de surface |
| Rouleaux | Position relative des portées, faux-rond, surface et données d’équilibrage | Portées de roulement, surface de travail, charge et état assemblé |
| Tubes cintrés | Surépaisseur d’usinage avant ou après formage | État après cintrage, préparation des extrémités, orientation et périmètre du soudage |
| Assemblages non standard | Séquence d’usinage, de formage et de soudage | Références d’assemblage, points d’arrêt et responsable de l’acceptation finale |
Choix des nuances métalliques selon les conditions de service
Le choix du matériau influe sur les efforts de coupe, la durée de vie des outils, le risque de déformation, la résistance à la corrosion, la séquence de traitement thermique et la planification des contrôles. Nous usinons la nuance indiquée sur le plan approuvé ou étudions une autre nuance autorisée par l’acheteur, et consignons le type de certificat EN 10204 lorsque les documents relatifs au matériau font partie des exigences de livraison. Une désignation générale comme « acier inoxydable » ne suffit pas à autoriser l’approvisionnement : choisir la mauvaise nuance est une erreur d’achat, pas un raccourci d’usinage.
Identification du matériau
- Nuance, norme et état à la livraison.
- Barre, tôle, pièce forgée, pièce moulée ou ébauche fournie par l’acheteur.
- Restrictions concernant l’aciérie agréée, l’origine ou les nuances équivalentes.
- Numéro de coulée et certificat requis.
Conditions de service
- Fonction de confinement sous pression ou autre fonction.
- Exposition au fluide, à la corrosion et à la température.
- Exigences de dureté, de résistance à l’usure et de tenue à la fatigue.
- Soudage, traitement thermique et contrôle après opérations.
Choix du groupe de matériaux
Un certificat matière atteste l’identité du matériau fourni ; il ne remplace pas les exigences fonctionnelles du plan. Utilisez le sélecteur de groupe de matériaux et de certifications pour organiser les données relatives aux conditions de service avant de demander une recommandation de nuance.
TABLEAU DES SPÉCIFICATIONS
| Groupe de matériaux | Nuances indiquées dans le descriptif des capacités du client | Point à préciser pour le devis |
|---|---|---|
| Acier au carbone | 20# | Précisez l’état du matériau, le traitement thermique et les exigences liées au service sous pression. |
| Acier au carbone | 45# | Précisez la dureté, l’état après usinage de finition et les ajustements critiques. |
| Acier de construction | Q235A | Précisez s’il s’agit de tôle ou de barre, la gamme de soudage et le périmètre de contrôle. |
| Acier faiblement allié | Q345D | Précisez la température de service ainsi que les exigences de formage et de documentation du soudage. |
| Acier allié résistant à la chaleur | 12CrMoV | Précisez l’état du matériau et tout point d’arrêt lié au traitement thermique. |
| Acier à roulement | GCr15 | Précisez la dureté, la surépaisseur de rectification et la surface fonctionnelle. |
| Acier allié | 25CrMo | Précisez l’état de résistance mécanique, la classe de filetage et les éléments géométriques à contrôler. |
| Acier allié | 42CrMo | Précisez le traitement thermique, la dureté et le périmètre de l’usinage après traitement. |
| Acier inoxydable | 303, 304, 304L | Distinguez les exigences d’usinabilité, de soudabilité et de résistance à la corrosion. |
| Acier inoxydable | 316, 316L, 321 | Précisez l’exposition au fluide, l’état après soudage et les besoins de traçabilité. |
| Alliages de nickel et alliages spéciaux | C276, 904L et alliages à base de nickel | Précisez le milieu corrosif, la forme du produit brut et les documents relatifs au matériau. |
| Aluminium | Séries d’alliages d’aluminium | Indiquez l’alliage exact, son état métallurgique, sa finition et les exigences esthétiques de la face visible. |
Opérations complémentaires et exigences de transfert
Un devis exploitable pour une petite série couvre les opérations qui entourent l’usinage, et pas seulement le temps de coupe. Toute étape de cisaillage, de roulage, de pressage ou de soudage doit préciser la gamme proposée, la catégorie d’équipement, les justificatifs de qualification, la responsabilité des opérations sous-traitées et le périmètre de contrôle. Lorsque la texture de surface conditionne une face fonctionnelle, le plan doit préciser l’exigence ISO 21920 applicable au lieu de laisser l’acceptation de la finition à une note générale.
Avant l’usinage
- Découpe du brut et surépaisseur d’usinage.
- Séquence de roulage, de cintrage ou de pressage des tôles.
- Examen des ébauches moulées, forgées ou soudées fournies par l’acheteur.
- État après traitement thermique et surépaisseur prévue pour les passes finales.
Après l’usinage
- Éléments géométriques nécessitant une rectification ou une électroérosion à fil, indiqués dans la gamme.
- Préparation au soudage et références d’assemblage.
- Restrictions de nettoyage, de marquage et de traçabilité.
- Protection des faces d’étanchéité, des filetages et des éléments géométriques mesurés.
Périmètre des opérations indiqué sur le plan
SPÉCIFICATIONS| Exigence | À préciser | Incidence sur la gamme de fabrication |
|---|---|---|
| État de surface | Face fonctionnelle, face visible et indication de rugosité requise | Modifie la trajectoire de l’outil, la passe finale et la méthode de contrôle. |
| État des arêtes | Chanfrein, rayon, limite de bavure et arête à protéger | Évite qu’une consigne générale d’ébavurage ne modifie l’ajustement. |
| Traitement thermique | État avant et après usinage | Détermine la surépaisseur, la prise en compte des déformations et les contrôles de dureté finaux. |
| Soudage | Joint, périmètre du mode opératoire, séquence et point d’arrêt pour contrôle | Relie les références d’usinage à l’état assemblé. |
| Finition extérieure | Système de revêtement, zones masquées et critères d’acceptation | Modifie les dimensions, l’emballage et la planification des opérations sous-traitées. |
Chaque opération complémentaire doit figurer dans la version de la demande de devis utilisée pour chiffrer le prix. Si un revêtement, un traitement thermique ou un essai est ajouté après la découpe du matériau, le coût et le calendrier doivent être réexaminés.
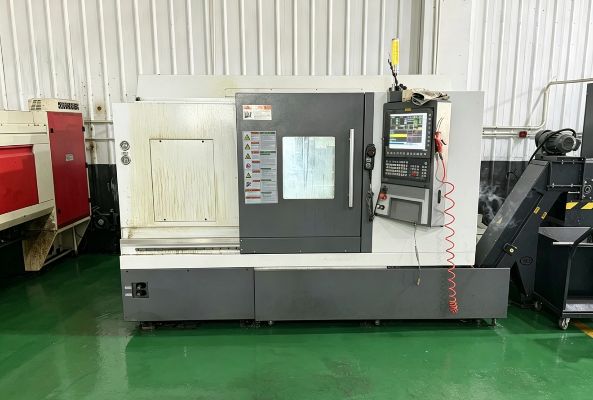
Le seuil de coût des petites séries
Dans une petite série, les frais fixes de réglage se répartissent sur moins de pièces, tandis que le matériau, le temps de cycle et le contrôle restent nécessaires pour chaque pièce. Comparez le périmètre total à livrer pour chaque quantité réelle, au lieu de demander un prix de grande série pour une commande en petite série.
Modélisez la quantité, les réglages et les contrôles avec l’estimateur du seuil de coût des petites séries →Données de prix et de délai
Le prix dépend du matériau, du rendement matière, de la géométrie, du nombre et de la durée des réglages, du temps d’usinage, des outils de coupe, du périmètre de contrôle, de la quantité, des opérations complémentaires et de l’emballage. Pour comparer le coût de l’usinage CNC en petite série, gardez ces paramètres constants ; le prix unitaire masquant les différences de périmètre, vérifiez que les devis portent sur la même révision validée et le même dossier d’acceptation. Le calendrier et le délai d’exécution dépendent de la disponibilité du matériau, de la séquence des opérations, des opérations sous-traitées et de l’approbation de l’acheteur ; on ne peut conclure à un résultat économique avant d’avoir comparé ces données de temps et de coût sur la même base.
Cinq facteurs de prix à examiner séparément
| Facteur | Effet sur le coût unitaire | Action de l’acheteur |
|---|---|---|
| Réglage et montage d’usinage | La programmation, le maintien de la pièce et la validation de la première pièce sont répartis sur l’ensemble du lot. | Indiquez toutes les quantités réalistes dans une seule demande. |
| Matériau et rendement matière | La nuance, l’état, la taille de l’ébauche et le rapport entre la masse du brut et celle de la pièce finie modifient le coût du brut. | Approuvez la nuance exacte et toute autre nuance acceptable. |
| Géométrie et accessibilité | Les éléments géométriques profonds, les parois minces et les références multiples augmentent le nombre de réglages ou le temps d’usinage multiaxe. | Repérez les éléments géométriques fonctionnels et autorisez, lorsque c’est possible, une géométrie sans contrainte particulière ailleurs. |
| Contrôle | Les valeurs mesurées, la traçabilité et les points d’arrêt soumis à un tiers ajoutent des opérations concrètes. | Énumérez les documents requis avant le devis. |
| Opérations complémentaires | Le traitement thermique, le soudage, le revêtement et l’emballage de protection influent sur la gamme de fabrication. | Faites chiffrer l’état complet à la livraison, pas une estimation provisoire limitée à l’usinage. |
Étapes du calendrier présentées séparément
Utilisez l’estimateur des étapes du délai →| Étape | Condition de lancement | Facteur courant de variation du délai |
|---|---|---|
| Étude du plan | Révision, quantité et critères d’acceptation reçus | Indications manquantes ou données contradictoires dans le modèle |
| Étude du matériau | Nuance, état et restrictions d’approvisionnement acceptés | Disponibilité d’un alliage spécial ou d’un certificat |
| Planification du procédé | Séquence d’usinage, de formage, de soudage et de contrôle définie | Besoins en montages d’usinage, en outillage et en opérations sous-traitées |
| Validation de la première pièce | Caractéristiques convenues contrôlées | Réponse de l’acheteur aux résultats mesurés ou aux questions relatives aux écarts |
| Production du lot | Révision validée et gamme de fabrication inchangées | Modification de la quantité ou révision de la conception |
| Contrôle final | Documents exigés par la commande complets | Essais supplémentaires ou point de contrôle en présence d’un tiers |
| Emballage et expédition | Protection, documents et modalités d’expédition approuvés | Emballage spécial et mode de transport |
Validation qualité des pièces métalliques en petite série
Le contrôle qualité commence par l’alignement du plan, du matériau et des critères d’acceptation. Un rapport de contrôle final ne peut pas corriger un devis fondé sur la mauvaise révision, un état du matériau supposé à tort ou l’omission de la caractéristique déterminante pour la tenue en pression ou l’assemblage.
01
Figez l’indice de révision.
Faites correspondre le plan, le modèle et les notes de modification utilisés pour planifier le procédé.
02
Figez le choix du matériau.
Consignez la nuance, l’état, les restrictions d’approvisionnement et les justificatifs matière requis.
03
Figez le procédé.
Définissez la séquence d’usinage, de traitement thermique, de formage, de soudage et de finition.
04
Figez les critères d’acceptation.
Convenez des éléments géométriques critiques, des références, des instruments, du format du rapport et du responsable de la validation.
05
Validez la première pièce.
Examinez les justificatifs convenus avant de poursuivre la production récurrente.
06
Préservez les conditions de transfert.
Protégez les surfaces mesurées et les faces d’étanchéité, et joignez les documents validés à la commande.
PÉRIMÈTRE DES CERTIFICATIONS
Activités liées à la pression
Un descriptif fourni mentionne des titres liés aux référentiels CE et ASME. Ne vous y fiez pas avant d’avoir vérifié, pour cette commande, leur titulaire légal, le site concerné, le numéro du certificat, sa portée et sa validité.
DOCUMENTATION
Traçabilité des matériaux
Pour les documents matière conformes à la norme EN 10204, précisez le type de certificat requis et toute vérification par un tiers avant l’autorisation d’utiliser le matériau. Maintenez le lien avec le numéro de coulée depuis la réception du brut jusqu’à l’usinage, au contrôle et aux documents finaux.
Étude du plan et déroulement de la commande
Le procédé d’usinage en petite série ne peut être chiffré que lorsque l’indice de révision du plan, l’état du matériau, les quantités et le dossier d’acceptation décrivent une seule et même commande.
01
Envoyez le dossier de demande de devis à jour.
Joignez l’indice de révision du plan, le modèle s’il est disponible, le matériau, les quantités, les éléments géométriques critiques, le stade de développement du produit et le délai de livraison souhaité.
02
Clarifiez les points techniques en suspens.
Nous examinons la géométrie, le brut, l’accès pour l’usinage, les références, les tolérances, le traitement thermique, le soudage et le périmètre de contrôle.
03
Recevez un devis écrit.
La réponse précise la révision chiffrée, la quantité, le périmètre du procédé, les documents, le calendrier et les conditions commerciales.
04
Autorisez le lot initial convenu.
Les modalités de validation de la première pièce ou du lot sont inscrites dans la commande, sans être présumées.
05
Examinez les justificatifs d’acceptation.
Le représentant désigné de l’acheteur statue sur les écarts et autorise l’étape de production suivante.
06
Terminez l’emballage et la remise des pièces.
La protection, les documents et les modalités d’expédition suivent les exigences de la commande.
Les quatre données à valider avant de demander un devis
Utilisez cette vérification préalable côté acheteur pour éviter les demandes répétées de précisions. Le devis peut passer à l’étude technique une fois les quatre données finalisées : quantités à livrer, indice de révision du plan maîtrisé, état du matériau et dossier d’acceptation.
| Point de vérification | Donnée à fournir | Problème évité |
|---|---|---|
| Quantité | Quantités d’échantillons, de lots pilotes et de séries récurrentes | Un prix unitaire calculé pour un lot que vous ne comptez pas acheter |
| Révision | Plan, modèle et note de modification concordants | Écarts de géométrie et de tolérance pendant la programmation |
| Matériau | Nuance, état, règles de substitution et certificats | Hypothèses sur le prix et le délai d’approvisionnement du brut |
| Acceptation | Éléments géométriques critiques, documents et responsable de la validation | Définition tardive du périmètre de contrôle et contestation de résultats proches des limites |
Pièces usinées sur le site de production de Zhenling
Shanghai Zhenling Hardware Co., Ltd. a été fondée en 2006 et possède une usine dans le district de Jiashan, dans le Zhejiang. Son site de production occupe 8 000 m² et comprend un atelier de 6 000 m² destiné aux pièces et assemblages métalliques non standard fabriqués sur plan.
Fondée en 2006
Usinage et fabrication de pièces métalliques sur mesure à partir de plans ou d’échantillons.
Site de production de 8 000 m²
Situé dans le district de Jiashan, au sein de la région industrielle du delta du Yangtsé.
Atelier de 6 000 m²
Équipements d’usinage, de formage et de soudage réunis sur le même site de production.
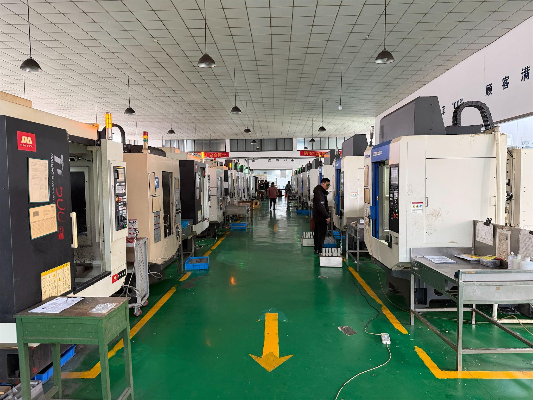
Équipements présents dans l’atelier
La présentation fournie par l’entreprise mentionne des équipements de tournage, de fraisage, de rectification, d’alésage, de perçage, d’électroérosion à fil et d’usinage multiaxe. Les équipements réellement utilisés, le site de production, leur disponibilité et la gamme d’usinage sur plusieurs faces doivent être confirmés pour chaque commande.
Outils d’étude technique et de chiffrage
Estimateur du seuil de coût des petites séries
Calculez les facteurs de coût unitaire pour différentes quantités de lots.
Ouvrir l’outil
Vérification des quatre données préalables au devis
Vérifiez le plan, le matériau, la quantité et les critères d’acceptation avant de demander un devis.
Ouvrir l’outil
Sélecteur de groupe de matériaux et de certifications
Faites correspondre la nuance du matériau aux exigences de code et de documentation précisées par l’acheteur.
Ouvrir l’outil
Estimateur des étapes du délai
Distinguez et estimez les étapes d’étude technique, d’usinage et de contrôle.
Ouvrir l’outil
PRÉPARATION DU DEVIS
Obtenez un devis d’usinage CNC comparable à partir de votre plan
Pour être comparable, un devis d’usinage CNC doit inclure le plan maîtrisé, le modèle s’il est disponible, la nuance du matériau, les quantités, les dimensions critiques, les opérations complémentaires, les documents de contrôle et les exigences d’emballage. Zhenling examinera la pièce au regard de ses capacités d’usinage, de formage et de soudage, puis précisera par écrit les conditions commerciales.
Dossier de la pièce
- Plan bidimensionnel et modèle à jour
- Nuance et état du matériau, et règles de substitution
- Quantités d’échantillons, de lots pilotes et de séries récurrentes
- Références, ajustements, filetages et faces d’étanchéité critiques
Dossier d’acceptation
- Exigences de tolérances générales et propres aux éléments géométriques
- Périmètre du traitement thermique, du soudage et de la finition
- Documents matière, relevés dimensionnels et attestations de conformité
- Exigences d’emballage et d’expédition, et identité du responsable de la validation
À partir de quelle quantité parle-t-on d’usinage CNC en petite série ?
Il n’existe pas de seuil de quantité universel. Cette page couvre les pièces uniques, les lots pilotes et les séries récurrentes qui ne relèvent pas d’une production continue en grande série ; le devis écrit confirme si la géométrie de la pièce, les réglages, le matériau, le périmètre de contrôle et le rythme des livraisons conviennent à une gamme de petite série. Indiquez les quantités réelles d’échantillons, de lots pilotes et de séries récurrentes afin que chaque fournisseur chiffre le même scénario de livraison.
Pourquoi le coût unitaire est-il plus élevé pour une petite série ?
La programmation, la préparation du montage d’usinage, les réglages et le contrôle de la première pièce se répartissent sur moins de pièces, tandis que le matériau, le temps de cycle et le contrôle restent nécessaires pour chaque pièce. Indiquez plusieurs quantités réalistes pour que le devis montre comment ces coûts fixes se répartissent. Comparez le périmètre à livrer, et pas seulement le prix unitaire, car les exigences de certification, de contrôle et d’opérations complémentaires peuvent varier d’un devis à l’autre.
L’usinage en petite quantité et l’usinage CNC en petite série désignent-ils la même chose ?
Les deux notions se recoupent, mais les acheteurs les emploient différemment. Pour définir utilement une production en petite quantité ou un usinage CNC en petite série, il faut s’appuyer sur la quantité à livrer, la fréquence prévue des commandes, la gamme de réglage et le périmètre de contrôle inscrits dans le devis. La désignation seule ne fixe ni tolérance, ni quantité minimale de commande, ni délai, ni dossier documentaire ; ces éléments relèvent des conditions commerciales écrites.
Zhenling peut-elle usiner des composants contenant un fluide sous pression ?
Un descriptif fourni mentionne les brides, les corps de vanne, les bouchons et les composants d’appareils sous pression, ainsi que des titres liés aux référentiels CE et ASME. Ne vous fiez pas à un tel titre avant d’avoir vérifié son titulaire légal, le site concerné, son numéro, sa portée, sa validité et son applicabilité à la commande.
Comment le délai est-il confirmé pour une commande en petite série ?
Le calendrier repose sur l’étude du plan, la disponibilité du matériau, la planification du procédé, la validation de la première pièce, l’usinage du lot, les opérations complémentaires, le contrôle et les modalités d’expédition. Chaque étape est fixée dans le devis écrit une fois ces données complètes.
Zhenling accepte-t-elle les commandes d’usinage de pièces uniques ?
Cette page couvre les demandes d’usinage CNC de pièces uniques et de petites quantités, sans revendiquer de règle universelle de quantité minimale de commande. Envoyez le plan, le matériau et la quantité pour que l’équipe puisse confirmer la faisabilité et les conditions commerciales.
Quels matériaux sont proposés pour les petites séries ?
La liste des matériaux que Zhenling peut usiner comprend les nuances 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo, 303, 304, 304L, 316, 316L, 321, C276 et 904L, ainsi que les alliages à base de nickel et les séries d’aluminium. La nuance exacte et l’état de livraison sont confirmés avant la sortie de stock.
Quels documents de contrôle et relatifs aux matériaux pouvez-vous demander ?
Précisez dans votre demande de devis les certificats matière, rapports de mesures chiffrées, documents de conformité, relevés de traitement thermique, dossiers de soudage ou points de contrôle en présence d’un tiers requis. La disponibilité, le format et la responsabilité de leur fourniture sont confirmés dans le devis, sans présumer qu’ils font partie d’un dossier standard.
Que faut-il inclure dans la demande de devis ?
Joignez le plan sous contrôle documentaire, le modèle correspondant s’il est disponible, les tranches de quantités, la nuance et l’état du matériau, les éléments géométriques critiques, le cartouche des tolérances générales, les opérations complémentaires, les rapports de contrôle, les exigences d’emballage et les précisions sur la livraison souhaitée. Notre RFQ Readiness Check transforme cette liste en une grille de vérification prête à copier.






