Contacter Zhenling Company

Production en série | Jiashan, Zhejiang, Chine
Services d’usinage CNC en grande série
Pour les commandes d’usinage CNC en série, la quantité, l’état du matériau, la gamme de fabrication, le plan de contrôle, l’emballage et le calendrier des livraisons sont examinés au regard du plan. Les documents relatifs aux applications sous pression ou à l’exportation sont définis pour chaque commande et confirmés dans le devis écrit. Toute demande d’usinage CNC en grande série doit préciser la quantité à livrer, le matériau, la gamme de fabrication, le plan de contrôle, l’emballage, le calendrier des livraisons et les documents requis. Examinez la gamme proposée, les limites encore à définir et les enregistrements exigés avant de vous fier au prix, aux délais ou aux capacités annoncés pour votre commande, et distinguez les données confirmées des hypothèses commerciales ou de contrôle encore en suspens.
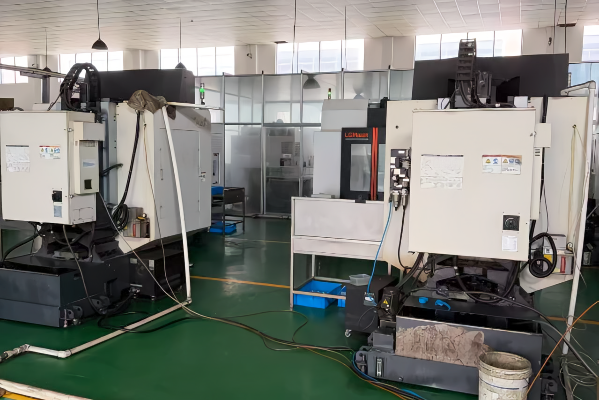
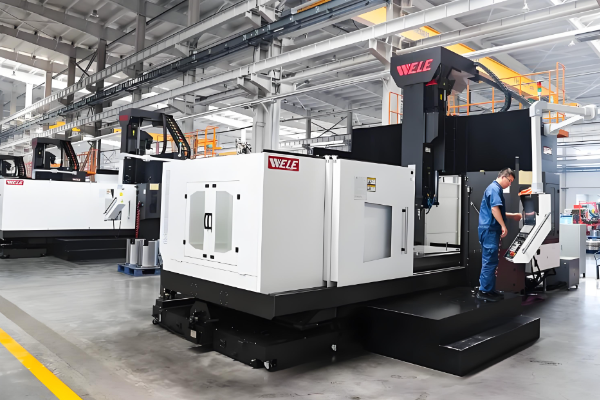
Un léger écart du procédé peut entraîner un grand lot de pièces non conformes à mesure que la quantité augmente. Définissez la fréquence de surveillance, les seuils déclenchant une intervention, les mesures de confinement et le responsable des enregistrements avant de lancer la production.
Ingénierie des procédés
Du prototype à la production en grande série : ce qui change vraiment
Ces chiffres expliquent pourquoi la production en grande série exige un travail d’ingénierie, et pas seulement de la supervision. En usinage manuel, un opérateur qualifié peut compenser de petits écarts pièce après pièce. En grande série, le problème est différent : une dérive lente et imperceptible ne se révèle parfois qu’une fois plusieurs centaines de pièces usinées.
Miller expose sans détour le piège des savoir-faire détenus par une seule personne. Si, à la question « comment ce projet d’usinage tient-il les cotes ? », la réponse est qu’un seul usineur sait le faire, le procédé n’est pas prêt pour la grande série.
En grande série, des choix de réglage et des réactions aux contrôles non documentés peuvent transformer une dérive progressive en un grand lot non conforme. Le plan de maîtrise doit définir le réglage approuvé, les vérifications, les seuils déclenchant une intervention et le responsable des enregistrements avant le lancement.
La réponse honnête à la question « que faites-vous différemment en grande série ? » n’est donc pas une liste de machines. C’est que les réglages, les essais et les points de vérification sont consignés par écrit avant la première série, et que la même fiche accompagne chaque commande récurrente.
Ce qui change entre une série de 10 pièces et une production de 10 000 pièces
| Aspect | Prototype ou production en petite série | Production en grande série |
|---|---|---|
| Qui maîtrise le procédé | L’opérateur détient le savoir-faire | La fiche de réglage contient le savoir-faire ; l’opérateur l’applique |
| Stratégie d’outillage | Outils de coupe standard, réglés pour chaque projet d’usinage | Outils de forme et outils distincts pour l’ébauche et la finition afin de supprimer le cumul des écarts |
| Réglage des outils | Sur la machine, entre deux pièces | Préréglage hors machine pour que la broche continue d’usiner |
| Vérification | Contrôle de la première pièce, puis contrôles ponctuels | Quatre niveaux : avant la coupe, au démarrage du procédé, en cours d’usinage et après le procédé |
| Contrôle par calibres | Instruments de mesure partagés | Jeu de calibres fixes dédiés et pièce étalon avec son relevé de contrôle |
| Coût d’une erreur | Une pièce | Toutes les pièces usinées depuis le dernier contrôle validé |
Note technique : les quatre niveaux de vérification
NIVEAU 1
avant la coupe
préréglage des outils hors machine, vérification du réglage par rapport à la fiche, confirmation de la version du programme.
NIVEAU 2
au démarrage du procédé
palpage, orientation de la pièce, détection d’un mauvais chargement.
NIVEAU 3
en cours d’usinage
contrôles de rupture d’outil, surveillance de la charge, vérification en milieu de cycle.
NIVEAU 4
après le procédé
calibres fixes, contrôles par échantillonnage sur machine à mesurer tridimensionnelle, comparaison avec la pièce étalon, contrôle visuel.
Envoyez un plan et indiquez la quantité annuelle visée : nous repérerons sur votre pièce les zones où une dérive risque d’apparaître en premier.
Quatre questions à régler avant de demander un devis pour une grande série
01
La quantité annuelle et son échelonnement en livraisons.
Un besoin annuel de 20 000 pièces réparti sur douze livraisons n’appelle pas les mêmes choix d’outillage que 20 000 pièces expédiées en une fois, car l’investissement dans les montages d’usinage et les calibres s’amortit sur la taille de chaque livraison, et non sur la quantité annuelle.
02
Les éléments géométriques auxquels s’appliquent réellement les tolérances serrées.
La plupart des plans comportent un cartouche de tolérances générales ainsi que deux ou trois éléments géométriques dont les tolérances serrées sont réellement déterminantes. Les désigner permet de définir la gamme de fabrication, la conception des outils et, en grande série, la méthode de contrôle. Envoyez le modèle 3D si vous en disposez, car nos logiciels de programmation et de fabrication assistée par ordinateur travaillent à partir du modèle volumique plutôt que d’un plan numérisé.
03
Les justificatifs de conformité requis pour chaque expédition.
Contrôle par échantillonnage selon un plan convenu, contrôle à 100 %, rapport de machine à mesurer tridimensionnelle, certificat matière ou combinaison de ces éléments. Ce choix a une incidence sur le coût : il ne peut pas être arrêté plus tard.
04
L’application finale et son cadre réglementaire.
Un corps d’équipement de régulation des fluides intégré à une enceinte sous pression ne relève pas des mêmes exigences qu’un support usiné d’usage général, et la traçabilité du matériau dépend de l’application plutôt que de la forme de la pièce.
Note méthodologique : Le modèle d’activité de planification des procédés d’usinage du NIST décrit la capacité d’une machine comme une distribution des variations dimensionnelles de l’élément géométrique produit, et non comme une valeur de tolérance unique (NISTIR 5808). C’est pourquoi la deuxième question vous demande de désigner les éléments géométriques concernés au lieu de simplement reprendre le cartouche de tolérances.
Conseil aux acheteurs : la limite entre les procédés n’est pas toujours visible sur le plan
Les services achats envoient régulièrement un plan d’une pièce facile à usiner qui, aux quantités demandées, coûterait pourtant bien moins cher à obtenir par fonderie ou emboutissage ; rien sur le plan ne l’indique. Joignez la quantité annuelle au plan et demandez au fournisseur de vous signaler ce cas. Un fournisseur qui ne soulève jamais cette question se contente de chiffrer, sans faire d’étude technique.
Gammes d’usinage, matériaux et familles de pièces à examiner pour la commande
Selon les données de présentation fournies par l’entreprise, elle exerce son activité depuis 2006 et dispose d’un site de production de 8 000 m², dont un atelier de 6 000 m² ; ces informations sur ses installations ne prouvent pas sa capacité à assurer l’usinage CNC en grande série d’une commande donnée.
FAMILLES DE PIÈCES ET GAMMES D’USINAGE
| Famille de pièces | Principaux procédés d’usinage | Place dans un programme de production en série |
|---|---|---|
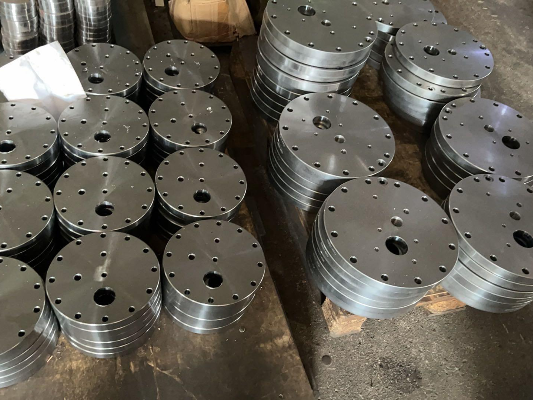
| Brides | Tournage CNC, alésage CNC, fraisage CNC | Séries de production récurrentes, avec un fort intérêt à amortir les réglages |
| Corps de vanne | Usinage multiaxe, fraisage CNC, alésage CNC | Géométries complexes ; la conception du montage d’usinage détermine le coût unitaire |
| Rouleaux et arbres | Tournage CNC, rectification CNC | Longues séries pour lesquelles la finition de surface et la circularité déterminent l’acceptation |
| Bouchons et corps usinés | Tournage CNC, électroérosion à fil | Grandes quantités de pièces issues de barres ou d’ébauches forgées |
| Tubes cintrés et profilés roulés | Roulage CNC de tôles, cisaillage CNC, presses CNC, soudage | Assemblages mécano-soudés destinés à la fabrication d’appareils à pression |
| Ensembles de machines complets | Tous les procédés ci-dessus, ainsi que le soudage à l’arc submergé et le soudage sous protection gazeuse | Programmes dans lesquels un seul fournisseur prend en charge l’ensemble des composants |
SURVOLEZ POUR AFFICHER LES DONNÉES
CAPACITÉS DES PROCÉDÉS
Une gamme proposée pour la grande série peut faire appel au tournage, au fraisage, à la rectification, à l’alésage, au perçage, à l’électroérosion à fil ou à l’usinage multiaxe. La catégorie de machines utilisée, le nombre de réglages, les difficultés d’accès, la méthode de contrôle et la capacité disponible doivent être confirmés pour le plan validé et la quantité à livrer.
ÉLECTROÉROSION À FIL
Lorsque le rayon obtenu par fraisage ne permet pas de respecter le plan, il faut confirmer l’équipement d’électroérosion à fil, le diamètre du fil, la géométrie des angles, l’état du matériau et la gamme de contrôle.
RECTIFICATION
Toute gamme prévoyant une rectification après traitement thermique doit être confirmée au regard de l’état du matériau, de la géométrie des éléments concernés, de la surépaisseur, de la finition, de la méthode de contrôle et des équipements disponibles pour la commande.
FORMAGE
Pour toute opération de formage ou de soudage requise, le devis doit préciser la gamme proposée, en interne ou en sous-traitance, la catégorie d’équipement, la procédure, les justificatifs de qualification et la responsabilité du contrôle.
MÉTROLOGIE
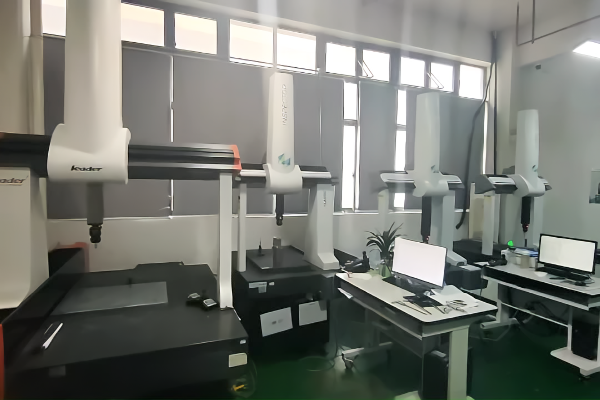
Les équipements de contrôle, leur plage de mesure, leur étalonnage, l’incertitude de mesure, la méthode de contrôle par échantillonnage ou intégral et la géométrie des pièces concernées doivent être confirmés dans le devis écrit.
Les équipements CNC sophistiqués, les gammes d’usinage CNC multiaxes et les méthodes d’usinage avancées sont retenus ici pour répondre à un besoin de production, pas pour servir d’argument commercial. Une technologie d’usinage n’est rentable que si elle supprime un réglage, raccourcit un cycle ou assure la répétabilité de composants de précision sur de longues séries, selon la même logique que les travaux publiés sur la commande adaptative en fraisage à grande vitesse (ASME Open Engineering). La précision de fabrication dépend du procédé, pas de la liste des machines.
C’est là que la plupart des programmes achoppent : l’acheteur pense qu’un changement d’alliage entraîne un changement de prix. Ce n’est pas nécessairement le cas, car le prix à la pièce dépend généralement davantage du temps de cycle que de la nuance du matériau.
Nuances à envisager lors de l’examen des matériaux
- Acier à roulement GCr15
- Aciers au carbone 20# et 45#
- Aciers alliés Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo
- Aciers inoxydables 303, 304, 304L, 316, 316L, 321
- Alliages résistants à la corrosion C276 et 904L
- Alliages spéciaux à base de nickel et d’aluminium
Considérez les nuances ci-dessus comme des possibilités à étudier pour votre demande de prix, et non comme des stocks disponibles ou des références de production confirmés. Consultez les pages consacrées aux matériaux pour comparer les exigences, puis faites confirmer par écrit la norme exacte, la forme du produit, son état, sa traçabilité et sa disponibilité.
Pour une première collaboration, mieux vaut prévoir un lot de prototypes réalisé selon la véritable gamme de production qu’un échantillon fabriqué à la main. Commencez par un lot de prototypes avant de vous engager sur une série de production, puis reprenez le même montage d’usinage et la même fiche de réglage pour la grande série.
Votre famille de pièces nécessite à la fois du tournage et du fraisage ?
Parlez de vos quantités avec un ingénieur procédés →
ÉCONOMIE DE L’USINAGE
Grande série et petite série : où la courbe des coûts change de pente
La conception du montage d’usinage, le réglage et la programmation n’ont lieu qu’une fois ; seule la coupe se répète. Sur une longue série, les économies viennent donc de la répartition de ce coût initial sur le lot, et non d’un tarif plus bas.
La courbe d’amortissement des réglages
01
De 1 à environ 100 pièces, vous êtes sur la partie la plus pentue de la courbe. Chaque pièce supplémentaire réduit sensiblement la part des coûts de réglage et de programmation dans le prix unitaire.
02
Entre environ 100 et 1 000 pièces, la courbe s’aplatit. Les montages d’usinage et les outils de forme adaptés aux contours d’une pièce donnée commencent à s’amortir, et la réduction du temps de cycle devient le principal levier.
03
Au-delà d’environ 500 à 1 000 pièces, l’usinage commence à concurrencer la fonderie, le forgeage, l’emboutissage et le moulage pour un même composant. Il faut parfois reconnaître que l’usinage CNC n’est plus le procédé approprié.
Un brevet des États-Unis sur l’établissement automatisé de devis pour des composants usinés énonce clairement la condition qui fait basculer le choix : pour des pièces produites en séries moyennes ou grandes, la conception et la fabrication d’un montage d’usinage sur mesure peuvent se justifier, ce qui peut rendre l’usinage de nouveau viable selon la forme du composant. Le même document indique que l’usinage CNC est rarement utilisé en petite série pour des formes complexes, faute de quantité suffisante pour amortir le temps consacré au montage d’usinage.
| Poste de coût | Production en petite série | Production en grande série | Pourquoi le coût évolue |
|---|---|---|---|
| Programmation et réglage | Supportés par quelques pièces seulement | Répartis sur la quantité à livrer | Étude technique réalisée une fois, coupe répétée |
| Montages d’usinage | Étaux standard et mors doux | Montages d’usinage dédiés, outils de forme, préréglage hors machine | Le coût du montage d’usinage ne se justifie que s’il est réparti sur une quantité suffisante |
| Choix de la machine | Toute machine disponible et capable de réaliser la pièce | La machine offrant le cycle stable le plus court | Ici, l’efficacité se mesure en secondes par cycle, pas au nombre de machines |
| Contrôle | Contrôle détaillé de chaque pièce | Échantillonnage convenu ou tri à 100 % lorsque l’élément géométrique le permet | La main-d’œuvre affectée au contrôle devient un coût unitaire, et non une charge indirecte |
| Matériau | Usiné à partir du stock | Acheté selon le calendrier des livraisons | La nuance détermine rarement le prix ; le temps de cycle, généralement |
Quand l’usinage en grande série n’est pas le bon procédé
L’usinage est un procédé par enlèvement de matière : son coût se calcule donc à la seconde. Dès que la forme de la pièce et la quantité requise favorisent un procédé de formage, l’écart de coût devient net.
[PROCÉDÉ : FORMAGE]
Pour une conception stable et quelques milliers de pièces ou plus, la fonderie, le forgeage ou l’emboutissage prennent l’avantage lorsque l’amortissement de l’outillage de production de masse l’emporte sur le coût du temps de cycle. Les éléments géométriques faciles à usiner ne sont pas forcément faciles à emboutir, à couler ou à mouler : toute reconception doit donc être vérifiée, et non présumée faisable.
[PROCÉDÉ : MOULAGE]
Le moulage par injection prend le relais pour les pièces en polymère lorsque les séries s’allongent : le coût du moule devient alors l’argument décisif, tandis que l’usinage CNC sert de procédé transitoire pendant la fabrication du moule.
[PROCÉDÉ : FABRICATION ADDITIVE]
La fabrication additive et l’impression 3D conviennent aux éléments géométriques complexes produits en petites quantités, ou aux géométries conformes inaccessibles à tout outil de coupe.
[PROCÉDÉ : AUTOMATISATION]
Les très grandes quantités peuvent nécessiter des centres d’usinage horizontaux, des systèmes de palettes, des embarreurs, un chargement robotisé ou d’autres formes d’automatisation. Pour la commande concernée, le devis doit préciser les équipements proposés, l’organisation des équipes, la maîtrise des réglages, le plan de réapprovisionnement et les points de vérification.
Prêt à situer votre pièce sur la courbe ?
Envoyez-nous simplement le plan, la quantité annuelle et le calendrier des livraisons. Nous vous indiquerons de quel côté du seuil d’amortissement se situe votre pièce, y compris si l’usinage n’est pas le bon procédé.
Demander un devisPlanification des livraisons de pièces usinées CNC en grande série
La planification de la production repose sur la pièce validée, la quantité, le matériau, le plan de contrôle, l’emballage et le calendrier de livraison convenu. Les documents propres à la destination et les relevés de conformité sont confirmés pour chaque commande, et non déduits d’une affirmation générale sur les volumes de production.
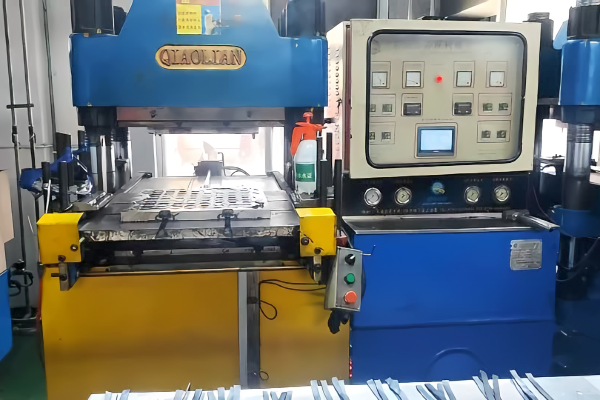
Coût total de possession, au-delà du prix unitaire
Le prix d’achat initial est le chiffre visible. Les coûts qui déterminent si un programme à l’étranger est réellement moins cher sont plus difficiles à cerner : efforts d’assurance qualité, temps consacré à la gestion du fournisseur, justificatifs de conformité, difficultés logistiques et charge de communication. Les travaux universitaires sur le coût total de possession abordent précisément pour cette raison le choix d’un fournisseur comme une analyse de l’ensemble des coûts (Penn State Smeal College of Business).
Nous pouvons agir sur cette deuxième catégorie. Un fournisseur qui transmet la même fiche de réglage, les mêmes calibres et les mêmes justificatifs de conformité à chaque livraison évite les coûts récurrents de contrôle et de résolution des urgences qui rendent trompeurs les prix unitaires bas.
Catégories de coûts issues de publications sur les achats. Zhenling ne publie pas de pourcentage de retour sur investissement pour les composants usinés, car un chiffre crédible dépend de votre pièce, de votre volume et de vos propres modalités de contrôle à réception.
Exigences sectorielles à examiner pour les pièces produites en grande série
Les exigences applicables aux grandes séries varient selon le secteur et le programme. Utilisez ce tableau pour repérer les questions relatives aux matériaux, à la traçabilité, au contrôle, aux dossiers à soumettre et au système qualité ; il ne prouve ni l’expérience de production ni la qualification de Zhenling dans les secteurs cités.
| Secteur | Facteurs qui déterminent les exigences d’usinage | Position de Zhenling |
|---|---|---|
| Appareils à pression et composants assurant le maintien de la pression | Traçabilité des matériaux, intégrité des soudures, contrôle dimensionnel des faces d’étanchéité | Examen des capacités et des livraisons propre à chaque commande |
| Équipements de séparation pour l’industrie pétrolière et gazière | Nuances résistantes à la corrosion, pièces de forte épaisseur, assemblages mécano-soudés | Examen possible uniquement après confirmation de la disponibilité de l’alliage, de la famille de pièces, de la quantité à livrer et des enregistrements requis |
| Régulation des fluides | Corps de vanne, bouchons, faces de bride, géométrie des chemins de fuite | Examen de la pièce, du matériau, des contrôles et des livraisons pour chaque commande |
| Industrie automobile et fourniture de rang intermédiaire pour l’aéronautique | Systèmes IATF 16949 ou AS9100, dossiers PPAP et dossiers de contrôle de la première pièce | Aucune qualification n’est revendiquée sur cette page ; vérifiez l’entité juridique, le site de production, la certification, le dossier à soumettre et le périmètre de la commande concernés |
| Dispositifs médicaux | Management de la qualité selon ISO 13485, procédés validés | Aucune qualification n’est revendiquée ; vérifiez les exigences relatives au système qualité, à la validation et aux livraisons |
L’expérience relative aux pièces assurant le maintien de la pression et aux pièces de régulation des fluides doit être vérifiée à l’aide de justificatifs actuels et pertinents pour la commande ; aucun historique de réglages n’est revendiqué ici. L’adéquation du fournisseur est confirmée au regard de la pièce validée, du matériau, de la quantité, du plan de contrôle et du devis écrit.
Vous travaillez dans l’un des principaux secteurs ci-dessus ?
Parlez de vos quantités avec un ingénieur procédés →
Justificatifs de qualification à vérifier avant le lancement
Avant de servir à qualifier un fournisseur, un certificat doit indiquer l’entité juridique titulaire, le site de production, son numéro, son périmètre et sa durée de validité. Les exigences et les livrables relatifs aux pièces CNC restent définis par le plan et le devis écrit.
DESTINATION : UE
Exigences relatives au produit et aux documents précisées par l’acheteur
PÉRIMÈTRE DU CODE CITÉ
Vérifier le titulaire, le site de production, l’autorisation et son applicabilité à la commande
EN 10204 3.1
Émetteur et type du document matière requis, ainsi que son rattachement au lot, confirmés pour chaque commande
PÉRIMÈTRE DU CONTRÔLE
Méthode de contrôle par échantillonnage ou intégral confirmée pour la géométrie de la pièce
01
Points à vérifier : le titulaire du certificat, le site couvert, le numéro d’autorisation, le périmètre et la durée de validité. Le programme de certification et d’accréditation ASME est propre à un produit et à un périmètre ; une autorisation au titre d’un code pour les équipements sous pression ne prouve pas une capacité dimensionnelle CNC sans réserve.
02
Limites des qualifications revendiquées : cette page ne revendique pour Zhenling aucun statut ISO 9001, ISO 13485, AS9100, IATF 16949 ou ITAR. Vérifiez tout statut requis à l’aide de justificatifs en cours de validité pour l’entité juridique et le site de production désignés.
03
Décision de commande : si un statut de système qualité ou un livrable conditionne l’acceptation du fournisseur, exigez des justificatifs en cours de validité et une confirmation écrite. Les dossiers PPAP, de première pièce et de capabilité du procédé ne sont inclus que si le devis précise le format, la méthode, le périmètre et le responsable requis.
La directive 2014/68/EU relative aux équipements sous pression s’applique à la conception, à la fabrication et à l’évaluation de la conformité des équipements sous pression fixes dont la pression maximale admissible est supérieure à 0,5 bar, et elle est entrée en vigueur le 20 juillet 2016. Un marquage CE obtenu au titre de cette directive vous renseigne précisément sur l’équipement sous pression. Il ne dit absolument rien des tolérances techniques, de la finition de surface ou de la qualité d’une pièce usinée d’usage général.
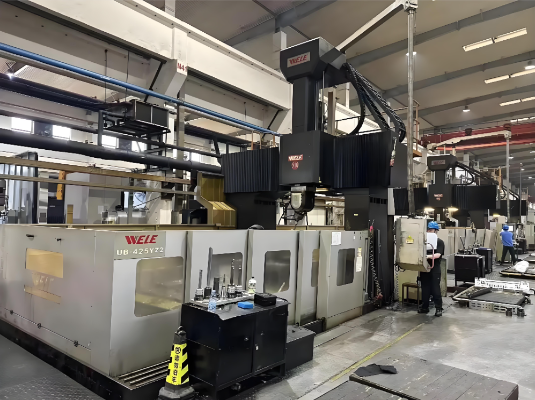
SURVOLEZ POUR EXAMINER LES OBJECTIONS SUR LA QUALITÉ
RÉPONSES AUX OBJECTIONS SUR LA QUALITÉ
C’est l’objection que nous entendons le plus souvent ; voici donc la réalité, sans détour. Dans les programmes menés à l’étranger, les problèmes de qualité commencent rarement à la broche : ils naissent dans les documents et la maîtrise des modifications, bien avant qu’une pièce n’arrive sur la machine.
Le risque pour le programme augmente lorsque les documents qualité sont incomplets, que les exigences relatives à la première pièce restent en suspens ou qu’un indice de révision du plan change sans validation maîtrisée. Définissez les documents à fournir, le responsable de leur approbation et la procédure de modification avant la production.
Comment qualifier un partenaire d’usinage à l’étranger avant l’expédition du premier lot
Avant de passer une commande de production, comparez la gamme de fabrication proposée, les échantillons pour approbation, les relevés de contrôle, la maîtrise des modifications, le plan de communication et la responsabilité des actions correctives.
Pour vous prémunir contre ce risque, ne vous fiez pas à la confiance seule. Exigez des documents que vous pouvez vérifier à distance, avant tout paiement. Nous appelons cet ensemble le « dossier de vérification des lots en 6 points » ; chaque document correspond directement à l’un des quatre niveaux de vérification qu’un procédé de production doit comporter.
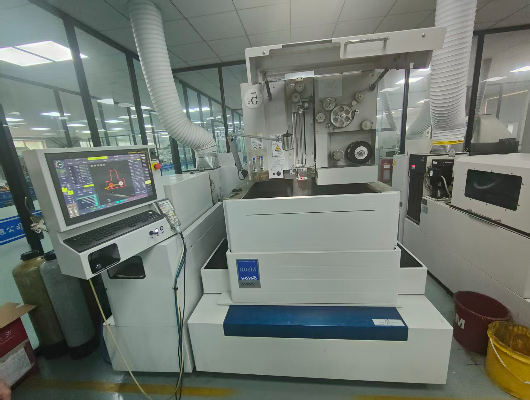
SURVOLEZ POUR CONSULTER LES CONSEILS AUX ACHETEURS
Conseil aux acheteurs : une première pièce conforme ne valide pas toute la série
C’est l’idée reçue que nous corrigeons le plus souvent. Le contrôle de la première pièce n’est que le premier des quatre niveaux de vérification, et les recommandations publiées dans l’aéronautique indiquent que la clôture de son dossier nécessite couramment plusieurs allers-retours. Considérez-le comme un préalable, puis demandez ce qui garantit le maintien des cotes entre la pièce 1 et la pièce 10,000.
01
Fiche de réglage et indice de révision du programme. Demandez le document qui définit le réglage et l’usinage de chaque pièce par l’opérateur, ainsi que la procédure appliquée à un lot si l’indice change en cours de fabrication. En l’absence de procédure documentée face à un changement d’indice, c’est de fait l’opérateur qui tient lieu de processus.
02
Liste des moyens de mesure et pièce étalon. Déterminez quels éléments géométriques sont contrôlés avec des calibres fixes et lesquels sont mesurés sur une machine à mesurer tridimensionnelle, puis établissez qui est responsable de la pièce étalon servant de référence pour toutes les autres. La mention de la répétabilité et de la reproductibilité des moyens de mesure (Gauge R&R) est un bon signe, même en l’absence d’étude formelle.
03
Points de contrôle en cours de fabrication. Après combien de pièces le processus est-il à nouveau vérifié, et quel événement précis entraîne son arrêt ? « Chaque pièce est contrôlée » est une réponse moins convaincante que « Nous contrôlons toutes les 50 pièces selon la procédure écrite et, si une mesure dépasse la tolérance, nous bloquons le lot et prévenons le chef d’atelier. » Un intervalle défini par écrit se justifie parce que les erreurs s’accumulent d’un poste à l’autre au lieu d’apparaître seulement en fin de fabrication (ASME Journal of Manufacturing Science and Engineering, 125(2):255).
04
Justificatifs de conformité pour chaque expédition. Convenez-en par écrit avant le premier lot : plan d’échantillonnage, tri à 100 %, rapport dimensionnel et niveau de certificat matière. Demandez dès maintenant un formulaire vierge, plutôt qu’un formulaire entièrement rempli plus tard.
05
Traitement des non-conformités. Demandez comment un problème découvert à votre quai de réception est répercuté dans le processus du fournisseur. Les méthodes structurées d’action corrective, comme la démarche 8D, sont courantes en fabrication ; ce qui compte, c’est que le fournisseur puisse expliquer la sienne sans improviser.
06
Premier lot de production, pas l’échantillon. Commandez une quantité correspondant à une véritable livraison, fabriquée sur le montage d’usinage prévu pour la production. Un échantillon fabriqué à la main prouve que l’atelier peut réaliser une pièce ; il ne prouve rien concernant la pièce 5,000.
Délai, quantité minimale et coût unitaire : ce qui les détermine réellement
Nous ne publions ni tarif, ni délai standard, ni quantité minimale de commande pour l’usinage en grande série, car un chiffre annoncé sans votre plan ne serait qu’une estimation présentée comme un engagement. En revanche, nous pouvons indiquer les facteurs qui influent sur ces trois éléments.
| Facteur | Incidence sur le coût | Incidence sur le délai | Ce que vous devez nous transmettre |
|---|---|---|---|
| Quantité à livrer et calendrier | Détermine la répartition des coûts de réglage et de montage d’usinage sur les pièces | Des livraisons planifiées permettent de réserver à l’avance la matière, la capacité de production et les stocks | Quantité annuelle, calendrier des livraisons et besoins de production par trimestre |
| Éléments géométriques soumis à des tolérances | Détermine la gamme d’usinage et la conception des moyens de contrôle | Des tolérances serrées sur certains éléments géométriques peuvent nécessiter une opération de finition supplémentaire | Plan indiquant les éléments géométriques critiques |
| Nuance et forme du matériau | La nuance pèse rarement le plus ; la forme du brut et sa disponibilité peuvent peser davantage | Les nuances non tenues en stock allongent le délai d’approvisionnement | Nuance ou propriété dont vous avez réellement besoin |
| Géométrie de la pièce et réglages | Chaque bridage supplémentaire augmente le temps de cycle et le risque de dérive | Une gamme d’usinage multiaxe peut supprimer une opération entière | Modèle 3D, si disponible |
| État de surface et opérations après usinage | La rectification, le traitement thermique et l’application d’un revêtement sont des opérations distinctes | Les opérations sous-traitées allongent la chaîne de fabrication | Exigence d’état de surface et éventuelle spécification du revêtement |
| Justificatifs de conformité | Un tri à 100 % coûte plus cher par pièce qu’un plan d’échantillonnage convenu | La rédaction des rapports ajoute des jours en fin de processus | Vos exigences de contrôle à réception |
| Certification et traçabilité | Le niveau de certificat et l’étendue des essais ont un coût réel | La présence d’un témoin tiers impose des contraintes de planification | Niveau de certificat requis |
Pour les projets internationaux, deux de ces postes sont souvent à l’origine des écarts de coût. Les justificatifs de conformité et la certification ne sont convenus que tardivement, une fois le prix unitaire fixé, puis arrivent sous forme de modification.
Conseil aux acheteurs : petites pièces et attention des fournisseurs
Les acheteurs de petites pièces se plaignent souvent de ne recevoir une attention sérieuse d’aucun atelier. La raison structurelle est que l’établissement d’un devis demande à peu près autant de travail quelle que soit la taille de la pièce ; les demandes de faible valeur passent donc après celles de forte valeur. C’est précisément ce temps incompressible que le brevet sur le chiffrage automatisé vise à supprimer, en calculant le prix à partir de la géométrie, de la quantité et du montage d’usinage plutôt que du temps passé par un chargé d’études (US7840443B2).
Transmettre un dossier complet, tel que nous l’avons décrit plus haut sur cette page, permet à une petite pièce de remonter dans la liste des demandes à traiter. Vous pouvez aussi examiner les options de finition de surface proposées pour les composants usinés, afin de régler cette question dès le départ. Si la pièce est miniature, et non simplement petite, la principale contrainte devient le bridage et la métrologie à cette échelle : c’est le sujet de notre page consacrée au micro-usinage CNC.
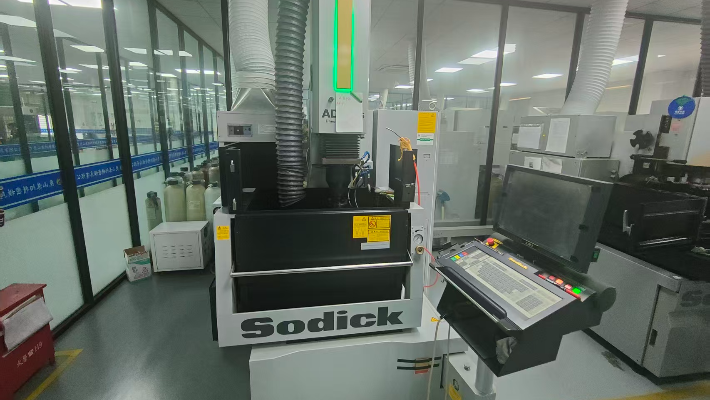
Obtenez un devis fondé sur vos volumes réels de production
Transmettez votre plan, le volume annuel, le calendrier des livraisons et les justificatifs de conformité exigés. Vous recevrez un devis détaillant les facteurs de coût, plutôt qu’un simple chiffre sans explication.
ASSESSMENT_MODULES
Outils d’évaluation technique
FAQ sur l’usinage CNC en grande série
01
À partir de quand parle-t-on d’usinage CNC en grande série ?
Il n’existe pas de seuil standard. Les définitions publiées par les fournisseurs sur ce marché situent généralement la grande série à partir d’environ 1 000 pièces, certains y incluant des quantités de plusieurs centaines ou de plusieurs milliers de pièces. Le devis d’usinage pour une production en grande série se fonde sur la quantité par livraison plutôt que sur le volume annuel, car c’est sur cette quantité que se répartissent les coûts de réglage et de montage d’usinage.
02
Un fournisseur chinois présente-t-il un risque pour la qualité d’une production en grande série ?
Cette inquiétude est légitime et mérite une réponse directe, sans détour. Le risque lié aux lots tient souvent davantage à la rigueur du processus et aux contrôles qu’à la seule capacité d’usiner les pièces.
Avant de passer commande, demandez la fiche de réglage, la liste des moyens de mesure, la fréquence des contrôles en cours de fabrication et le format des justificatifs de conformité. Ces quatre documents vous renseignent davantage sur la régularité des lots que n’importe quel certificat ; c’est pourquoi la liste des 6 points de contrôle d’un lot ci-dessus est formulée comme une liste de documents à demander, et non comme une promesse commerciale.
03
Disposez-vous de la certification ISO 9001 ?
Cette page n’affirme pas que Zhenling possède les certifications ISO 9001, EU CE ou US ASME. Si un certificat conditionne votre choix de fournisseur, vérifiez la dénomination de l’entité juridique, le site de production, le numéro, le périmètre et la validité avant de lancer la fabrication.
04
Pouvez-vous fournir un dossier PPAP ou un dossier formel de contrôle de la première pièce ?
Cette page n’affirme ni que Zhenling fournit ni qu’elle ne fournit pas de dossiers PPAP, de dossiers formels de contrôle de la première pièce, d’études de capabilité du processus, de rapports de mesure tridimensionnelle ou de certificats matière. Si un document est exigé, le devis doit préciser son format, la méthode employée, son périmètre, son émetteur et la partie responsable.
05
Quelle est votre quantité minimale de commande ?
Elle est fixée pour chaque pièce, et non pour l’entreprise dans son ensemble. Le facteur déterminant est la capacité de la quantité par livraison à couvrir les coûts de réglage et de montage d’usinage. Envoyez-nous le plan et la quantité annuelle, et nous vous indiquerons le seuil de rentabilité.
06
Quelles nuances d’alliage usinez-vous ?
La disponibilité du matériau est étudiée selon la nuance exacte, la norme, la forme du produit, son état, les règles de substitution et les exigences de traçabilité. Le devis écrit confirme le brut proposé ainsi que toute solution de remplacement autorisée pour la commande.
07
Comment maintenez-vous une qualité constante des pièces tout au long d’une longue série ?
En consignant le processus dans des documents plutôt qu’en le laissant reposer sur la mémoire d’un opérateur, et en effectuant des vérifications à quatre étapes : avant l’usinage, au démarrage, en cours de fabrication et après l’usinage. En grande série, la précision et la régularité résultent de cette rigueur, pas de la seule technologie CNC.
Des moyens de contrôle dédiés et une pièce étalon accompagnée de son rapport de contrôle donnent toute sa valeur à la vérification après fabrication. Lorsqu’un contrôle intégral est requis, le devis doit préciser la géométrie concernée, l’équipement ou la méthode, la règle d’acceptation et le document conservé ; aucune capacité générale de tri n’est revendiquée.
08
Assurez-vous une production automatisée ou sans présence humaine ?
Pour la commande concernée, il convient de confirmer le niveau d’automatisation proposé, la gamme de fabrication, l’organisation du personnel, les contrôles de réglage, la méthode de gestion des outils et les points de vérification ; cette page ne précise pas quels équipements sont disponibles.
09
À partir de quand faut-il abandonner l’usinage au profit d’un autre procédé ?
Lorsque la quantité annuelle d’une pièce dont la conception est stabilisée dépasse environ un millier d’unités, la fonderie, le forgeage, le découpage-emboutissage ou le moulage offrent souvent un coût unitaire inférieur à celui de l’usinage. Il faut toutefois le vérifier au cas par cas : des éléments géométriques faciles à usiner ne sont pas toujours faciles à obtenir par formage ; une reconception doit donc être évaluée, et non tenue pour acquise. Nous préférons le signaler lors de l’établissement du devis plutôt que trois ans après le début du projet.
10
Comment commencer ?
Envoyez un plan, une quantité annuelle, un calendrier de livraisons et vos exigences de conformité. Si l’un de ces quatre points reste à définir, contactez-nous quand même : nous remplirons avec vous la fiche de cadrage de la production en grande série en 4 réponses.