Skontaktuj się z firmą Zhenling

Zakres wykończenia powierzchni określony na rysunku technicznym
Wykończenie szczotkowane części metalowych na zamówienie
Zapytanie o wykończenie szczotkowane można wycenić, gdy rysunek techniczny określa materiał, widoczne powierzchnie, kierunek szlifu, elementy wymagające ochrony oraz wzorzec odbioru. Zapytanie o wykończenie szczotkowane powinno zawierać informacje o materiale, kierunku szlifu, widocznych powierzchniach, oczekiwanym wyglądzie, zatwierdzeniu próbki i opakowaniu ochronnym. Przed przyjęciem ceny, terminu lub możliwości wykonania za podstawę konkretnego zamówienia należy sprawdzić proponowany przebieg procesu technologicznego, nierozstrzygnięte ograniczenia i wymagane zapisy oraz odróżnić potwierdzone dane od nieustalonych założeń handlowych lub dotyczących kontroli.
Zhenling pracuje na podstawie rysunków technicznych lub próbek dostarczonych przez klienta, dlatego zapytanie można rozpocząć od rysunku, zdjęcia z oznaczeniami albo fizycznej próbki.
- Kontekst niestandardowych części metalowych
- Oznaczenie widocznych powierzchni i kierunku szlifu
- Oddzielne wymagania dotyczące wyglądu, tekstury i czystości
Wymagania dotyczące wykończenia szczotkowanego części metalowych na zamówienie
Decyzja o szczotkowaniu powierzchni metalu to dopiero początek. Zhenling rozpatruje takie zapytanie w kontekście produkcji precyzyjnej: rysunek techniczny musi wskazywać powierzchnię z jednokierunkową teksturą, położenie tego kierunku względem orientacji montażowej oraz rowki, gwinty, powierzchnie uszczelniające i polerowane elementy wyłączone z zakresu wykończenia. Jeśli odbiór obejmuje mierzoną teksturę powierzchni, należy stosować terminologię ASME B46.1 i osobno określić pomiar.
Oznaczenie widocznych powierzchni
Oznacz stronę A, stronę B i każdą krawędź, która będzie widoczna dla klienta. Na każdej widocznej powierzchni dodaj strzałki wskazujące kierunek szczotkowania zamiast zapisu „jak na próbce”.
Oznaczenie elementów wymagających ochrony
Wskaż otwory, gwinty, powierzchnie bazowe, przylgnie uszczelniające, połączenia wciskowe i obszary styków elektrycznych, których żądana obróbka powierzchni nie może zmienić.
Wzorzec wyglądu
Podaj oznaczenie zatwierdzonej próbki lub zdjęcia, jego rewizję oraz kierunek obserwacji, aby wzorzec pozostał przypisany do właściwej części. Bez jednoznacznej identyfikacji wzorzec może wyznaczać inny cel dla następnej partii.
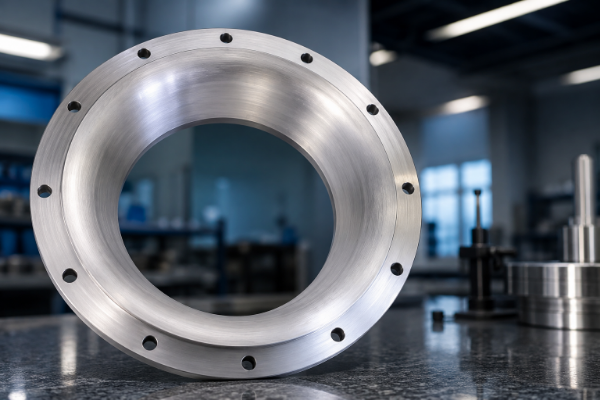
Rysunek techniczny wykończenia szczotkowanego powinien określać kierunek szlifu, powierzchnie widoczne dla klienta oraz elementy, które muszą pozostać nietknięte.
Kontekst produkcyjny uwzględniany w wycenie
- Produkujemy niestandardowe komponenty obrabiane skrawaniem, w tym kompletne zespoły maszynowe.
- Zakres naszej produkcji obejmuje kołnierze, rolki, gięte rury, korpusy zaworów i korki.
- Standardowy zakres usług Zhenling obejmuje lub umożliwia skorzystanie z toczenia, frezowania, szlifowania, wytaczania, elektrodrążenia drutowego, wiercenia, formowania i spawania; pisemna oferta potwierdza proponowany przebieg procesu technologicznego oraz zakres odpowiedzialności, bez deklarowania własności maszyn ani miejsca wykonania.
- Standardowy zakres usług obejmuje lub umożliwia skorzystanie z obróbki 3-osiowej, 4-osiowej i 5-osiowej; pisemna oferta potwierdza proponowany przebieg procesu technologicznego, zakres odpowiedzialności i miejsce wykonania.
Materiały i geometria części do oceny
Te same materiały szczotkujące i ta sama gradacja ścierniwa nie muszą dawać identycznego wykończenia szczotkowanego na różnych stopach i geometriach. Twardość podłoża, początkowe wykończenie metalu, krzywizna, przygotowanie spoin, dostęp i głębokość wcześniejszych rys wpływają zarówno na widoczną teksturę, jak i na ryzyko śladów wyrównywania powierzchni. Jeśli mierzona tekstura jest kryterium odbioru, należy zapisać parametr ASME B46.1 oraz warunki pomiaru oddzielnie od wzorca wizualnego.
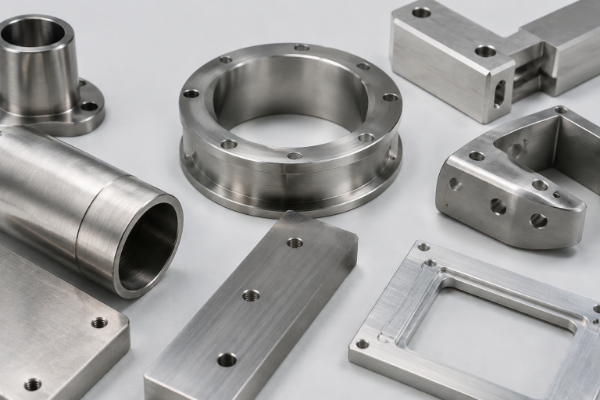
Gatunki stali nierdzewnej
Szczegóły materiału
Materiały uwzględniane przez Zhenling przy obróbce skrawaniem obejmują gatunki stali nierdzewnej 303, 304, 304L, 316, 316L i 321. Możliwość uzyskania wykończenia szczotkowanego trzeba potwierdzić dla konkretnego stopu, geometrii i sposobu realizacji. W każdym zapytaniu należy również określić, czy znaczenie mają odporność na korozję, łatwość czyszczenia lub późniejsza pasywacja, ponieważ wygląd i czystość stanowią odrębne kryteria odbioru.
- Podaj stan początkowy lub wykończenie hutnicze.
- Wskaż kontakt z oprzyrządowaniem ze stali węglowej jako potencjalne źródło zanieczyszczenia.
- Określ, czy gotowa powierzchnia będzie odsłonięta, zabudowana czy dotykana.
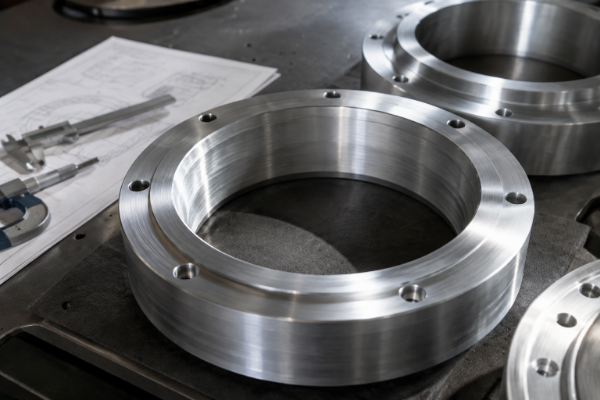
Aluminium, stale…
Szczegóły materiału
Materiały uwzględniane przez Zhenling przy obróbce skrawaniem obejmują stopy aluminium, stal węglową, stal stopową i materiały na bazie niklu. Możliwość uzyskania wykończenia szczotkowanego trzeba potwierdzić dla konkretnego stopu, geometrii i sposobu realizacji; szczotkowane aluminium lub mosiądz mogą różnić się kolorem, stopniem matowości i reakcją na kontakt ze ścierniwem. Jeśli po szczotkowaniu następuje anodowanie, jego wymagania należy określić jako osobny zakres obróbki po wykończeniu.
- Podaj stop lub specyfikację materiału.
- Zaznacz obszary poddane obróbce cieplnej, pokryte powłoką lub spawane.
- Wskaż cienkie ścianki, powierzchnie współpracujące, krawędzie i przejścia, w których nacisk podczas obróbki mógłby zmienić profil elementu.
Warianty wykończenia i kontrola kierunku szlifu
Nazwy wykończeń stanowią punkt wyjścia, a nie pełne kryterium odbioru. Według wytycznych British Stainless Steel Association określenia takie jak szczotkowane, polerowane i satynowe nie definiują dokładnie końcowego rezultatu, a sama gradacja ścierniwa nie uwzględnia wpływu nacisku, czasu kontaktu, prędkości posuwu ani przygotowania.[2] Gdy stosowana jest terminologia tekstury powierzchni według ASME B46.1, kierunek szlifu należy określić jako kierunek śladów obróbki.
Opis procesu wymaga określenia oczekiwanego efektu
Niezależnie od tego, czy do szczotkowania używa się szczotki drucianej, pasa ściernego, włókniny czy innego materiału, zamówienie nadal wymaga wzorca wyglądu i oznaczenia elementów chronionych. Sama gradacja ścierniwa nie zawsze wystarcza do określenia wyglądu, a wskazanie narzędzia samo w sobie nie gwarantuje końcowego rezultatu. W porównaniu z pełną specyfikacją wyglądu taki skrót stwarza ryzyko rozbieżnych interpretacji, ponieważ nie określa powierzchni początkowej ani zmiennych procesu; oznacza to wybór między wygodą a kontrolą, dlatego wynik należy potwierdzić względem wskazanej próbki.
Sposób wykończenia
Widoczny efekt
Najważniejsze oznaczenie na rysunku
Na co uważać przy wyborze
Kierunkowe wykończenie szczotkowane
Drobne linie o wyraźnym kierunku
Strzałka i oznaczenie widocznych powierzchni
Ślady zatrzymania i różnice w orientacji mogą pozostać widoczne
Wykończenie satynowe
Łagodniejszy, mniej wyraźny kierunek
Zatwierdzony wzorzec porównawczy
„Satynowe” może oznaczać różne rezultaty u różnych wykonawców
Wykończenie polerowane lub lustrzane
Silniejsze odbicie i wyraźniejszy obraz
Kryteria połysku i wad
Odciski palców, wgniecenia i rysy mogą być łatwiej widoczne
Alternatywa: obróbka strumieniowa kulkami
Bardziej jednolity, matowy wygląd bez wyraźnego kierunku
Zakres dotyczący materiału ściernego i chronionych powierzchni
Nie jest zamiennikiem wykończenia szczotkowanego metalu
Szlif liniowy
Nabywcy często pytają, jak utrzymać prosty kierunek szlifu na całej powierzchni. Efekt wizualny wykończenia zależy od kierunku, dlatego dla każdej widocznej powierzchni należy zastosować strzałkę i określić jej orientację po montażu; w przypadku części giętej trzeba wskazać, czy linie mają przebiegać wzdłuż zagięcia, najdłuższej krawędzi czy pionu po zamontowaniu.
Szlif kołowy lub obwodowy
Powierzchnie czołowe pierścieni i powierzchnie walcowe wymagają miejscowego określenia kierunku zamiast jednej ogólnej zasady. Ogólna strzałka pozioma może zostać błędnie odczytana, gdy komponent się obraca albo gdy powierzchnie wewnętrzne i zewnętrzne ogląda się w różnym oświetleniu.
Specyfikacja wykończenia na rysunku technicznym i kryteria odbioru
Zmierzona wartość Ra nie zastępuje wzorca wyglądu. Niższa wartość Ra nie musi oznaczać lepszego wyglądu powierzchni szczotkowanej, ponieważ ASME B46.1 rozróżnia chropowatość, falistość i kierunek śladów obróbki, a wynik pomiaru zależy także od długości odcinka próbkowania, długości odcinka oceny i ustawień filtra.
Ustawienia pomiaru są częścią wyniku
Ryzyko rozbieżności rośnie, gdy pojedyncza wartość liczbowa nie ujawnia warunków pomiaru. ASME B46.1 wskazuje, że dla zakresu Ra 0,10–2,0 µm można stosować długość odcięcia 0,80 mm i długość odcinka oceny 4,0 mm; w zapytaniu należy osobno określić parametr, kierunek pomiaru i metodę. Pomiar nie zastępuje zatwierdzonego wzorca wyglądu.
| # | POLE | WYMAGANIE | WPŁYW |
|---|---|---|---|
| 1 | Materiał | Stop, gatunek i początkowy stan powierzchni | Podłoże i wcześniejsze wykończenie zmieniają rezultat |
| 2 | Widoczne powierzchnie | Strona A, strona B, krawędzie i orientacja po montażu | Zapobiega obróbce niewidocznych powierzchni i pominięciu obszarów wpływających na wygląd |
| 3 | Kierunek szlifu | Strzałka lub miejscowy symbol kierunku śladów obróbki dla każdej szczotkowanej powierzchni | Określa kierunek odbicia światła |
| 4 | Elementy wymagające ochrony | Gwinty, uszczelnienia, bazy odniesienia, pasowania, otwory i powierzchnie stykowe | Oddziela prace nad wyglądem od geometrii funkcjonalnej |
| 5 | Docelowa tekstura | Oznaczenie wykończenia, sposób obróbki z określoną gradacją ścierniwa lub wymaganie Ra wraz z metodą | Określa, co podlega pomiarowi ilościowemu, a co wynika z procesu |
| 6 | Wzorzec wizualny | Oznaczenie próbki lub zdjęcia, rewizja i orientacja | Ustanawia wspólny wzorzec wyglądu |
| 7 | Warunki obserwacji | Rodzaj oświetlenia, odległość, kąt i kryterium wielkości wad | Zapobiega stosowaniu różnych warunków obserwacji przez kontrolerów |
| 8 | Wymagania dotyczące czystości | Wymagania dotyczące oleju, pozostałości, wolnego żelaza, czyszczenia i pasywacji | Zapobiega przeoczeniu problemu chemicznego przy odbiorze wizualnym |
Wygląd i pomiary wymagają różnych dowodów
Profilometr bada profil powierzchni i podaje określony parametr chropowatości, natomiast człowiek ocenia ciągłość szlifu, połysk i widoczne wady w ustalonych warunkach obserwacji. Jeśli oba aspekty są istotne, należy stosować obie metody i określić w zamówieniu kierunek pomiaru, zamiast polegać na założeniach operatora dotyczących śladów szczotkowania.
Cena i czas realizacji produkcji
Czynnik
Co zwiększa zakres prac
Co ułatwia sporządzenie wyceny
Geometria
Zagłębienia, krzywizny, nieciągłe powierzchnie i wiele miejscowych kierunków
Zdjęcia z oznaczeniami i widoki przekrojowe
Stan powierzchni
Głębokie rysy, przebarwienia cieplne spoin, wgniecenia lub nierówne wykończenie półfabrykatu
Zdjęcia stanu początkowego i dopuszczalny zakres napraw
Ochrona
Gwinty, uszczelnienia, bazy odniesienia i sąsiednie polerowane powierzchnie
Oznaczenie elementów wymagających ochrony
Odbiór
Wiele próbek, specjalne metody pomiaru lub udokumentowane kontrole wizualne
Jeden wskazany wzorzec i jeden pisemny plan odbioru
Postępowanie z częściami
Dobrze widoczne powierzchnie wymagające przekładek, folii lub pakowania bez kontaktu z innymi częściami
Instrukcje dotyczące pakowania i miejsc kontaktu
Ogranicz wymianę pytań przy wycenie:
przed otwarciem formularza kontaktowego przygotuj podsumowanie zapytania ofertowego z wymaganiami dotyczącymi wykończenia.
Kryteria odbioru wyglądu, tekstury powierzchni i czystości
Wygląd stali nierdzewnej i jej czystość dotyczą różnych kwestii. Ryzyko pozostaje, ponieważ pozytywna ocena wizualna nie wykrywa pozostałości ani wolnego żelaza; dlatego w zapytaniu należy osobno określić wygląd, mierzoną teksturę powierzchni i czystość, odnosząc je do rysunku technicznego oraz wskazanego wzorca. ASME B46.1 dostarcza terminologii dla mierzonej tekstury, lecz nie zastępuje kryteriów odbioru wizualnego ani oceny czystości.
Przed wysłaniem zapytania skorzystaj z kryteriów odbioru wizualnego.
POLE 01
Wygląd
- Ciągłość i kierunek szlifu
- Odcień lub zdolność odbijania światła w porównaniu ze wskazanym wzorcem
- Ślady zatrzymania, rysy poprzeczne względem szlifu i przejścia na krawędziach
POLE 02
Tekstura oceniana ilościowo
- Określony parametr, taki jak Ra, jeśli wymaga tego funkcja części
- Przyrząd, kierunek prowadzenia pomiaru i ustawienia oceny
- Oddzielna ocena falistości i kształtu
POLE 03
Czystość powierzchni
- Pozostałości oleju, past i ścierniwa
- Ryzyko obecności wolnego żelaza na stali nierdzewnej
- Zakres czyszczenia, pasywacji i zapobiegania ponownemu zanieczyszczeniu
Zamawianie: zakres wykończenia szczotkowanego i przekazanie wymagań
Oferta powinna jednoznacznie określać oczekiwany efekt, nie sugerując nieudokumentowanego przebiegu procesu technologicznego. Dokumentacja zamówienia powinna prostym językiem określać docelowe wykończenie, zakres odpowiedzialności, protokół kontroli, kryteria dopuszczenia i instrukcję pakowania.
-
01
Prześlij opis części. Dołącz rysunek techniczny, materiał, ilość, oznaczenie widocznych powierzchni oraz próbkę wzorcową lub zdjęcie.
-
02
Uzupełnij otwarte kwestie dotyczące wykończenia. Potwierdź kierunek szlifu, elementy chronione, oznaczenia tekstury i operacje po wykończeniu.
-
03
Sporządź pisemny zakres. Powiąż ofertę ze wskazanymi rewizjami rysunku technicznego i próbki.
-
04
Zatwierdź podstawę odbioru. Określ, które kontrole wyglądu, wymiarów, tekstury i czystości decydują o dopuszczeniu partii.
-
05
Kontroluj zmiany. Przed kontynuowaniem produkcji partii zapisz każde zaakceptowane odstępstwo, instrukcję poprawki lub nowy wzorzec.
-
06
Zabezpiecz zatwierdzoną powierzchnię. Jeśli powierzchnie wpływające na wygląd są podatne na uszkodzenia, określ miejsca kontaktu, przekładki, folię i orientację podczas pakowania.
-
07
Utrwal wymagania do przekazania: przygotuj zakres zapytania ofertowego i skopiuj go do formularza.
Kiedy wykończenie szczotkowane nie jest najlepszym wyborem
Wykończenie szczotkowane nie zawsze jest najlepszym wykończeniem metalu dla każdej odsłoniętej powierzchni. O wyborze decyduje kompromis między funkcją, metodą kontroli i warunkami utrzymania; kierowanie się wyłącznie wyglądem może być niewłaściwe dla powierzchni uszczelniającej lub przeznaczonej pod powłokę. Dla powierzchni funkcjonalnej należy określić wymaganą teksturę według ASME B46.1 oddzielnie od wykończenia dekoracyjnego.
| Wymaganie | Dlaczego szczotkowany metal może mu nie odpowiadać | Alternatywny kierunek do rozważenia |
|---|---|---|
Odbicie lustrzane |
Drobne linie kierunkowe zmniejszają wyrazistość odbicia | Polerowanie lub określone wykończenie lustrzane |
Matowy wygląd bez wyraźnego kierunku |
Szlif pozostaje widoczny, a jego odbiór zależy od orientacji | Obróbka strumieniowa kulkami lub inna obróbka bezkierunkowa |
Krytyczna powierzchnia uszczelniająca lub ślizgowa |
Kontakt ze ścierniwem może wpłynąć na funkcjonalną powierzchnię metalu | Chroń powierzchnię czołową lub określ osobne wykończenie przez obróbkę skrawaniem |
Wymaganie dotyczące przyczepności powłoki |
Drobniejsze wykończenie dekoracyjne może być niewłaściwym przygotowaniem pod system powłokowy | Zastosuj specyfikację przygotowania powierzchni dostawcy powłoki |
Silnie korozyjne środowisko pracy stali nierdzewnej |
Sam wygląd nie potwierdza kontroli zanieczyszczeń ani pasywacji | Dodaj wyraźne wymagania dotyczące czyszczenia i odporności na korozję |
Narzędzia techniczne do wykończenia szczotkowanego
Uzyskaj wycenę wykończenia szczotkowanego
Przed ustaleniem zakresu produkcji zbierz opis części i podstawę odbioru.
Rysunek techniczny z oznaczeniami, wskazana próbka i oznaczenie elementów chronionych stanowią precyzyjny punkt wyjścia do rozmowy.
Co należy przesłać, aby uzyskać wycenę wykończenia szczotkowanego?
Prześlij rysunek techniczny lub próbkę, dane materiału, ilość, oznaczenie widocznych powierzchni, strzałki kierunku szlifu, elementy chronione, oczekiwane wykończenie, zdjęcie lub próbkę wzorcową, metodę kontroli i wymagania dotyczące pakowania. Generator zapytania ofertowego o wykończenie szczotkowane tworzy z tych danych podsumowanie, które można skopiować.
Czy sama gradacja ścierniwa w pełni określa wygląd?
Nie. Gradacja ścierniwa jest jednym z parametrów procesu, natomiast przygotowanie, stan ścierniwa, nacisk, czas kontaktu, prędkość, podłoże i kierunek mogą zmienić rezultat. Jeśli istotna jest zgodność wyglądu, opis procesu należy uzupełnić o wskazany wzorzec.
Czy samo Ra wystarczy do określenia wykończenia szczotkowanego metalu?
Nie. Ra określa średnią chropowatość przy ustalonych warunkach pomiaru, ale samo nie określa kierunku śladów obróbki, falistości, koloru, odblasków ani widocznych smug. Teksturę mierzoną ilościowo i kryteria odbioru wizualnego należy zapisać osobno.
Jak zaznaczyć kierunek szlifu na części zakrzywionej?
Dla każdej widocznej zakrzywionej powierzchni zastosuj miejscową strzałkę lub uwagę i powiąż ją z orientacją po montażu. Określenia takie jak poziomy, pionowy lub kołowy wymagają fizycznego punktu odniesienia na pierścieniach i cylindrach.
Dlaczego części z tym samym oznaczeniem No. 4 wyglądają inaczej?
Opisowe oznaczenie dopuszcza różne sposoby przygotowania i obróbki ściernej, a światło uwidacznia różnice w kierunku szlifu i zdolności odbijania światła. Zatwierdzona próbka, oznaczenie kierunku szlifu i warunki obserwacji ograniczają pole do różnych interpretacji.
Czy należy szczotkować powierzchnie uszczelniające i gwintowane?
Tylko jeśli dopuszcza to rysunek techniczny. Przylgnie uszczelniające, bazy odniesienia, gwinty, pasowania łożyskowe i obszary styków elektrycznych należy oznaczyć jako chronione albo określić dla nich osobne wymagania dotyczące wykończenia powierzchni.
Czy szczotkowana stal nierdzewna wymaga określenia czystości?
Tak, jeśli znaczenie mają pozostałości, wolne żelazo, korozja lub higiena. Pozytywna ocena wizualna nie dowodzi, że materiały użyte do obróbki wykończeniowej były wolne od zanieczyszczeń ani że spełniono wymagania dotyczące czyszczenia i pasywacji.
Czy wykończenie szczotkowane ukrywa wszystkie rysy i odciski palców?
Kierunkowa tekstura może zmniejszyć widoczność niektórych śladów powstałych podczas przenoszenia części, lecz nie usuwa wgnieceń, głębokich rys ani uszkodzeń poprzecznych względem szlifu. Widoczność odcisków palców zależy również od materiału, oświetlenia, stanu powierzchni i kontaktu.
Czy wykończenie szczotkowane metalu jest tym samym co satynowe?
Nie zawsze. Dostawcy używają określeń „satynowe” i „szczotkowane” dla częściowo pokrywających się efektów, natomiast normy i próbki mogą pomóc rozróżnić oczekiwany rezultat. Zamiast uznawać te nazwy za dokładne synonimy, należy użyć widocznego wzorca i mierzalnych kryteriów.
Czym różni się wykończenie szczotkowane stali nierdzewnej od powierzchni polerowanej?
Na szczotkowanej stali nierdzewnej pozostaje widoczny kierunek szlifu, natomiast polerowanie ogranicza lub usuwa tę kierunkowość wraz ze wzrostem zdolności odbijania światła. Przy wyborze między szczotkowaniem a polerowaniem stali nierdzewnej należy również uwzględnić widoczność odcisków palców, naprawę rys, odblaski, czyszczenie i kąt obserwacji po montażu.
Czy oznaczenie No. 4 wystarcza do określenia wykończenia szczotkowanego stali nierdzewnej?
Nie. Oznaczenie opisuje grupę wykończeń, lecz sąsiednie części mogą nadal różnić się kierunkiem szlifu i zdolnością odbijania światła. Jeśli istotna jest spójność wyglądu, należy dodać kierunek szlifu, oznaczenie widocznych powierzchni i zatwierdzony wzorzec.
Jak ustala się termin produkcji?
Na tej stronie nie podano terminu produkcji. Po określeniu rysunku technicznego, ilości, geometrii, specyfikacji wykończenia, zakresu ochrony i wymagań dotyczących kontroli należy poprosić Zhenling o potwierdzenie terminu dla konkretnego zamówienia.






