Entre em contato com a Zhenling

Análise do desenho técnico · sequência de operações proposta · plano de inspeção específico do pedido
Serviços de micro usinagem CNC para metais endurecidos e resistentes à corrosão
A micro usinagem CNC abrange peças e características geométricas tão pequenas que o método de medição, mais do que a ferramenta de corte, determina o que é possível. A Zhenling Metal usina características geométricas pequenas e microscópicas em aços ferramenta endurecidos, graus de aço inoxidável e ligas de níquel, conforme seu desenho técnico, com a sequência de inspeção acordada antes do primeiro corte. As consultas sobre micro usinagem CNC devem informar as características geométricas microscópicas, o material, o esquema de referências geométricas, o método de medição, a quantidade de amostras e os limites de aceitação. Considere apenas o escopo confirmado pela cotação por escrito para a peça, incluindo a sequência de operações, os limites ainda em aberto, os registros, a base de preço, os prazos, a responsabilidade pela inspeção e quaisquer exclusões declaradas para o pedido.
01.
Envie
Um desenho técnico ou uma amostra, o material e sua condição, além das dimensões que realmente têm função na peça.
02.
Defina a sequência de operações
Eletroerosão a fio, fresamento de 5 eixos, torneamento ou retificação, conforme a geometria, não por hábito.
03.
Verifique
Antes da cotação, identifique cada dimensão crítica e o método de medição, a referência e o registro exigidos.
04.
Recuse
Recusamos trabalhos que não conseguimos medir ou acessar e indicamos qual seria a alternativa adequada.
Limites das características microscópicas: o que usinamos e o que recusamos
Um conjunto de limites tem duas bordas; uma lista de máquinas, nenhuma. A microusinagem, também grafada como micro-usinagem em alguns desenhos técnicos, descreve uma escala em que a peça é comum, mas a característica geométrica não é, e na qual a precisão medida em mícrons precisa resistir à fixação da peça, à deriva térmica e à inspeção. Portanto, a forma honesta de descrever um processo de fabricação de alta precisão é dizer o que está dentro e fora desses limites.
Nossos limites se baseiam no que conseguimos medir, pois, nessa escala, a medição é a restrição decisiva, mais do que o corte. O National Institute of Standards and Technology expõe o problema diretamente em sua análise da metrologia dimensional para fabricação em micro e mesoescala: dimensões pequenas e tolerâncias absolutas reduzidas criam desafios próprios, e a escolha do processo de medição quase sempre exige uma concessão. Quando um microcomponente não pode ser medido com uma máquina aceita conforme ISO 10360-2, não prometemos esse serviço aqui.
Uma lista do que recusamos não é modéstia. É a parte de uma página de capacidades pela qual um comprador pode cobrar o fornecedor depois, motivo pelo qual tão poucos publicam uma. As faixas de capacidade divulgadas podem não corresponder à experiência real de produção; por isso, uma consulta de microusinagem sob medida fora desses limites recebe uma indicação de sequência de operações, não uma cotação otimista.
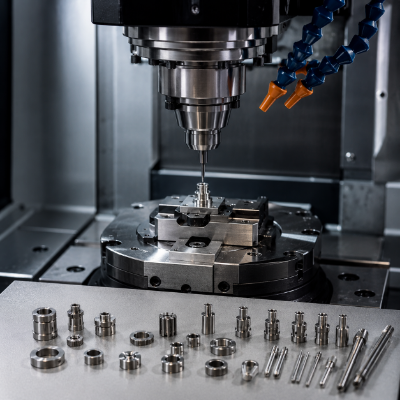
Limites por processo
| Processo na unidade fabril | Tipo de característica geométrica indicado | Micropeças típicas | Classe de material | Evidências disponíveis |
|---|---|---|---|---|
| Eletroerosão a fio de baixa velocidade | Ranhuras estreitas, paredes finas, cantos internos vivos e características passantes com perfil definido | Placas com aberturas e orifícios, punções, matrizes e pequenas alavancas | Aços ferramenta e para rolamentos endurecidos, aço inoxidável e ligas de níquel | Equipamento de eletroerosão a fio proposto, faixa utilizável e limites das características geométricas confirmados para cada pedido |
| Centro de usinagem de 5 eixos | Geometrias complexas, ângulos compostos e pequenas cavidades tridimensionais | Carcaças miniaturizadas, blocos de distribuição e corpos de bicos | Aço-liga, aço inoxidável e ligas de alumínio | Sequência de operações multieixos proposta, curso, acesso e preparação da máquina confirmados para cada pedido |
| Torneamento CNC e tornos CNC | Diâmetros pequenos, faces, canais e roscas em corpos torneados | Tampões, sedes de válvulas e pequenos componentes de válvulas | Graus de aço carbono, aço-liga e aço inoxidável | Equipamento de torneamento proposto, sequência de operações com barra ou placa e faixa utilizável confirmados para cada pedido |
| Retificação CNC, incluindo superfícies curvas | Planicidade, paralelismo e acabamentos superficiais finos após o endurecimento | Faces de desgaste, detalhes semelhantes aos de calibres e faces de vedação | Aços endurecidos | Equipamento de retificação proposto e faixa utilizável confirmados para cada pedido |
| Medição por coordenadas | Verificação dimensional e de forma de micropeças usinadas | Aplica-se a todas as sequências de operações acima | Todos os graus de material | Método de medição proposto, faixa, calibração e incerteza confirmados para cada pedido |
O que recusamos e qual é a alternativa adequada
Produção em volume por torneamento suíço
Pinos e eixos torneados, longos e delgados, produzidos continuamente em volume podem exigir torneamento suíço com bucha-guia. A cotação deve confirmar a disponibilidade do equipamento, o diâmetro do material bruto, a relação entre comprimento e diâmetro, a estratégia de apoio, o acesso às características geométricas, a quantidade e o método de inspeção. Consulte torneamento suíço.
Tudo o que não conseguimos medir
Se uma característica geométrica não puder ser verificada com a faixa, o método, a calibração e a incerteza de medição propostos, mantenha a tolerância em aberto até que a cotação por escrito identifique uma sequência de verificação adequada.
Trabalhos regulamentados para os setores médico e de defesa
Microcomponentes podem ser usados em setores regulamentados, nos quais os comprovantes de material, a validação e os requisitos do sistema de qualidade dependem de cada programa. Esta página não afirma que a Zhenling possui ISO 13485, IATF 16949 ou status ITAR; verifique qualquer status exigido para a pessoa jurídica, a unidade fabril e o pedido em questão antes de aprovar o fornecedor.
Três termos que se confundem com este
Microusinagem de superfície e MEMS
A microusinagem de superfície para sistemas microeletromecânicos utiliza processos de deposição e corrosão química, em vez de corte por máquinas-ferramenta convencionais. Trate requisitos de litografia ou processamento de wafers como um escopo separado do fornecedor e não presuma que estejam disponíveis com base nesta página.
Comando numérico computadorizado
O comando numérico computadorizado é a camada de controle, não uma classe de tamanho. A mesma cadeia de projeto e fabricação assistidos por computador produz uma peça de 500 mm e uma característica geométrica de 0,5 mm. Na microescala, o que muda são a ferramenta de corte, o fuso e a medição.
Tolerância de engenharia
Uma tolerância de engenharia é uma faixa permitida, não uma especificação da máquina. Uma resolução de máquina de um micrômetro não torna viável uma tolerância de um micrômetro na sua característica geométrica.
Como escolher o processo de microusinagem adequado à sua geometria
A maioria dos serviços de microusinagem é descrita por listas de máquinas. Uma pergunta mais útil é qual processo a geometria da sua peça realmente permite, pois, nessa escala, a ferramenta é o elemento frágil do sistema. As pesquisas sobre microfresamento de metais difíceis de usinar são diretas quanto a esse risco.
Uma revisão de 2022 publicada pelo National Center for Biotechnology Information registra que falhas prematuras e quebras completas de microfresas comerciais com canais são problemas conhecidos na indústria e as aponta como um obstáculo significativo ao microfresamento de materiais duros. Uma ferramenta de corte maior tolera uma sequência de operações inadequada; uma microferramenta, não. Por isso, nossa regra de seleção do processo considera a fragilidade da ferramenta, e o erro que mais vemos é encaminhar ao fresamento uma geometria que poderia ser cortada a fio sem aplicar força.
Usinagem convencional e microusinagem não são a mesma disciplina
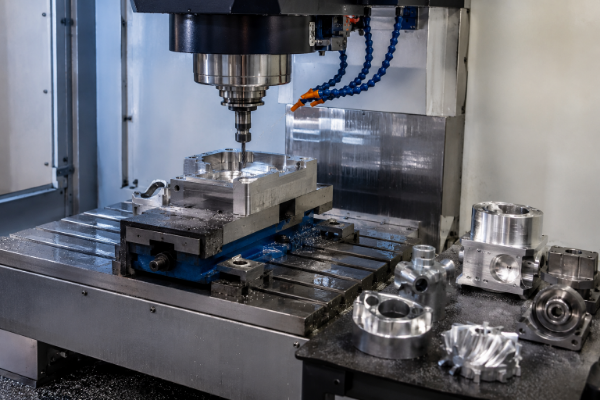
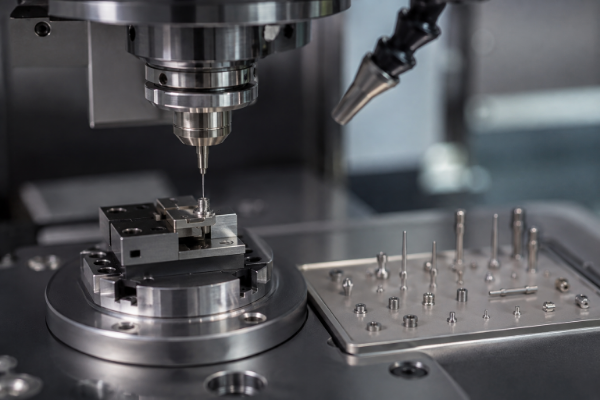
A usinagem convencional e a microusinagem CNC têm o controlador em comum e pouco mais. A microfabricação de componentes minúsculos é quase um problema de metrologia vestido de usinagem, razão pela qual descrevemos aqui nossas capacidades de microusinagem por limites e evidências, e não pela quantidade de máquinas.
Daí decorrem três diferenças práticas. As velocidades e os avanços não diminuem proporcionalmente, pois uma microferramenta de corte precisa manter a espessura do cavaco acima do limiar de deformação sem corte enquanto o fuso gira muito mais rápido. Uma vibração absorvida por uma ferramenta de 20 mm pode quebrar outra de 0,5 mm; por isso, o amortecimento e o balanço da ferramenta importam mais do que a potência nominal da máquina.
A terceira diferença é comercial, não física. Um torno alimentado continuamente com barras de metal segue um modelo de produção diferente da fixação individual exigida pela maioria dos trabalhos de microusinagem; por isso, a quantidade influencia a sequência de operações tanto quanto a geometria.
Uma regra para aplicar ao seu desenho técnico
Se a característica geométrica for
Encaminhe para
Por que escolher essa sequência de operações
O que verificar com qualquer fornecedor
Uma ranhura passante estreita com canto interno vivo
Eletroerosão a fio
Não deixa o raio de uma ferramenta de corte nem aplica força de corte que possa defletir a parede
Pergunte qual diâmetro do fio determina o raio dos cantos
Uma pequena cavidade cega com fundo e ângulo de saída
Fresamento de 5 eixos
Características geométricas cegas exigem uma ferramenta de corte; assim, o processo de usinagem depende do alcance e da rigidez da ferramenta
Pergunte qual é o balanço da ferramenta e como a deflexão é controlada
Uma característica geométrica microscópica, circular e concêntrica em um corpo torneado
Torneamento CNC, seguido de retificação se a peça estiver endurecida
Manter a concentricidade em uma única preparação da máquina custa menos
Pergunte quantas preparações da máquina a peça exige
Uma superfície plana ou face após o tratamento térmico
Retificação
A dureza que impede o corte por ferramenta não impede a ação de um abrasivo
Pergunte o que acontece com a tolerância após o tratamento térmico
Um furo menor do que uma broca consegue produzir com precisão
Eletroerosão
Sem força axial, a broca não desvia nem se quebra dentro da peça
Pergunte se a máquina de medição por coordenadas é aceita conforme ISO 10360-2
A usinagem tradicional pressupõe que a ferramenta seja mais resistente do que a peça. Abaixo de aproximadamente 1 mm, essa premissa se inverte, e a escolha do processo deixa de ser uma preferência. Envie-nos a geometria e diremos em qual linha ela se enquadra, inclusive quando a escolha correta for uma sequência de operações que não realizamos internamente.
Plano de inspeção de micropeças específico do pedido
Para solicitar uma cotação de micropeças, identifique cada característica geométrica crítica, referência geométrica, tolerância, condição superficial e relatório exigido. O instrumento proposto, a faixa utilizável, o estado da calibração, a incerteza de medição, o plano de amostragem e os documentos a entregar devem ser confirmados para o pedido em questão.
Máquinas de medição por coordenadas ou sistemas ópticos só são adequados quando a faixa, o método de apalpação ou imagem, a calibração e a incerteza permitem verificar a característica geométrica e decidir sobre sua aceitação. Citar ISO 10360-2 não comprova a adequação de uma máquina, sonda ou programa específico; a cotação deve identificar os equipamentos aplicáveis e o escopo dos registros.
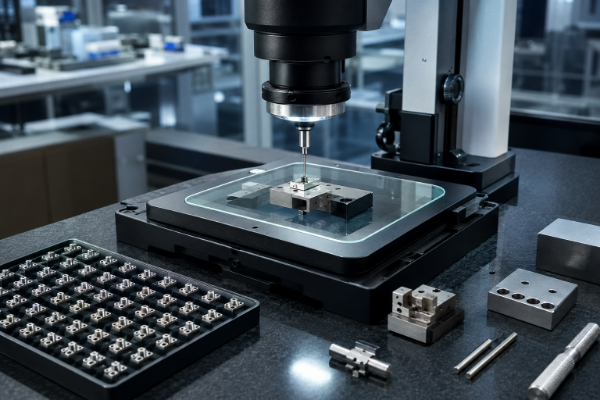
A usinagem com tolerâncias em mícrons é, antes de tudo, um problema de medição
Os limites da apalpação tátil convencional são públicos. Em seu trabalho sobre medições dimensionais e de forma de características microscópicas, o National Institute of Standards and Technology mede furos de até 500 µm de diâmetro com uma sonda convencional, enquanto uma sonda de fibra amplia a faixa para menos de 100 µm. Os artefatos listados pertencem claramente à mesma família dos trabalhos comerciais de microusinagem: férulas de fibra óptica, furos de bicos injetores de combustível, aberturas com borda afiada e cilíndricas, esferas de rubi, blocos-padrão e microengrenagens.
| Tipo de dimensão | Medido com | Referência | O que especificar para o pedido |
|---|---|---|---|
| Comprimento, posição e centro do furo | Máquina de medição por coordenadas | Máquina aceita e reverificada conforme ISO 10360-2 | Campos exigidos no registro dimensional e características geométricas abrangidas |
| Forma: planicidade, paralelismo e perfil | Máquina de medição por coordenadas e sequência de varredura | Esquema de referências geométricas do seu desenho técnico, associado às indicações de tolerância geométrica | Referência geométrica exigida, plano de varredura ou de pontos e formato do relatório |
| Pequenas características geométricas passantes e perfis | Medição óptica ou por visão | Artefato calibrado com rastreabilidade a padrões nacionais | Método, resolução, incerteza e valor informado exigidos |
| Acabamento superficial | Medição da rugosidade superficial | Parâmetro e comprimento de corte informados no relatório | Parâmetro especificado, comprimento de corte, local de amostragem e regra de aceitação |
| Identificação do material | Documentação da usina para o grau do material fornecido | Certificado do fornecedor para a corrida do material | Emissor exigido do documento do material, escopo e vínculo com o lote |
Desenhos técnicos com cotas numeradas, porque cada número precisa de um endereço
Os relatórios de inspeção devem relacionar cada valor informado a uma característica geométrica do desenho técnico. Quando o desenho técnico com cotas numeradas e o relatório com uma linha por característica geométrica forem acordados na cotação por escrito, um valor reprovado poderá ser rastreado até o requisito correspondente.
Aceite uma tolerância somente quando a cotação indicar um método de medição e um registro adequados. Qualquer característica geométrica que não possa ser verificada com a faixa, a calibração e a incerteza propostas deve permanecer como item em aberto na cotação.
Análise da inspeção de micropeças específica do pedido
01
Fase 01
Antes do corte
As características críticas, o instrumento e a referência propostos são analisados e registrados como dados de entrada da cotação.
02
Fase 02
Primeira peça produzida
O relatório da primeira peça e o ponto de espera para aprovação só são incluídos quando acordados no pedido por escrito.
03
Fase 03
Junto com as peças
Os registros dimensionais e de material exigidos são listados na cotação por escrito e vinculados à revisão do desenho técnico.
Princípio fundamental
O controle de qualidade de componentes de precisão combina controle do processo e equipamentos de inspeção; não é um adjetivo sobre alta precisão. Quando tolerâncias extremamente restritas se aplicam a apenas duas ou três características críticas de um desenho técnico, medimos essas características com a máxima precisão que nossa cadeia permite e mantemos as demais conforme as tolerâncias gerais do desenho técnico. Precisão e exatidão continuam sendo questões distintas aqui, e uma leitura ultrapequena obtida com um instrumento não verificado não responde a nenhuma delas.
Microusinagem por eletroerosão: quando o fio supera a ferramenta de corte
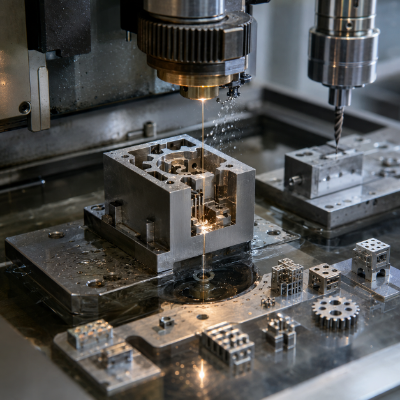
A microeletroerosão pode ser considerada quando o acesso para fresamento, a força da ferramenta ou a dureza do material representar um risco. A disponibilidade do equipamento, os limites do fio ou eletrodo, a geometria da característica, o acabamento e o método de inspeção devem ser confirmados para o pedido; esta página não afirma que possuímos uma frota de equipamentos.
O trabalho com fio fino aqui se baseia nessa diferença, e seu mecanismo está documentado em US10259062B2, referente ao controle de pulsos e da distância entre eletrodos em equipamentos de eletroerosão, concedido pelo USPTO em 2019 e atribuído à ANCA Pty Ltd. O eletrodo e a peça ficam separados por uma distância geralmente entre 0,001 mm e 0,02 mm, e a descarga é produzida por pulsos de tensão controlados através desse espaço. Ao contrário de uma ferramenta de corte, o fio nunca toca a peça.
DOCUMENTO DE PATENTE
US10259062B2
DISTÂNCIA ENTRE ELETRODOS
0,001 – 0,02 mm
O que essa distância permite
- Sem força de corte. Uma parede de 0,15 mm não se deflete diante de uma descarga elétrica; assim, seções finas resistem onde uma ferramenta de corte as deslocaria.
- A dureza deixa de ser um obstáculo, porque o aço ferramenta endurecido é usinado após o tratamento térmico e a forma é cortada uma única vez.
- O raio dos cantos acompanha o fio, e não uma ferramenta de corte; por isso, a microeletroerosão a fio produz perfis que o fresamento não consegue obter.
- Passadas sucessivas de acabamento refinam a superfície sem jamais precisar refixar a peça.
Microfuros sem broca
A furação convencional falha primeiro em furos pequenos, pois a força axial faz uma broca delgada desviar antes que ela comece a cortar. A eletroerosão não aplica força axial; assim, o furo começa na posição do eletrodo e nela permanece. Essa é a sequência de operações usual para orifícios e características de bicos em ligas resistentes ao calor.
O diâmetro de furo, a relação entre profundidade e diâmetro e o resultado posicional alcançáveis são informados na cotação para seu material e espessura específicos, conforme a sequência de inspeção acima. Não divulgamos um diâmetro mínimo de destaque, porque um número citado sem material, profundidade e método de medição não representa uma capacidade. Com isso, abrimos mão de uma frase impressionante e evitamos uma discussão posterior.
Microcavidades cegas podem exigir eletroerosão por penetração ou outra sequência de operações especializada. Se o desenho técnico exigir esse processo, a cotação deverá confirmar a disponibilidade do equipamento, a estratégia de eletrodos, os limites das características geométricas, o acabamento e o método de inspeção antes da aceitação.
Microusinagem de graus de material endurecidos e resistentes à corrosão
A Zhenling declara experiência com aço para rolamentos, aços carbono 20# e 45#, aços-liga incluindo Q345D, 12CrMoV, GCr15, 25CrMo e 42CrMo, aços inoxidáveis 303, 304, 304L, 316, 316L e 321, ligas à base de níquel incluindo C276 e 904L, além de ligas de alumínio. Em peças de tamanho normal, a lista parece rotineira. Na microescala, ela se divide em dois grupos muito diferentes.
Nossa seleção da sequência de operações para cada grau de material considera essa divisão, pois o modo de falha muda com a dureza. A mesma revisão de 2022 é direta quanto aos materiais duros: materiais difíceis de usinar combinam dureza muito elevada e resistência ao desgaste, propriedades que provocam altas forças de corte, desgaste excessivo da ferramenta, rugosidade superficial insatisfatória, formação de rebarbas e altas temperaturas de corte; a ausência de fluido de corte agrava as rebarbas porque eleva a temperatura. Os graus de material são especificados no pedido por sua designação ISO ou nacional, e não pelo nome comercial.
Como os graus de material se comportam em características geométricas pequenas
Família de graus de material
O que muda na microescala
Sequência de operações preferencial
O que pedimos a você
Aço GCr15 para rolamentos, endurecido
A vida útil da ferramenta termina antes da conclusão da geometria
Eletroerosão a fio após o endurecimento
Dureza na entrega e possibilidade de usinar o material ainda não endurecido
Aços-liga 42CrMo e 25CrMo
A tensão residual desloca seções finas após a remoção de material
Desbastar, aliviar as tensões e depois dar acabamento
Condição de tratamento térmico no recebimento
Aços inoxidáveis 316L e 321
O encruamento e a aresta postiça prejudicam os acabamentos superficiais finos
Fresamento com contato controlado da ferramenta ou eletroerosão
Se a superfície serve para vedação, deslizamento ou aparência
Ligas de níquel C276 e 904L
O calor se concentra na ponta da ferramenta e reduz drasticamente sua vida útil
Eletroerosão para características geométricas passantes
A qual ambiente corrosivo a peça deverá resistir
Ligas de alumínio
Rebarbas e material arrastado predominam sobre o desgaste da ferramenta
Fusos de alta velocidade, ferramental afiado e estratégia de rebarbação acordada
Se as bordas têm função ou finalidade estética
Dois materiais estão ausentes dessa tabela, e isso é intencional. As ligas de titânio e o laminado G-10 estão fora da experiência declarada da Zhenling com materiais; por isso, recusamos peças desses materiais em vez de fazer testes com o seu pedido. O trabalho com aço inoxidável se concentra em 316L e 321, nos quais o encruamento, e não a dureza, é a restrição.
O número que ninguém publica
Pesquisas publicadas sobre microfresamento situam a espessura mínima do cavaco em aproximadamente 15 a 50 por cento do raio da aresta de corte da ferramenta, conforme o material. Com um raio de aresta entre 0,8 µm e 5 µm, isso significa que o menor cavaco que uma microferramenta real consegue remover vai de uma fração de mícron a alguns mícrons. Se você exigir menos do que isso, a ferramenta esfrega a superfície em vez de cortar, gerando rebarbas, material arrastado e dimensões que não se repetem. Algumas dessas faixas representam tolerâncias menores que a espessura de um fio de cabelo humano e são mantidas por controle do processo, não por otimismo.
Daí decorrem duas observações práticas. O ferramental de microusinagem opera com rotações do fuso muito superiores às do trabalho convencional; portanto, um fuso adequado para ferramentas de 20 mm não é necessariamente adequado para uma de 0,5 mm. Além disso, a resistência à corrosão é uma propriedade em serviço, não uma propriedade de usinagem: entre os muitos materiais que resistem muito bem à corrosão, a maioria também encrua sob uma ferramenta de corte frágil.
A armadilha é esta: uma tolerância nem sempre é alcançável apenas porque o número da resolução de uma máquina é menor que ela. A escolha do grau do material para serviço em alta temperatura, ambiente corrosivo ou contenção de pressão passa a ser outra decisão quando a característica geométrica é pequena; por isso, perguntamos sobre as condições de operação, não apenas sobre o grau do material. Compare as sequências de operações nas páginas de usinagem de 5 eixos e fresamento CNC para peças equivalentes de maior tamanho.
O que deve constar em uma solicitação de cotação de micropeças
Compradores relatam com frequência que as cotações de micropeças não são comparáveis entre fornecedores. Raramente se trata de má-fé; cada oficina preencheu uma lacuna diferente no mesmo conjunto incompleto de informações, e o atraso recai sobre o comprador. A solução está nas mãos de quem compra e custa quase nada.
O dimensionamento geométrico e as tolerâncias geométricas existem justamente para resolver esse problema. A ASME Y14.5-2018 tem 344 páginas e é descrita pela ASME como a referência oficial para a linguagem de projeto do dimensionamento geométrico e das tolerâncias geométricas, reduzindo as suposições ao longo da fabricação. A lista para solicitação de cotação abaixo foi elaborada com base nela; assim, um desenho técnico que siga a linguagem da ISO ou da ASME permite obter respostas comparáveis de qualquer parceiro de fabricação, inclusive de nós.
Envie estes 7 itens
01
Modelo e desenho técnico
Geometria CAD e desenho técnico cotado com a revisão liberada. Se houver divergência entre eles, prevalece o desenho técnico.
02
Sistema de referências geométricas
As superfícies usadas como referência para medir a peça. Sem essa definição, cada fornecedor adota referências diferentes e apresenta preço para uma peça diferente.
03
Dimensões essenciais para a função
Identifique-as. As tolerâncias das demais podem ser ampliadas, e é aí que o custo cai.
04
Material e condição de fornecimento
Grau do material, dureza na entrega e aceitação ou não da usinagem antes ou depois do tratamento térmico.
05
Requisitos de superfície
Parâmetro de rugosidade e superfícies às quais se aplica, além de qualquer revestimento posterior. Nessa escala, o revestimento importa mais do que em uma peça grande, pois a camada anódica ou depositada aumenta a espessura da superfície que recobre e reduz a dimensão útil de um microcanal ou furo pequeno. Informe se a tolerância se aplica antes ou depois da anodização ou da deposição do revestimento, e ajustaremos a dimensão usinada de acordo.
06
Nível de inspeção
Quais dimensões precisam constar em relatório e se é necessária a aprovação da primeira peça produzida antes de fabricar o restante do lote.
07
Quantidade e perspectiva de produção
Protótipo, produção de transição ou pedidos recorrentes. Volumes elevados e peças personalizadas unitárias exigem preparações da máquina completamente diferentes.
Mais 2 informações ajudam: um modelo CAD em formato neutro para analisar a geometria e uma indicação clara dos comprovantes exigidos para o sistema de qualidade. Esta página não afirma que a Zhenling possui essa qualificação; antes de aprovar o fornecedor, verifique a pessoa jurídica indicada, a unidade fabril, o certificado, o escopo e a validade.
Tolerâncias mais estreitas nem sempre são melhores
Uma faixa de tolerância excessivamente restritiva não traz ganho de desempenho. Ela exige avanços de usinagem menores, passes adicionais de acabamento, trocas de ferramenta mais frequentes e mais tempo de inspeção; todos esses custos entram na conta. Indicaremos quais dimensões do seu desenho técnico não precisam das tolerâncias atuais, e essa conversa muitas vezes gera mais economia do que a própria cotação.
Depois da emissão do pedido
Evento
O que acontece
O que você recebe
Primeira peça produzida
A primeira peça é medida conforme o desenho técnico numerado antes da fabricação do restante do lote
Registro da primeira peça produzida, para aprovação por escrito
Revisão do desenho durante o pedido
O trabalho é interrompido na operação afetada, e a alteração é cotada em relação à revisão liberada
Confirmação revisada antes da retomada, sem substituições silenciosas
Pedido recorrente
A preparação da máquina, os dispositivos de fixação e a sequência de operações de inspeção aprovados são reutilizados
Referência à primeira peça produzida aprovada, sem precisar rediscutir os critérios
Os prazos de entrega, os tempos de ciclo e os custos de fabricação são cotados com base nesse conjunto de informações, em vez de anunciados em destaque, porque prometer uma entrega mais rápida com um desenho técnico incompleto geralmente significa que alguém fez suposições. O prazo é acordado para cada pedido e, quando uma mudança na sequência de operações de fabricação puder reduzi-lo, informaremos isso durante a cotação, não depois. Os serviços de microusinagem de qualquer fornecedor, inclusive os nossos, só podem ser comparados quando esses 7 itens são equivalentes.
Para peças unitárias e protótipos, valem os mesmos 7 itens, apenas com maior rapidez. Conheça a prototipagem rápida CNC quando se tratar de uma produção única, ou o serviço de torneamento CNC quando a peça for essencialmente torneada e tiver microdetalhes.
Trabalhando com um fornecedor de Jiashan que fabrica conforme o desenho técnico
Segundo informações de perfil fornecidas pela empresa, ela opera desde 2006 em uma unidade fabril de 8.000 m² em Jiashan, com uma área de produção de 6.000 m². A adequação de um fornecedor de micropeças ainda depende do desenho técnico, do material, da sequência de operações e dos equipamentos, do método de medição, dos comprovantes de qualificação e do escopo formalizado no pedido; esta página não faz nenhuma afirmação sobre a participação das exportações nas vendas.
Nenhum comprador precisa criar um processo de avaliação do zero. A Manufacturing Extension Partnership do NIST publica uma estrutura de 10 pontos para elaborar uma solicitação de proposta e avaliar fornecedores, incluindo os tamanhos mínimo e máximo das peças, o percentual de etapas realizadas internamente e pelo menos 3 referências comerciais. Nosso atendimento dos pedidos segue esses mesmos pontos, porque quem os verifica não deveria ter de confiar em um adjetivo.
O que nosso trabalho de microusinagem realmente abrange
FAMÍLIAS DE PEÇAS
Famílias de peças
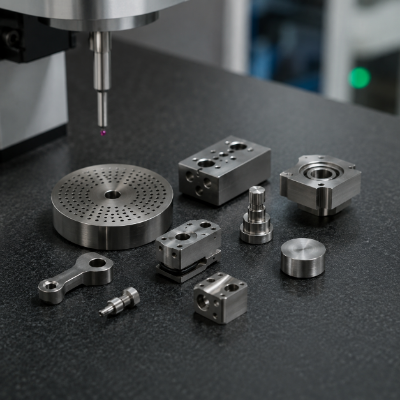
Peças mecânicas e peças de precisão com microdetalhes: placas com aberturas e orifícios, punções, matrizes, alavancas pequenas, sedes de válvula, obturadores e carcaças miniaturizadas.
COMBINAÇÃO DE OPERAÇÕES
Combinação de operações
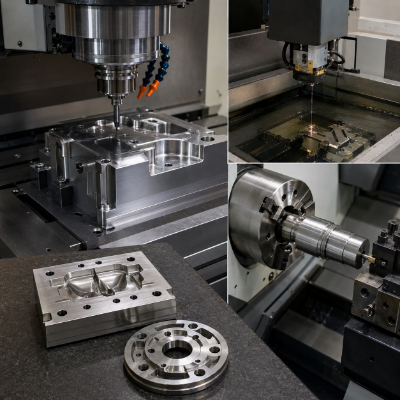
Fresamento e torneamento onde a ferramenta de corte alcança, eletroerosão a fio onde ela não alcança, retificação quando a dureza determina o processo e microfresamento CNC para detalhes tridimensionais rasos.
LIMITES DO ESCOPO
Limites do escopo
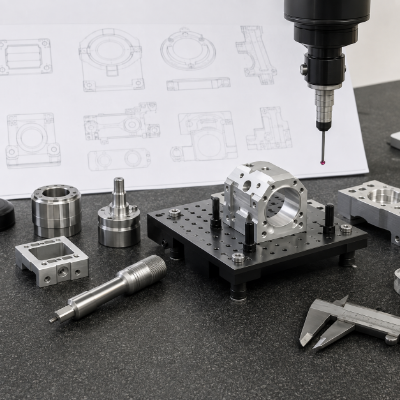
A aceitação de componentes e peças complexas depende da análise do desenho técnico. Quando for necessário um equipamento especializado que não possuímos, isso será informado, sem improvisos.
A experiência em microusinagem se revela mais pelo que uma oficina recusa do que pela quantidade de processos e técnicas de usinagem que enumera. Nosso trabalho de microusinagem CNC de precisão concentra-se em graus de materiais endurecidos e resistentes à corrosão, nos quais a eletroerosão a fio e a inspeção são decisivas para o resultado; para os demais casos, definimos outra sequência de operações. Alegações de fabricação de precisão para todos os materiais e todas as geometrias geralmente indicam falta de análise; por isso, descrevemos nossas capacidades de microusinagem dentro de limites definidos.
Peças fabricadas dessa forma geralmente têm 1 ou 2 características geométricas determinantes para a função, enquanto as demais seguem as tolerâncias gerais do desenho técnico; nesse tipo de microusinagem de precisão, o resultado depende de ferramentas especializadas para uma lista restrita de graus de materiais, não de dominar todos os processos.
Fornecedores que anunciam soluções de usinagem e fabricação para todos os setores raramente esclarecem qual tecnologia de usinagem está por trás da promessa; por isso, nossos serviços de usinagem de precisão têm um escopo deliberadamente mais restrito: usinagem CNC de precisão e eletroerosão a fio de materiais endurecidos e resistentes à corrosão, com as demais operações identificadas e encaminhadas.
Serviços de microusinagem fora desses limites, inclusive a microusinagem para aplicações médicas, são recusados, em vez de aceitos sem aviso; assim, a decisão de oferecer microprecisão começa pela definição do escopo, antes da escolha da máquina.
As 4 perguntas que os compradores realmente fazem
O que é feito internamente?
A cotação deve identificar as etapas propostas de usinagem, eletroerosão, retificação, inspeção, tratamento térmico e revestimento, onde cada uma será realizada e quem é responsável por sua qualificação e seus registros.
Quais comprovantes de qualificação devem ser verificados?
Esta página não usa credenciais relacionadas à CE ou à ASME como comprovantes da qualidade da usinagem. Qualquer credencial exigida para qualificar o fornecedor deve ser verificada quanto à pessoa jurídica titular, à unidade fabril, ao número, ao escopo e à validade aplicáveis ao pedido.
Como são tratadas as revisões?
Com base na revisão liberada registrada no pedido. Uma alteração no desenho técnico interrompe a operação afetada e exige nova confirmação por escrito antes da retomada do trabalho.
Por que não contratar uma oficina local?
Às vezes, essa é a melhor escolha. Para um único protótipo urgente, a proximidade faz diferença. Para peças de materiais endurecidos e resistentes à corrosão, com uma sequência de operações de inspeção documentada, a comparação é mais equilibrada do que o custo do frete sugere.
Cotações baixas não eliminam o risco associado ao fornecedor. Compare a sequência de operações proposta, o método de medição, o escopo dos relatórios, o plano de comunicação e os comprovantes de qualificação vigentes da pessoa jurídica e da unidade fabril indicadas.
Microcomponentes podem integrar conjuntos aeroespaciais, de instrumentação, eletrônicos e de dispositivos médicos, mas o setor de aplicação não comprova o histórico de projetos nem a qualificação da Zhenling. Verifique os comprovantes exigidos para o sistema de qualidade e o escopo do pedido; depois, consulte a página de serviços de usinagem CNC para comparar questões relativas aos processos.
Ferramentas de análise para microusinagem
Ferramentas de avaliação sistemática da sequência de operações, da mecânica de corte, da verificação dimensional e da comparabilidade das solicitações de cotação.
PROCESSO / 01
Qual processo de microusinagem é adequado para a sua característica geométrica?
ESPECIFICAÇÕES / 02
Espessura mínima do cavaco: a ferramenta vai cortar ou apenas deformar o material?
SISTEMA / 03
Como será comprovada esta dimensão em micrômetros?
RECURSOS / 04
Sua solicitação de cotação de micropeças permite comparar propostas?
Envie o desenho técnico. Receba uma sequência de operações, um método de medição e, se o trabalho estiver fora do nosso escopo, uma recusa.
Nessa escala, custa menos tomar decisões sobre usinagem de precisão antes do primeiro corte do que depois da primeira peça rejeitada. Solicite uma cotação, e responderemos com o processo, o instrumento e a norma de referência para cada dimensão crítica.
Solicite uma cotação ->Perguntas de engenheiros de projeto sobre microusinagem CNC
É a usinagem em que o tamanho das características geométricas, e não o da peça, é a principal limitação. Essas características são medidas em micrômetros, o ferramental é frágil em relação à peça, e o método de medição precisa ser definido antes da escolha do processo.
Respondemos conforme o desenho técnico, o material e o método de medição, sem anunciar um número genérico. No fresamento, o limite físico vem da ferramenta: uma microferramenta comercial de metal duro tem raio de aresta de corte de 0,8 µm a 5 µm, e a espessura mínima do cavaco é uma fração desse raio. Abaixo desse limite, a ferramenta deforma o material em vez de cortá-lo.
Sim, mas por eletroerosão a fio após o tratamento térmico, em vez de usinagem por corte. Como o eletrodo atua através de uma folga de centelhamento de aproximadamente 1 a 20 micrômetros e nunca toca a peça, a dureza deixa de determinar a viabilidade.
Exija que a cotação identifique o método de medição, a categoria do equipamento, a faixa útil, o estado da calibração, a incerteza, as características geométricas abrangidas e o formato do relatório. Mencionar a ISO 10360-2 não comprova que uma máquina ou um programa específico seja adequado ao pedido.
Aplicações típicas de microusinagem incluem características geométricas de componentes para controle de fluidos, instrumentação e ferramental, como orifícios, canais estreitos e paredes finas. O uso aeroespacial ou médico indica apenas o contexto de aplicação; não comprova o histórico de projetos, a qualificação ou a capacidade de produção da Zhenling para a peça apresentada.
Peças torneadas longas e delgadas, produzidas em volume, podem exigir uma sequência de operações em torno tipo suíço. Antes da aceitação, a cotação por escrito deve confirmar a disponibilidade do equipamento, a estratégia de uso da bucha-guia, as dimensões do material bruto, o acesso às características geométricas e o método de inspeção.
De protótipos a volumes baixos e médios, geralmente de 1 a alguns milhares de peças personalizadas. O microtorneamento contínuo em alto volume exige outro modelo de produção e, francamente, outro fornecedor.