Contacter Zhenling Company

Usinage CNC du PAI (Torlon) selon votre plan
Avant de définir une gamme d’usinage, Zhenling examine le grade, la charge, la forme du brut, les éléments géométriques critiques, l’état dimensionnel, la quantité et les justificatifs de contrôle. C’est ainsi que l’on obtient des pièces sur mesure en Torlon conformes au plan, au-delà d’une simple promesse d’usinage de plastique. Pour toute demande d’usinage CNC du PAI Torlon, précisez le grade, la température et la charge en service, les géométries dont la stabilité est critique, la finition et le contrôle. Faites confirmer par écrit la gamme de fabrication et les conditions de mesure propres à la commande. Signalez toute hypothèse non résolue concernant les documents ou le calendrier.
L’usinage CNC du PAI convient bien aux pièces fabriquées sur plan en petite série qui exigent la tenue à la chaleur, la résistance mécanique, la résistance à l’usure ou les propriétés électriques d’un thermoplastique haute performance. Le résultat dépend néanmoins du grade exact, de l’état du brut, de la géométrie, de la séquence des opérations et des conditions de mesure.
La démarche de Zhenling
Nous partons de votre plan pour distinguer les hypothèses des exigences. Chaque devis indique les points à confirmer avant l’approvisionnement en matériau, la programmation, l’usinage, le contrôle, la documentation et l’emballage pour l’exportation.
Créée en 2006 Historique de l’entreprise
Site de production de 8 000 m² Usine de Jiashan
À 3, 4 et 5 axes Centres d’usinage déclarés par l’entreprise
Du plan à l’expédition Processus de fabrication sur mesure
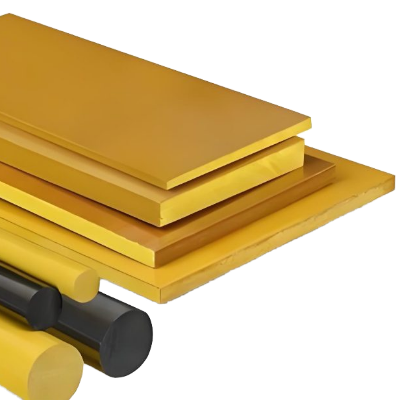
Usinage CNC du PAI pour pièces sur plan soumises à des conditions de service sévères
Torlon® est le nom commercial donné par Syensqo à une famille de polyamide-imides utilisée lorsque les plastiques techniques ordinaires ne réunissent pas nécessairement la résistance mécanique, la tenue en température, la résistance à l’usure, le faible frottement, la résistance chimique ou les propriétés électriques recherchés.
Point de décision commerciale
Le risque pour l’acheteur est de choisir un matériau avant de comprendre le mode de défaillance, car la charge, la chaleur, les fluides, le frottement et la géométrie peuvent modifier le choix approprié. Zhenling fait examiner le plan et la demande de devis par ses ingénieurs CNC afin de rendre les compromis explicites. Joignez votre plan pour demander un devis technique sur mesure.
01
Partir de la fonction
Un palier, une bague, un joint, un patin d’usure, un siège de vanne, un isolant électrique ou un composant de guidage sollicite le matériau différemment. La pression, la vitesse, l’exposition aux fluides, le matériau en contact, la température et le cycle de fonctionnement doivent être examinés.
02
Choisir le grade selon le risque
Les grades non chargés et renforcés n’ont pas les mêmes propriétés. La résistance à la compression, le comportement en flexion, le coefficient de frottement, le fluage, la teneur en charges abrasives, la dilatation thermique et la réaction à l’humidité peuvent peser sur ce choix.
03
Valider les justificatifs à fournir
Un contrôle dimensionnel, un rapport de première pièce, un certificat matière et la traçabilité des lots sont des livrables distincts. Votre bon de commande doit préciser les justificatifs à joindre aux pièces usinées.
Le nom d’un matériau ne suffit pas à définir une pièce finie. Votre plan, les conditions de service, la spécification matière, la gamme de fabrication et les justificatifs de conformité définissent ensemble le projet d’usinage.
La page de Syensqo consacrée au PAI Torlon présente des demi-produits destinés à l’usinage et des familles d’applications comprenant les paliers, les joints, les vannes, les pièces de compresseur, les bagues et les rondelles de butée. Ce sont des applications envisageables, et non la preuve que toutes les géométries ou conditions de service conviennent.
Examen d’une offre d’usinage
Les acheteurs qui recherchent un service d’usinage du Torlon courent un risque fréquent : une page fournisseur générale peut nommer le polymère sans préciser le grade, son état ni les justificatifs de conformité. Zhenling organise l’étude autour de votre demande de devis et de votre plan, car ils définissent les exigences de la pièce. Demandez l’examen de votre plan avant de considérer une spécification publiée sur le Web comme un engagement pour votre projet.
Choisir le grade de PAI, la charge, la spécification et la forme du brut
« Torlon » ne constitue pas une désignation matière complète. Un devis doit préciser le grade ou le grade envisagé, le renfort, la spécification applicable et son indice de révision, la forme du brut, le certificat requis et l’état fourni.
Les propriétés annoncées doivent provenir d’une source maîtrisée. Des expressions commerciales comme haute résistance ou résistance et rigidité supérieures ne suffisent pas à valider un grade ; vérifiez les propriétés mécaniques dans les données à jour du fournisseur pour le produit et l’état exacts. Les équipes chargées d’acheter des pièces en plastique usinées par CNC doivent identifier le PAI comme un matériau plastique précis, et non comme un simple nom de famille générique. Pour les programmes aéronautiques et automobiles, joignez le plan, la spécification, l’indice de révision, les exigences client et les restrictions de substitution applicables.
Grade et charge
Un grade de PAI Torlon non chargé ou naturel ne se comporte pas comme un grade résistant à l’usure contenant du graphite ou du PTFE. Le renfort influe sur la rigidité, l’usure, la dilatation thermique, le comportement à l’usinage et la stratégie de contrôle.
Grade exact du fabricant, politique d’équivalence acceptable et nécessité éventuelle d’une autorisation écrite pour toute substitution.
Spécification
La norme ASTM D5204-22 classe les matériaux PAI, mais son paragraphe 1.4 précise que cette désignation n’est pas destinée au choix du matériau.
Norme, indice de révision, désignation indiquée, suffixes et toute propriété ou exigence d’essai propre au plan.
Forme du brut
Les barres, plaques, tubes, bruts moulés et autres formes posent des questions différentes d’enlèvement de matière, d’accès, d’orientation des fibres et de surépaisseur d’usinage.
Forme requise, restrictions concernant le brut, certificat, règles de gestion des lots et possibilité d’utiliser un brut fourni par le client.
État du matériau
L’humidité, l’historique de polymérisation, les contraintes internes, le stockage et la stabilisation peuvent influer sur le résultat dimensionnel.
État à la livraison, séquence de traitement requise, limites de stockage et état dans lequel s’applique le contrôle final.
Conditions de service
La température élevée, le contact avec les fluides, la charge, la vitesse, les sollicitations électriques et le matériau en contact déterminent si le PAI est le polymère approprié.
Conditions continues et maximales, fluides, charge, mouvement, durée de vie attendue et mode de défaillance à éviter.
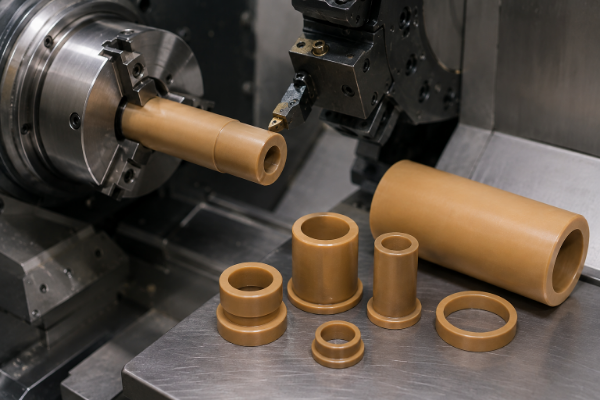
Syensqo décrit le 4203L comme un grade non chargé présentant une résistance élevée aux chocs et de bonnes propriétés électriques. Une désignation 4203 ou 4203L doit encore préciser le fournisseur du demi-produit, sa forme, son certificat et son état.
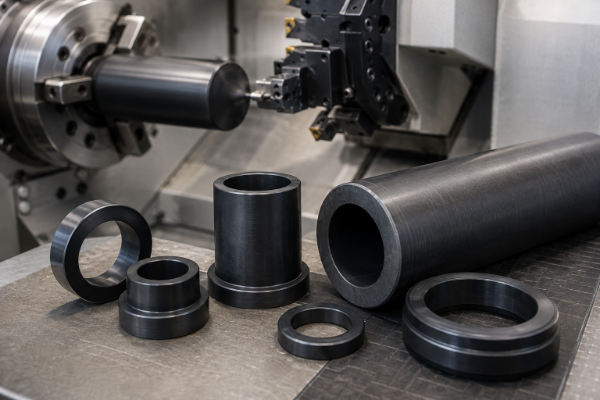
Drake présente le Torlon 4301 comme un grade d’usage général résistant à l’usure, chargé de graphite et de PTFE, et associe ses demi-produits aux normes ASTM D5204 PAI022L15 et AMS 3670/3B. Cette correspondance est une information fournie par le fournisseur, et non une validation automatique de la conception.
Protéger les cotes critiques en définissant les conditions de mesure
Une tolérance serrée reste incomplète si le plan ne précise pas quelles cotes sont critiques, leur relation avec les références spécifiées et l’état du matériau ainsi que les conditions ambiantes applicables aux mesures de réception.
Point de décision sur la précision
L’acheteur risque un refus au contrôle si une condition d’humidité ou de température non précisée crée un écart de mesure. Là où un tableau générique de tolérances masque ce risque, l’examen de précision CNC de Zhenling relie la référence spécifiée, l’élément géométrique critique, les conditions et les justificatifs à fournir. Envoyez votre plan et votre demande de devis pour obtenir une proposition adaptée à chaque élément géométrique.
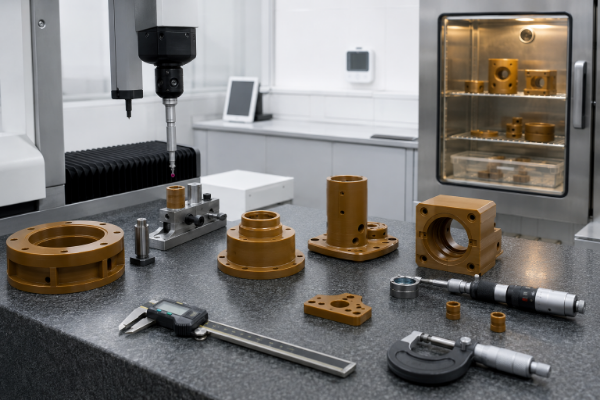
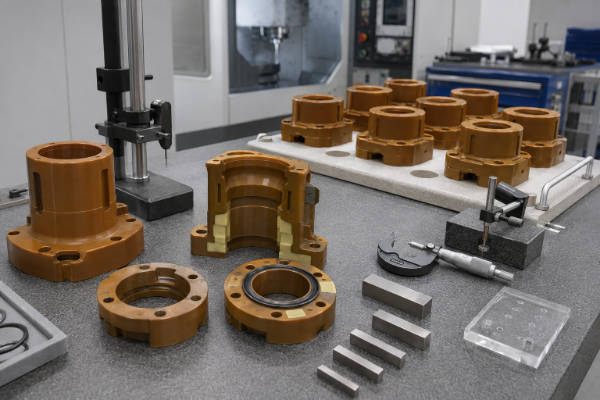
Tenir compte de l’humidité
Ensinger indique que le PAI absorbe l’humidité et que cette absorption peut modifier ses dimensions. Cela ne définit pas un cycle de conditionnement universel. C’est une question que le responsable du plan et le fournisseur chargé de l’usinage doivent résoudre.
La pièce est-elle réceptionnée dans son état de livraison ou après une étape de conditionnement spécifiée ?
Quelles hypothèses de température et d’humidité s’appliquent pendant le contrôle ?
Les conditions de service différeront-elles des conditions de contrôle ?
Quel ajustement, alésage, paroi, défaut de planéité ou de position, ou quelle caractéristique d’étanchéité est le plus sensible ?
Adapter la précision à la fonction
Imposer la tolérance la plus serrée à chaque élément géométrique peut accroître le temps machine, les changements d’outils, les montages, les efforts de maîtrise de la température et le coût du contrôle sans améliorer les performances.
- Repérez les cotes critiques pour la qualité et leurs relations avec les références spécifiées.
- Distinguez les surfaces fonctionnelles des géométries de dégagement ou d’aspect.
- Précisez les finitions de surface lorsqu’elles sont critiques pour l’étanchéité, le frottement, l’assemblage ou l’usure.
- Définissez le format du rapport et le plan d’échantillonnage avant la fabrication.
Aucune tolérance universelle n’est publiée ici
Zhenling ne confirme une tolérance propre au projet qu’après avoir examiné le grade exact de PAI, les dimensions du brut, la géométrie, l’accès aux éléments géométriques, l’épaisseur des parois, la quantité, la séquence des opérations et les conditions de mesure. Envoyez le plan pour obtenir une réponse adaptée à chaque élément géométrique.
Point de contrôle des conditions de mesure
La stabilité dimensionnelle peut être compromise lorsque les conditions de contrôle et de service ne concordent pas. La cause est souvent une hypothèse non précisée sur l’humidité ou la température, plutôt qu’une simple erreur d’usinage. Zhenling utilise la demande de devis pour mettre ce risque en évidence ; demandez un examen du plan élément par élément avant de fixer une tolérance serrée.
Comment nous préparons un projet d’usinage du PAI
La répétabilité du résultat se prépare avant la mise en mouvement d’une fraiseuse, d’un tour, d’une perceuse, d’une rectifieuse ou d’une machine à 5 axes. La gamme de fabrication doit relier l’état du matériau, les montages, l’accès des outils, le risque de déformation, la compatibilité du liquide de coupe, le contrôle et les justificatifs de libération.
Point de décision sur la gamme de fabrication
Le risque lié au procédé augmente lorsque l’usinage, la stabilisation et le contrôle sont définis séparément sur la base d’hypothèses, car une étape peut déplacer ou révéler un élément géométrique contrôlé par une autre. Les ingénieurs CNC de Zhenling établissent la gamme de fabrication selon votre spécification, sans prétendre qu’un cycle universel convient. Transmettez le plan et les données du brut pour demander un devis technique.
ÉTAPE 1
Examen du plan
Confirmer l’indice de révision, la préséance entre le modèle CAO et le plan, les références spécifiées, les cotes critiques, la finition, les arêtes, les filetages et les consignes de contrôle.
ÉTAPE 2
Examen du matériau
Confirmer le grade, la charge, la spécification, la forme du brut, le certificat, les exigences relatives aux lots et l’état du matériau avant l’approvisionnement.
ÉTAPE 3
Examen du procédé
Planifier le maintien de la pièce, la séquence d’ébauche et de finition, l’accès des outils, l’effet des charges abrasives, les apports thermiques et toute étape de stabilisation conditionnelle.
ÉTAPE 4
Plan de contrôle
Définir quand la pièce est mesurée, quels éléments géométriques sont contrôlés, quels instruments conviennent et quel rapport doit accompagner l’expédition.
ÉTAPE 5
Libération et emballage
Vérifier l’indice de révision, la quantité, l’identification, les documents, la protection des arêtes, la propreté, l’emballage et les consignes d’exportation.
L’outillage et la chaleur dépendent du projet
Le choix d’outils de coupe en carbure ou d’autres outils, les avances, les vitesses, le recours à un liquide de coupe ou à l’usinage à sec, la maîtrise des copeaux et les critères de changement d’outil dépendent du grade, de la charge, de la géométrie et des données validées du fournisseur. Les grades chargés peuvent être abrasifs ; la gamme de fabrication doit tenir compte de l’usure des outils sans reprendre les paramètres d’un concurrent.
Le recuit et la post-polymérisation dépendent des conditions
Un recuit après usinage, une détente des contraintes internes ou une nouvelle polymérisation peuvent être utiles selon l’état du brut et les exigences de service. Zhenling n’applique pas un cycle générique trouvé sur une page Web. Le grade spécifié, la documentation du fournisseur du brut, la taille des sections, le plan et les exigences d’utilisation finale doivent déterminer la séquence convenue.
Limites du procédé
Le compromis à reconnaître est que l’usinage du polyamide-imide exige une gamme propre au projet, tandis qu’une page publique ne peut définir que les points à examiner. Zhenling ne prétend pas disposer d’une recette universelle de coupe ou de post-polymérisation. Envoyez votre plan, la documentation du brut et les indications de contrôle pour demander un examen technique.
La page d’Ensinger sur l’usinage du PAI étaye une planification fondée sur la conception et les tolérances. CDC/NIOSH indique également que l’usinage des polymères peut générer des poussières ; leur maîtrise et la propreté doivent donc entrer dans la préparation du procédé. Cette source ne prouve l’existence d’aucune mesure de maîtrise particulière chez Zhenling ni d’aucun niveau d’exposition.
Ce qui influe sur le prix et les délais d’usinage du PAI
Le prix de l’usinage CNC du PAI ne se déduit pas du seul nom du matériau. Un devis utile traduit le plan en facteurs de coût et en mesures de maîtrise des risques.
Point de contrôle du périmètre commercial
Le budget est exposé à un risque si le fournisseur doit deviner le grade, les tolérances, le contrôle ou le volume des commandes récurrentes, car les hypothèses cachées peuvent entraîner un nouveau devis ou un retard. L’examen de précision CNC de Zhenling fait figurer les compromis et les exclusions dans la demande de devis. Joignez au plan les quantités de prototypes et de production pour demander un devis sur mesure.
Matériau
Grade, charge, forme du brut, dimensions du brut, certificat, disponibilité chez le fournisseur, brut fourni par le client et gestion des lots.
Géométrie
Encombrement de la pièce, enlèvement de matière, parois minces, éléments géométriques profonds, petits trous, filetages, accès des outils, contre-dépouilles et nombre d’orientations.
Précision
Tolérance critique, tolérancement géométrique, finition de surface, conditions de mesure, méthode de contrôle, échantillonnage, rapport et périmètre du contrôle de première pièce.
Programme
Quantité de prototypes, quantité de production, prévisions de commandes récurrentes, maturité de la conception, opérations secondaires, emballage, destination et date demandée.
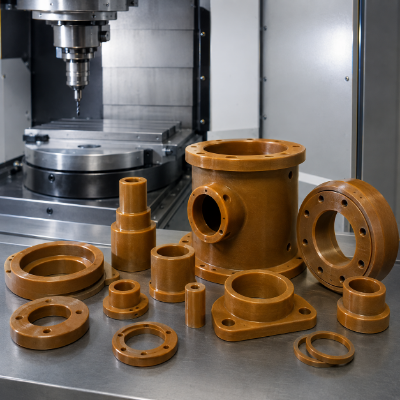
Des décisions qui peuvent éviter des coûts inutiles
- Ne serrez les tolérances que sur les éléments géométriques critiques pour la fonction.
- Transmettez ensemble le plan validé et le modèle 3D.
- Définissez le grade, la forme du brut et le certificat avant l’achat du matériau.
- Précisez les justificatifs de contrôle avant le devis, et non après l’usinage.
- Faites chiffrer ensemble les quantités de prototypes et les quantités de production prévues.
Aucune économie ni aucun délai de retour sur investissement ne sont annoncés. Chaque résultat dépend des caractéristiques du projet concerné.
Exemple indépendant, sans lien avec un projet Zhenling
La gamme de fabrication peut changer selon le volume
Une étude de cas publiée par PlasticsToday en 2014 décrivait de petits paliers porteurs usinés dans une plaque de PAI pour une prothèse de pied. Le fabricant envisageait le moulage par injection pour des volumes de production plus élevés.
Point de décision sur le volume
L’enseignement précis de cet exemple est utile : ne présumez pas que l’usinage est toujours la gamme de fabrication la moins coûteuse. La géométrie, l’état de qualification, l’investissement dans l’outillage, le risque de révision et le volume récurrent déterminent la meilleure option.
Point de contrôle du devis
Le prix d’un usinage CNC du PAI peut être erroné si l’acheteur demande un chiffre avant d’avoir défini le grade, la géométrie, les tolérances, les justificatifs et le volume. Ces facteurs expliquent pourquoi deux demandes de devis apparemment similaires peuvent conduire à des gammes de fabrication différentes. Zhenling examine le plan validé et les hypothèses du programme ; demandez un devis sur mesure en précisant à la fois les quantités de prototypes et les quantités récurrentes.
Choisir l’usinage lorsque la souplesse et la maîtrise du plan comptent
Le PAI n’est pas systématiquement le polymère le mieux adapté
Ensinger indique que le PEEK peut être préférable lorsque la stabilité dimensionnelle face à l’humidité est la principale préoccupation. Toute substitution de matériau nécessite néanmoins l’accord du responsable de la conception et un examen complet des exigences de température, de charge, d’usure, de résistance chimique, de propriétés électriques et de conformité.
Point de décision sur la gamme de fabrication
L’usinage n’est pas toujours la bonne gamme de fabrication, et le PAI n’est pas toujours le bon polymère. Le choix dépend de la maturité de la conception, du volume, de l’investissement dans l’outillage, du risque lié à l’humidité et des sollicitations en service. Envoyez votre demande de devis pour que Zhenling puisse examiner l’option de l’usinage sans prétendre valider le matériau.
Point de décision entre polymère et métal
Si le responsable de la conception envisage aussi une solution métallique, comparez les mêmes exigences de charge, de température, de contact avec les fluides, de poids, d’usure, de tolérance et de validation avant de lancer un projet d’usinage CNC du titane ou de l’acier inoxydable.
Pièces sur mesure en Torlon que nous pouvons étudier à partir de votre plan
Les familles de pièces ci-dessous sont des applications possibles à soumettre à un examen technique ; elles n’impliquent ni qu’un grade unique convienne à toutes les applications ni que Zhenling ait fabriqué ces pièces.
Point de décision sur l’application
Les risques propres à l’application passent inaperçus lorsqu’un palier, un joint, une vanne ou un isolant est réduit à un nom de catalogue, car chaque mode de défaillance sollicite différemment le polymère. Les ingénieurs CNC de Zhenling examinent ensemble le plan, les conditions de service et les critères de réception. Joignez votre demande de devis pour la pièce sur mesure afin d’obtenir une offre de fabrication sur plan.
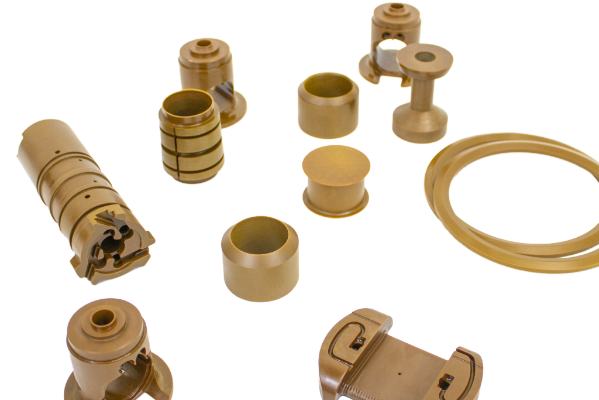
Paliers et bagues
La charge, la vitesse, la surface en contact, la lubrification, l’usure, le jeu et la température définissent les points à examiner.
Joints et sièges de vanne
Les fluides, la pression, la température, la finition de surface, la déformation et les critères de fuite comptent.
Bagues et patins d’usure
Le frottement, la contre-surface, les débris, l’état des arêtes et le choix d’un grade résistant à l’usure sont liés.
Composants électriques
La tension, la ligne de fuite, la chaleur, la charge mécanique et les données du grade exact doivent être confirmées par le responsable de la conception.
Composants de compresseur
Le fluide, la pression, les cycles de température, le mouvement et les critères de réception dimensionnelle guident la préparation.
Rondelles de butée
La face d’appui, l’épaisseur, la planéité, l’usure, la finition et le matériau en contact doivent être précisés.
Guides et isolants
La géométrie, le montage, l’exposition à la chaleur, la fonction diélectrique et l’état de surface sont examinés ensemble.
Géométrie sur mesure
Envoyez le plan 2D et le modèle 3D pour les éléments géométriques fraisés, tournés, alésés, percés, rectifiés ou usinés sur plusieurs axes.
Pourquoi les acheteurs confient leurs plans complexes à Zhenling
Point de décision sur le fournisseur
L’acheteur risque de prendre le nombre de machines pour une preuve de capacité à fabriquer la pièce, alors que l’équipement, le matériau, la géométrie, la maîtrise du procédé et le contrôle doivent fonctionner comme un ensemble. L’examen de précision CNC de Zhenling évalue ces compromis pour chaque projet ; Zhenling n’annonce aucune tolérance qui n’ait pas été étudiée. Fournissez votre plan et votre demande de devis pour obtenir une réponse sur ses capacités.
Une base industrielle établie
Shanghai Zhenling Hardware Co., Ltd. a été créée en 2006. Son profil d’entreprise mentionne un site de production de 8 000 m² à Jiashan, dont un atelier de 6 000 m², destiné aux commandes nationales et à l’exportation.
Des équipements pour plusieurs procédés
Le profil d’entreprise de Zhenling mentionne des équipements de tournage CNC, de fraisage, de rectification, d’alésage, de perçage radial et d’électroérosion à fil, ainsi que plusieurs centres à 3 axes et 4 axes et des centres d’usinage à 5 axes importés.
Processus de fabrication selon le plan
Le modèle de fabrication sur mesure de Zhenling repose sur les plans ou les échantillons du client. Pour le PAI, le plan est examiné avec les exigences relatives au matériau, à son état, au contrôle, à la documentation et à l’expédition avant tout engagement.
Cette liste d’équipements décrit les capacités générales de l’usine. Elle ne prouve pas que chaque pièce en PAI nécessite un usinage à cinq axes, que chaque élément géométrique est réalisable ou qu’une tolérance particulière est garantie. Ces décisions relèvent de l’examen du projet.
Éléments à fournir pour obtenir un devis d’usinage du PAI pertinent
Une demande de devis incomplète présente un risque pour le fournisseur : l’absence d’indice de révision, de données sur le matériau, les quantités ou le contrôle l’oblige à poser des hypothèses et peut retarder la validation. Contrairement à un formulaire qui ne recueille que des coordonnées, l’examen technique de Zhenling CNC porte sur le plan et l’ensemble des spécifications. Transmettez les 10 éléments ci-dessous pour demander un devis personnalisé.
Conception et matériau
- Plan PDF maîtrisé, avec l’indice de révision en vigueur.
- Modèle STEP ou autre modèle 3D convenu.
- Grade exact du PAI, charge, règle d’équivalence entre marques et spécification applicable.
- Forme du brut, certificat matière, lot et exigences relatives au matériau fourni par le client.
- Quantité de prototypes, quantité de production, prévisions annuelles et programme de commandes récurrentes.
Fonction et critères d’acceptation
- Températures de fonctionnement, charge, vitesses, fluides, conditions de service électrique et matériau de la pièce en contact.
- Éléments géométriques critiques, système de références spécifiées, ajustements, finition, arêtes, filetages et critères d’aspect.
- État du matériau et conditions ambiantes requis pour la mesure finale.
- Exigences relatives au rapport de contrôle, à la première pièce, au certificat, au marquage et à la traçabilité.
- Date de livraison requise, destination, emballage et consignes relatives aux documents d’importation.
Une demande de devis incomplète peut retarder l’approvisionnement, la programmation, la planification du contrôle et la livraison, car le fournisseur doit formuler des hypothèses ou reprendre le devis. Zhenling utilise cette liste de 10 éléments pour lever ces ambiguïtés. Envoyez votre plan et vos spécifications pour demander un devis qui précise les hypothèses retenues.
Outils d’ingénierie pour l’usinage du PAI
Envoyez le plan avant d’arrêter le choix du grade, du procédé ou du prix
Zhenling examinera le matériau indiqué, les éléments géométriques critiques, la forme du brut, les risques liés au procédé, les justificatifs de contrôle, les quantités et les données de livraison. Vous recevrez une réponse propre à votre projet plutôt qu’une promesse non étayée publiée sur le site.
Quelle tolérance Zhenling peut-elle tenir sur une pièce usinée en PAI ?
Il n’existe pas de réponse universelle sérieuse. La tolérance réalisable dépend du grade et de la charge exacts, des dimensions et de l’état du brut, de la géométrie, de l’épaisseur des parois, de la stratégie de référencement, de l’accès aux éléments géométriques, de la séquence d’usinage, de la quantité, de la méthode de contrôle et des conditions de mesure.
Les commandes en Torlon 4301 exigent un examen de l’appui de la pièce, de l’usure des outils, des bavures, de la conicité et de la maîtrise des éléments géométriques. Repérez les éléments géométriques critiques sur le plan et transmettez la spécification du matériau pour obtenir une réponse élément par élément ; aucun témoignage publié sur un forum ne sert de preuve de capacité.
Pouvez-vous établir un devis si le plan indique seulement « Torlon » ?
Zhenling peut commencer à examiner les points à clarifier, mais la seule mention « Torlon » ne constitue pas une spécification de matériau suffisante pour la production. Votre demande de devis doit préciser le grade ou le grade envisagé, la charge, la norme applicable et son indice de révision, la forme du brut, le certificat, les règles de substitution et l’environnement d’utilisation. ASTM D5204 est un système de classification qui précise explicitement qu’il n’est pas destiné à sélectionner un matériau pour une application.
Les pièces usinées en PAI nécessitent-elles un recuit ou une post-cuisson ?
Certains grades, états du brut, sections enlevées, géométries et exigences d’utilisation peuvent justifier une détente des contraintes internes, un recuit, une nouvelle cuisson ou un état de conditionnement défini. Le plan et la documentation du matériau doivent définir tout trempage dans l’eau ou toute étape de conditionnement avant l’usinage et le contrôle finals. Tenez compte du grade spécifié, de la documentation du fournisseur du brut, de l’historique de cuisson, de la taille des sections, des dimensions critiques, de l’environnement de fonctionnement et des exigences du responsable de la conception ; consignez ensuite la séquence convenue dans le devis ou le plan de contrôle.
Le Torlon 4301 est-il toujours le meilleur grade pour un palier ou une pièce d’usure ?
Non. L’approbation du grade dépend toujours des données actuelles du fabricant, de la charge, de la vitesse, de la contre-face, de la lubrification, de la température, de l’exposition aux produits chimiques, des chocs, de la géométrie et des exigences dimensionnelles.
Qu’est-ce qui peut faire varier un devis d’usinage CNC du PAI ?
Les principaux facteurs sont le grade et la disponibilité du brut, ses dimensions, le volume de matière à enlever, l’accès aux éléments géométriques, les mises en position, les sections minces, les tolérances critiques, la finition de surface, les filetages, la stabilisation éventuelle, les justificatifs de contrôle, les opérations secondaires, la quantité, le degré de finalisation du plan, l’emballage et la destination. Dans la mesure du possible, indiquez ensemble les quantités de prototypes et de production afin que la gamme de fabrication puisse être examinée pour les deux étapes.
Zhenling peut-elle prendre en charge les prototypes et la production récurrente ?
Le profil de Zhenling mentionne le tournage CNC, le fraisage, la rectification, l’alésage, le perçage, les équipements d’électroérosion à fil, ainsi que des centres d’usinage à 3 et 4 axes et des centres importés à 5 axes. Le passage d’une pièce donnée en PAI du prototype à la fabrication en série dépend de l’approbation du plan, de l’approvisionnement en matériau, de la validation du procédé, des résultats documentés des contrôles, de la capacité de production et de l’examen des conditions commerciales.






