Contacter Zhenling Company

Finition par oxydation noire de pièces en acier usinées sur mesure
Faites usiner vos pièces en acier et définir une finition par oxydation noire vérifiable dans le cadre d’un même devis. Zhenling Metal relie le plan, l’état du substrat, le post-traitement, le plan de contrôle, les exigences d’emballage et la responsabilité de livraison, sans présenter une recommandation sectorielle comme une capacité de production non vérifiée. Pour toute demande de finition par oxydation noire, précisez le matériau, la norme applicable, la dureté, le post-traitement requis, les surfaces critiques et les contrôles attendus. L’examen du plan permet d’évaluer la gamme de fabrication et ses limites. Les documents, les hypothèses de prix et le calendrier doivent être confirmés séparément pour chaque commande.
Finition par oxydation noire de pièces en acier aux dimensions critiques
On considère souvent qu’un revêtement d’oxyde noir sert simplement de barrière contre la rouille. La réalité est plus utile à connaître : la couche de conversion ne modifie que légèrement les dimensions de la surface métallique, tandis que l’huile, la cire ou un autre produit de protection appliqué ensuite assure une grande partie de la protection contre la corrosion.
L’ajustement peut être correct alors que la protection est insuffisante
L’oxyde noir seul peut ne pas empêcher la rouille en milieu humide ou soumis à la condensation, ce qui présente un risque réel pour un arbre OEM durci à 39 HRC, une portée de roulement ou un composant de vanne, même si l’épaisseur typique de la couche est de 1–2 µm. La dureté, l’exposition à la corrosion et le contrôle dimensionnel répondant à des questions distinctes, Zhenling propose un examen du plan des pièces usinées CNC fondé sur les spécifications en vigueur et les brevets disponibles. Plutôt qu’une promesse générale sur la finition, cette démarche expose le compromis et ne présume pas de l’aptitude à la production.
La couche et le produit de protection fonctionnent ensemble
La norme MIL-DTL-13924F précise que la couche de conversion noire seule n’offre qu’une protection limitée dans des conditions faiblement corrosives. Ses classes et ses dispositions d’approvisionnement font du produit de protection, des conditions de stockage et des justificatifs requis des éléments à définir dans la commande.
Examiner l’environnement d’utilisation avant d’indiquer la finition
- Nuance du substrat, résistance, dureté et traitement thermique
- Dimensions critiques, ajustements, filetages et état de surface
- Exposition à l’humidité et à la condensation pendant la manutention, le stockage et le transport
- Aspect, reflets, protection, entretien et méthode de réception
- Modalités de validation pour l’application
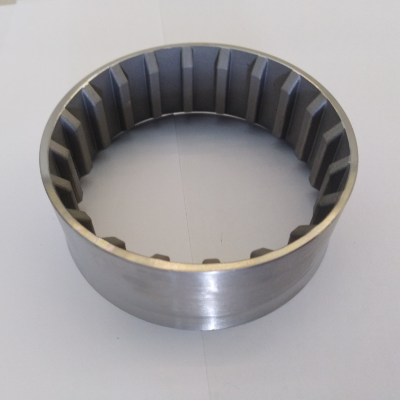
Relier les chiffres au mode de défaillance
Un arbre OEM durci, une portée de roulement ou un composant de vanne présente un risque réel si le seuil de dégazage de 39 HRC et l’épaisseur typique de 1–2 µm sont traités comme des données interchangeables. En effet, la dureté détermine la qualification du procédé, tandis que l’épaisseur de la couche éclaire le contrôle dimensionnel ; aucun de ces chiffres ne démontre la durée de résistance à la corrosion.
Limite technique : 39 HRC déclenche un examen
Pour les pièces en acier durcies en surface ou à cœur à 39 HRC ou plus, la norme MIL-DTL-13924F exige un traitement de dégazage après conversion pour toutes les classes afin de réduire le risque de fragilisation par l’hydrogène. Nous n’affirmons pas que l’oxydation noire dispense automatiquement d’une qualification liée à l’hydrogène ; le plan, l’état du matériau, la spécification applicable et le responsable du traitement doivent être cohérents avant la libération des pièces.
ÉTAPE 01
Indiquez la dureté réelle ou le traitement thermique requis, et pas seulement une nuance d’acier générique.
ÉTAPE 02
Précisez l’indice de révision de la norme applicable et la classe de revêtement lorsque l’exigence renvoie à une norme militaire.
ÉTAPE 03
Définissez les preuves objectives de qualité requises, l’échantillonnage et les documents de lot.
| Condition de choix | Pertinence de l’oxydation noire | Question à résoudre |
|---|---|---|
| Ajustements ou filetages critiques | Souvent envisagée parce que la couche est mince et intégrée à la surface du métal ferreux. | Quelles dimensions sont mesurées avant et après la finition, et quels résidus sont acceptables ? |
| Aspect sombre et peu réfléchissant | Une finition noire mate ou une surface noire polie est possible, mais l’état de surface initial influe fortement sur la brillance et la texture. | L’échantillon de référence, la plage de couleur ou la méthode de préparation de surface sont-ils définis ? |
| Exposition modérée en intérieur | Potentiellement adaptée si le revêtement complémentaire, la manutention et le programme d’entretien conviennent à l’environnement. | Quels produit de protection, essai et durée de stockage figurent dans la commande ? |
| Sel, condensation ou stockage prolongé sans protection | Nécessite une validation pour l’application concernée ou un autre système de protection. | Un zingage, une peinture, un thermolaquage, un acier inoxydable ou un autre système de revêtement répondrait-il mieux à cette exposition ? |
| Contact glissant prolongé | La couche ne constitue pas nécessairement une protection permanente contre l’usure ; le rodage et la pression de contact peuvent l’éliminer. | Quels sont le type de contact, le lubrifiant, la contre-surface et le comportement à l’usure acceptable ? |
Matériaux, options de finition de surface et exigences relatives aux plans
« Noircir les pièces » ne constitue pas une instruction de fabrication complète. L’acier au carbone, l’acier allié, l’acier à outils, l’acier inoxydable et les matériaux non ferreux ne se traitent pas tous par le même procédé de noircissement ; la réactivité de surface varie aussi selon la calamine, l’usinage, la rectification, le grenaillage, la dureté et la composition de l’alliage.
Risque d’incompatibilité du matériau
La désignation de la nuance ne remplace pas les données sur l’état du matériau
Un arbre OEM, une portée de roulement ou une pièce de vanne peut être refusé au contrôle si l’on déduit du seul nom de l’alliage une dureté de 39 HRC et une couche de conversion typique de 1–2 µm. Le traitement thermique, l’usinage CNC et la rectification modifiant la réactivité de surface, Zhenling propose un examen précis du plan éclairé par les spécifications en vigueur et les brevets disponibles. Plutôt qu’une simple demande de couleur, cette démarche expose le compromis et ne prétend pas qu’un seul procédé convient à tous les matériaux de production.
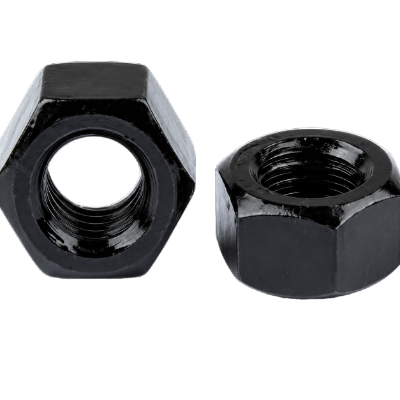
Périmètre d’examen principal
Acier au carbone et acier allié
Ces substrats ferreux constituent le point de départ de l’examen d’un traitement par oxydation noire. Indiquez la nuance exacte, l’état et la dureté, car un même alliage peut réagir différemment après traitement thermique, préparation abrasive ou rectification finale.
- Nuance et spécification du matériau applicable
- Dureté, résistance à la traction requise et état après traitement thermique
- Calamine, rouille, coloration thermique et opérations de surface antérieures
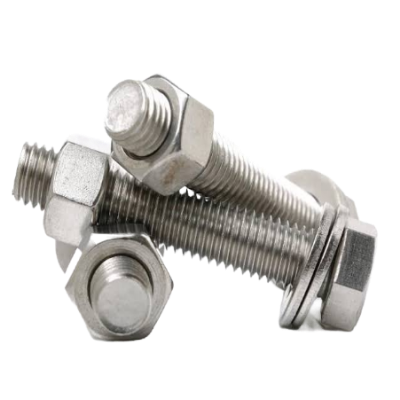
Gamme de fabrication particulière
Acier inoxydable et nuances résistantes à la corrosion
L’acier inoxydable peut recevoir une finition noire, mais il n’existe pas un procédé universel d’oxydation noire à chaud pour ce matériau. La nuance, l’état, l’activation, la famille de procédés et les critères de réception doivent être confirmés ; les exigences actuelles de la norme MIL-DTL-13924F distinguent également une voie de classe 4 pour les aciers résistants à la corrosion de la série AISI 300.
- Vérifiez si l’exigence porte sur une couche de conversion d’oxyde noir ou sur une autre technologie de surface noire.
- Évaluez les risques de dépôts noirs, de décoloration au frottement et de décollement aux arêtes selon le procédé retenu.
- Ne présumez pas que le procédé est exempt de chrome sans preuve dans les documents du responsable du traitement.
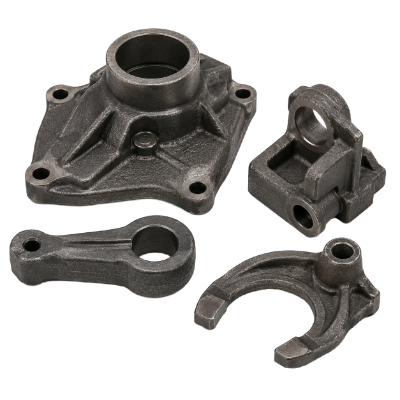
Sensibles à leur état
Pièces ferreuses moulées, frittées, corroyées et très réactives
La surface développée, la porosité et la réactivité peuvent modifier la formation de l’oxyde et l’absorption du produit de protection. D’anciennes publications techniques indiquent que les surfaces très réactives peuvent noircir rapidement, mais devenir poudreuses ou peu adhérentes si la réaction n’est pas maîtrisée.
- Précisez les exigences de porosité, d’imprégnation et de propreté.
- Définissez un essai d’essuyage, une limite visuelle ou un critère relatif aux résidus.
- Précisez toute élimination d’huile ou de cire sur les éléments géométriques qui doivent rester propres.
Chimie différente requise
Alliages d’aluminium, de cuivre et à base de nickel
Ces matériaux ne doivent pas être traités par un procédé d’oxydation noire destiné aux métaux ferreux qui n’est pas qualifié pour les substrats, familles de procédés et critères spécifiés. Si un aspect noir est imposé, le plan doit désigner un traitement de conversion, une anodisation, un dépôt métallique, une peinture ou un autre revêtement adapté au substrat, avec ses propres exigences de réception.
- Évitez d’employer le terme « oxyde noir » comme simple raccourci pour désigner une couleur.
- Distinguez l’aspect décoratif des exigences de corrosion, d’usure et de propriétés électriques.
- Demandez des preuves pour l’association exacte du substrat et du procédé.
Données et spécifications à fournir pour le devis
Champ du devis
Pourquoi l’entreprise chargée de la finition en a besoin
Données nécessaires à la décision
Définition maîtrisée du produit
Évite d’établir le devis et de contrôler les pièces selon des révisions différentes.
Plan en deux dimensions, modèle en trois dimensions, indice de révision et périmètre de finition indiqué.
État du matériau
La composition chimique et la réactivité du substrat influent sur le procédé de noircissement.
Nuance, spécification du matériau, certificat requis, dureté et traitement thermique.
Géométrie critique
La couche est mince, mais le nettoyage, le produit de protection et la manutention peuvent néanmoins affecter les éléments géométriques fonctionnels.
Ajustements, filetages, alésages, faces d’étanchéité, masquage et points de mesure.
État de surface initial
La finition du substrat influe sur la couleur, la brillance, la couverture et le risque de défauts.
Rugosité, état après usinage ou rectification, calamine, coloration thermique, grenaillage et zones d’aspect.
Gamme de finition
L’oxydation noire à chaud, à température intermédiaire et à froid ne sont pas automatiquement équivalentes.
Norme applicable, classe, restrictions de procédé, exigence d’absence de chrome et solutions de remplacement approuvées.
Post-traitement
L’huile, la cire ou un autre produit de protection spécifié modifie les conditions de manutention et le comportement face à la corrosion.
Produit ou performance requis, état sec, résidus, compatibilité et restrictions d’élimination.
Justificatifs de réception
« Bonne finition » n’est pas un critère de contrôle reproductible.
Échantillon d’aspect, limite de transfert au frottement, dimensions, essai de corrosion, échantillonnage, certificat et identification du lot.
Procédé d’oxydation noire et contrôles qualité
Une finition par oxydation noire stable se prépare avant l’application de la solution chimique et ne s’achève qu’après la protection, le contrôle et l’emballage. La solution d’oxydation noire crée une couche d’oxyde noir à la surface du métal, mais la régularité du résultat et son aptitude à la manutention dépendent du nettoyage, de l’état du bain, du rinçage, de la réactivité du substrat et du produit de protection final.
Risque de défaillance du procédé
Maîtriser les paramètres avant d’analyser les défauts de la surface noire
Un revêtement irrégulier sur un arbre de production, un composant de roulement ou un assemblage OEM peut être refusé, car le nettoyage, l’activation, les boues, le rinçage et la protection sont liés. Pour une pièce durcie à 39 HRC et une couche typique de 1–2 µm, Zhenling propose un examen du plan des pièces usinées CNC, éclairé par les spécifications et d’anciens brevets sur les procédés à base de magnétite. Cette démarche explicite le compromis et ne revendique pas la maîtrise du procédé en interne avant vérification des documents du fournisseur.
01
Examen du plan
Confirmer la nuance du matériau, la dureté, les limites de finition de surface, le masquage des éléments géométriques, l’indice de révision de la spécification et la disponibilité des preuves de conformité aux exigences.
02
Usinage et ébavurage
Éliminer les défauts qui resteraient visibles sous une mince couche de conversion chimique et protéger les arêtes critiques.
03
Nettoyage et activation
Éliminer l’huile, les oxydes et les salissures sans modifier à l’insu du client la géométrie critique ou l’état de surface.
04
Procédé de noircissement
Employer la famille de procédés pour métaux ferreux approuvée et les contrôles documentés pour le substrat et la classe concernés.
05
Rinçage et dégazage
Maîtriser les résidus et effectuer tout traitement de dégazage après conversion requis en fonction de la dureté.
06
Produit de protection
Appliquer l’huile, la cire ou le revêtement complémentaire défini dans la commande et vérifier les éléments géométriques sensibles aux résidus.
07
Contrôle et libération
Vérifier l’aspect, les dimensions, les essais spécifiés, l’identification du lot, l’emballage et les documents d’expédition.
08
Stockage et livraison
Protéger les pièces traitées par oxydation noire contre les dommages de manutention, la condensation et les conditions de transport convenues dans le devis.
| Désignation du procédé | Ce qu’elle peut désigner | Ce que le devis doit préciser |
|---|---|---|
| Oxydation noire à chaud | Généralement, un procédé d’oxydation alcaline à température élevée utilisant une chimie à base d’hydroxyde de sodium pour former, sur des surfaces ferreuses adaptées, une couche de conversion noire d’oxyde de fer riche en magnétite. | Substrat, spécification du bain ou du procédé, plage de température, classe, dégazage, produit de protection et justificatifs de réception. |
| Oxydation noire à température intermédiaire | Famille de procédés à température réduite, commercialisée entre les procédés classiques à chaud et ceux à température ambiante ; la chimie et les performances varient selon le fournisseur. | Ne présumez pas son équivalence avec une norme désignée ou un procédé à chaud sans preuves relatives au procédé et aux essais. |
| Oxydation noire à froid | Les produits courants appliqués à température ambiante, parfois présentés comme des passivants noirs aux propriétés étendues, peuvent utiliser des composés de cuivre-sélénium ou de tellure plutôt que former la même couche de magnétite. | Confirmez les exigences relatives au transfert au frottement, aux dépôts noirs, à la couche de finition, à l’abrasion, aux dimensions, à l’environnement et aux spécifications. |
| Bronzage des armes | Famille apparentée de finitions de conversion foncées utilisées sur les armes à feu, mais cette expression ne définit pas le revêtement industriel appliqué à un composant sur mesure. | Indiquez le matériau, la spécification du procédé et les critères de réception réels plutôt qu’un terme décrivant seulement l’aspect. |
Signe de défaut
Zones irrégulières ou grises
Les causes possibles comprennent un nettoyage insuffisant, une mauvaise mouillabilité, la calamine, une activation irrégulière, l’état du bain, le contact avec les boues ou des variations de composition de l’alliage. Aucune instruction de reprise esthétique ne devrait être donnée avant d’avoir compris la cause profonde et le risque dimensionnel.
Signe de défaut
Suie, dépôts noirs ou transfert au frottement
La réactivité de surface, un procédé inadapté, un temps de traitement excessif et un rinçage ou une protection insuffisants peuvent y contribuer. Les arêtes en acier inoxydable et les surfaces grenaillées très réactives demandent un examen distinct, plutôt qu’un allongement systématique du cycle.
Signe de défaut
Rouille précoce après nettoyage
Un nettoyage ultérieur peut éliminer l’huile ou le produit de protection et exposer plus rapidement la finition. La méthode de nettoyage, le programme de renouvellement du produit et l’environnement d’utilisation doivent entrer dans le choix d’un revêtement destiné à prévenir la rouille tout en protégeant le métal dans ses conditions réelles d’utilisation.
Règle
La responsabilité du procédé doit être indiquée avec exactitude
[ SURVOLER POUR DÉVELOPPER ]
Selon la presse professionnelle, de nombreux ateliers d’usinage sous-traitent l’oxydation noire. Zhenling ne laissera pas entendre qu’elle dispose d’une ligne d’oxydation noire en interne tant que la gamme de fabrication de la commande n’aura pas été confirmée ; le devis doit préciser si la finition est effectuée en interne ou par un partenaire qualifié, ainsi que les responsabilités en matière de libération, de non-conformité et de justificatifs de lot.
- Demandez qui maîtrise les enregistrements du bain et du procédé ainsi que le produit de protection final.
- Demandez comment les pièces passent entre les centres d’usinage, le traitement de finition, le contrôle et l’emballage.
- Demandez quelle organisation signe le certificat et conserve les enregistrements du lot.
Justificatifs de lot
Le traitement d’un lot exige des enregistrements, pas seulement un contrôle visuel
[ SURVOLER POUR DÉVELOPPER ]
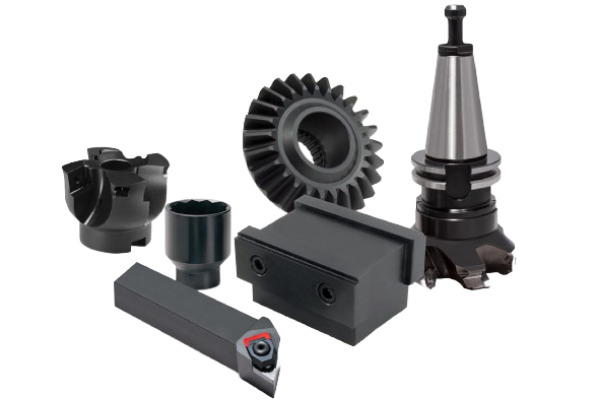
Une photographie de production peut montrer plusieurs pièces traitées par oxydation noire, notamment des engrenages, des arbres et des composants sur mesure. Elle ne démontre ni que le revêtement appliqué est une oxydation noire à chaud, ni que les pièces appartiennent au même lot, ni que les contrôles dimensionnels et les essais de corrosion ont été réussis.
- Protégez les pièces contre les dommages par contact et les mélanges de lots pendant la manutention.
- Maintenez le lien entre l’indice de révision du plan approuvé et l’identification du lot jusqu’à l’emballage.
- Définissez si la réception de la finition repose sur l’aspect, les dimensions, la fonction ou des essais.
Oxydation noire ou zingage des composants de précision
Une fois l’environnement connu, le choix de la finition se resserre souvent entre l’oxydation noire, le zingage, la peinture et l’acier inoxydable. Aucune solution ne l’emporte à elle seule : l’oxydation noire et le zingage protègent par des mécanismes différents, modifient différemment les dimensions et soulèvent des questions de qualification distinctes pour les aciers à haute résistance.
Risque lié à la comparaison
Ne comparez pas des preuves de nature différente
Un corps de vanne, un arbre ou un assemblage de précision destiné à un équipementier peut présenter un risque de reprise difficile à déceler si le seuil de 39 HRC est comparé à une couche typique de 1–2 µm comme s’il s’agissait de deux mesures de résistance à la corrosion. L’épaisseur d’un dépôt, le comportement d’une couche de conversion et l’exposition en service répondent à des besoins différents : Zhenling propose donc une revue des plans de pièces usinées CNC fondée sur les spécifications et les brevets. Une comparaison honnête expose les compromis sans prétendre qu’une finition de production est toujours supérieure aux autres.
Critère de décision
Finition par oxydation noire
Zingage
Décision pour la demande de devis
01 Mécanisme de protection
Couche de conversion en oxyde de fer associée à l’huile, à la cire ou au revêtement complémentaire spécifié.
Couche de zinc déposée pouvant assurer une protection sacrificielle dans le cadre d’un procédé de zingage qualifié.
Choisir le mécanisme selon l’exposition, l’entretien, la durée de vie et la norme applicable.
02 Effet dimensionnel
La littérature évaluée par les pairs décrit une couche intégrée typique d’environ 1–2 µm, avec une variation dimensionnelle pratiquement nulle ; la norme MIL-DTL-13924F exige l’absence de variation dimensionnelle appréciable.
L’épaisseur du revêtement déposé et la surépaisseur prévue pour les filetages doivent figurer dans le plan et la spécification de zingage.
Repérer les ajustements, les filetages, les alésages et les points de mesure ; une valeur typique ne remplace pas une analyse des tolérances.
03 Aspect et reflets
Surface noire foncée dont la brillance dépend de l’état de surface initial et du traitement de protection ; souvent choisie pour limiter les reflets ou obtenir un aspect de pièce mécanique.
Aspect métallique ou chromaté variable selon le procédé de zingage et le post-traitement retenus.
Si l’aspect fait partie des critères d’acceptation, utiliser une plage d’aspect approuvée ou un échantillon de référence.
04 Résistance à la corrosion
Limitée sans produit de protection ; la couche est mince et sa tenue à la corrosion dépend fortement du traitement de protection et de l’environnement.
Peut offrir une protection sacrificielle plus efficace, mais les performances dépendent du procédé de revêtement, de l’épaisseur, de la couche de conversion, des essais et des conditions de service.
Comparer les conditions d’essai et d’exposition spécifiées, plutôt que des mentions « élevée » ou « moyenne » non étayées.
05 Acier à haute résistance
La norme MIL-DTL-13924F impose un traitement de dégazage après conversion à partir de 39 HRC.
Le zingage des aciers à haute résistance exige des mesures propres de prévention de la fragilisation par l’hydrogène, un étuvage et le respect des normes applicables.
Fournir la dureté et la spécification applicable avant de valider l’une ou l’autre gamme de fabrication.
06 Entretien
L’état de l’huile ou de la cire, le nettoyage et la manipulation peuvent continuer à influer sur la durée de vie en service.
L’entretien dépend du procédé de zingage, des dommages, de l’environnement et de l’utilisation.
Préciser si le renouvellement du produit de protection, la manipulation à sec, l’adhérence de la peinture ou la compatibilité avec les lubrifiants sont importants.
07 Indication de pertinence
Les dimensions, l’aspect, les reflets, l’ajustement ou la lubrification comptent, et l’exposition peut être maîtrisée.
La protection sacrificielle contre la corrosion est prioritaire, et la géométrie ainsi que la spécification permettent d’accepter le dépôt.
Valider le choix à partir du plan, de l’environnement, de la résistance du matériau et du plan d’acceptation.
Preuves relatives à la finition : photos des pièces, contrôle et limites d’application
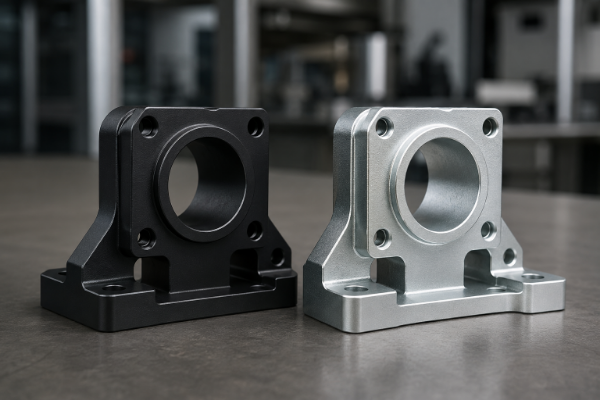
Une photo brillante peut aider à définir l’aspect noir attendu, mais elle ne prouve ni le revêtement appliqué, ni le substrat, ni l’épaisseur de la couche, ni la résistance à la corrosion, ni le traitement contre la fragilisation des pièces dures, ni la conformité dimensionnelle, ni la capacité du procédé. Les preuves deviennent utiles lorsque chaque image, rapport de contrôle et certificat est rattaché à une pièce et à un lot identifiés et maîtrisés.
Risque de preuves insuffisantes
Une photo ne permet pas de démontrer le respect d’une exigence chiffrée
Une image fournie par un fabricant d’un arbre, d’une vanne ou d’une pièce de roulement destinée à un équipementier peut masquer un risque de contrôle si le seuil de 39 HRC, la couche typique de 1–2 µm et le lot de production ne sont pas mis en relation. L’aspect, les dimensions et la qualification du procédé nécessitent des documents différents : Zhenling propose donc une revue des pièces usinées CNC de précision fondée sur les spécifications et les brevets. Une présentation honnête expose les compromis sans prétendre déduire d’une photographie un résultat d’essai de production.
Demander une revue des preuves relatives à la pièceListe de contrôle du dossier d’aspect
Ce qu’une photographie de pièce doit montrer
Utiliser un éclairage maîtrisé et plusieurs angles pour montrer la couleur, la brillance, la texture de surface, la couverture des arêtes et les défauts visibles. Séparer l’approbation de l’aspect du rapport dimensionnel, de la confirmation du produit de protection et de l’essai de corrosion.
- Identification de la pièce ou de l’échantillon et indice de révision du plan
- Éclairage et plage d’aspect approuvée
- Zones où les marques de manipulation, les traces de contact avec le support ou les résidus sont autorisés
- Indication de ce que l’image ne permet pas d’établir
Bon candidat
Ajustement, reflets ou aspect
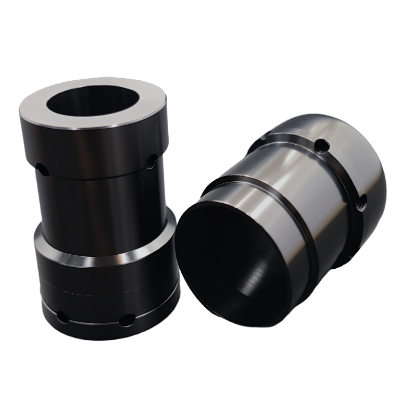
Une fine couche de conversion chimique peut répondre à des objectifs de stabilité dimensionnelle, de faible réflectivité ou d’aspect de pièce mécanique lorsque le substrat ferreux et l’état de surface conviennent. Confirmer les exigences relatives au traitement de protection et aux interfaces fonctionnelles, sans réduire la spécification à la couleur.
À valider
Humidité, nettoyage ou stockage
Même en intérieur, l’acier exposé peut se corroder si l’oxydation noire n’est pas suffisamment protégée. La condensation, les produits de lavage, les traces de doigts, l’emballage, la durée du transport et l’état du produit de protection peuvent compter davantage que l’aspect au jour de la libération du lot.
Envisager d’autres solutions
Protection sacrificielle ou usure
L’absence d’entretien attendue est incompatible avec les finitions qui dépendent d’une huile, d’une cire ou de précautions de manipulation. Un brevet récent de SKF/Dewe traite également le glissement soumis à une forte usure et la perte de matière pendant le rodage comme un problème distinct ; l’oxydation noire ne constitue donc pas nécessairement une couche permanente de protection contre l’abrasion.
Retour d’expérience
Éléments géométriques sensibles aux résidus
Une huile qui protège une grande surface peut être inacceptable dans un trou borgne, une zone de collage, une interface de capteur ou un assemblage propre. Repérez ces éléments géométriques sur le plan et convenez des modalités de nettoyage, de séchage, de nouvelle protection et d’emballage de la pièce.
Retour d’expérience
Maîtrise de l’échantillon de référence
Un film d’huile ne garantit ni les conditions d’éclairage, ni le substrat, ni le traitement chimique de protection, ni l’alliage utilisé. Un échantillon visuel de référence associé à la référence de pièce, à la date, à l’indice de révision, à la gamme de fabrication ou à la classe applicable et à la plage d’aspect acceptée permet de comparer chaque lot ultérieur à la même cible visuelle.
Activités de fabrication de Zhenling et preuves de qualité
Selon les documents fournis par l’entreprise, Zhenling a été fondée en 2006. Ils décrivent un site de production de 8 000 m² à Jiashan, un atelier de 6 000 m² et des moyens d’usinage, de formage et de soudage de composants métalliques non standard.
Risque lié au manque de preuves
La taille de l’usine ne prouve pas la qualification d’une finition. Un équipementier international, un acheteur de vannes ou un fournisseur de pièces de précision prend un risque si l’affirmation portant sur une usine de 8 000 m² est présentée comme une preuve de maîtrise du seuil de 39 HRC ou d’une couche typique de 1–2 µm. Le profil de l’entreprise et l’approbation d’un produit étant deux sujets distincts, Zhenling présente ses moyens d’usinage CNC, de tournage et de rectification ainsi que ses références de pièces usinées, accompagnés de preuves issues des spécifications pertinentes pour la commande et de brevets dont la portée est précisée. Une présentation honnête expose les compromis sans revendiquer une certification de production en l’absence de documents.
Documenté par l’entreprise
Moyens d’usinage
Le document de l’entreprise répertorie des moyens de tournage CNC, de fraisage, de rectification, d’alésage, de perçage, d’électroérosion à fil et d’usinage à trois, quatre et cinq axes. Les acheteurs qui souhaitent connaître les capacités d’usinage avant d’examiner la finition peuvent consulter la page distincte Service de fraisage CNC pour composants sur mesure. Ces informations décrivent la fabrication de pièces sur mesure, sans établir que l’entreprise possède une ligne de bains d’oxydation noire ou maîtrise sa chimie.
Documenté par l’entreprise
Matériaux usinés
L’expérience d’usinage documentée couvre l’acier à roulements, l’acier au carbone, l’acier allié, l’acier inoxydable, les alliages à base de nickel et les alliages d’aluminium. Une large gamme de matériaux usinés ne signifie pas que chacun est compatible avec un même procédé d’oxydation noire.
Documenté par l’entreprise
Applications
Le profil mentionne des applications dans les appareils à pression, la séparation du pétrole et du gaz ainsi que la régulation des fluides. L’adéquation à une commande dépend néanmoins du plan maîtrisé, de l’environnement de service, du responsable du traitement, de la gamme de finition et de l’approbation propre à l’application.
PLAN
Indice de révision et périmètre de finition convenus
MATÉRIAU
Grade, état et dureté consignés
PROCÉDÉ
Responsable, classe, traitement de dégazage et protection déclarés
CONTRÔLE
Méthode, échantillonnage et critères d’acceptation définis
EXPÉDITION
Lot, emballage et dossier de libération reliés
01
Besoin lié à l’application
Préciser l’exposition réelle et les priorités en matière d’ajustement, d’aspect, de reflets, d’usure et d’entretien.
02
Matériau et indications sur le plan
Associer le grade, l’état, la dureté, l’indice de révision du plan et le périmètre de finition.
03
Procédé et post-traitement
Préciser la gamme de fabrication et son responsable, les restrictions, le traitement de dégazage et le produit de protection requis.
04
Contrôle et acceptation
Convenir de ce qui sera mesuré ou testé, par qui, sur quel échantillon et selon quelle limite.
Protocole QuoteProof pour l’oxydation noire : des preuves avant les labels
Les certifications CE et ASME mentionnées dans les informations fournies par l’entreprise ne seront pas présentées comme des gages de fiabilité pour l’oxydation noire tant que le numéro de certificat, l’entité juridique, la validité et le périmètre n’auront pas été vérifiés. Nous ne revendiquerons pas non plus un procédé chimique particulier, une ligne interne d’oxydation noire, une tolérance fixe, un résultat d’essai au brouillard salin ou un niveau de répétabilité sans documents pertinents pour la commande.
- Les preuves de certification doivent correspondre à l’entité juridique désignée et au périmètre pertinent du produit ou du système qualité.
- Les preuves relatives au prestataire doivent indiquer qui réalise, maîtrise et valide la finition.
- L’approbation du client doit préciser si un échantillon, un essai, un rapport de contrôle ou une première pièce sont requis.
Demandez quelles preuves sont nécessaires avant de demander une liste de certifications
Nous pouvons établir, à partir de votre plan et de votre spécification d’achat, la liste des preuves propres à la commande.
Demander une revue des preuves nécessairesService d’oxydation noire : demande de devis, délai, quantité minimale de commande et livraison
Un devis pour un service d’oxydation noire n’est utile que si l’usinage, la finition, le post-traitement, le contrôle, l’emballage et la logistique sont chiffrés à partir d’une même définition du produit. Le prix, la quantité minimale de commande et le délai sont confirmés après examen, car la géométrie, la taille du lot, les exigences de propreté, le masquage, la dureté, les preuves demandées et la destination peuvent modifier la gamme de fabrication.
Risque de décalage commercial
Un prix unitaire bas peut masquer un périmètre incomplet. Un assemblage destiné à un équipementier peut subir un retard si le seuil de 39 HRC et le contexte d’une couche typique de 1–2 µm sont absents de la demande de devis. La quantité, le contrôle et la livraison peuvent reposer sur des hypothèses différentes ; Zhenling propose donc une revue du plan fondée sur les spécifications d’achat actuelles et sur des brevets dont la portée est précisée. Une présentation honnête expose les compromis sans promettre le même délai pour chaque pièce.
BRONZE
Une approche du coût total sans pourcentage d’économies inventé. Aucune référence actuelle et transposable de retour sur investissement ou d’économies n’a été vérifiée pour les services d’oxydation noire de pièces sur mesure. Comparer les devis selon la préparation de l’usinage, la taille du lot, la préparation de surface, le masquage, la gamme de finition, le traitement de protection, le contrôle, la responsabilité en cas de non-conformité, l’emballage, le transport et le coût lié à la séparation de l’usinage et de la finition du métal.
- Demander si le devis comprend le nettoyage, le post-traitement, le contrôle et l’emballage pour l’exportation.
- Demander qui prend en charge les coûts lorsqu’une non-conformité dimensionnelle ou de finition implique plusieurs fournisseurs.
- Demander si la quantité minimale de commande tient aux contraintes de chimie, de montage d’usinage, de contrôle, d’emballage ou de logistique.
Données techniques
T-01
Plan bidimensionnel, modèle tridimensionnel et indice de révision
T-02
Grade, état et dureté du matériau, et traitement thermique
T-03
Quantité, répartition en lots et prévisions de commandes récurrentes
T-04
Dimensions critiques, filetages, alésages, masquage et rugosité de surface
T-05
Spécification d’oxydation noire, classe, solutions de remplacement autorisées et exigence d’absence de chrome
T-06
Exigences relatives au post-traitement, à l’aspect, aux essais, au contrôle et aux certificats
Données commerciales et logistiques
C-01
Quantités d’échantillons, de premières pièces et de pièces de série
C-02
Date de livraison requise et destination
C-03
Durée de stockage, mode d’expédition et risque de condensation
C-04
Exigences de propreté, de séchage, d’emballage individuel et d’emballage pour l’exportation
C-05
Rapport de contrôle, certificat matière et dossier de lot requis
C-06
Responsabilités relatives à la finition, aux reprises, aux dérogations et à l’autorisation d’expédition
Ligne du devis
Formulation vague
Formulation permettant de décider
Périmètre du procédé
« Oxydation noire incluse »
Matériau et état précisés, famille de procédés ou classe approuvée, prestataire responsable et post-traitement.
Périmètre dimensionnel
« Tolérances serrées possibles »
Caractéristiques critiques répertoriées, étape et méthode de mesure, échantillonnage et règle d’acceptation.
Périmètre de l’aspect
« Finition noire uniforme »
Plage d’aspect approuvée, préparation de surface, éclairage, maîtrise de l’échantillon et marques de contact autorisées.
Périmètre de la résistance à la corrosion
« Bonne résistance à la corrosion »
Produit de protection, méthode et durée d’essai, état de l’éprouvette et limite d’acceptation spécifiés, si nécessaire.
Délai d’exécution
« Livraison rapide dans le monde entier »
Dates confirmées pour les échantillons et la production après examen du matériau, du procédé, du contrôle et de la destination.
Quantité minimale de commande
« Faible quantité minimale »
Quantité confirmée selon la pièce, le lot, la gamme de finition, le plan de contrôle et le mode d’emballage.
Dossier de libération
« Certificat disponible »
Certificat ou rapport désigné, organisme émetteur, lien avec le lot, données mesurées ou testées et responsabilité de conservation.
01
Besoin lié à l’application
Définir la fonction attendue de la finition et l’environnement auquel elle doit résister.
02
Matériau et indications sur le plan
Arrêter le grade, la dureté, l’indice de révision, les éléments géométriques critiques et le périmètre de finition.
03
Procédé et post-traitement
Confirmer le procédé de revêtement, le prestataire responsable, le traitement de dégazage et le traitement de protection.
04
Contrôle et acceptation
Convenir des preuves, de l’échantillonnage, des conditions d’essai, des dérogations et de l’autorité chargée de la libération.
05
Preuves relatives au lot et à l’expédition
Relier la pièce approuvée, les documents, l’emballage et la destination avant l’expédition.
OXYDATION NOIRE
RESSOURCES TECHNIQUES
Guides techniques et grilles d’évaluation pour déterminer si une finition de surface convient, préparer les demandes de devis et comparer l’oxydation noire au zingage et au thermolaquage.
ÉVALUATION
01
L’oxydation noire est-elle un choix initial pertinent pour votre pièce ?
ACCÉDER À L’OUTIL
ACHATS
02
Votre demande de devis pour l’oxydation noire est-elle complète ?
ACCÉDER À L’OUTIL
COMPARAISON
03
Oxydation noire, zingage ou thermolaquage : que faut-il examiner en premier ?
ACCÉDER À L’OUTIL
Transformez la mention « oxydation noire requise » en une demande de devis de fabrication vérifiable
Envoyez le plan, l’état du matériau, les indications de finition, les conditions d’exposition et les preuves demandées. Nous vous indiquerons les points techniques et commerciaux à préciser avant l’établissement du devis.
FAQ : finition par oxydation noire
Ces réponses précisent les questions qu’une équipe d’ingénierie ou d’achats doit résoudre avant d’approuver un revêtement d’oxydation noire. L’adéquation finale reste liée au plan, à l’état du matériau, au prestataire responsable, à la norme applicable et à l’environnement de service.
À quoi sert une finition par oxydation noire ?
Elle produit une couche de conversion chimique foncée à la surface d’un métal ferreux adapté, généralement complétée par une huile, une cire ou un autre revêtement spécifié. Cette finition peut répondre à des objectifs d’aspect, de réduction des reflets, d’ajustement et de lubrification, mais sa protection contre la corrosion dépend des conditions d’utilisation.
L’oxydation noire modifie-t-elle les dimensions de la pièce ?
La norme MIL-DTL-13924F exige l’absence de variation dimensionnelle appréciable, et une étude évaluée par les pairs décrit une couche intégrée typique de magnétite d’environ 1–2 µm, avec une variation dimensionnelle pratiquement nulle. Cette valeur constitue un repère technique, sans dispenser d’examiner les éléments géométriques critiques, les résidus de nettoyage ou les exigences de contrôle.
Quelle résistance à la corrosion offre l’oxydation noire ?
La spécification militaire en vigueur indique que le revêtement de conversion seul n’offre qu’une protection limitée dans des conditions légèrement corrosives. Le produit de protection, le substrat, la préparation, la manipulation, le stockage, l’entretien, la méthode d’essai et l’exposition réelle déterminent si le revêtement convient.
Quelle est la durée de vie d’un revêtement d’oxydation noire ?
Il est impossible d’établir une durée de vie universelle fiable. Elle varie selon l’humidité, le sel, les contacts, le nettoyage, l’abrasion, l’état du traitement de protection et l’entretien ; la commande doit donc préciser l’environnement et les critères d’acceptation au lieu de s’appuyer sur une durée générique.
Quelle est la différence entre l’oxydation noire à chaud et à froid ?
L’oxydation noire à chaud désigne généralement une conversion formant de la magnétite à température élevée sur un matériau ferreux adapté. Un procédé d’oxydation noire à froid peut employer une chimie différente à température ambiante ; la résistance au frottement, les dépôts pulvérulents, la couche de finition, l’abrasion et l’équivalence avec la spécification doivent donc être vérifiés, sans être présumés.
Peut-on appliquer une oxydation noire à l’acier inoxydable ?
Certaines nuances d’acier inoxydable peuvent recevoir un traitement de conversion noire spécifié, mais la nuance, l’état, l’activation, le temps de séjour, la famille de procédés et les critères d’acceptation comptent. Il ne faut ni appliquer à tous les aciers inoxydables un procédé destiné à l’acier au carbone, ni présumer qu’un procédé est sans chrome en l’absence de preuves.
Quels points faut-il examiner pour un acier d’une dureté de 39 HRC ou plus ?
La norme MIL-DTL-13924F exige un traitement contre la fragilisation par l’hydrogène pour les pièces trempées en surface ou à cœur d’une dureté de 39 HRC ou plus. Fournir à l’avance la dureté réelle, l’état après traitement thermique, la classe applicable et les preuves de qualité souhaitées en vue de l’approbation.
Que doit préciser un plan pour une finition par oxydation noire ?
Préciser le matériau et son état, le périmètre de finition, les dimensions critiques, la préparation de surface, la norme et la classe applicables, les limites du procédé, le post-traitement ainsi que les exigences d’aspect, d’essai, de contrôle, de lot et d’emballage. Repérer toutes les zones devant rester propres ou sèches, ainsi que celles sensibles aux résidus ou destinées au collage, à l’étanchéité ou aux contacts électriques.
Quel post-traitement faut-il spécifier ?
Le choix de l’huile ou de la cire dépend du risque de corrosion, des exigences de sécheresse et de lubrification, de l’assemblage, du nettoyage, du stockage et des spécifications de compatibilité. Préciser le produit ou la norme approuvés ainsi que les zones où l’huile ou la cire sont interdites.
Quand faut-il plutôt choisir le zingage ou le thermolaquage ?
Envisager le zinc lorsque la protection sacrificielle contre la corrosion est prioritaire et que la pièce peut accepter le dépôt qualifié et les mesures applicables aux aciers à haute résistance. Envisager le thermolaquage ou la peinture lorsqu’une barrière plus épaisse, un système de couleurs ou une exigence d’exposition extérieure sont prépondérants, tout en vérifiant les ajustements, les arêtes, le masquage et le comportement en cas de dommage.
Quels facteurs influent sur le prix, la quantité minimale de commande et le délai d’un service d’oxydation noire ?
Ces facteurs comprennent la géométrie, la quantité, l’état initial, le nettoyage, le masquage, la gamme de fabrication, le traitement de dégazage, le traitement de protection, le contrôle, les documents de lot, l’emballage, l’utilisation finale et le partage des responsabilités. Zhenling évalue les prix, la quantité minimale de commande et le délai après examen de ces facteurs.
Quels documents de contrôle peuvent accompagner une commande ?
Selon la spécification d’achat, le dossier peut comprendre l’indice de révision du plan maîtrisé, les preuves relatives au matériau, la confirmation du procédé et du post-traitement, un rapport dimensionnel, un résultat d’essai, l’identification du lot, un certificat et l’autorisation de libération après emballage. Le devis doit préciser les documents inclus et l’organisme qui émet chacun d’eux.






