Entre em contato com a Zhenling

Peças industriais fabricadas conforme desenho técnico
Serviço de torneamento CNC para componentes metálicos sob medida
Nosso serviço de torneamento CNC conforme desenho técnico acompanha a geometria de eixos, buchas e válvulas desde a análise de engenharia até o planejamento da preparação da máquina, a primeira peça produzida e a produção. A condição do material, as dimensões críticas, a sequência de operações, os dados de inspeção e a responsabilidade regulatória são confirmados para cada pedido. As solicitações de serviço de torneamento CNC devem incluir a geometria do eixo, da bucha ou da válvula, o material, as referências geométricas para a preparação, os pontos de inspeção e os requisitos da aplicação. Mantenha as questões pendentes visíveis. A capacidade, os registros e os prazos só são definidos para o pedido quando a cotação por escrito resolve essas questões.
Solicite uma cotação de torneamento CNC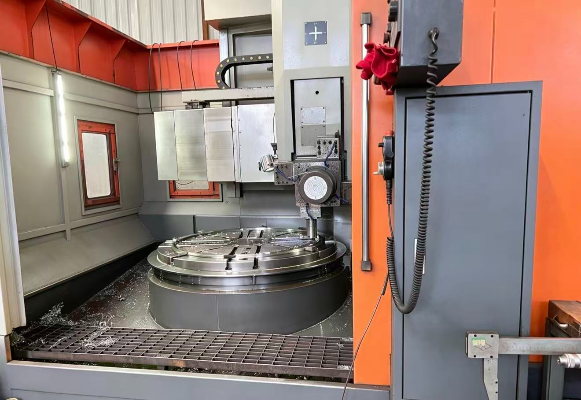
Desde 2006
Experiência em fabricação
8.000 m²
Unidade fabril de Jiashan informada pelo usuário
6.000 m²
Oficina informada pelo usuário
3 / 4 / 5 eixos
Categorias de centros de usinagem
Análise do desenho técnico
Especificações confirmadas em cada solicitação de cotação
Como a Zhenling controla os riscos no torneamento CNC sob medida
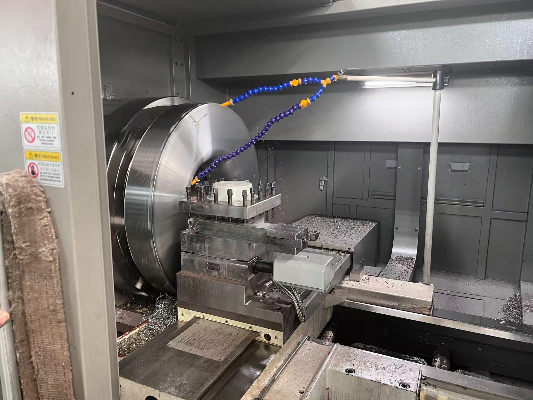
Máquinas de torneamento CNC fabricam peças cilíndricas girando a peça enquanto as ferramentas de corte usinam diâmetros, furos, faces, canais e roscas. O controle numérico computadorizado não faz milagres; ajustes automáticos, por si só, não garantem que uma peça atenda às especificações, pois a preparação da máquina, o estado das ferramentas, a fixação da peça, a condição do material e a medição continuam determinando o resultado. Por isso, aplicamos os critérios de desenho técnico da ASME Y14.5 quando cabíveis e exigimos análise de engenharia como contrapartida necessária para obter evidências específicas da peça.
Material incompatível
Analisar o grau do material, sua condição, o tratamento térmico, o fluido de operação, a temperatura e os registros exigidos.
Deformação da geometria
Identificar paredes finas, trechos longos em balanço, relações entre referências geométricas e características geométricas que possam exigir usinagem em etapas.
Variação dimensional
Definir as dimensões críticas, os critérios de aceitação e as verificações durante o processo antes da produção.
Diferença entre amostra e lote
Fixar a revisão do desenho técnico, a sequência de operações aprovada e os fatores que exigem nova validação após a primeira peça produzida.
Método de 5 pontos para vincular o desenho técnico às evidências
- 1 Defina a função da peça, as condições de operação e as consequências de uma falha.
- 2 Indique as referências geométricas, as dimensões críticas, a tolerância de engenharia e o acabamento superficial.
- 3 Confirme o grau do material, sua condição, as alternativas permitidas e os processos secundários.
- 4 Acorde as evidências do protótipo ou da primeira peça produzida antes de liberar o lote.
- 5 Especifique os relatórios finais, a embalagem, a identificação da revisão e o destino da entrega.
Listas de máquinas não comprovam a tolerância de uma peça específica. Em termos concretos, o desenho técnico define o requisito, enquanto um processo de usinagem controlado e evidências de medição adequadas sustentam o resultado.
Capacidades de torneamento CNC e adequação à peça
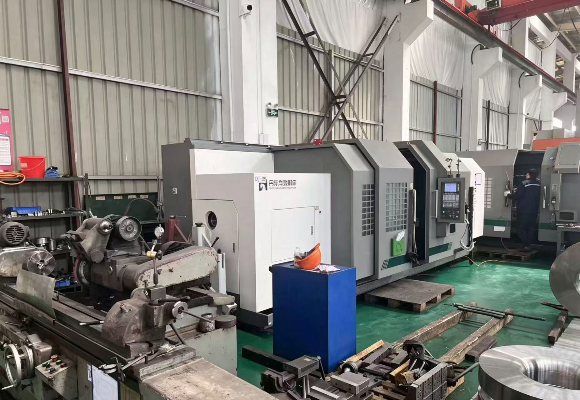
O escopo padrão dos serviços da Zhenling inclui ou permite acesso a torneamento CNC, além de fresadoras CNC, retificação, mandrilamento, furação radial, eletroerosão a fio e centros de usinagem de 3 eixos, 4 eixos e 5 eixos. A cotação confirma a sequência de operações proposta, as responsabilidades, a unidade fabril responsável pela execução e os limites aplicáveis, sem presumir a propriedade dos equipamentos com base em uma lista de serviços. Na prática, a contrapartida é uma análise de capacidade específica para o desenho técnico, que confirma a geometria e quaisquer indicações da ASME Y14.5, em vez de tratar o nome de uma máquina como prova.
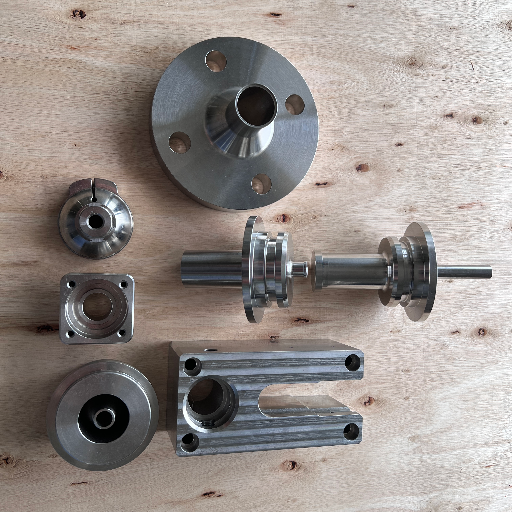
Peças de revolução
O torneamento CNC produz flanges, rolos, tampões, buchas, luvas e outras peças cilíndricas com eficiência quando a maior parte da geometria crítica segue um eixo comum.
- Relações entre diâmetros externos e internos
- Faces e ressaltos
- Canais e roscas
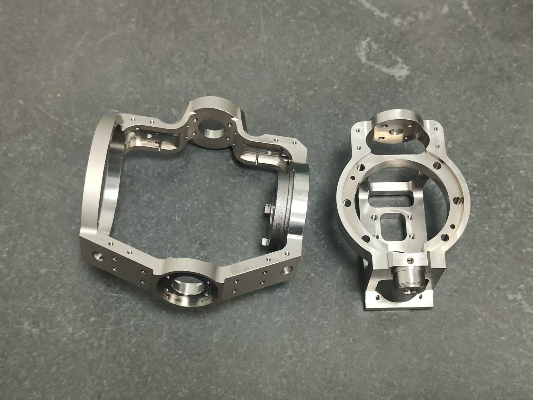
Peças com características geométricas variadas
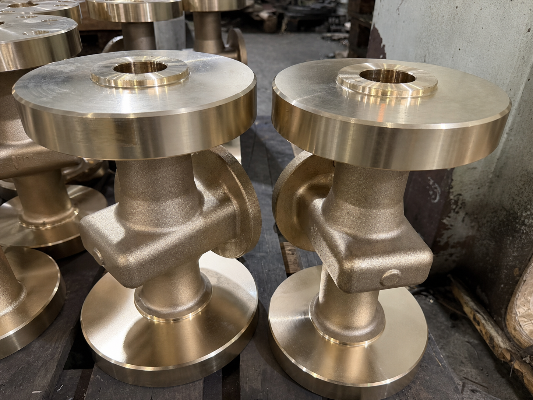
Corpos de válvula e componentes semelhantes podem combinar fresamento CNC e torneamento CNC com furação, mandrilamento, retificação ou eletroerosão a fio.
- Furos transversais e faces planas
- Faces de vedação
- Características geométricas fora do eixo
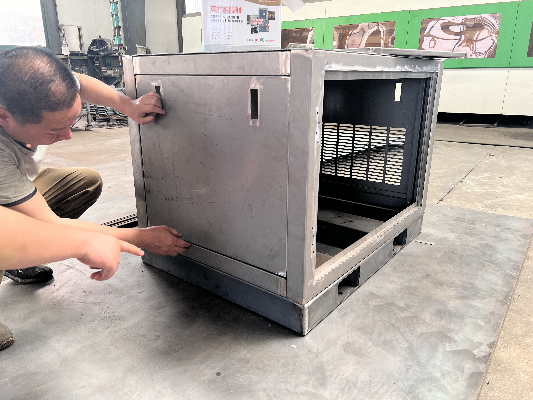
Montagens
Montagens completas de máquinas podem incluir trabalho com chapas ou soldagem, mas as operações externas e secundárias exigem análise própria das responsabilidades e da documentação.
- Responsabilidade pela sequência de operações
- Registros dos fornecedores
- Verificações da montagem final
Dados de capacidade confirmados com base no seu desenho técnico
Item
Por que é importante
Status na cotação
Diâmetro e comprimento máximos
Relaciona o material bruto, a placa do torno, o curso, o apoio e o acesso da ferramenta à peça real
Confirmar na análise do desenho técnico
Espessura mínima de parede ou trecho longo e esbelto
Determina os riscos de deformação e vibração e as necessidades de apoio e de sequência de corte
Confirmar com base na geometria
Esquema de tolerâncias e referências geométricas
Relaciona a intenção do projeto, as operações de usinagem e o método de inspeção
Confirmar as indicações críticas
Acabamento superficial
Afeta a trajetória da ferramenta, o sobremetal, a retificação e a escolha de acabamentos secundários
Confirmar conforme a superfície e sua função
Roscas, torneamento cônico e características geométricas transversais
Podem exigir calibres, ferramentas especiais, fresamento ou ferramentas acionadas; a sequência exata de operações precisa ser verificada
Confirmar com base no modelo e no desenho técnico
A capacidade do processo depende da peça
Os nomes das máquinas, por si só, não comprovam a capacidade do processo. O uso de um torno CNC exige o mesmo rigor de comprovação dos demais equipamentos de torneamento: a ISO 26303:2022 trata da avaliação da capacidade de curto prazo de processos de usinagem em máquinas de corte de metais, a ASME Y14.5 descreve como comunicar requisitos geométricos, e o NIST relaciona a capacidade à variação observada no processo. A produção CNC confiável e a usinagem precisa dependem da compatibilidade entre o desenho técnico, o material, a preparação da máquina, o método de inspeção e o risco de aceitação.
Requisito do desenho técnico
Adequação do sistema de medição
Evidências de estabilidade do processo
Aceitação específica da peça
Seleção de materiais para pressão, calor e corrosão
A Zhenling informa experiência na usinagem de aço carbono, aço ligado, aço para rolamentos, aço inoxidável, aços ligados à base de níquel e ligas de alumínio. A especificação de um grau do material pode definir a composição e determinadas propriedades do material, mas não comprova que a peça acabada seja adequada aos requisitos do projeto relativos a pressão, temperatura, fluido corrosivo, dureza, desgaste ou fadiga. Para peças de alumínio usinadas por CNC e outros projetos de usinagem de ligas metálicas, esses riscos dependem do ambiente real de operação e da sequência de fabricação; por isso, distinguimos o atendimento a um grau ASTM ou ISO da aprovação para a aplicação e exigimos uma análise do material específica do projeto.
| Objetivo do projeto | Graus do material na experiência informada pelo usuário | Informações necessárias antes da seleção |
|---|---|---|
| Aplicação estrutural geral | 20# 45# Q235A Q345D | Carga, soldabilidade, tratamento térmico, acabamento e desenho técnico aplicável |
| Desgaste, dureza ou maior resistência mecânica | GCr15 25CrMo 42CrMo 12CrMoV | Seção crítica, dureza pretendida, revenimento, impacto e condições de fadiga |
| Análise de corrosão em condições usuais | 303 304 304L 316 316L 321 | Fluido, concentração, temperatura, cloretos, limpeza e condição da superfície |
| Aplicação com agentes químicos agressivos | C276 904L e ligas à base de níquel | Composição química exata, temperatura, mecanismo de dano, certificados e aprovação do comprador |
| Componentes em que o peso é crítico | Diversas ligas de alumínio | Resistência mecânica, estabilidade dimensional, acabamento, contato galvânico e ambiente de operação |
Dados do grau do material e adequação ao projeto
O que uma especificação pode estabelecer
- Composição química
- Têmpera ou condição de fornecimento
- Limites definidos para propriedades mecânicas
- Requisitos de ensaio e documentação
O que o projeto ainda precisa estabelecer
- Base de projeto para pressão e temperatura
- Mecanismo de corrosão ou trincamento
- Geometria e seção crítica
- Tratamento térmico, soldagem e aceitação final
Contrapartidas técnicas
Ligas mais duras podem aumentar a resistência ao desgaste, mas também dificultar a fabricação e elevar o risco de deformação ou a sensibilidade ao tratamento térmico. Mesmo ligas resistentes à corrosão podem falhar se o fluido real, a temperatura ou o mecanismo de corrosão localizada forem diferentes das condições consideradas na seleção do material.
ALINHAMENTO ENTRE SISTEMA E PROCESSO
Da análise do desenho técnico ao protótipo e à produção
Esta página não é um guia genérico de usinagem CNC nem oferece cotação instantânea de usinagem CNC pela internet. A usinagem CNC de precisão funciona melhor quando a agilidade comercial vem depois da clareza técnica; por isso, cada cotação da Zhenling passa por análise humana do desenho técnico, do material, da quantidade, dos critérios de aceitação e do escopo de entrega. Como lacunas entre revisões geram riscos na produção, solicitamos aos compradores um pedido de cotação completo e aplicamos os critérios de desenho técnico da ASME Y14.5 quando cabíveis; essa análise adicional é a contrapartida de uma sequência controlada do protótipo ao lote.
01
Recebimento do desenho técnico
Envie o desenho técnico 2D, o modelo 3D ou uma amostra, com a revisão vigente e a função da peça.
02
Análise de engenharia
Verificamos o material, a geometria, as referências geométricas, o acesso da ferramenta, a fixação da peça, o acabamento e as questões pendentes.
03
Sequência de operações e cotação
A sequência proposta, seja de torneamento em torno CNC ou de operações combinadas, identifica a usinagem interna, os processos externos, as evidências e o escopo comercial.
04
Protótipo / primeira peça produzida
Uma amostra definida permite confirmar dimensões, interfaces, aparência e documentos antes da liberação.
05
Produção
A revisão aprovada, a sequência de operações e os pontos de controle orientam as peças destinadas à prototipagem e à produção.
06
Liberação final
A inspeção, os registros solicitados, a identificação, a embalagem e a preparação para exportação concluem o pedido.
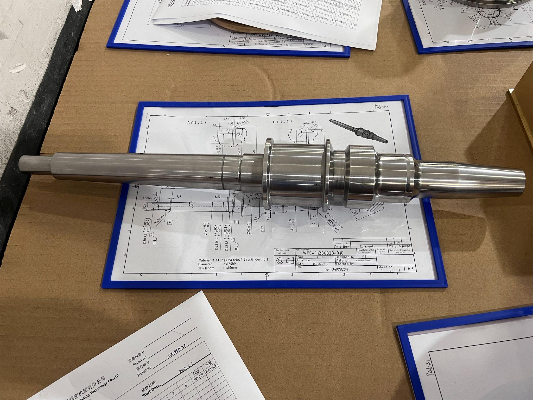
EIXO Z VERIFICADO
Conferência do escopo para cotação
- Desenho técnico 2D e modelo CAD 3D
- Grau do material, condição e política de substituição
- Dimensões críticas, referência geométrica e tolerância
- Acabamento superficial e aceitação visual
- Classe da rosca e requisitos de calibres
- Quantidade de protótipos e de peças para produção
- Tratamento térmico, revestimento, soldagem ou ensaio não destrutivo
- Relatórios de inspeção e documentos do material
- Fluido de operação, temperatura e condições de pressão
- Endereço de entrega, embalagem e condições comerciais
Evidências de qualidade, rastreabilidade e controle do processo
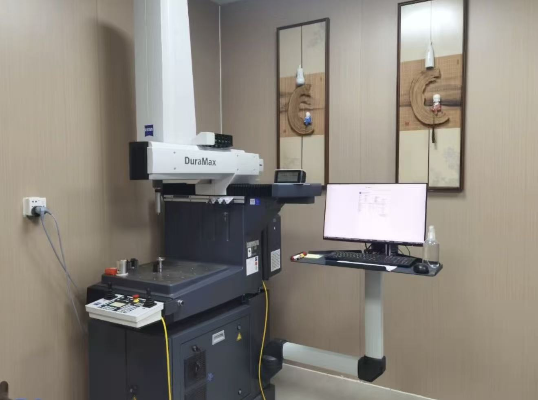
A usinagem CNC de alta precisão pode produzir peças de precisão e outras peças precisas, mas um instrumento calibrado e um resultado de medição rastreável e adequado à finalidade são coisas relacionadas, porém distintas. As evidências da cadeia de calibração não comprovam necessariamente que o método seja adequado ao componente; o NIST vincula a rastreabilidade metrológica ao resultado, enquanto o desenho técnico e o método de aceitação controlam esse risco. A contrapartida é um plano de evidências para a usinagem de precisão que conecta as referências de desenho técnico da ASME, os registros de calibração e os relatórios de inspeção das peças em cadeias separadas, mas rastreáveis.
Mapa das 4 cadeias de rastreabilidade
01
Histórico do material e da peça
Vincule ao componente a identificação da corrida ou do lote, as substituições aprovadas, a revisão do desenho técnico e o lote de produção.
- Relatório de ensaio do material, se solicitado
- Referência da corrida ou do lote
- Identificação da revisão e do lote
02
Evidências de medição
Defina as dimensões críticas, o método, os critérios de aceitação e os equipamentos calibrados adequados antes de gerar o relatório.
- Plano de inspeção
- Relatório dimensional
- Referência da cadeia de calibração
03
Evidências dos processos externos
Tratamento térmico, revestimentos, passivação, soldagem, ensaios não destrutivos ou serviços de laboratórios externos exigem responsáveis identificados e continuidade da documentação.
- Prestador aprovado
- Certificado do processo
- Vínculo entre a peça e o registro
04
Conformidade do projeto
O destino, a classificação do equipamento, as partes que contêm a pressão, a especificação do comprador e as regras aplicáveis devem ser analisados separadamente.
- Requisito aplicável
- Pessoa jurídica responsável
- Escopo e validade
O que não vamos dar a entender
- 1 Um certificado de calibração não é automaticamente um certificado de conformidade da peça.
- 2 Rastreabilidade do material não é o mesmo que rastreabilidade metrológica.
- 3 Um certificado fornecido por uma pessoa jurídica não comprova automaticamente a validade da calibração para outras.
- 4 A aprovação de um protótipo não permanece automaticamente válida após uma alteração não aprovada no desenho técnico ou no processo.
Peças torneadas por CNC para equipamentos de pressão e controle de fluidos
Flanges, tampões, rolos e corpos de válvula podem constar de solicitações para separação de petróleo e gás, controle de fluidos ou aplicações sob pressão, mas esta página não comprova o histórico de projetos nem as qualificações da Zhenling. Defina o escopo da usinagem CNC, a responsabilidade pelo projeto para pressão, os critérios de aceitação do comprador, a entidade responsável pela certificação e as evidências exigidas antes da produção.
| Contexto do projeto | Peças representativas | Perguntas para o pedido de cotação | Escopo da cotação |
|---|---|---|---|
| Projeto de equipamento sob pressão | Flange, tampão e componentes torneados relacionados | A peça contém a pressão? Quais requisitos de código de projeto, material, temperatura, vedação e documentação se aplicam? | Prevalecem o desenho técnico do comprador e as regras do projeto; não há alegação automática de marcação de conformidade com códigos |
| Separação de petróleo e gás | Rolo, corpo e peças de máquina não padronizadas | Quais riscos ligados ao fluido, à corrosão, ao desgaste, ao encaixe e à rastreabilidade precisam ser controlados? | Contexto de aplicação informado pela empresa, não um estudo de caso de desempenho |
| Controle de fluidos | Corpo de válvula, tampão e flange | Quais critérios de aceitação se aplicam ao furo, à rosca, à face de vedação, ao acabamento, ao fluido e a vazamentos? | A adequação da peça depende da análise e da verificação do projeto |
A conformidade começa pela classificação do produto
Identifique o produto
Distinga um acessório sem pressão, uma peça que contém a pressão, uma montagem completa e um componente de reposição.
Identifique a regra
Confirme o destino, a especificação do comprador, a legislação aplicável da UE ou a seção pertinente do código ASME.
Identifique a parte responsável
Verifique o fabricante, o titular do certificado, o escopo da fábrica, o emissor do documento e a validade.
Verificação de certificados: Toda credencial exigida deve ser verificada quanto ao titular legal, à unidade fabril, ao número, ao escopo da autorização, à designação do código e à validade antes de ser usada para aprovar um fornecedor ou um produto ofertado.
Torneamento CNC ou fresamento CNC: escolha a sequência de operações adequada
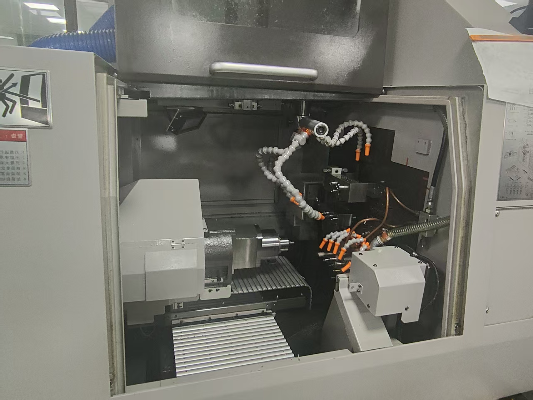
O torneamento CNC e o fresamento CNC removem material por meio de movimentos diferentes da peça e da ferramenta. Uma análise do projeto para usinagem CNC relaciona as características geométricas de torneamento e fresamento à geometria da peça, à estratégia de referências geométricas, ao número de preparações da máquina, ao acesso da ferramenta e ao risco gerado pela transferência de características geométricas entre operações.
| Critério de decisão | Torneamento CNC | Fresamento CNC | Sequência combinada |
|---|---|---|---|
| Geometria principal | Diâmetros concêntricos, furos, faces, canais, roscas e cones | Faces prismáticas, cavidades, rasgos, padrões e superfícies fora do eixo | Geometria central de revolução com faces planas, furos transversais, cavidades ou interfaces complexas |
| Lógica usual das referências geométricas | Relações entre eixo, face e diâmetros | Relações entre planos, arestas, furos e coordenadas | A referência geométrica transferida deve preservar o alinhamento entre torneamento e fresamento |
| Principal risco da sequência de operações | Apoio de peças longas, deformação de paredes finas, vibração durante o corte e desgaste da ferramenta | Alcance da ferramenta, múltiplas preparações da máquina, fixação da peça e acesso aos cantos | Erro na nova fixação, inspeção adicional e complexidade da sequência de operações |
| Informações do desenho técnico | Diâmetros externo/interno, comprimento, batimento, roscas, acabamento e tolerância relacionada ao eixo | Cavidades, perfis, padrão de furos, referências geométricas e relações entre superfícies | Mapeamento completo das características geométricas e das relações críticas entre preparações da máquina |
Quando vale a pena combinar operações
- 01 Ao usar um torno CNC, estabeleça primeiro a referência geométrica de revolução e depois acrescente furos transversais ou outras características geométricas quando a função da peça exigir.
- 02 Compare preparações separadas para torneamento e fresamento com uma sequência em um centro de torneamento CNC avançado, que pode reduzir transferências sem acrescentar complexidade desnecessária.
- 03 Quando o objetivo for usinar peças por CNC com eficiência, verifique se a redução das transferências realmente compensa o custo de ferramental especial, da programação da inspeção e da fixação da peça.
- 04 Priorize as relações entre características geométricas que se acoplam antes de otimizar uma dimensão ou operação isolada.
Um preço unitário baixo nem sempre indica a melhor sequência de operações. A decisão envolve o tempo de usinagem, a complexidade do dispositivo de fixação, a transferência de referências geométricas, o esforço de inspeção e as consequências de uma falha na interface.
Cotações de torneamento CNC, fatores que afetam o prazo e qualificação de fornecedores
Não é possível comparar serviços de usinagem de forma justa sem alinhar as revisões, a condição do material, os processos externos e o nível de inspeção. A opção mais barata nem sempre é a melhor quando itens ausentes do escopo reaparecem como atrasos, retrabalho ou rejeição. Como não há dados independentes que sustentem um fator universal de economia baseado na capacidade do fornecedor, esta página usa um modelo básico de custo total em vez de fórmulas genéricas e inventadas de retorno sobre o investimento.
O que altera o custo e o prazo de fabricação ou entrega?
Material
Grau do material, tamanho, condição, disponibilidade, certificado e restrições de substituição.
Geometria
Diâmetro, comprimento, paredes finas, furos profundos, rosca, cone e acesso da ferramenta.
Escopo da qualidade
Tolerância, acabamento superficial, calibres, relatórios, primeira peça produzida e ensaios.
Escopo comercial
Quantidade, plano de liberação, processos externos, embalagem, frete e destino.
Torne o escopo da cotação verificável
O risco de compra aumenta porque a ausência de um item de inspeção, da condição do material ou de um processo externo pode reaparecer mais tarde como atraso, retrabalho ou rejeição. A Zhenling define o escopo CNC para cada projeto em vez de prometer um preço instantâneo; a contrapartida é fornecer mais detalhes no pedido de cotação antes de comparar fornecedores, com referência à ASME Y14.5 apenas quando o desenho técnico a exigir.
Quadro básico de custo total
Compare soluções de torneamento e preços unitários cotados somente depois que todos os fornecedores tiverem avaliado a mesma revisão do desenho técnico, o mesmo material, os mesmos processos e o mesmo escopo de entrega. Depois, considere, quando aplicável, o tempo de qualificação pelo comprador, a verificação, a reinspeção, o retrabalho, o material de reposição, o frete e o impacto no cronograma.
- ▪ Sem percentual universal
- ▪ Sem “média do setor” oculta
- ▪ Sem simulação instantânea de cotação de usinagem CNC
- ▪ Uma análise comercial específica do projeto
Lista de verificação para qualificar fornecedores de torneamento CNC
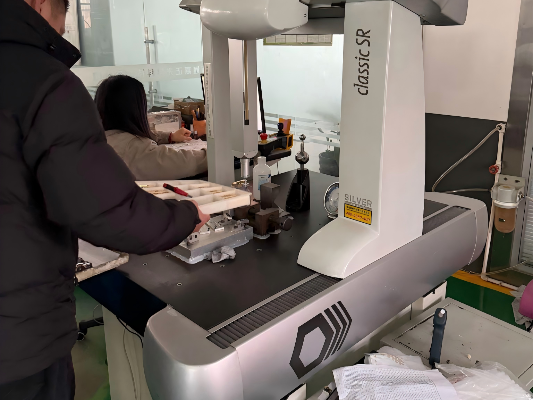
Antes de comparar preços ou capacidades, peça a cada fabricante de peças torneadas por CNC que defina o escopo de sua atuação e das evidências apresentadas. Esta lista de verificação separa comprovações relevantes de afirmações genéricas de marketing.
| Verificação | Evidências a solicitar | Sinal de alerta |
|---|---|---|
| Experiência com peças semelhantes | Experiência com geometria, material, sequência de operações e critérios de aceitação comparáveis | Alegação genérica de precisão sem análise do desenho técnico |
| Identificação da fábrica | Pessoa jurídica, unidade fabril, equipe responsável e categorias de máquinas | Uma rede de oficinas de usinagem CNC apresentada como uma única fábrica sob controle comum |
| Controle do material | Grau do material, condição, substituição aprovada e registros do material exigidos | Uma longa lista de ligas metálicas tratada como aprovação para o projeto |
| Controle de qualidade | Primeira peça produzida, verificações durante o processo, relatório final e método de medição | Certificado de calibração usado como única comprovação |
| Processos externos | Prestador qualificado, responsabilidade pela sequência de operações e continuidade dos certificados | Tratamento térmico ou revestimento ausente do escopo da cotação |
| Certificação | Entidade, fábrica, escopo, seção da norma ou do código, designação e validade | Logotipo ou selo sem certificado correspondente |
| Alteração na produção | Controle de revisões, fatores que exigem nova validação e aprovação de desvios | Amostra aprovada tratada como permanentemente válida após alterações na sequência de operações |
| Entrega internacional | Embalagem, documentos, Incoterms, destino e responsável pela comunicação | Tempo de corte apresentado como o prazo completo de fabricação ou entrega |
Ferramentas de engenharia para usinagem CNC
Acesse nossas ferramentas específicas para cada projeto para avaliar sequências de operações, definir escopos de inspeção e comparar cotações de fornecedores.
Avaliador de sequências de torneamento CNC e fresamento CNC
Avalie a geometria da peça, a estratégia de referências geométricas e os riscos da preparação da máquina para determinar a melhor sequência de operações de usinagem.
Montador de plano de inspeção CNC e conjunto de documentos
Defina as dimensões críticas, os processos externos e as evidências de rastreabilidade exigidas para seu pedido de cotação.
Calculadora de comparação de cotações de fornecedores de usinagem CNC
Analise o custo total de aquisição considerando o material, o escopo comercial e os riscos de qualificação.
Perguntas frequentes sobre o serviço de torneamento CNC
Envie o desenho técnico 2D atual e, se disponível, um modelo 3D. Inclua o material e seu estado de fornecimento, a quantidade, as tolerâncias críticas, as referências geométricas, o acabamento, o tratamento térmico, os registros de inspeção, o destino da entrega e quaisquer condições de operação que afetem o material ou os critérios de aceitação.
Sim, o serviço é baseado em desenhos técnicos e amostras dos clientes. Uma amostra ajuda a esclarecer as características físicas desejadas, mas uma ordem de produção controlada ainda exige um desenho técnico aprovado, sua revisão e critérios de aceitação.
A experiência informada pelo usuário inclui aços carbono e aços ligados, aço para rolamentos, aço inoxidável 303/304/304L/316/316L/321, C276, 904L, ligas à base de níquel e ligas de alumínio. Esses materiais para usinagem CNC passam por uma avaliação preliminar; a adequação final a cada projeto depende do processo de projeto e aprovação.
Esta página trata de peças metálicas e não afirma uma capacidade genérica de fabricar peças de metal e de plástico. A inclusão de peças plásticas para prototipagem no escopo exige confirmação separada.
O custo depende do material, das dimensões do material bruto, da geometria, da preparação da máquina, das tolerâncias, do acabamento, da quantidade, da inspeção, dos processos externos, da documentação, da embalagem e do destino. Fornecemos um orçamento após avaliar o projeto, em vez de gerar uma cotação online com base em informações ausentes.
Mesmo para fabricar as peças rapidamente, é preciso primeiro definir o desenho técnico, o material, as questões pendentes, a sequência de operações e as condições comerciais. A disponibilidade do material, a aprovação da primeira peça produzida, os processos secundários, a inspeção e a logística de exportação são considerados antes de se assumir uma data de entrega.
O diâmetro máximo, o comprimento, a espessura de parede e as tolerâncias dependem da geometria real, do material, da estrutura das referências geométricas, da sequência de operações nos equipamentos e do plano de medição. Envie o desenho técnico para obter uma resposta específica para a peça; a lista de máquinas, por si só, não fornece essa resposta.
Cada requisito de acabamento superficial para usinagem CNC, incluindo acabamento usinado, retificação, tratamento térmico, revestimento, passivação, soldagem ou NDT, deve ser indicado na RFQ. A disponibilidade, a responsabilidade do fornecedor e a documentação são confirmadas para cada projeto.
A sequência de operações inclui análise do desenho técnico, cotação, protótipo ou primeira peça produzida, aprovação pelo comprador, produção controlada e liberação final. Uma alteração no material, no desenho técnico, no ferramental, no programa, na sequência de operações ou no método de aceitação pode exigir uma nova validação.
Use torneamento em torno quando a geometria crítica for de revolução; use fresamento para características geométricas prismáticas e fora do eixo. Uma sequência combinada de operações é adequada quando ambos os conjuntos de características geométricas têm função na peça e a relação entre eles pode ser controlada ao longo das preparações da máquina.
Confirme a identidade da fábrica, a experiência relevante com as peças e os materiais, a análise do desenho técnico, os controles da primeira peça produzida, os registros de inspeção, a responsabilidade pelos processos externos, o escopo do certificado e a responsabilidade pela entrega internacional. Desconsidere alegações que não possam ser vinculadas a uma pessoa jurídica, uma unidade fabril, um projeto ou um registro.