Contacter Zhenling Company

Services d’anodisation dure pour pièces en aluminium sur mesure
Pour obtenir les performances attendues d’une anodisation dure, définissez d’emblée la fonction recherchée. Fournissez l’alliage, le plan à jour, les ajustements critiques, les zones à masquer, l’état du revêtement, les critères d’aspect et les besoins de contrôle afin que le devis porte sur un périmètre maîtrisé. Toute demande de services d’anodisation dure doit préciser l’alliage, la spécification applicable, l’épaisseur du revêtement, la croissance dimensionnelle, le colmatage et la méthode de contrôle. Inscrivez dans le devis de la pièce validée la gamme de fabrication proposée, la méthode de mesure, les livrables, les exclusions, la base de prix et le calendrier, ainsi que toute hypothèse de fabrication ou d’acceptation encore à confirmer.
- Examen du plan Indice de révision, dimensions et notes de finition examinés ensemble
- Analyse par fonction Usure, corrosion, frottement et aspect examinés séparément
- Prise en compte des ajustements Filetages, alésages, faces d’étanchéité et zones d’assemblage repérés dès le départ
- Justificatifs prévus Méthode d’essai, échantillonnage et documents définis avant la commande
Anodisation dure pour pièces en aluminium soumises à l’usure
Une portée usée ou une autre surface de contact peut céder avant tout autre composant d’un assemblage ou d’un sous-assemblage. Avec l’anodisation dure de l’aluminium, ce risque augmente si une indication fondée sur l’aspect ne relie pas l’état de la couche anodique, la géométrie, l’alliage, le colmatage et l’essai d’acceptation aux conditions de service de la pièce.
Analyse technique
Il faut d’abord nommer le mode de défaillance : « Protéger cet alésage coulissant contre l’usure abrasive tout en préservant l’ajustement avec la pièce associée. » Zhenling Metal ne substituera pas l’aspect à l’épaisseur prescrite ou à l’essai fonctionnel prévu par la commande.
Vérifier la compatibilité de l’alliage et de la finition →Définir les critères d’acceptation dès le départ
Choisir la finition la plus agressive n’est pas toujours la bonne approche. Une analyse rigoureuse précise les conditions de service, les informations requises par ISO 10074, les points de contrôle critiques et les justificatifs demandés avant de comparer les périmètres proposés.
Demander une analyse de compatibilité entre alliage et finitionDéfinir le contact
Précisez si la pièce coulisse, tourne, est exposée à des particules, fonctionne à sec ou avec un lubrifiant. Cette description du fonctionnement donne à l’ingénieur une meilleure base qu’une demande générique de dureté de surface maximale.
Distinguer l’exposition du frottement abrasif
La résistance à l’usure, la résistance à la corrosion, le comportement à l’abrasion et les propriétés diélectriques sont des résultats distincts. Le choix du colmatage et des essais doit suivre la priorité retenue, plutôt qu’une indication de finition identique pour tous les cas.
Préserver l’assemblage
Les pièces anodisées dures exigent aussi une prise en compte des dimensions autour des alésages, des filetages, des arêtes et des surfaces d’assemblage. Revêtir une surface de contact inadaptée sans prévoir de surépaisseur peut transformer une amélioration de surface en problème d’assemblage.
La preuve de performance dépend de la méthode
La dureté seule ne définit pas les performances en service. Règle de spécification pour l’acheteur : indiquez la propriété requise, la méthode d’essai et le critère de réussite ou d’échec au lieu de vous en tenir à une demande générique de dureté.
- Précisez le mode de contact, l’environnement, la direction de la charge et la fréquence de maintenance.
- Repérez toutes les faces sur lesquelles la croissance du revêtement pourrait gêner l’assemblage ou la conductivité électrique.
- Demandez si le colmatage choisi modifie la propriété de performance qui vous intéresse.
- Rattachez les justificatifs de contrôle à ISO 10074:2021 ou à l’autre exigence approuvée qui a été spécifiée.
- Consignez les critères d’aspect séparément des essais d’épaisseur, d’usure et de corrosion exigés par la commande.
Définir l’exigence Type III avant de demander un devis
Une demande de devis pour une anodisation Type III incomplète laisse place à des hypothèses divergentes : le bureau d’études peut prévoir de protéger les surfaces d’assemblage, le service qualité exiger un rapport précis, et les achats comparer un prix qui exclut les deux. La simple mention informelle d’une finition ne peut pas couvrir les arbitrages de spécification, de contrôle et d’achat qu’une référence à ISO 10074:2021 exprime dans les échanges entre client et fournisseur.
Matrice de préparation d’une demande de devis Type III
Le nom d’une spécification n’atteste pas les qualifications d’un fournisseur
Un plan peut prescrire MIL-PRF-8625 Type III, ISO 10074 ou un document propre à une entreprise. Cette indication définit ce qui doit être examiné ; elle ne vaut ni qualification du fournisseur ni résultat d’essai livré.
Définir séparément les critères d’acceptation de l’aspect
L’aspect anodisé varie selon l’alliage ou la série d’alliages ; la page Specifying Anodized Aluminum de l’Aluminum Anodizers Council donne des exemples propres à chaque série, même lorsque les matériaux subissent des procédés d’anodisation identiques. Si l’acheteur emploie une désignation telle que gris foncé, il doit définir une référence et des conditions d’observation. Règle de spécification pour l’acheteur : inscrivez séparément sur le plan les exigences d’aspect, d’épaisseur du revêtement et d’essais fonctionnels.
- Alliage et état métallurgique indiqués
- Indice de révision du plan confirmé
- Spécification et indice de révision joints
- État de finition précisé
- Zones de masquage repérées
- Limites relatives aux points d’accrochage précisées
- Dimensions critiques signalées
- Méthode d’essai demandée
- Rapport ou certificat défini
- Quantité et emballage décrits
Protéger les filetages, les ajustements et les zones de contact par un plan de masquage
La croissance du revêtement sur un diamètre intérieur peut réduire le jeu, tandis que sa croissance extérieure peut absorber la marge d’ajustement. Ce risque est manifeste, car les petits trous peuvent réagir au revêtement autrement que les surfaces extérieures dégagées ; le plan doit donc désigner les zones critiques au lieu de laisser l’entreprise chargée de la finition deviner l’intention de conception.
Fiche de décision sur la surépaisseur de revêtement et le masquage
01
Géométrie critique pour l’ajustement
À entourer sur le plan
- Filetages intérieurs et extérieurs
- Alésages de roulement et de pion de centrage
- Diamètres d’arbres, de pistons et de pièces coulissantes
- Faces d’étanchéité et gorges
02
Surfaces critiques pour la fonction
À encadrer sur le plan
- Points de contact électrique
- Zones de mise à la terre et de liaison équipotentielle
- Surfaces à coller ou à emmancher en force
- Zones ayant une finition de surface distincte
03
Détails sensibles au procédé
À signaler pour examen
- Arêtes vives et petits rayons
- Trous borgnes ou étroits
- Géométrie susceptible de retenir la solution
- Emplacements autorisés pour les points d’accrochage et de contact
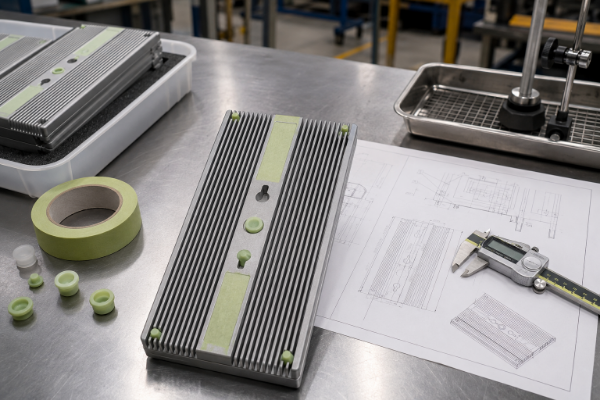
« Le plan doit indiquer à la personne chargée de l’examen quelles surfaces peuvent changer et quelles surfaces doivent encore permettre l’assemblage. Le masquage, la surépaisseur d’usinage et le contrôle deviennent alors une seule décision, plutôt que trois corrections tardives. »
Vérifier les ajustements avant de valider le masquage
Le compromis n’apparaît pas toujours dans la note de finition. Pour les éléments géométriques usinés avec précision, Zhenling Metal examine les données dimensionnelles, les critères d’acceptation, les éléments géométriques critiques, les points de contrôle et les zones à protéger avant de confirmer les bases de préparation.
Demander un examen du masquage et des ajustements →Utiliser les indications de croissance comme point de départ
Une pénétration d’environ la moitié de l’épaisseur et une croissance vers l’extérieur de l’autre moitié constituent une règle courante de préparation, mentionnée par l’Aluminum Anodizers Council ainsi que dans les recommandations de NASA/JSC. NASA-PRC-5006 retient 0.0020 ± 0.0004 in comme valeur par défaut dans son champ d’application lorsqu’aucune épaisseur ne figure sur le plan, mais ni cette valeur propre à NASA/JSC ni ses exemples indicatifs de préparation à 0.001 in ne constituent des garanties de dimensions finies publiées ou des déclarations sur les capacités de Zhenling Metal.
- Lorsque la spécification applicable définit l’exigence de forme, représentez à la fois la cote d’usinage visée avant revêtement et la forme finale recherchée.
- Lorsque le traitement des filetages, des éléments géométriques des alésages ou des pièces associées relève d’une décision technique, précisez le traitement retenu (revêtement, bouchonnage, masquage, reprise des filetages ou autre décision).
- Indiquez clairement la référence et les instruments utilisés pour les mesures dimensionnelles, afin que le fournisseur et l’acheteur évaluent de manière cohérente la même dimension de l’élément géométrique.
- Avant d’accepter les exigences d’aspect ou de colmatage, vérifiez les traces d’accrochage et les points de contact physique admissibles sur l’élément géométrique.
Ne pas résoudre une ambiguïté en resserrant la tolérance
Réduire simplement la valeur de la tolérance sur le plan n’apporte pas nécessairement une amélioration si les mécanismes sous-jacents du revêtement (notamment la croissance, la pénétration, la mesure et les dimensions avant revêtement) ne sont pas compris et soigneusement évalués à l’aide des données de masquage, d’usinage et de contrôle correspondantes.
Faire examiner mes zones de masquage et d’ajustement →Anodisation dure ou anodisation Type II : choisir selon la fonction, pas selon la couleur
Référence de l’exigence : fiche de la Defense Logistics Agency relative à MIL-PRF-8625.
Un acheteur peut surdimensionner à tort une anodisation Type III pour une coque extérieure décorative et définir une finition insuffisante pour une glissière porteuse. Cela tient au fait que les qualités décoratives diffèrent des propriétés fonctionnelles ; les critères pertinents sont l’état du revêtement, le plan dimensionnel et les justificatifs d’acceptation définis par ISO 10074 ou par les documents régissant la commande.
| Critère de décision | Orientation vers l’anodisation Type II | Orientation vers l’anodisation dure Type III | Question à trancher |
|---|---|---|---|
| Objectif principal | Souvent choisie pour la protection contre la corrosion, l’aspect ou l’aptitude à la coloration | Choisie lorsque la spécification privilégie une couche anodique dure et fonctionnelle | Quel mode de défaillance ou quelle propriété à contrôler détermine la finition ? |
| Préparation dimensionnelle | L’examen du plan reste nécessaire pour les ajustements, les filetages et les contacts | La surépaisseur et le masquage prennent davantage d’importance à mesure que l’exigence fonctionnelle du revêtement augmente | Quelles dimensions doivent être maîtrisées après finition ? |
| Aspect | La couleur peut être un objectif de conception défini | La teinte naturelle peut varier selon l’alliage ; définissez séparément les exigences esthétiques et fonctionnelles | L’aspect a-t-il une fonction technique, esthétique ou uniquement d’identification ? |
| Choix du colmatage | Défini selon les exigences de corrosion, de coloration et de finition | À concilier avec les exigences d’usure et de corrosion ainsi qu’avec l’emploi éventuel d’un lubrifiant ou d’un post-traitement | Quel essai démontre le résultat recherché ? |
| Justificatifs de la commande | Préciser la finition, les contrôles et les documents requis | Préciser l’état du revêtement, les dimensions critiques, la méthode d’essai et l’étendue des justificatifs | Quelles conditions rendront le lot acceptable ? |
Point sur la terminologie
« Anodisation dure », « anodisation Type III », « anodisation dure de type 3 » et « aluminium anodisé dur » sont des expressions de recherche apparentées, pas des documents d’acceptation interchangeables. Le plan et la spécification applicable doivent définir le revêtement et les essais effectivement requis.
Famille de procédés et formation de l’oxyde
Lors de l’anodisation, la surface de la pièce en aluminium est transformée pour former une couche d’oxyde d’aluminium, au lieu de recevoir un film plaqué distinct. Les anodisations Type II et Type III appartiennent à la famille des anodisations à l’acide sulfurique, mais les conditions de procédé et le résultat exigé distinguent la spécification d’anodisation de l’aluminium retenue.
La couleur reste un critère d’acceptation à définir
La page Specifying Anodized Aluminum de l’AAC décrit les variations d’aspect selon l’alliage et donne des exemples de couleurs différentes d’une série d’alliages à l’autre. Règle de spécification pour l’acheteur : distinguez l’aspect esthétique de l’épaisseur requise et des essais fonctionnels.
Pourquoi une seule valeur de dureté ne suffit pas
La dureté, la résistance à l’usure, la résistance à l’abrasion, l’état du revêtement, le contact et l’essai prescrit sont des données distinctes nécessaires à un plan d’acceptation utile. Utilisez la demande de devis pour préciser les conditions de service et les justificatifs requis, sans supposer qu’un seul nom de procédé détermine tous les résultats.
Appliquer 3 critères avant de modifier l’indication de finition
- Fonction : exigences d’abrasion, de corrosion, de frottement, de conductivité, d’aspect esthétique ou de collage
- Géométrie : ajustements, arêtes, trous, contacts et emplacements autorisés pour les points d’accrochage
- Justificatifs : plan, spécification, méthode d’essai, échantillonnage et documents de commande
Point de décision
L’erreur des acheteurs consiste à considérer qu’une anodisation dure plus poussée constitue automatiquement une amélioration. Zhenling Metal n’affirmera pas qu’une même finition convient à tous les alliages et à toutes les conditions de service ; vérifiez le choix au regard de la fonction, de la géométrie et des justificatifs.
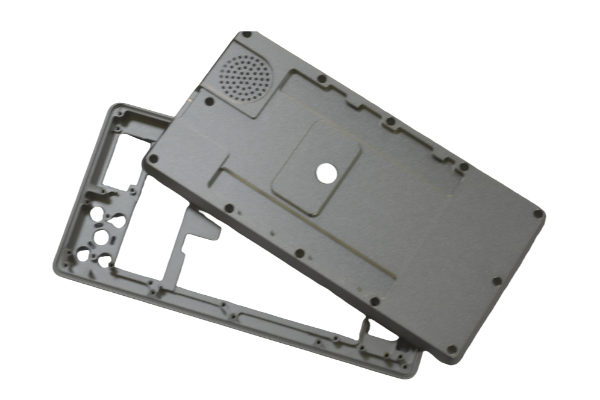
Partir du plan pour préparer le devis et la production
La finition demandée peut évoluer après l’établissement du devis en raison de révisions, de modifications du masquage ou de nouvelles exigences de contrôle. Une transmission maîtrisée à l’entreprise chargée de la finition rend les hypothèses visibles et permet d’adapter les justificatifs au risque présenté par la pièce, évitant ainsi les décalages entre conception et chiffrage.
Avant le devis
Combler les lacunes de la spécification
Consignez les choix non tranchés comme hypothèses ou points de décision. Un prix initial bas ne masquera ainsi pas une modification ultérieure du masquage, des contrôles ou des documents.
Avant le lancement
Figer l’indice de révision
Confirmez le plan et l’exigence de finition qui régissent la production. Si la conception change, examinez les conséquences sur le masquage, les dimensions et les critères d’acceptation avant de réutiliser ces éléments.
Avant l’expédition
Vérifier les justificatifs promis
Référez-vous aux critères d’acceptation et à la liste de documents convenus. Ne présumez pas qu’un certificat d’entreprise fournit automatiquement tous les résultats propres à la commande.
Maîtriser la transmission, pas le nombre de documents
Le dispositif de maîtrise adapté dépend du risque lié à la pièce et des conditions de la commande, plutôt que d’un ensemble automatique de documents. Le compromis est explicite : moins d’enregistrements peuvent suffire pour une pièce commerciale courante, tandis qu’une pièce critique pour l’ajustement ou la sécurité peut justifier une maîtrise plus stricte des révisions, des contrôles et des décisions de traitement des écarts.
Soumettre
Plan, alliage, quantité, finition demandée et priorité en service
Examiner
Dimensions critiques, masquage, emplacements d’accrochage et justificatifs manquants
Harmoniser
Spécification, aspect, contrôles, documents et emballage
Lancer
Périmètre et indice de révision approuvés, décisions en suspens réglées par écrit
Accepter
Contrôles et documents convenus utilisés pour le lot fini
Adapter le niveau de maîtrise à la commande
Les référentiels qualité gouvernementaux et aéronautiques définissent clairement la maîtrise des données de conception, des fournisseurs, des procédés, des contrôles et des enregistrements, mais les commandes commerciales n’y sont pas nécessairement soumises dans leur intégralité. La démarche rationnelle consiste à établir ce que votre plan, votre contrat et le risque lié à la pièce exigent réellement, puis à ne proposer que ce périmètre sans sous-entendre l’existence d’un ensemble générique de certifications.
Établir un plan qualité vérifiable pour l’anodisation dure
Référence relative à l’accréditation : NIST Accreditation.
L’expression « qualité certifiée » est trop vague pour accepter une pièce anodisée dure. L’acheteur doit encore savoir quel document régit la commande, ce qui a été contrôlé ou soumis à essai, et si l’accréditation mentionnée pour un organisme ou un laboratoire couvre l’activité concernée.
Plan qualité par niveaux de justificatifs
Niveau 1
Conformité à la commande
Plan, spécification, indice de révision, état du revêtement, aspect et documents requis
Niveau 2
Résultats d’essais prescrits
Méthode d’essai, échantillonnage, résultat, instrument ou laboratoire, rattachement au lot et limite d’acceptation
Niveau 3
Accréditation ou approbation
Organisme émetteur, certificat, validité actuelle et activité exacte couverte par la portée
| Question relative à la qualité | Justificatif recevable à demander | Ne pas remplacer par |
|---|---|---|
| La bonne exigence a-t-elle été appliquée ? | Plan approuvé et indice de révision de la spécification indiqués sur la commande | Une page générique présentant les capacités |
| Le revêtement a-t-il satisfait à la propriété convenue ? | Résultat du contrôle ou de l’essai prescrit, rattaché au lot si nécessaire | Le logo d’un système de management |
| Les zones protégées ont-elles été traitées correctement ? | Vérification du masquage et contrôle des dimensions critiques selon le plan approuvé | Une photo sans données dimensionnelles |
| L’accréditation d’un laboratoire ou la qualification d’un opérateur du procédé est-elle pertinente ? | Certificat en cours de validité et portée couvrant l’activité concernée | Un intitulé de certificat sans indication de sa portée |
| Que se passe-t-il si un résultat ne satisfait pas aux critères d’acceptation ? | Procédure définie de traitement des non-conformités, d’examen, de dérogation et de décision sur le sort des pièces | Une promesse informelle de « régler le problème » |
Une accréditation a une portée définie
Le NIST précise que l’accréditation d’un laboratoire porte sur sa compétence pour des essais ou étalonnages précis ; elle ne garantit pas chaque résultat du laboratoire et ne vaut pas certification de produit. Les recommandations de l’ISO sur la conformité distinguent également les déclarations du fournisseur, les justificatifs, la certification de produit et la certification du système de management.
Adapter les justificatifs au risque
Une pièce commerciale simple peut être accompagnée d’un dossier de commande concis, tandis qu’une pièce critique pour la sécurité ou l’ajustement peut nécessiter une traçabilité et des résultats d’essai plus poussés. Chaque document exigé doit correspondre à un risque de défaillance réel, et non à une affirmation de qualité fondée sur un logo.
QC_DIAGNOSTICS // ACCRÉDITÉ
Comparer les devis d’anodisation dure selon le périmètre, les risques et les justificatifs
Un prix unitaire inférieur peut exclure un masquage complexe, le contrôle des dimensions critiques, les rapports requis, l’emballage ou la responsabilité en cas de non-conformité. Si ces points ne sont pas harmonisés avant la comparaison des devis, l’économie apparente peut se traduire par des reprises, des assemblages refusés ou de nouveaux frais de transport, même si le devis initial était exact pour son périmètre plus restreint.
Grille d’harmonisation des périmètres de devis
Poste du périmètre
Devis A et devis B
Décision de l’acheteur
Plan et indice de révision
A : À CONFIRMER
B : À CONFIRMER
Les deux offres doivent chiffrer la même définition maîtrisée
Revêtement, colmatage et aspect
A : À CONFIRMER
B : À CONFIRMER
Définir l’état et les critères d’acceptation, pas seulement le nom de la finition
Masquage, bouchons et contraintes d’accrochage
A : À CONFIRMER
B : À CONFIRMER
Vérifier la main-d’œuvre, les consommables et les traces de contact autorisées compris dans le prix
Contrôle des dimensions critiques
A : À CONFIRMER
B : À CONFIRMER
Harmoniser les éléments géométriques, la méthode, l’échantillonnage et les rapports
Documents et traçabilité
A : À CONFIRMER
B : À CONFIRMER
Lister les certificats, les rapports et le rattachement au lot réellement requis
Emballage et base logistique
A : À CONFIRMER
B : À CONFIRMER
Éviter que les différences de manutention et de transport faussent le prix unitaire
Base du délai et périmètre des non-conformités
A : À CONFIRMER
B : À CONFIRMER
Comparer par écrit les hypothèses, les responsabilités et les conséquences des modifications
Encadré de preuve bronze — le risque avant le rendement
Aucune donnée propre au projet sur les rebuts, les arrêts de production, le transport ou l’utilisation sur le cycle de vie n’a été fournie ; cette page ne publie donc ni pourcentage d’économies ni promesse de retour sur investissement. Évaluez à partir de vos propres risques de lots refusés, de retards d’assemblage et de réexpéditions si un périmètre plus complet réduit le risque global du projet.
Outils techniques pour l’anodisation dure
Choisissez un outil technique spécialisé pour estimer les surépaisseurs et le masquage, établir un plan de justificatifs qualité vérifiables ou comparer les périmètres des devis.
PÉRIMÈTRE DU PROCÉDÉ
Transformer une désignation de finition en commande vérifiable
Regroupez le plan, l’alliage, les surfaces critiques, l’état du revêtement et les critères d’acceptation dans une même demande. Zhenling Metal examinera ce périmètre pour établir un devis et confirmera par écrit, pour la pièce concernée, qui prend en charge le procédé Type III, quelles capacités et quels contrôles s’appliquent et quelles conditions de livraison régissent la commande.
GAMME DE FABRICATION
Coordonner la finition avec la gamme de fabrication en amont
Pour une approche plus large du choix de finition, consultez les services d’anodisation de l’aluminium de Zhenling Metal. Si le plan prévoit aussi l’usinage d’éléments géométriques critiques avant revêtement, coordonnez le plan de finition avec l’examen des services de fraisage CNC sur mesure correspondants.
FAQ sur les services
d’anodisation dure
Q.01
Quelles informations faut-il fournir pour obtenir un devis d’anodisation dure ?
Fournissez l’alliage d’aluminium et son état métallurgique, le plan et son indice de révision, la quantité, l’exigence de finition applicable, l’état du revêtement ou du colmatage, les critères d’aspect, les contraintes de masquage et d’accrochage, les dimensions critiques, la méthode de contrôle, les documents, l’emballage et la date de livraison visée. Signalez les points inconnus pour confirmation technique au lieu de laisser s’installer des hypothèses tacites.
Q.02
Comment représenter les ajustements, les alésages et les filetages critiques sur le plan ?
Repérez chaque élément géométrique critique pour l’ajustement et précisez son état final, sa référence spécifiée et les critères de contrôle.
Q.03
Tous les alliages d’aluminium peuvent-ils être anodisés durs de la même manière ?
Les éléments d’alliage, l’état métallurgique, l’état de coulée, la géométrie et la préparation de surface peuvent modifier la formation du revêtement, l’aspect réalisable et l’interprétation des résultats d’essai. Indiquez la désignation exacte du matériau, signalez tout assemblage associant plusieurs alliages et n’appliquez pas à un autre alliage ou à une autre géométrie des résultats qualifiés dans des conditions différentes. Si le résultat est incertain, demandez une analyse technique ou un plan d’essai sur échantillon représentatif avant de fixer des attentes d’aspect ou de dimensions.
Q.04
L’anodisation dure modifie-t-elle les dimensions finales ?
Oui, la couche anodique se forme par pénétration dans le métal et croissance vers l’extérieur. Une répartition moitié en pénétration, moitié en croissance constitue une règle pratique de prévision, mais la réserve dimensionnelle réelle doit être évaluée en fonction de l’alliage, de la géométrie, du procédé et du revêtement spécifié.
Q.05
Quand choisir une anodisation de type III plutôt que de type II ?
Choisissez selon la fonction requise, la géométrie et les critères de réception, pas uniquement selon la couleur.
Q.06
En quoi les exigences de colmatage ou d’absence de colmatage modifient-elles la spécification ?
Le colmatage peut modifier l’équilibre entre résistance à la corrosion, résistance à l’usure, tenue de la coloration, aptitude au collage, frottement et autres priorités. Partez des conditions d’utilisation et de la propriété à vérifier, puis précisez l’état du revêtement et la méthode d’essai. Si un lubrifiant, un adhésif, une teinture ou un post-traitement est prévu, incluez-le dans l’évaluation, car un choix de colmatage favorable à un résultat peut en compromettre un autre.
Q.07
Peut-on obtenir la même couleur sur des pièces anodisées dures de différents alliages et lots ?
Ne présumez pas qu’une correspondance exacte est possible. Lorsque l’aspect compte, définissez une référence, une méthode d’observation et une règle d’acceptation des lots.
Q.08
Quelles exigences de contrôle ou de certificat faut-il inclure ?
Identifiez d’abord la commande, le plan et la spécification de finition qui font foi. Énumérez ensuite les contrôles de chaque dimension critique, les essais spécifiés pour le revêtement ou le colmatage, les exigences d’échantillonnage, les données de rattachement au lot, le certificat de conformité et les rapports d’essai effectivement requis par la commande. Si l’agrément du prestataire de traitement ou l’accréditation du laboratoire est important, demandez le certificat en cours de validité et son champ d’application ; le logo d’un système qualité ne prouve pas qu’une méthode, une pièce ou un résultat précis est couvert, et la commande doit préciser comment les écarts ou les résultats non conformes sont examinés avant expédition.
Q.09
Comment les acheteurs peuvent-ils comparer équitablement deux devis d’anodisation dure ?
Alignez les bases de comparaison concernant le plan, l’état du revêtement, le masquage, le contrôle, les documents, l’emballage, les conditions de livraison et la responsabilité en cas de non-conformité. Comparez ensuite le prix et les délais.






