Contacter Zhenling Company

Services d’usinage CNC de pièces de production en acier inoxydable : 7 nuances
Avant de finaliser un devis, Zhenling examine les plans des pièces de production en acier inoxydable au regard de la nuance, de l’état du matériau, de la géométrie, du contrôle, du traitement de surface et des justificatifs exigés pour la commande. L’objectif concret est de livrer une pièce acceptée avec un dossier documentaire exploitable, sans se contenter d’affirmer vaguement que l’acier inoxydable peut être usiné. Pour toute demande d’usinage CNC d’acier inoxydable, précisez la nuance, la finition, le milieu corrosif, les points de contrôle et toute exigence liée à une application réglementée. Les capacités et les délais restent provisoires. Les conditions écrites doivent préciser la gamme de fabrication examinée, ses limites, les enregistrements et les hypothèses retenues pour la libération des pièces.
Spécifications
Pourquoi l’achat de pièces en acier inoxydable échoue
On suppose souvent qu’une commande d’usinage CNC d’acier inoxydable commence par une nuance et s’arrête au plan. En pratique, les difficultés apparaissent généralement lorsque la nuance, l’état du matériau, les justificatifs d’acceptation et le périmètre du devis ne décrivent pas la même pièce.
CRITÈRE DE DÉCISION
Dans une demande de devis illustrative pour une vanne de 50 mm, une clarification de 1 jour peut éviter une mauvaise méthode de contrôle. Comme les règles de cotation des plans ASME Y14.5 et les justificatifs de la commande doivent s’appliquer à la même pièce usinée CNC, Zhenling examine les deux avant de fixer le prix ; au lieu de se limiter au dépôt d’un fichier géométrique, Zhenling demande quelles tolérances et quels rapports permettront de valider la réception. Demandez une revue de votre plan.
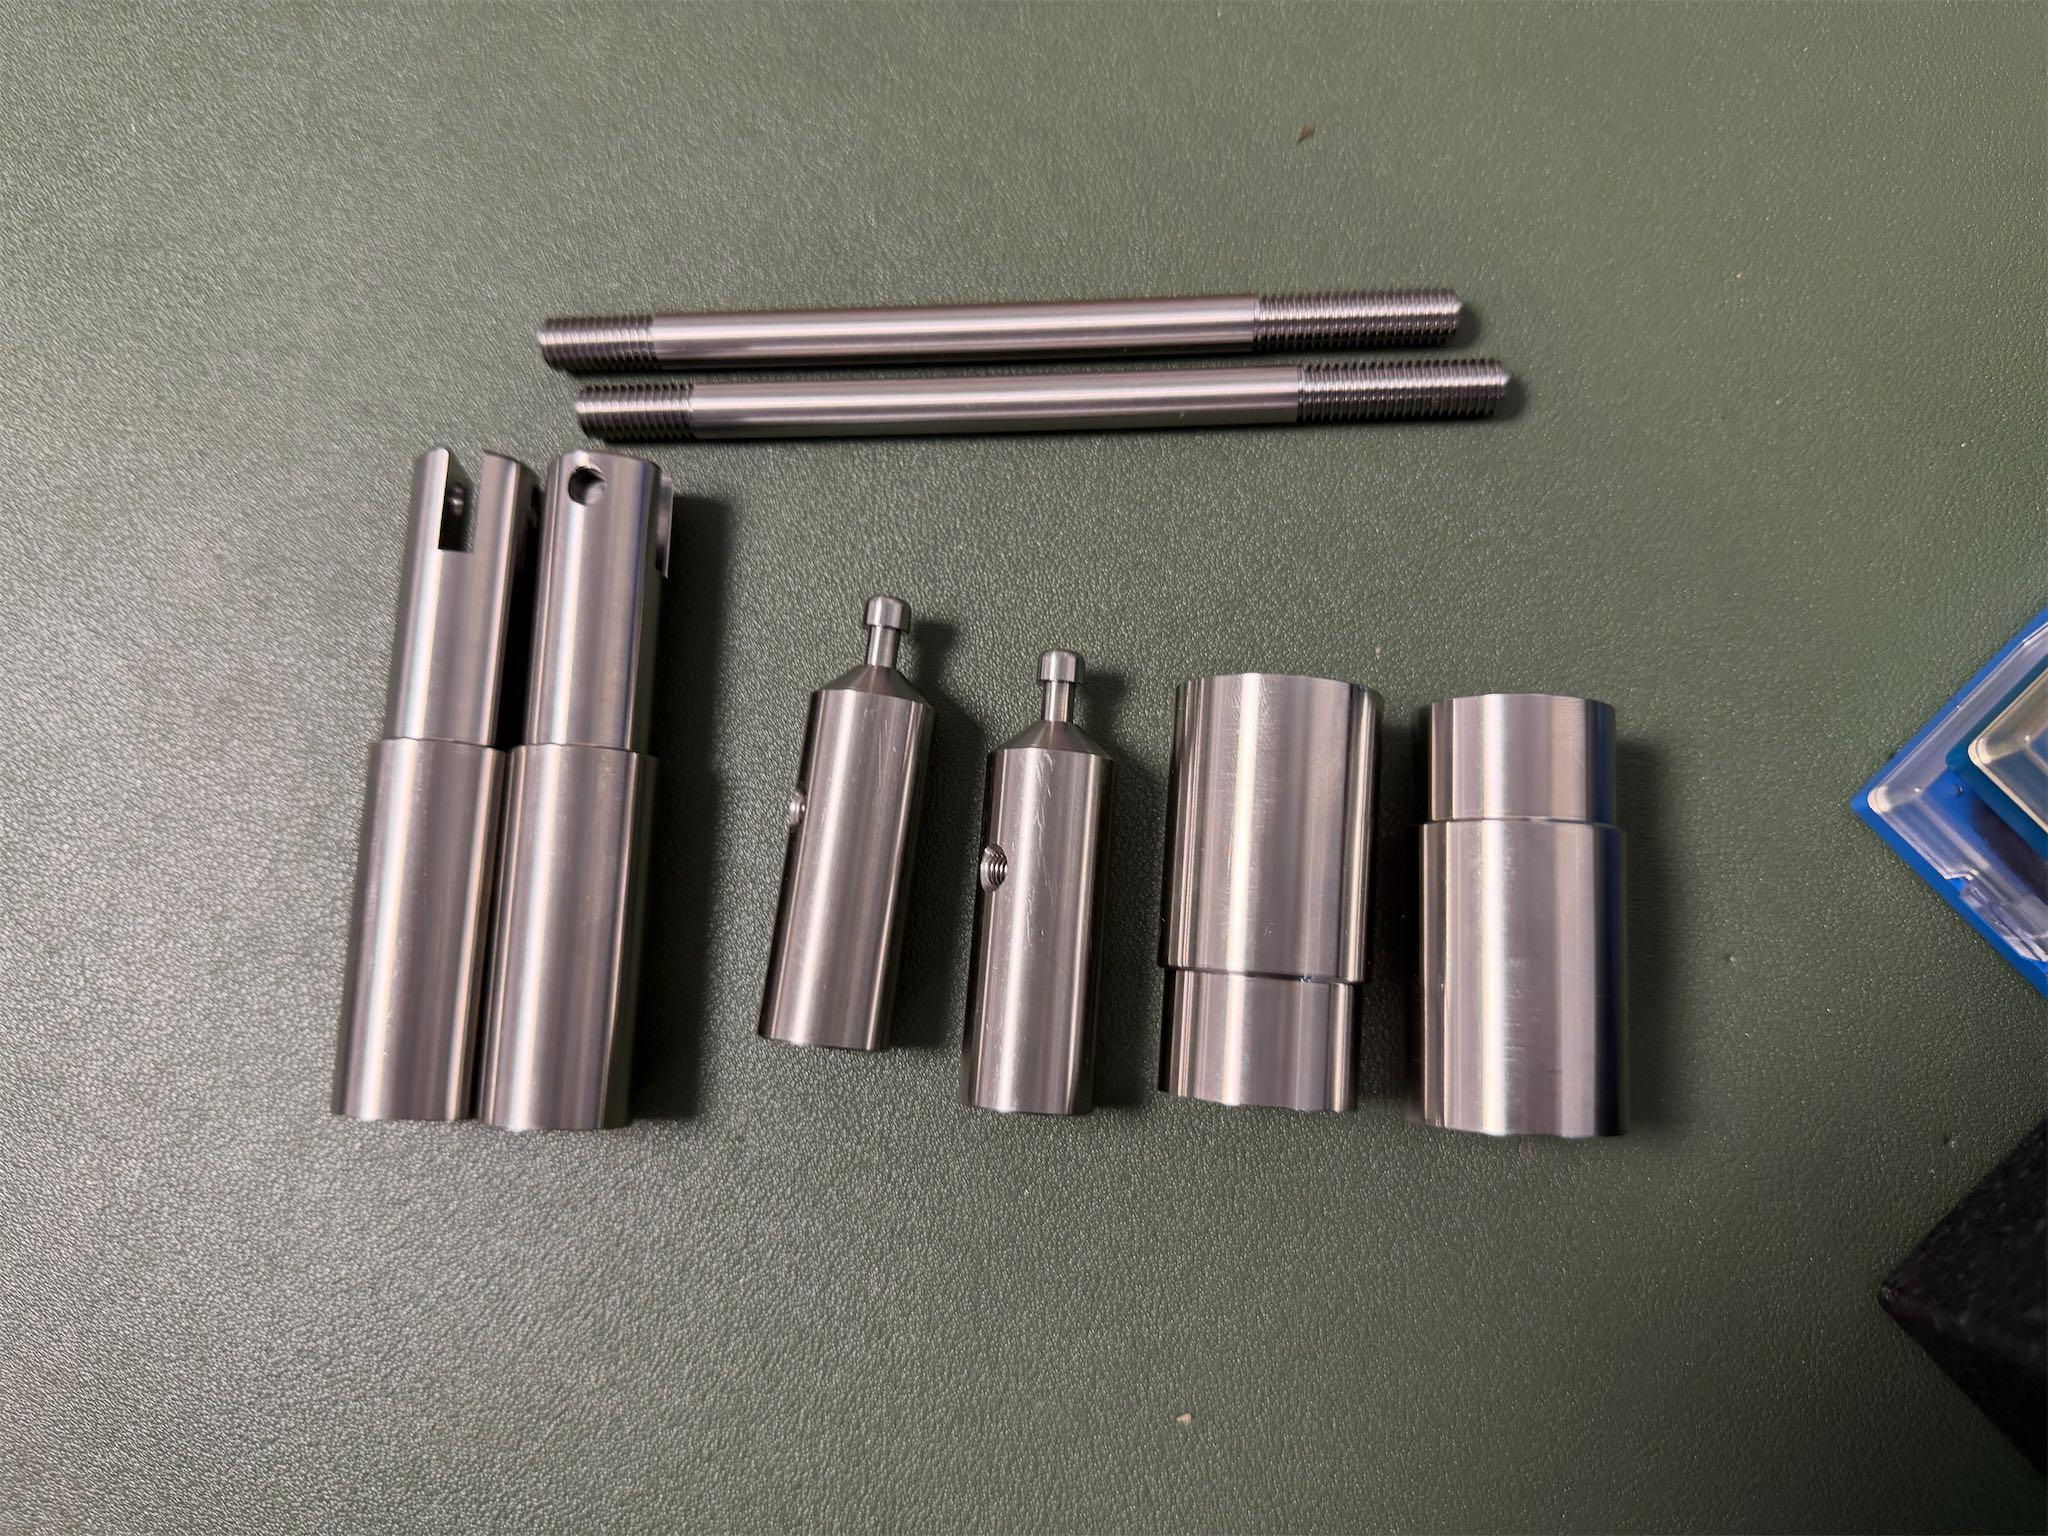
Refus au stade du devis
Des acheteurs indiquent que certains ateliers déclinent des projets en 316L après avoir remis un devis, faute d’avoir clarifié les hypothèses relatives à l’usure des outils et au temps de cycle. Ce compromis est resté invisible jusqu’à la préparation de l’usinage par le fournisseur.
- Précisez l’état du brut et les données de dureté.
- Signalez les coupes interrompues, les parois minces et les éléments géométriques profonds.
- Demandez ce qui change après l’examen du procédé.
Incohérence des justificatifs
Un certificat matière peut exister alors que le lien avec la bonne coulée ou le bon lot, ou le parcours physique de la pièce, reste à établir. Un enregistrement de transaction n’assure pas nécessairement la traçabilité jusqu’au composant livré.
- Définissez le lien avec la coulée ou le lot.
- Précisez tout point d’arrêt pour contrôle PMI.
- Rattachez les rapports à la pièce et au bon de commande.
Critères d’acceptation non définis
La mention « passivé » figure souvent sans méthode d’acceptation, ce qui empêche le contrôle à la réception de valider l’exigence. ASTM A967/A967M-25 prévoit des options de traitement et d’acceptation qualitative ; la commande doit donc préciser celle qui est retenue.
- Précisez le traitement applicable.
- Précisez l’essai d’acceptation.
- Désignez la personne chargée de consigner le résultat.
Ne demandez pas seulement si un fournisseur peut usiner l’acier inoxydable. Demandez quels justificatifs permettront de valider ce plan, ce matériau, ce lot et cette procédure d’acceptation.
Liste de contrôle de la demande de devis pour l’acheteur
Liste de contrôle de la demande de devis : indice de révision du plan → nuance et état du matériau → risques liés au procédé → acceptation dimensionnelle et de surface → documents matière et rapports de contrôle → documents d’expédition et de douane.
Suivez cet ordre pour comparer le périmètre des devis ; le plan et les exigences d’achat déterminent les documents requis pour la commande.
Commencez par l’information manquante
Envoyez le plan avec les justificatifs attendus par votre équipe de réception. Zhenling peut vous transmettre une liste ciblée de questions avant que les hypothèses commerciales soient figées dans le devis.
Demandez une revue de votre plan7 nuances d’acier inoxydable, 7 questions différentes pour la demande de devis
Un tableau d’usinabilité des aciers inoxydables donne une première indication, pas une vérité générale pour une pièce finie. La nuance, l’état à la sortie de l’aciérie, la dureté, la géométrie et les conditions d’utilisation modifient la gamme d’usinage et le plan d’acceptation appropriés.
LIMITES ENTRE FAMILLES DE MATÉRIAUXLe comportement d’un acier inoxydable dépend d’abord du chrome et de la structure de l’alliage, mais qualifier toutes les pièces austénitiques de « non magnétiques » après écrouissage serait abusif. Les nuances duplex peuvent offrir une résistance mécanique élevée et des avantages face à la corrosion dans certaines conditions de service, tandis que les montages d’usinage pour l’automobile ou les outillages de moulage peuvent imposer des priorités entièrement différentes en matière d’usure, de finition et de dimensions. ISO 10303-242:2025 fournit un cadre neutre pour la transmission des données produit et de fabrication ; cette norme ne choisit pas la nuance d’acier inoxydable à la place de l’acheteur.
NUANCE : 303 AUSTÉNITIQUE
POURQUOI L’ACHETEUR L’ENVISAGE
Souvent envisagée lorsque l’usinabilité compte davantage que la soudabilité ou la résistance maximale à la corrosion.
RISQUE D’USINAGE À CLARIFIER
Le soufre peut faciliter la fragmentation des copeaux et la coupe, mais l’état exact du matériau reste déterminant pour le procédé.
QUESTION SUR LES CONDITIONS DE SERVICE
La pièce sera-t-elle soudée, exposée aux chlorures ou soumise à une exigence de résistance à la corrosion qui exclut le 303 ?
INFORMATIONS À INCLURE DANS LA DEMANDE DE DEVIS
Nuance, état, indice de révision du plan et toute contrainte liée à la corrosion ou au soudage.
NUANCE : 304 AUSTÉNITIQUE
POURQUOI L’ACHETEUR L’ENVISAGE
Une nuance polyvalente largement spécifiée pour les pièces en acier inoxydable fabriquées et usinées.
RISQUE D’USINAGE À CLARIFIER
L’écrouissage, l’arête rapportée et la déformation des parois minces exigent une préparation adaptée à chaque élément géométrique.
QUESTION SUR LES CONDITIONS DE SERVICE
L’exposition est-elle assez modérée, ou l’application exige-t-elle un acier de la famille 316 contenant du molybdène ?
INFORMATIONS À INCLURE DANS LA DEMANDE DE DEVIS
État du brut, plan des références spécifiées pour le contrôle dimensionnel, finition et exigences de nettoyage.
NUANCE : 304L BAS CARBONE
POURQUOI L’ACHETEUR L’ENVISAGE
Envisagée lorsque le soudage ultérieur et la maîtrise de la sensibilisation sont déterminants.
RISQUE D’USINAGE À CLARIFIER
Ne supposez pas que le suffixe « L » élimine les risques d’usinage rencontrés avec le 304.
QUESTION SUR LES CONDITIONS DE SERVICE
Quelle procédure de soudage, quel apport thermique et quels critères d’acceptation après fabrication s’appliquent ?
INFORMATIONS À INCLURE DANS LA DEMANDE DE DEVIS
Suffixe exact de la nuance, plan des soudures s’il y a lieu et contrôle après traitement.
NUANCE : 316 AVEC MOLYBDÈNE
POURQUOI L’ACHETEUR L’ENVISAGE
Envisagée pour améliorer la résistance à la corrosion par piqûres dans de nombreux milieux contenant des chlorures.
RISQUE D’USINAGE À CLARIFIER
L’usinage de l’acier inoxydable 316 tolère généralement moins d’écarts que celui du 303 à usinabilité améliorée.
QUESTION SUR LES CONDITIONS DE SERVICE
Quelles concentrations en chlorures, températures, contraintes internes et substances de nettoyage caractérisent les conditions de service ?
INFORMATIONS À INCLURE DANS LA DEMANDE DE DEVIS
Description du milieu, état du matériau et critères d’acceptation de la surface.
NUANCE : 316L BAS CARBONE
POURQUOI L’ACHETEUR L’ENVISAGE
Courante lorsque le comportement à la corrosion de la famille 316 et un soudage ultérieur entrent tous deux dans la conception.
RISQUE D’USINAGE À CLARIFIER
Les copeaux longs et filants, l’écrouissage et la maîtrise des bavures peuvent déterminer le choix des outils et la planification du temps de cycle.
QUESTION SUR LES CONDITIONS DE SERVICE
La résistance à la corrosion est-elle déduite de la seule nuance, sans maîtrise de l’état de surface ni de la fabrication ?
INFORMATIONS À INCLURE DANS LA DEMANDE DE DEVIS
Suffixe de la nuance, limites des conditions de service, exigences de soudage et consignes de passivation.
NUANCE : 321 STABILISÉE
POURQUOI L’ACHETEUR L’ENVISAGE
Souvent évaluée pour un service à température élevée ou avec soudage lorsqu’une nuance stabilisée est pertinente.
RISQUE D’USINAGE À CLARIFIER
Le choix de l’outillage et des paramètres dépend toujours de l’état du matériau fourni et de la géométrie des éléments à usiner.
QUESTION SUR LES CONDITIONS DE SERVICE
Quel cycle thermique et quelle séquence de fabrication le responsable de la conception exige-t-il ?
INFORMATIONS À INCLURE DANS LA DEMANDE DE DEVIS
Spécification du matériau applicable, état et notes d’acceptation liées à la chaleur.
NUANCE : 904L FORTEMENT ALLIÉE
POURQUOI L’ACHETEUR L’ENVISAGE
Évaluée pour les milieux très corrosifs lorsque la conception justifie un acier inoxydable plus fortement allié.
RISQUE D’USINAGE À CLARIFIER
Le coût du matériau et l’effort d’usinage rendent particulièrement utile une confirmation précoce de la nuance et des critères d’acceptation.
QUESTION SUR LES CONDITIONS DE SERVICE
Le responsable de la conception a-t-il confirmé le 904L plutôt qu’une autre solution en acier duplex ou en alliage de nickel ?
INFORMATIONS À INCLURE DANS LA DEMANDE DE DEVIS
Spécification complète du matériau, règle de substitution approuvée et exigence de contrôle PMI.
DÉCISION .01
Acier inoxydable 303 ou 304
La nuance la plus facile à usiner n’est pas toujours le bon choix. Si les exigences de soudage ou de résistance à la corrosion excluent le 303, sa meilleure maîtrise des copeaux ne suffit pas à rendre la pièce acceptable.
- Définissez d’abord les conditions de service.
- Définissez ensuite les exigences de fabrication.
- Comparez alors l’effort d’usinage.
DÉCISION .02
304 ou 316
Le molybdène du 316 peut améliorer la résistance à la corrosion par piqûres, mais la nuance seule ne garantit pas la résistance à la fissuration par corrosion sous contrainte. Le milieu, les contraintes de traction et l’état de surface restent déterminants.
- Consignez la teneur en chlorures et la température.
- Identifiez les sources de contraintes de traction.
- Définissez le traitement de surface.
DÉCISION .03
Usinage de l’acier inoxydable duplex
Les matériaux duplex et superduplex constituent une famille de choix distincte, et non des substituts implicites aux 7 nuances ci-dessus. Leur équilibre de phases, leur résistance mécanique, leur procédé de soudage et leurs spécifications d’utilisation exigent un examen dédié.
- N’appliquez pas de force les paramètres des nuances austénitiques.
- Confirmez la norme du matériau.
- Exigez une approbation explicite pour toute substitution.
Téléchargez la fiche de demande de devis pour 7 nuances d’acier inoxydable
Utilisez la matrice pour relever les conditions de service, les risques d’usinage et les justificatifs requis avant de demander aux fournisseurs de comparer leurs prix.
ALLIAGES INOXYDABLES
USINAGE CNC DE PRÉCISION
Alliages inoxydables et termes d’usinage CNC de précision à clarifier
Les termes de recherche peuvent aider un acheteur à trouver un fournisseur, mais ils ne suffisent pas à définir la nuance indiquée sur le plan, le plan lui-même ou le programme de contrôle. Transformez les expressions générales en champs précis de la demande de devis avant de comparer les offres. Pour la transmission du plan et du modèle, ISO 10303-242:2025 fournit un cadre neutre de données produit ; cette norme ne choisit ni l’alliage, ni la tolérance, ni le programme de contrôle.
Terme de recherche 01
« acier inoxydable 303 », « acier inoxydable 304 », « acier inoxydable 316 », « acier inoxydable 430 », « acier inoxydable 201 », 17-4 ou « acier inoxydable courant »
Pourquoi c’est insuffisant ATTENTION
Ces désignations couvrent des aciers inoxydables austénitiques, des aciers inoxydables ferritiques, des matériaux durcis par précipitation et d’autres familles. Une nuance d’acier inoxydable martensitique constituerait encore un choix distinct, et non un substitut équivalent.
À inclure dans la demande de devis OBLIGATOIRE
Indiquez la nuance exacte d’acier inoxydable, la norme applicable, l’état à la livraison, la règle relative aux équivalences approuvées et le document matière requis.
Terme de recherche 02
CNC de précision, usinage CNC de précision, usinage CNC de haute précision, acier inoxydable usiné CNC, pièces en acier inoxydable usinées CNC, pièces sur mesure ou pièces métalliques
Pourquoi c’est insuffisant ATTENTION
Ces expressions décrivent une catégorie de fournisseurs ou de procédés. Elles ne définissent ni les relations entre références spécifiées, ni les risques liés aux éléments géométriques, ni les tolérances serrées ou la méthode de contrôle nécessaire à l’acceptation de la pièce.
À inclure dans la demande de devis OBLIGATOIRE
Joignez le plan et le modèle maîtrisés ; indiquez les éléments géométriques critiques, les quantités, les exigences de surface, l’échantillonnage et le format des rapports.
Terme de recherche 03
bonne résistance à la corrosion, excellente résistance à la corrosion, résistance supérieure à la corrosion, résistance exceptionnelle à la corrosion ou simplement « résistant à la corrosion »
Pourquoi c’est insuffisant ATTENTION
Le langage commercial ne définit ni l’exposition aux chlorures, ni la température, les contraintes de traction, les produits de nettoyage, la corrosion et l’oxydation, ni le compromis requis entre résistance mécanique et résistance à la corrosion.
À inclure dans la demande de devis OBLIGATOIRE
Consignez le milieu d’utilisation, le choix du matériau par le responsable de la conception, la gamme de fabrication, le traitement de surface et l’essai d’acceptation.
Terme de recherche 04
instruments chirurgicaux, applications médicales, aéronautique, automobile ou applications dans les équipements industriels
Pourquoi c’est insuffisant ATTENTION
La seule mention d’une application finale ne prouve ni la qualification, ni l’approbation du procédé, ni l’aptitude à l’emploi. Une même nuance d’acier peut exiger des justificatifs différents selon les systèmes clients et réglementaires.
À inclure dans la demande de devis OBLIGATOIRE
Précisez la spécification client applicable, le procédé maîtrisé, les justificatifs de contrôle, la traçabilité, l’approbation et l’autorité chargée de la libération.
Terme de recherche 05
facile à usiner, plus facile à usiner, outils pour couper l’inox, fraisage et tournage CNC ou besoins généraux d’usinage
Pourquoi c’est insuffisant ATTENTION
Ces expressions ne permettent pas d’établir une méthode universelle. L’aptitude au formage, la ductilité, l’état du brut, la géométrie des éléments, le maintien de la pièce, la rigidité de la machine, le fluide de coupe et l’engagement de l’outil influencent tous la gamme de fabrication.
À inclure dans la demande de devis OBLIGATOIRE
Fournissez l’état du matériau et sa géométrie, puis demandez au fournisseur un procédé maîtrisé et un plan de vérification plutôt qu’un tableau générique d’avances.
Transformez un terme de recherche en champ de demande de devis
Envoyez le terme, le plan et la question d’acceptation encore ouverte. Zhenling peut distinguer le mot-clé utilisé pour chercher un fournisseur de l’exigence qui doit figurer dans le devis et le bon de commande.
Clarifiez la demande de devisUsinabilité, écrouissage et paramètres de coupe
La réponse directe est qu’aucune valeur unique publiée en ligne ne permet de fixer sans risque les vitesses de coupe et les avances pour le fraisage de l’acier inoxydable. Les paramètres de coupe dépendent de la nuance, de la dureté, de la rigidité de la machine, de la géométrie de l’outil, de la profondeur d’engagement, de l’apport de fluide de coupe et de l’élément à usiner.
Décision fondée d’abord sur l’élément géométrique : une cavité de vanne de 50 mm avec une cloison de 2 mm présente des risques de déformation, d’usure et de contrôle, car la chaleur de coupe et l’écrouissage agissent localement sur cet élément. Zhenling utilise l’étude citée sur le 316L et les règles de tolérancement ASME Y14.5 comme éléments d’analyse pour le tournage et le fraisage CNC ; au lieu d’appliquer un tableau d’avances universel, Zhenling définit la plage de paramètres à partir du plan. Demandez une revue d’usinage.
Étapes de la revue d’usinage
-
1. Confirmez le brutNuance, forme, état et données de dureté disponibles
-
2. Classez l’élément géométriqueParoi mince, cavité profonde, coupe interrompue, alésage ou filetage
-
3. Définissez le système d’outillageGrade de carbure, géométrie de la plaquette, porte-outil et circuit du fluide de coupe
-
4. Validez la plage de paramètresSurveillez les copeaux, l’usure, les bavures, les dimensions et l’état de surface
Écrouissage
Un frottement ou des contacts légers répétés peuvent durcir la couche suivante avant sa coupe, ce qui accroît l’usure de l’outil et le risque dimensionnel. La solution n’est pas automatiquement de « tout ralentir » ; il faut un engagement stable qui maintienne une coupe effective.
- Évitez de laisser l’outil stationner au contact de la surface.
- Assurez un maintien rigide de la pièce.
- Planifiez les conditions d’entrée et de sortie de l’outil.
Chaleur et maîtrise des copeaux
L’acier inoxydable peut retenir la chaleur près de l’arête de coupe, tandis que les nuances austénitiques ductiles produisent des copeaux tenaces. Le choix d’un outillage adapté à la nuance et un apport abondant de fluide de coupe reviennent régulièrement dans les recommandations de Modern Machine Shop examinées.
- Dirigez le fluide de coupe vers l’arête.
- Éloignez les copeaux de la zone où ils pourraient être recoupés.
- Contrôlez l’usure avant que les dimensions ne dérivent.
Intégrité de surface
L’usinage peut modifier la rugosité, la déformation et les contraintes résiduelles près de la surface. Des travaux évalués par des pairs sur le 316L usiné et la fissuration par corrosion sous contrainte montrent que l’usinage doit être considéré comme un facteur parmi d’autres, avec le matériau, le milieu et les contraintes internes, et non comme la seule cause.
- Adaptez la finition aux conditions de service.
- Maîtrisez les bavures et les contaminations incrustées.
- Nuancez toute affirmation de causalité.
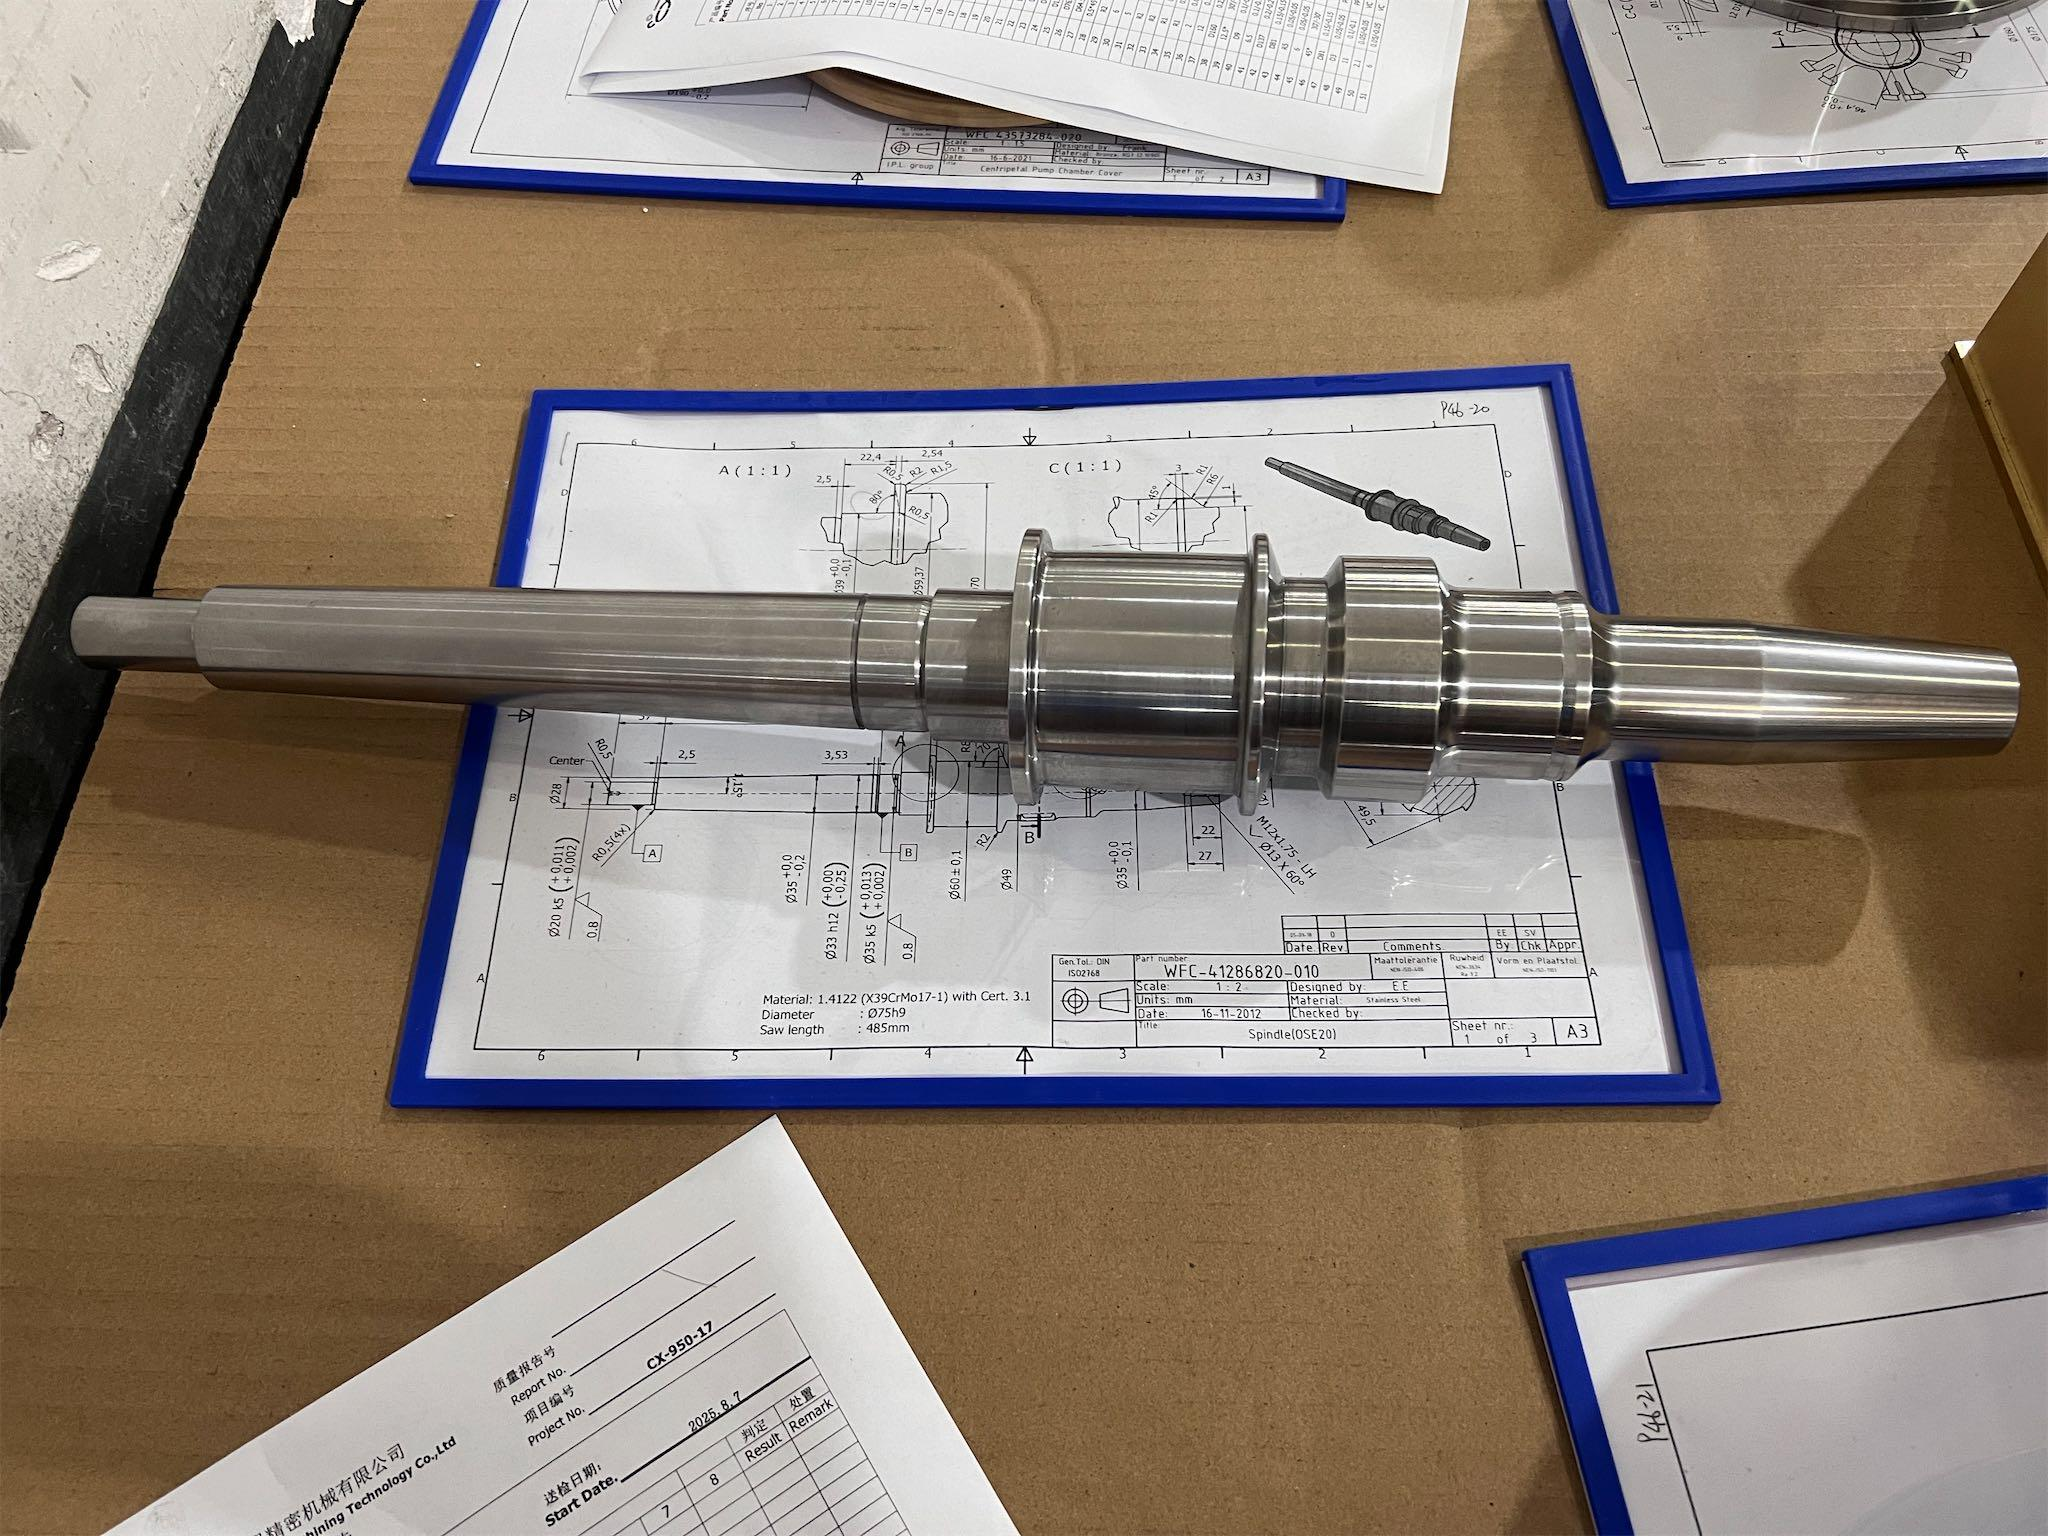
Pièces et procédures d’acceptation pour la demande de devis
Zhenling présente les brides, les corps de vanne, les rouleaux, les coudes et les bouchons comme des catégories de demandes de devis définies par les plans. Cette page ne revendique ni tolérance universelle ni résultat client, car aucun justificatif indépendant ne permet d’établir un résultat propre à Zhenling.
CAS 01
Exemple de demande de devis : bride de 50 mm
Cliquez pour consulter
SPÉCIFICATIONS
Détails de la bride de 50 mm
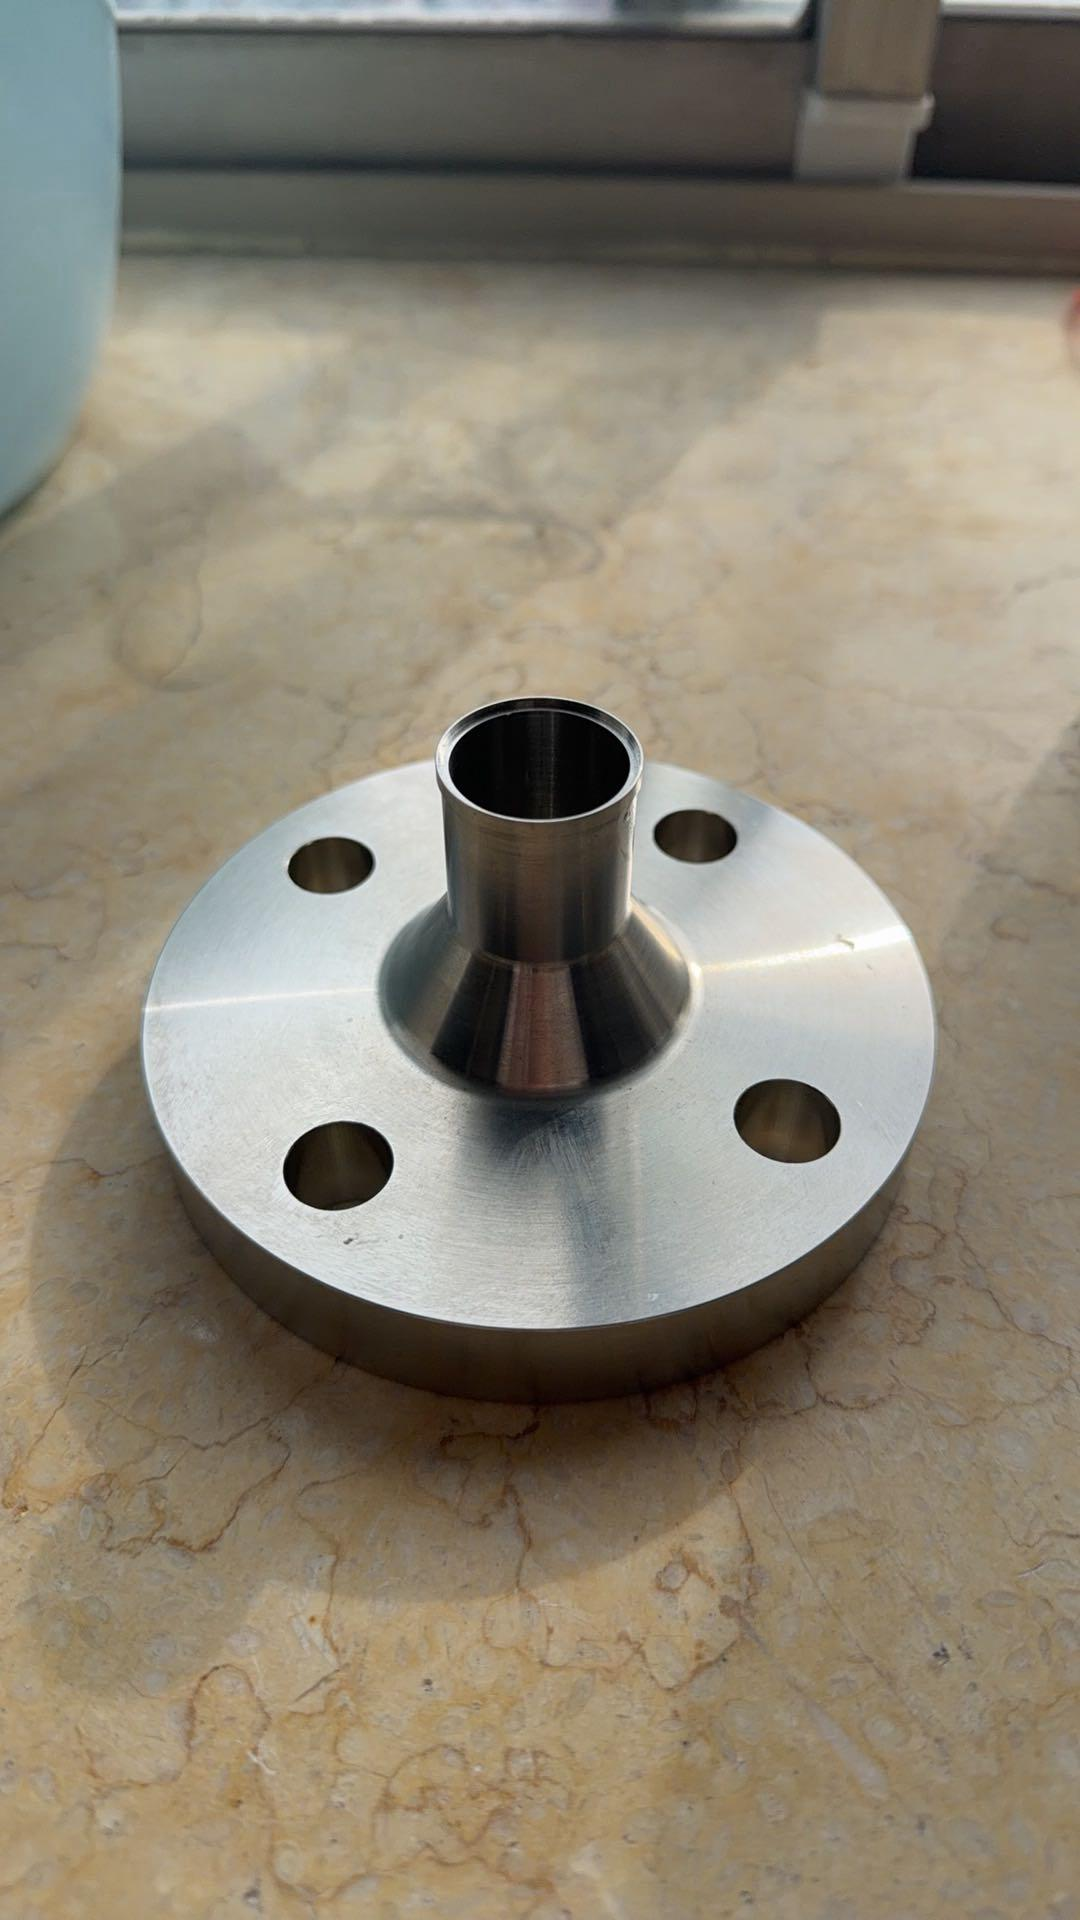
Un acheteur soumet une demande pour une bride à alésage nominal de 50 mm avec une exigence sur la portée d’étanchéité, mais sans méthode de mesure. Ici, le risque ne tient pas à l’absence d’une tolérance commerciale annoncée ; il vient du fait que le fournisseur et le contrôle à la réception pourraient employer des méthodes différentes.
- Confirmez la référence spécifiée et la spécification de la face.
- Précisez la méthode de mesure.
- Rattachez le résultat à l’indice de révision du plan.
CAS 02
Exemple de demande de devis : corps de vanne en 316L
Cliquez pour consulter
SPÉCIFICATIONS
Détails du corps de vanne en 316L
Le plan d’un corps de vanne précise le 316L et la passivation, mais pas l’essai d’acceptation prévu par ASTM A967. Pour résoudre ce point, il faut clarifier le bon de commande avant l’usinage, sans attendre pour demander un certificat après coup.
- Confirmez les justificatifs de coulée ou de lot.
- Choisissez le traitement de passivation et l’essai.
- Distinguez l’acceptation du composant des justificatifs matière.
CAS 03
Exemple de demande de devis : rouleau long
Cliquez pour consulter
SPÉCIFICATIONS
Détails du rouleau long
Le plan d’un rouleau long impose un faux-rond serré sans préciser la simulation de la référence ni les conditions d’appui. Zhenling tiendrait compte du montage et de la méthode de vérification dans le devis, car une variation d’appui de 1 mm peut modifier la mesure sur une pièce élancée.
- Définissez la simulation de la référence spécifiée.
- Convenez des conditions d’appui.
- Consignez le montage de contrôle.
Portée des normes : ASME Y14.5 fournit les règles de cotation des plans et de tolérancement géométrique, tandis qu’ISO 10303-242:2025 traite de la gestion des données d’ingénierie, de fabrication des produits et de contrôle. Aucune de ces sources ne prouve qu’un fournisseur peut tenir une tolérance donnée.
Associez un nom de pièce à une procédure d’acceptation
Envoyez le plan, son indice de révision, la quantité, l’état du matériau et les rapports exigés à la réception. La liste de questions reçue en retour sera plus utile qu’une galerie générique de pièces.
Plateforme de prototypage ou fournisseur de production ?
Les acheteurs peinent à comparer le devis d’une plateforme de prototypage à celui d’un fournisseur de production lorsque les périmètres de contrôle et de documentation diffèrent. Le prix unitaire affiché ne correspond pas toujours au meilleur coût par pièce acceptée.
CRITÈRES DE CHOIX
Usage le plus adapté
PLATEFORME DE PROTOTYPAGE
Itérations rapides de conception et achat de prototypes avec peu d’informations contextuelles
FOURNISSEUR DE PRODUCTION GUIDÉ PAR LE PLAN
Commandes récurrentes nécessitant une continuité du procédé, des justificatifs et des modalités d’expédition
QUESTION POUR L’ACHETEUR
Ce projet d’usinage sert-il surtout à apprendre, ou à recevoir régulièrement des pièces acceptées ?
Données nécessaires au devis
PLATEFORME DE PROTOTYPAGE
Souvent la géométrie et les options sélectionnées
FOURNISSEUR DE PRODUCTION GUIDÉ PAR LE PLAN
Géométrie, état du matériau, contrôle, finition, documentation et logistique
QUESTION POUR L’ACHETEUR
Quelles exigences ne figurent pas dans le prix unitaire affiché ?
Gestion des modifications
PLATEFORME DE PROTOTYPAGE
Cycle pratique de nouveau dépôt de fichier
FOURNISSEUR DE PRODUCTION GUIDÉ PAR LE PLAN
L’examen de la révision et de ses effets sur le procédé peut être rattaché à la gamme de production
QUESTION POUR L’ACHETEUR
Qui décide si une révision modifie l’outillage, le contrôle ou les justificatifs ?
Continuité des justificatifs
PLATEFORME DE PROTOTYPAGE
Variable selon la plateforme et les options de la commande
FOURNISSEUR DE PRODUCTION GUIDÉ PAR LE PLAN
Peut être définie autour des liens entre coulée, lot, rapport et bon de commande
QUESTION POUR L’ACHETEUR
L’équipe de réception peut-elle rattacher chaque document exigé au lot livré ?
Comparaison commerciale
PLATEFORME DE PROTOTYPAGE
Prix par pièce établi rapidement
FOURNISSEUR DE PRODUCTION GUIDÉ PAR LE PLAN
Devis comparé selon les hypothèses relatives aux pièces acceptées et au réapprovisionnement
QUESTION POUR L’ACHETEUR
Quel est le dénominateur : les pièces expédiées ou les pièces acceptées ?
Fiche de calcul du coût par pièce acceptée
Un prix unitaire bas peut exclure le contrôle PMI, les rapports de contrôle, l’emballage, les formalités douanières ou le risque lié à un remplacement urgent. Cette fiche rend ces hypothèses visibles sans inventer un pourcentage d’économies valable pour tout le secteur.
- Pièces devisées et pièces acceptées
- Frais d’outillage et de contrôle
- Documentation et vérifications par des tiers
- Données relatives au fret, aux droits de douane et aux frais de courtage
- Données relatives aux nouveaux contrôles, aux lots rejetés et aux arrêts de ligne
FORMULE À RENSEIGNER PAR L’ACHETEUR
Coût total de la commande, du contrôle, de la documentation, de la logistique et des perturbations ÷ nombre de pièces acceptées et utilisables.
Utilisez les données réelles des devis et de la réception. Zhenling ne prétend pas appliquer un taux d’économies valable pour tout le secteur.
Point de blocage caché : l’ERP peut identifier la transaction alors que le parcours physique du lot reste incomplet. L’analyse examinée de Supply Chain Management Review explique pourquoi cette fiche distingue la présence des documents de leur rattachement à la commande.
Comparez 2 devis sur une base commune avant de choisir
Demandez la fiche de calcul du coût par pièce acceptée et comparez des hypothèses identiques de contrôle, de justificatifs, de logistique et de remplacement.
Tolérances, contrôle, passivation et traçabilité des matériaux
Une cote, un document matière et un rapport de passivation répondent à des questions différentes. Zhenling définit pour chacun des critères d’acceptation distincts, car les regrouper sous la mention « documents qualité inclus » crée une lacune évitable. L’analyse examinée sur la traçabilité au niveau des lots confirme la nécessité de suivre le parcours physique d’un composant, au lieu de se fier uniquement à un enregistrement de transaction.
Décision au niveau du lot : pour un exemple de corps de vanne de 50 mm provenant de 1 lot, le risque est de disposer d’un rapport impossible à rattacher à la pièce livrée. Comme ASTM A967 et ISO 10303-242:2025 portent sur des objets distincts en matière d’acceptation et de données, Zhenling distingue le contrôle CNC, l’identification du matériau et les relevés de surface ; au lieu de promettre un ensemble de certificats, Zhenling demande quels justificatifs l’acheteur acceptera. Demandez une revue de la traçabilité.
Revue de la traçabilité
01
Identification
Nuance, coulée ou lot, état et document matière demandé
02
Géométrie
Indice de révision du plan, références spécifiées, tolérances et méthode de mesure
03
Surface
Rugosité, nettoyage, traitement de passivation et essai de réception
04
Contrôles particuliers
Identification positive des matériaux (PMI), contrôles non destructifs (NDT) ou contrôle par un tiers uniquement si la commande l’exige
05
Libération
Lien entre les rapports et les pièces, écarts et dossier documentaire d’expédition
Document matière
Un document de contrôle de type 3.1 selon EN 10204 peut être demandé comme preuve relative au matériau, le cas échéant. Il ne constitue pas automatiquement une approbation au titre d’un code applicable aux équipements sous pression, une certification du composant ou la preuve que la traçabilité du lot physique a été maintenue à chaque opération.
- Précisez le type de document demandé.
- Définissez le lien avec la coulée ou le lot.
- Confirmez les champs propres au client, le cas échéant.
02
EN 10204
Identification positive des matériaux
La PMI permet de vérifier l’identité de l’alliage à une étape choisie, mais la méthode, le plan d’échantillonnage, la présence d’un témoin et les mesures à prendre selon le résultat doivent figurer dans la commande. La réalisation d’une PMI ne remplace pas la réception dimensionnelle ou de surface.
- Définissez l’instrument ou la méthode si ce point est soumis à des exigences précises.
- Fixez le niveau d’échantillonnage.
- Précisez la marche à suivre en cas de non-concordance.
03
ESSAI PMI
Réception de la passivation
ASTM A967/A967M-25 prévoit plusieurs méthodes qualitatives de réception, notamment des essais d’immersion dans l’eau, d’exposition à l’humidité et au brouillard salin, ainsi que d’autres essais. Le choix dépend de la commande : la seule mention « passivation selon ASTM A967 » est donc insuffisante.
- Choisissez la gamme de traitement.
- Choisissez l’essai de réception.
- Consignez le résultat pour le lot concerné.
04
ASTM A967
Protocole des étapes de réception :
Identification du matériau
Justificatifs dimensionnels
Réception de l’état de surface
Contrôles particuliers
Dossier de libération
Ce qui fait la différence, ce n’est pas d’accumuler davantage de certificats, mais d’éviter toute substitution passée sous silence entre ces étapes.
Demandez la liste de contrôle de traçabilité des matériaux
Utilisez-la pour définir la nuance, la coulée ou le lot, la PMI, le rapport dimensionnel, l’essai de passivation et les points d’arrêt pour contrôle par un tiers avant l’émission du bon de commande.
Obtenir la liste de contrôlePortée des certificats et conformité à l’exportation
Zhenling ne revendique pas sur cette page une couverture générale au titre du marquage CE, de l’ASME ou de la PED. Les sources officielles montrent que les preuves de conformité et d’autorisation dépendent des exigences du produit, de l’entité juridique ou du lieu, ainsi que du type, du numéro, de la portée et de la validité du certificat.
La portée doit guider la décision : un retard douanier de 1 jour pour une vanne usinée de 50 mm peut révéler une hypothèse erronée concernant l’entité, l’origine ou la facture. Les registres officiels CE et ASME étant propres au produit, au lieu et à la portée, Zhenling considère chaque justificatif comme une preuve à vérifier ; contrairement à un simple logo, Zhenling ne revendiquera aucune couverture sans le document correspondant. Demandez un examen de la portée des documents.
Marquage CE
La Commission européenne indique qu’il incombe au fabricant de déterminer les règles applicables, d’évaluer la conformité, de constituer la documentation technique et d’établir la déclaration UE de conformité. Le marquage CE n’est pas une accréditation générale de l’atelier valable pour toute pièce usinée.
- Déterminez la législation applicable au produit.
- Vérifiez l’identité du fabricant légal.
- Examinez la déclaration et la portée des produits couverts.
Autorisation ASME
Le moteur de recherche des titulaires de certificats ASME indique l’entreprise, le lieu, le type et le numéro du certificat, son statut, sa portée et ses dates. L’ASME précise également dans sa FAQ sur la certification que l’autorisation n’est valable que pour le lieu indiqué.
- Vérifiez l’entité juridique et le lieu.
- Vérifiez le type de certificat et sa portée.
- Contrôlez le statut actuel et la date d’expiration.
Traitement douanier
Le 19 CFR 141.86 exige des renseignements détaillés sur la facture, notamment la description des marchandises, leur nuance ou qualité, les quantités, la valeur, les frais et l’origine. Il ne fixe pas un code HTS ou un taux de droit unique pour toutes les pièces usinées en acier inoxydable.
- Classez l’article fini.
- Confirmez l’origine et le traitement douanier en vigueur.
- Confiez la décision à l’importateur ou à un professionnel des douanes.
Affirmation à évaluer
Éléments à vérifier par l’acheteur
Ce que cela ne prouve pas
Affirmation
Conformité CE
Éléments à vérifier
Législation applicable, déclaration, fabricant légal, produit et rôle de l’organisme notifié, le cas échéant
Ne prouve pas
Une approbation générale de l’atelier pour des pièces sans rapport
Affirmation
Autorisation ASME
Éléments à vérifier
Entreprise, lieu, type et numéro de certificat, statut, portée et date d’expiration
Ne prouve pas
L’approbation automatique de chaque composant ou lot de matériau
Affirmation
Document de contrôle du matériau
Éléments à vérifier
Type de document, spécification du matériau, coulée ou lot, résultats d’essai et lien avec la commande
Ne prouve pas
L’approbation de la conception pour la pression ou une chaîne de traçabilité complète
Affirmation
Examen du code HTS et de la section 301
Éléments à vérifier
Article fini, classement tarifaire, origine et traitement officiel en vigueur
Ne prouve pas
Un pourcentage universel fondé uniquement sur la désignation « pièce en acier inoxydable usinée CNC »
Sources officielles à consulter :
utilisez le tarif douanier de la Commission du commerce international des États-Unis et les lignes directrices de la douane et de la protection des frontières des États-Unis relatives à la section 301, en tenant compte des caractéristiques de l’article fini. L’estimation d’un fournisseur ne décharge pas l’importateur de sa responsabilité concernant le classement tarifaire.
Demandez la portée exacte, pas un simple logo
Indiquez le pays de destination, la description de la pièce finie et les justificatifs de conformité exigés. Zhenling peut définir la portée des documents à fournir par le fournisseur, tandis que le classement juridique relève de l’importateur responsable et de son conseiller.
Examiner la portée des documents
SPÉCIFICATION
ISO-10303
Quels facteurs influent sur le prix, le délai et l’adéquation de la commande ?
Le coût total de l’usinage CNC de l’acier inoxydable dépend de l’ensemble de la gamme de fabrication, et non d’un simple tarif horaire. L’état du matériau brut, le volume enlevé, le maintien de la pièce, l’accès des outils, les tolérances, le contrôle, le traitement de surface, les documents requis, la quantité et le rythme de réapprovisionnement influent tous sur le devis.
Pour comparer les devis : dans l’exemple d’une vanne de 50 mm et d’un arrêt de 2 jours pour contrôle, le risque tarifaire tient à une portée mal définie, car la préparation CNC, le contenu du rapport et le moment de la libération sont liés. Zhenling examine le plan et le nombre de pièces acceptées servant de base au calcul ; au-delà du seul prix unitaire, Zhenling précise les hypothèses retenues pour la production, l’outillage et les tolérances. Le périmètre des coûts doit renvoyer aux exigences applicables de cotation et de tolérancement de l’ASME Y14.5, plutôt qu’à une « tolérance standard » non définie. Demandez un devis dont le périmètre est précisé.
PARAM 01
Matériau et géométrie
Un prix plus élevé du matériau peut ne représenter qu’une partie du coût : un faible débit d’enlèvement de métal, la maîtrise des parois minces ou un accès difficile des outils peuvent peser davantage sur le temps de cycle. Une nuance moins chère ne donne pas nécessairement une pièce acceptée moins coûteuse.
Volume de la pièce finie par rapport au brut
Stabilité des parois et des éléments géométriques
Nuance et état à la livraison
PARAM 02
Contrôle et justificatifs
Un rapport portant sur 10 caractéristiques et un plan entièrement repéré pour le contrôle représentent des charges de travail différentes, même pour une même pièce. La PMI, les essais de passivation et les points de contrôle en présence d’un tiers modifient aussi le calendrier et le délai de libération.
Nombre de caractéristiques
Format du rapport
Points d’arrêt et de libération
PARAM 03
Quantité et réapprovisionnement
Un prototype, une petite série et une commande de production récurrente impliquent des hypothèses différentes quant à la préparation et à l’expérience acquise. Zhenling examine si l’échantillon valide la gamme de fabrication et si la livraison suivante peut reprendre l’outillage et le plan de contrôle.
Objectif de l’échantillon
Quantité par livraison
Stabilité des prévisions et des indices de révision
Examen du plan
Informations manquantes et risques liés aux éléments géométriques
Périmètre des opérations
Opérations, outillage et maintien de la pièce
Périmètre de la réception
Contrôle, surface et enregistrements
Périmètre commercial
Quantité, livraison, emballage et conditions
Aucune quantité minimale de commande universelle n’est dissimulée : l’adéquation d’une commande dépend de la préparation requise, de l’approvisionnement en matériau, de la charge de contrôle et de la demande récurrente. Une seule pièce complexe peut demander davantage de préparation commerciale qu’un lot récurrent plus important ; la décision appropriée découle donc de l’examen du plan.
Fournissez les informations nécessaires pour obtenir un devis comparable
Joignez le plan et le modèle, et précisez le matériau et son état, la quantité, la destination de livraison, les rapports de contrôle, le traitement de surface, l’emballage et les conditions commerciales.
Obtenir un devis au périmètre défini
EVALUATION_PROTOCOL // STAINLESS_STEEL
Outils d’ingénierie et d’achat pour l’acier inoxydable
Évaluez l’usinabilité du matériau, vérifiez la traçabilité liée à la conformité et repérez les coûts cachés grâce à nos grilles d’analyse conçues pour les composants critiques destinés à la circulation des fluides et aux fabricants d’équipements d’origine.
MODULE .01
Outil de préparation des demandes de devis pour 7 nuances d’acier inoxydable
Définissez méthodiquement les exigences de nuance, d’état et de tolérances adaptées aux géométries en acier inoxydable austénitique, martensitique ou duplex avant de demander un devis.
MODULE .02
Liste de contrôle : traçabilité, PMI et passivation
Examinez les certificats matière, vérifiez l’identification positive des matériaux (PMI) et assurez-vous que la passivation respecte l’ASTM A967 pour les environnements de service exigeants.
MODULE .03
Calculateur du coût par pièce acceptée
Mettez en évidence les goulets d’étranglement cachés de la chaîne d’approvisionnement en comparant le coût réel rendu à destination, les documents et les données logistiques au prix unitaire affiché dans le devis.
FAQ : usinage CNC de l’acier inoxydable
Ces réponses distinguent les questions auxquelles Zhenling peut répondre au stade de la demande de devis des décisions qui relèvent de l’acheteur, du responsable de la conception, de l’importateur ou de l’organisme compétent au titre du code applicable.
FAQ.01
Peut-on usiner l’acier inoxydable par CNC ?
Peut-on usiner l’acier inoxydable par CNC ?
Oui. Le tournage CNC, le fraisage CNC, le perçage, le filetage et les opérations connexes sont couramment utilisés pour l’acier inoxydable, mais leur difficulté varie selon la nuance, l’état et la géométrie. Pour une demande de devis exploitable, la seule mention « acier inoxydable » ne suffit pas : indiquez la nuance exacte, la forme du matériau, sa dureté si elle est connue, l’indice de révision du plan, la quantité, la finition et les exigences de contrôle.
FAQ.02
Les expressions « usinage CNC de l’acier inoxydable » et « usinage de l’acier inoxydable par CNC » désignent-elles des prestations différentes ?
Les expressions « usinage CNC de l’acier inoxydable » et « usinage de l’acier inoxydable par CNC » désignent-elles des prestations différentes ?
Non. Les acheteurs utilisent les deux ordres de mots, ainsi que “services d’usinage de l’acier inoxydable”, pour désigner une même recherche générale de fournisseur. La distinction utile tient à l’opération et au périmètre de la commande : tournage ou fraisage, prototype ou production récurrente, simple pièce usinée ou commande comprenant le contrôle, les justificatifs matière, la passivation et les documents d’exportation.
FAQ.03
Le 304 ou le 316 est-il plus facile à usiner ?
Le 304 ou le 316 est-il plus facile à usiner ?
Les aciers 304 et 316 peuvent tous deux être usinés, mais un pourcentage universel peut induire en erreur, car les bases de référence et l’état de la matière brute varient. Le 316 est généralement considéré comme moins facile à usiner que le 304, tandis que le 303 est choisi lorsque l’usinabilité compte davantage. La résistance à la corrosion en service, le soudage et les spécifications du matériau doivent guider le choix du grade avant la facilité d’usinage.
FAQ.04
Le 316L est-il plus facile à usiner que le 316 ?
Le 316L est-il plus facile à usiner que le 316 ?
Le suffixe indiquant une faible teneur en carbone concerne avant tout le comportement du matériau lié au soudage et à la sensibilisation ; il ne garantit pas une coupe plus facile. L’état à la livraison, la dureté, l’engagement de l’outil, l’évacuation des copeaux et la géométrie des éléments peuvent peser davantage dans la préparation de l’usinage. Demandez au fournisseur d’examiner l’état réel du matériau issu de l’aciérie et le plan.
FAQ.05
Quels éléments transmettre avec une demande de devis à un fournisseur d’usinage d’acier inoxydable ?
Quels éléments transmettre avec une demande de devis à un fournisseur d’usinage d’acier inoxydable ?
Fournissez un plan et un modèle sous contrôle de révision, la nuance et l’état du matériau, les quantités annuelles et par livraison, le lieu de livraison, la finition, les instructions de passivation, les rapports dimensionnels, le type de document matière, les points d’arrêt pour PMI ou contrôle par un tiers, l’emballage et les conditions commerciales. Si un point reste à décider, signalez-le comme tel afin que chaque soumissionnaire ne parte pas d’une hypothèse différente.
FAQ.06
Que prouve une passivation selon ASTM A967 ?
Que prouve une passivation selon ASTM A967 ?
L’ASTM A967/A967M-25 définit des traitements de passivation et des méthodes qualitatives de réception pour les pièces en acier inoxydable. Un rapport n’a de valeur que si la commande précise le traitement et la méthode de réception applicables et relie le résultat au lot livré. À lui seul, il ne prouve ni l’identité du matériau, ni la conformité dimensionnelle, ni une approbation au titre d’un code applicable aux équipements sous pression.
FAQ.07
Un document de type 3.1 selon EN 10204 certifie-t-il le composant fini ?
Un document de type 3.1 selon EN 10204 certifie-t-il le composant fini ?
Non. Il s’agit d’un document de contrôle du matériau demandé selon une exigence matière définie. La réception du composant peut aussi nécessiter la preuve du lien de traçabilité, des relevés dimensionnels, des résultats de traitement de surface, des contrôles non destructifs (NDT), une PMI ou des justificatifs propres au code applicable. Le bon de commande doit distinguer ces éléments pour ne pas demander à un certificat de prouver ce pour quoi il n’a jamais été conçu.
FAQ.08
Comment les acheteurs doivent-ils comparer le coût des services d’usinage CNC de l’acier inoxydable ?
Comment les acheteurs doivent-ils comparer le coût des services d’usinage CNC de l’acier inoxydable ?
Commencez par ramener les devis à un même périmètre. Comparez le même état du matériau, la quantité de pièces acceptées, l’outillage, le contrôle, la documentation, le traitement de surface, l’emballage, le transport, les hypothèses de droits de douane et la responsabilité du remplacement. La feuille de calcul du coût par pièce acceptée évite de comparer à tort le prix d’une pièce seule avec celui d’une commande prête pour la production, comprenant justificatifs et logistique.
FAQ.09
Zhenling peut-elle prendre en charge des pièces aéronautiques ou destinées à des équipements sous pression ?
Zhenling peut-elle prendre en charge des pièces aéronautiques ou destinées à des équipements sous pression ?
Cette page ne revendique ni qualification aéronautique ni approbation générale au titre des codes applicables aux équipements sous pression. Ces applications peuvent exiger des matériaux contrôlés, des procédés spéciaux, un contrôle à la source, une traçabilité et des autorisations du client ou prévues par le code, au-delà de l’usinage courant. Transmettez la spécification applicable et les approbations requises afin que Zhenling puisse préciser ce qui entre dans son périmètre, ce qui nécessite un partenaire qualifié et ce qu’elle ne peut pas proposer.
Vous avez une question concernant un plan précis ?
Utilisez la fenêtre contextuelle pour décrire le problème de matériau, d’élément géométrique ou de justificatif qui bloque votre demande de devis.
Poser une question à ZhenlingRéférences et sources
Cette page distingue les règles externes examinées des preuves propres au fournisseur. Les certificats, les relevés de tolérances, les chiffres de capacité et les résultats obtenus pour des clients propres à Zhenling ne sont pas présentés, faute de documents récents permettant une vérification publique.
Déclaration de transparence
Les normes et lignes directrices externes étayent les vérifications recommandées ici aux acheteurs. Elles ne prouvent ni l’existence d’un certificat propre à Zhenling, ni une tolérance, un résultat de production ou un résultat client qui lui serait attribuable.
Pages Zhenling associées
- Explorer les pages consacrées aux matériaux
- Comparer les exigences d’usinage CNC de l’aluminium
- Examiner le périmètre de l’usinage CNC du titane
- Comparer les points à considérer pour l’usinage CNC du bronze
- Consulter les catégories de services de Zhenling
- Contacter Zhenling au sujet d’un plan sous contrôle de révision
Sources examinées
- ASTM A967/A967M-25 — Traitements de passivation chimique des pièces en acier inoxydable
- ASME Y14.5 — Cotation et tolérancement
- ISO 10303-242:2025 — Ingénierie 3D fondée sur des modèles gérés
- Commission européenne — Marquage CE à l’intention des fabricants
- ASME — Recherche d’entreprises certifiées
- FAQ de l’ASME sur la certification et l’accréditation
- 19 CFR 141.86 — Contenu des factures
- Commission du commerce international des États-Unis — Tarif douanier harmonisé
- Douane et protection des frontières des États-Unis — Mesures commerciales prévues à la section 301
- Modern Machine Shop — Conseils pour maîtriser l’usinage de l’acier inoxydable
- Supply Chain Management Review — Analyse de la traçabilité et des défaillances des fournisseurs
- Étude évaluée par des pairs — Usinage, contraintes résiduelles et fissuration par corrosion sous contrainte du 316L
Le choix final du matériau, la conception pour la pression, la conformité aux codes applicables, le classement douanier et le traitement des droits de douane relèvent de l’acheteur responsable, du responsable de la conception, de l’organisme compétent au titre du code, de l’importateur et des conseillers professionnels. Shanghai Zhenling Hardware Co., Ltd. limite le périmètre de l’usinage et des justificatifs fournis par le fournisseur au devis accepté et au bon de commande.






