Entre em contato com a Zhenling

Fabricação conforme desenhos técnicos desde 2006
Serviço de fresamento CNC para peças usinadas de precisão
Envie à Zhenling o desenho técnico que prevalece, a condição do material, a quantidade e os requisitos de aceitação. Analisamos a geometria e a sequência de operações antes de cotar peças sob medida em aço, aço inoxidável, ligas metálicas especiais e alumínio. As consultas sobre o serviço de fresamento CNC devem incluir a sequência de operações por eixo, a condição do material bruto, a geometria sensível à preparação da máquina, as referências geométricas, o plano de inspeção e a revisão do desenho. Registre na cotação da peça liberada a sequência de operações proposta, o método de medição, os itens a entregar, as exclusões, a base de cálculo do preço e o cronograma, além de todas as premissas de fabricação ou aceitação ainda não resolvidas.
Este serviço de fresamento CNC é a opção para peças prismáticas entre os serviços de usinagem CNC sob medida da Zhenling para peças CNC de precisão e outras peças metálicas. A precisão é a relação verificada entre características geométricas funcionais, limites acordados e uma decisão de inspeção, e não um número absoluto aplicado a todos os conjuntos de peças CNC sob medida.
Solicite uma cotação de peças sob medida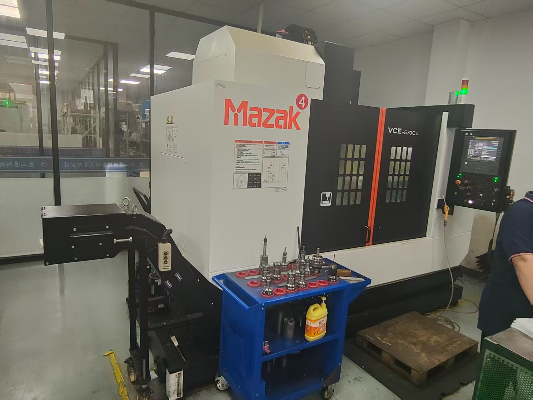
Reduza os riscos de preparação da máquina e tolerância antes de iniciar o fresamento
Na usinagem CNC de precisão, a falha que gera custos raramente é “a máquina não conseguiu cortar o metal”. Com mais frequência, trata-se de um conflito não identificado no acesso da ferramenta, um limite apertado sem necessidade, uma referência transferida entre preparações da máquina ou um requisito de inspeção apresentado somente depois da fabricação das peças usinadas por CNC.
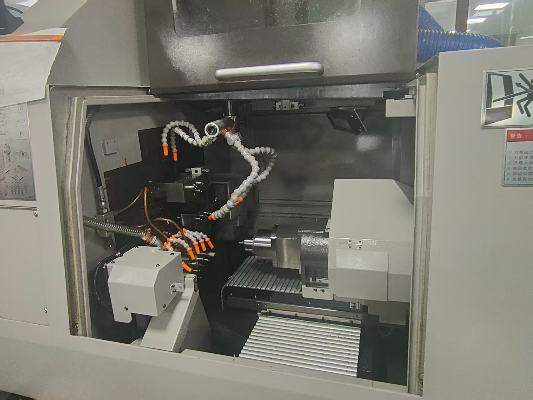
Contexto da definição do produto: a ASME Y14.5 fornece uma linguagem para dimensões, tolerâncias e relações entre referências geométricas. Ela não comprova a capacidade de um fornecedor de cumprir tolerâncias nem autoriza um limite padrão.
- Risco na definição do produto: o desenho técnico 2D, o modelo 3D, a amostra e a especificação de compra não identificam qual fonte prevalece.
- Risco de acesso: uma cavidade, um orifício de entrada ou saída, um ressalto ou um ângulo composto não pode ser alcançado com uma ferramenta de corte estável e folga segura para o porta-ferramenta.
- Risco na preparação da máquina: características geométricas críticas passam de um dispositivo de fixação para outro, aumentando a possibilidade de erro na transferência das referências geométricas.
- Risco relacionado ao material: a dureza, a condição de tratamento térmico, o encruamento ou o comportamento de paredes finas alteram o processo de usinagem.
- Risco de aceitação: o pedido exige “inspeção” sem definir características geométricas, método, frequência ou critérios de aceitação e rejeição.
Para os compradores, desenhos técnicos, prazos e inspeção verificável importam mais do que a idade da máquina. Um bom trabalho de usinagem CNC exige equilíbrio prático: a abrangência da inspeção deve proteger as características funcionais críticas sem acrescentar trabalho desnecessário a uma característica geométrica simples com limites amplos.
Identificou algum risco de preparação da máquina ou dimensional?
Solicite uma análise dos riscos específicos do desenho técnico
Comece pelas características geométricas funcionais da peça
Nossa análise do projeto para usinagem CNC distingue as características funcionais dos padrões adotados por conveniência. Uma face de vedação, um alojamento de rolamento, a relação entre orifícios de entrada e saída ou o padrão de fixação merecem mais atenção do que uma superfície não crítica sujeita apenas a uma nota de tolerâncias gerais.
Flanges
Analise a condição da face de vedação, as relações do círculo de furação, o alinhamento do furo, a espessura e qualquer requisito de vedação ou de partes que contêm a pressão antes de escolher uma sequência apenas de fresamento ou uma sequência combinada.
Corpos de válvula
Mapeie os orifícios e conexões de entrada e saída, as transições internas, as faces de vedação e as relações entre referências geométricas nas diferentes orientações, para que a usinagem de várias faces não crie riscos evitáveis de transferência.
Tampões e conexões
Verifique em conjunto as roscas, os ressaltos, a geometria de vedação e a condição do material; uma peça bruta de revolução pode ainda precisar de faces planas fresadas, rasgos ou furos transversais.
Peças não padronizadas
Use a geometria predominante e os requisitos de aceitação para decidir se fresamento, torneamento, mandrilamento, retificação ou um processo de fabricação combinado é adequado.
Não sabe se a geometria é viável?
Envie o desenho técnico da peça para uma análise de viabilidade
Escolha fresamento, torneamento ou usinagem multieixos conforme a geometria predominante
Use fresamento CNC quando faces, cavidades, rasgos, furos ou contornos predominarem na peça. Fresamento e torneamento CNC podem fazer parte da mesma sequência de operações quando a geometria crítica combina características prismáticas e de revolução, enquanto o torneamento CNC com ferramentas acionadas pode ser adequado para determinados furos transversais, faces planas ou rasgos.
Contexto da análise da sequência de operações: o trabalho do NIST em fabricação digital conecta informações de projeto, fabricação e medição. Ele dá suporte a um fluxo de dados controlado, mas não recomenda universalmente uma quantidade de eixos ou um tipo de máquina.
| Geometria predominante | Sequência inicial de operações | Perguntas que definem a sequência de operações |
|---|---|---|
| Faces, cavidades, rasgos, furos e contornos poligonais | Usinagem de 3 eixos ou fresamento indexado | A ferramenta de corte consegue alcançar a característica geométrica com rigidez, evacuação de cavacos e folga para o porta-ferramenta adequadas? |
| Diâmetros, ressaltos, furos e características geométricas concêntricas | Torneamento CNC | Quais características geométricas devem permanecer coaxiais e também são necessários furos transversais, faces planas ou rasgos de chaveta? |
| Características geométricas de revolução e prismáticas na mesma peça | Fresamento e torneamento, usinagem combinada em centro de torneamento e fresamento ou transferência controlada | Qual referência geométrica precisa ser preservada ao trocar de máquina ou dispositivo de fixação? |
| Faces compostas, furos angulados e características geométricas de difícil acesso | Usinagem CNC de 4 eixos, fresamento indexado de 5 eixos ou usinagem simultânea de 5 eixos | A geometria exige orientação contínua da ferramenta ou apenas menos preparações indexadas? |
O risco está em escolher a máquina pela quantidade de eixos antes de compreender o problema das referências geométricas e do acesso. Como a ASME Y14.5 trata dimensões e requisitos geométricos como uma linguagem para expressar a intenção do projeto, a Zhenling usa o desenho técnico que prevalece como base para analisar a sequência de operações, em vez de considerar a quantidade de eixos uma evidência por si só.
Comparando sequências de fresamento, torneamento e usinagem multieixos?
Solicite uma análise da sequência de operações do seu desenho técnico
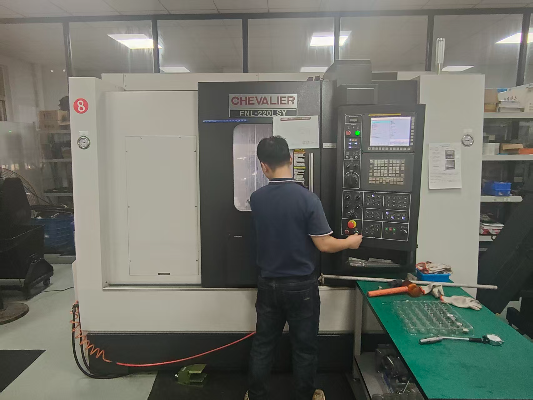
Limite técnico
Uma quantidade maior de eixos não é um grau de qualidade. Peças simples podem oferecer resultados mais previsíveis em uma máquina CNC convencional, enquanto geometrias complexas podem justificar o acesso multieixos por reduzir as transferências ou permitir o uso de ferramentas mais curtas e rígidas.
Por que “5 eixos” não é a resposta completa
A programação, a simulação, a fixação da peça e a inspeção também se tornam mais exigentes à medida que os movimentos e o acesso ficam mais complexos. Em termos práticos, o acesso a várias faces pode ajudar, mas as vantagens de tempo de ciclo e custo ainda dependem da peça, e não apenas da categoria da máquina.
-
01
Escolha a sequência de operações mais simples que preserve as relações necessárias entre referências geométricas.
-
02
Passe para movimentos indexados ou simultâneos quando o acesso, a orientação ou a redução das preparações da máquina trouxerem um benefício técnico mensurável.
-
03
Encaminhe os componentes predominantemente de revolução para uma análise do serviço de torneamento CNC orientado pelo desenho técnico.
-
04
Encaminhe ângulos compostos e problemas de acesso a várias faces para uma análise de usinagem CNC de 5 eixos quando menos transferências puderem preservar as relações entre referências geométricas.
Selecione os materiais para usinagem CNC conforme as condições de operação
Os materiais para usinagem CNC devem ser escolhidos conforme as condições de uso, e não com base em uma lista de materiais que uma oficina CNC já usinou. Corrosão, temperatura, exposição à pressão, dureza, desgaste, soldagem posterior e acabamento superficial podem alterar a escolha do material bruto e o planejamento do processo.
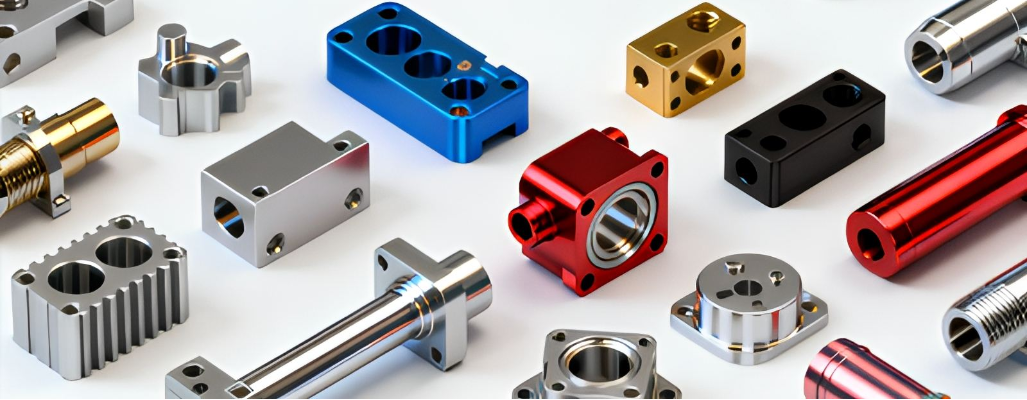
Contexto dos dados de materiais:
o trabalho do NIST em fabricação digital
dá suporte à continuidade dos dados de definição do produto e de produção. Ele não estabelece a adequação do material, a disponibilidade de material bruto nem a capacidade do fornecedor para um pedido específico.
| Família de materiais | Graus do material representativos informados pela Zhenling | Perguntas para a solicitação de cotação do processo cotado |
|---|---|---|
| Aço carbono e aço-liga | 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo | Informe as condições de fornecimento e tratamento térmico, o requisito de dureza, a proteção contra corrosão, as preocupações com deformação e o nível de rastreabilidade. |
| Aço inoxidável | 303, 304, 304L, 316, 316L, 321 | Identifique o meio corrosivo, a passivação ou outro acabamento, a condição da superfície, a exposição à soldagem e as características geométricas suscetíveis ao encruamento. |
| Ligas metálicas de alto desempenho e resistentes à corrosão | C276, 904L e ligas metálicas à base de níquel para uso em processos químicos | Confirme a especificação exata, a forma do produto, a necessidade de certificação, a dureza, o comportamento térmico e se substituições são proibidas. |
| Liga metálica de alumínio | Diversas famílias de ligas metálicas de alumínio; o grau exato depende do desenho técnico | Defina a têmpera, as preocupações com a direção dos grãos, a aparência da superfície, a sobremetal para anodização e o risco de deformação de paredes finas. |
Regra para substituição de material
Não aceite “equivalente” como uma decisão informal da produção quando a composição química, as propriedades mecânicas, a corrosão ou as exigências normativas forem relevantes. Indique as alternativas permitidas e o procedimento de aprovação na especificação de compra.
Distinga a usinabilidade da adequação à aplicação
Um grau do material pode ser usinável, mas inadequado ao ambiente de operação, ou tecnicamente adequado, porém caro de processar devido ao calor, ao desgaste ou ao comportamento dos cavacos. Cada superfície usinada por CNC que veda, desliza ou recebe um revestimento precisa ter seus próprios requisitos de acabamento definidos; a especificação funcional do cliente continua sendo a base para aprovação.
01
Informe o grau do material, a norma aplicável, a forma do produto e a condição do material.
02
Identifique os requisitos de dureza, tratamento térmico, corrosão e temperatura.
03
Informe as expectativas quanto ao certificado do material e à rastreabilidade do lote antes da cotação.
04
Defina as sobremedidas para acabamento quando anodização, revestimento, galvanização ou passivação afetarem as dimensões finais.
Comparando ligas metálicas para uma condição de operação exigente?
Solicite uma análise do material e das tolerâncias
Passe de uma definição controlada do produto a peças de produção inspecionadas
Uma divergência entre as revisões do desenho técnico e do modelo pode chegar à primeira peça produzida ou à montagem porque o processo de usinagem CNC deixa de ter uma única definição que prevalece. O trabalho do NIST em fabricação digital conecta CAD, fabricação CNC e medição, enquanto a ISO 14253-1 mostra por que a decisão posterior de aceitação também precisa de uma base definida. Nenhuma das fontes comprova um resultado específico de um projeto.
01
Receba. Envie o desenho técnico 2D, o modelo 3D ou a amostra, além da revisão, das unidades, da quantidade e dos requisitos de compra.
02
Estabeleça qual fonte prevalece. Identifique qual arquivo prevalece quando houver divergência entre o desenho técnico, o modelo, a amostra ou uma nota.
03
Analise. Verifique a geometria, as referências geométricas, os requisitos geométricos, a condição do material, os requisitos de superfície e o escopo da inspeção.
04
Defina a sequência de operações. Selecione máquinas, preparações, dispositivos de fixação e ferramental, registrando as questões que devem ser resolvidas antes da liberação.
05
Verifique a primeira peça produzida. Inspecione a primeira peça ou o lote inicial com base nas características acordadas e nos critérios de decisão.
06
Controle as alterações. Mantenha a revisão aprovada, as instruções de processo e o plano de inspeção alinhados para a produção recorrente.
07
Entregue as evidências. Envie as peças produzidas com os documentos acordados de material, inspeção, identificação e rastreabilidade.
Protótipos e produção recorrente exigem controles diferentes
Protótipos e peças de produção exigem controles diferentes: um protótipo revela problemas de projeto e acesso, enquanto um pedido recorrente precisa de um dispositivo de fixação estável, registro de revisões e frequência de inspeção definida. Diferentemente de peças compradas apenas pela rapidez de entrega, a produção recorrente deve preservar a sequência de operações aprovada e os critérios de aceitação.
Fresamento de protótipos
Priorize as questões de projeto, o acesso às características geométricas, o comportamento do material e um registro claro de desvios ou alterações no desenho técnico.
Usinagem CNC de baixo volume
Equilibre a possibilidade de reutilizar a fixação da peça e a abrangência da inspeção com a quantidade, sem presumir que um dispositivo de fixação exclusivo para a produção seja sempre economicamente viável.
Produção recorrente
Fixe a revisão que prevalece, a sequência de operações aprovada, as características geométricas críticas e o conjunto de evidências antes de considerar que uma peça anterior representa o requisito atual.
Compare o custo total do fresamento CNC sem recorrer a suposições
Os custos de usinagem CNC dependem da sequência completa de operações, e não apenas do tempo de máquina. Estudos acadêmicos distinguem o corte do metal do tempo improdutivo, de manuseio e de preparação da máquina, mas o equilíbrio entre rapidez e incerteza torna esse modelo adequado para comparações, não para calcular um preço exato de usinagem.
Contexto do modelo de custos: pesquisas publicadas sobre tempo de usinagem distinguem o tempo produtivo do improdutivo, enquanto o trabalho do NIST sobre continuidade de dados dá suporte ao controle dos dados de entrada. Nenhuma das fontes informa o preço ou o prazo de fabricação da Zhenling.
| Fator de custo | Por que altera a sequência de operações | O que permite comparar as cotações |
|---|---|---|
| Material e condição | O preço do material bruto, a dureza, o desgaste da ferramenta, o calor e a deformação variam conforme o grau e a condição do material. | Grau exato do material, forma, condição, regra de substituição e exigência de certificado |
| Geometria e preparação da máquina | Acesso, transferências, complexidade dos dispositivos de fixação e ferramentas de longo alcance acrescentam trabalho fora do corte e riscos. | Modelo e desenho técnico atuais, esquema de referências geométricas e características geométricas funcionais identificadas |
| Tolerância e acabamento superficial | Limites críticos podem exigir sequências de operações, etapas de acabamento e métodos de medição diferentes. | Tolerâncias funcionais separadas dos requisitos padrão ou estéticos |
| Quantidade e etapa de produção | Os custos de programação e preparação da máquina são distribuídos de maneiras diferentes entre um protótipo, um primeiro lote e um pedido recorrente. | Quantidade de protótipos, quantidade do primeiro pedido e demanda recorrente realista |
| Inspeção e documentos | A inspeção de 100%, a amostragem, os relatórios de material e os registros especiais consomem recursos diferentes. | Características geométricas identificadas, frequência, critério de decisão e formato do relatório |
| Processos externos | Tratamento térmico, revestimento, galvanização ou ensaios especializados acrescentam transferências entre fornecedores e dependências dimensionais. | Especificações aplicáveis, mascaramento, sobremedidas e restrições a fornecedores aprovados |
Por que divulgar um preço ou prazo fixo poderia induzir ao erro
O retrabalho pode anular a vantagem de uma cotação mesmo quando a peça substituta é gratuita, porque o tempo perdido no cronograma e na logística não volta. Uma cotação instantânea ou on-line pode ser rápida, mas uma cotação comparável de serviço CNC ainda exige a definição do produto que prevalece.
-
01
Pergunte se a cotação inclui a inspeção da primeira peça produzida, ferramental especial e documentação de inspeção.
-
02
Confirme se material, tratamento térmico, revestimento, embalagem e frete estão incluídos no escopo cotado.
-
03
Compare as exclusões e premissas, não apenas o preço total.
-
04
Solicite uma estimativa do prazo de fabricação ou entrega somente depois de compreender as questões técnicas e os processos externos.
Verifique as evidências relativas às suas peças fresadas por CNC
Ao avaliar serviços de usinagem de precisão, os compradores preferem fornecedores que discutam cedo as características geométricas críticas, os métodos de medição e os desvios. Os serviços de usinagem CNC de precisão ainda exigem critérios de decisão acordados; a ISO 14253-1 trata da avaliação de conformidade perto dos limites e da incerteza de medição, mas um relatório genérico não comprova um sistema completo.
Contexto da aceitação:
a ISO 14253-1 trata das decisões de conformidade perto dos limites de especificação, e o
manual NIST/SEMATECH explica o contexto da amostragem de aceitação. O pedido ainda deve definir as características geométricas, o método e o critério de decisão.
| Tipo de evidência | O que pode comprovar | O que ainda precisa ser acordado |
|---|---|---|
| Certificado do material | Identificação do material e propriedades informadas dentro do escopo do certificado | Norma exigida, vínculo com o lote, responsabilidade pela análise e qualquer ensaio independente |
| Relatório de inspeção dimensional | Resultados registrados para características geométricas identificadas | Método de medição, frequência, adequação do equipamento e critério de decisão |
| Registro da primeira peça produzida | Verificação inicial em relação a um conjunto acordado de características geométricas | Se o registro autoriza a produção e como são tratadas as alterações posteriores do processo |
| Registro de amostragem | Decisão sobre o lote conforme um plano de amostragem declarado | Definição do lote, tamanho da amostra, número de aceitação e norma aplicável |
| Registro de inspeção de 100% | Resultados de cada característica geométrica definida ou de cada peça dentro do escopo acordado | Quais características geométricas recebem inspeção completa e como são tratados os resultados próximos dos limites |
| Registro de revisões e rastreabilidade | Vínculo entre o pedido, o material, o processo e a revisão da definição do produto | Prazo de retenção, formato de identificação e acesso do cliente |
Defina as evidências antes da produção.
Solicite uma análise do escopo de inspeção específico da peça
A amostragem é uma escolha, não um sinônimo de qualidade
O NIST descreve a amostragem de aceitação como uma opção intermediária entre a ausência de inspeção e a inspeção de 100%, sobretudo quando testar todas as peças é destrutivo, caro ou demorado. Por isso, seu pedido de compra deve indicar se as características geométricas críticas serão submetidas à inspeção de 100% ou a um plano de amostragem documentado.
Situação das evidências desta página
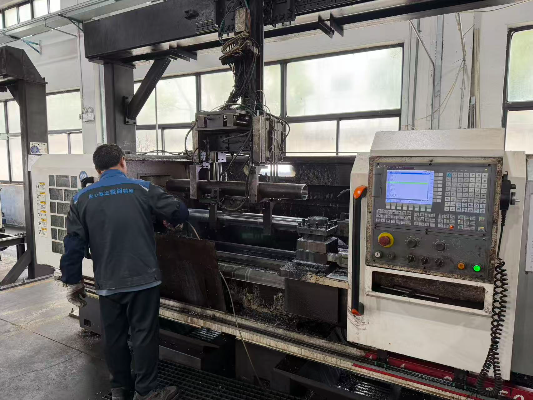
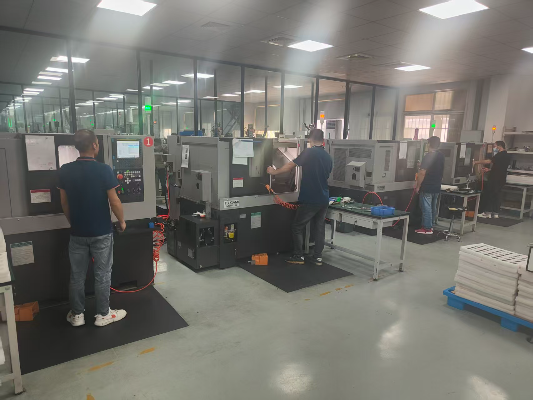
Distinguimos fatos verificados, declarações de capacidade fornecidas pela empresa e resultados que dependem do desenho técnico. Isso evita que uma fotografia da fábrica ou uma declaração genérica sobre um certificado seja tratada como prova de uma capacidade específica do processo ou de um resultado de aceitação.
| Declaração | Situação | Como usar |
|---|---|---|
| Shanghai Zhenling Hardware Co., Ltd. foi fundada em 2006 | Verificado | Comprovado pelo registro de licença comercial analisado |
| Unidade fabril em Jiashan e categorias de equipamentos CNC informadas | Informação da própria empresa | Baseado em informações da empresa e fotografias dos equipamentos analisadas; não se infere nenhum desempenho universal |
| Graus do material relacionados nesta página | Informação da própria empresa | Use como conjunto de opções para análise, sujeito à especificação do projeto e à confirmação da disponibilidade do material bruto |
| Limites dimensionais, rugosidade, capacidade, prazo de fabricação ou entrega e conjunto de documentos de inspeção | Depende do desenho técnico | Confirme durante a cotação e a análise do pedido |
| Escopo de CE ou ASME para uma peça fresada específica | Depende da documentação | Solicite o certificado atual pertinente e seu escopo antes de utilizá-lo como base |
Fundada em 2006
Registro de licença comercial analisado
Fábrica própria
Unidade fabril em Jiashan descrita pela empresa
3 / 4 / 5 eixos
Categorias de equipamentos, não uma alegação de capacidade universal
Escopo da cotação
Os resultados do projeto dependem do desenho técnico e do escopo de aceitação
Analise exemplos realistas de aplicação antes de liberar o pedido
As aplicações de usinagem CNC a seguir são exemplos para análise de engenharia baseados nas famílias de peças que a Zhenling informa fabricar, não estudos de caso publicados de clientes. Elas mostram como os serviços de fabricação sob medida devem resolver questões técnicas sem alegar um resultado medido em um projeto não identificado.
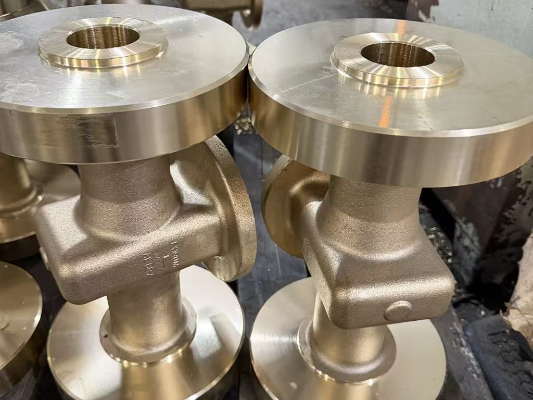
Corpo de válvula com várias faces
Corpo de válvula com várias faces
O comprador precisa que as relações entre os orifícios de entrada e saída, as faces de vedação e a estrutura das referências geométricas sejam preservadas em várias orientações. A análise deve comparar o acesso multieixos indexado com o uso de dispositivos de fixação sucessivos e, em seguida, definir a inspeção das relações que afetam a montagem ou a vedação.
- Risco principalTransferência das referências geométricas
- Evidências para a decisãoMapa de acesso às características geométricas e plano de inspeção
- Escolha entre opçõesDispositivos de fixação mais simples ou menos preparações da máquina
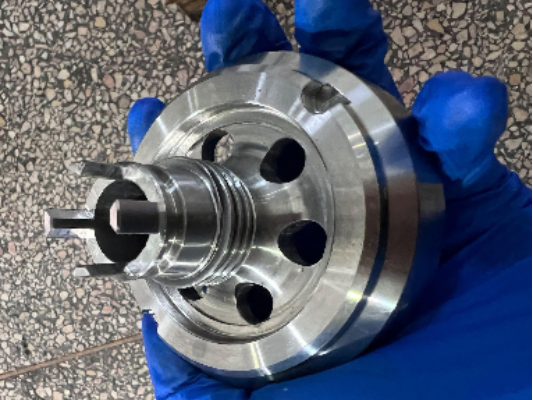
Flange com características geométricas secundárias
Flange com características geométricas secundárias
A peça combina geometria de revolução com um padrão de furação para parafusos, um rasgo, uma face plana ou uma característica geométrica angulada. Uma sequência combinada de torneamento e fresamento pode preservar melhor as características geométricas coaxiais do que forçar todas as operações em um único tipo de máquina.
- Risco principalRelação entre face de vedação, furo e padrão de furação
- Evidências para a decisãoReferências geométricas que prevalecem e sequência de operações
- Escolha entre opçõesControle da transferência ou sequência complexa em uma única máquina
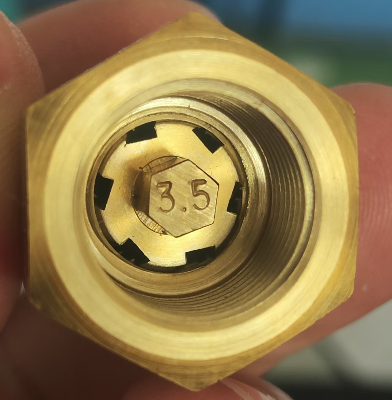
Tampão em liga metálica / peça de controle de fluxo
Tampão em liga metálica / peça de controle de fluxo
A condição do material, a superfície de vedação, a rosca, o furo e o ambiente corrosivo interagem. Por isso, a solicitação de cotação deve vincular a especificação do material e a sobremedida para acabamento ao conjunto final de documentos de medição e rastreabilidade.
- Risco principalIncompatibilidade entre material e superfície
- Evidências para a decisãoEscopo do material e características geométricas para aceitação
- Escolha entre opçõesAbrangência da inspeção ou criticidade funcional
Prepare uma solicitação de cotação de usinagem CNC sob medida que os engenheiros possam precificar
Uma solicitação de cotação pronta para embasar a decisão elimina o risco criado quando fornecedores adotam premissas diferentes. Como os critérios de aceitação, a revisão do desenho técnico e o escopo do material podem alterar a sequência de operações, Zhenling precisa dessas informações para cotar com honestidade seus serviços de usinagem CNC de precisão.
Contexto da solicitação de cotação: ASME Y14.5 ajuda a definir o produto sem ambiguidades. Para dados técnicos sujeitos a restrições, a Parte 734 do U.S. EAR oferece contexto sobre o alcance das regras, sem constituir orientação jurídica nem uma conclusão automática sobre a necessidade de licença.
| Informações fornecidas pelo comprador | Análise de engenharia | Resultado esperado |
|---|---|---|
| Arquivo de referência, desenho técnico 2D, modelo 3D, revisão e unidades | Resolver divergências e esclarecer dimensões ausentes, geometria e sistema de referências geométricas | Lista de questões em aberto e sequência de operações condicionada às respostas |
| Grau do material, forma de fornecimento, condição e rastreabilidade | Avaliar usinabilidade, deformação, substituições e documentação necessária | Escopo confirmado do material e limites do certificado |
| Requisitos geométricos, notas gerais sobre dimensões e acabamento superficial | Relacionar os limites funcionais à preparação da máquina, ao corte e à medição | Plano de características críticas e inspeção |
| Quantidades para protótipo, pedido inicial e pedidos recorrentes | Avaliar a distribuição dos custos de programação, dispositivo de fixação, lote e inspeção | Premissas de produção e cotação específicas de cada etapa |
| Regra de aceitação e frequência de inspeção | Avaliar inspeção de 100%, amostragem, decisões próximas aos limites e formato do relatório | Declaração do que as evidências podem ou não comprovar |
| Tratamento térmico, revestimento, galvanização ou passivação | Verificar sobremetal dimensional, mascaramento, manuseio e sequência dos processos terceirizados | Limites de aceitação antes e depois do processamento |
| Requisitos de identificação, embalagem e envio | Avaliar as necessidades de rastreabilidade e proteção superficial | Lista de verificação de entrega e documentação |
Registro de cotação do desenho técnico à inspeção
Ao contratar um fabricante de peças fresadas por CNC, use o Registro de cotação do desenho técnico à inspeção em vez de um formulário genérico. Ele torna visível a relação entre a velocidade de usinagem e a clareza técnica antes da liberação do pedido.
01
Arquivo CAD e desenho técnico atuais, com uma única revisão de referência claramente identificada
02
Unidades, sistema de referências geométricas, requisitos geométricos, notas gerais sobre dimensões e requisitos de acabamento superficial
03
Grau do material, condição, tratamento térmico e substituições permitidas
04
Quantidades de protótipos e de produção, incluindo uma previsão realista de pedidos recorrentes
05
Características críticas e sua função
06
Frequência de inspeção, regra de decisão, documentação do material e requisitos de rastreabilidade
07
Especificações de processos terceirizados, mascaramento, limites estéticos e sobremetal dimensional
08
Embalagem, identificação, destino e prazo previsto de entrega
Escopo do serviço
O fresamento é um processo de fabricação por remoção controlada de metal, mas essa definição não determina se ele é adequado para a peça. Esta página não é um serviço genérico de usinagem CNC online nem uma ferramenta de cotação para fabricação de chapas metálicas ou impressão 3D de peças de plástico e metal. Ela trata da análise orientada pelo desenho técnico.
Ferramentas de apoio à decisão para engenharia de usinagem CNC
Acesse nossos métodos estruturados de decisão para avaliar riscos de preparação da máquina, comparar sequências de operações de usinagem e definir o escopo da inspeção antes da cotação e da liberação para produção.
01
Bússola de fresamento para riscos de preparação da máquina
Passe o cursor para explorar
Bússola de fresamento para riscos de preparação da máquina
Avalie o acesso às características geométricas, o número de preparações da máquina, a rigidez da peça e o comportamento do material para determinar a melhor sequência de fresamento com 3, 4 ou 5 eixos.
Abrir ferramenta02
Comparador de sequências de fresamento e torneamento
Passe o cursor para explorar
Comparador de sequências de fresamento e torneamento
Compare as variáveis produtivas e não produtivas das sequências de usinagem de peças prismáticas e de revolução para entender o custo total da usinagem CNC.
Abrir ferramenta03
Planejador do escopo de inspeção
Passe o cursor para explorar
Planejador do escopo de inspeção
Defina as características críticas, os métodos de medição e as evidências exigidas para aceitação antes de liberar a produção.
Abrir ferramentaTransforme seu desenho técnico em uma cotação que você pode avaliar
Zhenling usará os arquivos de referência, a condição e a especificação do material, a quantidade e os critérios de aceitação que você fornecer para identificar as questões que precisam ser resolvidas antes da fabricação das peças fresadas sob medida.
Forneça o desenho técnico 2D de referência e o modelo CAD disponível, além da revisão, unidades, material e condição, quantidade, requisitos de superfície, características geométricas críticas, escopo da inspeção e processos terceirizados. Indique qual fonte prevalece se houver divergências entre o desenho técnico, o modelo, a amostra ou a especificação de compra.
Escolha o fresamento CNC de 3, 4 ou 5 eixos conforme o acesso às características geométricas, o número de preparações da máquina, as relações entre referências geométricas, a rigidez e a etapa de fabricação. A usinagem de 3 eixos é adequada para características acessíveis; o posicionamento indexado de 4 eixos expõe faces adicionais; e a orientação contínua de 5 eixos se justifica quando o acesso ou a orientação impedem a obtenção da geometria exigida.
Não existe uma tolerância universal que possa ser aplicada com responsabilidade a todas as peças, materiais, tamanhos e características geométricas. Antes de aprovar uma tolerância de usinagem, Zhenling avalia o desenho técnico, o sistema de referências geométricas, a condição do material, o plano de preparação da máquina, o método de medição e o intervalo de inspeção.
A empresa tem experiência com aços carbono e aços ligados, aços inoxidáveis, incluindo 303, 304, 304L, 316, 316L, 321 e 904L, C276, ligas à base de níquel para aplicações químicas e ligas de alumínio. O grau específico do material, sua condição e dureza, a exposição à corrosão e os requisitos de certificado ainda dependem de análise do projeto.
A geometria, o material, a quantidade e os requisitos de inspeção afetam o custo do material bruto, a programação, a preparação da máquina, o tempo de corte, o desgaste das ferramentas, o trabalho com dispositivos de fixação, a inspeção e o escopo dos processos terceirizados. As cotações ficam mais comparáveis quando todos os fornecedores recebem a mesma revisão, condição do material, quantidade e critérios de aceitação.
Zhenling pode receber desenhos técnicos ou amostras para analisar a fabricação sob medida. O resultado útil é uma lista de questões em aberto e decisões condicionais sobre a sequência de operações; a fabricabilidade definitiva, o preço e o prazo de fabricação dependem da definição real do produto e do escopo do pedido.
O fresamento CNC pode atender à fabricação de protótipos, à produção de baixo volume e a pedidos recorrentes, mas cada etapa exige controles diferentes. Um protótipo testa as premissas de projeto e de acesso, enquanto a produção recorrente exige estabilidade do dispositivo de fixação, controle de revisões, frequência de inspeção e um conjunto definido de evidências.
O escopo dos documentos disponíveis é acordado para cada projeto e indicado na cotação e no pedido de compra. Solicite o certificado de material exato, o relatório dimensional, o registro da primeira peça produzida, o escopo da inspeção por amostragem ou de 100%, o relatório de rastreabilidade e os resultados dos ensaios específicos exigidos para o pedido.
O torneamento pode ser uma opção rápida quando relações coaxiais, como as de diâmetros e furos, são importantes, enquanto o fresamento ganha importância para peças com contornos e faces complexos. Também é possível combinar os processos para criar perfis mais complexos.
Pergunte como Zhenling controla características geométricas críticas, preparações da máquina, especificações de materiais, sistemas de cotagem, critérios de aceitação e exceções durante a fabricação das peças. Essas evidências ajudam a determinar a profundidade da análise e o grau de confiança que o comprador pode depositar nos dados de produção e inspeção da empresa. A idade das máquinas ou uma lista genérica de equipamentos não comprova a capacidade do fornecedor de fabricar peças de produção.






