
Contacter Zhenling Company

L’usinage CNC en petites séries consiste à fabriquer des quantités limitées de pièces en enlevant de la matière à partir d’un stock, à l’aide d’outils pilotés par ordinateur. Il convient aux prototypes fonctionnels, aux séries pilotes et aux petites commandes récurrentes. Lorsque l’ingénierie teste encore une caractéristique et que les achats doivent respecter une date d’installation, la question utile n’est pas seulement le nombre de pièces nécessaires, mais aussi le niveau d’engagement en matière de conception et d’achats que doit représenter la prochaine série.
Réponse rapide : Choisissez l’usinage en petite série lorsque le matériau, la géométrie et la demande se prêtent à un procédé de coupe flexible. Comparez le coût complet de la pièce finie, puis distinguez l’approbation de la première pièce, l’acceptation du lot et les preuves de maîtrise du procédé récurrent avant d’augmenter la commande.
- La taille du lot décrit une fabrication ; la demande annuelle relève d’une autre décision.
- Un prix unitaire plus bas peut nécessiter un engagement financier plus important.
- L’impression, le moulage et la fonderie doivent être comparés comme des processus de fabrication complets.
- Conservez ensemble la révision approuvée ainsi que les dossiers de réglage et de contrôle pour les commandes récurrentes.
Que signifie l’usinage CNC en petite série ?
La production CNC en petite série repose sur des opérations de coupe programmées pour fabriquer un nombre limité de pièces, avec souvent des réglages à effectuer pour le lot. Une machine CNC peut fraiser un boîtier, tourner un arbre ou réaliser les deux opérations. Il n’est pas toujours possible de distinguer un prototype de développement d’un lot destiné à être installé en se fondant uniquement sur la quantité.
En général, le processus d’usinage CNC passe de la CAO au plan, puis à la programmation et à la préparation du brut, à la création du montage, à la coupe, à l’ébavurage et au contrôle. Le fraisage CNC utilise des outils rotatifs pour enlever de la matière, tandis que le tournage CNC fait tourner la pièce afin d’usiner ses caractéristiques. Une pièce CNC combinant ces deux types de géométrie peut nécessiter plusieurs opérations ou un centre d’usinage combiné.
Qu’entend-on par petite série dans l’industrie ?
Une commande d’un petit volume de pièces peut représenter un engagement de production limité au regard de la pièce, du procédé et du marché. Aucune quantité ne définit à elle seule tous les travaux. Un lot de 20 boîtiers complexes nécessite un engagement différent en matière de réglage, de temps machine et de contrôle qu’un lot de 200 entretoises simples. Précisez la quantité commandée, la demande récurrente prévue et l’objectif.
Un prototype répond à une question de développement produit. À l’inverse, la production en petite série peut fournir des équipements finis ou des pièces de rechange année après année. Les recherches du NIST sur l’usinage à grande vitesse de prototypes étayent le prototypage fonctionnel en métal, mais ne définissent pas de seuil universel de volume de production.
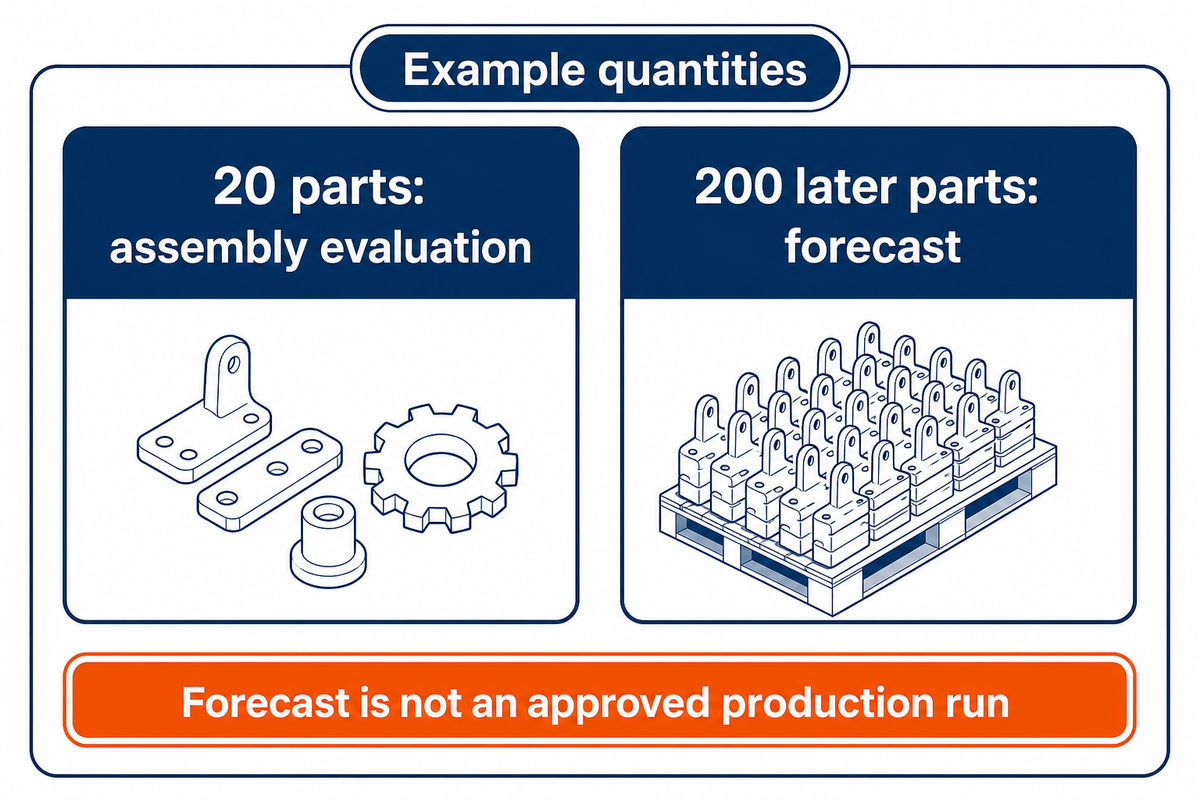
Pour une fabrication en petite série, indiquez « 20 pièces pour évaluer l’assemblage » si c’est le besoin réel. Une prévision de 200 pièces ultérieures permet d’anticiper utilement, mais ne signifie pas que la fabrication de ces 200 pièces est approuvée. Distinguer les quantités facilite le chiffrage et le contrôle de la production en petite série.
Avantages et limites de l’usinage CNC en petite série
L’usinage CNC en petites séries permet de commander des pièces avant de s’engager dans la constitution d’un stock important ou dans l’achat d’outillages de production dédiés. La flexibilité de conception et l’utilisation de matière usinable facilitent l’accès à des pièces fonctionnelles. En contrepartie, les coûts de programmation, de montage et de contrôle sont répartis sur un nombre limité de pièces finies.
Pour de petites quantités, l’usinage peut servir à fabriquer des boîtiers de développement, des adaptateurs d’équipement, des variantes de pièces sur mesure et des pièces de rechange. La production relais comble temporairement un manque de pièces pendant la préparation d’un autre procédé de fabrication. Lorsque des produits de niche sont demandés à plusieurs reprises, la fabrication en petites séries peut rester le modèle habituel, au lieu de constituer une étape vers la production de masse.
Prenons le cas hypothétique d’un fabricant d’équipements qui a besoin de 20 supports de capteur en aluminium pour une évaluation sur le terrain. En attendant les résultats des essais sur la position du connecteur, les achats ont la possibilité d’acquérir 100 supports de capteur à un prix avantageux. L’ingénierie prévoit qu’une décision de conception sera prise après la première installation. Commander 20 pièces laisse la possibilité de modifier la prochaine révision du plan, tandis qu’en commander 100 en engage 80 de plus avant cette décision. Une petite commande n’est utile que si l’évaluation peut s’achever avant le besoin de nouveaux supports. Si les essais prennent du retard, une deuxième commande en urgence peut s’imposer. L’équipe associe la première commande à une date de réexamen réaliste et à un délai de réapprovisionnement, au lieu de supposer que la plus petite commande est forcément la meilleure.
Voici les principaux avantages de l’usinage CNC en petite série : l’acheteur peut adapter son engagement à ce qui est connu. Cela ne supprime ni les coûts de réglage, ni les minimums de stock, ni les frais de finition. L’explication de l’EPA sur la fabrication par lots et en attente montre pourquoi les pièces en attente entre les opérations immobilisent de l’espace et des ressources. Ce principe justifie de vérifier les stocks et les files d’attente ; il ne prescrit pas un flux pièce à pièce pour chaque atelier d’usinage.
Si la conception et la demande sont déjà stables, les fabrications répétées en petite série peuvent simplement reproduire des opérations de réglage évitables. Comparez le procédé envisagé à l’aide du guide de l’usinage CNC en grande série afin de déterminer si le coût supplémentaire est justifié.
Choisir entre l’usinage CNC, l’impression 3D ou l’outillage
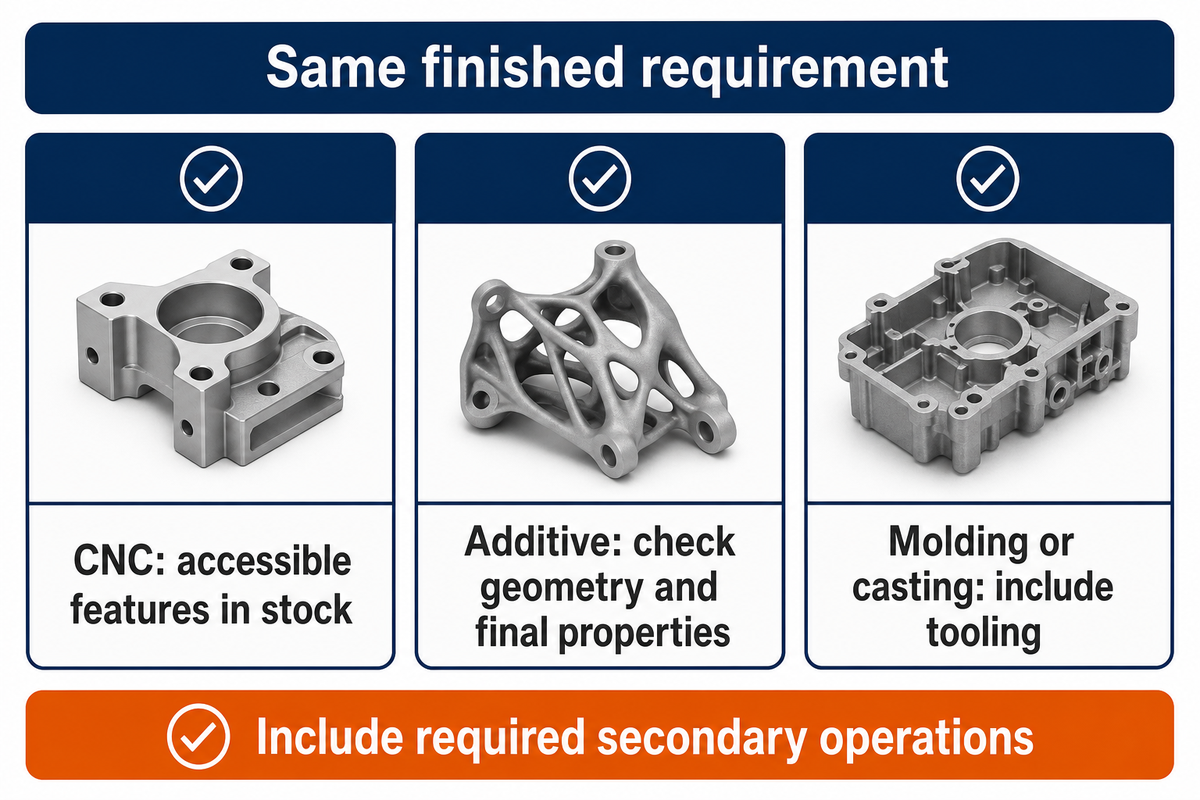
La fonction et la géométrie doivent être vérifiées avant de comparer les prix. L’usinage CNC convient bien aux éléments accessibles dans la matière en stock. La fabrication additive permet de produire des formes inaccessibles aux outils de coupe. Le moulage ou la fonderie peuvent devenir intéressants lorsque leurs outillages et opérations secondaires conviennent à une conception stable et à une demande suffisante.
La comparaison doit porter sur des exigences finales équivalentes. Un modèle imprimé pour vérifier l’ajustement n’équivaut pas à une pièce usinée destinée à l’usage final, même si les deux suivent le même fichier CAO. De même, une pièce moulée qui nécessite encore un usinage doit être chiffrée comme un procédé combiné. L’exemple de fabrication d’engrenages de l’Open University illustre l’ordre des décisions : une option de moulage sous pression du zinc à faible coût a été écartée, car sa résistance était inadaptée.
| Décision | Procédé CNC | Autre processus à examiner |
|---|---|---|
| Matériau fonctionnel | Vérifiez la nuance et l’état de la matière. | Vérifiez les propriétés des pièces imprimées, moulées ou coulées dans leur état réel. |
| Accès des outils | Les outils de coupe doivent atteindre chaque caractéristique à usiner. | La fabrication additive peut permettre de réaliser des caractéristiques fermées ou incurvées. |
| Angles intérieurs | Prévoyez des rayons d’outil ou une opération secondaire. | Vérifiez les contraintes géométriques propres à l’autre solution. |
| Ajustements fonctionnels critiques | Prévoyez l’usinage et la mesure des caractéristiques d’assemblage. | Prévoyez un usinage de finition lorsque le procédé initial ne permet pas d’obtenir l’ajustement requis. |
| Exigences de surface | Précisez les surfaces importantes et les étapes de finition. | Incluez l’enlèvement des supports, le polissage ou tout autre travail secondaire. |
| Modifications de conception | Examinez les modifications du programme, de la matière et du montage. | Chiffrez les modifications d’outillage ou les nouveaux outillages, pas seulement le premier outillage. |
| Engagement initial | La programmation et le maintien de la pièce restent des coûts réels. | Incluez les coûts de moule, de matrice, de modèle ou de préparation de fabrication. |
| Demande récurrente | Vérifiez quels travaux de réglage peuvent réellement être réutilisés. | Répartissez les coûts d’outillage uniquement sur la demande que vous prévoyez raisonnablement de commander. |
| Processus de livraison | Incluez la matière, la finition, le contrôle et l’expédition. | Incluez la préparation de l’outillage et toutes les opérations secondaires requises. |
Parfois, préciser les axes d’une machine pour un seul boîtier dont le passage intérieur est inaccessible ne suffit pas à rendre ce passage accessible. Scinder le boîtier, modifier le passage ou envisager une autre solution peut être plus pertinent que de modifier la quantité spécifiée. Comparez cette géométrie dans le Guide de l’usinage CNC et de l’impression 3D.
Aucun procédé ne s’impose clairement pour l’usinage en petite série. Demandez un chiffrage complet pour la quantité actuelle, puis un autre pour la demande récurrente prévue. Le partenaire d’usinage doit préciser les différences entre les deux, notamment les outillages conservés, les opérations secondaires et le contrôle.
Matériaux d’usinage CNC et état de surface
Choisissez les matériaux d’usinage CNC en fonction de la fonction de la pièce concernée, puis vérifiez la nuance, l’état, la disponibilité et la finition requise. Le comportement de la matière pendant l’usinage et ses performances dans son application finale peuvent dicter le choix du matériau. Ne prenez pas le prototype fabriqué dans une matière disponible comme règle pour conclure qu’un autre matériau de production présentera un comportement similaire.
L’aluminium convient aux boîtiers légers ; l’acier inoxydable peut répondre aux exigences liées à la corrosion ; les plastiques techniques peuvent convenir à l’isolation, au glissement ou aux fonctions de réduction du poids. Les descriptions ci-dessus constituent des points de départ pour choisir le matériau des pièces usinées par CNC. Elles ne précisent ni la nuance, ni le polymère, ni l’alliage, ni les limites de température ou de résistance aux produits chimiques. Le guide de sélection des matériaux pour l’usinage CNC vous aidera à y répondre.
Un plan qui indique uniquement « acier inoxydable » oblige le fournisseur à demander la nuance et l’état de la matière. « Finition noire » ne définit ni la texture de surface ni les dimensions. Les surfaces fonctionnelles, les exigences d’aspect et les cotes à l’état final doivent figurer sur la même spécification avec une révision maîtrisée.
L’état de surface ne se limite pas à l’apparence. Précisez si les exigences portent sur la texture, le revêtement, l’état des arêtes ou la régularité visuelle. ISO 21920-2:2021 définit les termes et les paramètres de la texture de surface profilée ; son catalogue public indique que l’édition publiée a été corrigée en 2022 et est en cours de révision. Cette norme ne fournit pas une valeur de rugosité adaptée à toutes les pièces usinées.
L’ébavurage ou d’autres traitements de surface peuvent être nécessaires selon les matériaux et les fonctions. Convenez du procédé à appliquer et des surfaces concernées. Si un revêtement modifie une cote d’assemblage, l’ajustement final doit être garanti avant l’usinage du premier lot. Il est utile de préciser la surface et l’état requis, ainsi que le moment du contrôle, plutôt que d’appliquer un traitement de surface coûteux partout.
Concevoir les petites séries en fonction de l’accès des outils
La conception des petites séries tient compte de l’outil de coupe, de la pièce bridée et de la méthode de mesure. Simplifier les éléments en prévoyant des rayons d’angle adaptés peut réduire la difficulté d’usinage d’une pièce sans nuire à sa fonction. Les tolérances serrées doivent répondre aux exigences d’assemblage ; les appliquer à toutes les surfaces ajoute du travail sans nécessairement améliorer le produit.
Le support pédagogique du MIT sur l’usinage présente brièvement les principes de la coupe et des machines. Un acheteur voudra savoir si l’outil peut accéder à l’élément, si la pièce est entièrement soutenue et si les surfaces importantes sont mesurées après la coupe.
Une machine CNC 5 axes peut améliorer l’accès et réduire certains repositionnements, mais son appellation ne confirme pas la précision de la pièce finie. L’usinage multiaxe dépend toujours d’outils, d’un maintien de la pièce et d’un contrôle adaptés. Utilisez les capacités CNC pour résoudre un problème géométrique précis ; un montage plus simple sur une machine CNC standard peut suffire pour une pièce accessible.
« Elle établit les symboles, les règles, les définitions, les exigences, les valeurs par défaut et les pratiques recommandées pour exprimer et interpréter la cotation et le tolérancement géométriques (GD&T) »
La norme ASME Y14.5-2018 a été reconduite en 2024. Le langage du plan communique les exigences ; il ne garantit pas que chaque fournisseur puisse les respecter. Indiquez les références et les surfaces d’assemblage qui déterminent le fonctionnement, et résolvez les notes contradictoires avant la programmation.
Prenons l’exemple d’un couvercle hypothétique avec une poche profonde, des angles vifs et deux faces de montage. Le concepteur exige un jeu fonctionnel pour un composant, mais celui-ci ne touche même pas les angles. Le premier devis inclut le travail supplémentaire nécessaire pour obtenir les angles définis. Après examen de l’assemblage, le concepteur accepte des rayons internes et ne désigne comme critiques que les faces de montage. Le fournisseur peut alors proposer un parcours d’usinage moins contraignant. Si un composant d’assemblage carré se loge réellement dans ces angles, remplacer ceux-ci par des rayons internes serait une erreur. La stratégie d’usinage doit suivre les zones de contact et le jeu fonctionnel dans l’assemblage, et non une consigne générale d’assouplissement du plan.
Pour des projets d’usinage CNC similaires, examinez les formes profondes, les parois minces, la portée des outils, l’accès pour l’ébavurage et la continuité des références à l’aide du guide de conception pour l’usinage CNC. Les exigences de précision des pièces usinées en petite série commencent par des caractéristiques mesurables, et non par le choix de l’équipement le plus imposant possible. Un usinage CNC de haute précision nécessite une méthode de contrôle tout aussi clairement définie.
Comparer les coûts d’usinage CNC et l’engagement par lot
Comparez le coût total d’usinage CNC de chaque commande au coût par pièce finie. Le coût fixe de préparation par pièce est inférieur pour une commande plus importante, mais l’engagement total pour la série augmente également. Si la demande est stable, de petites commandes répétées peuvent accroître le coût total.
Un bon exemple est : coût du lot = coût fixe du lot + quantité × coût variable par pièce finie. Intégrez la programmation, les montages spécifiques au travail et les réglages dans la partie fixe uniquement si le devis les traite de la même manière. Incluez systématiquement la matière, la coupe, la finition et le contrôle dans la partie variable. Pour en savoir plus, consultez le guide des coûts d’usinage CNC.
Première commande incertaine : comparez les sommes engagées avant la prochaine décision de conception.
Demande récurrente stable : comparez le coût total nécessaire pour fournir la même quantité sur l’ensemble des commandes.
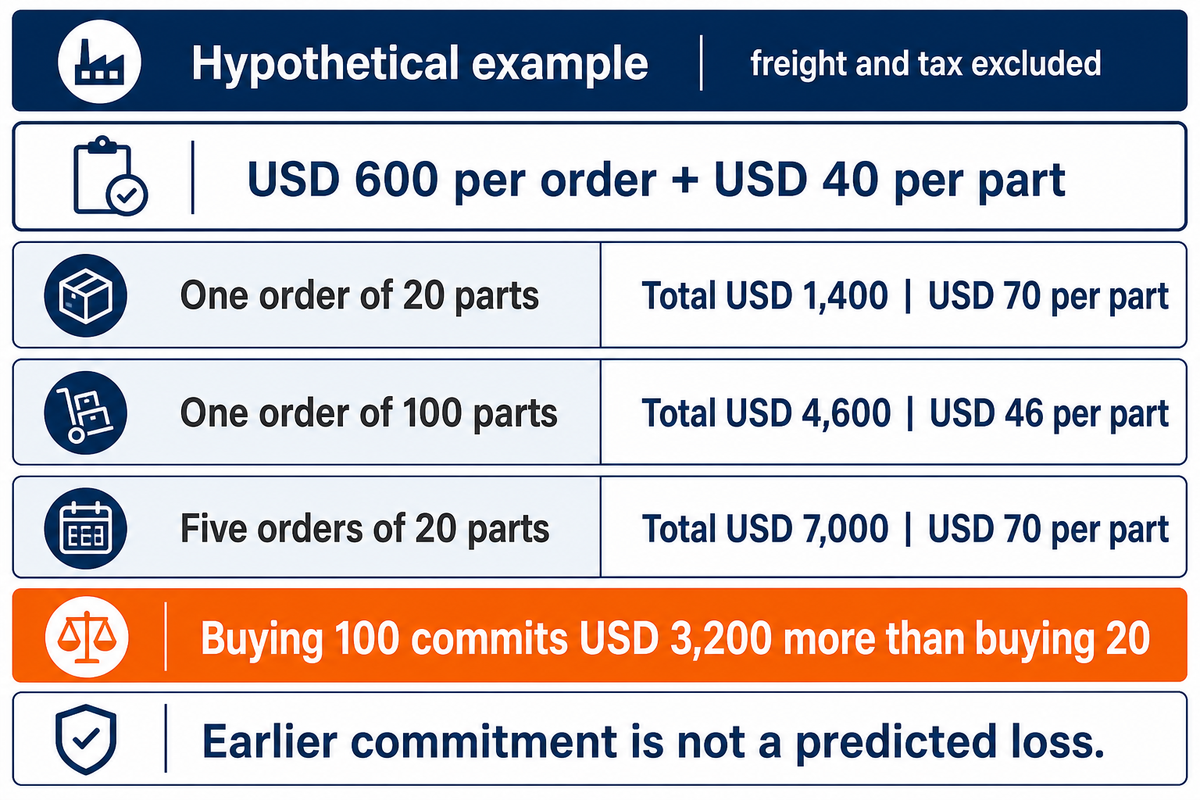
Prenons un devis hypothétique avec un coût fixe de USD 600 par commande et un coût de USD 40 par pièce finie conforme. Les USD 40 comprennent les coûts estimés de matière, d’usinage, de finition et de contrôle ; le transport et les taxes sont exclus. Une commande de 20 pièces coûte USD 600 + 20 × USD 40 = USD 1,400, soit USD 70 par pièce. Une commande de 100 pièces coûte USD 4,600, soit USD 46 par pièce. Si seulement 20 pièces sont nécessaires avant une décision de conception, en acheter 100 engage USD 3 200 de plus. Il s’agit d’une exposition à un engagement pris plus tôt, et non d’une perte prévisionnelle : les 80 pièces supplémentaires pourront encore être utilisées.
| Schéma de commande | Quantité totale | Frais de réglage | Coût total | Coût par pièce |
|---|---|---|---|---|
| Une commande de 20 pièces | 20 pièces | USD 600 | USD 1 400 | USD 70 |
| Une commande de 100 pièces | 100 pièces | USD 600 | 4 600 USD | 46 USD |
| Cinq commandes de 20 pièces | 100 pièces | USD 3 000 | USD 7 000 | USD 70 |
Pour une demande ferme de 100 pièces identiques, cinq commandes distinctes de 20 pièces coûtent USD 7 000 si chacune entraîne la totalité des frais de réglage de USD 600. Une commande de 100 pièces coûte USD 4 600 selon les mêmes hypothèses. L’écart est de USD 2,400. La réutilisation des programmes ou des montages peut réduire les frais de réglage ultérieurs ; demandez donc les conditions réelles des commandes récurrentes au lieu de supposer que les frais sont intégralement répétés ou que le réglage est gratuit.
Le tutoriel de NC State sur la quantité économique de commande (EOQ) traite de l’équilibre entre les coûts de commande et de stockage, qui dépend de plusieurs hypothèses, notamment d’une demande connue et uniforme. La demande de prototypes est souvent instable. Selon les paramètres de votre projet, tenez compte des coûts de stockage, de modification, de pénurie et d’expédition urgente, le cas échéant. L’exemple présenté ne détermine pas de taille de lot optimale.
Comment réduire les coûts d’usinage CNC en petite série ?
Pour réduire les coûts d’usinage CNC en petites séries, supprimez les opérations superflues du processus complet. Simplifiez les géométries accessibles, réservez les tolérances serrées aux caractéristiques fonctionnelles et précisez la finition requise. Évaluez ensuite la réutilisation des réglages et la fréquence des commandes. Une quantité accrue ne réduit le coût global que si les pièces supplémentaires et l’engagement anticipé répondent à une demande réelle.
Demandez aux fournisseurs de préciser, dans leurs devis d’usinage CNC, la différence entre la première commande et une commande récurrente. Un montage réutilisable peut faciliter les opérations d’usinage ultérieures, mais la programmation, le positionnement de la pièce et la validation du réglage demandent toujours du travail. Convenez de la façon de conserver et d’identifier les montages et les programmes approuvés. Les avantages de l’usinage CNC en petite série disparaissent vite lorsqu’une révision mal définie impose un second réglage.
Du prototype à la production récurrente : carte des engagements en 3 étapes
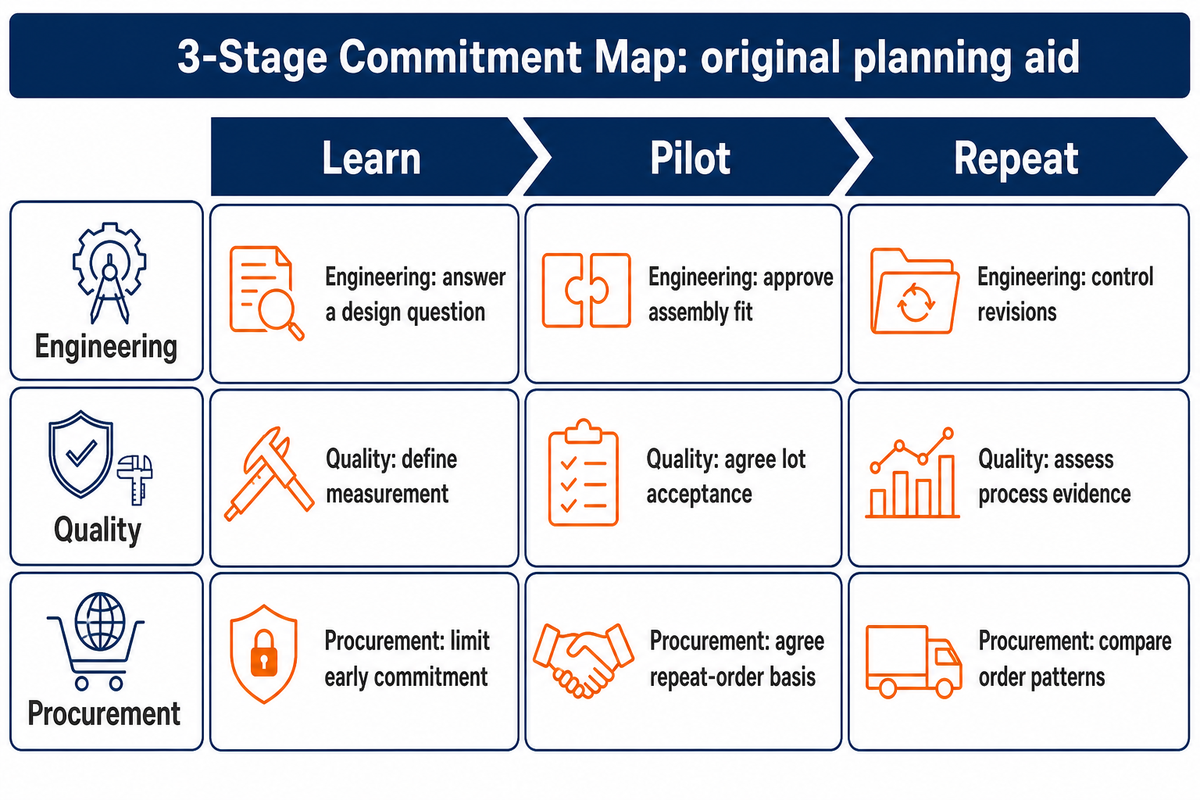
La carte d’engagement en 3 étapes distingue l’apprentissage, la production pilote et l’approvisionnement récurrent, afin que chaque commande réponde à une question précise. Les vérifications menées par les équipes d’ingénierie, de qualité et d’approvisionnement permettent de lever les incertitudes. Passez à l’étape suivante une fois l’incertitude levée ; une quantité plus importante ne suffit pas à transformer un prototype en procédé récurrent maîtrisé.
Ce cadre de planification est original. Il ne repose sur aucune norme publiée. Utilisez-le pour montrer ce que le lot actuel permet de démontrer, par opposition à ce que suppose la prochaine commande. Un prototype peut permettre de vérifier l’ajustement, mais la régularité de l’état de surface peut rester à confirmer. Un lot pilote peut permettre de cerner les problèmes de manutention, mais la capacité du procédé à long terme peut ne pas être démontrée.
| Étape et responsable | Question | Éléments à conserver pour la suite | Prochain engagement |
|---|---|---|---|
| Découverte — Ingénierie | La pièce répond-elle à la question d’ajustement ou de fonctionnement visée ? | Résultats des essais liés à la révision et caractéristiques non résolues | Modifiez la conception ou publiez un plan pilote. |
| Étude — qualité | Les éléments critiques ont-ils été mesurés dans les conditions pertinentes ? | Pièce identifiée, état de la matière et résultats de mesure | Comblez les lacunes de mesure avant de généraliser à partir de la pièce. |
| Étude — achats | Combien de pièces faut-il avant la prochaine décision ? | Quantité immédiate, date d’évaluation et besoin de réapprovisionnement | Distinguez la commande de la prévision. |
| Phase pilote — ingénierie | La pièce peut-elle être fabriquée et assemblée selon le processus prévu ? | Révision approuvée et problèmes observés lors de l’assemblage ou de la finition | Définissez les changements de procédé avant de renouveler l’approvisionnement. |
| Pilote — Qualité | À quelles exigences le lot livré répond-il ? | Critères d’acceptation convenus, résultats et décision de traitement | Acceptez ce lot ou résolvez les problèmes qu’il présente, sans revendiquer une maîtrise à long terme. |
| Pilote — Achats | Quels coûts et retards se répètent ? | Procédé réel, base de réglage et calendrier des opérations sous-traitées | Convenez des conditions commerciales des commandes récurrentes. |
| Récurrent — Ingénierie | Quel changement nécessite une nouvelle approbation ? | Registre maîtrisé des modifications du plan, du matériau et du procédé | Examinez les changements pertinents avant la mise en production. |
| Récurrent — Qualité | Les preuves de maîtrise du procédé sont-elles suffisantes dans la durée ? | Mesures comparables et analyse de stabilité adaptée | Fondez-vous davantage sur les résultats récurrents uniquement lorsque cela se justifie. |
| Récurrent — Approvisionnement | La demande est-elle suffisamment ferme pour adopter un autre schéma de lots ? | Demande confirmée, risque lié au stock et calendrier d’approvisionnement | Comparez les schémas de commande pour une même demande. |
Pour un lot pilote hypothétique de 30 pièces, l’équipe d’ingénierie peut approuver l’ajustement de l’assemblage, tandis que l’équipe qualité doit encore vérifier une mesure difficile. Les achats peuvent ne pas considérer le lot pilote comme entièrement validé, même si les 30 pièces ont été usinées. Ce nombre ne répond pas à la question de mesure. Celle-ci détermine toujours l’étape suivante.
La production CNC en petite série peut-elle passer à la production de masse ?
La production CNC en petites séries peut se répéter ou évoluer vers une production en grande série, mais il convient de réévaluer cette décision à mesure que la demande évolue. Un investissement plus important dans le bridage et la coupe, ou le recours à un autre procédé de fabrication, peut être à envisager. Conservez les exigences approuvées pour la pièce et examinez dans quelle mesure chaque solution répond aux mêmes exigences.
Les capacités d’usinage avancées d’un fournisseur de services d’usinage CNC peuvent permettre de réaliser des géométries complexes, mais la production à grande échelle exige aussi une planification, une gestion des outils et un contrôle répétable. Si les variations de conception doivent se poursuivre, le modèle des petites séries peut être plus adapté. Si la conception est stabilisée, comparez les solutions de production en série en tenant compte de la fiabilité réelle des prévisions et de la demande totale attendue.
Planifier les délais et la qualité des séries répétées
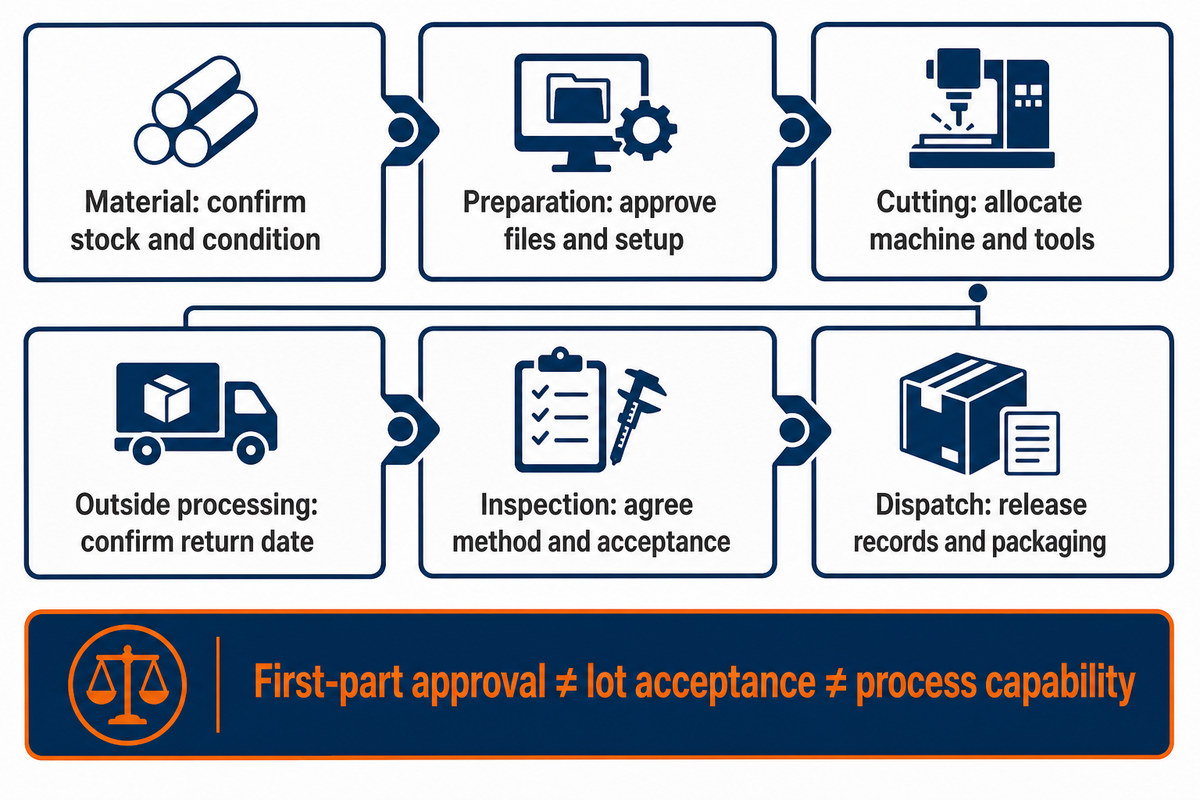
Planifiez les délais pour l’ensemble du processus de fabrication et organisez la qualité autour de trois questions distinctes : l’approbation de la première pièce, l’acceptation du lot livré et le comportement du procédé. Un cycle de coupe court ne répond à aucune de ces questions à lui seul. Les contraintes du monde réel déterminent à quel moment les pièces utilisables sont disponibles.
L’article de Modern Machine Shop consacré à The Kinetic Company examine la planification en fonction de la capacité des fours sous vide et aborde aussi l’expédition. Il faut retenir qu’il convient de regarder au-delà du temps machine. Le système de planification propre à une entreprise ne garantit pas les délais d’un autre atelier.
| Étape du processus | Ce qui peut retarder le lot | Éléments utiles à la planification |
|---|---|---|
| Matière | La nuance ou l’état spécifié n’est pas disponible. | Stock confirmé et date de réception de la matière |
| Programmation et montage | La révision du modèle ou la méthode de positionnement n’est pas définie. | Fichiers approuvés et date de préparation du montage |
| Usinage | La machine ou l’outil adapté est déjà mobilisé. | Créneau de production attribué et disponibilité de l’outil |
| Opérations sous-traitées | La finition ou le traitement thermique attend un autre lot. | Acceptation par le sous-traitant et date de retour |
| Contrôle | Une caractéristique critique ne dispose pas d’une méthode de mesure convenue. | Méthode et capacité de contrôle, critères d’acceptation |
| Expédition | Les documents de libération ou l’emballage adapté sont incomplets. | Responsabilité de la libération et date à laquelle l’expédition est prête |
Si 20 pièces finies attendent d’être mesurées, raccourcir le prochain cycle de coupe ne libérera pas ces 20 pièces. Qui est le mieux placé pour lever cette contrainte, et à quelle échéance ? Distinguez la date de fin d’usinage de la date à laquelle l’expédition est prête sur le calendrier d’approvisionnement.
L’approbation de la première pièce vérifie que la préparation initiale et la pièce répondent aux exigences convenues pour la première pièce. L’acceptation du lot concerne le lot livré. Les directives de NIST sur l’échantillonnage pour acceptation distinguent la décision d’accepter ou non un lot de l’estimation de sa qualité ou de la maîtrise du procédé à long terme. Convenez de l’étendue du contrôle et des règles de décision pour les caractéristiques concernées ; il n’existe pas de nombre d’échantillons universel qui convienne à chaque petite commande.
La capabilité du procédé répond à une autre question. Les directives de NIST sur la capabilité comparent un procédé maîtrisé aux limites de spécification. La réussite d’un projet pilote ne suffit pas à établir la capabilité à long terme. Conservez des relevés de mesure comparables et évaluez les conditions pertinentes du procédé avant de l’affirmer.
Une machine à mesurer tridimensionnelle est un équipement, pas un plan de contrôle complet. La politique de NIST sur la traçabilité précise que la traçabilité seule ne garantit pas l’adéquation à l’usage : l’incertitude doit être adaptée au besoin de mesure. L’usinage de précision exige une méthode adaptée à la caractéristique, à la tolérance et à l’état contrôlés.
Perspectives du secteur : réduire les opérations répétées de préparation
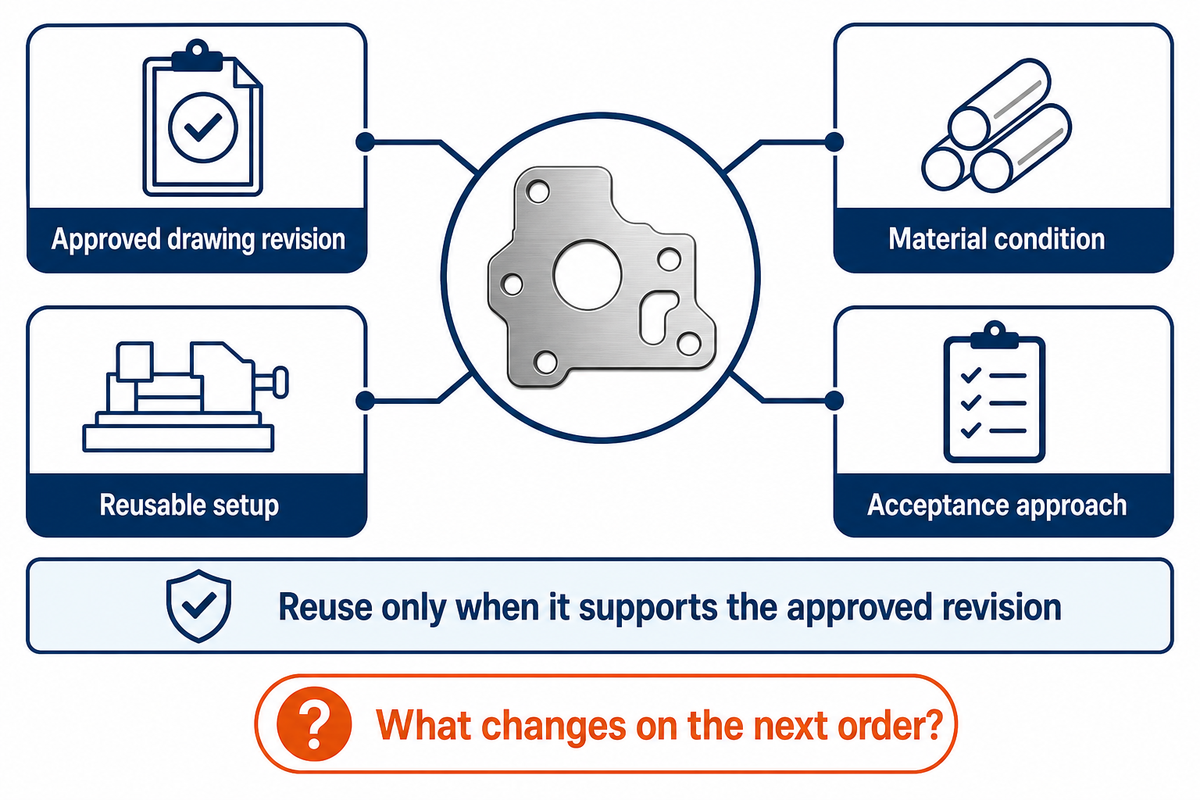
Pour les petites séries récurrentes, la réutilisation des préparations est une question d’achat plus utile que l’automatisation à elle seule. Demandez comment le fournisseur conserve et retrouve les programmes approuvés, les informations sur les outils et les montages. L’automatisation flexible peut réduire les manipulations répétées, mais elle nécessite toujours une description stable de la pièce et une gestion contrôlée des modifications.
Dans son aperçu d’août 2025 des innovations en matière de bridage pour IMTS 2026, AMT a mis en avant des évolutions telles que les solutions modulaires, sur palettes et liées aux capteurs. Cette publication témoigne des technologies discutées, mais ne prouve pas qu’une installation donnée génère les économies annoncées. Pour une commande prévue après l’événement de 2026, demandez quelles fonctions sont installées et pertinentes pour votre famille de pièces.
Un montage flexible ne facilite la répétition de l’usinage CNC en petite série que si les éléments de bridage réutilisés, les surfaces de positionnement et les données de préparation correspondent à la révision approuvée. Obtenir rapidement les premières pièces et réaliser des séries répétées à moindre coût ne décharge pas de cette responsabilité. Il en va de même pour l’usinage CNC de prototypes : la première pièce peut nécessiter une préparation et la série répétée, une autre.
Imaginez une commande répétée de 20 variantes de corps de vanne. Si la même méthode de positionnement convient à toute la famille, des montages réutilisables peuvent réduire les préparations répétées. Si chaque révision modifie les surfaces de bridage, il faut réévaluer la possibilité de les réutiliser. Le fournisseur doit expliquer ce point dans son devis pour la commande répétée. La préparation documentée prouve la réutilisabilité, et non la présence d’un robot sur la machine.
Pour les acheteurs qui choisissent un service d’usinage CNC en petite série, ces informations orientent la suite de l’échange : quelles préparations sont conservées, qu’est-ce qui déclenche le lancement d’un nouveau travail et quelles opérations restent en dehors de la cellule ? Les difficultés d’approvisionnement en petites séries se situent souvent entre les opérations, surtout lorsqu’une petite commande partage la capacité avec une grande commande.
Conservez le processus approuvé avec la pièce, pas seulement son numéro. Associez à la commande répétée la révision du plan, l’état de la matière, le montage réutilisable et la méthode d’acceptation.
Lorsque la pièce et la quantité sont définies, le service d’usinage CNC en petite série de Zhenling Metal constitue la prochaine étape pour discuter du processus de fabrication. Munissez-vous du modèle CAO, du plan, de la quantité et de l’état de livraison requis afin que l’échange porte sur votre pièce.
FAQ sur l’usinage CNC en petite série
Combien de temps faut-il pour réaliser une commande d’usinage CNC en petite série ? Le délai de livraison comprend la matière, la préparation, l’usinage, la finition, le contrôle et l’expédition.
Un cycle d’usinage court ne garantit pas un délai de livraison court. Demandez si le délai du devis commence après l’approbation du plan et s’il comprend les opérations sous-traitées et l’expédition. Pour les séries répétées, vérifiez quels programmes, montages et méthodes de contrôle peuvent réellement être réutilisés avant de vous fier au délai précédent. Demandez une date à laquelle l’expédition sera prête, liée à la révision du plan et à l’état de la matière convenus.
Quelles sont les meilleures matières pour l’usinage CNC en petite série ? Choisissez la nuance et l’état qui répondent aux exigences fonctionnelles de la pièce.
L’aluminium peut convenir aux boîtiers légers, tandis que l’acier inoxydable peut répondre à des exigences liées à la corrosion. Les plastiques techniques répondent à d’autres besoins mécaniques et environnementaux. Comparez la nuance exacte, l’état métallurgique ou le traitement thermique, la disponibilité du brut et la finition. Une matière moins chère pour un prototype ne permet pas de savoir comment se comportera la matière définitive. Si la matière change, réexaminez les essais fonctionnels pertinents et le processus de fabrication.
L’usinage CNC en petite série coûte-t-il moins cher que le moulage par injection ? L’usinage peut coûter moins cher pour une série limitée lorsque le coût d’un moule dédié dépasse les économies réalisées par pièce.
Comparez des matières plastiques équivalentes, la géométrie, les exigences de surface et la demande totale attendue. Intégrez les modifications du moule, la préparation de l’usinage, le contrôle et les opérations secondaires aux deux devis. Si la demande devient prévisible et la conception stable, le moulage peut justifier son coût initial d’outillage. La comparaison pertinente porte sur le coût total pour obtenir le même résultat fini, et non sur un seuil de quantité générique tiré d’un autre type de pièce.
Quelles options de finition sont disponibles pour les pièces usinées ? Les options comprennent l’ébavurage, le grenaillage, le polissage et les traitements de surface adaptés à la matière.
L’anodisation, le placage ou la passivation peuvent convenir à une matière et à une fonction particulières. Précisez quelles dimensions et surfaces doivent être conformes après traitement.
Pourquoi certains ateliers ignorent-ils ma demande de devis pour des pièces en petite série ? Une petite commande peut ne pas correspondre à l’équipement, à la charge de travail ou au modèle économique d’un atelier.
Une demande incomplète peut aussi compliquer l’évaluation du travail d’ingénierie nécessaire. Cela ne permet pas de savoir pourquoi un fournisseur en particulier n’a pas répondu. Complétez la demande avec le plan et le modèle CAO à jour, l’état de la matière, la quantité, le délai requis et les dimensions ou surfaces importantes. Précisez s’il s’agit d’un prototype, d’une série pilote ou d’un approvisionnement récurrent. Distinguez les quantités confirmées pour les commandes suivantes des prévisions. Contactez des ateliers dont les capacités d’usinage annoncées correspondent aux dimensions et au processus de la pièce, et demandez si votre calendrier est compatible avec leur capacité disponible. Une demande claire aide les deux parties à décider si l’élaboration d’un devis plus poussé est justifiée.
Le fournisseur peut-il prendre en charge les prototypes et la production répétée ? Certains le peuvent, mais la réussite d’un prototype ne prouve pas la capacité à réaliser des séries répétées.
Demandez comment le fournisseur conserve la révision approuvée, le montage et la méthode de mesure. Examinez les éléments pertinents pour la pièce et discutez de la gestion des modifications du procédé et de la planification des commandes répétées. NIST explique la capabilité du procédé en comparant un procédé maîtrisé aux limites de spécification.
Références et méthode
Ce guide synthétise des informations techniques publiques et des ressources pédagogiques. Les chiffres de coût sont des exemples hypothétiques détaillés, et non des devis de Zhenling Metal. La carte d’engagement en 3 étapes est un outil de planification original. Le périmètre des sources publiées est indiqué à côté des affirmations concernées ; les quantités et les décisions d’acceptation doivent être définies en fonction du plan, de la matière et du processus de fabrication réels. Aucune donnée de production privée n’est divulguée.
Références et sources
- Application de l’usinage CNC à grande vitesse à la production de prototypes — National Institute of Standards and Technology
- Fabrication cellulaire — U.S. Environmental Protection Agency
- Sélection du procédé de fabrication : exemple d’un engrenage — Open University
- Périmètre public de la norme ISO 21920-2:2021 — International Organization for Standardization
- Support pédagogique sur l’usinage — Massachusetts Institute of Technology
- Y14.5 Cotation et tolérancement — American Society of Mechanical Engineers
- Tutoriel sur la quantité économique de commande — North Carolina State University
- Les clés pour associer production en grande et petite série — Modern Machine Shop
- Échantillonnage pour acceptation — National Institute of Standards and Technology
- Capabilité du procédé — National Institute of Standards and Technology
- Politique de traçabilité métrologique — National Institute of Standards and Technology
- Aperçu des innovations en matière de bridage — AMT — The Association For Manufacturing Technology
Rédigé par CYH. Découvrez l’activité d’usinage de Zhenling Metal.






