
Skontaktuj się z firmą Zhenling

Obróbka CNC małych serii polega na wytwarzaniu ograniczonej liczby części przez skrawanie materiału z półfabrykatu za pomocą narzędzi sterowanych komputerowo. Sprawdza się przy prototypach funkcjonalnych, partiach pilotażowych i małych zamówieniach powtarzalnych. Gdy dział inżynieryjny wciąż testuje daną cechę, a dział zakupów potrzebuje terminu montażu, warto zapytać nie tylko o liczbę potrzebnych części, lecz także o zakres zobowiązań projektowych i zakupowych, jaki powinna wiązać się z kolejną partią.
Krótka odpowiedź: Wybierz obróbkę małoseryjną, gdy materiał, geometria i zapotrzebowanie przemawiają za elastyczną metodą skrawania. Porównaj pełny koszt gotowej części, a przed zwiększeniem zamówienia osobno potwierdź akceptację pierwszej sztuki i partii oraz dowody powtarzalności procesu.
- Wielkość partii dotyczy jednego cyklu produkcyjnego, a roczne zapotrzebowanie jest podstawą innej decyzji.
- Niższa cena jednostkowa może wymagać większego zaangażowania środków.
- Drukowanie, formowanie i odlewanie należy porównywać jako kompletne procesy produkcyjne.
- Przy kolejnych zamówieniach przechowuj razem zatwierdzoną wersję dokumentacji, dane dotyczące ustawienia maszyny i zapisy kontroli.
Na czym polega małoseryjna obróbka CNC
Produkcja CNC małych serii polega na wykorzystaniu zaprogramowanych operacji skrawania do wykonania ograniczonej liczby części, często z pracami przygotowawczymi dla całej partii. Maszyna CNC może frezować obudowę, toczyć wałek albo wykonywać obie operacje. Rozróżnienie prototypu rozwojowego od partii przeznaczonej do montażu nie zawsze zależy od liczby sztuk.
Proces obróbki CNC zazwyczaj przebiega od modelu CAD przez rysunek i programowanie, następnie przygotowanie materiału wyjściowego oraz mocowania, skrawanie, usuwanie zadziorów i kontrolę. We frezowaniu CNC obracające się narzędzia skrawają materiał, a w toczeniu CNC obraca się przedmiot obrabiany, aby uzyskać odpowiednie cechy. Część CNC o geometrii wymagającej obu metod może wymagać kilku operacji lub zastosowania centrum obróbczego łączącego te procesy.
Jak definiuje się małą serię w produkcji?
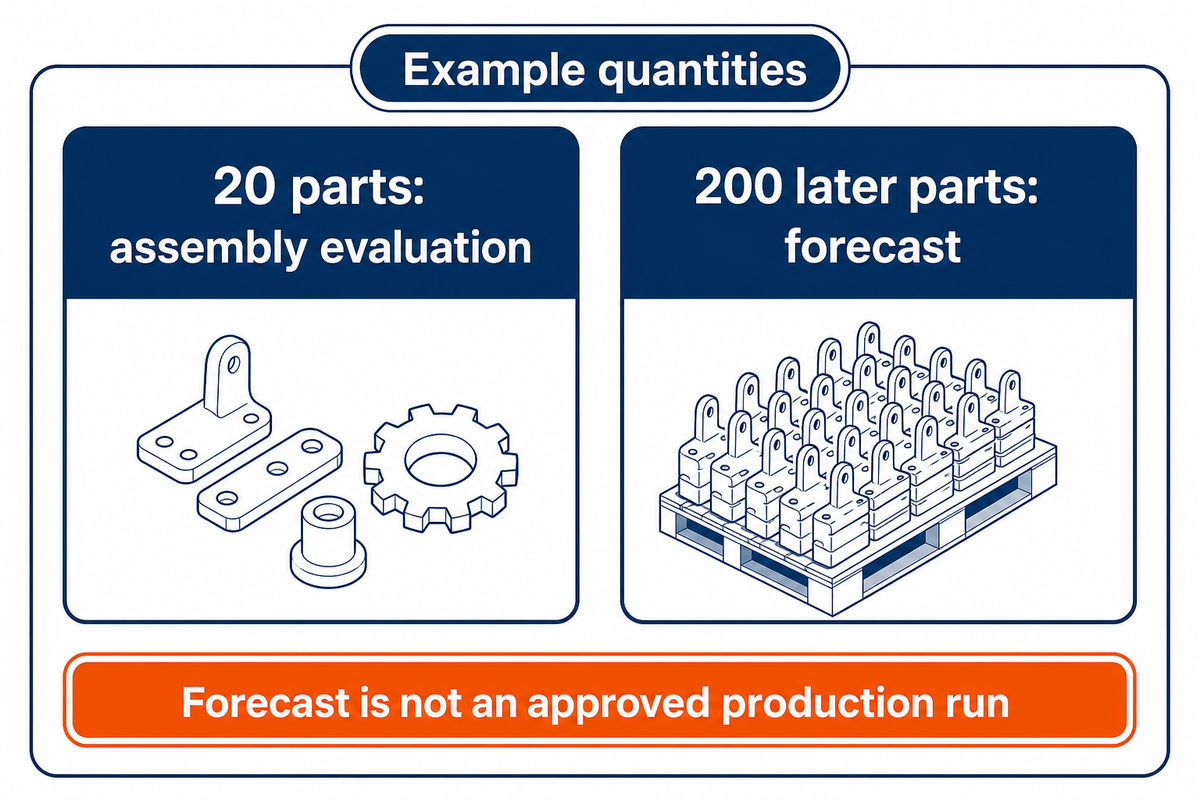
Zamówienie małej liczby części może oznaczać niewielkie zobowiązanie produkcyjne w stosunku do złożoności części lub procesu oraz wielkości rynku. Nie ma jednej liczby sztuk, która definiowałaby każde zlecenie. Partia 20 złożonych obudów wymaga innych przygotowań, czasu pracy maszyny i nakładów na kontrolę niż partia 200 prostych elementów dystansowych. Jasno określ liczbę sztuk w zamówieniu, przewidywany popyt na kolejne partie i cel zamówienia.
Prototyp odpowiada na pytanie związane z rozwojem produktu. Produkcja niskoseryjna może natomiast przez kolejne lata dostarczać gotowe urządzenia lub części zamienne. Badania NIST dotyczące szybkiej obróbki skrawaniem prototypów potwierdzają zastosowanie metalu w prototypowaniu funkcjonalnym, ale nie wyznaczają uniwersalnej granicy wielkości produkcji.
W przypadku produkcji małoseryjnej opisz zapotrzebowanie jako „20 części do oceny montażu”, jeśli faktycznie tego Państwo potrzebują. Prognoza na kolejne 200 części ułatwia planowanie z wyprzedzeniem, ale nie oznacza, że zatwierdzono produkcję tych 200 sztuk. Rozdzielenie ilości ułatwia wycenę i kontrolę produkcji małoseryjnej.
Zalety i ograniczenia małoseryjnej obróbki CNC
Obróbka CNC małych serii pozwala kupującemu zamówić części przed podjęciem decyzji o zgromadzeniu dużego zapasu lub przygotowaniu dedykowanego oprzyrządowania produkcyjnego. Elastyczność projektu i możliwość obróbki dostępnego materiału pozwalają uzyskać funkcjonalne części. Kompromis polega na tym, że koszty programowania, mocowania i weryfikacji rozkładają się na ograniczoną liczbę gotowych elementów.
Przy małych ilościach obróbka znajduje zastosowanie przy wytwarzaniu obudów rozwojowych, adapterów do urządzeń, wariantów części niestandardowych i części zamiennych. Produkcja pomostowa uzupełnia tymczasowy brak dostaw części na czas przygotowania innego procesu produkcyjnego. Powtarzające się zamówienia na produkty niszowe sprawiają, że produkcja małoseryjna może pozostać standardowym modelem ich wytwarzania, a nie etapem poprzedzającym produkcję masową.
Rozważmy hipotetycznego producenta urządzeń, który potrzebuje 20 aluminiowych wsporników czujników do testów terenowych. Podczas oczekiwania na wyniki testów dotyczących położenia złącza dział zakupów może kupić 100 wsporników czujników w atrakcyjnej cenie. Dział inżynieryjny spodziewa się, że po pierwszym montażu zapadnie decyzja projektowa. Zamówienie 20 sztuk pozostawia swobodę zmiany kolejnej wersji projektu, natomiast zamówienie 100 oznacza zobowiązanie do zakupu 80 dodatkowych sztuk przed podjęciem tej decyzji. Małe zamówienie jest korzystne tylko wtedy, gdy testy zakończą się, zanim potrzebne będą kolejne wsporniki. Opóźnienie testów może wymusić złożenie przyspieszonego drugiego zamówienia. Zespół wyznacza realistyczny termin przeglądu i czas uzupełnienia zapasów dla pierwszego zamówienia, zamiast zakładać, że najmniejsze zamówienie jest automatycznie najlepsze.
Oto główne zalety małoseryjnej obróbki CNC: kupujący może dostosować wielkość zamówienia do tego, co już wiadomo. Nie eliminuje to kosztów przygotowania, minimalnych ilości materiału ani opłat za wykończenie. Opis produkcji w systemie partiami i kolejkami opublikowany przez EPA wyjaśnia, dlaczego oczekiwanie między operacjami zajmuje miejsce i angażuje zasoby. Ta zasada przemawia za kontrolą zapasów i kolejek; nie nakazuje jednak każdemu zakładowi obróbki wdrażać produkcji w systemie jednej sztuki.
Jeśli projekt i zapotrzebowanie są już ustabilizowane, powtarzane małe serie mogą wiązać się z niepotrzebnym powielaniem przygotowań. Porównaj przyszłą metodę produkcji z opisem w przewodniku po wielkoseryjnej obróbce CNC, aby ocenić, czy dodatkowy koszt jest uzasadniony.
Wybierz obróbkę CNC, druk 3D lub oprzyrządowanie
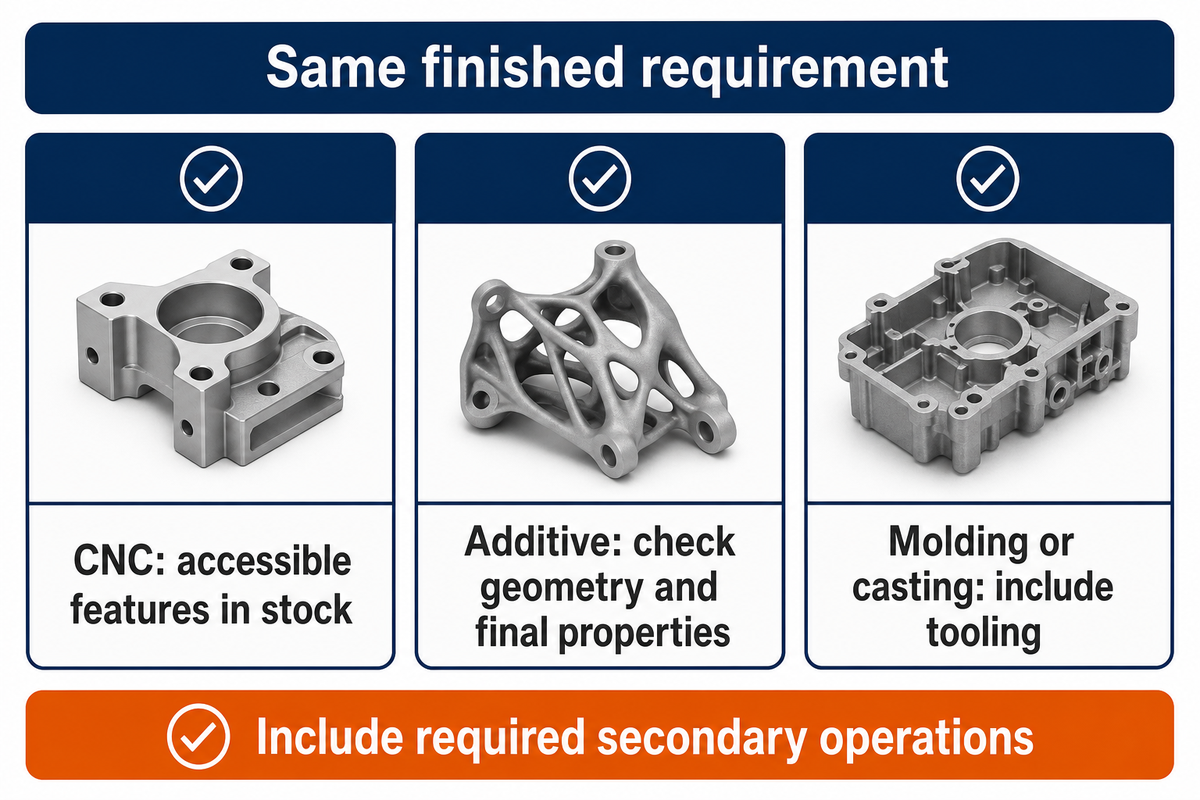
Przed porównaniem cen trzeba sprawdzić funkcję i geometrię. Obróbka CNC sprawdza się przy cechach dostępnych w materiale wyjściowym. Wytwarzanie przyrostowe pozwala uzyskać kształty, do których nie mogą dotrzeć narzędzia skrawające. Formowanie lub odlewanie może być atrakcyjne, gdy oprzyrządowanie i procesy dodatkowe odpowiadają stabilnej konstrukcji oraz wystarczającemu popytowi.
Porównanie musi dotyczyć równoważnego wymagania wobec gotowej części. Wydrukowany model do sprawdzenia dopasowania nie jest równoważny obrabianemu mechanicznie komponentowi użytkowemu tylko dlatego, że oba powstały na podstawie tego samego pliku CAD. Podobnie odlew, który wymaga jeszcze obróbki skrawaniem, należy wyceniać jako kompletny proces obejmujący oba etapy. Przykład produkcji kół zębatych przedstawiony przez Open University pokazuje kolejność podejmowania decyzji: odrzucono tanią opcję odlewania ciśnieniowego z cynku, ponieważ materiał nie zapewniał wymaganej wytrzymałości.
| Decyzja | Metoda obróbki CNC | Alternatywny proces do rozważenia |
|---|---|---|
| Materiał o właściwościach użytkowych | Sprawdź gatunek i stan materiału. | Sprawdź właściwości wydrukowanego, formowanego lub odlanego elementu w rzeczywistym stanie. |
| Dostęp narzędzi | Narzędzia skrawające muszą dosięgać każdej obrabianej cechy. | Wytwarzanie przyrostowe może umożliwiać wykonanie zamkniętych lub zakrzywionych cech. |
| Narożniki wewnętrzne | Uwzględnij promienie frezów lub dodatkową operację. | Sprawdź ograniczenia geometryczne właściwe dla alternatywnego rozwiązania. |
| Pasowania krytyczne | Zaplanuj obróbkę i pomiary współpracujących ze sobą cech. | Uwzględnij obróbkę wykańczającą, jeśli proces wstępny nie zapewnia wymaganego dopasowania. |
| Wymagania dotyczące powierzchni | Określ istotne powierzchnie i etapy wykańczania. | Uwzględnij usuwanie podpór, polerowanie lub inne prace dodatkowe. |
| Zmiany projektu | Sprawdź zmiany w programie, materiale i mocowaniu. | Uwzględnij koszt zmian narzędzi lub wykonania nowych, a nie tylko pierwszego narzędzia. |
| Początkowe zobowiązanie | Programowanie i mocowanie nadal generują rzeczywiste koszty. | Uwzględnij koszty formy, matrycy, modelu lub przygotowania do wytwarzania. |
| Powtarzalny popyt | Sprawdź, które prace przygotowawcze można faktycznie wykorzystać ponownie. | Koszty oprzyrządowania rozłóż tylko na popyt, który można rozsądnie przewidzieć. |
| Proces dostawy | Uwzględnij materiał, wykończenie, kontrolę i wysyłkę. | Uwzględnij przygotowanie oprzyrządowania i wszystkie wymagane operacje dodatkowe. |
Czasami określenie osi maszyny dla pojedynczej obudowy z niedostępnym kanałem wewnętrznym nie wystarczy, by umożliwić obróbkę tego kanału. Podział obudowy, modyfikacja kanału lub wybór innego rozwiązania mogą mieć większe znaczenie niż zmiana określonej ilości. Porównaj tę geometrię w przewodniku Obróbka CNC a druk 3D.
W obróbce CNC małych serii nie ma jednej metody, która zawsze wygrywa. Poproś o wycenę kompletnego procesu dla obecnej liczby sztuk oraz osobną dla przewidywanego powtarzalnego popytu. Partner obróbkowy powinien określić różnice między tymi wariantami, w tym zakres wykorzystania oprzyrządowania, procesy dodatkowe i kontrolę.
Materiały i wykończenie powierzchni w obróbce CNC
Dobieraj materiały do obróbki CNC, uwzględniając funkcję danej części, a następnie sprawdź gatunek, stan, dostępność i wymagane wykończenie. Na wybór materiału mogą wpływać jego zachowanie podczas obróbki oraz właściwości w docelowym zastosowaniu. Nie należy zakładać, że inny materiał produkcyjny będzie zachowywał się podobnie tylko dlatego, że dobrze sprawdził się półfabrykat użyty do wykonania prototypu.
Aluminium sprawdza się w lekkich obudowach; stal nierdzewna może spełniać wymagania związane z odpornością na korozję; tworzywa konstrukcyjne mogą zapewniać izolację lub właściwości ślizgowe albo ograniczać masę. Powyższe opisy to punkt wyjścia przy doborze materiału na części obrabiane CNC. Nie określają gatunku, rodzaju polimeru, stopu ani ograniczeń temperaturowych czy chemicznych. Przewodnik po doborze materiałów do CNC pomoże znaleźć odpowiedzi.
Rysunek, na którym podano jedynie „stal nierdzewna”, wymaga od dostawcy dopytania o gatunek i stan materiału. „Czarne wykończenie” nie określa tekstury powierzchni ani wymiaru. Powierzchnie funkcjonalne, wymagania dotyczące wyglądu oraz wymiary w stanie końcowym należy przedstawić w tej samej specyfikacji z kontrolą wersji.
Wykończenie powierzchni to nie tylko kwestia wyglądu. Określ, czy wymagania dotyczą tekstury, powłoki, stanu krawędzi czy spójności wizualnej. ISO 21920-2:2021 określa terminy i parametry tekstury powierzchni mierzonej metodą profilową; w publicznym katalogu opublikowane wydanie jest oznaczone jako skorygowane w 2022 r. i będące w trakcie rewizji. Norma nie podaje jednej wartości chropowatości odpowiedniej dla każdej obrabianej części.
Gratowanie lub inne obróbki powierzchni mogą być potrzebne w przypadku niektórych materiałów i zastosowań. Uzgodnij konkretny proces oraz powierzchnie, których będzie dotyczył. Jeśli powłoka wpływa na wymiar współpracujący, przed obróbką pierwszej partii należy zapewnić końcowe dopasowanie. Zamiast stosować kosztowną obróbkę powierzchni wszędzie, warto określić powierzchnię i wymagany stan oraz wskazać moment kontroli.
Projektuj małe serie z uwzględnieniem dostępu narzędzia
Przy projektowaniu małych serii uwzględnia się narzędzie skrawające, zamocowany przedmiot obrabiany oraz sposób pomiaru. Uproszczenie geometrii przez zastosowanie praktycznych promieni naroży może ułatwić obróbkę części bez wpływu na jej funkcję. Ścisłe tolerancje powinny wynikać z wymagań montażowych; stosowanie ich na wszystkich powierzchniach zwiększa nakład pracy, niekoniecznie poprawiając produkt.
Materiały dydaktyczne MIT dotyczące obróbki skrawaniem krótko omawiają podstawy skrawania i maszyn. Nabywcę powinno interesować, czy narzędzie ma dostęp do obrabianej cechy, czy przedmiot obrabiany jest właściwie podparty oraz czy kluczowe powierzchnie są mierzone po skrawaniu.
Maszyna CNC 5-osiowa może ułatwić dostęp i ograniczyć niektóre zmiany położenia części, ale sama informacja o liczbie osi nie potwierdza dokładności gotowego elementu. Obróbka wieloosiowa nadal wymaga odpowiednich narzędzi, mocowania i weryfikacji. Wykorzystuj możliwości CNC do rozwiązania konkretnego problemu geometrycznego; przy łatwo dostępnej części może wystarczyć prostsze ustawienie na standardowej maszynie CNC.
„Określa symbole, zasady, definicje, wymagania, wartości domyślne i zalecane praktyki dotyczące zapisu i interpretacji GD&T”
Norma ASME Y14.5-2018 została ponownie zatwierdzona w 2024. Zapis na rysunku przekazuje wymagania; nie gwarantuje, że każdy dostawca będzie w stanie je spełnić. Należy oznaczyć bazy i powierzchnie współpracujące, od których zależy funkcja części, oraz wyjaśnić sprzeczne uwagi przed programowaniem.
Rozważmy hipotetyczną pokrywę z głęboką kieszenią, narożami prostymi i dwiema powierzchniami montażowymi. Projektant wymaga luzu dla jednego komponentu, ale komponent ten w ogóle nie styka się z narożami. Pierwsza wycena obejmuje dodatkową pracę potrzebną do uzyskania określonych naroży. Po przeglądzie zespołu projektant akceptuje promienie wewnętrzne i wskazuje jako krytyczne tylko powierzchnie montażowe. Dostawca może teraz zaproponować mniej wymagający proces skrawania. Jeśli w tych narożach rzeczywiście znajduje się pasujący element o prostych narożach, zmiana na promienie wewnętrzne byłaby niewłaściwa. Strategia obróbki powinna wynikać ze styków i luzów w zespole, a nie z ogólnego zalecenia, by poluzować wymagania rysunkowe.
W podobnych projektach CNC sprawdź głębokie cechy, cienkie ścianki, zasięg narzędzi, dostęp do zadziorów i ciągłość baz, korzystając z przewodnika po projektowaniu z myślą o obróbce CNC. Wymagania dotyczące precyzji części CNC produkowanych w małych seriach należy określać na podstawie mierzalnych cech, a nie możliwości największych dostępnych maszyn. Obróbka CNC o wysokiej precyzji wymaga równie jasno określonej metody kontroli.
Porównaj koszty obróbki CNC i wielkość zamawianej partii
Porównaj całkowity koszt obróbki CNC każdego zamówienia z kosztem jednej gotowej części. Stały koszt przygotowania przypadający na część jest niższy przy większym zamówieniu, ale rośnie też zobowiązanie związane z całą partią. Przy stabilnym popycie małe, częste zamówienia mogą zwiększyć łączny koszt.
Dobrym przykładem jest koszt partii = stały koszt partii + liczba sztuk × koszt zmienny na gotową część. Koszty programowania oraz wykonania dedykowanych przyrządów i przygotowania produkcji ujmuj w kosztach stałych tylko wtedy, gdy wycena stosuje tę samą zasadę. Koszty materiału, skrawania, wykończenia i kontroli ujmuj konsekwentnie w kosztach zmiennych. Więcej informacji znajdziesz w poradniku kosztów obróbki CNC.
Niepewność przy pierwszym zamówieniu: porównaj środki zaangażowane przed podjęciem kolejnej decyzji projektowej.
Stabilny, powtarzalny popyt: porównaj całkowity koszt dostarczenia wymaganej łącznej ilości we wszystkich zamówieniach.
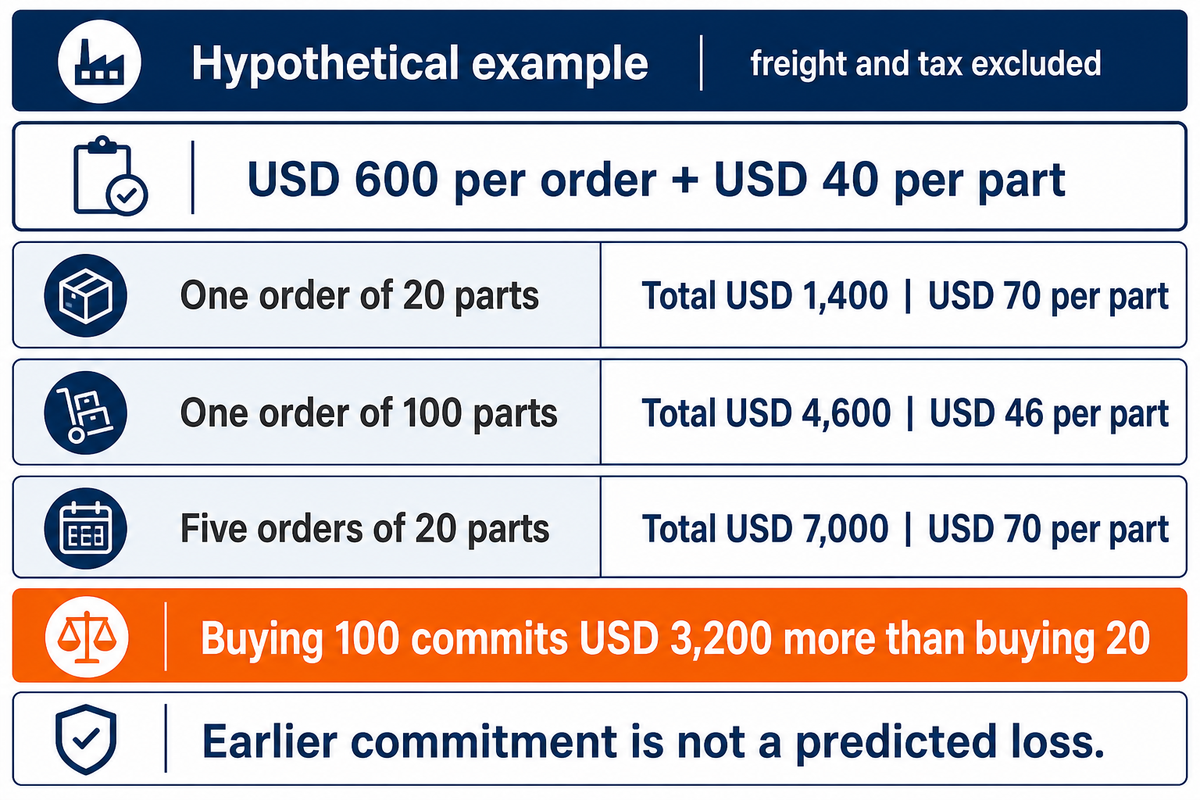
Rozważmy hipotetyczną wycenę obejmującą 600 USD kosztów stałych na każde zamówienie i 40 USD za każdą gotową, zgodną z wymaganiami część. Kwota 40 USD obejmuje założone koszty materiału, obróbki, wykończenia i kontroli; transport i podatki są wyłączone. Zamówienie na 20 części kosztuje 600 USD + 20 × 40 USD = 1 400 USD, czyli 70 USD za sztukę. Zamówienie na 100 sztuk kosztuje 4 600 USD, czyli 46 USD za sztukę. Jeśli przed podjęciem decyzji projektowej potrzeba tylko 20 części, zakup 100 oznacza wydatek większy o 3 200 USD. To ryzyko wcześniejszego zaangażowania środków, a nie przewidywana strata: pozostałe 80 części mogą się jeszcze przydać.
| Sposób składania zamówień | Łączna ilość | Opłaty za przygotowanie | Koszt całkowity | Koszt jednej części |
|---|---|---|---|---|
| Jedno zamówienie na 20 części | 20 części | 600 USD | USD 1 400 | 70 USD |
| Jedno zamówienie na 100 części | 100 części | USD 600 | USD 4 600 | USD 46 |
| Pięć zamówień po 20 części | 100 części | USD 3 000 | USD 7 000 | USD 70 |
Przy stałym zapotrzebowaniu na 100 identycznych części pięć osobnych zamówień po 20 sztuk kosztuje USD 7 000, jeśli każde zamówienie wiąże się z pełną opłatą przygotowawczą USD 600. Jedno zamówienie na 100 sztuk kosztuje USD 4 600 przy tych samych założeniach. Różnica wynosi USD 2,400. Ponowne użycie programów lub oprzyrządowania może obniżyć późniejsze opłaty przygotowawcze, dlatego poproś o wycenę kolejnego zamówienia na rzeczywistych warunkach, zamiast zakładać pełne powtórzenie kosztów albo bezpłatne przygotowanie.
Samouczek NC State dotyczący ekonomicznej wielkości zamówienia (EOQ) omawia równowagę między kosztami zamawiania i utrzymywania zapasów, na które wpływa szereg założeń, w tym znany i stały popyt. Popyt na prototypy jest często niestabilny. W zależności od sytuacji i parametrów projektu uwzględnij odpowiednie koszty utrzymywania zapasów, zmian, niedoborów i przyspieszonej realizacji. Podany przykład nie wyznacza optymalnej wielkości partii.
Jak obniżyć koszty małoseryjnej obróbki CNC?
Koszty obróbki CNC małych serii można obniżyć, eliminując zbędne operacje z całego procesu. Uprość geometrię w miejscach dostępnych dla narzędzia, zastrzeż wąskie tolerancje wymiarowe dla cech istotnych dla funkcji i jasno określ wymagane wykończenie. Następnie oceń możliwość ponownego wykorzystania ustawienia i częstotliwość zamówień. Zwiększenie ilości pozwala obniżyć całkowity koszt tylko wtedy, gdy dodatkowe części i wcześniejsze zobowiązanie odpowiadają rzeczywistemu zapotrzebowaniu.
Poproś o wycenę obróbki CNC z rozróżnieniem pierwszego i kolejnego zamówienia. Możliwość ponownego użycia oprzyrządowania może ułatwić późniejsze projekty obróbkowe, ale programowanie, ustalenie położenia części i sprawdzenie mocowania nadal wymagają pracy. Uzgodnij sposób przechowywania i oznaczania oprzyrządowania oraz zatwierdzonych programów. Korzyści z małoseryjnej obróbki CNC szybko znikają, gdy niejasna rewizja wymusza ponowne przygotowanie mocowania.
Od prototypu do produkcji powtarzalnej: mapa 3 etapów zaangażowania
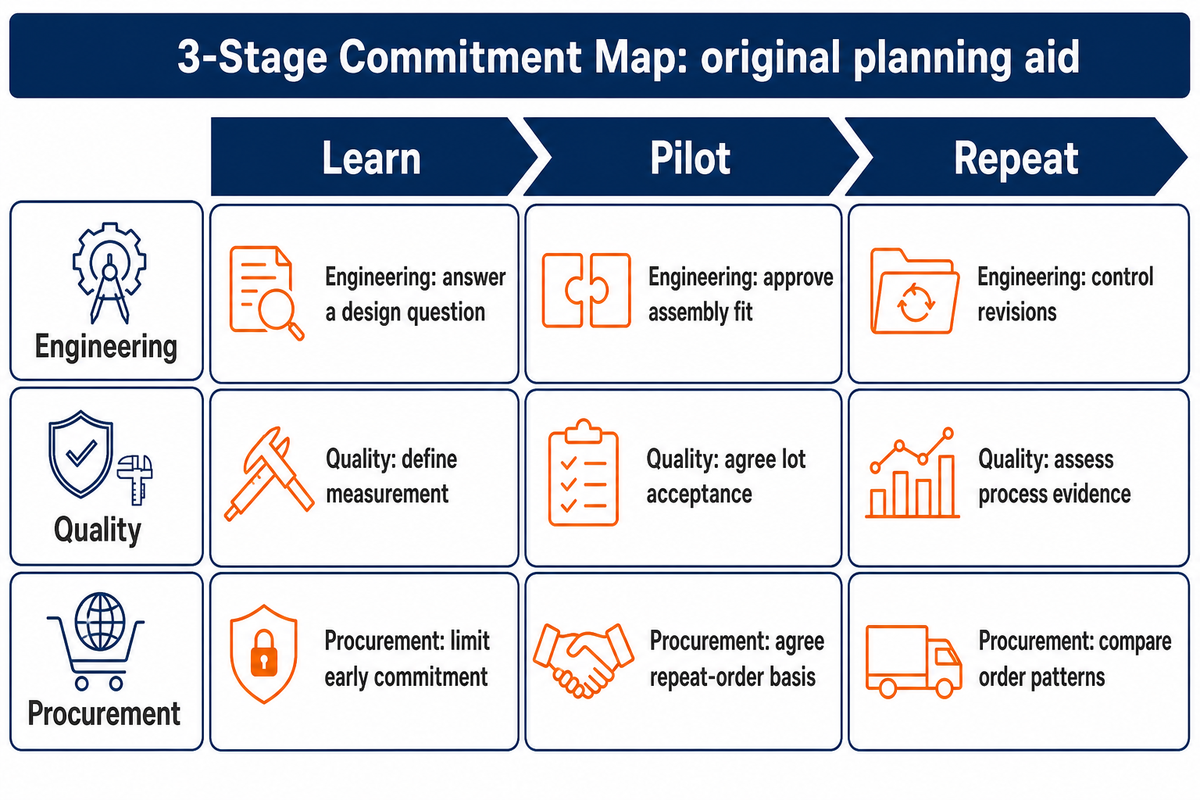
3-etapowa mapa zobowiązań rozdziela etap zdobywania wiedzy, produkcję pilotażową i regularne dostawy, tak aby każde zamówienie odpowiadało na konkretne pytanie. Kontrole inżynieryjne, jakościowe i zakupowe pomagają ograniczyć niepewność. Przejdź dalej, gdy zostanie ona wyeliminowana; samo zwiększenie ilości nie zmienia prototypu w kontrolowany, powtarzalny proces.
Te ramy planowania są autorskie. Nie opierają się na opublikowanej normie. Pozwalają pokazać, co potwierdza bieżąca partia, a co zakłada się przy kolejnym zamówieniu. Prototyp może potwierdzić dopasowanie, ale nie rozstrzyga kwestii powtarzalności wykończenia. Partia pilotażowa może ujawnić problemy z obsługą, ale nie musi potwierdzać długoterminowej zdolności procesu.
| Etap i osoba odpowiedzialna | Pytanie | Informacje do wykorzystania na kolejnych etapach | Kolejne zobowiązanie |
|---|---|---|---|
| Etap rozwoju — inżynieria | Czy część pozwala sprawdzić zakładane dopasowanie lub funkcję? | Uwagi z testów powiązane z wersją dokumentacji i nierozstrzygnięte cechy | Zmień projekt albo wydaj rysunek do produkcji pilotażowej. |
| Poznanie potrzeb — dział jakości | Czy kluczowe cechy mierzono w odpowiednich warunkach? | Zidentyfikowana część, stan materiału i wyniki pomiarów | Uzupełnij braki w pomiarach, zanim wyciągniesz ogólne wnioski na podstawie części. |
| Etap poznawania — dział zakupów | Ile części potrzeba przed podjęciem kolejnej decyzji? | Bieżące zapotrzebowanie, termin oceny i potrzeba uzupełnienia zapasów | Oddziel zamówienie od prognozy. |
| Pilotaż — dział techniczny | Czy część można wykonać i zmontować w planowanym procesie? | Zatwierdzona wersja dokumentacji oraz zaobserwowane problemy z montażem lub wykańczaniem | Uzgodnij zmiany procesu przed rozpoczęciem regularnych dostaw. |
| Pilotaż — jakość | Jakie wymagania spełnia dostarczona partia? | Uzgodnione kryteria akceptacji, wyniki i decyzje dotyczące dalszego postępowania | Zaakceptuj tę partię albo rozwiąż problem, nie deklarując długoterminowej zdolności procesu. |
| Pilotaż — zakupy | Które koszty i opóźnienia powracają? | Rzeczywisty proces, podstawa przygotowania produkcji i harmonogram prac zewnętrznych | Uzgodnij warunki handlowe kolejnych zamówień. |
| Powtarzalne dostawy — inżynieria | Jaka zmiana wymaga ponownego zatwierdzenia? | Kontrolowana dokumentacja rysunkowa oraz rejestr zmian materiału i procesu | Przed zwolnieniem do produkcji sprawdź zmiany, które mogą mieć znaczenie. |
| Powtarzalne dostawy — jakość | Czy dowody potwierdzają stabilność procesu w dłuższym okresie? | Porównywalne pomiary i odpowiednia analiza stabilności | Opieraj się w większym stopniu na danych z powtarzalnej produkcji tylko wtedy, gdy jest to uzasadnione. |
| Powtarzalne dostawy — zaopatrzenie | Czy popyt jest wystarczająco pewny, by zmienić wielkość partii? | Potwierdzony popyt, ryzyko kosztów utrzymywania zapasów i harmonogram dostaw | Porównaj sposoby składania zamówień przy takim samym popycie. |
W przypadku hipotetycznej partii pilotażowej obejmującej 30 części dział inżynieryjny może zatwierdzić dopasowanie w zespole, ale dział jakości nadal musi zweryfikować jeden trudny pomiar. Dział zakupów może uznać, że partia pilotażowa nie została w pełni sprawdzona, nawet jeśli wykonano wszystkie 30 sztuk. Sama liczba części nie rozwiązuje problemu z pomiarem. To właśnie problem z pomiarem nadal warunkuje kolejny krok.
Czy produkcję CNC w małych seriach można skalować do produkcji masowej?
Produkcja CNC w małych seriach może być powtarzana lub przejść w produkcję wielkoseryjną, ale decyzję tę należy ponownie oceniać wraz ze zmianami popytu. Warto rozważyć bardziej wyspecjalizowane mocowanie i obróbkę skrawaniem albo inny proces produkcyjny. Należy zachować zatwierdzone wymagania dotyczące części i ocenić, jak każda alternatywna metoda spełnia te same wymagania.
Zaawansowane możliwości obróbki dostawcy usług CNC mogą ułatwić wykonanie części o złożonej geometrii, ale produkcja na pełną skalę wymaga również planowania, kontroli narzędzi i powtarzalnych inspekcji. Jeśli zmienność projektu ma się utrzymać, lepszym rozwiązaniem może być obróbka w małych partiach. Gdy projekt jest stabilny, warto porównać metody produkcji wielkoseryjnej, opierając się na wiarygodności prognoz i całkowitym przewidywanym popycie.
Planowanie czasu realizacji i jakości kolejnych partii
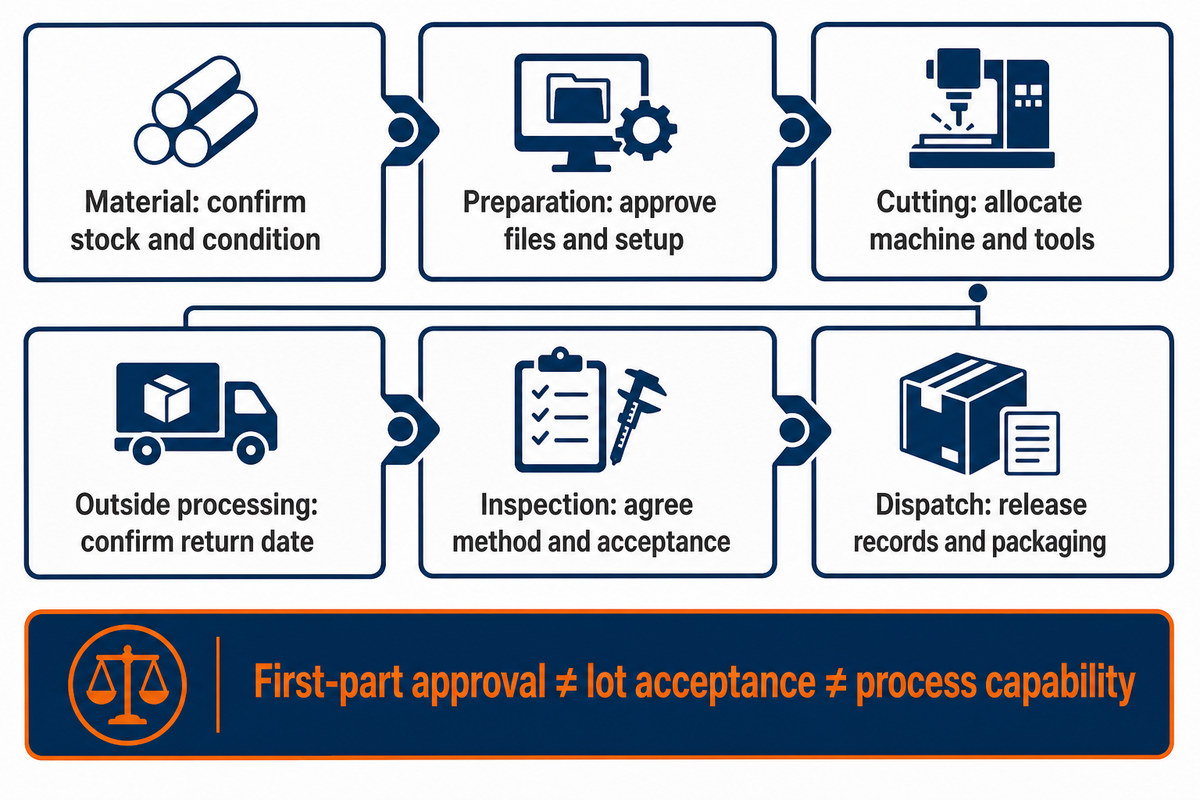
Czas realizacji należy zaplanować dla całego procesu produkcyjnego, a jakość oceniać z perspektywy trzech odrębnych kwestii: zatwierdzenia pierwszej sztuki, akceptacji dostarczonej partii i przebiegu procesu. Krótki cykl obróbki skrawaniem sam w sobie nie odpowiada na żadne z tych pytań. To rzeczywiste ograniczenia decydują o tym, kiedy dostępne będą części gotowe do użycia.
Artykuł Modern Machine Shop o The Kinetic Company opisuje planowanie produkcji z uwzględnieniem dostępności pieca próżniowego i porusza kwestię wysyłki. Wniosek jest taki, by patrzeć szerzej niż tylko na czas pracy maszyny. System planowania stosowany przez konkretną firmę nie gwarantuje terminu dostawy w innym zakładzie.
| Etap procesu | Co może opóźnić partię | Przydatne informacje do planowania |
|---|---|---|
| Materiał | Wskazany gatunek lub stan materiału jest niedostępny. | Potwierdzony stan magazynowy i termin dostawy materiału |
| Programowanie i oprzyrządowanie mocujące | Nie uzgodniono wersji modelu ani metody ustalania położenia. | Zatwierdzone pliki i termin gotowości do ustawienia |
| Obróbka skrawaniem | Odpowiednia maszyna lub narzędzie jest zajęte. | Przydzielony termin produkcji i gotowość narzędzi |
| Obróbka zewnętrzna | Wykończenie lub obróbka cieplna czeka na kolejną partię. | Potwierdzenie przyjęcia przez podwykonawcę i termin zwrotu |
| Kontrola | Nie uzgodniono metody pomiaru dla krytycznego elementu. | Metoda i możliwości kontroli oraz kryteria akceptacji |
| Wysyłka | Brakuje dokumentacji zwolnienia partii lub odpowiedniego opakowania. | Odpowiedzialność za zwolnienie partii i termin gotowości do wysyłki |
Jeśli 20 gotowych części czeka na pomiar, skrócenie kolejnego cyklu obróbki skrawaniem nie zwolni tych 20 części. Kto może najlepiej usunąć to ograniczenie i do kiedy? W harmonogramie zamówienia należy osobno wskazać datę zakończenia obróbki i datę gotowości do wysyłki.
Zatwierdzenie pierwszej sztuki potwierdza, że początkowe ustawienie i część spełniają uzgodnione wymagania dla pierwszej sztuki. Akceptacja partii dotyczy dostarczonej partii. Wytyczne NIST dotyczące kontroli odbiorczej na podstawie próbek rozróżniają decyzję o akceptacji partii od oceny jej jakości lub długookresowego nadzoru nad procesem. Należy uzgodnić zakres kontroli i zasady postępowania dla rzeczywistych cech części; nie ma uniwersalnej liczebności próbki odpowiedniej dla każdego małego zamówienia.
Zdolność procesu dotyczy innej kwestii. Wytyczne NIST dotyczące zdolności procesu polegają na porównaniu procesu znajdującego się pod kontrolą ze specyfikacją. Udany projekt pilotażowy sam w sobie nie potwierdza długookresowej zdolności procesu. Przed sformułowaniem takiego wniosku należy zachować porównywalną dokumentację pomiarów i ocenić istotne warunki procesu.
Współrzędnościowa maszyna pomiarowa jest urządzeniem, a nie kompletnym planem kontroli. Polityka NIST dotycząca spójności pomiarowej wskazuje, że sama spójność pomiarowa nie gwarantuje przydatności do zamierzonego celu: niepewność pomiaru musi odpowiadać potrzebom pomiarowym. Precyzyjna obróbka wymaga metody odpowiedniej do sprawdzanej cechy, tolerancji wymiarowej i stanu części.
Perspektywy branży: ograniczanie powtarzanych prac związanych z ustawianiem
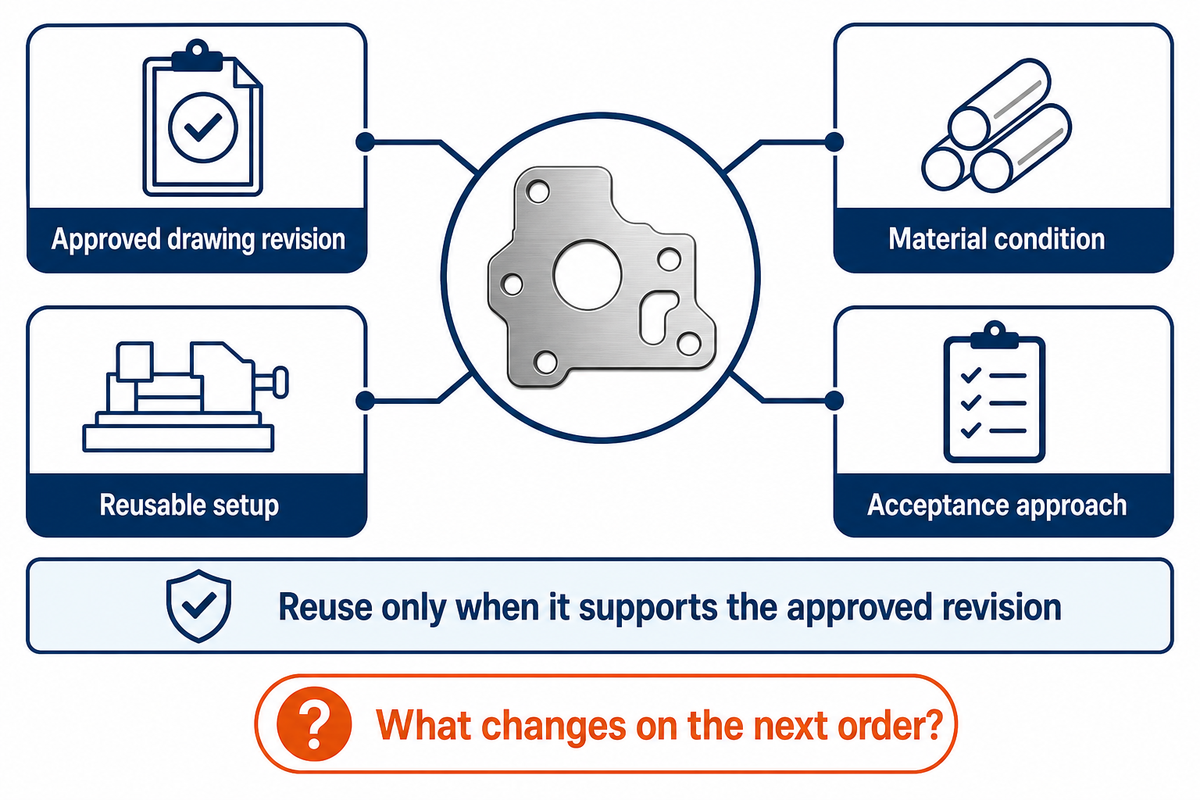
Przy powtarzających się małych partiach bardziej użytecznym pytaniem zakupowym jest możliwość ponownego wykorzystania przygotowań niż sama automatyzacja. Warto zapytać, jak dostawca przechowuje i odnajduje zatwierdzone programy, informacje o narzędziach i rozwiązania mocujące. Elastyczna automatyzacja może ograniczyć powtarzane ręczne przenoszenie części, ale nadal wymaga stabilnego opisu części i kontrolowanego reagowania na zmiany.
Zapowiedź AMT z sierpnia 2025 r. dotycząca innowacji w mocowaniu przed IMTS 2026 przedstawiła m.in. rozwiązania modułowe, paletyzowane i związane z czujnikami. Publikacja pokazuje, jakie technologie są omawiane, ale nie dowodzi, że konkretna instalacja przynosi określone oszczędności. Planując zamówienie po wydarzeniu 2026, warto zapytać, które funkcje są zainstalowane i mają zastosowanie do rodziny Państwa części.
Elastyczne mocowanie może ułatwić powtarzanie obróbki CNC w małych seriach tylko wtedy, gdy ponownie używane elementy mocujące, powierzchnie ustalające i dane ustawienia odpowiadają zatwierdzonej wersji. Szybkie wykonanie pierwszych sztuk i ekonomiczne serie powtórne nie zwalniają z tej odpowiedzialności. Dotyczy to również obróbki CNC prototypów: do wykonania pierwszej sztuki można użyć jednego przygotowania, a do kolejnej serii innego.
Wyobraźmy sobie powtórne zamówienie 20 wariantów korpusu zaworu. Jeśli do całej rodziny części można zastosować tę samą metodę ustalania położenia, wielokrotnego użytku mocowanie może ograniczyć powtarzane przygotowania. Jeśli przy każdej zmianie wersji zmieniają się powierzchnie mocowania, możliwość ponownego wykorzystania trzeba ponownie ocenić. Dostawca powinien wyjaśnić to w wycenie kolejnego zamówienia. Dowodem możliwości ponownego użycia jest udokumentowane ustawienie, a nie sama obecność robota przy maszynie.
Dla osób wybierających usługę obróbki CNC w małych seriach te informacje wyznaczają tematy dalszej rozmowy: jakie przygotowania są zachowywane, co powoduje konieczność nowych prac i które operacje pozostają poza gniazdem produkcyjnym? Problemy z dostawami małych serii często pojawiają się między operacjami, zwłaszcza gdy małe zamówienie współdzieli moce produkcyjne z dużym.
W kolejnych zamówieniach należy uwzględnić zatwierdzony proces, a nie tylko numer części. Numer wersji rysunku, stan materiału, możliwość ponownego wykorzystania ustawienia i sposób akceptacji powinny pozostać powiązane z kolejnym zamówieniem.
Jeśli mają już Państwo określoną część i jej ilość, kolejnym krokiem jest rozmowa o metodzie produkcji w ramach usługi obróbki CNC w małych seriach firmy Zhenling Metal. Prosimy przygotować model CAD, rysunek, ilość i wymagany stan dostawy, aby rozmowa mogła skupić się na Państwa części.
Często zadawane pytania dotyczące obróbki CNC w małych seriach
Ile trwa realizacja zlecenia na obróbkę CNC w małej serii? Harmonogram dostawy obejmuje materiał, przygotowanie, obróbkę skrawaniem, wykończenie, kontrolę i wysyłkę.
Krótki cykl obróbki skrawaniem nie oznacza krótkiego terminu dostawy. Warto zapytać, czy czas podany w ofercie zaczyna biec po zatwierdzeniu rysunku oraz czy obejmuje obróbkę zewnętrzną i wysyłkę. Przy kolejnych partiach przed poleganiem na wcześniejszym harmonogramie należy ustalić, które programy, mocowania i metody kontroli można rzeczywiście ponownie wykorzystać. Prosimy o podanie terminu gotowości do wysyłki powiązanego z uzgodnioną wersją rysunku i stanem materiału.
Jakie materiały najlepiej nadają się do obróbki CNC w małych seriach? Należy wybrać gatunek i stan materiału spełniające wymagania funkcjonalne części.
Aluminium może sprawdzić się w lekkich obudowach, a stal nierdzewna — tam, gdzie istotna jest odporność na korozję. Tworzywa konstrukcyjne mają inne właściwości mechaniczne i środowiskowe. Warto porównać dokładny gatunek, stan utwardzenia lub obróbkę cieplną, dostępność półfabrykatu i wykończenie. Tańszy materiał prototypowy nie przesądza o właściwościach produktu wykonanego z materiału docelowego. W przypadku zmiany materiału należy ponownie ocenić odpowiednie badania funkcjonalne i metodę produkcji.
Czy obróbka CNC w małych seriach jest tańsza niż formowanie wtryskowe? Przy ograniczonej serii obróbka skrawaniem może kosztować mniej, jeśli koszt dedykowanej formy przewyższa oszczędności uzyskiwane na każdej części.
Należy porównać równoważne tworzywa, geometrię, wymagania dotyczące powierzchni i całkowity przewidywany popyt. W obu ofertach trzeba uwzględnić zmiany formy, ustawienie do obróbki, kontrolę i operacje dodatkowe. Jeśli popyt stanie się przewidywalny, a projekt ustabilizuje się, formowanie może uzasadnić początkowy koszt oprzyrządowania. Warto porównywać całkowity koszt uzyskania tego samego gotowego produktu, a nie ogólny próg ilościowy zaczerpnięty z przypadku innej części.
Jakie metody wykańczania są dostępne dla części obrabianych? Dostępne metody obejmują gratowanie, obróbkę strumieniowo-ścierną, polerowanie i obróbkę powierzchniową dostosowaną do materiału.
Anodowanie, powlekanie lub pasywacja mogą być odpowiednie dla określonego materiału i funkcji części. Należy wskazać, które wymiary i powierzchnie muszą spełniać wymagania po obróbce.
Dlaczego niektóre zakłady ignorują moje zapytanie ofertowe dotyczące części w małej serii? Małe zamówienie może nie odpowiadać wyposażeniu, obciążeniu pracą lub modelowi biznesowemu danego zakładu.
Niekompletne zapytanie może również utrudnić ocenę nakładu prac inżynieryjnych. Nie wyjaśnia to jednak, dlaczego konkretny dostawca nie odpowiedział. Warto uzupełnić zapytanie o aktualny rysunek i model CAD, stan materiału, ilość, wymagany termin dostawy oraz istotne wymiary lub powierzchnie. Należy wyjaśnić, czy zamówienie dotyczy prototypu, partii pilotażowej czy powtarzalnych dostaw. Potwierdzone ilości kolejnych zamówień należy oddzielić od prognoz. Warto kontaktować się z zakładami, których deklarowane możliwości obróbki odpowiadają wielkości części i planowanemu procesowi, oraz zapytać, czy wymagany termin pasuje do ich dostępnych mocy produkcyjnych. Jasne zapytanie ułatwia obu stronom ocenę, czy dalsze prace nad ofertą mają sens.
Czy dostawca może realizować zarówno prototypy, jak i powtarzalną produkcję? Niektórzy mogą, ale udany prototyp nie dowodzi, że kolejne partie będą miały równie dobre parametry.
Warto zapytać, w jaki sposób dostawca przechowuje zatwierdzoną wersję, ustawienie i metodę pomiaru. Należy przeanalizować dowody dotyczące danej części oraz omówić sposób obsługi zmian procesu i planowania kolejnych zamówień. NIST objaśnia zdolność procesu, porównując proces znajdujący się pod kontrolą ze specyfikacją.
Źródła i metodologia
Niniejszy poradnik stanowi syntezę publicznie dostępnych informacji technicznych i materiałów edukacyjnych. Podane kwoty są hipotetycznymi przykładami obliczeń, a nie ofertami firmy Zhenling Metal. Mapa zobowiązań w 3 etapach to autorskie narzędzie do planowania. Zakres opublikowanych źródeł wskazano przy odpowiednich twierdzeniach; ilości i decyzje dotyczące akceptacji trzeba ustalić dla konkretnego rysunku, materiału i metody produkcji. Nie ujawniono żadnych poufnych danych produkcyjnych.
Bibliografia i źródła
- Zastosowanie szybkiej obróbki CNC do produkcji prototypów — National Institute of Standards and Technology
- Produkcja gniazdowa — U.S. Environmental Protection Agency
- Wybór procesu produkcyjnego: przykład przekładni — The Open University
- Publiczny zakres normy ISO 21920-2:2021 — International Organization for Standardization
- Materiały dydaktyczne dotyczące obróbki skrawaniem — Massachusetts Institute of Technology
- Y14.5 Wymiarowanie i tolerancje — American Society of Mechanical Engineers
- Poradnik dotyczący ekonomicznej wielkości zamówienia — North Carolina State University
- Kluczowe kwestie łączenia produkcji wielko- i małoseryjnej — Modern Machine Shop
- Kontrola odbiorcza na podstawie próbek — National Institute of Standards and Technology
- Zdolność procesu — National Institute of Standards and Technology
- Polityka dotycząca spójności pomiarowej — National Institute of Standards and Technology
- Zapowiedź innowacji w mocowaniu — AMT — The Association For Manufacturing Technology
Autor: CYH. Więcej o działalności Zhenling Metal w zakresie obróbki skrawaniem.






