
Entre em contato com a Zhenling

Atualizado em agosto de 2026
A usinagem CNC de cobre consiste no uso de fresamento, torneamento, furação e operações relacionadas, controlados por computador, para fabricar peças de cobre ou ligas de cobre. Usinar cobre por CNC não significa que exista uma única janela de processo. O grau, a forma do produto, a têmpera, a geometria das características, o estado da ferramenta, o apoio, as condições do fluido e o método de inspeção alteram o que um ensaio válido precisa comprovar.
Este guia é destinado a responsáveis por desenhos técnicos, engenheiros de manufatura e compradores que precisam diagnosticar rebarbas, problemas com cavacos, distorções ou resultados de inspeção contestados. Para conhecer informações verificadas sobre a empresa e o escopo geral de usinagem conforme desenho, consulte a página Sobre da Zhenling. O método aqui apresentado define limites de evidência vinculados às condições do processo; não fornece uma tabela universal de velocidade e avanço, uma promessa de tolerância nem dados privados de produção. Seu objetivo é mostrar como transformar um vago “problema com cobre” em um plano de validação condicionado às variáveis do processo.
Para trabalhar com cobre, é preciso separar o termo de busca das variáveis controladas. “Cobre para usinagem CNC” não é um único material para usinagem CNC, e o cobre costuma ser fornecido em estados que apresentam comportamentos diferentes após o corte. A identidade do material deve ser determinada pelo desenho técnico e pelo registro do material, não por um nome genérico de família.
O que a usinagem CNC de cobre realmente define?
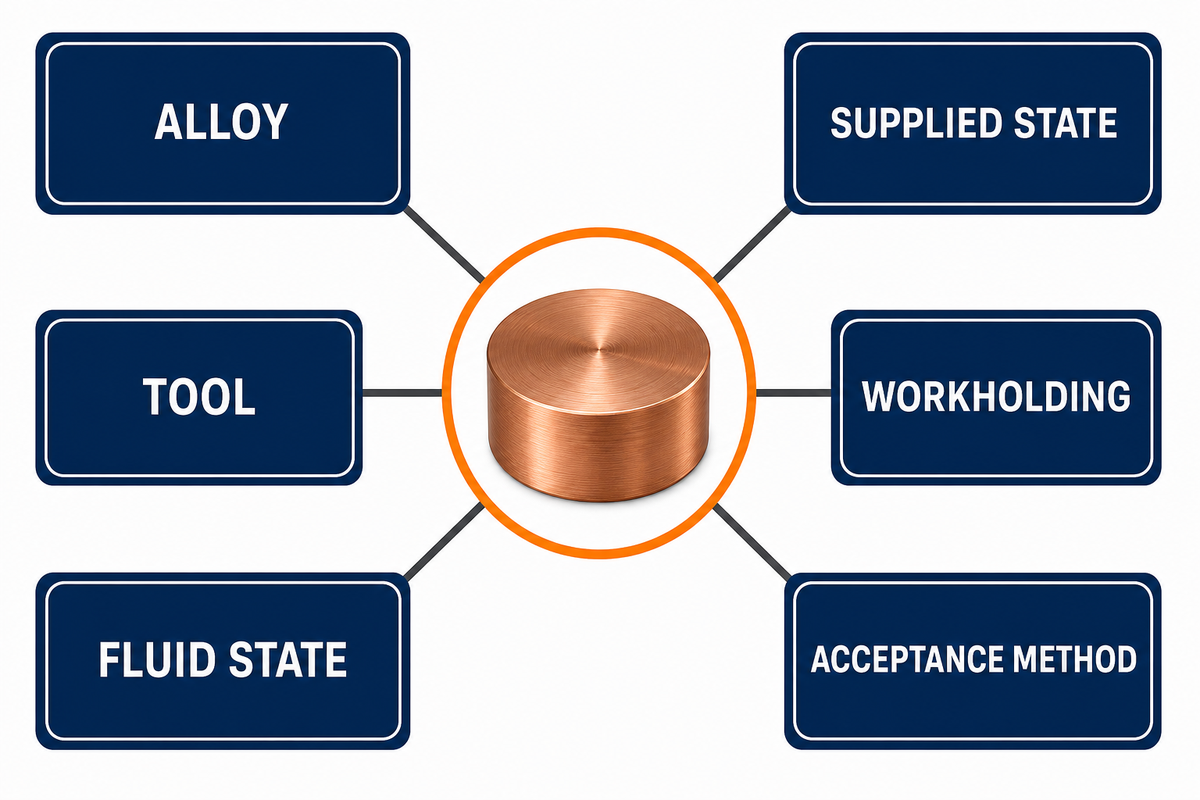
A usinagem CNC de cobre define um processo controlado de remoção de material aplicado a uma peça identificada. Por si só, ela não define a liga, o estado de fornecimento, a ferramenta, a fixação da peça, o fluido de corte, o método de aceitação ou as substituições permitidas. Essas informações devem constar no desenho técnico, no registro do material, no plano de processo e no acordo de inspeção.
Essa distinção é importante porque duas peças descritas como “cobre” podem ter sido projetadas para funções diferentes. Uma pode priorizar a condutividade elétrica e uma interface de contato; outra pode priorizar a transferência de calor, a vedação, a geometria para radiofrequência ou o desgaste do eletrodo. Assim, a mesma rebarba visível pode representar riscos funcionais diferentes. Comece pelo requisito que pode falhar e, em seguida, determine quais evidências do corte são necessárias.
Comece pelo grau do material, pela forma do produto e pela têmpera — não pelo cobre
Um processo de usinagem confiável começa com a identificação controlada da liga, da forma do produto e da têmpera. Nem um nome de família nem uma classificação relativa de usinabilidade são suficientes. Nenhum deles autoriza a substituição do material, prevê a vida útil da ferramenta ou define uma velocidade de corte. Confirme o significado de abreviações como C110 ou C101 no registro controlado do material.
O registro da liga metálica C11000 da Copper Development Association informa um teor mínimo de cobre de 99,90%, condutividade de 101% IACS a 68 °F, várias combinações de forma do produto e condição de têmpera, e índice de usinabilidade de 20. O registro da C14500 da entidade informa condutividade de 93% IACS a 68 °F e índice de usinabilidade de 85. São dados atribuídos a uma fonte identificada, não uma previsão de produtividade quatro vezes maior.
Os termos de busca comuns também abrangem diferentes graus de cobre. Cobre C110 pode se referir ao material C11000 de cobre eletrolítico tenaz (ETP), enquanto designações como C101 ou “Copper 101” ainda precisam ser confirmadas em relação à designação controlada. Cobre isento de oxigênio, cobre telúrio e ligas de cobre com níquel ou telúrio são identidades distintas, não nomes alternativos para cobre puro. Este guia não autoriza substituições entre eles.
| Tipo de evidência do material | O que estabelece | O que não estabelece |
|---|---|---|
| Designação da liga | Identidade controlada do material | Substituto aprovado ou janela de corte |
| Forma do produto | Chapa, lâmina, barra, tubo ou outra forma de fornecimento | Resposta da geometria final após a liberação das tensões |
| Têmpera | Condição de fornecimento especificada | Resposta real do lote sob o corte selecionado |
| Classificação relativa | Comparação dentro do sistema de classificação da fonte | Velocidade, avanço, acabamento, tolerância ou tempo de ciclo |
| Certificado | Registro exigido do lote e da composição química | Capacidade de processo para cada característica |
| Característica crítica | Onde a função pode ser comprometida | Causa de um defeito futuro |
| Condição de inspeção | Condição de medição livre, restringida ou montada | Desempenho em serviço fora dessa condição |
| Teste funcional | Verificação de um sistema ou interface especificado | Evidência para conjuntos não testados |
Antes do ensaio, registre a designação indicada no pedido de compra e no certificado, a forma do material bruto, a têmpera e qualquer regra de substituição controlada pelo cliente. Se faltar algum desses dados, identifique a proposta de processo como provisória, em vez de ocultar a lacuna sob a palavra “cobre”.
Traduza as propriedades do cobre em comportamento de corte
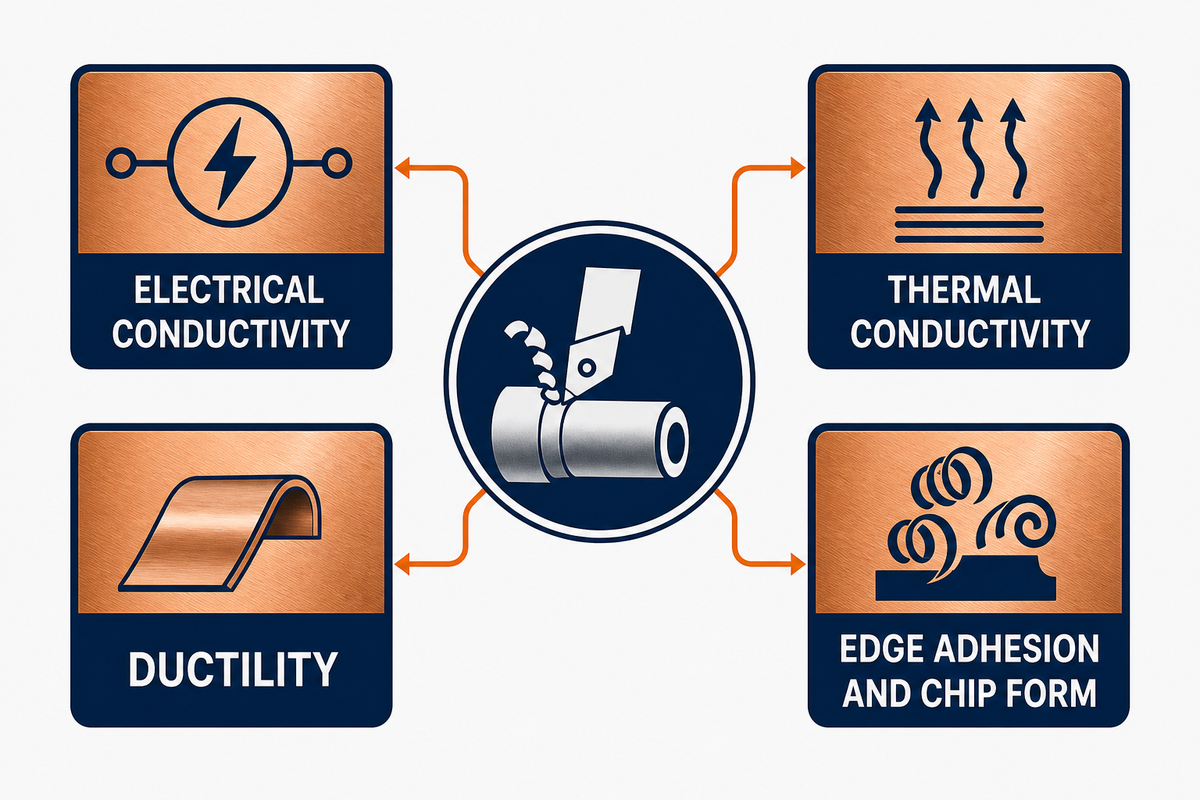
Condutividade elétrica e térmica, ductilidade, adesão e formato dos cavacos respondem a perguntas diferentes na usinagem do cobre. A elevada condução de calor não impede que o material adira à aresta, se espalhe pela superfície ou forme cavacos longos. Use uma tabela de propriedades para formular perguntas de teste, não para afirmar que o material será fácil ou difícil de usinar em todas as operações.
As propriedades do material também exigem termos precisos. “Excelente condutividade” pode descrever um valor de massa, mas a condutividade térmica e a elétrica são medições distintas. Ser condutor não significa estar imune à oxidação, e ser dúctil não significa que todas as arestas possam ser rebarbadas com facilidade. Da mesma forma, um requisito de resistência à corrosão precisa especificar o ambiente, a condição da superfície e o método de aceitação.
“os valores de referência apresentados aqui só podem servir como orientação geral.”
Em seguida, o instituto recomenda testes em condições reais de produção. A mesma monografia sobre usinagem do cobre descreve cavacos longos, tubulares ou emaranhados como um problema do cobre puro e aborda adições que quebram os cavacos em determinadas famílias de ligas.
Isso representa uma compensação, não uma instrução de substituição. Uma adição que altera o comportamento dos cavacos também pode mudar a condutividade, a resposta à união, a resistência à corrosão ou o atendimento a uma especificação do cliente. A seleção do material deve continuar orientada pela função e pelo desenho técnico.
Faça
- Separe a condução de calor da adesão à aresta e do formato dos cavacos.
- Associe cada observação à liga, à têmpera, à ferramenta, ao engajamento e ao fluido.
- Trate uma classificação publicada como um dado de classificação.
Não faça
- Converta uma classificação em um multiplicador de velocidade.
- Deduzir o desempenho do contato somente a partir da condutividade de massa.
- Alterar a liga para corrigir os cavacos sem autorização de projeto.
Fresamento CNC, torneamento CNC e furação falham de maneiras diferentes
Essa distinção entre cavacos e ligas torna as evidências específicas de cada operação mais úteis que um diagnóstico genérico de “cobre pegajoso”. No fresamento CNC, o corte é interrompido e a ferramenta volta repetidamente à superfície. No torneamento, o fluxo de cavacos depende de uma aresta e de um canal contínuos. Na furação, o corte, os cavacos e o fluido ficam confinados dentro do furo. Por isso, o acabamento superficial, o desgaste da ferramenta e o comportamento dos cavacos devem ser associados à operação e ao local em que o sinal aparece.
Os registros de torneamento CNC devem identificar o canal, a aresta, a condição de avanço, as interrupções e o trajeto de evacuação dos cavacos. Chame o resultado de peças de cobre usinadas, peças usinadas em cobre ou peças torneadas: essa designação não substitui o registro específico da operação.
| Sinal observado | Causas possíveis a diferenciar | Observação que permite diferenciar as causas | Próxima verificação controlada |
|---|---|---|---|
| O acabamento fresado muda repentinamente | Acúmulo de material na aresta, dano à aresta, recorte dos cavacos, mudança no apoio | Inspecione a aresta e os cavacos mantendo constantes a trajetória e o engajamento | Repita uma característica curta com o estado da aresta documentado |
| O cavaco do torneamento se acumula ou se enrola | Geometria dos cavacos, condição de avanço, canal, interrupção, evacuação | Registre o formato dos cavacos e o trajeto de evacuação, não apenas a carga do eixo-árvore | Altere uma variável de controle de cavacos dentro dos limites do fornecedor |
| A rebarba na saída do furo aumenta | Estado da aresta, avanço próximo à ruptura, apoio traseiro, batimento, acúmulo de cavacos | Compare a entrada e a saída e, em seguida, inspecione o apoio traseiro e a aresta | Teste o trecho de ruptura sem alterar todos os parâmetros |
| A parede fina se desloca após a liberação | Força de corte, distorção causada pelo dispositivo de fixação, tensões liberadas, calor, mudança de referência | Meça as condições com e sem restrição em uma temperatura registrada | Altere o apoio ou a sequência antes de aplicar uma compensação |
Um experimento de fresamento de cobre puro T2 revisado por pares testou velocidades de 200–1000 m/min, avanço de 0,1–0,3 mm/r e profundidade axial de 0,5–1,3 mm, usando uma máquina e uma pastilha de metal duro identificadas. Em uma condição testada — 600 m/min, 0,1 mm/r e profundidade de 0,5 mm — o artigo relata Sa 1,80 μm e Sq 2,25 μm. Esses valores descrevem aquele experimento; não são parâmetros iniciais para C11000.
| Campo de evidência | Valor publicado | Limite de aplicação |
|---|---|---|
| Faixa de velocidades testada | 200–1000 m/min | T2, pastilha e máquina identificadas |
| Faixa de avanços testada | 0,1–0,3 mm/r | Somente a definição de avanço usada no estudo |
| Profundidade axial testada | 0,5–1,3 mm | Não é uma regra para espessura de parede |
| Exemplo relatado | 600 m/min, 0,1 mm/r, 0,5 mm | Uma condição experimental |
| Resposta medida | Sa 1,80 μm; Sq 2,25 μm | Parâmetros de superfície especificados, não critérios de aceitação funcional |
Projete as características para evitar a falha que você precisa prevenir
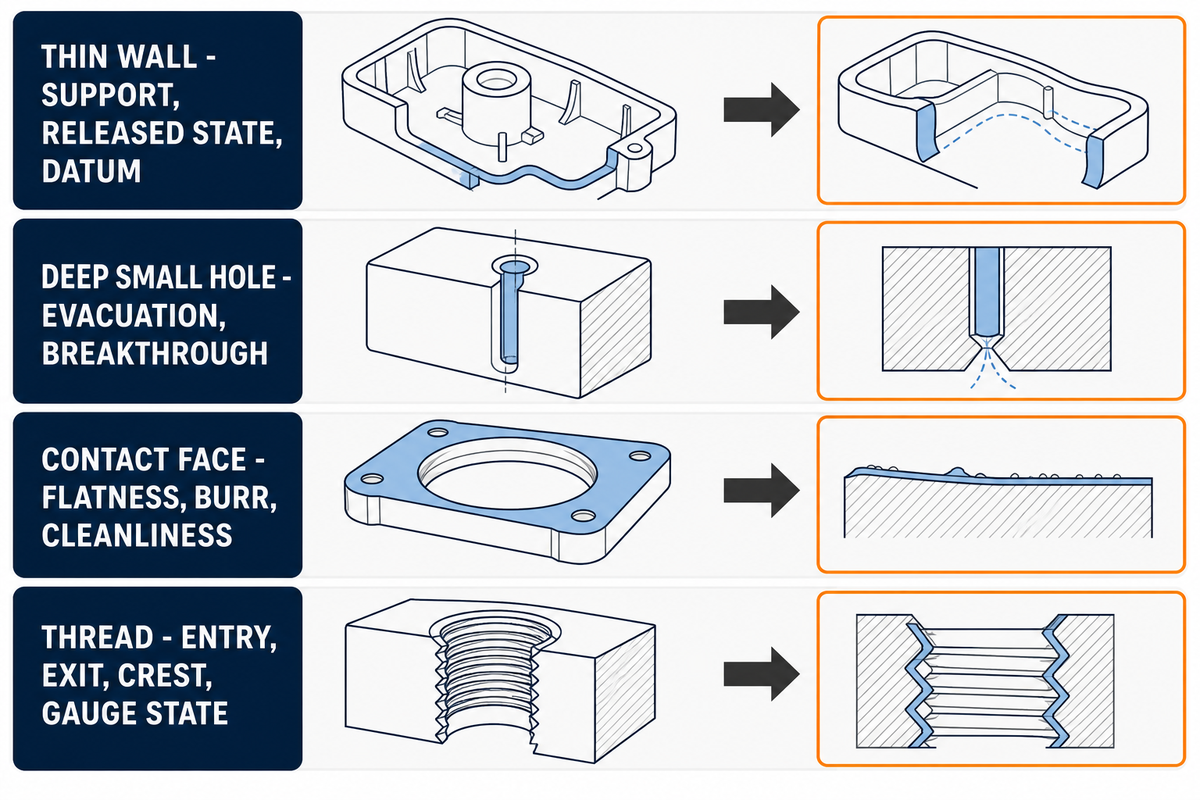
As evidências específicas de cada operação precisam ser consideradas no projeto das características, identificando a falha provável e o método de inspeção. Uma parede fina exige avaliar o apoio, a condição após a liberação e as referências geométricas. Um furo pequeno e profundo exige avaliar a evacuação dos cavacos e a ruptura na saída. Faces de contato exigem considerar planicidade, rebarbas, limpeza, acabamento, revestimento e resistência elétrica do conjunto montado. Roscas exigem avaliar entrada, saída, crista e condição de calibração.
Um resumo público sobre microfresamento de paredes finas de cobre relata rebarbas e deformações menores com fresamento concordante do que com fresamento discordante, usando uma fresa com revestimento de diamante de 0,5 mm. O artigo completo é pago. Portanto, essa é uma indicação específica do estudo, não uma regra que garanta proteção de qualquer parede com o fresamento concordante.
A fixação da peça também deve fazer parte da conversa sobre o projeto. O artigo da Cutting Tool Engineering sobre peças desafiadoras identifica geometria, disponibilidade do material, tolerâncias geométricas, forças de corte e projeto do dispositivo de fixação como variáveis interdependentes. Seus exemplos numéricos não tratam do cobre, mas o princípio de decisão se aplica: características delicadas precisam de um plano de apoio e liberação antes do início do corte.
Para cada característica de alto risco, inclua 4 perguntas na revisão do desenho: Que função falha se a característica se deslocar? Em que condição ela é aceita? Que tipo de apoio altera o resultado medido? Que rebarba, aresta ou condição de limpeza ou superfície precisa de um limite especificado?
Assim, o projeto de características em cobre começa pela função e pela medição. Entre os aspectos úteis estão o acesso, o apoio durante o corte, a distorção após a liberação, a localização da aresta, a condição de acoplamento e a força de inspeção que a característica pode suportar.
Defina uma sequência de operações sem copiar uma receita universal
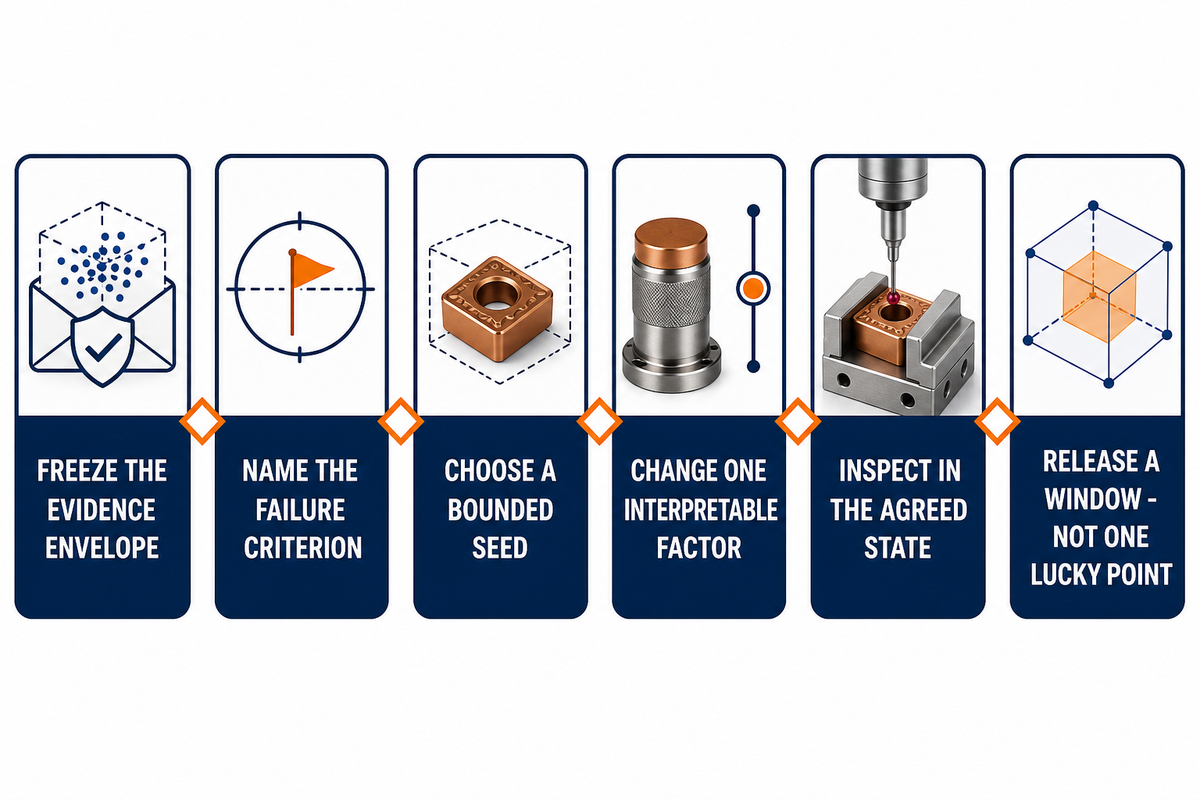
A análise das características e dos apoios leva a uma sequência defensável, desde a identificação do material até um ensaio controlado e, em seguida, dos sinais às verificações de uma variável por vez. Ela não começa com a cópia de uma tabela da internet para um programa de máquina.
- Delimite as condições abrangidas pelas evidências. Registre a liga, a forma, a têmpera, o requisito do lote, a característica, a sobremedida do material bruto, a ferramenta, o estado da aresta, o suporte, o engajamento, o apoio, as condições do fluido, a máquina e o método de medição.
- Defina o critério de falha. Escolha o local da rebarba, o comportamento dos cavacos, o parâmetro de superfície, a dimensão após a liberação, o sinal da ferramenta ou a condição da interface que pode reprovar o ensaio.
- Escolha um ponto de partida delimitado. Use uma recomendação atual do fornecedor da ferramenta, o histórico qualificado da oficina ou um experimento publicado somente quando as condições forem compatíveis. Registre todas as incompatibilidades.
- Execute um corpo de prova ou uma característica representativa da produção. Mantenha estáveis os campos de evidência e altere uma variável interpretável por vez.
- Faça a inspeção na condição acordada. Registre a temperatura, o tempo, a restrição, a realização das referências geométricas, o método e a incerteza antes de aceitar uma correção.
- Aprove uma faixa de condições, não um único resultado favorável. Confirme se a sequência escolhida continua aceitável ao longo dos limites planejados de vida útil da ferramenta e de lotes do material.
Essa sequência não comprova uma causa universal com base em uma sequência curta de testes. As interações entre variáveis podem permanecer. Seu valor é mais restrito: evita dissociar um sintoma, um parâmetro e uma dimensão final das condições que os produziram.
Um protótipo pode testar a sequência, mas não libera a produção por si só. Inclua rebarbação, limpeza, revestimento ou eletropolimento na sequência somente quando o desenho técnico e a função exigirem essas etapas; em seguida, inspecione a condição resultante da etapa especificada.
Como tornar reutilizável o registro de um ensaio de cobre?
Um registro reutilizável de ensaio de cobre permite que outro engenheiro reconstrua o que foi cortado, o que mudou, o que foi medido e o que continua incerto nas condições especificadas de produção e inspeção. O registro deve preservar as condições abrangidas pelas evidências, em vez de documentar apenas o parâmetro “vencedor”.
Comece pela identidade do material: designação, forma, têmpera, requisito de lote ou certificado, tamanho do material bruto e condição de substituição. Acrescente a identidade da característica: revisão do desenho técnico, característica e referência geométrica, sobremedida nominal do material bruto, acesso à ferramenta, requisito de aresta e indicação se a peça é medida livre, restringida ou montada. Registre a máquina e a preparação da máquina apenas no nível necessário para explicar rigidez, alcance, batimento, apoio e evacuação dos cavacos.
Para o corte, registre o fabricante e a identificação da ferramenta, a geometria, o revestimento, se aplicável, o estado da aresta, o suporte, o balanço medido, a operação, a direção, o engajamento, a condição de avanço programada e observada, a aplicação do fluido e uma imagem dos cavacos ou da rebarba. Os valores do comando sem o diâmetro da ferramenta, o engajamento efetivo ou o contexto da característica não são parâmetros reutilizáveis.
Para o resultado, guarde a característica exata, a unidade, a realização da referência geométrica, o instrumento ou método, a temperatura da peça e do dispositivo de fixação, o tempo decorrido desde o corte, a condição de restrição, a incerteza quando pertinente e a regra de aceitação. Registre eventos inesperados, como recorte, cavacos acumulados, troca de pastilha, ajuste do dispositivo de fixação ou uma pausa antes da inspeção. Esses eventos podem explicar por que uma peça supostamente repetida não é, de fato, uma repetição.
Conclua com 2 declarações: o que o ensaio sustenta e o que não sustenta. Por exemplo, ele pode sustentar uma característica, uma combinação de liga e têmpera, uma família de ferramentas e uma condição de inspeção definida. Isso não significa que também sirva para outra liga, uma cavidade mais profunda, uma parede mais fina, outra condição de vida útil da ferramenta ou um resultado elétrico do conjunto montado. É esse limite final que torna o registro seguro para reutilização.
| Campo de evidência | Item obrigatório | Pergunta sobre a liberação |
|---|---|---|
| Identidade da peça | Designação, forma, têmpera, lote, certificado, condição de substituição | Que condição do material o ensaio realmente abrangeu? |
| Identidade da característica | Revisão do desenho técnico, característica, referência geométrica, sobremedida do material bruto, regra para as arestas | Que geometria e função foram testadas? |
| Condição do apoio | Contato com o dispositivo de fixação, restrição, acesso, sequência de liberação | O apoio ou a liberação podem alterar o resultado? |
| Condição da ferramenta | Identificação da ferramenta, geometria, revestimento, condição da aresta, suporte, balanço | É possível reproduzir a aresta de corte e o conjunto? |
| Condição de corte | Operação, direção, engajamento, avanço programado e observado, aplicação do fluido | Que condição delimitada de processo produziu o sinal? |
| Sinal observado | Cavaco, rebarba, superfície, carga, imagem da aresta, interrupção | O que mudou antes da alteração do resultado de aceitação? |
| Condição de medição | Característica, unidade, realização da referência geométrica, temperatura, restrição, método, incerteza | A grandeza acordada foi medida na condição acordada? |
| Limite de decisão | Escopo coberto, escopo excluído, condição que exige alteração, responsável pela revisão | O que pode ser reutilizado e o que exige um novo ensaio? |
Guarde também os ensaios reprovados como evidências. Tentativas malsucedidas de controle de cavacos, rebarbas que mudam da entrada para a saída ou dimensões que só mudam após a liberação podem delimitar a próxima pergunta. Vincule cada registro à revisão do desenho técnico, à revisão do programa, ao registro da ferramenta, ao lote do material e ao arquivo de inspeção. Se algum desses dados mudar, emita uma nova revisão do ensaio em vez de sobrescrever a anterior. O registro reutilizável não é uma história de sucesso bem-acabada: é uma sequência auditável que permite ao revisor verificar quais variáveis foram mantidas, quais mudaram e por que os limites do processo liberado são mais restritos que a família completa de cobre.
Quando rejeitar uma receita de usinagem de cobre publicada?
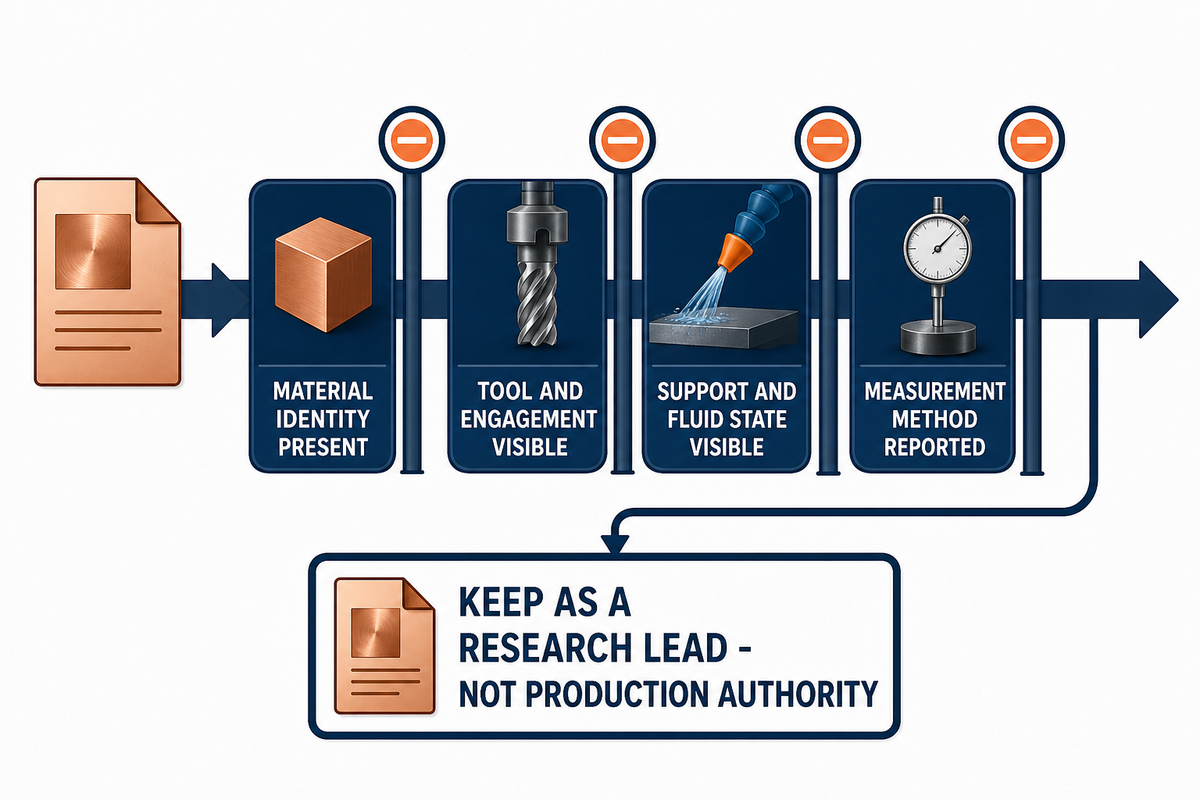
Rejeite uma receita como referência de produção quando ela não especificar a liga ou a têmpera, combinar desbaste e acabamento, omitir a ferramenta ou o engajamento, não informar as condições de apoio ou do fluido de corte, não indicar um método de medição ou apresentar uma única condição bem-sucedida como uma faixa aplicável a outros processos. Você ainda pode mantê-la como indicação para pesquisa.
Rejeite também uma afirmação sobre a direção de corte quando ela é aplicada a outra escala. O resultado para paredes finas mencionado acima usou microfresamento e uma fresa de 0,5 mm; portanto, não pode determinar o resultado para uma parede maior, outra ferramenta ou outra condição de restrição. Rejeite uma afirmação sobre acabamento que especifique apenas Ra quando a função depender de rebarbas, ondulação, planicidade, contaminação, adesão do revestimento ou resistência de contato.
O dado publicado mais sólido costuma ser aquele com o limite mais claro. Números sem contexto de material, operação, ferramenta, característica e medição valem menos que uma regra qualitativa que recomende testar as condições reais de produção.
Inspecione a função, não apenas a dimensão nominal
A aceitação começa pela definição do mensurando — a grandeza que se pretende medir — e da condição em que ela importa. A precisão de posicionamento da máquina não equivale à tolerância da peça acabada. Uma parede fina após a liberação, uma inspeção com a peça fixada e uma interface montada correspondem a condições de evidência distintas.
A página de catálogo da norma Y14.5-2018 (R2024) da ASME descreve os símbolos, as regras, as definições, os requisitos, os valores padrão e as práticas usados para especificar e interpretar o dimensionamento e as tolerâncias geométricas. Isso não torna a norma automaticamente aplicável a todos os desenhos técnicos. As orientações do NIST sobre incerteza de medição explicam por que o mensurando e a incerteza devem acompanhar o resultado.
| Pergunta | Por que isso altera o resultado | Evidências a guardar |
|---|---|---|
| Que grandeza é medida? | Um resultado de dimensão, forma, localização, rugosidade, rebarba ou resistência responde a uma pergunta diferente | Característica, parâmetro, unidade e limite |
| Quais referências geométricas e restrições se aplicam? | Geometrias macias ou finas podem se deslocar sob apoio | Realização da referência geométrica, dispositivo de fixação e condição livre ou restringida |
| Que temperatura e tempo se aplicam? | A condição térmica e a estabilização podem alterar o resultado dimensional | Temperatura da peça e do dispositivo de fixação, tempo decorrido, ambiente |
| Como a incerteza é considerada? | Um resultado próximo do limite exige uma regra de decisão | Método, estado da calibração, incerteza e regra de destinação |
O Engineering Metrology Toolbox do NIST identifica 20 °C como a temperatura de referência industrial para dimensões e observa que a correção da expansão térmica e a incerteza do coeficiente podem fazer parte do orçamento de incerteza. Isso não define um tempo universal de estabilização térmica para o cobre. O comprador e o profissional de usinagem devem acordar a temperatura e a estabilização, em vez de comparar medições sem condições especificadas.
As aplicações mudam os critérios de aceitação
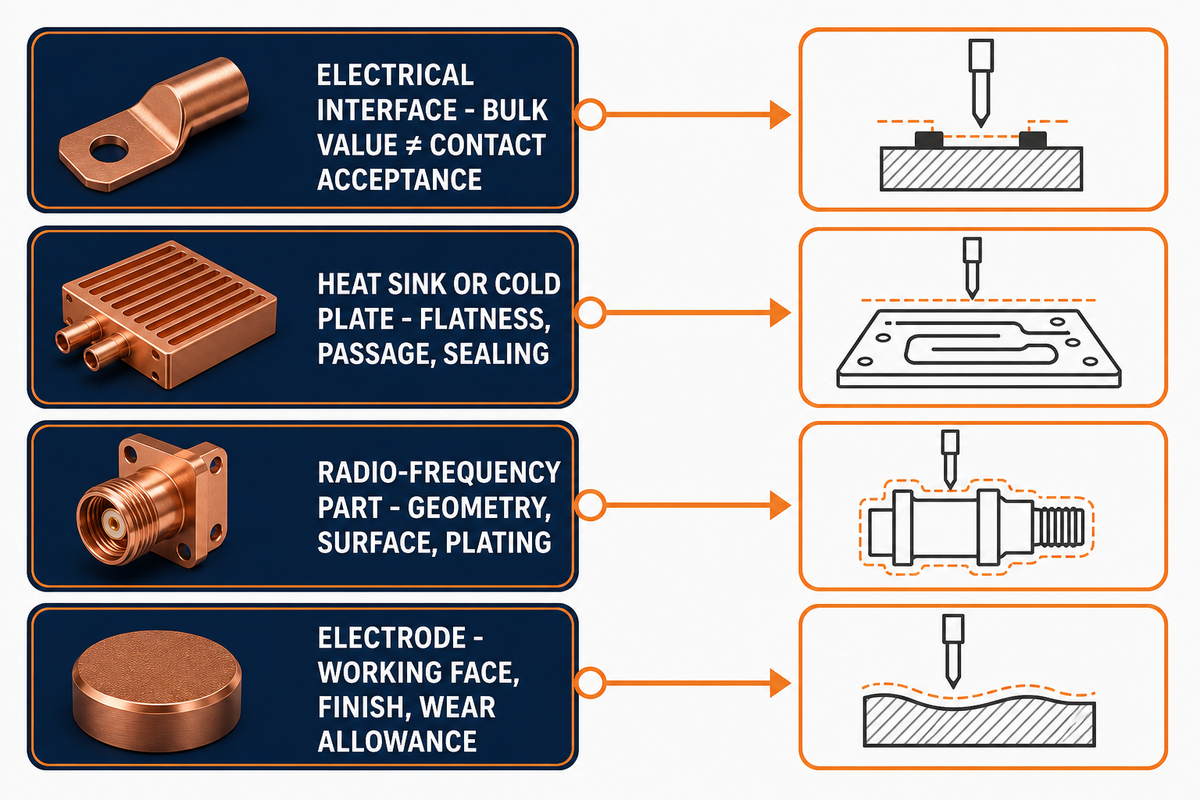
Os nomes das aplicações devem mudar as perguntas, não servir como prova de desempenho. Barramentos podem exigir padrão de furos, planicidade, condição das bordas, revestimento, limpeza e um teste elétrico definido pela montagem. Dissipadores de calor ou placas frias podem exigir também planicidade da interface, integridade das passagens, vedação e requisitos de estanqueidade. Em peças de radiofrequência, a atenção pode se voltar para a geometria, o estado da superfície, o revestimento metálico e o desempenho após a montagem. Para eletrodos, podem ser prioritárias a geometria da face de trabalho, o acabamento e a margem para desgaste.
As aplicações industriais do cobre vão além da área elétrica, e até mesmo um condutor elétrico exige diferentes tipos de evidência. Um componente de radiofrequência, uma interface térmica e uma junta condutora de corrente podem pertencer à mesma família de ligas e, ainda assim, exigir testes diferentes de geometria, superfície, limpeza e desempenho após a montagem.
A condutividade do material em massa é uma evidência sobre o material, não sobre a interface acabada. No contexto específico de relés eletrônicos, o guia de inspeção de relés da FDA identifica a formação de películas e a contaminação da superfície entre os mecanismos associados à falha de contato e à alta resistência. Esse exemplo não se aplica a todas as interfaces de cobre. Ele mostra por que o responsável pelo desenho deve especificar a função do conjunto montado e o estado da superfície, em vez de se basear apenas no valor de condutividade da liga.
Não afirme que um componente de cobre usinado comprova a segurança, a capacidade de resfriamento ou o desempenho em radiofrequência, elétrico ou contra desgaste do sistema acabado. A aceitação do componente e a validação do sistema são etapas de comprovação distintas.
Diferencie partículas de cobre, aerossol de fluido de usinagem e avaliação de berílio
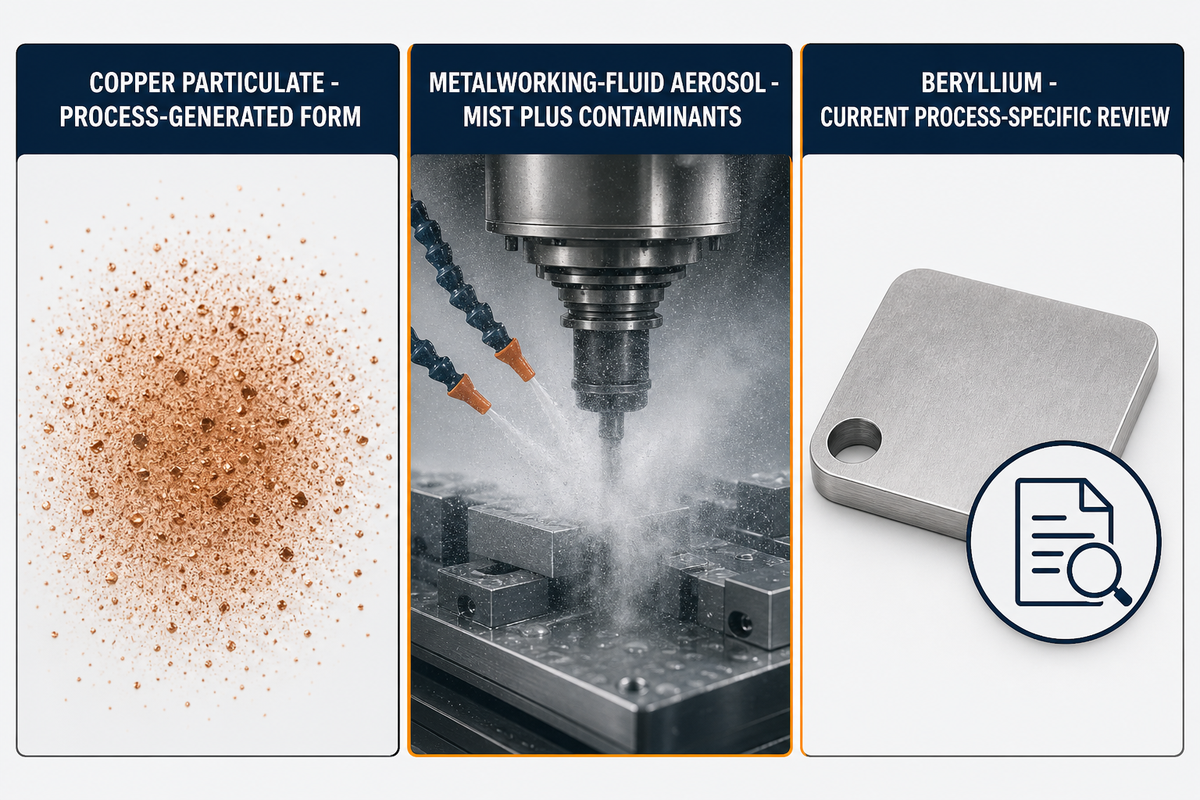
A avaliação ocupacional deve considerar o processo e o material, não o manuseio cotidiano da peça acabada. A página do NIOSH sobre poeiras e névoas de cobre trata a poeira ou névoa gerada pelo processo como uma forma de exposição. Isso não significa que peças de cobre maciço gerem a mesma condição de exposição.
O sistema de fluidos é outra questão. O NIOSH define aerossol de fluido de usinagem como a névoa mais os contaminantes, incluindo componentes do fluido, contaminação do processo, partículas e produtos biológicos. Não se deve reduzir isso a “névoa de cobre”.
As páginas do NIOSH são usadas aqui apenas para distinguir formas de exposição: uma delas é uma página temática arquivada, e nenhuma das duas constitui uma lista de verificação completa e atualizada de conformidade. As obrigações atuais devem ser verificadas conforme o material, o processo, a jurisdição e as evidências de exposição envolvidos.
Materiais que contêm berílio exigem uma avaliação de conformidade atual e específica para o processo. A OSHA 1910.1024 inclui condições de escopo relacionadas ao processamento, à composição e aos dados objetivos de exposição. O nome da liga, por si só, não determina se a norma se aplica. Este artigo não substitui a avaliação de exposição, os dados de segurança ou a análise jurídica do empregador.
As 7 camadas de restrições na usinagem de cobre
As 7 camadas de restrições na usinagem de cobre formam um conjunto mínimo de perguntas, não uma norma exaustiva. Leia-as partindo da função e chegando ao corte: função da aplicação → característica de aceitação mensurável → liga/forma/estado metalúrgico → característica geométrica e estado após a liberação → operação/ferramenta/contato/apoio → estado das aparas/fluidos/temperatura → método de inspeção e incerteza.
Uma mudança nas camadas iniciais pode invalidar as decisões tomadas nas seguintes. Se a liga mudar, não mantenha automaticamente os parâmetros do processo. Se a parede ou o sistema de referências mudar, reavalie a fixação da peça e a medição. Se a função da interface mudar, reavalie os requisitos de borda, superfície, limpeza e teste. Assim, uma melhoria pontual na usinagem não compromete silenciosamente os requisitos do produto.
Quando esses campos estiverem definidos, use o registro da liga aos critérios de aceitação para delimitar o projeto de cobre na página de soluções existente. Esse também é o lugar certo para avaliar um serviço de usinagem CNC ou comparar serviços de usinagem CNC de cobre com base no desenho técnico, no registro do material, nas características geométricas críticas, no estado da inspeção e nas evidências de testes. A definição do serviço e a cotação devem ser tratadas nessa página, não neste guia.
Converse sobre o desenho técnico e o plano de validação
Perguntas frequentes
É fácil usinar C11000?
Não é possível classificar C11000 como “fácil” de usinar considerando apenas a condutividade.
Os registros da Copper Development Association indicam alta condutividade e um índice relativo de usinabilidade de 20, mas nenhum desses dados fornece parâmetros de usinagem. Defina a forma do produto, o estado metalúrgico, a operação, a ferramenta, a condição da aresta, o contato, a característica geométrica, o apoio, o fornecimento de fluido, o critério para as aparas e o estado da inspeção. Em seguida, avalie a sequência de operações com um teste controlado da característica geométrica. O nome da família, o valor de condutividade ou o índice, por si só, não permitem prever rebarbas, controle de aparas, vida útil da ferramenta, acabamento ou conformidade da peça liberada.
Posso usar a mesma tabela de velocidade e avanço para todas as ligas de cobre?
Nenhuma tabela serve como referência de produção para todas as ligas de cobre e todas as características geométricas. Ela pode apenas orientar um teste em condições compatíveis, depois de verificar a liga, a característica geométrica, o ferramental, o fluido e as condições de medição.
Uma tabela só pode orientar um teste quando as condições de liga, estado metalúrgico, ferramenta, contato, máquina, apoio, fluido e medição forem compatíveis. Registre todas as diferenças. Teste uma característica geométrica representativa da produção, inspecione conforme os critérios de falha acordados e aprove uma faixa delimitada de parâmetros, em vez de se basear em um único resultado favorável. O registro validado também deve indicar a faixa de vida útil da ferramenta e de lotes de material avaliada. Um índice relativo de usinabilidade não é um multiplicador de velocidade, e um valor informado para cobre puro T2 não define automaticamente parâmetros para C11000 ou C14500.
O fresamento concordante sempre reduz as rebarbas em paredes finas de cobre?
Não há respaldo para afirmar que o fresamento concordante sempre produz esse resultado.
Um resumo público relata rebarbas e deformações menores em fresamento concordante, em um teste de microfresamento com uma ferramenta revestida de diamante de 0,5 mm. O método completo está protegido por paywall, e o resultado se limita àquele contexto experimental. A escala da ferramenta, a geometria da parede, o estado da liga, o apoio, o batimento, o contato, a sequência de remoção e o estado da inspeção podem alterar o resultado. Trate a direção do fresamento como um fator a ser controlado, não como substituto de um teste específico para a característica geométrica e da medição no estado de liberação.
Por que 2 inspetores podem discordar sobre uma característica geométrica de cobre de parede fina?
Eles podem estar medindo diferentes condições físicas ou metrológicas.
Compare a grandeza exata a ser medida, a revisão do desenho, a realização das referências geométricas, o apoio, a condição livre ou restringida, a força de contato, a temperatura da peça e do dispositivo de fixação, o tempo de estabilização, o método, a situação da calibração e a incerteza. Confirme se ambas as leituras se referem à mesma característica geométrica e à mesma unidade. Um valor de posição da máquina, uma leitura durante o processo com a peça fixada e o resultado da peça liberada não são automaticamente equivalentes. Se as leituras estiverem próximas de um limite, aplique a regra de decisão acordada antes de alterar uma compensação. Repita a medição sob uma única condição documentada e, em seguida, altere uma variável por vez. Assim, é possível distinguir uma mudança no processo de uma diferença nas condições de medição sem presumir que qualquer um dos inspetores esteja errado.
Quando a usinagem de cobre deve passar por uma análise do projeto?
Passe para uma análise do projeto quando a falta de uma condição puder mudar a sequência de operações ou os critérios de aceitação. Alguns exemplos são a liga, o apoio da característica geométrica, a condição da borda, o estado da inspeção e o contexto dos parâmetros de processo.
Entre os exemplos estão liga ou estado metalúrgico incertos, uma característica geométrica crítica flexível, um critério funcional de rebarba ou superfície, estado de inspeção indefinido ou parâmetros de processo incompatíveis. Tenha em mãos a revisão do desenho, o registro do material, a quantidade, as características geométricas críticas, o contexto de acoplamento, o sinal de falha e o método de aceitação.
Referências e limites das fontes
Referências e fontes
- Registro C11000 da Copper Development Association — identidade controlada, forma/estado metalúrgico, condutividade e índice relativo.
- Registro C14500 da Copper Development Association — apenas para a comparação indicada.
- Monografia sobre usinagem do German Copper Institute — limites entre orientações gerais e testes de produção.
- Estudo de fresamento de cobre puro T2 — âmbito do experimento, não parâmetros de processo.
- Resumo sobre microfresamento de cobre com parede fina — apenas o resumo público; texto completo protegido por paywall.
- Escopo do catálogo ASME Y14.5 e incerteza de medição do NIST — limites da definição do produto e da metrologia.
- Poeiras e névoas de cobre do NIOSH e fluidos de usinagem do NIOSH — questões distintas sobre exposição ocupacional.
- Norma da OSHA sobre berílio — escopo atual e aplicabilidade condicional; não constitui aconselhamento jurídico.






