
Kontaktieren Sie Zhenling

Aktualisiert August 2026
Die CNC-Bearbeitung von Magnesium ist möglich, doch „Magnesium“ ist keine Bearbeitungsvorschrift. Ein übertragbarer Plan muss Legierung und Zustand, Halbzeugzustand, Arbeitsgang, Werkzeug- und Schneidenzustand, Spanform, Werkstückspannung, Bearbeitungsmedium, Oberflächenzustand und Prüfverfahren benennen. Ändert sich ein Merkmal, beantwortet ein veröffentlichtes Ergebnis möglicherweise nicht mehr die eigentliche Frage zum Bauteil.
Direkte Antwort: Bearbeiten Sie die konkret benannte Magnesiumlegierung nur innerhalb eines dokumentierten Rahmens aus Werkstoff, Zerspanung, Spanstatus, Arbeitssicherheit und Prüfung. Veröffentlichte Parameter sind nur dann Projektnachweise, wenn Legierung, Werkzeug, Arbeitsgang, Medium, Prüfverfahren und Gültigkeitsgrenzen weiterhin passen.
Wichtige Punkte
- Vollmaterial, grobe Späne, Feinstpartikel und Staub sind unterschiedliche Nachweiszustände.
- Geringe Schnittkräfte belegen weder ein geringes Prozessrisiko noch eine stabile Geometrie nach dem Ausspannen.
- Temperatur- und Verschleißwerte aus Studien sind an ihre Prüfverfahren gebunden.
- Fehlende Angaben zur Übertragbarkeit führen zu einer Validierungsfrage, nicht zu einer allgemeinen Einstellempfehlung.
Dieser Leitfaden erläutert die Mechanismen hinter diesen Merkmalen. Er stellt zwei praktische Werkzeuge vor: Der 9-Zustände-Risikobereich für Magnesium unterscheidet Vollmaterial, Späne, Feinstpartikel und Staub, bevor eine Sicherheitsbewertung vorgenommen wird. Der 6-Felder-Nachweisstreifen von Legierung bis Abnahme prüft, ob eine Studie eine Zeichnungs- oder Prüfentscheidung unterstützen kann. Einen umfassenderen Anwendungskontext bietet die Übersicht zu Branchenanwendungen der CNC-Bearbeitung. Dieser Artikel macht keine Aussagen zu Fähigkeiten von Zhenling, festen Parametern, Toleranzen, Oberflächenbeschaffenheit, Preisen oder Lieferzeiten.
Magnesium ist eine Werkstofffamilie, keine Zerspanungseinstellung
Die Bezeichnung Magnesium steht für eine Werkstofffamilie, nicht für vollständige Schnittbedingungen. Legierungsbezeichnung, Zustand, Produktform, Halbzeugroute, Lieferzustand, maßgebliche Spezifikation und Werkstoffzertifikat sind getrennte Angaben zur Werkstoffidentität. Solange diese Angaben unbekannt sind, lassen sich Schnittgeschwindigkeit, Vorschub, Standzeitergebnis oder Oberflächenbefund nicht verantwortungsvoll übertragen.
| Angabe zur Werkstoffidentität | Was sich damit feststellen lässt | Was sich damit nicht feststellen lässt |
|---|---|---|
| Legierungsbezeichnung | Benannte chemische Werkstofffamilie, etwa AZ31B oder AZ91D | Zustand, Halbzeughistorie, Werkzeug oder Zerspanungseinstellung |
| Zustand und Lieferzustand | Deklarierter Werkstoffzustand bei Wareneingang | Verhalten nach abweichender thermischer oder zerspanender Vorgeschichte |
| Produktform und Herstellungsroute | Guss-, Knet-, Blech-, Platten-, Stangen- oder eine andere spezifizierte Form | Gleichwertigkeit unterschiedlicher Halbzeugrouten |
| Spezifikation und Dokumentation | Zu prüfendes Dokument, Änderungsstand und Losnachweis | Ein universelles CNC-Bearbeitungsrezept |
Der Unterschied zeigt sich bereits im ASTM-Verzeichnis für Nichteisenmetallnormen. ASTM führt separate Dokumente nach Produktform und Verwendungszweck von Magnesium auf, darunter B951-11(2025) und B296-20. Diese Kennungen helfen dem Werkstoffverantwortlichen, den maßgeblichen Geltungsbereich zu finden; aus dem öffentlichen Verzeichnis wird keines der Dokumente zu einer Schnittwerttabelle. Nutzen Sie den übergreifenden Rahmen zur Werkstoffauswahl für die CNC-Bearbeitung, um die Anwendungsfrage zu ordnen. Die geltende Spezifikation und die Lieferdokumentation müssen dennoch gemeinsam geprüft werden.
AZ31B und AZ91D sollten auch nicht gleichgesetzt werden, nur weil beide mit „AZ“ beginnen. Ein Befund zum Trockendrehen von AZ31B, ein Befund zum Schruppfräsen von AZ91D und ein Ergebnis zur Oberflächenbehandlung eines anderen Werkstoffzustands beantworten unterschiedliche Fragen. Die Legierungsidentität grenzt die Suche ein. Ob ein Ergebnis zum Projekt passt, hängt davon ab, ob alle Merkmale des Nachweisrahmens abgedeckt sind.
Auch reines Magnesium, Knetmaterial und eine Druckgusslegierung sind nicht als ein und derselbe Lieferzustand zu behandeln. In Suchtexten wird Magnesium mitunter als leichtestes Konstruktionsmetall bezeichnet, doch „leichtestes“, „Konstruktionsmetall“ und „Leichtbauwerkstoff“ sind Begriffe aus dem Anwendungskontext und keine Angaben im Zertifikat. Eigenschaften von Magnesium müssen sich stets auf eine konkrete Legierung beziehen. Für den Vergleich von Magnesium und Aluminium gilt dieselbe Einschränkung: Ergebnisse für Aluminiumlegierungen sind keine Nachweise für die Zerspanung von Magnesium.
Warum sich Magnesium leicht zerspanen lässt, ohne dass der Prozess beiläufig behandelt werden darf
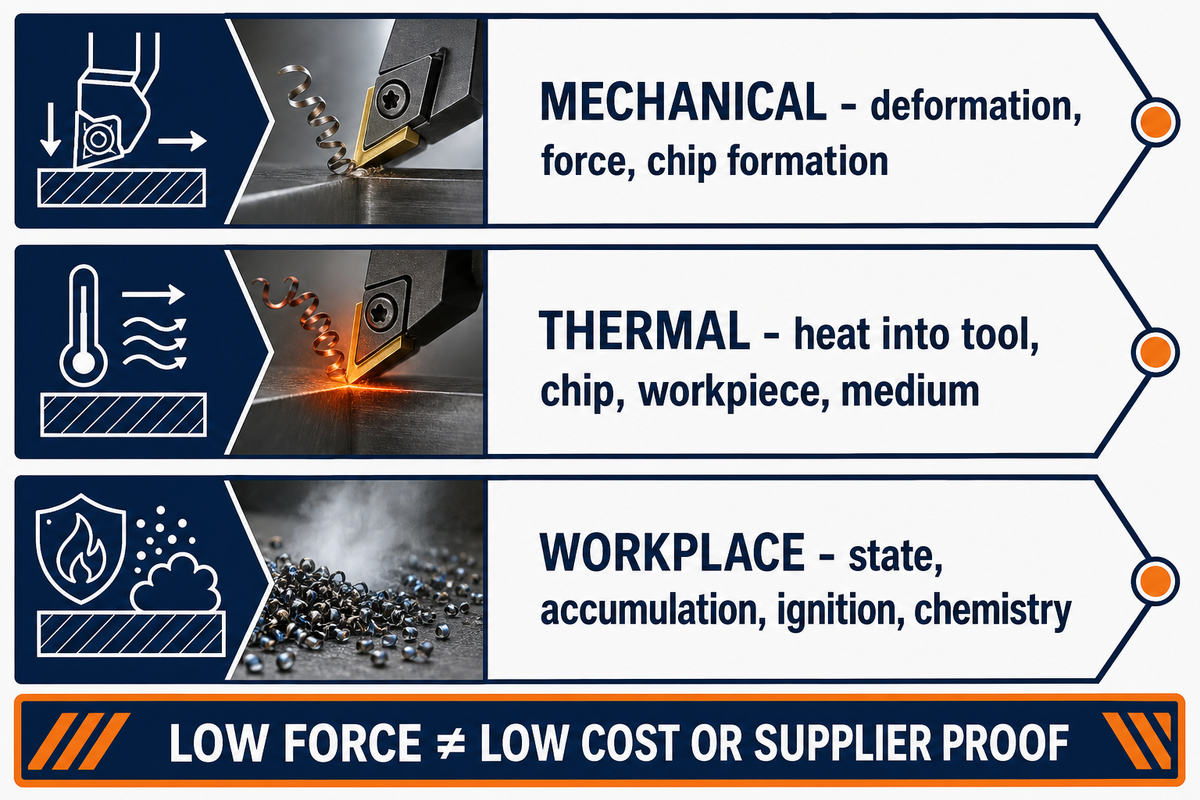
„Leicht zu bearbeiten“ beschreibt gewöhnlich einen Teil des mechanischen Zerspanungsverhaltens. Daraus folgt nicht, dass Wärme, Spanansammlung, Werkzeugzustand, Oberflächenveränderungen, Werkstückspannung oder Gefährdungen am Arbeitsplatz unter Kontrolle sind. Zerspanbarkeit und Prozesssicherheit spielen am Schnitt zusammen, können einander aber nicht ersetzen.
Die Zerspanbarkeit hilft bei diesen Fragen
- Wie bildet die benannte Legierung Späne?
- Wohin wird die Schnittwärme aus der Kontaktzone abgeführt?
- Welche Veränderungen an Oberfläche und Schneide treten zuerst auf?
- Welche Beobachtungsbedingungen sollten konstant bleiben?
Die Zerspanbarkeit belegt nicht
- dass für alle Magnesiumlegierungen eine einzige Parametertabelle gilt
- dass Späne, Feinstpartikel und Vollmaterial demselben Risikozustand angehören
- dass geringe Kräfte eine stabile dünne Wand garantieren
- dass eine Studie einen Fertigungsprozess freigibt
Das mechanische Verhalten umfasst Verformung, Kräfte, Spanbildung und die Art, wie eine scharfe Schneide den Werkstoff abschert. Das thermische Verhalten betrifft die Wärmeentstehung und ihre Wege in Werkzeug, Span, Werkstück und umgebenden Prozess. Das chemische Verhalten und die Bedingungen am Arbeitsplatz betreffen den Werkstoffzustand, Ansammlungen, mögliche Zündquellen, die Chemie des Bearbeitungsmediums und die Arbeitsplatzkontrollen, unter denen der Arbeitsgang stattfindet. Eine sinnvolle Prüfung berücksichtigt alle drei Bereiche.
Magnesium wird außerdem im Zusammenhang mit hoher Festigkeit bei geringer Masse, Festigkeits-Gewichts-Verhältnis, Schwingungsdämpfung, Fahrzeug- und Luft- und Raumfahrtstrukturen sowie Gehäusen für elektronische Geräte genannt. Das sind mögliche Konstruktionskontexte, kein Beleg dafür, dass eine bestimmte Legierung für eine Anwendung geeignet ist. Geringere Schnittkräfte können eine mechanische Belastung verringern, ohne damit Oberflächenintegrität, Brandschutz oder die gesamte Bearbeitungszeit zu bestätigen.
Diese Unterscheidung verhindert auch eine verkürzte kaufmännische Schlussfolgerung. Geringe Schnittkräfte belegen weder niedrige Projektkosten noch kurze Lieferzeiten oder die Eignung eines Lieferanten. Dafür braucht es eine technische Zeichnung, Stückzahl, Werkstoffroute, Prüfplan und aktuelle Nachweise des Lieferanten. In einem Informationsleitfaden ist nur eine engere Aussage vertretbar: Magnesium lässt sich zerspanen, doch jedes aussagekräftige Ergebnis bleibt an Bedingungen geknüpft.
Von der Scherzone zum Span: Wohin Wärme und Energie fließen
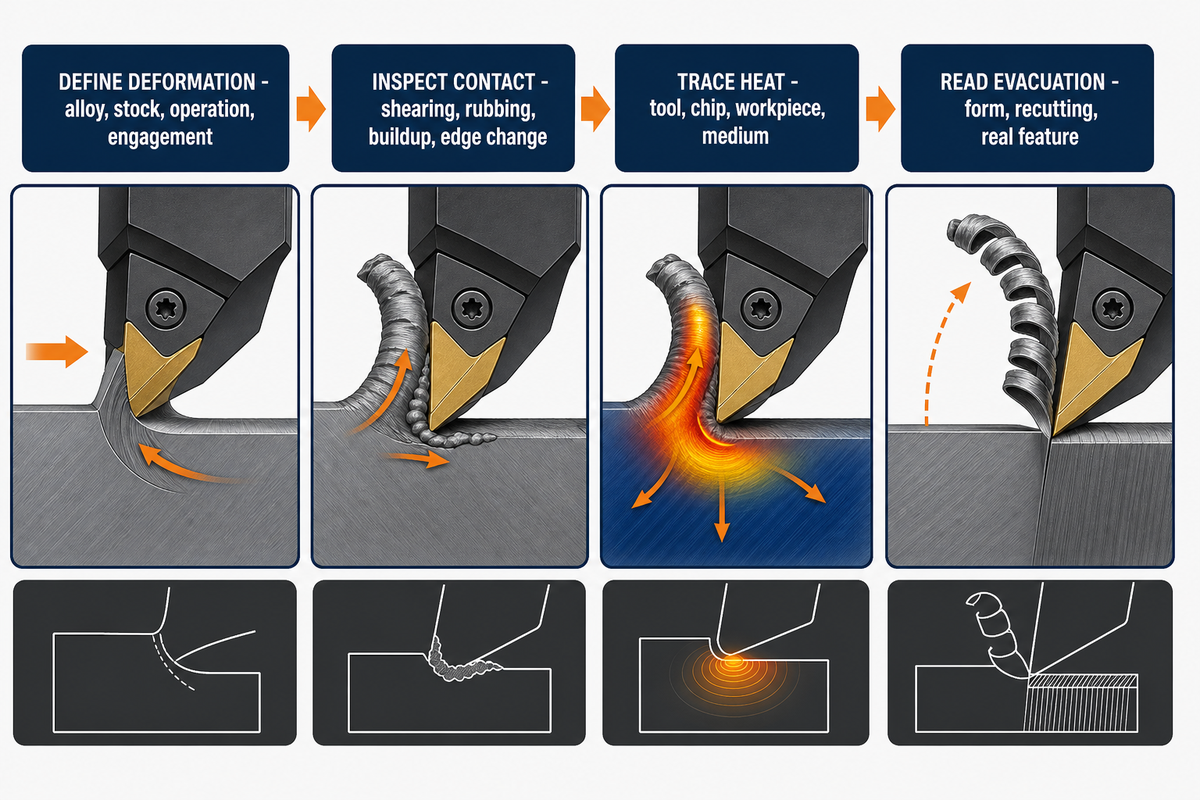
Die Zerspanungsenergie durchläuft eine Wirkungskette: Der Werkstoff verformt sich, der Span gleitet über das Werkzeug, die Freifläche kann an der neuen Oberfläche reiben und der Span muss aus dem Eingriff abgeführt werden. Schneidengeometrie, Verschleiß, Eingriff, Spanungsdicke, Spanabfuhr und Bearbeitungsmedium können mehrere Glieder gleichzeitig verändern.
- Verformung definieren: Legierung, Halbzeugzustand, Arbeitsgang und tatsächlichen Eingriff dokumentieren, durch die der Span entsteht.
- Kontakt prüfen: Wirksames Scheren von Reiben, Aufbauschneidenbildung oder einer sich verändernden Schneide unterscheiden.
- Wärmewege nachverfolgen: Werkzeug, Span, Werkstück und Bearbeitungsmedium betrachten, statt einen einzelnen programmierten Wert verantwortlich zu machen.
- Spanabfuhr beurteilen: Spanform und erneuten Spananschnitt mit der tatsächlichen Tasche, Bohrung, Wand oder offenen Bearbeitungsfläche in Beziehung setzen.
Eine Studie von 2025 zum trockenen Schruppfräsen von AZ91D zeigt, warum der Nachweisrahmen wichtig ist. Getestet wurden Hartmetallfräser mit 20° und 50° Drallwinkel, Schnittgeschwindigkeiten von 400–1.200 m/min, Vorschüben je Zahn von 0,05–0,30 mm/tooth, 6 mm axialer Zustellung und 14 mm radialem Eingriff. Das sind Studienbedingungen, keine empfohlenen Einstellungen.
In der Studie wurden für Späne bei 0,15 mm/tooth und 6 mm axialer Zustellung Durchschnittswerte von 507,1 °C und ein Höchstwert von 515,1 °C gemeldet. Gemessen wurde dies in einem Zündversuch auf einer Heizplatte außerhalb der Maschine. Es waren keine Temperaturen in der Schnittzone. Wird das Prüfverfahren weggelassen, wird die Aussage des Nachweises verfälscht und aus einem begrenzten Zündversuch fälschlich ein Grenzwert für die Zerspanung.
Wenn Oberflächenmarkierungen, veränderte Späne oder Bedenken wegen der Temperatur auftreten, sollten Schnittgeschwindigkeit, Vorschub, Werkzeug und Bearbeitungsmedium nicht gleichzeitig geändert werden. Dokumentieren Sie Schneiden- und Spanstatus und wählen Sie anschließend eine Beobachtung, mit der sich mögliche Ursachen unterscheiden lassen. Bei der Fehlersuche muss die nächste Prüfung auswertbar bleiben, statt anhand des Erscheinungsbilds eine Ursache zu erraten.
Bei der CNC-Bearbeitung von Magnesium kommt es auch auf die Formulierung an. Die Bearbeitung von Magnesium umfasst das gesamte kontrollierte System, während Magnesiumfräsen nur einen Arbeitsgang bezeichnet. Jedes CNC-bearbeitete Ergebnis braucht weiterhin Angaben zum Werkstoff- und Messzustand; die Programmbezeichnung allein liefert keine davon.
Der 9-Zustände-Risikobereich für Magnesium
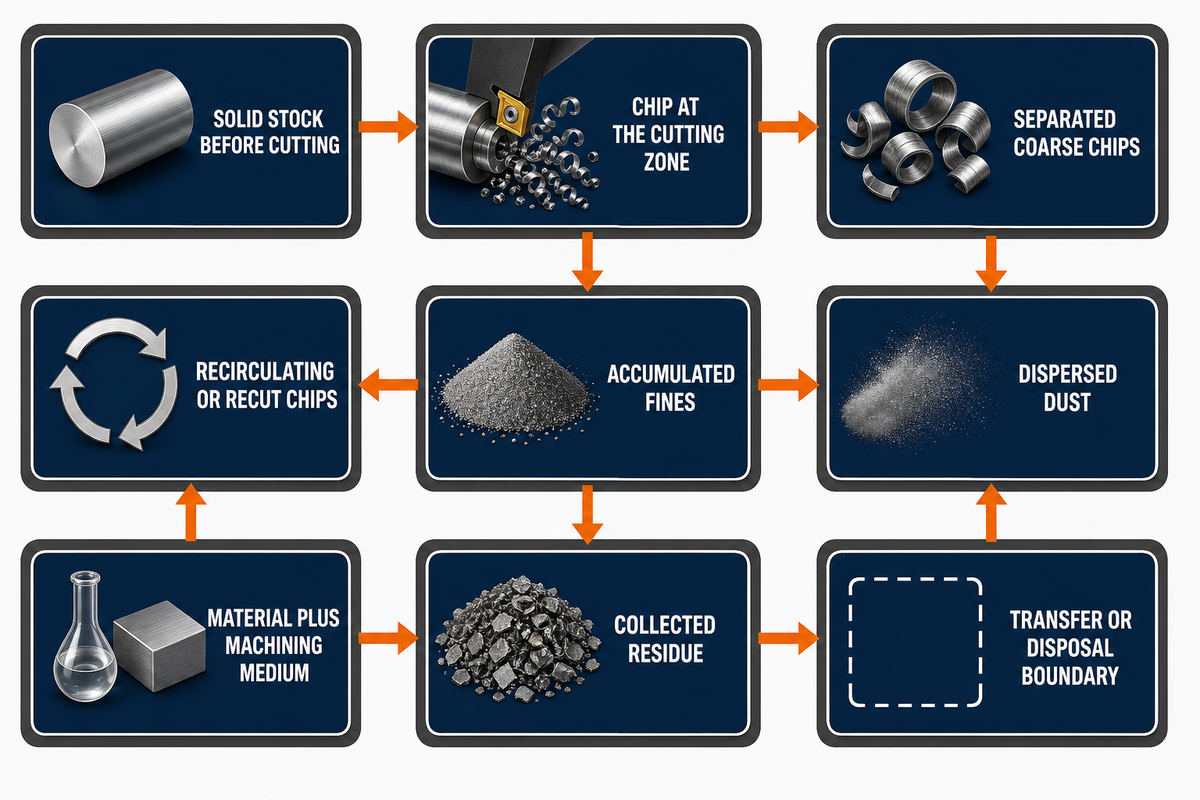
Der 9-Zustände-Risikobereich für Magnesium ordnet den Werkstoffzustand ein, bevor eine Sicherheitsbewertung vorgenommen wird. Vollmaterial, grobe Späne, angesammelte Feinstpartikel, Staub in der Luft und verunreinigte Rückstände können unterschiedliche Fragen aufwerfen. Die Übersicht dokumentiert Energiepfad, Ansammlung, unverträgliche Bedingungen, Verantwortliche und maßgebliche Arbeitsschutzdokumente, ohne ein allgemeingültiges Verfahren vorzuschreiben.
„Jeder brennbare Werkstoff kann in fein verteilter Form schnell brennen.“ U.S. Occupational Safety and Health Administration, Brennbarer Staub: Explosionsgefahr
| Werkstoff oder Übergang | Zu bestimmender Energiepfad | Frage zu Ansammlung oder Unverträglichkeit | Verantwortliche und Nachweise |
|---|---|---|---|
| Vollmaterial vor der Zerspanung | Handhabung, Stoßeinwirkung und Anlieferungszustand | Welcher kontrollierte Arbeitsgang erzeugt den nächsten Zustand? | Werkstoff- und Prozessverantwortliche; Identitätsnachweis |
| Span in der Schnittzone | Scheren, Reibung, lokale Erwärmung | Wie verlässt der Span den Eingriff? | Prozessverantwortliche; Prüfung des Arbeitsgangs und Spanwegs |
| Abgeführte grobe Späne | Restwärme und nahe Energiequellen | Wohin gelangen die Späne, wo kühlen sie ab und wo sammeln sie sich? | Verantwortliche für Fertigung und Sicherheit; Bewertung des Sammelzustands |
| Umlaufende oder erneut zerspante Späne | Wiederholter Werkzeug- und Oberflächenkontakt | Können Späne durch das tatsächliche Geometrieelement eingeschlossen oder umgeleitet werden? | Prozessverantwortliche; Beobachtung der Spanabfuhr |
| Angesammelte Feinstpartikel | Zündquellen und lokale Aufwirbelung | Wo kann sich fein verteiltes Material ansammeln? | Verantwortliche für Arbeitssicherheit am Fertigungsstandort; aktuelle Gefährdungsbeurteilung |
| Aufgewirbelter Staub | Zündung, Verteilung und Einschluss | Kann Material in einem umschlossenen Bereich in die Luft gelangen? | Verantwortliche für Arbeitssicherheit am Fertigungsstandort; geltendes Arbeitsschutzdokument |
| Werkstoff und Bearbeitungsmedium | Thermischer Kontakt und chemische Wechselwirkung | Wie lauten Medium und Zustand genau, und worauf stützt sich die Verträglichkeitsbewertung? | Prozess- und Sicherheitsverantwortliche; aktuelle Produkt- und Standortnachweise |
| Gesammelte Rückstände | Handhabung, Transport und nahe Energiequellen | Wie werden die Zustände erkannt und getrennt gehalten? | Verantwortliche am Fertigungsstandort; genehmigtes Verfahren für Reinigung und Lagerung |
| Grenze für Transport oder Entsorgung | Transport zwischen Personen, Bereichen oder Behältern | Ändern sich Zuständigkeit oder Werkstoffzustand? | Verantwortliche am Fertigungsstandort; genehmigte Verfahren für Transport, Entsorgung und Notfälle |
Die Chemie des Bearbeitungsmediums verdient eine eigene Zeile. In einem JSME-Kurzbericht von 2003 wurde die Wasserstoffbildung bei der Bearbeitung einer Magnesiumlegierung mit verschiedenen Bearbeitungsmedien untersucht. Damit ist die Chemie des Mediums eine eigenständige Variable. Die Untersuchung begründet keine allgemeine Regel für „nass“ oder „trocken“. Auch die öffentlichen Hinweise der OSHA enthalten bedingungsspezifische Beispiele für fein verteilte Metalle; ihr Anhang zum Brandschutz umfasst sowohl allgemeine Einschränkungen als auch den Kontext speziell ausgelegter Magnesiumanlagen. Einen einzelnen Satz als Werkstattverfahren herauszugreifen, würde den Geltungsbereich verwerfen.
Die öffentlichen Entwicklungsseiten der NFPA zeigen, dass NFPA 484 in die Ausgabe 2025 der NFPA 660 überführt wurde. Das ist eine Aktualisierung der Dokumentenbezeichnung und kein Nachweis, dass eine Anlage die Anforderungen erfüllt. Qualifizierte Verantwortliche am Fertigungsstandort müssen die aktuell geltende Norm, örtliche Vorschriften, Gefährdungsbeurteilung, Schulung, Reinigung, Lagerung, Entsorgung und Notfallplanung klären. Dieser Artikel enthält ausdrücklich keine Anweisungen zu Kühlschmierstoff, Brandbekämpfung, Reinigung oder Notfällen.
Grenzen bei Sicherheitsformulierungen: Suchergebnisse können Begriffe wie „entzündlich“, „Funke“, „Magnesiumbrand“, „Brandklasse D“, „Feuerlöscher der Brandklasse D“, „Brandtyp D“, „wasserbasiert“, „Späne sind nass“, „System zur Spanabfuhr“, „enge Freiwinkel vermeiden“ und „sichere Fertigung“ enthalten. Keiner dieser Begriffe ist in diesem Leitfaden eine Arbeitsanweisung.
Bei der Bearbeitung von Magnesium muss jede Fertigung zwischen Magnesiumspänen und -staub einerseits und Vollmaterial andererseits unterscheiden. Es darf nicht angenommen werden, dass ein Zustand schwer entzündbar ist, nur weil ein anderer Versuch stabil verlief. Brandschutz, Auswahl von Feuerlöschern, Medienverträglichkeit, Reinigung und Notfallmaßnahmen gehören in die aktuelle Gefährdungsbeurteilung am Standort und in die Verantwortung qualifizierter Personen.
Werkzeuggeometrie und Schneidenzustand verändern den Wärmeweg
Eine scharfe Schneide, positive Geometrie, Freiwinkel, Werkzeugwerkstoff, Beschichtung, Rundlaufabweichung und Verschleißzustand beeinflussen, wie Magnesium abgeschert wird und wie viel Kontakt zu Reibung führt. Keiner dieser Faktoren ist eine alleinige Lösung. Bei einer sinnvollen Fehlersuche werden sichtbare Anzeichen mit konkurrierenden Ursachen und einer Beobachtung verknüpft, die zwischen ihnen unterscheidet.
| Anzeichen | Mögliche Ursachen | Beobachtung zur Ursachenabgrenzung |
|---|---|---|
| Veränderlicher Freiflächenverschleiß | Schneidenbelastung, Reibung, Rundlaufabweichung, Eingriff, Werkstoffzustand | Verschleißort bei einem festgelegten Zerspanungsintervall verfolgen |
| Streifen oder Schmierstelle auf der Oberfläche | Aufbauschneidenbildung, erneuter Spananschnitt, Schneidenschaden, Abstützung | Schneiden- und Spanstatus vergleichen, bevor der Werkzeugweg geändert wird |
| Veränderte Spanform | Schnittgeschwindigkeit, Vorschub, Schneidenverschleiß, Arbeitsgang, Zugang des Bearbeitungsmediums | Werkzeugzustand konstant halten und den tatsächlichen Spanabfuhrweg prüfen |
| Grat oder Beschädigung am Austritt | Schneidenzustand, Abstützung am Austritt, Werkzeugweg, lokale Geometrie | Dasselbe Geometrieelement am Austritt vergleichen und die Abstützung konstant halten |
In einer Studie zum trockenen Drehen von AZ31B wurde eine beschichtete Hartmetallwendeschneidplatte mit 65–115 m/min, 0,1–0,2 mm/rev und einer Schnitttiefe von 0,5–1,0 mm eingesetzt. Der gemeldete Freiflächenverschleiß lag über die Versuchsbedingungen hinweg zwischen 89.56 und 299,34 µm. Da im ausgewerteten öffentlichen Nachweis der Lieferzustand des Werkstoffs nicht angegeben war, bleibt selbst ein präziser Mikrometerwert ein unvollständiger Nachweis.
Statt den kleinsten im Fachartikel gemeldeten Verschleißwert herauszugreifen, sollte der vollständige Nachweisrahmen erhalten bleiben. Dazu gehören Legierung, Lieferzustand, Werkzeug, Arbeitsgang, Eingriff, Intervall, Verschleißmaß und Messverfahren. Weicht auch nur eine Angabe ab, sollte die Studie als Ausgangspunkt für Fragen dienen, nicht als fertiges Einstellblatt.
Der Hinweis „enge Freiwinkel vermeiden“ taucht in öffentlich zugänglichen Bearbeitungsempfehlungen auf, legt aber kein Werkzeug fest. Freiwinkel, Spanwinkel, Schneidkantenpräparation, Werkstoff, Beschichtung, Rundlaufabweichung, Eingriff und Verschleißzustand müssen gemeinsam dokumentiert werden, bevor sich eine Aussage zur Geometrie übertragen lässt.
Fräsen, Drehen und Bohren zeigen unterschiedliche Fehlersignale
Beim Fräsen wird der Kontakt unterbrochen, beim Drehen kann ein kontinuierlicher Span entstehen und beim Bohren sind Schneide und Spanabfuhrweg eingeschlossen. Dadurch ändern sich die aussagekräftigen Beobachtungen. Ein Ergebnis aus einem Arbeitsgang sollte nicht auf einen anderen übertragen werden, sofern Werkzeug, Eingriff, Abstützung, Spanweg und Messgröße nicht vergleichbar bleiben.
| Arbeitsgang oder Zustand | Zu berücksichtigender Mechanismus | Aussagekräftiges Anzeichen | Abbruchkriterium für die Übertragung |
|---|---|---|---|
| Planfräsen | Unterbrochener Eintritt und Austritt, veränderlicher Zahneingriff | Verschleiß an den einzelnen Schneiden und Oberflächenbild | Änderungen an Werkzeugweg, Wendeschneidplatte oder Eingriff |
| Umfangsfräsen | Radialer und axialer Eingriff entlang des Werkzeugwegs | Belastung an Eintritten, Austritten und Ecken | Änderungen an Wandabstützung oder Eingriff |
| Nut- oder Taschenfräsen | Eingeschlossener Spanweg und Möglichkeit des erneuten Spananschnitts | Spanabfuhr, zurückkehrende Späne und Wandmarkierungen | Änderungen an Tiefe, Zugänglichkeit oder Hohlraumform |
| Drehen | Kontinuierlicher Kontakt, Spanbruch, Durchmesser und Abstützung | Verschleißort, Spanform und Verlauf der Oberflächenbeschaffenheit | Änderungen an Wendeschneidplatte, Durchmesser oder Werkstoffzustand |
| Bohrereintritt | Zentrierung zu Beginn, Abstützung und Schneidenkontakt | Eintrittsmarkierung, Kraftverlauf und Nachweis zur Rundlaufabweichung | Änderungen an Eintrittsgeometrie oder Abstützung |
| Bohren mit eingeschlossenem Spanraum | Axialkraft, Spanabfuhr in den Spannuten und tiefenabhängiger Zugang | Spanstau, Temperaturmessverfahren und Durchmesser | Änderungen an Tiefe, Bohrergeometrie oder Zugang |
| Bohreraustritt | Verbleibende Abstützung und Ausbruchgeometrie | Austrittskante, Grat und lokale Oberflächenbeschaffenheit | Änderungen an Wanddicke oder Abstützung am Austritt |
| Helikales Bohrungsfräsen | Kreisbahn und unterbrochene Spanabfuhr | Kraft, Temperaturmessverfahren, Spanungsgröße, Durchmesser und Oberflächenbeschaffenheit | Änderungen an Werkzeug, Kreisbahn, Geometrieelement oder Studienrahmen |
| Zustand nach dem Ausspannen | Entfernung der Spannvorrichtung nach dem Arbeitsgang | Geometrieelement und Bezug im abgestützten und ausgespannten Zustand | Änderungen an Werkstückspannung oder Messzustand |
Ein Vergleich zum Trockenbearbeiten von AZ31 aus 2021 verwendete für konventionelles Bohren einen 11,5 mm großen Spiralbohrer mit zwei Schneiden und für das helikale Bohrungsfräsen einen 8 mm großen Vollhartmetallfräser. Der Abstract beschreibt Unterschiede in Richtung von Kraft, Temperatur, Durchmaßgenauigkeit, Oberflächenbeschaffenheit und Spanabfuhr. Daraus folgt keine allgemeingültige Überlegenheit, denn Werkzeuge und Mechanismen unterschieden sich und der öffentliche Abstract enthält nicht alle Messwerte. Ein separater Vergleich von Fräsen, Drehen und zeichnungsbasierter Prüfung erläutert den umfassenderen Unterschied zwischen Fertigungsrouten, ohne aus der AZ31-Studie eine Werkstatteinstellung abzuleiten.
Wie lässt sich Magnesium sicher zerspanen?
Legen Sie zunächst die genaue Legierung und den Lieferzustand fest. Erfassen Sie dann jeden Übergang von Vollmaterial zu Spänen, Feinstpartikeln, Staub und gesammelten Rückständen. Dokumentieren Sie Arbeitsgang, Werkzeug und Schneide, Bearbeitungsmedium, Einhausung, Spanabfuhrweg, Ansammlungsstellen und mögliche Energiequellen. Eine aktuelle Gefährdungsbeurteilung am Standort muss die Schutzmaßnahmen, Reinigung, Lagerung, Entsorgung, Schulung und Notfallmaßnahmen gemäß den geltenden Anforderungen festlegen.
Veröffentlichte Zerspanungsstudien erklären Mechanismen nur innerhalb ihrer Versuchsbedingungen. Sie genehmigen kein Verfahren für eine Fertigungsstätte. Bevor eine Einstellung geändert wird, muss geklärt sein, welcher Werkstoffzustand vorliegt, wer die Entscheidung verantwortet und ob das Arbeitsschutzverfahren den tatsächlichen Arbeitsgang abdeckt.
Dünne Wände können sich nach dem Verlassen des Werkzeugs verformen
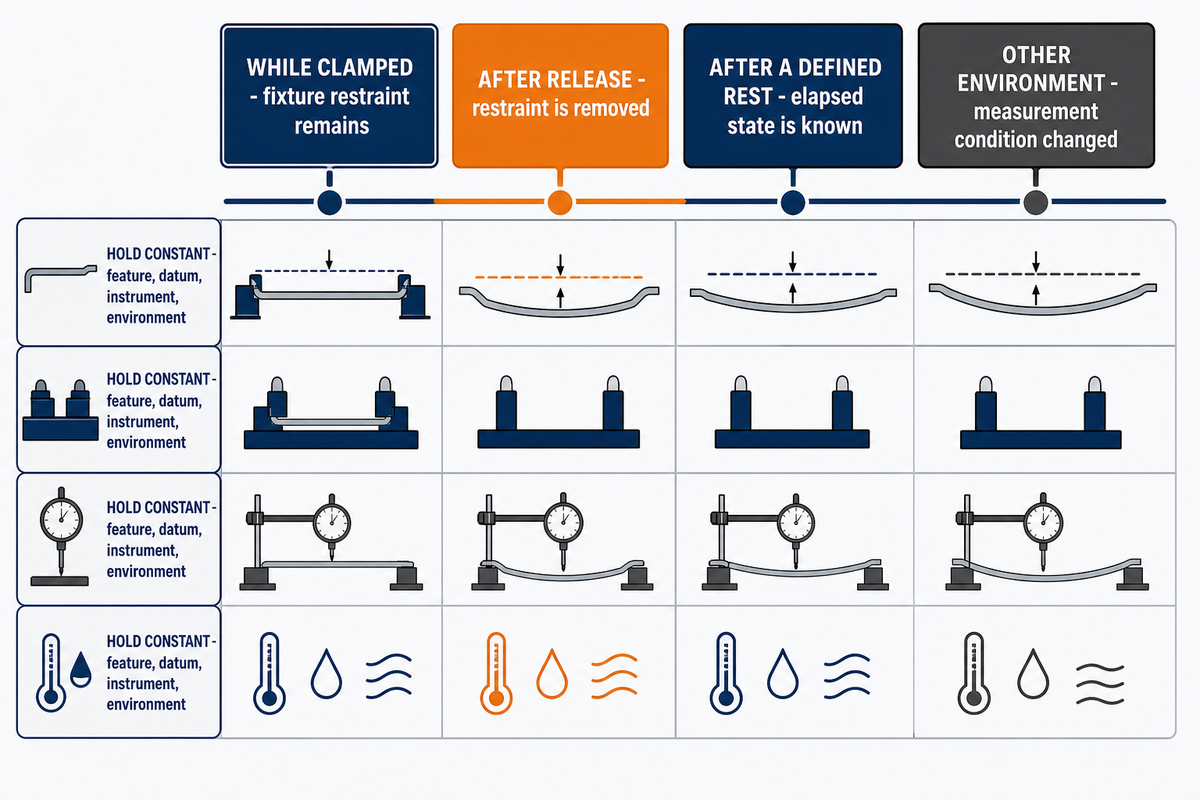
Ein Geometrieelement aus Magnesium kann im eingespannten Zustand, unmittelbar nach dem Ausspannen, nach einer festgelegten Ruhezeit oder unter anderen Messbedingungen unterschiedliche Werte aufweisen. Beobachtungen zu Arbeitsgang, Werkzeug und Spanstatus fließen in die Messfolge ein. Schnittlast, lokale Erwärmung, Rückhaltung durch die Spannvorrichtung, gleichmäßiger oder ungleichmäßiger Materialabtrag und Eigenspannungen nach dem Ausspannen sind mögliche Einflussfaktoren. Die Maschinengenauigkeit allein erklärt diese Abfolge nicht.
In einer Studie aus 2023 zu Fräsen und Nachbehandlung von AZ31B wurden an 14 Prüfkörpern nach den ausgewählten Bedingungen zum Spannungsarmglühen Veränderungen der gemessenen Eigenspannung an der Oberfläche von 19,31–50,52 MPa ermittelt. Diese wurden als Reduktionen um 56,14–67,29 % angegeben. Die Werte zeigen, dass Zerspanung und Nachbehandlungszustand die gemessene Oberfläche beeinflussen können. Sie sagen keine Wandverformung voraus, genehmigen keinen Glühzyklus und legen keine Toleranz fest.
- Eingespannter Zustand: Abtragsmuster, Abstützung, Werkzeug und Zustand des Geometrieelements während der Zerspanung dokumentieren.
- Ausgespanntes Bauteil: Das angegebene Geometrieelement und den Bezug nach dem Lösen der Spannvorrichtung erneut messen.
- Festgelegte Ruhezeit oder Umgebungsbedingung: Zeitablauf und Messbedingungen dokumentieren, ohne eine allgemeingültige Wartezeit zu erfinden.
- Abnahmezustand: Das Ergebnis mit technischer Zeichnung, Verfahren, Stichprobenregel und freigegebenem Kriterium verknüpfen.
Für einen aussagekräftigen diagnostischen Vergleich der festgelegten Zustände müssen Geometrieelement, Bezug, Messgerät und Umgebungsbedingungen konstant bleiben. Ändert sich gleichzeitig mit der Spannstrategie auch das Werkzeug, lässt sich keine der beiden Ursachen zuordnen. Hat die Studie Eigenspannungen untersucht, während es im Projekt um Maßänderungen geht, muss die fehlende Verbindung zwischen Ursache und Wirkung sichtbar bleiben. Eine an der technischen Zeichnung ausgerichtete Vorgehensweise zeigt auch ein Leitfaden zur CNC-gerechten Konstruktion, der Geometrie und Prüfannahmen vor der Freigabe klärt.
Frisch zerspante Oberflächen verändern die Fragestellung nach der Bearbeitung
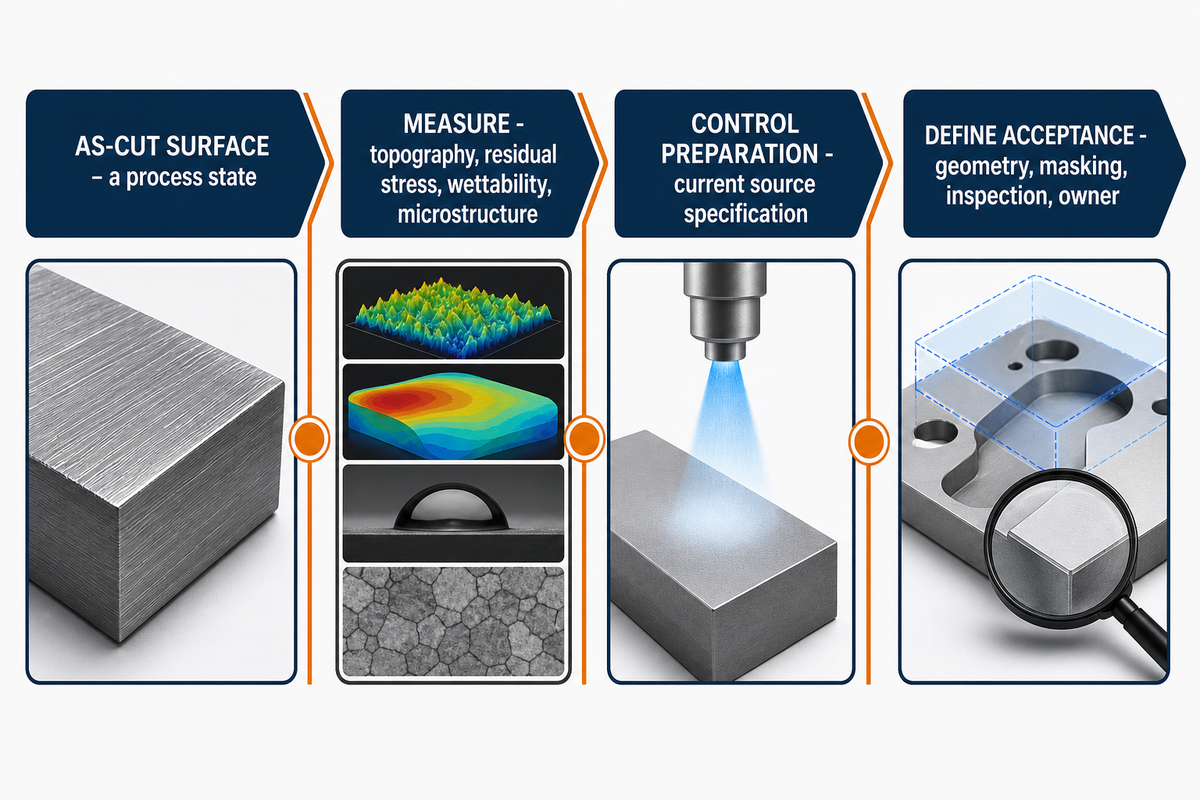
Eine frisch zerspante Magnesiumoberfläche ist ein Prozesszustand und nicht einfach ein Farb- oder Rauheitsziel. Legierung, Zerspanungsmedium, Topografie, Eigenspannung, umgewandelte Schichten, Verunreinigungen, verstrichene Zeit, Geometrie, Einsatzumgebung und Oberflächenspezifikation können alle zu den nachgelagerten Nachweisen gehören.
Ein ORNL-Datensatz zu einer CIRP-Studie über AZ31 beschreibt Messungen der Oberflächentopografie, Eigenspannung, Benetzbarkeit, Mikrostruktur und Tiefe der umgewandelten Schicht nach der Zerspanung. Die Korrosionsuntersuchungen erfolgten in einer In-vitro-Umgebung, die dem menschlichen Körper nachempfunden war, und umfassten eine kryogene Bedingung mit geringer Vorschubgeschwindigkeit. Dieser Umfang ist wertvoll, weil er messbare Oberflächenvariablen aufzeigt; daraus lässt sich jedoch weder eine allgemeine Empfehlung zur industriellen Korrosionsbeständigkeit noch eine Regel zur Oberflächenauswahl ableiten.
ASTM führt D1732-03(2023) öffentlich als Verfahren zur Vorbereitung von Magnesiumlegierungsoberflächen für die Lackierung auf. Der Katalog belegt die Dokumentenidentität und den Änderungsstand, aber weder jede verbindliche Anweisung noch, dass eine Lackierung für ein Bauteil die richtige Wahl ist. Ein nachgelagerter Plan muss weiterhin die genaue Legierung, Einsatzbedingungen, aktuelle Oberflächenspezifikation, den Reinigungs- und Handhabungszustand, die Geometrie, Maskierung, Prüfung und den verantwortlichen Prozessverantwortlichen berücksichtigen.
Hier scheitert die Aussage „später eine Beschichtung aufbringen“. Sie lässt den Werkstoffzustand vor der Behandlung, den kontrollierten Vorbereitungsablauf, die Funktionsanforderung und die Abnahmeprüfung außer Acht. Ein Leitfaden kann diese Schnittstellen benennen. Welche Oberflächen verfügbar sind und welche Leistungszusagen gelten, muss für jedes Projekt gesondert geklärt werden.
Pulverbeschichtung und andere Oberflächen können in einer Projektspezifikation vorgesehen sein, sind aber keine pauschale Folge der Zerspanung. Die quellengebundene Vorbereitung, Chemie, Geometrie, Maskierung, Einsatzumgebung und Abnahmeprüfung müssen dem gewählten Ablauf zugeordnet bleiben.
Die 6-Felder-Nachweisübersicht von der Legierung bis zur Abnahme
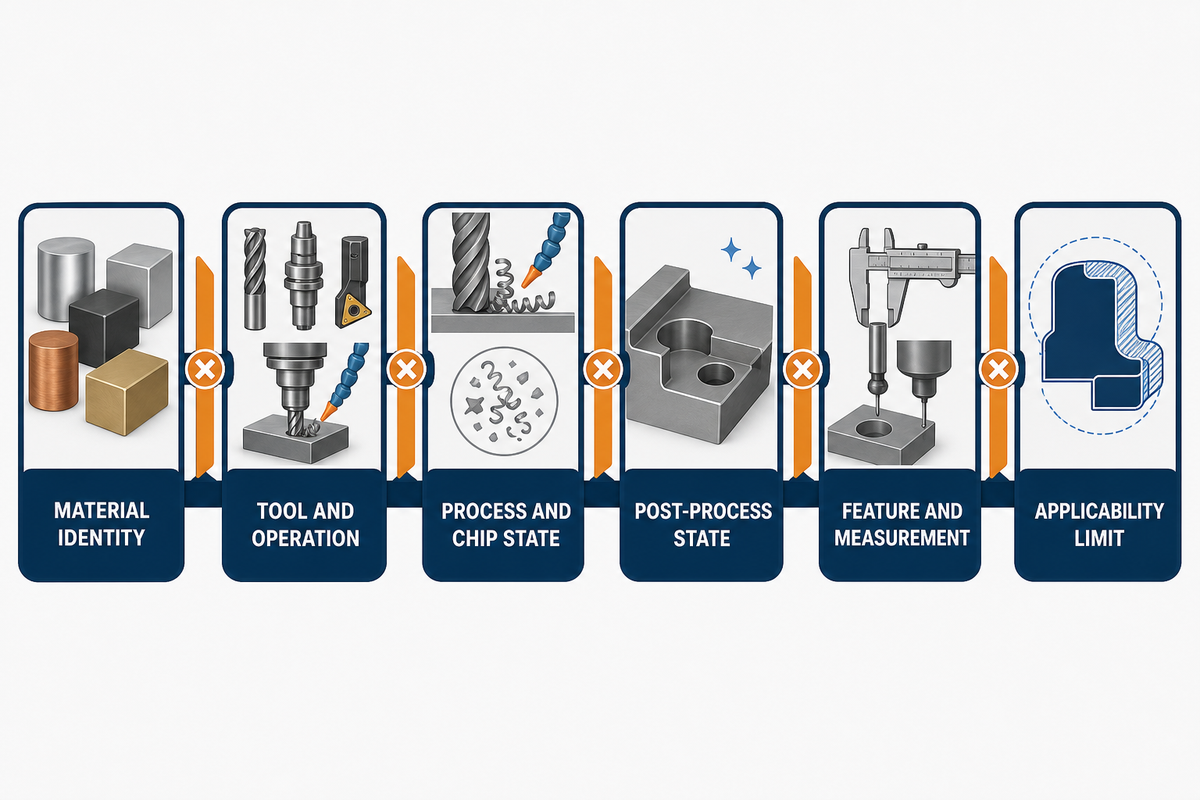
Die 6-Felder-Nachweisübersicht von der Legierung bis zur Abnahme prüft, ob sechs Felder von einer Quelle bis zum Projekt lückenlos erhalten bleiben. Ein Wert mit Einheit ist kein belastbarer Nachweis, wenn Angaben zu Legierung, Werkzeug, Prozess, Nachprozesszustand, Messgröße oder Gültigkeitsgrenze fehlen. Jedes leere Feld verhindert eine automatische Übertragung.
| Feld | Angabe aus der Quelle | Projektvergleich | Bedingung für den Übertragungsstopp |
|---|---|---|---|
| 1. Werkstoffidentität | Legierung, Zustand, Produktform, Halbzeugzustand | Zertifikat und genehmigte Ersatzwerkstoffe | Allgemeine Angabe „Magnesium“ oder abweichender Fertigungsablauf |
| 2. Werkzeug und Arbeitsgang | Werkzeugwerkstoff, Geometrie, Zustand, Fräsen, Drehen oder Bohren | Tatsächliches Werkzeug, Geometrieelement, Werkzeugweg und Zugang | Arbeitsgang oder Schneidkantenzustand weicht ab |
| 3. Prozess- und Spanungszustand | Geschwindigkeit, Vorschubgrundlage, Eingriff, Medium, Spanform | Abgegrenzte Aufspannung und Spanabfuhr | Einheiten sind angegeben, aber Grundlage oder Zustand fehlen |
| 4. Nachprozesszustand | Im bearbeiteten, behandelten, vorbereiteten, beschichteten oder anderweitig deklarierten Zustand | Tatsächliche Reihenfolge und kontrollierte Spezifikation | Ein Behandlungsergebnis wird auf ein unbearbeitetes Bauteil übertragen |
| 5. Geometrieelement und Messung | Geometrieelement, Bezug, Verfahren, Umgebung, verstrichene Zeit | Messgröße der technischen Zeichnung und Prüfplan | Anderer Endpunkt oder nicht definierter Messzustand |
| 6. Gültigkeitsgrenze | Ausschlüsse der Studie, Unsicherheit und ungeklärte Variablen | Was das Projekt noch validieren muss | Einschränkung der Quelle wird ausgelassen |
Wenden Sie die Übersicht auf das AZ91D-Beispiel an. Die Werte 507,1 °C und 515,1 °C sind nur aussagekräftig, wenn sie mit dem Heizplattenverfahren außerhalb der Maschine, den Spänen aus dem genannten Fräszustand und dem Testbereich der Studie verknüpft bleiben. Sie dürfen nicht als Grenzen für die Zerspanungszone interpretiert werden. Wenden Sie sie auf das AZ31B-Ergebnis an: Die Werte 19,31–50,52 MPa und 56,14–67,29 % bleiben an 14 Prüfkörper, die ausgewählten Fräs- und Behandlungszustände sowie einen Endpunkt der Oberflächeneigenspannung gebunden. Sie lassen sich nicht als Richtwert für eine dünne Wand verwenden.
Eine kompakte Übertragungsprüfung erhält die Werte getrennt: Der untersuchte Schnittgeschwindigkeitsbereich der AZ91D-Quelle begann bei 400 m/min; verglichen wurden Werkzeuge mit 20° und 50° Drallwinkel bei einem radialen Eingriff von 14 mm. Die AZ31B-Quelle grenzte den berichteten Verschleiß auf 89,56 µm bis 299,34 µm ein. Diese Zahlen verbessern die Rückverfolgbarkeit, sind aber keine verbindlichen Prozessparameter.
20°untersuchter Drallwinkel
50°untersuchter Drallwinkel
507,1 °CMittelwert des Plattentests außerhalb der Maschine
515,1 °CHöchstwert des Plattentests außerhalb der Maschine
Die Übersicht ist für die Bereiche Qualität, Fertigung, Beschaffung und Projektverantwortung hilfreich, weil sie unterschiedliche Lücken aufzeigt. Die Qualitätssicherung erkennt eine nicht definierte Messgröße. Die Fertigung erkennt ein abweichendes Werkzeug oder einen anderen Spanweg. Die Beschaffung erkennt unvollständige Werkstoffangaben. Die Projektverantwortlichen sehen, wo die Literatur endet und eine kontrollierte Projektvalidierung beginnen muss. Ein leeres Feld ist kein Fehler, sondern eine offene Frage zur Abnahme.
Dieselbe Regel trennt Nachweise für Metalle von Hinweisen zur Kunststoffzerspanung und fertige Magnesiumbauteile von unbearbeiteten Probekörpern. Wenn eine Quelle eine andere Werkstofffamilie, einen anderen Nachprozesszustand oder ein abweichendes Geometrieelement untersucht hat, kann Ähnlichkeit den fehlenden Nachweis nicht ersetzen.
Kernaussage
Ein Wert zur Magnesiumzerspanung ist nur dann übertragbar, wenn Angaben zu Werkstoff, Werkzeug, Arbeitsgang, Span- und Mediumzustand, Nachprozesszustand, Geometrieelement, Messung und Quellenbegrenzungen erhalten bleiben.
Wo allgemeine Hinweise enden und die Projektprüfung beginnt
Allgemeine Hinweise reichen nicht aus, sobald die Antwort von einer konkreten technischen Zeichnung, Legierung und Zustand, Halbzeugroute, Geometrieelement, Stückzahl, Prüfergebnis, Einsatzbedingung oder Standortvorschrift abhängt. Diese Grenzen für Werkstoff und Messung bilden die Grundlage, bevor Zusagen für eine bestimmte technische Zeichnung besprochen werden. Dieser Leitfaden kann offene Punkte ordnen, aber keinen Prozess, keine Toleranz, Oberflächenbeschaffenheit, Lieferzeit, Preis oder Fertigungsfreigabe zusagen.
Halten Sie die Nachweislücke fest, statt einen Parameter zu übernehmen: den Zeichnungsstand, den Werkstoffnachweis, das kritische Geometrieelement und den Bezug, den Arbeitsgang, Werkzeug- und Spanungszustand, die Werkstückspannung, den Nachprozesszustand, das Messverfahren und die ungeklärte Gültigkeitsgrenze. Die informative Suchanfrage „Magnesium bearbeiten“ gehört hierher, während konkrete Suchanfragen wie „Magnesium CNC-Bearbeitung in meiner Nähe“, „Magnesium-CNC-Bearbeitungsmaschine“ und „Kosten der Magnesium-CNC-Bearbeitung“ auf eine Lieferanten-, Ausrüstungs- oder Preisabsicht hindeuten. Für die kommerzielle Weiterleitung prüfen Sie die projektspezifischen Anforderungen an die Magnesiumzerspanung. Diese Seite behandelt die Dienstleistung und Angebotsanfragen zur Magnesiumzerspanung; der allgemeine Rahmen für CNC-Bearbeitungsdienstleistungen deckt den breiteren kommerziellen Ablauf ab. Dieser Artikel bleibt ein Leitfaden zu Nachweisen für informative Zwecke.
Projektspezifische Prüfung anhand einer technischen Zeichnung anfragen
Häufig gestellte Fragen
Die Grenze zur projektspezifischen Prüfung anhand einer technischen Zeichnung erklärt auch, warum jede Antwort vom Werkstoff, Prozess und Nachweiszustand abhängt.
Warum wird Magnesium überhaupt zerspant, wenn es gefährlich sein kann?
Magnesium wird zerspant, wenn die festgelegte Legierung und Anwendung einen kontrollierten Ablauf rechtfertigen und Spanungszustand, Wärmeverlauf, Arbeitsplatzrisiko und Prüfnachweise gemeinsam bewertet werden.
Konstrukteure schätzen möglicherweise die geringe Dichte, das Potenzial für ein günstiges Verhältnis von Steifigkeit zu Gewicht, das Dämpfungsverhalten oder eine andere legierungsspezifische Eigenschaft. Diese Vorteile hängen vom konkreten Werkstoff und der Anwendung ab; sie machen die Prozessfrage nicht hinfällig. Massives Halbzeug, heiße Späne, angesammelte Feinspäne und Staub sind keine gleichwertigen Nachweiszustände. Die Auswahl erfordert daher sowohl eine werkstoffbezogene Begründung anhand der Funktion als auch eine dokumentierte Prüfung der Prozessrisiken. Die allgemeine Bezeichnung „Leichtmetall“ belegt keines von beidem, und ein Fachartikel kann die Schutzmaßnahmen am Arbeitsplatz nicht freigeben.
Warum ist Magnesium gefährlich?
Die relevante Gefahr hängt von der Werkstoffform, dem Energieeintrag, der Ansammlung, den Umgebungsbedingungen und den Standortmaßnahmen ab, die jeden Übergang vom massiven Halbzeug zum zerteilten Material regeln.
Für ein fertiges massives Bauteil und fein zerteiltes Prozessmaterial sind unterschiedliche Überlegungen nötig. Legierung, Oberfläche, Span- oder Staubgröße, Temperatur, Menge, Verteilung, Einschluss, mögliche Zündquellen und Wechselwirkungen mit einem Zerspanungsmedium können die Bewertung beeinflussen. Bei einer sinnvollen Prüfung wird gefragt, welcher Zustand vorliegt, wie der Arbeitsgang den nächsten Zustand erzeugt, wo sich Material ansammeln kann, welche Unverträglichkeiten zu bewerten sind und welche aktuellen Standortverfahren sowie geltenden Anforderungen die Arbeit regeln. Eine solche Prüfung sollte nicht durch allgemeine Hinweise zum Löschen oder zur Lagerung ersetzt werden.
Kann Magnesium für die CNC-Bearbeitung mit anderen Metallen legiert werden?
Ja, handelsübliche Magnesiumwerkstoffe sind Legierungssysteme. Daraus ergibt sich jedoch kein einheitliches Zerspanungsrezept; Bezeichnung, Zustand, Halbzeugroute, Arbeitsgang und Messung bleiben getrennte Nachweisfelder.
Legierungszusätze tragen dazu bei, unterschiedliche mechanische, gießtechnische, umformtechnische, korrosionsbezogene und einsatzbezogene Eigenschaften zu erzielen. Ein Zerspanungsergebnis muss sich weiterhin auf die genaue Bezeichnung, den Zustand, die Produktform, die Halbzeugroute und den Lieferzustand beziehen. Drehdaten für AZ31B sollten nicht als Fräshinweise für AZ91D verwendet werden, nur weil beide Werkstoffe Magnesiumlegierungen sind. Halten Sie Zertifikat, Quellenspezifikation, Werkzeug, Arbeitsgang, Medium und Messverfahren bei jedem Ergebnis fest und validieren Sie anschließend die projektspezifischen offenen Punkte.
Welche besonderen Anforderungen gelten für die Lagerung von Magnesiumbauteilen?
Die Lagerung muss sich nach der genauen Werkstoffform und den genehmigten Verfahren am Standort richten, denn fertige Bauteile, Späne, Feinspäne, Staub und verunreinigte Rückstände befinden sich in unterschiedlichen Handhabungszuständen.
Fertige Bauteile, sauberes massives Halbzeug, heiße Späne, nasse Späne, trockene Späne, Feinspäne, Staub und verunreinigte Rückstände sollten nicht mit einer einzigen Anweisung zusammengefasst werden. Ermitteln Sie Zustand, Menge, Verunreinigung, Behälter oder Bereich, nahegelegene Energiequellen und die durch die Handhabung entstehenden Übergänge. Zuständige Fachverantwortliche am Standort müssen die aktuelle Gefährdungsbeurteilung, geltende Anforderungen sowie genehmigte Verfahren für Reinigung, Trennung, Lagerung, Entsorgung und Notfälle anwenden. Dieser Leitfaden gibt bewusst keine allgemeingültige Lagerungskonfiguration vor.
Warum lassen sich Zerspanungsdaten einer Magnesiumlegierung möglicherweise nicht auf eine andere übertragen?
Eine Übertragung ist nicht möglich, wenn sich Werkstoff, Prozess- oder Messbereich ändert. Dazu gehören Legierung, Zustand, Halbzeugroute, Werkzeug, Eingriff, Medium, Nachprozesszustand, Geometrieelement, Bezug und Abnahmeverfahren.
Legierungschemie, Zustand, Halbzeugroute, Einschlüsse, vorherige Verarbeitung und Oberflächenzustand können das Zerspanungsverhalten verändern. Eine Übertragung scheitert auch, wenn sich Werkzeug, Schneidkantenzustand, Arbeitsgang, Eingriff, Zerspanungsmedium, Spanweg, Werkstückspannung, Nachprozesszustand, Geometrieelement, Bezug oder Messverfahren unterscheiden. Eine präzise Zahl ist nicht allein deshalb allgemeingültig, weil eine Einheit angegeben ist. Nutzen Sie die 6-Felder-Nachweisübersicht von der Legierung bis zur Abnahme, um fehlende Angaben sichtbar zu machen, und behandeln Sie jede Lücke als Validierungsfrage. Halten Sie auch den Endpunkt der Quelle fest: Kraft, Temperatur, Verschleiß, Eigenspannung, Rauheit, Korrosionsverhalten und Maßänderung sind unterschiedliche Messgrößen. Fragt das Projekt nach einer Messgröße, während die Studie eine andere erfasst hat, kann eine ähnliche Legierungsbezeichnung die Lücke nicht schließen. Dokumentieren Sie den fehlenden Zusammenhang und planen Sie eine kontrollierte Prüfung anhand des tatsächlichen Geometrieelements, Bezugs und Abnahmekriteriums.
Referenzen und Quellen
- ASTM International: Verzeichnis der Normen für Nichteisenmetalle
- ASTM D1732-03(2023): Vorbereitung von Magnesiumlegierungsoberflächen für die Lackierung
- Begutachtete Studie zu trockenem Schruppfräsen von AZ91D und Spanentzündung
- Begutachtete Studie zu Drehen, Werkzeugverschleiß und Spanmorphologie bei AZ31B
- Begutachtete Studie zu Fräsen und Eigenspannung bei AZ31B
- Vergleich von konventionellem Bohren und helikalem Bohrungsfräsen in AZ31
- Oak Ridge National Laboratory: durch Zerspanung verursachte Oberflächenumwandlungen bei AZ31
- JSME-Datensatz: Wasserstoffbildung bei der Zerspanung von Magnesiumlegierungen in verschiedenen Medien
- U.S. Occupational Safety and Health Administration: brennbarer Staub
- U.S. Occupational Safety and Health Administration: Leitfaden zur Gefahrenkommunikation
- U.S. Occupational Safety and Health Administration: Anhang zum Brandschutz
- NFPA 660: brennbare Stäube und Feststoffpartikel
Transparenz der Nachweise: Dieser Leitfaden auf Grundlage öffentlich verfügbarer Daten ergänzt die kommerzielle Serviceseite zur Magnesiumzerspanung. Es wurden keine vertraulichen Fertigungsunterlagen von Zhenling zu Magnesium, Kundenergebnisse, Werkzeugstandzeitreihen, Toleranzstudien oder allgemeingültigen Parametertabellen bereitgestellt. Die Aussagen wurden anhand aktueller öffentlicher Normenverzeichnisse, offizieller Sicherheitsseiten und an bestimmte Bedingungen gebundener Forschungsergebnisse geprüft; jede Studie bleibt auf die genannte Legierung, das Werkzeug, den Arbeitsgang und das Prüfverfahren beschränkt. Den organisatorischen Hintergrund finden Sie unter Unternehmensprofil von Zhenling, das von diesen öffentlichen Quellen zu Magnesium getrennt zu betrachten ist.






