Contacter Zhenling Company

Par DD · Mis à jour en août 2026
L’usinage CNC du PAI consiste à façonner par enlèvement de matière un grade et un état de stock définis ; il n’implique pas une recette universelle. Plusieurs causes peuvent produire une erreur dimensionnelle qui semble identique au contrôle final : le stock peut changer d’état, l’ébauche peut libérer des contraintes internes, la coupe peut apporter de la chaleur, une arête usée peut modifier les efforts, l’appui peut déformer l’élément géométrique ou l’état de contrôle peut différer. Torlon® est la famille de matériaux en polyamide-imide de Syensqo, et non une condition d’usinage universelle. Ce guide distingue ces causes avant toute correction d’origine ou reprise d’un cycle thermique.
Un guide en ligne ne permet pas de définir une tolérance, une vitesse, une avance, un choix de lubrifiant, un temps de repos ou un cycle thermique universels. Cet article s’appuie sur des sources publiques relatives aux matériaux, aux normes, à la métrologie et au milieu professionnel ; il ne présente pas d’historique privé de projets d’usinage du PAI chez Zhenling. Son objectif est d’aider le responsable du plan à réunir des éléments plus solides pour examiner un grade et un élément géométrique précis.
Le PAI est une famille de matériaux, pas une condition d’usinage
« PAI » désigne une famille de polymères, tandis que « Torlon » désigne une famille de marques ; aucun de ces termes ne précise le grade, la charge, la forme du stock, l’état de livraison, l’historique de polymérisation, l’humidité, la géométrie ou l’état de contrôle. Une spécification d’usinage utile ne peut être établie qu’une fois ces variables nommées et étayées par des données maîtrisées.
Cette distinction est importante, car la classification d’un matériau et son choix sont deux décisions différentes. ASTM D5204-22 couvre publiquement la classification des PAI moulés et extrudés et précise que sa désignation ne vise pas à sélectionner un matériau. Les désignations normalisées d’une famille ne définissent donc ni la tolérance d’une pièce finie ni une recette de coupe.
| Éléments probants | Ce qui peut être établi | Points restant à éclaircir |
|---|---|---|
| Identité | Famille PAI et grade désigné | Substitutions approuvées et exigences relatives au certificat |
| Composition | Charge ou modificateur de résistance à l’usure déclaré | Réponse propre au lot pour l’opération choisie |
| Stock | Barre, plaque, tube ou forme moulée | Historique de polymérisation, de conditionnement et de stockage à la livraison |
| Définition de la pièce | Élément géométrique, référence et exigence du plan | Appui, séquence d’enlèvement et état d’acceptation |
Le nom d’une famille sert à orienter les recherches, pas à valider un procédé. Demandez la fiche de grade actuelle du fabricant, la déclaration d’état du fournisseur de stock, le certificat matière exigé par le plan et la règle de substitution. Tant que ces quatre documents ne concordent pas, transposer les conseils du Torlon 4203 au 4301, au 5030 ou à un autre grade relève d’une supposition.
Pourquoi un polymère stable en service peut quand même bouger en atelier
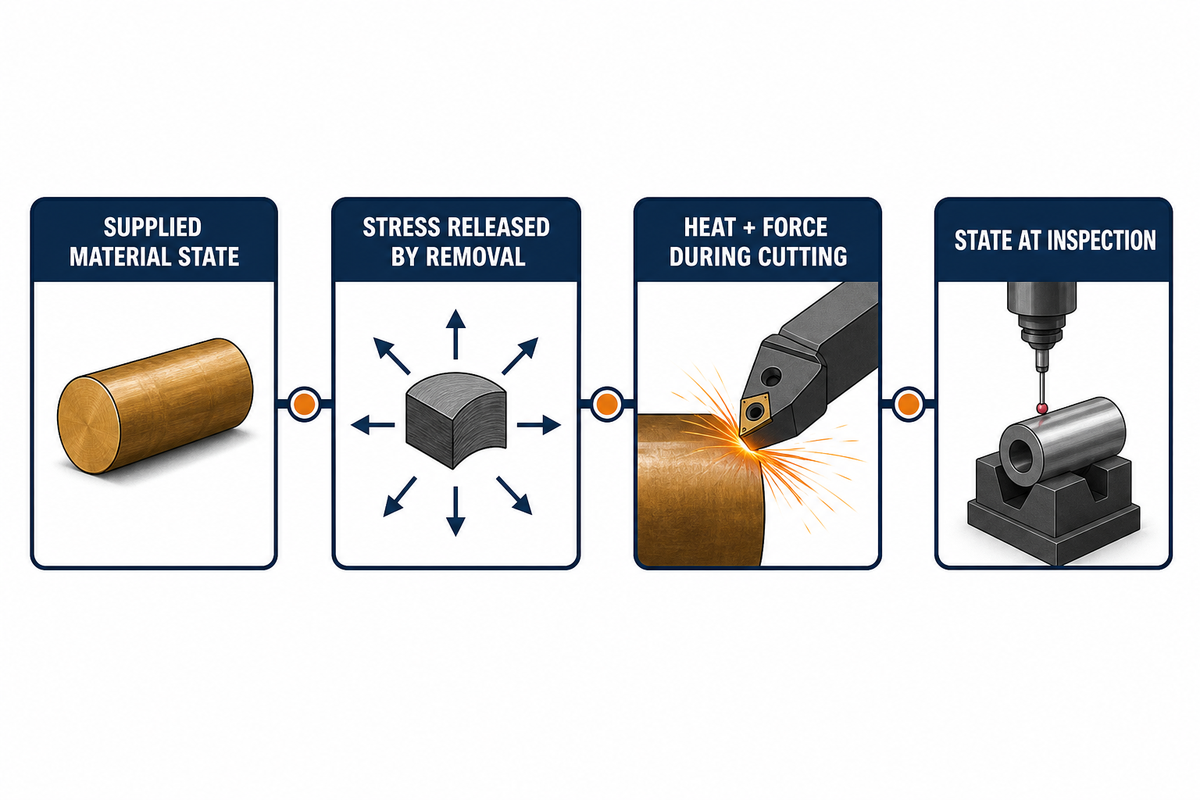
La stabilité en service et la stabilité en atelier répondent à des questions différentes. Les propriétés mesurées pour un grade et selon des conditions d’essai précises ne prouvent pas que le stock, un élément géométrique fraîchement ébauché, une pièce finie encore chaude et un résultat de contrôle après conditionnement auront les mêmes dimensions. L’état du matériau et celui de la mesure doivent accompagner chaque valeur relevée.
Un déplacement après ébauche peut résulter d’une redistribution des contraintes internes, d’un enlèvement irrégulier, d’un appui insuffisant ou d’une combinaison de ces facteurs. En revanche, des différences entre une mesure à chaud et une mesure après repos peuvent orienter vers la chaleur de coupe ou le modèle de mesure. Une évolution après exposition à l’environnement peut impliquer l’humidité, mais une seule mesure finale ne suffit pas à l’établir comme cause. Un faible coefficient de dilatation thermique ne signifie pas nécessairement que l’on peut ignorer la température et le temps écoulé.
La fiche 2025 de formes extrudées en Torlon 4301 publiée par Drake Plastics montre pourquoi le périmètre des données compte : elle désigne ce grade comme contenant 12 % de graphite et 3 % de PTFE et indique un résultat de 0,4 % lors d’un essai d’absorption d’eau de 24 heures. Ces valeurs décrivent le grade, le document de stock et l’essai de ce fournisseur ; elles ne s’appliquent pas à tous les PAI, ne caractérisent pas un déplacement dimensionnel en cours d’usinage et ne définissent pas une tolérance admissible au plan.
Suivez une chaîne en quatre causes : état du matériau livré → contraintes libérées par l’enlèvement → chaleur et efforts pendant la coupe → état au contrôle. Cette chaîne aide au dépannage, mais ne prouve pas de lien de causalité. Chaque maillon exige une observation permettant de le distinguer des autres.
La trace des dérives en quatre états
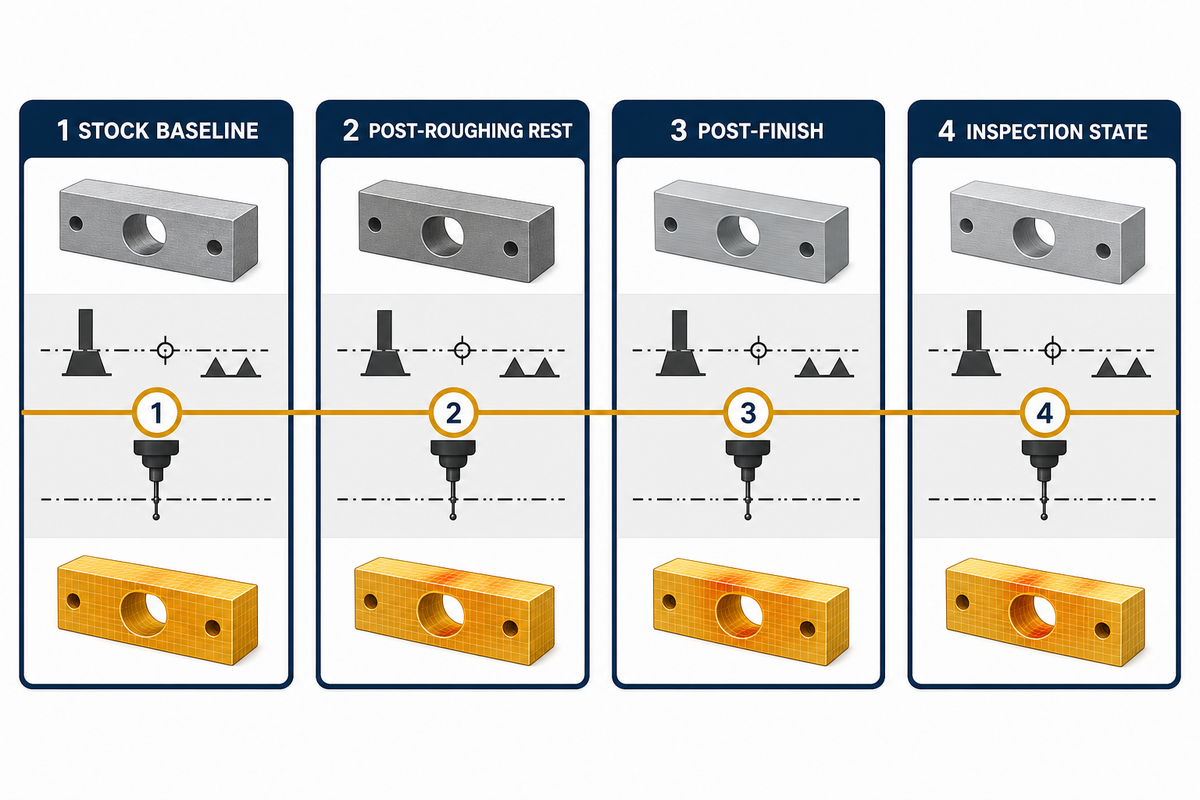
Cette trace vise à déterminer à quel stade un élément géométrique a changé : dans le stock, après ébauche et repos, après finition ou entre deux contrôles.
| État | Données à consigner | Question à laquelle cet état peut répondre | Ce qu’il ne peut pas prouver à lui seul |
|---|---|---|---|
| 1. État initial du stock | Grade, lot, forme, état, environnement | L’état initial du matériau était-il défini ? | Capacité de la pièce finie |
| 2. Repos après ébauche | Répartition de l’enlèvement, appui, temps écoulé, mesures répétées | Le déplacement est-il apparu après l’enlèvement de matière ? | Si les contraintes internes ou l’appui en sont la cause |
| 3. Après finition | État de l’outil, engagement, indicateur thermique, état du montage d’usinage | L’opération de finition a-t-elle provoqué un nouveau déplacement ? | Une correction d’origine universelle |
| 4. État au contrôle | Référence, méthode, heure, température, conditionnement | Seule la mesure observée a-t-elle changé ? | La stabilité dans un autre environnement de service |
Si le déplacement apparaît après l’ébauche, examinez la symétrie de l’enlèvement, l’appui, l’état du stock et l’évolution dans le temps. S’il apparaît seulement après la finition, vérifiez l’état de l’outil, la chaleur, l’engagement et l’appui.
Mesurer le même élément géométrique par rapport à la même référence à chaque état disponible transforme une erreur finale inexpliquée en relevé chronologique, sans prétendre que quatre mesures prouvent une cause première. Si deux contrôles divergent alors que l’état du procédé n’a pas changé, comparez la réalisation de la référence, la méthode, l’environnement et le moment de la mesure avant de modifier la coupe.
Ce guide
Gardez la même identité d’élément géométrique et de référence tout au long du suivi. Contrôler un alésage depuis une référence, puis depuis une autre, ne constitue pas une série de mesures de dérive. De même, une valeur de position machine n’équivaut pas au résultat sur une pièce libérée. Les recommandations du NIST sur l’étalonnage dimensionnel intègrent la température, la correction de dilatation et l’incertitude au modèle de mesure ; les critères de laboratoire délimitent des pratiques utiles, mais ne sont pas des réglages par défaut pour l’usinage du PAI.
Le grade et la charge modifient les conditions de coupe
Les données exactes sur le grade et la charge doivent être vérifiées avant de transposer des conseils d’outillage ou de séquence. Les grades de PAI non chargé, modifiés pour résister à l’usure ou renforcés peuvent soulever des questions différentes concernant l’arête de coupe, l’abrasion, le frottement, les copeaux et la réponse dimensionnelle. Les conseils d’outillage ne sont pas toujours transposables : la « machinabilité du Torlon » est une notion trop générale pour justifier une même stratégie d’outil pour les grades 4203, 4301, 5030 ou d’autres.
| Données sur le grade | Question d’usinage | Vérification minimale | Limite de transposition |
|---|---|---|---|
| Grade non chargé | État de l’arête, chaleur, appui, contraintes internes libérées | Fiche de grade actuelle et état du stock | Ne déduisez pas le comportement à l’usure d’un grade renforcé |
| Grade modifié pour résister à l’usure | Charge, sollicitations de frottement, surface exposée, réponse de l’outil | Modificateur exact et domaine d’application | Ne transformez pas un avantage en résistance à l’usure en garantie de tolérance |
| Grade renforcé | Réponse à l’abrasion, durée de vie de l’arête, dommages au perçage, finition | Identité de la charge, état de l’outil, opération, résultat mesuré | Ne reprenez pas les paramètres utilisés pour une autre charge |
Les propriétés du matériau, telles que la résistance à l’usure, la résistance à la compression, la résistance au fluage, la résistance chimique ou le faible frottement, peuvent guider l’évaluation d’une application. Des qualificatifs comme résistance aux températures élevées, haute résistance et stabilité dimensionnelle décrivent des caractéristiques de performance envisagées ; ils ne révèlent ni l’état de l’outil, ni la répartition de l’enlèvement, ni l’appui requis pour une géométrie donnée. L’usinage des plastiques PAI exige toujours de connaître le périmètre exact du matériau. Un roulement, un joint, une rondelle de butée, un composant électrique ou un élément géométrique aéronautique peut imposer des exigences différentes à un même grade de plastique. Utilisez la grille d’aide au choix d’un matériau PAI pour consigner le grade, la charge, la forme du stock et les données de sélection encore manquantes avant l’examen de la gamme de fabrication.
Le Torlon 4301 fournit un exemple circonscrit, pas une règle de catalogue : la fiche de formes extrudées publiée par Drake Plastics associe sa description — 12 % de graphite et 3 % de PTFE — à ce grade et à l’état du stock de ce fournisseur. Toute décision d’usinage du 5030 doit se référer au document actuel du 5030 et au stock réellement utilisé, sans reprendre automatiquement l’exemple du 4301.
Le dossier de données du 4301 présente trois valeurs circonscrites : 12 % de graphite, 3 % de PTFE et 0,4 % après un essai d’absorption d’eau de 24 heures. Aucune ne définit une tolérance admissible, un résultat de durée de vie d’outil ou une règle applicable à un autre grade de plastique PAI.
Les termes de recherche ne sont pas des preuves de procédé
Les formulations des résultats de recherche regroupent souvent des affirmations différentes sous une même étiquette. Ce tableau de traduction en 9 lignes transforme ces expressions en questions de preuve ; les expressions entre guillemets relèvent du vocabulaire de recherche et ne décrivent pas les capacités de Zhenling.
| Groupe de formulations | Vocabulaire observé dans les recherches | Question relative aux preuves |
|---|---|---|
| Matériau et gamme de fabrication | usinage du Torlon PAI ; usinage du Torlon® ; usinage Torlon ; Torlon usiné ; usiné dans du Torlon ; fabriqué en Torlon | Quel grade, quelle charge, quelle forme de stock, quel état à la livraison et quelle opération ? |
| Pièce produite | plastique usiné CNC ; usiné par CNC ; composants PAI ; pièces usinées ; pièces usinées en Torlon ; pièces en Torlon ; pièces PAI usinées ; plastiques usinés | Quel élément géométrique, quelle référence, quel état après libération et quelle règle de contrôle ? |
| Affirmation d’expertise | experts en usinage ; années d’expérience en usinage ; CNC moderne ; usinage CNC ; commande numérique par ordinateur | Quel résultat documenté s’applique à ce grade et à cette géométrie ? |
| Termes relatifs au procédé | techniques d’usinage ; procédé d’usinage ; procédé de fabrication ; avantages de l’usinage | Quelle étape maîtrisée permet de distinguer les causes suspectées ? |
| Affirmation commerciale | prestations d’usinage ; solutions d’usinage ; prestations PAI | Quel livrable propre au plan et quelles preuves d’acceptation sont proposés ? |
| Grade et propriétés | grades de Torlon à haute résistance ; grade de Torlon PAI résistant à l’usure ; grade naturel de Torlon PAI ; propriétés du Torlon ; propriétés mécaniques | Quelle fiche à jour du fabricant du matériau et quelles conditions d’essai étayent l’affirmation ? |
| Caractéristiques thermiques et dimensionnelles | stabilité thermique ; températures élevées ; température de transition vitreuse ; faible coefficient ; précision et durabilité | La valeur concerne-t-elle la sélection du matériau, son état pendant l’usinage ou son utilisation ? |
| Classe de matériau et gamme de fabrication | plastiques haute performance ; plastiques techniques ; plastiques techniques avancés ; moulage par injection et usinage CNC du plastique ; moulage et usinage CNC du plastique | Quelles géométrie, quantité, quels outillages et quelle validation s’appliquent à cette gamme ? |
| Application et géométrie | applications du Torlon ; utilisations du Torlon ; utilisations du PAI ; composants en Torlon ; joints de vanne ; pièces complexes ; pièces précises et complexes ; pièces nécessitant une résistance élevée | Quelles charges, quels mouvements, quels fluides, quelle contre-face, quelle géométrie et quel mode de défaillance déterminent le choix ? |
Distinguer la chaleur, les contraintes résiduelles et l’humidité avant de corriger la coupe
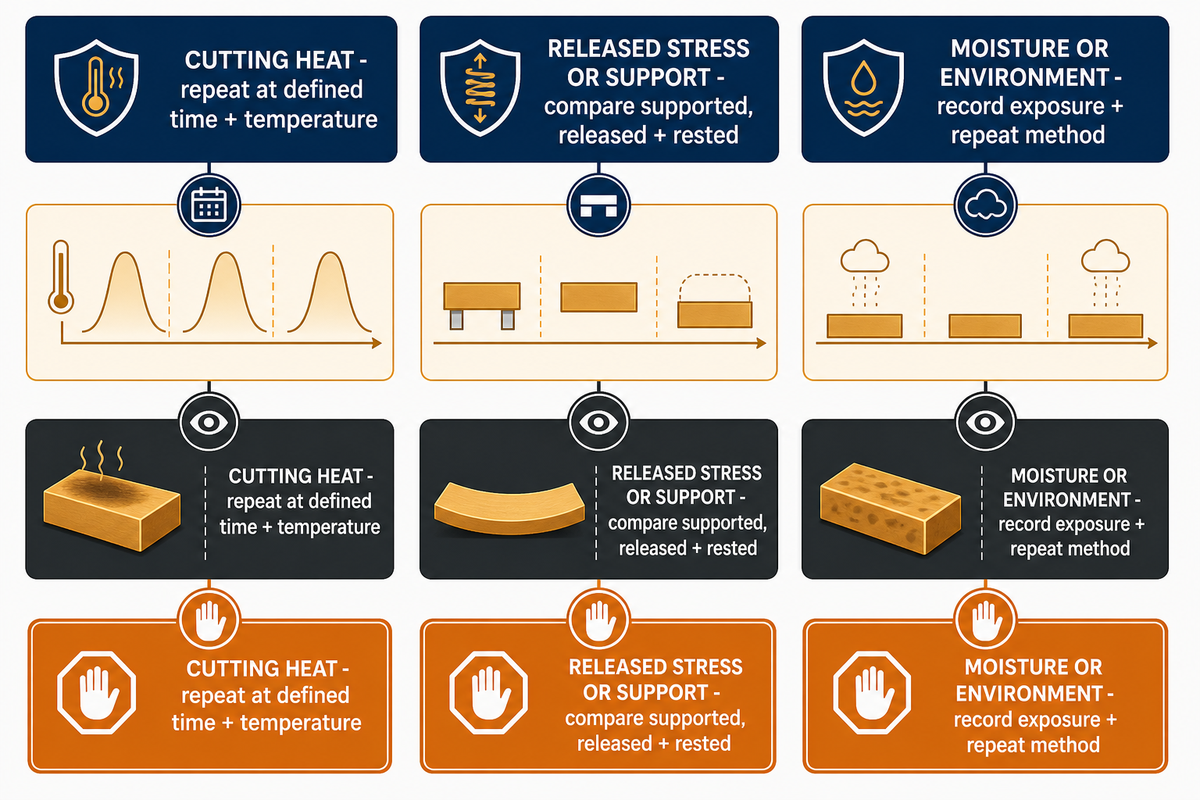
Le moment et la forme du déplacement doivent guider la prochaine vérification. La chaleur est plus plausible si les mesures évoluent selon l’état de coupe et de refroidissement ; la libération de contraintes internes l’est davantage si le déplacement suit un enlèvement asymétrique ou le desserrage ; l’humidité mérite d’être examinée si l’historique d’exposition a changé. Aucun de ces mécanismes n’est prouvé par un seul résultat hors tolérance.
| Mécanisme envisagé | Évolution attendue | Observation permettant de distinguer les causes | Conclusion prématurée à éviter |
|---|---|---|---|
| Chaleur de coupe | La mesure varie selon l’engagement de l’outil ou le temps de refroidissement | Répéter la mesure après un délai défini et à une température déterminée | Appliquer une correction d’origine permanente à partir d’une mesure à chaud |
| Contraintes internes libérées ou effet de l’appui | Le déplacement suit la répartition de l’enlèvement, le desserrage ou la libération d’une paroi mince | Comparer les états avec appui, libéré et après repos | Qualifier chaque déplacement d’« échec du recuit » |
| Humidité ou environnement | La mesure évolue après une exposition ou un conditionnement défini | Consigner les conditions ambiantes et répéter la mesure selon la même méthode | Transposer à un autre polymère une valeur d’humidité |
L’usure de l’outil et les efforts du montage d’usinage peuvent produire des effets similaires. Des arêtes émoussées peuvent accroître les efforts de coupe et endommager davantage la surface ; une paroi mince peut fléchir lorsque l’appui est retiré. Les recommandations du NIST sur l’étalonnage dimensionnel montrent également pourquoi la température et l’incertitude de mesure relèvent du modèle d’observation, et non d’une cause d’usinage supposée. Les recommandations publiques sur l’utilisation du lubrifiant se contredisent. Considérez l’usinage « à sec » et l’« utilisation d’un lubrifiant » comme des options à valider en fonction du grade exact, de l’outil, de la géométrie, de la compatibilité, de l’évacuation des copeaux ou poussières et de l’état d’acceptation, et non comme des règles applicables à toute la famille.
À faire
- Consigner le moment où le déplacement apparaît pour la première fois
- Répéter la mesure sur le même élément géométrique et depuis la même référence
- Vérifier l’outil, l’appui, l’environnement et le temps écoulé
- Modifier une seule observation permettant de distinguer les causes à la fois
À éviter
- Corriger l’origine à partir d’une seule mesure à chaud
- Appeler chaque pause un recuit
- Transposer au PAI des valeurs d’humidité mesurées sur le nylon
- Considérer un résultat après repos comme une preuve de stabilité en service
Séquencer l’ébauche, le repos, le traitement thermique si nécessaire, la finition et le contrôle
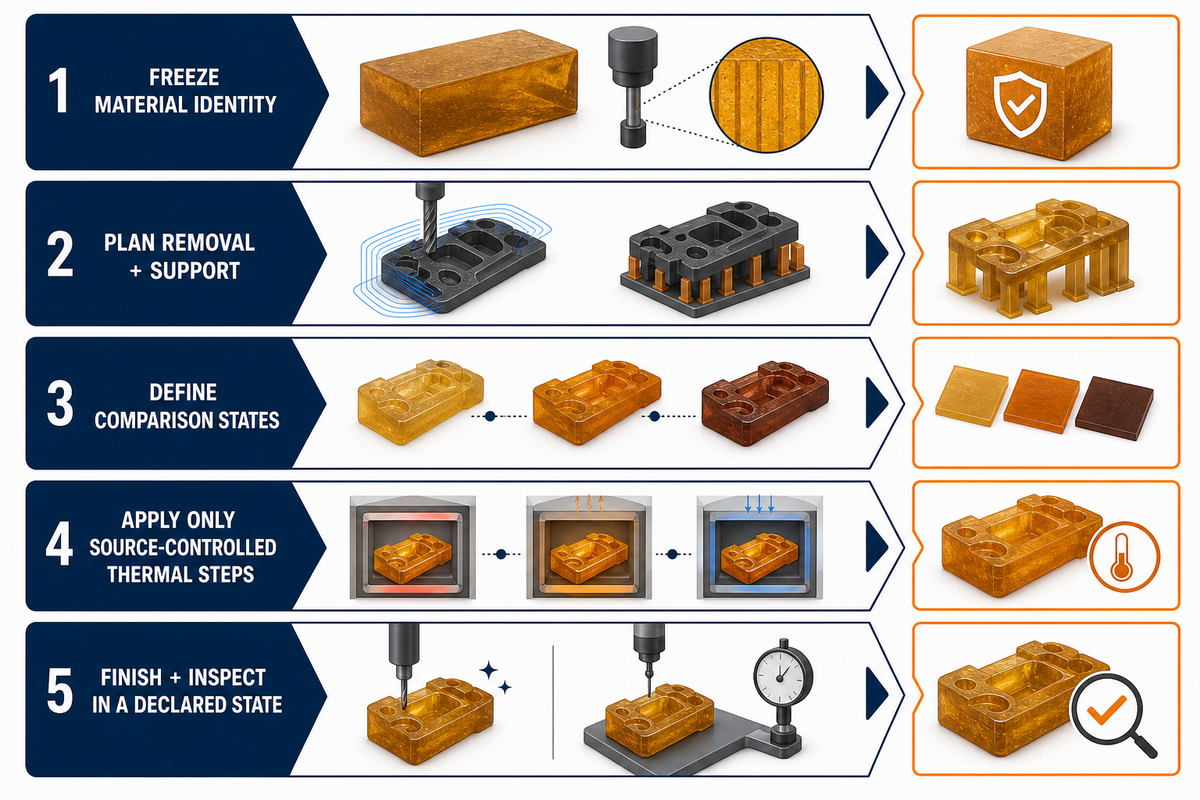
Une séquence défendable dépend du grade, du stock, de la géométrie et des exigences. L’ébauche, le repos, la post-cuisson, le recuit, la nouvelle cuisson, le conditionnement, la finition et le contrôle sont des opérations distinctes. N’appliquez que celles qu’exige la source matière maîtrisée ou qu’une question de procédé consignée justifie ; ne reprenez pas un cycle universel.
Les fournisseurs de stock commerciaux et les ateliers d’usinage concurrents sont en désaccord, parfois de façon instructive. Un fournisseur de stock extrudé distingue la post-cuisson du Torlon du recuit, tandis qu’un guide d’usinage concurrent parle de recuit après usinage. Un article marketing d’un fournisseur indique qu’un avantage de résistance à l’usure après post-cuisson ne se retrouve pas autant dans les applications à faible vitesse. Ces trois sources émanant d’acteurs du marché, leur désaccord ne justifie pas de faire une moyenne de leurs recommandations ; il invite à préciser le grade, le fournisseur du stock, l’historique de cuisson, la surface exposée, les conditions d’utilisation et l’état d’acceptation.
- Confirmez l’identité du matériau. Consignez le grade, le lot, la forme, le certificat, l’état à la livraison et les substitutions approuvées.
- Planifiez l’enlèvement et l’appui. Repérez les parois minces, les éléments géométriques interrompus, l’enlèvement asymétrique du stock et les changements de référence.
- Définissez les états à comparer. Choisissez à quel moment observer les états libéré et après repos ; ne fixez pas arbitrairement une durée de repos.
- Appliquez uniquement les étapes thermiques prescrites par une source maîtrisée. Indiquez la procédure exacte, sa révision, le grade, la source du stock et la justification.
- Effectuez la finition et le contrôle dans un état défini. Associez le résultat à la référence, à la méthode, à l’environnement, au moment et à la règle d’acceptation.
Le champ d’application du catalogue ISO 291:2008 couvre les atmosphères normalisées pour le conditionnement et l’essai des plastiques, mais exclut de son champ général les atmosphères adaptées à des matériaux particuliers ou simulant un climat. Cette norme aide à définir les termes et les limites ; elle ne définit pas un cycle d’usinage CNC du PAI.
Bavures, conicité, broutage et usure des outils sont des signaux différents
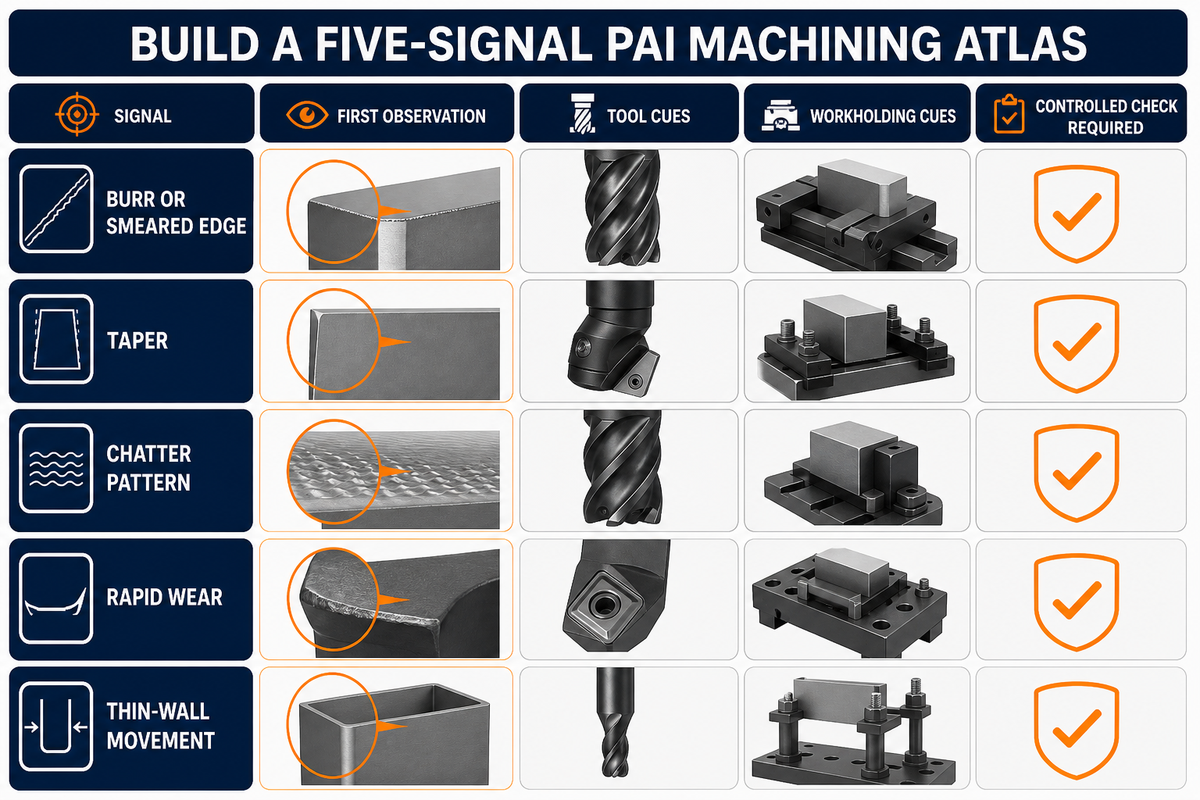
Les bavures, la conicité, le broutage, l’usure rapide des outils et le déplacement des parois minces appellent des observations différentes. Des conseils génériques sur les vitesses et les avances masquent les variables qui permettent de les distinguer : état de l’arête, grade et charge, engagement, forme des copeaux, appui, porte-à-faux de l’outil, sens de la conicité, aspect de la finition et géométrie de la pièce libérée.
| Signal | Premier point à observer | Prochaine vérification maîtrisée | Points restant à éclaircir |
|---|---|---|---|
| Bavure ou arête étalée | Tranchant, appui, côté de sortie, forme des copeaux | Comparer avec un tranchant dont l’état est vérifié, en gardant l’appui constant | Chaleur ou déformation locale |
| Conicité | Sens, portée de l’outil, déflexion, méthode de référence | Répéter avec la même référence et une modification limitée de l’appui | Déflexion de l’outil ou déplacement de la pièce |
| Traces de broutage | Espacement, porte-à-faux, engagement, réponse du montage d’usinage | Modifier une seule variable de rigidité ou d’engagement | Interaction entre machine, outil, porte-outil et pièce |
| Usure rapide | Charge exacte, emplacement de l’usure, évolution de la finition, chaleur | Comparer l’état du tranchant après un intervalle de coupe défini | Effets de l’abrasion, de la chaleur et de l’engagement |
| Déplacement d’une paroi mince | Géométrie avec et sans appui, équilibre de l’enlèvement | Répéter l’observation après libération et repos | Libération des contraintes internes ou déformation due au montage d’usinage |
Comment limiter l’usure des outils lors de l’usinage du PAI ?
Commencez par identifier le grade PAI exact, la charge et l’état du stock, car le terme « Torlon » ne définit pas à lui seul l’abrasion ou le frottement au niveau du tranchant. Établissez un état initial de l’outil, neuf et documenté ; consignez l’emplacement de l’usure et l’évolution de la finition, puis maîtrisez l’engagement, l’appui, l’évacuation des copeaux et l’état thermique.
Le carbure peut être envisagé pour les grades abrasifs, mais le matériau de l’outil ne prouve pas à lui seul la durée de vie du tranchant. Comparez les résultats après un intervalle de coupe défini et modifiez le moins de variables possible afin de distinguer l’effet de la charge de ceux de la chaleur, du frottement, du porte-à-faux ou d’une mauvaise évacuation. Des recommandations universelles de vitesse ou d’avance masqueraient ces dépendances.
Une discussion anecdotique du forum Practical Machinist fournit un vocabulaire utile pour décrire les signaux de procédé : problèmes de finition avec une arête émoussée, dommages au perçage d’un grade chargé et variations d’ajustement avec l’humidité. Ses paramètres restent toutefois anecdotiques. Un article signé de Cutting Tool Engineering montre également que les problèmes de taraudage peuvent être liés à la synchronisation, à la compensation du porte-outil, à l’état de la machine, au porte-à-faux ou à l’évacuation des copeaux. Cette méthode de dépannage est transposable ; ses détails de procédé ne concernant pas le PAI ne le sont pas.
Utilisez la grille d’isolement des signaux PAI : cadre en 9 champs pour la prochaine vérification maîtrisée
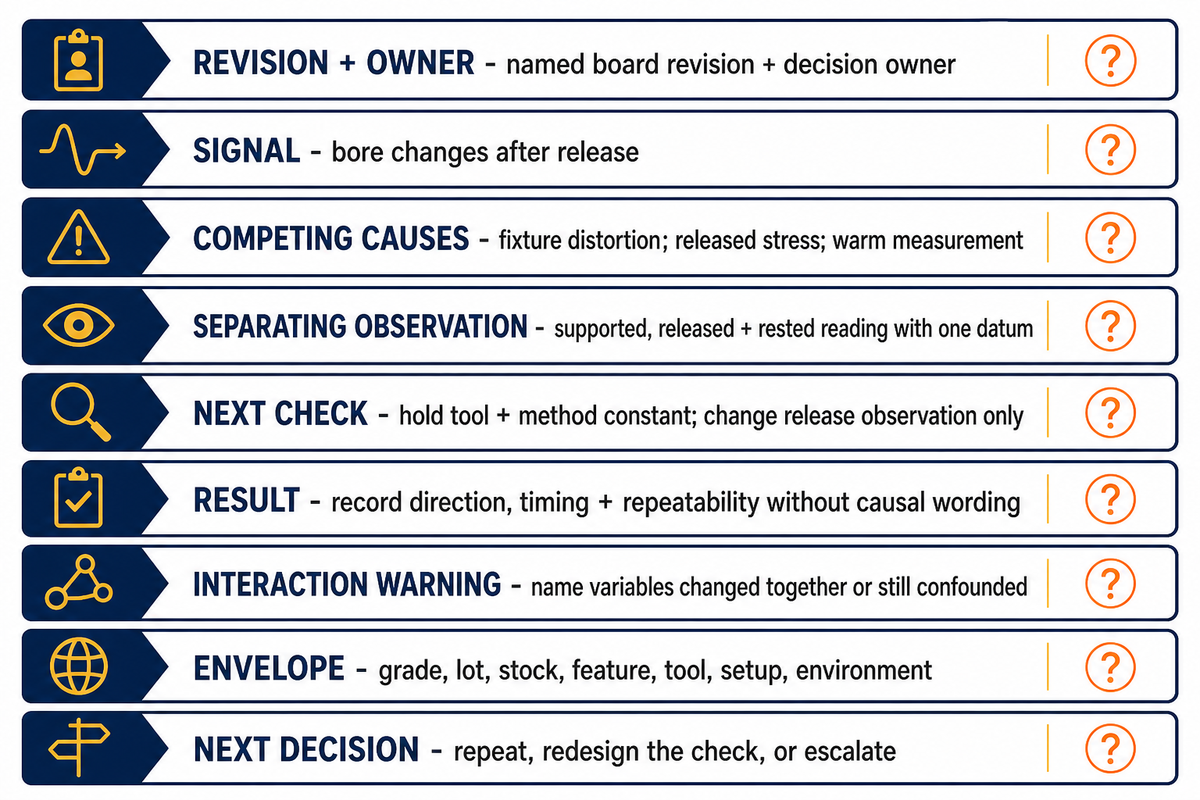
La grille d’isolement des signaux PAI transforme un signal d’usinage en question réutilisable, pas en verdict sur la cause première. Consignez les causes possibles, l’observation permettant de les distinguer, la vérification maîtrisée la plus simple, le résultat et le périmètre d’applicabilité. Certaines interactions peuvent rester indéterminées même si une vérification séquentielle semble concluante.
| Type de preuve | Exemple non numérique |
|---|---|
| Révision et responsable | Révision de la grille et responsable de la décision désignés |
| Signal | L’alésage change après libération |
| Causes possibles | Déformation due au montage d’usinage ; contraintes internes libérées ; mesure à chaud |
| Observation permettant de distinguer les causes | Mesures avec appui, après libération et après repos, depuis une seule référence |
| Prochaine vérification | Garder l’outil et la méthode constants ; ne modifier que l’observation après libération |
| Résultat | Consigner le sens, le moment et la répétabilité sans attribuer de cause |
| Alerte sur les interactions | Nommer les variables modifiées ensemble ou dont les effets restent confondus |
| Périmètre | Grade, lot, stock, élément géométrique, outil, réglage, environnement |
| Décision suivante | Répéter, revoir la vérification ou soumettre le projet à un examen approfondi |
La grille est particulièrement utile lorsqu’elle permet d’écarter une action. Si l’état de mesure n’est pas resté constant, l’entrée ne doit pas autoriser une correction d’origine. Si l’état de l’outil et l’appui ont changé simultanément, le résultat ne doit attribuer la cause à aucune de ces variables. Si une interaction est plausible, utilisez un plan d’expérience approprié plutôt que d’enchaîner des essais où une seule variable est modifiée à la fois.
Les recommandations du NIST sur les effets d’interaction expliquent que les interactions actives dans un procédé et celles qu’un plan d’expérience permet d’identifier ne sont pas nécessairement les mêmes. La grille sert donc à choisir la prochaine vérification et à conserver le contexte ; elle ne valide pas un modèle causal.
Définir l’état de mesure avant de déclarer une pièce stable
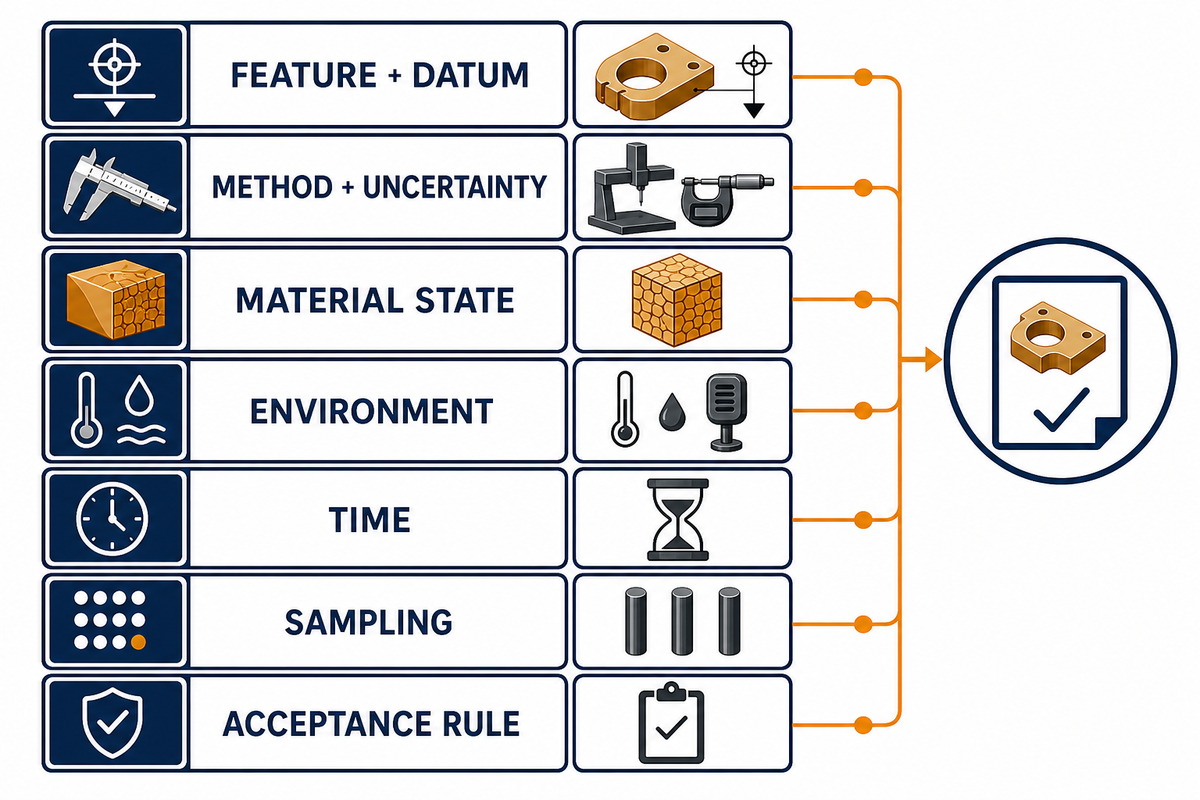
Une mesure ne constitue une preuve d’acceptation que si l’élément géométrique, la référence, la méthode, l’état du matériau, l’environnement, le moment, la règle d’échantillonnage et la règle d’acceptation sont définis. Une position machine ou une seule mesure à température ambiante ne permet pas d’établir la capacité de la pièce finie ; un mesurande de contrôle défini ne prouve pas non plus la stabilité dans un autre environnement de service.
Les valeurs dimensionnelles industrielles se rapportent à un cadre de température défini, et non à une « température ambiante » sans précision. L’analyse du NIST sur la température de référence industrielle de 20 °C explique pourquoi l’état thermique et l’incertitude sur le coefficient de dilatation influent sur le sens d’une mesure dimensionnelle. Cette référence ne devient pas automatiquement une condition d’acceptation en atelier ; le plan diffusé et le plan de contrôle restent déterminants.
- Élément géométrique et référence : identifiez le mesurande exact et la réalisation de la référence.
- Méthode : indiquez l’instrument ou la méthode et l’incertitude pertinente.
- État du matériau : consignez l’état avec appui, libéré, après repos, conditionné ou tout autre état défini.
- Environnement : consignez la température et les variables de conditionnement requises.
- Moment : indiquez le temps écoulé depuis la coupe, la libération ou le conditionnement.
- Échantillonnage : définissez les pièces et éléments géométriques qui serviront à la décision.
- Règle d’acceptation : associez l’observation au plan diffusé ou au plan approuvé.
Quelles tolérances peut-on obtenir en usinage CNC du PAI ?
Aucune tolérance d’usinage universelle ne peut être défendue pour le PAI. Pour répondre à l’échelle d’un élément géométrique, il faut connaître le grade et la charge exacts, la forme du stock et son état à la livraison, la taille de l’élément et la géométrie des parois, la séquence d’enlèvement de matière, l’appui, l’état de l’outil et du montage, l’historique thermique, le système de références, la méthode de contrôle, l’environnement, le temps écoulé, la règle d’échantillonnage et la quantité.
Le plan doit également distinguer une exigence d’usinage d’une exigence de stabilité en service. La valeur annoncée par un fournisseur peut concerner un autre grade, une autre géométrie, une autre machine ou un autre état de contrôle. Demandez un plan d’acceptation lié à l’élément géométrique défini dans la version validée du plan et à l’état du matériau, plutôt que de reprendre une tolérance tirée d’une page générique sur le Torlon.
Considérez les poussières de polymère comme un enjeu de maîtrise du procédé
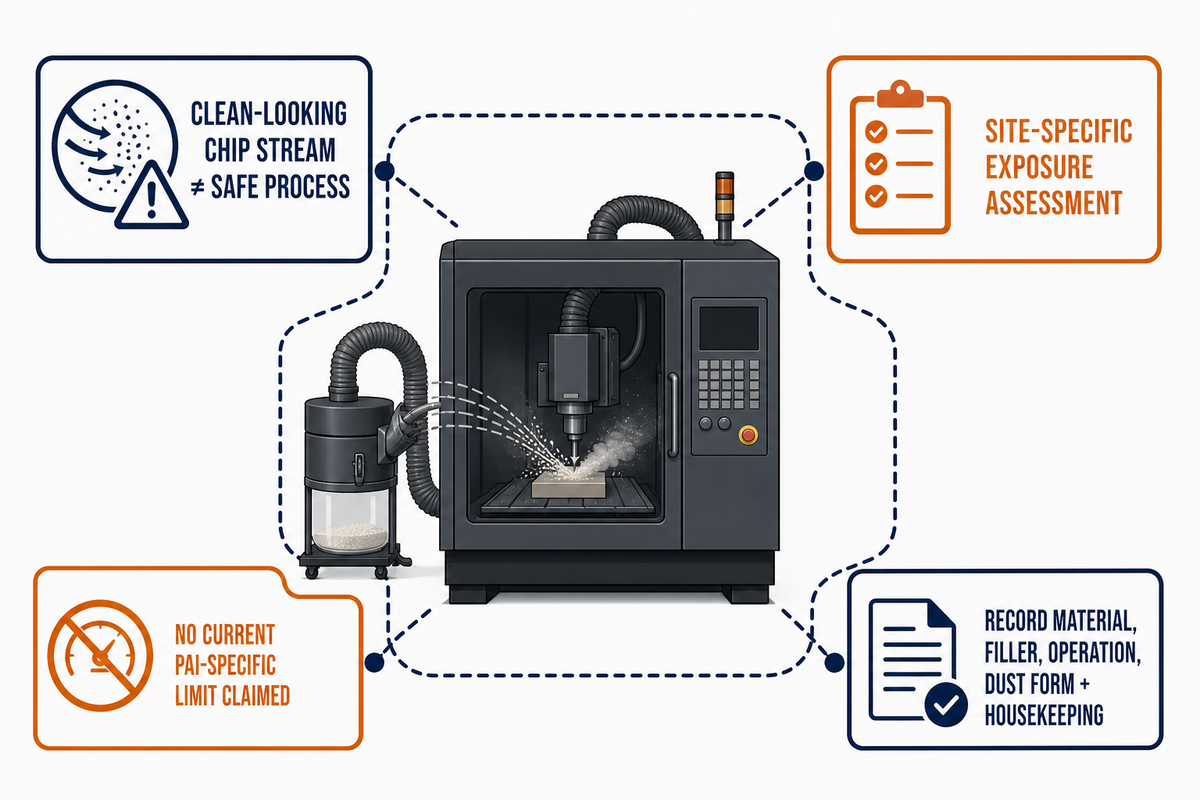
L’usinage des polymères peut générer des poussières en suspension dans l’air ; des copeaux d’apparence propre ne suffisent donc pas à garantir la sécurité du procédé. Chaque opération nécessite une évaluation de l’exposition propre au site, prenant en compte le matériau et la charge, l’énergie de coupe, la forme des poussières, le confinement, l’aspiration, les pratiques de nettoyage et les exigences applicables en vigueur. Ce guide ne définit aucune limite d’exposition propre au PAI actuellement en vigueur.
En 2020, un bulletin du NIOSH sur les nanoplastiques et les microplastiques en milieu de travail a désigné l’usinage de produits en polymère et en plastique comme un procédé susceptible de générer des poussières et une exposition potentielle par voie aérienne. Au moment de sa publication, le bulletin indiquait qu’aucune limite d’exposition aux nanoplastiques et aux microplastiques n’avait été établie. Cette conclusion datée justifie une évaluation, sans permettre de tirer des conclusions sur l’ensemble du cadre réglementaire de 2026.
Cet article ne définit aucune méthode d’aspiration, aucun appareil respiratoire, aucune procédure de nettoyage ni aucune limite d’exposition, et ne formule aucune affirmation sur les mesures de maîtrise de Zhenling. Un plan responsable consigne le matériau et la charge exacts, l’opération, la forme des copeaux ou des poussières, le confinement ou l’aspiration en place, la méthode de nettoyage et l’évaluation des risques du site avant de déterminer les mesures de maîtrise.
Quand le diagnostic nécessite une revue de projet
Le dépannage général doit laisser place à une revue de projet lorsque la réponse dépend d’un plan, du grade exact, de l’état du stock, de la géométrie des éléments, de la quantité ou des livrables de contrôle. Ce guide aide à structurer ces questions, mais ne peut garantir une tolérance, un prix, une capacité, un délai ni la validation d’un procédé pour une pièce qui n’a pas été examinée.
Rassemblez les éléments encore nécessaires : indice de révision du plan validé, grade et règle de substitution, forme du stock et besoins en certificats, élément géométrique critique et référence, état du matériau, historique de la séquence, signal observé, quantité et méthode d’acceptation. Pour l’étape commerciale et l’examen du plan, transformez le dossier technique PAI en plan de travail d’usinage. Cette page traite des capacités de service et de la demande de devis ; ce guide reste la référence de dépannage.
Pour préparer votre demande plutôt que solliciter un devis, utilisez la liste de vérification de complétude d’une demande de devis pour l’usinage du PAI. La présentation des services d’usinage CNC décrit un périmètre de procédés plus large, tandis que le processus d’examen des plans de Zhenling présente le contexte de l’entreprise. Ces liens vous aident à préparer votre demande ; la page dédiée aux solutions PAI ci-dessus reste la référence commerciale.
Examinez le plan et les éléments disponibles
Foire aux questions
Quels facteurs prendre en compte pour choisir le grade de Torlon adapté à un projet d’usinage CNC ?
Le choix d’un grade de Torlon commence par l’analyse du mode de défaillance de l’application et par une spécification contrôlée du matériau, et non par le seul nom de la famille, un tableau générique de propriétés ou une désignation abrégée du fournisseur.
Consignez la charge, la température, le mouvement, le matériau en contact, le fluide, les sollicitations électriques, la géométrie et l’état dimensionnel, puis comparez les données du fabricant pour le grade et la charge exacts. La forme du stock, son état à la livraison, le certificat et la politique de substitution influent également sur les éléments d’usinage à contrôler. Les tableaux de propriétés peuvent aider à présélectionner les grades, mais l’approbation de conception et la gamme de fabrication restent propres à chaque projet. Ne transposez pas à un élément géométrique non examiné une affirmation générale sur la résistance, l’usure ou les propriétés thermiques d’une famille de matériaux.
Quels types de machines CNC conviennent le mieux à l’usinage du PAI ?
Aucune catégorie de machine CNC ne convient automatiquement à toutes les pièces en PAI ; la gamme de fabrication dépend plutôt de l’accès aux éléments géométriques, de l’appui, de la maîtrise de l’outil, du comportement thermique, de l’évacuation et du contrôle.
Choisissez la gamme de fabrication en fonction de l’accès aux éléments géométriques, du maintien de la pièce, de la maîtrise de l’outil, de la gestion thermique, de l’évacuation des copeaux ou des poussières et des besoins de mesure. Des pièces tournées bien soutenues ne tireront pas nécessairement parti d’axes supplémentaires, contrairement à des pièces nécessitant des accès complexes. Les mentions fraisage CNC, tournage CNC et perçage ne prouvent pas qu’une tolérance sera atteinte ; le grade, l’état du stock, l’outillage, le montage, la séquence, l’état défini dans la version validée du plan et la méthode de contrôle restent déterminants. Des axes supplémentaires ne peuvent compenser un état du matériau ou une référence indéfinis. Pour l’élément concerné, comparez la portée réelle, la rigidité, l’appui, le suivi des outils, l’évacuation et le plan de contrôle, puis validez la pièce en plastique dans l’état défini par le plan, plutôt que de vous fier à la brochure de la machine.
Qu’est-ce que le thermoplastique Torlon ?
Torlon® est le nom que Syensqo donne à une famille de polyamides-imides dont les grades, les charges, les états du stock et les domaines d’utilisation diffèrent ; cette marque ne définit pas un comportement d’usinage unique.
Cette famille comprend des grades aux charges et profils de propriétés variés ; son nom ne précise donc ni un état unique du stock ni un comportement d’usinage donné. Les plans de production doivent indiquer le grade exact ou la spécification de matériau approuvée, la forme du stock, le certificat et les règles de substitution. L’identité de la marque et les propriétés générales de la famille ne remplacent ni l’approbation pour l’application, ni les justificatifs relatifs à l’état du stock, ni l’examen du procédé à l’échelle de l’élément géométrique.
Quels sont les avantages de l’usinage CNC par rapport au moulage par injection du PAI ?
L’usinage CNC peut convenir aux prototypes et aux pièces en PAI fabriquées sur plan en petite série, sans outillage de moule dédié ; toutefois, la géométrie, la quantité et la validation déterminent la gamme de fabrication adaptée à chaque projet.
Cet avantage dépend des conditions du projet. La géométrie, la quantité, la disponibilité du stock, le coût de l’enlèvement de matière, l’accès aux éléments géométriques, les exigences de validation et toute exigence approuvée de moulage restent déterminants pour la comparaison. Le moulage par injection peut convenir à des géométries produites de façon répétée, tandis que l’usinage peut répondre aux besoins de développement ou aux petites séries ; le nom du matériau ne suffit pas à départager les deux procédés. L’usinage implique également une séquence d’enlèvement de matière et de libération des contraintes internes qui doit être contrôlée, tandis que le moulage par injection soulève ses propres questions d’outillage, d’écoulement, de retrait et de validation. Avant de choisir, comparez les besoins en certificats, la politique de substitution, le risque lié aux révisions, les éléments géométriques critiques, l’échantillonnage et les éléments de validation propres à chaque gamme de fabrication. Les avantages pour les prototypes ne prouvent pas que le même procédé sera économique ou stable en production. Comparez les exigences validées applicables à la pièce en plastique, et non une liste générique d’avantages.
Qu’est-ce qui distingue le PAI Torlon des thermoplastiques hautes performances ?
Les grades de PAI Torlon peuvent associer des propriétés mécaniques, thermiques, tribologiques, de frottement, chimiques ou électriques exigeantes ; toutefois, seul le grade et l’état exacts permettent d’évaluer les performances d’un composant.
Cette combinaison fait d’un grade un candidat à évaluer, et non un matériau automatiquement approuvé. Les éléments justificatifs dépendent du grade et de la charge exacts, de l’état du stock à la livraison, de son taux d’humidité et de l’environnement de service. L’usinage ajoute d’autres paramètres : les grades renforcés ou modifiés pour résister à l’usure peuvent modifier le comportement de l’outil ; l’enlèvement de matière peut libérer des contraintes internes ; la chaleur et les conditions de contrôle peuvent modifier les dimensions observées. Utilisez les données à jour du fabricant du matériau pour le produit et l’état exacts, puis définissez sur le plan les éléments géométriques, les références et les conditions de mesure. Ne transposez pas les valeurs d’usinage, la séquence thermique ni les tolérances annoncées par un fournisseur à tous les grades de PAI.
Méthode d’élaboration de ce guide
Ce guide sur l’usinage du PAI s’appuie sur les données des fabricants de matériaux et des fournisseurs concernant les grades, le périmètre de classification ASTM, les conditions de conditionnement définies par l’ISO, les limites de la métrologie dimensionnelle exposées par le NIST, les recommandations du NIOSH sur les poussières et des observations anecdotiques de forums attribuées à leurs auteurs. Aucun résultat de production confidentiel ni paramètre universel n’a été ajouté. Les deux outils de dépannage originaux structurent les questions ; ils ne constituent pas des modèles causaux validés.
Références et sources
- Famille de marques Torlon® — Syensqo
- Champ d’application public de l’ASTM D5204-22 — ASTM International
- Notice de catalogue de l’ISO 291:2008 — International Organization for Standardization
- Handbook 143, section 6.1 — National Institute of Standards and Technology
- L’échelle internationale de température et la référence à 20 °C — National Institute of Standards and Technology
- Interactions et plan d’expériences — National Institute of Standards and Technology
- Comprendre les risques émergents en milieu de travail : nanoplastiques et microplastiques — National Institute for Occupational Safety and Health
- Des règles strictes — Cutting Tool Engineering