
Entre em contato com a Zhenling

Atualizado em agosto de 2026 · Guia do comprador baseado em fontes citadas e no briefing registrado do projeto
Um projeto de torneamento CNC deve ser avaliado como uma sequência que parte de dados de projeto controlados e chega a peças aprovadas, e não como uma promessa associada ao nome de uma máquina. Este guia ajuda engenheiros de projeto e equipes da qualidade a decidir o que deve ser torneado, o que pode exigir outro processo e quais evidências relacionam o desenho técnico à inspeção.
Essa distinção é importante.
O serviço de torneamento CNC é uma sequência de fabricação na qual ferramentas programadas cortam uma peça em rotação, e o plano de inspeção acordado determina se a peça acabada é aprovada.
Um guia de torneamento CNC é uma referência de projeto e inspeção que aborda os fundamentos do torneamento CNC como processo de fabricação. O controle numérico computadorizado coordena os movimentos da máquina e das ferramentas, mas compreender o torneamento ainda exige que o comprador acompanhe a geometria, a fixação da peça, a transferência de referências e a inspeção como partes de uma sequência integrada.
Na prática, uma máquina de torneamento CNC é uma máquina CNC que gira o material bruto enquanto uma ferramenta programada remove material. O uso de um torno CNC permite produzir com eficiência peças cilíndricas e outras peças usinadas centradas em um eixo, mas o formato desejado, por si só, não define toda a operação de usinagem. O processo de torneamento CNC ainda precisa considerar o acesso na preparação da máquina, a continuidade das referências, a inspeção e qualquer operação transferida para outra máquina.
No torneamento CNC, a peça gira enquanto ferramentas de corte controladas formam características geométricas circulares. Uma boa decisão de compra também considera o estado do material, as características fora do eixo, a fixação da peça, a tolerância, o método de medição, a quantidade de produção e qualquer operação secundária de fresamento, retificação ou acabamento.
Especificações rápidas: decisões deste guia
| Questão sobre a adequação da peça | Quais características geométricas favorecem torneamento, fresamento, ferramentas acionadas, retificação ou uma sequência mista? |
| Questão sobre o desenho técnico | Quais dimensões, referências geométricas, roscas e condições de textura superficial são contratuais? |
| Questão sobre inspeção | Qual é o mensurando, o método, o estado térmico, a incerteza e a regra de aceitação? |
| Questão sobre fixação da peça | Quais face de localização, apoio e relações entre referências geométricas precisam ser mantidos em cada preparação da máquina? |
| Questão sobre a superfície | Quais parâmetro, direção, comprimento de amostragem, filtro e área funcional definem o requisito? |
| Questão sobre a máquina | Qual função de spindle, eixo, apoio ou ferramenta acionada a sequência proposta realmente exige? |
| Questão sobre transferência | Quais características geométricas serão transferidas para uma fresadora, retificadora ou processo externo, e qual referência geométrica acompanhará essa transferência? |
| Questão sobre falhas | Qual condição de acesso, rigidez, temperatura ou medição invalidaria a sequência proposta? |
| Limite das evidências | Qual resultado verifica a característica geométrica nas condições de medição efetivamente especificadas no desenho técnico? |
Resumo
- Uma peça predominantemente circular não é automaticamente uma peça para torneamento exclusivo; defina a sequência para cada característica geométrica e preparação da máquina.
- A calibração não basta se o método e a incerteza não forem adequados à característica geométrica e à decisão.
- Valores isolados de superfície, como Ra, podem ocultar diferenças de forma, ondulação, perfil e filtragem.
- Uma nova fixação pode comprometer uma relação válida entre referências geométricas; por isso, mapeie as transferências entre preparações da máquina antes de escolher a sequência.
O que o torneamento CNC faz e onde se aplica
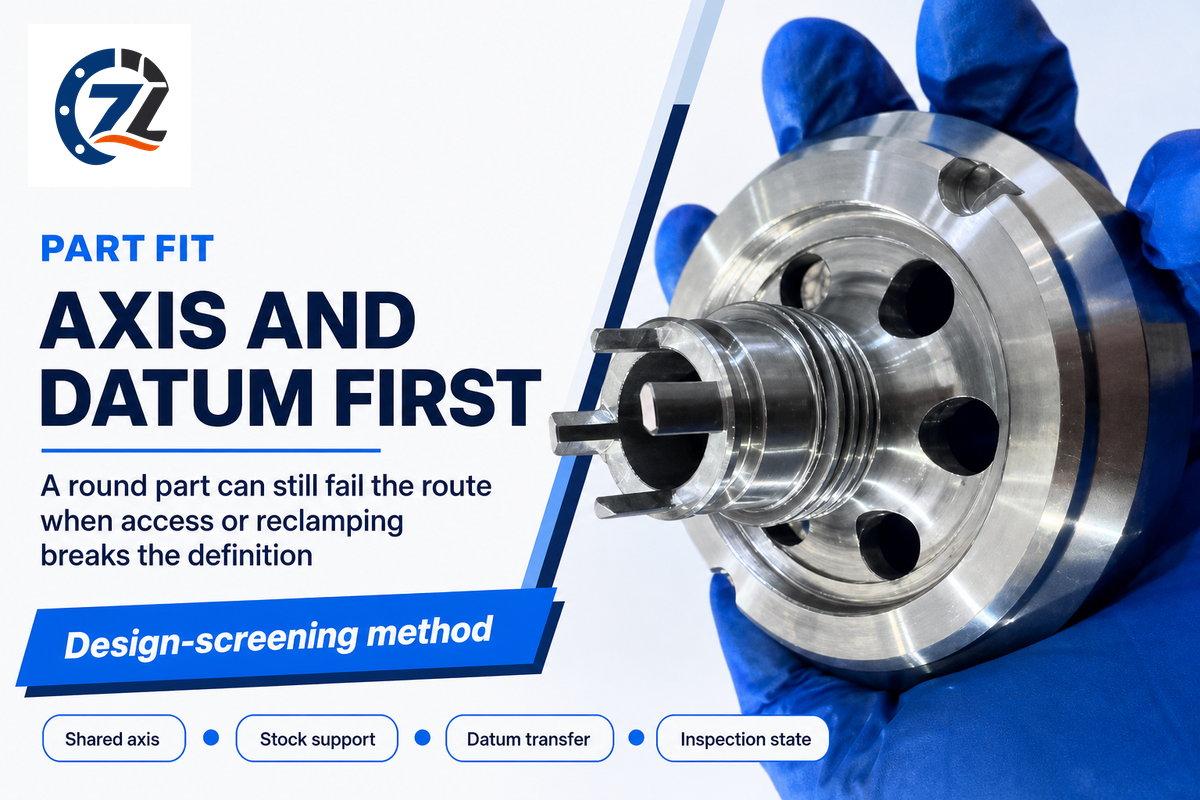
No torneamento CNC, o material é removido enquanto a peça gira, tornando o processo um ponto de partida natural para diâmetros, faces, furos, ranhuras, cones e roscas em torno de um eixo comum. A adequação da peça ainda depende de condições como material, acesso às características geométricas, fixação, tolerância, condição superficial, volume e ritmo de produção, que podem levar características específicas a outras operações.
O resumo de planejamento de fabricação do NIST cita material, forma, complexidade da forma, características geométricas, dimensões, tolerância, condição superficial, volume de produção e ritmo de produção como dados de planejamento. Essa lista corrige uma simplificação comum: “peça redonda significa torno”. A simetria rotacional é um indício para definir a sequência, mas não determina toda a sequência.
O torneamento CNC moderno usa um programa que coordena a velocidade do spindle, os eixos da máquina e o movimento da ferramenta em torno da peça em rotação; um alimentador de barras pode automatizar o fornecimento de material bruto a um centro de torneamento, enquanto um centro de torneamento CNC sem esse equipamento ainda segue a mesma lógica de geometria e referências.
Auditoria de falhas na transferência de referências
Cinco perguntas práticas ajudam a identificar onde uma sequência de torneamento pode deixar de atender ao projeto: as superfícies críticas compartilham um eixo? É possível apoiar o material bruto sem encobrir uma característica geométrica? Quais requisitos são criados na mesma preparação da máquina? Quais relações precisam ser mantidas após uma nova fixação? Quais características geométricas exigem uma condição de inspeção separada?
Materiais para torneamento CNC: a condição do material bruto faz parte da avaliação
As famílias de materiais não definem uma única receita de corte nem um único resultado dimensional. Sua solicitação de cotação deve identificar o grau do material, a forma do produto, a condição, o processamento térmico, a política de substituição, a rastreabilidade exigida e qualquer operação secundária. Esses dados afetam o desgaste da ferramenta, a deflexão, o comportamento térmico, a sobremedida do material bruto e o planejamento da inspeção antes mesmo de alterarem a descrição comercial.
As opções de materiais para usinagem incluem peças metálicas e plásticas, mas o nome de uma família de materiais não determina a aplicação final. Peças metálicas podem exigir requisitos de dureza, processamento térmico, rastreabilidade ou resistência à corrosão; um trabalho em alumínio pode gerar outras questões sobre material bruto, distorção, acabamento e inspeção. A forma do produto também importa: barras, tubos, peças forjadas e fundidas não chegam à máquina de torneamento com a mesma sobremedida ou o mesmo histórico de tensões residuais.
A Zhenling relata experiência com aços-carbono e aços-liga, graus de aço inoxidável, ligas de alumínio e famílias de ligas de níquel. Essa lista é útil para iniciar uma análise do material, mas não aprova um grau para pressão, temperatura, corrosão, dureza ou carregamento cíclico. A decisão ainda depende da análise específica do desenho técnico e da aplicação. Para uma leitura complementar sobre materiais, consulte estas considerações sobre usinagem de aço inoxidável.
As aplicações do torneamento CNC incluem eixos, buchas, corpos roscados, bujões e outras peças torneadas por CNC organizadas em torno de um eixo. Peças complexas continuam sendo candidatas somente quando é possível definir a sequência para suas características fora do eixo, seu apoio e o acesso para inspeção sem ocultar uma segunda etapa.
Torneamento CNC, fresamento e sequências com processos combinados
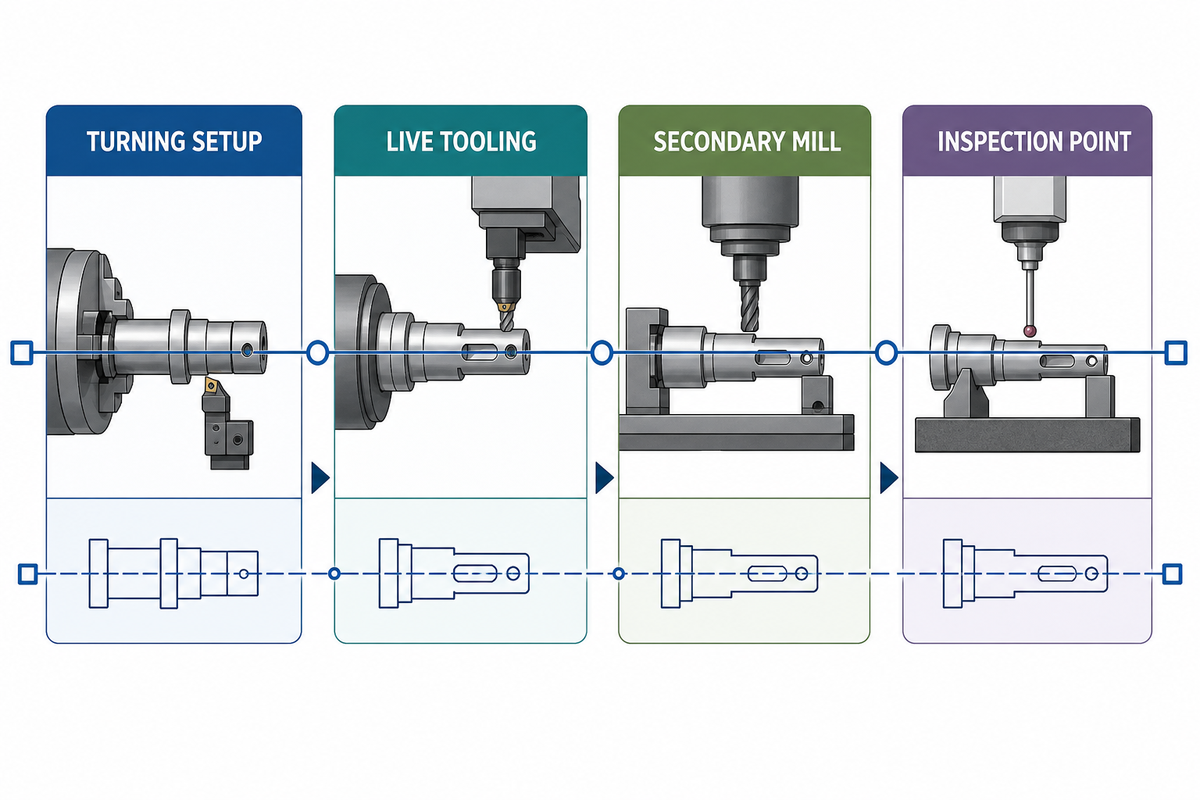
Uma sequência que combina torneamento CNC e fresamento ainda depende da escolha para cada característica geométrica, e não de rótulos concorrentes para a peça inteira. Um componente pode começar em um torno CNC, receber características transversais em um torno com ferramentas acionadas, seguir para uma fresadora para usinar geometrias inacessíveis e terminar com retificação ou outro processo superficial. A continuidade entre preparações da máquina determina se essa sequência mantém o projeto.
Torneamento e fresamento podem compartilhar um plano de referências geométricas, mas não são processos intercambiáveis. No torneamento CNC, a peça gira; no fresamento, normalmente é a ferramenta que gira. Operações de fresamento e furação costumam criar superfícies planas ou características transversais inacessíveis durante a preparação para torneamento. Diferentes tipos de equipamentos CNC podem executar várias operações, mas o desenho técnico ainda determina onde cada operação deve ocorrer.
O registro do NIST sobre planejamento de processos com base em características geométricas reforça a importância de considerar as características de fabricação e os planos de processo. Na prática, isso significa comparar a sequência definida no plano de processo, incluindo onde cada característica é criada, qual referência geométrica permanece após a transferência e onde ocorre a inspeção. Não aprove uma sequência apenas com base na expressão “capacidade multieixos”.
Mapeie cada característica geométrica para sua preparação da máquina e inspeção
Este mapa de gargalos ocultos transforma o desenho técnico de uma peça em um registro da sequência de operações. Ele é deliberadamente mais detalhado que “torneamento versus fresamento”, pois uma sequência que reduz o número de preparações da máquina ainda pode falhar se limitar o acesso da ferramenta, deformar a peça ou afastar a inspeção da referência geométrica funcional.
- Liste as características geométricas críticas — identifique diâmetros, furos, faces, roscas, furos transversais, planos, ranhuras e superfícies funcionais.
- Defina a operação provável — torneamento, mandrilamento, furação, fresamento com ferramentas acionadas, fresamento secundário, retificação ou acabamento.
- Agrupe as operações por preparação da máquina — registre a face de localização, o método de fixação ou apoio e o acesso às características geométricas.
- Marque as transferências de referências geométricas — indique quais relações funcionais precisam ser mantidas após cada nova fixação ou mudança de posto de trabalho.
- Associe pontos de inspeção — defina quando e como cada característica geométrica crítica será medida.
- Identifique os processos externos — indique quem será responsável pelo processamento térmico, revestimento, retificação ou outro trabalho terceirizado.
- Compare as sequências orçadas — verifique se os fornecedores calcularam o preço para a mesma sequência, as mesmas evidências e os mesmos limites de controle de alterações.
Fresamento CNC ou torneamento: de qual sequência cada característica geométrica precisa?
Escolha o processo para cada característica geométrica. O torneamento costuma iniciar a sequência quando a geometria funcional é rotacional e pode ser acessada em uma preparação estável para torneamento. O fresamento tende a ser mais adequado para faces planas extensas, cavidades, padrões assimétricos ou características cujo acesso e cadeia de referências geométricas sejam mais claros em uma fresadora. Peças com geometrias mistas podem exigir ambos os processos, e a sequência deve indicar a transferência entre preparações. A sequência do serviço de fresamento CNC da Zhenling para características não rotacionais é uma etapa de análise comercial separada.
As vantagens do controle CNC são mais relevantes quando o equipamento escolhido, o programa, a fixação da peça e o plano de verificação se adequam à sequência de características geométricas. Centros de torneamento CNC, uma máquina de torneamento básica e uma plataforma multitarefa de torneamento e fresamento podem produzir peças, mas não oferecem as mesmas possibilidades de acesso CNC de forma intercambiável. O plano de processo deve especificar quais peças CNC são produzidas em cada preparação da máquina, onde a usinagem de precisão depende da continuidade das referências geométricas e se a sequência de torneamento declarada inclui uma fresadora ou retificadora separada.
Operações de torneamento que alteram a viabilidade
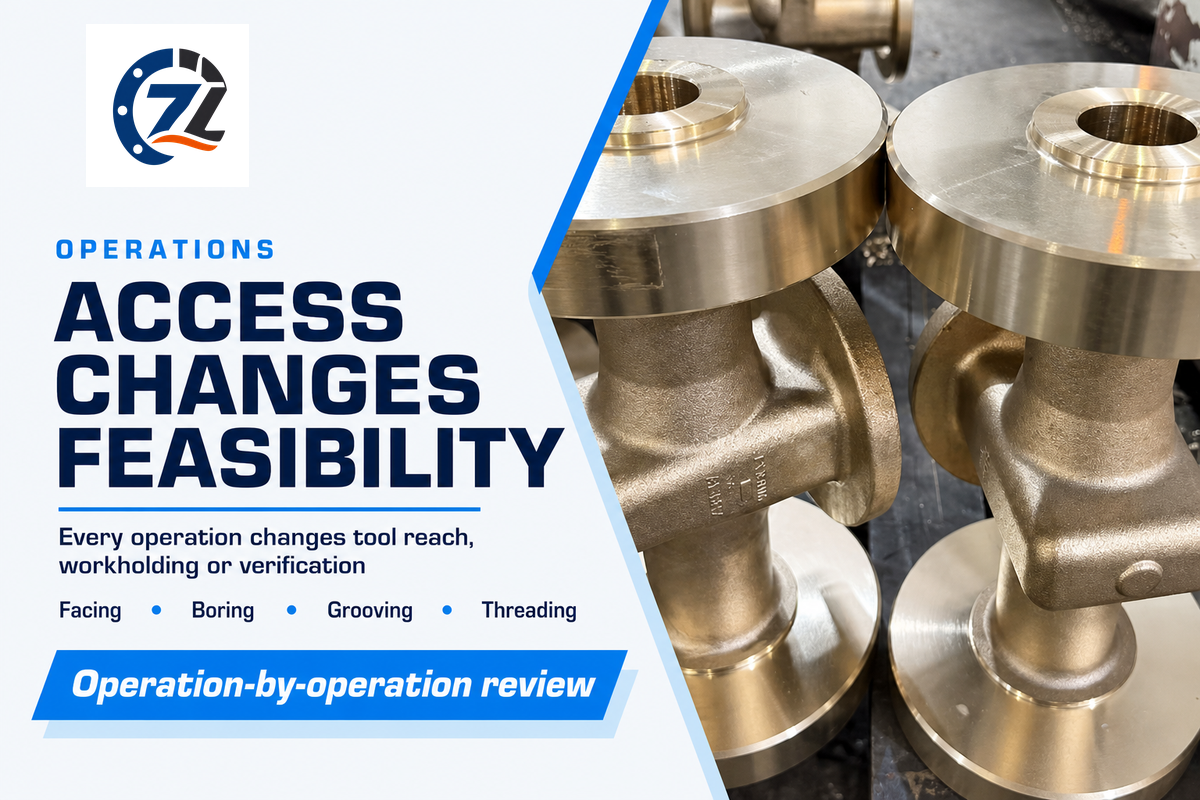
As operações de torneamento afetam mais do que o tempo de ciclo. O faceamento estabelece referências axiais; o mandrilamento acrescenta restrições de alcance da ferramenta e medição; o ranhuramento concentra a força em uma ferramenta estreita; o rosqueamento acrescenta requisitos de perfil e calibre; e o uso de ferramentas acionadas permite acesso fora do eixo. Cada operação deve ser relacionada às consequências para a fixação da peça, as referências geométricas, a ferramenta e a inspeção.
Uma preparação para torneamento pode combinar várias operações de torneamento CNC, mas cada operação ainda traz consequências próprias para o acesso e a verificação. A furação e outros tipos de operação podem compartilhar a orientação do spindle e ainda exigir ferramentas, avanços, controle de cavacos e métodos de inspeção diferentes.
Os tipos comuns de torneamento CNC incluem torneamento básico, por degraus, de contorno e cônico. Cada tipo de torneamento resolve relações diferentes entre características geométricas, enquanto as vantagens do torneamento CNC são maiores quando as características rotacionais predominam no corte. Sistemas avançados de torneamento podem ampliar o acesso, e o torneamento manual ainda depende mais do controle do operador.
Um artigo sobre fixação da peça da Cutting Tool Engineering explica que, no torneamento, a localização costuma ser feita a partir de uma face primária na primeira operação e de uma face usinada nas operações seguintes. O artigo também alerta que a fixação, o calor e a relação entre elementos geométricos podem alterar os resultados. Por isso, a fixação da peça deve constar da solicitação de cotação de peças difíceis.
Tolerâncias, textura superficial e estratégia de desenho técnico para torneamento CNC
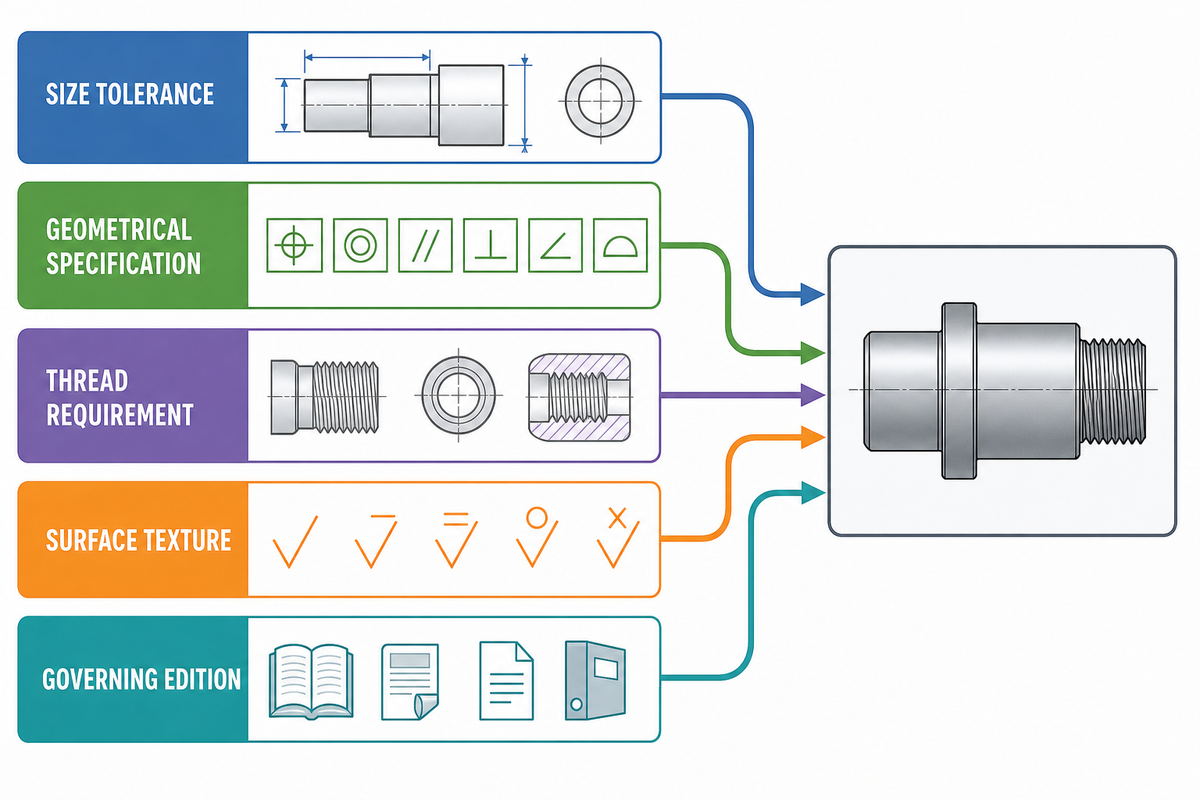
As definições de torneamento prontas para cotação distinguem tolerâncias dimensionais, especificações geométricas, requisitos de rosca e textura superficial, em vez de agrupá-los em uma única nota geral. Os documentos contratuais devem identificar a publicação e a edição aplicáveis, especificar controles mais rigorosos apenas onde a função exigir e informar condições de medição suficientes para comparar os resultados dos fornecedores.
Toda unidade deve acompanhar o valor controlado correspondente. Apenas como exemplo de notação, “diâmetro de 25 mm”, “Ra de 0,8 µm” e “temperatura de referência de 20 °C” mostram pares completos de valor e unidade; esses exemplos não são especificações recomendadas nem alegações de capacidade do fornecedor. O valor, o símbolo, a tolerância, a direção de medição e a condição de referência efetivos devem vir da definição de projeto aprovada.
Um arquivo CAD ajuda a comunicar a geometria, mas não é automaticamente a definição completa e oficial do projeto para usinagem CNC. O desenho técnico ou a definição baseada em modelo deve identificar as unidades, a revisão, as referências geométricas, as tolerâncias, as roscas, os requisitos de superfície e a regra que rege eventuais conflitos. Esse conjunto de documentos controlados permite que as decisões sobre usinagem de precisão e torneamento de precisão sigam a função, em vez de uma tabela genérica de capacidades do site.
A página oficial do catálogo da ISO para 2768-1:1989 informa que a publicação foi analisada e confirmada em 2022 e continua vigente. A futura ISO 2768 está na etapa 60.00 de publicação e deve substituí-la. Até que um contrato adote a substituição, “futuro” não significa “já em vigor”.
A ISO 22081:2021 trata de especificações geométricas gerais e especificações dimensionais gerais, enquanto a ISO 21920-1:2021 trata da indicação da textura superficial de perfil. Citar o escopo do catálogo não reproduz as normas nem as torna requisitos automáticos. Os documentos de compra devem especificar a edição aplicável.
📐 Nota de engenharia
Uma nota de tolerância geral é uma regra subsidiária para dimensões sem indicação individual. Isso não justifica deixar ambíguos diâmetros funcionais, batimento, roscas, superfícies de vedação ou condições de medição.
Por que um valor Ra isolado pode não ser comparável
Um artigo da Quality Magazine com exemplos fornecidos pelo fabricante de equipamentos de metrologia Mahr Federal distingue forma, ondulação e rugosidade, e mostra que dois perfis visualmente diferentes podem ter o mesmo valor Ra. Por isso, os compradores devem especificar o parâmetro, o valor e as unidades, a direção de medição, a condição de comprimento de amostragem ou filtragem, o comprimento de avaliação quando relevante e a área funcional. Assim, os fornecedores podem confirmar o método em vez de deduzi-lo da expressão “acabamento liso”.
Planejamento da inspeção e aceitação no torneamento CNC
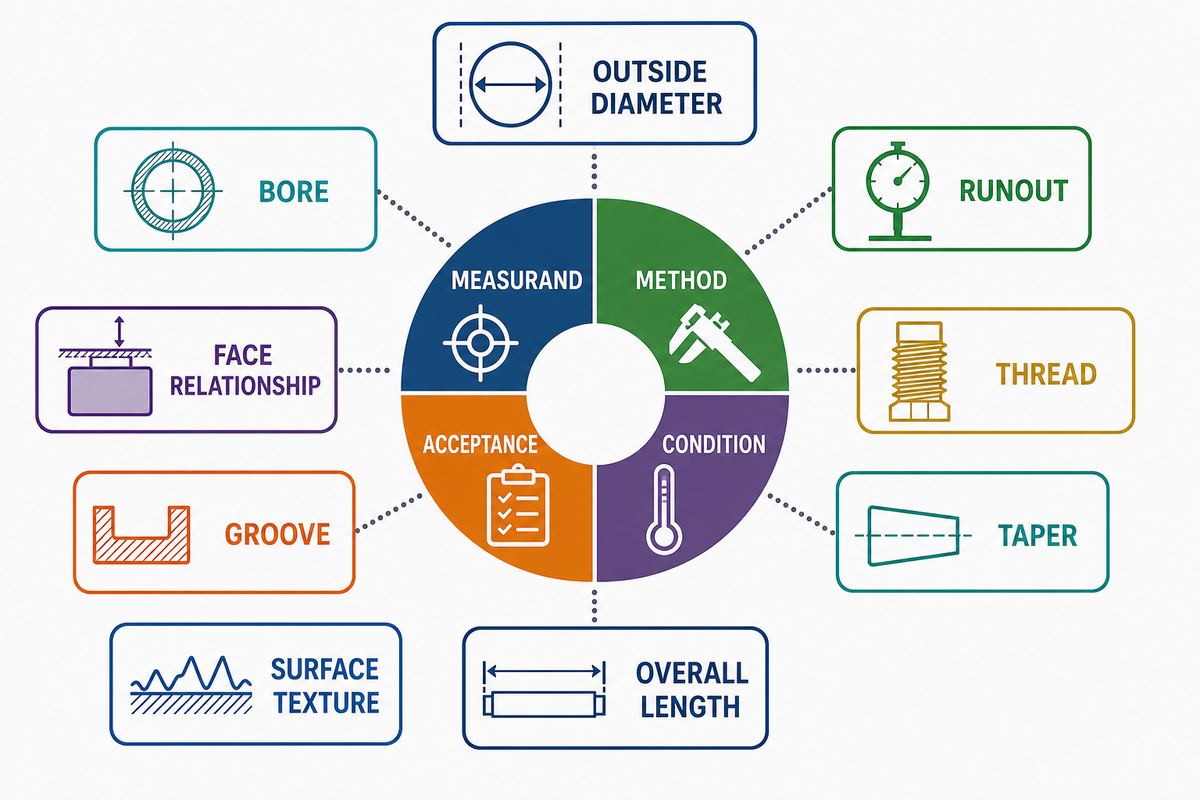
O planejamento da inspeção começa pela definição da grandeza que se pretende medir e, em seguida, pela seleção de um método cujo modelo, resolução, incerteza, acesso e condições térmicas sejam adequados a essa grandeza. Os registros de calibração sustentam a rastreabilidade, mas os compradores ainda precisam de uma regra de decisão que explique como serão tratados os resultados próximos do limite da especificação.
Essa escolha se torna especialmente importante quando um diâmetro, um cone, uma rosca, a textura superficial e a relação entre referências geométricas precisam ser aprovados em diferentes condições de medição, pois até um instrumento calibrado pode responder à pergunta errada se o modelo de contato, o alinhamento, a temperatura ou a regra de decisão não corresponder ao desenho técnico.
A Nota 5 da JCGM VIM 2.41 afirma que a rastreabilidade metrológica, por si só, não demonstra que a incerteza é adequada à finalidade nem que não há erros. O NIST também pergunta o que o instrumento efetivamente detecta, e não apenas o que o operador pretende medir.
“Em geral, buscamos testar nossos instrumentos com medições semelhantes às que serão feitas com eles.”
Quadro comparativo de métodos de medição em 9 campos
Preencha uma linha para cada característica geométrica crítica. “Máquina de medir por coordenadas calibrada” ou “inspeção com micrômetro” não constituem um plano completo; a linha deve relacionar a definição da característica geométrica às condições térmicas, ao modelo do método, à incerteza e à decisão de aceitação.
| Tipo de característica geométrica | Defina o mensurando | Questão sobre o método candidato | Campo de condição ou decisão |
|---|---|---|---|
| Diâmetro externo | Dimensão na(s) seção(ões) especificada(s) | Pontos de contato, força, alinhamento, resolução? | Temperatura da peça e de referência; incerteza; regra de limite |
| Furo | Diâmetro, forma ou ambos | Alcance e modelo de contato? | Locais de medição em profundidade e estado térmico |
| Batimento | Batimento circular ou total em relação à referência geométrica indicada | Simulação da referência geométrica e rotação? | Preparação da máquina e regra de decisão |
| Relação entre faces | Perpendicularidade/localização axial | Como a referência geométrica é estabelecida? | Fixação e temperatura |
| Rosca | Diâmetro de flanco/perfil/grau | Calibre funcional ou resultado medido? | Condição do calibre e regra de aprovação/rejeição |
| Ranhura | Largura, profundidade, raios, localização | A ponta de medição consegue alcançar o local sem gerar desvio? | Amostragem e acordo sobre o método |
| Cone | Ângulo, diâmetros, comprimento, contato ou encaixe | Qual representação prevalece? | Referência e regra de decisão |
| Textura superficial | Parâmetro e área funcional | Direção, método com apalpador/óptico, comprimento de amostragem/filtro? | Comprimento de avaliação e regra de aceitação |
| Comprimento total | Pontos extremos e faces de referência | Contato/alinhamento e temperatura? | Correção térmica, se aplicável |
A publicação do NIST sobre incerteza de temperatura identifica a temperatura da peça e os coeficientes de expansão térmica como fatores que contribuem para a incerteza dimensional quando a medição é feita fora da referência de 20 °C. Isso não significa que todo relatório de oficina precise incluir um orçamento de incerteza no nível de um laboratório. Significa que um plano de medição crítica deve indicar se o estado térmico importa e quem é responsável pela correção ou pelos requisitos de condicionamento.
Limitações e mudanças ocultas na sequência
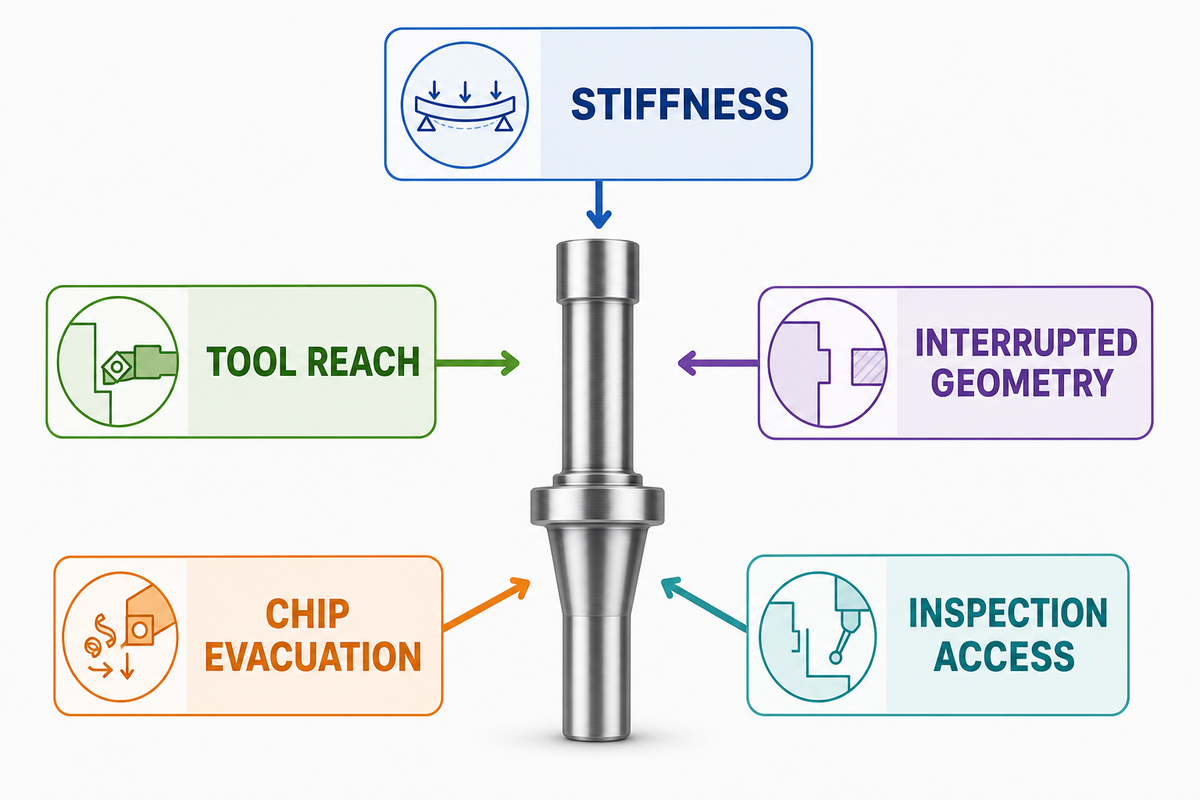
O torneamento CNC perde sua aparente simplicidade quando a rigidez, o alcance da ferramenta, a geometria interrompida, a evacuação de cavacos ou o acesso para inspeção se tornam a restrição determinante. Mesmo uma peça rotacional pode exigir apoio adicional, outra preparação da máquina, fresamento, retificação ou uma estratégia diferente para o material bruto. Uma definição transparente da sequência identifica essas transferências antes da cotação.
Uma pesquisa revisada por pares, publicada em 2025, sobre eixos esbeltos relaciona a baixa rigidez à flexão durante o corte e modela a interação entre força de corte, fixação, geometria do eixo, retorno da deflexão e erro de diâmetro. Ela não estabelece um limite universal entre comprimento e diâmetro. Pergunte como o apoio e a sequência propostos foram validados para esse material e essa geometria.
Quais são as desvantagens do torneamento CNC?
O torneamento CNC é menos indicado quando a geometria crítica é predominantemente não rotacional, o acesso fora do eixo é determinante, as seções esbeltas sofrem deflexão, características internas profundas restringem ferramentas ou calibres, cortes interrompidos prejudicam a estabilidade ou outro processo controla a precisão final. Essas condições não tornam o torneamento “ruim”; elas alteram a sequência de características e preparações da máquina, bem como as evidências necessárias para liberar a peça.
Quando NÃO contratar uma sequência exclusiva de torneamento
- Não aceite uma proposta de “somente torneamento” quando planos críticos, cavidades, furos transversais ou relações entre referências geométricas exigirem uma preparação secundária que não consta da cotação.
- Não aceite um limite para eixos esbeltos sem informações sobre o material, o comprimento sem apoio, o diâmetro, o apoio, a força de corte e o contexto de validação.
- Não aceite a indicação “acabamento superficial incluído” se faltarem o parâmetro, o valor, a área, a direção, a filtragem e a condição anterior ou posterior ao acabamento.
- Não aceite uma faixa de tolerância universal como prova de que o método de inspeção cotado é adequado a cada característica geométrica crítica.
Perguntas frequentes
Estas perguntas frequentes sobre usinagem CNC abordam os métodos e as evidências de compra relacionados a uma decisão de usinagem CNC sob medida. Elas não substituem uma análise de viabilidade específica do desenho técnico nem estabelecem uma promessa geral para todos os materiais, tolerâncias ou quantidades.
O que é torneamento CNC?
No torneamento CNC, a peça gira enquanto ferramentas controladas criam diâmetros, faces, furos, ranhuras, cones, roscas e outras características axiais em torno de um eixo comum durante a usinagem.
O torneamento CNC é um processo de usinagem por remoção de material no qual a peça gira enquanto as ferramentas de corte se movem por trajetórias controladas. O processo cria com frequência diâmetros, faces, furos, ranhuras, cones e roscas. A geometria rotacional torna o torneamento uma opção provável para iniciar a sequência, mas as características transversais, a fixação da peça, o estado do material, o acesso para inspeção e os processos secundários ainda determinam o plano completo.
Qual é a diferença entre torneamento CNC e fresamento?
No torneamento, a peça gira; no fresamento, normalmente a ferramenta gira contra uma peça fixada. Peças com geometrias mistas podem exigir os dois processos e mais de uma preparação da máquina.
O torneamento é eficiente para características organizadas em torno de um eixo rotacional, enquanto o fresamento oferece flexibilidade para geometrias planas, com cavidades ou assimétricas. Centros de torneamento modernos podem incluir ferramentas acionadas, portanto os processos nem sempre são separados. Defina individualmente as características e as preparações da máquina; em seguida, compare o acesso da ferramenta, a continuidade das referências geométricas, a fixação da peça, a inspeção e a economia por lote antes de escolher uma sequência.
Quais tolerâncias o torneamento CNC pode manter?
Nenhuma tolerância isolada descreve todas as características torneadas, pois a geometria, o estado do material, a fixação da peça, o estado térmico, a sequência de produção e o método de medição alteram o resultado que pode ser obtido na peça liberada.
A capacidade depende do tamanho e da geometria da característica, do estado do material, da fixação da peça, da condição da máquina, do acesso da ferramenta, do estado térmico, da sequência de produção e do método de medição. Especifique tolerâncias baseadas na função para as características críticas e peça ao fornecedor que confirme a sequência e as evidências para essas características. Não use uma tolerância geral divulgada no site como comprovação específica do pedido.
Quais materiais são adequados para peças torneadas?
Muitos metais e plásticos podem ser torneados, mas o grau do material, a forma do produto, a condição, a dureza, o ambiente de serviço, a rastreabilidade, a geometria e os requisitos de inspeção determinam a sequência de operações.
A análise do material deve incluir o grau, a forma do produto, a condição, a dureza ou a condição após o processamento térmico, a disponibilidade de material bruto, a política de substituição, o ambiente de serviço e a rastreabilidade exigida. Famílias nominais podem se comportar de maneiras diferentes conforme a condição, o lote, o tamanho do material bruto e o processamento anterior. Uma barra, peça forjada, peça fundida ou tubo pode chegar ao torno com diferentes sobremedidas, distorções e questões de rastreabilidade. Confirme a geometria, a tolerância, os requisitos de superfície, os processos secundários, o estado da inspeção e os materiais substitutos aprovados na especificação exata do material. Isso evita que um nome familiar de liga metálica se transforme em uma promessa indevida sobre a usinabilidade ou a adequação da peça final.
Uma primeira peça produzida aprovada comprova que a peça inspecionada atende a uma revisão e sequência de operações?
A aprovação da primeira peça produzida comprova a conformidade do item inspecionado segundo uma revisão e uma sequência de operações; ela não comprova o comportamento do processo, a repetibilidade nem o controle de mudanças em liberações de produção posteriores.
A liberação da produção também pode exigir revisões controladas, fixação repetível da peça, monitoramento do processo, frequência de inspeção, regras para troca de ferramenta, tratamento de não conformidades e critérios para nova aprovação. As evidências exigidas dependem do risco para o comprador e dos requisitos contratuais; não há uma quantidade universal de amostras aplicável a todos os pedidos de torneamento.
Limites entre o guia de projeto e a página comercial
Este artigo trata da geometria, da transferência de referências, da definição do desenho, da textura superficial e do método de inspeção. A página comercial trata separadamente da capacidade específica para cada pedido e do escopo da cotação.
Consulte a confirmação do escopo específico do pedido pela Zhenling →Por que este guia separa método de capacidade
As informações sobre a empresa e as famílias de materiais se baseiam em dados de primeira parte registrados no briefing do projeto. Fontes externas do NIST, JCGM, ISO, publicações revisadas por pares e fontes comerciais divulgadas respaldam os métodos apresentados ao comprador. Nenhuma lista de máquinas, declaração de certificação ou tolerância geral é tratada como comprovação para um pedido específico.
Artigos relacionados
- Processos de usinagem CNC — comece pelo guia geral das famílias de processos.
- Prototipagem rápida por CNC — diferencie peças de teste de peças liberadas para produção.
- Evidências de usinagem CNC de precisão — examine os limites da definição e da medição.
- Dados de entrada para usinagem de aço-carbono — prepare as questões sobre grau, condição e inspeção.
Referências e fontes
- Integração do planejamento preliminar de projeto e fabricação — National Institute of Standards and Technology.
- Planejamento de processos baseado em características geométricas com STEP — National Institute of Standards and Technology.
- Definição de preparações para fixação da peça — Cutting Tool Engineering.
- Registro de catálogo da ISO 2768-1:1989 — International Organization for Standardization.
- Registro futuro de catálogo da ISO 2768 — International Organization for Standardization.
- Registro de catálogo da ISO 22081:2021 — International Organization for Standardization.
- Registro de catálogo da ISO 21920-1:2021 — International Organization for Standardization.
- Fundamentos da medição do acabamento superficial — Quality Magazine; exemplos creditados ao fabricante de instrumentos de metrologia Mahr Federal.
- VIM 2.41: Rastreabilidade metrológica — Joint Committee for Guides in Metrology.
- Medição 101: conceitos básicos — Quality Magazine; profissional entrevistado que trabalha para a fornecedora de instrumentos de metrologia Pratt & Whitney Measurement Systems.
- Incertezas em medições dimensionais em temperaturas fora do padrão — National Institute of Standards and Technology.
- Modelagem analítica do corte paralelo multidirecional de eixos esbeltos — International Journal of Mechanical Sciences.
- Avaliação da estabilidade do processo — National Institute of Standards and Technology.






