Contacter Zhenling Company

L’usinage CNC 3, 4 ou 5 axes n’est pas une compétition où la machine offrant le plus de mouvements l’emporte automatiquement. Choisissez la gamme de fabrication qui répond au besoin avec le moins de contraintes, permet d’atteindre les éléments géométriques, préserve leurs relations aux références, convient à la quantité prévue et produit les preuves de contrôle exigées par le plan.
Mis à jour en août 2026 · Rédigé pour les ingénieurs, les équipes achats, le personnel qualité, les responsables d’usine et les dirigeants à la recherche de pièces usinées sur mesure.
Réponse directe
Choisissez le 3 axes pour des éléments prismatiques accessibles, le 4 axes lorsqu’un axe rotatif supprime les réglages nécessaires, et le 5 axes lorsque des orientations composées ou un vecteur d’outil variable justifient deux axes rotatifs. Le nombre d’axes ne détermine à lui seul ni la tolérance, ni la vitesse, ni le coût par pièce acceptée.
Repères rapides : questions sur la gamme avant le devis
- Combien de directions indépendantes d’accès de l’outil la pièce exige-t-elle ?
- Quels éléments géométriques doivent conserver leur position ou leur orientation par rapport à une référence commune ?
- Le vecteur d’outil change-t-il pendant la coupe, ou les axes rotatifs peuvent-ils d’abord se positionner et se verrouiller ?
- Quelle méthode de mesure et quelle règle de décision de conformité régiront l’acceptation ?
Note sur le périmètre : il s’agit d’un guide sur les gammes de services d’usinage, et non d’une liste de prix de machines. Les prix des équipements, les taux horaires génériques et les promesses de tolérances indépendantes des fournisseurs sont omis, car les éléments examinés ne justifiaient pas de valeurs globales fiables.
Usinage CNC 3, 4 et 5 axes en bref
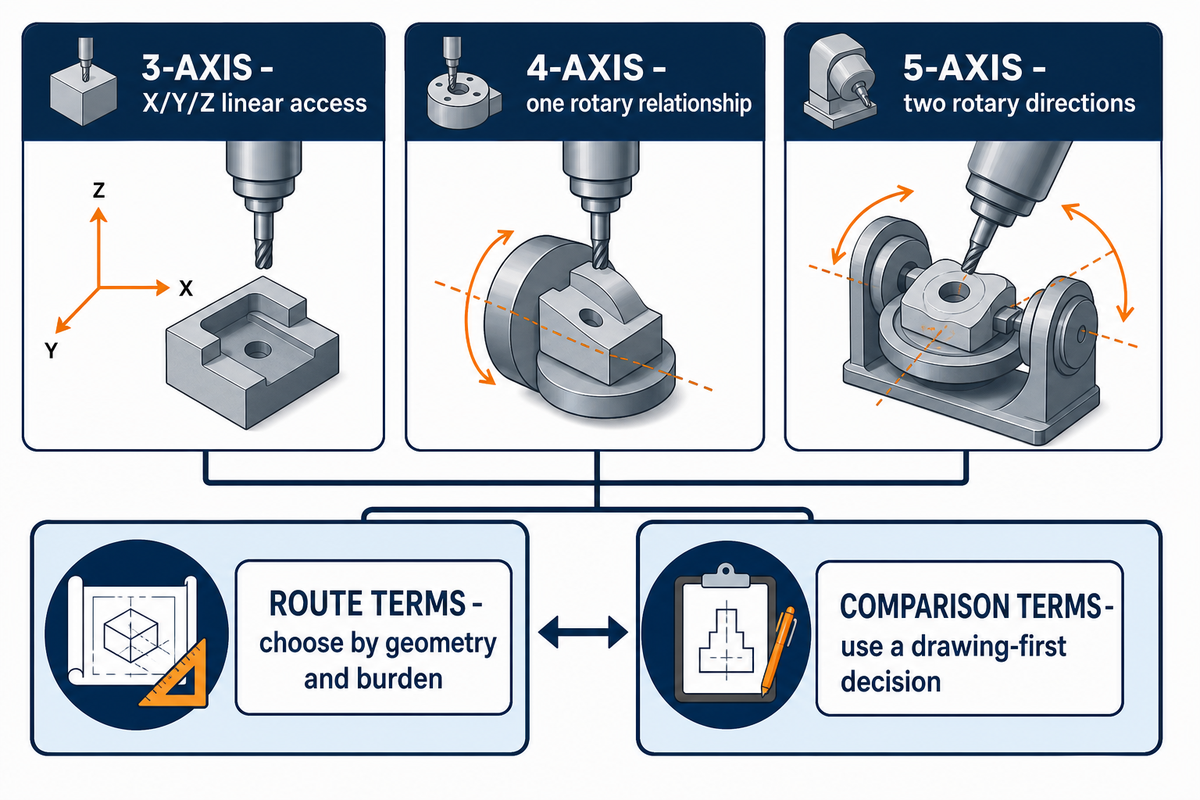
Le nombre d’axes décrit les directions contrôlées du mouvement relatif entre l’outil de coupe et la pièce. L’usinage 3 axes utilise les axes linéaires X, Y et Z ; le 4 axes ajoute une direction de rotation et le 5 axes en ajoute deux. Dans le jargon des fournisseurs, les expressions « usinage CNC 3 axes », « CNC 4 axes » et « usinage CNC 5 axes » désignent ces familles de gammes. L’architecture des machines varie : affirmer de manière générale que la broche et la pièce tournent toutes deux est inexact.
La norme ISO 10791-6 porte sur les centres d’usinage dotés de 3 axes linéaires et de 1 ou 2 axes rotatifs. Elle décrit également plusieurs configurations : le mouvement rotatif peut se trouver dans la tête de broche, du côté de la pièce, ou dans une configuration à tête orientable et table rotative. Pour comparer utilement les gammes, il faut examiner les mouvements et accès qu’elles permettent, et non la pièce qui semble bouger sur une image isolée.
| Gamme de fabrication | Mouvements contrôlés | Utilisation type | Limites / applications inadaptées |
|---|---|---|---|
| 3 axes | Axes linéaires X/Y/Z | Géométrie prismatique ouverte, plaques, poches et trous accessibles | Nécessite des orientations supplémentaires lorsque des éléments géométriques se trouvent sur d’autres faces |
| 4 axes | X/Y/Z plus 1 axe rotatif | Trous radiaux, trajectoires enveloppantes, faces indexées et pièces cylindriques | Impossible d’orienter indépendamment les éléments géométriques autour d’une seconde direction rotative |
| 5 axes | X/Y/Z plus 2 axes rotatifs | Orientations composées, accès obstrué et contrôle libre du vecteur d’outil | Les contraintes de programmation, de collision, d’étalonnage et de maintien de la pièce peuvent dépasser le bénéfice pour des pièces simples |
Que signifient les termes courants des gammes CNC ?
- Termes liés au 3 axes : pour comprendre l’usinage 3 axes, les expressions « fraisage 3 axes », « fraisage CNC 3 axes », « 3 axes traditionnel » et « fraiseuses 3 axes » désignent des fraiseuses CNC qui utilisent 3 axes pour se déplacer dans trois directions linéaires — les axes X, Y et Z — parmi les différents types de CNC.
- Termes relatifs au quatrième axe : Un 4e axe est un axe supplémentaire, généralement un axe A, qui fait tourner la pièce autour de l’axe X et permet un usinage à 4 axes par indexation ou en continu ; l’usinage à 4 axes permet à un atelier d’accéder à plusieurs faces par indexation, mais l’accès à 4 faces en un seul montage dépend du maintien de la pièce, des courses et des dégagements, tandis que le fraisage à 4 axes sur une machine CNC à 4 axes ne commande toujours qu’un seul axe rotatif.
- Termes liés au 5 axes : les deux principaux types d’usinage 5 axes sont l’usinage indexé 3+2 et l’usinage 5 axes continu ; tous deux contrôlent 5 axes. Un acheteur peut rencontrer les termes axe B et axe C — également écrits B-axis et C-axis, ou B et C — dans un manuel de machine, mais ces appellations dépendent de la configuration. Les axes de l’usinage CNC 5 axes décrivent le mouvement par rapport à l’outil de coupe et à la pièce.
- Termes liés aux gammes : pour des pièces nécessitant des formes 3D complexes, le fraisage CNC 5 axes ou l’usinage 5 axes peut offrir davantage de flexibilité. Toutefois, les capacités du 5 axes, sa flexibilité et sa précision sont des affirmations distinctes. Les pièces usinées CNC ne bénéficient du 5 axes que si les mouvements supplémentaires suppriment une contrainte clairement identifiée.
- Termes de comparaison : La question « quelle est la différence ? » doit amener les acheteurs à comparer l’usinage CNC 3 axes et 5 axes, les machines 4 axes et 5 axes, ainsi que les gammes de fabrication 4 axes et 5 axes au regard du plan, puis à choisir le procédé CNC adapté plutôt qu’à classer les types de machines selon leur seul nombre d’axes.
Avantages et limites : un axe supplémentaire peut supprimer un montage d’usinage ou ouvrir une direction d’approche, mais il n’a de valeur que si ce mouvement répond à un besoin qu’une gamme avec moins d’axes ne peut satisfaire sans contraintes excessives de réglage et de preuves.
Quand l’usinage 3 axes est la gamme capable la moins contraignante
L’usinage 3 axes est la meilleure option lorsque les éléments géométriques requis restent accessibles avec un outillage stable et que les autres orientations ne compromettent pas les relations fonctionnelles. Plusieurs opérations peuvent rester nécessaires ; le choix dépend de leur ordre, de la faisabilité du maintien de la pièce, des références disponibles, de la quantité et du contrôle — et non de la simplicité apparente du modèle.
Dans un modèle de planification de réglage publié en 1995 par University of Maryland pour des pièces prismatiques usinées sur un centre vertical 3 axes, les chercheurs recensent 3 facteurs déterminants : l’ordre des opérations, la faisabilité du maintien dans un étau et la disponibilité de faces de référence. Ce critère est plus pertinent que l’opposition entre « simple » et « complexe », mais il s’agit d’un modèle de planification circonscrit, et non de données universelles actuelles sur les ateliers. Le NIST a également documenté un poste d’usinage vertical pour une famille de pièces prismatiques, avec planification intégrée du procédé et génération du code CN.
Une machine CNC 3 axes peut-elle fabriquer une pièce à plusieurs faces ?
Oui. Une réorientation contrôlée permet à une machine CNC 3 axes de fabriquer une pièce à plusieurs faces au moyen d’un montage cube, d’un montage d’usinage dédié ou d’opérations réparties. Les acheteurs doivent déterminer si ces transferts préservent les relations entre références critiques à un coût acceptable. Si chaque nouvelle orientation exige un nouvel alignement, un palpage, un contrôle ou un montage spécifique, une gamme avec axe rotatif mérite d’être évaluée. Si les éléments géométriques sont accessibles, que les quantités permettent un montage répétable et que les relations entre les faces ne sont pas critiques, le 3 axes peut rester la gamme la moins contraignante.
Exemple : un boîtier rectangulaire pour appareils électroniques comporte des poches sur le dessus, des ouvertures latérales pour les connecteurs et un évidement inférieur non critique. Deux montages stables peuvent être plus adaptés à la production que le placement de plusieurs boîtiers sur un petit berceau. La densité du lot et la capacité de production sans surveillance peuvent l’emporter sur l’attrait d’un « seul réglage ». Il s’agit d’une hypothèse de gamme à examiner avec le fournisseur, et non d’une réponse garantie.
Quand un quatrième axe supprime le réglage approprié
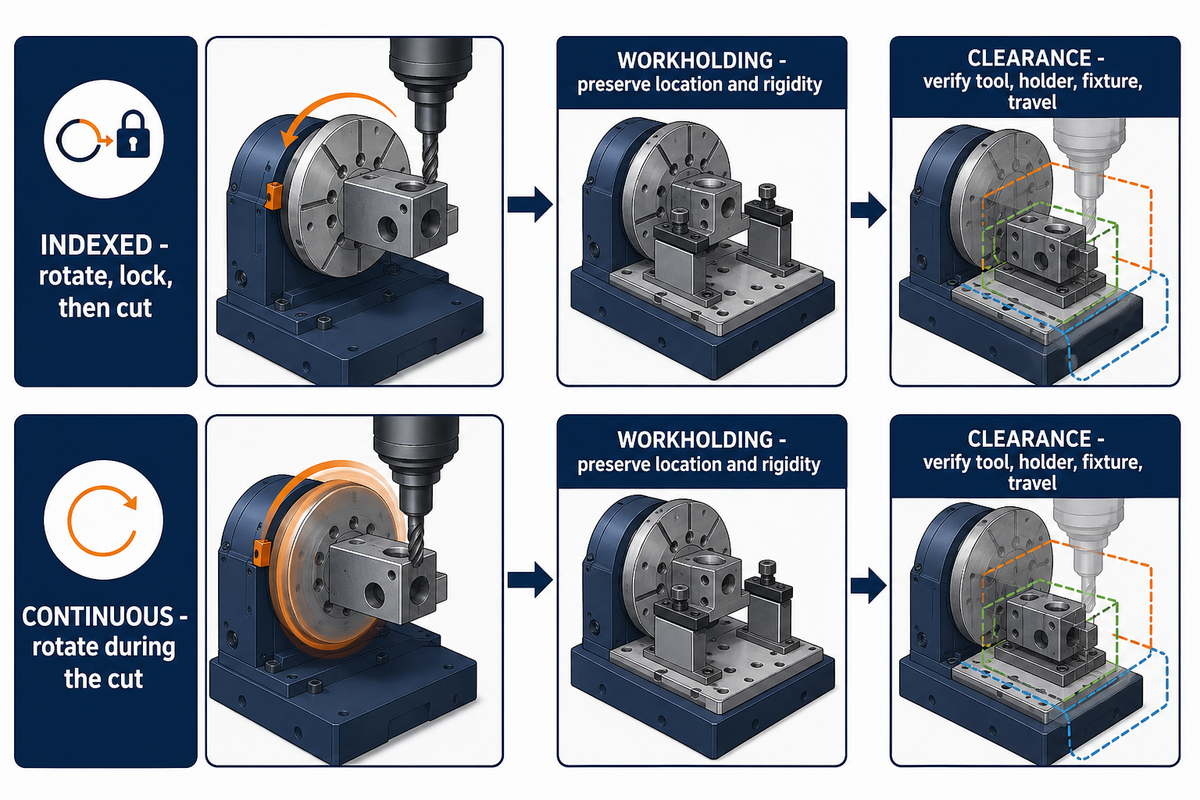
L’usinage CNC 4 axes ajoute une relation rotative aux mouvements de coupe X/Y/Z. Dans une configuration courante avec axe rotatif monté sur la table, cet axe est l’axe A, mais son nom dépend de l’architecture de la machine. Cette option convient aux pièces dont les éléments géométriques principaux sont accessibles par indexation ou par usinage autour d’un même axe rotatif, comme des trous radiaux, des méplats autour d’un arbre, des rainures enveloppantes ou des faces répétées. Des orientations composées indépendantes annulent cet avantage.
En usinage 4 axes indexé, la pièce tourne, l’axe rotatif se bloque, puis la coupe linéaire classique reprend. En usinage 4 axes continu, la pièce tourne pendant la coupe, ce qui peut convenir aux hélices ou aux géométries enveloppantes. Le devis doit préciser le mode proposé, car la programmation, la validation, la trajectoire de surface et le contrôle n’ont pas les mêmes conséquences.
Quelles sont les principales différences entre l’usinage CNC 3 axes et 4 axes ?
L’usinage 3 axes atteint les éléments géométriques par des mouvements X/Y/Z et s’appuie sur des montages ou une réorientation manuelle pour accéder aux autres faces. L’usinage 4 axes ajoute un axe rotatif qui peut indexer la pièce ou se déplacer pendant la coupe. La différence pratique ne se résume pas à « un degré de qualité supplémentaire ». Il y a un intérêt lorsqu’une seule relation rotative remplace suffisamment de manutention, de transferts de références et de temps d’arrêt pour compenser les contraintes de maintien de la pièce sur l’axe rotatif, de programmation et de dégagement.
« Il nous fallait un réglage […] avec suffisamment de dégagement pour usiner des deux côtés. »
Ce cas précis concernait un problème d’usinage horizontal et de maintien de la pièce. Son intérêt ici réside dans le raisonnement — accès, rigidité, géométrie des palettes et manutention par l’opérateur — et non dans les temps de cycle ou les valeurs de tolérance.
Le 5 axes implique deux décisions : indexé 3+2 ou mouvement simultané
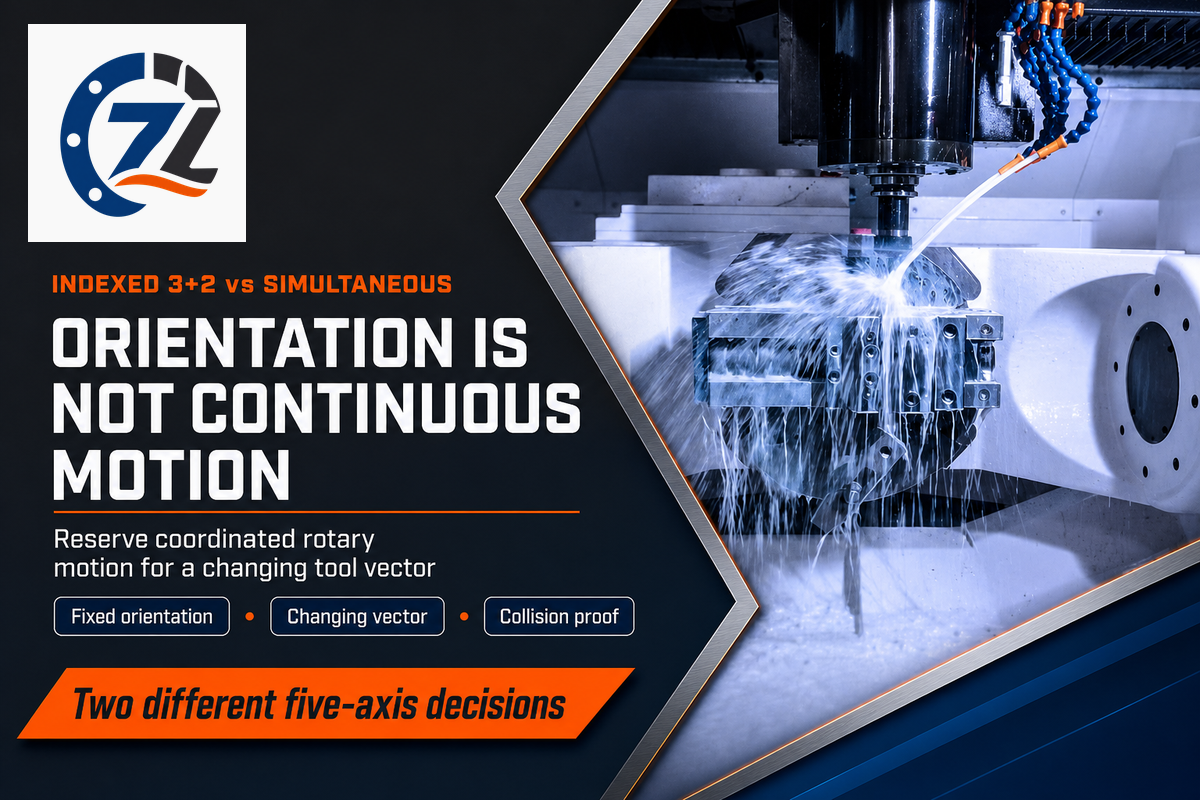
En usinage indexé 3+2, deux axes rotatifs se positionnent avant la reprise de la coupe X/Y/Z ; en usinage 5 axes simultané, les mouvements linéaires et rotatifs sont coordonnés pendant la coupe. Dans les deux cas, la fraiseuse, la commande, le postprocesseur, le maintien de la pièce et l’outil de coupe doivent être considérés comme un système configuré. Choisissez l’usinage indexé lorsque l’orientation donne accès à l’élément géométrique. Réservez le fraisage 5 axes simultané aux besoins de vecteur d’outil variable, de forme libre, d’usinage en flanc, d’évitement des interférences ou de continuité de surface impossibles à satisfaire avec des orientations fixes.
L’article technique d’American Machinist « When 2+3 Doesn’t Equal 5 » illustre la différence entre ces mouvements. La norme ISO 10791-6 traite également des mouvements coordonnés et du contrôle du point central de l’outil. Aucune de ces sources n’indique que le mouvement simultané est toujours préférable.
| Critère de décision | Indexé 3+2 | 5 axes simultanés |
|---|---|---|
| Mouvement rotatif pendant la coupe | Positionné et verrouillé | Coordonné avec X/Y/Z |
| Besoin principal | Accès à des orientations composées | Vecteur d’outil variable |
| Contraintes de programmation | Plus faibles, selon la configuration | Plus importantes ; le postprocesseur et le modèle de machine comptent |
| Applications inadaptées | Changements continus d’orientation pour une forme libre | Pièces simples à orientation fixe, pour lesquelles la validation supplémentaire n’apporte aucun gain |
L’usinage CNC 5 axes est-il plus rapide ?
Parfois, mais le temps de coupe n’est qu’un élément du procédé. Le 5 axes peut supprimer des montages, des manutentions, des positionnements ou des besoins d’accès avec un outil long ; les trajectoires simultanées peuvent aussi accroître le travail de programmation, de simulation, de postprocesseur, d’étalonnage et de vérification de la première pièce. Dans un témoignage de réussite du NIST MEP paru en 2026, Rob McQuillen, président de McQuillen Manufacturing, a déclaré que le projet avait contribué à réduire les temps de réglage jusqu’à 30 % après une formation et un travail sur le palpage et les procédés. Ce témoignage circonscrit montre qu’une amélioration par le 5 axes est possible, sans garantir une économie universelle.
Registre des contraintes de gamme à 8 critères
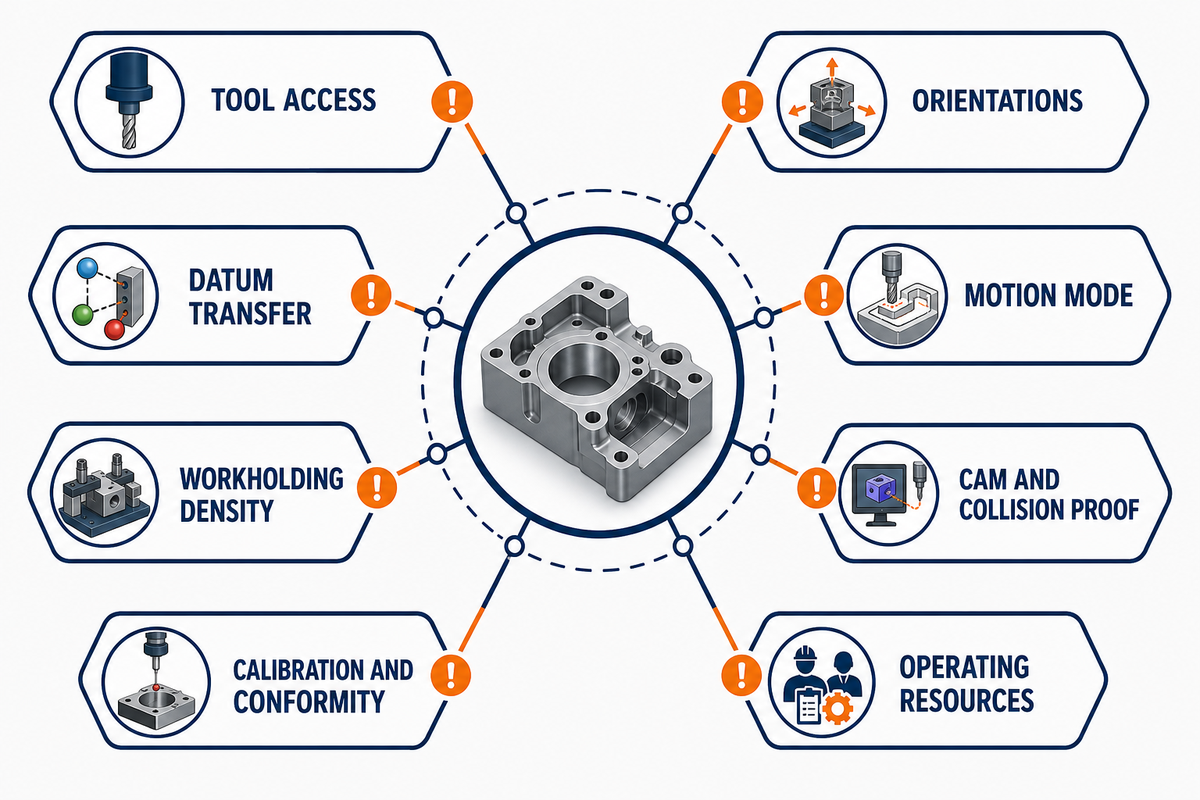
Le registre des contraintes de gamme à 8 critères est un outil de présélection, pas un budget complet d’erreurs machine. Il sert à repérer la première contrainte susceptible de justifier une gamme plus complexe : accès, orientations, transferts de références, mode de mouvement, densité de maintien de la pièce, validation FAO et des collisions, étalonnage et conformité propres à la machine, et ressources d’exploitation. Les preuves du fournisseur doivent permettre de prendre la décision finale.
| Critère | Question à traiter | Signal de passage à une gamme plus complexe | Limites / applications inadaptées |
|---|---|---|---|
| 1. Accès de l’outil | Quelles directions d’approche sont bloquées ? | Une orientation d’outil plus courte et plus sûre nécessite un mouvement rotatif | Ne résout pas un élément géométrique ou une tolérance mal défini |
| 2. Orientations | Combien de directions indépendantes sont nécessaires ? | Les faces composées dépassent une seule relation rotative | La complexité visuelle ne constitue pas une preuve |
| 3. Transfert des références | Quelles relations se retrouvent entre plusieurs réglages ? | Un nouveau serrage compromet une relation fonctionnelle | Un réglage unique exige tout de même un maintien de la pièce et un palpage adaptés |
| 4. Mode de mouvement | Indexer et verrouiller, ou se déplacer pendant la coupe ? | Le vecteur d’outil doit changer en continu | Le mouvement simultané est inutile pour des orientations fixes |
| 5. Densité de maintien de la pièce | Combien de pièces acceptées sont produites par cycle ? | Les axes supplémentaires suppriment davantage de manutention que de capacité de production | Un petit berceau peut réduire la densité du lot |
| 6. Validation FAO et des collisions | Le modèle du postprocesseur, de la machine et du montage est-il vérifié ? | Impossible de prouver le dégagement de l’axe rotatif avec une trajectoire plus simple | La disponibilité du logiciel ne prouve pas la compétence de l’atelier |
| 7. Étalonnage et conformité | Quelles preuves d’erreur et quelle règle de décision s’appliquent ? | Une erreur ou une incertitude de mouvement rotatif ou coordonné est importante | Une pièce d’essai standard n’est pas la pièce de production de l’acheteur |
| 8. Ressources d’exploitation | L’énergie, le liquide de refroidissement, le temps d’arrêt, les compétences ou le taux d’utilisation influent-ils sur la gamme ? | Des cycles longs ou une faible utilisation rendent les coûts auxiliaires importants | Aucune valeur universelle de consommation n’est fournie |
Règle du registre : passez à une gamme avec davantage d’axes uniquement si la proposition nomme la contrainte qu’elle supprime et la charge de preuves supplémentaire qu’elle entraîne.
Comparez le coût par pièce acceptée, pas le taux machine
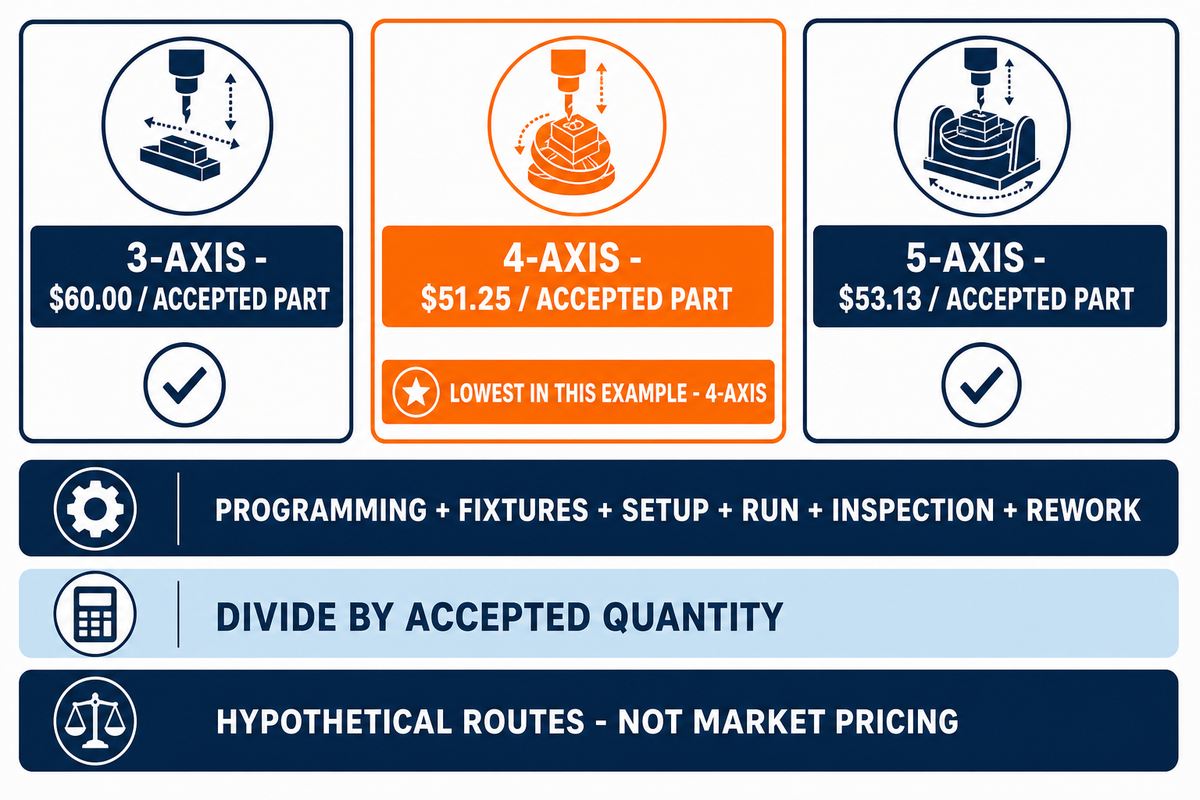
Pour comparer le coût de l’usinage CNC 3, 4 et 5 axes, ramenez le coût de chaque gamme à la quantité conforme à la règle d’acceptation convenue. Additionnez la programmation, les montages, le réglage, le fonctionnement de la machine et des équipements auxiliaires, le contrôle et les retouches, puis divisez par le nombre de pièces acceptées. Ce modèle évite les taux horaires universels et montre où un taux machine plus élevé peut — ou non — réduire d’autres coûts.
Comparateur du coût par pièce acceptée pour trois gammes
(Programmation + Montages + Réglage + Fonctionnement de la machine et des équipements auxiliaires + Contrôle + Retouches) ÷ Quantité acceptée
Utilisez les postes de devis du fournisseur. N’ajoutez le coût de l’énergie ou des systèmes auxiliaires que s’il est important et documenté.
Exemple chiffré : supposons que chaque gamme produise 80 pièces acceptées. Les valeurs ci-dessous sont uniquement des données hypothétiques fournies par l’acheteur ; elles illustrent le calcul, et non les prix du marché ou un devis de Zhenling.
| Gamme hypothétique | Postes de coût | Total | Coût / pièce acceptée |
|---|---|---|---|
| 3 axes | $600 + $900 + $750 + $1,800 + $450 + $300 | $4,800 | $4,800 ÷ 80 = $60.00 |
| 4 axes | $750 + $600 + $500 + $1,650 + $400 + $200 | $4,100 | $4,100 ÷ 80 = $51.25 |
| 5 axes | $1,200 + $350 + $350 + $1,900 + $350 + $100 | $4,250 | $4,250 ÷ 80 = $53.13 |
Dans cet exemple, la gamme 4 axes est la moins coûteuse. Modifiez la quantité par montage, le rendement en pièces acceptées, la programmation, l’énergie ou le contrôle, et le résultat peut changer. Les devis doivent détailler ces postes au lieu d’affirmer qu’un nombre d’axes donné est intrinsèquement moins coûteux.
Plus d’axes ne garantit pas des pièces acceptées plus précises
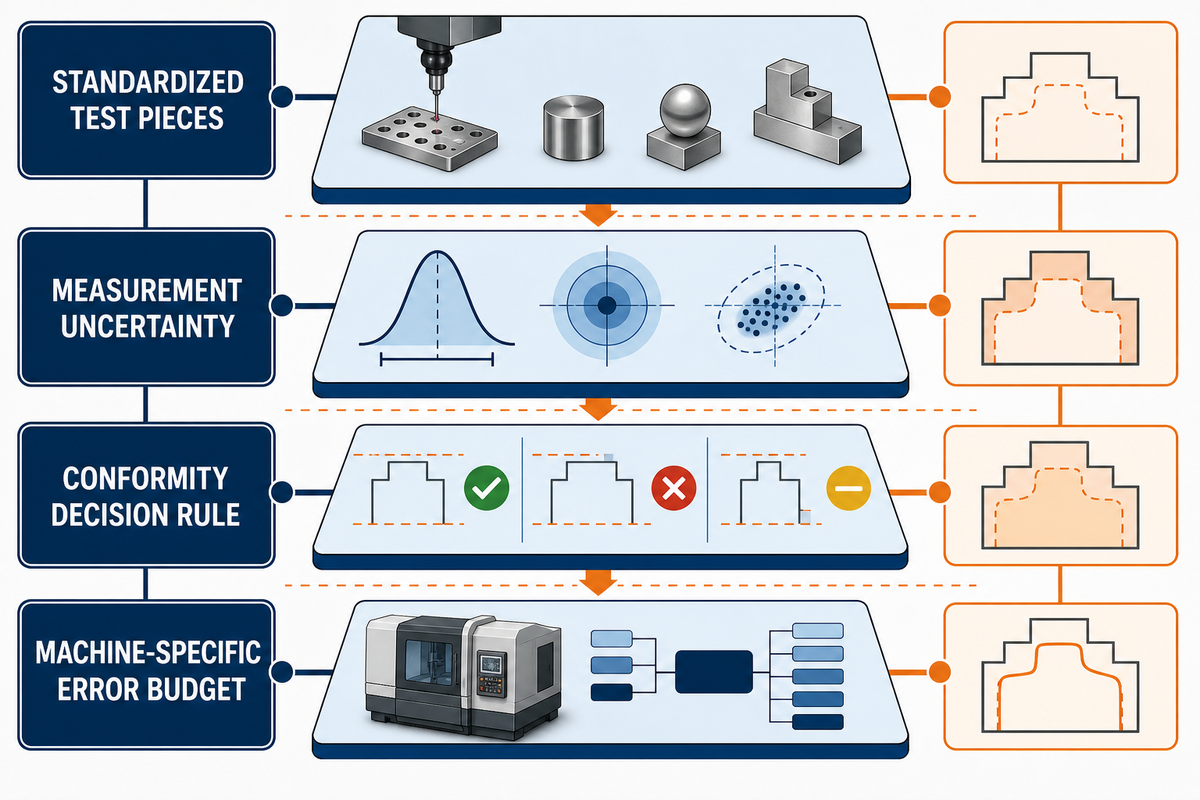
Le nombre d’axes peut modifier l’accès et les transferts de réglage, mais la précision des pièces acceptées dépend toujours des effets géométriques, rotatifs, thermiques, dynamiques, des charges, de l’outil, du maintien de la pièce, du matériau et de la mesure propres à la machine. Les pièces d’essai normalisées peuvent caractériser les performances d’un centre d’usinage, mais elles ne permettent pas à elles seules de décider si un élément géométrique de la pièce de production de l’acheteur est conforme au plan.
La norme ISO 10791-7:2020 utilise des pièces d’essai finies pour évaluer la précision de coupe des centres d’usinage à 3 à 5 axes simultanés. La norme ISO 230-12:2022 décrit plusieurs sources d’erreur et objectifs d’essai. Les essais sur pièces normalisées constituent des preuves de performance machine, mais la pièce approuvée par l’acheteur nécessite toujours sa propre procédure de conformité.
À proximité d’une limite de spécification, la norme ISO 14253-1:2017 impose de tenir compte de l’incertitude de mesure dans la décision de conformité. Le fournisseur et le client doivent convenir d’une règle de décision lorsque l’incertitude crée une zone dans laquelle une valeur mesurée seule ne peut prouver la conformité ou la non-conformité.
Dans une expérience d’ultraprécision menée en 2020 par University of Wisconsin–Madison, la rigidité de l’axe rotatif, la rigidité de l’outil, les erreurs de position et d’orientation ainsi que l’incertitude de mesure ont eu un effet sur le réglage étudié. Cette étude ne classe pas toutes les machines 3 axes et 5 axes ; elle montre pourquoi une configuration nominale ne constitue pas un budget d’erreurs propre à une machine.
Règle d’acceptation : demandez ce qui a été mesuré, selon quelle méthode, dans quel état et quelle règle de décision a transformé le résultat en « accepté » ou « rejeté ».
Adaptez la géométrie de la pièce à la gamme capable la moins contraignante
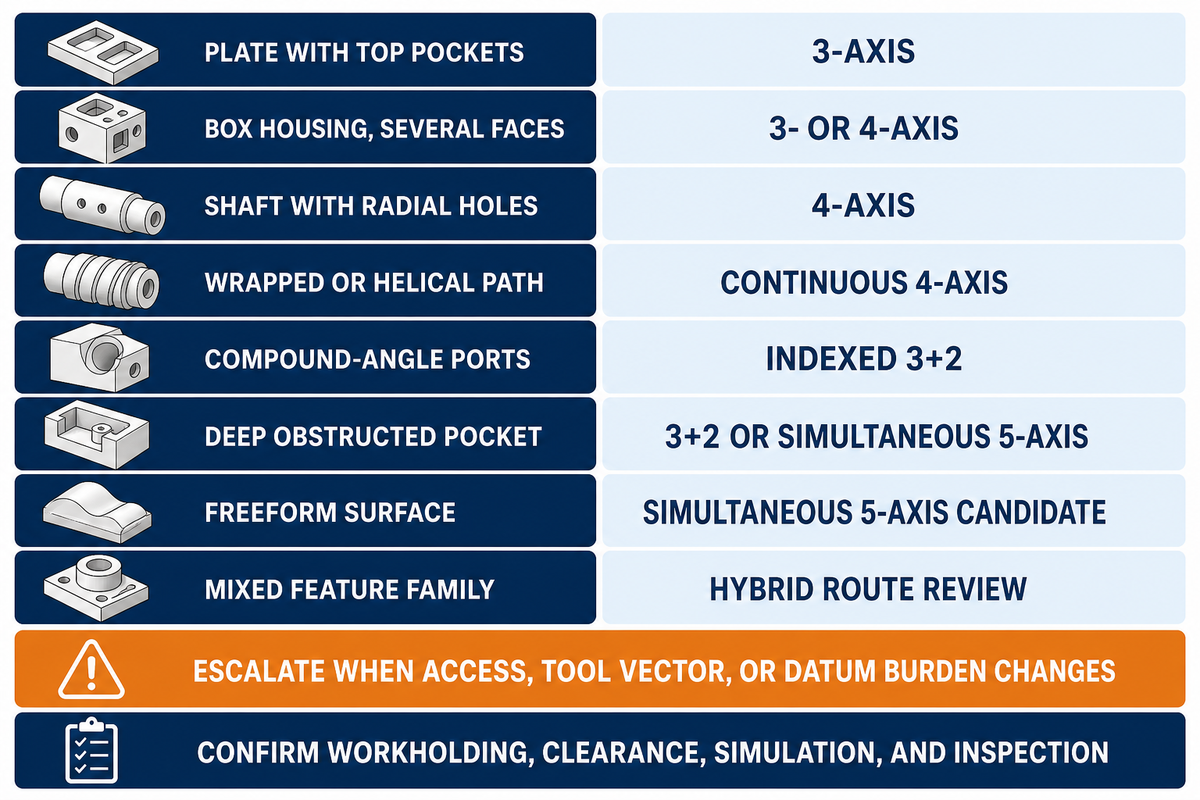
La géométrie détermine la gamme de départ selon l’accès aux éléments géométriques, les orientations, les références communes, la portée de l’outil et la continuité de surface. Le même cadre permet de comparer l’usinage CNC 3 axes et 5 axes, ou 3 et 4 axes, sans traiter le nombre d’axes comme un grade de qualité. Les fournisseurs peuvent proposer une autre gamme si la quantité, le matériau, l’implantation de la machine, la densité du lot, le palpage ou le contrôle modifient les contraintes. Utilisée comme outil de présélection, la matrice ci-dessous fait ressortir les critères de passage à une gamme plus complexe.
| Cas de figure | Gamme de départ | Pourquoi | Critère de passage à une gamme plus complexe | Limites / preuves nécessaires |
|---|---|---|---|---|
| Plaque avec poches sur la face supérieure | 3 axes | Tous les éléments géométriques sont accessibles selon Z | Un élément géométrique latéral critique apparaît | Vérifier la planéité et le maintien de la pièce |
| Boîtier comportant plusieurs faces | 3 ou 4 axes | La gamme dépend du transfert des références et du montage par lots | Une indexation radiale répétée supprime des transferts | Comparer le nombre de pièces par cycle |
| Arbre avec trous radiaux | 4 axes | Les éléments géométriques partagent une relation rotative | Des angles composés sortent du plan de rotation | Vérifier le faux-rond et la position de l’axe |
| Trajectoire enveloppante ou hélicoïdale | 4 axes continu | La coupe suit un seul axe rotatif | Le vecteur d’outil nécessite une seconde rotation | Vérifier l’interprétation de l’avance |
| Orifices à angles composés | Indexé 3+2 | L’orientation donne accès à l’élément géométrique sans mouvement continu | Le vecteur change pendant la coupe | Prouver le dégagement du porte-outil et du montage d’usinage |
| Poche profonde à accès obstrué | 3+2 ou 5 axes simultanés | L’inclinaison peut permettre d’utiliser un outil plus court | Un évitement continu est nécessaire | Vérifier la longueur de sortie, le porte-outil et le modèle de collision |
| Surface de forme libre | Option 5 axes simultanés | Le vecteur d’outil et la prise de passe varient | La surface peut être découpée selon des orientations fixes | Exiger des preuves pour le postprocesseur, la simulation et les pièces d’essai |
| Famille d’éléments géométriques mixtes | Examen d’une gamme hybride | Une seule désignation d’axe ne décrit pas toutes les opérations | Une machine peut regrouper des opérations vérifiées | Demander les hypothèses de rendement et les étapes de contrôle |
Exemple : un corps de vanne présente des faces de bride planes, des orifices radiaux et 2 alésages à angles composés liés à un système de références commun. Les faces planes ne justifient pas un mouvement simultané ; les alésages à angles composés peuvent justifier un usinage indexé 3+2. Si des géométries complexes à l’intérieur d’une transition exigent que le vecteur d’outil change pendant la coupe, le 5 axes simultané devient une opération d’usinage distincte, appuyée par des preuves, au lieu de désigner toute la pièce. Le choix des axes doit donc tenir compte des relations entre les éléments géométriques, et non de l’apparence du modèle entier.
Que préciser dans une demande de devis pour une gamme d’usinage
Une demande de devis portant sur une gamme d’usinage doit définir la pièce et les critères d’acceptation, puis demander au fournisseur de préciser son réglage, ses mouvements, ses références, son outillage, ses mesures et ses hypothèses non résolues. Le NIST identifie le réglage de la machine, sa cinématique et les tolérances du produit comme des catégories d’information distinctes pour la vérification. Demandez des preuves sans imposer au fournisseur sa méthode de fabrication exacte.
Les recommandations du laboratoire CNC de University of Florida exigent également un plan détaillé précis, les tolérances des éléments géométriques, les exigences de finition, les détails des outils et les emplacements des références/points zéro pour chaque opération.
Dossier de décision du plan à la gamme
- Plan 2D contrôlé, indice de révision, unités et modèle 3D exploitable.
- Grade du matériau, forme du produit, état de livraison et quantité.
- Éléments géométriques critiques, références, finition, opérations secondaires et documents.
- Nombre de réglages proposé par le fournisseur et mode de mouvement indexé ou simultané.
- Hypothèses concernant l’accès, la portée de l’outil, le montage d’usinage, la densité du lot et les collisions.
- Données d’étalonnage ou d’essai propres à la machine et pertinentes pour les éléments géométriques critiques.
- Méthode de mesure, incertitude et règle de décision lorsque pertinentes, et plan de compte rendu.
- Hypothèses non résolues, exclusions, emballage, destination et base de planification.
Utilisez l’outil public de présélection des pièces adaptées au 5 axes de Zhenling pour repérer les premières questions géométriques, puis vérifiez le dossier avec le vérificateur de préparation d’une demande de devis CNC. Ces outils servent à examiner les données d’entrée ; ils n’approuvent ni un procédé ni une tolérance.
Ce qui change : plus de choix d’axes exige davantage de preuves sur le procédé
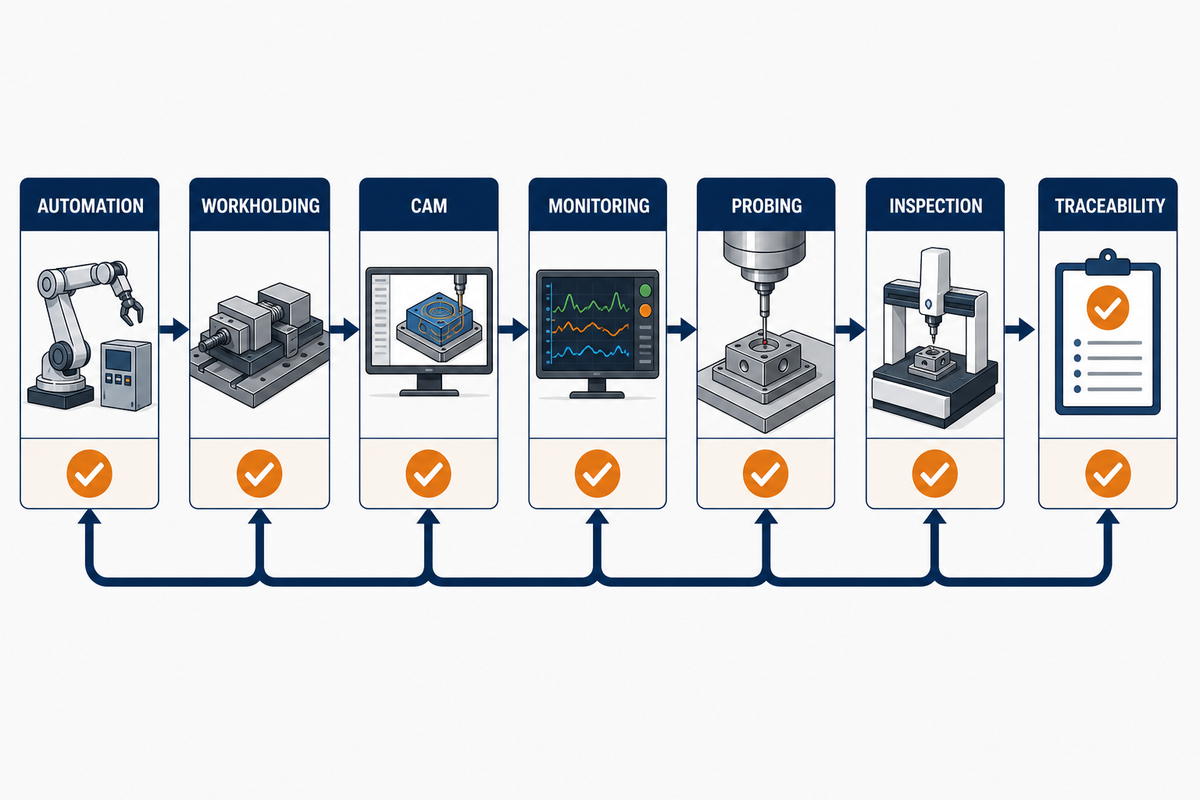
En 2026, le risque pour l’acheteur vient du fait de traiter un équipement de la machine comme s’il constituait à lui seul le système de production, et non d’un manque de désignations d’axes. Les éléments actuels indiquent que l’automatisation intégrée, le maintien de la pièce, la FAO, le suivi, le palpage, le contrôle et la traçabilité gagnent en importance. Les mouvements supplémentaires élargissent l’accès, tandis que les preuves relatives au procédé permettent de déterminer si cet accès produit des pièces acceptées à un coût justifiable.
Le rapport technique de 2025 de 25 pages d’EMO Hannover associe à plusieurs reprises les machines-outils à l’automatisation, au bridage, aux logiciels, à la mesure et à la traçabilité numérique. La page du brevet correspondant à la publication de 2025 US20250276421A1 indique China University of Petroleum (East China) comme titulaire ; cette publication montre également que les approches fondées sur les jumeaux numériques et la rétroaction restent des domaines de développement actifs, sans relever d’une technologie de Zhenling ni prouver leur adoption généralisée.
L’intérêt pour cette recherche comparative exacte a augmenté à partir d’un niveau bas aux États-Unis, mais la série est volatile et ne prouve pas la croissance du marché des machines. Pour les achats en 2026, l’action concrète est plus ciblée : avant de considérer « 5 axes » comme une preuve, demandez à chaque fournisseur comment la gamme proposée traite la simulation, le réglage, le palpage, la conformité et la répétabilité en production.
Foire aux questions
Une machine 3 axes peut-elle usiner les six faces d’une pièce ?
Oui, grâce à un réorientage maîtrisé, à des montages d’usinage ou à des opérations supplémentaires.
Une machine 3 axes peut usiner les 6 faces si le procédé prévoit un maintien de la pièce adapté et des changements d’orientation. La question est de savoir si ces transferts préservent les relations fonctionnelles et restent rentables pour la quantité prévue. Une gamme de fabrication en 4 ou 5 axes devient intéressante lorsqu’elle évite des transferts importants entre références, des problèmes d’accessibilité ou des manipulations, et non simplement parce qu’une autre face doit être usinée.
L’usinage CNC 4 axes est-il toujours simultané ?
Non, le travail en 4 axes peut être indexé ou continu.
En 4 axes indexés, la pièce est orientée, l’axe rotatif est bloqué, puis l’usinage reprend sur les axes X/Y/Z. En 4 axes continu, la pièce tourne pendant l’enlèvement de matière. Le fournisseur doit préciser le mode prévu, car les trajectoires d’outil, l’interprétation des avances, le parcours de surface, la mise au point et le contrôle peuvent différer, même si les deux gammes de fabrication sont qualifiées d’usinage 4 axes.
L’usinage 3+2 est-il identique à l’usinage 5 axes simultanés ?
Non, en 3+2, les axes rotatifs sont positionnés et bloqués avant l’usinage sur les axes X/Y/Z, tandis qu’en 5 axes simultanés, les mouvements linéaires et rotatifs sont coordonnés pendant la coupe pour répondre aux besoins d’orientation variable de l’outil.
Les deux gammes de fabrication utilisent une machine dotée de 5 axes asservis, mais répondent à des besoins différents. L’usinage 3+2 indexé suffit souvent pour les faces inclinées et les trous obliques accessibles depuis des orientations fixes. Le 5 axes simultané est réservé aux cas qui exigent une orientation variable de l’outil, des surfaces gauches continues, des trajectoires en fraisage périphérique ou l’évitement d’interférences impossible à obtenir avec des orientations distinctes et verrouillées.
L’usinage 5 axes garantit-il des tolérances plus serrées ?
Non, le nombre d’axes ne garantit pas les tolérances de la pièce finie.
La réduction du nombre de transferts entre montages peut éliminer une source d’erreur, mais les effets liés aux axes rotatifs, à la température, aux charges, aux outils, aux montages d’usinage, au matériau, à la dynamique et aux mesures subsistent. L’acceptation nécessite toujours une méthode définie et une règle de décision.
L’usinage 5 axes coûte-t-il toujours plus cher par pièce ?
Non, en pratique, le coût par pièce acceptée dépend de la programmation, des montages d’usinage, du réglage, du temps machine et des opérations auxiliaires, du contrôle, des reprises et de la quantité acceptée, et pas seulement du nombre d’axes ou du taux horaire.
Une gamme de fabrication en 5 axes peut entraîner des coûts plus élevés de programmation, de mise au point ou d’usinage, tout en réduisant le nombre de montages, les manipulations, la longueur des outils, les opérations secondaires ou les reprises. Une gamme en 3 axes peut usiner davantage de pièces par cycle et rester moins coûteuse pour des géométries répétitives accessibles. Comparez la programmation, les montages d’usinage, le réglage, le temps machine et les opérations auxiliaires, le contrôle et les reprises, puis divisez le total par la quantité acceptée. Il faut obtenir les valeurs propres au fournisseur ; des fourchettes horaires génériques ne permettent pas de répondre à la question.
Que dois-je envoyer pour obtenir un devis sur une gamme d’usinage ?
Envoyez le plan et le modèle à jour, l’état du matériau, la quantité, les références spécifiées, la finition, les besoins de contrôle et de rapport, les éléments nécessaires à la livraison, ainsi que les contraintes de procédé connues ou les hypothèses qui restent à confirmer.
Demandez au fournisseur de préciser le nombre de réglages, le mode de mouvement, les hypothèses concernant l’accessibilité et les montages d’usinage, le plan de mesure, les incertitudes liées au matériau, les exclusions et les bases de calcul du délai. Vous pourrez ainsi comparer les différentes gammes de fabrication sans imposer la même machine à chaque fournisseur.
Besoin d’un examen de gamme à partir de votre plan ?
Envoyez le plan à jour, l’état du matériau, la quantité, les références spécifiées critiques et les besoins de contrôle. Zhenling peut évaluer si un service de fraisage CNC conventionnel, un usinage indexé ou un service d’usinage CNC 5 axes constitue une gamme de fabrication de départ plausible.
Demander l’examen d’un plan →Méthode utilisée pour établir cette comparaison
Les sources réunies comprennent une analyse des résultats de recherche actuels, les champs d’application de normes publiques, des recherches gouvernementales et universitaires, un cas commercial cité nommément ainsi que les outils de Zhenling publiés sur l’adéquation des procédés et les demandes de devis. Les pages publiques de première partie sont considérées comme des sources attribuées, et non comme des preuves indépendantes de capacités. Aucun résultat client, aucune tolérance par défaut, aucune dénomination d’entité juridique ni aucun prix du marché n’ont été déduits.
Ressources associées sur l’usinage CNC
Références et sources
- Champ d’application public de l’ISO 10791-6:2014 International Organization for Standardization
- Estimation du temps de réglage des pièces usinées University of Maryland
- Usinage à commande numérique 5 axes de surfaces gauches composées Purdue University
- Étude de cas NIST MEP sur l’amélioration de l’usinage 5 axes National Institute of Standards and Technology
- Champ d’application public de l’ISO 10791-7:2020 International Organization for Standardization
- Champ d’application public de l’ISO 230-12:2022 International Organization for Standardization
- Champ d’application public de l’ISO 14253-1:2017 International Organization for Standardization
- Étude sur les erreurs des axes rotatifs et l’incertitude University of Wisconsin–Madison
- Permettre l’usinage intelligent avec STEP-NC National Institute of Standards and Technology
- Ressources de formation au fraisage CNC University of Florida
- Rapport technique EMO Hannover 2025 Institute of Production Engineering and Machine Tools, Leibniz University Hannover