
Entre em contato com a Zhenling

Atualizado em agosto de 2026
Fresamento CNC vs. torneamento CNC é uma comparação que deve partir do desenho técnico, não da preferência por uma máquina. Comece pela característica geométrica que controla a função, rastreie sua relação com as referências e, em seguida, documente a transferência entre preparações, as evidências de inspeção, a quantidade e as operações secundárias. Essa sequência gera um briefing que permite ao fornecedor explicar a sequência de operações e ao comprador auditá-la.
Verificação rápida dos dados do desenho
| Geometria predominante | Rotacional, prismática ou mista |
|---|---|
| Relação que controla a função | Diâmetro/batimento, planeza/posição ou referência entre operações |
| Base de comparação comercial | Peças aprovadas, não apenas horas de máquina |
| Evidência necessária | Método de inspeção específico para cada característica e escopo dos documentos |
Não há um vencedor universal entre fresamento CNC e torneamento CNC. O torneamento controla naturalmente as características rotacionais porque a peça gira; o fresamento controla naturalmente faces planas, cavidades, ranhuras e características em várias faces porque a ferramenta de corte se move ao redor de uma peça fixada. Geometrias mistas podem exigir os dois processos, mas os riscos relacionados às referências e à inspeção determinam se uma única preparação é realmente melhor.
O que importa antes de escolher a máquina
- Menos preparações não significam automaticamente um ciclo mais curto ou um custo menor por peça aprovada.
- Um valor nominal de precisão da máquina não comprova a tolerância de um componente acabado.
- A quantidade altera o peso da programação, dos dispositivos de fixação, das castanhas e da preparação no custo de cada peça aprovada.
- Uma solicitação de cotação neutra quanto ao processo permite que fornecedores capacitados proponham uma sequência mais segura.
1. Fresamento CNC vs. torneamento CNC: visão geral
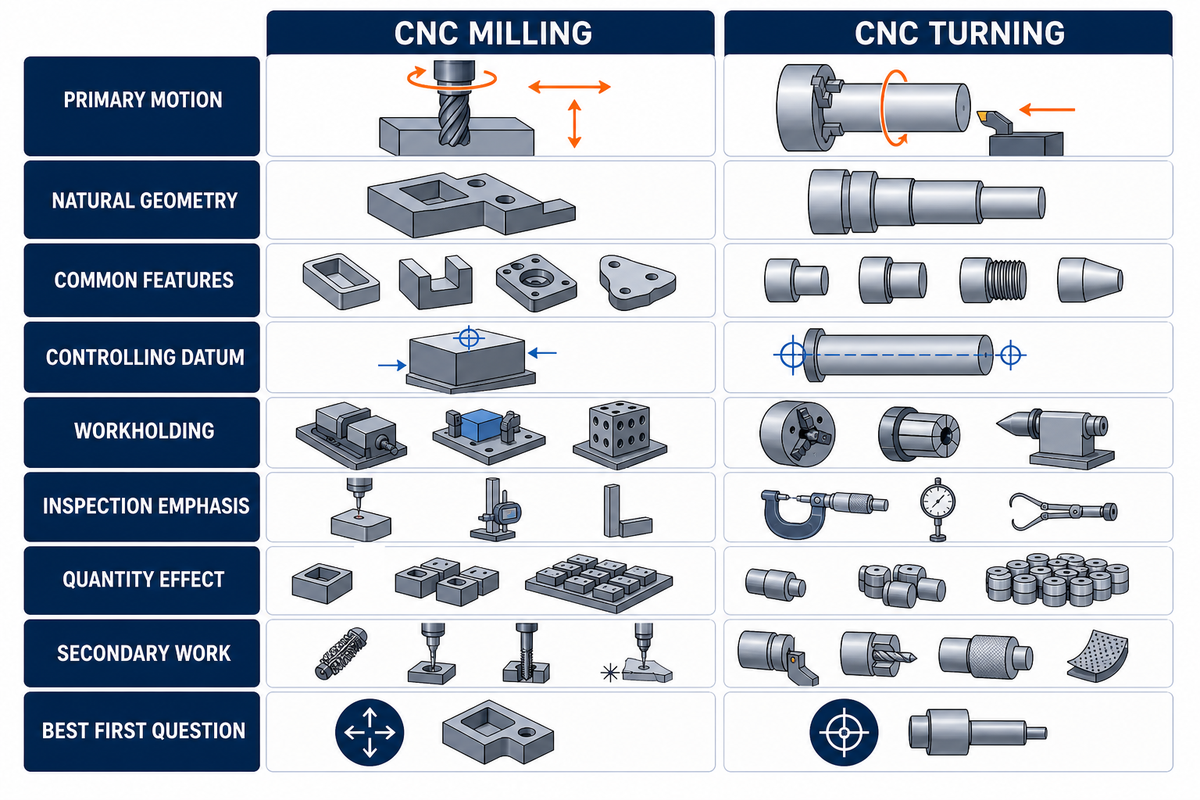
No torneamento CNC, a peça gira contra uma ferramenta de corte; no fresamento CNC, uma ferramenta de corte gira ao redor de uma peça parada ou indexada. O torneamento oferece o movimento natural para características rotacionais; o fresamento, para características prismáticas e em várias faces. Nenhum desses movimentos substitui a análise do desenho e das referências.
Na fabricação moderna, os tipos de usinagem CNC pertencem à mesma família de processos de usinagem, mas cada processo de fabricação distribui de forma diferente o movimento e o controle das referências. Por isso, a seleção do equipamento CNC pode começar pelo desenho, em vez de partir da preferência por um torno.
A cinemática define a principal diferença entre fresamento CNC e torneamento CNC; ela não garante custo ou precisão. Tornos CNC tendem a produzir com eficiência diâmetros, furos, ombros, canais, conicidades e roscas coaxiais. Fresadoras CNC tendem a produzir faces, cavidades, ranhuras, perfis, padrões de furos e características fora do eixo. Centros de torneamento modernos e fresadoras multieixos tornam essa divisão menos nítida, mas não a eliminam.
A análise do NIST sobre calibração de máquinas-ferramenta reforça essa distinção: a descrição de um movimento ou eixo, por si só, não comprova a capacidade de produzir a peça acabada.
As buscas equivalentes incluem torneamento CNC vs. fresamento, fresamento CNC vs. torneamento CNC e torneamento CNC vs. fresamento CNC. Comparações mais abrangentes, como fresamento vs. torneamento vs. retificação ou torneamento vs. fresamento vs. furação, incluem processos que não fazem parte deste guia. Uma máquina de fresamento e torneamento CNC é mencionada aqui apenas quando as características mistas tornam relevante sua sequência de operações.
| Fator de comparação | Fresamento CNC | Torneamento CNC | Limitações / aplicações inadequadas |
|---|---|---|---|
| Movimento principal | Ferramenta de corte rotativa com múltiplas arestas | Peça em rotação | O movimento, por si só, não determina toda a sequência de operações |
| Geometria mais adequada | Prismática, plana, irregular, com várias faces | Cilíndrica, cônica, coaxial | Características mistas podem inverter a avaliação inicial |
| Características comuns | Cavidades, ranhuras, faces planas, padrões de furos | Diâmetros, furos, canais, roscas | O acesso da ferramenta e as interrupções continuam sendo fatores relevantes |
| Referência que controla a peça | Faces, planos, padrões de furos | Eixo, diâmetro, linha de centro | Referências entre operações aumentam o risco na transferência |
| Fixação da peça | Morsa, dispositivo de fixação, castanhas macias, fixação a vácuo ou apoio personalizado | Placa, pinça, pontas de centro, castanhas macias | Características finas ou interrompidas podem se deformar |
| Ênfase na inspeção | Posição, planeza, perfil, relação entre várias faces | Diâmetro, batimento, cilindricidade, coaxialidade | A estratégia de medição continua específica para cada característica |
| Efeito da quantidade | O peso dos dispositivos de fixação e da programação varia conforme o lote | As premissas sobre castanhas, barras e manuseio variam conforme o lote | Não existe uma quantidade universal de equilíbrio de custos |
| Operações secundárias | Pode exigir torneamento para produzir características coaxiais com eficiência | Pode exigir fresamento para faces planas e furos fora do eixo | Uma nova fixação pode alterar a cadeia de referências |
| Melhor pergunta inicial | Qual face ou característica controla a função? | Qual eixo ou diâmetro controla a função? | É necessário analisar o fornecedor quando as duas respostas são relevantes |
Registre no desenho técnico
- Identifique a característica que controla a função
- Indique a referência de localização
- Marque todas as relações entre operações
- Defina as evidências de aceitação
Não deduza apenas pelo formato
- Não determine a máquina com base na peça bruta
- Não presuma que uma única preparação elimina o risco de transferência
- Não converta a precisão do eixo em tolerância da peça
- Não compare cotações com escopos diferentes
Limite do escopo: um eixo com um furo transversal fora do eixo ou uma carcaça com um furo torneado crítico pode exigir as duas famílias de processos. Este artigo trata dos dados necessários e dos limites de falha; as ferramentas interativas da Zhenling continuam sendo usadas para avaliar a sequência de operações.
2. Como o movimento de corte altera a geometria e o controle das referências
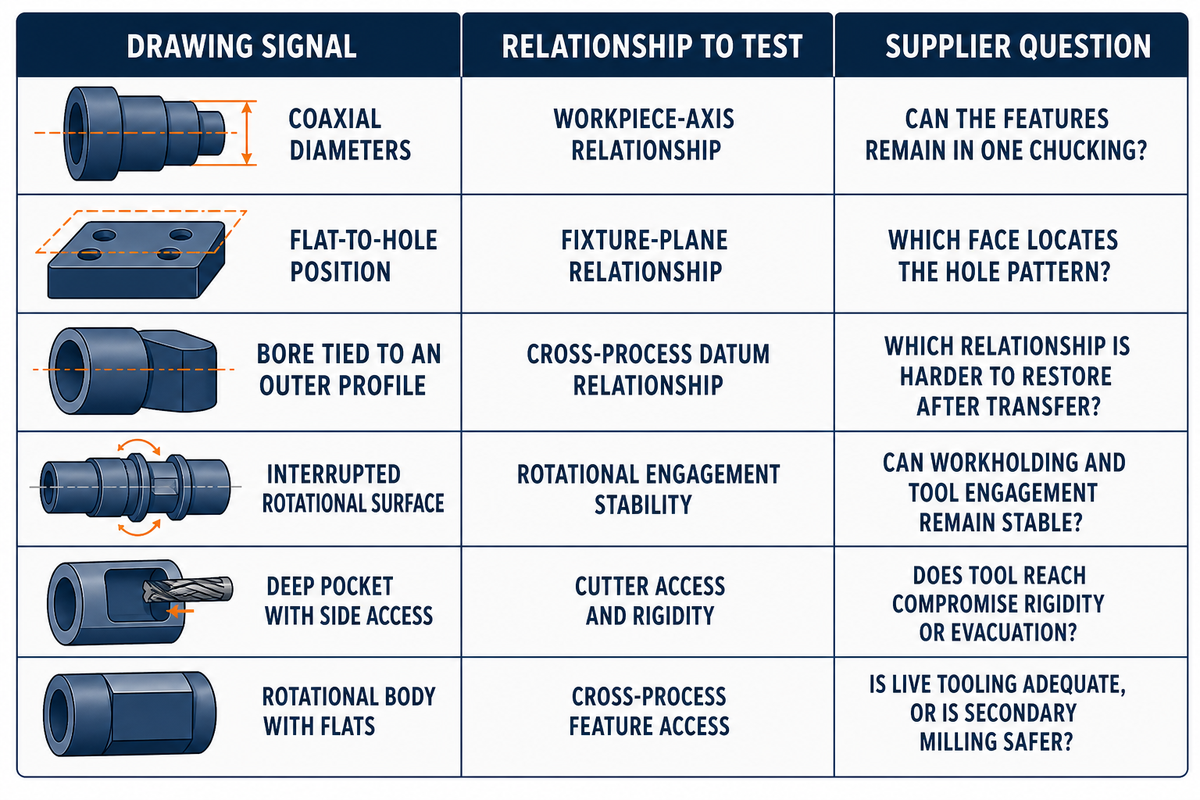
O movimento de corte determina quais geometrias permanecem naturalmente centradas, quais faces exigem indexação e onde a força de fixação atua na peça. No torneamento, o eixo-árvore gira a peça em torno de um eixo; no fresamento, gira a ferramenta de corte, que percorre os eixos programados. A pergunta útil é qual movimento preserva a relação determinante do desenho com menos transferências.
A análise da trajetória da ferramenta deve determinar se a fresa realiza fresamento de face, fresamento de rosca ou outras operações de fresamento e se o corte rotativo altera o acesso à característica que controla a função. A tecnologia de usinagem CNC ajuda a executar esse plano, mas não escolhe a referência pelo comprador.
O controle numérico computadorizado coordena os dois tipos de máquinas CNC, mas não torna idênticas suas funções mecânicas. Em uma máquina de torneamento CNC, o eixo-árvore estabelece o eixo de rotação enquanto a ferramenta de corte estacionária avança ao longo dele ou transversalmente a ele. Em uma fresadora CNC, a ferramenta gira e o dispositivo de fixação estabelece a localização da peça, enquanto os eixos lineares ou rotativos criam a trajetória da ferramenta.
Na indústria de fabricação, os dois métodos removem material para criar a forma desejada. O projeto da peça determina qual movimento mantém a geometria funcional vinculada à cadeia mais simples de referências e inspeção.
Considere o torneamento CNC e o fresamento CNC como famílias de sequências de operações em uma mesma análise de usinagem e avalie cada família com base no mesmo desenho e nos mesmos critérios de aceitação.
Um experimento revisado por pares sobre torneamento-fresamento, realizado em 2026, alerta contra alegações simplistas de desempenho. Os resultados se aplicam à peça de 6061-T6, à geometria da ferramenta, às velocidades, à profundidade, à condição do fluido e ao objetivo de acabamento superficial especificados; os erros do modelo relatados ficaram dentro de 10% naquela preparação. Neste caso, a pesquisa estabelece uma regra de transferência: o desempenho medido depende das condições do teste, não das palavras “fresamento” ou “torneamento”.
| Indicação no desenho | Relação de movimento a avaliar | Pergunta antes da liberação |
|---|---|---|
| Diâmetros coaxiais | Relação com o eixo da peça | É possível manter as características na mesma fixação? |
| Posição entre face plana e furo | Relação com o plano do dispositivo de fixação | Qual face localiza o padrão de furos? |
| Furo relacionado a um perfil externo | Relação entre referências de processos diferentes | Qual relação é mais difícil de restabelecer após a transferência? |
| Superfície rotacional interrompida | Estabilidade do contato rotacional | A fixação da peça e o contato com a ferramenta permanecem estáveis? |
| Cavidade profunda com acesso lateral | Acesso e rigidez da ferramenta | O alcance da ferramenta compromete a rigidez ou a evacuação de cavacos? |
| Corpo rotacional com faces planas | Acesso às características entre processos | O acionamento de ferramentas acionadas é suficiente ou um fresamento secundário é mais seguro? |
Erro comum: tratar um modelo CAD como um conjunto de formas sem ler os símbolos de referência geométrica e as notas de inspeção. Dois componentes cilíndricos visualmente semelhantes podem exigir métodos de usinagem diferentes quando um controla o batimento em relação à linha de centro e o outro controla a posição do furo em relação a uma face usinada.
3. Documente a geometria predominante e a cadeia de referências
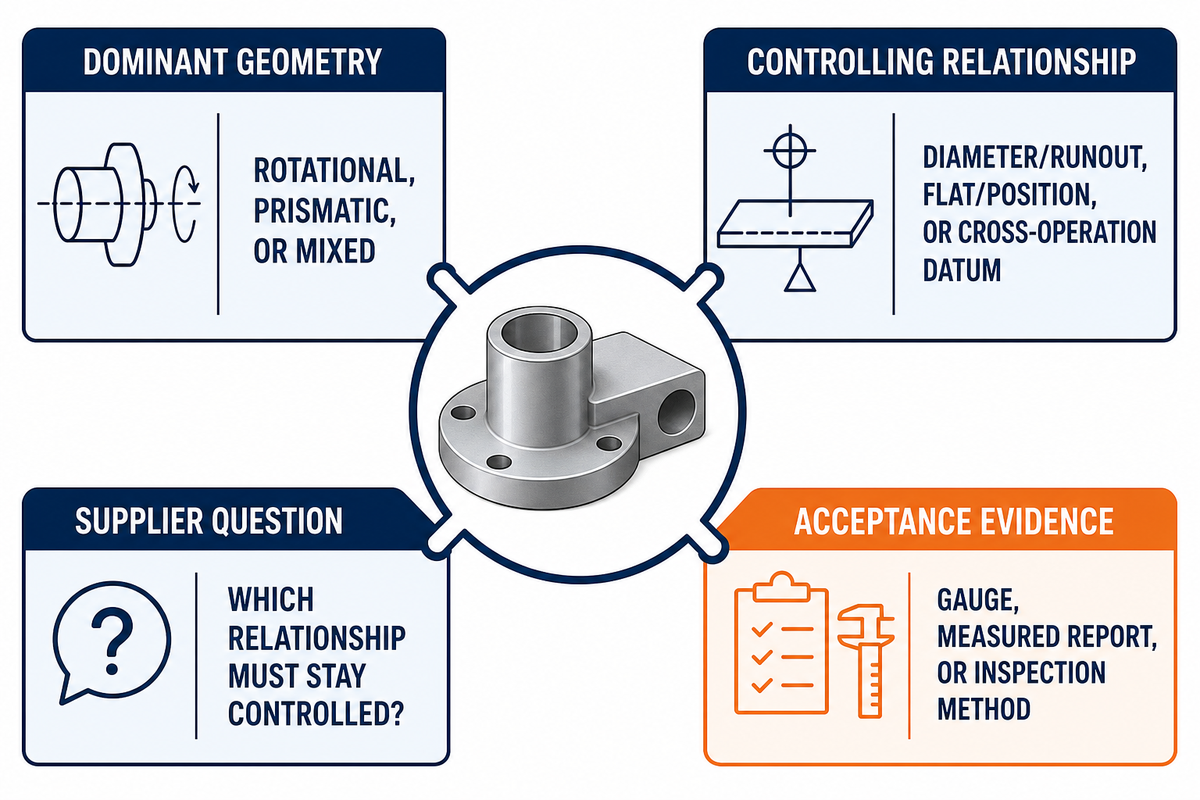
A geometria predominante é apenas uma classificação inicial do desenho. Registre se as relações funcionais permanecem rotacionais, dependem de faces ou posições entre várias faces, ou cruzam a divisão entre torneamento e fresamento. A cadeia de referências e as evidências de aceitação necessárias fornecem, então, informações suficientes para que o fornecedor proponha e justifique a sequência de fabricação.
Escolher o processo adequado exige mais do que escolher entre fresamento CNC e torneamento com base no formato. Peças simétricas podem ter requisitos fora do eixo, enquanto componentes complexos podem manter uma referência rotacional. A mesma lógica se aplica a vários materiais e à fabricação de combinações complexas de características geométricas.
Briefing do desenho: característica, referência e evidência — estrutura de dados em 8 fatores
O briefing do desenho sobre característica, referência e evidência associa cada característica crítica à sua referência de localização, à pergunta para o fornecedor e à evidência de aceitação necessária.
Use o briefing no desenho controlado antes de solicitar um tipo de máquina. Assim, você evita um erro comum de compras: o comprador vê uma peça bruta redonda, exige torneamento e só depois descobre que uma face fresada e um furo fora do eixo controlam a montagem. Cabe ao fornecedor propor e explicar a sequência de fabricação; o comprador mantém o controle sobre a função e a aceitação.
A comparação do NIST entre 21 peças de produção mostra por que a incerteza modelada da máquina e os erros medidos da peça são camadas distintas de evidência; o briefing do desenho mantém visível essa transferência de responsabilidade pela aceitação.
| Dados da característica | Pergunta para o fornecedor | Pergunta sobre a referência | Evidência de aceitação | Limitações / aplicações inadequadas |
|---|---|---|---|---|
| Diâmetro externo + ombro | Uma única fixação pode manter essas características coaxiais? | A mesma linha de centro? | Registro de diâmetro e batimento | Verifique paredes interrompidas ou finas |
| Furo coaxial + rosca | O furo e a rosca podem compartilhar a mesma referência? | A mesma fixação? | Dimensão do furo, calibre de rosca, batimento | O acesso a áreas cegas pode limitar o ferramental |
| Face plana + cavidade | Qual plano localiza as duas características? | Qual plano define a profundidade? | Planeza, profundidade, perfil | Um alcance profundo pode reduzir a rigidez |
| Padrão de furos em várias faces | Como a origem comum é preservada após a indexação? | Origem comum após a indexação? | Relatório de posição baseado nas referências definidas | É necessário comprovar o acesso para indexação |
| Eixo + rasgo de chaveta | Como a posição angular do rasgo de chaveta é definida em relação à referência do eixo? | Posição angular do rasgo de chaveta em relação a quê? | Batimento e posição do rasgo de chaveta | A transferência pode eliminar a referência angular |
| Flange + círculo de furação | Como a face, o eixo e o padrão de furos se relacionam? | Relação entre a face e o eixo? | Batimento da face e posição dos furos | Uma segunda preparação pode acumular erros |
| Furo excêntrico | Qual referência define o deslocamento? | Deslocamento em relação ao eixo ou à face? | Deslocamento e geometria do furo | A arquitetura da máquina é importante |
| Manga cilíndrica fina | Como a deformação em condição livre é controlada? | Condição livre ou restringida? | Diâmetro em condição definida | A deformação causada pela fixação pode ser predominante |
| Placa fina com furos | Como a planeza é verificada após a liberação? | Estado com apoio e após a liberação? | Planeza e posição dos furos | A liberação do dispositivo de fixação pode alterar a forma |
| Corpo rotacional + orifícios fora do eixo | Qual referência controla o ângulo e a posição dos orifícios? | Orifícios relacionados ao eixo ou à face? | Batimento, ângulo e posição | É necessário demonstrar o acesso das ferramentas acionadas |
- Circule as características funcionais — identifique as dimensões que afetam o encaixe, o movimento, a vedação ou a montagem.
- Rastreie cada referência determinante — observe se a relação permanece em uma única preparação rotacional ou prismática.
- Defina as evidências de aceitação — determine o calibre, o relatório ou o método de inspeção necessário para cada característica.
- Deixe o fornecedor propor a sequência — solicite o número de preparações previsto e o plano de transferência sem impor uma sequência de máquinas insegura.
Uma fresadora CNC pode substituir um torno?
Fresadoras CNC podem produzir algumas características circulares por interpolação ou com um eixo rotativo, mas não substituem um torno para todas as peças. O torneamento mantém a geometria rotacional vinculada ao eixo-árvore, o que pode simplificar o controle do diâmetro e das características coaxiais. O fresamento pode ser adequado para uma peça predominantemente prismática com poucas características circulares. A decisão sobre a sequência deve considerar acesso, fixação da peça, material bruto, quantidade, inspeção e evidências do fornecedor.
Cenário: considere um corpo de válvula compacto que parece cilíndrico no modelo tridimensional. O furo de vedação é concêntrico ao diâmetro externo, mas dois orifícios estão posicionados a partir de uma face de montagem usinada. Uma instrução apenas de torneamento preserva a relação do furo, mas deixa o requisito entre os orifícios e a face para uma transferência de referência. Uma instrução apenas de fresamento pode facilitar a usinagem dos orifícios, mas tornar menos natural a usinagem do furo concêntrico. Indicar o furo, a face, os orifícios e as evidências de aceitação mostra por que o fornecedor precisa explicar qualquer plano de transferência de referências entre processos.
4. Compare a preparação, a fixação da peça e o acesso da ferramenta
O risco de preparação aumenta quando uma característica crítica precisa ser fixada novamente, indexada, alcançada com uma ferramenta longa ou liberada durante a troca de ferramenta. O fresamento costuma trazer questões de dispositivos de fixação e acesso; o torneamento costuma envolver fixação em placa, batimento e cortes interrompidos. A sequência mais segura é aquela que preserva as referências críticas durante essas etapas.
Uma pesquisa revisada por pares sobre usinagem de cinco eixos constatou que, naquele caso específico, mudar a posição de preparação da mesma peça programada reduziu o deslocamento axial em 16,76% e o tempo de usinagem em 10,70%. Essas porcentagens não representam economias gerais do fresamento. Elas demonstram algo mais útil: a orientação da preparação pode alterar o deslocamento dos eixos, o risco de ultrapassagem do curso, as interferências e o tempo, mesmo quando a peça e a trajetória da ferramenta parecem fixas.
Um artigo da Boeing e do NIST sobre troca de ferramenta modela 8 estados ou movimentos e distingue máquinas que precisam apenas se afastar do dispositivo de fixação da peça daquelas que retornam a uma posição de referência. Isso faz da folga durante a troca de ferramenta um dado da sequência de operações, não um detalhe a verificar após a programação.
Orçamento de risco de transferência entre preparações: mapa de risco com 9 eventos
O orçamento de risco de transferência entre preparações lista todos os eventos que podem deslocar uma referência, bloquear uma ferramenta, alterar a condição térmica ou modificar as evidências de aceitação.
| Evento de risco | Evidência a solicitar | Indício de falha | Limitações / aplicações inadequadas |
|---|---|---|---|
| Localização inicial | Plano de referências e pontos de contato | Superfície de localização ambígua | Não avalie sem o desenho controlado |
| Força de fixação | Conceito de castanha ou dispositivo de fixação | Deformação de parede fina ou em condição livre | Alegações genéricas sobre fixação são insuficientes |
| Alcance da ferramenta | Envelope da ferramenta e do suporte | Alcance longo ou colisão do suporte | O acesso não comprova a rigidez |
| Troca de ferramenta | Folga ou comportamento de retorno à referência | O dispositivo de fixação bloqueia movimentos seguros | É necessária uma verificação específica da máquina |
| Evacuação de cavacos | Orientação e plano de evacuação | Cavacos recortados ou cavidade obstruída | O material e a profundidade das características alteram o risco |
| Transferência da peça | Referência de transferência e repetibilidade de localização | A relação crítica passa por diferentes preparações | A identificação como processo em uma máquina não é prova |
| Variação térmica | Aquecimento inicial e condição de inspeção | Variação entre o corte e a medição | É necessário conhecer as tolerâncias específicas da característica |
| Rebarbação ou acabamento | Sequência de pós-processamento | A superfície de aceitação muda posteriormente | Não encerre a inspeção cedo demais |
| Medição final | Método, amostragem e escopo do relatório | A cotação não inclui as evidências necessárias | Não há uma pontuação genérica de gravidade que sirva para todos os casos |
Quais são as desvantagens do fresamento CNC?
O fresamento CNC pode exigir dispositivos de fixação mais elaborados, várias orientações indexadas e ferramentas de longo alcance quando as características ficam em várias faces ou em regiões profundas da peça. Essas condições podem aumentar o tempo de preparação, a deflexão da ferramenta, as restrições contra colisões e os problemas de evacuação de cavacos. O fresamento continua sendo a sequência correta para muitas geometrias complexas; a desvantagem aparece quando o comprador presume que o acesso da ferramenta também comprova rigidez, continuidade das referências ou capacidade de atender aos critérios de aceitação.
Sintoma na produção a investigar: dispositivos de fixação especiais podem exigir mais planejamento e preparação da máquina do que o corte em um lote pequeno. Peça aos fornecedores que separem as premissas sobre dispositivos reutilizáveis do trabalho feito uma única vez e pergunte se a cotação considera castanhas macias, um dispositivo de fixação dedicado ou uma preparação com morsa de uso geral.
5. Planeje as tolerâncias, o acabamento superficial e a inspeção
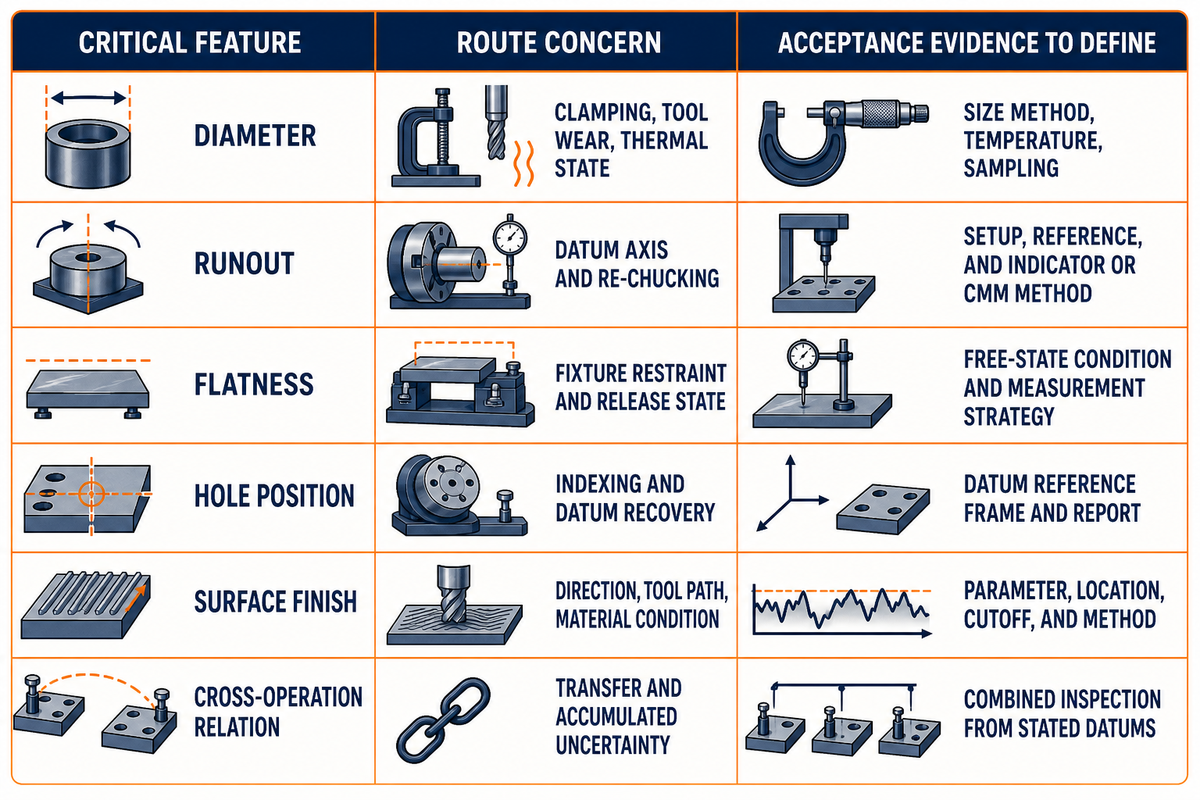
Nem o fresamento CNC nem o torneamento CNC são universalmente mais precisos. A conformidade da peça acabada depende da característica crítica, dos erros da máquina, da fixação da peça, das condições de corte, da resposta do material, do número de preparações, da condição térmica e do método de medição. Compare as evidências necessárias para cada característica, em vez de atribuir uma vantagem geral de tolerância a um processo.
A análise do NIST sobre calibração de máquinas-ferramenta distingue efeitos intraeixo, entre eixos, de carga, térmicos e volumétricos. Por isso, não se pode converter diretamente uma especificação de posicionamento em uma promessa sobre a peça acabada. Entre o movimento da máquina e a geometria aprovada ainda estão as condições do processo, a fixação, o ferramental e a medição.
Em outro estudo, o NIST comparou a incerteza modelada com os erros medidos de 21 peças de produção. Para o comprador, o valor está na estrutura das evidências: a incerteza da máquina e os erros reais da peça estão relacionados, mas não são intercambiáveis.
A norma ISO 230-2:2014, analisada e confirmada em 2025, trata da precisão de posicionamento e da repetibilidade de eixos individuais controlados numericamente. Ela não certifica a tolerância da peça do comprador. Da mesma forma, a norma ISO 10791-2:2023 abrange ensaios geométricos de centros de usinagem com eixo-árvore vertical, não todos os processos e critérios de aceitação de uma cotação.
Uma pesquisa sobre deformação térmica de 2026 listada pelo NIST relata que, no contexto estudado, as cargas de motores, do processamento da peça e das mudanças ambientais podem predominar sobre o erro volumétrico. O ciclo de medição durante o processo e compensação levou menos de 100 segundos, e os experimentos reduziram os erros em até uma ordem de grandeza. Esses resultados descrevem o método dos autores, não uma capacidade comum dos fornecedores. Para o comprador, a ação é mais simples: defina a condição de medição e pergunte como o estado térmico é controlado nas características críticas.
Mantenha separadas as evidências: o deslocamento axial de 16,76% e o tempo de usinagem de 10,70% pertencem ao estudo sobre posição de preparação, enquanto 100 segundos se referem ao experimento de compensação térmica. O valor de 100 segundos não é uma promessa de tempo de ciclo do fornecedor.
| Característica crítica | Aspecto da sequência de operações | Evidência de aceitação a definir |
|---|---|---|
| Diâmetro | Fixação, desgaste da ferramenta, estado térmico | Método de medição da dimensão, temperatura, amostragem |
| Batimento | Eixo de referência e nova fixação | Preparação, referência e método com relógio comparador ou máquina de medição por coordenadas (CMM) |
| Planeza | Restrição do dispositivo de fixação e condição após a liberação | Condição livre e estratégia de medição |
| Posição do furo | Indexação e recuperação das referências | Sistema de referência geométrica e relatório |
| Acabamento superficial | Direção, trajetória da ferramenta, condição do material | Parâmetro, localização, comprimento de amostragem e método |
| Relação entre operações | Transferência e incerteza acumulada | Inspeção conjunta com base nas referências declaradas |
Erro comum: pedir “tolerância apertada” sem identificar a característica geométrica, a referência, a condição em estado livre ou o relatório. Um serviço de torneamento e um serviço de fresamento podem atender a desenhos exigentes, mas a cotação precisa indicar o que será medido e como a aceitação será determinada.
6. Compare o custo por peça aprovada, não a tarifa por hora
O custo por peça aprovada considera a sequência completa: programação, preparação da máquina, dispositivos de fixação ou castanhas, material bruto, tempo de ciclo, operações secundárias, inspeção, retrabalho e risco de rejeição. O torneamento pode ser econômico para peças cilíndricas adequadas, mas nenhuma taxa horária pública ou porcentagem fixa de economia substitui uma cotação para o mesmo desenho técnico e a mesma quantidade, com condições equivalentes.
Há taxas públicas. Por exemplo, a Texas State University publica taxas externas específicas por máquina para um espaço maker com escopo definido. Isso não estabelece uma referência comercial de mercado, pois o escopo da instalação, a categoria de usuário, a mão de obra incluída, a preparação, a documentação da qualidade e a alocação de riscos diferem das cotações de fornecedores. Mesmo um valor real por hora de máquina pode responder à pergunta errada.
Pesquisas revisadas por pares sobre custos de fabricação consideram o processo, o tamanho da peça, o material, as características geométricas, a preparação, o manuseio e as condições de produção como fatores interdependentes. A quantidade importa porque os custos únicos de programação e preparação são distribuídos por um número diferente de componentes aprovados. Não pergunte qual é o volume universal de equilíbrio; peça a cada fornecedor que informe o padrão de lotes considerado e o ferramental reutilizável.
Equação para normalizar cotações
Custo por peça aprovada = (programação + preparação da máquina + dispositivos de fixação ou castanhas + processamento do lote + operações secundárias + inspeção + retrabalho esperado) ÷ quantidade aprovada. Use os dados fornecidos pelos fornecedores; não insira uma taxa genérica de mercado.
Exemplo fictício de desenho técnico: os valores a seguir servem apenas para demonstrar como o comprador pode comparar duas propostas de processo em bases equivalentes. Eles não descrevem uma peça da Zhenling, uma tolerância típica nem uma faixa de processo recomendada.
| Tipo de dado | Valor ilustrativo | Uso na análise |
|---|---|---|
| Diâmetro do material bruto | 42 mm | Base de material bruto e remoção |
| Diâmetro acabado | 38 mm | Característica rotacional |
| Comprimento total | 80 mm | Envelope de fixação da peça |
| Espessura do flange | 8 mm | Relação entre faces |
| Largura do plano | 24 mm | Característica fresada |
| Diâmetro do orifício | 6 mm | Acesso fora do eixo |
| Comprimento do ressalto | 18 mm | Sequência de torneamento |
| Largura do canal | 3 mm | Acesso da ferramenta |
| Tolerância de batimento | 0,05 mm | Aceitação com base no eixo |
| Tolerância de posição do orifício | 0,10 mm | Relação entre operações |
| Tolerância de planicidade | 0,08 mm | Verificação após liberar o dispositivo de fixação |
| Requisito de superfície | 1,6 μm Ra | Escopo da medição |
| Temperatura do relatório | 20 °C | Condição de medição |
| Preparação da máquina para a rota A | 4.0 hr | Dado único do lote |
| Preparação da máquina para a rota B | 1.5 hr | Dado único do lote |
Para a mesma planilha fictícia, um plano de inspeção poderia registrar a peça a 20 °C, repeti-la a 22 °C, aguardar 30 min antes da medição e usar um intervalo de nova verificação de 15 min. Ele manteria o batimento de 0,05 mm, a posição de 0,10 mm, o acabamento de 1,6 μm Ra e o comprimento de 80 mm vinculados a métodos especificados, em vez de tratá-los como alegações baseadas apenas no nome da máquina. A folha de treinamento também poderia listar uma sobremedida de material bruto de 2 mm, profundidade de furo de 12 mm, comprimento do plano de 30 mm, intervalo de amostragem de 45 min e condição de liberação a 21 °C; substitua todos os valores por dados controlados do desenho técnico e do fornecedor.
Uma linha opcional de treinamento usa vãos de referência fictícios de 25 mm e 35 mm; substitua-os pelos valores controlados do desenho técnico.
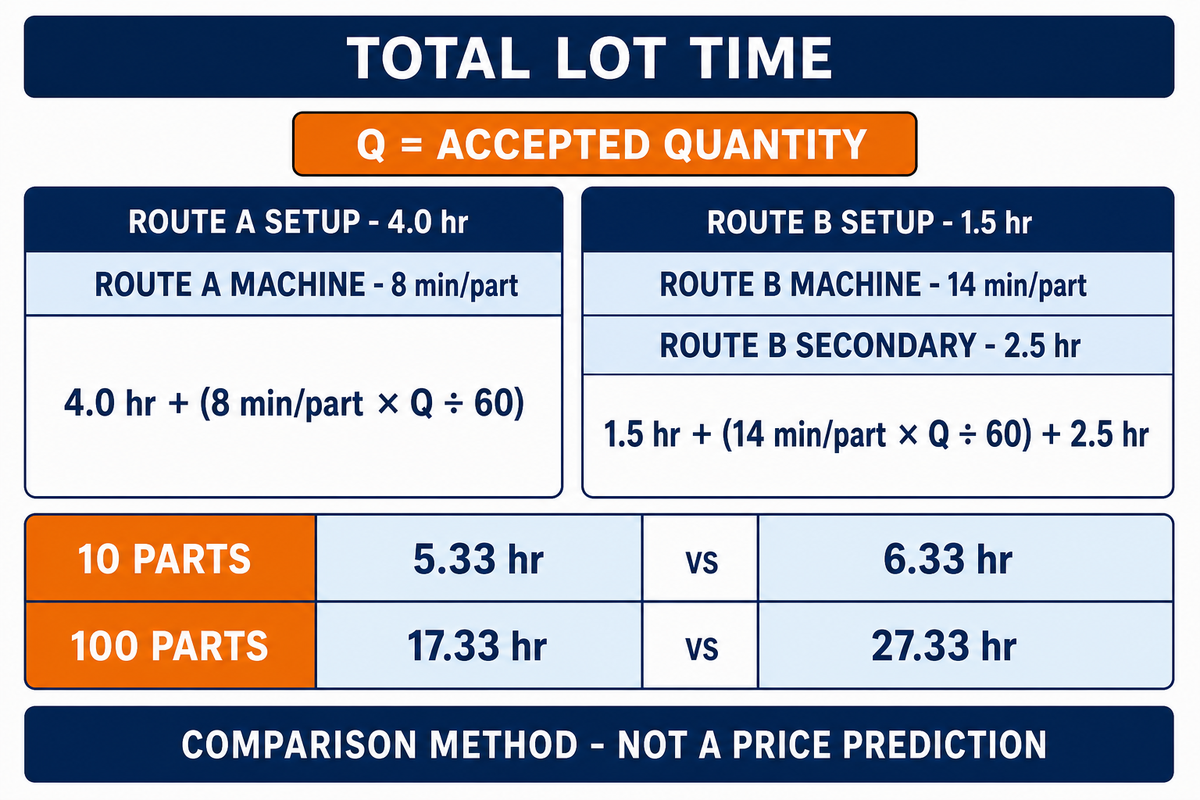
Exemplo resolvido: suponha que a rota A precise de 4.0 hr de preparação e 8 min/peça de tempo de máquina, enquanto a rota B precise de 1.5 hr de preparação, 14 min/peça de tempo de máquina e 2.5 hr de operações secundárias. Para 10 peças, a rota A usa 4.0 + (10 × 8 ÷ 60) = 5.33 hr; a rota B usa 1.5 + (10 × 14 ÷ 60) + 2.5 = 6.33 hr. Para 100 peças, as mesmas premissas resultam em 17.33 hr contra 27.33 hr. A rota B tem preparação mais curta, mas o tempo estimado para o lote é maior. Esse cálculo fictício não inclui taxas, inspeção, refugo nem risco de aceitação; é um método de comparação, não uma previsão de preço.
| Dado | Fornecedor A | Fornecedor B | Como isso altera o custo por peça aprovada | Limitações / aplicações inadequadas |
|---|---|---|---|---|
| Revisão controlada | Registrar | Registrar | Evita divergências de escopo | Não compare desenhos técnicos diferentes |
| Quantidade e lote | Informar | Informar | Altera o peso da preparação | Não há ponto de equilíbrio universal |
| Premissa sobre o material bruto | Informar | Informar | Altera a remoção de material e o manuseio | A condição do material deve ser a mesma |
| Programação | Incluída/excluída | Incluída/excluída | O custo único varia | As premissas de reutilização devem ser informadas |
| Preparação da máquina e ferramental | Informar | Informar | Castanhas e dispositivos de fixação podem pesar muito em lotes pequenos | Separar itens reutilizáveis |
| Sequência de operações | Listar | Listar | Evidencia operações secundárias | O nome da máquina, por si só, não basta |
| Escopo da inspeção | Listar | Listar | Relatórios e amostragem acrescentam trabalho | O método de aceitação deve ser o mesmo |
| Pós-processamento | Listar | Listar | Acrescenta riscos logísticos e dimensionais | A sequência deve ser explícita |
| Exclusões e regra de rejeição | Registrar | Registrar | Altera a alocação de riscos | Não deduza isso pelo preço unitário |
Conclusão para compras: um tempo de máquina menor pode ser anulado por preparação adicional, usinagem secundária, inspeção ou retrabalho. Compare a mesma quantidade aprovada e o mesmo escopo documentado antes de decidir que o torneamento ou o fresamento CNC custa menos.
7. Quando uma peça precisa de fresamento e torneamento
Uma peça precisa de fresamento e torneamento quando características rotacionais e prismáticas mantêm relações funcionais importantes entre si. A usinagem pode ser feita em um centro de torneamento e fresamento, em um centro de torneamento CNC com ferramentas acionadas ou em máquinas separadas. Escolha com base na transferência de referências, no acesso da ferramenta, na capacidade do spindle, na quantidade, nas condições de inspeção e nas evidências do fornecedor.
Fornecedores de máquinas industriais podem propor máquinas de fresamento de 5 eixos, serviços de fresamento e torneamento CNC ou uma sequência que combine torneamento CNC e fresamento CNC em um torno e uma fresadora. Ainda assim, a precisão e a eficiência devem ser demonstradas para as mesmas características geométricas, referências, quantidade e requisitos de inspeção.
Um experimento revisado por pares de fresamento e torneamento de 2026 também vincula os resultados de processos combinados à peça, à geometria da ferramenta, às condições de corte e ao objetivo de superfície especificados, em vez de vinculá-los ao nome da máquina.
“As oficinas mais eficientes são aquelas que têm centros de usinagem que reúnem vários processos ou etapas e os fazem funcionar como um só.”
A declaração de Thiessen descreve uma tendência de integração, não garante que toda máquina combinada reduzirá custos. Os compradores ainda precisam conhecer a sequência de operações, as premissas sobre spindle e ferramentas acionadas, o plano de transferência e a passagem para inspeção da peça específica.
Um diretor de desenvolvimento de aplicações do lado do fornecedor, citado pela American Machinist, relatou uma arquitetura multitarefa com eixo B que reduziu o tempo de preparação enquanto o tempo de ciclo aumentou com um único spindle de ferramenta. Esse contraexemplo, restrito a um caso, mostra por que o Orçamento de Risco de Transferência na Preparação mantém separados o número de preparações e a duração do ciclo. O software, a simulação, a transferência para o segundo spindle, a capacidade de corte simultâneo e as ferramentas disponíveis podem determinar se a designação de torno e fresadora agrega valor.
Quando uma rota combinada não funciona
Rotas combinadas são uma escolha ruim por padrão quando sua principal vantagem existe apenas no papel. Entre os sinais de alerta estão características críticas inacessíveis, uma transferência que não preserva a referência, uma ferramenta longa que perde rigidez, cavacos presos ou a necessidade de reposicionar a peça para inspeção de qualquer forma. Uma única máquina também pode exigir programação e preparação excessivas para um lote pequeno, enquanto operações separadas podem usar uma fixação da peça mais simples e comprovada.
O problema oposto também importa. Máquinas separadas podem exigir nova fixação, acumular incerteza, aumentar o tempo em fila e duplicar a inspeção. A decisão não é entre “CNC avançado” e equipamento antigo. Ela depende de a arquitetura proposta controlar as relações importantes com evidências aceitáveis. Peça ao fornecedor que identifique a característica exata em que a rota combinada elimina uma transferência e a característica exata em que isso não acontece.
Faça
- Pergunte qual referência crítica permanece fixada
- Separe o tempo de preparação do tempo de ciclo
- Peça as premissas sobre ferramentas e transferências
- Alinhe a inspeção à sequência combinada
Não faça
- Presumir que as ferramentas acionadas alcançam todas as características
- Tratar uma única preparação como risco de transferência zero
- Comparar nomes de máquinas sem considerar a sequência
- Transformar o resultado de um caso em uma afirmação sobre toda a categoria
Quais são as desvantagens do torneamento CNC?
O torneamento CNC tem limitações quando a peça não tem um eixo rotacional útil, quando predominam planos e características em várias faces ou quando o acesso fora do eixo exige muitas ferramentas acionadas ou fresamento secundário. A fixação na placa pode deformar paredes finas, superfícies interrompidas podem dificultar um corte estável e uma nova fixação pode acrescentar risco de batimento ou transferência de referência. O torneamento continua sendo muito eficaz para peças cilíndricas; a desvantagem está em prescrevê-lo com base no formato do material bruto e ignorar o conjunto de características funcionais.
8. Envie um resumo do processo pronto para cotação
Um resumo do processo pronto para cotação fornece a todos os fornecedores o mesmo modelo, revisão do desenho, condição do material, quantidade, características críticas, referências, pós-processamento, inspeção, rastreabilidade e escopo documental. Deve descrever os resultados exigidos sem determinar a máquina, a menos que a rota de fabricação seja um requisito de projeto controlado.
Se uma solicitação de cotação perguntar qual é a diferença entre as rotas, exija que cada fornecedor descreva o trabalho de fresamento e todos os outros processos usados para fabricar a peça aprovada. Esse escopo comum pode facilitar a comparação da eficiência sem afirmar que uma rota é sempre mais rápida.
Um artigo de um profissional, hospedado pela Manufacturing Extension Partnership do NIST, alerta que focar no custo unitário pode deixar de lado a documentação da qualidade, o controle de lotes, a capacidade do fornecedor e a dependência de equipamentos ou pessoal específicos. A página inclui um aviso de que as opiniões são do autor e é tratada aqui como orientação para seleção de fornecedores, não como posicionamento institucional do NIST nem como norma de medição. Inclua esses dados quando a continuidade ou a rastreabilidade afetar a aceitação.
Resumo do processo para copiar para uma solicitação de cotação
- Modelo tridimensional controlado e revisão do desenho técnico bidimensional
- Especificação do material, condição de fornecimento e substituições aprovadas
- Quantidades para protótipo, lote-piloto e lotes recorrentes, com padrão de liberação
- Características críticas, esquema de referências e relações funcionais
- Roscas, requisitos de superfície, rebarbação, tratamento térmico, revestimento e limpeza
- Método de inspeção, amostragem, relatório de medições e requisitos de calibres
- Rastreabilidade do lote, registros do material e escopo dos documentos da qualidade
- Continuidade da capacidade e dependências de máquinas ou pessoal críticos
- Autorização para o fornecedor propor fresamento, torneamento ou uma rota combinada, informando as premissas
Para uma análise comercial específica do processo, consulte as páginas da Zhenling sobre serviço de fresamento CNC e serviço de torneamento CNC. Use o comparador de rotas de fresamento, torneamento e usinagem multieixos quando precisar comparar três famílias de processos; use o seletor de rota entre torneamento e fresamento quando a questão for especificamente a adequação de características rotacionais. Este artigo apenas prepara os dados do desenho técnico para essas ferramentas.
Conclusão principal
Um resumo do processo bem fundamentado identifica a referência determinante, os riscos de transferência e as evidências de aceitação antes que um fornecedor ou ferramenta interativa recomende uma sequência de fabricação.
Precisa de um resumo para solicitação de cotação baseado no desenho técnico?
Envie o modelo, o desenho técnico controlado, a condição do material, a quantidade, as referências críticas e o escopo da inspeção para análise. Use o seletor de rotas publicado pela Zhenling para organizar esses dados, distinguir o percurso de ferramenta relevante e documentar questões de aceitação antes de solicitar uma cotação ou proposta de processo do fornecedor.
Solicite uma cotação de usinagem CNCPerguntas frequentes
Qual é a principal diferença entre fresamento CNC e torneamento CNC?
No fresamento CNC, a ferramenta de corte gira em torno de uma peça fixada; no torneamento CNC, a peça gira contra uma ferramenta para criar características rotacionais de forma eficiente e consistente.
No fresamento CNC, normalmente gira uma ferramenta de corte com várias arestas, enquanto a peça permanece fixa ou é indexada em um dispositivo de fixação. No torneamento CNC, normalmente a peça gira presa em uma placa enquanto a ferramenta corta seu diâmetro externo ou interno. Esses movimentos tornam o torneamento adequado a características rotacionais e o fresamento, a planos, cavidades, ranhuras, furos em várias faces e geometrias irregulares.
Qual processo é mais preciso: fresamento CNC ou torneamento CNC?
Nenhum processo é universalmente mais preciso, pois a geometria das características, as condições da máquina, a fixação da peça, as condições térmicas, a resposta do material, a transferência de referências e o método de medição afetam as evidências dimensionais da peça acabada.
A precisão da peça acabada depende da característica crítica, das condições da máquina, da fixação da peça, da ferramenta, do estado térmico, do material, do número de preparações e do método de medição. O torneamento pode controlar diâmetros e relações coaxiais com eficiência, enquanto o fresamento de precisão pode controlar características prismáticas e em várias faces. Os requisitos do desenho técnico e o plano de inspeção devem definir as evidências de aceitação, em vez de depender do nome do processo.
O torneamento CNC é mais barato que o fresamento CNC?
O torneamento CNC pode custar menos para peças redondas adequadas, mas o custo por peça aprovada ainda depende da preparação, das operações secundárias, da inspeção, do risco de rejeição, da quantidade e do escopo da cotação.
Comparações justas incluem material bruto, programação, preparação da máquina, dispositivos de fixação ou castanhas, tempo de ciclo, operações secundárias, inspeção, risco de rejeição e quantidade. Componentes cilíndricos alimentados por barra podem ser adequados ao torneamento, mas uma transferência para fresamento secundário pode eliminar essa vantagem. Compare o custo por peça aprovada com base em escopos de cotação equivalentes, em vez de usar taxas horárias públicas ou alegações de porcentagens fixas.
É possível combinar fresamento e torneamento em uma peça?
É possível combinar fresamento e torneamento em um centro de torneamento e fresamento, com ferramentas acionadas ou em operações separadas com transferência controlada de referências e um plano de inspeção final.
Centros de torneamento e fresamento, ferramentas acionadas ou máquinas separadas podem combinar as operações. A escolha da sequência depende das características, das referências, da quantidade e da inspeção.
O que devo enviar para uma análise comparativa de fresamento e torneamento?
Uma análise útil começa com o modelo controlado, a revisão do desenho técnico, a condição do material, a quantidade do pedido, o padrão de lotes, as referências críticas, o pós-processamento, o método de inspeção e as evidências de aceitação final exigidas.
Envie o modelo tridimensional e o desenho técnico controlado e, em seguida, identifique a especificação e a condição de fornecimento do material, a quantidade do pedido e o padrão de lotes, as dimensões críticas, o esquema de referências, os requisitos de rosca e superfície e qualquer etapa de tratamento térmico, revestimento ou limpeza. Marque as características que controlam a função, as dimensões que exigem relatórios de medição e se o fornecedor pode propor uma rota combinada. Inclua requisitos de embalagem, rastreabilidade do lote, registros da qualidade e documentação quando afetarem a aceitação. Se dois fornecedores enviarem cotações, peça a ambos que informem a sequência de operações considerada, o número de preparações, o método de inspeção e as exclusões. Esses dados permitem comparar as cotações sem obrigar o comprador a prescrever uma sequência de usinagem insegura.
Como este guia de processos foi elaborado
A pesquisa para este guia separa as definições dos processos da capacidade demonstrada na peça acabada e, em seguida, relaciona o fresamento CNC e o torneamento CNC às características do desenho, às referências, à inspeção e ao escopo da cotação. Normas públicas, pesquisas governamentais, estudos acadêmicos e orientações atribuídas a profissionais embasam a análise; não alegamos resultados privados de produção da Zhenling nem uma revisão não verificada pela equipe técnica.
Nota sobre atribuição: o material sobre seleção de fornecedores abaixo é um artigo de um profissional hospedado pelo NIST MEP e inclui um aviso de que as opiniões são do autor. O contraexemplo da American Machinist vem de um profissional de desenvolvimento de aplicações do lado do fornecedor, não de um ensaio controlado independente.
Referências e fontes
- Efeitos do mecanismo de usinagem e dos parâmetros de corte no fresamento e torneamento — The International Journal of Advanced Manufacturing Technology
- Otimização da fixação da peça para usinagem de cinco eixos — Advances in Mechanical Engineering
- Análise automatizada dos movimentos de troca de ferramenta — Boeing and National Institute of Standards and Technology
- Calibração, medição, modelagem e compensação de máquinas-ferramenta — National Institute of Standards and Technology
- Análise comparativa de peças de teste de produção — National Institute of Standards and Technology
- Código de ensaio de máquinas-ferramenta ISO 230-2:2014 — International Organization for Standardization
- Ensaios geométricos de centros de usinagem ISO 10791-2:2023 — International Organization for Standardization
- Medição e compensação em processo de deformações térmicas de máquinas-ferramenta — National Institute of Standards and Technology
- Taxas institucionais específicas por máquina — Texas State University
- Pesquisa sobre estimativa de custos e tempos de fabricação — Journal of Intelligent Manufacturing
- Perspectivas sobre tecnologia de fabricação na IMTS 2026 — Association For Manufacturing Technology
- Tecnologia multitarefa para tornos e centros de torneamento e fresamento — American Machinist
- Oito maneiras de aprimorar a seleção de fornecedores — NIST Manufacturing Extension Partnership
Conteúdos relacionados sobre usinagem CNC
- Guia central de serviços de usinagem CNC para um contexto mais amplo de fornecedores e processos
- Guia do processo de fresamento CNC para planejamento específico de fresamento
- Guia de projeto e inspeção para torneamento CNC sobre características rotacionais
- Comparador de rotas de fresamento, torneamento e usinagem multieixos para uma análise interativa
- Seletor de processos da Zhenling para uma coordenação mais ampla da fabricação










