
Entre em contato com a Zhenling

A usinagem CNC de PTFE (Teflon) consiste em cortar material bruto de fluoropolímero sólido para produzir peças de precisão, controlando a baixa rigidez, a movimentação térmica e a fluência. Buscas por usinagem de Teflon ou peças de Teflon usinadas geralmente se referem a esse mesmo processo de remoção de material. O grau do material, a forma do material bruto, a pressão de fixação e a temperatura de inspeção afetam as dimensões finais; por isso, o desenho técnico e a solicitação de cotação devem defini-los antes de o fornecedor se comprometer com uma tolerância.
A usinagem CNC de PTFE (frequentemente chamado de Teflon) consiste em cortar material bruto de PTFE sólido para produzir peças de precisão. Seu comportamento na oficina é fácil de interpretar mal. Este artigo aborda o Teflon em sua forma sólida: barras, hastes e chapas usadas na fabricação de peças e componentes de PTFE sob medida — não o revestimento antiaderente que costuma vir à mente quando se pensa no nome Teflon. Os compradores presumem que ele é usinado como qualquer outro plástico de engenharia. Não é. Seja qual for o termo de busca — usinagem CNC de PTFE, usinagem CNC de Teflon ou simplesmente usinagem de Teflon —, o comportamento do material e os problemas de tolerância que ele causa são os mesmos. Aqui, vamos analisar o que torna o PTFE diferente na usinagem, como a forma do material bruto e as cargas afetam a peça, por que as tolerâncias variam depois que ela sai da máquina e o que você deve verificar antes de enviar um desenho técnico ao fornecedor, seja ele especialista em fluoropolímeros ou prestador geral de serviços de usinagem CNC de plásticos.
O que torna o PTFE diferente na usinagem? (Baixa rigidez, fluência e expansão térmica)
O politetrafluoretileno (PTFE) é um fluoropolímero — um fluorocarbono totalmente fluorado, formado por unidades repetidas de carbono e flúor — que oferece baixo coeficiente de atrito, ampla resistência química, baixa condutividade térmica e alta resistência térmica. Sua faixa de operação útil costuma ser citada como aproximadamente -200 °C a 260 °C (-330 °F a 500 °F), sujeita aos limites do grau do material e da aplicação. Essas propriedades tornam o PTFE útil quando há necessidade de resistência química, resistência à água, isolamento elétrico ou estabilidade térmica.
Entre os materiais usados na usinagem CNC, essas propriedades fazem do PTFE uma opção quando são importantes a excelente resistência química e as propriedades de isolamento físico e elétrico, embora as aplicações ainda exijam validação específica para cada grau do material. Embora seja frequentemente descrito como quimicamente inerte, é necessário verificar os limites de compatibilidade química, temperatura e concentração para o grau especificado.
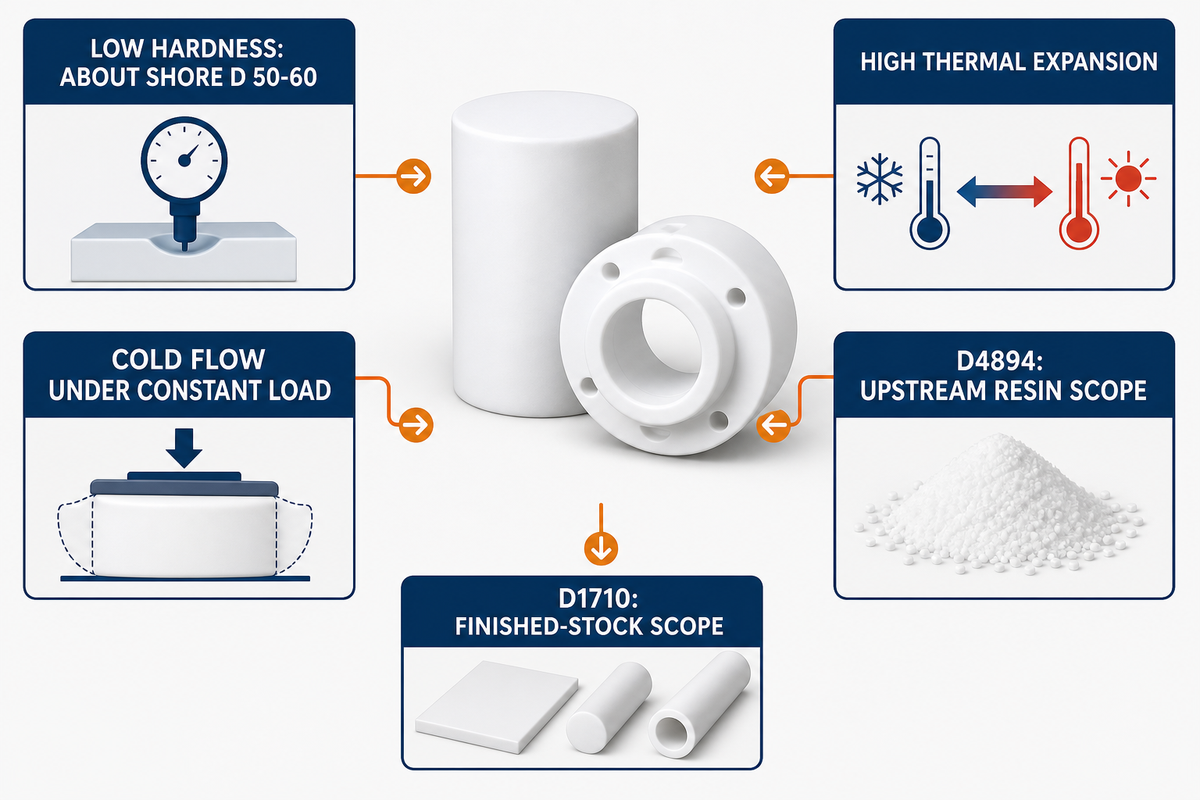
Compreender essas propriedades singulares é o primeiro passo para usinar PTFE com sucesso. Do ponto de vista mecânico, ele difere dos metais e plásticos rígidos normalmente encontrados em uma oficina CNC. Três propriedades geram desafios recorrentes neste guia: baixa dureza (um guia prático citado informa cerca de Shore D 50-60), alto coeficiente de expansão térmica e tendência à fluência (deformação lenta sob carga mecânica constante, mesmo à temperatura ambiente). O PTFE é compatível com muitos produtos químicos industriais, mas ainda é necessário verificar a compatibilidade específica da aplicação, considerando o grau do material, a temperatura, a concentração e as condições de exposição. Em resumo, a usinabilidade do Teflon depende do controle conjunto da baixa rigidez, da expansão térmica e da fluência, e não de uma propriedade isolada.
As fontes ASTM citadas diferenciam a resina granular para moldagem ou extrusão por pistão das barras extrudadas acabadas, dos tubos de parede espessa e das formas básicas. Para equipes que usinam termoplásticos, este guia considera, portanto, o escopo da resina D4894 como uma etapa anterior, e o escopo de material bruto acabado da D1710 como a matéria-prima sólida para torneamento ou fresamento CNC. Essas listagens de normas não estabelecem se determinado fornecedor utiliza moldagem por injeção de termoplástico ou qualquer outra etapa intermediária para formar o material bruto; verifique separadamente a sequência real de operações.
| Comportamento do PTFE | Consequência na usinagem | Controle a validar |
|---|---|---|
| Expansão térmica (faixa publicada de cerca de 100-200 ×10-6/°C) | Uma característica geométrica aquecida muda de tamanho ao retornar à temperatura de inspeção | Medição da temperatura da peça e compensação específica para o grau do material |
| Baixa dureza | Ferramentas sem fio ou força de corte excessiva podem arrastar ou rasgar a superfície | Geometria de corte afiada, passes leves de acabamento e inspeção da primeira peça produzida |
| Fluência sob carga contínua | A tensão de fixação ou montagem pode alterar as dimensões finais com o tempo | Fixação da peça com baixa força e definição das condições de estabilização e inspeção |
É difícil usinar PTFE?
Usinar PTFE não é difícil por ele ser duro, como acontece com o metal: ele é macio, tem baixa rigidez e está sujeito à fluência. Por isso, o verdadeiro desafio é manter as dimensões, não cortar o material. Ser macio não significa que seja fácil usinar dentro da tolerância. Uma ferramenta afiada corta o material bruto de PTFE sem grande dificuldade; o problema aparece depois, quando a peça pode relaxar, variar de dimensão ou encolher ao sair do dispositivo de fixação.
Fontes práticas descrevem risco de peças fora das especificações quando o PTFE é tratado como um plástico rígido e recebe o acabamento em uma única operação, sem controle da temperatura nem da relaxação. Entre os controles recomendados estão separar o desbaste do acabamento quando a tolerância exigir, limitar a força de fixação e definir a temperatura de inspeção da peça.
Formas de material bruto de PTFE: como escolher barras, hastes e chapas antes do corte
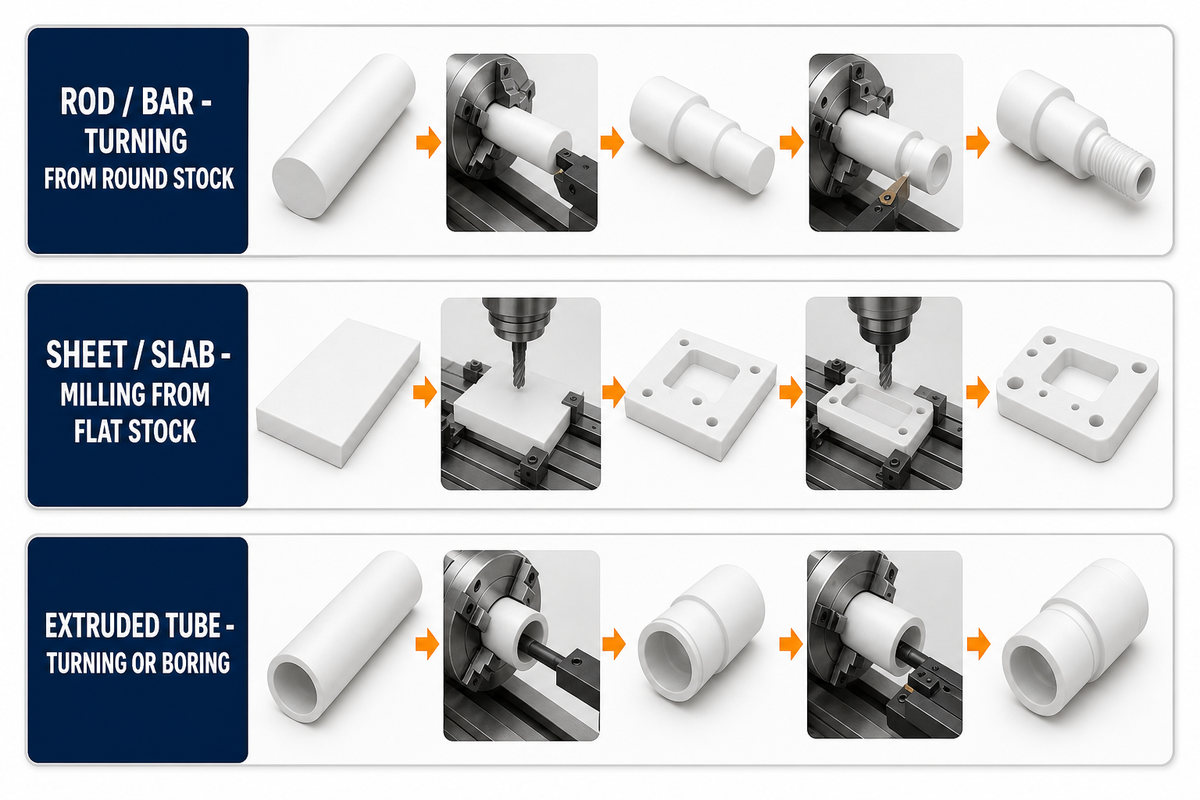
Como critério prático de planejamento baseado na geometria, escolha a forma do material bruto a partir da peça acabada, em vez de adotar uma preferência genérica por barra ou chapa. Barras e hastes geralmente oferecem a seção redonda inicial para peças torneadas; chapas oferecem uma superfície plana para peças fresadas; e tubos podem reduzir a quantidade de material removido em algumas luvas ou buchas. A escolha efetiva ainda depende dos tamanhos disponíveis, da sobremedida, do grau do material, da certificação e do plano de processo do fornecedor; o escopo das formas de material bruto na ASTM, por si só, não comprova qual sequência gera menos desperdício ou menor custo.
Quando o desenho técnico permite mais de um material para usinagem CNC, compare os requisitos químicos e de temperatura antes de escolher o grau do material e a forma do material bruto. Essa sequência reduz o desperdício evitável em peças de PTFE usinadas sem tratar barras, hastes ou chapas como opções universais.
| Forma do material bruto | Sequência típica de usinagem | Tipo de peça mais adequado |
|---|---|---|
| Haste / barra | Opção candidata: torneamento a partir de material bruto redondo | Frequentemente avaliadas para vedações rotativas, buchas, sedes de válvula e espaçadores |
| Chapa / placa | Opção candidata: fresamento a partir de material bruto plano | Frequentemente avaliadas para juntas planas, blocos isolantes e placas de desgaste |
| Tubo extrudado | Opção candidata: torneamento ou mandrilamento a partir de material bruto tubular | Frequentemente avaliados para luvas, revestimentos internos e buchas de parede espessa |
Adquirir material bruto conforme a ASTM D1710 — especificação aplicável a hastes extrudadas de PTFE, tubos de parede espessa e formas básicas — dá aos compradores uma referência rastreável para o material. O escopo citado usa as categorias resina virgem e resina reprocessada. Se um certificado indicar “PTFE regranulado” ou usar outra terminologia, exija que o fornecedor relacione o termo à categoria ASTM solicitada; não presuma que os termos são equivalentes. A certificação ainda precisa corresponder à categoria da resina, ao grau do material e à forma do material bruto solicitados, e não substitui a inspeção da peça acabada.
Para peças de haste ou barra com características geométricas rotativas, verifique se a capacidade de torneamento do fornecedor atende ao diâmetro do material bruto, ao comprimento da peça e aos requisitos de inspeção. Diâmetros de vedação geralmente começam com torneamento a partir de material bruto redondo, enquanto características geométricas não rotativas podem exigir uma operação secundária de fresamento. Para informações relacionadas sobre capacidade, consulte nossa página de serviços de torneamento CNC; verifique o equipamento e a capacidade dimensional útil para o desenho técnico em questão, sem deduzi-los a partir desse link.
Processos e técnicas de usinagem: ferramental, velocidades e avanços, e fixação da peça
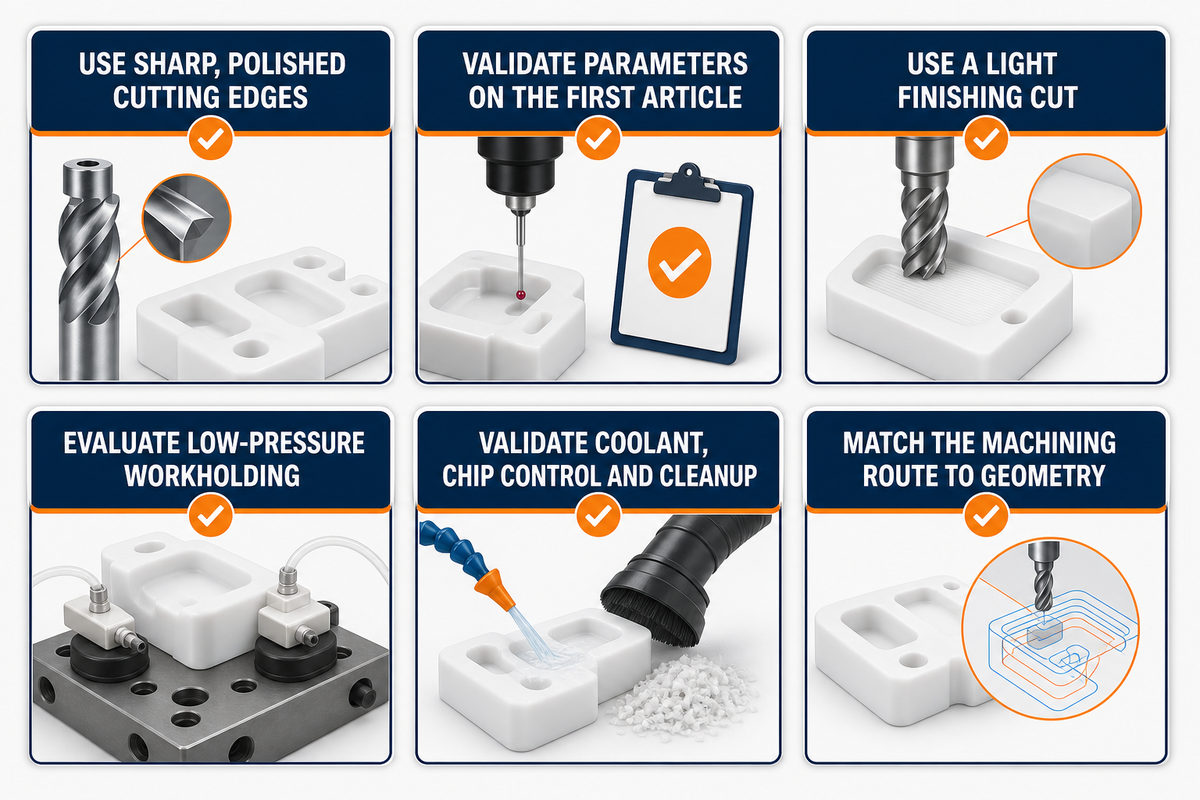
Para equipes que trabalham com PTFE, a janela de processo difere da usada para metais. Reutilizar parâmetros de corte de metal sem validação pode prejudicar o acabamento ou as dimensões da primeira peça produzida. “Usinagem e fresamento CNC” pode aparecer como um rótulo amplo de serviço, mas tanto a preparação para torneamento quanto a de fresamento precisam levar em conta a baixa rigidez, a movimentação térmica e a fluência do PTFE. A seguir estão pontos de partida qualificados, que ainda precisam ser validados para o grau do material, o diâmetro, a geometria da ferramenta e o dispositivo de fixação em questão:
Fonte de referência: visão geral do comportamento do PTFE publicada pela American Machinist.
- Ferramentas. As orientações práticas recomendam arestas de corte afiadas e polidas, com ângulo de saída positivo e alívio adequado, para que a ferramenta cisalhe o material macio em vez de arrastá-lo. Verifique o acabamento superficial na primeira peça produzida antes de definir a ferramenta e os parâmetros do processo. O metal duro é um ponto de partida comum; o PCD pode ser uma opção para aumentar a vida útil da ferramenta em graus com carga abrasiva, mas não é um requisito universal.
- Rotação do eixo-árvore e avanço. Selecione os parâmetros para o grau do material, o diâmetro, a geometria da ferramenta e a preparação reais do PTFE, em vez de simplesmente reutilizar os valores para metal. O objetivo é limitar o calor por atrito e o arraste do material, mantendo um corte limpo por cisalhamento. Como as recomendações publicadas variam, valide os parâmetros escolhidos na primeira peça produzida, em vez de tratar valores mais baixos como regra universal.
- Profundidade de corte. Use um passe leve de acabamento quando paredes finas ou características geométricas pequenas estiverem sujeitas a força de corte excessiva; depois, verifique as dimensões finais da peça estabilizada.
- Fixação da peça. Como o PTFE é macio e apresenta fluência, uma pressão excessiva na morsa ou na pinça pode deformar a peça antes do fim do corte. Para geometrias com tolerâncias estreitas, avalie castanhas macias com baixa pressão, apoio a vácuo ou outro dispositivo de fixação com contato distribuído; em seguida, confirme as dimensões após liberar a peça.
- Fluido de corte e controle de cavacos. A contaminação por fluido é uma causa documentada de falhas na usinagem de PTFE. Não trate “ar pressurizado e névoas pulverizadas” nem “fluidos de corte solúveis em água” como recomendações universais. Um processo que use fluidos de corte solúveis em água ainda precisa ser validado quanto à remoção de cavacos, ao controle de calor, à compatibilidade dos fluidos, à limpeza e aos requisitos de limpeza da peça.
- Fresamento e torneamento. Geometrias rotativas geralmente começam com barra, haste ou tubo em um torno; o fresamento CNC costuma começar com chapa ou placa para geometrias planas ou prismáticas. A geometria da ferramenta ainda precisa ser verificada na primeira peça produzida, pois uma configuração que funciona para determinado grau do material e diâmetro não pode ser automaticamente aplicada a outro.
Tolerâncias na usinagem de PTFE: por que a fluência e a expansão térmica alteram as dimensões
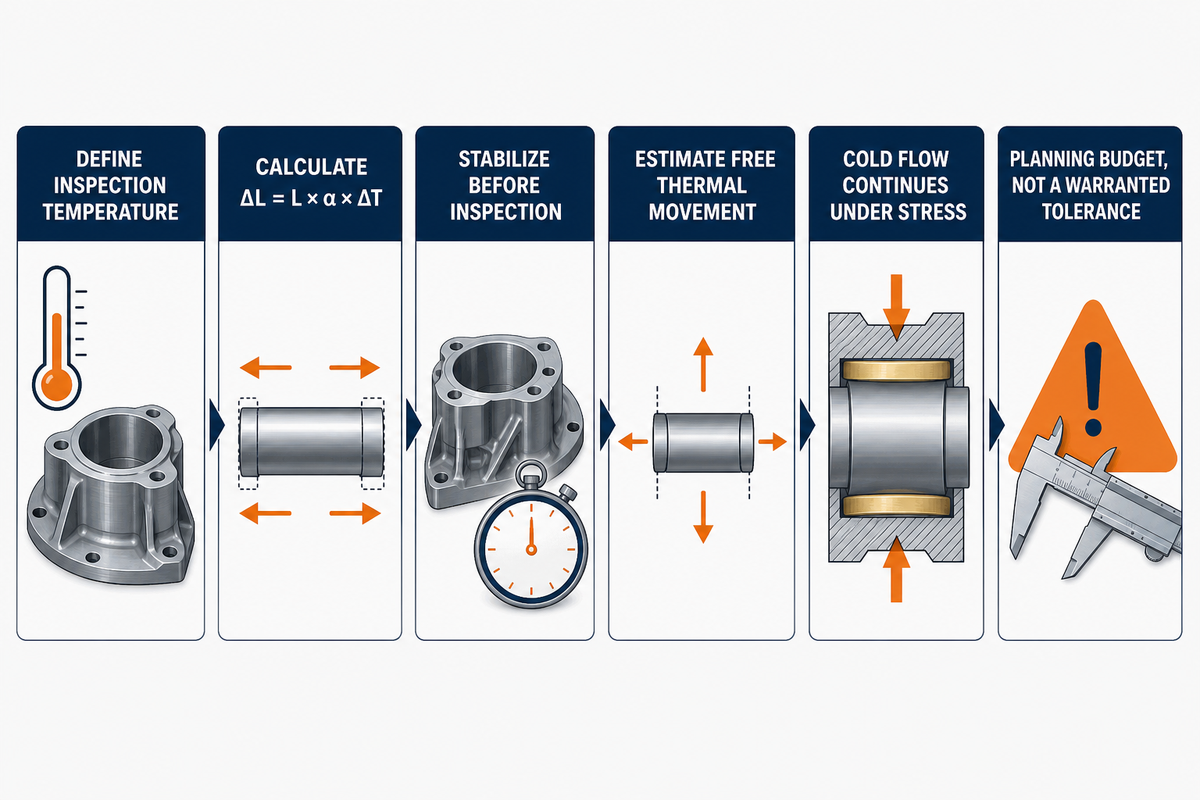
Uma suposição comum sobre o PTFE — “ele não consegue manter tolerâncias estreitas” — nem sempre é correta. A expansão térmica sem compensação e a fluência realmente alteram as dimensões da peça depois que ela sai da máquina. O que não é verdade é que essa variação seja inevitável. Guias práticos citam cerca de ±0,02 mm em exemplos controlados de características rotativas em PTFE, com medição de temperatura e programação compensada, além de cerca de ±0,05 mm para PTFE virgem sem controle. Esses valores são referências de planejamento para acabamentos superficiais e tolerâncias, não promessas gerais de capacidade.
Estrutura identificada como matriz de tolerância para expansão térmica com 9 linhas. A tabela aplica a relação de expansão linear ΔL = L × α × ΔT a três tamanhos de características geométricas e três diferenças de temperatura, usando a faixa de planejamento publicada de 100-200×10-6/°C para PTFE sem carga. A estimativa considera somente a movimentação térmica livre; a tensão do dispositivo de fixação e a fluência ao longo do tempo exigem avaliação separada.
| Tipo de característica geométrica | Faixa de espessura da parede | Variação de temperatura (do corte à temperatura ambiente) | Movimentação dimensional estimada* |
|---|---|---|---|
| 25 mm de diâmetro externo, diâmetro interno ou comprimento | Não utilizada no cálculo de equilíbrio | 5°C | 0,0125-0,0250 mm |
| 25 mm de diâmetro externo, diâmetro interno ou comprimento | Não utilizada no cálculo de equilíbrio | 10°C | 0,0250-0,0500 mm |
| 25 mm de diâmetro externo, diâmetro interno ou comprimento | Não utilizada no cálculo de equilíbrio | 15°C | 0,0375-0,0750 mm |
| 50 mm de diâmetro externo, diâmetro interno ou comprimento | Não utilizada no cálculo de equilíbrio | 5°C | 0,0250-0,0500 mm |
| 50 mm de diâmetro externo, diâmetro interno ou comprimento | Não utilizada no cálculo de equilíbrio | 10°C | 0,0500-0,1000 mm |
| 50 mm de diâmetro externo, diâmetro interno ou comprimento | Não utilizada no cálculo de equilíbrio | 15°C | 0,0750-0,1500 mm |
| 100 mm de diâmetro externo, diâmetro interno ou comprimento | Não utilizada no cálculo de equilíbrio | 5°C | 0,0500-0,1000 mm |
| 100 mm de diâmetro externo, diâmetro interno ou comprimento | Não utilizada no cálculo de equilíbrio | 10°C | 0,1000-0,2000 mm |
| 100 mm de diâmetro externo, diâmetro interno ou comprimento | Não utilizada no cálculo de equilíbrio | 15°C | 0,1500-0,3000 mm |
*Cálculo: movimentação = tamanho da característica geométrica × CTE × diferença de temperatura. A direção depende de a peça estar aquecendo ou esfriando e de a característica controlada ser um diâmetro externo, um diâmetro interno ou um comprimento. A espessura da parede afeta a resposta ao aquecimento, ao resfriamento e à tensão, mas não altera o cálculo de equilíbrio da expansão linear. Trate o resultado como uma estimativa para planejamento, não como tolerância garantida, e confirme os dados do grau do material e a temperatura de inspeção acordada.
Exemplo de cálculo. Considere uma bucha torneada de PTFE com diâmetro externo de 40 mm, medida a 32°C após o acabamento e inspecionada a 22°C, uma diferença de 10°C. Aplicando a mesma faixa de 100-200×10-6/°C, temos 40 mm × 10°C × 0,0001-0.0002, ou cerca de 0,040-0,080 mm de movimentação térmica livre. Em relação a uma tolerância de desenho de ±0,02 mm, essa estimativa equivale a duas a quatro vezes a tolerância unilateral, antes de considerar a tensão do dispositivo de fixação ou a fluência. O exemplo mostra por que o fornecedor precisa de dados térmicos específicos para o grau do material, de uma temperatura de inspeção definida e de compensação validada, em vez de um ajuste universal.
A fluência acrescenta uma variável mais lenta à movimentação térmica: sob tensão contínua de fixação ou montagem, o PTFE pode continuar a deformar-se após a usinagem. Relatos práticos descrevem o desbaste de características geométricas com tolerâncias estreitas, seguido de um intervalo de relaxamento definido e, depois, do acabamento até a dimensão desejada. Esse intervalo depende do processo e deve ser validado para o grau do material, a geometria, o estado de tensão e o plano de inspeção em questão, em vez de ser copiado de um único exemplo de oficina.
A fluência pode continuar mesmo depois que o eixo-árvore para, caso a peça permaneça sob pressão de fixação ou montagem. Para trabalhos com tolerâncias estreitas, defina quando a peça será liberada, estabilizada e inspecionada, em vez de presumir que a medição da peça quente ainda fixada na máquina representa sua condição final.
— Risco do processo resumido a partir das fontes práticas citadas
Qual é a tolerância da usinagem de PTFE?
A tolerância alcançável depende do grau do material, da geometria, da fixação da peça, da temperatura e do método de inspeção. Guias comerciais práticos citam cerca de ±0,05 mm para exemplos de PTFE virgem sem controle e cerca de ±0,02 mm para exemplos controlados de peças rotativas com compensação térmica. Esses valores são referências para seleção de fornecedores, não uma promessa geral de capacidade. Graus com carga podem reduzir a resposta térmica ou à fluência, mas a melhoria exata deve ser determinada com os dados do composto especificado e o processo validado do fornecedor.
Quando o desenho técnico exige controle rigoroso, avalie em conjunto a preparação da máquina, o controle de temperatura e o método de inspeção. Nossa página de usinagem CNC de precisão é um destino de navegação interna relacionado, não uma evidência de que determinada tolerância de PTFE pode ser alcançada. O desenho técnico e o processo reais ainda precisam ser analisados.
Graus de PTFE e cargas: como as cargas de vidro, carbono e bronze alteram a usinabilidade
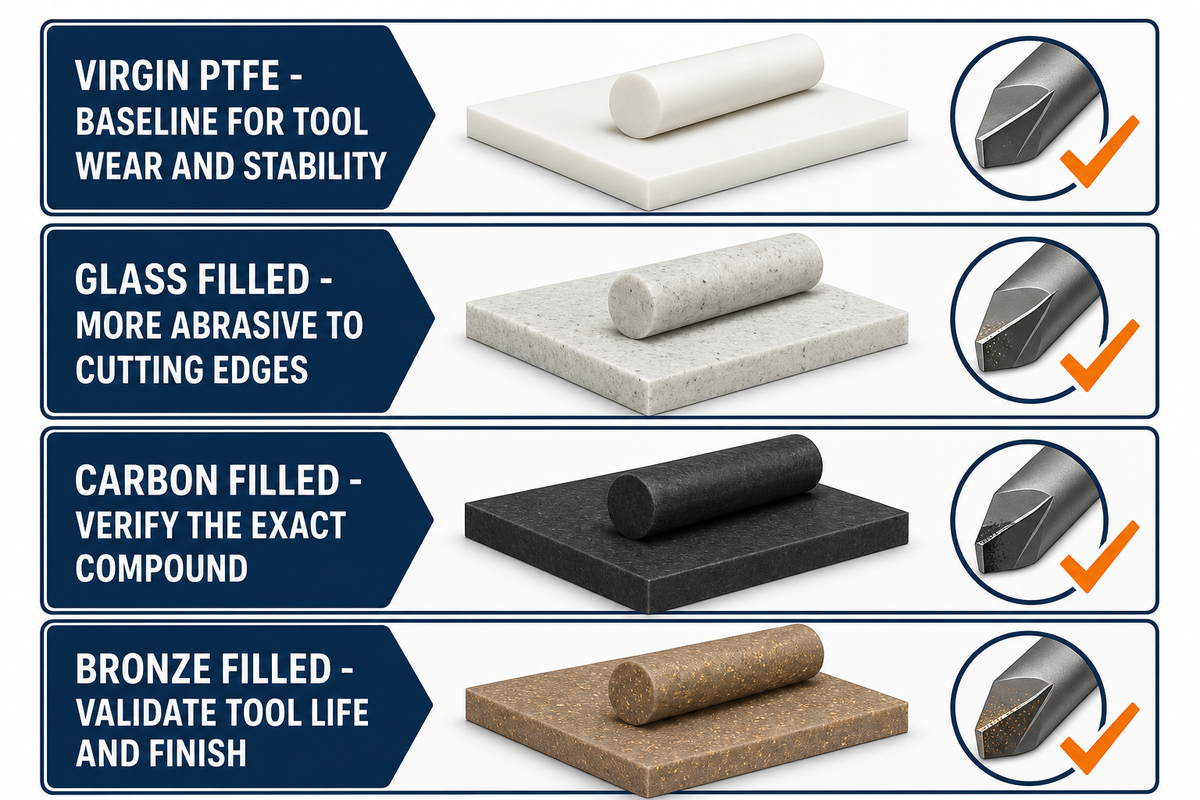
Um desenho técnico que especifique apenas “PTFE” deixa o fornecedor inferir se o requisito é de material virgem ou de um composto com carga. Guias comerciais de graus do material distinguem formulações com carga de vidro, carbono, grafite, bronze e dissulfeto de molibdênio, pois cada uma altera a rigidez, o desgaste, o atrito ou o comportamento químico. O informe técnico da NASA citado também demonstra o ponto mais restrito de que uma formulação específica de PTFE com carga pode reduzir consideravelmente a expansão térmica; ele não estabelece um fator de redução aplicável a todos os compostos comerciais.
Graus com carga também podem ser mais abrasivos para as ferramentas de corte. A fibra de vidro é frequentemente apontada como causa de desgaste mais rápido da aresta do que no PTFE virgem. Materiais comerciais sobre diferentes tipos de PTFE modificado podem usar expressões como PTFE de grau mecânico, propriedades mecânicas aprimoradas, resistência ao desgaste, alta resistência à compressão e ao desgaste ou alta resistência ao desgaste. São expressões comparativas de fornecedores, não classificações universais; solicite a ficha técnica do composto exato e valide a vida útil da ferramenta, a resistência à compressão e ao desgaste, e as dimensões finais na geometria pretendida.
| Tipo de carga | Efeito na usinabilidade | Impacto típico no desgaste e na ferramenta |
|---|---|---|
| PTFE virgem / sem carga | Macio e sujeito à fluência e ao arraste pela ferramenta | Referência de comparação para o desgaste da ferramenta e a estabilidade relacionados às cargas |
| Com carga de fibra de vidro (15-25% em peso, graus comerciais comuns) | Guias de fornecedores descrevem maior rigidez e menor fluência em compostos comuns | Mais abrasivo para as arestas de corte do que o material virgem |
| Com carga de carbono | Guias de fornecedores descrevem melhorias na rigidez, na resistência ao desgaste e na condutividade elétrica | O efeito na vida útil da ferramenta depende do composto de carbono específico |
| Com carga de bronze | Guias de fornecedores descrevem melhorias no comportamento sob compressão e no desgaste | Composto denso com carga metálica; valide a vida útil da ferramenta e o acabamento |
Uma publicação de patente descreve uma formulação de PTFE modificado com nano sílica, voltada ao desempenho em desgaste e fluência. Uma patente publicada em determinada data não comprova uma tendência ampla ou atual de usinagem; trate-a como exemplo de desenvolvimento de formulação, não como evidência de mercado.
PTFE, UHMW, Delrin (POM) e PEEK: comparação de usinabilidade
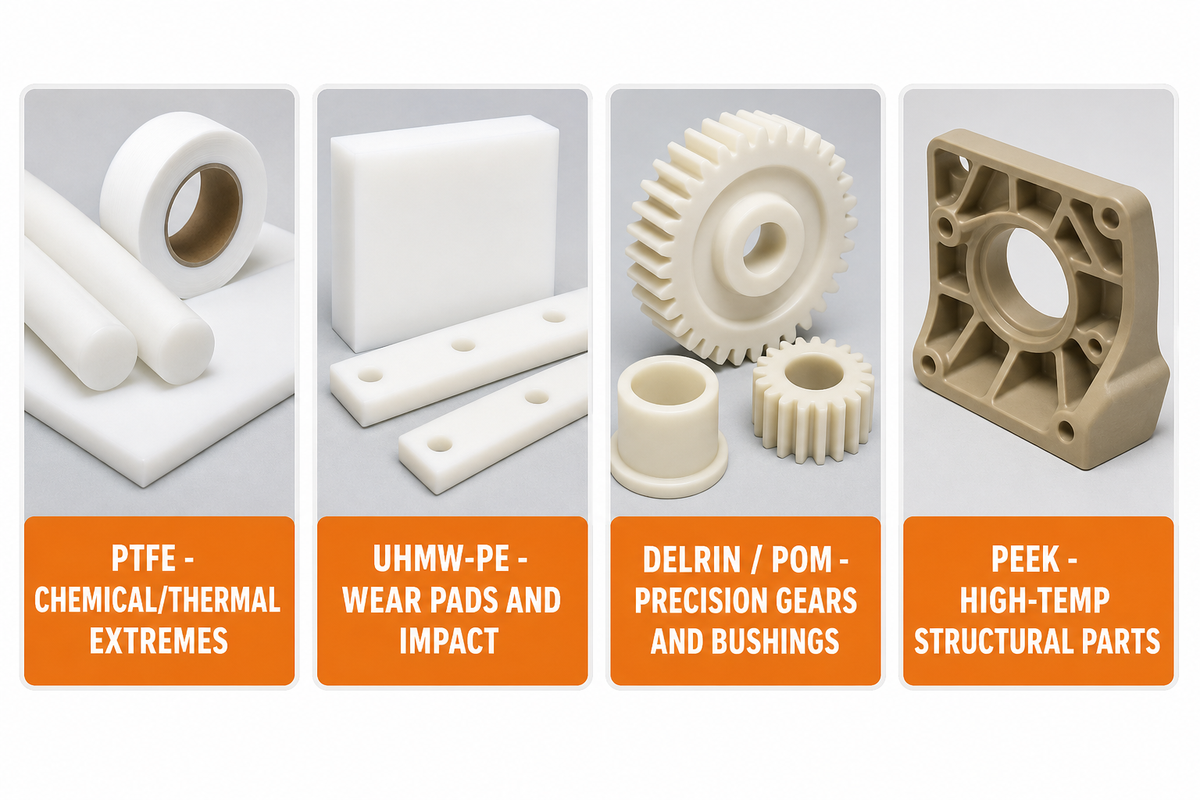
PTFE, UHMW-PE, acetal/POM e PEEK atendem a diferentes combinações de requisitos químicos, de temperatura, atrito, rigidez, desgaste e custo. Materiais descritos como semelhantes ao PTFE podem corresponder em uma propriedade e diferir bastante em outra. Uma comparação comercial pode ajudar na seleção inicial, mas não aprova um substituto: o grau do material específico precisa ser avaliado conforme o fluido, a concentração, a temperatura, a carga e os requisitos regulatórios. Use a tabela abaixo como ponto de partida para o planejamento e substitua os valores aproximados por dados atuais do fabricante para o grau selecionado.
| Material | Usinabilidade | Temperatura máxima de serviço. | Custo relativo | Aplicação mais adequada |
|---|---|---|---|---|
| PTFE | Difícil (macio, sofre fluência, variação térmica) | ~260°C | $15-40/kg | Produtos químicos e temperaturas extremos, vedações de baixo atrito |
| UHMW-PE | Moderada (macio, mas menos sujeito à fluência que o PTFE) | ~80-100°C | Baixo | Placas de desgaste, superfícies deslizantes de baixo custo, resistência ao impacto |
| Delrin / acetal (POM) | Fácil (rígido, permite obter tolerâncias estreitas sem dificuldade) | ~90-105°C | Baixo a moderado | Engrenagens de precisão, buchas, peças plásticas estruturais |
| PEEK | Moderada a difícil (duro, abrasivo para as ferramentas, mas dimensionalmente estável) | ~250°C | Alto | Peças estruturais para altas temperaturas que exigem tolerâncias estreitas e resistência |
Engenheiros costumam escolher PTFE quando a resistência química e o baixo atrito são mais importantes do que a rigidez, a estabilidade das tolerâncias e o custo de usinagem. Quando essa combinação não é necessária, Delrin ou UHMW-PE podem ser opções mais econômicas, mas a escolha final ainda depende das condições reais de exposição a produtos químicos, temperatura, carga e desgaste.
Nenhum dos substitutos é uma alternativa universal de bom custo-benefício para setores expostos a produtos químicos agressivos ou altas temperaturas; a comparação é uma etapa de triagem, não uma aprovação do material.
Se a principal exigência do projeto for tolerância estreita, rigidez e usinagem simples, em vez do baixo atrito ou da faixa de resistência química do PTFE, o acetal/POM é uma opção para avaliação inicial; consulte nosso guia de usinagem CNC de POM (Delrin/acetal). Para aplicações que exijam simultaneamente serviço em alta temperatura e rigidez estrutural, o PEEK usinado por CNC é outra opção a comparar. Nenhuma dessas indicações representa uma aprovação sem dados de compatibilidade e carga específicos para o grau do material.
Defeitos comuns na usinagem de PTFE e como evitá-los
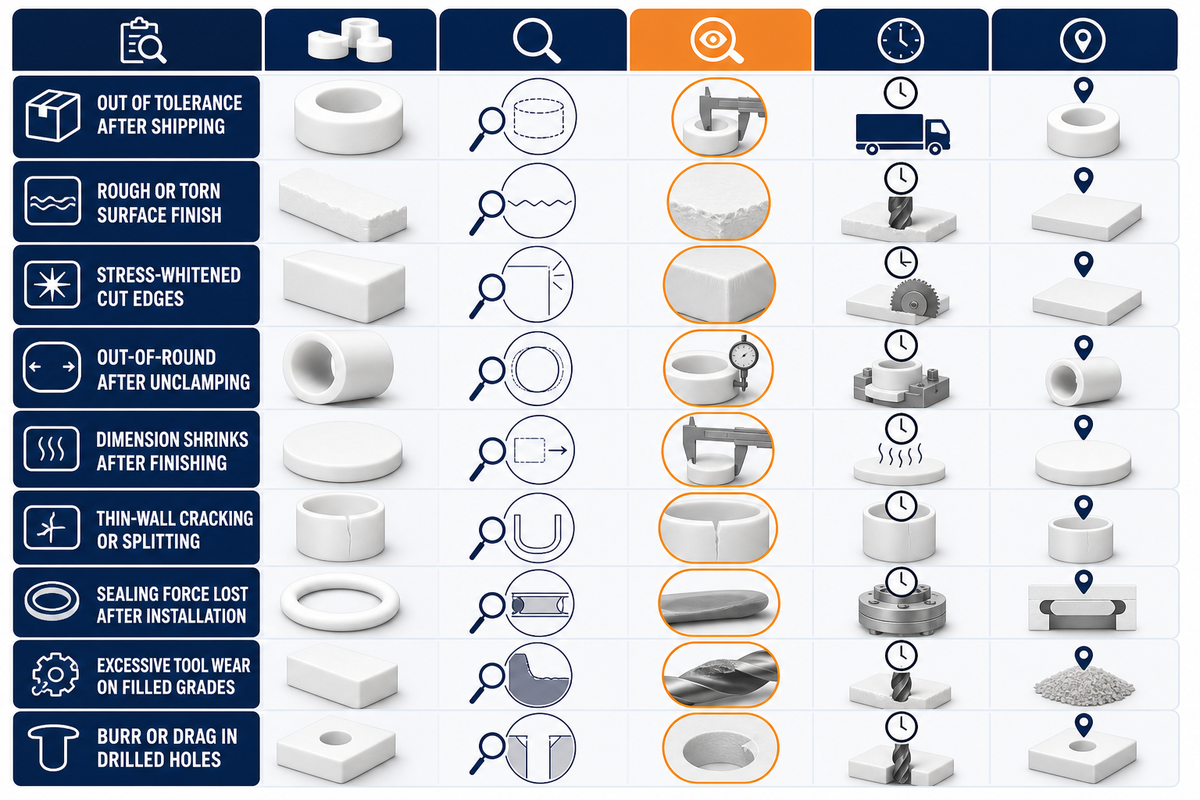
Os sintomas abaixo formam um guia para investigar problemas, compilado com base no comportamento documentado do PTFE e em relatos de profissionais; não são um registro do histórico de defeitos da Zhenling. Cada linha apresenta uma hipótese a ser testada: as evidências da inspeção ainda precisam distinguir, na peça real, as causas relacionadas ao relaxamento do material, à temperatura, à fixação, às ferramentas e ao projeto.
Estrutura nomeada Matriz de 9 linhas de defeitos do PTFE e suas causas-raiz.
| Sintoma | Causa-raiz | Correção |
|---|---|---|
| Peça fora da tolerância após o transporte (medida dentro da especificação na máquina) | A fluência a frio continua após a usinagem, especialmente sob qualquer tensão residual de fixação ou montagem | Teste um intervalo de relaxamento definido antes do passe final; valide a pressão do dispositivo de fixação e as condições da inspeção após a liberação da peça |
| Acabamento superficial áspero, “felpudo” ou rasgado | Ferramenta sem corte ou parâmetros de corte para metal que arrastam o material em vez de cisalhá-lo | Inspecione o fio de corte e a geometria da ferramenta; valide os parâmetros de corte específicos para o grau do material e a preparação da máquina na primeira peça produzida |
| Esbranquiçamento ou marcas esbranquiçadas de tensão nas arestas cortadas | Superaquecimento localizado ou força de corte excessiva no ponto de contato com a ferramenta | Verifique o calor e a força de corte; teste um passe de acabamento mais leve e uma estratégia validada de controle de cavacos |
| Furo fora de circularidade ou ovalizado após a liberação da fixação | Força de fixação excessiva que deforma permanentemente o material macio antes de liberá-lo | Reduza ou distribua a força de fixação e, depois, faça novas medições após a liberação; qualifique o dispositivo de fixação na primeira peça produzida |
| A dimensão diminui após o passe de acabamento, antes do transporte | Contração térmica à medida que a peça esfria da temperatura de corte até a temperatura ambiente | Meça a temperatura da peça e teste uma compensação específica para o grau do material, de acordo com o plano de inspeção acordado |
| Trincas ou rachaduras em características geométricas de parede fina | Concentração de tensão causada por fixação excessiva ou avanço agressivo em uma seção fina | Reduza a carga sobre o dispositivo de fixação e a força de corte; valide a sequência de execução dos furos na primeira peça produzida |
| Perda de força de vedação semanas após a instalação | Fluência a frio sob compressão contínua, diagnosticada meses depois, equivocadamente, como defeito de usinagem | Revise os limites de compressão e os dados de fluência do composto; avalie um grau do material com carga somente com evidências específicas para esse grau |
| Desgaste excessivo da ferramenta em peças feitas com grau do material com carga | O conteúdo abrasivo da carga (especialmente fibra de vidro) acelera o desgaste da aresta de corte | Acompanhe a vida útil da ferramenta e compare materiais de ferramenta para o composto com carga especificado |
| Rebarbas ou arraste em furos usinados por furação ou roscamento | Acúmulo de cavacos e arraste do material em furos profundos ou de diâmetro pequeno | Valide a geometria de corte da broca e um ciclo candidato de quebra de cavacos na primeira peça produzida |
Quais são as desvantagens do PTFE?
Neste contexto de usinagem, as principais limitações práticas do PTFE são a baixa resistência e rigidez em comparação com plásticos de engenharia mais rígidos, preocupações com o desgaste em algumas aplicações sem carga e a fluência a frio sob pressão contínua. A importância de cada limitação varia conforme o grau do material, a geometria, a carga, a temperatura e a vida útil exigida.
Essas características não desqualificam o material por si só, mas significam que os compradores escolhem o PTFE principalmente por suas propriedades térmicas e químicas, e não por sua rigidez estrutural. O projeto deve levar esses comportamentos em conta com medidas como limites de compressão, uso de um grau do material com carga validado quando o desgaste ou a resistência exigirem e um método de união apropriado.
Onde as peças de PTFE usinadas são usadas: vedações, buchas, mancais e componentes de válvulas
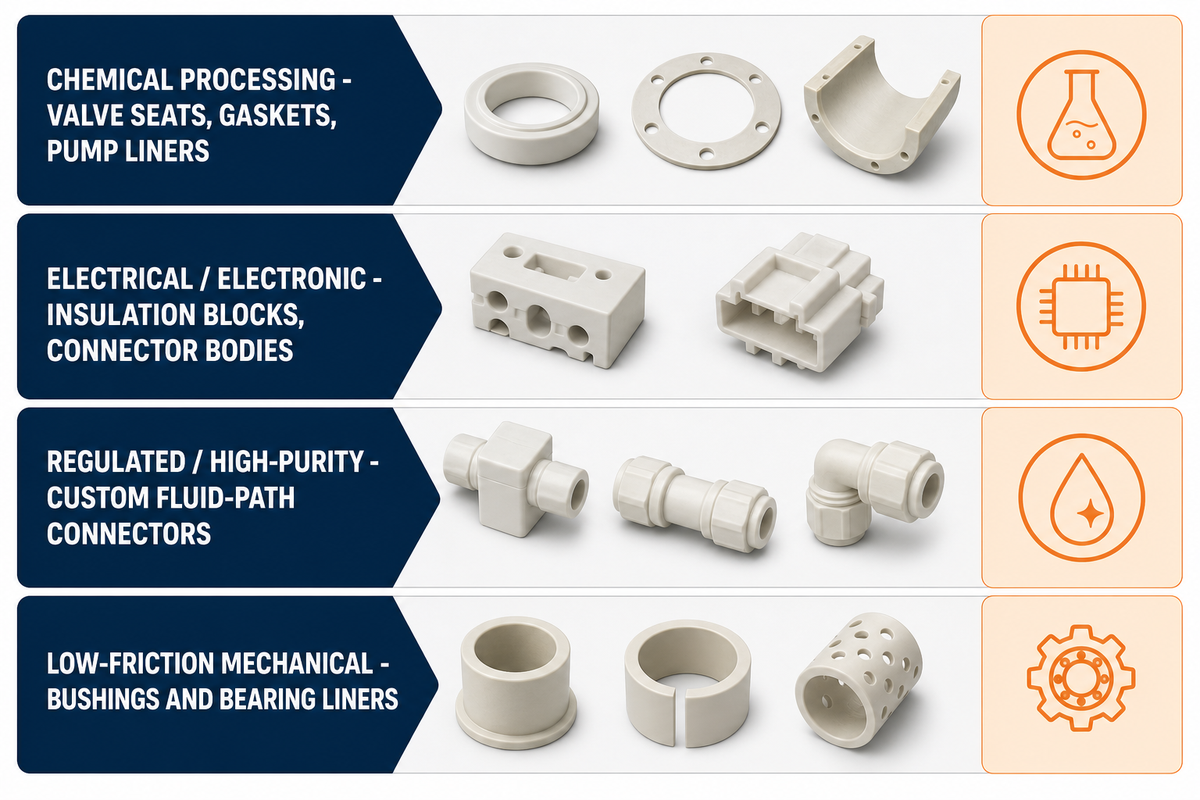
O PTFE é avaliado para vedações, buchas, mancais, componentes de válvulas e isoladores usinados quando são importantes o baixo atrito, o comportamento elétrico, a compatibilidade química ou a capacidade de operar em determinada faixa de temperatura. São exemplos de famílias de peças, não uma comprovação de que todo grau de PTFE seja adequado para todos os setores listados abaixo.
Contexto da fonte: dados revisados por pares sobre as propriedades do PTFE.
Para componentes eletrônicos e peças para circuitos de fluidos médicos, a seleção do material ainda exige verificações específicas para o grau quanto à limpeza, ao comportamento diante da umidade, à compatibilidade química e aos requisitos regulatórios aplicáveis; o rótulo da aplicação, por si só, não comprova a adequação.
| Setor | Peças usinadas comuns | Propriedade essencial exigida |
|---|---|---|
| Processamento químico | Sedes de válvula, juntas, revestimentos internos de bombas | Resistência química a ácidos, bases e solventes |
| Elétrico/eletrônico | Blocos de isolamento, corpos de conectores | Dados dielétricos específicos para o grau do material, temperatura e geometria |
| Sistemas regulamentados ou de alta pureza | Conectores personalizados para circuitos de fluidos, componentes de válvulas | Compatibilidade do material, limpeza e validação regulatória específicas para a aplicação |
| Sistemas mecânicos de baixo atrito | Buchas, revestimentos de mancais, componentes sujeitos a desgaste | Condições de carga, fluência, desgaste e lubrificação |
Para saber mais sobre a capacidade relacionada ao setor, consulte Usinagem CNC aeroespacial. Este link interno serve apenas para navegação e não substitui a aprovação do grau de PTFE para a aplicação nem verifica a conformidade de uma peça.
O que influencia o custo de peças de PTFE usinadas por CNC
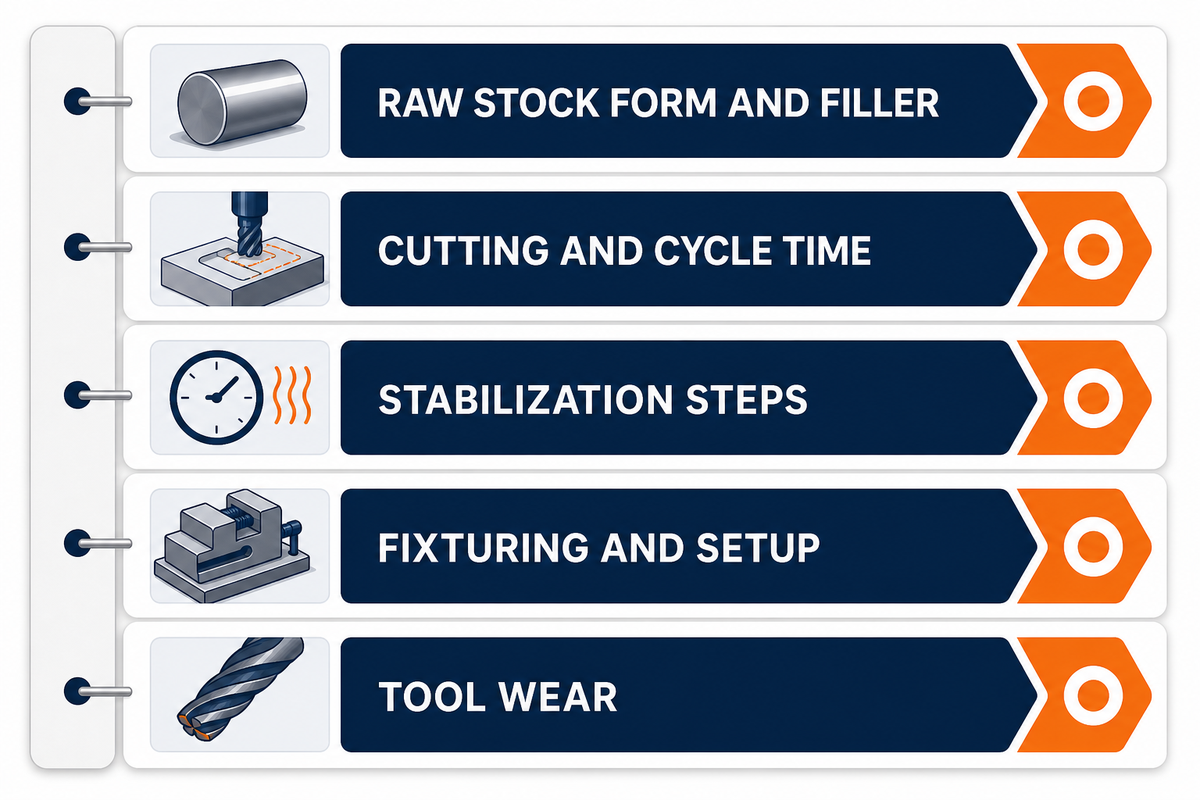
Uma comparação comercial indica que o material bruto de PTFE custa aproximadamente $15-40/kg, dependendo da forma e do conteúdo de carga. Considere essa faixa um dado de planejamento com data de referência, não uma cotação atual. O preço da peça acabada também reflete o tempo de corte, as etapas de estabilização, a fixação, a inspeção e o desgaste da ferramenta.
- A seleção de parâmetros específicos para o grau do material e a geometria pode alterar a força de corte, o desgaste da ferramenta e o tempo de ciclo.
- Uma sequência de desbaste, relaxamento e acabamento acrescenta tempo de manuseio e tempo total de produção quando o plano de tolerâncias exige essas etapas.
- O preço do material bruto com carga e o desgaste da ferramenta de corte variam conforme o composto especificado e a quantidade de produção.
- A fixação com pouca força ou contato distribuído pode aumentar o tempo de projeto do dispositivo de fixação e de preparação da máquina.
- A medição de temperatura, os testes de compensação e a inspeção após estabilização acrescentam tempo de engenharia para a primeira peça produzida e de controle de qualidade.
Como avaliar um parceiro de usinagem de PTFE: lista de verificação para compradores
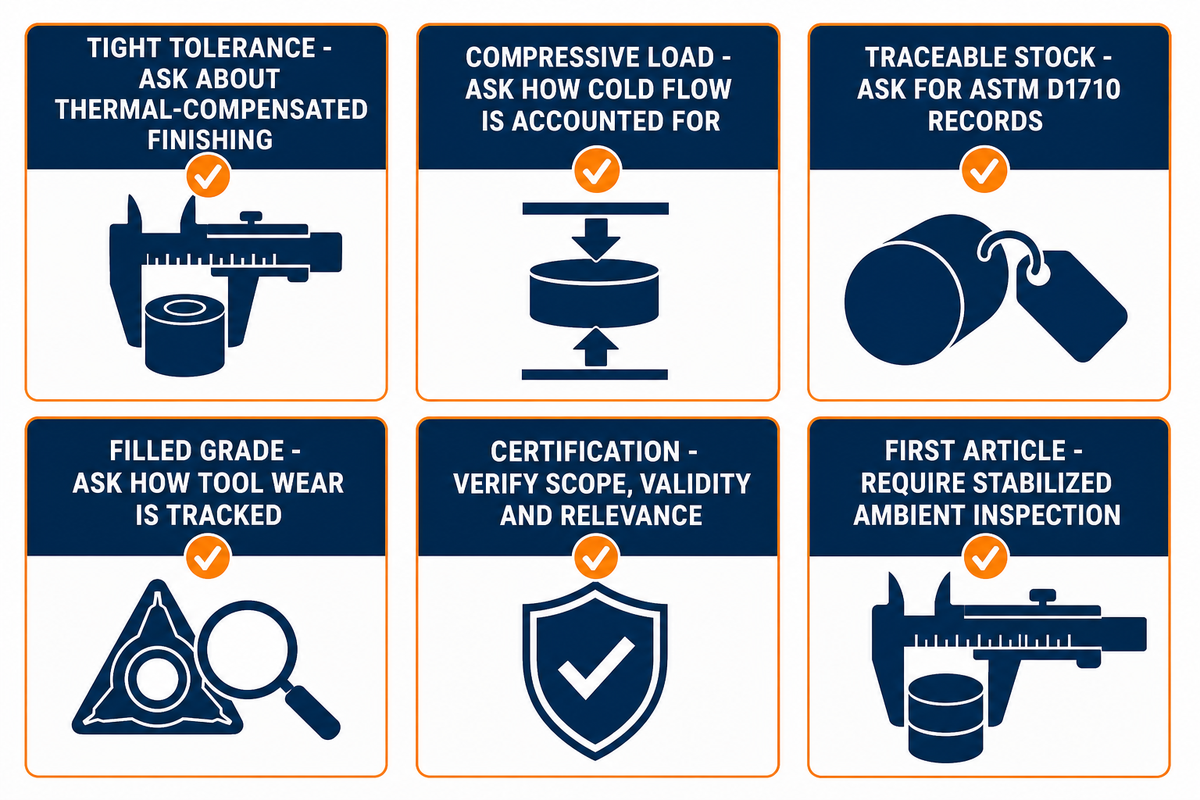
O sucesso da usinagem de PTFE depende do rigor do processo, além da capacidade da máquina. Por isso, pergunte a qualquer fornecedor em potencial como controla o comportamento conhecido desse material, em vez de pedir apenas uma lista de equipamentos. Vale verificar os controles do processo, as condições da inspeção e os registros do material antes de aprovar um desenho técnico.
| Se a sua peça exigir… | Pergunte ao profissional de usinagem sobre… |
|---|---|
| Tolerância mais estreita que ±0,05 mm | Se programam uma dimensão de acabamento com compensação térmica e medem em temperatura ambiente estabilizada |
| Carga compressiva contínua em serviço (por exemplo, uma vedação estática) | Como levam em conta a fluência a frio de longo prazo na tolerância do projeto e se recomendam um grau do material com carga |
| Material bruto rastreável, conforme a norma | Se o material bruto é adquirido conforme a ASTM D1710 (barras/tubos/perfis) e quais certificados da usina são mantidos |
| Um grau do material com carga (vidro, carbono ou bronze) | Como acompanham o desgaste da ferramenta e qualificam o material da ferramenta para o composto com carga especificado |
| Certificação para exportação ou uso final regulamentado | O certificado exato, o órgão emissor, o escopo, a validade e a relevância para a peça encomendada |
| Uma primeira peça produzida antes do início da produção | Se medem e informam as dimensões em temperatura ambiente estabilizada, e não logo após a usinagem, com a peça ainda quente |
Sobre os detalhes da unidade fabril e das certificações: a Shanghai Zhenling Hardware informa que opera uma unidade de usinagem de precisão de 8.000 sqm em Jiashan, Zhejiang, estabelecida em 2006; possui certificações CE e aplicáveis da ASME; e exporta aproximadamente 80% da produção para a Europa, Cingapura, Estados Unidos e Austrália. Essas informações são apresentadas aqui como critérios para avaliar fornecedores — porte da unidade, certificação e histórico de exportação —, não como alegações de desempenho específicas para PTFE.
Se você já tem um desenho técnico de PTFE, use nossa página de Serviços de usinagem CNC de PTFE (Teflon) para iniciar uma análise comercial com escopo definido. Para conhecer informações institucionais da própria empresa, consulte nossa página Sobre nós. Estes links servem para navegação e não constituem verificação independente da capacidade, do escopo de certificação ou da adequação a um pedido específico.
Normas industriais para PTFE usinado: ASTM D1710, D4894 e seus significados
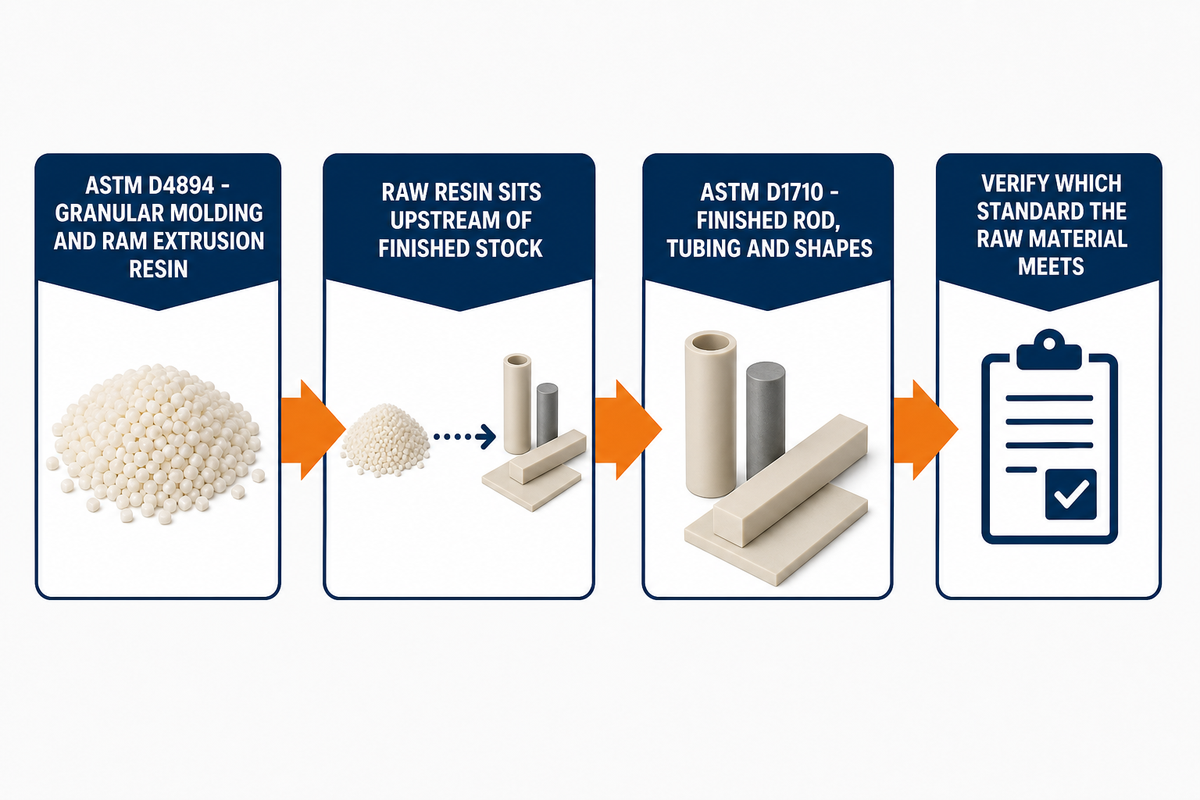
Duas normas ASTM abrangem os escopos do material bruto acabado de PTFE e da resina a montante discutidos aqui. A ASTM D1710 abrange barras de PTFE extrudado, tubos de parede espessa e perfis básicos feitos de resina virgem ou reprocessada. A ASTM D4894 abrange resinas granulares para moldagem de PTFE e extrusão por pistão, usadas para produzir esse material bruto; ela está uma etapa antes da D1710 na cadeia de fornecimento e rege a resina bruta, não a forma extrudada acabada.
| Norma | Escopo | Status |
|---|---|---|
| ASTM D1710-15(2021) | Barras de PTFE extrudado, tubos de parede espessa e perfis básicos (resina virgem ou reprocessada) | Edição indicada pela fonte ASTM citada: 2015, reafirmada em 2021 |
| ASTM D4894-19(2024) | Resinas granulares para moldagem de PTFE e extrusão por pistão (etapa anterior ao material bruto acabado abrangido pela D1710) | Edição indicada pela fonte ASTM citada: 2019, reaprovada em 2024 |
Pergunte a qual norma o material bruto atende e mantenha o certificado da usina junto ao registro do pedido. Esse documento ajuda a identificar a categoria declarada da resina e a forma do material bruto, mas não comprova, por si só, a qualidade da peça acabada nem sua adequação à aplicação.
P: PTFE e Teflon significam a mesma coisa em um desenho técnico?
Não confie apenas em um dos termos: indique no desenho técnico final o PTFE e o grau do material, a carga, a categoria da resina, a forma do material bruto e a especificação aplicável.
Um desenho técnico ou uma solicitação de cotação que indique apenas PTFE ou Teflon não define um grau intercambiável. Especifique o PTFE, o grau do material, a porcentagem de carga, a categoria da resina virgem ou reprocessada, a forma do material bruto e a especificação aplicável. Se uma marca específica for obrigatória, indique esse requisito separadamente e peça ao fornecedor que confirme a disponibilidade e o escopo do certificado. Mantenha o certificado do material do fornecedor junto ao registro do pedido e esclareça qualquer terminologia que não corresponda às categorias ASTM citadas antes da aprovação.
P: É possível usinar PTFE?
Sim, o PTFE pode ser totalmente usinado com equipamentos CNC convencionais, mas exige parâmetros de processo ajustados à sua maciez, expansão térmica e fluência a frio, em vez das velocidades e dos avanços de corte para metal que uma oficina poderia usar por padrão.
Sim — fresadoras e tornos CNC convencionais podem usinar PTFE, embora ele se comporte de modo diferente do metal por causa da maciez, do alto coeficiente de expansão térmica e da capacidade de sofrer fluência a frio sob pressão de fixação. Por isso, a preparação para usinar PTFE exige decisões específicas para o grau do material quanto à geometria da ferramenta, aos parâmetros de corte, à força de fixação da peça e ao controle de cavacos ou fluido refrigerante, em vez de uma transferência não testada dos parâmetros de usinagem de metais.
P: O que é PTFE?
O PTFE é um fluoropolímero de baixo atrito e ampla resistência química; as normas ASTM citadas diferenciam a resina da etapa anterior das barras, dos tubos e dos perfis básicos acabados usados como material bruto para usinagem.
O PTFE (politetrafluoretileno) é um fluoropolímero sintético com uma cadeia principal de ligações repetidas entre carbono e flúor, coeficiente de atrito muito baixo, ampla resistência química e uma faixa operacional útil frequentemente indicada como aproximadamente -200°C a 260°C. As normas ASTM citadas aqui diferenciam a resina granular para moldagem ou extrusão por pistão, usada na etapa anterior, das barras, dos tubos e dos perfis básicos extrudados acabados usados como material bruto para usinagem. O grau do material e os limites da aplicação ainda determinam as faixas utilizáveis de temperatura e de exposição a produtos químicos.
P: O que é usinagem CNC?
A usinagem CNC remove material de um bloco sólido de material bruto com ferramentas de corte guiadas por computador para produzir uma peça personalizada e precisa, seguindo instruções geradas diretamente de um arquivo eletrônico de projeto CAD.
A usinagem CNC (Controle Numérico Computadorizado) é um processo subtrativo: ferramentas de corte guiadas por computador removem material de um bloco sólido de material bruto para produzir uma peça precisa diretamente de um arquivo de projeto CAD.
P: Qual é a diferença entre acetal (POM) e PTFE?
Em geral, o acetal/POM é mais rígido e permite manter tolerâncias estreitas com mais facilidade, enquanto o PTFE é escolhido quando o baixo atrito e a resistência química ou térmica são mais importantes.
Acetal/POM e PTFE pertencem a famílias de materiais diferentes, por isso a escolha deve considerar as condições de serviço, não o nome comercial conhecido que aparece em uma solicitação. Em geral, o acetal/POM oferece maior rigidez e controle mais previsível das tolerâncias. Escolha o PTFE quando o baixo atrito e uma faixa mais ampla de resistência química ou térmica forem mais importantes que a rigidez e o custo de usinagem. Antes da aprovação, confirme o grau exato do material considerando a carga, o desgaste, a exposição a produtos químicos e a temperatura de serviço; em seguida, registre no desenho técnico o grau aprovado e os limites de serviço. Consulte nosso guia de usinagem CNC de POM (Delrin/acetal) para uma comparação mais detalhada.
P: Precisa de peças de Teflon (PTFE) usinadas por CNC?
Se o seu desenho técnico está pronto, envie-o para uma análise do grau do material e das tolerâncias antes de solicitar uma cotação com escopo definido; informe as condições de inspeção e as restrições da aplicação na solicitação de cotação.
Se você já tem um desenho técnico da peça, defina o grau do material, a carga, a forma do material bruto, a tolerância, a temperatura de inspeção, a quantidade e as restrições da aplicação antes de solicitar uma análise com escopo definido. Use nossa página de serviços de usinagem CNC de PTFE (Teflon) para iniciar o contato comercial, não como evidência de que uma tolerância ou aplicação não especificada já foi aprovada. Se sua equipe ainda estiver comparando opções de plásticos usináveis em geral, considere o PTFE uma categoria distinta, não um substituto direto do Delrin ou do PEEK.
Por que escrevemos este artigo
A Zhenling preparou este guia com base em normas publicadas, pesquisas revisadas por pares, fontes de profissionais e informações institucionais da empresa. As referências abaixo são uma seleção voltada ao leitor, não o registro completo de evidências para cada afirmação. Essas evidências orientam as decisões sobre desenho técnico, material e fornecedor, sem transformar a lista selecionada em um registro completo de auditoria.
As afirmações sobre a usinabilidade do PTFE, defeitos típicos ou comportamento do material se baseiam no conjunto de evidências documentadas; o artigo não usa históricos de projetos não divulgados como respaldo.
Referências e fontes
- Propriedades térmicas e dielétricas do PTFE (Heliyon, Cell Press) pesquisa revisada por pares, hospedada no NIH PMC
- Politetrafluoretileno com carga e baixa expansão térmica NASA Technical Reports Server
- ASTM D1710-15(2021) listagem oficial da norma pela ASTM International
- ASTM D4894-19(2024) listagem oficial da norma pela ASTM International
- Usinagem de PTFE: dos conceitos básicos às aplicações Tirapid, guia de usinagem de profissionais (fonte comercial)
- Como alcançar precisão de ±0,02mm na usinagem de peças de PTFE e Teflon? Hotean (fonte comercial)
- 7 erros a evitar na usinagem de PTFE Advanced EMC (fonte comercial)
- Propriedades do PTFE para usinagem discussão em fórum de profissionais Eng-Tips






