Entre em contato com a Zhenling

Usinagem CNC de bronze: guia de engenharia sobre ligas, geometria e aceitação

Atualizado em agosto de 2026
A usinagem CNC de bronze é um processo de usinagem de precisão; para obter um resultado confiável e de alta qualidade, é preciso substituir o termo genérico “bronze” pela identificação da liga, forma do produto, condição de fornecimento, conjunto de características geométricas, operação e requisito de aceitação. Essa identificação determina quais evidências podem ser aplicadas. Resultados do torneamento de uma liga trabalhada não podem ser convertidos em uma regra de fresamento para uma liga fundida de hélice nem em um plano de aceitação para um mancal poroso.
Em resumo
- Verifique a designação da liga, a especificação aplicável, a forma, a condição e a rastreabilidade.
- Planeje torneamento, fresamento, furação e mandrilamento como operações com limites de evidência distintos.
- Adapte a fixação e a medição às paredes, aos furos, às roscas, às interrupções e à condição da peça após a liberação.
- Diferencie o bronze maciço do material poroso ou impregnado com óleo para mancais.
- Identifique a assinatura da falha observada antes de alterar uma variável de corte.
- Mantenha distintos os limites de aceitação do local de trabalho, do uso final, do desenho e do âmbito comercial.
Este guia é uma estrutura para decisões de engenharia, não uma tabela universal de velocidades e avanços. Os estudos publicados a seguir continuam vinculados às ligas, ferramentas, operações e resultados medidos que avaliaram; expressões como “bronze de precisão” ou “melhor acabamento superficial” não são requisitos de aceitação transferíveis. O objetivo é ajudar engenheiros, compradores e equipes de qualidade a solicitar evidências que permitam fabricar e inspecionar uma peça de bronze sem transformar o resultado de um caso em promessa.
Nota de engenharia: Um parâmetro publicado é apenas uma evidência candidata quando a liga, a forma do produto, a condição, a operação, o ferramental, a preparação da máquina, a resposta medida e a finalidade da aceitação correspondem à peça em análise.
Por que “bronze” não é uma especificação de usinagem
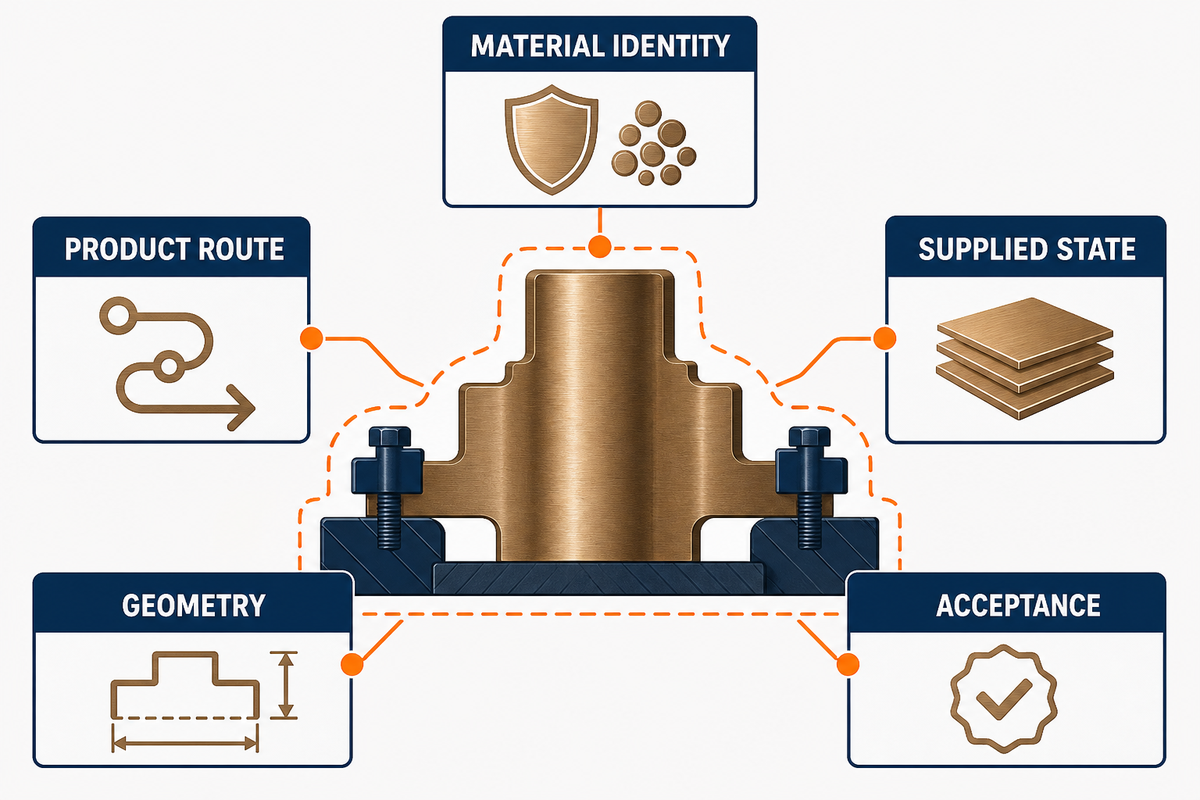
Bronze é o nome de uma ampla família de ligas de cobre. Por si só, não informa a composição química, a presença de chumbo ou berílio, se o material é trabalhado ou fundido, seu histórico térmico, porosidade, estado de lubrificação, propriedades mecânicas nem a especificação que rege o material bruto fornecido. Esses detalhes podem alterar a formação de cavacos, a carga na aresta, a formação de rebarbas, a resposta da superfície, os controles de exposição e a aceitação final dos componentes de bronze.
Comece pelos documentos exatos do desenho e do material. Uma abreviação do fornecedor, um nome antigo ou a descrição genérica “bronze para mancais” pode ajudar a encontrar um material candidato, mas não aprova uma substituição. Se o desenho, o pedido de compra, o certificado e a marcação do material bruto não coincidirem, interrompa a análise para esclarecer a identidade do material. Testes de corte não resolvem conflitos de controle de materiais.
| Ficha de identificação do bronze fornecido | Registrar antes do planejamento | Decisão que isso orienta | Não substituir por |
|---|---|---|---|
| Identidade do material | Designação da liga, especificação aplicável e edição | Propriedades, restrições e dados de origem aplicáveis | Cor, nome da família ou nome comercial semelhante |
| Rota do produto | Forma trabalhada, fundida continuamente, fundida por centrifugação, em areia, sinterizada ou outra | Variabilidade do material bruto, limite de porosidade, referência e plano de amostragem | Resultados de outra forma de produto |
| Condição de fornecimento | Condição, lote de tratamento térmico, dureza ou outras evidências de propriedades exigidas | Faixa de teste e risco de inspeção | Média de manual sem informar a condição |
| Geometria | Paredes, furos, roscas, interrupções, alcance, arestas de saída e referências geométricas | Fixação da peça, operação, trajetória da ferramenta e condição de medição | Classe genérica de tolerância |
| Aceitação | Dimensões, acabamento superficial, condição da superfície, limpeza, função, registros e autoridade responsável | O que deve ser medido, testemunhado ou certificado | “Usinado com sucesso” como prova de adequação |
Esta ficha também protege o processo de compras. Classificar o material bruto como “usinável” ou usar um índice de usinabilidade pode ajudar a definir um teste, enquanto uma norma de material pode estabelecer o escopo de fornecimento. Nenhum dos dois comprova automaticamente que a liga, a forma ou a rota de fabricação proposta atende a um desenho específico; a visão geral dos serviços de fabricação é um recurso de navegação, não uma aprovação de substituição.
Como as ligas de bronze identificadas e as formas do produto alteram a usinabilidade
Pergunte “qual bronze, em qual forma e submetido a qual corte?” antes de perguntar se bronze é fácil de usinar. Bronze para mancais com chumbo, bronze de alumínio, bronze fosforoso e bronze poroso de metalurgia do pó não pertencem ao mesmo grupo de corte. Até dois materiais identificados podem ter classificações diferentes quando a resposta medida muda de força para acabamento, desgaste, corrosão ou função de mancal.
Os registros oficiais da Copper Development Association ilustram esses limites. C36000 é identificado como latão trabalhado de corte livre com chumbo e índice relativo de usinabilidade de 100. C93200 é identificado como bronze de estanho fundido com alto teor de chumbo, índice 70 e rotas de fundição distintas. Esses números são índices de referência para ligas identificadas. Não são velocidades de corte, classificação de desempenho em serviço nem autorização para substituir um material pelo outro.
Um estudo controlado de torneamento a seco de 2025, que comparou o latão C26000 com o bronze C51000, apontou um vencedor definido segundo seu método de avaliação de força e deformação. Isso é uma evidência contrária à afirmação de que uma comparação nunca pode ter um vencedor. Ainda assim, o estudo não demonstra que o latão seja universalmente superior para mancais, superfícies sujeitas a desgaste, ambientes corrosivos, peças elétricas ou outros pares de ligas. Conclusões responsáveis mantêm as duas ideias: uma métrica delimitada pode classificar materiais candidatos, mas o nome genérico da família não.
Limites de transferência entre ligas e rotas de fabricação do bronze
Compare a designação da liga, a forma e a condição, a operação, a ferramenta e a aresta, o engajamento, o estado do fluido, a rigidez da preparação da máquina, a resposta medida e a finalidade da aceitação. Diferenças não tornam um estudo inútil; elas mudam seu resultado de parâmetro candidato para evidência sobre mecanismos ou limites.
Planeje torneamento, fresamento, furação e mandrilamento como operações distintas
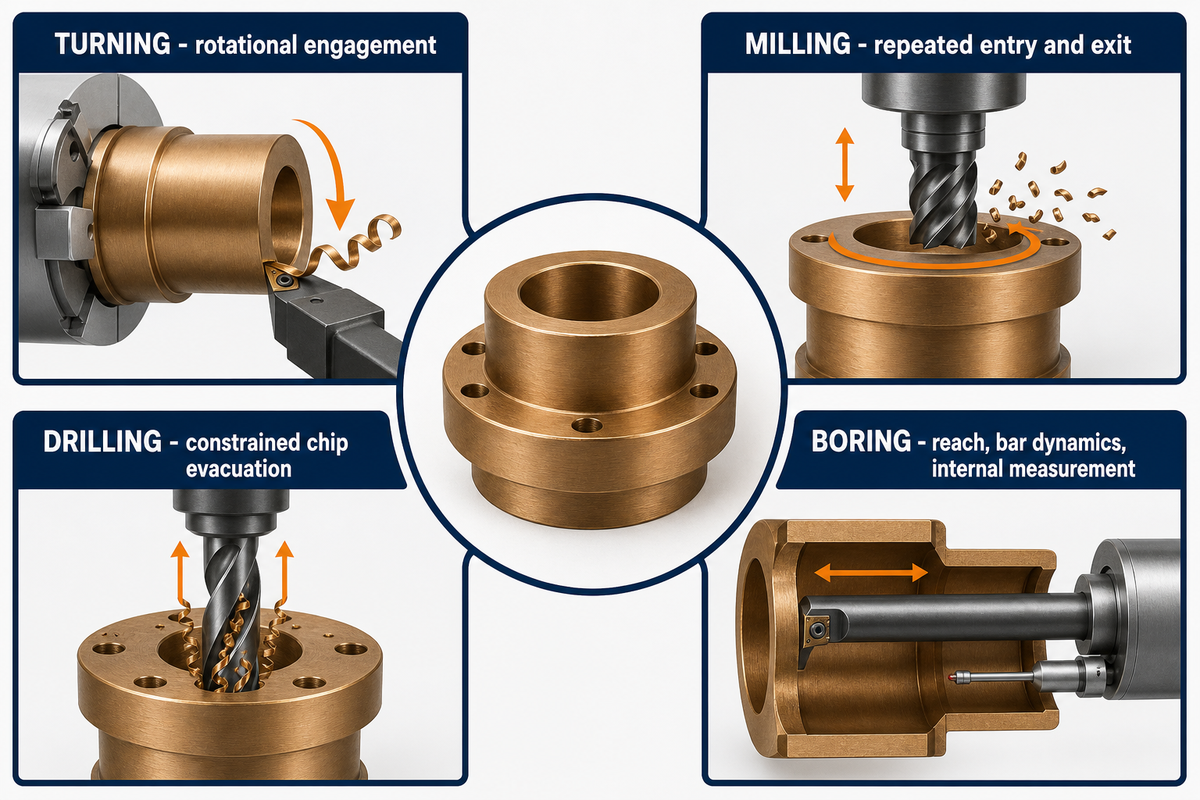
Um processo de usinagem CNC de bronze não gera um único evento de contato repetível entre ferramenta e peça. Essas operações de usinagem têm limites de evidência diferentes: o torneamento CNC envolve engajamento rotacional contínuo ou interrompido, o fresamento CNC envolve entradas e saídas repetidas, a furação precisa formar e evacuar cavacos por um percurso restrito, e o mandrilamento acrescenta questões de alcance, dinâmica da barra e medição interna. A geometria da ferramenta, o apoio, a saída dos cavacos, o fornecimento de fluido e o significado de um resultado de acabamento superficial variam conforme a operação.
Dois estudos mostram por que uma tabela universal não é segura. O experimento de torneamento de C62300 usou uma barra de 20 mm, 800–1.200 rpm, profundidade de corte de 0,4–0,8 mm e avanço de 0,15–0,25 mm/rev. O artigo relata que uma variante específica de construção da ferramenta poderia reduzir a potência de corte em cerca de 30% e a rugosidade da superfície usinada em cerca de 90–100% naquele experimento. Separadamente, um estudo de fresamento de C95800 do NIST relatou uma taxa de remoção de material mais de dez vezes superior à referência do estudo, enquanto monitorava força, desgaste de flanco e acabamento. Nenhum dos resultados define parâmetros de bronze aplicáveis a qualquer oficina.
| Limites das evidências | O que foi relatado | O que pode fundamentar | O que não pode fundamentar |
|---|---|---|---|
| Torneamento de C62300 | Comparação delimitada de barra, velocidade, avanço, profundidade e ferramenta | Resposta de potência e rugosidade específica da ferramenta nesse teste | Parâmetros universais para torneamento, fresamento ou outras ligas |
| Fresamento de C95800 | Desempenho de fresamento em alta velocidade comparado com uma referência do estudo | Evidência de que uma preparação qualificada pode alterar os limites de produtividade | Uma promessa transferível de taxa de remoção |
| Primeiro corte controlado | Registro de carga, ruído, cavaco, aresta, dimensão, condição térmica e superfície | Evidências para uma correção delimitada | Alterar várias variáveis e tentar adivinhar qual delas funcionou |
O fluido de usinagem também deve constar no mesmo registro do processo. As orientações da OSHA identificam funções de resfriamento, lubrificação e controle de corrosão, além de distinguir a inalação de névoa ou aerossol do contato com a pele. A visão geral dos efeitos sobre a saúde condiciona o risco à composição do fluido, aos aditivos, contaminantes, operação, manutenção, higiene e condições de exposição. Isso não estabelece uma receita universal de fluido nem uma conclusão de exposição específica para bronze.
Para o planejamento, registre a identificação e a condição do fluido, sua concentração ou controle de manutenção, quando aplicável, o estado do fornecimento e do enclausuramento, a presença observada de névoa ou contato com a pele e o requisito de limpeza após a usinagem. Trate esses fatores como dados do processo e do local de trabalho, não como detalhes implícitos no nome da liga.
Os cortes de qualificação controlados também precisam de um critério para interromper o processo. Defina a faixa de carga esperada, o ponto de inspeção, o intervalo de revisão da ferramenta, a condição dos cavacos e das rebarbas e a característica que exigirá uma análise de engenharia. Ao fazer uma alteração, preserve o registro original da ferramenta, da aresta, do fluido, do dispositivo de fixação e da medição. Sem essa referência, uma superfície com melhor aparência pode ocultar desgaste mais rápido, variação dimensional, evacuação instável dos cavacos ou um problema de manutenção do fluido. Para trabalhos repetidos, o resultado útil não é apenas uma primeira peça bem-sucedida; é uma sequência de operações delimitada que identifica o que foi mantido constante, o que foi ajustado e o que deve ser verificado novamente quando mudar a corrida da liga, a forma do material bruto, o lote da ferramenta, a máquina, o dispositivo de fixação ou o requisito de aceitação.
Controle paredes finas, furos, roscas e características interrompidas
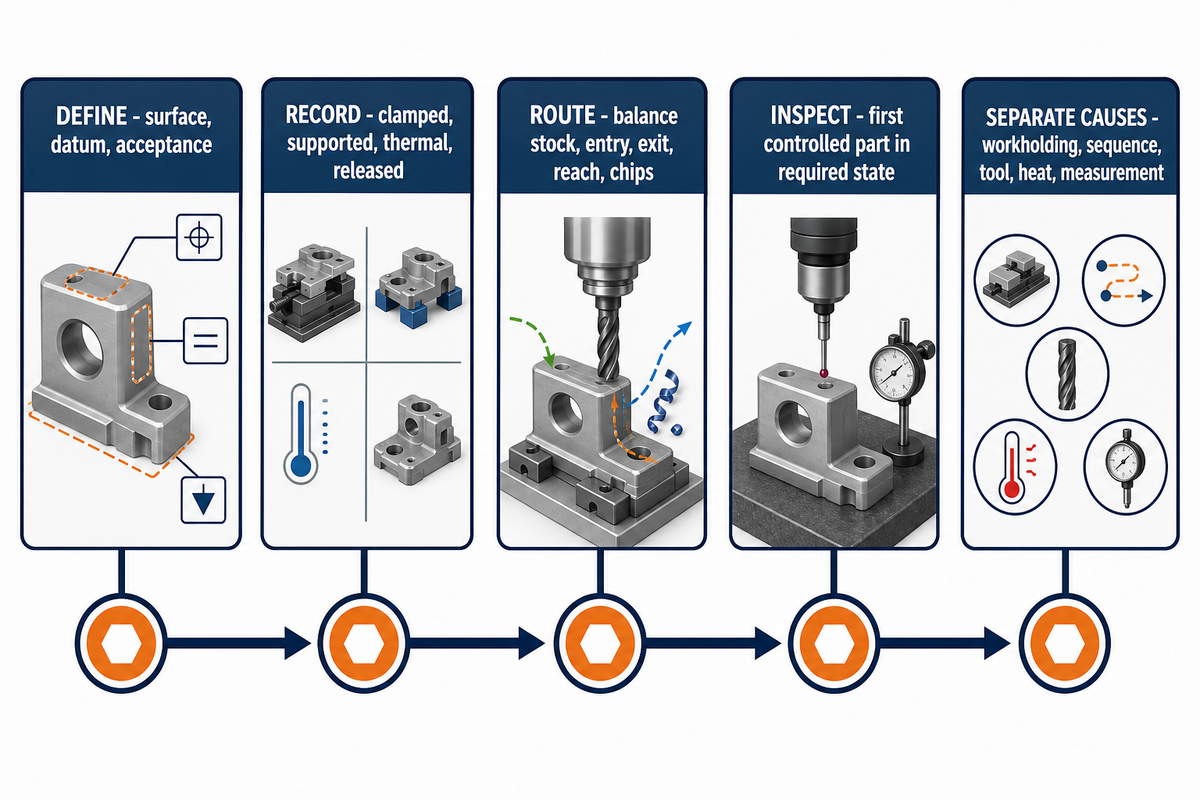
A geometria das características da peça altera o sistema que produz a medição. Paredes finas podem se deformar quando fixadas e se mover após a liberação; os furos podem apresentar rugosidade aritmética aceitável, mas textura ou forma inadequadas. O rosqueamento combina a geometria dos flancos, o controle de rebarbas, as condições de entrada e saída e o método de calibração, enquanto superfícies interrompidas submetem repetidamente a aresta a ciclos de carga e descarga.
Uma revisão por pares sobre paredes finas identifica rigidez, força de fixação, força de corte, temperatura, geometria da ferramenta e histórico do material como fatores interativos de deformação. As técnicas e os experimentos de usinagem analisados são sobre alumínio, portanto seus parâmetros numéricos não se aplicam ao bronze. O que se aplica é a estrutura de controle: planeje o apoio, equilibre a remoção de material, defina as condições de medição com a peça fixada e liberada e volte a medir após a liberação quando o desenho ou o risco do processo exigir.
Evidências diretas sobre bronze reforçam que a inspeção deve considerar a função. Um estudo de seis páginas usinou vinte furos em bronze CuSn7Zn4Pb7-C com quatro métodos de acabamento. O método com o melhor acabamento inicial não apresentou a evolução de desgaste mais favorável posteriormente. Portanto, uma única medição de rugosidade não basta para escolher uma rota de fabricação de furos quando há um requisito funcional de desgaste.
Sequência de controle das características geométricas
- Defina a superfície funcional, a referência e o método de aceitação antes de selecionar a trajetória da ferramenta.
- Registre as condições de fixação, apoio, temperatura e liberação nas quais as dimensões são relevantes.
- Escolha o equilíbrio de remoção do material bruto, a direção de entrada e saída, o alcance e o percurso dos cavacos considerando a característica mais frágil.
- Inspecione a primeira peça controlada na condição exigida pelo desenho ou plano da qualidade.
- Se houver erro, diferencie fixação da peça, sequência, condição da ferramenta, estado térmico e condição de medição antes de rever a conclusão sobre a liga.
Diferencie bronze maciço para mancais de peças porosas e impregnadas com óleo
Componentes maciços fundidos ou trabalhados para mancais e mancais porosos sinterizados e impregnados com óleo podem ser chamados de bronze, embora exijam manuseio e aceitação distintos. Na peça porosa, a rede de poros e o estado do lubrificante fazem parte da função. Um corte que melhora a superfície visível pode espalhar ou fechar poros, alterar o comportamento do óleo ou modificar uma característica de aceitação que a rugosidade, sozinha, não representa.
Um estudo de 2025 sobre fresamento frontal de bronze poroso relatou espalhamento e colapso dos poros com uma condição de ângulo de saída negativo de 25 graus. Em uma configuração de restritor de mancal a ar, relatou porosidade de 4,8% e rugosidade de 0,146 µm. Esses valores descrevem um método emergente e uma configuração; não são metas universais de porosidade ou acabamento.
ASTM B438-25 apresenta a estrutura geral de aceitação para mancais de bronze de metalurgia do pó impregnados com óleo: entre os itens especificados estão grau e tipo, composição química, densidade, teor mínimo de óleo, resistência ao esmagamento radial, dimensões e carga de ruptura opcional. A página pública não é a norma adquirida. Ela demonstra por que uma superfície atraente, poros visíveis ou um único valor de rugosidade não substituem todas as evidências exigidas.
Compare bronze e latão sem escolher um vencedor com uma só palavra
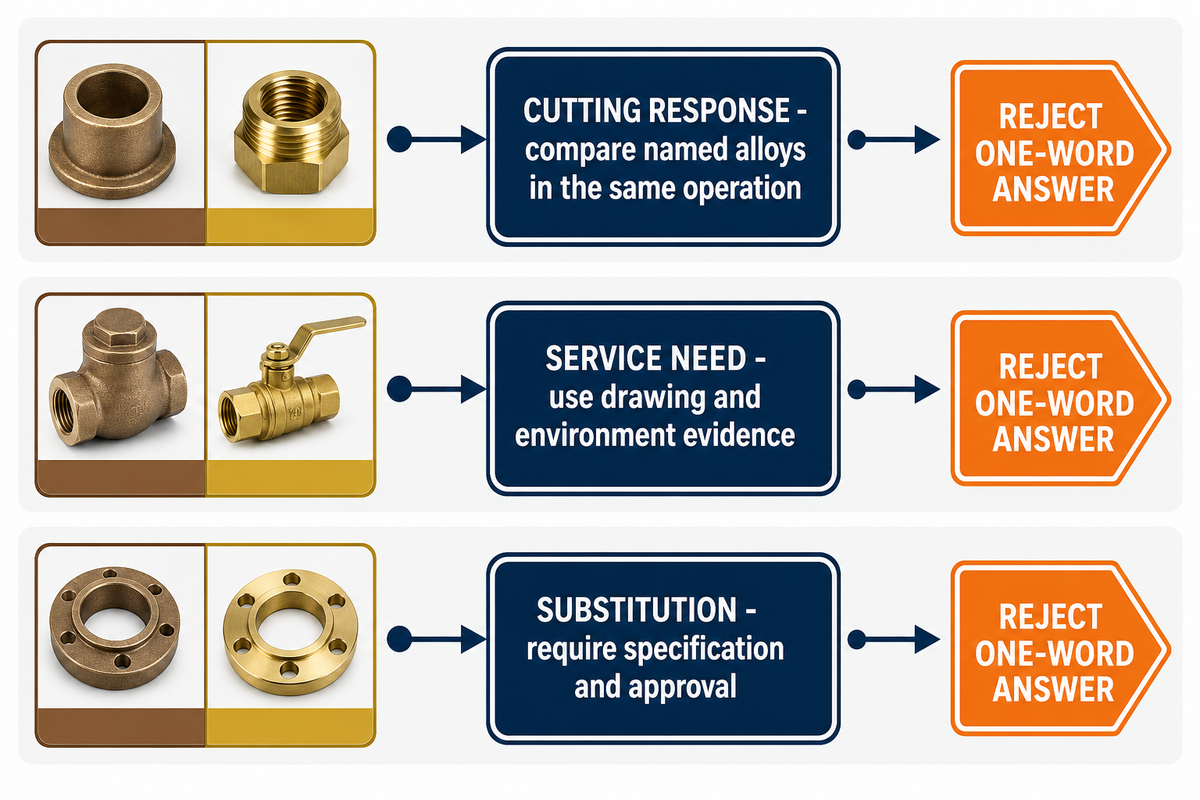
A comparação entre bronze e latão não pode ser respondida apenas pelos nomes das famílias. O bronze nem sempre é mais difícil de usinar do que o material bruto de latão para usinagem, e o latão nem sempre é a melhor opção para a peça acabada. Uma comparação útil identifica as duas ligas, distingue a resposta à usinagem do desempenho em serviço e considera a presença de chumbo, a forma, a condição, as características da peça, a quantidade, a inspeção e os requisitos do mercado de destino.
| Pergunta | Evidências necessárias | Atalho arriscado |
|---|---|---|
| Qual material exige menos força de corte nesta operação? | Ligas identificadas, condição, ferramenta, operação, engajamento e força medida | “O latão é mais fácil” sem delimitar as condições |
| Qual atende à necessidade de serviço? | Propriedades do desenho, ambiente, base de desgaste/corrosão/carga e autoridade responsável | Usar a usinabilidade para classificar o desempenho em serviço |
| Um pode substituir o outro? | Especificação, forma, certificado, análise funcional e aprovação | Substituir com base na cor, no nome ou no índice relativo |
Essa abordagem permite uma resposta clara quando as evidências a sustentam. Também impede que a resposta extrapole a métrica realmente medida. Assim, o setor de compras pode comparar custo e disponibilidade depois que os materiais candidatos tecnicamente viáveis estiverem sujeitos aos mesmos requisitos aprovados.
Inspecione dimensões, condição da superfície e evidências funcionais
A inspeção deve responder ao que o desenho exige, e não apenas informar o que é mais fácil medir. Dimensões, forma, orientação, batimento, roscas, rebarbas, rugosidade aritmética, textura, condição dos poros, limpeza e testes funcionais são evidências distintas. A relevância de cada uma depende da superfície e do risco em serviço.
Elabore um mapa de aceitação antes da produção: característica, referência, método, instrumento, condição de restrição, condição térmica, ponto e frequência de amostragem, registro e autoridade responsável. Se uma parede se mover após a liberação, registre tanto a condição do processo quanto a condição de aceitação. Se a função de desgaste de um furo for importante, não trate o valor de rugosidade como indicador completo. Se houver material poroso, mantenha as evidências determinadas pela especificação.
Defeitos visuais também precisam ser avaliados separadamente. Superfícies brilhantes ainda podem apresentar erros de forma, poros espalhados, material incrustado, rebarbas ou textura inaceitável. Da mesma forma, uma marca de corte visível não reprova automaticamente uma peça, a menos que o desenho, a especificação ou a função validada a definam como inaceitável.
A integridade interna de peças fundidas é outro tipo de evidência. O escopo público da ASTM E310-21(2026) distingue indicações radiográficas em bronze de estanho, como porosidade gasosa, inclusões de areia, rechupes, trincas a quente, insertos e machos de suporte, enquanto deixa os níveis mínimos de aceitação sujeitos a acordo entre comprador e fornecedor. Dimensões, composição química, rugosidade aritmética e inspeção da superfície externa não substituem, sem autorização expressa, o método de exame e o nível de aceitação exigidos pelo desenho ou contrato.
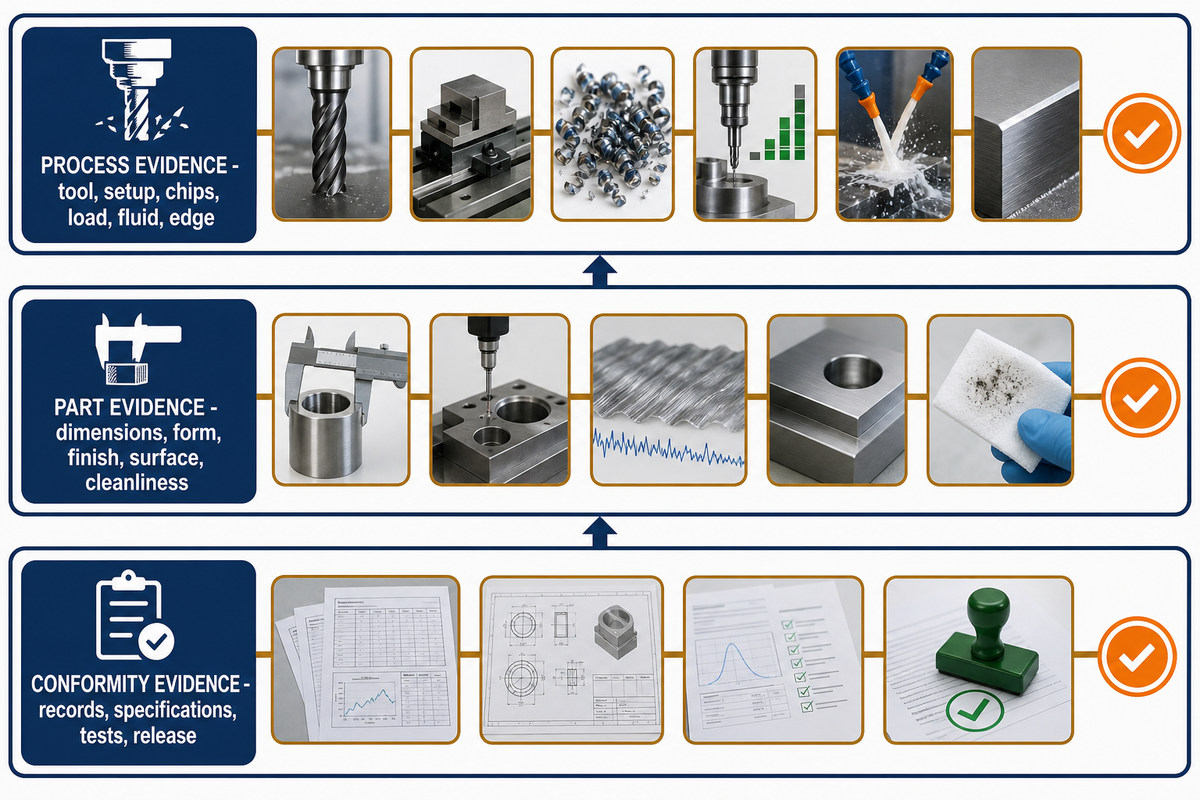
Três níveis de evidência
Evidências do processo: ferramenta, preparação, cavacos, carga, fluido, condição da aresta e ajustes controlados.
Evidências da peça: dimensões, forma, acabamento, condição da superfície, exame da integridade interna quando exigido, limpeza e testes funcionais.
Evidências de conformidade: registros do material, especificações aprovadas, testes definidos pela autoridade, certificação e responsabilidade pela liberação.
Use o guia de assinaturas de falha do bronze para solucionar problemas de corte
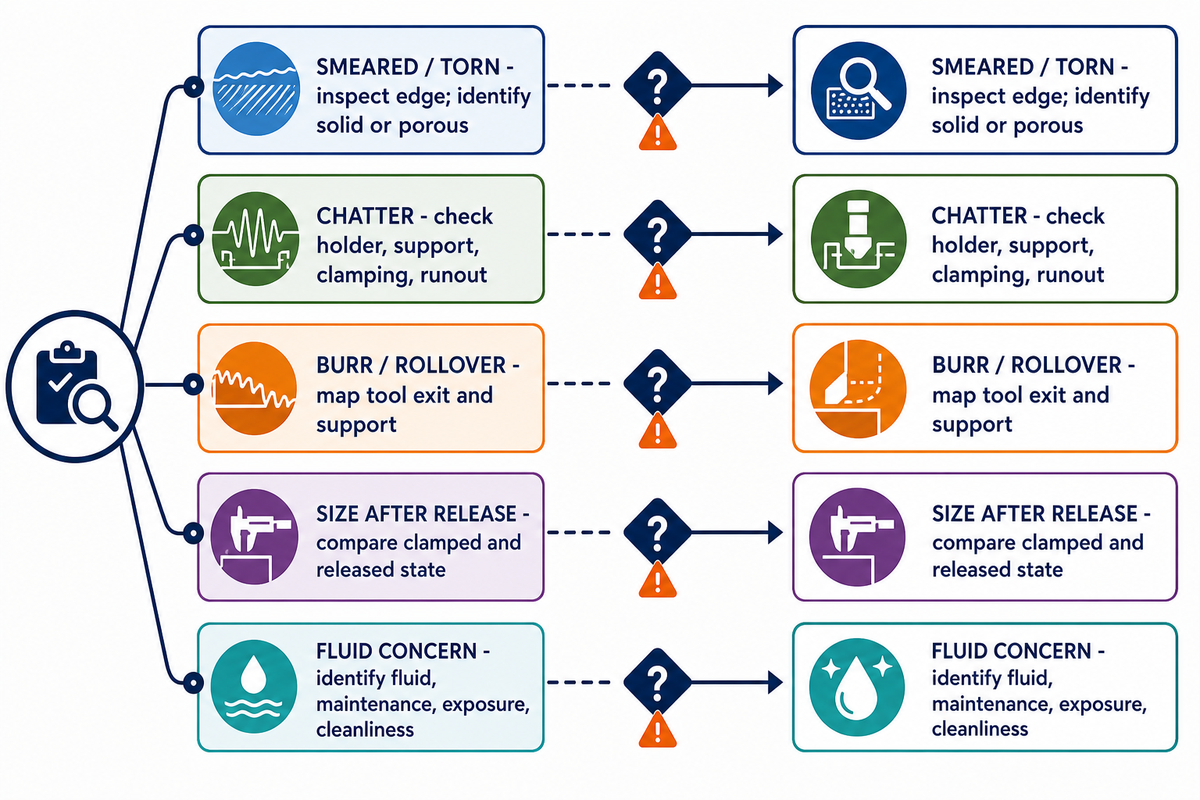
Cada sintoma é um sinal inicial, não um diagnóstico. Os operadores devem preservar a referência, escolher uma verificação que diferencie as causas, alterar uma variável delimitada e confirmar o resultado. Essa abordagem é mais defensável do que alterar velocidade, avanço, profundidade, fluido, ferramenta e fixação ao mesmo tempo.
| Guia de assinaturas de falha do bronze | Mecanismos plausíveis | Primeira verificação para diferenciar causas | Resposta delimitada | Verificação |
|---|---|---|---|---|
| Superfície espalhada ou rasgada | Material aderido à aresta, geometria cega ou inadequada, atrito, poros espalhados | Inspecione a aresta e identifique se o material é maciço ou poroso | Corrija uma variável de aresta ou engajamento dentro dos dados qualificados | Superfície, foto da aresta, dimensão e condição dos poros, se relevante |
| Marcas de vibração | Baixa rigidez dinâmica, alcance excessivo, perda de apoio, engajamento instável | Verifique o porta-ferramenta, o apoio, a fixação, o batimento e o espaçamento entre marcas | Reduza o balanço ou reforce o apoio; depois ajuste uma variável de engajamento | Registro de ruído/carga, acabamento e geometria após a liberação |
| Rebarba ou deformação da aresta de saída | Saída sem apoio, desgaste da aresta, direção da trajetória, ação de corte insuficiente | Relacione a posição da rebarba à saída da ferramenta e ao apoio | Altere o apoio ou a estratégia de saída antes de acrescentar uma operação para remover rebarbas | Perfil da aresta e efeito dimensional |
| Variação dimensional após a liberação | Deformação causada pela fixação, remoção desequilibrada de material, condição térmica, tensões residuais | Meça a peça fixada e liberada a uma temperatura definida | Reequilibre a sequência ou o apoio; evite cortar para compensar o erro com a peça fixada | Medição repetida após a liberação |
| Resíduo de fluido, odor, névoa ou preocupação com contato com a pele | Condição do fluido, contaminação, fornecimento, enclausuramento, higiene ou incompatibilidade da limpeza | Identifique o fluido e avalie a manutenção, a via de exposição e o critério de limpeza | Siga o procedimento aplicável de segurança do local de trabalho e controle do processo | Registro do fluido, verificação do controle e aceitação da peça limpa |
Este guia usa deliberadamente a expressão “mecanismos plausíveis”. Marcas semelhantes podem ter causas diferentes, e mais de um mecanismo pode estar ativo. A verificação deve demonstrar melhora no sinal analisado sem prejudicar outro requisito, como dimensão, condição dos poros, integridade da aresta, limpeza ou vida útil da ferramenta.
Onde termina a orientação geral: limites do desenho e da aceitação
A viabilidade de usinagem não comprova conformidade no local de trabalho, substituição do material, adequação para água potável, aceitação de mancais ou conformidade para uso em serviço. Essas decisões podem compartilhar evidências, mas têm responsáveis e documentos aplicáveis diferentes. O responsável deve confirmar a aplicabilidade e o processo final de aceitação.
| Matriz de limites de aceitação do bronze | Fator desencadeante | Evidências necessárias | O que as evidências de usinagem não podem comprovar | Encaminhamento |
|---|---|---|---|---|
| Identidade da liga | Indicação do material ou solicitação de substituição | Especificação, edição, forma, condição, certificado e aprovação | Equivalência ou adequação para uso em serviço | Engenharia e controle de materiais |
| Integridade interna da peça fundida | Peça fundida de bronze de estanho com requisito de descontinuidades internas | Método de exame, categoria e nível de aceitação definidos pelo desenho ou contrato | Aceitabilidade interna com base em dimensões, composição química, rugosidade ou aparência | Comprador, fornecedor, profissionais de inspeção qualificados e autoridade da qualidade |
| Material com berílio | Composição verificada dentro do escopo ocupacional aplicável | Avaliação de exposição e controles aplicáveis | Conformidade comprovada por cavacos limpos ou superfície acabada | Autoridade responsável pela segurança no local de trabalho |
| Material com chumbo | Composição e exposição por corte, retificação ou outra via | Aplicabilidade e avaliação de exposição | Um nível universal de exposição | Autoridade responsável pela segurança no local de trabalho |
| Poeira, névoa ou pó fino de cobre | Usinagem, acabamento, manuseio ou limpeza geram partículas específicas do processo | Avaliação do estado das partículas e da exposição, além da análise aplicável de ignição e limpeza do local | Segurança presumida pela ausência de chumbo ou berílio ou pelo comportamento do metal maciço | Autoridade responsável pela segurança no local de trabalho |
| Uso em água potável nos Estados Unidos | Tubulação, conexão, dispositivo hidráulico, torneira, solda ou fluxo abrangidos | Escopo, cálculo das superfícies em contato com água, isenções e procedimento de conformidade exigido | Aceitação baseada apenas no nome da liga | Autoridade aplicável nos Estados Unidos e processo de certificação |
| Uso em água potável na Europa | Material ou produto em contato com água destinada ao consumo humano | Análise das listas positivas e da conformidade específica do destino; a Decisão (UE) 2024/367 é declarada aplicável a partir de 31 de dezembro de 2026 | Aceitação global com base em um limite dos Estados Unidos | Autoridade europeia competente e autoridade do mercado de destino |
| Mancal poroso | Função sinterizada ou impregnada com óleo | Evidências aplicáveis sobre material, densidade, óleo, resistência, dimensões e função | Aceitação baseada na rugosidade ou em poros visíveis | Desenho, especificação e plano da qualidade |
| Execução comercial | Decisão sobre desenho, quantidade, entrega ou cotação | Pacote do desenho e análise específica do fornecedor | Preço, prazo de fabricação ou entrega, capacidade ou resultado deste guia | Responsável pela solução comercial |
Matriz de evidências delimitadas pela fonte: 8 linhas
Use este registro para identificar a origem de um número antes de repeti-lo. As linhas são intencionalmente incompatíveis entre si: dados de entrada de testes de usinagem, resultados medidos, limites no local de trabalho e valores-limite de uso final respondem a perguntas diferentes.
| Tipo de evidência | Valores limitados à fonte | Uso permitido | Limite para extrapolação |
|---|---|---|---|
| Peça de trabalho em C62300 | Barra de 20 mm | Identifica o experimento de torneamento | Não representa outra liga metálica, forma ou diâmetro |
| Faixa de rotação do spindle para C62300 | 800 rpm a 1.200 rpm | Descreve os extremos testados | Não é um ajuste de máquina recomendado |
| Parâmetros de corte do C62300 | Profundidade de corte de 0,4 mm a 0,8 mm; avanço de 0,15 mm/rev a 0,25 mm/rev | Mantenha os resultados vinculados aos limites do teste | Não representa dados de fresamento ou de outra ferramenta |
| Resultado com C62300 | Reduções relatadas no estudo: cerca de 30% na potência de corte e cerca de 90% a 100% na rugosidade superficial para uma variante de ferramenta | Compare as variantes dentro desse estudo | Não é uma promessa de fornecedor ou de produção |
| Preparação para usinagem de bronze poroso | Ângulo de saída negativo de 25°; porosidade de 4,8%; rugosidade de 0,146 μm em uma preparação | Identifica um contraexemplo de obstrução dos poros por espalhamento do material | Não define um valor-alvo universal de porosidade ou acabamento |
| Berílio segundo a OSHA | Nível de ação de 0.1 μg/m³; 0.2 μg/m³ ao longo de 8 horas; limite de curta duração de 2.0 μg/m³ | Sinaliza o requisito ocupacional aplicável | Não comprova exposição na oficina |
| Chumbo segundo a OSHA | Nível de ação de 30 μg/m³; 50 μg/m³ ao longo de 8 horas | Sinaliza a avaliação da composição e da exposição | Não é um resultado universal para o bronze |
| Âmbito de aplicação para água potável nos Estados Unidos | Limite de 0,25% de chumbo na média ponderada das superfícies em contato com a água; 0,2% para solda e fluxo | Identifica a questão de uso final abrangida | Não é um limite global para ligas metálicas |
Para locais de trabalho nos Estados Unidos, a norma vigente da OSHA sobre berílio estabelece limite de exposição permissível de 0.2 µg/m³ ao longo de 8 horas, nível de ação de 0.1 µg/m³ e limite de exposição de curta duração de 2.0 µg/m³. A norma sobre chumbo estabelece nível de ação de 30 µg/m³ ao longo de 8 horas e limite de exposição permissível de 50 µg/m³. Esses valores se aplicam aos respectivos âmbitos legais; não demonstram que toda operação com bronze atinja ou ultrapasse um limite.
A exposição a partículas de cobre continua sendo uma questão à parte, mesmo quando não há chumbo nem berílio. A entrada do Pocket Guide do NIOSH sobre poeiras e névoas de cobre trata essa situação de exposição separadamente e distingue o cobre a granel não combustível do material em pó, que pode entrar em ignição. Ela não comprova que um processo específico de usinagem de bronze gere determinada concentração; exige que se avaliem o processo, o estado das partículas, a via de exposição e os controles responsáveis, em vez de inferi-los apenas pela composição da liga metálica.
Para produtos abrangidos destinados à água potável nos Estados Unidos, a Agência de Proteção Ambiental explica o limite de 0,25% de teor médio ponderado de chumbo nas superfícies em contato com a água e o tratamento separado da solda e do fluxo, além do âmbito legal e das isenções. Esse é um limite de uso final nos Estados Unidos, não uma regra global para a composição química do bronze.
Para o contexto europeu, a Decisão de Execução (UE) 2024/367 da Comissão estabelece listas positivas de materiais em contato com água potável, incluindo composições metálicas no Anexo II, e informa que se aplica a partir de 31 de dezembro de 2026. Na data de pesquisa deste artigo, 5 de agosto de 2026, essa data de aplicação ainda estava no futuro. O destino e o âmbito de aplicação do produto devem ser conferidos no texto vigente, e não inferidos deste resumo.
Documentação mínima para uma análise baseada no desenho técnico
- Revisão do desenho técnico, modelo tridimensional quando aplicável, quantidade e etapa de entrega exigida.
- Designação exata da liga metálica, especificação aplicável e edição, forma do produto, condição de fornecimento e registros de material exigidos.
- Características geométricas críticas, esquema de referências, roscas, arestas, requisitos de superfície, limpeza e qualquer regra de medição no estado liberado.
- Ambiente de serviço e autoridade responsável pelos critérios de aceitação de material, local de trabalho, água potável, pressão, aplicação marítima, desgaste ou outros requisitos regulamentados.
- Método de inspeção exigido, nível de amostragem, categoria de integridade interna quando aplicável, registros da primeira peça produzida ou do lote e quaisquer requisitos de testemunho ou certificação.
- Restrições conhecidas quanto a fluidos, partículas, resíduos, limpeza, rebarbação, marcação, embalagem, organização e limpeza do local de trabalho ou rastreabilidade.
As informações ausentes devem continuar identificadas como desconhecidas. A análise de fabricação pode levantar dúvidas e propor um processo de qualificação, mas não deve preencher silenciosamente uma lacuna regulamentar ou funcional com uma suposição baseada em uma liga metálica, tolerância ou processo conhecido.
Transforme o vocabulário de busca em evidências
Expressões como usinagem de precisão de bronze, bronze sob medida, serviços de usinagem CNC, materiais de bronze, características de usinagem do bronze de alumínio, serviço de usinagem CNC de bronze, taxa de avanço, capacidades de usinagem, técnicas avançadas de usinagem, alta precisão, propriedades do material, componentes de bronze de precisão e usinagem bem-sucedida de bronze são rótulos de solicitação até que o desenho técnico defina os limites das evidências.
A mesma regra vale para bronze padrão, abordagens de usinagem, peças de precisão, CNC avançado, graus de bronze, bronze usinado por CNC, usinagem de desbaste, diferentes tipos de bronze, aplicações de usinagem, técnicas adequadas de usinagem, tolerâncias apertadas em bronze, jateamento com microesferas, buchas de bronze e diferentes sequências de usinagem CNC. Cada expressão ainda precisa de contexto sobre a liga metálica e a forma do produto.
Da mesma forma, materiais para usinagem, peças de bronze sob medida, bronze de ultraprecisão, unidade fabril de usinagem CNC, bronze comum, vários tipos de bronze, setor de usinagem, tolerâncias de usinagem, material bruto de bronze, requisitos de usinagem e operações CNC descrevem categorias de busca ou aquisição, não um desempenho verificado.
Termos como serviços de usinagem, aeroespacial, aplicações industriais, tolerâncias apertadas, resistência à corrosão, resistência ao desgaste, bucha e bronze usinado descrevem possíveis contextos de consulta. A presença desses termos não comprova que determinada liga metálica, processo, fornecedor ou peça acabada atenda a qualquer um desses requisitos.
Quando a discussão passa da explicação para uma peça real, o próximo passo neutro é uma análise da usinagem de bronze baseada no desenho técnico. É nessa etapa que cabem as perguntas específicas ao fornecedor; este guia não apresenta resultados de produção, tolerâncias, certificações, capacidade, preços, prazos de fabricação ou entrega nem resultados para clientes da Zhenling.
Dúvidas sobre usinagem CNC de bronze
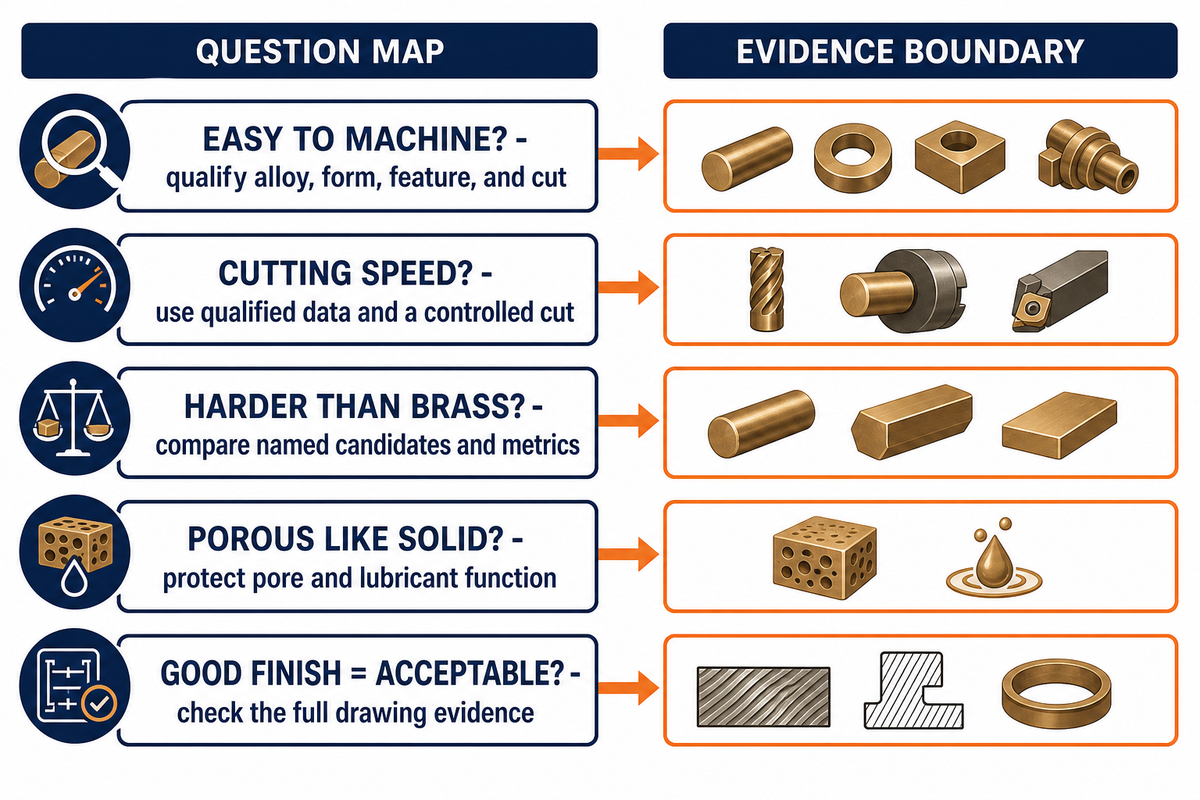
É fácil usinar bronze por CNC?
Algumas ligas metálicas de bronze e condições de fornecimento permitem uma usinagem produtiva, enquanto outras geram mais força, deposição de material na aresta de corte, desgaste, rebarbas, porosidade ou dificuldades de fixação da peça. “Fácil” só faz sentido quando se conhecem a liga metálica, a forma, a condição, a característica geométrica, a operação, o sistema de ferramentas e o requisito de aceitação. O torneamento externo estável de uma barra maciça pode exigir uma sequência de operações diferente da necessária para um furo profundo, uma superfície de pá interrompida, uma parede delgada ou um mancal impregnado com óleo. Na prática, qualifique o material e a característica geométrica exatos, faça um primeiro corte controlado e verifique a peça no estado de medição exigido.
Que velocidade de corte deve ser usada para bronze?
Não há uma velocidade defensável que sirva para toda a família de materiais. Comece com dados qualificados para a liga metálica especificada, condição, operação, ferramenta e revestimento, grau de contato da ferramenta com a peça, estado do fluido e preparação da máquina exatos. Faça um corte controlado, registre a resposta e altere uma variável delimitada por vez. Trate qualquer valor publicado como limite para testes até verificar o comportamento do cavaco, o desgaste da ferramenta, a temperatura, o acabamento, a estabilidade dimensional e as rebarbas na peça real.
O bronze é mais difícil de usinar do que o latão?
Não há uma regra universal. Um latão especificado pode ter melhor desempenho em uma métrica de usinagem, enquanto um bronze especificado pode ser escolhido para outro requisito de serviço. Compare ligas metálicas específicas, formas de produto, operações, respostas medidas e prioridades funcionais, em vez de comparar nomes de famílias. Comparações úteis avaliam os materiais candidatos definidos no desenho técnico pelo mesmo teste de corte e método de aceitação, em vez de tratar rótulos abrangentes como materiais equivalentes.
É possível dar ao bronze poroso o mesmo acabamento que ao bronze maciço?
Não presuma que sim. Peças porosas ou impregnadas com óleo têm uma função ligada aos poros e ao lubrificante, que pode ser alterada pelo corte. As especificações de material aplicáveis, os desenhos técnicos e os planos de qualidade devem definir quais evidências dimensionais, de densidade, óleo, resistência, superfície e função são exigidas.
Um bom acabamento superficial comprova que uma peça de bronze é aceitável?
Não. A rugosidade aritmética é uma das medições. A forma, a textura, as rebarbas, a condição dos poros, a limpeza, a identificação do material, a resistência, o ajuste, os testes funcionais e os registros de conformidade também podem determinar a aceitação. Use o desenho técnico e a especificação aplicável para decidir quais evidências são relevantes.
Referências e fontes
O artigo utiliza as seguintes fontes governamentais, acadêmicas, associativas, normativas e de referência no setor. Os resultados dos estudos se limitam aos materiais e às preparações de usinagem publicados.
- NIST — Desgaste da ferramenta e acabamento superficial no fresamento de alta velocidade de bronze de alumínio.
- Estudo revisado por pares sobre torneamento de C62300.
- Comparação de torneamento a seco de C26000/C51000 de 2025.
- Estudo sobre acabamento de furos e desgaste de CuSn7Zn4Pb7-C.
- Estudo de fresamento frontal de bronze poroso de 2025.
- Registro C36000 da Copper Development Association e registro C93200.
- Âmbito público da ASTM B438-25.
- OSHA 29 CFR 1910.1024 — Berílio e 29 CFR 1910.1025 — Chumbo.
- Manual de melhores práticas de segurança e saúde da OSHA para fluidos de usinagem de metais e Efeitos sobre a saúde.
- NIOSH — Fatores de risco e atividades de trabalho relacionados ao chumbo.
- Pocket Guide do NIOSH — Cobre (poeiras e névoas, como Cu).
- Agência de Proteção Ambiental dos Estados Unidos — Âmbito da Lei de Água Potável Segura relativo a produtos sem chumbo.
- Âmbito público da ASTM E310-21(2026) — Radiografias de referência padrão para peças fundidas de bronze com estanho.
- EUR-Lex — Decisão de Execução (UE) 2024/367 da Comissão e visão geral da Comissão Europeia sobre água potável.
Nota sobre as evidências: este artigo não encontrou um fator de mercado ano a ano específico para o bronze em fontes confiáveis e, por isso, não inclui uma previsão de crescimento do mercado. Também não afirma resultados nem conformidade específicos de clientes para peças de bronze.
Em alta agora




ZHENLING / FABRICAÇÃO SOB DESENHO
Da dúvida técnica ao desenho técnico pronto para solicitar cotação
A Zhenling atende compradores industriais que precisam de flanges, corpos de válvula, rolos, tubos curvados e peças usinadas com perfis personalizados. Nossos engenheiros analisam o desenho técnico, a condição do material, o acúmulo de tolerâncias, a quantidade e os requisitos de inspeção antes de cotar a sequência de operações de usinagem.
COMECE COMDesenho técnico · Amostra · Dimensões críticas
DEFINAMaterial · Quantidade · Tolerância · Certificação
DESENHO TÉCNICO / MATERIAL / TOLERÂNCIA
Prepare as informações da sua peça
- DADOS DA PEÇA
- Desenho técnico 2D/3D ou amostra
- ANÁLISE DO PROCESSO
- Usinagem · conformação · soldagem · inspeção
- Canal de resposta
- Envie o formulário de contato do site
Usamos os dados que você envia para analisar sua solicitação e responder a ela. Consulte nossa Política de Privacidade.


