
Entre em contato com a Zhenling

A usinagem CNC aeroespacial usa fabricação subtrativa controlada por computador — torneamento, fresamento e usinagem multieixos — para produzir componentes que devem atender aos requisitos aeroespaciais, espaciais e de defesa relativos à certificação, à rastreabilidade dos materiais e às tolerâncias. Esse processo de corte não é fundamentalmente diferente da usinagem CNC convencional; a diferença está nas normas e nos controles de processo aplicados. A usinagem CNC aeroespacial não se resume a tolerâncias mais apertadas. É preciso decidir em quais características geométricas as tolerâncias são importantes, quais materiais e acabamentos superficiais são adequados à aplicação, quando a usinagem em 5 eixos com uma única preparação da máquina é economicamente viável, o que a AS9100 acrescenta à ISO 9001 e como a usinagem CNC se compara a alternativas como impressão 3D e fundição de precisão. Revisado em agosto de 2026.
Em todo o setor aeroespacial, as empresas esperam cada vez mais que os fornecedores documentem não apenas que uma peça atende ao desenho técnico, mas também como ela foi produzida. Essa rastreabilidade é uma das razões pelas quais a indústria aeroespacial depende da usinagem CNC para componentes estruturais. Os fabricantes usam usinagem CNC quando precisam validar o percurso da ferramenta antes do primeiro corte e repetir a mesma sequência controlada em todo o lote. As máquinas CNC podem ser pré-programadas com esse percurso aprovado antes do início da produção.
Especificações rápidas
| Tolerância CNC padrão | ±0.005 in (0,127 mm) |
| Tolerância de dimensão crítica para o setor aeroespacial | ±0.001 in (0,025 mm) |
| Escopo de materiais aeroespaciais confirmado | Alumínio (6061, 7075, 5052, 2024); aço inoxidável (303, 304, 304L, 316, 316L, 321); aço-carbono e aço-liga (Q235A, Q345D, 45#, classe 42CrMo) |
| Certificação vigente aplicável | AS9100D (Rev D, 2016; baseada na ISO 9001:2015) |
| Capacidade multieixos | Centros de usinagem importados de 5 eixos para geometrias complexas em uma única preparação da máquina |
| Equipamentos de inspeção | Sistemas CMM Hexagon e Leitz |
O que é usinagem CNC aeroespacial? (E como ela difere da usinagem CNC padrão)
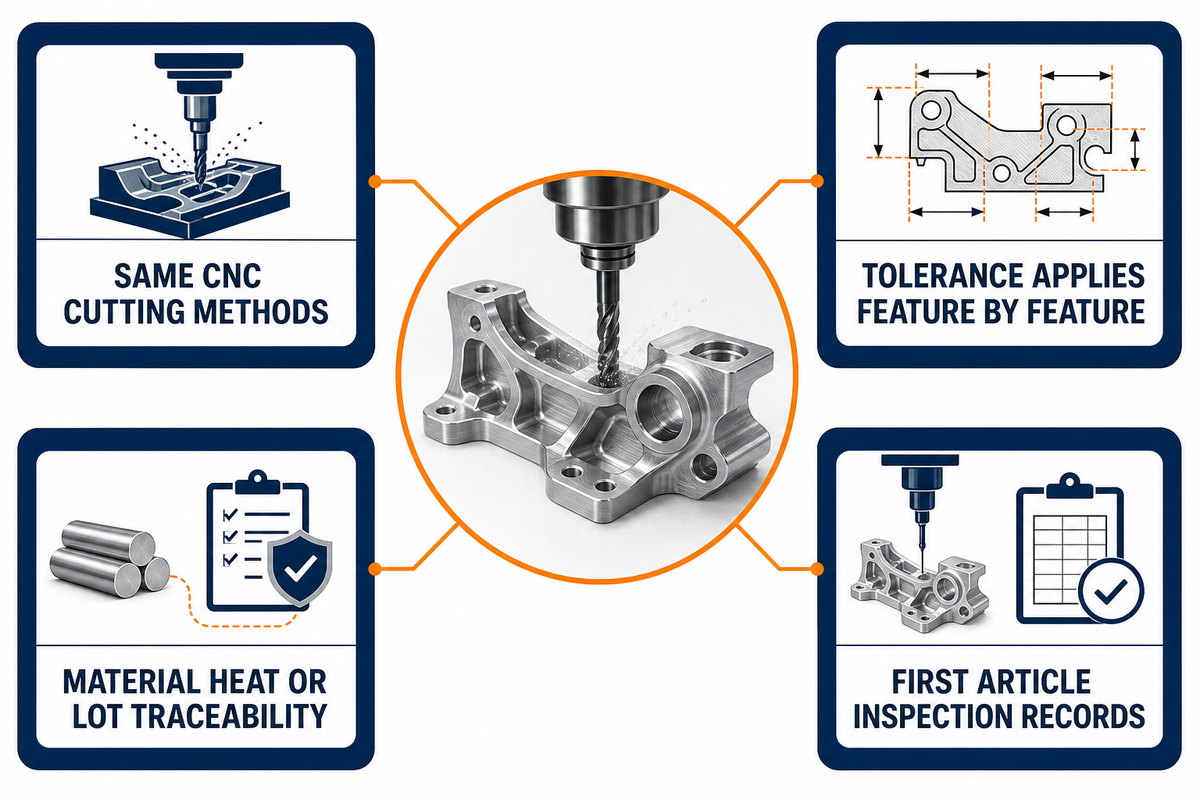
Além da documentação e dos controles de processo aplicados à mesma operação de corte, a usinagem CNC aeroespacial geralmente não usa métodos de corte diferentes dos da usinagem CNC comercial comum. Uma máquina de 5 eixos que usina material bruto de alumínio não sabe se a peça será usada em um suporte para produtos de consumo ou em uma estrutura de aeronave.
O que muda é o rigor com que as tolerâncias se aplicam a cada característica geométrica, o histórico do material que acompanha a peça durante o processamento e os registros que o cliente exige antes da aceitação. Portanto, “usinagem aeroespacial” é menos uma tecnologia de usinagem distinta e mais uma camada adicional de qualidade e manutenção de registros sobre o torneamento e o fresamento CNC convencionais.
| Dimensão | Usinagem CNC comercial padrão | Usinagem CNC aeroespacial |
|---|---|---|
| Abordagem de tolerâncias | Faixa de tolerância uniforme aplicada à maioria das características geométricas | Tolerância definida conforme a criticidade de cada característica geométrica — características gerais mantêm a tolerância padrão; características críticas para o voo recebem uma especificação consideravelmente mais restrita |
| Rastreabilidade | Registros básicos do pedido; certificados de material por lote muitas vezes opcionais | Rastreabilidade do material por corrida de fusão/lote vinculada à peça; registros de inspeção da primeira peça produzida para novos números de peça |
| Certificação do material | Certificados da usina às vezes resumidos ou dispensados | Espera-se um certificado de conformidade completo, vinculado à corrida de fusão ou ao lote específico usado na peça |
Qual é a diferença entre usinagem aeroespacial e usinagem CNC padrão?
Do ponto de vista dos procedimentos, a diferença não está na mecânica: a mesma fresadora CNC de 3 ou 5 eixos pode produzir qualquer uma das peças. A produção aeroespacial acrescenta a definição de tolerâncias por característica geométrica e a documentação correspondente, incluindo certificados de material, documentos de inspeção da primeira peça produzida e, em alguns casos, evidências do sistema de gestão da qualidade AS9100.
O que é usinagem CNC e por que ela é importante para a indústria aeroespacial?
A usinagem CNC é usada para produzir peças aeroespaciais removendo material de barras ou tarugos maciços conforme percursos de ferramenta controlados numericamente por computador, gerados a partir de um modelo CAD/CAM. As aplicações da usinagem CNC vão de suportes estruturais e carcaças a elementos de fixação e conexões; equipamentos CNC avançados podem seguir o mesmo plano de fabricação CNC desde os protótipos até os lotes de produção.
Grande parte da versatilidade da usinagem CNC vem de sua capacidade de trabalhar com ligas de alumínio, aços-liga e aços inoxidáveis usando um processo central. A usinagem CNC é amplamente usada para esse tipo de trabalho estrutural porque dispensa ferramental dedicado para fundição, sendo comum na cadeia de suprimentos aeroespacial quando os projetos podem mudar. Para peças torneadas, o torneamento CNC controla a circularidade e a concentricidade; o fresamento CNC produz faces planas, cavidades e características geométricas em vários planos. A usinagem CNC também é adequada a peças que combinam esses tipos de características em um único plano de processo.
Os programas dependem da usinagem CNC porque ela garante que o processo e o plano de inspeção aplicados à primeira unidade aprovada possam ser repetidos em todo o lote. Na produção aeroespacial, a usinagem é empregada para produzir componentes repetíveis quando essa rastreabilidade é importante. A usinagem CNC tem papel fundamental na usinagem da indústria aeroespacial, tanto para componentes estruturais comuns quanto para peças com tolerâncias restritas. Um programa aeroespacial avançado pode usar os mesmos controles de máquina e o mesmo método de inspeção documentado para ambas as categorias, parte do que a usinagem CNC oferece além de simplesmente dar forma às peças.
Materiais usados na usinagem CNC aeroespacial: famílias qualificadas e limites
Os materiais para usinagem CNC aeroespacial são selecionados por família qualificada e por grau e acabamento específicos do programa; as 3 famílias abaixo atendem à maioria das aplicações estruturais, de sistemas de fluidos e de elementos de fixação. Nessas famílias, os materiais usados em programas CNC aeroespaciais, na fabricação de aeronaves e em outras aplicações aeroespaciais equilibram resistência, resistência à corrosão, usinabilidade e rastreabilidade. Componentes da cadeia de suprimentos aeroespacial, sejam destinados ao setor ou à indústria aeroespacial, normalmente usam essas famílias. Todas podem ser aplicadas à usinagem CNC aeroespacial e são adequadas a aplicações estruturais ou em sistemas de fluidos, desde que seu grau e acabamento atendam à especificação.
Um estudo de metrologia CNC revisado por pares, publicado em 2025 e realizado com 5 materiais, constatou que a variabilidade da medição muda conforme o material e o instrumento, reforçando a necessidade de vincular um grau qualificado ao respectivo plano de inspeção.
Antes de analisar ligas específicas, vale entender que os serviços de usinagem CNC aeroespacial costumam trabalhar com um conjunto menor de materiais do que os serviços gerais de usinagem CNC de precisão. Essa limitação não decorre da capacidade das máquinas; em geral, os programas aeroespaciais definem uma faixa mais restrita de materiais certificados e rastreáveis para cada família de peças.
Esses valores de resistência e peso explicam boa parte dos critérios de seleção de ligas apresentados a seguir. O alumínio 6061-T6 tem resistência à tração de cerca de 45.000 psi (310 MPa) e densidade aproximada de 0,098 lb/in³ (2,70 g/cm³), enquanto o 7075-T6 chega a aproximadamente 83.000 psi (572 MPa) com densidade quase idêntica. Essa diferença de resistência é uma das principais razões para o uso mais frequente do 7075 em suportes estruturais sujeitos a cargas e do 6061 em peças estruturais e carcaças de uso geral. O aço inoxidável 304 tem resistência à tração de cerca de 85.000 psi (585 MPa) e resistência à corrosão consideravelmente maior que a de qualquer um dos graus de alumínio, mas sua densidade é aproximadamente 3 vezes maior (cerca de 0,29 lb/in³ / 8,0 g/cm³). Esse é o compromisso entre relação resistência-peso e resistência à corrosão que o projetista precisa avaliar ao escolher entre as duas famílias para determinada peça. A usinabilidade segue o mesmo padrão: ferramentas de metal duro normalmente usinam alumínio 6061 a velocidades de corte de cerca de 800–1.200 pés de superfície por minuto, enquanto o aço inoxidável 304, mais tenaz e mais sujeito ao encruamento, costuma ser cortado a apenas 100–150 pés de superfície por minuto. Essa diferença explica em parte por que uma peça de aço inoxidável geralmente tem um tempo de ciclo maior que uma peça de alumínio com geometria semelhante.
| Família de material | Graus comuns | Aplicação aeroespacial típica |
|---|---|---|
| Alumínio | 6061, 7075, 5052, 2024 | Suportes, carcaças, suportes para aviônicos e conexões estruturais — nossa equipe os usina em fresadoras de alta velocidade de 3/4 eixos |
| Aço inoxidável | 303, 304, 304L, 316, 316L, 321 | Conexões para sistemas de fluidos, corpos de válvulas, elementos de fixação e peças estruturais expostas à corrosão |
| Aço-carbono e aço-liga | Q235A, Q345D, 45#, classe 42CrMo | Suportes estruturais sujeitos a cargas, componentes adjacentes às partes que contêm a pressão |
| Titânio e superligas de níquel (tipo Inconel) | Apenas contexto do setor — não incluídos no escopo de capacidades aeroespaciais da Zhenling descrito neste guia | Componentes de seções quentes e motores em todo o setor |
⚠️ Importante
Titânio, Inconel e outras superligas de níquel são amplamente usados em componentes aeroespaciais de seções quentes e de motores, mas esses materiais estão fora do escopo de capacidades deste guia. Eles aparecem aqui apenas para descrever práticas do setor, não como serviços que oferecemos.
Tratamento superficial: passivação e anodização
A usinagem, a soldagem, a conformação ou o tratamento térmico podem danificar a camada microscópica de óxido de cromo que protege o aço inoxidável. Por isso, componentes aeroespaciais feitos dessas ligas muitas vezes precisam de passivação após a fabricação. A AMS 2700 (norma aeroespacial) e a ASTM A967 (norma geral para aço) definem parâmetros de processo, métodos de ensaio e requisitos de aceitação por lote. Peças de alumínio podem exigir anodização ou um revestimento adequado às condições de serviço; a comparação de acabamentos superficiais da ProtoLabs resume as opções comuns de galvanoplastia, revestimento e anodização. Os desenhos técnicos devem especificar o tratamento adequado ao material e às condições de operação.
Titânio é sempre necessário para peças aeroespaciais usinadas por CNC?
Não. A maioria dos componentes estruturais, conexões e carcaças usa alumínio, aço inoxidável e aços-carbono ou aços-liga discutidos acima, pois esses materiais equilibram resistência, resistência à corrosão, usinabilidade, custo e prazo de fabricação ou entrega. Os projetistas recorrem principalmente ao titânio e às superligas à base de níquel quando seções quentes ou componentes de motores exigem resistência a altas temperaturas; por isso, nenhuma dessas famílias de materiais é a opção padrão para estruturas de aeronaves ou conjuntos gerais.
Tolerâncias de usinagem aeroespacial: por que nem toda característica precisa de ±0.001 in
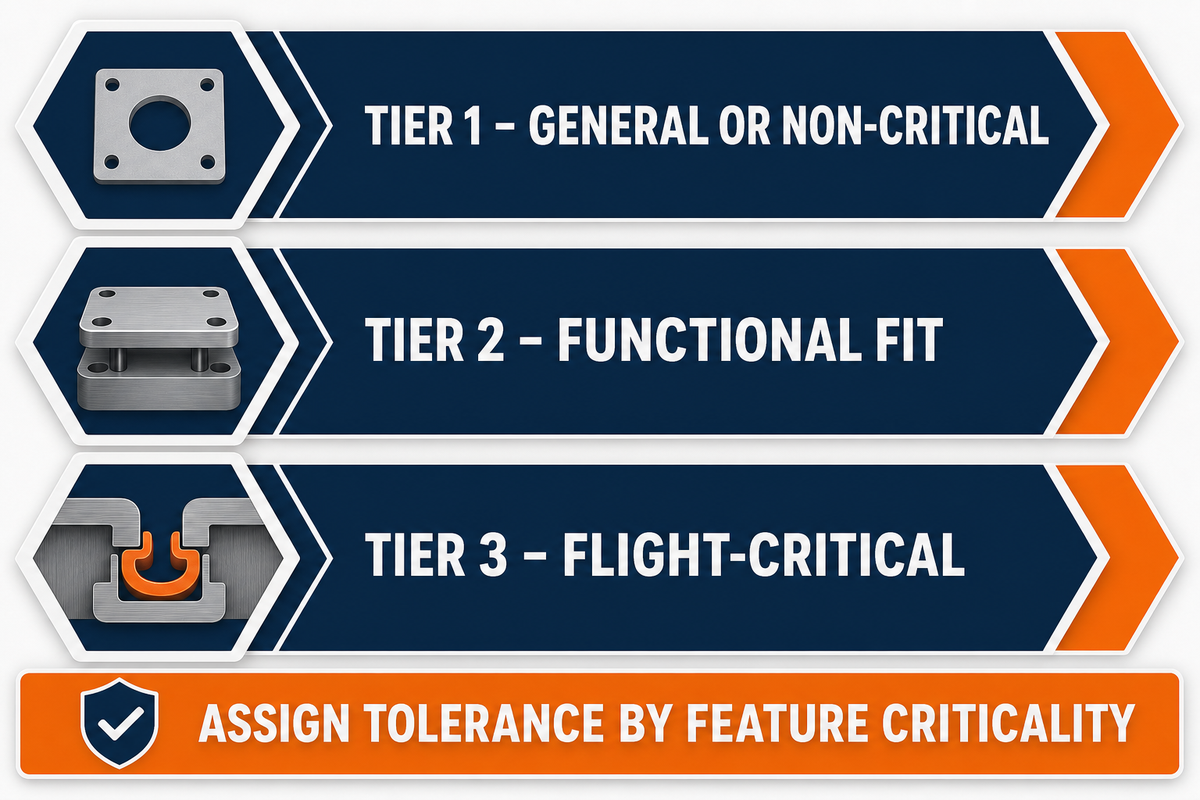
Definir todas as tolerâncias de um desenho técnico com o valor mais restrito que a usinagem consegue alcançar pode parecer seguro, mas tem um custo considerável. Segundo um estudo de usinagem de 2008 dos Sandia National Laboratories, os custos das tolerâncias de usinagem aumentam acentuadamente, e não de forma linear; por isso, algumas tolerâncias desnecessariamente restritas podem elevar bastante o custo de um componente da estrutura da aeronave. Em vez disso, a maioria dos engenheiros adota uma abordagem baseada nas características geométricas: classifica cada característica por criticidade e define a tolerância conforme a função da peça.
±0.005 in (0,127 mm)tolerância CNC padrão
±0.001 in (0,025 mm)tolerância de dimensão crítica para o voo
Modelo de tolerâncias aeroespaciais em 3 níveis
Uma maneira razoável de priorizar as características geométricas no seu desenho técnico é considerar o que aconteceria se uma dimensão se desviasse do valor especificado:
| Nível | Característica geométrica típica | Tolerância típica |
|---|---|---|
| Nível 1 — geral/não crítica | Furos de folga, bordas estéticas, faces sem encaixe | Tolerância padrão da oficina, em torno de ±0.005 in |
| Nível 1 — geral/não crítica | Furos de folga para elementos de fixação, componentes de #10 a 3/8 in | ±0,005–0,015 in no diâmetro do furo, conforme a classe do elemento de fixação |
| Nível 1 — geral/não crítica | Perfil externo e paredes de cavidades sem encaixe | Tolerância geral de perfil de ±0.010 in |
| Nível 2 — encaixe funcional | Alojamentos de rolamentos, diâmetros de referência, referências geométricas de encaixe | Comumente ±0,005–0,010 in em componentes aeroespaciais típicos |
| Nível 2 — encaixe funcional | Furos de posicionamento para pinos e pinos-guia | Tolerância diametral de ±0,0005–0,001 in para encaixe deslizante ou prensado |
| Nível 2 — encaixe funcional | Furos-piloto para elementos de fixação roscados | ±0,002–0,004 in nas especificações do diâmetro primitivo da rosca |
| Nível 3 — crítica para o voo | Faces de vedação ou encaixe, interfaces do caminho de carga | Até ±0.001 in (0,025 mm) nas dimensões específicas que determinam o encaixe ou a transferência de carga |
| Nível 3 — crítica para o voo | Diâmetros de alojamentos de rolamentos em conjuntos rotativos | ±0,0002–0,0005 in para circularidade e tolerância diametral |
| Nível 3 — crítica para o voo | Planicidade das faces de encaixe de juntas e vedações | Planicidade de 0.0005 in em um trecho de 4 in, verificada por CMM |
Exemplo prático: classificação de um suporte estrutural
Considere um suporte de montagem de alumínio com um furo de folga para elemento de fixação e uma face usinada que encosta na carcaça de um atuador. O furo só precisa ter folga suficiente para o parafuso; portanto, continua sendo uma característica de nível 1, com a tolerância padrão de oficina de ±0.005 in; apertar essa tolerância não melhoraria a função do suporte. Já a face de encaixe determina o quanto o suporte fica alinhado à carcaça do atuador e quanta força de aperto o parafuso aplica quando é apertado com o torque especificado. Se essa face estiver irregular ou fora de posição, o atuador poderá emperrar ou a conexão poderá perder força de aperto. Por isso, a face é classificada como nível 3 e recebe uma especificação específica de ±0.001 in, em vez de uma instrução genérica. O mesmo suporte usa 2 níveis de tolerância em características diferentes, que é justamente o significado de definir tolerâncias por característica geométrica.
Isso reflete a prática padrão de engenharia, não um conceito novo. O estudo citado da Sandia usou o projeto “círculo-diamante-quadrado” do documento NAS-979, “Uniform Cutting Tests”, da National Aerospace Standards, publicado originalmente em 1969, para avaliar as capacidades de precisão das máquinas frente às tolerâncias esperadas em aplicações aeroespaciais. Os engenheiros costumam especificar tolerâncias usando dimensionamento e toleranciamento geométricos (GD&T), conforme a norma ASME Y14.5 da American Society of Mechanical Engineers, explicada em termos práticos no guia de referência da Protolabs sobre tolerâncias em usinagem CNC. Uma faixa de tolerância de 0,005-0,010 in para características comuns é amplamente mencionada. Algumas oficinas relatam tolerâncias extremamente restritas, em torno de 0.001 in, ou 0,025 mm, mas os compradores devem considerar esse valor uma referência específica da oficina, e não uma norma universal do setor.
Reduzir uma especificação de tolerância de cerca de 0,2 mm para 0,02 mm — uma ordem de grandeza — muda as ferramentas, o planejamento e a abordagem de inspeção necessários para aquela característica específica, e não apenas o número indicado no desenho técnico.
Componentes aeroespaciais costumam ter especificações de mais de um nível; por isso, os engenheiros definem a tolerância por característica geométrica em vez de aplicar um valor fixo. As dimensões alcançáveis em cada operação dependem da rigidez da ferramenta, do material bruto e do número de preparações da máquina. Em um mesmo suporte, uma face de encaixe usinada com precisão de nível 3 pode ficar ao lado de um furo de folga de nível 1 e, legitimamente, ter uma especificação diferente. Esse raciocínio baseado nas características mostra o que a usinagem CNC aeroespacial exige e diferencia a usinagem CNC de peças aeroespaciais do trabalho CNC genérico.
A expansão térmica explica em parte por que algumas dimensões críticas para o voo são controladas e verificadas em condições controladas, em vez de serem medidas diretamente na máquina. O alumínio 6061 tem um coeficiente de expansão térmica de cerca de 13.1 µin/in/°F (23,6 µm/m/°C), enquanto o aço inoxidável 304 se expande mais lentamente, a cerca de 9.6 µin/in/°F (17,3 µm/m/°C). Em uma peça de alumínio de 10 in, uma variação de 20°F entre o chão aquecido da oficina e uma sala de inspeção climatizada pode alterar uma dimensão medida em cerca de 0.0026 in; essa é uma das razões pelas quais as salas de inspeção de precisão costumam ser mantidas perto da temperatura de referência estável de 68°F (20°C).
O que é usinagem aeroespacial de precisão?
A usinagem aeroespacial de precisão é o torneamento ou fresamento CNC aplicado às faixas mais restritas de tolerância descritas acima, especialmente em características de encaixe funcional e críticas para o voo, com rastreabilidade suficiente para demonstrar que a peça atendeu à tolerância especificada, em vez de apenas ter sido usinada em um equipamento capaz.
Como as tolerâncias restritas são verificadas em peças aeroespaciais?
As características críticas para o voo e de encaixe funcional costumam ser verificadas com CMM, em vez de ferramentas manuais, porque os resultados da CMM podem ser documentados e vinculados diretamente às especificações de GD&T do desenho técnico. Características gerais menos críticas muitas vezes podem ser verificadas com ferramentas mais simples, como paquímetros. O plano de inspeção — quais medições são feitas com CMM e quais são manuais — é discutido mais adiante neste guia.
Máquinas CNC de 5 eixos para o setor aeroespacial: fixação e estratégia de preparação única
Cada vez que o operador retira uma peça e volta a prendê-la em um dispositivo de fixação, a nova preparação da máquina pode introduzir um erro de registro ou indexação. Em uma cadeia de dimensões, esses pequenos erros se acumulam na tolerância total. O fresamento de 5 eixos com uma única preparação da máquina reduz o número de erros independentes de preparação em geometrias aeroespaciais complexas; menos preparações significam menos fontes de erro.
Exemplo prático: acúmulo de tolerâncias em 3 dimensões encadeadas
Suponha que um suporte tenha 3 dimensões encadeadas em série, cada uma com tolerância individual de ±0,05 mm, ±0,03 mm e ±0,02 mm. Somar diretamente essas tolerâncias, pelo método conservador do “pior caso”, resulta em um acúmulo total possível de ±0,10 mm — o valor que o projetista precisaria prever se todas as dimensões atingissem simultaneamente seus respectivos extremos. Já o método estatístico da raiz da soma dos quadrados (RSS) — √(0.05² + 0.03² + 0.02²) — resulta em aproximadamente ±0,062 mm, refletindo melhor a situação mais realista em que os erros individuais não atingem todos os extremos na mesma direção ao mesmo tempo. A diferença entre esses valores, cerca de 0,038 mm, é exatamente o tipo de margem que determina se um conjunto com encaixe restrito será aprovado ou precisará de retrabalho; cada preparação adicional da máquina no processo é uma nova oportunidade de acrescentar outro termo de erro a esse mesmo acúmulo.
Uma ilustração geral da análise de acúmulo de tolerâncias, sob a perspectiva de engenharia de um fornecedor, lista 7 fontes comuns: erros na seleção das referências geométricas, deslocamento da peça durante a usinagem, deformação induzida pelo dispositivo de fixação, expansão térmica, desgaste da ferramenta, múltiplas etapas de preparação da máquina e uso de referências geométricas inconsistentes na inspeção; cada uma tem suas próprias estratégias de mitigação. A mesma fonte destaca uma distinção fácil de confundir entre diferentes tipos de referências geométricas: a referência definida pelo engenheiro no desenho técnico, a referência estabelecida na peça pela oficina, a referência estabelecida na CMM pelo técnico de inspeção e a referência funcional necessária para a montagem da aeronave. Como aponta a fonte, “a superfície maior ou mais fácil de usar não é automaticamente a característica de referência mais confiável”, um ponto que vale lembrar antes de começar o projeto do dispositivo de fixação.
Fixação de paredes finas: estratégia de fixação da peça para geometrias aeroespaciais
Carcaças e suportes aeroespaciais de parede fina criam um desafio específico de fixação: a força de aperto que mantém estável uma peça espessa e rígida pode deformar uma peça fina. Depois que a peça é solta, a parede pode voltar à posição original e revelar uma característica fora da tolerância que foi medida corretamente no dispositivo de fixação. Por isso, as orientações de engenharia do setor recomendam uma sequência de “desbaste, estabilização, nova verificação e acabamento” para peças de parede fina, assimétricas ou sujeitas a tensões residuais: remova a maior parte do material, deixe a peça relaxar, verifique novamente sua geometria e, em seguida, faça os passes finais de acabamento.
Faça
- Valide a estratégia de referências geométricas em relação à intenção do projeto antes do primeiro corte
- Distribua a força de aperto entre características geométricas rígidas e não críticas
- Faça um passe experimental de acabamento para verificar o retorno elástico nas paredes finas
- Confirme que o acesso da ponta de medição da CMM faz parte do projeto do dispositivo de fixação, e não é algo pensado depois
- Registre na ficha de sequência de operações quantas preparações da máquina são necessárias para cada característica geométrica
Não faça
- Aperte demais as características geométricas de parede fina supondo que a deformação será revertida sem problemas
- Adote a maior superfície como referência geométrica sem verificá-la
- Deixe de verificar os pinos de localização entre lotes de produção
- Ignore a expansão térmica do dispositivo de fixação em longos períodos de produção
- Acrescente uma preparação da máquina sem revalidar o acesso da ponta de medição
Também existe um caso técnico documentado, fora do material de marketing, que sustenta a usinagem 5 eixos em uma única preparação para geometrias complexas de canais de parede fina. Uma patente (US8,977,382 B2) atribuída à Hexagon Manufacturing Intelligence sobre o desbaste trocoidal de canais explica claramente a restrição subjacente: uma máquina de 3 eixos limita o movimento de translação da ferramenta a 2 eixos por vez, o que pode tornar fisicamente impossível desbastar canais profundos, estreitos e de parede fina sem cortar material que deveria permanecer; com a liberdade rotacional adicional de uma preparação de 5 eixos, aplicada por fresamento lateral (de flanco) ao longo de uma trajetória trocoidal, essas mesmas características geométricas podem ser usinadas sem esse risco. Citamos essa patente como evidência de que a técnica subjacente é reconhecida formalmente como prática de engenharia, e não como descrição do portfólio de patentes da Zhenling.
Isso não significa que a usinagem 5 eixos seja automaticamente a escolha certa para todas as peças. As fontes do setor são consistentes neste ponto: “a usinagem 5 eixos nem sempre é necessária para todas as peças aeroespaciais; placas, espaçadores ou blocos simples podem ser mais adequados à usinagem de 3 eixos”, e a pergunta mais útil não é “a usinagem 5 eixos é melhor?”, mas “quando ela é realmente necessária?”. A cobertura do setor documenta a mesma compensação do ponto de vista da usinagem, relacionando diretamente o trabalho 5 eixos em uma única preparação a menos preparações da máquina e a tolerâncias posicionais mais rigorosas em geometrias aeroespaciais complexas, além de observar que as escolhas de dispositivos de fixação e ferramental, como fixação por cauda de andorinha ou porta-ferramentas por contração térmica, ainda precisam ser adequadas à peça, e não à quantidade de eixos.
A usinagem 5 eixos é especialmente vantajosa em peças aeroespaciais complexas: cavidades profundas, ressaltos angulados e características geométricas em vários planos que, de outro modo, exigiriam várias preparações separadas. Parte do que torna isso possível é a integração da usinagem CNC com a estratégia de dispositivo de fixação e de referências geométricas discutida acima; a quantidade de eixos, por si só, não determina o resultado. Nossos recursos de usinagem aeroespacial nessa área se baseiam em centros 5 eixos importados, combinados com a disciplina de definição de referências e fixação abordada nesta seção, e não apenas na quantidade de eixos. Para peças realmente complexas, é essa combinação que torna vantajosa a usinagem em uma única preparação.
Fresamento CNC de 3, 4 ou 5 eixos: quais são as diferenças?
A usinagem de 3 eixos movimenta a ferramenta nos eixos X, Y e Z. Embora funcione para geometrias planas e com degraus moderados, é preciso reposicionar a peça no dispositivo de fixação para usinar características geométricas em lados opostos. O 4º eixo acrescenta rotação em torno de um eixo, permitindo usinar características geométricas ao redor de um cilindro sem reposicionar a peça.
O 5º eixo acrescenta um segundo componente de rotação, ampliando as possibilidades de aproximação em uma única preparação para geometrias esculpidas ou com cavidades profundas, como descrito na discussão anterior sobre o acúmulo de tolerâncias.
Por que a usinagem em uma única preparação é importante para peças com tolerâncias rigorosas?
Cada nova preparação da máquina se torna uma possível fonte adicional de variação de alinhamento, além da variação introduzida pelo próprio processo. Portanto, uma peça usinada em uma única preparação tem menos fontes independentes de erro em seu acúmulo final de tolerâncias do que uma usinada em 3 ou 4 preparações separadas, desde que o dispositivo de fixação e o esquema de referências geométricas sejam adequados.
AS9100: o que a certificação realmente exige (orientação para compradores, não uma oferta de certificação)
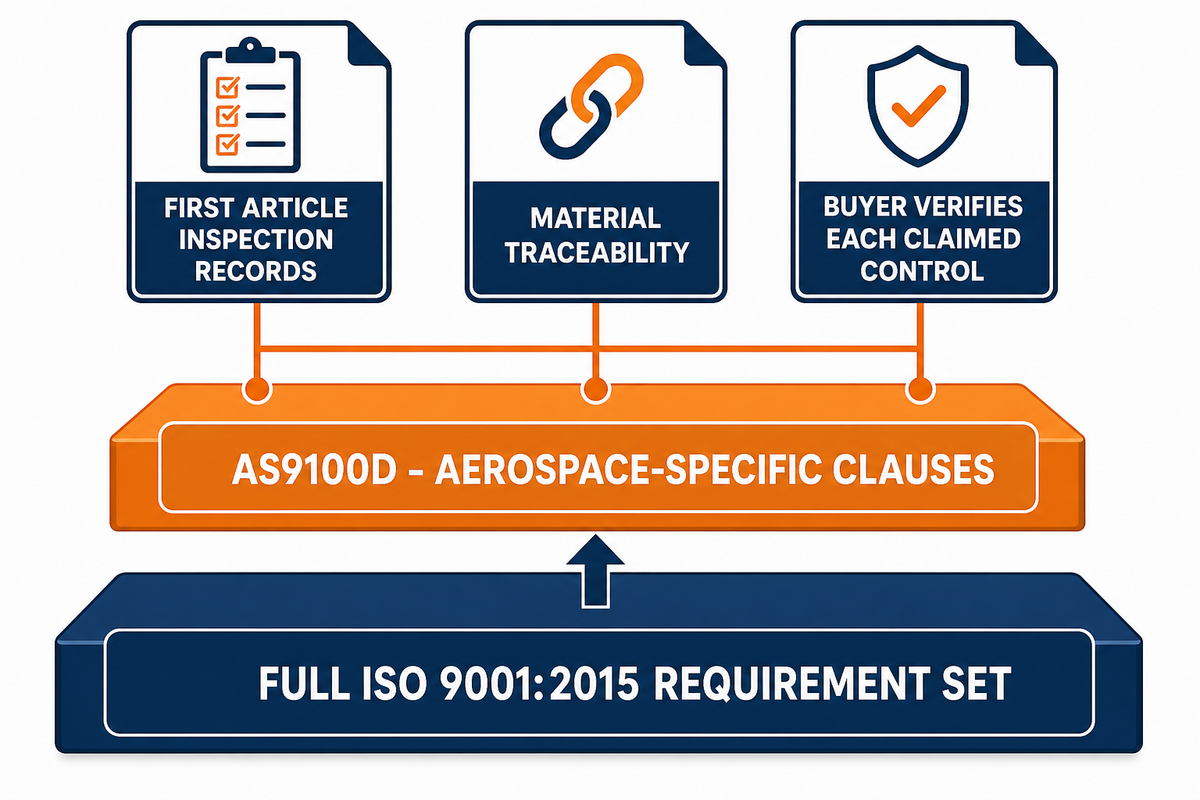
Depois que a estratégia de usinagem em uma única preparação discutida acima reduz as fontes de variação geométrica, a AS9100 direciona a atenção do comprador para a forma como a oficina controla e documenta seu processo. Reportagens recentes do setor sobre oficinas que obtiveram a certificação AS9100 mostram que os compradores ainda usam a certificação como critério de qualificação de fornecedores. Esta seção explica como interpretar um certificado AS9100 e a documentação que o acompanha; serviços de certificação estão fora do escopo, enquanto nossa página dedicada à capacidade aeroespacial apresenta nossos serviços de usinagem.
| Aspecto | ISO 9001 | AS9100 |
|---|---|---|
| Estrutura de base | Requisitos genéricos para sistemas de gestão da qualidade | O conjunto completo de requisitos da ISO 9001:2015, acrescido de cláusulas específicas do setor aeroespacial |
| Rastreabilidade e registros da primeira peça produzida | Expectativas gerais de manutenção de registros | Registros explícitos de inspeção da primeira peça produzida (FAI / no padrão AS9102) para números de peça novos ou alterados |
| Órgão responsável e versão vigente | ISO | Publicada conjuntamente pela SAE International e pela IAQG; a versão vigente é AS9100D (Rev D, 2016) |
| Equivalentes regionais | — | EN 9100 (Europa) e JISQ 9100 (Ásia-Pacífico) têm requisitos harmonizados |
Os compradores devem distinguir os requisitos bem documentados das alegações mais amplas. A página da norma da SAE International, os registros de governança da IAQG e um guia de implementação do NASA Langley Research Center descrevem a AS9100 como uma norma que acrescenta “requisitos adicionais do setor aeroespacial” da SAE/IAQG à base da ISO 9001. A inspeção da primeira peça produzida é a parte mais claramente documentada do histórico de registros de uma oficina. Temas como gestão de configuração e mitigação de riscos costumam fazer parte dos requisitos de aplicação aeroespacial, mas as fontes públicas não os apresentam como uma lista de verificação única e distinta. O comprador deve começar pelos registros da FAI e, em seguida, pedir ao fornecedor que comprove cada controle adicional que alegar ter.
O que consta em um relatório de inspeção da primeira peça produzida (FAIR)
- ✔ Número da peça e nível de revisão
- Descrição e número do desenho técnico com o nível de revisão.
- ✔ Número do pedido de compra do cliente
- Assinatura do responsável pela preparação, data e aprovação do cliente, quando aplicável.
- Análise dos materiais ou processos e resultados dos testes funcionais.
- Número do certificado de conformidade e características efetivamente medidas.
Campos de inspeção selecionados e resumidos com base nas orientações de inspeção da primeira peça produzida da AS9102. A AS9102 define requisitos de documentação da FAI; ela própria não é uma certificação de fornecedor.
💡 Dica profissional
A certificação AS9100 não é exigida em todos os pedidos de compra aeroespaciais. A exigência depende do nível do programa e do acordo específico.
Os registros públicos de qualidade de fornecedores da Lockheed Martin dão um exemplo claro dos requisitos de FAI que um dos principais fabricantes de equipamento original (OEM) aeroespacial pode impor à sua cadeia de suprimentos. Fazemos referência a esse documento apenas para ilustrar o que um cliente aeroespacial com altas expectativas pode exigir, e não como evidência de que participamos de algum programa desse OEM.
AS9100D é a revisão vigente aceita da AS9100.
Uma sucessora da AS9100D, que deverá se chamar IA9100, vem sendo discutida para lançamento no segundo semestre de 2026, provavelmente após uma atualização da ISO 9001. De acordo com a cobertura sobre a transição citada, alguns requisitos atualmente apresentados como notas informativas — incluindo treinamento, riscos de segurança e identificação de perigos — podem se tornar obrigatórios. As orientações do setor também recomendam planejar a possibilidade de 2 auditorias de transição e revisar os acordos de qualidade com fornecedores para incluir novos requisitos de cibersegurança e controle de exportações antes de emitir pedidos de compra. Os compradores que analisam a documentação AS9100 de um fornecedor encontram detalhes sobre nossas capacidades de certificação e rastreabilidade na página de Serviços de usinagem CNC aeroespacial da Zhenling.
Qual é a diferença entre AS9100 e ISO 9001?
A AS9100 incorpora toda a estrutura da ISO 9001 e acrescenta requisitos específicos do setor aeroespacial, entre os quais se destacam a inspeção da primeira peça produzida e a rastreabilidade. Na prática, portanto, é uma extensão de uma norma existente, e não um sistema de gestão da qualidade totalmente separado para fornecedores aeroespaciais.
O que a certificação AS9100 exige além da ISO 9001?
A diferença mais concreta é que a AS9100 acrescenta requisitos de manutenção de registros da inspeção da primeira peça produzida para números de peça novos ou alterados. A norma também contém outros requisitos para os setores de aviação, espaço e defesa. Os compradores devem analisar os registros do fornecedor relativos aos controles pertinentes ao programa, em vez de presumir que existe uma lista de verificação única, além da FAI, aplicável a todos os pedidos.
Processos de usinagem CNC versus impressão 3D e fundição de precisão
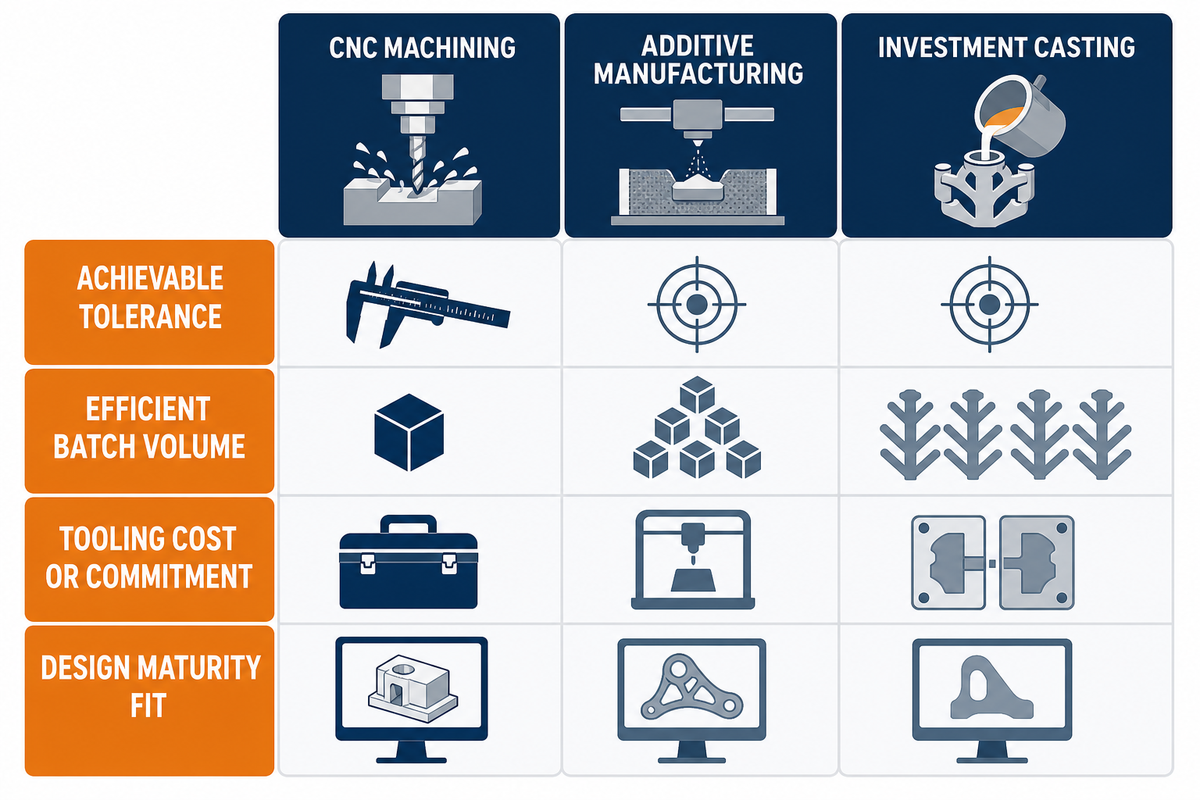
Comparar a usinagem CNC com processos de manufatura aditiva e fundição de precisão se resume aos mesmos 4 fatores abaixo, independentemente de quais processos de usinagem CNC ou alternativas estejam sendo considerados. Antes de finalizar um projeto, os programas podem usar CNC para criar modelos funcionais de peças aeroespaciais sem se comprometer com ferramental rígido dedicado. Portanto, a escolha do processo de fabricação adequado na cadeia de suprimentos aeroespacial depende da tolerância, do volume, do custo do ferramental e da maturidade do projeto, e não da existência de um método universalmente “melhor”.
Este teste de adequação em 4 fatores explicita essas restrições. É possível começar com modelos funcionais de peças aeroespaciais em CNC, enquanto uma mudança posterior de volume ou geometria pode favorecer a manufatura aditiva ou a fundição de precisão. A seleção do processo deve acompanhar os requisitos atuais do projeto, e não um rótulo.
CNC, fundição ou manufatura aditiva: teste de adequação em 4 fatores
| Fator | Usinagem CNC | Manufatura aditiva | Fundição de precisão |
|---|---|---|---|
| Tolerância alcançável | Aproximadamente ±0,025–0,125 mm | Aproximadamente ±0,1–0,5 mm, dependendo do processo | Aproximadamente ±0,076–0,254 mm na condição fundida; características geométricas críticas costumam ser usinadas até o acabamento final |
| Volume de lote eficiente | Mais adequada para aproximadamente 10–1.000 unidades | Mais adequada para volumes muito baixos, aproximadamente 1–10 unidades | Eficiente principalmente acima de aproximadamente 100–500 unidades, depois de amortizado o ferramental |
| Custo / compromisso com o ferramental | Não exige ferramental rígido | Não exige ferramental | O ferramental do molde costuma custar aproximadamente $2.000–$15.000 |
| Adequação à maturidade do projeto | Tolera alterações tardias no projeto — não é preciso refazer o ferramental | Adequada para protótipos e geometrias internas complexas que ainda estão mudando | Mais indicada para projetos finalizados — é difícil reverter o investimento em ferramental |
Exemplo prático: avaliando um suporte com o teste de adequação em 4 fatores
Imagine um suporte estrutural de montagem planejado para um lote de 150 unidades, com uma face de acoplamento crítica para o voo, cuja tolerância é ±0.001 in, e um projeto que a engenharia ainda não finalizou entre as etapas de produção. Considerando apenas a tolerância, a face de acoplamento exige mais precisão do que a manufatura aditiva geralmente alcança na própria fabricação, o que aponta para a usinagem CNC ou a fundição de precisão. Com 150 unidades, o volume se enquadra na faixa eficiente da usinagem CNC e fica abaixo do ponto em que o ferramental para fundição de precisão costuma se pagar. Um projeto ainda não finalizado também corre o risco de tornar o investimento em ferramental inutilizável se houver alterações depois da fabricação do molde. Portanto, considerar os 4 fatores pode favorecer a usinagem CNC, não porque ela vença em cada fator individualmente, mas porque nenhum fator isolado a descarta.
Vale explicitar os fatores de física do processo que sustentam essa adequação. A espessura típica de camada na manufatura aditiva é de aproximadamente 20–60 µm; essa é uma das razões pelas quais o tempo de construção da maioria dos processos de leito de pó aumenta linearmente com a altura da peça, independentemente da área da plataforma de impressão. A espessura mínima de parede necessária para que a fundição de precisão preencha o molde de maneira confiável e sem defeitos costuma ser de aproximadamente 0,060–0,090 in (1,5–2,3 mm), e a rugosidade superficial na condição fundida costuma ficar em torno de 125–250 µin Ra (3,2–6,3 µm).
✔ Vantagens
- Sem investimento em ferramental, permitindo alterações de última hora sem o desperdício de um custo já incorrido.
- Ampla variedade de materiais dentro de uma mesma família de processos
- Tolerâncias suficientemente rigorosas para características geométricas críticas para o voo, de acoplamento e vedação
- Eficiente na maior parte das faixas de baixo a médio volume, sem um limite mínimo de volume para justificar o ferramental.
⚠ Limitações
- O material é removido e descartado, o que torna o processo mais caro com ligas metálicas caras ou peças muito grandes.
- A fundição se torna a alternativa superior em volumes muito altos, depois que o custo do ferramental é amortizado.
- Pode ser difícil ou impossível remover com uma ferramenta de corte geometrias internas muito complexas, como estruturas reticuladas ocas ou canais.
- Para geometrias complexas, o tempo de processo por peça pode superar o de uma peça equivalente fabricada por manufatura aditiva ou fundição.
Quando a usinagem CNC é mais vantajosa do que a impressão 3D para peças aeroespaciais?
A usinagem CNC costuma ser a opção padrão quando uma tolerância crítica para o voo é mais rigorosa do que a maioria dos processos aditivos consegue alcançar na própria fabricação, quando o material especificado é uma liga aeroespacial forjada e qualificada, em vez de um substituto à base de pó, ou quando a quantidade de peças torna o custo e o tempo de ciclo da manufatura aditiva pouco competitivos.
Quais são as vantagens e desvantagens entre usinagem CNC e fundição de precisão?
A fundição de precisão pode oferecer um custo unitário menor em volumes muito altos, depois que o ferramental é amortizado. No entanto, esse investimento em ferramental — muitas vezes de milhares de dólares — não é adequado para um projeto ainda não finalizado, pois qualquer alteração depois da fabricação do molde exige ferramental novo. A usinagem CNC dispensa ferramental dedicado, o que facilita as alterações de projeto e pode continuar sendo prática em volumes médios enquanto alternativas de menor custo são avaliadas.
Aplicações da usinagem CNC: componentes aeroespaciais e seus desafios
Três fatores costumam determinar os desafios da usinagem CNC aeroespacial: rigor no controle de tolerâncias, rastreabilidade dos materiais e compatibilidade entre a capacidade da máquina e do dispositivo de fixação e a peça. A seguir, as considerações sobre usinagem CNC aeroespacial são agrupadas por tipos comuns de componentes, pois peças e conjuntos aeroespaciais semelhantes tendem a apresentar os mesmos padrões de desafios. Peças críticas de motores estão fora do escopo de materiais e capacidades deste guia, por isso a tabela as separa das categorias estruturais.
| Tipo de componente | Materiais típicos | Principal desafio de usinagem |
|---|---|---|
| Elementos de fixação e componentes roscados | Aço inoxidável, aço-liga | Precisão da rosca e acabamento resistente à corrosão que suporte ciclos repetidos de torque |
| Componentes de rolamentos e encaixes rotativos | Aço inoxidável, aço-liga | Controle rigoroso de circularidade e concentricidade em encaixes rotativos |
| Suportes estruturais e suportes de montagem | Alumínio, aço inoxidável, aço-liga | Controle da deformação de paredes finas em várias características geométricas usinadas |
| Juntas e conexões estruturais | Alumínio, aço inoxidável, aço-liga | Consistência das referências geométricas entre faces de acoplamento para garantir o encaixe correto das peças durante a montagem |
| Componentes adjacentes ao motor (seção quente) | Fora do escopo de materiais deste guia | Exige superligas de níquel e certificação específica para a seção quente — um nicho especializado que este artigo não aborda |
Esta lista é intencionalmente curta e reúne os tipos de peças mais usados em conjuntos aeroespaciais, em vez de apresentar um catálogo completo. O objetivo é orientar: identificar aproximadamente a categoria de desafio de uma peça antes que ela chegue à bancada do profissional de usinagem, sem criar uma taxonomia exaustiva de todos os componentes aeroespaciais usinados.
Controle de qualidade em serviços de usinagem CNC aeroespacial: como as peças são inspecionadas
Nossa equipe realiza inspeções dimensionais em equipamentos CMM da Hexagon e da Leitz para verificar as características geométricas críticas para o voo e de encaixe funcional discutidas anteriormente neste guia. Essa etapa transforma os desafios dos componentes apresentados na seção anterior em um plano de aceitação mensurável: as máquinas de medição por coordenadas geram medições documentadas e repetíveis com base nas indicações de GD&T do desenho técnico, algo que um paquímetro sozinho não consegue reproduzir em uma característica geométrica complexa, referenciada a vários datums.
O controle de qualidade na cadeia de suprimentos aeroespacial depende bastante desse tipo de medição documentada e rastreável, em vez de uma simples decisão de aprovação ou reprovação. Em outras palavras, a característica geométrica usinada por CNC não é apenas fabricada conforme o desenho técnico; ela também é verificada em relação às indicações de GD&T do desenho antes do envio. Os registros de inspeção acima servem para comprovar essa verificação.
📐 Nota de engenharia
Os dados de calibração publicados para uma CMM industrial representativa (uma Zeiss Prismo 7, mencionada no estudo sobre precisão de usinagem da Sandia citado anteriormente) indicam uma incerteza de medição de eixo único de aproximadamente ±(2.2 + L/300) micrômetros e uma incerteza de três eixos de aproximadamente ±(2.7 + L/250) micrômetros, em que L é o comprimento medido em milímetros. Por isso, relatórios rigorosos de inspeção indicam a faixa de incerteza rastreável da medição junto ao resultado, em vez de apresentar apenas um número de aprovação ou reprovação.
Nem toda característica geométrica exige o mesmo rigor de medição. Um estudo revisado por pares de 2025 que compara a medição de peças torneadas por CNC em 5 materiais, publicado na revista Materials e disponível no PubMed Central, concluiu que a medição por CMM era necessária para características de alta precisão relevantes para a segurança, enquanto ferramentas mais simples, como paquímetros digitais, eram adequadas para características não críticas. A abordagem de “metrologia híbrida” proposta pelo estudo, que ajusta o rigor da medição à criticidade da característica geométrica em vez de aplicar um único método de inspeção à peça inteira, serve como analogia útil para mostrar como o esforço de inspeção deve variar. No entanto, é importante esclarecer que o estudo analisou especificamente a seleção do método de medição, e não a classificação das tolerâncias de projeto em si.
Na prática, as oficinas submetem as características críticas para o voo de nível 3 do modelo de tolerâncias apresentado anteriormente neste guia a uma verificação completa por CMM e documentam os resultados em um relatório de inspeção da primeira peça produzida. Os inspetores podem verificar as características gerais de nível 1 com métodos mais rápidos e simples, compatíveis com as consequências menores de eventuais desvios.
As indicações de acabamento superficial seguem uma lógica de níveis semelhante à das tolerâncias. Uma superfície usinada geral costuma apresentar 125–250 µin Ra (3,2–6,3 µm) logo após o fresamento; uma face de acoplamento funcional costuma ser especificada em 63–125 µin Ra (1,6–3,2 µm); e uma superfície de vedação ou de rolamento pode exigir 16–32 µin Ra (0,4–0,8 µm) — um acabamento que, às vezes, requer retificação ou polimento, e não apenas fresamento. Quanto à planicidade, a indicação de 0.0005 in (0,0127 mm) em um trecho de 4 in (101,6 mm), mencionada anteriormente neste guia, é um exemplo representativo do rigor que uma tolerância geométrica de nível 3 pode exigir.
Tendências na usinagem CNC aeroespacial: por que sua participação continua crescendo
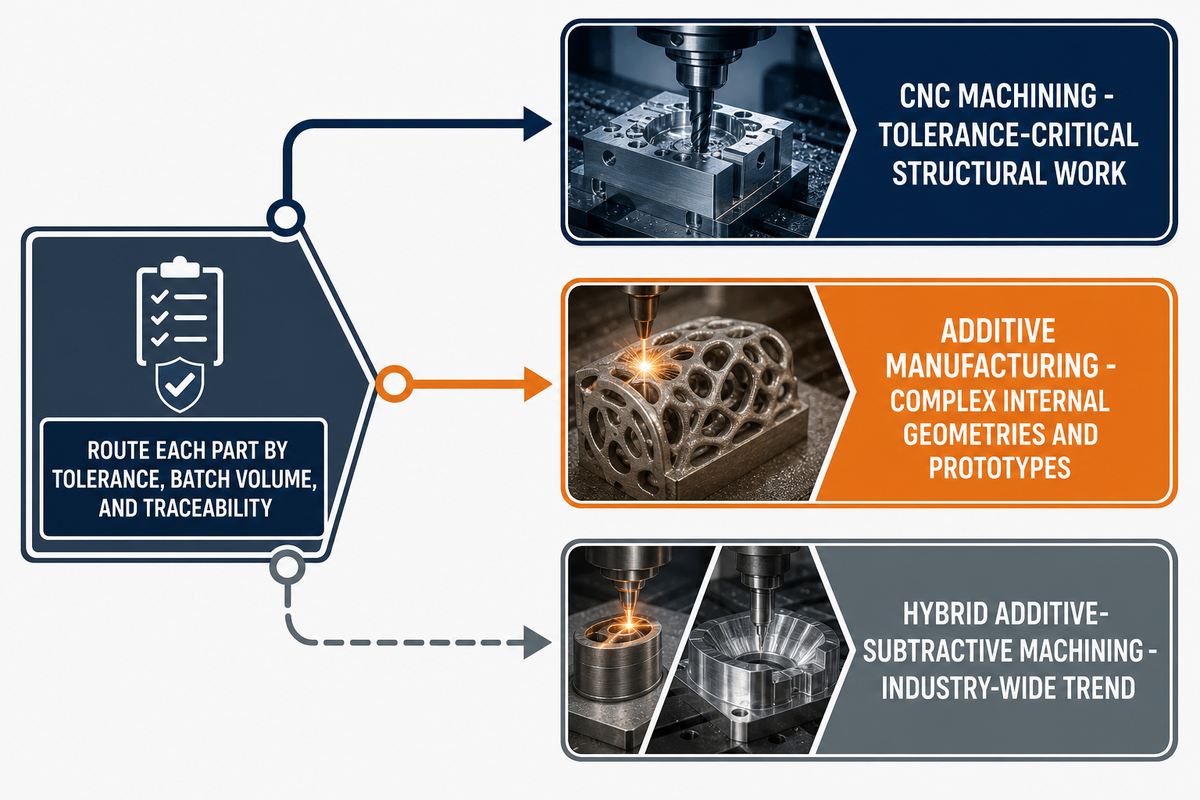
Os fabricantes aeroespaciais não escolhem simplesmente entre usinagem CNC e processos mais novos, como a manufatura aditiva; eles direcionam cada peça ao processo que atende aos requisitos de tolerância, volume de produção e rastreabilidade. A usinagem CNC continua sendo escolhida para boa parte das estruturas críticas para o voo.
Dados de pesquisas do setor dos últimos anos sustentam essa conclusão melhor do que a narrativa simplista de que “a manufatura aditiva está substituindo a usinagem CNC”: uma pesquisa conjunta da Royal Aeronautical Society e da Protolabs constatou que a adoção da usinagem CNC por fabricantes aeroespaciais foi de 53,85% em 2023, 51,41% em 2024 e, depois, 54,32% em 2025 — um aumento líquido ao longo dos três anos, mas não um crescimento constante e ininterrupto. Outra pesquisa do setor, da Grand View Research, atribui à usinagem CNC 78,9% da receita do mercado de usinagem de precisão e projeta que os setores aeroespacial e de defesa serão os segmentos de uso final com crescimento mais rápido, impulsionados pela demanda por peças estruturais leves, complexas e com tolerâncias rigorosas, como pás de turbina e trens de pouso.
54,32%Adoção de usinagem CNC por fabricantes aeroespaciais, 2025
78,9%Participação da usinagem CNC na receita do mercado de usinagem de precisão
Esse crescimento não ocorre porque a manufatura aditiva esteja estagnada. Uma previsão de pesquisa de mercado estima uma taxa de crescimento anual composta de 14,33% para a manufatura aditiva voltada ao setor aeroespacial até 2034 — um segmento de alto crescimento por si só. A explicação mais precisa para o crescimento da usinagem de precisão aeroespacial é a segmentação por aplicação: a manufatura aditiva está avançando em geometrias internas complexas e protótipos, áreas em que tem uma vantagem real, enquanto a usinagem CNC mantém a dianteira em peças estruturais críticas para as tolerâncias e com alta exigência de rastreabilidade, nas quais a maturidade da certificação e a consistência dimensional são mais importantes do que a liberdade de forma.
Outros sinais do mercado reforçam essa segmentação. Pesquisas de mercado do setor apontam as máquinas-ferramenta CNC de 5 eixos como a configuração de crescimento mais rápido, com taxa anual composta estimada de 8,25% até 2031, pois peças como pás de turbina, hastes de implantes ortopédicos e suportes aeroespaciais se beneficiam de menos preparações da máquina secundárias. Essas pesquisas relacionam orçamentos de defesa, programas de reequipamento e aquisições a investimentos em capacidade de usinagem CNC para peças de alta complexidade. Também apontam trajetórias de ferramenta geradas por IA e centros de usinagem híbridos, que combinam manufatura aditiva e subtrativa, como tecnologias que podem abrir novas possibilidades no projeto de peças aeroespaciais e na fabricação aeroespacial; são tendências do setor como um todo, não capacidades que alegamos oferecer na usinagem de peças aeroespaciais de alumínio, aço inoxidável e aço carbono.
De modo geral, as tendências da usinagem CNC aeroespacial favorecem a segmentação por aplicação, em vez da substituição completa de processos — um indicador útil para o futuro da fabricação aeroespacial. A usinagem CNC costuma ser a opção padrão para as estruturas analisadas aqui. Ela se tornou um processo que os compradores esperam ver documentado com evidências de que a peça atende ao desenho técnico; o estudo de metrologia revisado por pares de 2025 mostra por que características geométricas de alta precisão exigem resultados rastreáveis de medição por CMM, em vez de uma simples declaração de medição.
Conclusão principal
A usinagem CNC não está perdendo espaço no setor aeroespacial — a pesquisa de 2025 da RAeS e da Protolabs indica adoção de 54,32% entre fabricantes aeroespaciais, e o processo continua sendo escolhido para estruturas críticas para as tolerâncias e com alta exigência de rastreabilidade, para as quais a manufatura aditiva e a fundição não foram concebidas.
Nossa unidade fabril em Jiashan, Zhejiang, destina cerca de 80% da produção a clientes de exportação. Para atender esses compradores, nosso processo padrão inclui certificados de material, relatórios de FAI, registros de CMM e as práticas de manutenção de registros descritas neste guia. Quem estiver avaliando uma peça para um programa futuro pode consultar nossos materiais, certificados, equipamentos e capacidades de usinagem na página de capacidades aeroespaciais indicada acima.
Perguntas frequentes
P: Como funciona a usinagem CNC no setor aeroespacial?
Um modelo CAD é convertido em uma trajetória de ferramenta gerada por CAM; em seguida, uma máquina controlada por computador remove material de um bloco ou barra maciça até obter o formato desejado.
Especificamente no caso de peças aeroespaciais, esse mesmo processo subtrativo é acompanhado por controles adicionais: as tolerâncias são definidas de acordo com a criticidade de cada característica geométrica, e não aplicadas de forma uniforme; o material utilizado é vinculado a um lote ou corrida de tratamento térmico rastreável; e a peça acabada costuma ser medida em uma máquina de medição por coordenadas e documentada em um relatório de inspeção da primeira peça produzida antes do envio. A usinagem em si é feita por torneamento ou fresamento CNC padrão; o que a torna “aeroespacial” é a camada de controle de processo e documentação ao redor dela. Essa distinção fica mais clara nas dimensões críticas para o voo, nas quais a tolerância pode chegar a ±0.001 in e cada resultado de inspeção é registrado em relação às indicações de GD&T do desenho técnico, em vez de ser verificado uma única vez e deixado de lado.
P: O que é usinagem CNC e por que ela é importante para o setor aeroespacial?
A usinagem CNC é um processo de fabricação subtrativa guiado por computador. Ela é importante para o setor aeroespacial porque oferece precisão repetível e documentável em escala de produção, com registros de inspeção rastreáveis para cada lote.
Para funcionar de maneira confiável da primeira à milésima unidade, as estruturas de aeronaves precisam de componentes consistentes. A usinagem CNC garante essa repetibilidade com um histórico claro do processo e a conformidade documentada com os requisitos aeroespaciais aplicáveis ao programa. Os dados de processo e inspeção resultantes são repetíveis e ficam disponíveis em formatos que as equipes de qualidade da aviação podem analisar.
P: O titânio é sempre necessário para peças aeroespaciais usinadas por CNC?
Não. A maioria das peças estruturais, conexões e carcaças aeroespaciais é feita de alumínio, aço inoxidável ou aço carbono/aço-liga, em vez de titânio, quando as especificações não exigem ligas para seções quentes de motores.
O titânio e as superligas à base de níquel são usados principalmente nas seções quentes de motores que operam em altas temperaturas e exigem resistência excepcional. A maioria dos componentes de fixação, elementos de fixação, carcaças, conexões e componentes da estrutura da aeronave usa, em vez disso, as famílias de alumínio, aço inoxidável e aço-liga descritas acima. Em geral, esses materiais custam menos e são mais eficientes de usinar quando a especificação não exige uma liga para seção quente.
P: Qual é a diferença entre AS9100 e ISO 9001?
A AS9100 inclui toda a norma ISO 9001 e acrescenta requisitos específicos do setor aeroespacial, como rastreabilidade do material, controle de riscos e registros documentados de inspeção da primeira peça produzida para fornecedores.
O acréscimo mais concreto — e o que um inspetor de qualidade mais vai querer analisar — é a inspeção da primeira peça produzida. Os relatórios de FAI seguem a SAE AS9102, enquanto a estrutura de qualidade mais ampla da AS9100 se baseia na ISO 9001:2015.
P: A mesma oficina de usinagem CNC pode produzir protótipos e lotes de produção de peças aeroespaciais?
Sim. Em princípio, a principal diferença operacional está na fixação da peça e no planejamento do processo, e não na máquina ou na qualificação do material, quando o programa passa do desenvolvimento para a produção recorrente.
Durante a prototipagem, um trabalho pode usar dispositivos de fixação versáteis e de uso geral para produzir a pequena quantidade necessária. Para lotes de produção, uma empresa pode investir em dispositivos de fixação dedicados e em um plano de processo simplificado quando o projeto estiver estável. Se a organização realizar tanto a usinagem de protótipos quanto a de produção para um mesmo número de peça, a inspeção da primeira peça produzida deverá ser repetida quando o projeto passar da condição de protótipo para a de produção.
P: O que a expressão “grau aeroespacial” realmente certifica sobre uma peça usinada?
Por si só, “grau aeroespacial” não é uma certificação formal; o que importa são o certificado específico do material, as indicações de tolerância e os registros de inspeção da peça.
Embora a expressão geralmente sugira que a peça atende a requisitos rigorosos de tolerância e rastreabilidade aeroespaciais, nenhuma qualificação formal única concede esse rótulo. Para verificar a alegação, solicite as evidências concretas — certificados de conformidade do material, tolerâncias das características geométricas indicadas no desenho técnico e, quando aplicável, um relatório de inspeção da primeira peça produzida — em vez de confiar apenas na terminologia.
Por que escrevemos este artigo
Nossos engenheiros usam a mesma análise das tolerâncias característica por característica e a mesma abordagem de seleção de materiais em análises internas, antes de iniciar na oficina um trabalho em alumínio, aço inoxidável ou aço-liga. Ao analisar desenhos técnicos aeroespaciais e as necessidades de manutenção de registros, eles também diferenciam os requisitos da AS9100 da estrutura da ISO 9001 que lhe serve de base.
Escrevemos este artigo para informar compradores, não como argumento de venda. As orientações sobre compras, custos e qualificação de fornecedores estão na página separada de serviços de usinagem CNC aeroespacial. Revisado pela equipe da Shanghai Zhenling Hardware Co., Ltd.
Referências e fontes
- Quantificação da incerteza em operações de usinagem para aceitação na máquina (SAND2008-6396) Sandia National Laboratories
- Precisão dimensional e variabilidade de medição em peças torneadas por CNC usando paquímetros digitais e máquinas de medição por coordenadas em cinco materiais, publicado em Materials (2025), via PubMed Central
- Norma AS9100D SAE International
- Governança das normas AS9100 / IA9100 IAQG (International Aerospace Quality Group)
- Sistemas de qualidade AS9100 NASA Langley Research Center
- AS9100D explicada: o que significa “D” e o que vem a seguir Smithers
- A IA9100 está chegando: mudanças na norma AS9100 The Core Solution
- Quality Magazine Cobertura da transição AS9100/IA9100
- O que é a inspeção da primeira peça produzida segundo a AS9102? AS9100 Store
- Inspeção da primeira peça produzida para o setor aeroespacial Criterion Precision
- Requisitos de inspeção da primeira peça produzida da RMS Quality Lockheed Martin (requisitos de qualidade para fornecedores)
- Betts Precision conquista certificação AS9100 Aerospace Manufacturing and Design
- Ajuste fino das tolerâncias para peças usinadas por CNC Protolabs
- Considerações sobre galvanoplastia e outros processos de acabamento Protolabs
- Tolerâncias de usinagem CNC Unitritech
- Quais são as tolerâncias de usinagem mais rigorosas? Cheetah Precision
- Normas de passivação para aço inoxidável aeroespacial Valence Surface Technologies
- Acúmulo de tolerâncias na usinagem CNC: fórmula, RSS e exemplo prático Rapid Efficient
- Ideias de dispositivos de fixação para uma peça aeroespacial Fórum Practical Machinist (discussão entre profissionais)
- Discussão da comunidade r/Machinists Reddit (discussão entre profissionais)
- Usinagem aeroespacial de 5 eixos: redução de preparações, riscos e problemas de inspeção Tarvin Precision
- Usinagem CNC de 5 eixos: quando ela é realmente necessária? RPM Fast
- Usinagem de precisão aeroespacial: atendimento a requisitos rigorosos GOSCPM
- Oficina busca aproveitar ao máximo seus recursos de usinagem de cinco eixos Modern Machine Shop
- Aplicação de lições da usinagem automotiva ao setor aeroespacial Modern Machine Shop
- US8,977,382 B2, método automático para fresar cavidades complexas em forma de canal Google Patents (atribuída à Hexagon Manufacturing Intelligence)
- Fabricação aeroespacial em 2025: principais questões Pesquisa da Royal Aeronautical Society / Protolabs
- Relatório do mercado de usinagem de precisão Grand View Research
- Mercado de máquinas-ferramenta CNC Mordor Intelligence
- Mercado de manufatura aditiva aeroespacial IMARC Group
- Cobertura do mercado de fabricação aeroespacial e de defesa Coherent Market Insights
- Base de conhecimento para seleção de processos de fabricação Hubs (Protolabs Network)
- Fundição versus usinagem RivCut






