Entre em contato com a Zhenling

Serviços de usinagem CNC de acrílico (PMMA) para peças industriais sob medida
A usinagem CNC de acrílico falha por três motivos, e a capacidade da máquina raramente é um deles. O grau da chapa não foi especificado, a tolerância não foi associada a uma temperatura e o requisito de transparência óptica só chegou depois que alguém já havia cortado o acrílico no contorno da peça. Cada uma dessas falhas no desenho técnico se transforma em sucata quatro semanas depois. As consultas sobre usinagem CNC de acrílico PMMA devem informar se a chapa é extrudada ou fundida, seu grau, espessura, superfícies ópticas, acabamento das bordas, cuidados de manuseio e necessidades de inspeção. O preço não é a única informação necessária. Peça que a cotação indique a sequência de operações proposta, os limites de capacidade, os registros e as premissas de prazo.
Usinamos peças de PMMA conforme o desenho técnico em nossa fábrica de Jiashan. Nosso histórico de produção documentado é com metais, não com acrílico, e esta página explica exatamente o que desse histórico se aplica e o que precisa ser estabelecido para o seu pedido — antes de você enviar os arquivos, não depois que a primeira peça produzida for reprovada.
Em resumo — as seis respostas de que o comprador precisa antes de enviar os arquivos
-
Cotação por desenho técnico
Prática comum do setor para peças sob medida: o preço depende do material, da geometria, da quantidade e do prazo de fabricação, sem tabela fixa. O valor da sua peça será informado em uma cotação por escrito.
-
3–10 dias úteis para protótipos
Prazos de usinagem comuns no setor: 3–10 dias úteis para protótipos, cerca de 1–3 semanas para pequenos lotes e 3–6+ semanas para séries de produção. O prazo de transporte é adicional.
-
Aceitamos pedidos de uma única peça
Pedidos de uma única peça são comuns entre os serviços de usinagem CNC sob medida, e a maioria dos fornecedores não exige uma quantidade mínima rígida para peças usinadas.
-
±0,1 mm, valor comum no setor
Na prática do setor, a tolerância para características geométricas gerais usinadas em PMMA gira em torno de ±0,1 mm. Faixas mais estreitas são avaliadas característica por característica durante a análise do desenho técnico, considerando uma temperatura de medição definida, e só passam a ser um valor oferecido pela Zhenling quando constam de uma cotação por escrito.
-
Cotação em cerca de 24 horas
No setor, o prazo para cotar vai de cotações automáticas instantâneas a cotações analisadas por engenheiros e enviadas em cerca de 24 horas para trabalhos baseados em desenho técnico.
-
Inspeção da primeira peça produzida disponível
Relatórios de inspeção da primeira peça produzida são uma opção comum no setor, com escopo definido para cada pedido. A cobrança pelas amostras e as condições para abatimento desse valor são acertadas na consulta.
Os valores identificados como comuns no setor descrevem práticas entre fornecedores de usinagem sob medida e ajudam você a avaliar a plausibilidade de uma cotação. Eles não são compromissos da Zhenling até constarem de uma cotação por escrito para a sua peça.
A Zhenling pode usinar minha peça de acrílico?
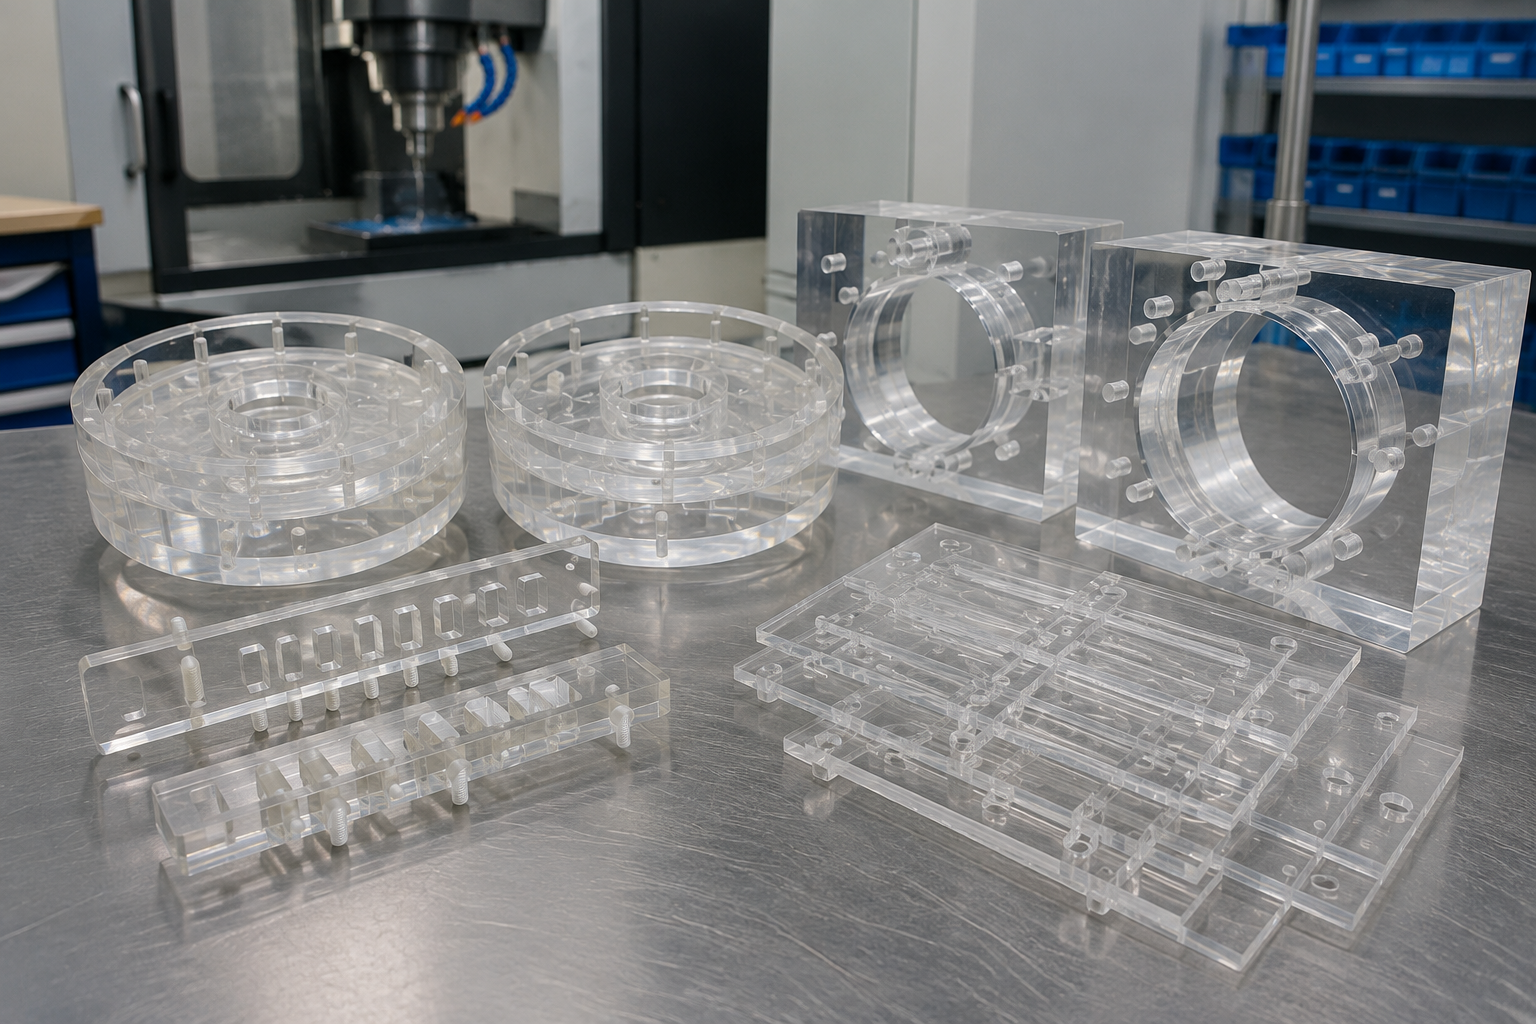
A sequência de operações é definida pelo desenho técnico, não pelo nome do material. Um painel plano com círculos de furos para parafusos, um ressalto torneado para guia de luz e uma carcaça com ângulos compostos exigem três preparações da máquina diferentes, mesmo quando os três são cortados da mesma chapa de acrílico.
Usinar bem o acrílico é, principalmente, uma questão de controlar o calor e as tensões. Uma máquina CNC remove material mais rápido do que o PMMA consegue dissipar o calor gerado nessa remoção. Por isso, a ferramenta de corte, o avanço e a saída dos cavacos determinam se a peça de acrílico sairá limpa ou derretida. Estudos de fresamento de PMMA publicados com revisão por pares relatam que a rotação do eixo, a taxa de avanço e a profundidade de corte alteram de modo mensurável a temperatura de usinagem, a rugosidade da superfície e a forma dos cavacos.7
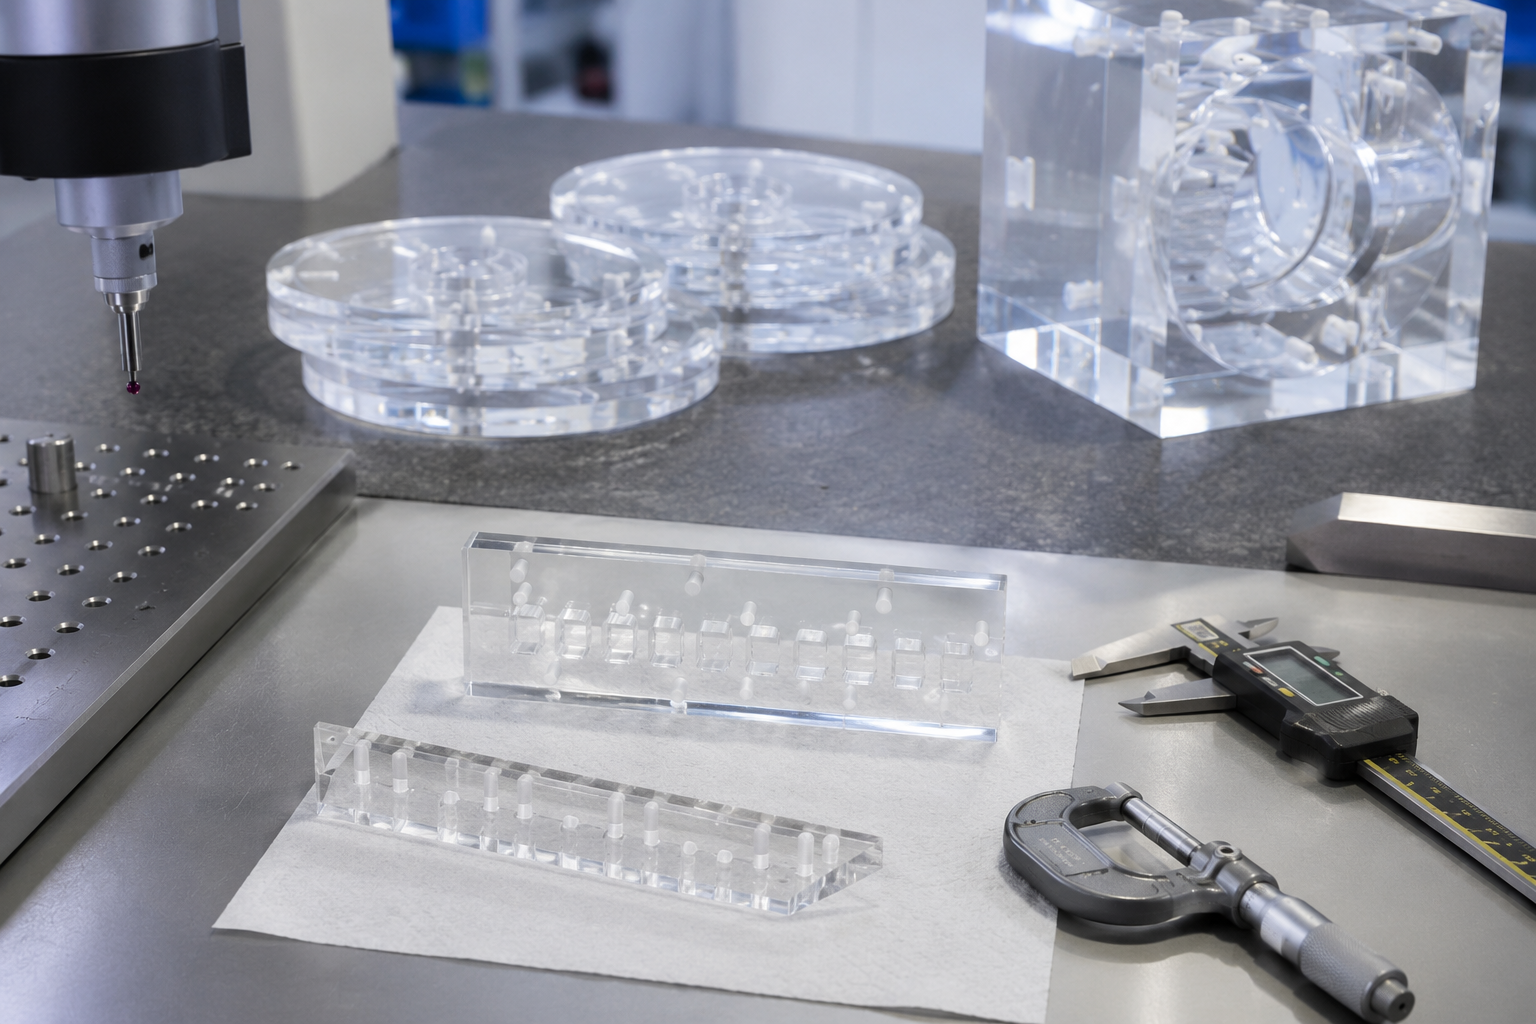
FIG.01PMMA_OPTICAL_INSPECT
Matriz de processos da fábrica de Jiashan
Em operação
Fresamento CNC
Torneamento CNC
Mandrilamento CNC
Retificação CNC
Eletroerosão a fio
Furação radial
Centros de usinagem de 3/4 eixos
Centros de usinagem de 5 eixos
Esta lista de equipamentos é real e os equipamentos são nossos. Por si só, ela também não garante nenhuma tolerância específica para a sua peça. Para determinar a capacidade do processo, são necessários uma especificação definida, um processo estável e dados observados da característica geométrica produzida.
O tamanho da peça depende dos cursos e da preparação da máquina proposta. Por isso, informe as dimensões externas máximas, a seção mais espessa e a quantidade do lote. A análise do desenho técnico confirma qual centro de usinagem e qual preparação atendem à peça; a quantidade mínima é confirmada na cotação por escrito.
MATERIALSELECTOR.EXE
Matriz para escolha do material bruto
Quase todos os guias de fresamento de acrílico dão a mesma orientação: especifique sempre o acrílico fundido. Para a qualidade das bordas, a colagem com solvente e a resistência a fissuras por tensão, a orientação está correta. Mas, para a dimensão que os engenheiros de fato indicam nos desenhos técnicos, ocorre o contrário.
Chapas de acrílico fundido≈ ±10%
Extrudado≈ ±5%
Regra de especificação
Extrudado, quando a espessura no estado de fornecimento é funcional
Chapas de acrílico fundidoAbaixo de 1%
Extrudado1–3%
Regra de especificação
Fundido, para qualquer peça através da qual se olhe com espessura acima de 6 mm
Chapas de acrílico fundido90–92%
Extrudado88–91%
Regra de especificação
Fundido, para guias de luz e lentes
Chapas de acrílico fundidoForma uma junta opticamente transparente
ExtrudadoTende a apresentar fissuras por tensão ao redor da junta
Regra de especificação
Fundido, sem exceção, para montagens coladas
Chapas de acrílico fundidoCavacos separados, menor aderência à ferramenta
ExtrudadoMais macio, com maior tendência a derreter e voltar a aderir à ferramenta de corte
Regra de especificação
Fundido, para cavidades profundas e cortes longos
Chapas de acrílico fundidoFaixa de preço mais alta
Extrudado20–40% mais barato
Regra de especificação
Extrudado, para peças pintadas, laminadas ou ocultas
Na linha do corte por jato de água, estudos sobre a qualidade do corte relacionam a borda resultante à escolha do abrasivo e às condições de operação, não apenas ao processo.9
Trate os valores de ±10% e ±5% como valores típicos publicados para chapas, não como limites de aceitação. O que um pedido de compra pode exigir é a classe de tolerância da norma aplicável à chapa2, juntamente com a ficha técnica específica do fabricante; portanto, cite ambos, em vez de transformar uma comparação geral em especificação.
Esta é a comparação completa: o acrílico fundido leva vantagem em tudo o que se observa através da peça; o extrudado, na espessura medida e no preço pago. Indicar o grau do material não equivale a especificá-lo — a ASTM D4802 distingue o material fundido em células do material produzido continuamente e estabelece limites de aceitação óptica para a própria chapa.1
Matriz de sequências de operações
Quando a usinagem CNC de acrílico é a sequência de operações adequada — e quando não é.
Espessura adequadaDe 3 mm a blocos maciços
Características geométricas 3DCavidades, furos, roscas e ângulos compostos
Efeito térmicoCalor localizado no corte, controlado pelo avanço e pela remoção dos cavacos
Escolha este processo quando…—
Espessura adequadaChapas finas, até cerca de 12 mm
Características geométricas 3DApenas perfis bidimensionais
Efeito térmicoBorda afetada pelo calor, com tensão residual
Escolha este processo quando…Sua peça tem perfil de chapa fundida fina, borda visível e nenhum furo ou cavidade
Espessura adequadaDe chapas finas a placas espessas
Características geométricas 3DPerfis 2D, com limitação no raio dos cantos internos
Efeito térmicoNenhuma entrada de calor
Escolha este processo quando…A peça é espessa, sensível ao calor, e a borda ficará oculta ou receberá acabamento posterior
Espessura adequadaSeções de parede projetadas para o fluxo do material
Características geométricas 3DCaracterísticas geométricas previstas no projeto, sem reentrâncias a menos que haja mecanismos laterais no molde
Efeito térmicoHistórico de fusão inerente a cada peça
Escolha este processo quando…O projeto está definido e a quantidade anual justifica o investimento em ferramental
O fresamento nem sempre é a melhor resposta para uma peça de acrílico, e um fornecedor que nunca admite isso não merece confiança nem nos casos em que é. Pesquisas publicadas sobre corte a laser de CO2 relatam uma zona afetada pelo calor mensurável no PMMA, cuja extensão depende da potência do laser e da velocidade de corte.6
Peças comuns de acrílico e suas aplicações
Janelas ópticas e visores de inspeção, proteções de máquinas e painéis de segurança, guias de luz e coberturas de luminárias, painéis e molduras de instrumentos, invólucros para laboratório e blocos de distribuição com furos usinados. O polimetilmetacrilato — PMMA, vendido como acrílico — é especificado como alternativa leve ao vidro em sinalização, iluminação, lentes automotivas e janelas de inspeção.
O acrílico oferece mais transparência óptica, dureza superficial e estabilidade à radiação UV que o policarbonato. O policarbonato oferece resistência a impactos muito maior e é o termoplástico mais seguro quando a peça recebe golpes. Por isso, a usinagem CNC de policarbonato é a sequência de operações adequada para proteções e painéis transparentes sujeitos a impactos. Quando a resistência a impactos determina o requisito, o policarbonato é a escolha correta, e diremos isso em vez de tentar ficar com o trabalho.
Níveis de transparência — o resultado de cada etapa de polimento
Não sabe se deve indicar material bruto fundido ou extrudado no desenho técnico? Abra o seletor de fundido ou extrudado → ou use o seletor de sequência de operações para comparar o fresamento com o corte a laser e por jato de água — ou envie a função da peça, e recomendaremos por escrito o fundido ou o extrudado.
Quanto vai custar e o que altera o preço?
A usinagem CNC sob medida costuma ser cotada por desenho técnico. No setor, o preço depende do material, da geometria, da quantidade e do prazo de fabricação, sem tabela fixa, e os principais serviços aceitam pedidos de uma única peça. O valor exato da sua peça será informado em uma cotação por escrito da Zhenling.
Não publicamos percentuais de economia nem prazos de retorno do investimento para a usinagem de acrílico, pois não temos dados de custos dos clientes que sustentem honestamente esses valores. Os padrões de custo variam demais conforme a geometria e a quantidade para que um único número seja útil para você.
Fatores de variação da cotação
— o que realmente altera uma cotação de acrílico
Grau e sequência de operações do material bruto
O que altera o preço
Fundido ou extrudado, grau de marca ou genérico, aproveitamento da chapa no plano de corte
O que informar na consulta
Especificação, categoria, grau e responsável pela obtenção do material bruto
Quantidade de tolerâncias especificadas
O que altera o preço
Quantas dimensões estão assinaladas, e não apenas quão estreita é a menor tolerância
O que informar na consulta
Uma tolerância geral e uma lista curta de dimensões funcionais críticas
Número de preparações da máquina
O que altera o preço
Cada mudança de referência geométrica aumenta o risco de erro de posição e o tempo de máquina
O que informar na consulta
Esquema de referências geométricas e quais características geométricas devem ser usinadas na mesma preparação da máquina
Nível de acabamento
O que altera o preço
Acabamento após usinagem, jateado, lixado, polido à chama ou com vapor
O que informar na consulta
Quais faces e bordas, e os critérios de aceitação
Abrangência da inspeção
O que altera o preço
Inspeção por amostragem ou de 100% das características geométricas assinaladas, e formato do relatório
O que informar na consulta
Lista de características geométricas, método, abrangência e conteúdo do relatório
Alívio de tensões
O que altera o preço
Se há autorização para um ciclo de recozimento entre as etapas
O que informar na consulta
Se é necessária estabilidade dimensional ao longo de semanas
Exigir tolerâncias estreitas para todas as dimensões pode ampliar o escopo da inspeção e o preço. Identifique as dimensões funcionais, as referências geométricas e os métodos de aceitação para que a cotação por escrito possa definir a inspeção necessária e a base comercial.
Por que duas cotações para o mesmo modelo diferem em três vezes
Indicar “acrílico transparente de 6 mm” basta para obter um preço. Não basta para receber duas vezes a mesma peça de acrílico. Dois fornecedores podem interpretar o mesmo desenho técnico e apresentar valores muito diferentes; uma cotação abaixo do custo do material bruto geralmente indica uma especificação mal interpretada, e não um processo mais barato.
Matriz de preparo do pedido de cotação para usinagem CNC de PMMA
A cotação mais barata não é necessariamente a melhor comparação comercial, pois o escopo oculto pode estar na identificação do material, no volume removido do material bruto, nas preparações da máquina, na rebarbação, na inspeção, no acabamento, na embalagem ou no destino. A Zhenling usa a matriz a seguir para transformar um desenho técnico em um pedido comparável, sem prometer um preço de usinagem CNC de PMMA que não possa comprovar.
O comprador fornece
Arquivos 2D e 3D controlados, revisão e finalidade da amostra de referência
A Zhenling confirma
Geometria legível, divergências e questões em aberto
Efeito na cotação
Clareza do escopo e tempo de análise de engenharia
O comprador fornece
Função da peça e norma ASTM, ASME ou outra especificação exigida pelo comprador
A Zhenling confirma
Escopo aplicável e responsabilidade do fornecedor
Efeito na cotação
Atividades para atender aos requisitos e produzir os documentos comprobatórios
O comprador fornece
Designação UNS ou grau exato, forma de fornecimento e condição de tratamento ou dureza
A Zhenling confirma
Disponibilidade, origem aceitável e política de substituição
Efeito na cotação
Material bruto, aproveitamento e risco
O comprador fornece
Valor desejado de condutividade ou resistividade e interfaces críticas
A Zhenling confirma
Requisito mensurável e formato dos documentos comprobatórios
Efeito na cotação
Material e sequência de operações de inspeção
O comprador fornece
Referências geométricas, dimensões, tolerâncias, ajustes, roscas e bordas sensíveis
A Zhenling confirma
Sequência de operações de fabricação e inspeção
Efeito na cotação
Preparações da máquina, acesso da ferramenta, inspeção e risco de retrabalho
O comprador fornece
Acabamento, revestimento metálico, limpeza, mascaramento e áreas de contato e aparência
A Zhenling confirma
Origem, sequência e plano de proteção
Efeito na cotação
Premissas sobre processamento externo, manuseio e prazo de fabricação
O comprador fornece
Necessidades de documentação do material, dimensões, primeira peça produzida, inspeção final e marcação
A Zhenling confirma
Disponibilidade, método, amostragem e formato
Efeito na cotação
Escopo da documentação da qualidade
O comprador fornece
Protótipo, quantidade do lote e previsão realista de novos pedidos
A Zhenling confirma
Preparação da máquina e sequência de operações de produção
Efeito na cotação
Distribuição do custo de preparação da máquina e custo por unidade
O comprador fornece
Proteção da superfície, separadores, identificação, destino e necessidades do importador
A Zhenling confirma
Método de embalagem e premissas logísticas
Efeito na cotação
Manuseio, frete e documentação
O comprador fornece
Local de chegada exigido e marcos de aprovação
A Zhenling confirma
Cronograma viável após a resolução de todas as pendências
Efeito na cotação
Opções de capacidade, processos externos e frete
Mapa dos pontos que dificultam a comparação de cotações de PMMA
MAT-01
Material
Grau, forma de fornecimento, condição de tratamento, disponibilidade e condutividade podem determinar a cotação antes da escolha da máquina.
GEO-02
Geometria
Cavidades profundas, seções finas, diversas orientações e rebarbação difícil podem acrescentar preparações da máquina e aumentar o risco no manuseio.
ACC-03
Aceitação
Tolerâncias críticas, amostragem, formato do relatório e requisitos para a primeira peça produzida podem alterar o plano de inspeção.
SUR-04
Superfície
Limpeza, revestimento metálico, proteção das áreas de contato, limites de aparência e embalagem podem se tornar a etapa decisiva da entrega.
DEL-05
Entrega
Quantidade, momento da aprovação, processos externos, destino e responsabilidade pelos documentos podem alterar as condições comerciais.
Quem assume o risco quando algo dá errado?
Em um pedido de peças usinadas, a distribuição do risco é definida pelos critérios de aceitação por escrito, não pela boa vontade. Antes de começar a produção, o pedido de compra deve identificar as características geométricas assinaladas, o método de medição, a temperatura na qual a aceitação será avaliada, a abrangência da inspeção, a regra de decisão e quem arca com a sucata se o material bruto fornecido se comportar de modo diferente do descrito. A aprovação da primeira peça produzida é o ponto de retenção: o lote só é liberado após a aceitação desses parâmetros. Peça a todos os fornecedores que você está comparando, inclusive a nós, que registrem essa mesma lista por escrito antes de apresentar a cotação.
O Incoterm acordado é uma decisão sobre riscos, não apenas sobre frete. Pelas regras Incoterms normalmente aplicáveis às exportações de peças usinadas, as mercadorias passam a ser suas na saída da fábrica sob EXW, no porto de embarque sob FOB e somente na entrega à sua porta sob DDP. Assim, o termo indicado na cotação determina quem assume os riscos de perda, danos e questões aduaneiras durante o transporte.
A rejeição mais cara de uma peça de acrílico é aquela que passa na inspeção dimensional. As peças têm as medidas corretas, são enviadas e voltam porque a face de visualização parece turva sob a iluminação do cliente. Não houve erro de usinagem; o acabamento da superfície é que nunca foi especificado.
Faixa de variação térmica — uma tolerância sem temperatura não é um critério de aceitação
Os valores publicados para a dilatação térmica linear do PMMA ficam em torno de 0,07 mm por metro por °C, cerca de seis vezes o valor do aço. Use esse valor como estimativa de ordem de grandeza e consulte a ficha técnica do fabricante para qualquer dimensão próxima do limite. Por isso, uma tolerância de ±0,01 mm citada sem temperatura de referência, sem indicação de correção e sem orçamento de incerteza é um número de marketing, não um critério de aceitação.
| Comprimento da característica geométrica | ΔT = 2 °C | ΔT = 5 °C | ΔT = 10 °C |
|---|---|---|---|
| 50 mm | 0,007 mm | 0,018 mm | 0,035 mm |
| 100 mm | 0,014 mm | 0,035 mm | 0,070 mm |
| 300 mm | 0,042 mm | 0,105 mm | 0,210 mm |
| 500 mm | 0,070 mm | 0,175 mm | 0,350 mm |
A temperatura internacional de referência para medição dimensional é 20 °C. Uma tolerância atribuída genericamente à “peça” não é um critério de aceitação; uma tolerância atribuída a três dimensões identificadas, a uma temperatura declarada, é.
Material bruto fornecido pelo cliente
É uma situação rotineira quando a consulta define a condição do material fornecido, o sobremetal disponível, a identificação do material, os requisitos de inspeção e quem assume o prejuízo das peças descartadas se o material bruto se comportar de modo diferente do descrito. Material fornecido pelo cliente sem essas definições é uma fonte de disputas.
Tensão residual ao longo do tempo
Informe a espessura da seção e a estabilidade dimensional necessária ao longo do tempo; assim, o alívio de tensões passa a ser uma operação planejada, em vez de uma discussão posterior.
Contaminação por metais ferrosos
Manter os cavacos de plástico separados dos cavacos metálicos é um requisito de manuseio para uma peça transparente, pois a contaminação será detectada na inspeção de recebimento do cliente, não na nossa.
A usinagem não corrige a tolerância da chapa em uma face que não é usinada
A tolerância de espessura das chapas de PMMA fundido fica em torno de ±10%, contra cerca de ±5% nas extrudadas. Portanto, se a espessura no estado de fornecimento é funcional, a decisão cabe à compra do material, não à usinagem.
Duas condições comerciais devem acompanhar o desenho técnico no mesmo e-mail
Pedidos de usinagem para exportação da China costumam exigir um depósito de 30–50%, com o saldo pago antes do embarque por T/T. Essa é uma prática do setor entre fornecedores comparáveis, não uma condição da Zhenling; as condições do seu pedido são fixadas na cotação. Fornecedores de usinagem para exportação também costumam assinar acordos de confidencialidade mediante solicitação, usando o modelo de qualquer uma das partes. Por isso, trate do assunto antes de qualquer arquivo ser aberto para análise.
O que a Zhenling consegue comprovar de fato?
O histórico público da Zhenling é com metais. Aços carbono e ligados, graus de aço inoxidável, ligas de níquel e alumínio, usinados conforme desenho técnico para vasos de pressão, separação de óleo e gás e controle de fluidos. Os compradores que nos avaliam para peças de acrílico têm o direito de saber exatamente o que desse histórico se aplica. Por isso, apresentamos a seguir um quadro de transferência de capacidades em três colunas, em vez de uma frase de vendas.
QUADRO DE TRANSFERÊNCIA DE CAPACIDADES
Tudo o que consta na terceira coluna é definido na análise do desenho técnico e registrado na cotação antes do corte de qualquer material, e é na primeira peça produzida que você aceita ou rejeita esses parâmetros antes da liberação do lote. Essa é a sequência usual do setor quando uma unidade fabril trabalha com um material pela primeira vez.
Segundo as informações fornecidas pela empresa, ela opera desde 2006 em uma unidade fabril de 8.000 m² em Jiashan, com um galpão de produção de 6.000 m². Esses dados não comprovam experiência com PMMA, volume de exportações nem capacidade de fabricar a peça apresentada; o grau do material, o histórico do material bruto, a sequência de operações, os riscos à estabilidade e a inspeção precisam ser avaliados para o pedido.
Uma tolerância genérica, sem contexto de temperatura ou ajuste funcional, não basta para avaliar o processo de usinagem de PMMA. Identifique as dimensões das peças que se encaixam ou fazem a vedação para que o dispositivo de fixação, a estratégia de passes, o condicionamento e a inspeção possam ser avaliados para o pedido.
O que cada documento comprobatório pode ou não demonstrar
DOC-01
Certificado do material ou registro do lote
Comprova
Identidade e valores expressamente abrangidos pelo documento
Não substitui
Dimensões da peça acabada ou condição da superfície
DOC-02
Relatório dimensional
Comprova
Características geométricas medidas nas condições declaradas, avaliadas segundo práticas documentadas de rastreabilidade e temperatura de referência
Não substitui
Características geométricas não medidas ou aceitação sem avaliação da incerteza de medição
DOC-03
Primeira peça produzida
Comprova
Características geométricas acordadas na revisão liberada do desenho técnico
Não substitui
Controle entre lotes, por si só
DOC-04
Registros dos lotes
Comprova
Continuidade dos controles aprovados ao longo do lote liberado
Não substitui
Qualquer item fora dos critérios de abrangência contratados
Os compradores frequentemente tratam um relatório dimensional como prova de que uma tolerância foi atendida. Ele comprova que um valor foi registrado. A possibilidade de usar esse valor para decidir pela aceitação depende do instrumento, de sua situação de calibração e da avaliação da incerteza por trás do resultado, além de uma regra de decisão acordada previamente, em vez de discutida depois.
Ferramentas para usinagem CNC de acrílico PMMA
APP_01
Seletor de acrílico fundido ou extrudado
APP_02
Calculadora de variação dimensional por temperatura do PMMA
APP_03
Seletor da sequência de operações
APP_04
Verificação da integridade do pedido de cotação de acrílico
Perguntas frequentes: o que os compradores perguntam antes de liberar um pedido de usinagem de PMMA
Não há um único valor que se possa informar com honestidade, pois ele depende do tamanho das características geométricas, da condição do material bruto, do número de preparações da máquina e das condições de medição. Na prática do setor, as tolerâncias das características geométricas usinadas em PMMA ficam em torno de ±0,1 mm, com tolerâncias mais estreitas nas dimensões assinaladas individualmente. Envie o desenho técnico com as dimensões funcionais marcadas e a temperatura de medição indicada.
Fundido para transparência óptica, colagem com solvente, termoformagem e seções espessas através das quais se precisa enxergar. Extrudado quando a espessura da chapa fornecida é uma dimensão funcional, quando a peça fica oculta, é pintada ou laminada, ou quando a seção é fina e o custo importa. O custo do material da chapa extrudada também é 20–40% menor por metro quadrado na espessura de 6 mm.
Não apenas com a usinagem. Uma face fresada apresenta marcas da ferramenta que parecem redemoinhos quando a luz a atravessa, e nenhuma velocidade de avanço as elimina por completo. A transparência óptica é recuperada depois, por lixamento úmido progressivo, polimento por chama ou polimento a vapor, cada qual com seus custos, sobremetal necessário e limites de compatibilidade. Considere o polimento uma operação de acabamento a ser especificada, não uma etapa presumida.
O acrílico oferece maior transparência óptica, dureza superficial e estabilidade aos raios UV. O policarbonato oferece resistência a impactos muito maior e é mais seguro quando a peça precisa absorver uma pancada. O acrílico também é mais sensível a solventes e produtos químicos de limpeza, o que importa em invólucros de laboratório e em contato com alimentos.
Sim. Plexiglas e Perspex são nomes comerciais do mesmo termoplástico, o PMMA, portanto usinagem de Plexiglas, usinagem de Perspex e usinagem de PMMA designam o mesmo serviço. Em um desenho técnico, o que importa não é o nome comercial, mas a especificação, a categoria, o grau do material e a condição de fornecimento, pois são esses os requisitos que um pedido de compra pode exigir do fornecedor.
Sim, desde que a consulta defina a condição do material fornecido, o sobremetal disponível, a identificação do material, as expectativas de inspeção e quem assume o risco de perdas caso o material bruto se comporte de maneira diferente da descrita. Trabalhar com material fornecido pelo cliente é comum; as disputas começam quando as condições desse material não são informadas.
Os documentos definidos no escopo do pedido de compra, especificados antes da produção, não depois. Na fase de consulta, peça a lista de características geométricas, o método, a abrangência e o formato do relatório para que as cotações dos fornecedores sejam de fato comparáveis.