Skontaktuj się z firmą Zhenling

Anodowanie przekształca powierzchnię aluminium w kontrolowaną powłokę tlenkową. Następnie trzeba określić, jakie funkcje ma ona spełniać: chronić przed korozją, zachowywać kolor, być odporna na zużycie lub umożliwiać dalszą obróbkę wykończeniową. Różne wymagania wobec powłoki prowadzą do różnych rodzajów wykończenia.
Autor: CYH · Aktualizacja: październik 2026 · Przewodnik techniczny oparty na opublikowanych normach, wytycznych branżowych i badaniach
Anodowanie wytwarza warstwę tlenku z aluminium. Typ II jest powszechnie stosowany do celów dekoracyjnych i ochronnych, a typ III — w wymagających zastosowaniach narażonych na zużycie. O tym, czy gotowa część spełni swoje przeznaczenie, decydują stop, przygotowanie powierzchni, barwienie i uszczelnianie.
- Najpierw określ wymagane właściwości, a dopiero potem wybierz nazwę procesu.
- Oddziel wstępną akceptację koloru od dowodów jego trwałości na zewnątrz.
- Podaj normę i stosowany w niej system klas; samo określenie „klasa” jest niejednoznaczne.
- Porównuj oferty obejmujące ten sam zakres przygotowania, maskowania, kontroli i kryteriów akceptacji.
| Pojęcie | Co określa | Co należy zapisać |
|---|---|---|
| Typ procesu | Metodę anodowania | Specyfikację, wydanie i typ |
| Klasa wojskowa 1 / klasa 2 | Bez barwnika / barwione | Wymagania dotyczące koloru i zatwierdzona próbka |
| Klasa architektoniczna I / klasa II | Inna klasyfikacja architektoniczna | Normę architektoniczną i wymagania dotyczące powłoki |
Wpływ anodowania na aluminium
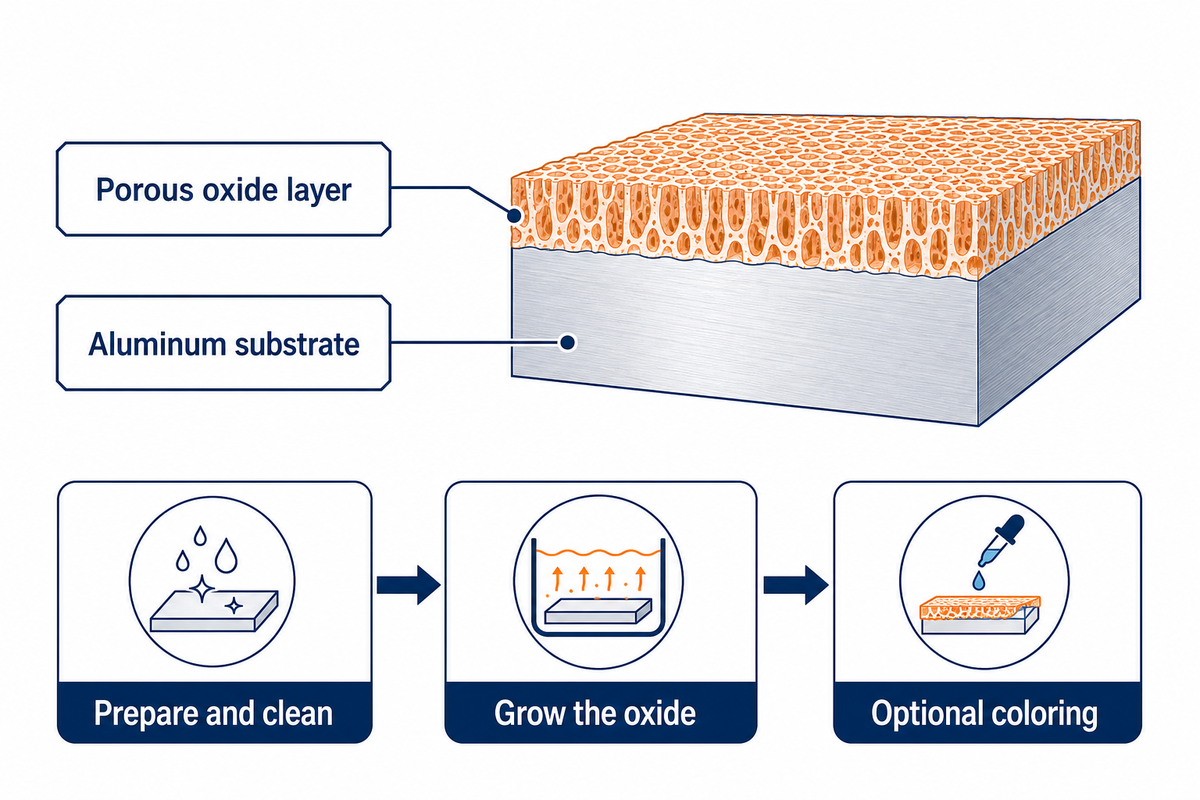
Anodowanie aluminium wykorzystuje proces elektrolityczny do wytworzenia użytecznej powłoki z naturalnie powstającego tlenku metalu. Warstwa narasta na podłożu, zamiast być nakładana w postaci natryskiwanej farby. Porowata struktura powłoki umożliwia dalszą obróbkę i może wpływać na końcowe właściwości wykończenia.
Na czym polega anodowanie aluminium?
Anodowanie aluminium to kontrolowany proces elektrochemiczny, który przekształca powierzchnię metalu w tlenek glinu. Część staje się anodą w roztworze elektrolitycznym. Przed anodowaniem część należy przygotować i oczyścić. W zależności od wymaganego wykończenia powłokę można również zabarwić. Anodowanie zmienia właściwości powierzchni, ale nie przekształca bazowego aluminium w inny stop konstrukcyjny.
Opis procesu opracowany przez Aluminum Anodizers Council wyjaśnia, dlaczego anodowanie w kwasie siarkowym jest szeroko stosowane zarówno do celów dekoracyjnych, jak i ochronnych. W porach powłoki można osadzać barwniki, natomiast barwienie elektrolityczne wykorzystuje inny mechanizm. W języku stosowanym przy zakupach „anodowanie bezbarwne” oznacza brak dodanego barwnika; nie gwarantuje jednak identycznego wyglądu wszystkich stopów aluminium.
Przy wykańczaniu aluminium na gotowej powierzchni widoczne mogą być ślady przygotowania. W końcowym wykończeniu mogą pozostać ślady struktury materiału, obróbki skrawaniem i spawania. Części polerowane i trawione mogą mieć ten sam określony kolor, ale będą inaczej odbijać światło. Zanim uznają Państwo próbkę koloru za ostateczną decyzję estetyczną, należy zdecydować, czy powierzchnia ma być błyszcząca, satynowa czy matowa.
W przypadku widocznej obudowy należy zatwierdzić jednocześnie kolor i fakturę. Przy ukrytym wsporniku najważniejsze są ochrona i funkcja podczas montażu. Przy wyborze materiału podłoża pomocny może być nasz przewodnik doboru materiałów do obróbki CNC; powłoka nie zrekompensuje niewłaściwego materiału bazowego.
Rodzaje anodowania i związane z nimi kompromisy
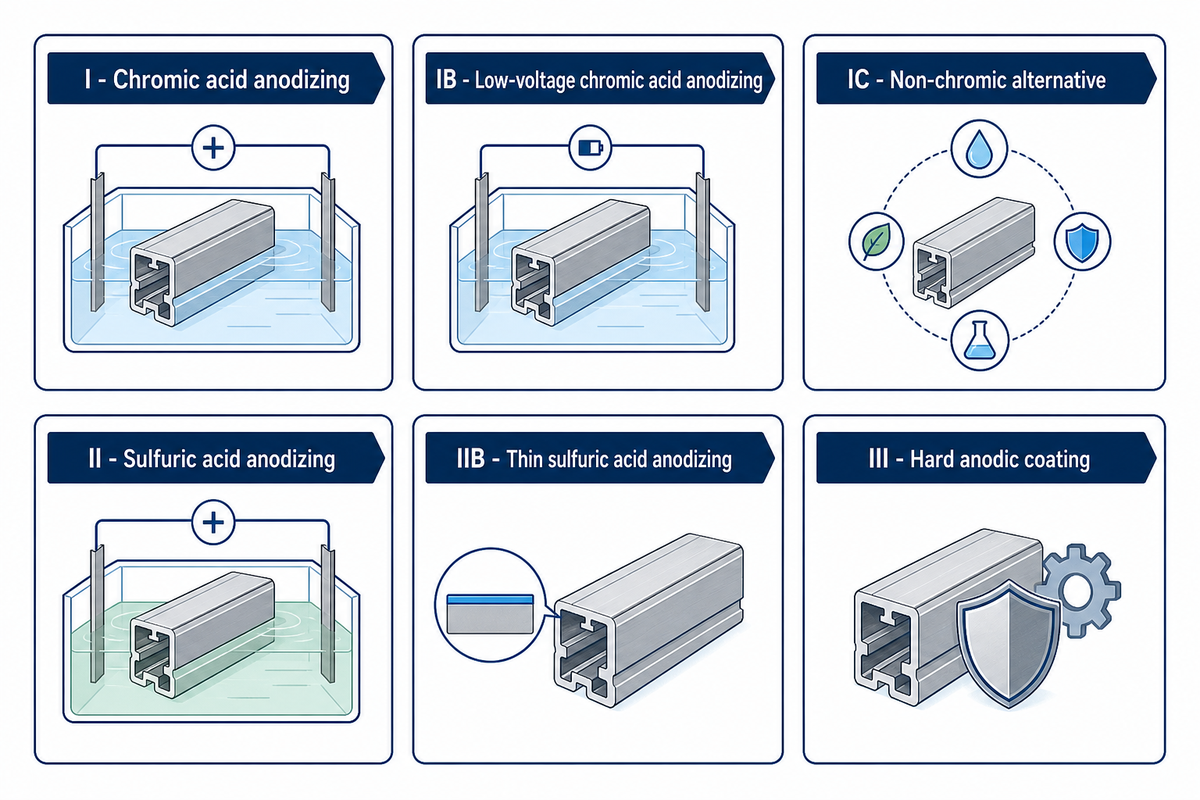
Anodowanie typu II sprawdza się w przypadku barwionych części aluminiowych; przy zastosowaniach wymagających odporności na zużycie należy rozważyć anodowanie twarde. Żadna z tych nazw nie stanowi pełnej specyfikacji. Trzeba dodatkowo określić takie właściwości jak rodzaj stopu, kolor i uszczelnienie.
Obowiązujące obecnie w wykazie DLA wydanie MIL-PRF-8625 to rewizja F, poprawka 2 z dnia 23 listopada 2020 r. Sama data przeglądu lub nowy numer projektu nie oznacza zastąpienia specyfikacji. Obejmuje ona sześć typów, w tym kilka wariantów poza standardowymi typami II i III.
| Typ | Opis procesu | Kwestia przy wyborze |
|---|---|---|
| I | Anodowanie w kwasie chromowym | Należy zastosować określoną metodę |
| IB | Anodowanie niskonapięciowe w kwasie chromowym | Nie są zamienne tylko dlatego, że w obu przypadkach stosuje się kwas chromowy |
| IC | Wariant bez chromu | Sprawdź wymagania dotyczące zatwierdzenia |
| II | Anodowanie w kwasie siarkowym | Powszechna metoda dekoracyjna i ochronna |
| IIB | Cienka warstwa anodowana w kwasie siarkowym | Alternatywna metoda z warunkami określonymi w specyfikacji |
| III | Twarda powłoka anodowa | Określ priorytety dotyczące zużycia, korozji i uszczelnienia |
W tej specyfikacji wojskowej klasa 1 oznacza powłokę bez barwnika, a klasa 2 — powłokę barwioną. Architektoniczne klasy I i II oznaczają coś innego. Przewodnik AAC dotyczący specyfikacji określa grubość architektonicznej klasy I jako 0.7 mil lub większą, a klasy II jako 0,4–0,7 mil. Odpowiada to wartościom około 17,8 µm lub więcej oraz 10,2–17,8 µm. Nie należy przenosić klasy architektonicznej do specyfikacji wojskowej bez wskazania dokumentu regulującego wymagania.
Opublikowana specyfikacja wojskowa, sekcje 3.7.2.1 i 3.8.2, określa domyślną nominalną grubość powłoki typu III na 0.002 inch, czyli 50,8 µm, o ile nie podano inaczej. Rozróżnia również zastosowania nieuszczelnione, w których priorytetem jest maksymalna odporność na zużycie, i uszczelnione zastosowania zewnętrzne wymagające odporności na korozję, w których dopuszcza się mniejszą odporność na ścieranie. Dlatego w niektórych zastosowaniach lepsze uszczelnienie nie oznacza lepszego rozwiązania.
Najpierw należy uwzględnić funkcję, a następnie doprecyzować rysunek. Wymaganie „czarne anodowanie twarde” oznacza konieczność określenia odpowiedniego typu, klasy, uszczelnienia i kryteriów akceptacji. Wymagania dotyczące pasowania i zużycia trzeba podać w specyfikacji usługi anodowania twardego, a nie wywodzić z ciemnej powierzchni.
Znaczenie stopu i przygotowania powierzchni
Różnice między stopami i sposobami przygotowania powodują, że anodowane aluminium może wyglądać inaczej, nawet gdy nominalny kolor pozostaje taki sam. Próbki anodowanego aluminium wykonane z różnych stopów lub półfabrykatów mogą nie odzwierciedlać końcowego rezultatu. Próbki należy dopasować do dostarczanej części.
Czy aluminium 5052 nadaje się do anodowania?
Aluminum Anodizers Council zwraca uwagę, że przy grubszych powłokach aluminium 5052 może przybrać żółtawy odcień. Dlatego próbka bezbarwnego wykończenia z innego stopu nie jest dobrym wzorcem koloru. Przed zatwierdzeniem widocznego zespołu należy ocenić reprezentatywną część z aluminium 5052, przygotowaną i wykończoną zgodnie z proponowaną metodą.
Wytyczne AAC dotyczące stopów i przygotowania powierzchni rozróżniają również stopy 6061 i 6063 oraz wyjaśniają, że trawienie nadaje powierzchni matowy wygląd. Instrukcje wykończenia mogą być takie same, ale materiały są różne. Przed wysłaniem części do zakładu wykończeniowego należy na przykład omówić jednocześnie obróbkę aluminium, położenie spoin i ich wygląd.
Rozważmy przykładową obudowę przyrządu z pokrywą z blachy 5052 i frezowaną ramą z aluminium 6061. Projektant wymaga bezbarwnego wykończenia obu elementów, ponieważ będą ułożone obok siebie. Zatwierdzenie małej próbki z 6061 nie pozwala ocenić pokrywy z blachy. Lepszy zestaw próbek obejmuje oba właściwe materiały, zakładany kierunek struktury i przygotowanie planowane dla produkcji. Następnie klient ocenia zmontowane części w uzgodnionych warunkach oświetleniowych i decyduje, jaka rozbieżność jest dopuszczalna. Jeśli różnica jest nieakceptowalna, zespół przed rozpoczęciem produkcji wybiera inne rozwiązanie, na przykład inny materiał, fakturę lub nieprzezroczystą powłokę. Samo wpisanie „bezbarwne” do zamówienia nie rozstrzyga kwestii wyglądu.
Warto też uwzględnić próbki zespołów spawanych. Spoiwo i strefy wpływu ciepła mogą reagować inaczej, a polerowanie lub śrutowanie zmienia fakturę, którą zostanie poddana procesowi powlekania. Należy porównać polerowanie i śrutowanie kulkami, a następnie zatwierdzić uzyskaną powierzchnię anodowaną. Akceptacja faktury surowego metalu jest częścią decyzji, ale nie jedynym czynnikiem.
W konstrukcjach przenoszących obciążenia wybór stopu może wpływać na trwałość zmęczeniową. W badaniu z 2005 r. Rateick i współpracownicy wykazali różną trwałość zmęczeniową po anodowaniu materiałów aluminiowo-miedzianych o dużych i małych przekrojach. Publicznie dostępny abstrakt uzasadnia sprawdzenie, czy wyniki dotyczą danej postaci wyrobu; nie uzasadnia przenoszenia danych zmęczeniowych na inny materiał.
Kolor, uszczelnianie i trwałość na zewnątrz
Akceptacja koloru określa początkowy wygląd, ale wykazanie trwałości na zewnątrz wymaga oceny zmian tego wyglądu z upływem czasu eksploatacji. Wpływa na nie wiele czynników — od doboru barwników i powstawania tlenków po uszczelnienie i warunki ekspozycji. Dostawca może oferować szeroką gamę kolorów, ale nie oznacza to, że wszystkie mają jednakową odporność na światło.
W 2016 r. Larry Chesterfield omówił odporność czarnego barwnika na światło w odpowiedzi technicznej i wspomniał o roli uszczelnienia. To ważne rozróżnienie: ocena barwnika opisuje system badawczy, a nie gwarantowaną liczbę lat trwałości na zewnątrz dla każdej części.
„Jakość uszczelnienia ma kluczowe znaczenie dla maksymalnej odporności na warunki użytkowania”.
Nieudana próba szczelności uzasadnia również zbadanie wcześniejszych etapów procesu. W badaniu z 2019 r. George N. Oh i Nathan Sheffield omówili wpływ warunków anodowania na końcowy rezultat oraz ryzyko, że korekty wprowadzone w ostatnim zbiorniku nie usuną przyczyny problemu. Warto poprosić o dowody dotyczące systemu powłoki wykończeniowej, a nie tylko o listę chemikaliów.
Hierarchia dowodów: od koloru do trwałości użytkowej
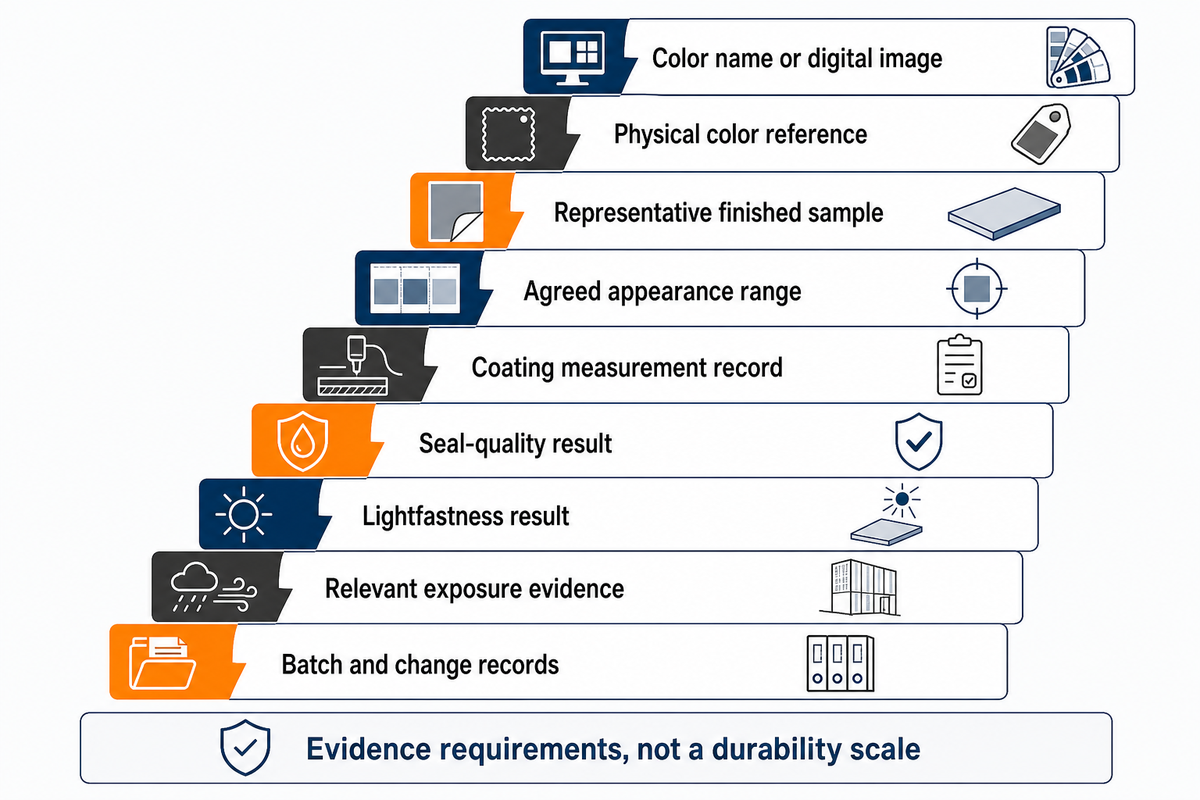
Poniższa tabela przedstawia sposób oceny tego, co rzeczywiście potwierdza każdy zapis. Poszczególne wiersze dotyczą różnych wymagań dowodowych i nie stanowią skali względnej trwałości. Zażądanie dowodów należy do działu zakupów; określenie warunków i dopuszczalnych limitów należy do zespołów jakości i projektowania.
| Dowód | Na jakie pytanie odpowiada | Co pozostaje do ustalenia |
|---|---|---|
| Nazwa koloru lub obraz cyfrowy | Jaką rodzinę kolorów przewidziano? | Wygląd w uzgodnionym oświetleniu |
| Fizyczny wzorzec koloru | Jaki odcień początkowy jest dopuszczalny? | Stop i faktura powierzchni produkcyjnej |
| Reprezentatywna próbka gotowego produktu | Jak wygląda rzeczywisty materiał? | Dopuszczalne odchylenia w produkcji |
| Uzgodniony zakres dopuszczalnego wyglądu | Jakie różnice są akceptowalne? | Metoda kontroli i warunki oceny |
| Zapis pomiaru powłoki | Czy spełniono określone wymagania dotyczące powłoki? | Szczelność i odporność na ekspozycję |
| Wynik badania jakości uszczelnienia | Czy uszczelnienie spełnia wymagania określonego badania? | Zachowanie koloru w przewidywanych warunkach ekspozycji |
| Wynik badania odporności na światło | Jak wykończenie zareagowało na światło w badaniu? | Odniesienie do rzeczywistego środowiska |
| Dowody dotyczące odpowiednich warunków ekspozycji | Jak wykończenie zachowywało się w tych warunkach? | Założenia dotyczące konserwacji i trwałości użytkowej |
| Zapisy partii i zmian | Czy można powiązać późniejsze dostawy z zatwierdzonym procesem? | Ponowne zatwierdzenie po istotnej zmianie |
Wyobraźmy sobie zespół zakupowy wybierający czarne anodowane wykończenie elementu ozdobnego do zewnętrznego czujnika. Dostarczone próbki rozłożono na stole konferencyjnym. Do jednej dołączono kod koloru. Druga zawiera opis stopu produkcyjnego i systemu wykończenia oraz wynik badania ekspozycji na światło. Ta druga próbka ma potwierdzające ją dowody, ale zespół musi sprawdzić, czy warunki badania odpowiadają środowisku, w którym będzie pracował czujnik — jego miejscu montażu, pogodzie i innym czynnikom — zanim podejmie ostateczną decyzję. Zespół uzgadnia dopuszczalny zakres wyglądu i prosi o próbkę produkcyjną przed wydaniem ostatecznej akceptacji. Dostawca nie może zmienić stopu ani barwnika bez ponownego rozpatrzenia sprawy przez zespół. Decyzję opiera się na dowodach, a nie na niepopartej obietnicy trwałego wykończenia.
Ograniczenia, uszkodzenia i pielęgnacja części anodowanych
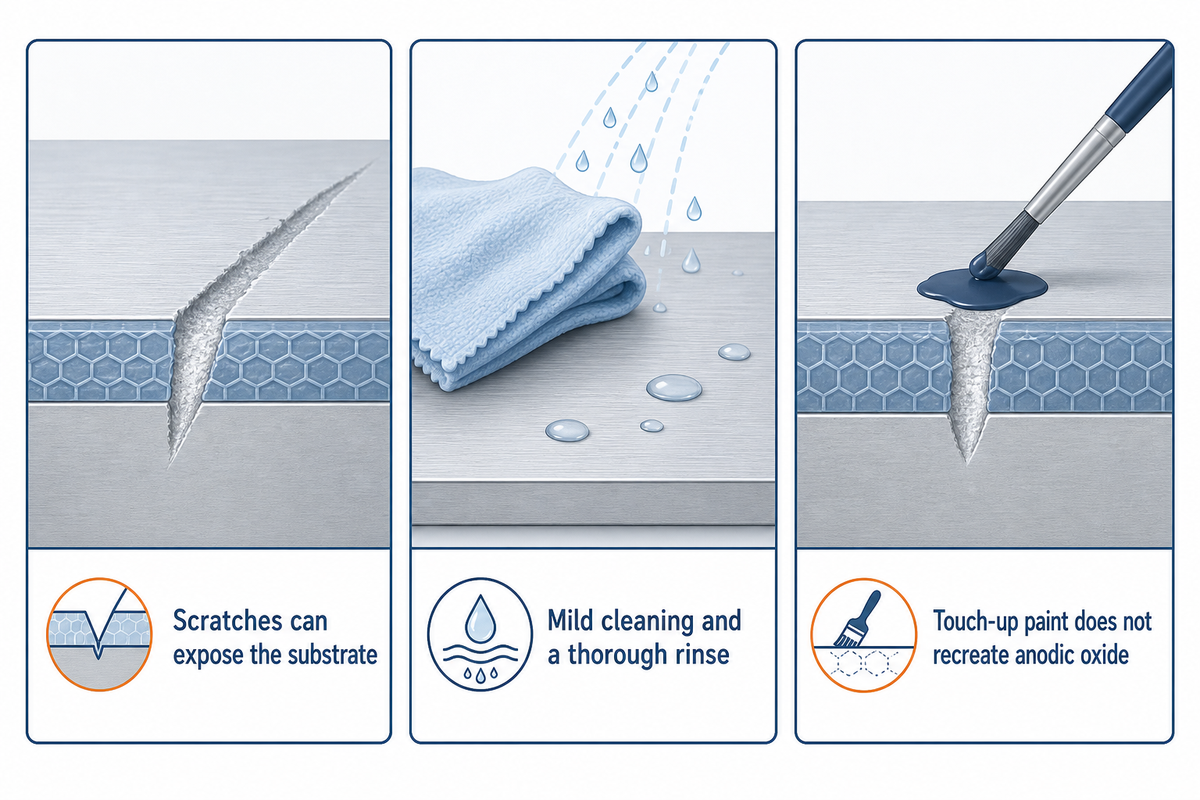
Anodowanie zapewnia prosty sposób ochrony części przed niektórymi rodzajami uszkodzeń. Warstwa anodowa nadal może zostać zarysowana, wytrawiona lub usunięta w inny sposób, odsłaniając podłoże. Anodowanie nie zawsze wzmacnia część i nie potwierdza jej właściwości konstrukcyjnych. Kontrola i czyszczenie powinny uwzględniać rzeczywiste środowisko, w tym funkcje mechaniczne i elektryczne części.
W badaniu Su i współpracowników z 2023 r. dotyczącym AA7075-T6 oceniano warstwę anodowaną na twardo o grubości 30 µm w badaniach zmęczeniowych przy zginaniu obrotowym z częstotliwością 33,3 Hz. W tych warunkach badane próbki anodowane wykazały gorszą odporność zmęczeniową niż próbki niepoddane obróbce. W badaniu analizowano również mikrokulkowanie. Wyniki dotyczą tych próbek, obróbek i warunków badania; nie dowodzą uniwersalnego spadku odporności zmęczeniowej wszystkich anodowanych części aluminiowych.
W przypadku części lotniczych i samochodowych o krytycznym znaczeniu dla trwałości zmęczeniowej kluczowe są stop, postać wyrobu, geometria i sposób obróbki. Nie można uznawać próbki dekoracyjnej za potwierdzenie właściwości konstrukcyjnych. Rysunek powinien określać krytyczne wymagania dotyczące procesu.
Podczas rutynowej konserwacji należy postępować zgodnie z zaleceniami dostawcy usług wykończeniowych. W przypadku wielu powierzchni anodowanych rozsądnym punktem wyjścia jest delikatne czyszczenie miękką ściereczką i dokładne spłukanie. Należy unikać skrobania oraz stosowania agresywnych kwasów i zasad. Przed szerokim użyciem środka czyszczącego należy sprawdzić jego zgodność na małym, niewidocznym obszarze. Wymagania dotyczące czyszczenia przemysłowego należy oceniać indywidualnie. Określenie „łatwe do czyszczenia” nie potwierdza odporności chemicznej.
Farba zaprawkowa może zamaskować rysę, ale nie odtworzy pierwotnego tlenku anodowego ani nie potwierdzi równoważnej odporności na korozję. Alternatywą jest usunięcie powłoki i ponowne anodowanie, które może wpłynąć zarówno na wymiary, jak i wygląd. Przed zatwierdzeniem naprawy precyzyjnych części należy uzyskać decyzję o dalszym postępowaniu. Części należy kontrolować w stanie po wykończeniu.
Anodowanie a malowanie proszkowe i powłoki konwersyjne
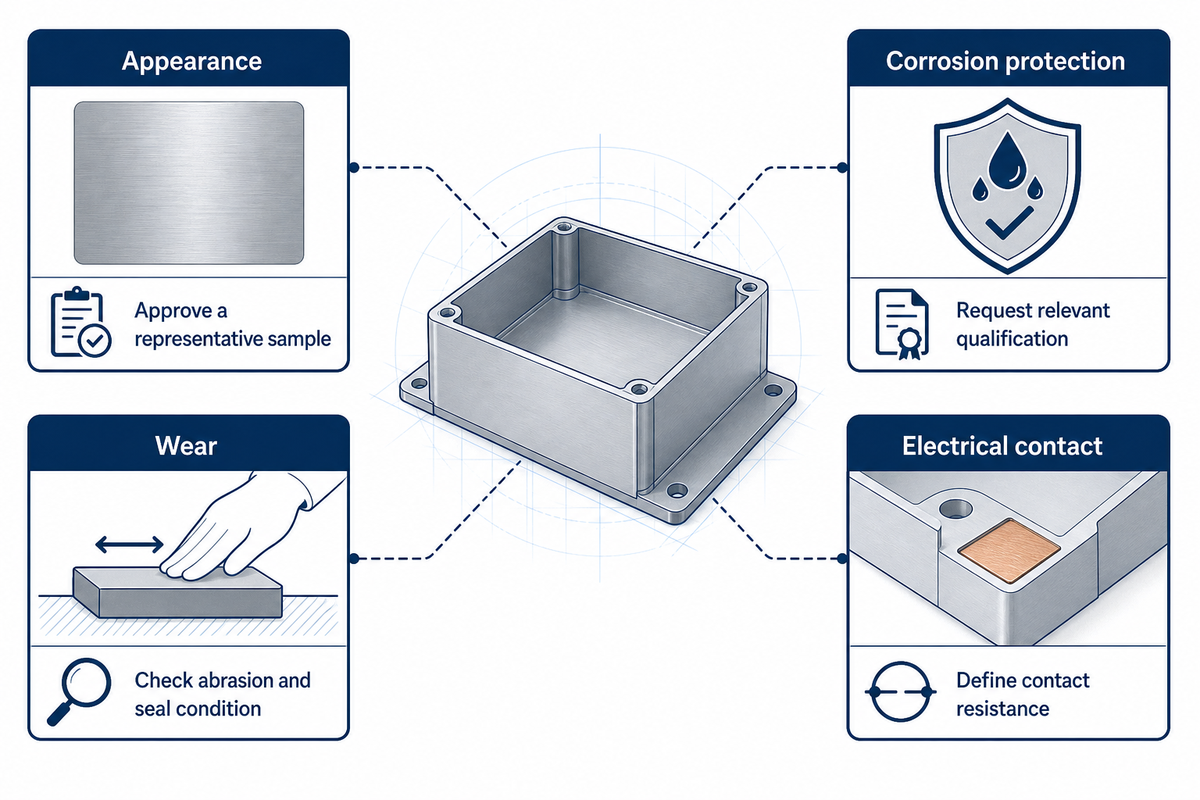
Wybierając anodowanie, malowanie proszkowe lub powłoki konwersyjne, należy uwzględnić wygląd, ochronę przed korozją, zużycie i kontakt elektryczny. Każdy proces zapewnia inny kompromis między tymi czynnikami. Dlatego powłoka idealna na widocznej pokrywie może być zupełnie nieodpowiednia na styku uziemiającym, a jeden zespół może wymagać więcej niż jednej obróbki.
Mapa wykończeń według 4 właściwości
Poniższa mapa przedstawia jakościowy sposób wyboru spośród dostępnych rozwiązań. Zamienia cztery właściwości w pytania dla działów projektowania, zakupów i kontroli. Gdy wymagania są sprzeczne, należy określić różne wykończenia dla poszczególnych powierzchni lub poprosić wykonawcę o propozycję kwalifikowanej kombinacji, zamiast zakładać, że jedna obróbka spełni wszystkie wymagania.
| Wymaganie dotyczące części | Właściwość decydująca o wyborze | Rozwiązanie do omówienia | Dowód, o który należy poprosić |
|---|---|---|---|
| Widoczna metalowa obudowa | Wygląd | Anodowanie dekoracyjne | Rzeczywisty stop, faktura i próbka koloru |
| Nieprzezroczysta pokrywa z oznaczeniem marki | Wygląd | Malowanie proszkowe | Zatwierdzony kolor, połysk i system powłokowy |
| Zewnętrzny element architektoniczny | Korozja i wygląd | Anodowanie architektoniczne lub kwalifikowany system malarski | Obowiązująca specyfikacja architektoniczna i dowody dotyczące ekspozycji |
| Powierzchnia narażona na powtarzające się tarcie | Zużycie | Anodowanie twarde | Odpowiednie badanie ścieralności i stan uszczelnienia |
| Elektryczny styk uziemiający | Kontakt elektryczny | Określona powłoka konwersyjna lub kontrolowany obszar styku | Wymagania dotyczące rezystancji styku i badania |
| Wspornik narażony na korozję | Korozja | Anodowanie z uszczelnieniem lub inny kwalifikowany system ochronny | Odpowiednia kwalifikacja odporności na korozję |
| Klejeny lub malowany element | Ochrona i przyczepność | Określona obróbka wstępna | Zgodność z całym systemem powłokowym lub klejowym |
| Widoczny zespół z różnych stopów | Wygląd | Reprezentatywne próbki anodowane lub nieprzezroczysta powłoka | Akceptacja wyglądu na poziomie zespołu |
| Obudowa elektryczna z izolacją | Izolacja elektryczna | Kwalifikowany system powłok izolacyjnych | Wymagane badanie dielektryczne z uwzględnieniem geometrii i wad |
W wytycznych dotyczących anodowania twardego AAC badania odporności na ścieranie, korozję i przebicie elektryczne są traktowane osobno. Twardość nie zastępuje oceny odporności na zużycie. Powłoka wysokiej jakości pod względem jednej właściwości może nie spełniać wymagań dotyczących innej właściwości.
MIL-DTL-5002F, sekcja 3.7.2.3.2, wskazuje powłoki konwersyjne klasy 3 według MIL-DTL-5541 jako sposób uzyskania niskiej rezystancji styku elektrycznego. Izolacyjna warstwa anodowa pełni inną funkcję niż zapewnienie niskiej rezystancji styku elektrycznego. Anodowania i powłok konwersyjnych chromianowych nie należy stosować zamiennie tylko dlatego, że obie opisuje się jako powłoki do aluminium.
Ten przykładowy zespół sterowniczy ma panel przedni i przyłącze uziemiające z tyłu. Projektant preferuje wygląd anodowanej powierzchni metalowej, a inżynier elektryk potrzebuje niezawodnej ścieżki przewodzenia. Brak kontroli nad tą ścieżką prowadzi do problemu. Zespół oznacza na rysunku obszar styku, określa kryteria akceptacji elektrycznej i uzgadnia sposób jego obróbki z wykonawcą. Dla pozostałej powierzchni dekoracyjnej części ustala osobne kryteria wyglądu. Dział jakości kontroluje każdą z funkcji osobno, aby sprawdzić, czy zespół spełnia kryteria akceptacji, zamiast akceptować część na podstawie samego wyglądu. Jest to decyzja o przypisaniu funkcji do powierzchni. Wybór wyższej klasy anodowania nie rozwiązałby problemu uziemienia.
Jeśli nieprzezroczysty kolor będzie bardziej użyteczny niż widoczna faktura metalu, należy zapoznać się z możliwościami malowania proszkowego. Szersze porównanie systemów malarskich i przygotowania powierzchni zawiera przewodnik po usługach malowania.
Czynniki wpływające na koszt anodowania i wybór dostawcy
Koszt anodowania odzwierciedla prace wykończeniowe niezbędne do uzyskania zaakceptowanej części, w tym przygotowanie, obsługę, maskowanie, barwienie i kontrolę. Ilość wpływa na sposób rozłożenia kosztów pracy partiami, a geometria — na nakład pracy przy obróbce. Przed wyborem najlepszej oferty należy porównać dostawców na podstawie tych samych wymagań.
Należy ustalić, czy oferta dotyczy części dostarczonych przez klienta, czy też dostawca zajmie się również obróbką i wykończeniem. Trzeba określić powierzchnie stykowe i obszary wymagające maskowania. Dopasowanie nietypowego koloru może wymagać specjalnych uzgodnień. Należy zapytać o wymaganą dokumentację i kontrolę. Krótki czas realizacji niewiele znaczy, jeśli nie uwzględnia czasu potrzebnego na zatwierdzenie, kontrolę lub badanie próbek. Do szacowania kosztów części produkcyjnej można wykorzystać przewodnik po kosztach obróbki CNC.
Program nadzoru QUALANOD stanowi przykład określonego systemu kwalifikacji: licencjobiorcy podlegają 2–5 kontrolom produktów rocznie, a zakłady — kontrolom co 2 lata. Zakresu tego programu nie należy mylić z ogólnym deklarowaniem jakości. Nie twierdzimy tutaj, że Zhenling posiada kwalifikację QUALANOD.
Podobnie podczas oceny dostawcy należy sprawdzić zakres, lokalizację i ważność certyfikatu ISO lub deklaracji dotyczącej Nadcap. Dobra obsługa klienta ułatwia doprecyzowanie zamówienia, ale nie stanowi dowodu z badań. Aby ustalić, kto wykonuje pracę i odpowiada za niezgodności, należy pytać dostawców specjalizujących się w wymaganym procesie. Trzeba uzgodnić, jak zmiany stopu lub sposobu produkcji wpłyną na potrzebę ponownej oceny próbki, zgodnie z zaleceniami AAC dotyczącymi wstępnego zatwierdzenia.
Po ustaleniu wymagań dotyczących wykończenia należy skontaktować się z Zhenling przez stronę „Usługi anodowania” i omówić zakres prac. Zgodnie z informacjami na stronie firma zapewnia lub koordynuje wykończenie; w celu ustalenia szczegółów realizacji zamówienia należy się z nią skontaktować. Ten przewodnik wyjaśnia kryteria wyboru, a strona usługi omawia kwestie handlowe.
Perspektywy branży: pytaj o proces, nie o obietnice
Różnice w chemii uszczelniania i surowcach aluminiowych sprawiają, że dla kupującego istotne są dowody dotyczące konkretnego procesu. Nowsze wykończenie należy oceniać według tych samych wymagań dotyczących wyglądu i właściwości co wykończenie, które zastępuje. Deklaracje dotyczące środowiska lub efektywności trzeba doprecyzować, aby były przydatne przy podejmowaniu decyzji zakupowej.
Artykuł w Products Finishing opublikowany 15 października 2025 przez dr. Cana Akyila i dr. Pinar Afsin z MacDermid Enthone omawia uszczelnianie bezniklowe, obróbkę hybrydową oraz wyzwania związane z aluminium z recyklingu. Autorzy pracują dla dostawcy chemikaliów, dlatego ich omówienie stanowi użyteczny kontekst techniczny, ale uwzględnia interes handlowy. Artykuł nie potwierdza, że wszystkie bezniklowe metody uszczelniania są równoważne ani że Zhenling stosuje określoną chemię.
W przypadku proponowanej zmiany chemii należy zapytać, jaką właściwość wykazano, dla którego stopu, przy jakim przygotowaniu i według jakiej metody odbioru. Potwierdzona oszczędność energii nie dowodzi odporności na korozję. Uzyskanie odporności na korozję nie gwarantuje zachowania koloru. Porównanie powinno obejmować cały proces produkcji, z uwzględnieniem powierzchni i kontroli istotnych dla produkcji.
Specyfikacje architektoniczne również się zmieniają. Katalog FGIA zawiera obecnie pozycję AAMA 611-26 dotyczącą anodowanego aluminium architektonicznego. Wskazuje ona aktualne wydanie ujęte w katalogu; publiczny wykaz nie przedstawia pełnego zestawienia zmian. Jeśli specyfikacja architektoniczna odwołuje się do starszego wydania, należy ustalić z jej autorem, które wydanie ma zastosowanie, i odpowiednio zaktualizować zamówienie.
W projekcie na 2026 rok należy zapewnić identyfikowalność zmian: wskazać zatwierdzony materiał i sposób wykończenia, odnotować podstawę właściwych badań oraz uzgodnić, kiedy zmiana chemii lub surowca wymaga nowych próbek. Identyfikowalność pozwala zespołowi zakupowemu ocenić rzeczywistą poprawę. Prognozowany wzrost rynku nie daje pewności, że dany komponent zachowa kolor ani zapewni ochronę wymaganą w specyfikacji.
Wskazówki dotyczące wyboru
Należy określić funkcję powierzchni, zatwierdzić reprezentatywne wykończenie i zażądać dowodów dotyczących istotnej właściwości. Zwiększona trwałość jest przydatna tylko wtedy, gdy odpowiada zastosowaniu.
Często zadawane pytania
Jakie są wady anodowanego aluminium?
Anodowane aluminium ma ograniczenia pod względem kontaktu elektrycznego, dopasowania wyglądu, odporności chemicznej i napraw.
Warstwa tlenkowa może zakłócać styki uziemiające, a podłoże i sposób przygotowania pozostają widoczne przez wiele wykończeń. Zarysowania mogą odsłonić metal, a farba retuszerska nie odtwarza pierwotnej powłoki. Agresywne środki czyszczące mogą uszkodzić powierzchnię. W przypadku części konstrukcyjnych twardość powierzchni niewiele mówi również o wytrzymałości zmęczeniowej. Zamiast traktować anodowanie jako ogólną metodę wzmacniania, należy określić warunki eksploatacji i kryteria odbioru.
Ile kosztuje anodowanie elementu?
Aby uzyskać przydatną wycenę, trzeba określić część, ilość i zakres wykończenia.
Przygotowanie partii, obsługa, maskowanie i kontrola mogą mieć równie duże znaczenie jak widoczny kolor. Należy poprosić o wyceny obejmujące te same operacje i wskazujące ewentualną opłatę minimalną. Jeśli jedna oferta obejmuje obróbkę skrawaniem lub zatwierdzenie próbek, a druga tylko wykończenie, podanych łącznych kwot nie można bezpośrednio porównać. Rysunek należy przesłać razem z wymaganiami odbiorowymi, aby wykonawca mógł uwzględnić prace, których nie widać na fotografii.
Czy mogę samodzielnie anodować aluminium?
Anodowanie można przeprowadzić poza zakładem przemysłowym, jednak powtarzalne wykonanie zgodne ze specyfikacją wymaga kontrolowanego procesu i weryfikacji.
Zadanie obejmuje pracę z chemikaliami, urządzeniami elektrycznymi, kontrolę kąpieli oraz zarządzanie zużytymi roztworami. Uzyskanie kolorowej próbki to tylko jeden z rezultatów; zapewnienie powtarzalnych właściwości powłoki w całej partii to odrębne zadanie. W przypadku części o określonych wymaganiach dotyczących wyglądu, odporności na korozję i zużycie lub właściwości elektrycznych należy skorzystać z usług wykonawcy, który potrafi udokumentować wymagane wyniki. Ten poradnik wyjaśnia zasady wyboru i odbioru, ale nie zawiera instrukcji domowego anodowania.
Jakiego metalu używa się w procesie anodowania?
Ten poradnik dotyczy aluminium i jego stopów.
Anodowaniu można poddawać także inne metale, w tym tytan i magnez, ale stosowane procesy i uzyskiwane właściwości są inne. Specyfikacji dotyczącej aluminium nie należy bezpośrednio stosować do innego metalu.
Gdzie znaleźć odpowiedniego wykonawcę anodowania kontraktowego?
Należy zacząć od określenia wymaganego procesu i zakresu zatwierdzenia, a następnie porównać odpowiednie zakłady pod względem lokalizacji i logistyki.
Specjalistyczny zakład wykańczania metali może przyjmować komponenty dostarczone przez klienta, natomiast firma zajmująca się obróbką skrawaniem może koordynować wykończenie w ramach zamówienia produkcyjnego. Należy ustalić, jaki wariant jest oferowany, i wskazać zakład odpowiedzialny za proces. Warto poprosić o reprezentatywne próbki i dokumentację wymaganą w danym zastosowaniu. Lokalny wykonawca może ułatwić transport lub ocenę koloru, ale sama odległość nie potwierdza jego możliwości. W przypadku prac wymagających kontroli lista zatwierdzonych wykonawców klienta może ograniczyć wybór jeszcze przed rozmową o cenie. Należy jasno określić odpowiedzialność za zmiany i odrzucone części. Jasna komunikacja i wysoka jakość obsługi mają największe znaczenie, gdy wspierają określony proces odbioru. Przed omówieniem zamówienia mogą Państwo zapoznać się z informacjami o firmie Zhenling i deklarowanym zakresem usług.
Powiązane poradniki
- Projektowanie części do obróbki CNC z myślą o ich wytwarzaniu: uwzględnij geometrię przed wykończeniem powierzchni.
- Poradnik dotyczący frezowania CNC: poznaj wcześniejsze etapy obróbki.
Bibliografia i źródła
- Aluminum Anodizers Council: aktualne procesy anodowania.
- Aluminum Anodizers Council: specyfikacja anodowanego aluminium.
- DLA: status dokumentu MIL-PRF-8625; tekst specyfikacji rządowej, Revision F Amendment 2.
- AAC: wytyczne dotyczące zastosowania twardej powłoki anodowej. Wytyczne zawierają historyczne odniesienia do norm.
- Rateick i in.: mikrostruktura i spadek wytrzymałości zmęczeniowej, 2005; publiczne streszczenie.
- Su i in.: badania twardego anodowania i mikrokulkowania stopu AA7075, Materials, 2023.
- Chesterfield: czarne barwione części i odporność na światło, 2016.
- Oh i Sheffield: nie zawsze winna jest wanna uszczelniająca, 2019.
- MIL-DTL-5002F, 2022, punkt 3.7.2.3.2.
- QUALANOD: monitorowanie właściwości użytkowych.
- Akyil i Afsin: przełomowe metody obróbki stopów aluminium z recyklingu i nowych stopów aluminium, 2025.
- FGIA: pozycja katalogowa AAMA 611-26.