Entre em contato com a Zhenling

Usinagem CNC de acrílico (PMMA): guia para engenheiros

Atualizado em agosto de 2026
Como planejar a usinagem CNC de acrílico (PMMA)
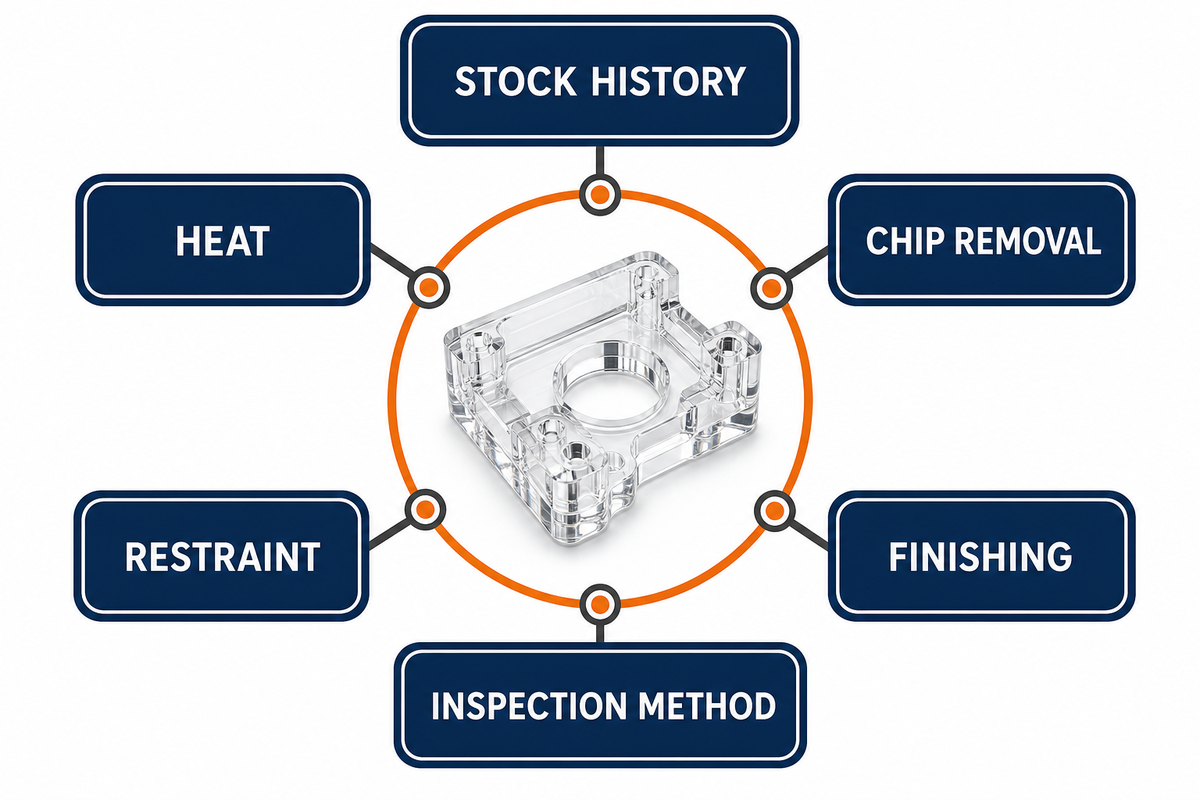
O acrílico transparente pode sair da máquina CNC com aparência aceitável e ainda assim apresentar falhas após o polimento, a montagem, a limpeza ou a inspeção óptica. A usinagem CNC de acrílico (PMMA) consiste no fresamento ou torneamento controlado de material bruto de polimetilmetacrilato para obter uma peça definida em uma condição de entrega especificada. O histórico do material, o calor, a remoção de cavacos, a fixação, o acabamento, o contato posterior com fluidos e o método de inspeção influenciam essa condição.
Resposta rápida
Planeje a usinagem CNC de acrílico (PMMA) como um conjunto de condições interligadas, e não como uma busca por uma única rotação do fuso. Identifique o material bruto exato de PMMA e sua orientação, defina uma pequena faixa de testes para avaliar o calor e o comportamento dos cavacos, escolha o suporte adequado à característica geométrica, especifique a condição após o acabamento e inspecione a peça a uma temperatura acordada, com métodos relacionados à sua função. Quando um defeito se tornar visível, siga uma sequência de causas possíveis e verificações antes de alterar qualquer parâmetro.
O que a usinagem CNC de acrílico (PMMA) realmente altera?
O PMMA, conhecido popularmente como acrílico ou vidro acrílico, é um termoplástico transparente. O fresamento CNC e o torneamento CNC permitem produzir uma geometria precisa sem ferramental de moldagem, mas o corte também altera o material próximo à nova superfície. Essa distinção orienta todas as decisões posteriores sobre evidências.
A transparência, por si só, não define o grau do material nem sua condição de conformidade. Rótulos como “dispositivos médicos” descrevem o contexto de aplicação, não um grau de material verificado nem um resultado de conformidade. A seleção do material deve considerar a função real, a exposição e os requisitos de evidência, e não apenas a transparência.
Esclareça os termos de busca antes de comparar processos
Nota sobre terminologia: usinagem CNC de acrílico, usinagem de acrílico por CNC, CNC de PMMA, usinagem de acrílico e usinagem de PMMA são variações usadas nas buscas. Neste guia sobre usinagem de PMMA, todas descrevem o processo subtrativo aplicado ao plástico acrílico para produzir acrílico usinado ou peças usinadas por CNC. PMMA também é conhecido como acrílico, enquanto acrílico é um nome genérico usado para chapas comercializadas com diversas marcas.
As buscas também associam esse tema a acabamento superficial, sinalização, policarbonato, resistência ao impacto, resistência química e às expressões “ampla gama de aplicações” e “grande variedade de aplicações”. Essas expressões são pontos de partida para pesquisa, não evidências de que um grau escolhido atenda a uma propriedade ou requisito de conformidade. Da mesma forma, acrílico fundido e acrílico extrudado são termos de busca relativos à forma de fornecimento; eles não substituem a documentação do material nem um teste controlado. Outros termos de busca — “aplicações de usinagem CNC”, “serviços de usinagem de acrílico”, “peças plásticas”, “sinalização e exposição”, “variedade de aplicações”, “usinagem de plásticos”, “aplicações externas”, “proteções de máquinas”, “luz UV” e “resistente à luz UV” — ajudam a encontrar informações, mas não comprovam adequação, desempenho ou conformidade.
Quem quer saber sobre usinagem CNC de acrílico deve separar a ação do requisito: cortar acrílico ou PMMA significa remover material, mas o corte não define o acabamento da superfície acrílica. Peças personalizadas podem exigir estabilidade dimensional, dureza superficial, dados ópticos ou controle de trincas durante a usinagem. Por isso, o desenho técnico deve indicar qual condição é importante.
Este guia não considera uma indicação de aplicação como evidência de resistência à radiação UV; o comportamento sob UV continua sendo um requisito específico do material e das condições de uso.
Da mesma forma, expressões de marketing como “opção popular para usinagem CNC”, “o PMMA oferece várias vantagens”, “várias vantagens” ou “relativamente fácil de usinar” não são evidências sobre o processo. Mesmo que uma ferramenta seja descrita como desenvolvida especificamente para acrílico ou que se diga que determinado plástico é usado em usinagem CNC, ainda é necessário realizar um teste relacionado ao material bruto, à geometria, à evacuação dos cavacos e aos critérios de aceitação.
Essa camada alterada é importante. O corte gera calor e força, expõe polímero novo, deixa uma textura do percurso da ferramenta e pode alterar a condição de tensão ao redor de uma aresta ou furo. No estudo revisado por pares sobre PMMA, o fresamento alterou a tensão na qual se iniciava a formação de microfissuras, nas condições específicas de material bruto regular e orientado analisadas. A exposição ao álcool alterou novamente o resultado. Os limites exatos relatados não podem ser aplicados a outro grau ou processo, mas o mecanismo serve de alerta: a usinagem e o contato químico posterior são decisões relacionadas, não etapas isoladas. Consulte o estudo completo sobre microfissuras em PMMA.
Por isso, “as dimensões estavam corretas na máquina” é apenas uma das verificações. A peça entregue também pode precisar de uma parede estável, uma aresta polida, névoa controlada, uma etapa de colagem adesiva ou resistência a determinado fluido de limpeza. Cada requisito muda as evidências que devem ser coletadas.
Comece pela condição do material bruto de PMMA, não pelo percurso da ferramenta
Esses requisitos de aceitação posteriores fazem da identificação do material bruto o próximo ponto de controle. “Acrílico” no desenho técnico não é uma especificação completa do material. A distinção entre fundido e extrudado é um dado de identificação do material bruto, não uma avaliação completa da usinagem. Quando aplicável, o PMMA regular e o orientado por estiramento acrescentam outra variável: a direção pode ser relevante. Forma de fornecimento, orientação e histórico térmico anterior definem a condição registrada do material bruto para o teste.
A norma ASTM D4802-16(2024) abrange oficialmente chapas monolíticas de metacrilato para aplicações de uso geral. Ela pode ajudar a identificar a documentação de uma chapa, mas não especifica o processo de usinagem CNC nem estabelece critérios de aceitação óptica para a peça acabada.
Registro mínimo do material bruto para um teste significativo
- grau do material, fabricante, lote e documento aplicável do material;
- forma de fornecimento fundida ou extrudada e, quando aplicável, condição regular ou orientada por estiramento;
- espessura nominal e medida antes da usinagem;
- direção da chapa marcada na peça bruta, quando a orientação puder ser relevante;
- filme protetor, revestimento, cor e condição da formulação com proteção UV;
- condicionamento, armazenamento e qualquer tratamento térmico anterior;
- produtos de limpeza, fluidos de corte, adesivos e fluidos de serviço usados posteriormente.
Se chegar um lote de reposição, trate-o como uma mudança de condição. A aprovação de um programa fornece evidências para a combinação registrada de material bruto e processo, mas não prova que todas as peças brutas de acrílico reagirão da mesma forma.
A identificação do material bruto também evita um erro de comunicação comum: usar “PMMA transparente” tanto como especificação do material quanto como requisito de aparência. No primeiro caso, o termo descreve uma família de polímeros e a forma fornecida; no segundo, pode ser necessário um padrão visual, um valor de névoa, um método de transmitância ou limites para marcas da ferramenta. Mantenha esses registros separados para que uma substituição de compra não altere silenciosamente um requisito funcional.
Controle o calor por meio dos cavacos, da ferramenta e do percurso
Na usinagem de PMMA, um cavaco bem formado remove material e calor. O atrito deixa mais energia perto da aresta e pode se manifestar como material espalhado, superfície recortada brilhante, resíduos aderidos ou mudança no ruído. Lascamentos podem indicar outra causa: carga frágil na aresta, suporte insuficiente, entrada inadequada, desgaste da ferramenta ou incompatibilidade com a condição do material bruto.
Em um experimento de microusinagem de PMMA em alta velocidade, a superfície e a morfologia dos cavacos mudaram bastante com a temperatura na configuração de teste usada. O estudo relatou aproximadamente 45 nm perto de 70 °C e aproximadamente 180 nm perto de 120 °C nas condições laboratoriais. Esses valores de rugosidade e temperaturas não são parâmetros para uso na fábrica. O que pode ser aplicado é a relação entre temperatura, formação de cavacos e resultado da superfície: os três variaram em conjunto. Consulte o experimento revisado por pares para conhecer as condições relatadas.
A geometria da ferramenta, a condição da aresta, o engajamento, o avanço por dente, a rotação do fuso, a profundidade, a estratégia de fluido de corte ou ar e a evacuação devem ser considerados em conjunto. Mesmo uma ferramenta de corte afiada pode deixar de atritar sem resolver o recorte dos cavacos. Mais fluxo de ar pode movimentar os cavacos, mas isso não confirma a compatibilidade química de um fluido de corte, vedante ou adesivo com a peça final.
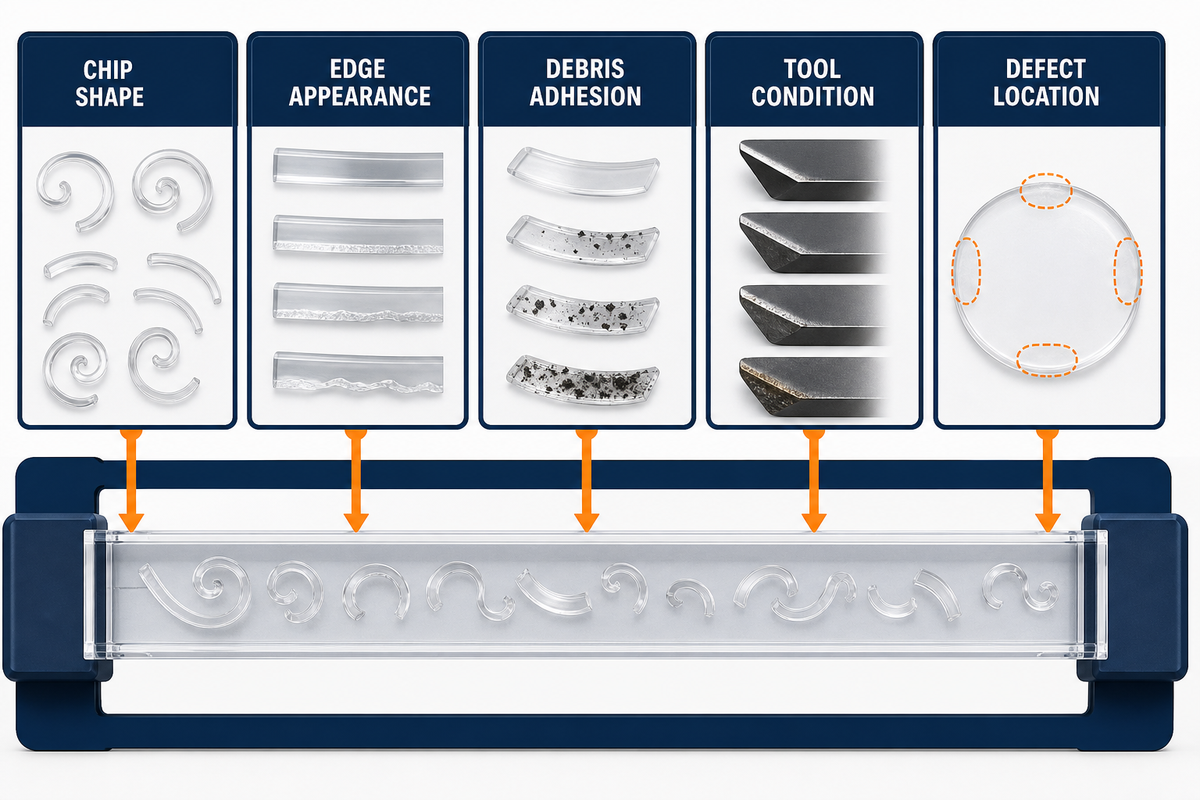
Observe antes de alterar
Registre o formato dos cavacos, a aparência das arestas, a aderência dos resíduos, o ruído, a condição da ferramenta e a localização do defeito. Em seguida, altere um fator controlado dentro de um teste delimitado. Mudar 5 variáveis ocultas pode melhorar a aparência da peça seguinte, mas elimina as evidências necessárias para repetir o resultado.
Relacione a geometria das características à fixação e à direção de corte
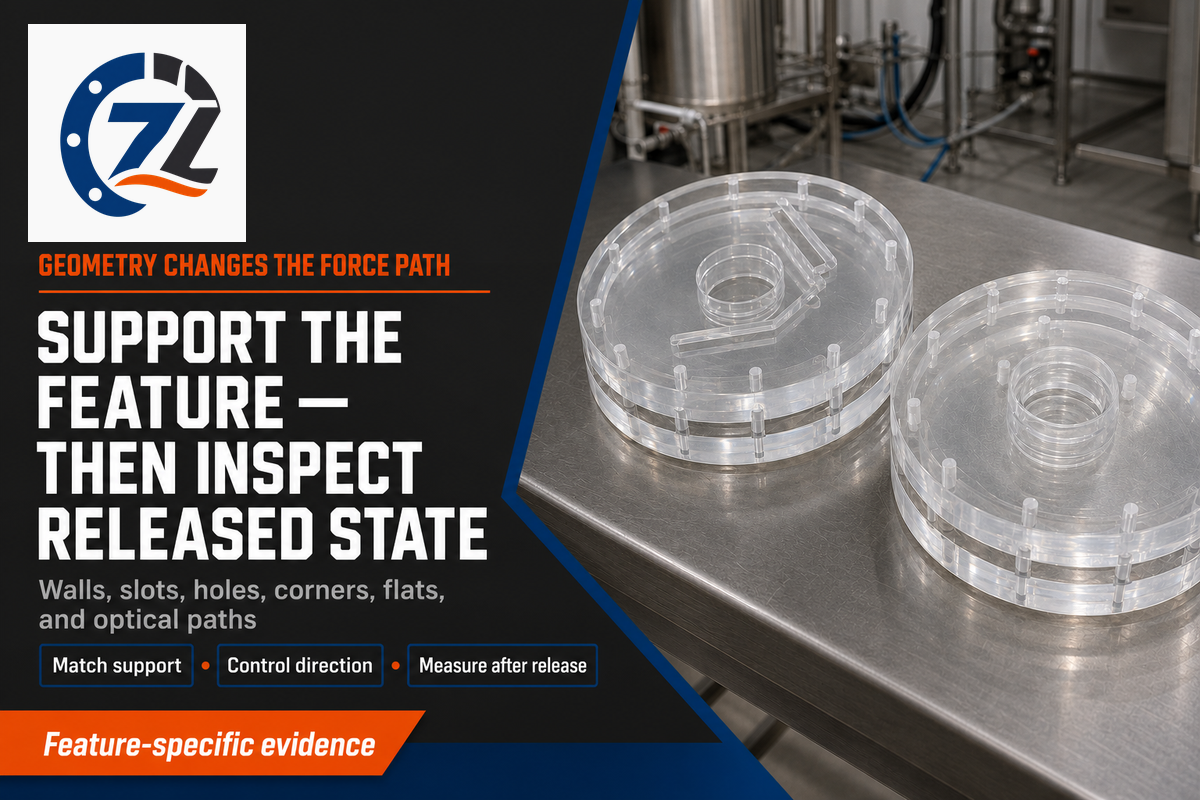
Depois de observar o comportamento dos cavacos, considere como a geometria transmite a força de corte à peça. Placas grossas, chapas finas e paredes de dispositivos microfluídicos não se comportam da mesma forma. A altura da característica geométrica, a rigidez local, o comprimento sem suporte, os raios de canto, a posição de fixação, a cobertura a vácuo e a ordem de usinagem determinam como a força chega à zona de corte. Depois que o material ao redor é removido, uma preparação de desbaste antes estável pode perder estabilidade.
Em 2025, um estudo de microusinagem comparou paredes de PMMA de 50 μm (0,05 mm), 100 μm (0,10 mm) e 150 μm (0,15 mm) em dispositivos microfluídicos e constatou que o desvio das paredes dependia tanto da espessura quanto da estratégia de fresamento. O estudo é uma evidência útil da importância da estratégia e do suporte. Ele não estabelece uma espessura mínima universal de 0,15 mm para paredes de peças de acrílico usinadas por CNC. A escala do dispositivo, as ferramentas, o material e o método de aceitação definem os limites de aplicação dos resultados. Consulte o estudo completo sobre paredes finas.
Quais detalhes de projeto merecem um teste inicial?
- paredes finas que perdem suporte durante o passe final;
- rasgos profundos onde os cavacos podem ser recortados ou se acumular;
- furos pequenos próximos a uma aresta ou interface colada;
- cantos internos vivos que concentram tensão;
- áreas planas grandes sujeitas à deformação por vácuo ou fixação;
- superfícies cujas marcas da ferramenta ficam no caminho óptico;
- características geométricas inspecionadas após polimento, limpeza ou montagem.
Por isso, as recomendações de projeto devem estar relacionadas à função. Aumentar um raio altera o acesso da ferramenta de corte e a geometria do canto, mas o desenho técnico ainda precisa indicar qual aresta, superfície ou parede é crítica e como será aceita.
Se uma sequência de operações em 5 eixos já tiver sido selecionada, consulte o guia de usinagem CNC em 5 eixos para separar as evidências da máquina, do pós-processador, do programa e da peça durante a validação.
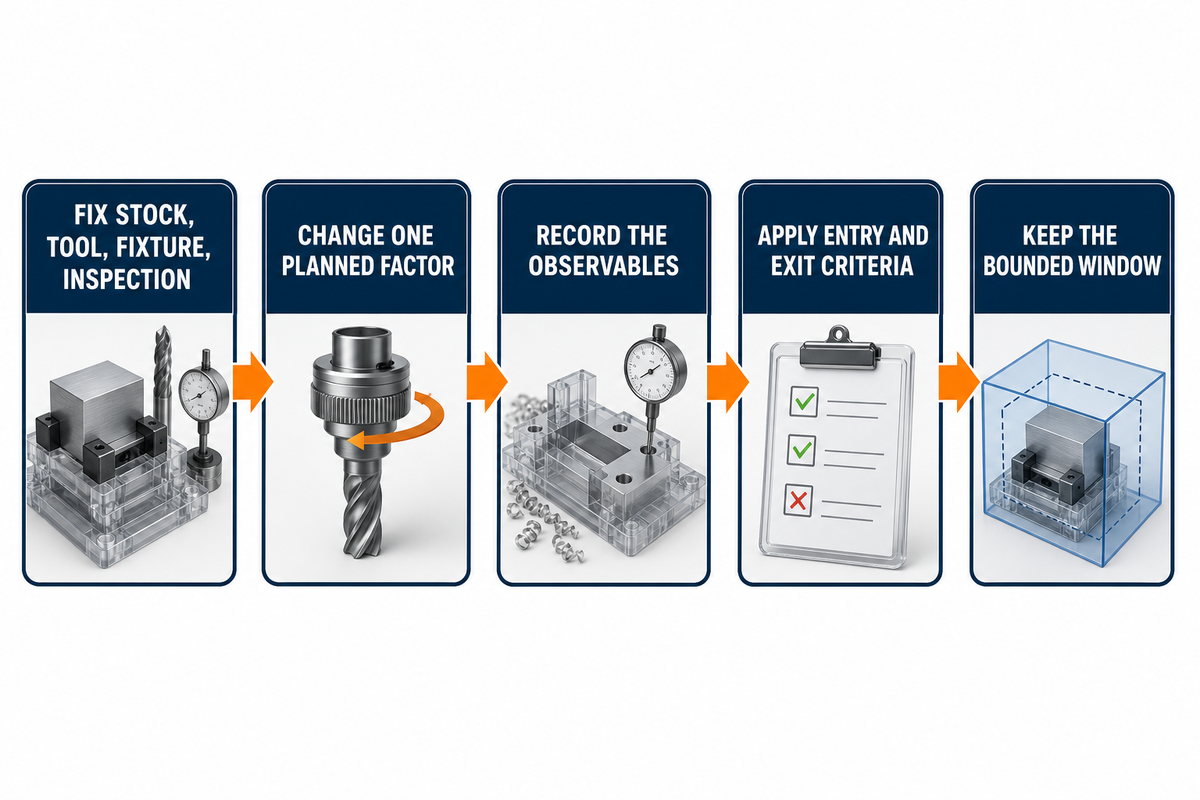
Defina uma janela de processo sem copiar valores universais de rotação e avanço
Esses riscos específicos das características geométricas também explicam por que uma rotação do fuso ou taxa de avanço publicada não constitui uma janela de processo. Ela não informa o diâmetro da ferramenta, o número de canais, a geometria da aresta, o batimento, o engajamento, a forma do material bruto, a fixação, a dinâmica da máquina, a remoção de cavacos nem a definição de um passe. Até as velocidades de corte calculadas com base no diâmetro e nas rotações deixam de indicar quanto cada dente remove.
Um registro de pesquisa da Northumbria University descreve um estudo de fresamento de PMMA com 12 execuções que variou a rotação do fuso de 1.000–4.000 rpm, a profundidade de 0,2–1,1 mm e o avanço de 25–100 mm/min, medindo rugosidade, respostas de temperatura e morfologia dos cavacos. Esse registro público sustenta uma abordagem de testes com múltiplos fatores; essas faixas continuam vinculadas ao artigo e à máquina usados. Não são uma receita pronta para produção.
| Etapa do teste | Manter constante | Alterar de forma deliberada | Registrar |
|---|---|---|---|
| Material | grau do material, lote, espessura, orientação | nenhuma durante a comparação de parâmetros | identificação e condicionamento da peça bruta |
| Corte | ferramenta e percurso programado | um fator delimitado de avanço, rotação ou engajamento | cavacos, ruído, aresta, resíduos, etapa do ciclo |
| Característica geométrica | suporte e preparação da medição | estratégia ou ordem dos passes | forma, posição, desvio da parede, superfície |
| Ferramenta | geometria, condição da aresta, batimento | um fator identificado da ferramenta | identificação e desgaste da ferramenta, condição observada da aresta |
| Fixação | referência, mapa de fixação por grampos ou vácuo | uma condição de suporte ou liberação | medições com a peça fixada e após a liberação |
| Evacuação | configuração do enclausuramento e da coleta | uma condição de ar, fluido de corte ou percurso | recorte e acúmulo de cavacos, resíduos |
| Acabamento | sobremetal usinado e identificação da superfície | uma etapa de acabamento definida | geometria, textura, aparência e defeitos |
| Exposição | produto de limpeza, adesivo, carga, tempo | uma condição aprovada de contato posterior | microfissuras, trincas e alterações funcionais |
| Condição posterior | acabamento, tempo de repouso, temperatura de inspeção | somente a variável planejada do pós-processamento | dimensões, névoa ou transmitância se necessário, defeitos |
Defina os critérios de entrada e saída antes da primeira amostra de teste. Uma janela útil informa qual combinação foi testada, quais evidências passaram, o que falhou e o que continua desconhecido. Esse registro é mais restrito — e muito mais aplicável a outros casos — do que “esses parâmetros funcionaram uma vez”.
Exemplo de uma decisão baseada em um teste delimitado
Suponha que a primeira amostra apresente resíduos aderidos em um rasgo profundo, mas as arestas externas sejam aceitáveis. Registre a localização no rasgo, o formato dos cavacos, a condição da ferramenta, o engajamento e o percurso de evacuação. Mantenha constantes o material bruto, a ferramenta, o dispositivo de fixação e a condição de inspeção; teste uma alteração planejada de evacuação ou engajamento. A conclusão não é “mais rápido funcionou”, mas “na condição registrada, a alteração do fator eliminou o sintoma no rasgo sem descumprir os critérios dimensionais e de aresta definidos”.
Preserve a cronologia das falhas de superfície do PMMA antes do retrabalho
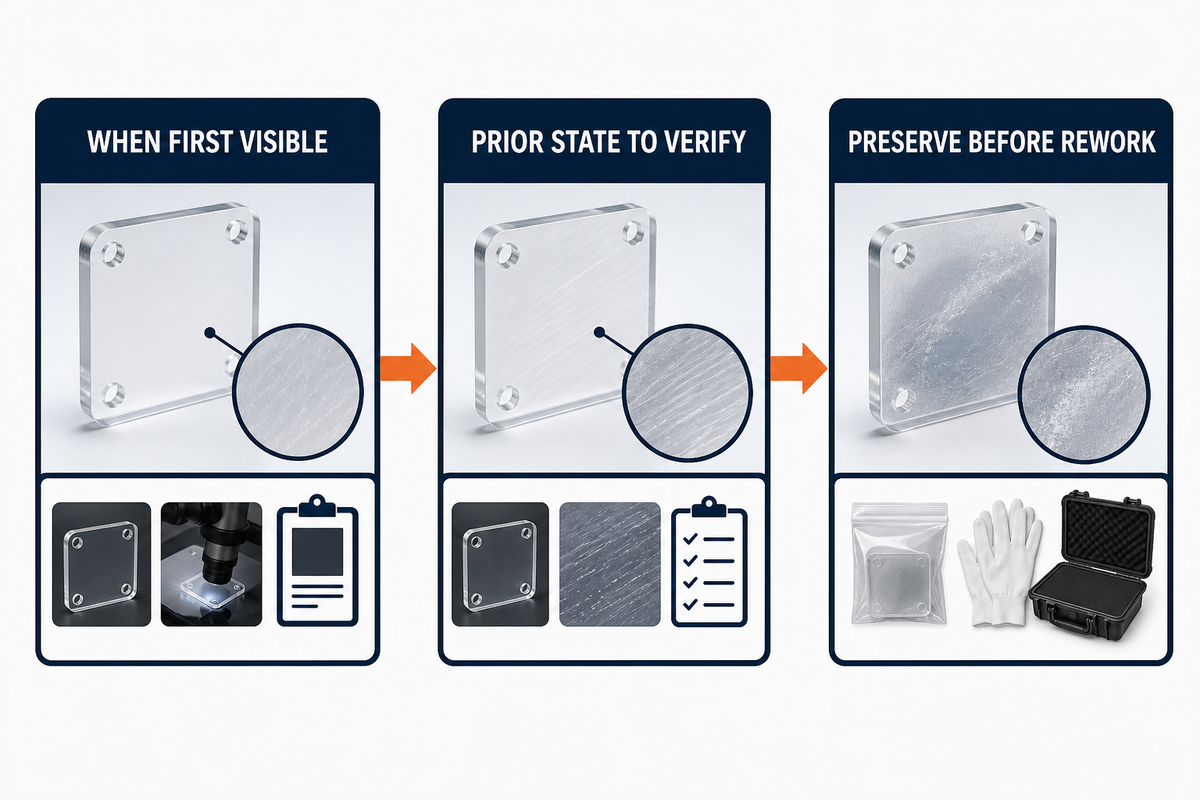
As falhas de PMMA muitas vezes só se tornam visíveis depois de uma mudança na superfície, na carga, no fluido ou na condição de inspeção. Uma aresta turva pode ser resultado do calor de corte, do recorte dos cavacos, de resíduos de acabamento, da exposição durante a limpeza ou da condição de inspeção. A cronologia das falhas de superfície do PMMA registra quando a alteração surgiu pela primeira vez, qual condição anterior deve ser verificada e quais evidências físicas precisam ser preservadas antes da limpeza ou do retrabalho.
| Tipo de sintoma | Alteração observada; causas plausíveis ainda não comprovadas | Próxima verificação / evidências a preservar |
|---|---|---|
| Aresta derretida ou deformada | Primeira ocorrência visível na saída da máquina; condição anterior candidata à verificação: material bruto intacto ou característica geométrica anterior | imagem ampliada da aresta, cavacos, aresta da ferramenta e zona de contato antes da limpeza |
| Canto lascado | Primeira ocorrência visível na entrada ou saída; condição anterior candidata à verificação: canto intacto antes daquele movimento da ferramenta | fragmento, posição do canto, direção da peça bruta, mapa de fixação e registro do percurso da ferramenta |
| Parede deformada após a liberação | Primeira ocorrência visível após soltar a fixação ou deixar a peça em repouso; condição anterior candidata à verificação: geometria com a peça fixada | dados pareados da peça fixada e liberada, imagem da parede, tempo de repouso e temperatura |
| Microfissuras após limpeza ou colagem | Primeira ocorrência visível após a exposição especificada à limpeza ou à colagem; condição anterior candidata à verificação: superfície antes da exposição | imagem antes da exposição, lote, superfície, identificação do fluido, tempo de contato, temperatura e carga |
| Parece transparente a olho nu, mas falha na inspeção óptica | Primeira ocorrência visível durante a inspeção óptica; condição anterior candidata à verificação: condição declarada antes da limpeza ou condição visual | registro de limpeza, método do instrumento, área de amostragem e dados pareados de forma e superfície |
| Faixa turva perto de uma aresta | Primeira ocorrência visível após corte, limpeza ou polimento; condição anterior candidata à verificação: imagem da superfície anterior | localização da faixa, percurso dos cavacos, registro de resíduos e imagens antes e depois do acabamento |
| Trincas finas após a montagem | Primeira ocorrência visível após o encaixe, a aplicação de torque ou o contato com fluido; condição anterior candidata à verificação: peça liberada antes da montagem | torque, encaixe, imagem da borda do furo, identificação do fluido e cronologia da exposição |
| Rompimento ou rebarba na saída do furo | Primeira ocorrência visível na saída do furo; condição anterior candidata à verificação: face de entrada ou ponto de controle da profundidade anterior | imagem da face de saída, apoio, percurso dos cavacos, aresta da ferramenta e registro da profundidade anterior |
| Alteração dimensional após o polimento | Primeira ocorrência visível após o polimento; condição anterior candidata à verificação: medição antes do acabamento | medições pareadas, método, sobremetal para acabamento, tempo de repouso, temperatura e preparação da medição |
A cronologia não determina quem é culpado. Ela preserva a superfície com falha e seu histórico de exposição, impedindo que sejam apagados pela limpeza, pelo polimento, pela desmontagem ou por outro passe CNC. Preserve a peça, registre quando e onde a alteração apareceu e compare-a com a condição anterior candidata. Somente registros feitos no momento dos eventos podem comprovar se aquela condição anterior realmente foi aprovada.
Trate o polimento e a inspeção como novas condições do processo
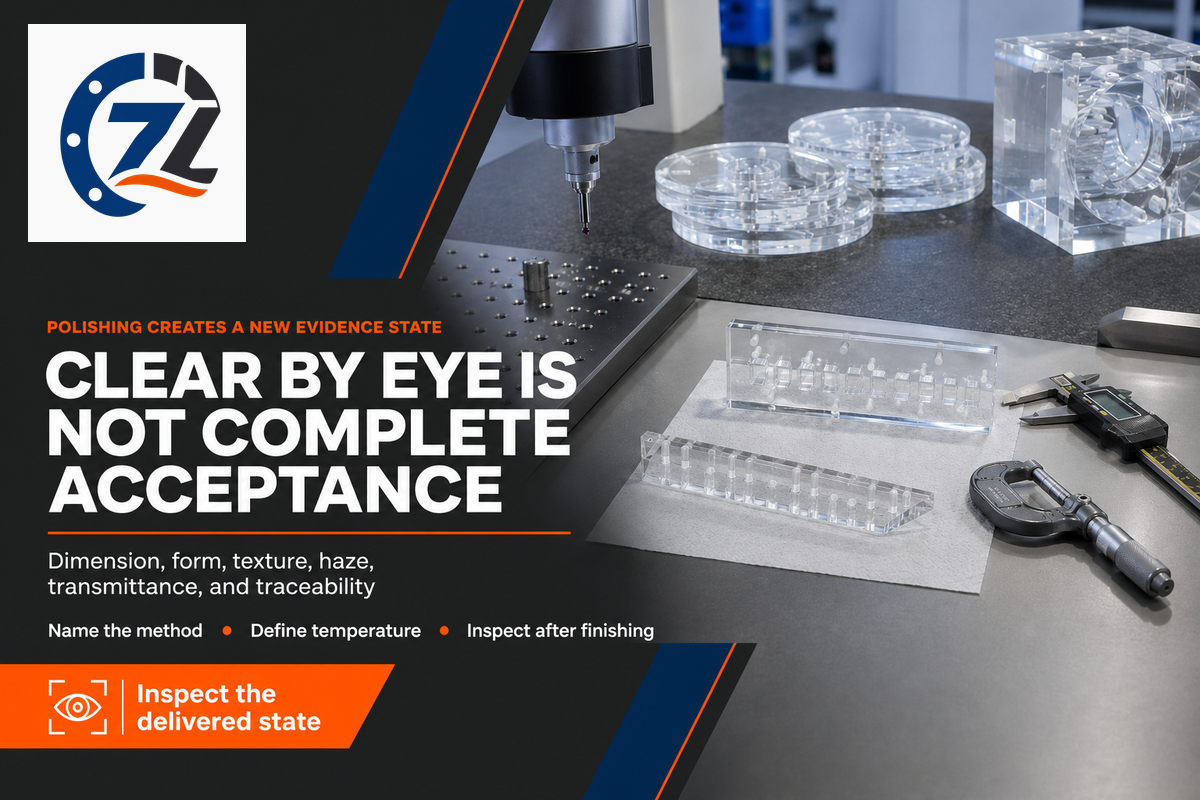
Depois de relacionar um sintoma a uma etapa do processo, defina também a condição de acabamento da peça entregue. Uma superfície fresada, uma aresta polida mecanicamente e uma aresta com acabamento térmico são condições de entrega diferentes. O acabamento pode alterar a geometria, a textura, a aparência e as evidências disponíveis para aceitação. A aparência opticamente transparente a olho nu não comprova automaticamente planicidade, perfil, névoa, transmissão de luz nem ausência de danos subsuperficiais.
A análise da ASME sobre usinagem de ultraprecisão trata a topografia da superfície, a forma geométrica e os danos subsuperficiais como questões distintas. Ela também enquadra o torneamento e o fresamento com diamante em uma categoria de processo especializada. Isso não promete um resultado óptico com o fresamento CNC convencional; explica por que um único valor de rugosidade ou uma fotografia podem ser evidências incompletas.
Se a peça tiver um requisito óptico, especifique a propriedade e o método. A ASTM D1003-21 descreve procedimentos instrumentais para névoa e transmitância luminosa de plásticos transparentes. Esse método não define o limite do projeto. Isso deve ser feito pelo desenho técnico, pelas especificações ou por amostras aprovadas.
O que deve constar na condição de inspeção?
- a condição usinada, polida, limpa, revestida ou montada;
- a temperatura de inspeção, o tempo de estabilização e a condição de fixação;
- o esquema de referências geométricas e as características medidas após a liberação do dispositivo de fixação;
- o instrumento, a área de amostragem, a direção e a limpeza da superfície;
- critérios de aceitação separados para dimensão, forma, textura e propriedades ópticas;
- o critério acordado para defeitos visuais e amostras de referência.
As orientações do NIST sobre metrologia dimensional explicam que a temperatura, a correção da expansão, os gradientes e a incerteza contribuem para o resultado dimensional. A monografia do NIST é uma referência geral de metrologia, não uma receita de corte de PMMA. Neste contexto, a lição é que uma dimensão sem uma condição de medição definida é difícil de comparar entre locais. O guia relacionado sobre usinagem CNC de precisão explica como interpretar registros de tolerância e inspeção sem tratar uma única medição como prova completa.
Para peças com várias funções, use um mapa de aceitação. Uma face de vedação pode exigir verificações de forma e defeitos; uma área de visualização pode exigir dados de névoa ou transmitância; uma aresta colada pode precisar de uma condição definida de limpeza e preparação da superfície. Uma observação genérica como “polir todas as superfícies” pode ocultar essas diferentes obrigações e dificultar o rastreamento de uma falha posterior.
Mantenha o controle da poeira de PMMA dentro de uma avaliação de segurança específica da unidade fabril
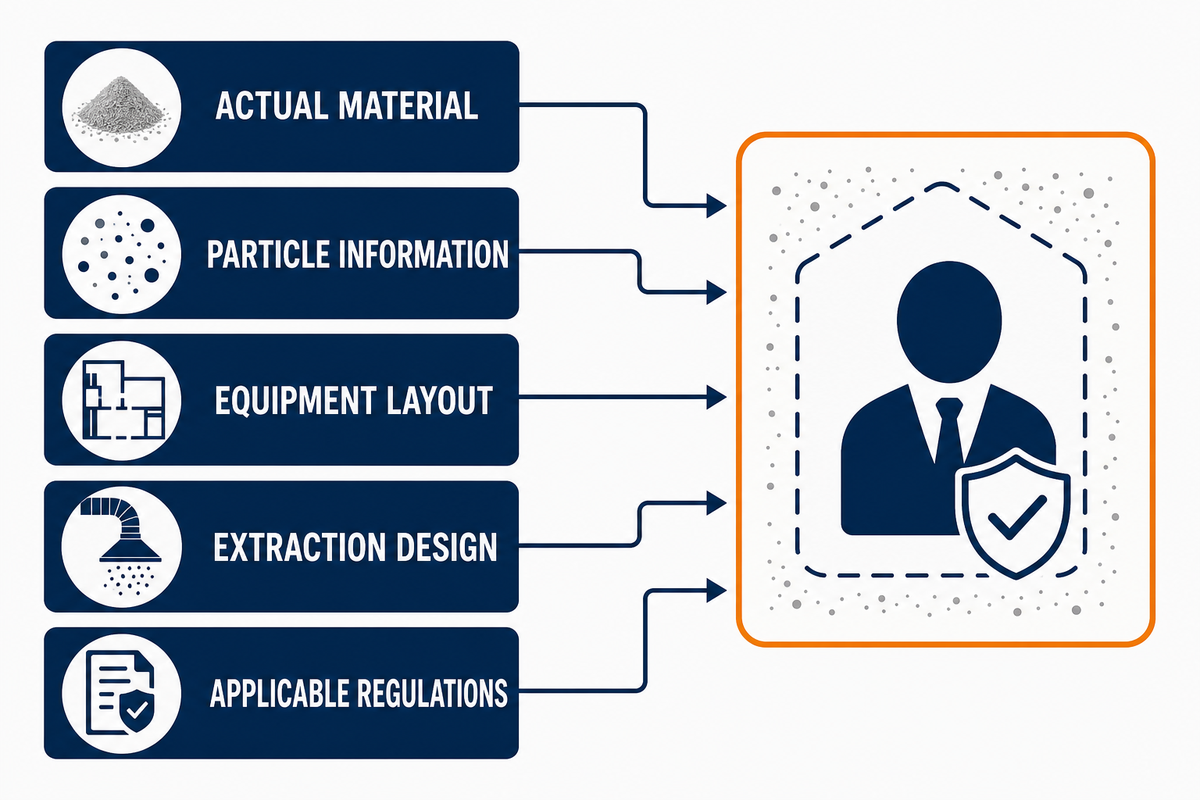
Fresamento, roteamento, rebarbação e polimento podem gerar cavacos e partículas finas em proporções diferentes. O enclausuramento da máquina, o sistema de extração, o método de limpeza, as fontes de ignição, o acúmulo de poeira e as normas locais influenciam os riscos no local de trabalho. Um artigo não pode determinar se uma instalação específica atinge uma concentração perigosa de poeira nem prescrever um sistema de controle.
“Qualquer material combustível pode queimar rapidamente quando está finamente dividido.”
Orientações da OSHA sobre poeira combustível
A OSHA inclui os plásticos entre os materiais cuja poeira pode ser explosível nas condições necessárias. Separadamente, um estudo revisado por pares publicado no Journal of Hazardous Materials testou nuvens de poeira de PMMA expostas a pontos quentes e faíscas elétricas. O experimento sustenta a necessidade de uma avaliação específica do material; os valores laboratoriais não são limites para locais de trabalho.
Forneça a um profissional qualificado de segurança os dados do material real, das partículas, do layout dos equipamentos, do projeto de extração e das normas aplicáveis. Não presuma que o processo é seguro só porque produz principalmente cavacos visíveis.
Crie o passaporte de aceitação de superfície e exposição do PMMA
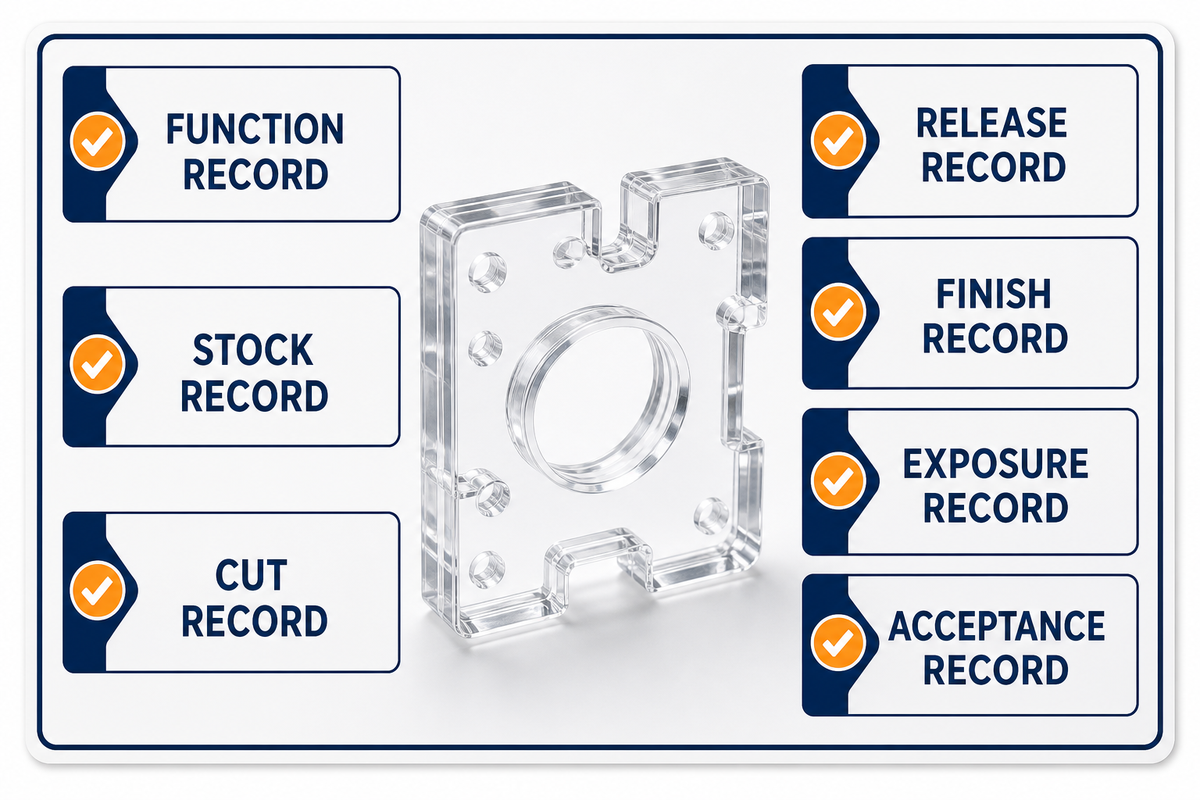
O dossiê de aceitação da superfície e da exposição do PMMA é um registro de transferência referente à condição de uma peça entregue. Ele reúne o histórico da superfície, o contato posterior com fluidos, a geometria liberada e o método de aceitação, para que uma peça com aparência transparente não fique desvinculada das evidências que comprovam sua qualificação.
- Registro de função: função, características geométricas críticas, aparência, propriedade óptica, fluidos posteriores e métodos de aceitação.
- Registro do material bruto: grau do material, lote, processo de fabricação da chapa, espessura, orientação, revestimento, condicionamento e direção da peça bruta.
- Registro de usinagem: identificação e desgaste da ferramenta, batimento, dispositivo de fixação, trajetória, engajamento da ferramenta, velocidade, avanço, remoção de cavacos e indicadores de calor observados.
- Registro de liberação: geometria e superfície após a peça sair do dispositivo de fixação e atingir a condição de medição acordada.
- Registro de acabamento: polimento, limpeza, revestimento, preparação para colagem e qualquer alteração na geometria ou na aparência.
- Registro de exposição: carga de montagem, produto de limpeza, adesivo, resíduo de fluido refrigerante, álcool ou fluido de serviço, com tempo e temperatura.
- Registro de aceitação: registros dimensionais, de forma, superfície, propriedades ópticas, inspeção visual e rastreabilidade vinculados à condição real de entrega.
Uma falha tardia deve ser investigada com base no dossiê, sem apagar evidências anteriores. Por exemplo, o aparecimento de microfissuras após a limpeza pode exigir a consulta ao registro de exposição, ao registro de acabamento, às imagens da superfície usinada e à orientação do material bruto — não apenas a redução do avanço.
Quando esses registros estiverem completos, analise o estado da superfície do PMMA, a exposição posterior e os métodos de aceitação com a Zhenling. Essa página de serviço trata da definição da configuração e da solicitação de orçamento; este guia continua focado nas decisões de engenharia e na verificação.
Para informações gerais sobre projetos CNC, o guia de custos de usinagem CNC explica como a preparação da máquina e a inspeção afetam os custos. Ele não substitui a página de serviço de PMMA como caminho para definir a configuração e solicitar um orçamento.
Principais conclusões
Em conjunto, os registros do dossiê levam às seguintes regras de trabalho.
- Defina a forma de fornecimento, o lote e a orientação do material bruto de PMMA, além da exposição química posterior, antes de considerar qualquer resultado de teste aplicável a outras condições.
- Use os cavacos, as condições da aresta, os detritos e a resposta das características geométricas como evidências interligadas do calor e do corte.
- Defina as orientações para paredes finas considerando a geometria, o suporte, a estratégia e os critérios de aceitação; não transforme uma escala de pesquisa em regra universal.
- Estabeleça uma faixa controlada de teste em vez de copiar velocidades e avanços isolados.
- Avalie separadamente a aparência visual, as dimensões, a forma, a textura da superfície, a opacidade e a transmitância quando a função exigir.
- Considere o acabamento, a liberação do dispositivo de fixação, a limpeza e a montagem como alterações de condição que podem exigir nova inspeção.
- Baseie as decisões sobre poeira na avaliação de segurança específica da unidade de produção.
Perguntas frequentes
As perguntas a seguir aplicam essas regras a decisões comuns na oficina.
É possível usinar acrílico por CNC sem derretê-lo?
Sim. Um corte estável forma e remove cavacos de maneira consistente, em vez de atritar a peça, enquanto o teste mantém sob controle o material bruto, as condições da ferramenta, o engajamento, a remoção de cavacos e as condições de inspeção.
A combinação adequada depende do material bruto, da ferramenta, do engajamento, do avanço por dente, da velocidade do spindle, do batimento, da trajetória e da remoção de cavacos. Comece com uma peça bruta rastreável e uma ferramenta afiada, observe os cavacos e a aresta e mantenha constantes o dispositivo de fixação e as condições de inspeção. Confirme o resultado com um teste delimitado, em vez de aplicar uma configuração de uma máquina desconhecida.
O que muda em um teste controlado de PMMA ao escolher material fundido ou extrudado?
A escolha entre material fundido e extrudado altera o campo de forma de fornecimento que deve ser mantido constante e registrado; por si só, ela não determina a qualidade da usinagem nem substitui um teste com o grau e o lote reais.
A condição fundida ou extrudada é um dos campos de identificação do material bruto e, por si só, não determina a qualidade da usinagem. Quando aplicável, o material bruto com orientação por estiramento também acrescenta uma direção preferencial. Compare o grau real do material, o lote, a espessura, a direção da peça bruta, a condição após o acabamento e a exposição posterior a fluidos. Um teste aprovado com material fundido não descarta automaticamente o extrudado, e a identificação do material bruto, sozinha, não comprova a qualidade da peça acabada.
Como definir e inspecionar uma superfície acabada de PMMA?
A resposta deve especificar a condição do processo na entrega e o método de medição: aparência visual, dimensão, forma, rugosidade, opacidade, transmitância ou uma combinação acordada, após o acabamento e a limpeza.
Uma face como usinada, uma aresta polida e uma superfície cortada com ultraprecisão não são equivalentes. Especifique se a aceitação é visual, dimensional, baseada em rugosidade, opacidade, transmitância ou em uma combinação desses critérios. Defina também a área de amostragem, as condições de limpeza, a temperatura de inspeção e a amostra de referência, quando aplicável. Faça a inspeção após as etapas de acabamento especificadas, pois a condição anterior da peça na máquina pode não representar mais a superfície entregue.
Como projetar paredes finas de PMMA para fresamento?
Projete cada parede fina considerando o suporte, o material bruto ao redor, a ordem de usinagem, a direção de corte, o comportamento após a liberação e o método de inspeção; depois, teste uma geometria representativa em vez de adotar um mínimo universal.
A altura, o comprimento e a espessura da parede, o material bruto ao redor, o engajamento da ferramenta de corte, a trajetória da ferramenta e o comportamento após a liberação do dispositivo de fixação são fatores relevantes. Teste a geometria crítica em escala representativa; não aplique uma dimensão de pesquisa em microfluídica como mínimo geral para a oficina.
Quais evidências das condições de inspeção devem ser preservadas em um teste de PMMA?
Preserve a identificação do material bruto e do lote, a orientação, a alteração controlada, as condições da ferramenta e do dispositivo de fixação, as observações anteriores e posteriores ao acabamento, as condições de inspeção, os resultados medidos e a decisão de aceitação.
Registre a identificação do material bruto e a direção da peça bruta, a característica geométrica do corpo de prova, as condições da ferramenta e do dispositivo de fixação, as imagens dos cavacos e das arestas, uma alteração controlada, as medições com a peça fixada e após sua liberação, as condições de acabamento e limpeza, a temperatura e o tempo de repouso, o método de inspeção, o resultado e o critério de aprovação ou reprovação. Se o acabamento, a limpeza ou a montagem alterar a condição, repita as verificações afetadas na condição de entrega acordada e mantenha os registros anteriores e posteriores. Vincule cada registro ao mesmo identificador de teste para que uma falha posterior possa ser rastreada sem reconstruir a sequência de memória.
Precisa alinhar os requisitos do desenho de PMMA e de aceitação?
Reúna as informações sobre a condição do material bruto, a geometria crítica, o acabamento, a exposição posterior e as necessidades de inspeção antes de discutir o projeto. Uma conversa produtiva distingue os requisitos fixos do desenho das questões que dependem de testes e identifica as evidências da condição de entrega necessárias para a aceitação. Para as evidências dimensionais, deixe explícito o estado de medição. Defina cada método de aceitação de forma explícita e mensurável, vinculando-o à função pretendida.
Converse sobre os requisitos do desenhoReferências e fontes
- Yan et al., estudo sobre temperatura e superfície na microusinagem de PMMA em alta velocidade, Polymers (2020).
- Yan et al., efeitos da usinagem e do álcool na formação de microfissuras em PMMA comum e orientado, texto completo (2023).
- Sucularli e Simsek, desvio de paredes de PMMA microusinadas conforme a estratégia, texto completo (2025).
- ASTM D4802-16(2024), escopo para chapas acrílicas de uso geral.
- ASTM D1003-21, escopo dos métodos de ensaio de opacidade e transmitância luminosa.
- Doiron e Beers, monografia do NIST sobre metrologia dimensional.
- Orientações da OSHA sobre poeira combustível.
- Lucca et al., revisão da ASME sobre corte de ultraprecisão.
- Bu et al., experimento sobre ignição de poeira de PMMA e propagação de chamas, Journal of Hazardous Materials (2019).


ZHENLING / FABRICAÇÃO SOB DESENHO
Da dúvida técnica ao desenho técnico pronto para solicitar cotação
A Zhenling atende compradores industriais que precisam de flanges, corpos de válvula, rolos, tubos curvados e peças usinadas com perfis personalizados. Nossos engenheiros analisam o desenho técnico, a condição do material, o acúmulo de tolerâncias, a quantidade e os requisitos de inspeção antes de cotar a sequência de operações de usinagem.
COMECE COMDesenho técnico · Amostra · Dimensões críticas
DEFINAMaterial · Quantidade · Tolerância · Certificação
DESENHO TÉCNICO / MATERIAL / TOLERÂNCIA
Prepare as informações da sua peça
- DADOS DA PEÇA
- Desenho técnico 2D/3D ou amostra
- ANÁLISE DO PROCESSO
- Usinagem · conformação · soldagem · inspeção
- Canal de resposta
- Envie o formulário de contato do site
Usamos os dados que você envia para analisar sua solicitação e responder a ela. Consulte nossa Política de Privacidade.


