Kontaktieren Sie Zhenling

Aktualisiert im August 2026
CNC-Bearbeitung von Titan umfasst das kontrollierte Drehen, Fräsen, Bohren oder die Oberflächenbearbeitung von Titanhalbzeug zu einem definierten Bauteil mit festgelegtem Abnahmenachweis. Dafür gibt es keine allgemeingültige Tabelle mit Schnittwerten und Vorschüben. Zuverlässigkeit entsteht, wenn der genaue Werkstoffzustand, der Werkzeugeingriff, der Schneidenzustand, die Kühlmittelzufuhr, der Spanfluss, die Werkstückabstützung und der Prüfplan aufeinander abgestimmt sind. Ändert sich eine dieser Größen, kann ein zunächst akzeptabler Schnitt die Werkzeugstandzeit, die Oberflächenintegrität oder die freigegebene Geometrie beeinträchtigen.
Dieser Leitfaden erläutert, wie Sie solche Entscheidungen treffen, bevor ein Parameter zur Fertigungsregel wird. Informationen zu Fertigungskapazitäten und Angebotsprüfungen finden Sie auf der Lösungsseite. Dieser Artikel dient als Referenz zur Prozesssteuerung.
Warum Titan Wärme und Kräfte an die Schneide leitet
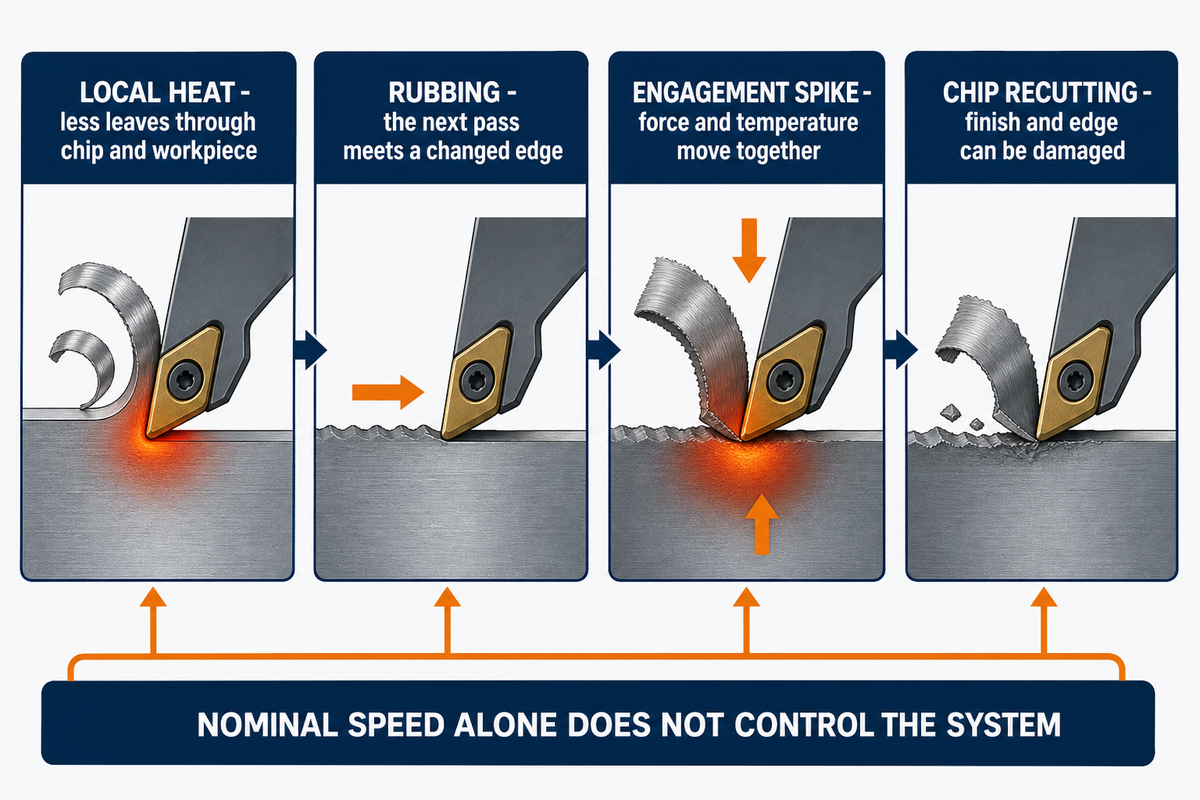
Titan stellt besondere Anforderungen, weil sich in der Schnittzone Wärme stauen kann und das Werkzeug wiederholt auf ein festes, elastisches Werkstück trifft. Wegen der geringen Wärmeleitfähigkeit wird weniger Wärme über den Span und das Werkstück abgeführt, als Zerspaner es möglicherweise von Metallen wie Aluminium erwarten. Lokales Reiben, eine instabile Schneide oder eine schlechte Spanabfuhr können den Werkzeugverschleiß daher beschleunigen, noch bevor sich das gesamte Titanteil heiß anfühlt.
Dieser Leitfaden enthält weder ein allgemeingültiges Bearbeitungsrezept noch die Behauptung, Zhenling verfüge über Zulassungen für Luft- und Raumfahrt, Verteidigung, Medizin, Zahnmedizin oder Implantate.
Das erklärt auch, warum die Aussage „Titan ist schwierig“ zu ungenau ist, um ein Zerspanungsprojekt zu steuern. Festigkeit und Duktilität von Titan, seine chemische Reaktivität bei erhöhten Schnitttemperaturen und seine Neigung zur Kaltverfestigung können mit der Werkzeuggeometrie und dem Eingriff zusammenwirken. Hohe Zugfestigkeit oder ein hohes Festigkeits-Gewichts-Verhältnis beschreiben die Werkstoffeigenschaften. Sie zeigen aber nicht, ob Fräser, Drehmaschine, Bohrer, Hartmetallsorte, Werkzeughalter oder Kühlmittelzufuhr für das freizugebende Geometrieelement geeignet sind.
Wärme entsteht meist lokal. Verweilt die Schneide oder reibt sie, trifft der nächste Durchgang auf eine veränderte Oberfläche und ein verändertes Werkzeug. Steigt der Eingriff an einer Ecke sprunghaft an, können sich Kraft und Temperatur gleichzeitig ändern. Wird ein Span erneut zerspant, kann er die Oberflächenbeschaffenheit und die Schneide beschädigen, auch wenn sich die programmierte Schnittgeschwindigkeit in Fuß pro Minute oder Metern pro Minute nicht ändert. Eine stabile Zerspanung von Titan hängt daher vom gesamten System rund um die nominelle Schnittgeschwindigkeit ab.
Veröffentlichte Versuche zeigen, wie wichtig ein vollständig beschriebenes Prozessfenster ist. Eine Studie zum Schlichtdrehen verwendete 120 m/min, 0,25 mm Schnitttiefe, 0,1 mm/U und Minimalmengenschmierung mit 30 ml/h bei 0,7 MPa. Die Werkzeugstandzeit wurde anhand des abgetragenen Materialvolumens verglichen, bis jede Wendeschneidplatte ihr angegebenes Verschleißkriterium erreichte. In diesem Versuchsaufbau hielt die scharfe unbeschichtete Wendeschneidplatte mehr als 3-mal so lange wie die beschichtete Wendeschneidplatte A und mehr als 5-mal so lange wie die beschichtete Wendeschneidplatte B. Diese Zahlen beschreiben eine einzelne Studie und sind keine allgemeingültige Empfehlung. Prüfen Sie die Versuchsbedingungen, bevor Sie die Ergebnisse anwenden.
Titansorte, Zustand, Fertigungsablauf und Mikrostruktur: Warum die Bezeichnung kein Rezept ist
Das Bild von Wärme und Belastung ist ohne genaue Werkstoffdefinition unvollständig: Die Titansorte ist ein Teil dieser Definition, bestimmt aber für sich allein nicht die Zerspanungsbedingungen. Zertifikate, Halbzeugform, Wärmebehandlung, Fertigungsverfahren und Mikrostruktur können das Verhalten der Titanlegierung an der Schneide beeinflussen. Bezeichnungen wie „Grade 5“, „kommerziell reines Titan“ und „Knetlegierung“ sind hilfreiche erste Angaben, reichen allein aber nicht aus, um einen Auftrag freizugeben.
Auch aktuelle Werkstoffdokumente gelten jeweils nur für bestimmte Produktformen. ASTM B348/B348M-25 gilt beispielsweise für Stangen und Knüppel aus Titan und Titanlegierungen, während ASTM B265-25 geglühtes Band, Blech und Platten abdeckt. Die Spezifikation für eine Produktform legt nicht stillschweigend den Zustand, die Zertifizierung oder die Prozesshistorie einer anderen Form fest.
Bei der Arbeit mit Titan sollten Sie zuerst klären, ob die vorgegebene Sorte zum Anwendungsfall passt. Titan Grade 5 wird häufig als Legierung betrachtet, aber allein die Bezeichnung legt weder die Produktform noch die Wärmebehandlung, die mechanischen Eigenschaften oder den Abnahmeplan fest. Ist Titan noch nicht als Werkstoff festgelegt, helfen die umfassendere Werkstoffübersicht und der Leitfaden zur Werkstoffauswahl für die CNC-Bearbeitung, die Werkstoffauswahl von den hier behandelten Zerspanungsnachweisen zu trennen.
Bei manchen Anwendungen mit Anforderungen an geringes Gewicht und Korrosionsbeständigkeit kann Titan die passende Wahl sein. Titan wird außerdem wegen seiner Festigkeit und Korrosionsbeständigkeit für verschiedene Anwendungen betrachtet. Diese allgemeinen Gründe belegen weder die Korrosionsbeständigkeit eines fertigen Bauteils in seiner tatsächlichen Einsatzumgebung noch die Einhaltung enger Toleranzen. Auch der erforderliche Nachweis kann sich bei Prototypen und Serienteilen unterscheiden.
| Angabe | Zu klärende Frage | Bedeutung für den Schnitt | Grenze der Übertragbarkeit |
|---|---|---|---|
| Sorte und Spezifikation | Welche aktuelle Werkstoffbezeichnung und Austauschregel gelten? | Grenzt die chemische Zusammensetzung und die erforderlichen Werkstoffnachweise ein | Legt keine allgemeingültigen Schnittparameter fest |
| Produktform und Zustand | Stangenmaterial, Knüppel, Blech, Platte, Schmiedeteil, Gussteil oder eine andere Form? | Beeinflusst die Halbzeughistorie, das Aufmaß und die Abstützung | Das Dokument für eine Form gilt nicht automatisch für eine andere |
| Fertigungsablauf | Knetwerkstoff, additiv gefertigt oder ein anderes angegebenes Verfahren? | Kann Anisotropie, Porosität oder eine verfahrensspezifische Wärmehistorie mit sich bringen | Gleichwertige Werkstoffsorte belegt keinen gleichwertigen Fertigungsablauf |
| Mikrostruktur und Nachbehandlung | Welche Wärmebehandlung und welcher Gefügezustand gelten? | Kann Kräfte, Verschleiß und Oberflächenverhalten verändern | Ein Laborergebnis gilt nur innerhalb seines Versuchsfensters |
Die Mikrostruktur ist kein theoretisches Detail. Eine Studie zum Mikrozerspanen verglich 4 Mikrostrukturen von Ti-6Al-4V mit einem zweischneidigen Werkzeug mit 200 µm Durchmesser. In diesem konkreten Versuch wurden bei einem vollständig lamellaren Gefüge geringere Kräfte und weniger Verschleiß festgestellt. Daraus folgt nicht, dass vollständig lamellares Halbzeug im konventionellen Maßstab immer leichter zu zerspanen ist. Eine Übersicht zu additiv gefertigtem und zu Knet-Titan behandelt ebenfalls Anisotropie, Porosität, Wärmehistorie und Nachbearbeitung als verfahrensabhängige Einflussfaktoren. Nutzen Sie diese Erkenntnisse, um nach der Werkstoffhistorie zu fragen, nicht um einen verfahrensübergreifenden Parameter abzuleiten.
Grenzen der Nachweise: Die zitierte Mikrozerspanungsarbeit verwendete einen Fräser mit 200 µm Durchmesser. In einem weiteren zitierten Fräsversuch kam ein Werkzeug mit 20 mm Durchmesser zum Einsatz; die Studie zum Schlichtdrehen verwendete eine Schnitttiefe von 0,25 mm bei einem Vorschub von 0,1 mm/U. Die Werkstückdicke von 6 mm in der Planfrässtudie ist ebenfalls eine Versuchsbedingung und kein Abnahmewert für dünne Wände. Diese Maße gehören zu drei verschiedenen Versuchsfenstern und lassen sich nicht zu einem Rezept kombinieren.
| Veröffentlichtes Versuchsfenster | Angegebene Bedingung | Aussagekraft des Werts | Grenze der Übertragbarkeit |
|---|---|---|---|
| Schlichtdrehen | Schnittgeschwindigkeit 120 m/min | Gibt den berichteten Vergleichswert an | Keine allgemeingültige Schnittgeschwindigkeit für Titan |
| Schlichtdrehen | Schnitttiefe 0,25 mm | Begrenzt den angegebenen Werkzeugeingriff | Legt keine Frästiefe fest |
| Schlichtdrehen | Vorschub 0,1 mm/U | Gibt die Bezugsgröße des berichteten Vorschubs an | Lässt sich ohne einen neuen Aufspannungsplan nicht in Vorschub pro Zahn umrechnen |
| Schmierverfahren beim Schlichtdrehen | 30 ml/h bei 0,7 MPa | Gibt das angegebene Zuführungsfenster an | Kein allgemeingültiges Schmiermittelrezept |
| Mikrozerspanen | Zweischneidiger Fräser mit 200 µm Durchmesser | Begrenzt den berichteten Mikrostrukturvergleich | Belegt kein Verhalten im konventionellen Maßstab |
| Werkstück beim Planfräsen | 100 × 100 × 6 mm Ti-6Al-4V | Gibt die Maße des untersuchten Werkstücks an | Steht nicht für jede Wand oder Tasche |
| Werkzeug beim Planfräsen | Hartmetallwerkzeug mit 20 mm Durchmesser und vier Schneiden | Gibt die Werkzeuggröße im Versuch an | Legt keine allgemeingültige Schneidenzahl fest |
| Schmierverfahren beim Planfräsen | 40 ml/h bei 0,7 MPa | Gibt das zweite angegebene Zuführungsfenster an | Lässt sich nicht mit dem Ergebnis zum Drehen kombinieren |
Auch Anwendungsbezeichnungen erfordern dieselbe Zurückhaltung. Konstrukteure können Titan statt Stahl oder Aluminium einsetzen, wenn eine definierte Kombination aus Masse, Festigkeit und Korrosionsverhalten die Konstruktion unterstützt. Titan kann außerdem wegen seiner ausgezeichneten oder hohen Korrosionsbeständigkeit in einer festgelegten Umgebung oder wegen seiner in der Luft- und Raumfahrt sowie in Medizin und Zahnmedizin geschätzten Eigenschaften gewählt werden. Begriffe wie Korrosionsbeständigkeit, Biokompatibilität, Implantat und extreme Temperaturen belegen nicht, dass ein bestimmter Lieferant, eine bestimmte Werkstoffcharge oder ein zerspantes Titanteil für einen regulierten Einsatz qualifiziert ist.
Stabilitätsfenster für die Zerspanung von Titan
Das Stabilitätsfenster für die Zerspanung von Titan erfasst Werkstoffzustand, Schneidenzustand, Werkzeugeingriff, Wärme- und Spansteuerung sowie Abstützung. Schnittbedingungen lassen sich nur wiederverwenden, solange diese Zustände innerhalb festgelegter Grenzen bleiben. Das Fenster prüft, ob sich ein Ergebnis auf vergleichbare Schnitte übertragen lässt. Es prüft weder die Vollständigkeit der technischen Zeichnung noch qualifiziert es einen Lieferanten oder ersetzt eine Werkstoffspezifikation.
| Schnittzustand | Zu erfassen | Warnsignal | Nächste gezielte Prüfung |
|---|---|---|---|
| Werkstoffzustand | Sorte, Charge, Form, Fertigungsablauf, Wärmebehandlung | Eine neue Charge oder ein anderer Fertigungsablauf verhält sich abweichend | Zertifikat und Referenzprobe erneut bestätigen |
| Schneidenzustand | Werkzeug, Beschichtung, Geometrie, Laufzeit, Verschleißstelle | Kraft, Grat, Farbe oder Oberflächenbeschaffenheit verändern sich | Bei festgelegtem Verschleißintervall vergleichen |
| Werkzeugeingriff | Radialer und axialer Eingriff, Werkzeugbahn, Ein- und Austritt | Ecke oder Nut verursacht eine Kraftspitze | Werkzeugbahn ändern und die übrigen Zustände konstant halten |
| Wärme- und Spansteuerung | Kühlmittelverfahren, Zugang, Druck, Durchfluss, Spanform | Erneut zerspante Späne, lokale Wärme, instabile Spanabfuhr | Zufuhr direkt an der tatsächlichen Kontaktzone prüfen |
| Abstützung | Spannvorrichtung, freie Wandlänge, Werkzeug- und Werkzeughalterüberstand | Schwingungen, Konizität, Rückfederung, Bewegung nach dem Ausspannen | Zustand während der Abstützung und nach dem Ausspannen vergleichen |
Vorschub und Schnittgeschwindigkeit sind Teil des Prozessfensters, ersetzen es aber nicht. Die Drehzahl hängt von Schnittgeschwindigkeit und Werkzeugdurchmesser ab. Der Vorschub hängt von der gewählten Bezugsgröße, der Zahl der Schneiden oder dem Bezug pro Umdrehung sowie vom Arbeitsgang ab. Die Schnitttiefe kann sich auf den axialen oder radialen Eingriff beziehen. Bevor Sie fragen: „Welche Drehzahl ist für die Zerspanung von Titan erforderlich?“, legen Sie Werkzeug- oder Werkstückdurchmesser, Arbeitsgang, Vorschubbezugsgröße und alle Variablen des Prozessfensters fest. Die verlinkte Studie zum Schlichtdrehen zeigt, warum Schnittgeschwindigkeit, Schnitttiefe, Vorschub, Schmierung und Verschleißkriterium gemeinsam betrachtet werden müssen.
Tun Sie Folgendes:
- Erfassen Sie bei jedem erfolgreichen Schnitt alle 5 Variablen des Prozessfensters
- Beobachten Sie den Schneidenzustand, statt auf sichtbares Versagen zu warten
- Prüfen Sie Kühlmittelzufuhr und Spanabfuhr an der tatsächlichen Kontaktzone
- Geben Sie an, ob sich ein Wert auf axiale Schnitttiefe, radiale Breite oder Vorschub bezieht
Vermeiden Sie:
- Übertragen Sie keine Tabelle für Grade 5 auf abweichende Werkstoff-Fertigungsabläufe
- Behandeln Sie die Spindeldrehzahl nicht als vollständige Schnittbedingung
- Ändern Sie bei der Fehlersuche nicht gleichzeitig Schneide, Eingriff und Kühlmittel
- Erklären Sie ein einzelnes akzeptables Bauteil nicht zum stabilen Fertigungsprozess
Arbeitsgang und Geometrie verändern die CNC-Steuerungsanforderungen bei Titan
Innerhalb des fünfteiligen Prozessfensters belasten Drehen, Umfangsfräsen, Nutfräsen, trochoidales Fräsen, Bohren, Gewindeschneiden und Schlichten dünner Wände Werkzeug und Werkstück unterschiedlich. Der Arbeitsgang beeinflusst Kontaktzeit, Spanweg, Ein- und Austritt, Schnittrichtung und Abstützung. Ordnen Sie jedes Ergebnis der CNC-Bearbeitung von Titan dem jeweiligen Geometrieelement und Arbeitsgang zu, nicht nur der Legierung.
Nutzen Sie den Leitfaden zu Fräsen, Drehen, technischen Zeichnungen und Prüfung, wenn Sie klären müssen, welchem Fertigungsablauf ein Geometrieelement oder Bezug zugeordnet ist. Ein solcher Vergleich ersetzt dennoch keinen Titanspezifischen Versuch.
| Arbeitsgang oder Geometrieelement | Zentrale Frage zur Prozesssteuerung | Aussagekräftige Beobachtung | Voreiliger Schluss |
|---|---|---|---|
| Drehen | Sind Kontakt, Spanbruch und Kühlmittelzufuhr stabil? | Verschleißstelle, Spanform, Entwicklung der Oberflächenbeschaffenheit | Ein Durchmesser belegt die Eignung für alle Drehmerkmale |
| Umfangsfräsen | Bleibt der radiale Eingriff entlang der Werkzeugbahn begrenzt? | Belastung beim Einfahren, Ausfahren und an Ecken | Der programmierte Vorschub entspricht einer konstanten Spanlast |
| Nut oder Tasche | Können Wärme und Späne aus dem geschlossenen Schnitt entweichen? | Erneut zerspante Späne, Spanabfuhr, Wandmarkierungen | Ein flacher Versuch bestätigt eine tiefe Kavität |
| Bohrung oder Gewinde | Wie werden Drehmoment, Spanansammlung, Rundlaufabweichung und Zugang kontrolliert? | Drehmomentverlauf, Zustand am Bohrungsaustritt, Prüfergebnis | Die Werkzeugreichweite belegt die Bohrungsqualität |
| Dünne Wand | Verändern der Materialabtrag und das Ausspannen die Abstützung und das dynamische Verhalten des Bauteils? | Geometrie im abgestützten, ausgespannten und entspannten Zustand | Eine geringere Kraft garantiert eine bessere Wand |
Dünne Wände sind ein gutes Gegenbeispiel zu vereinfachten Regeln für Schnittkräfte. Eine Studie verglich dünnwandige Titanlegierung, Aluminiumlegierung und kohlenstofffaserverstärkten Kunststoff unter denselben Fräsbedingungen. Bei allen untersuchten Werkstoffen gingen mit abnehmender Wanddicke und zunehmender freier Länge die maximale vertikale Kraft um 42 % bis 60 % zurück und das Verhältnis der Amplitude der vertikalen Kraft zu ihrem Mittelwert um 55 % bis 65 % nach oben. Die Rauheit der Titanlegierung verschlechterte sich zwischen den angegebenen extremen Geometriezuständen um etwa 30 %. Eine geringere Spitzenkraft bedeutete also keine stabilere Wand.
Bei einem dünnwandigen Titanteil sollten Sie den entscheidenden Zustand messen: während der Bearbeitung abgestützt, aus der Spannvorrichtung ausgespannt und vor der Abnahme entspannt, falls es die technische Zeichnung oder der Prüfplan verlangt. Die Maschinenposition belegt weder die Geometrie des ausgespannten Werkstücks noch schließt sie Verformungen durch die Spannvorrichtung aus. Eine einzelne fertige Wand belegt außerdem keine wiederholbare Fähigkeit bei größerer freier Länge oder verändertem Materialabtrag. Die Studie zu dünnen Wänden stützt diese Diagnosegrenze, aber keinen allgemeingültigen Korrekturwert.
Kühlmittelzufuhr und Spansteuerung sind Teil des Wärmesystems
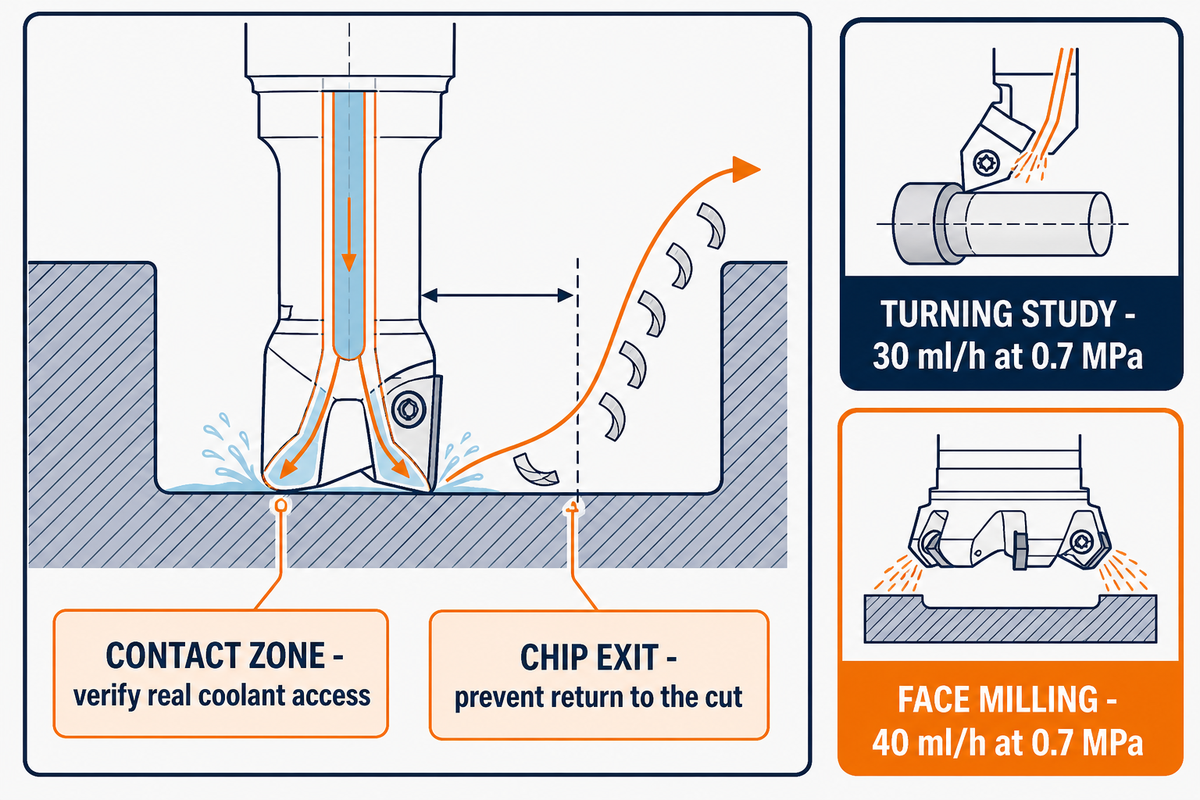
Auch wenn Werkstückgeometrie und Abstützung festgelegt sind, ist das Kühlmittel kein bloßer Prüfschritt. Zuführungsverfahren, Zustand des Mediums, Zugang, Druck, Durchfluss, Düsenposition, Maschinenraum und Spanweg bestimmen, ob das Medium die aktive Zone erreicht. Von außen kann Flutkühlung oder Minimalmengenschmierung ausreichend wirken, während sich in einer Tasche Späne im Kreislauf bewegen oder die Schneide in der Tiefe den Kühlmittelkontakt verliert.
Bei einem Fräsversuch kam ein Werkstück aus Ti-6Al-4V mit den Maßen 100 × 100 × 6 mm zum Einsatz, dazu ein 20-mm-Hartmetallwerkzeug mit vier Schneiden und Titannitrid-Aluminiumnitrid-Beschichtung, einem Überhang von 3 Werkzeugdurchmessern sowie Minimalmengenschmierung mit 0,7 MPa und 40 ml/h. Eine frühere Drehstudie verwendete 30 ml/h und gab ebenfalls 0,7 MPa an, betraf jedoch einen anderen Arbeitsgang und ein anderes Testsystem. Anhand dieser Angaben lassen sich die Ergebnisse einordnen; die Abweichung von 10 ml/h ist deshalb keine übertragbare Empfehlung. Dokumentieren Sie bei jedem Schnittvergleich auch die Bedingungen der Schmierstoffzufuhr.
Die Spanform ist sowohl Ergebnis als auch Steuersignal. Lange oder erneut zerspante Späne können Wärme umlenken und eine bearbeitete Oberfläche beschädigen. Verfärbungen, Aufbauschneiden, veränderte Grate oder ein anderer Spanrhythmus können auf ein verändertes System hinweisen, aber kein einzelnes sichtbares Symptom beweist die Ursache. Prüfen Sie gemeinsam Schneidenzustand, Werkzeugeingriff, Kühlmittelzufuhr und Spanabfuhr. Ändern Sie anschließend gezielt nur eine Variable.
Bei der Auswahl von Kühlschmierstoffen sind auch die Gesundheitsrisiken am Arbeitsplatz zu berücksichtigen. Laut OSHA wurde eine schlecht kontrollierte Exposition gegenüber Kühlschmierstoffen mit Haut-, Augen- und Atemwegsbeschwerden, darunter Bronchitis und Asthma, sowie seltenen Fällen von Überempfindlichkeitspneumonitis in Verbindung gebracht. Dieser Leitfaden kann kein Kühlschmiermittel, keinen Expositionsgrenzwert, keine Lüftungsanlage und keine persönliche Schutzausrüstung für einen Fertigungsstandort festlegen. Maßgeblich sind die aktuellen Sicherheitsdaten, die Gefährdungsbeurteilung am Arbeitsplatz, der Plan zum Kühlschmierstoffmanagement und die geltenden Vorschriften.
Oberflächenintegrität erfordert mehr als eine Maßprüfung
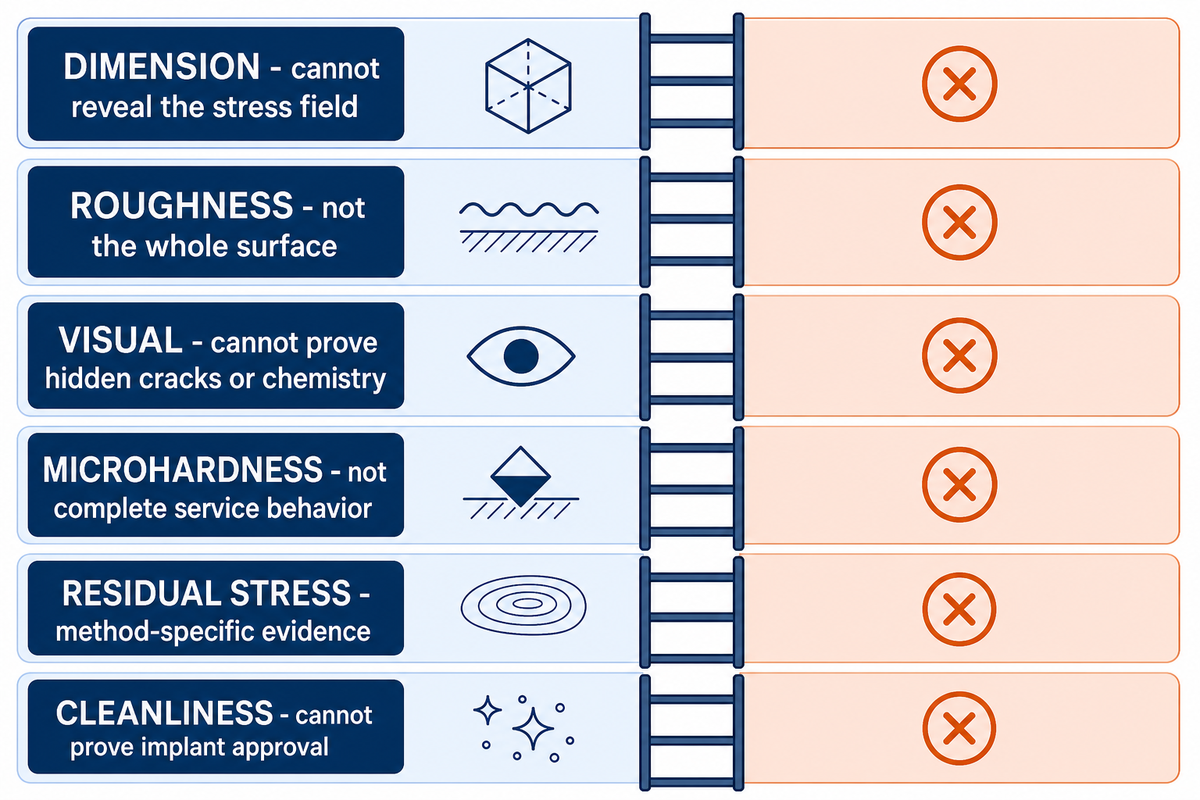
Auch wenn Werkzeug und Werkstück ein maßhaltiges Geometrieelement ergeben, kann der Zustand der Oberfläche ungeklärt bleiben. Oberflächenrauheit, Grate, Verschmierungen, wärmebeeinflusste Bereiche, Änderungen der Mikrohärte, Eigenspannungen, Verformungen unter der Oberfläche und Verunreinigungen beantworten unterschiedliche Fragen. Der Prüfplan sollte die funktionsrelevanten Merkmale festlegen, statt anzunehmen, ein einzelner Rauheitswert beschreibe die gesamte Oberfläche.
Eigenspannungen sind besonders leicht zu übersehen. Veröffentlichte Forschung zu Titanlegierungen zeigte nichtlineare Zusammenhänge zwischen Schnittparametern und Eigenspannungsverhalten und berichtete Modellfehler statt einer allgemeingültigen direkten Umrechnung. Koordinatenmessgeräte oder Messschieber können dieses Spannungsfeld nicht erfassen. Ist die Oberflächenintegrität für die freigegebene Funktion relevant, muss der Verantwortliche für die technische Zeichnung das Verfahren, die Messstelle, die Stichprobe und die Abnahmeregel festlegen.
| Merkmal | Was es erkennen kann | Was es allein nicht belegen kann |
|---|---|---|
| Maß und Geometrie | Größe, Form, Ausrichtung oder Position in einem festgelegten Zustand | Zustand unter der Oberfläche oder Eigenspannungen |
| Rauheitskennwert | Einen festgelegten Profilkennwert nach einem bestimmten Verfahren | Sämtliche Welligkeit, Riefenrichtung, Schäden oder Funktion |
| Sichtprüfung | Sichtbare Grate, Verfärbungen, Späne, offensichtliche Markierungen | Verdeckte Risse, Spannungen oder chemische Eigenschaften |
| Mikrohärte | Lokales Härteverhalten bei einer festgelegten Prüfung | Vollständiges Betriebsverhalten |
| Verfahren zur Eigenspannungsmessung | Verfahrensspezifische Angaben zu Eigenspannungen | Ursachen ohne Prozessaufzeichnung |
| Nachweis der Sauberkeit | Festgelegte Rückstände oder Prozesskontrollen | Biokompatibilität oder Implantatzulassung |
Auch die zitierte Studie zum Schlichtdrehen warnt davor, Oberflächennachweise zu stark zusammenzufassen. Ihre Analyse der Rauheitsqualität ergab für das unbeschichtete Werkzeug kein eindeutiges Ergebnis, obwohl sich der Verschleiß deutlich unterschied. Werkzeugverschleiß, Oberflächenbeschaffenheit und statistische Aussagekraft hängen zusammen, sind aber nicht austauschbar. Ordnen Sie bei kundenspezifischen Titanteilen jedes Abnahmeergebnis einem Geometrieelement, einer Messstelle, einem Verfahren, einem Werkzeugzustand, einer Werkstoffcharge und einem Änderungsstand zu.
Für Titanspäne, Staub und Kühlschmierstoffe ist ein dokumentierter Sicherheitsplan erforderlich
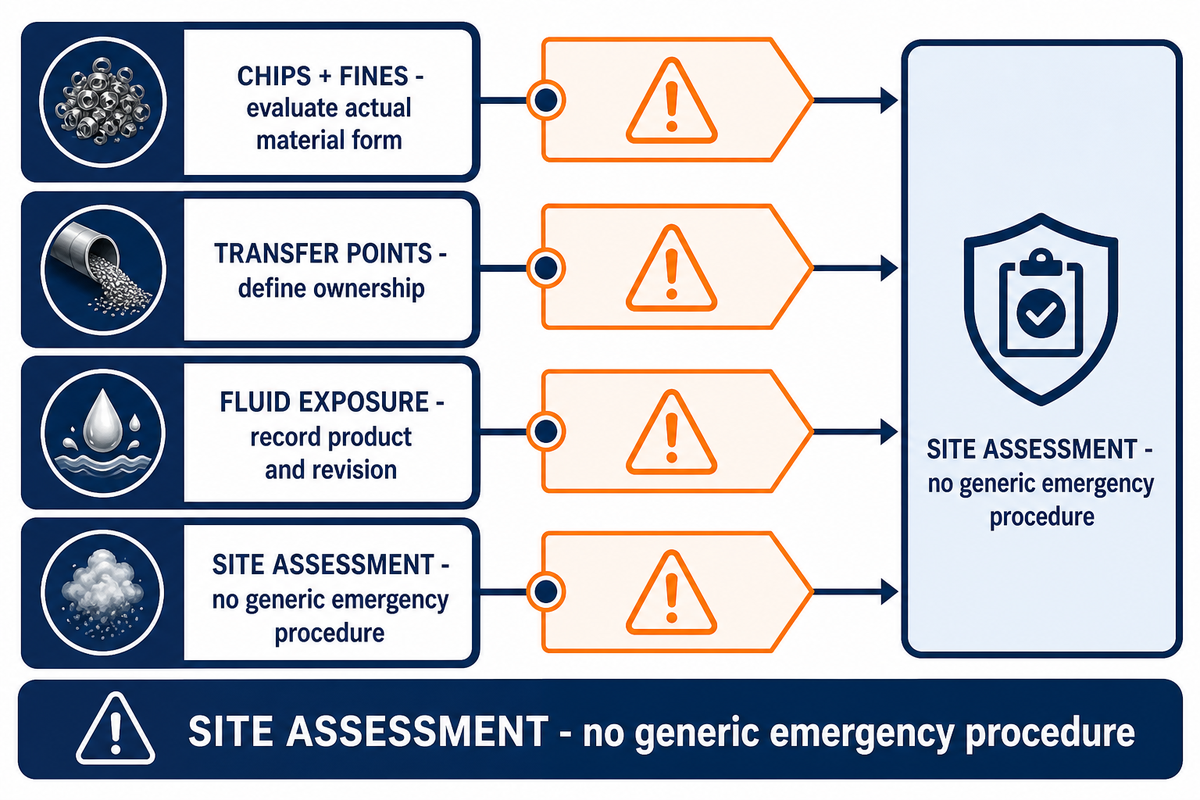
Titanspäne oder -staub, Zündgefahren und die Exposition gegenüber Kühlschmierstoffen erfordern eine standortspezifische Gefährdungsbeurteilung. Form, Größe, Feuchtigkeit oder Verunreinigungen, Sammelverfahren, angesammelte Menge, Zündquellen, Ausrüstung und geltende Vorschriften können die Gefahr beeinflussen. Dieser Webartikel kann keine Vorgaben zu Brandbekämpfung, Ordnung und Sauberkeit, Absaugung oder persönlicher Schutzausrüstung machen.
„Jeder brennbare Stoff kann schnell brennen, wenn er fein verteilt ist.“
U.S. Occupational Safety and Health Administration, Brennbarer Staub
Diese Aussage dient der ersten Gefahreneinschätzung und ist kein titanspezifisches Notfallverfahren. Lassen Sie die tatsächlichen Späne und Feinanteile, die Prozessausrüstung, die Sammelanlage und die geltenden Standortregeln von qualifiziertem Sicherheitspersonal beurteilen.
Als vorsichtige redaktionelle Abgrenzung sollten Sie feucht wirkende Späne, eine geschlossene Maschine und ein vertrautes Kühlmittel als Beobachtungen betrachten, nicht als Nachweis dafür, dass alle Gefahren beseitigt sind. Material kann sich zwischen Schnittzone, Förderer, Abscheider, Sauger, Behälter und Abfallstrom bewegen. Der Plan sollte für jeden Übergang Zuständigkeiten, unzulässige Mischungen, Prüf- und Reinigungsnachweise sowie das Vorgehen bei Abweichungen festlegen, damit nicht auf Grundlage eines allgemeinen Blogartikels improvisiert wird.
Für die Exposition am Arbeitsplatz gilt dieselbe Anforderung an Genauigkeit. Die OSHA-Leitlinien zu Kühlschmierstoffen behandeln verschiedene gesundheitliche Auswirkungen und Faktoren des Stoffmanagements, machen aus einer Produktbezeichnung aber keine Freigabe für eine sichere Verwendung. Dokumentieren Sie das Produkt und seinen Änderungsstand, das Verfahren zur Konzentrationskontrolle, die Beurteilung von Nebel oder Aerosolen, die Wartung, Einhausung oder Lüftung, die Tätigkeiten der Beschäftigten sowie den am Standort vorgesehenen Eskalationsweg für medizinische oder arbeitsmedizinische Fragen.
Abweichungen bei der Zerspanung von Titan nach Ereignis, Ursache und Nachweis unterscheiden
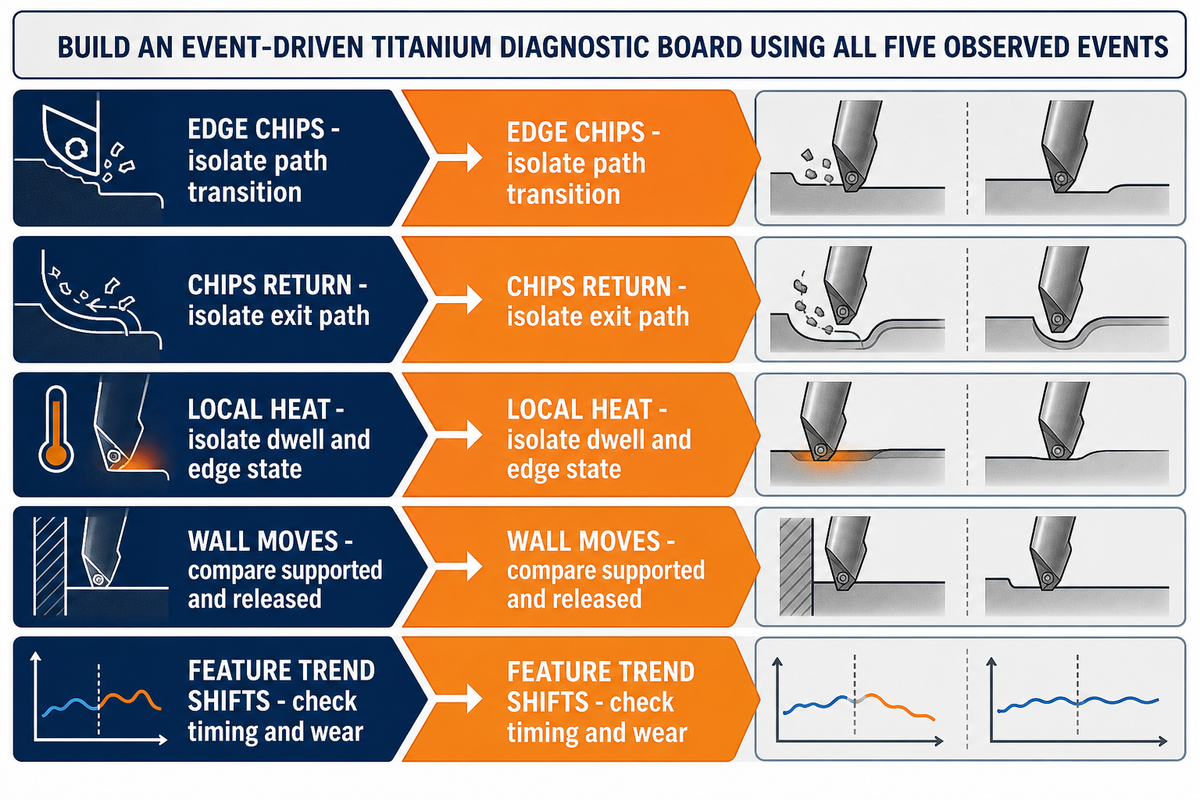
Prozessdrift bei der Titanbearbeitung lässt sich leichter untersuchen, wenn die erste Frage lautet: „Was hat sich geändert, wo und nach welchem Ereignis?“ Ein sichtbares Symptom kann den nächsten Test eingrenzen, aber allein keine Ursache bestimmen. Halten Sie die übrigen Schnittbedingungen konstant, dokumentieren Sie Zeitpunkt und Position im Fertigungsablauf und vergleichen Sie die vermutete Ursache mit einer bekannten Referenz.
| Beobachtetes Ereignis | Zuerst zu isolierende Ursache | Zu vergleichende Belege | Was sich aus dem Ereignis nicht ableiten lässt |
|---|---|---|---|
| Kantenausbrüche beim Ein- oder Austritt | Übergang im Fertigungsablauf und lokaler Werkzeugeingriff | Position der Kante, Position im Fertigungsablauf und Kontaktintervall | Eine pauschale Korrektur von Beschichtung oder Schnittgeschwindigkeit |
| Lange Späne gelangen zurück in den Schnitt | Austrittsweg der Späne und Kühlmittelzugang | Spanform, Spuren erneuten Zerspanens und Kühlmittelzufuhr zur Kontaktzone | Werkstoffchemie oder Werkzeugverschleiß als alleinige Ursache |
| Lokale Wärmeverfärbung oder Aufbauschneide tritt auf | Verweilen, Reiben und Zustand der Schneidkante | Schneidkante vor und nach dem betroffenen Abschnitt des Fertigungsablaufs | Untergrundzustand oder Schäden im Einsatz |
| Dünnwandiges Bauteil verformt sich nach dem Lösen aus der Spannung | Abstützung, Reihenfolge und Messzustand | Geometrie im abgestützten und gelösten Zustand über dasselbe Intervall | Größe oder Ursache der Eigenspannung |
| Veränderung bei Bohrung, Gewinde oder Oberflächenbeschaffenheit | Werkzeugzustand, Spanabfuhr und Messpunkt | Verschleißposition, Späne, Oberflächenbefunde und Zeitpunkt | Dass sich alle Geometrieelemente in der Aufspannung gleich verändert haben |
Diese Diagnosetabelle kann weder die Werkstoffmikrostruktur noch verborgene Porosität, Eigenspannungen, innere Fehler, Kontakt mit Flüssigkeiten, Risiken durch brennbaren Staub, Messunsicherheit oder regulatorische Anforderungen bestimmen. Sie kann auch keine Kausalität belegen, wenn sich mehrere Variablen gleichzeitig geändert haben. Diese Grenzen sind bewusst gesetzt: Prozessbeobachtungen müssen stets mit Werkstoff-, Sicherheits- und Qualitätsnachweisen verknüpft werden.
Eine veröffentlichte Studie zum Schlichtdrehen dokumentiert Werkzeugverschleiß und Oberflächenreaktion gemeinsam. Diese Kombination zeigt, warum eine einzelne Beobachtung nicht den vollständigen Nachweissatz ersetzen sollte; sie validiert jedoch nicht die obige Diagnosetabelle.
Vergleichen Sie jedes Ereignis über ein festgelegtes Schnittintervall hinweg und nicht als isolierte Momentaufnahme. Eine Laständerung ohne Prüfung der Schneidkante kann auf eine Veränderung der Spannvorrichtung oder des Werkzeugeingriffs hindeuten. Eine Oberflächenmarkierung ohne Informationen zum Spanverlauf kann durch erneutes Zerspanen entstanden sein. Eine verschlissene Schneidkante ohne Zuordnung zur Werkstoffcharge kann auf einen Zuordnungsfehler zurückgehen. Wählen Sie den nächsten klar eingegrenzten Test, ändern Sie nur eine Bedingung und geben Sie nach dem ersten Symptom keine pauschale Korrektur frei.
Aktuelle Dokumentenprüfung: NFPA 660 nach NFPA 484
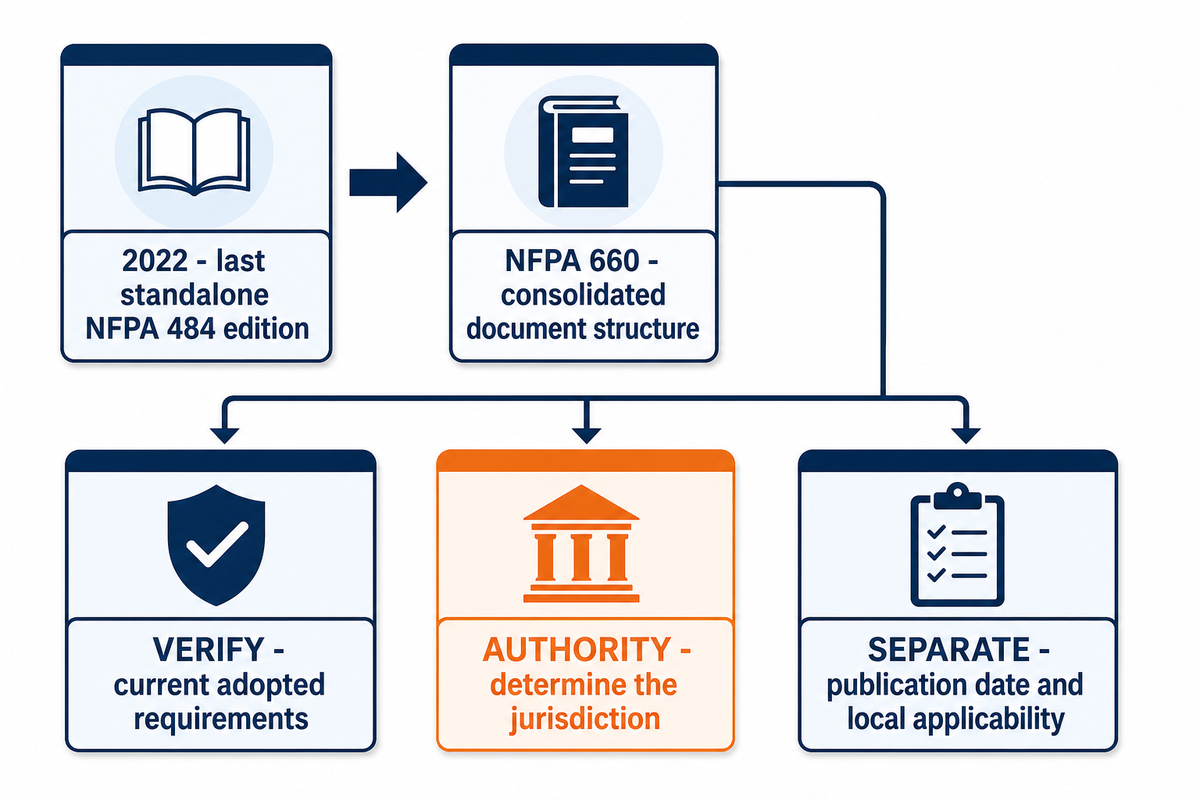
Da Prozessbeobachtungen keine Normenfrage klären können, müssen Sicherheitsreferenzen anhand der aktuellen Ausgabe und der jeweils zuständigen Gerichtsbarkeit geprüft werden. Die NFPA bezeichnet die Ausgabe 2022 der NFPA 484 als letzte eigenständige Ausgabe und erklärt, dass die Inhalte in NFPA 660 zusammengeführt wurden. Ein Verfahren, das NFPA 484 zitiert, ohne die aktuelle Dokumentenstruktur zu prüfen, kann sich auf eine veraltete Normenübersicht stützen, auch wenn die zugrunde liegende Gefährdung weiterhin relevant ist.
In der Praxis erfolgt die Prüfung anhand von Dokumenten: Bestimmen Sie den Arbeitsvorgang und die Werkstoffform, ermitteln Sie die zuständige Behörde, bestätigen Sie die aktuell geltenden Anforderungen und beziehen Sie qualifiziertes Sicherheitspersonal ein. Als redaktionelle Abgrenzung des Rechtsumfangs sind Veröffentlichungsdatum und lokale Anwendbarkeit getrennt zu prüfen. Ermitteln Sie die maßgebliche, übernommene Anforderung, statt eine Normen-Übersichtsseite als Ersatz für die maßgebliche Ausgabe oder die Beurteilung des Standorts heranzuziehen.
Die Entwicklungsseite zu NFPA 484 erläutert den Übergang. Die OSHA-Seiten zu brennbarem Staub und Metallbearbeitungsflüssigkeiten bieten Informationen zum bundesweiten Sicherheitskontext. Zusammen zeigen sie, warum der aktuelle Stand der Dokumente, die Werkstoffform und der Expositionsweg zu dokumentieren sind; ein vollständiges Sicherheitsprogramm für einen Titanbearbeitungsbetrieb liefern sie nicht.
Führen Sie einen klar eingegrenzten Titanversuch durch, bevor Sie eine Schnittbedingung freigeben
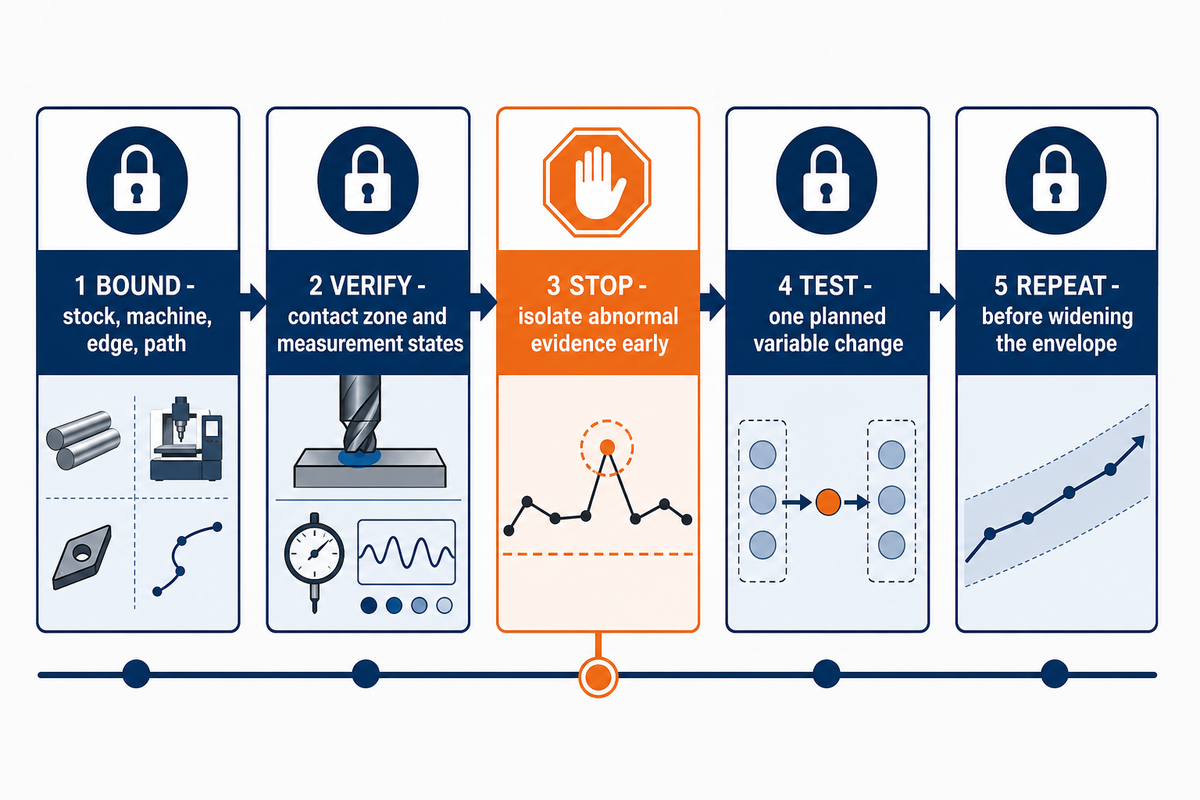
Ein veröffentlichter oder zuvor erfolgreicher Kennwert ist erst dann ein möglicher Ausgangspunkt, wenn der neue Schnitt klar eingegrenzt ist. Verwenden Sie eine kurze Versuchsreihe, bei der Werkstoff, Werkzeug, Fertigungsablauf, Kühlmittelzugang, Abstützung und Beobachtungsintervall eindeutig zugeordnet werden können. Ziel ist herauszufinden, ob sich die Schnittbedingung übertragen lässt, nicht einen Lieferanten zu qualifizieren oder eine Angebotsanfrage vorzubereiten.
Der DFM-Leitfaden zur CNC-Bearbeitung erläutert, wie sich die Geometrie auf die Herstellbarkeit auswirkt. Die folgende Abfolge setzt später an: Sie beginnt dort, wo ein konkreter Titanschnitt geprüft werden muss, ohne mehrere Prozessvariablen gleichzeitig zu ändern.
| Prüfkategorie für den Versuch | Erforderliche Prozessdokumentation | Abgesicherte Entscheidung |
|---|---|---|
| Ausgangshalbzeug eindeutig zuordnen | Werkstoffcharge, Form, Zustand und Referenzprobe | Ist dieser Versuch einem eindeutig identifizierbaren Werkstoffzustand zugeordnet? |
| Maschinenreferenzzustand bestätigen | Aufwärmzustand, Werkstücknullpunkt, Rundlaufabweichung und Signal-Skalierung | Lässt sich Maschinendrift von Schnittdrift trennen? |
| Schneidkantensystem festlegen | Werkzeug, Schneidkantenpräparation, Beschichtung, Halter und Auskragung | Lässt sich späterer Verschleiß mit einer eindeutig definierten Ausgangsschneidkante vergleichen? |
| Werkzeugeingriff im Fertigungsablauf festlegen | Arbeitsgang, Ein- und Austritt sowie axialer und radialer Werkzeugeingriff | Lassen sich Laständerungen einem bekannten Abschnitt des Fertigungsablaufs zuordnen? |
| Zugang zur Kontaktzone prüfen | Kühlmittelzufuhr und tatsächlicher Austrittsweg der Späne | Können die Späne abfließen, ohne in den Schnitt zurückzugelangen? |
| Messzustände festlegen | Beobachtungen im abgestützten und gelösten Zustand in festen Intervallen | Lässt sich die Bauteilbewegung vom Messzeitpunkt trennen? |
| Frühen Abbruchauslöser festlegen | Schneidkantenschaden, erneutes Zerspanen, instabile Last, Wärmeanzeichen oder Bewegung | Wird der Versuch bei einem ungewöhnlichen Ereignis abgebrochen, bevor sich die Nachweise vermischen? |
| Einen kurzen, stufenweisen Schnitt durchführen | Eine geplante Variablenänderung und ein festes Schnittintervall | Hat der Versuch den vorgesehenen Vergleich isoliert? |
| Nachweisverläufe vergleichen | Schneidkante, Spanweg, Lastkontext, Oberfläche und gelöste Bauteilgeometrie | Stützen mehrere Beobachtungen dieselbe klar eingegrenzte Schlussfolgerung? |
| Vor der Ausweitung wiederholen | Festgelegtes Intervall, Abbruchbedingung und ein zweiter vergleichbarer Durchlauf | Ist die Bedingung innerhalb desselben Schnittbereichs wiederholbar? |
Diese Abfolge verhindert, dass eine Prototypbeobachtung stillschweigend zu einer Aussage über die Fertigung wird. Außerdem wird so verhindert, dass eine Erzählung von Festigkeit und geringem Gewicht die Nachweise ersetzt, die für CNC-bearbeitete Titanteile erforderlich sind. Ein erfolgreiches Muster ist nützlich, doch eine übertragbare Schnittbedingung erfordert einen definierten Werkstoffzustand, Prozesszustand und Beobachtungszeitraum sowie einen Auslöser für einen neuen Versuch.
Auch Suchanfragen müssen nach ihrer Absicht zugeordnet werden. Anfragen wie „Titan fräsen“, „Titan drehen“ und „Schaftfräser für Titan“ gehören zu den Nachweisen für Arbeitsgang und Werkzeugausstattung. Fragen zu Verformungen dünner Wände, Kantenausbrüchen oder erneutem Zerspanen von Spänen gehören zur klar eingegrenzten Prozessdiagnose. „CNC-Bearbeitung von Edelstahl“ und „3D-Druck von Titan“ sind separate Werkstoff- oder Prozessvergleiche und kein Nachweis für diesen Fertigungsablauf.
Wenn es nicht mehr um Prozesswissen, sondern um die Eignung für ein konkretes Projekt geht, nutzen Sie die Projekt-Fit-Kriterien von Zhenling. Auf dieser Lösungsseite finden Sie Informationen zu zeichnungsspezifischen Leistungen, Konfiguration und Angebotsanfragen sowie zu CNC-Bearbeitungsdienstleistungen. Dieser Leitfaden macht keine Zusagen zu Größe, Toleranz, Volumen, Zertifizierung, Preis oder Lieferzeit.
Häufig gestellte Fragen
Lässt sich Titan mit CNC bearbeiten?
Ja. Die zitierten Studien dokumentieren das Drehen und Fräsen von Titan. Für Bohren und Oberflächenbearbeitung müssen Werkstoffsorte, Werkzeug, thermisches Verhalten und Spanabfuhr, Abstützung sowie Prüfzustand jeweils separat validiert werden.
Nach einem klar eingegrenzten Versuch lautet die entscheidende Frage nicht einfach, ob eine Maschine Titan zerspanen kann. Entscheidend ist, ob sich mit der konkreten Werkstoffsorte, Form, dem Fertigungsablauf, der Geometrie, dem Werkzeug, dem Werkzeugeingriff, dem Kühlmittelzugang, dem Spanweg, der Abstützung und dem Beobachtungsplan wiederholt akzeptable Nachweise erzielen lassen. Titankomponenten reichen von einfachen, halbzeugähnlichen Geometrieelementen bis hin zu komplexen dünnwandigen Bereichen und Taschen. Validieren Sie das konkrete Geometrieelement und den Zustand nach dem Lösen aus der Spannung, statt einen allgemeinen Kennwert zu übertragen.
Warum ist Titan so schwierig zu bearbeiten?
Bei Titan sind lokale Wärmeentwicklung, Schneidkantenbelastung, elastisches Verhalten und die Empfindlichkeit der Spanführung besonders ausgeprägt. Schon kleine Änderungen bei Werkzeugeingriff, Abstützung oder Kühlmittelzugang können daher den Verschleiß oder Oberflächenschäden beschleunigen.
Die geringe Wärmeleitfähigkeit kann Wärme nahe am Werkzeug halten, während Festigkeit und Duktilität des Werkstoffs die Schneidkante belasten. Reiben oder instabiler Werkzeugeingriff kann die lokale Oberfläche verfestigen und den Verschleiß beschleunigen. Lange Späne, schlechter Kühlmittelzugang, große Werkzeugauskragung, unzureichende Abstützung und Schwingungen dünnwandiger Bereiche können das Problem verstärken. Das genaue Zusammenspiel hängt von der Titansorte, dem Werkstoffzustand, dem Arbeitsgang, dem Werkzeug und der Werkstückgeometrie ab.
Welche Drehzahl oder Schnittgeschwindigkeit sollte für Titan verwendet werden?
Eine allgemeingültige Drehzahl oder Schnittgeschwindigkeit für Titan lässt sich nicht fundiert angeben. Berechnen Sie die Drehzahl aus der gewählten Schnittgeschwindigkeit und dem Durchmesser innerhalb eines validierten Arbeitsgangs und Werkzeugbereichs.
Die Drehzahl hängt von der Schnittgeschwindigkeit und dem Werkzeug- oder Werkstückdurchmesser ab. Eine geeignete Ausgangsbedingung setzt außerdem die genaue Titanlegierung und ihren Zustand, den Arbeitsgang, Werkstoff und Geometrie des Werkzeugs, die Beschichtung, den radialen und axialen Werkzeugeingriff, die Bezugsgröße für den Vorschub, die Kühlmittelzufuhr, die Auskragung, die Abstützung und den Abnahmeplan voraus. Veröffentlichte Kennwerte gelten für bestimmte Versuchsbereiche. Verwenden Sie Nachweise von Maschine, Werkzeughersteller und Werkstoffverantwortlichen sowie Ergebnisse kontrollierter Versuche am konkreten Geometrieelement, statt einen einzelnen Wert zu übernehmen.
Was sollte einen Titanversuch stoppen, bevor Kennwerte übertragen werden?
Brechen Sie den Versuch ab und isolieren Sie die Ursache, wenn Kantenausbrüche, erneutes Zerspanen von Spänen, instabile Last, lokale Wärmeanzeichen, Oberflächendrift oder Bewegung des gelösten Bauteils den ursprünglichen Schnittbereich verlassen.
Ein Abbruch stellt noch keine Diagnose dar. Dokumentieren Sie die Position im Fertigungsablauf und das Schnittintervall, bewahren Sie nach Möglichkeit Werkzeug und Späne auf, vergleichen Sie die Geometrie im abgestützten und gelösten Zustand und prüfen Sie, ob sich Werkstoffzustand, Schneidkante, Werkzeugeingriff, Kühlmittelzugang, Spanaustritt oder Abstützung geändert haben. Fahren Sie mit einer einzelnen, klar eingegrenzten Änderung und einem festgelegten Beobachtungspunkt fort. Übertragen Sie den ursprünglichen Kennwert nicht allein deshalb, weil das erste Bauteil maßhaltig blieb.
Garantiert die Korrosionsbeständigkeit von Titan ein langlebiges bearbeitetes Bauteil?
Nein. Die Korrosionsbeständigkeit hängt von der Legierung, der Umgebung, der Oberfläche und der Anwendung ab.
Sie belegt weder Geometrie noch Ermüdungslebensdauer, Sauberkeit, Oberflächenintegrität, Beschichtungskompatibilität oder behördliche Zulassung. Verknüpfen Sie Legierung, Umgebung, Belastungen, Oberflächenbeschaffenheit, Reinigung, Prüfung und Einsatzanforderungen für das konkrete Bauteil. Trennen Sie außerdem das allgemeine Verhalten der Legierung von den Auswirkungen durch Bearbeitungsschäden, Verunreinigungen, Eigenspannungen, Fügeverfahren und spätere Oberflächenbehandlung. Jede Aussage braucht Nachweise für die vorgesehene Exposition und Einsatzbedingung. Eine Probe oder ein Zertifikat kann nur die Frage beantworten, für deren Prüfung es vorgesehen war. Es kann die Auswirkungen einer nicht dokumentierten Oberflächenbearbeitung, eingeschlossener Rückstände, des Kontakts verschiedener Metalle oder eines späteren Reinigungsschritts nicht belegen. Als redaktionelle Nachweisregel gilt: Verknüpfen Sie die Aussage zur Korrosionsbeständigkeit mit dem angegebenen Legierungszustand, dem Oberflächenprozess, der Prüfmethode, der Umgebung, der Dauer und dem Abnahmekriterium.
So wurde dieser Leitfaden erstellt
Die Recherche für diesen Leitfaden umfasst die aktuellen Geltungsbereiche von ASTM-Produktnormen, OSHA-Leitlinien für Arbeitsplätze, Informationen zum Übergang zwischen NFPA-Dokumenten, von Fachleuten begutachtete Titanstudien und begrenzte, von Anbietern verfasste Praxishinweise. Das „Titanium Cut Stability Envelope“ ist ein redaktionelles Ordnungshilfsmittel; die ereignisbezogene Diagnosetabelle ist kein validiertes Kausalmodell. Es wurden keine internen Fertigungsergebnisse von Zhenling, Zertifizierungen, Patentrechte oder allgemeingültigen Kennwerte ergänzt.
Referenzen und Quellen
- ASTM B348/B348M-25: Stangen und Knüppel aus Titan und Titanlegierungen ASTM International
- ASTM B265-25: Band, Blech und Platte aus Titan und Titanlegierungen ASTM International
- Einfluss der Ti-6Al-4V-Mikrostruktur beim Mik rofräsen PubMed-Datensatz
- Zerspanbarkeit additiv gefertigter Titanlegierungen von Fachleuten begutachtete Übersichtsarbeit in PubMed Central
- Werkzeugverschleiß und Oberflächenreaktion beim Schlichtdrehen von Ti-6Al-4V von Fachleuten begutachteter Artikel in PubMed Central
- Zerspanungsparameter und Eigenspannungen in Titanlegierungen von Fachleuten begutachteter Artikel in PubMed Central
- Zerspanungsdynamik bei dünnwandigem Ti-6Al-4V von Fachleuten begutachteter Artikel in PubMed Central
- Fräsversuch mit Minimalmengenschmierung Journal of Manufacturing and Materials Processing
- Brennbarer Staub U.S. Occupational Safety and Health Administration
- Metallbearbeitungsflüssigkeiten: gesundheitliche Auswirkungen U.S. Occupational Safety and Health Administration
- Entwicklung und Zusammenführung der Norm NFPA 484: Mitteilung National Fire Protection Association
- Formeln und Definitionen zum Drehen Sandvik Coromant, Referenz des Werkzeuglieferanten
- Korrosionsbeständigkeit von Titan und Zustand der Oberfläche Veröffentlichung der International Titanium Association
- Ein systematischer Ansatz für die erfolgreiche Titanbearbeitung Von Kennametal verfasster Fachartikel des Werkzeugherstellers, veröffentlicht von Modern Machine Shop
- Wissenswertes zur Spanbildung Seco Tools, Referenz des Werkzeuglieferanten
- Metallbearbeitungsflüssigkeiten: Handbuch zu bewährten Sicherheits- und Gesundheitspraktiken U.S. Occupational Safety and Health Administration
- Formeln und Definitionen für Wendeschneidplatten-Fräswerkzeuge Sandvik Coromant, Werkzeugkatalog