Entre em contato com a Zhenling

Atualizado em agosto de 2026 · Guia de engenharia e compras
A usinagem tipo suíço é uma arquitetura de torneamento na qual o material bruto em barra avança por um cabeçote deslizante e pode receber apoio próximo à zona de corte por meio de uma bucha-guia. Manter curto o trecho sem apoio pode ajudar a controlar a deflexão em peças esbeltas. Isso, por si só, não comprova tolerância, acabamento superficial, tempo de ciclo nem capacidade do fornecedor.
Essa distinção é o tema deste guia. Na hora de contratar, a pergunta útil não é simplesmente “Esta é uma peça para usinagem tipo suíço?”. A questão é se uma configuração de máquina documentada, a condição do material bruto, a sequência de operações, o estado térmico e o plano de inspeção conseguem produzir a peça conforme o desenho técnico e verificar o resultado. Este guia ajuda engenheiros e compradores a preparar essas evidências sem transformar o nome de um processo em promessa de precisão.
Use este guia antes de decidir pela produção: primeiro, defina as evidências necessárias para a peça; depois, compare as sequências de operações propostas; só então avalie a capacidade específica do fornecedor e a cotação.
Definição prática
A usinagem tipo suíço muda o ponto de apoio da peça e a forma como o material bruto avança pela área de corte. A adequação da peça ainda depende da geometria, das características geométricas, da forma do material, das condições da barra, da configuração da máquina, do ferramental, da inspeção e das premissas de produção.
O que muda na zona de corte com a usinagem tipo suíço
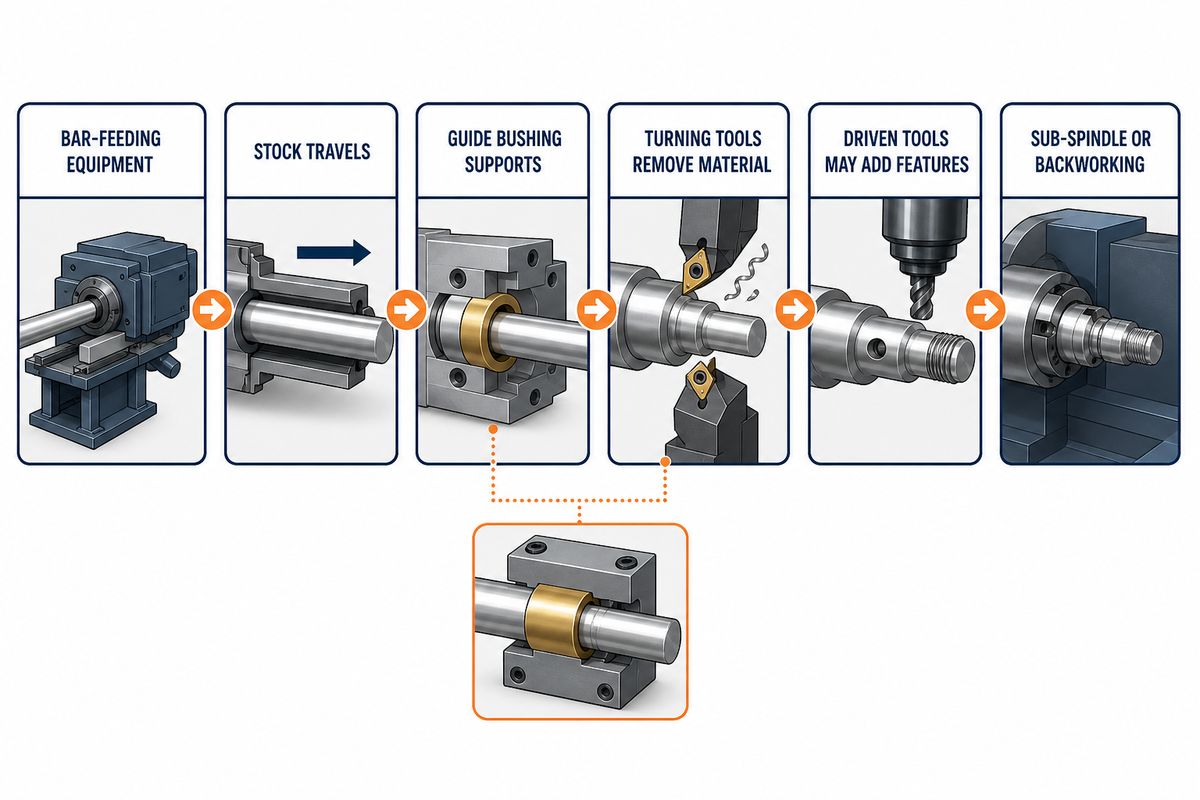
A ideia mecânica central é o apoio localizado: a barra avança pelo cabeçote enquanto uma bucha-guia pode apoiá-la perto da ferramenta. No torneamento convencional com cabeçote fixo, o material bruto fica preso por uma placa ou pinça e se estende em direção à ferramenta de corte. Em uma configuração tradicional tipo suíço, o cabeçote movimenta a barra axialmente, e a bucha-guia cria um ponto de apoio próximo ao corte.
Uma sequência básica funciona assim:
- O alimentador de barras posiciona o material bruto no eixo-árvore principal e na pinça.
- O material bruto avança ao longo do eixo longitudinal da máquina conforme o cabeçote deslizante se movimenta.
- Quando usada, a bucha-guia apoia o material bruto perto da ferramenta ativa.
- As ferramentas de torneamento removem material enquanto o movimento do cabeçote contribui para o avanço axial.
- Ferramentas acionadas podem fazer furos transversais, planos, ranhuras ou outras características geométricas, se a máquina e a preparação permitirem.
- Um subeixo ou uma estação de usinagem traseira pode receber a peça para usinar características na extremidade cortada.
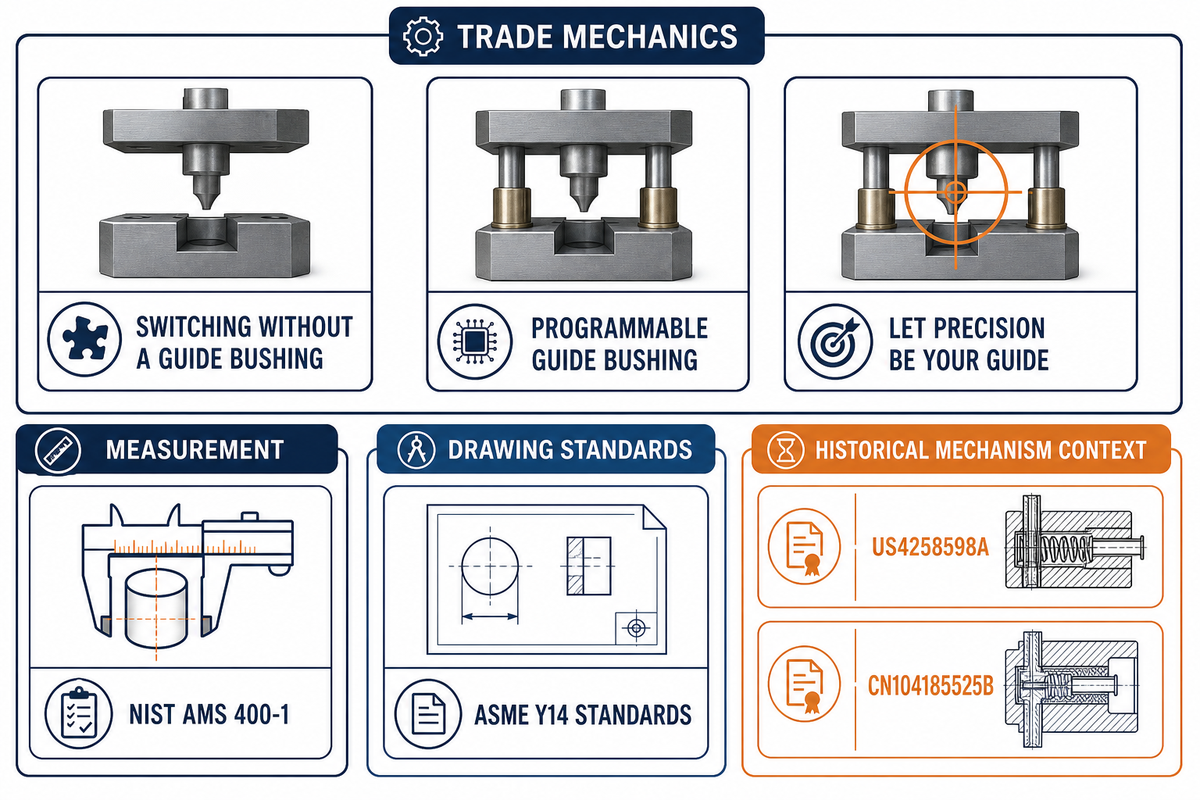
O apoio localizado da bucha-guia reduz uma fonte de instabilidade: um trecho excessivamente longo da peça sem apoio na região de corte. Desenhos históricos de patentes de buchas-guia ajudam a documentar essa relação mecânica, mas não comprovam a configuração atual de uma máquina nem a capacidade de um fornecedor. O apoio não elimina erros do eixo-árvore, dos eixos, a deflexão da ferramenta, o alinhamento das ferramentas acionadas, erros de compensação, movimentação térmica, erros de transferência nem incertezas de medição. Tudo isso continua fazendo parte do sistema de processo. Por isso, “fabricado em uma máquina tipo suíço” não é um critério completo de aceitação.
Termos que não devem ser reduzidos a uma única alegação
Cabeçote deslizante descreve como o eixo-árvore principal e o material bruto avançam. Bucha-guia descreve uma interface de apoio próxima ao corte. Pinça prende o material bruto no eixo-árvore. Subeixo pode receber o componente para operações na extremidade cortada. Ferramentas acionadas acrescentam operações com ferramentas rotativas às máquinas equipadas e configuradas para isso. Esses elementos podem aparecer em diferentes combinações.
Essa terminologia importa em uma solicitação de cotação. Se o desenho técnico exige um furo transversal e uma característica na face de vedação da extremidade traseira, “máquina tipo suíço” não comprova que ambos serão produzidos em uma única fixação. Os fornecedores devem especificar as estações, a transferência e o estado de inspeção propostos. Da mesma forma, “ciclo único” não deve ser entendido como “sem manuseio ou processamento externo”, a menos que a sequência de operações do fornecedor diga isso explicitamente.
Também há diferença entre potencial do processo e evidência demonstrada do processo. Uma distância curta de apoio pode explicar por que uma sequência de operações é plausível. Registros da primeira peça, definição do sistema de medição e resultados estáveis de produção permitem testar essa alegação. Manter esses dois níveis separados evita transformar uma vantagem mecânica em uma garantia geral de qualidade.
Torno tipo suíço versus torno CNC convencional
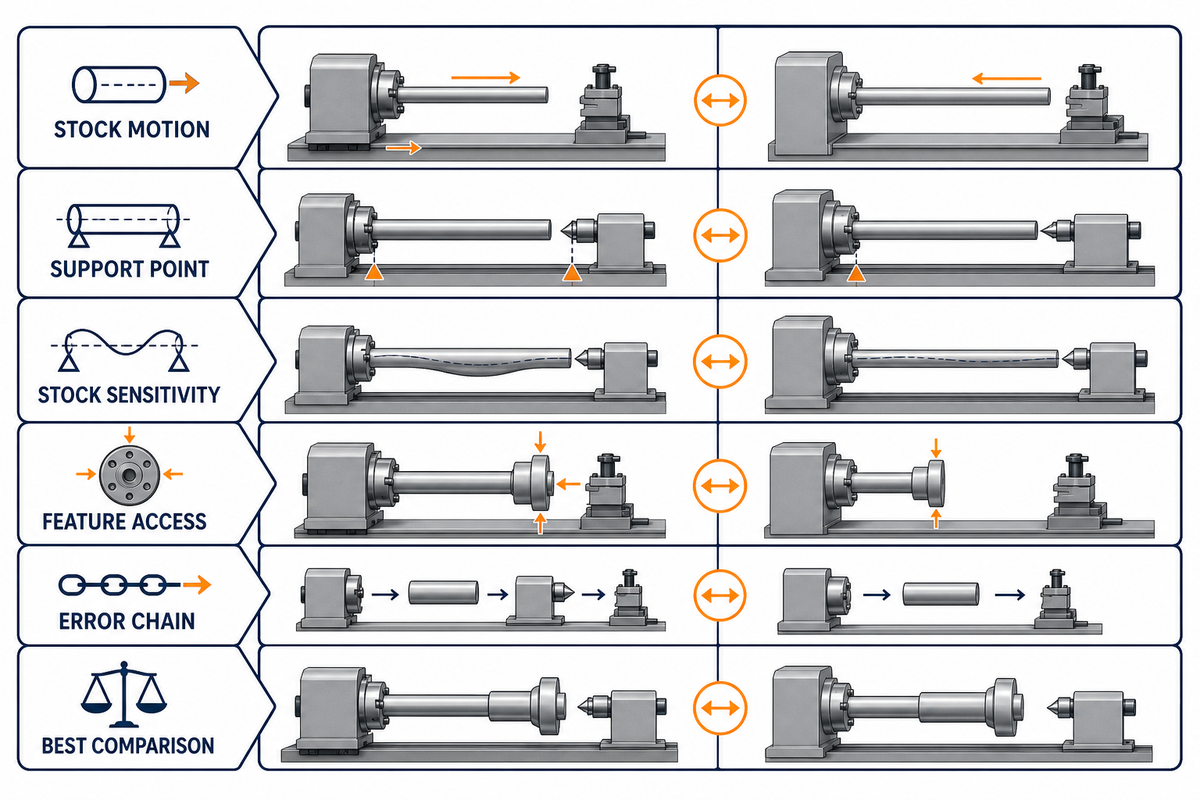
Um torno tipo suíço se distingue principalmente pela forma como o material bruto se movimenta e pode receber apoio; em geral, um torno CNC convencional mantém o material preso no eixo-árvore enquanto as ferramentas se deslocam pelos eixos programados. Essa diferença na zona de apoio não torna nenhuma das arquiteturas universalmente mais precisa. Escolha a sequência de operações cujo método de fixação da peça, acesso das ferramentas, fontes de erro e plano de inspeção sejam adequados ao componente.
| Ponto de decisão | Configuração tipo suíço | Configuração de torneamento convencional | Por que isso importa |
|---|---|---|---|
| Movimento do material bruto | O cabeçote deslizante avança a barra. | O material bruto geralmente fica fixo no sentido axial enquanto a ferramenta se desloca. | Isso muda a programação, o apoio e a sequência das características geométricas. |
| Ponto de apoio | A bucha-guia pode apoiar a peça perto do corte. | A placa ou a pinça apoia a peça pela extremidade do eixo-árvore. | Influencia o risco de deflexão em geometrias longas e esbeltas. |
| Sensibilidade do material bruto | O ajuste da bucha pode tornar importantes a consistência do diâmetro e a retilineidade. | Não há interface com bucha-guia, mas o método de fixação ainda exige material bruto adequado. | Afeta a preparação da barra e as evidências de preparação da máquina. |
| Acesso às características geométricas | Ferramentas acionadas e usinagem traseira, dependendo da máquina, podem combinar operações. | Ferramentas motorizadas e subeixos também estão disponíveis em muitas configurações. | As evidências reais sobre eixos e estações importam mais do que o nome da categoria. |
| Cadeia de erros | Inclui bucha, cabeçote deslizante, eixo-árvore, eixos, ferramentas, compensações e estado da transferência. | Inclui fixação da peça, eixo-árvore, eixos, ferramentas, compensações e estado da transferência. | O apoio localizado não comprova a capacidade total de nenhum dos sistemas. |
| Melhor comparação | Preparação documentada comparada com o desenho técnico completo. | Preparação documentada comparada com o desenho técnico completo. | Compare evidências, não rótulos de máquinas. |
Como interpretar termos comuns da usinagem tipo suíço
As páginas dos fornecedores podem chamar o processo de usinagem de torneamento tipo suíço, usinagem em torno tipo suíço ou trabalho em uma máquina CNC tipo suíço. Também podem mencionar tornos CNC tipo suíço. Esses termos podem descrever uma família de máquinas, mas nenhum deles especifica o modo de uso da bucha, o plano de eixos e estações, o método de fixação da peça, a condição do material bruto nem a sequência de inspeção proposta. A estrutura do NIST para medições em máquina é um contraste útil porque separa os campos do dispositivo, das coordenadas, do ambiente e dos resultados registrados que um rótulo de processo deixa em aberto.
Quando compradores usam usinagem tipo suíço como termo de busca, as páginas de serviços de usinagem costumam destacar a redução da deflexão durante a usinagem e do tempo de usinagem. Esses são efeitos possíveis do processo, não resultados garantidos. As vantagens da usinagem tipo suíço precisam ser avaliadas em relação ao trabalho de usinagem real, especialmente ao comprimento sem apoio em cada corte e às operações seguintes.
A afirmação de que uma peça é adequada à usinagem tipo suíço ainda exige uma sequência de operações característica por característica. A usinagem de peças complexas pode combinar torneamento, operações com ferramentas acionadas, transferência e usinagem traseira, mas a frase “a usinagem tipo suíço oferece operações combinadas” não mostra quais delas estão incluídas na preparação cotada. Máquinas tipo suíço têm configurações diferentes; por isso, compradores que consideram essa opção também devem identificar qualquer usinagem secundária e as referências geométricas após essa etapa.
Uma alegação sobre equipamento tipo suíço fica incompleta se não especificar qual ferramenta, eixo-árvore ou modo de apoio o torno usa. Da mesma forma, “a usinagem tipo suíço produz peças de precisão” é uma alegação sobre o resultado que exige evidências vinculadas ao desenho técnico. A capacidade CNC multieixos pode ampliar o acesso, e diferentes setores usam sistemas tipo suíço para diversos componentes, mas o setor em que essas máquinas são usadas importa menos do que a preparação controlada. A usinagem tipo suíço só se torna uma sequência de operações defensável depois que o fornecedor documenta a configuração aplicável.
A usinagem tipo suíço é comumente discutida por suas aplicações, mas rótulos de aplicação não definem o controle do processo. A usinagem multieixos pode reduzir o manuseio, mas um único ciclo de usinagem ainda pode incluir transferências, operações de corte, rebarbação ou outras operações secundárias. O modo de operação proposto para o torno tipo suíço importa mais do que a quantidade de operações citada em um folheto.
Um fornecedor pode descrever operações de usinagem feitas em uma única preparação, mas é preciso definir o que “preparação única” inclui. Muitas configurações tipo suíço podem combinar operações e costumam posicionar várias ferramentas perto da zona de corte; ainda assim, só podem executar as operações permitidas pelas estações e pela preparação reais. A usinagem de peças complexas também depende de ferramentas adequadas a aplicações tipo suíço, enquanto “usinagem tipo suíço significa precisão” continua sendo linguagem de marketing até que a cadeia de evidências seja definida.
A qualidade na usinagem tipo suíço deve, portanto, ser comparada com o mesmo rigor aplicado à usinagem CNC convencional e aos métodos tradicionais de usinagem. Embora a tecnologia tipo suíço tenha ligações históricas com a relojoaria suíça, uma máquina moderna ainda é um torno com cabeçote deslizante, fixação da peça, compensações, ferramentas e decisões de medição. Usinar peças pequenas não elimina essas fontes de erro.
Termos como “qualidade de máquina de parafusos”, “soluções de usinagem”, “automática suíça”, “plataforma suíça” e “usinagem multioperacional” também fazem parte do vocabulário dos fornecedores, não são critérios de aceitação. É preciso separar os benefícios da operação tipo suíço da sequência de operações cotada. A microusinagem e a usinagem sem bucha-guia apresentam diferentes questões de apoio; centros de usinagem e tornos CNC multieixos oferecem outras opções. Compare como um torno convencional fixa a peça, quais etapas de usinagem são especificadas e em que pontos a usinagem costuma alterar a referência geométrica, o estado da peça ou a responsabilidade pela inspeção.
Bucha-guia, modo sem bucha e a questão real do apoio
A bucha-guia é útil quando a peça precisa de apoio perto do corte ativo, mas a operação sem bucha pode ser uma configuração melhor quando esse apoio não é necessário ou quando as condições do material bruto e do processo tornam a bucha uma desvantagem. É uma decisão condicional, não uma classificação permanente dos dois modos.
Artigos sobre máquinas conversíveis tipo suíço mostram por que a escolha não pode ser reduzida a uma única regra de comprimento em relação ao diâmetro. Remover o alojamento da bucha-guia pode permitir outras formas de material bruto, reduzir a sensibilidade à relação entre bucha e barra e mudar o comportamento do remanescente ou de passes múltiplos. O apoio da bucha-guia ainda pode ser importante quando uma seção esbelta precisa de apoio perto do corte. Um mecanismo histórico de bucha-guia contextualiza a interface de apoio, mas não comprova sua adoção atual. A configuração da máquina, a fixação da peça, o material, a sequência das características geométricas e o resultado exigido determinam os limites práticos.
Seletor de decisão da zona de apoio
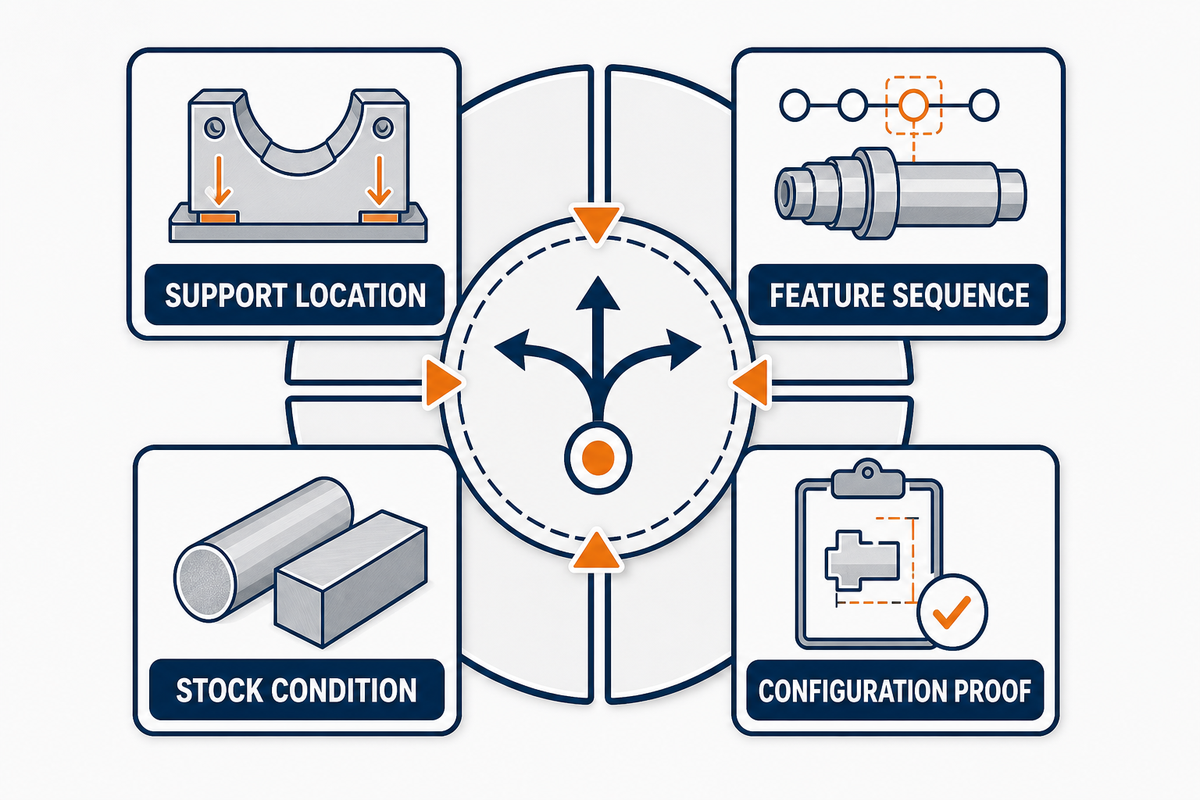
Criado para este guia, o Seletor de decisão da zona de apoio é um recurso de discussão com quatro posições. Ele não calcula um ajuste de máquina nem certifica a viabilidade do processo. Analise as posições antes de definir a sequência de operações:
| Posição do seletor | Evidências a examinar | Consequência para a decisão |
|---|---|---|
| 1. Localização do apoio | Onde fica o corte ativo em relação à pinça ou à bucha-guia, e qual trecho permanece sem apoio? | Se isso não estiver definido, a sequência de operações permanece em “investigação”. |
| 2. Sequência das características | Quais diâmetros são torneados antes das operações transversais, da usinagem traseira, da retração ou do corte? | A sequência pode mudar a eficácia do apoio. |
| 3. Condição do material bruto | Grau, condição, forma, variação do diâmetro, retilineidade, circularidade e estado da superfície. | O ajuste da bucha e a preparação da barra passam a ser dados explícitos da preparação da máquina. |
| 4. Comprovação da configuração | Modo real da máquina, fixação da peça, plano de eixos e estações, ferramental, estado térmico e sequência de inspeção. | Somente uma configuração documentada pode embasar a decisão final sobre a sequência de operações. |
Peças que parecem longas podem ter uma condição de corte estável se cada característica crítica permanecer bem apoiada. Peças mais curtas ainda podem ser difíceis de usinar se características transversais, variações do material bruto ou uma sequência de retração forem incompatíveis com o modo de uso da bucha previsto. Use relações dimensionais como evidência específica da preparação quando o fornecedor as apresentar, não como regra universal.
Quais peças são adequadas à usinagem tipo suíço e quais não são?
As peças mais promissoras costumam combinar uma geometria adequada à alimentação por barra, uma seção sensível ao apoio e uma sequência de características que possa ser concluída com uma configuração de máquina documentada. O diâmetro, sozinho, é um critério fraco. Avalie o desenho técnico junto com o comprimento sem apoio em cada corte, as operações transversais, o acesso à extremidade traseira, a forma do material, as condições da barra, o escopo da inspeção e as premissas de volume. O portal de normas ASME Y14 oferece contexto sobre a linguagem de desenhos técnicos, não aprovação da sequência de operações.
A linguagem usada nas buscas pode confundir essa avaliação. Termos como torno tipo suíço, torno convencional, CNC tipo suíço e CNC tipo suíço identificam famílias amplas de processos, não registros de capacidade comprovada. Da mesma forma, descrições como peças complexas, peças de geometria intrincada, peças esbeltas, peças de precisão, usinagem de precisão e fabricação de precisão não definem a geometria nem o método de aceitação. Desenhos técnicos específicos de cada setor podem exigir tolerâncias rigorosas e rastreabilidade, mas o nome do setor não substitui o requisito controlado nem a análise específica do projeto.
| Resultado da triagem | Padrão típico de evidências | Próxima ação |
|---|---|---|
| Candidata plausível | Forma adequada à alimentação por barra; características esbeltas ou sensíveis ao apoio; operações acessíveis de torneamento, transversais e traseiras; material bruto controlado; demanda recorrente. | Solicite a configuração e o plano de inspeção. |
| Investigar | A forma do material bruto varia; a transferência da referência geométrica não está clara; características profundas ou que se cruzam são predominantes; o acesso para rebarbação é incerto; o estado térmico ou de medição não foi especificado. | Esclareça as evidências que faltam antes de comparar as propostas. |
| Compare outra sequência de operações | A peça não é naturalmente adequada à alimentação por barra; predomina o fresamento; a fixação da peça ou o acesso às características não é compatível com as estações disponíveis; outra sequência de operações reduz as transferências ou o risco relacionado às evidências. | Use uma comparação entre as sequências de fresamento e torneamento e solicite os planos de processo de ambas. |
Uma quantidade de protótipos não desqualifica automaticamente o processo, e um volume elevado não o justifica automaticamente. A preparação, a preparação da barra, o ferramental especial, o desenvolvimento da inspeção e as operações secundárias podem pesar mais em quantidades pequenas. Em volumes maiores, o mesmo investimento pode ser distribuído entre mais peças. Compare as faixas de volume solicitadas e os detalhes da sequência de operações, em vez de usar uma quantidade mínima genérica.
3 cenários de desenho técnico que mudam o resultado da triagem
Cenário 1: uma haste longa torneada com vários diâmetros próximos. A localização do apoio é um fator importante, mas o desenho técnico ainda exige uma sequência característica por característica. Se o diâmetro crítico receber acabamento enquanto estiver bem apoiado e puder ser inspecionado em seu estado final, a sequência de operações pode ser adequada. Se uma operação posterior alterar a referência geométrica ou a superfície, a vantagem do apoio anterior não determina a aceitação final.
Cenário 2: um componente curto em que predominam as operações transversais. O comprimento nominal pode sugerir que uma bucha-guia é desnecessária, enquanto o acesso das ferramentas acionadas e a usinagem traseira determinam a sequência mais eficiente. Os compradores devem comparar o plano de eixos e estações proposto com o de um torno convencional com ferramentas motorizadas ou uma sequência de fresamento. Esta é uma comparação de configurações, não uma disputa entre nomes de processos.
Cenário 3: um perfil simples torneado com material bruto de condição incerta. A geometria pode parecer ideal, mas a retilineidade da barra, a variação do diâmetro, as condições da superfície ou a forma podem complicar o ajuste da bucha. Respostas confiáveis especificam a premissa sobre o material bruto recebido, a responsabilidade pela preparação e o ponto de inspeção. Sem esses detalhes, um preço baixo por unidade pode ocultar uma base de material diferente.
Escolhas de projeto que afetam a estabilidade e a estratégia de ciclo
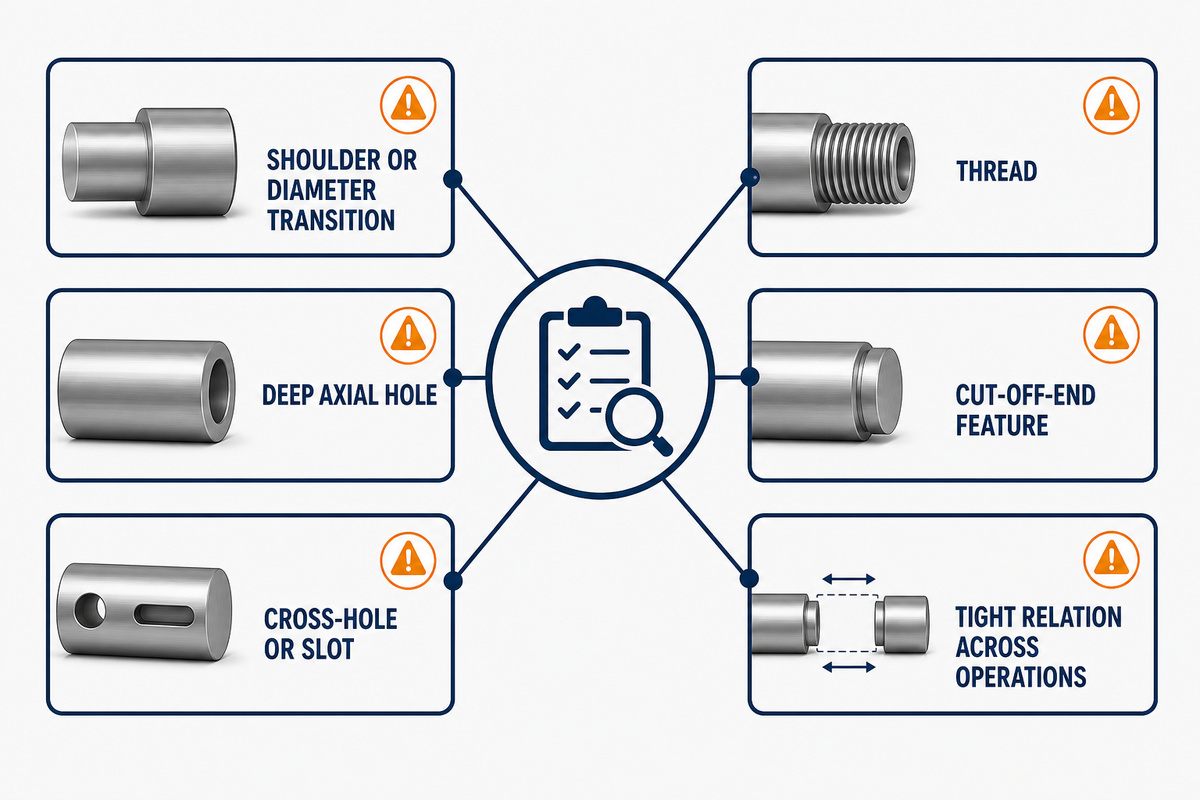
A geometria das características afeta mais do que o tempo de trajetória da ferramenta: pode alterar o apoio, o acesso das ferramentas, a evacuação de cavacos, o controle de rebarbas, a transferência de referências geométricas e a ordem em que a peça precisa ser usinada. Como a triagem de adequação anterior depende das relações entre o material bruto e a bucha, orientações públicas raramente sustentam valores mínimos universais para características em diferentes materiais, máquinas, ferramentas e métodos de aceitação. Use a linguagem aplicável das normas ASME Y14 para desenhos técnicos a fim de definir o requisito; em seguida, use as perguntas a seguir para analisar a sequência de operações, não como limites de projeto.
| Característica geométrica | Possível risco para a sequência de operações | Questão a esclarecer |
|---|---|---|
| Ombro ou transição de diâmetro | Altera a seção apoiada e pode limitar a retração através da bucha. | Quais diâmetros são usinados antes de mudar a relação de apoio? |
| Furo axial profundo | O alcance da ferramenta, a evacuação de cavacos, o batimento e a carga térmica podem determinar o plano. | Qual sequência de furação e qual método de verificação são propostos? |
| Furo transversal ou ranhura | Importam o acesso das ferramentas acionadas, a localização das rebarbas, o posicionamento angular e a relação entre características. | A característica e suas rebarbas podem ser finalizadas e inspecionadas na estação planejada? |
| Rosca | O batimento, o alívio, o acesso da ferramenta e o estado do calibre podem afetar a aceitação. | Quais norma, classe, método de calibração e estado após o acabamento se aplicam? |
| Característica na extremidade cortada | Pode exigir transferência para o subeixo ou uma preparação secundária. | Qual referência geométrica permanece após a transferência e onde ela é restabelecida? |
| Relação dimensional rigorosa entre operações | Erros de eixo, compensação, temperatura, transferência e medição podem se acumular. | Quais evidências distinguem o apoio localizado da capacidade total do processo? |
Aquecimento inicial, mudanças nas cargas do eixo-árvore ou das ferramentas acionadas, interrupções da máquina, variações do ambiente e atualizações de compensação devem ser analisados quando puderem afetar características críticas. Mesmo uma relação estável com a bucha-guia não mantém estável o restante da máquina. Pergunte como a aprovação da primeira peça, a aprovação após uma reinicialização e as verificações durante o processo lidam com essas mudanças de estado.
Durante a análise da sequência de operações, acompanhe uma característica crítica desde a barra recebida, passando pelo corte com apoio, qualquer operação com ferramenta acionada, o corte, a transferência para o subeixo, a rebarbação, o acabamento, o condicionamento, a medição, a geração do relatório e a decisão final, porque o processo pode parecer estável na bucha-guia e ainda assim perder comparabilidade quando uma compensação muda, uma referência geométrica é restabelecida, uma rebarba é removida, uma superfície recebe tratamento, um instrumento diferente é usado ou um critério de aceitação diferente se aplica perto do limite da especificação.
Material e condições da barra são dados de entrada do processo
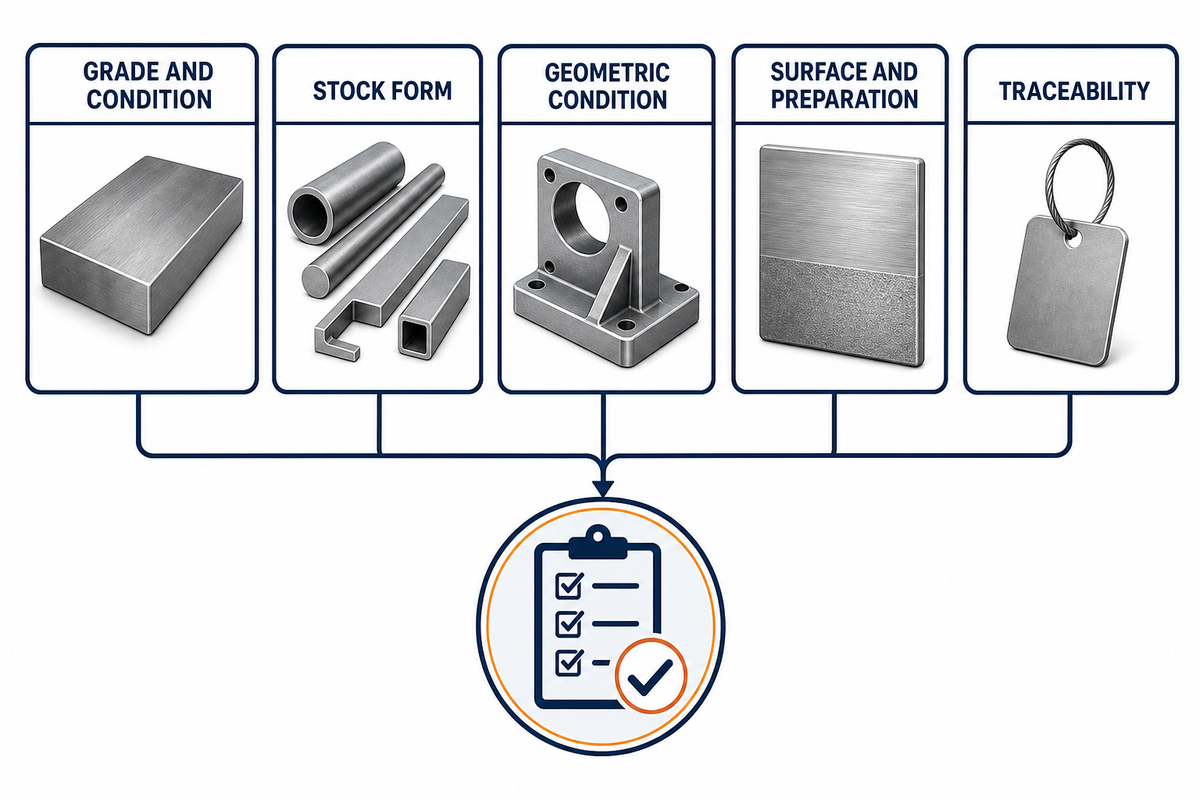
O nome de uma família de materiais não basta para definir uma preparação de usinagem tipo suíço. Os requisitos devem especificar o grau do material, a condição, as substituições permitidas, a forma do material bruto, as exigências de certificados e quaisquer restrições conhecidas de retilineidade, circularidade, diâmetro ou superfície. Esses detalhes afetam a interface com a bucha-guia, o comportamento no corte, o ferramental, o controle de cavacos e a inspeção.
“Aço inoxidável”, por exemplo, pode ocultar diferenças de grau, condição de fornecimento, usinabilidade, requisitos de resistência à corrosão e processamento após a usinagem. Há diferenças semelhantes entre aços-carbono, aços-liga, ligas de alumínio, materiais à base de níquel e plásticos. Consulte o guia mais amplo de seleção de materiais para usinagem CNC para obter informações sobre seleção de ligas; mantenha o registro específico da usinagem tipo suíço voltado ao que a preparação exige saber sobre a barra recebida.
A operação com bucha-guia pode exigir uma relação controlada entre a barra e a bucha. Isso não significa que todo trabalho exija material retificado sem centros nem que a operação sem bucha aceite qualquer material bruto. Significa que o fornecedor deve informar a condição presumida do material bruto e qualquer etapa de preparação no plano de processo e na cotação. O relatório do NIST sobre casos de uso de medição também identifica as condições do material e do ambiente como dados que vale a pena registrar. Quando a especificação de compra permite substituições, indique quem pode aprová-las e quais evidências funcionais ou de inspeção devem permanecer inalteradas.
| Dado de entrada | O que informar | Por que isso muda a avaliação |
|---|---|---|
| Grau e condição | Especificação, têmpera ou condição de processamento e regra para substituições. | Afeta a resposta ao corte, o ferramental, o processamento posterior e as evidências funcionais. |
| Forma do material bruto | Redondo, sextavado, extrudado, tubular ou outra forma fornecida. | Pode alterar a fixação da peça e a viabilidade da bucha-guia. |
| Condição geométrica | Evidências aplicáveis de diâmetro, retilineidade e circularidade. | Define a relação presumida entre o material bruto e o sistema de apoio. |
| Superfície e preparação | Conforme trefilado, retificado, descascado, revestido ou preparado pelo fornecedor. | Altera o atrito, o ajuste, o rendimento, o custo e as responsabilidades. |
| Rastreabilidade | Certificado, vínculo com corrida ou lote, segregação e requisitos de retenção. | Determina se o registro de entrega pode ser vinculado ao material aceito. |
Tolerância, acabamento superficial e inspeção devem corresponder ao mesmo estado
Uma tolerância só pode ser verificada quando a característica geométrica, o sistema de referências, o estado da peça, o método de medição e o critério de aceitação são definidos em conjunto. Essa definição comum de material e material bruto também deve orientar a inspeção: números rigorosos no desenho não provam que todos os fornecedores medirão a mesma característica geométrica da mesma forma ou chegarão à mesma decisão de conformidade.
O trabalho do NIST sobre medição na máquina distingue padrões calibrados, identificação da sonda, deslocamentos de coordenadas, repetibilidade, dispositivos de medição controlados, condições ambientais e do material, além dos resultados registrados. Isso serve de alerta para compras: “inspeção incluída” não define um escopo completo. As duas partes também precisam acordar como interpretar os resultados, especialmente quando a incerteza ou a aplicação de margens de segurança puder afetar a aceitação perto de um limite da especificação.
| Categoria de evidência | Registrar como | Risco se omitido |
|---|---|---|
| Característica geométrica e referência | Revisão do desenho, identificação da característica geométrica e referências geométricas. | Interpretações diferentes do mensurando. |
| Estado da peça | Na máquina, primeira peça, após o corte, após o acabamento ou estado final. | Resultados de diferentes etapas das operações são comparados como se fossem equivalentes. |
| Estado térmico/condicionamento | Condicionamento aplicável, aquecimento, ambiente e momento da medição. | O histórico térmico é confundido com uma capacidade estável. |
| Equipamento e rastreabilidade | Tipo/ID do instrumento, referência de calibração ou padrão, dispositivo de fixação, programa. | Não é possível rastrear nem reproduzir a aparente concordância. |
| Amostragem e registro | Frequência, local da amostra, formato dos resultados e retenção dos registros. | Uma declaração de aprovação não define a população avaliada nem o histórico das evidências. |
| Critério de aceitação | Limite da especificação, acrescido da regra acordada para decisão com base na incerteza ou capacidade e da pessoa responsável pela decisão. | Duas medições válidas podem levar a decisões inconsistentes de aceitação ou rejeição. |
| Estado superficial | Como usinado, rebarbado, limpo, tratado, revestido ou em estado final. | O acabamento e as alterações nas bordas são comparados em estados diferentes. |
| Identificação do relatório | Peça/lote, revisão, data, programa, operador ou sistema e vínculo com os resultados. | Não é possível vincular o registro ao produto aceito. |
| Gatilho para mudança | Eventos que exigem revalidação, nova aprovação ou revisão do plano de medição. | Ferramental, material bruto, deslocamentos ou sequência de operações alterados podem herdar evidências desatualizadas. |
As normas ASME Y14 fornecem contexto sobre a linguagem dos desenhos, mas o título ou a edição de uma norma não comprovam que uma preparação específica consiga atender a um requisito. Para saber mais sobre transferência de referências e planejamento da medição, consulte o guia de projeto e inspeção para torneamento. As evidências do fornecedor ainda precisam se referir ao desenho controlado e ao estado de inspeção acordado.
O custo e o prazo de fabricação dependem da sequência de operações da peça, não do nome do processo
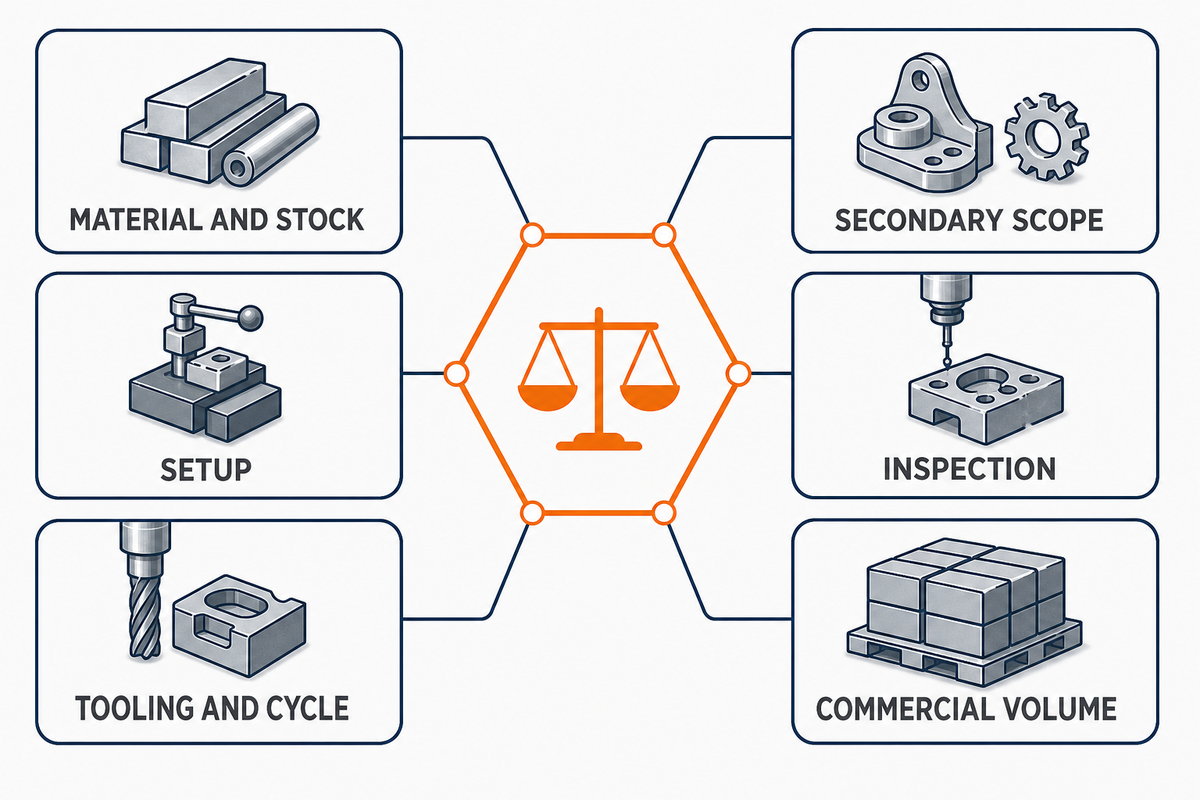
A família de processos influencia as sequências de operações viáveis, mas “usinagem tipo suíço”, por si só, não permite estabelecer preço ou prazo de fabricação comparáveis. As premissas do orçamento podem variar quanto à preparação da barra, preparação da máquina, desenvolvimento de ferramentas, estratégia de ciclo, operação sem supervisão, inspeção, operações secundárias, acabamento, risco de refugo, embalagem e volume. Sem deixar essas premissas claras, dois valores totais podem corresponder a escopos diferentes.
- Material e material bruto: grau, condição, forma, certificação, preparação e rendimento.
- Preparação da máquina: fixação da peça, modo de uso da bucha-guia, alimentador de barras, deslocamentos, aprovação da primeira peça e controles de reinício.
- Ferramental e ciclo: ferramentas padrão ou especiais, premissas sobre a vida útil das ferramentas, sobreposição de operações e operação gargalo.
- Escopo secundário: rebarbação, limpeza, tratamento térmico, revestimento, retificação ou usinagem separada.
- Inspeção: lista de características geométricas, equipamentos, amostragem, relatórios, evidências de capacidade e rastreabilidade.
- Volume comercial: quantidade de protótipos, tamanhos dos lotes liberados, estimativa anual e confiança na previsão.
Esta pesquisa não estabeleceu uma taxa horária universal, percentual de economia, prazo de fabricação ou quantidade mínima de pedido. Estimativas de profissionais podem ilustrar que existem custos com máquinas, mão de obra, serviços públicos e consumíveis, mas não são tarifas de mercado publicadas e não são usadas aqui. O guia de custos de usinagem CNC da Zhenling aborda o planejamento de custos em geral; este guia mostra as premissas específicas da usinagem tipo suíço.
Como preparar um pacote de evidências comparável entre fornecedores
As respostas dos fornecedores se tornam comparáveis quando todos recebem o mesmo registro controlado da peça e apresentam suas premissas com base nos mesmos 7 campos de evidência. Como a comparação de custos e prazos de fabricação depende das premissas declaradas, o formato abaixo é um recurso editorial para compras, não uma norma do setor, uma aprovação de viabilidade ou um substituto para a análise do desenho. Os campos de medição se baseiam nas categorias do NIST AMS 400-1, enquanto o dossiê de 7 campos foi criado para este guia.
Dossiê de evidências da peça com 7 informações
- Definição controlada: revisão do desenho e do modelo, unidades, regra para resolver conflitos e responsável pelas alterações.
- Material e material bruto: grau e condição exatos, forma, certificação, limites de substituição e requisitos para a condição da barra.
- Registro de criticidade das características: características críticas para a função, relações entre referências geométricas, operações transversais, usinagem traseira, locais sensíveis a rebarbas e limites estéticos.
- Registro de volume: quantidade de protótipos, faixas dos lotes liberados, estimativa anual e incerteza da demanda, em vez de um único volume divulgado inflado.
- Premissas sobre o estado do processo: modo de operação da máquina proposto, sequência de operações, operações secundárias, estado de acabamento, controles térmicos/de aquecimento e tratamento do reinício.
- Inspeção e regra de decisão: estado de medição, equipamento, amostragem, rastreabilidade, formato do relatório, regra de decisão baseada na incerteza ou capacidade e responsável pelas não conformidades.
- Registro de aprovação e alterações: expectativas para amostras ou primeira peça produzida, processo para desvios, embalagem, retenção de documentos e condições que exigem nova aprovação.
Peça a cada fornecedor que identifique exclusões e premissas ao lado desses campos. Uma resposta “completa” não comprova capacidade, mas revela se preço, prazo e escopo da inspeção se referem ao mesmo problema. Também deixa clara uma alternativa de torneamento convencional quando essa sequência de operações é mais justificável.
Normalize as respostas antes de comparar os valores totais
Comece pelo escopo, não pelo preço. Marque se cada resposta inclui a mesma origem e condição do material, preparação da barra, ferramental especial, aprovação de amostra, inspeção de produção, operações secundárias, acabamento, embalagem e documentação. Coloque os itens não resolvidos em uma coluna “em aberto”, em vez de atribuir silenciosamente uma premissa favorável.
Em seguida, compare a sequência de operações proposta. Um fornecedor pode combinar torneamento, operações transversais e usinagem traseira na configuração proposta. Outro pode usar uma operação separada para melhorar o acesso ou a inspeção. Menos operações não são automaticamente melhores se a sequência combinada gerar uma transferência de referência geométrica, rebarba ou problema de medição sem controle. A pergunta relevante é qual resposta descreve e controla sua sequência com mais clareza em relação aos requisitos funcionais.
Por fim, compare os prazos das evidências. Registre o que deve ser entregue antes da aprovação da produção, o que acompanha cada remessa ou lote e o que só fica disponível mediante solicitação. Um registro da primeira peça produzida, uma verificação durante o processo e um relatório final respondem a perguntas diferentes. Se uma característica crítica não tiver um ponto de evidência definido nem uma pessoa responsável pela decisão, a proposta continuará tecnicamente em aberto, mesmo que o valor comercial esteja completo.
Para as equipes de compras, a comparação mais reveladora costuma ser a que envolve as exceções: pergunte o que acontece quando o material bruto recebido difere da premissa do orçamento, uma troca de ferramenta desloca uma característica crítica, a inspeção da primeira peça e a inspeção final divergem, um acabamento altera a superfície medida ou a quantidade do lote liberado muda; em seguida, exija que a resposta identifique quem analisa o evento, qual registro orienta a decisão e se a produção pode continuar.
Quando o dossiê estiver definido, ele poderá apoiar a transferência para a etapa comercial. A Zhenling Metal pode analisar os requisitos controlados por meio de sua análise do desenho e da produção para usinagem tipo suíço. Este artigo não afirma que a Zhenling tenha uma máquina específica do tipo suíço, sistema de bucha-guia ou configuração de máquina; esses fatos devem ser confirmados durante a análise específica do projeto.
“Compare a sequência de operações controlada e suas evidências, não apenas o nome do processo.”
O que está realmente mudando na usinagem tipo suíço?
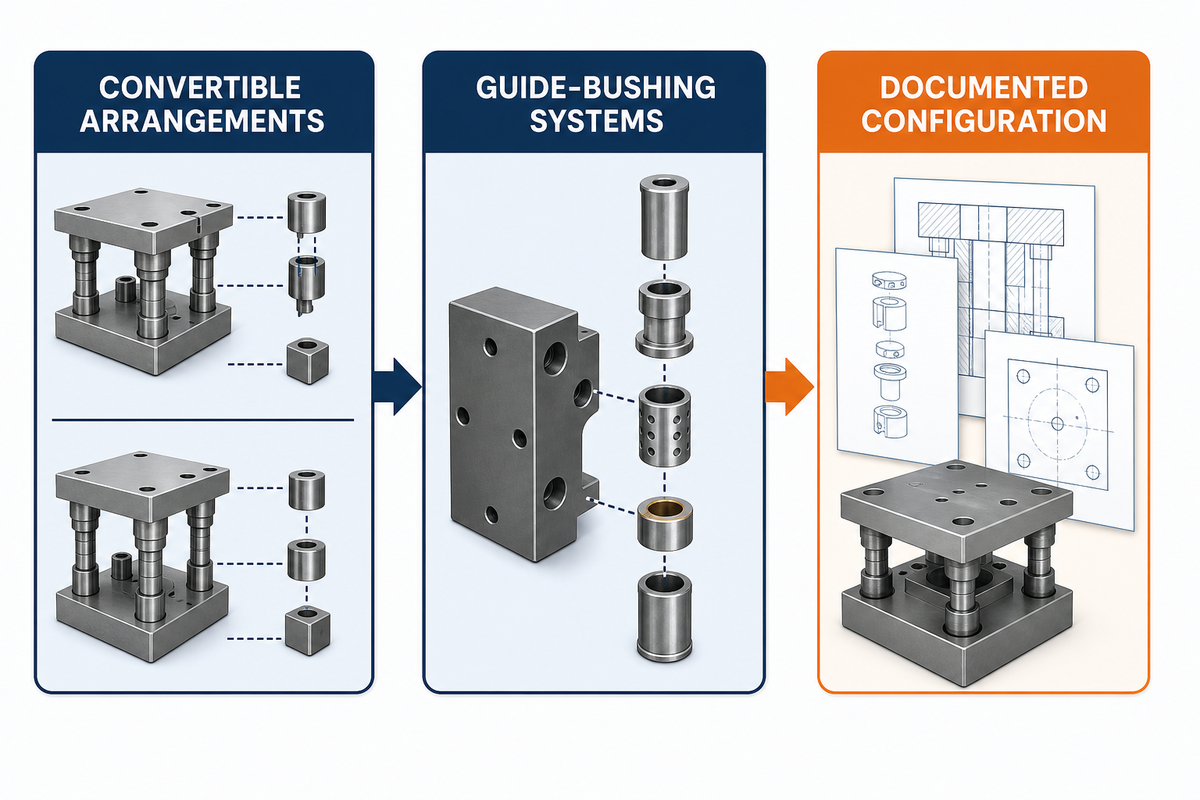
A narrativa atual mais defensável é a mudança na configuração técnica, não uma taxa comprovada de crescimento do mercado. Depois que o pacote de evidências identifica a configuração proposta, publicações do setor contextualizam alternativas como sistemas conversíveis com bucha-guia/sem bucha-guia e sistemas de bucha-guia cuja pressão ou comportamento operacional pode ser ajustado para aplicações específicas. Um registro de patente de bucha-guia pode documentar um mecanismo atribuído, mas não a adoção atual pelo mercado. Esses desenvolvimentos podem mudar as opções de preparação da máquina e as perguntas que o comprador deve fazer.
A implicação para o comprador é modesta, mas útil: não presuma que “tipo suíço” significa uma arquitetura fixa. Pergunte qual modo e sistema de suporte o fornecedor propõe, qual condição do material bruto considera e quais características são produzidas antes e depois da transferência. Uma opção mais recente não é automaticamente melhor; ela amplia as possibilidades de configuração que precisam ser documentadas.
O histórico de buscas pelo termo exato nesta pesquisa não permitiu determinar uma tendência de demanda confiável, e nenhuma fonte aprovada estabeleceu uma taxa de crescimento do mercado. Patentes antigas de buchas-guia podem documentar mecanismos históricos ou sua titularidade, mas não comprovam a adoção atual. Por isso, o artigo não faz previsões nem atribui à Zhenling uma invenção específica da usinagem tipo suíço ou a propriedade de equipamentos.
Conclusão principal
Uma decisão confiável sobre usinagem tipo suíço combina a mecânica da zona de suporte com a sequência real das características geométricas, a condição do material bruto, o estado da máquina e a regra de decisão da inspeção. Se algum desses pontos for desconhecido, mantenha a sequência de operações como “a investigar”.
Perguntas frequentes sobre usinagem tipo suíço
O que é usinagem do tipo suíço?
A usinagem do tipo suíço é um método de torneamento CNC que usa um cabeçote deslizante para alimentar a barra de material bruto pela zona de corte. Na configuração tradicional, uma bucha-guia apoia a barra perto da ferramenta. Máquinas modernas do tipo suíço também podem oferecer modos sem bucha-guia, ferramentas acionadas e usinagem traseira, quando o modelo e a preparação específicos permitem. A configuração proposta, em vez do nome da categoria, deve indicar quais operações e relações de suporte se aplicam ao desenho.
Por que ela é chamada de usinagem suíça?
O nome vem de uma técnica de torneamento desenvolvida para componentes pequenos e esbeltos na indústria relojoeira suíça. Hoje, “tipo suíço” descreve uma arquitetura de máquina e uma família de processos, não o país onde a máquina ou a peça é fabricada. Documentos históricos de patentes de buchas-guia registram mecanismos e atribuições, não a precisão ou a origem de um fornecedor atual.
Usinagem suíça é o mesmo que usinagem de parafusos do tipo suíço?
Os termos costumam se sobrepor no uso comercial. “Usinagem de parafusos do tipo suíço” remete à produção automática de componentes torneados pequenos; “usinagem CNC do tipo suíço” destaca o controle por computador e a possibilidade de usar ferramentas acionadas, subfusos ou operações combinadas. Confirme a configuração proposta para o desenho em vez de confiar em qualquer um dos nomes.
Que tamanho de peças é adequado para a usinagem do tipo suíço?
Não há um limite universal de tamanho que determine se uma peça é adequada. Analise a capacidade documentada da barra junto com o comprimento sem apoio em cada corte, o modo da bucha, a sequência de características geométricas, o acesso das ferramentas, a forma do material bruto e a inspeção. O diâmetro é apenas uma questão de dimensão externa. Uma peça curta dominada por operações transversais pode ser mais difícil de produzir do que uma haste torneada mais longa, enquanto uma característica esbelta pode ser viável quando permanece apoiada durante o corte crítico. A condição do material bruto pode restringir ainda mais as opções.
Quais são as desvantagens ou limitações da usinagem do tipo suíço?
As possíveis limitações incluem sensibilidade ao material bruto, esforço de preparação e ferramental, sobra de material, restrições de acesso às características geométricas, controle térmico e de deslocamentos, além da complexidade da inspeção. Outra sequência de torneamento ou fresamento pode ser mais fácil de controlar quando o trabalho de preparação ou as transferências superam a vantagem do suporte próximo para uma peça específica.
A usinagem do tipo suíço é adequada para protótipos?
A usinagem do tipo suíço pode ser adequada para protótipos, especialmente quando a geometria do protótipo exige a mesma estratégia de suporte ou de operações combinadas esperada na produção. Ela pode não ser econômica quando a preparação da máquina, o preparo da barra, o ferramental especial ou o desenvolvimento da inspeção representam a maior parte do trabalho para uma quantidade muito pequena. Um protótipo também pode revelar problemas de transferência, rebarbas, material bruto e medição antes do aumento das quantidades liberadas. Compare uma sequência documentada para protótipos com o torneamento ou fresamento convencional e especifique quais evidências devem ser mantidas na produção, em vez de considerar apenas a quantidade.
Referências e fontes
- Production Machining, Mudança para usinagem tipo suíço sem bucha-guia: discussão específica sobre configuração, suporte, material bruto, sobra de material e sequência de passes.
- Production Machining, Considere uma bucha-guia programável: desenvolvimento de configurações de buchas-guia.
- Cutting Tool Engineering, Deixe a precisão ser seu guia: mecânica da bucha-guia e condições de aplicação.
- NIST AMS 400-1, Casos de uso de medição na máquina e informações para operações de usinagem: informações sobre equipamentos de medição, calibração, coordenadas, repetibilidade, rastreabilidade e compensação térmica.
- Centro de normas ASME Y14: títulos e edições de normas sobre a linguagem dos desenhos; não comprova a capacidade do fornecedor.
- US4258598A, Registro de patente de bucha-guia: apenas contexto histórico sobre o mecanismo e sua atribuição.
- CN104185525B, Registro de patente de bucha-guia: contexto sobre o mecanismo atribuído; não comprova a adoção atual nem a propriedade da Zhenling.
Preparado como guia educativo para a Zhenling Metal. Não substitui a análise do desenho, a análise de viabilidade específica da máquina, um acordo de inspeção ou um orçamento do projeto.