
Contacter Zhenling Company

Mis à jour en août 2026 · Guide d’ingénierie et d’approvisionnement
L’usinage de type suisse repose sur une architecture de tournage où la barre avance dans une poupée mobile et peut être soutenue près de la zone de coupe par une douille de guidage. La réduction de la longueur en porte-à-faux peut aider à maîtriser la déflexion des pièces élancées. À elle seule, elle ne garantit ni tolérance, ni finition, ni temps de cycle, ni capacité du fournisseur.
Cette distinction est le fil conducteur de ce guide. Pour l’approvisionnement, la question utile n’est pas simplement « Cette pièce est-elle de type suisse ? » Il faut déterminer si une configuration machine documentée, l’état du stock, la séquence des opérations, l’état thermique et le plan de contrôle permettent de fabriquer la pièce conformément au plan et de le vérifier. Ce guide aide les ingénieurs et les acheteurs à réunir ces preuves, sans transformer le nom d’un procédé en promesse de précision.
Utilisez-le avant de décider de lancer la production : définissez d’abord les preuves relatives à la pièce, comparez ensuite les gammes de fabrication proposées, puis examinez les capacités propres au fournisseur et son devis.
Définition pratique
L’usinage de type suisse modifie le point de soutien de la pièce et la façon dont la barre avance dans la zone de coupe. L’aptitude de la pièce dépend toujours de sa géométrie, de ses éléments géométriques, de la forme du matériau, de l’état de la barre, de la configuration de la machine, de l’outillage, du contrôle et des hypothèses de production.
Ce que l’usinage de type suisse change dans la zone de coupe
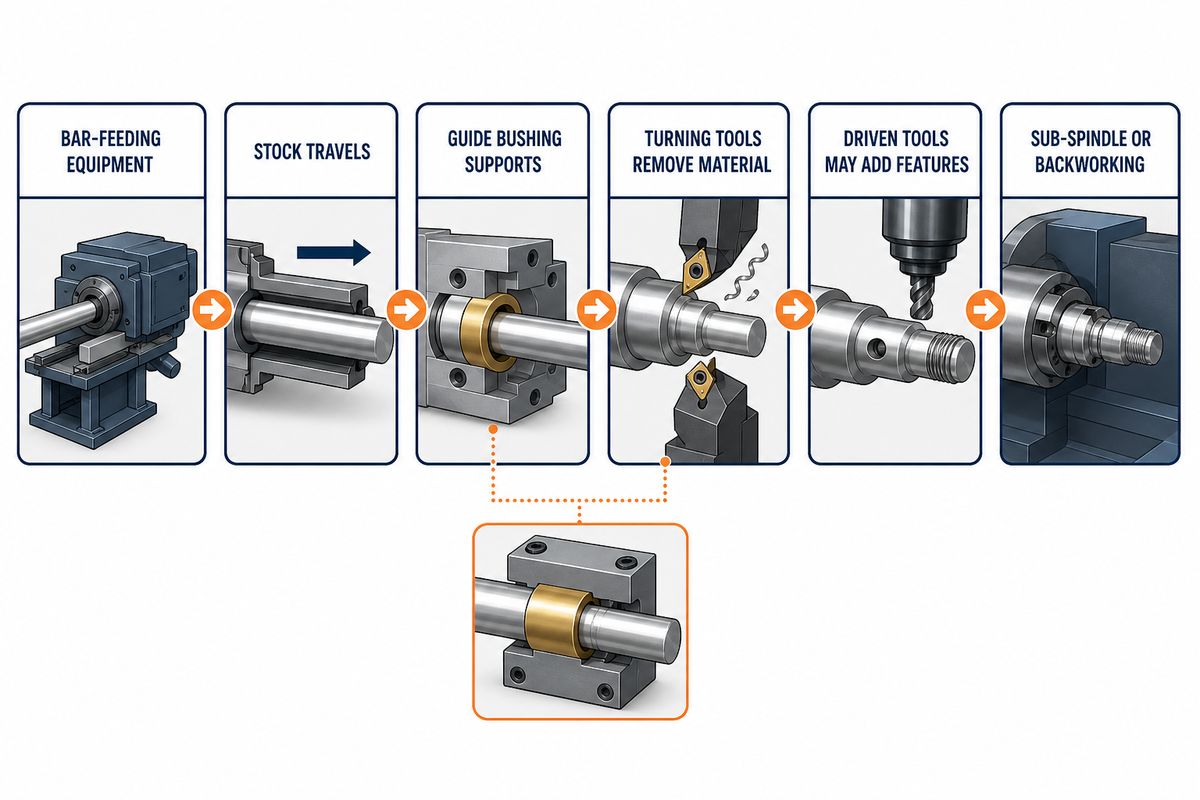
Le principe mécanique déterminant est le soutien local : la barre avance dans la poupée mobile, tandis qu’une douille de guidage peut la soutenir près de l’outil. Sur un tour conventionnel à poupée fixe, le stock est serré dans un mandrin ou une pince et dépasse en direction de l’outil de coupe. Dans une configuration traditionnelle de type suisse, la poupée mobile déplace la barre axialement et la douille de guidage établit un point de soutien près de la coupe.
Une séquence de base se présente ainsi :
- Le dispositif d’alimentation présente la barre à la broche principale et à la pince.
- Le stock se déplace dans l’axe longitudinal de la machine à mesure que la poupée mobile avance.
- Lorsqu’elle est utilisée, une douille de guidage soutient le stock près de l’outil actif.
- Les outils de tournage enlèvent de la matière, tandis que le mouvement de la poupée mobile contribue à l’avance axiale.
- Des outils motorisés peuvent réaliser des trous transversaux, des méplats, des rainures ou d’autres éléments géométriques, si la machine et son montage le permettent.
- Une contre-broche ou une station de reprise peut recevoir la pièce pour usiner les éléments géométriques à l’extrémité tronçonnée.
Le soutien local par la douille de guidage réduit une source d’instabilité : une portée de pièce trop longue sans soutien au niveau de la coupe. Les plans historiques de brevets sur les douilles de guidage illustrent ce lien mécanique, mais ne prouvent ni la configuration d’une machine actuelle ni la capacité d’un fournisseur. Le soutien n’élimine pas les erreurs de broche ou d’axe, la déflexion de l’outil, le défaut d’alignement des outils motorisés, les erreurs de décalage, les mouvements thermiques, les erreurs de transfert ou l’incertitude de mesure. Tous ces éléments font partie du système de fabrication. C’est pourquoi « fabriqué sur une machine de type suisse » ne suffit pas à définir les critères d’acceptation.
Des termes à ne pas confondre dans une seule affirmation
Poupée mobile décrit le déplacement de la broche principale et du stock. Douille de guidage désigne l’interface de soutien près de la coupe. Pince serre le stock au niveau de la broche. Contre-broche peut recevoir le composant pour usiner l’extrémité tronçonnée. Outillage motorisé permet des opérations avec outils rotatifs sur les machines équipées et configurées à cet effet. Ces éléments peuvent être associés de différentes façons.
Cette terminologie compte dans une demande de devis. Si le plan exige un trou transversal et un élément sur la face arrière, l’expression « machine de type suisse » ne prouve pas que les deux opérations seront réalisées avec un seul serrage. Le fournisseur doit préciser les stations proposées, le transfert et l’état de contrôle. De même, « cycle unique » ne signifie pas « sans manutention ni opération sous-traitée », sauf si la gamme du fournisseur le précise explicitement.
Il faut aussi distinguer le potentiel du procédé des preuves démontrant son efficacité. Une faible distance de soutien peut expliquer pourquoi une gamme est plausible. Les relevés de première pièce, la définition du système de mesure et la stabilité des résultats de production rendent l’affirmation vérifiable. En séparant ces deux niveaux, on évite de transformer un avantage mécanique en garantie générale de qualité.
Tour de type suisse ou tour CNC conventionnel
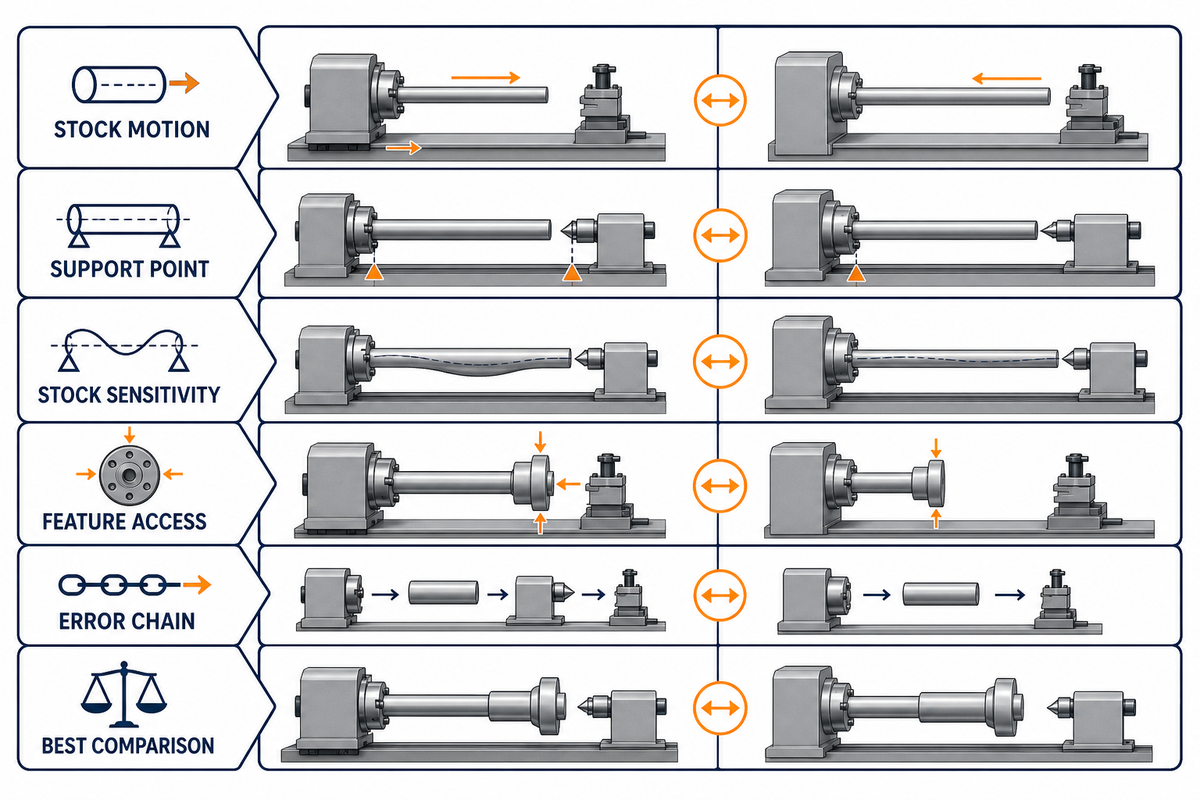
Un tour de type suisse se distingue principalement par le déplacement du stock et les possibilités de soutien ; sur un tour CNC conventionnel, le stock reste généralement serré dans la broche tandis que les outils se déplacent le long des axes programmés. Cette différence de zone de soutien ne rend aucune des deux architectures systématiquement plus précise. Choisissez la gamme dont le maintien de la pièce, l’accès des outils, les sources d’erreur et le plan de contrôle correspondent à la pièce.
| Point de décision | Configuration de type suisse | Configuration de tournage conventionnelle | Pourquoi c’est important |
|---|---|---|---|
| Déplacement du stock | La poupée mobile fait avancer la barre. | Le stock est généralement immobilisé axialement tandis que l’outil se déplace. | Cela modifie la programmation, le soutien et l’ordre des éléments géométriques. |
| Point de soutien | La douille de guidage peut soutenir la pièce près de la coupe. | Le mandrin ou la pince soutient la pièce depuis l’extrémité de la broche. | Influe sur le risque de déflexion des géométries longues et élancées. |
| Sensibilité du stock | L’ajustement dans la douille peut rendre importantes la régularité du diamètre et la rectitude. | Pas d’interface avec une douille de guidage, mais le maintien de la pièce exige toujours un stock adapté. | Influe sur la préparation de la barre et les preuves de montage. |
| Accès aux éléments géométriques | Selon la machine, les outils motorisés et la reprise peuvent combiner des opérations. | De nombreuses configurations disposent également d’outils motorisés et de contre-broches. | Les éléments de preuve concernant les axes et les stations réels comptent davantage que le nom de la catégorie. |
| Chaîne d’erreurs | Comprend la douille de guidage, la poupée mobile, la broche, les axes, les outils, les décalages et l’état de transfert. | Comprend le maintien de la pièce, la broche, les axes, les outils, les décalages et l’état de transfert. | Le soutien local ne démontre pas la capacité globale de l’un ou l’autre système. |
| Meilleure comparaison | Configuration documentée comparée au plan complet. | Configuration documentée comparée au plan complet. | Comparez les preuves, pas les appellations des machines. |
Comment interpréter les termes courants de l’usinage suisse
Les pages des fournisseurs peuvent désigner le procédé par tournage suisse, usinage au tour suisse ou usinage sur une machine CNC de type suisse. Elles peuvent aussi parler de tours CNC de type suisse. Ces expressions peuvent désigner une famille de machines, mais aucune ne précise le mode d’utilisation de la douille, le plan des axes et des stations, le maintien de la pièce, l’état du stock ou la gamme de contrôle. Le cadre du NIST pour la mesure sur machine offre un contraste utile, car il distingue le dispositif, les coordonnées, l’environnement et les résultats consignés, éléments que ne précise pas une appellation de procédé.
Lorsque les acheteurs recherchent l’usinage suisse, les pages de services d’usinage mettent souvent en avant une déflexion réduite pendant l’usinage et des temps d’usinage plus courts. Ce sont des effets possibles du procédé, pas des résultats garantis. Les avantages de l’usinage suisse doivent être évalués au regard du travail d’usinage réel, notamment de la longueur non soutenue à chaque coupe et des opérations qui suivent.
Même si une pièce est annoncée comme adaptée à l’usinage suisse, il faut définir une gamme pour chaque élément géométrique. Un usinage complexe peut combiner tournage, opérations avec outils motorisés, transfert et reprise, mais l’affirmation « l’usinage suisse permet de combiner les opérations » ne précise pas celles qu’inclut le montage chiffré. Les machines de type suisse existent en différentes configurations ; les acheteurs qui envisagent ce procédé doivent donc aussi préciser toute opération d’usinage secondaire et l’état de référence après celle-ci.
Une affirmation sur l’équipement suisse est incomplète si elle ne précise pas l’outil, la broche ou le mode de soutien utilisé par le tour. De même, « l’usinage suisse produit des pièces de précision » est une affirmation de résultat qui nécessite des preuves liées au plan. La capacité CNC multiaxe peut élargir les possibilités d’usinage, et différents secteurs utilisent les systèmes suisses pour fabriquer divers composants, mais la maîtrise du montage compte davantage que le secteur d’application. L’usinage suisse ne constitue une gamme défendable qu’une fois la configuration concernée documentée par le fournisseur.
On parle souvent d’usinage suisse en évoquant ses applications, mais les appellations d’application ne suffisent pas à définir la maîtrise du procédé. L’usinage multiaxe peut réduire les manipulations, mais un cycle unique peut toujours inclure des transferts, du tronçonnage, de l’ébavurage ou d’autres opérations secondaires. Le mode de fonctionnement prévu des tours suisses compte davantage que le nombre d’opérations mentionnées dans une brochure.
Un fournisseur peut décrire plusieurs opérations d’usinage réalisées dans un seul montage, mais il doit en définir les limites. De nombreuses configurations suisses permettent de combiner des opérations et placent souvent plusieurs outils près de la zone de coupe ; elles ne peuvent toutefois exécuter que les opérations prises en charge par leurs stations et leur montage réels. L’usinage de pièces complexes dépend aussi de l’outillage adapté aux applications suisses, tandis que l’affirmation « l’usinage suisse est synonyme de précision » reste un argument commercial tant que la chaîne de preuves n’est pas définie.
La qualité de l’usinage suisse doit donc être évaluée avec la même rigueur que l’usinage CNC conventionnel et les méthodes d’usinage traditionnelles. Bien que la technologie suisse soit historiquement liée à l’horlogerie suisse, une machine moderne reste un tour doté d’une poupée mobile, d’un système de maintien de la pièce, de décalages, d’outils et de choix de mesure. L’usinage de petites pièces ne supprime aucune de ces sources d’erreur.
Des termes comme « qualité de machine à vis », « solutions d’usinage », « automatique suisse », « plateforme suisse » et « usinage multi-opérations » relèvent aussi du vocabulaire des fournisseurs et ne constituent pas des critères d’acceptation. Il faut distinguer les avantages du fonctionnement suisse de la gamme chiffrée. Le micro-usinage et l’usinage sans douille de guidage posent des questions différentes en matière de soutien ; les centres d’usinage et les tours CNC multiaxes offrent d’autres possibilités. Comparez le maintien de la pièce sur un tour conventionnel, les étapes d’usinage déclarées et les points où l’usinage modifie souvent la référence, l’état de la pièce ou la responsabilité du contrôle.
Douille de guidage, mode sans douille et véritable question du soutien
Une douille de guidage est utile lorsque la pièce doit être soutenue près de la coupe active, mais une configuration sans douille peut être préférable lorsque ce soutien est inutile ou que l’état du stock et les conditions du procédé rendent la douille contraignante. Il s’agit d’un choix conditionnel, et non d’un classement définitif des deux modes.
Les articles consacrés aux machines de type suisse convertibles montrent pourquoi le choix ne se résume pas à une règle unique de rapport longueur/diamètre. Le retrait du logement de la douille de guidage peut permettre d’utiliser d’autres formes de stock, réduire la sensibilité au rapport entre la douille et la barre, et modifier la gestion des restes ou des passes multiples. Le soutien par douille de guidage peut rester important lorsqu’une section élancée doit être soutenue près de la coupe. Un mécanisme historique de douille de guidage explique l’interface de soutien, mais ne prouve pas son adoption actuelle. La configuration de la machine, le maintien de la pièce, le matériau, l’ordre des éléments géométriques et le résultat exigé définissent les limites pratiques.
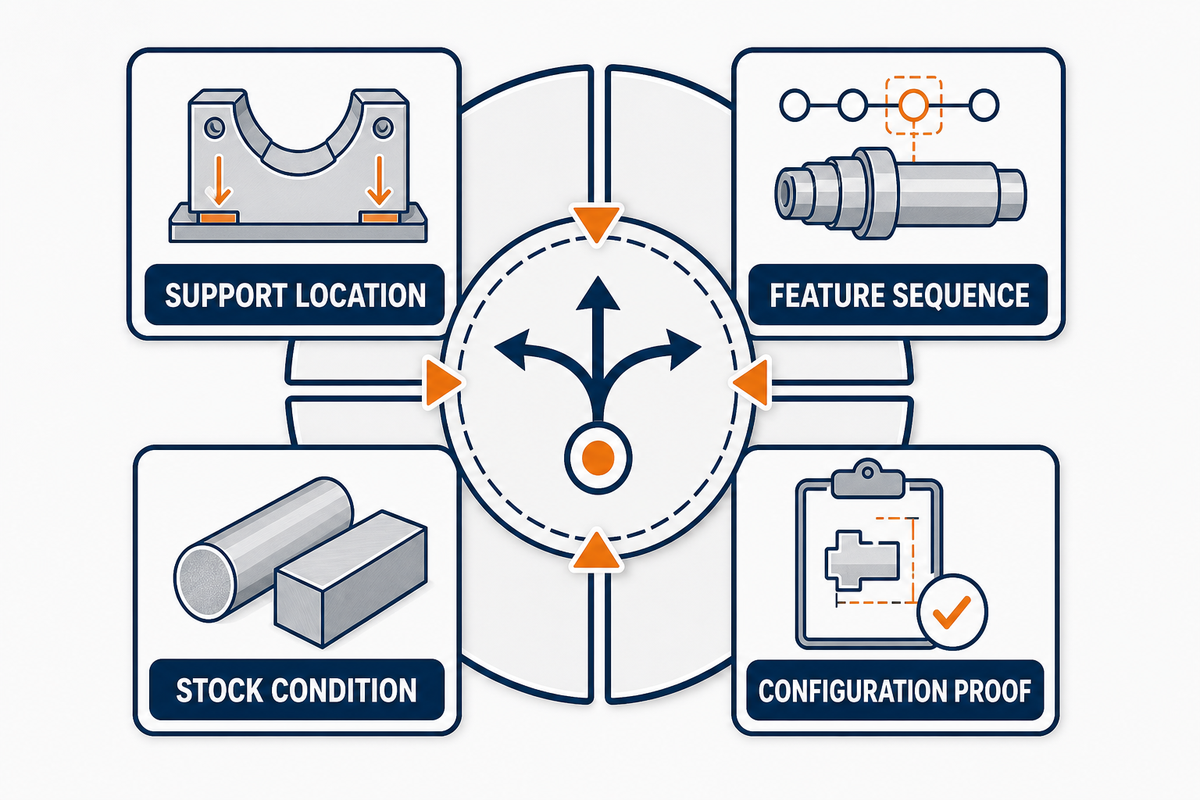
Cadran de décision sur la zone de soutien
Créé pour ce guide, le cadran de décision sur la zone de soutien est un outil de discussion à quatre positions. Il ne calcule aucun réglage machine et ne certifie pas la faisabilité du procédé. Examinez les positions avant de choisir la gamme :
| Position du cadran | Éléments à examiner | Conséquence sur la décision |
|---|---|---|
| 1. Emplacement du soutien | Où se trouve la coupe active par rapport à la pince ou à la douille de guidage, et quelle section reste sans soutien ? | En l’absence de réponse, la gamme reste à « étudier ». |
| 2. Séquence des éléments géométriques | Quels diamètres sont tournés avant les opérations transversales, la reprise, le retrait ou le tronçonnage ? | La séquence peut modifier l’efficacité du soutien. |
| 3. État du stock | Grade, état, forme, variations de diamètre, rectitude, circularité et état de surface. | L’ajustement dans la douille et la préparation de la barre deviennent des paramètres explicites du montage. |
| 4. Preuve de la configuration | Mode réel de la machine, maintien de la pièce, plan des axes et des stations, outillage, état thermique et gamme de contrôle. | Seule une configuration documentée permet de décider de la gamme finale. |
Les pièces d’apparence longue peuvent présenter des conditions de coupe stables si chaque élément géométrique critique reste bien soutenu. Des pièces plus courtes peuvent tout de même poser problème si les éléments transversaux, les variations du stock ou une séquence de retrait sont incompatibles avec le mode de douille prévu. Utilisez les rapports comme preuves propres au montage si le fournisseur en fournit, et non comme une règle universelle.
Quelles pièces conviennent à l’usinage suisse et lesquelles ne conviennent pas ?
Les pièces les plus adaptées présentent généralement une géométrie compatible avec l’alimentation par barre, une section sensible au soutien et une séquence d’usinage réalisable avec une configuration machine documentée. Le diamètre seul est un critère de sélection peu fiable. Examinez le plan en tenant compte de la longueur sans soutien à chaque coupe, des opérations transversales, de l’accès à l’arrière, de la forme du matériau, de l’état du stock, du périmètre de contrôle et des volumes envisagés. Le centre de ressources sur les normes ASME Y14 apporte des éléments de contexte sur le langage du plan, mais ne valide pas la gamme.
Le vocabulaire des recherches peut brouiller cet examen. Des termes comme tour suisse, tour conventionnel, CNC suisse et CNC de type suisse désignent de grandes familles de procédés, et non des dossiers de capacité établis. De même, des descriptions comme pièces complexes, pièces aux formes complexes, pièces élancées, pièces de précision, usinage de précision et fabrication de précision ne définissent ni la géométrie ni la méthode d’acceptation. Les plans propres à un secteur peuvent exiger des tolérances serrées et une traçabilité, mais l’appellation du secteur ne remplace pas une exigence maîtrisée ni un examen propre au projet.
| Résultat de l’évaluation initiale | Éléments de preuve habituels | Action suivante |
|---|---|---|
| Candidat plausible | Forme adaptée à l’alimentation par barre ; éléments élancés ou sensibles au soutien ; opérations de tournage, transversales et arrière accessibles ; stock maîtrisé ; demande récurrente. | Demandez une configuration et un plan de contrôle. |
| À étudier | Forme du stock variable ; transfert des références imprécis ; éléments profonds ou sécants prédominants ; accès pour l’ébavurage incertain ; état thermique ou de mesure non indiqué. | Obtenez les éléments manquants avant de comparer les offres. |
| Comparer avec une autre gamme | La pièce ne se prête pas naturellement à l’alimentation par barre ; le fraisage est prédominant ; le maintien de la pièce ou l’accès aux éléments géométriques est incompatible avec les stations disponibles ; une autre gamme réduit les transferts ou les risques liés aux preuves. | Utilisez une comparaison entre une gamme de fraisage et une gamme de tournage et demandez les deux plans de fabrication. |
Une quantité de prototypes n’exclut pas automatiquement le procédé, pas plus qu’un volume élevé ne le justifie automatiquement. Le montage, la préparation des barres, l’outillage spécial, la mise au point du contrôle et les opérations secondaires peuvent peser lourd pour une petite quantité. Pour des volumes plus élevés, le même investissement peut être réparti sur davantage de pièces. Pour comparer les offres, utilisez les tranches de volume demandées et les détails de la gamme, plutôt qu’une quantité minimale générique.
Trois scénarios de plan qui changent le résultat de l’évaluation
Scénario 1 : une longue tige tournée avec plusieurs diamètres rapprochés. L’emplacement du soutien est déterminant, mais le plan doit tout de même définir la séquence de chaque élément géométrique. Si le diamètre critique est fini alors qu’il est bien soutenu et peut être contrôlé dans son état final, la gamme peut être crédible. Si une opération ultérieure modifie la référence ou la surface, l’avantage du soutien initial ne suffit pas à établir l’acceptation finale.
Scénario 2 : un composant court dominé par les opérations transversales. La longueur nominale peut laisser penser qu’une douille de guidage est inutile, alors que l’accès des outils motorisés et la reprise déterminent la gamme la plus efficace. Les acheteurs doivent comparer le plan des axes et des stations proposé à celui d’un tour conventionnel à outils motorisés ou d’une gamme de fraisage. Il s’agit de comparer des configurations, et non des noms de procédés.
Scénario 3 : un profil simple tourné dans un stock à l’état incertain. La géométrie peut sembler idéale, mais la rectitude de la barre, la variation de diamètre, l’état de surface ou la forme peuvent compliquer son ajustement dans la douille. Les réponses crédibles précisent les hypothèses relatives au stock entrant, les responsabilités de préparation et le point de contrôle. Sans ces détails, un faible prix unitaire peut dissimuler une base matière différente.
Choix de conception influant sur la stabilité et la stratégie de cycle
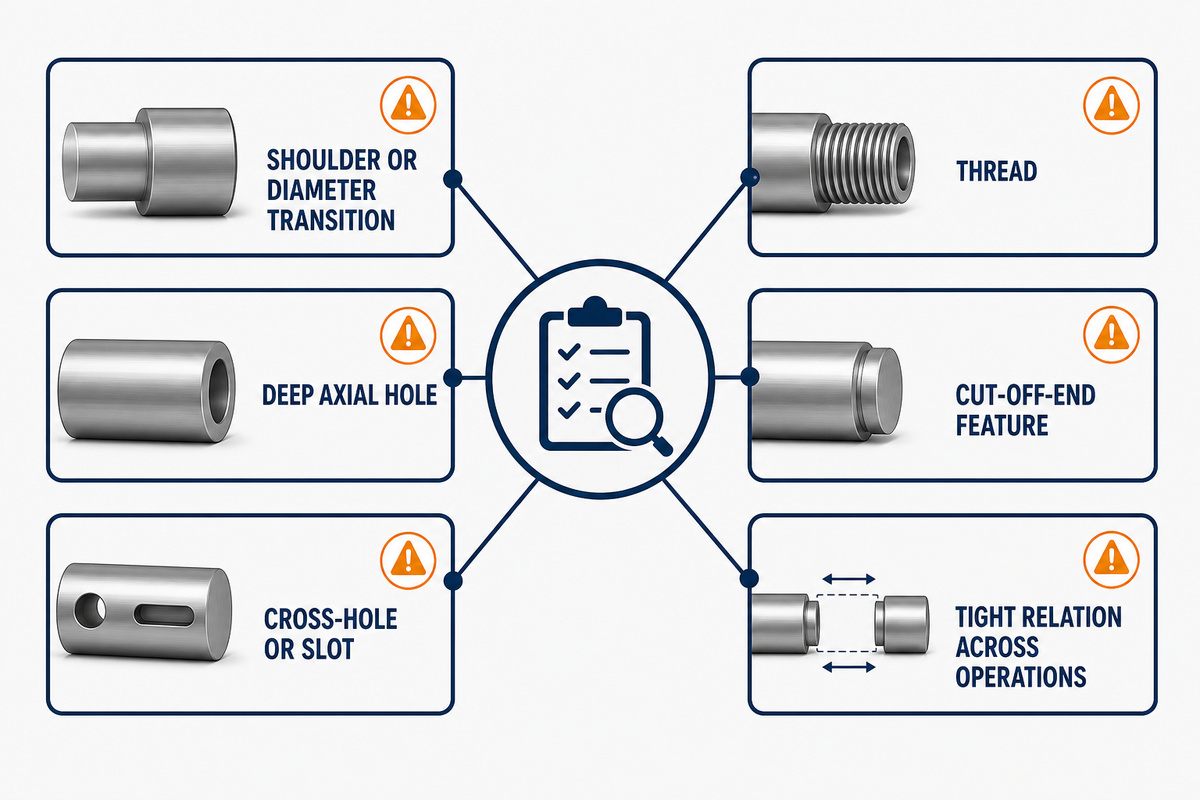
La géométrie des éléments influe sur bien plus que le temps de parcours de l’outil : elle peut modifier le soutien, l’accès des outils, l’évacuation des copeaux, la maîtrise des bavures, le transfert des références et l’ordre d’usinage de la pièce. Comme l’évaluation précédente dépend des rapports entre le stock et la douille, les recommandations publiques définissent rarement des dimensions minimales universelles pour les éléments, tous matériaux, machines, outils et modes d’acceptation confondus. Appuyez-vous sur le langage de plan ASME Y14 applicable pour définir l’exigence, puis utilisez les questions suivantes pour examiner la gamme, et non comme des limites de conception.
| Élément géométrique | Risque possible pour la gamme | Question à résoudre |
|---|---|---|
| Épaulement ou transition de diamètre | Modifie la section soutenue et peut limiter le retrait à travers une douille. | Quels diamètres sont usinés avant que le rapport de soutien ne change ? |
| Trou axial profond | La portée de l’outil, l’évacuation des copeaux, le faux-rond et la charge thermique peuvent déterminer la gamme. | Quelle séquence de perçage et quelle méthode de vérification sont proposées ? |
| Trou transversal ou rainure | L’accès des outils motorisés, l’emplacement des bavures, l’indexage et la position relative des éléments comptent. | L’élément et ses bavures peuvent-ils être usinés et contrôlés à la station prévue ? |
| Filetage | Le faux-rond, la dégagement, l’accès de l’outil et l’état de mesure peuvent influer sur l’acceptation. | Quelle norme, quelle classe, quelle méthode de contrôle par calibre et quel état après finition s’appliquent ? |
| Élément à l’extrémité tronçonnée | Peut nécessiter un transfert vers une contre-broche ou un montage secondaire. | Quelle référence est conservée lors du transfert et où est-elle rétablie ? |
| Relation serrée entre opérations | Les erreurs d’axe, de décalage, thermiques, de transfert et de mesure peuvent s’accumuler. | Quelles preuves permettent de distinguer le soutien local de la capacité globale du procédé ? |
La montée en température, les variations de charge de la broche ou des outils motorisés, les interruptions machine, les changements ambiants et les mises à jour des décalages doivent être examinés lorsqu’ils peuvent influer sur les éléments critiques. Même un rapport stable avec la douille de guidage ne stabilise pas le reste de la machine. Demandez comment l’approbation de la première pièce, l’approbation après redémarrage et les contrôles en cours de fabrication tiennent compte de ces changements d’état.
Lors de l’examen de la gamme, suivez une caractéristique critique depuis la barre entrante, en passant par la coupe avec soutien, toute opération avec outil motorisé, le tronçonnage, le transfert vers la contre-broche, l’ébavurage, la finition, le conditionnement, la mesure, la génération du rapport et la décision finale, car un procédé qui semble stable au niveau de la douille de guidage peut tout de même perdre en comparabilité à la suite d’un changement de décalage, du rétablissement d’une référence, du retrait d’une bavure, d’un traitement de surface, de l’utilisation d’un instrument différent ou de l’application d’une règle d’acceptation différente près de la limite de spécification.
Le matériau et l’état de la barre sont des paramètres du procédé
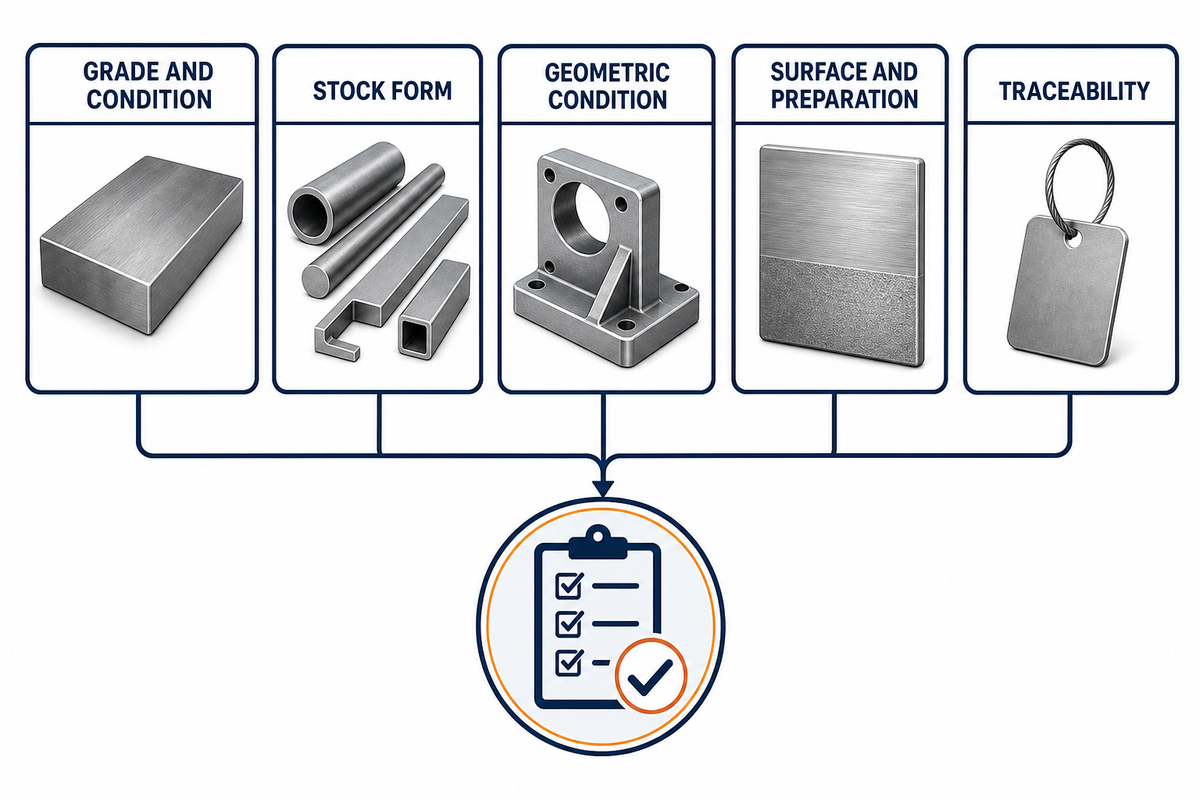
Le nom d’une famille de matériaux ne suffit pas à définir un montage d’usinage suisse. Les exigences doivent préciser le grade, l’état, les substitutions autorisées, la forme du stock, les besoins en certificats et toute contrainte connue de rectitude, de circularité, de diamètre ou de surface. Ces détails influent sur l’interface avec la douille de guidage, le comportement à la coupe, l’outillage, la maîtrise des copeaux et le contrôle.
« Acier inoxydable », par exemple, peut recouvrir des différences de grade, d’état de livraison, d’usinabilité, d’exigence de corrosion et de traitement après usinage. Des différences similaires existent entre les aciers au carbone, les aciers alliés, les alliages d’aluminium, les matériaux à base de nickel et les plastiques. Consultez le guide général du choix des matériaux pour l’usinage CNC du site pour les critères de choix des alliages ; dans le dossier propre à l’usinage suisse, concentrez-vous sur les informations nécessaires concernant la barre entrante.
Le fonctionnement avec douille de guidage peut nécessiter un rapport maîtrisé entre la barre et la douille. Cela ne signifie pas que chaque projet d’usinage nécessite du stock rectifié sans centre, ni que le mode sans douille accepte n’importe quel stock. Le fournisseur doit préciser l’état du stock supposé et toute étape de préparation dans le plan de fabrication et le devis. Le rapport du NIST sur les cas d’usage de la mesure indique aussi le matériau et les conditions ambiantes parmi les champs qu’il est utile de consigner. Si la spécification d’achat autorise des substitutions, précisez qui peut les approuver et quelles preuves fonctionnelles ou de contrôle doivent rester inchangées.
| Paramètre | Informations à communiquer | Incidence sur l’examen |
|---|---|---|
| Grade et état | Spécification, état métallurgique ou condition de traitement et règle de substitution. | Influent sur le comportement à la coupe, l’outillage, les traitements ultérieurs et les preuves fonctionnelles. |
| Forme du stock | Barre ronde, hexagonale, profilée, tube ou autre forme de livraison. | Peut modifier le maintien de la pièce et la faisabilité de la douille de guidage. |
| État géométrique | Données applicables sur le diamètre, la rectitude et la circularité. | Définit le rapport prévu entre le stock et le système de soutien. |
| Surface et préparation | Étiré, rectifié, écorcé, revêtu ou préparé par le fournisseur. | Modifie le frottement, l’ajustement, le rendement, le coût et les responsabilités. |
| Traçabilité | Certificat, lien avec le numéro de coulée ou de lot, ségrégation et exigences de conservation. | Détermine si le dossier livré peut être rattaché au matériau accepté. |
Tolérance, finition de surface et contrôle doivent porter sur le même état
Une tolérance ne peut être vérifiée que si l’élément géométrique, le système de références, l’état de la pièce, la méthode de mesure et la règle d’acceptation sont définis ensemble. Cette définition commune du matériau et du brut doit aussi s’appliquer au contrôle : des valeurs serrées sur les plans ne prouvent pas que chaque fournisseur mesurera le même élément géométrique de la même manière ni qu’il aboutira à la même décision de conformité.
Les travaux du NIST sur la mesure en machine distinguent les étalons calibrés, l’identification des palpeurs, les décalages de coordonnées, la répétabilité, les instruments de mesure maîtrisés, les conditions liées au matériau et à l’environnement, ainsi que les résultats consignés. C’est un rappel utile pour les achats : « contrôle inclus » ne définit pas entièrement le périmètre. Les deux parties doivent également convenir de la manière d’interpréter les résultats, notamment lorsque l’incertitude ou une bande de garde peut influer sur l’acceptation à proximité d’une limite de spécification.
| Catégorie de preuve | À consigner sous la forme suivante | Risque en cas d’omission |
|---|---|---|
| Élément géométrique et référence | Indice de révision du plan, identifiant de la caractéristique, références spécifiées. | Interprétations différentes de la grandeur mesurée. |
| État de la pièce | En machine, première pièce, après tronçonnage, après finition ou état final. | Les résultats issus de différentes étapes d’usinage sont comparés comme s’ils étaient équivalents. |
| État thermique et de conditionnement | Conditionnement applicable, mise en température, environnement et calendrier. | L’historique thermique est pris à tort pour une capacité stable. |
| Équipement et traçabilité | Type et identifiant de l’instrument, base d’étalonnage ou de référence, montage d’usinage, programme. | Un accord apparent ne peut être ni tracé ni reproduit. |
| Échantillonnage et enregistrement | Fréquence, emplacement de l’échantillon, format des résultats, durée de conservation. | Une déclaration de conformité ne précise ni la population concernée ni la piste d’audit. |
| Règle d’acceptation | Limite de spécification, complétée par une règle de décision convenue sur l’incertitude ou la capacité, et identification du responsable de la décision. | Deux mesures valides peuvent aboutir à des décisions d’acceptation ou de rejet incohérentes. |
| État de surface | Après usinage, ébavurage, nettoyage, traitement, revêtement ou à l’état final. | La finition et les modifications des arêtes sont comparées entre des états différents. |
| Identification du rapport | Pièce/lot, indice de révision, date, programme, opérateur ou système, et lien avec le résultat. | L’enregistrement ne peut pas être relié au produit accepté. |
| Déclencheur de modification | Événements nécessitant une nouvelle validation, une nouvelle approbation ou un plan de mesure révisé. | Des changements d’outillage, de matière en barre, de décalages ou de gamme de fabrication peuvent laisser subsister des preuves obsolètes. |
Les normes ASME Y14 donnent le contexte du langage utilisé sur les plans, mais le titre ou l’édition d’une norme ne prouve pas qu’un réglage donné permet de respecter une exigence. Pour en savoir plus sur le transfert des références et la planification des mesures, consultez le guide sur la conception et le contrôle en tournage. Les éléments de preuve du fournisseur doivent toujours se rapporter au plan maîtrisé et à l’état de contrôle convenu.
Le coût et le délai dépendent de la gamme de fabrication de la pièce, pas du nom du procédé
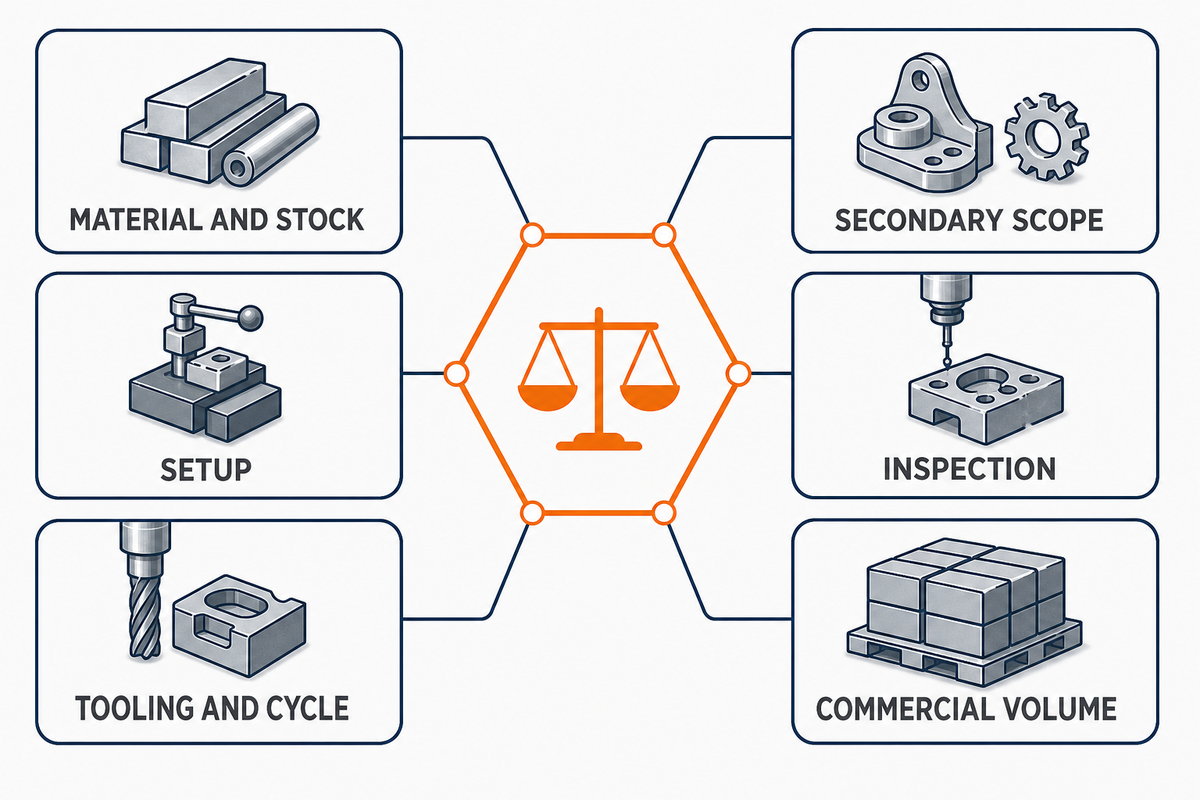
La famille de procédés influe sur les gammes de fabrication possibles, mais la seule mention « usinage suisse » ne permet pas d’établir un prix ou un délai comparable. Les hypothèses de devis peuvent varier selon la préparation des barres, le réglage, la mise au point des outils, la stratégie de cycle, le fonctionnement sans opérateur, le contrôle, les opérations secondaires, la finition, le risque de rebut, l’emballage et le volume. Si ces hypothèses ne sont pas explicites, deux montants peuvent correspondre à des périmètres différents.
- Matériau et brut : grade, état, forme, certification, préparation et rendement.
- Réglage : maintien de la pièce, mode avec ou sans canon de guidage, embarreur, décalages, approbation de la première pièce et contrôles au redémarrage.
- Outillage et cycle : outils standard ou spéciaux, hypothèses de durée de vie des outils, chevauchement des opérations et opération limitante.
- Périmètre des opérations secondaires : ébavurage, nettoyage, traitement thermique, revêtement, rectification ou usinage séparé.
- Contrôle : liste des caractéristiques, équipements, échantillonnage, rapports, preuves de capacité et traçabilité.
- Volume commercial : quantité de prototypes, tailles des lots commandés, estimation annuelle et fiabilité des prévisions.
Cette étude n’a établi ni taux horaire universel, ni pourcentage d’économies, ni délai, ni quantité minimale de commande. Les estimations des professionnels peuvent illustrer les coûts liés aux machines, à la main-d’œuvre, aux services publics et aux consommables, mais elles ne correspondent pas à des tarifs de marché publiés et ne sont pas utilisées ici. Le guide des coûts de l’usinage CNC de Zhenling traite plus largement de la planification des coûts ; ce guide-ci met en évidence les hypothèses propres à l’usinage suisse.
Comment préparer un dossier de preuves comparable entre fournisseurs
Les réponses des fournisseurs deviennent comparables lorsque chacun reçoit le même dossier de définition maîtrisé et renseigne les mêmes sept champs de preuve. Comme les comparaisons de coûts et de délais reposent sur des hypothèses déclarées, le format ci-dessous est un outil éditorial destiné aux achats, pas une norme sectorielle, une approbation de faisabilité ni un substitut à l’examen du plan. Ses champs de mesure s’inspirent des catégories de NIST AMS 400-1, tandis que le dossier à sept champs est propre à ce guide.
Le dossier de preuves de la pièce en 7 entrées
- Définition maîtrisée : révisions du plan et du modèle, unités, règle de résolution des conflits et responsable des modifications.
- Matériau et brut : grade et état exacts, forme, certification, limites de substitution et éventuelles exigences relatives à l’état des barres.
- Enregistrement des éléments géométriques critiques : caractéristiques essentielles à la fonction, relations entre références, opérations transversales, usinage de l’arrière, emplacements sensibles aux bavures et limites des surfaces d’aspect.
- Enregistrement des volumes : quantité de prototypes, fourchettes des lots commandés, estimation annuelle et incertitude de la demande, plutôt qu’un volume global artificiellement gonflé.
- Hypothèses sur les états du procédé : mode machine proposé, séquence des opérations, opérations secondaires, état de finition, contrôles thermiques et de mise en température, et gestion des redémarrages.
- Contrôle et règle de décision : état de mesure, équipement, échantillonnage, traçabilité, format du rapport, règle de décision sur l’incertitude ou la capacité, et responsable du traitement des non-conformités.
- Enregistrement des approbations et des modifications : attentes concernant les échantillons ou la première pièce, procédure de dérogation, emballage, conservation des documents et conditions nécessitant une nouvelle approbation.
Demandez à chaque fournisseur d’indiquer les exclusions et les hypothèses en regard de ces champs. Une réponse « complète » ne prouve pas la capacité, mais elle montre si le prix, le délai et le périmètre du contrôle portent sur le même besoin. Elle permet aussi d’envisager une solution de tournage conventionnel lorsque cette gamme est plus justifiable.
Harmonisez les réponses avant de comparer les montants
Commencez par le périmètre, pas par le prix. Vérifiez si chaque réponse inclut la même source et le même état de matériau, la préparation des barres, l’outillage spécial, l’approbation des échantillons, le contrôle en production, les opérations secondaires, la finition, l’emballage et la documentation. Placez tout point non résolu dans une colonne « en suspens » au lieu de lui attribuer tacitement une hypothèse favorable.
Comparez ensuite la gamme de fabrication proposée. Un fournisseur peut regrouper le tournage, les opérations transversales et l’usinage de l’arrière dans la configuration proposée. Un autre peut prévoir une opération séparée pour faciliter l’accès ou le contrôle. Réduire le nombre d’opérations n’est pas toujours préférable si la gamme combinée entraîne un transfert de référence non maîtrisé, des bavures ou un problème de mesure. La question pertinente est de savoir quelle réponse décrit et maîtrise le plus clairement sa gamme au regard des exigences fonctionnelles.
Enfin, comparez le calendrier des preuves. Notez ce qui doit être fourni avant l’approbation de la production, ce qui accompagne chaque expédition ou lot, et ce qui n’est disponible que sur demande. Un rapport de première pièce, un contrôle en cours de fabrication et un rapport final ne répondent pas aux mêmes questions. Si aucun point de contrôle ni responsable de décision n’est désigné pour une caractéristique critique, l’offre reste techniquement ouverte, même si le montant commercial est complet.
Pour les équipes achats, le scénario des exceptions est souvent le plus révélateur : demandez ce qui se passe si la matière reçue diffère de l’hypothèse du devis, si un changement d’outil décale un élément géométrique critique, si le contrôle de la première pièce et le contrôle final sont en désaccord, si une finition modifie la surface mesurée ou si la quantité commandée change. Exigez ensuite que la réponse précise qui examine l’événement, quel enregistrement régit la décision et si la production peut se poursuivre.
Une fois le dossier stabilisé, il peut servir de base à la passation commerciale. Zhenling Metal peut examiner les exigences maîtrisées dans le cadre de son examen des plans et de la production en usinage suisse. Cet article n’affirme pas que Zhenling possède une machine suisse, un système de canon de guidage ou une configuration particulière ; ces éléments doivent être confirmés lors de l’examen propre au projet.
« Comparez la gamme de fabrication maîtrisée et ses preuves, pas seulement le nom du procédé. »
Qu’est-ce qui change réellement dans l’usinage suisse ?
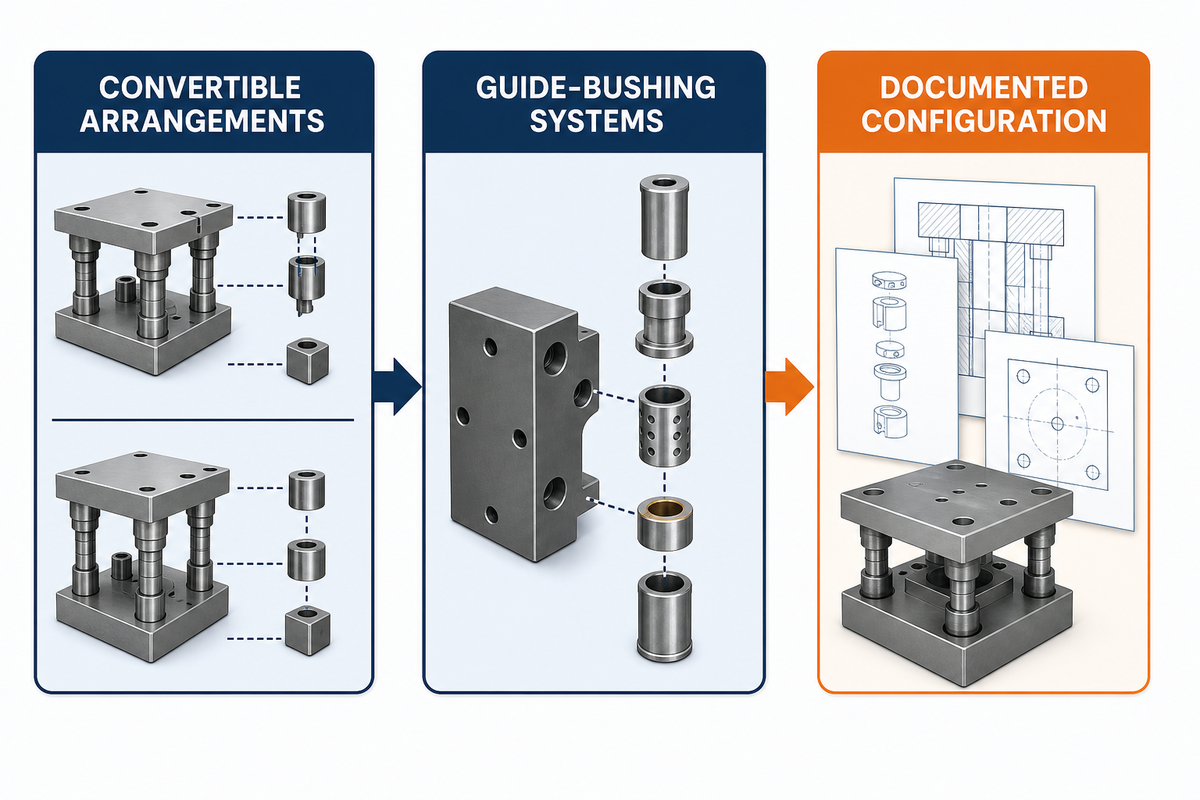
Ce que les éléments disponibles permettent d’affirmer aujourd’hui, c’est une évolution des configurations techniques, pas un taux de croissance du marché démontré. Une fois la configuration proposée précisée dans le dossier de preuves, les publications professionnelles donnent des éléments de contexte sur d’autres solutions, comme les configurations convertibles avec ou sans canon de guidage et les systèmes dont la pression ou le comportement en fonctionnement peut être ajusté selon certaines applications. Un dossier de brevet sur un canon de guidage peut documenter un mécanisme attribué, mais pas l’adoption actuelle sur le marché. Ces évolutions peuvent modifier les choix de réglage et les questions que l’acheteur doit poser.
La conséquence pour l’acheteur est limitée, mais utile : ne supposez pas que « type suisse » désigne une architecture unique. Demandez quel mode et quel système d’appui le fournisseur propose, quel état de matière il prend pour hypothèse et quels éléments géométriques sont usinés avant et après le transfert. Une solution récente n’est pas automatiquement meilleure ; elle élargit le choix des configurations à documenter.
L’historique des recherches sur le mot-clé exact de cette étude ne permettait pas d’établir une tendance fiable de la demande, et aucune source contrôlée n’a établi de taux de croissance du marché. Les anciens brevets sur les canons de guidage peuvent documenter des mécanismes historiques ou leur attribution, mais ne prouvent pas leur adoption actuelle. L’article ne fait donc aucune prévision et n’attribue à Zhenling aucune invention propre à l’usinage suisse ni aucune possession d’équipement.
À retenir
Pour prendre une décision fiable en usinage suisse, il faut relier la mécanique de la zone d’appui à la séquence réelle des éléments géométriques, à l’état de la matière, à l’état de la machine et à la règle de décision du contrôle. Si un maillon manque, classez la gamme comme « à examiner ».
FAQ sur l’usinage suisse
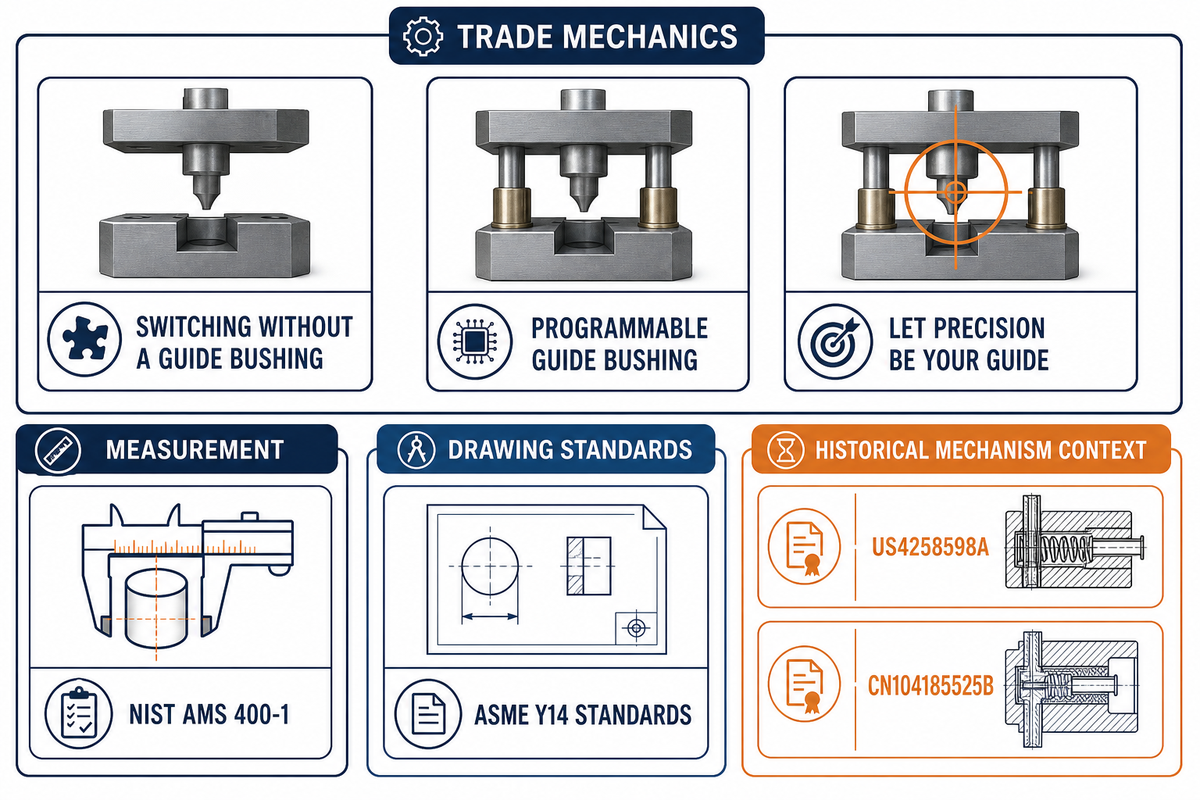
Qu’est-ce que l’usinage de type suisse ?
L’usinage de type suisse est une méthode de tournage CNC qui fait avancer la matière en barre dans la zone de coupe grâce à une poupée mobile. Dans la configuration traditionnelle, un canon de guidage soutient la barre près de l’outil. Les machines modernes de type suisse peuvent également proposer un mode sans canon, des outils motorisés et un usinage de l’arrière, selon le modèle et le réglage. La configuration proposée, et non le nom de la catégorie, doit préciser les opérations et les relations d’appui applicables au plan.
Pourquoi parle-t-on d’usinage suisse ?
Ce nom vient d’une méthode de tournage mise au point pour les petites pièces élancées de l’industrie horlogère suisse. Aujourd’hui, « de type suisse » désigne une architecture machine et une famille de procédés, pas le pays où la machine ou la pièce est fabriquée. Les documents historiques sur les brevets de canons de guidage décrivent un mécanisme et son attribution, pas la précision ni l’origine d’un fournisseur actuel.
L’usinage suisse est-il identique au décolletage suisse ?
Ces termes se recoupent souvent dans l’usage commercial. « Décolletage suisse » renvoie à la production automatique de petites pièces tournées ; « usinage CNC de type suisse » met l’accent sur la commande numérique et la possibilité d’utiliser des outils motorisés, des contre-broches ou des opérations combinées. Pour le plan concerné, vérifiez la configuration proposée au lieu de vous fier à l’une ou l’autre appellation.
Quelles dimensions de pièces conviennent à l’usinage suisse ?
Il n’existe pas de limite dimensionnelle universelle permettant de déterminer si une pièce convient. Examinez la capacité documentée pour les barres, ainsi que la longueur non soutenue à chaque coupe, le mode de guidage, la séquence des éléments géométriques, l’accès de l’outil, la forme du brut et les exigences de contrôle. Le diamètre ne donne qu’une idée de l’encombrement. Une pièce courte comportant surtout des opérations transversales peut être plus difficile à intégrer à une gamme qu’une tige tournée plus longue, tandis qu’un élément élancé peut être réalisable s’il reste soutenu pendant la coupe critique. L’état de la matière peut encore restreindre les options.
Quels sont les inconvénients ou les limites de l’usinage suisse ?
Les limites possibles comprennent la sensibilité à l’état de la matière, les efforts de réglage et d’outillage, les chutes résiduelles, les contraintes d’accès aux éléments géométriques, la maîtrise de la température et des décalages, ainsi que la complexité du contrôle. Une autre gamme de tournage ou de fraisage peut être plus facile à maîtriser lorsque la préparation ou les transferts pèsent davantage que l’appui rapproché pour une pièce donnée.
L’usinage suisse convient-il aux prototypes ?
L’usinage suisse peut convenir aux prototypes, notamment lorsque leur géométrie exige la même stratégie d’appui ou d’opérations combinées que celle prévue en production. Il peut être non rentable si le réglage, la préparation des barres, l’outillage spécial ou la mise au point du contrôle pèsent trop lourd pour une très petite quantité. Un prototype peut aussi révéler des problèmes de transfert, de bavures, de matière et de mesure avant l’augmentation des quantités commandées. Comparez une gamme de prototype documentée au tournage ou au fraisage conventionnel, et précisez quelles preuves devront être reprises en production au lieu de vous fonder uniquement sur la quantité.
Références et sources
- Production Machining, Passer à l’usinage suisse sans canon de guidage : discussion sur l’appui, la matière, les chutes résiduelles et la séquence des passes selon la configuration.
- Production Machining, Envisager un canon de guidage programmable : développement des configurations de canons de guidage.
- Cutting Tool Engineering, Laissez la précision vous guider : mécanique des canons de guidage et conditions d’application.
- NIST AMS 400-1, Cas d’usage de la mesure en machine et informations pour les opérations d’usinage : informations sur les équipements de mesure, l’étalonnage, les coordonnées, la répétabilité, la traçabilité et la compensation thermique.
- Référentiel des normes ASME Y14 : titres et éditions des normes relatives au langage des plans ; ne constitue pas une preuve de capacité du fournisseur.
- US4258598A, dossier de brevet sur un canon de guidage : contexte historique du mécanisme et de son attribution uniquement.
- CN104185525B, dossier de brevet sur un canon de guidage : contexte d’un mécanisme attribué ; ne constitue pas une preuve d’adoption actuelle ou de propriété par Zhenling.
Guide pédagogique préparé pour Zhenling Metal. Il ne remplace pas l’examen du plan, l’analyse de faisabilité propre à la machine, un accord de contrôle ni un devis de projet.










