Entre em contato com a Zhenling

A usinagem CNC em pequenos lotes produz quantidades limitadas de peças por meio da remoção de material de um bloco ou barra com ferramentas controladas por computador. É indicada para protótipos funcionais, lotes piloto e pedidos recorrentes de baixo volume. Quando a engenharia ainda está testando uma característica e o setor de compras precisa de uma data de instalação, a questão útil não é apenas quantas peças são necessárias, mas também quanto compromisso com o projeto e com a compra o próximo lote deve representar.
Resposta rápida: Escolha a usinagem em pequenos lotes quando o material, a geometria e a demanda favorecerem uma rota de corte flexível. Compare o custo total da peça acabada e, antes de aumentar o pedido, separe a aprovação da primeira peça, a aceitação do lote e as evidências do processo recorrente.
- O tamanho do lote descreve uma execução; a demanda anual corresponde a outra decisão.
- Um preço unitário menor pode exigir um compromisso financeiro maior.
- Impressão, moldagem e fundição devem ser comparadas como rotas completas de fabricação.
- Mantenha juntos os registros da revisão aprovada, da preparação e da inspeção para os pedidos recorrentes.
O que significa usinagem CNC de baixo volume
A produção CNC em pequenos lotes usa operações de corte programadas para fabricar uma quantidade limitada de peças, muitas vezes com preparação da máquina para o lote. Uma máquina CNC pode fresar uma carcaça, tornear um eixo ou executar as duas operações. Nem sempre é a quantidade que distingue um protótipo de desenvolvimento de um lote destinado à instalação.
Em geral, o processo de usinagem CNC começa com CAD, passa pelo desenho e pela programação e segue para a preparação do material bruto, a criação do dispositivo de fixação, o corte, a remoção de rebarbas e a inspeção. A fresagem CNC usa ferramentas rotativas para remover material, enquanto o torneamento CNC gira a peça para usinar suas características. Uma peça CNC com os dois tipos de geometria pode exigir várias operações ou um centro de usinagem combinado.
O que é considerado baixo volume na manufatura?
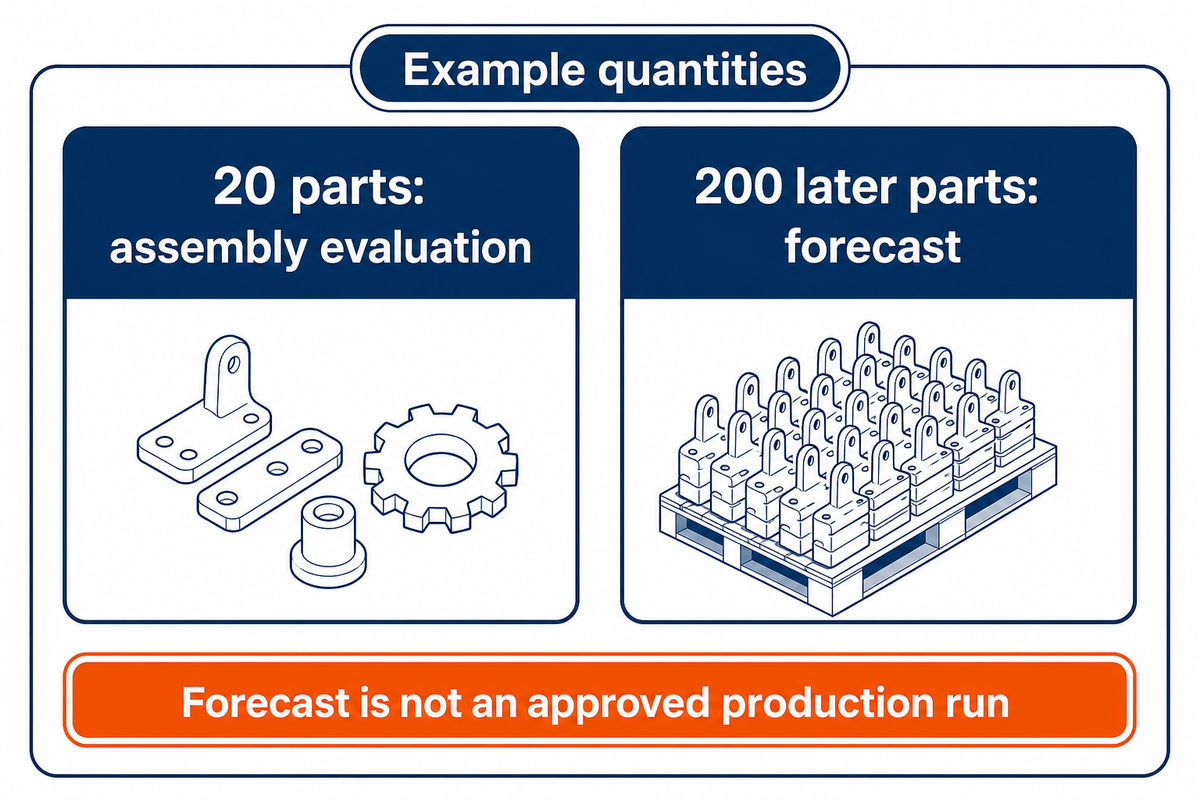
Um pedido de um pequeno volume de peças pode representar um compromisso de produção reduzido em relação à peça, ao processo e ao mercado. Não existe uma quantidade única que defina todos os trabalhos. Um lote de 20 carcaças complexas exige um compromisso diferente de preparação, tempo de máquina e inspeção de um lote de 200 espaçadores simples. Informe com clareza a quantidade do pedido, a demanda recorrente esperada e a finalidade.
Um protótipo responde a uma questão do desenvolvimento de produto. Já a produção de baixo volume pode fornecer equipamentos acabados ou peças de reposição ano após ano. A pesquisa do NIST sobre usinagem em alta velocidade para protótipos dá suporte à prototipagem funcional em metal, mas não estabelece um limite universal de volume de produção.
Para uma produção de baixo volume, indique na solicitação “20 peças para avaliação da montagem” quando essa for a necessidade real. Uma previsão de mais 200 peças posteriormente ajuda muito no planejamento antecipado, mas não significa que as 200 peças tenham sido aprovadas para produção. Separar as quantidades facilita a cotação e o controle da produção de baixo volume.
Vantagens e limitações da usinagem CNC em pequenos lotes
A usinagem CNC em pequenos lotes permite que o comprador encomende peças sem se comprometer com um grande estoque ou com ferramentas de produção dedicadas. A flexibilidade do projeto e o uso de materiais usináveis dão acesso a peças funcionais. Em contrapartida, os custos de programação, dispositivos de fixação e verificação são distribuídos por uma quantidade limitada de peças acabadas.
Em baixas quantidades, as aplicações de usinagem incluem carcaças em desenvolvimento, adaptadores para equipamentos, variações de peças personalizadas e peças de reposição. A produção de transição cobre temporariamente uma lacuna no fornecimento de peças enquanto outro processo de produção é preparado. Pedidos recorrentes de produtos de nicho permitem que a fabricação de baixo volume continue sendo o modelo normal, em vez de uma etapa rumo à produção em massa.
Considere o caso hipotético de um fabricante de equipamentos que precisa de 20 suportes de alumínio para sensores para uma avaliação em campo. Enquanto aguarda os resultados do teste da posição do conector, o setor de compras tem a oportunidade de comprar 100 suportes para sensores por um preço atraente. A engenharia espera tomar uma decisão sobre o projeto após a primeira instalação. Pedir 20 permite alterar a próxima revisão do projeto, enquanto pedir 100 compromete a empresa com mais 80 peças antes dessa decisão. Um pedido pequeno só ajuda se a avaliação puder ser concluída antes que sejam necessários mais suportes. Um teste atrasado pode obrigar a fazer um segundo pedido urgente. A equipe combina o primeiro pedido com uma data realista para a revisão e um prazo de reposição, em vez de presumir que o menor pedido é automaticamente a melhor opção.
Estas são as principais vantagens da usinagem CNC de baixo volume: o comprador pode ajustar o compromisso ao que já sabe. Isso não elimina custos de preparação, quantidades mínimas de estoque ou custos de acabamento. A explicação da EPA sobre a fabricação em lotes e filas mostra por que o trabalho parado entre operações ocupa espaço e consome recursos. Esse princípio justifica verificar o estoque e as filas; não determina que toda oficina de usinagem adote o fluxo de uma peça por vez.
Se o projeto e a demanda já estiverem estáveis, repetir lotes de baixo volume pode apenas reproduzir etapas de preparação que poderiam ser evitadas. Compare a rota futura usando o guia de usinagem CNC de alto volume para determinar se o custo adicional se justifica.
Escolha entre usinagem CNC, impressão 3D ou ferramental
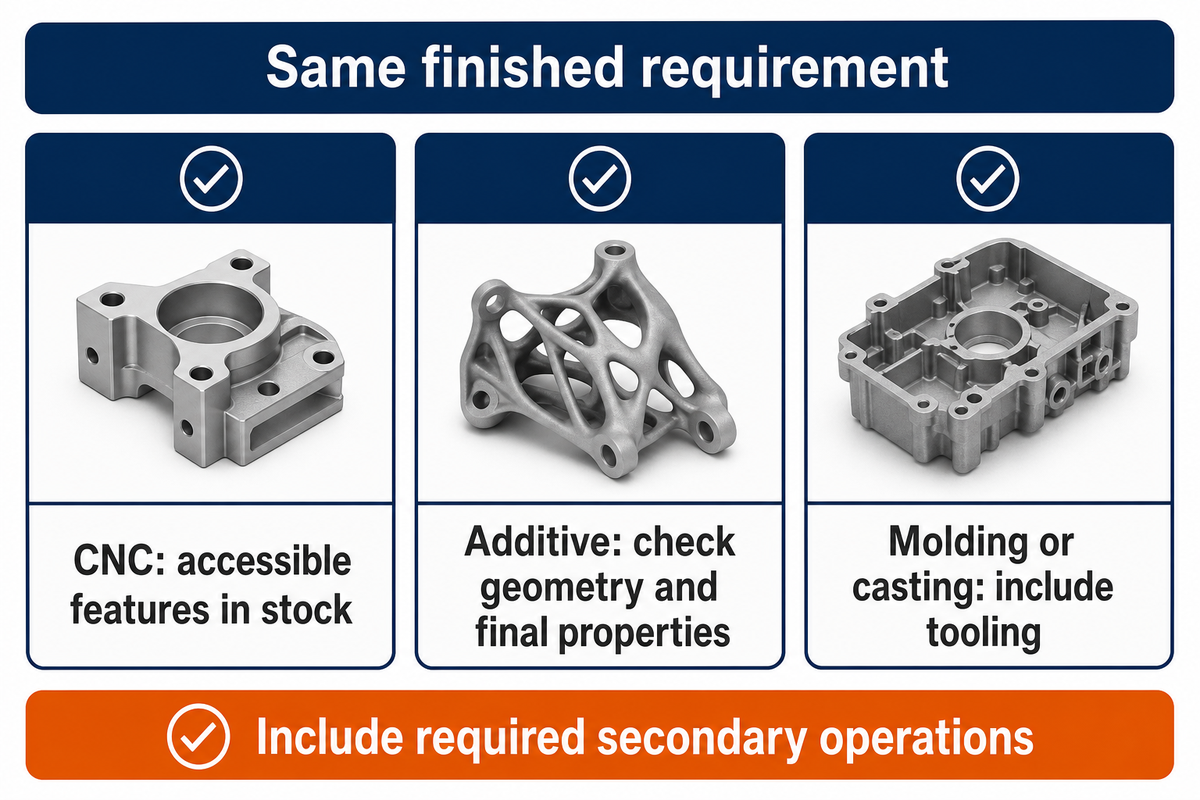
A função e a geometria devem ser verificadas antes de comparar preços. A usinagem CNC funciona bem para recursos acessíveis em material de estoque. A fabricação aditiva permite produzir formas inacessíveis às ferramentas de corte. A moldagem ou a fundição podem se tornar atraentes quando o ferramental e as operações secundárias atendem a um projeto estável e a uma demanda suficiente.
A comparação deve considerar requisitos finais equivalentes. Um modelo impresso para verificar o encaixe não equivale a um componente usinado para uso final só porque ambos seguem o mesmo arquivo CAD. Da mesma forma, uma peça fundida que ainda precisa ser usinada deve ser cotada como uma rota combinada. O exemplo de fabricação de engrenagens da Open University ilustra a ordem das decisões: uma opção de fundição sob pressão de zinco, de baixo custo, foi descartada porque sua resistência era inadequada.
| Decisão | Rota de usinagem CNC | Rota alternativa a avaliar |
|---|---|---|
| Material funcional | Verifique a classe e a condição do material em estoque. | Verifique as propriedades de peças impressas, moldadas ou fundidas na condição real. |
| Acesso das ferramentas | As ferramentas de corte precisam alcançar cada característica usinada. | A fabricação aditiva pode permitir características internas ou curvas. |
| Cantos internos | Preveja raios de ferramenta ou uma operação secundária. | Verifique as restrições geométricas da alternativa. |
| Encaixes críticos | Planeje a usinagem e a medição das características de encaixe. | Inclua a usinagem de acabamento quando o processo inicial não atender ao encaixe. |
| Requisitos de superfície | Especifique as superfícies importantes e as etapas de acabamento. | Inclua a remoção de suportes, o polimento ou outros trabalhos secundários. |
| Alterações no projeto | Revise as alterações no programa, no material em estoque e no dispositivo de fixação. | Considere o custo das alterações ou da fabricação de novas ferramentas, não apenas o custo da primeira ferramenta. |
| Compromisso inicial | Programação e fixação da peça continuam sendo custos reais. | Inclua os custos de moldes, matrizes, modelos ou preparação da fabricação. |
| Demanda recorrente | Verifique quais atividades de preparação podem realmente ser reutilizadas. | Distribua os custos de ferramental apenas pela demanda que você espera pedir com razoável confiança. |
| Rota de entrega | Inclua material, acabamento, inspeção e expedição. | Inclua a preparação do ferramental e todas as operações secundárias necessárias. |
Às vezes, especificar os eixos da máquina para uma única carcaça com uma passagem interna inacessível não torna essa passagem acessível. Dividir a carcaça, modificar a passagem ou optar por outra alternativa pode ser mais pertinente do que alterar a quantidade especificada. Compare essa geometria no Guia de usinagem CNC vs. impressão 3D.
Na usinagem de baixo volume, nenhum processo é a opção vencedora em todos os casos. Peça uma rota completa para a quantidade atual e outra para a demanda recorrente prevista. O parceiro de usinagem deve especificar as diferenças entre elas, incluindo o ferramental mantido, os processos secundários e a inspeção.
Materiais e acabamento superficial para usinagem CNC
Escolha os materiais para usinagem CNC com base na função do componente em questão e, em seguida, confirme a classe, a condição, a disponibilidade e o acabamento necessário. O comportamento do material durante a usinagem e seu desempenho na aplicação final são alguns dos fatores que podem determinar a escolha. Um protótipo feito com um material disponível não deve servir de regra para concluir que outro material de produção terá comportamento semelhante.
O alumínio é uma boa opção para carcaças leves; o aço inoxidável pode atender a requisitos relacionados à corrosão; plásticos de engenharia podem ser usados para isolamento, deslizamento ou redução de peso. As descrições acima são pontos de partida para selecionar materiais para peças usinadas em CNC. Elas não especificam o grau, o polímero, a liga, a temperatura nem as limitações químicas. O Guia de seleção de materiais para CNC ajudará a responder a essas questões.
Um desenho que especifica apenas “aço inoxidável” deixa o fornecedor sem saber qual classe e condição usar. “Acabamento preto” não define a textura da superfície nem as dimensões. As superfícies funcionais, os requisitos de aparência e as dimensões no estado final devem constar na mesma especificação com controle de revisão.
O acabamento superficial envolve mais do que a aparência. Especifique se os requisitos se referem à textura, ao revestimento, à condição das arestas ou à consistência visual. A ISO 21920-2:2021 define termos e parâmetros para a textura superficial de perfil; o catálogo público informa que a edição publicada foi corrigida em 2022 e está em revisão. A norma não estabelece um único valor de rugosidade adequado para todas as peças usinadas.
A remoção de rebarbas ou outros tratamentos de superfície podem ser necessários para determinados materiais e funções. Defina o processo exato e quais superfícies serão afetadas. Se um revestimento afetar uma dimensão de encaixe, será preciso garantir o ajuste final antes de usinar o primeiro lote. É útil especificar a superfície e a condição exigida e indicar quando a inspeção será feita, em vez de aplicar um tratamento de superfície caro em toda a peça.
Projete pequenos lotes considerando o acesso das ferramentas
Lotes pequenos são planejados considerando a ferramenta de corte, a peça fixada e o método de medição. Simplificar os recursos com raios práticos nos cantos pode facilitar a usinagem de uma peça sem afetar sua função. As tolerâncias apertadas devem atender aos requisitos de montagem; aplicá-las a todas as superfícies gera trabalho adicional sem necessariamente melhorar o produto.
O material didático de usinagem do MIT apresenta uma breve descrição dos conceitos básicos de corte e máquinas. Para quem compra, é importante saber se a ferramenta consegue alcançar o recurso, se a peça está totalmente apoiada e se as superfícies relevantes são medidas após o corte.
Embora uma máquina CNC de 5 eixos possa melhorar o acesso e reduzir alguns reposicionamentos, a identificação da máquina não confirma a precisão da peça acabada. A usinagem multieixos ainda depende de ferramentas adequadas, fixação da peça e verificação. Use os recursos da máquina CNC para resolver um problema geométrico definido; uma preparação mais simples em uma máquina CNC convencional pode ser suficiente para uma peça acessível.
“Estabelece símbolos, regras, definições, requisitos, padrões e práticas recomendadas para especificar e interpretar GD&T”
A ASME Y14.5-2018 teve sua validade reafirmada em 2024. A linguagem do desenho comunica requisitos; ela não garante que todos os fornecedores possam atendê-los. Indique os referenciais e as características de encaixe que determinam a função e resolva as notas conflitantes antes da programação.
Considere uma tampa hipotética com um rebaixo profundo, cantos quadrados e duas faces de montagem. O projetista exige uma folga para um componente, mas o componente nem sequer toca nos cantos. A primeira cotação inclui trabalho adicional para obter os cantos especificados. Após uma análise da montagem, o projetista aceita raios internos e define apenas as faces de montagem como críticas. Agora, o fornecedor pode sugerir uma rota de corte com menos restrições. Se um componente correspondente de formato quadrado realmente ficar nesses cantos, alterar para raios internos seria um erro. A estratégia de usinagem deve considerar o contato e a folga na montagem, e não uma instrução genérica para flexibilizar o desenho.
Em projetos de CNC semelhantes, avalie recursos profundos, paredes finas, alcance das ferramentas, acesso para remoção de rebarbas e continuidade dos datums usando o guia de projeto para manufatura de usinagem CNC. Os requisitos de precisão para peças CNC de baixo volume começam com características mensuráveis, não com o equipamento de maior porte possível. Trabalhos CNC de alta precisão também exigem uma metodologia de inspeção igualmente clara.
Compare os custos de usinagem CNC e o compromisso com o lote
Compare o custo total de usinagem CNC de cada pedido com o custo por peça acabada. O custo fixo de preparação por peça é menor em um pedido maior, mas o compromisso total com o lote também aumenta. Se a demanda for estável, pedidos pequenos e recorrentes podem elevar o custo total.
Um bom exemplo é custo do lote = custo fixo do lote + quantidade × custo variável por peça acabada. Inclua a programação, os dispositivos de fixação específicos do trabalho e as preparações na parcela de custo fixo somente quando a cotação os classificar assim. Inclua material, corte, acabamento e inspeção de forma consistente na parcela de custo variável. Para mais detalhes, consulte o guia de custos de usinagem CNC.
Primeiro pedido incerto: compare o valor comprometido antes da próxima decisão sobre o projeto.
Demanda recorrente estável: compare o custo total para fornecer a mesma quantidade necessária em todos os pedidos.
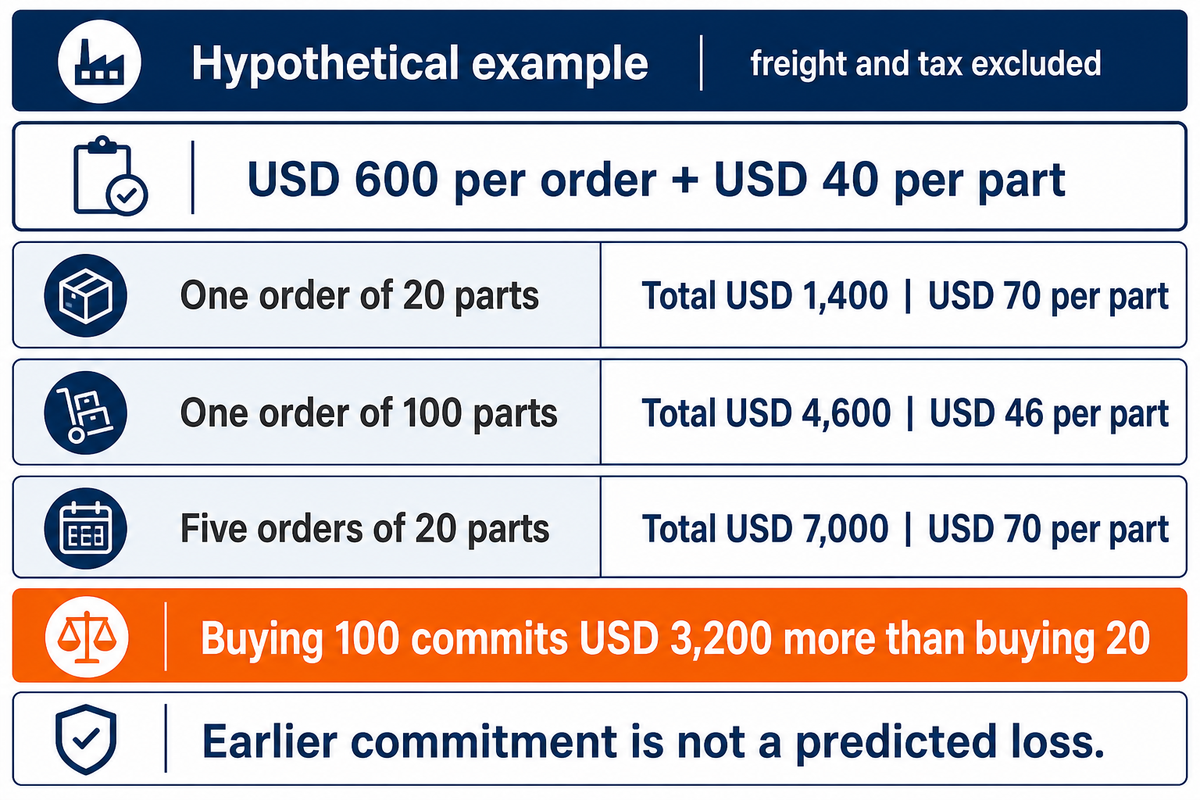
Considere uma cotação hipotética com custo fixo de USD 600 por pedido e custo de USD 40 por peça acabada e conforme. Os USD 40 incluem o material, a usinagem, o acabamento e a inspeção considerados; frete e impostos não estão incluídos. Um pedido de 20 peças custa USD 600 + 20 × USD 40 = USD 1,400, ou USD 70 por peça. Um pedido de 100 custa USD 4,600, ou USD 46 por peça. Se forem necessárias apenas 20 peças antes de uma decisão sobre o projeto, comprar 100 compromete mais USD 3.200. Esse é o valor exposto por um compromisso antecipado, não uma perda prevista: as 80 peças extras ainda podem ser utilizadas.
| Padrão de pedidos | Quantidade total | Custos de preparação | Custo total | Custo por peça |
|---|---|---|---|---|
| Um pedido de 20 peças | 20 peças | USD 600 | USD 1.400 | USD 70 |
| Um pedido de 100 peças | 100 peças | USD 600 | USD 4.600 | USD 46 |
| Cinco pedidos de 20 peças | 100 peças | USD 3.000 | USD 7.000 | USD 70 |
Para uma demanda firme de 100 peças idênticas, cinco pedidos separados de 20 peças custam USD 7.000 se todos tiverem o custo integral de preparação de USD 600. Um único pedido de 100 peças custa USD 4.600 sob as mesmas premissas. A diferença é de USD 2,400. O reaproveitamento de programas ou dispositivos de fixação pode reduzir os custos de preparação dos pedidos seguintes; por isso, peça as condições reais para pedidos recorrentes, sem presumir que o custo se repetirá integralmente ou que a preparação será gratuita.
O tutorial de EOQ da NC State aborda o equilíbrio entre os custos de pedido e de manutenção de estoque, que dependem de várias premissas, incluindo demanda conhecida e uniforme. A demanda por protótipos costuma ser instável. Quando aplicável e relevante, considere os custos de manutenção, alteração, falta de estoque e urgência usando os parâmetros do seu projeto. O exemplo apresentado não determina um tamanho de lote ideal.
Como reduzir os custos da usinagem CNC de baixo volume?
Os custos de usinagem CNC em pequenos lotes podem ser reduzidos eliminando operações excessivas da rota completa. Simplifique as geometrias acessíveis, reserve tolerâncias estreitas para características funcionais e esclareça o acabamento necessário. Em seguida, avalie o reaproveitamento da preparação e a frequência dos pedidos. Aumentar a quantidade só reduz o custo total quando as peças adicionais e o compromisso antecipado atendem a uma demanda real.
Ao solicitar cotações de usinagem CNC, peça que o primeiro pedido seja diferenciado dos pedidos recorrentes. Um dispositivo de fixação reutilizável pode ajudar em projetos de usinagem futuros, mas a programação, o posicionamento da peça e a validação da preparação ainda exigem trabalho. Combine como os dispositivos de fixação e os programas aprovados serão armazenados e identificados. As vantagens da usinagem CNC de baixo volume desaparecem rapidamente quando uma revisão pouco clara exige uma segunda preparação.
Do protótipo à produção recorrente: mapa de compromissos em 3 etapas
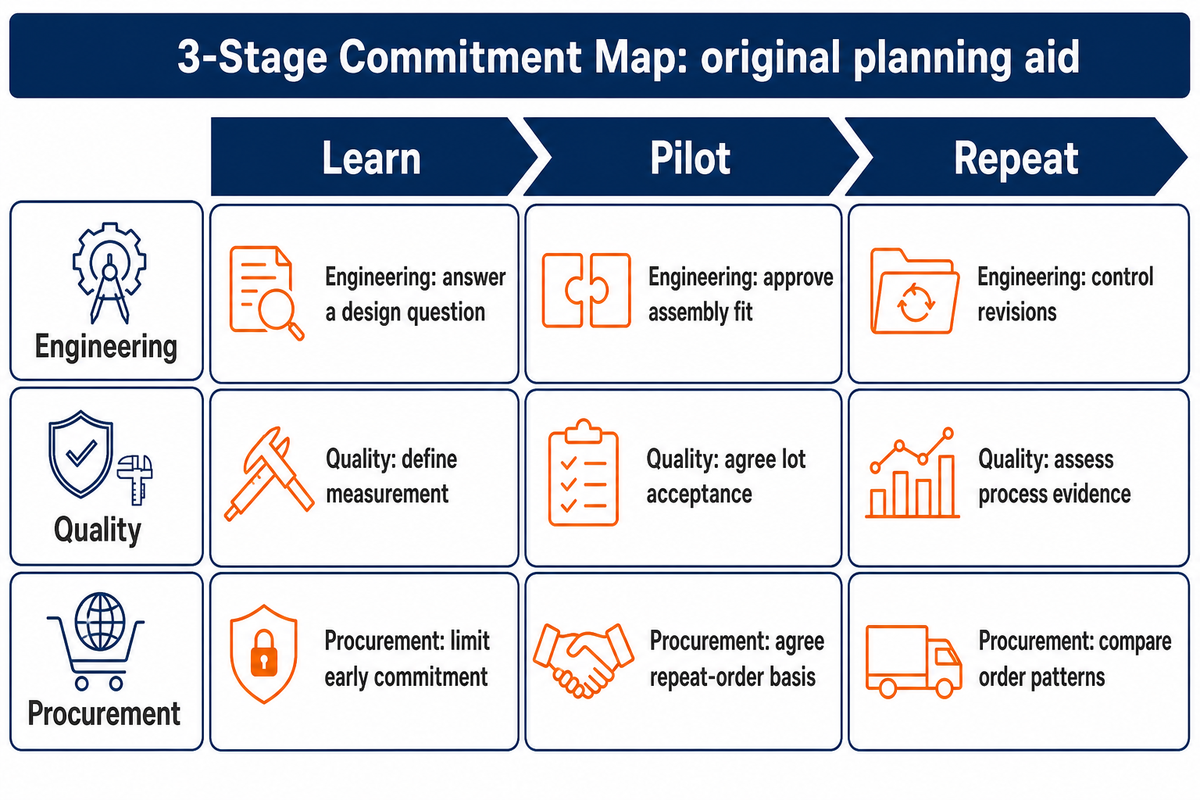
O Mapa de Compromisso em 3 Etapas separa aprendizado, produção piloto e fornecimento recorrente, para que cada pedido responda a uma pergunta clara. As verificações de engenharia, qualidade e compras ajudam a lidar com as incertezas. Avance quando elas forem resolvidas; uma quantidade maior, por si só, não transforma um protótipo em um processo recorrente controlado.
Esta estrutura de planejamento é original. Ela não se baseia em uma norma publicada. Use-a para mostrar o que o lote atual comprova e o que o próximo pedido pressupõe. Um protótipo pode determinar o encaixe, mas a consistência do acabamento pode continuar sem ser avaliada. Um lote piloto pode revelar problemas de manuseio, mas a capacidade do processo a longo prazo pode continuar sem comprovação.
| Etapa e responsável | Pergunta | Evidências a levar para a próxima etapa | Próximo compromisso |
|---|---|---|---|
| Aprender — Engenharia | A peça resolve a questão de encaixe ou funcionamento pretendida? | Observações de testes vinculadas à revisão e características ainda não resolvidas | Altere o projeto ou libere um desenho piloto. |
| Aprender — Qualidade | Os recursos críticos foram medidos na condição relevante? | Peça identificada, condição do material e resultados das medições | Resolva as lacunas de medição antes de generalizar com base na peça. |
| Aprender — Compras | De quantas peças você precisa antes da próxima decisão? | Quantidade imediata, data de avaliação e necessidade de reposição | Separe o pedido da previsão. |
| Piloto — Engenharia | É possível fabricar e montar o projeto pela rota prevista? | Revisão aprovada e problemas observados na montagem ou no acabamento | Defina as alterações de processo antes de iniciar o fornecimento recorrente. |
| Lote piloto — Qualidade | O que o lote entregue atende? | Critérios de aceitação acordados, resultados e destinação | Aceite ou resolva este lote sem alegar capacidade comprovada a longo prazo. |
| Lote piloto — Compras | Quais custos e atrasos se repetem? | Rota real, base de preparação e cronograma dos processos externos | Combine as condições comerciais para pedidos recorrentes. |
| Repetição — Engenharia | Qual alteração exige uma nova aprovação? | Registro controlado de alterações no desenho, no material e no processo | Analise as alterações relevantes antes da liberação. |
| Repetição — Qualidade | As evidências do processo são suficientes ao longo do tempo? | Medições comparáveis e análise de estabilidade adequada | Aumente a dependência de evidências recorrentes somente quando houver justificativa. |
| Repetição — Compras | A demanda está definida o suficiente para justificar outro padrão de lote? | Demanda confirmada, exposição ao custo de manutenção de estoque e cronograma de fornecimento | Compare os padrões de pedido para a mesma demanda. |
Em um lote piloto hipotético de 30 peças, a engenharia pode aprovar o encaixe na montagem, mas a qualidade ainda precisa verificar uma medição difícil. O setor de compras não deve descrever o lote piloto como totalmente comprovado, mesmo que as 30 peças tenham sido usinadas. A quantidade não resolve a preocupação com a medição. Essa preocupação continua determinando a próxima etapa.
A produção CNC de baixo volume pode ser ampliada para produção em massa?
A produção CNC de baixo volume pode se repetir ou migrar para a produção em alto volume, mas essa possibilidade deve ser reavaliada conforme a demanda mudar. Pode ser necessário investir mais em dispositivos de fixação e ferramentas de corte ou considerar outro processo de fabricação. Mantenha inalterados os requisitos aprovados da peça e avalie como cada rota alternativa atende a esses mesmos requisitos.
Os recursos avançados de usinagem de um fornecedor de serviços de fabricação CNC podem ajudar a produzir geometrias complexas, mas a produção em escala também exige programação da produção, controle de ferramentas e inspeção repetível. Se houver expectativa de que o projeto continue variando, a usinagem em pequenos lotes pode ser a opção mais adequada. Se o projeto estiver estável, compare as rotas de fabricação em volume com base na confiabilidade real das previsões e na demanda total esperada.
Planeje o prazo de entrega e a qualidade dos lotes recorrentes
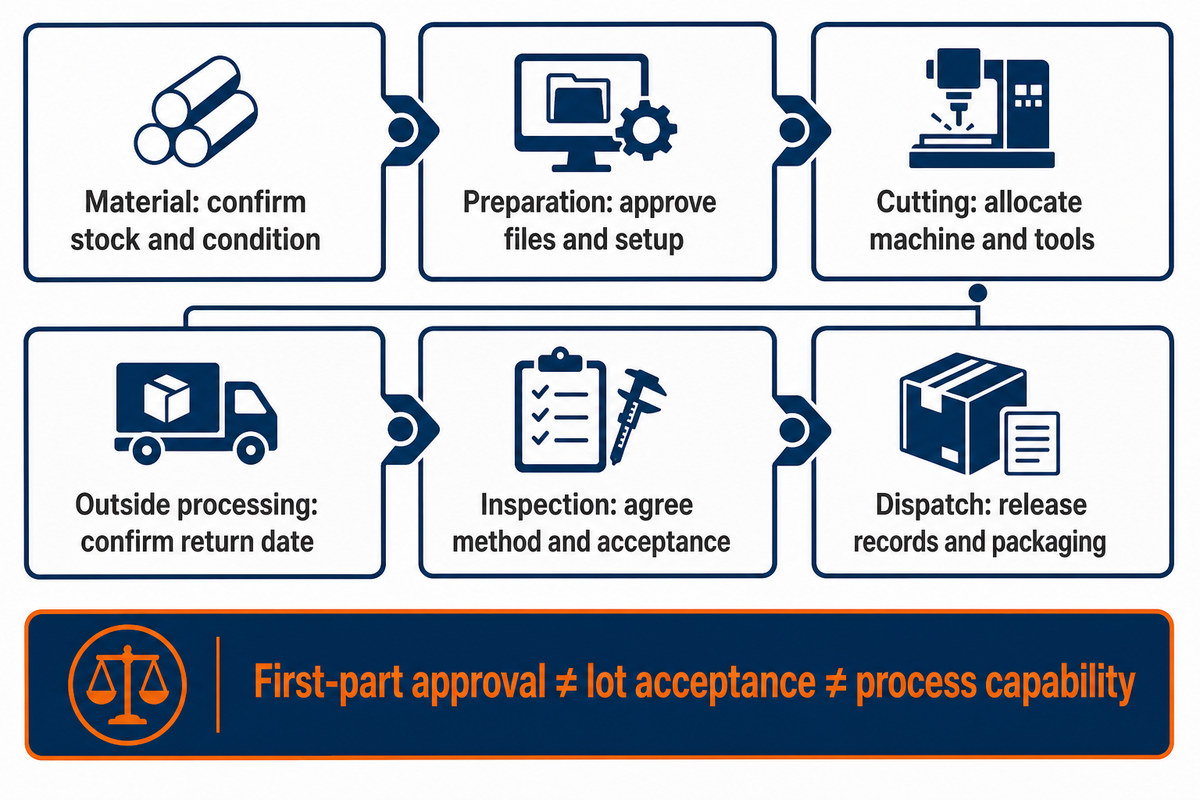
Planeje o prazo de entrega de todo o processo de fabricação e organize a qualidade em torno de três questões distintas: aprovação da primeira peça, aceitação do lote entregue e comportamento do processo. Um ciclo de corte curto, por si só, não responde a nenhuma dessas questões. As restrições do mundo real determinam quando as peças ficam disponíveis para uso.
O relato da Modern Machine Shop sobre The Kinetic Company aborda a programação da produção em função da capacidade dos fornos a vácuo e menciona o transporte. A lição é considerar outros fatores além do tempo de máquina. O sistema de programação específico de uma empresa não garante o prazo de entrega de outra oficina.
| Etapa do processo | O que pode atrasar o lote | Evidências úteis para programar a produção |
|---|---|---|
| Material | O grau ou a condição especificada não está disponível. | Estoque confirmado e data de chegada do material |
| Programação e dispositivo de fixação | A revisão do modelo ou o método de posicionamento ainda não foi definido. | Arquivos aprovados e data de prontidão da preparação |
| Corte | A máquina ou ferramenta adequada está ocupada. | Horário de produção reservado e ferramenta pronta |
| Processamento externo | O acabamento ou tratamento térmico depende de outro lote. | Aceitação pelo prestador do serviço e data de retorno |
| Inspeção | Não há um método de medição acordado para uma característica crítica. | Método e capacidade de inspeção, além dos critérios de aceitação |
| Expedição | Os registros de liberação ou a embalagem adequada estão incompletos. | Responsabilidade pela liberação e data em que o envio estará pronto |
Se 20 peças acabadas estiverem aguardando medição, reduzir o próximo ciclo de corte não libera essas 20 peças. Quem está em melhor posição para remover essa restrição e até quando? Diferencie a data de conclusão da usinagem da data em que o envio estará pronto no cronograma de compras.
A aprovação da primeira peça verifica se a preparação inicial e a peça atendem aos requisitos acordados para a primeira peça. A aceitação do lote diz respeito ao lote entregue. As orientações do NIST sobre amostragem de aceitação diferenciam a decisão sobre a aceitabilidade de um lote da estimativa de sua qualidade ou do controle do processo no longo prazo. Defina a extensão da inspeção e as regras de destinação de acordo com as características em questão; não existe uma quantidade universal de amostras para todo pedido pequeno.
A capacidade do processo responde a outra pergunta. As orientações do NIST sobre capacidade comparam um processo sob controle com os limites de especificação. Um piloto bem-sucedido, por si só, não comprova a capacidade de longo prazo. Mantenha registros de medição comparáveis e avalie as condições relevantes do processo antes de fazer essa afirmação.
Uma máquina de medição por coordenadas é um equipamento, não um plano de inspeção completo. A política de rastreabilidade do NIST observa que a rastreabilidade, por si só, não garante adequação ao uso: a incerteza deve ser compatível com a necessidade de medição. A usinagem de precisão exige um método adequado à característica, à tolerância e à condição que está sendo verificada.
Perspectiva do setor: reduza o trabalho de preparação repetido
Para pequenos lotes recorrentes, uma questão de compra mais útil do que a automação por si só é saber como a preparação pode ser reutilizada. Pergunte como o fornecedor armazena e recupera programas aprovados, informações de ferramentas e configurações dos dispositivos de fixação. A automação flexível pode reduzir o manuseio repetido, mas ainda exige uma descrição estável da peça e uma resposta controlada às mudanças.
A prévia da AMT, de agosto de 2025, sobre inovações em dispositivos de fixação para a IMTS 2026 destacou avanços que incluem soluções modulares, com paletes e relacionadas a sensores. Essa publicação mostra quais tecnologias estão em discussão; não comprova que uma instalação específica gere a economia anunciada. Para um pedido planejado após o evento de 2026, pergunte quais funções estão instaladas e são relevantes para a sua família de peças.
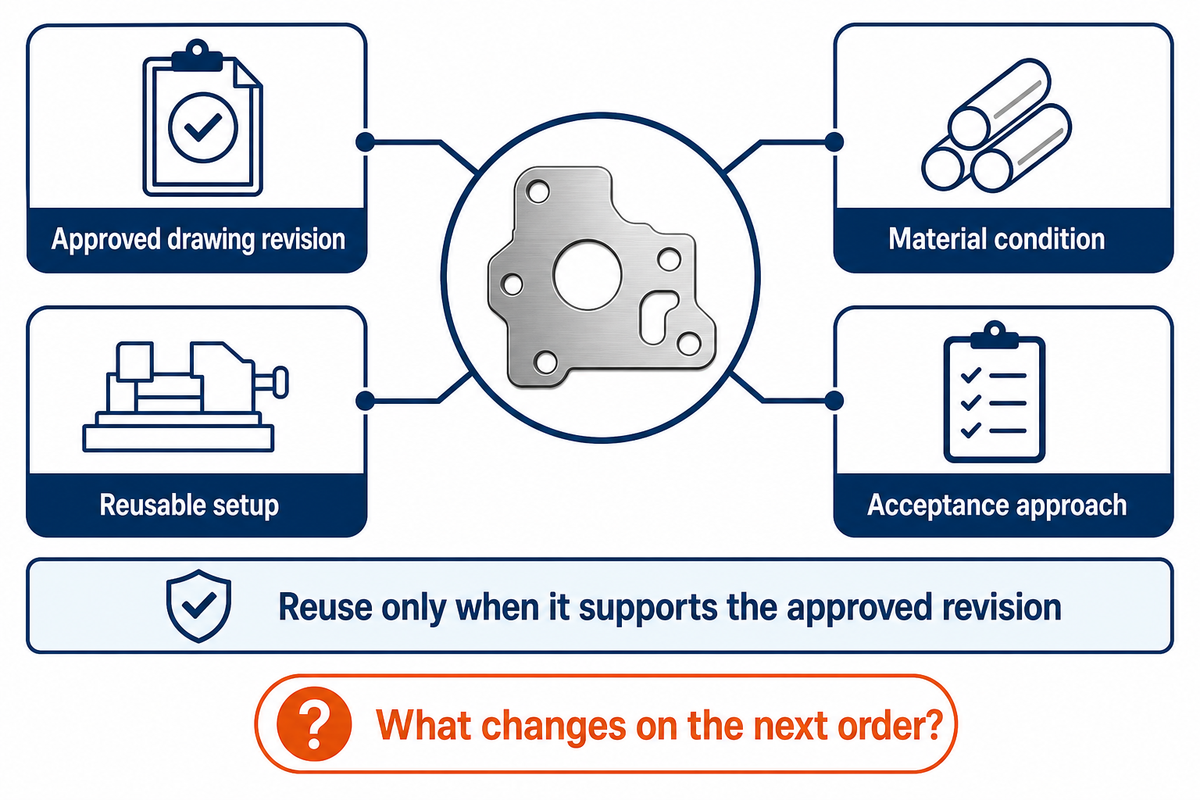
Um dispositivo de fixação flexível pode facilitar a repetição de trabalhos CNC de baixo volume apenas quando os insertos reutilizados, as superfícies de posicionamento e os dados de preparação correspondem à revisão aprovada. Obter as primeiras peças rapidamente e fazer lotes recorrentes com economia não elimina essa responsabilidade. O mesmo vale para a usinagem CNC de protótipos: a primeira peça pode exigir uma preparação e o lote recorrente, outra.
Imagine um novo pedido de 20 variantes de corpos de válvula. Se a mesma abordagem de posicionamento atender à família, dispositivos de fixação reutilizáveis poderão reduzir o trabalho de preparação repetido. Se cada revisão alterar as superfícies de fixação, será preciso reavaliar a possibilidade de reutilização. O fornecedor deve explicar isso no orçamento do lote recorrente. A reutilização deve ser comprovada pela preparação documentada, não pela presença de um robô na máquina.
Para quem compra serviços de usinagem CNC de baixo volume, essas informações orientam a próxima conversa: que preparação é mantida, o que exige uma nova preparação e quais operações continuam fora da célula? Os desafios no fornecimento de baixo volume costumam surgir entre as operações, especialmente quando um pedido pequeno disputa capacidade com um pedido grande.
Mantenha o processo aprovado, não apenas o número da peça. Vincule ao pedido recorrente a revisão do desenho, a condição do material, a preparação reutilizável e o método de aceitação.
Quando você tiver definido a peça e a quantidade, o serviço de usinagem CNC de baixo volume da Zhenling Metal será o próximo passo para discutir a rota de fabricação. Envie o modelo CAD, o desenho, a quantidade e a condição de entrega exigida para que a conversa se concentre no seu componente.
Perguntas frequentes sobre usinagem CNC de baixo volume
Quanto tempo leva para concluir um trabalho de usinagem CNC de baixo volume? O prazo de entrega inclui material, preparação, corte, acabamento, inspeção e expedição.
Um ciclo de corte curto não garante um prazo de entrega curto. Pergunte se o prazo da cotação começa após a aprovação do desenho e se inclui o processamento externo e o envio. Para lotes recorrentes, identifique quais programas, dispositivos de fixação e métodos de inspeção podem realmente ser reutilizados antes de confiar no cronograma anterior. Solicite uma data em que o envio estará pronto, vinculada à revisão do desenho e à condição do material acordadas.
Quais são os melhores materiais para usinagem CNC de baixo volume? Escolha o grau e a condição que atendam aos requisitos funcionais da peça.
O alumínio pode ser adequado para carcaças leves, enquanto o aço inoxidável pode atender a requisitos relacionados à corrosão. Plásticos de engenharia atendem a outras necessidades mecânicas e ambientais. Compare o grau exato, a têmpera ou o tratamento térmico, a disponibilidade do material em estoque e o acabamento. Um material mais barato para o protótipo não determina o desempenho do material final. Se o material mudar, reavalie os testes funcionais relevantes e a rota de fabricação.
A usinagem CNC de baixo volume custa menos do que a moldagem por injeção? A usinagem pode custar menos em uma produção limitada quando o custo de um molde dedicado supera a economia por peça que ele proporciona.
Compare materiais plásticos, geometrias, requisitos de superfície e demanda total esperada equivalentes. Inclua nos dois orçamentos as alterações do molde, a preparação da usinagem, a inspeção e as operações secundárias. Se a demanda se tornar previsível e o projeto se estabilizar, a moldagem poderá justificar o custo inicial das ferramentas. A comparação útil considera o custo total do mesmo requisito de produto acabado, não um limite genérico de quantidade baseado em outra peça.
Quais opções de acabamento estão disponíveis para componentes usinados? As opções incluem rebarbação, jateamento, polimento e tratamentos de superfície específicos para cada material.
A anodização, o revestimento metálico ou a passivação podem ser adequados a determinado material e função. Especifique quais dimensões e superfícies devem atender aos requisitos após o tratamento.
Por que algumas oficinas não respondem à minha solicitação de cotação para peças de baixo volume? Um pedido pequeno pode não se adequar aos equipamentos, à carga de trabalho ou ao modelo comercial de uma oficina.
Uma solicitação incompleta também pode dificultar a avaliação do trabalho de engenharia necessário. Isso não explica por que um fornecedor específico deixou de responder. Melhore a solicitação incluindo o desenho e o modelo CAD atuais, a condição do material, a quantidade, o prazo de entrega e as dimensões ou superfícies importantes. Informe se o pedido é de um protótipo, de um lote piloto ou de fornecimento recorrente. Separe as quantidades futuras confirmadas das previsões. Procure oficinas cujos recursos de usinagem declarados sejam compatíveis com o tamanho da peça e a rota de fabricação, e pergunte se o prazo desejado se encaixa na capacidade disponível. Uma solicitação clara ajuda ambas as partes a decidir se vale a pena prosseguir com a cotação.
O fornecedor consegue atender tanto a protótipos quanto à produção recorrente? Alguns conseguem, mas um protótipo bem-sucedido não comprova o desempenho em lotes recorrentes.
Pergunte como o fornecedor mantém a revisão aprovada, a preparação e o método de medição. Analise as evidências relevantes para a peça e converse sobre como são tratadas as mudanças no processo e a programação de pedidos recorrentes. O NIST explica a capacidade do processo comparando um processo sob controle com os limites de especificação.
Referências e metodologia
Este guia reúne informações técnicas e materiais educacionais disponíveis ao público. Os valores de custo são exemplos hipotéticos detalhados, não cotações da Zhenling Metal. O Mapa de Compromisso em 3 Etapas é um recurso original de planejamento. O escopo das fontes publicadas é indicado junto às afirmações pertinentes; as quantidades e decisões de aceitação devem ser definidas para o desenho, o material e a rota de fabricação reais. Nenhum dado privado de produção é divulgado.
Referências e fontes
- Aplicação da usinagem CNC de alta velocidade à produção de protótipos — National Institute of Standards and Technology
- Manufatura celular — U.S. Environmental Protection Agency
- Seleção de processos de fabricação: exemplo de engrenagem — The Open University
- Escopo público da ISO 21920-2:2021 — International Organization for Standardization
- Material didático sobre usinagem — Massachusetts Institute of Technology
- Y14.5: dimensionamento e toleranciamento — American Society of Mechanical Engineers
- Tutorial sobre quantidade econômica de pedido — North Carolina State University
- Como combinar a produção de alto e baixo volume — Modern Machine Shop
- Amostragem de aceitação — National Institute of Standards and Technology
- Capacidade do processo — National Institute of Standards and Technology
- Política de rastreabilidade metrológica — National Institute of Standards and Technology
- Prévia sobre inovações em dispositivos de fixação — AMT — The Association For Manufacturing Technology
Texto de CYH. Saiba mais sobre a operação de usinagem da Zhenling Metal.